La fabrication d’armoires pour feux de circulation relève de la tôlerie, discipline qui réalise les coffrets placés le long des routes pour commander les carrefours, l’éclairage routier et les équipements de transport intelligent. Ces armoires restent en extérieur pendant des décennies, exposées aux intempéries, aux actes de vandalisme et aux vibrations du trafic, et doivent protéger l’électronique sensible tout en restant accessibles pour les équipes municipales. Ce Guide unifié pour la signalisation routière (Manual on Uniform Traffic Control Devices) et les normes connexes définissent les attentes des agences envers les équipements de signalisation, et NEMA définit les normes de construction des armoires de commande de trafic.
Ce guide suit le parcours complet d’un programme de fabrication d’armoires de signalisation personnalisées en sept étapes : le produit et ses familles d’armoires, les applications servies par chaque type, le choix des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réalistes, et un sommaire pratique. Que vous soyez un entrepreneur municipal achetant des armoires standard pour feux de circulation, un équipementier spécialisé dans les systèmes ITS cherchant des boîtiers, ou un département des transports spécifiant des armoires pour un projet corridor, les informations présentes ici vous aideront à briefing un fabricant, planifier des calendriers réalistes et éviter les problèmes d’étanchéité et de vandalisme qui surviennent sur le terrain.
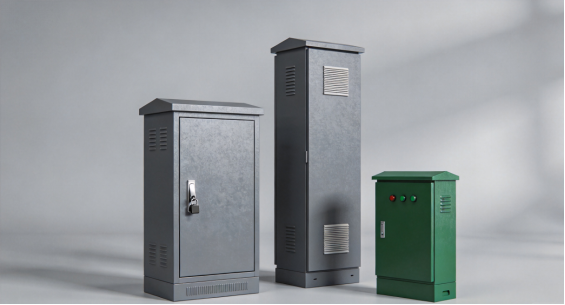
Figure 1 : Armoires de signalisation routière et équipements de bord de route dans les finitions municipales standard.
Le produit : qu’est-ce que les armoires de signalisation et de bord de route ?
Types et configurations d’armoires
Les armoires pour équipements de bord de route se répartissent en trois familles principales : armoires de commande pour feux de circulation, armoires de contrôle de l’éclairage routier et boîtiers pour équipements ITS. Les armoires de signalisation abritent le contrôleur, les interrupteurs de charge et les moniteurs de conflit qui gèrent un carrefour ; les armoires de contrôle de l’éclairage gèrent les circuits d’éclairage des routes et rues ; et les boîtiers ITS protègent les équipements de détection, de communication et de surveillance le long des corridors.
Au sein de chaque famille, les armoires varient par taille, agencement du matériel et montage. Un petit boîtier de détection peut être un coffret mural, tandis qu’une armoire complète pour contrôleur de signalisation est une unité debout sur dalle de béton, avec de l’espace pour le contrôleur, les panneaux et les arrivées de câbles. La fabrication d’armoires de signalisation couvre tout ce spectre, et un fabricant maîtrisant le formage de grandes tôles, la soudure et la finition peut fournir la gamme complète aux agences et équipementiers spécialisés dans le trafic.
Composants principaux et leurs rôles
Les composants essentiels sont le corps de l’armoire, les portes, les panneaux de montage internes, la gestion des câbles, la ventilation et la mise à la terre. Le corps supporte les équipements et définit l’enveloppe de service, les portes permettent l’accès pour les techniciens de maintenance, et les panneaux internes fixent le contrôleur, les bornes et les dispositifs de protection. La gestion des câbles oriente proprement les câbles de boucle, de signal et d’alimentation, tandis que la ventilation évacue la chaleur produite par l’électronique enfermée.
La mise à la terre est critique pour la sécurité dans une armoire extérieure : l’armature assure la voie de mise à la terre des équipements, avec barres de terre et continuité entre portes et panneaux. Les serrures antivandales et les interrupteurs de protection contre les manipulations garantissent la sécurité, et les joints d’étanchéité et les systèmes de drainage maintiennent l’humidité à l’extérieur. Chaque composant constitue un point d’ajustement, et la conception de l’armoire doit respecter les tolérances pour que les portes s’alignent, les panneaux se fixent correctement et l’ensemble s’assemble sans modification sur site.
Les dispositions pour montage sur dalle ou sur poteau sont intégrées à la base, et les entrées de conduit sont positionnées pour correspondre aux installations standard sur le terrain.
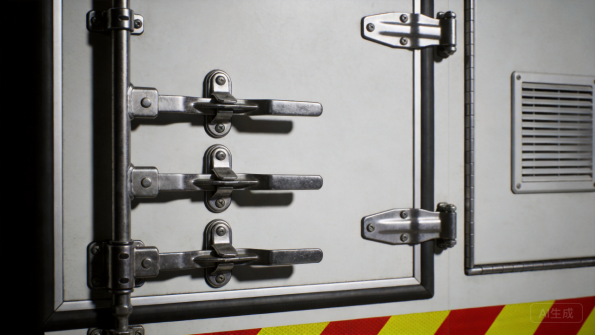
Figure 2 : Les détails de l’armoire comprennent des portes verrouillables, des joints et des panneaux ventilés.
Facteurs de conception : durabilité, sécurité et gestion thermique
La conception des armoires extérieures est pilotée par la durabilité environnementale, la résistance au vandalisme et la gestion thermique. Les armoires subissent soleil, pluie, glace, sel de voirie et débris, d’où l’utilisation de matériaux protégés contre la corrosion, de portes étanches et de toits inclinés ou protégés. La résistance au vandalisme guide le choix des serrures, la conception des charnières et la détection des intrusions, car une armoire endommagée met un carrefour hors service.
La gestion thermique maintient l’électronique dans sa plage de fonctionnement : grilles de ventilation avec filtres, ventilateurs thermostatiques ou climatiseurs pour les grandes armoires, et le chemin d’air est dimensionné en fonction de la charge thermique. Le programme ITS américain et les spécifications des agences définissent les attentes en matière de performance, et ces critères se règlent lors de la soumission, non après l’installation.
Le personnel des agences considère aussi l’ergonomie d’entretien : l’intérieur de l’armoire doit permettre à un technicien d’intervenir sur le contrôleur sans contrainte, ce qui détermine la profondeur et l’ouverture des portes.
Personnalisation dans la fabrication d’armoires de signalisation
La personnalisation des armoires de signalisation existe car chaque agence et projet possède sa propre liste d’équipements et ses conditions de site. Les acheteurs personnalisent les dimensions, l’agencement des portes, le montage interne, les motifs d’entrée des câbles, la ventilation, les couleurs et l’étiquetage, et ils attendent que l’armoire s’assemble avec leurs contrôleurs et borniers. La fabrication sur mesure soutient également les gammes standardisées spécifiées à plusieurs reprises par les agences.
La personnalisation comprend les détails de conformité tels que la signalisation, la mise à la terre et la documentation pour le processus d’approbation de l’agence. ANSI et NEMA les normes de circulation routière guident la construction, et les acheteurs demandent de plus en plus des matériaux documentés et des preuves d’essai. Un sous-traitant qui peut fournir des certificats de matériau et une qualité de lot constante donne aux agences et aux équipements original (OEM) le fichier dont ils ont besoin pour l’acceptation du projet.
Utilisation et applications
Signaux de circulation municipaux
Les signaux de circulation municipaux sont le marché central pour les armoires de commande. Les villes entretiennent des centaines d’intersections, chacune avec une armoire qui abrite le contrôleur de signal et son équipement de protection, et les agences remplacent ou modernisent les armoires au fur et à mesure que les contrôleurs changent et que les normes évoluent. Les tailles et configurations standardisées d’armoires dominent ce marché, et les achats passent par les contrats municipaux et les listes de fournisseurs approuvés.
Pour les programmes municipaux, la conformité avec le Manuel sur les équipements uniformes de contrôle de la circulation et les spécifications de l’agence est obligatoire, et les armoires doivent être documentées pour l’acceptation. La fabrication d’armoires de signaux de circulation dessert ce marché avec une construction standardisée, une qualité constante et une livraison liée aux calendriers de modernisation des signaux. Les villes valorisent les fabricants qui comprennent les spécifications de l’agence et expédient des armoires prêtes pour l’installation sur le terrain.
La standardisation des armoires simplifie également la formation des équipes et les pièces de rechange, car une armoire approuvée sert de nombreuses intersections.
Contrôle de l’éclairage routier
Les armoires de contrôle de l’éclairage routier gèrent les circuits d’éclairage le long des routes et autoroutes, abritant les contacteurs, les photorésistances et la protection des circuits. Ces armoires sont installées sur des poteaux ou des socles et doivent survivre au même environnement extérieur que les armoires de signal, avec un joint d’étanchéité aux intempéries et un accès verrouillable pour les équipes de services publics et municipales. La taille de l’armoire dépend du nombre de circuits et de l’équipement de contrôle spécifié.
Les programmes d’éclairage font souvent partie des projets routiers, commandés par les entrepreneurs contre les plans et spécifications. Les armoires doivent correspondre à la norme de l’agence et au calendrier d’installation de l’entrepreneur, et la documentation fait partie du dossier du projet. Pour les fabricants, les armoires d’éclairage ajoutent de la variété et du volume au portefeuille d’armoires de bord de route.
Les municipalités standardisent également les tailles d’armoires d’éclairage sur toute leur zone de service, ce qui permet aux entrepreneurs de commander à partir de stocks.
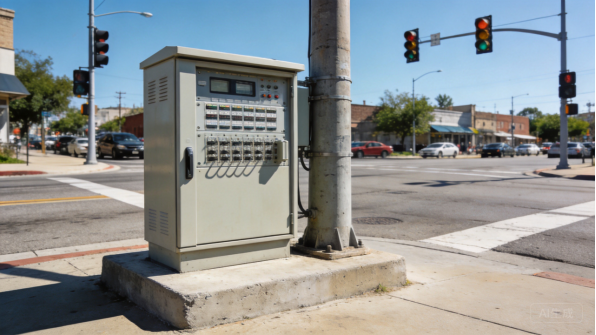
Figure 3 : Une armoire de contrôleur de signal dessert une intersection à côté du poteau de signal.
ITS et détection autoroutiers
Les systèmes de transport intelligents utilisent des coffrets de bord de route pour les caméras de détection, les équipements de communication et les contrôleurs de panneaux à messages dynamiques le long des autoroutes. Ces armoires ITS sont généralement plus petites que les armoires de signal et sont situées à intervalles le long des corridors, souvent avec des équipements réseau et des alimentations à l’intérieur. Le programme ITS américain et les projets de corridor spécifient les exigences de performance et de connectivité.
Les programmes ITS récompensent les enceintes standardisées que les agences peuvent déployer sur un corridor, avec une construction étanche et de l’espace pour les équipements réseau. Pour les fabricants, le travail ITS est piloté par les spécifications et souvent basé sur le projet, et la documentation et la qualité de finition décident de l’approbation du fournisseur. Le marché croît avec les programmes de déploiement de véhicules connectés et de corridors.
Les programmes ITS de corridor regroupent souvent l’approvisionnement en enceintes avec l’installation sur le terrain, ce qui récompense les fabricants qui livrent des unités documentées et prêtes à monter.
Parkings et péages
Les systèmes de parking et de péage utilisent des armoires de bord de route et de facilité pour les équipements de paiement, les barrières et la détection. Ces armoires desservent à la fois les emplacements en extérieur et en intérieur, avec une construction adaptée à l’environnement, et elles abritent les contrôleurs et l’équipement d’alimentation qui maintiennent l’installation en fonctionnement. La résistance à la manipulation et l’accès pour la maintenance sont importants car l’équipement gère les recettes.
Les programmes de parking et de péage font souvent partie des améliorations de l’installation, commandés par les intégrateurs contre la conception du système. Les armoires doivent correspondre à la disposition des équipements de l’intégrateur et à l’environnement de l’installation, et la livraison est programmée autour de l’installation. Pour les fabricants, ces programmes ajoutent de la diversité des projets et des commandes répétées aux intégrateurs de système.
L’équipement de recette bénéficie également d’options de surveillance environnementale à l’intérieur de l’armoire, que les agences ajoutent là où l’espace du coffre est limité, et les intégrateurs commandent des kits de portes de rechange avec des armoires d’installation pour maintenir les temps d’arrêt courts pendant la maintenance.
Sélection des matériaux
Acier galvanisé et revêtu
Dans la fabrication d’armoires de signaux de circulation, l’acier galvanisé est le matériau standard pour les armoires de bord de route, protégé davantage par une peinture en poudre lorsque l’agence spécifie la couleur. Le revêtement de zinc protège les bords coupés de manière sacrificielle, ce qui importe sur les trous percés et les bords formés, et le American Galvanizers Association documente des décennies de service pour les revêtements galvanisés en exposition extérieure. Les épaisseurs typiques vont de 1,2 mm pour les petites enceintes à 2,0 mm pour les armoires posées au sol.
L’acier laminé à froid avec revêtement en poudre sert les agences qui spécifient des armoires peintes, et ses propriétés mécaniques sont documentées dans des références telles que la base de données des matériaux MatWeb pour comparaison. Le système de revêtement est vérifié avec les normes publiées par ASTM International, y compris les tests de pulvérisation saline et d’adhésion. Pour la plupart des applications routières, l’acier galvanisé ou revêtu est la solution économique de référence, l’acier inoxydable étant réservé aux sites les plus corrosifs.
L’épaisseur de l’armoire est également choisie en tenant compte de l’équipement et de la charge de montage, car un panneau de commande complet ajoute un poids significatif aux parois de l’enceinte.
Acier inoxydable
L’acier inoxydable, principalement les nuances 304 et 316, est spécifié pour les armoires routières dans les environnements côtiers, de tunnel et industriels où le sel et les produits chimiques attaquent l’acier peint. SSINA fournit des directives de sélection de nuance pour les services corrosifs, la nuance 316 ajoutant du molybdène pour la résistance aux chlorures. Les armoires en acier inoxydable n’ont jamais besoin d’être repeintes et supportent l’exposition agressive des routes côtières.
L’acier inoxydable est plus cher et plus difficile à former que l’acier carbone, et il exige une manutention dédiée pour éviter la contamination qui provoque de la rouille superficielle. Les soudures doivent être contrôlées et finies pour préserver la résistance à la corrosion. Pour les départements des transports côtiers et les projets de tunnel, le surcoût de l’acier inoxydable est justifié par la durée de vie et la réduction de la maintenance sur la durée de vie de l’armoire, et l’expérience du fabricant en acier inoxydable se reflète dans la qualité des soudures.
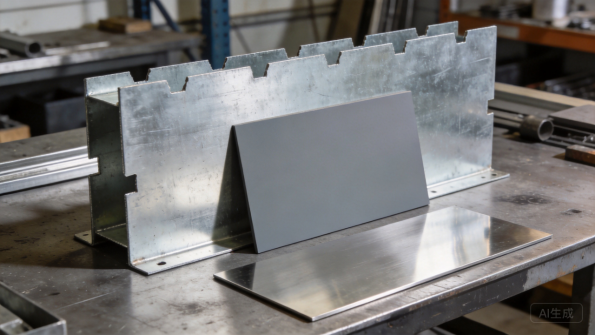
Figure 4 : Les panneaux galvanisés, peints et en acier inoxydable couvrent la gamme des armoires routières.
Aluminium
Les armoires en aluminium apparaissent là où le poids compte : enceintes montées sur poteau, équipement交通portable et installations où la manutention est une préoccupation. L’aluminium pèse environ un tiers de celui de l’acier, résiste naturellement à la corrosion, et ses propriétés ainsi que les directives de sélection des alliages sont répertoriées par des références telles que AZoMaterials. La mise en poudre et l’anodisation offrent couleur et protection supplémentaire.
Les compromis portent sur la résistance et le coût : les armoires en aluminium nécessitent des sections plus épaisses pour atteindre la même rigidité, et le matériau coûte plus cher au kilogramme. Le soudage de l’aluminium exige un apport thermique contrôlé, et une isolation galvanique est nécessaire aux joints avec la quincaillerie en acier. Pour les applications critiques en termes de poids, l’aluminium est souvent le bon choix malgré le surcoût.
Joints, ventilation et finitions
L’étanchéité et la ventilation sont conçues ensemble dans une armoire routière. Des mousses à cellules fermées ou des joints en EPDM assurent l’étanchéité des portes et des entrées de câbles, et des grilles filtrantes ou ventilateurs déplacent l’air sans laisser pénétrer la poussière et l’eau. Les détails de drainage empêchent la formation de condensation, et la finition, appliquée par revêtement en poudre, est conforme aux normes des agences avec le Powder Coating Institute fournissant des directives de revêtement.
La ventilation est dimensionnée selon la charge thermique et la certification de l’enceinte, et la géométrie des persiennes est formée pour évacuer l’eau. La signalisation et les marquages réfléchissants sont appliqués selon les spécifications des agences. Arrêter les spécifications des joints, de la ventilation et de la finition lors du devis permet d’éviter les plaintes de terrain les plus courantes : intrusion d’humidité, surchauffe et défaillance de la finition, et maintient les armoires sur la liste approuvée.
Les marquages réfléchissants des agences sont appliqués selon la spécification, et leur position est vérifiée sur le premier article.
Difficulté de production
Découpe laser et précision des découpes
La fabrication des armoires de signalisation交通commence par la découpe laser et le poinçonnage, qui produisent les panneaux de corps, les portes et les découpes pour les ventilations, entrées de câbles et signalisation. Les systèmes laser à fibre maintiennent des tolérances d’environ plus ou moins 0,1 mm, et chez XHX Metal deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de plus ou moins 0,01 mm, ce qui importe lorsque les découpes des portes et panneaux doivent s’aligner sur toute une armoire. Le poinçonnage CNC ajoute les motifs répétitifs de persiennes et de montage.
La qualité des découpes est visible sur une armoire routière : les bavures autour des entrées de câbles abîment le câblage, les tranchants des persiennes attrapent la pluie et les doigts, et les points de perforation doivent être situés dans des zones dissimulées. Le logiciel de nester arrange les pièces pour minimiser les chutes sur l’ensemble de l’armoire, et les paramètres de découpe et de poinçonnage sont réglés par matériau et épaisseur. L’étape de découpe détermine si les portes s’ajustent, si les persiennes évacuent l’eau et si l’armoire passe l’inspection de l’agence.
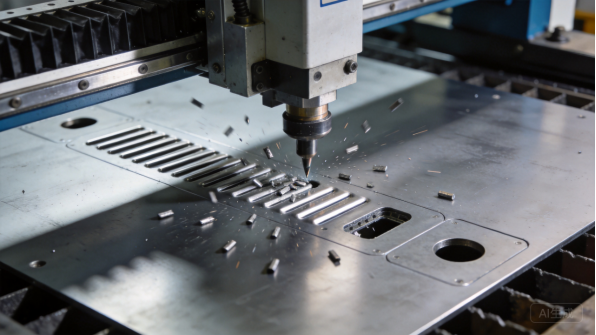
Figure 5 : Le poinçonnage CNC sur tourelle forme les persiennes et les entrées de câbles dans les panneaux d’armoire.
Pliage CNC et géométrie de l’armoire
Le pliage transforme les ébauches plates en corps d’armoire, portes et brides de montage, et les grands panneaux sont les plus difficiles à former : une légère erreur de pliage sur une longue bride devient unjoint visible à l’extrémité opposée. La compensation de l’élasticité est réglée pour chaque matériau, et Engineers Edge publie des références d’allongement et de déduction de pliage utilisées pour tracer les ébauches et prédire les dimensions finales.
Les presses à plier CNC modernes avec des butées arrière programmables maintiennent les positions de pliage et les angles de manière constante, et les premiers articles sont vérifiés par rapport au dessin avant la production. Pour les armoires de bord de route, les contrôles critiques portent sur la géométrie d’ouverture des portes, la planéité des rebords et la rectitude de la base, car une armoire déformée ne s’assied pas correctement sur son socle ou ne s’aligne pas avec son contrôleur. Ces mesures sont vérifiées sur le premier article et échantillonnées pendant la production.
Soudage, étanchéité et ajustement des portes
Le soudage assemble le cadre de l’armoire, les portes et les supports, et la chaleur du soudage peut déformer les panneaux, donc les pièces sont fixées dans des serre-joints qui maintiennent la géométrie pendant que le soudure refroidit. TWI Global fournit un guide technique pour contrôler la distorsion dans l’acier soudé, et les soudures continues aux coutures empêchent l’entrée d’eau dans les armoires étanches.
L’ajustement des portes est le point de qualité que remarquent les équipes de terrain : les portes doivent se fermer uniformément contre leurs joints, les loquets doivent fonctionner de manière fiable pendant des années, et les charnières doivent supporter la porte sans affaissement. L’assemblage ajoute les panneaux de montage internes, la gestion des câbles et la quincaillerie de mise à la terre, et le fonctionnement des portes est vérifié sur l’armoire complète. Pour les clients OEM du trafic qui assemblent en interne, le fabricant expédie les armoires prêtes pour l’installation de leur contrôleur.
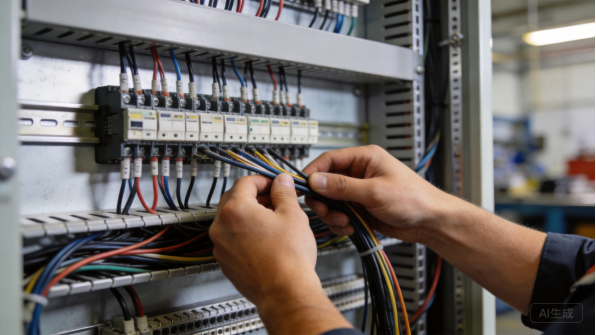
Figure 6 : Les panneaux intérieurs acheminent le câblage et montent les borniers pour le contrôleur.
Contrôle qualité et vérification environnementale
Le contrôle qualité des armoires de bord de route combine l’inspection dimensionnelle avec la vérification environnementale. Les premiers articles sont inspectés par rapport au dessin, vérifiant les ouvertures de portes, les motifs de montage et la planéité, et les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, l’ajustement des joints, l’alignement des charnières et le fonctionnement des serrures sont vérifiés à des points définis, et des unités représentatives sont testées pour l’intrusion d’eau et les performances de ventilation.
La vérification environnementale est l’étape spécifique au trafic : les armoires sont vérifiées par rapport à la température et à l’exposition météo du site, et la documentation appuie l’acceptation par les agences. NEMA les normes de trafic et les spécifications des agences guident ces vérifications, et les acheteurs ont besoin des preuves pour le dossier du projet. Un fabricant qui traite les essais environnementaux et la documentation comme faisant partie du produit est celui qui réussit les audits des agences.
Délais de production
Demande de prix (RFQ), examen d’ingénierie et prototypes
Un programme de fabrication d’armoires de signalisation de trafic commence avec une RFQ : dessins ou spécification de l’agence, matériau, finition, quantités et calendrier cible. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, vérifiant l’ajustement des portes, le montage interne, l’entrée des câbles et l’étanchéité, et retourne un devis avec commentaires dans un à trois jours ouvrables. Les prototypes sont généralement livrés en dix à vingt jours ouvrables car les armoires des agences nécessitent un paramétrage soigné.
Le prototype est là où l’ajustement de l’armoire est validé : les portes sont ouvertes et fermées, les panneaux internes sont équipés de la maquette du contrôleur, et les entrées de câbles sont vérifiées par rapport au plan de câblage. Les retours sur le prototype devraient inclure des notes d’ajustement et des modifications suggérées aux dessins. Pour les programmes d’agence, un échantillon complètement assemblé avec quincaillerie interne, pas seulement la coque, vaut le coût car il prouve que l’armoire répond à la spécification avant la production.
Les agences avec des dessins standards approuvés peuvent passer directement au devis, car la conception est déjà éprouvée en service.
Outillage et configuration des processus
La plupart des armoires de trafic sont produites avec découpe laser, poinçonnage CNC et pliage CNC, ce qui garde les coûts d’outillage bas et les changements de conception peu coûteux. La configuration qui compte est l’outillage de processus : programmes de pliage avec paramètres vérifiés, fixtures de soudage pour les cadres d’armoires, et jauges d’inspection pour les ouvertures de portes et les motifs de montage. Construire cette configuration prend généralement une à deux semaines pour une nouvelle armoire.
Parce que les armoires des agences suivent des familles standard, les dessins approuvés des programmes précédents raccourcissent la configuration pour les commandes répétées. Des matrices d’estampage dédiées sont rarement justifiées à ces volumes, et l’économie est examinée lors du devis. Les acheteurs devraient s’attendre à ce que le fabricant confirme la voie de fabrication flexible plutôt que de supposer qu’un outillage coûteux est nécessaire.
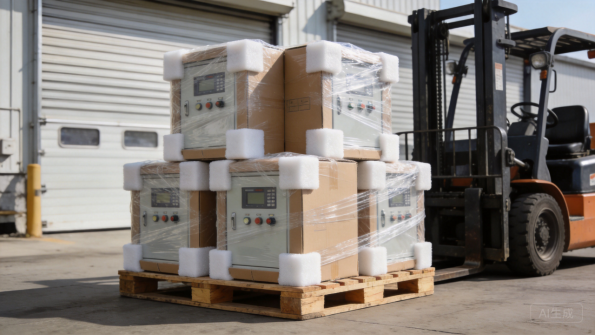
Figure 7 : Les armoires sont expédiées sur palettes avec emballage protecteur pour la livraison de projet.
Lots de production et planification des volumes
Dans la fabrication d’armoires de signalisation de trafic, les productions sont modérées : les armoires standard de signalisation sont généralement expédiées en lots de 20 à 80 unités, avec des volumes mensuels de 50 à 200 armoires selon le mélange d’unités posées au sol et murales. Les délais typiques sont de 25 à 40 jours ouvrables, avec le revêtement, l’étanchéité et l’assemblage représentant la plus grande part.
Le partage des prévisions maintient les délais de lot stables. Lorsque les agences et les constructeurs équipentiers (OEM) partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de revêtement, et commande à l’avance les articles aux longs délais comme les couleurs personnalisées ou les nuances d’acier inoxydable. Les bobines galvanisées et laminées à froid sont généralement en stock, tandis que les feuilles d’acier inoxydable et les finitions sur mesure peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de projet.
Les commandes liées aux projets sont calées sur le planning de l’entrepreneur, avec des livraisons regroupées par intersection ou par tronçon de couloir.
Emballage, logistique et documentation
Les armoires de signalisation routière sont expédiées dans un emballage adapté au produit : les unités au sol sont filmées, cerclées ou palettisées avec dessupports en mousse, les armoires murales sont conditionnées dans des cartons renforcés, et toutes les expéditions utilisent du papier antirouille ou un film VCI pour protéger contre la condensation dans le conteneur. Le fabricants doit fournir les dimensions des cartons et des caisses, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matériau, registres de revêtement et rapports dimensionnels lorsque convenu. Les projets d’agence nécessitent des dossiers de réception, et les acheteurs doivent confirmer l’ensemble documentaire lors du devis. La communication suit des jalons clairs, avec des photos à chaque étape, afin que les agences et entrepreneurs puissent suivre l’avancement sans visites sur site.
Études de cas passées
Entrepreneur municipal : armoires standard de signalisation
Un entrepreneur municipal avait besoin d’armoires standard de régulation de feux de circulation pour un programme de mise à niveau d’intersections, avec un volume d’environ 200 armoires par an et une commande minimum de 30 unités. Les prix unitaires variaient de 450 $ à 1 200 $ FOB selon la taille et les options, représentant une valeur annuelle d’environ 150 000 $, et les armoires étaient expédiées par lots de 25 à 40 unités.
XHX Metal a livré les premiers articles avec vérification dimensionnelle en 16 jours ouvrables, et le premier lot de 30 armoires a été expédié en 32 jours ouvrables. Les armoires sont fabriquées selon la norme approuvée par l’agence, et chaque lot comprend des certificats de matériau et des registres de revêtement pour le dossier du projet. L’entrepreneur a passé des livraisons trimestrielles pendant deux ans, et une variante d’armoire de contrôle d’éclairage a été ajoutée la deuxième année. Ce programme démontre comment la fabrication d’armoires de signalisation routière s’aligne sur les cycles de mise à niveau municipaux.
OEM de trafic : famille d’enceintes ITS
Un constructeur équipementier (OEM) de matériel de trafic avait besoin d’une famille d’enceintes ITS pour les équipements de détection et de communication, avec un débit de 80 à 120 unités par mois et une commande minimum de 40 unités. Les prix unitaires variaient de 120 $ à 380 $ FOB selon la taille, représentant une valeur annuelle d’environ 300 000 $, et les enceintes étaient livrées avec montage interne et gestion de câblage prêts pour la ligne de l’OEM.
Les premiers articles ont été vérifiés et un lot pilote de 80 enceintes a été expédié en 26 jours ouvrables. La gamme fonctionne désormais mensuellement selon les prévisions de l’OEM, avec des contrôles d’étanchéité et dimensionnels sur échantillon. L’OEM a ajouté une variante de couloir plus grande l’année suivante, et le programme démontre comment la fabrication d’armoires de signalisation routière peut évoluer vers des volumes OEM avec une qualité constante.
L’OEM utilise désormais cette famille dans trois marchés d’agences, et les armoires de rechange sont expédiées à partir de la même production mensuelle.
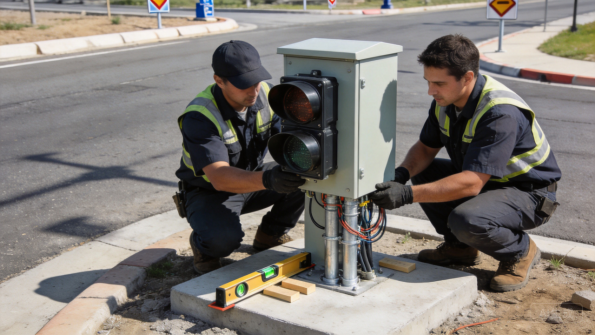
Figure 8 : des techniciens installent une armoire de signalisation sur un socle de bord de route préparé.
Entrepreneur en éclairage : armoires d’éclairage routier
Un entrepreneur en éclairage routier avait besoin d’armoires de contrôle pour un projet d’éclairage d’autoroute, environ 150 unités avec une commande minimum de 20, à des prix variant de 600 $ à 1 500 $ FOB selon le nombre de circuits, pour une valeur totale d’environ 130 000 $. Les armoires étaient spécifiées selon la norme de l’agence d’État, avec dispositions pour photocellules et portes verrouillables.
La production s’est déroulée en trois lots de 50 unités, livrés en 30 à 35 jours ouvrables par lot pour correspondre au planning d’installation, et chaque expédition comprenait des registres de revêtement et des rapports dimensionnels pour le dossier de réception du projet. L’entrepreneur a commandé 40 unités supplémentaires pour une deuxième section du couloir, et le programme s’est achevé avec l’approbation de l’agence.
DOT côtier : armoires de signalisation en acier inoxydable
Un département des transports côtier avait besoin d’armoires de régulation en acier inoxydable pour un couloir exposé au sel, avec construction en grade 316, portes étanches et quincaillerie résistante à la corrosion. La commande couvrait 60 armoires plus 10 unités de rechange, à des prix variant de 900 $ à 2 200 $ FOB selon la configuration, pour une valeur totale d’environ 110 000 $.
Les premiers articles ont été vérifiés par test de pulvérisation salée et inspectés dimensionnellement, et la production a été expédiée en deux lots de 35 unités, livrés en 35 à 40 jours ouvrables avec certificats de matériau et preuves de résistance à la corrosion. Le DOT a approuvé les armoires pour le couloir et a intégré la construction en acier inoxydable dans sa norme pour les projets côtiers. Ce programme a montré comment la rigueur de l’acier inoxydable sert les travaux routiers critiques face à la corrosion.
Le DOT a également commandé des portes de rechange et de la quincaillerie avec le projet, en stock pour remplacement sur site.
Résumé et prochaines étapes
Points clés à retenir
La fabrication d’armoires de signalisation routière est une discipline exigeant durabilité, sécurité et gestion thermique, qui va bien au-delà de la simple mise en forme de tôle. Le choix du matériau détermine le coût et les performances, allant de l’acier galvanisé et revêtu pour les armoires standard à l’inox pour les corridors côtiers, tandis que les jointures, la ventilation et les finitions doivent être spécifiés en fonction du site et des normes de l’agence. Les difficultés de production se concentrent sur le plat des grands panneaux, le ajustement des portes et la vérification environnementale, ce sont précisément là où les fabricants expérimentés font la différence.
Les délais suivent un chemin prévisible : révision d’ingénierie en quelques jours, prototypes en deux à quatre semaines, outillage de process en une à deux semaines, et production en quatre à six semaines par lot, avec des séries de 20 à 120 unités selon la taille de l’armoire. Le partage des prévisions et la planification des livraisons échelonnées permettent de maintenir les programmes agence et OEM dans les temps. Les acheteurs qui stabilisent les matériaux, spécifications et exigences documentaires avant le devis connaîtront des programmes plus fluides que ceux qui découvrent ces exigences lors de l’acceptation.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie propriétaire privé situé à Dongguan, Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des armoires, coffrets, panneaux et ensembles sur mesure pour des clients exportateurs, avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6 kW, la perforation CNC, les plieuses CNC et les soudures TIG et MIG couvrent le côté fabrication du travail d’armoires de signalisation.
L’entreprise accompagne les acheteurs de la révision de conception jusqu’à la production, fournit des rapports d’inspection initiale et des certificats de matériau, et coordonne les revêtements, l’essai au brouillard salin et la vérification dimensionnelle lorsque requis. Pour les programmes de fabrication d’armoires de signalisation routière, les acheteurs peuvent consulter les services de fabrication de tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les plannings de livraison pour correspondre aux besoins du programme.
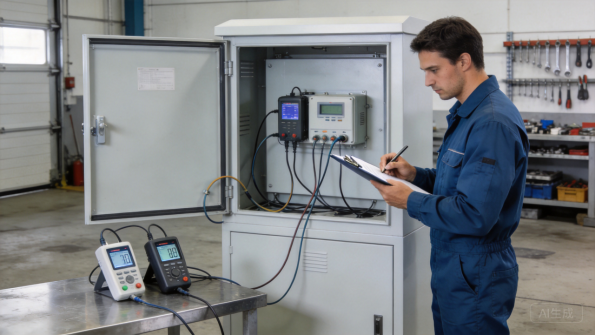
Figure 9 : Les essais environnementaux vérifient l’armoire par rapport à son service en bord de route.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un dessin indiquant le matériau, la finition, la spécification agence, les quantités et les exigences documentaires. Si la conception n’est pas finalisée, envoyez des photos ou croquis de l’équipement que l’armoire doit abriter, de l’environnement du site, de la charge thermique de l’équipement et du volume annuel ; l’équipe d’ingénierie recommandera une conception réalisable et prête pour la spécification. Le parcours typique est : révision d’ingénierie, devis, prototype, inspection initiale, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme d’armoire de signalisation, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le partenaire approprié, une armoire de signalisation passe du dessin à la production en quelques semaines, avec un ajustement, des jointures et des finitions qui réussissent l’acceptation par l’agence.
Que demander à un fabricateur
Avant de passer commande, posez trois questions au fabricateur : quels matériaux et finitions il traite pour les armoires extérieures, comment il vérifie l’ajustement des portes et les jointures sur les premiers articles, et quellesDocumentation environnementales, de revêtement et dimensionnelles il peut fournir. Les réponses révèlent si l’atelier traite les armoires de signalisation comme des produits routiers ou comme de simples boîtiers métalliques.
Confirmez également l’expérience avec les spécifications agence, la conception de ventilation et jointures, et l’emballage d’exportation, car ces détails déterminent si une armoire réussit l’acceptation et survit sur site. Un fabricateur qui liste les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme partie intégrante du produit, et c’est le partenaire avec lequel il vaut la peine de construire une ligne de signalisation.