Die Fertigung von Automatisierungs-Schaltschränken ist die Blechverarbeitung hinter den Gehäusen, die SPS, Servoregulierungen, Robotersteuerungen und Maschinen-Stromsysteme in modernen Produktionslinien beherbergen. Diese Schränke schützen empfindliche Elektronik vor Staub, Öl, Hitze und elektromagnetischen Störungen und bieten Wartungsteams einen sauberen Zugang zu den Steuerungen, die die Linie betreiben. NFPA 79, UL 508Asowie verwandte Industriestandards prägen, wie OEMs und Hersteller diese Geräte konstruieren und dokumentieren.
Dieser Leitfaden folgt einem Programm zur Automatisierungs-Schrankfertigung in sieben Schritten: dem Produkt und seinen Familien, den Anwendungen jeder Konfiguration, der Materialauswahl, der Produktionsschwierigkeit, den Lieferzeiten, realen Fallstudien mit Einkaufsdaten und einer praxisnahen Zusammenfassung. Ob Sie ein Maschinenbauer sind, der eine neue Steuerungsplattform einführt, ein Automatisierungintegrator, der Gehäuse für eine Roboterzelle bezieht, oder ein OEM, der einen kostengünstigen Zulieferer ersetzt – dieser Leitfaden hilft Ihnen, einen Hersteller zu briefingen, realistische Zeitpläne zu planen und die Passgenauigkeits-, Dichtungs- und Dokumentationsprobleme zu vermeiden, die im Feld auftreten.
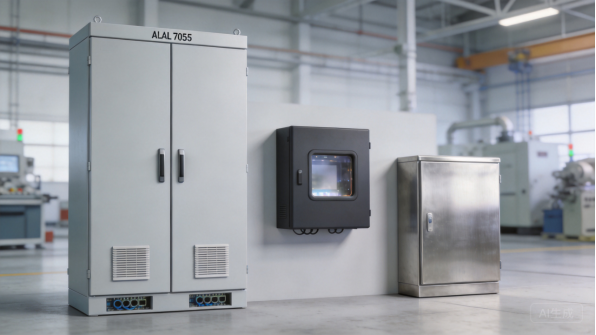
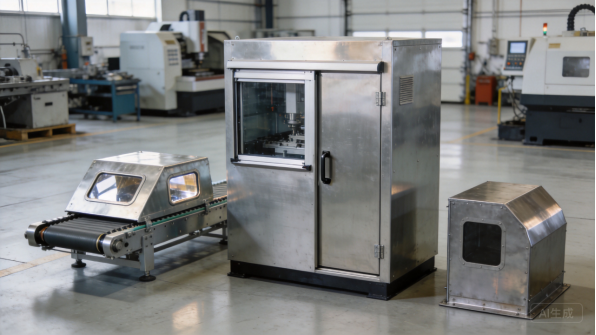
Abbildung 1: Automatisierungs-Schaltschränke in freistehender, wandmontierter und Edelstahl-Ausführung.
Das Produkt: Was ist ein Automatisierungs-Schaltschrank?
Schrankfamilien und Konfigurationen
Ein Automatisierungs-Schaltschrank ist ein gefertigtes Blechgehäuse, das für die Aufnahme von IndustrieSteuerungen ausgelegt ist: SPS, Frequenzumrichter, Schütze, Klemmen und die Verdrahtung, die sie mit einer Maschine oder Produktionszelle verbindet. Es handelt sich nicht um eine generische Elektrodose; seine Größe, Kühlung, Türzugänge, Ausschnitte und Erdung werden auf ein spezifisches Steuersystem und sein Betriebsumfeld geplant.
Die Hauptfamilien sind freistehende Schränke, wandmontierte Gehäuse und kompakte, maschinenmontierte Kästen. Freistehende Schränke sind typischerweise 1,4 bis 2,0 Meter hoch und tragen komplette Maschinensteuerungen, Servoregelungsgruppen sowie Transformator- oder Leistungsabschnitte. Wandmontierte Gehäuse nehmen kleinere SPS- und E/A-Gruppen nahe der Maschine auf, und kompakte Kästen schützen Sensoren, lokale Tasten und Kommunikationsgeräte in der Nähe des Nutzungspunkts.
Innerhalb jeder Familie werden Breite, Tiefe, Türstil, Kabeleinführungsplatten, Sichtfenster und Lackfarbe angepasst, sodass das Gehäuse zur OEM-Produktlinie und zum innenliegenden Schaltschranklayout passt. Die Fertigung von Automatisierungs-Schaltschränken beginnt daher mit einer envelope-Entscheidung, und jede spätere Wahl, vom Material bis zur Türbeschläge, folgt daraus.
Kernkomponenten und ihre Funktionen
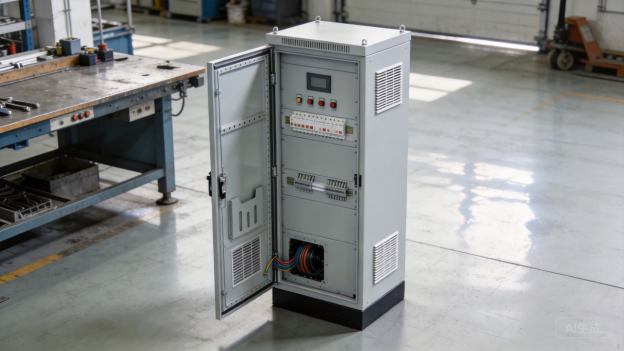
Die Kernkomponenten eines Automatisierungs-Schalterschranks sind der Korpus, die oder die Türen, Montageplatten, Kabeleinführungsplatten sowie die Sammelschiene und das Erdungssystem. Der Korpus definiert die Gehäusekennzeichnung und trägt die Lasten, die Tür bietet Servicezugang, und die Montageplatte trägt die Hutschienen, Geräte und Kabelkanäle, die der Schaltschrankbauer installiert.
Kabeleinführungsplatten führen Strom- und Signalkabel durch den Schrankboden oder -dach mit Zugentlastung und Abdichtung, und Erdungsschrauben verbinden Tür, Korpus und Montageplatte mit der Maschinen-Erdung. Sichtfenster, Türverriegelungen, hebtunneln und Scharnieroptionen werden entsprechend dem Steuersystem und Standort hinzugefügt. Jede Öffnung ist ein Passpunkt, und der Schrank muss Toleranzen einhalten, sodass Türen quadratisch schließen, Platten bündig ausgerichtet sind und der Schaltschrankbauer Geräte ohne Kraftaufwand installieren kann.
Der gleiche Komponentenatz wird über Maschinemodelle hinweg wiederverwendet, weshalb OEMs einige Schrankgrößen standardisieren und das Gehäuse als Plattform rather denn als Einzelanfertigung behandeln.
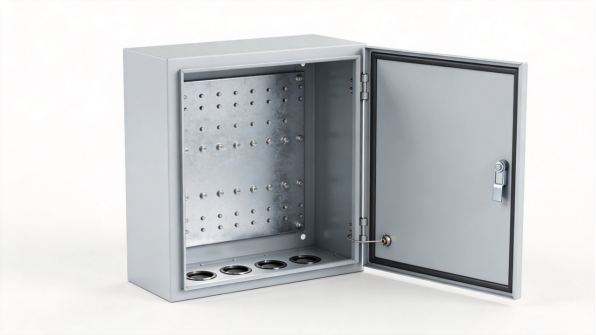
Abbildung 2: Die Montageplatte, Kabeleinführungen und Türbeschläge definieren den Schrankinnenraum.
Konstruktionstreiber: Kühlung, EMV und Servicezugang
Drei Konstruktions treiber dominieren den Entwurf von Automatisierungs-Schaltschränken: thermisches Management, elektromagnetische Verträglichkeit (EMV) und Servicezugang. Frequenzumrichter und Steuerungen geben Wärme in den Schrank ab, schnellschaltende Leistungselektronik erzeugt Störungen, die eingedämmt werden müssen, und Wartungsteams müssen schnell an Klemmen und Geräte gelangen, wenn eine Linie stillsteht.
Kühlung wird mit gelüfteten Gehäusen,filtergebläseEinheiten oder versiegelten Schränken mit Wärmetauschern und Klimaanlagen für heiße oder staubige Standorte gelöst. EMV wird durch durchgehende Erdung, verbundenen Türen, Kabeleinführungsplatten, die Kabelöffnungen begrenzen, und Trennung von Strom- und Signalleitungen innerhalb gelöst. Servicezugang wird durch vollhohe Türen, entfernbare Kabeleinführungsplatten und Layouts gelöst, die Klemmen erreichbar halten. NEMA Empfehlungen zum Gehäuse typ und IEC Normen für Niederspannungs-Schaltschränke und Schaltausrüstungen geben den Entwurfsrahmen, den OEMs und Hersteller bei der Angebotserstellung verwenden.
Diese Treiber müssen vor der Preisanfrage geklärt sein, da sie Materialstärke, Türkonstruktion, Dichtungsklasse und ob der Schrank zusätzliche Kühlanhängigkeit benötigt, entscheiden. Nationale Normungsgremien wie ANSI kordinieren denselben Sicherheits- und Konstruktionsrahmen für Industrie-Steuerausrüstung.
Anpassung in der Fertigung von Automatisierungs-Schaltschränken
Die Herstellung kundenspezifischer Automatisierungs-Schalt Schränke gibt es, weil jeder Anlagenbauer über seine eigene Steuerungsmarke, sein eigenes Layout und seine eigene Service-Philosophie verfügt. Käufer passen Gehäusedimensionen, Tür- und Fensterkonfigurationen, Druckplattenmuster, Farbe, Hub- und Montageeinrichtungen sowie die Dokumentation an und erwarten, dass der Schrank ihr exaktes Panel-Layout ohne Feldmodifikationen aufnimmt.
Die Anpassung umfasst auch Zertifizierungs- und Standortanforderungen: UL 508A-Konstruktionspraktiken für Schalttafeln, NFPA 79-Verdrahtungs- und Schutzvorschriften, NEMA- oder IP-Schutzarten für die Umgebung sowie Exportdokumentation für den Zielfmarkt. Ein Hersteller, der Maßgenauigkeit beherrscht und Materialzertifikate, Erstteilberichte und Chargenaufzeichnungen bereitstellen kann, liefert dem OEM einen Schrank, der für dessen Schaltschrankwerkstatt und für Kundenauditierungen bereit ist.
Anwendungsfälle und Einsatzbereiche
Werkzeugmaschinen und CNC-Anlagen
Werkzeugmaschinen und CNC-Anlagen verwenden Automatisierungs-Schalt Schränke zur Unterbringung von Achsantrieben, Spindel-Controllern und der PLC, die die Bearbeitungszyklen koordiniert. Diese Schränke stehen neben oder auf der Maschine und sind Schnittflüssigkeitsnebel, Spänen und Vibrationen ausgesetzt, sodass das Gehäuse die Elektronik schützen muss, während es routinemäßige Wartung zulässt.
Übliche Ausführungen sind bodenstehende Schränke neben der Maschine oder maschinenintegrierte Gehäuse mit Türen, die an die Maschinenbasis angepasst sind. Ausschnitte werden für die Maschinenschnittstelle geplant, Kabeleintritte für den Maschinen-Drahtbaum positioniert und der Schrank entsprechend der Farbnorm des Herstellers lackiert. Für CNC-Bauer beeinflusst die Schrankgeometrie und Türpassung direkt die Montagezeit, da ein schief anliefernder Schrank den gesamten Maschinenbau verlangsamt. Schrankplattformen bieten zudem Optionen wie vibrationsisolierte Montagen und versiegelte Türen bei starkem Kühlschmierstoffnebel, und dieselbe Gehäusefamilie deckt oft mehrere Maschinengrößen ab.
Roboterschleusen und Automatisierungsstationen
Roboterschleusen und Automatisierungsstationen konzentrieren die Steuerungen in einem abschließbaren Gehäuse: Der Roboter-Controller, Sicherheitsrelais und die Stations-PLC werden dort gruppiert, wo Techniker sie warten können. Standardisierte Schränke mit übersichtlicher Klemmenanbindung werden in vielen Stationslayouts wiederverwendet, und Branchenstudien bezifferten den globalen Markt für industrielle Automatisierung im Jahr 2021 auf nahezu 190 Milliarden US-Dollar. Grand View Research (2023).
Roboter- und Zellenintegratoren bestellen typischerweise Wandmontage- oder Kompaktboden-Schränke mit Druckplatten, die vorab für ihre Kabeltrassen angeordnet sind. Türen benötigen Sichtfenster, wo Operateure den Zellstatus überwachen, und der Schrank muss sicherheitsbewertete Verdrahtungspraktiken aufnehmen, die durch die Zellspezifikation vorgeschrieben sind. Integratoren profitieren davon, wenn ein Hersteller identische Gehäuse über ein Mehrfachstations-Projekt hinweg liefern kann, und Wiederholbarkeit ist der zentrale Mehrwert der Fertigung kundenspezifischer Automatisierungs-Schalt Schränke für Zellenbauer.
Verpackungs- und Materialflusslinien
Verpackungs- und Materialflusslinien laufen rund um die Uhr, und ihre Steuerschränke werden entlang der Linie installiert, wo Bediener und Techniker darum arbeiten. Gehäuse schützen PLCs und Antriebe vor Staub, Folienrückständen und Hochdruckreinigung und benötigen Türen, die auch nach Jahren des Einsatzes auf einer vibrierenden Linie dicht bleiben.
Linienbauer bestellen Schränke in Projektstückzahlen, wobei Ersatzteile gleichzeitig bestellt werden, um servicegleiche Teile zu gewährleisten. Die Druckplatten werden für die Kabeltrassen der Linie ausgelegt, und Hebeyeen sowie Bodenprofile werden für die Installation auf erhöhten Plattformen hinzugefügt. Die Lieferung wird an den Linienaufbau terminiert, sodass die Chargen-Lieferzeit und Dokumentation des Herstellers ebenso wichtig sind wie der Schrankpreis. Energie- und Dateneintritte werden auf einer Druckplatte gebündelt, sodass die Kabeltrassen der Linie sauber ankommen, und Türen öffnen sich an jeder Station in Richtung Wartungsgang.
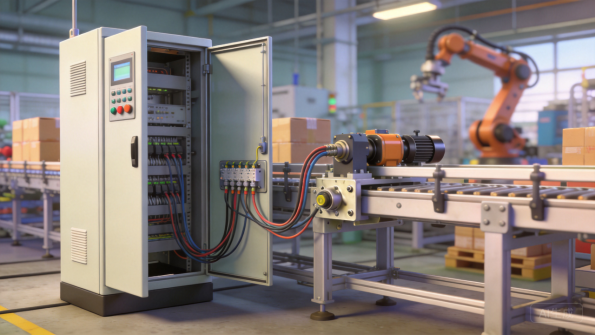
Abbildung 3: Ein bodenstehender Steuerschrank versorgt eine automatische Verpackungslinie.
Umilieutxt in der Lebensmittel-, Getränke- und Pharma-Industrie
Lebensmittel-, Getränke- und Pharmaanlagen schreiben hochwassergerechte Schränke aus Edelstahl vor, mit abgeschrägten Deckeln, versiegelten Türen und Beschlägen, die chemische Reinigungen überstehen. Diese Gehäuse schützen Steuerungen in Umgebungen, in denen ein beschichteter Stahlblechschränk korrodieren oder Produktreste zurückhalten würde. Abgeschrägte Deckel leiten Spülwasser ab, und Türscharniere werden für Tausende Reinigungszyklen spezifiziert statt für gelegentliche Nutzung.
Hochdruckreinigungsprogramme erfordern gebürstete Edelstahlausführung, durchgehende Dichtungen und dokumentiertes Material für die Hygiene- und Auditakte des Werks. Da die Edelstahlbearbeitung spezielle Handhabung erfordert, um Kontamination zu vermeiden, wählen OEMs Hersteller mit echter Edelstahl-Prozesskontrolle statt Werkstätten, die Edelstahl als gelegentliches Material behandeln. Diese Programme zeigen, dass die Fertigung kundenspezifischer Automatisierungs-Schalt Schränke von trockenen Maschinenhallen bis in hygienische Produktionsumgebungen reichen muss.
Materialauswahl für Automatisierungs-Schalt Schränke
Pulverbeschichteter kaltgewalzter Stahl
Pulverbeschichtetes kaltgewalzter Stahl ist das Standardmaterial in der Fertigung von Automatisierungssteuerungsschränken, da er Stärke, Verformbarkeit und Kosten für Maschinenbauer ausbalanciert, mit Eigenschaftsdaten für gängige Sorten verfügbar in MatWeb. Typische Blechstärken reichen von 1,2 mm für wandaufzuhängende Schränke bis 1,5 oder 2,0 mm für hohe Bodenschränke, die Türen, Kabeleinführungsplatten und interne Beschläge tragen.
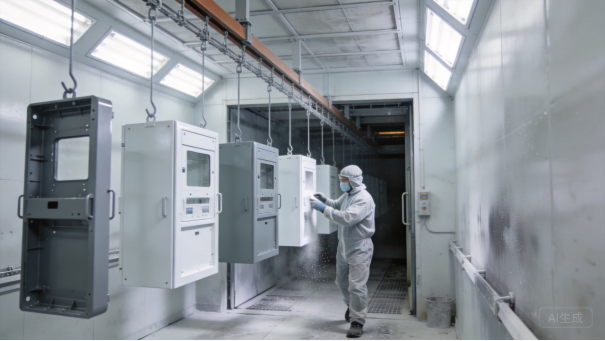
Elektrostatische Pulverbeschichtung, ausgehärtet zu einem strukturierten Industriefinish, verleiht dem Schrank einen haltbaren Film, der Öl, Staub und Handhabungsschäden widersteht. RAL 7035 Hellgrau und RAL 7022 oder 7016 Dunkelgrau dominieren Automatisierungsausrüstung, und strukturierte Oberflächen verdecken Werkstattmarken. Vor der Beschichtung werden die Paneele entfettet, gespült und vorbehandelt, damit der Pulverfilm eine stabile Oberfläche zum Binden hat, und die Chargenfarbabstimmung erfolgt unter kontrollierter Aushärtung. Die Schichtdicke und Kantenabdeckung werden überprüft, da geschnittene Kanten und Befestigungsbereiche der häufigste Feuchtigkeits exposure ausgesetzt sind, und das Powder Coating Institute veröffentlicht Leitlinien zur Spezifikation und Prüfung industrieller Pulverbeschichtungen.
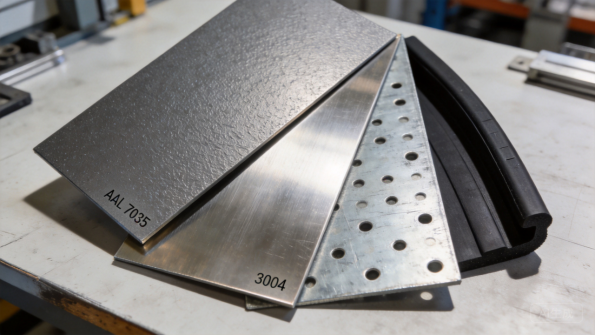
Abbildung 4: Pulverbeschichteter Stahl, Edelstahl, verzinkter Stahl und Dichtungsprofile decken das Materialspektrum ab.
Edelstahl für Waschanlagen und korrosive Standorte
Edelstahl, hauptsächlich Sorte 304 und Sorte 316, wird dort spezifiziert, wo Waschdampf-Chemikalien, Salzwasser oder Reinraumbedingungen lackierten Kohlenstoffstahl als falsche Wahl erscheinen. SSINA veröffentlicht Leitlinien zur Sortenauswahl für korrosive Dienste, wobei Sorte 316 Molybdän für Chloridbeständigkeit in Küstenumgebungen und chemischen Umgebungen hinzufügt.
Edelstahlschränke kosten mehr in der Fertigung, weil das Material schwerer zu formen ist und dedizierte Werkzeuge und Handhabung erfordert, um Eisenkontamination zu vermeiden. Für Lebensmittel-, Getränke-, Pharma- und Küstenautomatisierungsstandorte wird die Premium durch Lebensdauer und Audit-Anforderungen gerechtfertigt. Edelstahl-Befestigungen, Scharnierstifte und Schrauben werden mit den Paneelen spezifiziert, da Kohlenstoffbefestigungen zuerst rosten und die Schrankfront beflecken. Gebürstete Oberflächen müssen über sichtbare Paneele konsistent laufen, damit der Schrank an der Maschine einheitlich aussieht.
Verzinkte und zinkbeschichtete Konstruktion
Verzinkter und elektroverzinkter Stahl wird für Montageplatten, Kabeleinführungsplatten und interne Struktur verwendet, wo Korrosionsbeständigkeit benötigt wird, ohne zu lackieren. The American Galvanizers Association bietet Leitlinien zur Zinkbeschichtungsselektion und Lebensdauer für Industrieumgebungen, und heißverzinkte Rahmen sind üblich in Außen- und Hochfeuchtigkeitsschränken.
Interne verzinkte Komponenten schützen das Schrankinnere vor Kondensation, während lackierter Kohlenstoffstahl dem sichtbaren Gehäuse sein Industriefinish verleiht. Zinkbeschichtete Returns und Flansche verhindern auch Kantencorrosion, wo der Lackfilm dünn ist, was die Lebensdauer von Türen und Scharnieren in feuchten Anlagen verlängert. Die Materialmischung ist eine Kostenentscheidung: verzinkte Innenkomponenten fügen kleine Kosten hinzu und große Zuverlässigkeitswerte, und OEMs standardisieren die Kombination über eine Produktfamilie, sodass Angebote wiederholbar sind.
Dichtungen, Belüftung und Beschläge
Dichtung und Belüftung werden mit der Materialentscheidung ausgelegt, weil sie bestimmen, ob der Schrank seine Bewertung im Service behält. Kontinuierliche EPDM-Dichtungen verschließen Türen und Kabeleinführungsplatten, Lüftungsgitter und Filterlüfter verwalten den Luftstrom, und Regenschutzhauben schützen Außen- oder Waschdampfschränke vor Wassereintritt.
Beschläge vervollständigen das Gehäuse: Scharniere, Mehrpunkt-Verschlüsse, Sichtfenster, Erdungsstudsen, Hebeösen und Nivellierfüße werden für Industriedienst und lange Zykluslebensdauer ausgewählt. Lüftungsgitter werden mit der Antriebswärmebelastung dimensioniert, und Filterklassen werden gewählt, um Staub vom Panel fernzuhalten, ohne den Luftstrom zu begrenzen. Das Abstimmen von Dichtungen, Lüftungen und Beschlägen bei der Angebotserstellung verhindert die häufigsten Feldbeschwerden: Türen, die lecken, Scharniere, die durchhängen, und Befestigungskorrosion, die eine Wartungsarbeit zu einer Nacharbeit macht.
Produktionschwierigkeit und Toleranzkontrolle
Ausfrässgenauigkeit und Türpasform
Ausfrässgenauigkeit ist die erste Qualitätsöffnung in der Automatisierungssteuerungsschrankfertigung. Laserschneiden produziert Türöffnungen, Fensteraperturen, Kabeleinführungslochmuster und Montagelmuster, und diese Öffnungen müssen dem Paneellayout und den Beschlägen innerhalb enger Grenzen entsprechen, oder der gesamte Schrank versagt bei der Montage.
Bei XHX Metal halten zwei 6kW Faserverlaserschneider plus oder minus 0,01 mm Positionierungsgenauigkeit, was wichtig ist, wenn ein Sichtfensterrahmen, Türschloss oder Kabeleinführungsplatte über einen hohen Schrank ausgerichtet sein muss. Schnittqualität ist ebenso wichtig: Grate um Kabeleinführungsöffnungen beschädigen Kabelmäntel, raue Fensterkanten fangen Dichtungen, und Piercing-Punkte müssen dort sitzen, wo sie nicht sichtbar sind. Schnittkanten um Öffnungen werden entgratet, damit Paneelmonteure und Techniker beim Verdrahten keine Handschuhe und Kabel schneiden. Nesting-Software ordnet das Schrankset an, um Schrott zu kontrollieren, und Schneidparameter werden pro Material und Dicke abgestimmt.
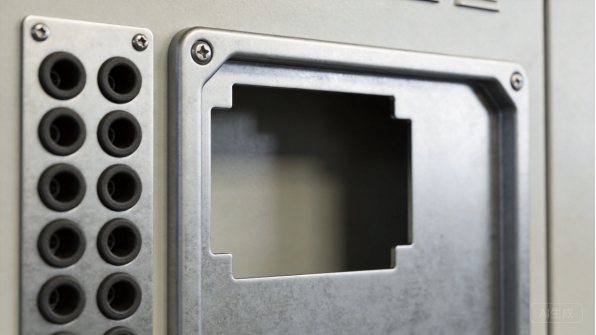
Abbildung 5: Lasergeschnittene Öffnungen und Kabeleinführungen halten die Präzision, die Panelfertiger benötigen.
Biegen und Schrankgeometrie
Das Biegen wandelt ebene Rohlinge in Gehäusgehäuse, Türen und Montageflansche um, und die Federhomkompensation wird für jede Materialgüte eingestellt. Engineers Edge veröffentlicht Biegezulagen- und Abzugsreferenzen, die zum Legen von Rohlingen und zur Vorhersage fertiger Maße verwendet werden, und CNC-Biegemaschinen mit programmierbaren Anschlägen halten Biegepositionen und -winkel über eine ganze Charge konsistent.
Bei der Fertigung von Automatisierungs-Schaltschränken sind die kritischen Prüfungen Türöffnungsgeometrie, Flanschrechtwinkligkeit und Bodenplansheit, da ein Schaltschrank standwaagerecht stehen muss, Türen mit gleichmäßigen Spalten schließen müssen und Kabeleinführungsplatten bündig sitzen müssen. Erstteile werden gegen die Zeichnung vermessen, und das Umformen wird während der Produktion stichprobenartig geprüft. Diese Disziplin ist es, die einem freistehenden Schaltschrank ermöglicht, ein vollständiges Schalttafelmontagebild ohne Unterlegscheiben und Fehlausrichtung in der Schalttafelwerkstatt aufzunehmen.
Schweißen, Montage und Abdichtung
Schweißen verbindet Grundrahmen, Türhaltern, Scharnierhalterungen und tragende Abschnitte, während leichtere Gehäuse Befestigung und Nieten zum Schutz der Beschichtungen verwenden. TWI Global bietet technische Anleitung beim Verbinden von dünnem Blech Stahl, und Vorrichtungen halten die Teile in der Geometrie, während Schweißungen hergestellt werden, damit sich der Schaltschrank nicht verzerrt.
Montage passt die Tür, Dichtungen, Sichtfenster, Riegel und Erdungssystem an, und der fertige Schaltschrank wird auf Türfunktion und Dichtungsfit überprüft. Türhalter halten schwere Türen während des Service offen, und fest eingebaute Befestigungen verhindern, dass Hardware in unter Spannung stehende Schalttafeln fällt. Für OEMs, die Schalttafeln im Haus bauen, liefert der Hersteller Gehäuse bereit für ihre Montageplatten und Hutschienen. Vorrichtungs-basierte Montage und Musterbausätze halten die Qualität konsistent, und der Prozess wiederholt sich identisch über Produktgenerationen hinweg.
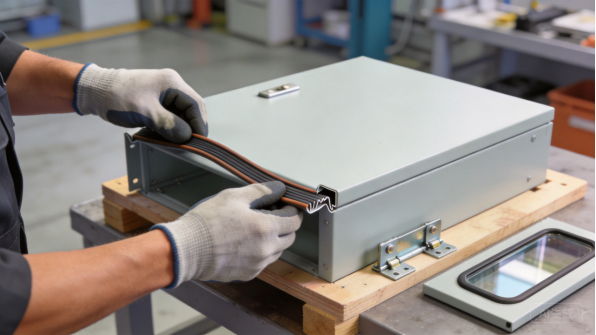
Abbildung 6: Dichtungs- und Scharniermontage verleiht dem Schaltschrank seine Türdichtung und Nutzungsdauer.
Erstteil-Verifikation in der Automatisierungs-Schaltschrankfertigung
Erstteil-Verifikation in der Automatisierungs-Schaltschrankfertigung ist eine formale Überprüfung eines repräsentativen Schranks gegen die Zeichnung, bevor die Produktion freigegeben wird. Die Tür wird montiert und bedient, Kabeleinführungsplatten werden probe montiert, der Erdungsweg wird geprüft, und Maße werden auf einem Erstteilbericht dokumentiert, den der OEM für seine eigene Qualitätsakte aufbewahrt.
Die Chargensteuerung folgt derselben Disziplin auf geringerer Stufe: Türspalt, Beschichtung und Hardware-Passung werden gegen den vereinbarten Steuerplan stichprobenartig geprüft, und Materialzertifikate werden pro Charge gesammelt. Käufer verlangen zunehmend die Berichte als Nachweis vor Zahlung und Versand, und ein Hersteller, der sie bereitstellt, behandelt Qualität als Teil des Produkts statt als nachträgliche Inspektion.
Produktions-Lead Times und Volumenplanung
RFQ, Ingenieurprüfung und Prototypen
Ein Automatisierungs-Schaltschrankprogramm beginnt mit einer RFQ: Zeichnungen oder ein Schalttafellayout, Material, Finish, Mengen und Zielzeitplan. Die Ingenieurprüfung bewertet die Herstellbarkeit, prüft Schaltschrankgröße, Türgeometrie, Kabeleinführungsplatten und Hardware, und zitiert innerhalb von ein bis drei Geschäftstagen. Prototypen werden in fünf bis zehn Arbeitstagen geliefert, und trial-montierte Kabeleinführungsplattenproben beweisen die Schnittstellen vor der Produktion.
Der Prototyp ist der Punkt, wo das Gehäuse validiert wird: die Tür wird betätigt, Kabeleinführungsplatten werden probe montiert, Hardware wird angepasst, und der Schaltschrank wird gegen das Schalttafel-Layout des Käufers überprüft, das er installieren wird. Prototypen-Feedback sollte Pass-Nachsichten und vorgeschlagene Zeichenungsänderungen enthalten. Material-, Finish- und Dokumentationsauswahlen werden hier festgelegt, bevor die Serienwerkzeuge beginnen. Für OEMs mit genehmigten Zeichnungen kann die erste Charge direkt auf den Prototyp folgen, und die typische Zeichenungs-zu-Erste-Charge Lead Time bei XHX Metal beträgt 15 bis 30 Tage je nach Größe und Finish.
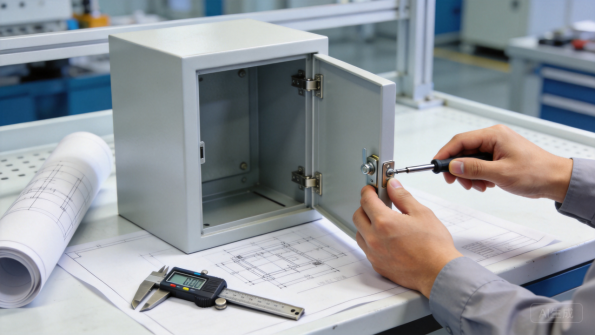
Abbildung 7: Ein Prototyp-Schrank wird montiert und überprüft vor Serienfreigabe.
Prozesseinrichtung und Werkzeuge
Die meisten Automatisierungs-Schaltschränke werden mit Laserschneiden, CNC-Biegen und leichtem Schweißen gefertigt, was Werkzeugkosten niedrig hält und Designänderungen kostengünstig macht. Die Einrichtung, die zählt, ist Prozesswerkzeug: Biegeprogramme mit verifizierten Parametern, Montagewerkzeuge für Tür- und Kabeleinführungspass, und Prüflehren für kritische Öffnungen.
Der Aufbau dieser Einrichtung dauert typischerweise ein bis zwei Wochen für eine neue Schaltschrankgröße. Weil Chargenvolumina in der Automatisierungs-Schaltschrankfertigung moderat sind, sind dedizierte Stanzwerkzeuge selten gerechtfertigt; flexible Fertigung ist normalerweise der richtige Weg, und die Wirtschaftlichkeit wird beim Angebot überprüft. Käufer sollten erwarten, dass der Hersteller den flexiblen Weg bestätigt statt anzunehmen, dass teure Werkzeuge erforderlich sind.
Chargenplanung und realistische Volumina
In der Automatisierungs-Schaltschrankfertigung sind Produktionsläufe absichtlich klein, um OEM-Veröffentlichungen zu entsprechen. Freistehende Schränke werden typischerweise in Chargen von 10 bis 40 Einheiten mit zwei bis vier Veröffentlichungen pro Jahr versendet; wandmontierte Gehäuse laufen in Chargen von 50 bis 300. Mindestbestellungen von 5 bis 20 Einheiten halten Schalttafelwerkstätten belagert, ohne Kapital im Inventar zu binden.
Die gemeinsame forecast-Planung hält die Losdurchlaufzeiten stabil. Wenn OEMs rolling Forecasts teilen, reserviert die Fabrik Material und Beschichtungskapazität und ordert langfristige Vorlaufgüter wie Sonderfarben oder Edelstahlgrade im Voraus. Stahlspulen sind in der Regel vorrätig, während Edelstahlplatten und Sonderoberflächen eine bis zwei Wochen hinzufügen können. Die Losgrößen bleiben klein genug, um Designänderungen einzuführen, ohne ein ganzes Lager lackierter Gehäuserückseiten zu verschrotten – deshalb veröffentlichen OEMs Schaltschränke vierteljährlich. Ein klarer Zeitplan mit Meilensteindaten macht Engpässe sichtbar, bevor sie zu Maschinendurchlaufverzögerungen werden.
Dokumentation, Verpackung und Versand
Automationsschaltkästen werden in Produkt angepasster Verpackung versandt: beschichtete Paneele durch Folie geschützt, Türen und Kabeleinführungsplatten getrennt oder mit Schutzpolstern ausgestattet, und Einheiten für den Export mit Blockierung innerhalb des Kartons oder Kastens verpackt. Exportsendungen verwenden Rostschutzpapier oder VCI-Folie gegen Kondensation im Container.
Die Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Muster- und Chargenberichte, wo vereinbart, sowie Maßprotokolle für den Paniershop. Käufer sollten den Dokumentationsumfang während des Angebots bestätigen, da ihre Maschinenzertifizierungsdatei davon abhängt. Die Kommunikation erfolgt nach klaren Meilensteinen mit Fotos in jeder Phase, sodass OEMs den Fortschritt ohne Vor-Ort-Besuche verfolgen können.
Ehemalige Fallstudien
Verpackungsmaschinen-OEM: Bodenstehender Schaltschrank-Programm
Ein europäischer Verpackungs- und Masch OME brauchte ein bodenstehendes Automationsschaltschrank-Plattform für seine Wrap-Around Case Packer Linie, mit Doppeltüren, kabeleinführungsplatten-matching, und einer strukturierten RAL 7035 Oberfläche. Das Programm läuft bei 20 bis 30 Schaltschränken pro vierteljährlicher Freigabe mit einem Mindestauftrag von 10 Einheiten, zum Preis von $210 bis $340 FOB, für einen Jahreswert von rund $28.000 bis $45.000.
XHX Metal lieferte den Prototyp in 8 Arbeitstagen, und die erste Charge von 24 Schaltschränken wurde in 28 Tagen nach Zeichnungsgenehmigung versandt. Der OEM veröffentlichte vier Chargen im ersten Jahr, mit Türen und Kabeleinführungsplatten, die in einem First-Article-Bericht überprüft und die Beschichtungsdicke stichprobenartig geprüft wurden. Eine Designüberprüfung reduzierte die Materialkosten um etwa 5 Prozent durch die Zusammenführung von drei Schaltschrankbreiten auf zwei geformte Körpergrößen, und Ersatzteile werden nun aus denselben Produktionsläufen bestellt. Der Panelshop des OEMs erhält nun Schaltschränke, die ohne Nacharbeit auf seine Montagelinie passen, und Tür- und Kabeleinführungs passen von Charge zu Charge konsistent.
Das Programm zeigt, wie die Fertigung von Automationsschaltschränken über Maschinengenerationen hinweg skaliert, wenn die Gehäuseplattform stabil gehalten wird.
Roboterzell-Integrator: Wandmontierte Steuerungsgehäuse
Ein Robotik-Integrator benötigte wandmontierte Steuerungsgehäuse für sein Standardstationsdesign, das die SPS, Sicherheitsschutzrelais und Kommunikationskomponenten in einem kompakten Schrank gruppiert. Das Programm läuft mit 80 bis 150 Gehäusen pro Freigabe mit einem Mindestauftrag von 20 Einheiten, zum Preis von $32 bis $72 FOB je nach Optionen, für einen Jahreswert von rund $30.000 bis $50.000.
Der Integrator standardisierte eine Gehäusegröße mit drei Kabeleinführungsplattenvarianten, und XHX Metal versendete die erste Charge von 90 Einheiten in 18 Tagen. Jede Charge wird vom Qualitätsingenieur des Integrators während eines Kunden-Audits überprüft, und eine dritte Partei SGS-Inspektion ist auf Anfrage für Projektlieferungen verfügbar. Türeabdichtung und Scharnierleben wurden am Prototypen validiert, und dasselbe Gehäuse bedient nun die Mehrfachstationsprojekte des Integrators ohne erneute Qualifikation. Kabeleinführungsplattenvarianten werden als Optionen gelagert, sodass der Integrator jede Station konfigurieren kann, ohne einen neuen Schrank zu qualifizieren.
Standardisierte wandmontierte Gehäuse halten die Panelmontage des Integrators wiederholbar, und die Kesselendaten zeigen den Volumengang, den ein kleiner Automatisierungs-Schreinereibetrieb von seinem Schaltschrankzulieferer erwartet.
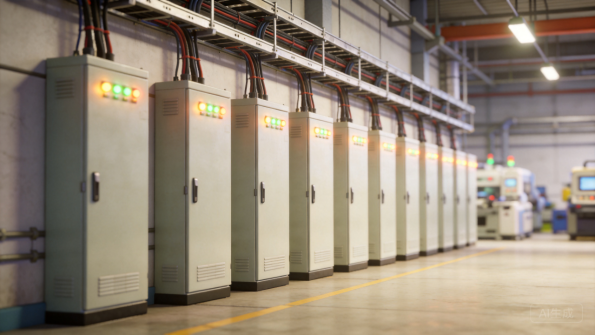
Abbildung 8: Installierte Schaltschrankreihen halten Maschinensteuerungen entlang des Produktionshallens zugänglich.
Was die Falldaten zeigen
Beide Programme folgen demselben Muster: kleine bis mittlere Chargen, Mindestaufträge von 10 bis 20 Einheiten, FOB-Preisgestaltung nach Schaltschrankgröße und Optionen, sowie Jahreswerte unter $80.000. Bodenstehende Schaltschränke werden zwei- bis viermal jährlich freigegeben und wandmontierte Gehäuse häufiger; Prototypen kommen in ein bis zwei Wochen an und erste Chargen folgen in drei bis vier Wochen.
Die Lieferung wird gegen den jeweiligen OEM-Montagekalender gestaffelt, und Inspektion wird vor dem Versand geplant, sodass Funde auf der Werkbank statt vor Ort korrigiert werden.
Die Einkaufsdaten spiegeln eine Fabrik mit 30 Mitarbeitern wider, mit einer gesamten jährlichen Kapazität von rund 500.000 Stück über alle Produktlinien, und Aufträge in diesem Umfang erhalten dedizierte Ingenieursattenzione, anstatt in einer Hochmengen-Produktionslinie zu verschwinden. Käufer können diese Zahlen mit ihren eigenen Prognosen vergleichen, und die Werte sind repräsentativ für die Automatisierungsschaltschrankfertigung für nordamerikanische und europäische OEM-Programme.
Zusammenfassung und nächste Schritte
Wesentliche Erkenntnisse
Die Fertigung von Automatisierungssteuerungsschränken ist eine Disziplin der passgenauen Montage, Abdichtung und Dokumentation, die über reine Blechbearbeitung hinausgeht. Die Materialwahl bestimmt Kosten und Leistung – von pulverbeschichtetem Stahl für Maschinenhallen bis zu Edelstahl für Waschbereiche und Küstenstandorte –, während Dichtungen, Belüftung und Beschläge auf das Steuersystem und die Umgebung abgestimmt sein müssen. Die anspruchsvollsten Aspekte der Produktion liegen in der Präzision der Ausschnitte, der Türgeometrie und der Erstmusterprüfung.
Die Durchlaufzeiten folgen einem vorhersehbaren Muster: Technische Prüfung in Tagen, Prototypen in fünf bis zehn Arbeitstagen, Prozessvorbereitung in ein bis zwei Wochen sowie Produktionschargen in drei bis vier Wochen für Bodenschränke und zwei bis drei Wochen für Wandschränke. Der Austausch von Bedarfsprognosen und eine gestaffelte Lieferplanung halten OEM-Programme im Zeitplan. Käufer, die Material, Oberflächennormen und Dokumentationsanforderungen bereits vor der Angebotserstellung festlegen, arbeiten reibungsloser als jene, die diese Angaben erst bei der Zertifizierung identifizieren.
Warum XHX Metal
XHX Metal ist ein privately owned Sheetmetal manufacturer in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von etwa 500.000 Stück. Die Zertifizierungen ISO 9001:2015, CE und SGS garantieren das Qualitätssystem. Zwei 6kW Faserlaser-Schneidmaschinen, CNC-Biegemaschinen sowie TIG- und MIG-Schweißen decken den Fertigungsbereich für Automatisierungsschränke ab.
Die Fabrik produziert kundenspezifische Gehäuse, Schränke, Paneele und geschweißte Baugruppen für Exportkunden, versehen mit einer auf Seefracht ausgelegten Verpackung.
Das Unternehmen begleitet Käufer von der technischen Prüfung bis zur Produktion, erstellt Erstmusterprüfberichte und Materialzertifikate und koordiniert bei Bedarf Prüfungen durch Drittanbieter. Für Programme zur Fertigung von Automatisierungssteuerungsschränken können Käufer die entsprechenden Blechfertigungsdienstleistungen und Produktseitensowie verwandte Inhalte einsehen. Das Team strukturiert Angebote, Qualitätsdokumentation und Lieferzeitpläne auf das jeweilige Programm Volumen abgestimmt.
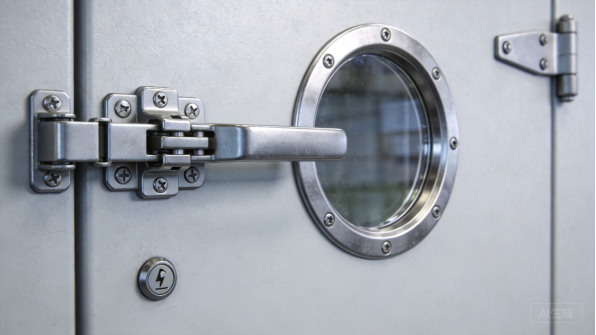
Abbildung 9: Türbeschläge und Sichtfenster sind für einen langjährigen Industrieeinsatz spezifiziert.
Projektstart
Senden Sie eine STEP- oder STP-Datei sowie eine Zeichnung mit Angabe von Material, Oberfläche, Schrankabmessungen, Türkonfiguration, Durchführungsplattenanordnung, Mengen und Dokumentationsbedarf. Ist das Design noch nicht finalisiert, reichen Sie Fotos oder Skizzen des Steuersystems, der Maschinenumgebung, der Servicezugangsanforderungen und des jährlichen Volumens ein. Das Ingenieurteam empfiehlt anschließend eine fertigungsgerechte Schrankkonstruktion.
Der übliche Ablauf umfasst: Technische Prüfung, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand, begleitet von einer klaren Kommunikation in jedem Meilenstein. Angebote beinhalten den Dokumentationsumfang sowie Lieferzeitmeilensteine, sodass Käufer und Hersteller vom selben Leistungsumfang ausgehen. Für die Besprechung eines Automatisierungssteuerungsschrank-Programms kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihr Design über die XHX Metal Website.
Was Sie einen Metallbearbeiter fragen sollten
Bevor Sie eine Bestellung aufgeben, stellen Sie einem Metallbearbeiter drei Fragen: Welche Gehäusegrößen und Lackierungen er regelmäßig fertigt, wie er bei Musterprüfungen die Passform von Türen sowie die Maßgenauigkeit von Kabeleinführungsplatten verifiziert und welche Materialzertifikate, Maßprotokolle und Chargendaten er vorlegen kann. Die Antworten offenbaren, ob die Werkstatt Automatisierungsschränke als technische Gehäusesysteme oder als einfache Metallboxen behandelt.
Bestätigen Sie außerdem Erfahrung mit Exportverpackungen, Sonderfarben und Edelstahlbearbeitung, denn diese Details entscheiden darüber, ob ein Gehäuse sauber ankommmt und für den Ziellmarkt zugelassen werden kann. Ein Hersteller, der Toleranzvorgaben und Prüfpunkte bereits im Angebot auflistet, behandelt Qualität als Teil des Produkts – und das ist der Partner, mit dem es sich lohnt, eine Maschinenlinie aufzubauen.