最后更新:2026年10月14日 | 作者:XHX金属工程团队
激光切割服务将二维图纸转化为成品平面件:外轮廓、孔、槽、缺口和散热格栅,这些部件由钗金切割而成,其公差决定了后续总成的精度。在XHX Metal,每项激光切割服务均依托位于中国东莞一座2,000平方米工厂内的两台6 kW光纤激光器运行,定位精度达±0.01 mm。
本文面向采购方、工程师及采购团队,适用于订购激光切割服务而非成品总成的场景。内容涵盖服务包含的项目、切割件的应用领域、适用材料与厚度、影响切割质量的难点、激光切割服务的周期,以及三个包含订购数量与价格区间的订单示例。
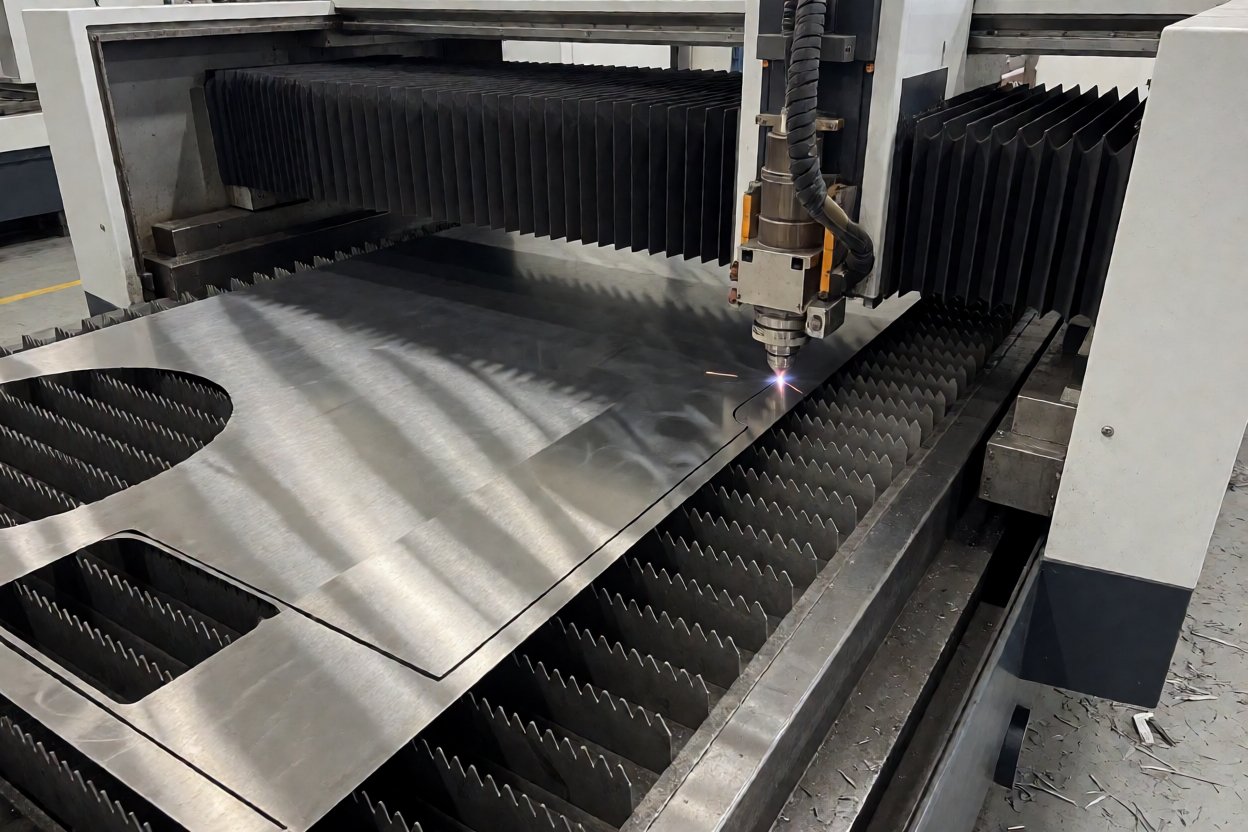
图 1:在封闭的 6 kW 机器内,光纤激光切割头正在切割不锈钢板。
激光切割服务:我们提供的内容
服务范围
激光切割服务根据图纸切割钗金,并交付扁平零件:型材、孔、槽和开口,边缘去毛刺,零件打包以便进入下一道工序。买家可以单独订购切割服务,或者订购一家激光切割服务,该服务将直接在同一工厂内进行折弯、焊接、表面处理和组装。
大多数询价单在切割是整个任务时以 DXF 格式到达,而在买家想要成品零件时以 STEP 组件格式到达。两者都基于相同的四个答案进行报价:材料、厚度、数量和二次加工。由于切割、成型和焊接都在同一屋檐下进行,来自激光切割服务的扁平毛坯可以作为组装好的外壳出厂。
订购最多的零件是将机器连接在一起的零件:安装板、外壳侧板和门、腺体板、通风格栅、支架、角撑板、隔板和盖板。一个组件通常需要八到二十个不同的扁平零件,从一家激光切割服务订购为一整套组件可以保持材料、饰面和零件编号的一致性。
机器、板材尺寸和格式
切割在两台 6 kW 光纤激光切割机上进行,定位精度为 +-0.01 mm,切割标准的 3,000 x 1,500 mm 板材,并可按要求切割更大格式。参数是根据材料和厚度设定的,而不是从上一个任务按比例缩放,这就是激光切割服务如何在批次之间保持相同结果的方法。
订单以三种形式到达:单个原型零件、一个组件的组件,以及重复零件的生产批次。批次通过嵌套来减少浪费,并且嵌套会被记录下来,以便来自同一激光切割服务的下一批次运行相同的布局和得率。
随切割零件到达的内容
扁平零件在包装前去毛刺。自动去毛刺和手工修整去除了激光切割服务在薄板上留下的锋利边缘,当零件在客户的生产线上处理或进行粉末涂层时,这一点很重要。
零件在表面可见的地方带有保护膜进行运输,交错放置,使拉丝不锈钢和铝面板到达时没有接触痕迹,并包装在出口板条箱中。如果客户要求,激光切割服务将切割零件作为单个组件的组件交付,并附带装箱单。
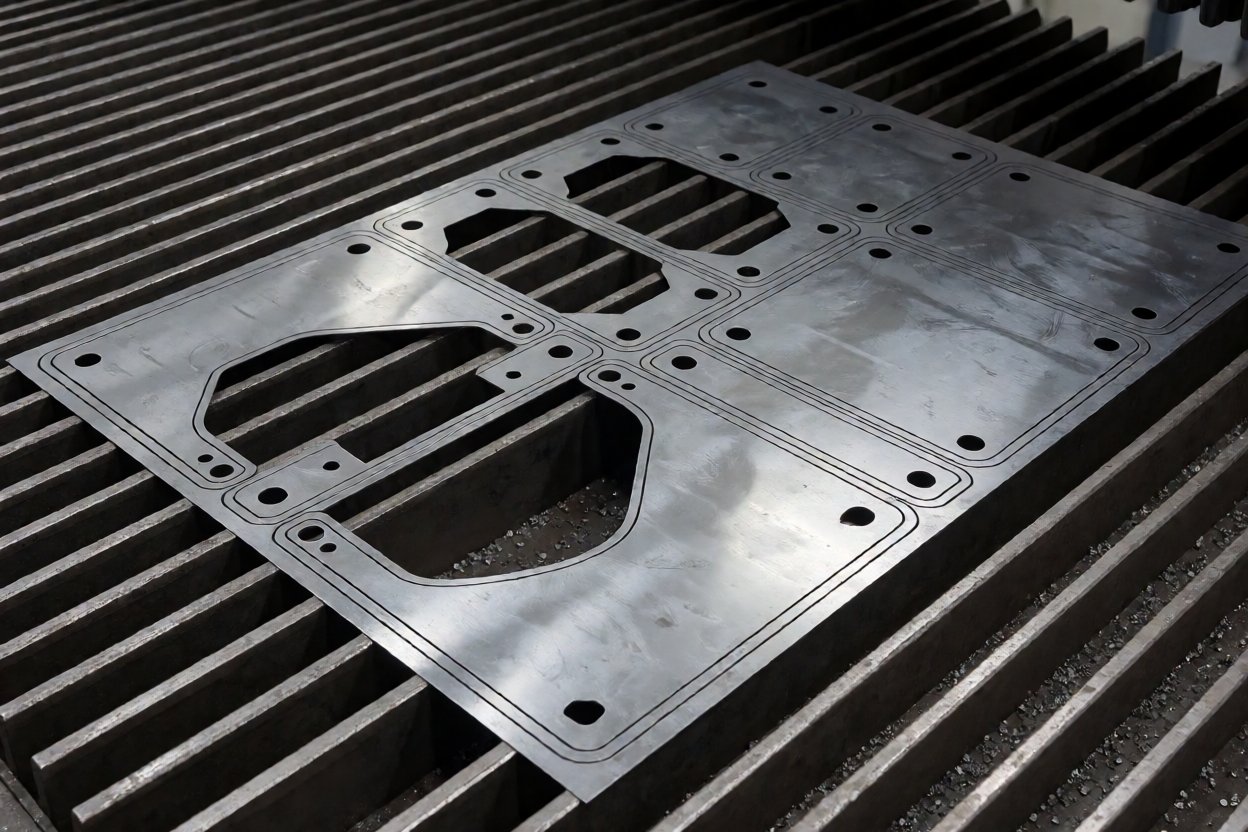
图 2:嵌套支架和板材毛坯通过切割床上的微连接固定在板材中。
激光切割服务的应用领域
外壳、机柜和控制面板
大部分工作都用于电气外壳和机柜:侧板、门、背板、安装板、电缆引入板、通风罩和百叶板,这些部件在激光切割服务中被平切,然后进行弯曲、焊接和涂层。此阶段的切割精度决定了成品外壳的闭合和密封效果。
面板工作奖励那些了解后续工序的激光切割服务。门如果切得大了 0.2 mm,装上密封垫圈后仍能关闭;但如果安装板上的孔位置偏差 0.2 mm,就无法接受要螺栓固定的设备。因此,在部件离开切割环节之前,孔位和孔到边缘的距离会对照图纸进行检查。
通风是第二项专长:穿孔区、百叶组和风切按照能同时保持面板刚度和气流的图案切割。图案作为程序存储,因此来自同一激光切割服务的重复订单结果完全相同。相关组件列表见产品页面。
支架、框架和机器零件
支架、筋板、电机座、护罩、盖板和大机器面板是第二大组。这些是激光发挥优势的地方:具有内部槽和凸缘的平剖面在一次操作中切割完成,而冲压机需要模具,锯割则需要第二次设置。
由于支架通常薄且数量多,毛刺和平整度比外观更重要,激光切割服务在两方面都会被评估。它们由 1.5 mm 到 6 mm 的钗金切割,去毛刺,在高产量时,相同几何形状的部件转向 CNC 冲切,无需重新绘制部件。
标志、屏幕和装饰面板
激光切割也用于装饰性工作:穿孔屏风、标志面板、框架和从不锈钢、铝和黄铜切割的肖像艺术。这些部件的重点在于薄桥和精细的负空间,因此程序、板材的平整度以及工序之间的处理决定了图案是否完好保存。
相同的机器切割工业和装饰工作,但运行方式不同。装饰面板覆膜切割,戴手套处理,并在涂层前逐块检查,这是同一激光切割服务中较慢且更细致的版本。
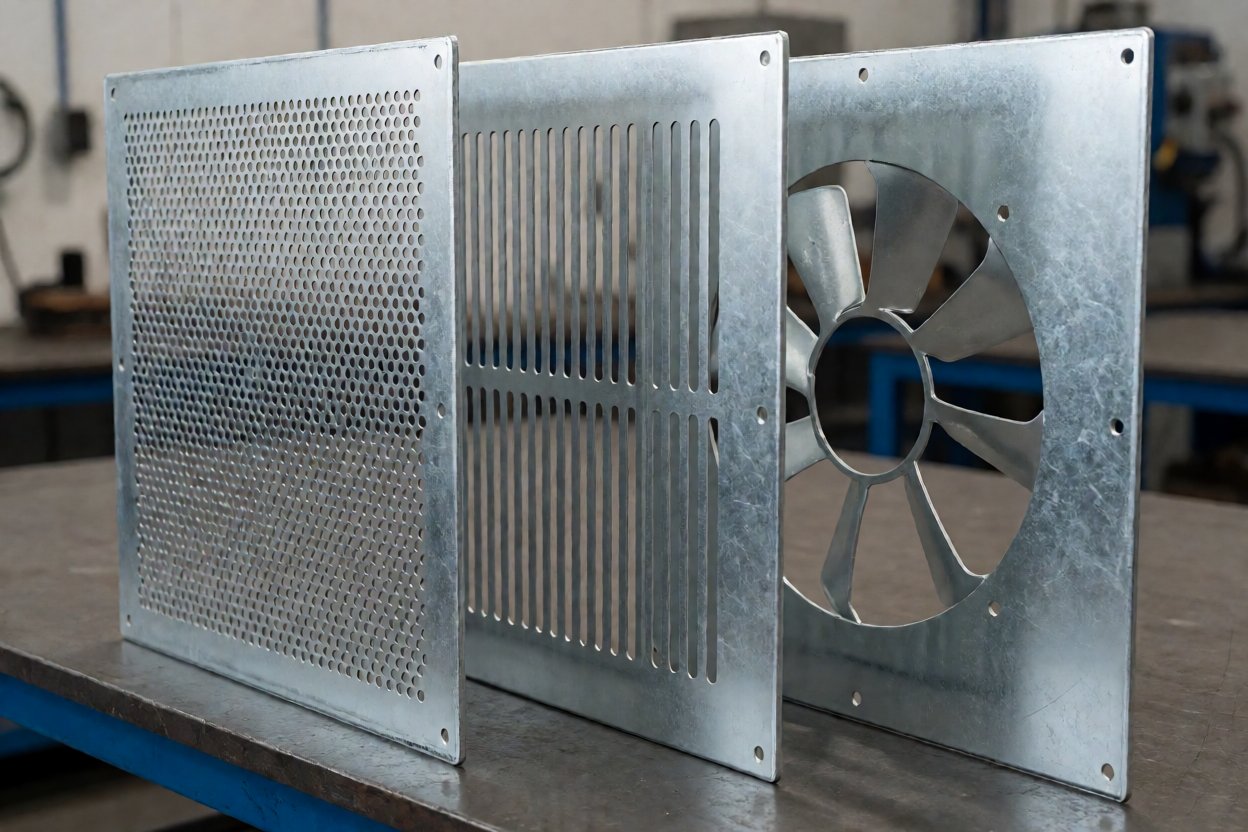
图3:激光切割通风面板:包含穿孔区域、长条形开槽以及带安装孔的风扇开孔。
材料、厚度与边缘处理
我们切割的材料
激光切割涵盖了大多数钗金部件所使用的五种材料:冷轧钢、镀锌钢、304 和 316 不锈钢、铝以及铜或黄铜。每种材料的切割特性不同,因此激光切割服务会根据材料而非单个任务来设定功率、焦点和辅助气体。
不锈钢需要更高的功率和氮气辅助,铝会快速反射并传导热量,而覆膜板材必须保持表面完整。关于不锈钢的材料实践由 SSINA 记录,钢材由 美国钢铁协会 记录,铝材由 美国铝业协会 记录。
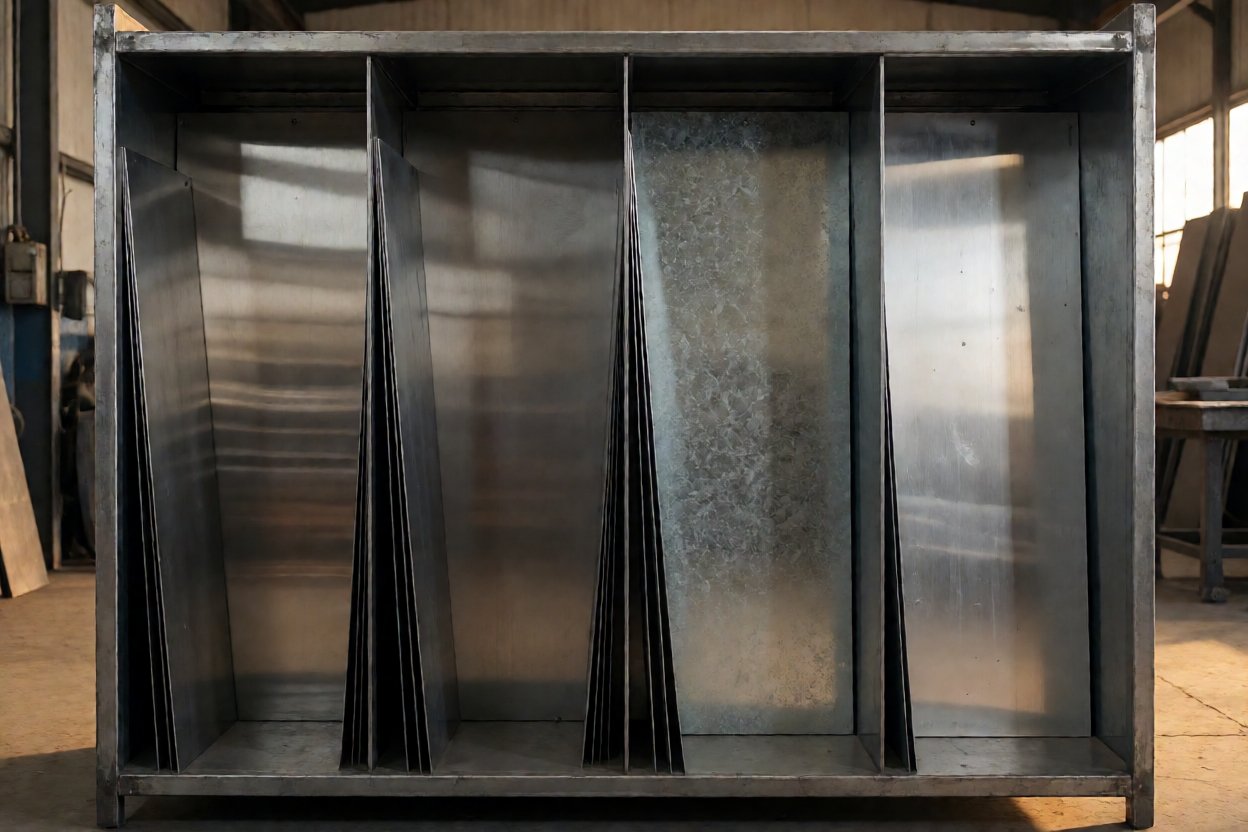
图4:板材架,配有拉丝不锈钢、冷轧板、镀锌板和铝板。
厚度、切缝以及冲床为何更胜一筹
实际适用范围为碳钢 0.5 mm 至 20 mm,不锈钢 0.5 mm 至 16 mm,铝材 0.5 mm 至 12 mm,尽管大多数零件介于 0.8 mm 和 6 mm 之间。切缝约为 0.1 mm 至 0.5 mm,在切割套料之前在程序中进行补偿。
当需要生产大约 1,000 件以上具有简单几何形状且孔径不小于板材厚度的相同零件时,CNC 冲床的单件成本低于激光切割服务。在数量较少或轮廓复杂的情况下,激光更具优势,因为无需制作模具。黄铜和铜的工艺流程遵循Copper Development Association制定的规范,而镀锌板(锌在切缝处汽化)则遵循American Galvanizers Association的标准。
边缘、挂渣与去毛刺
激光切割边缘是热切割边缘:在薄板上呈直角,随着厚度增加略有锥度,并伴有细条纹,虽然可见但无害。对于厚碳钢,参数设置不当会在零件下方留下挂渣,因此气体压力和焦点需根据厚度分别设定。
去毛刺过程消除了切割件与成品之间的差距:它去除薄板上的锋利边缘,并为粉末涂层的零件做准备,使涂层覆盖切割面。如果在成品中可见激光切割服务留下的边缘,这应在报价阶段商定,而非事后发现。
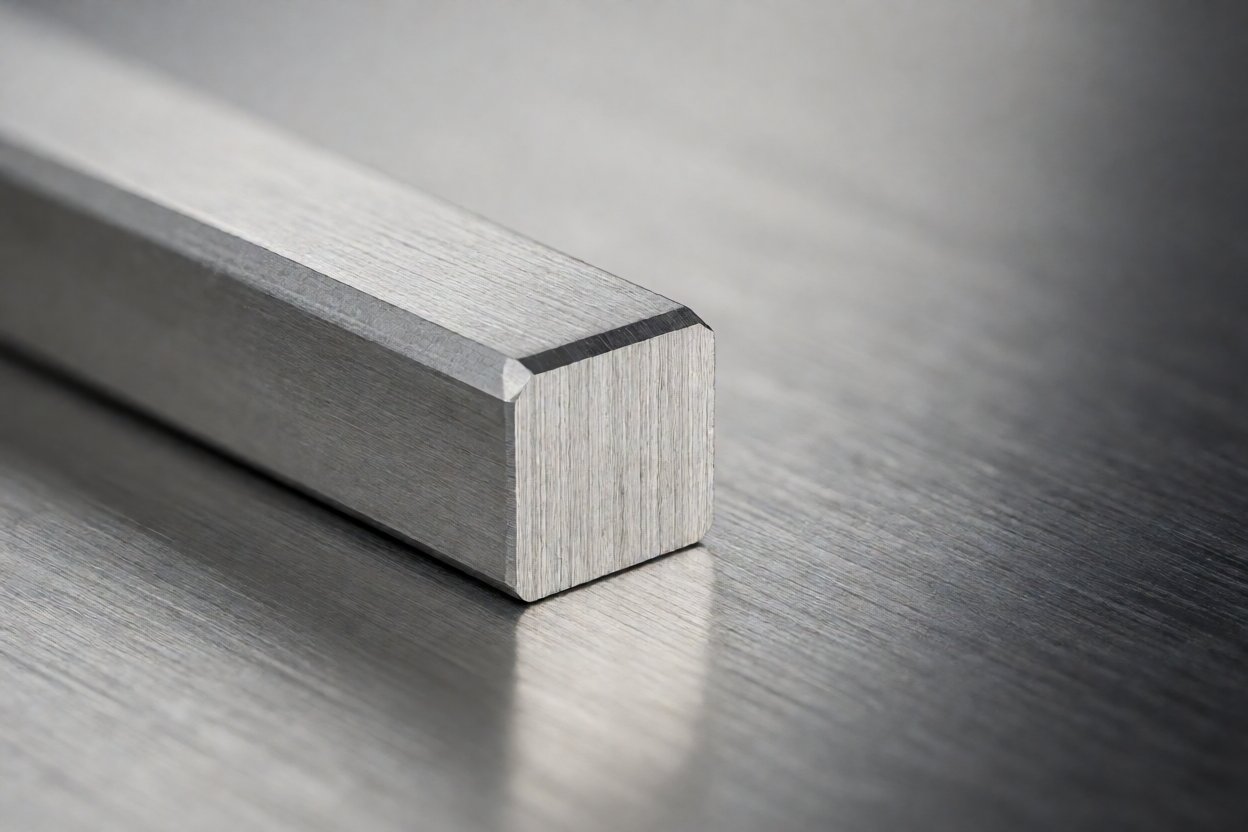
图 5:3 mm 不锈钢激光切割边缘的宏观视图:呈方形、整洁且无挂渣。
激光切割难以做对的原因
最小特征、切缝与锥度
激光切割定位精确,但无法切割比其自身光束更细的特征:小于板材厚度的孔、小于约 0.8 mm 的狭缝,或小于 1 mm 的筋条都会产生锥度、变形或失败。激光切割服务在编写程序之前会检查这些极限。
孔径保持在等于或大于板材厚度,小特征在程序中进行补偿而非依赖机器实现,并且在批量生产前对首件进行测量。对于薄不锈钢和铝材,使用氮气辅助可获得更干净的边缘并减少氧化。
此类设备的工艺实践由美国激光学会描述,这是为采购指定加工零件的买家提供有用的背景知识。
热量、变形与薄筋
热量是第二大风险:在切割 0.8 mm 不锈钢薄板时,如果带有密集的冲孔或细长的外轮廓,板材可能会翘起和扭曲,两个切口之间的薄筋可能在搬运过程中断裂。如果激光切割服务以错误的顺序切割布局,就会自身造成这种变形。
我们的对策包括按材料和厚度记录的参数集,平衡板材上热量的切割顺序,在最终通过前将部件保持在骨架中的微连接,以及对带有精细图案的部件进行平整度检查。
对于装饰性工作,桥梁尺寸在切割前与顾客商定,因为如果激光切割服务留下的桥梁薄了 0.2 mm,交付的面板将在运输过程中失效。
套料、公差与材料利用率
第三组风险是商业方面的:套料决定了每张板材中有多少变成零件,多少变成边角料,而套料不良的激光切割服务会提高那些看似每小时成本低的工作价格。
刷纹和纹理方向、薄膜取向和表面保护都限制了部件在套料中的旋转方式。边角料按尺寸和等级记录,并在后续订单中重新使用,这是激光切割服务方案中重复部件在第二年变得更便宜的原因之一。
划痕是最后的风险:对于可见部件,薄膜、手套、衬垫和专用托盘是工艺的一部分,因为带有标记的不锈钢面板以后无法抛光恢复。
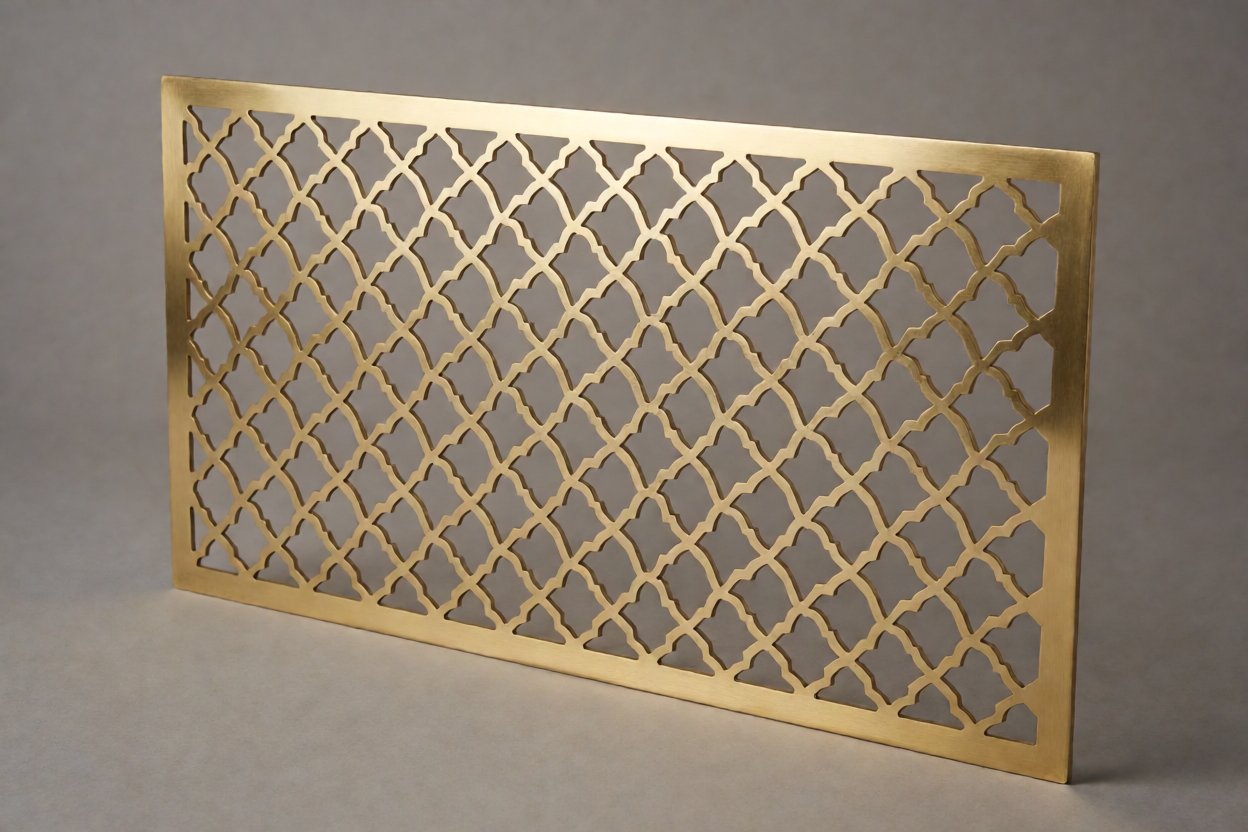
图6:带有镂空黄铜装饰面板,图案形状之间由细激光切割桥连接。
激光切割服务的交货期与文档
获取报价需提交的内容
对于仅切割的工作,请发送DXF文件;如果零件需要进行成型或焊接,请发送带有标注尺寸的2D图纸的STEP模型。添加材料等级、厚度、每批数量、表面处理以及任何表面保护措施,激光切割服务报价即可返回,无需二次询问。
如果设计仍在变动中,请发送您现有的展开图以及零件需要执行的功能。我们将返回一个可制造的版本,其中的特征已针对切缝、折弯余量和最小网板进行调整,然后对该图纸进行报价,而不是对稍后需要修正的形状进行报价。
文件格式遵循相同的规范:切割使用DXF和DWG,3D使用STEP或IGES,标注图纸使用PDF。文件通过版本进行控制,因此激光切割服务订单不能基于已废弃的图纸进行切割。
交货期
在图纸批准后,样品将在5-10个工作日内随后发出,首批生产批次将在15-30天后发货,具体取决于材料、表面处理数量和数量。激光切割服务的最短交货期是仅进行平面切割的工作,这省略了成型、焊接和涂层工序。
有两个因素会影响日期:所需等级和厚度的材料不在库存中,以及切割后到达的表面处理规格。在排样之前确定这两点成本更低,这就是为什么样品被视为生产程序的规范。
检验、证书与包装
文件随零件一起发货:材料证书、包含关键尺寸测量的首件检验报告,以及可追溯至板材的批次可追溯性。工厂持有ISO 9001:2015和CE认证,并通过SGS或客户拜访安排第三方检验。
对于出口订单,美国买家通过协调制度税则计算到岸成本,机械和电气产品的CE标志义务由欧盟委员会规定。包装随零件指定:可视面贴膜,面板间垫隔,抛光零件单独防护,以及用于海运的打带出口木箱。
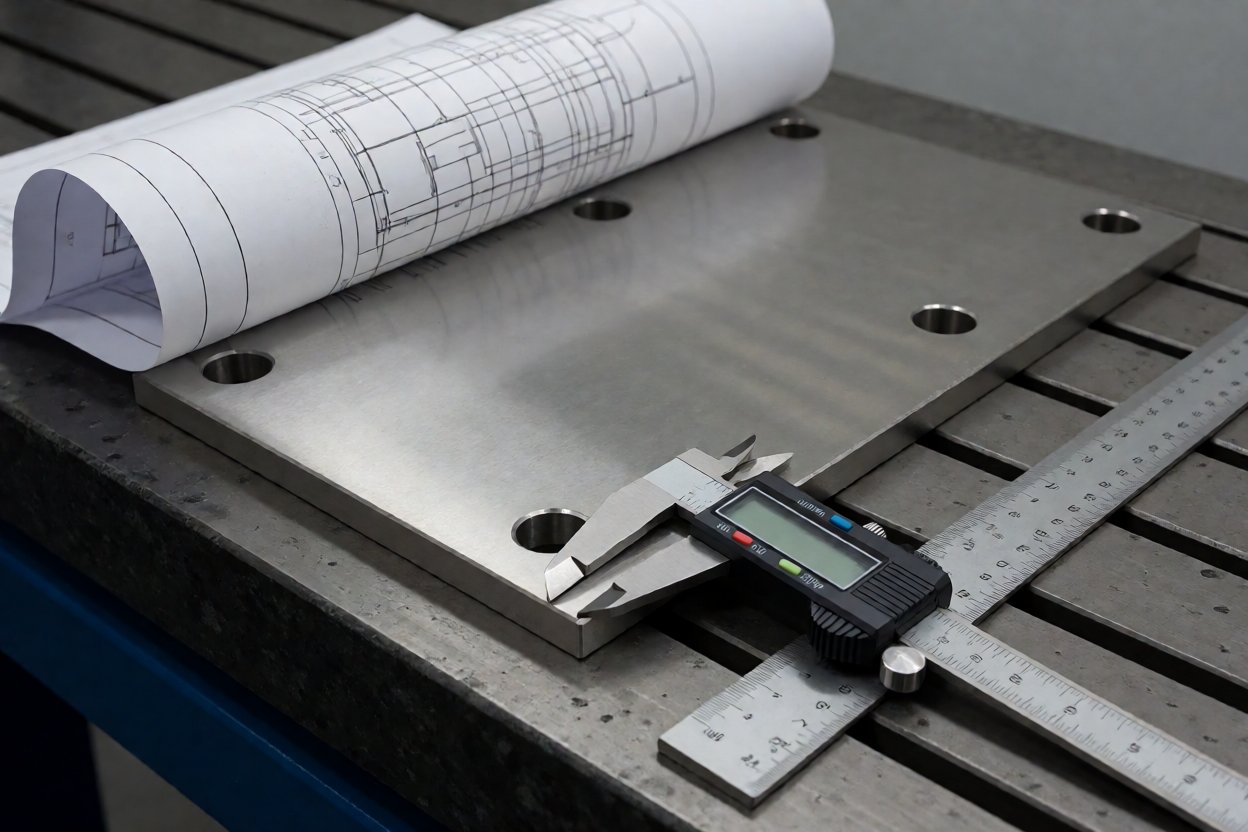
图 7:首件检验:使用卡尺测量面板上激光切割孔的位置。
我们交付的激光切割方案
案例 1:控制面板制造商 – 面板和安装板
一家控制面板制造商订购了带有切割孔的外壳面板、安装板和电缆格兰头板,材质为 2 毫米镀锌钢:每批 50-300 件,每年三次到六次,起订量 20-50 件,单价根据尺寸和涂层不同,FOB 价格每件在 15 至 80 美元之间。
首批货物在图纸批准后 15-30 天内发货,此前经历了 5-10 个工作日的样品确认轮次,年度支出在 3 万至 6 万美元区间,发货前进行第三方检验。在激光切割服务的第二年,切割和冲孔被整合到同一个排版中,使重复零件的成本降低了 4-6%。
案例 2:设备原始设备制造商 – 支架、筋板和垫块
一家设备原始设备制造商(OEM)每批订购数百件重复性小零件——L 形支架、筋板、垫块和平垫圈,材质为 2 毫米冷轧钢和 304 不锈钢:每批 200-800 件,每年四至八批,起订量 100 件,FOB 价格每件 2 至 15 美元。
该激光切割服务方案凭借平整度和无毛刺而非切割速度中标。所有零件在包装前都经过去毛刺处理,且留料图案经过排版设计,确保支架到达时平整度足够,无需校平即可焊接。年度支出保持在 1.5 万至 4 万美元区间。
案例 3:品牌镂空装饰面板
某品牌订购了 1.5 毫米黄铜和拉丝不锈钢材质的镂空装饰面板,带有精细的内部桥接结构:每批 50-300 件,每年两次到四次,起订量 20-50 件,FOB 价格根据尺寸、材质和涂层不同,每块面板在 15 至 80 美元之间。
该方案成败关键在于表面状态:切割过程中使用膜保护,每个工位佩戴手套,箱内使用间隔板,并在涂层前检查每一块面板。首批货物在批准后 15-30 天内发货,年度支出落在 3 万至 6 万美元区间。
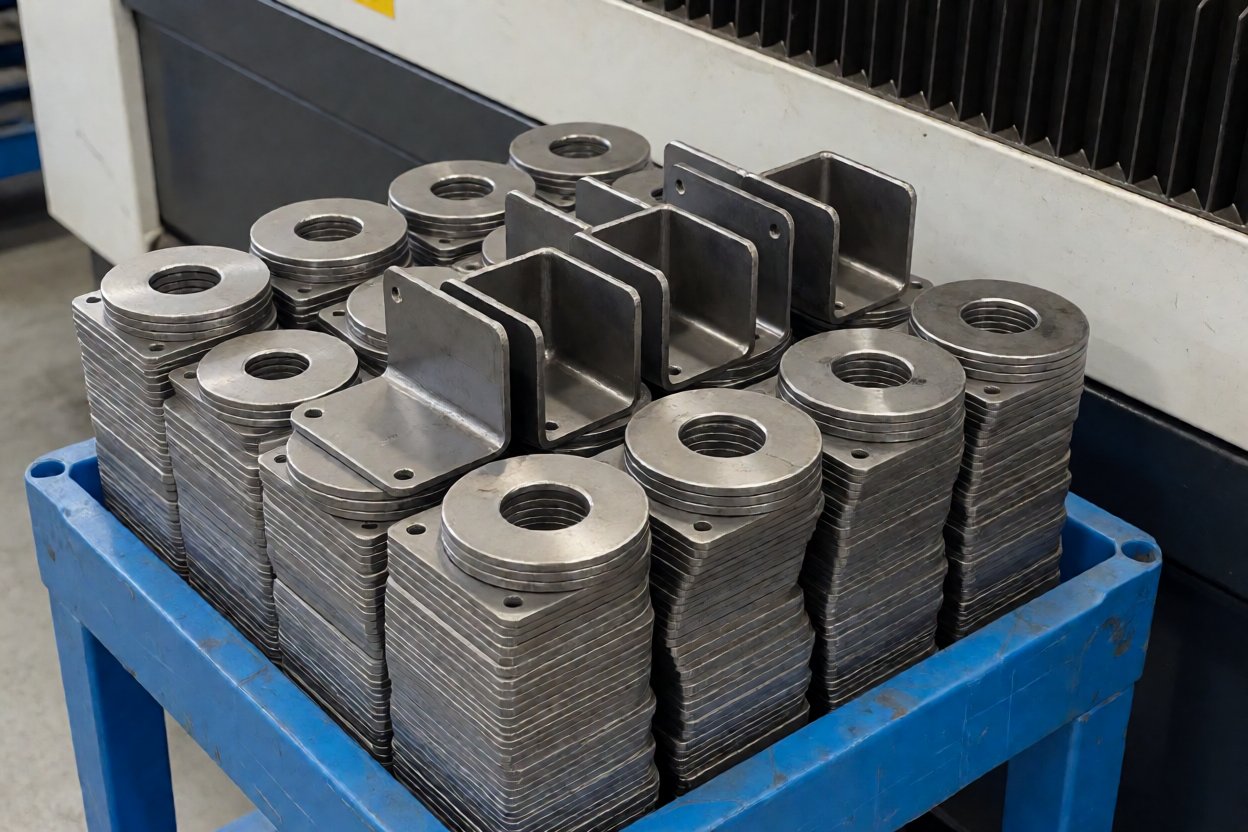
图 8:去毛刺后的激光切割支架、加强筋和垫块生产批次,放置在料架上。
摘要与后续步骤
如何指定激光切割服务
从部件的功能出发反向指定激光切割服务。确定材料和厚度、必须适配的特征、必须保持无标记的表面以及年产量。排样、参数设置和打包方式都取决于这四个答案。
然后问两个问题:切割特征如何对照图纸进行检查,以及平板件在切割到打包之间如何保护。这两个答案决定了激光切割服务的第十批次是否表现得像第一批次一样。
为什么选择 XHX Metal
XHX Metal 在东莞一座 2,000 平方米的工厂内将切割、冲孔、成型、焊接、表面处理及组装合为一体:两台 6 kW 光纤激光切割机,定位精度 +-0.01 mm,CNC 冲孔,CNC 折弯,TIG 和 MIG 焊接及涂层合作伙伴,年产量约 500,000 件。
该工厂持有 ISO 9001:2015 和 CE,与 SGS 合作进行检验,并已向北美和欧洲的 OEM 及品牌客户供货超过十年。小型制造商使用的供应商资质支持计划由 NIST MEP 进行描述。
如何启动您的项目
发送 DXF 或 STEP 文件,注明材料、厚度和数量以获取包含交货期的报价。钗金制造能力详情见 sheet metal capabilities page,成品组件见 products page,项目从 contact page 开始;也可通过 sales01@xinghaoxin.com 联系工程团队获取咨询。
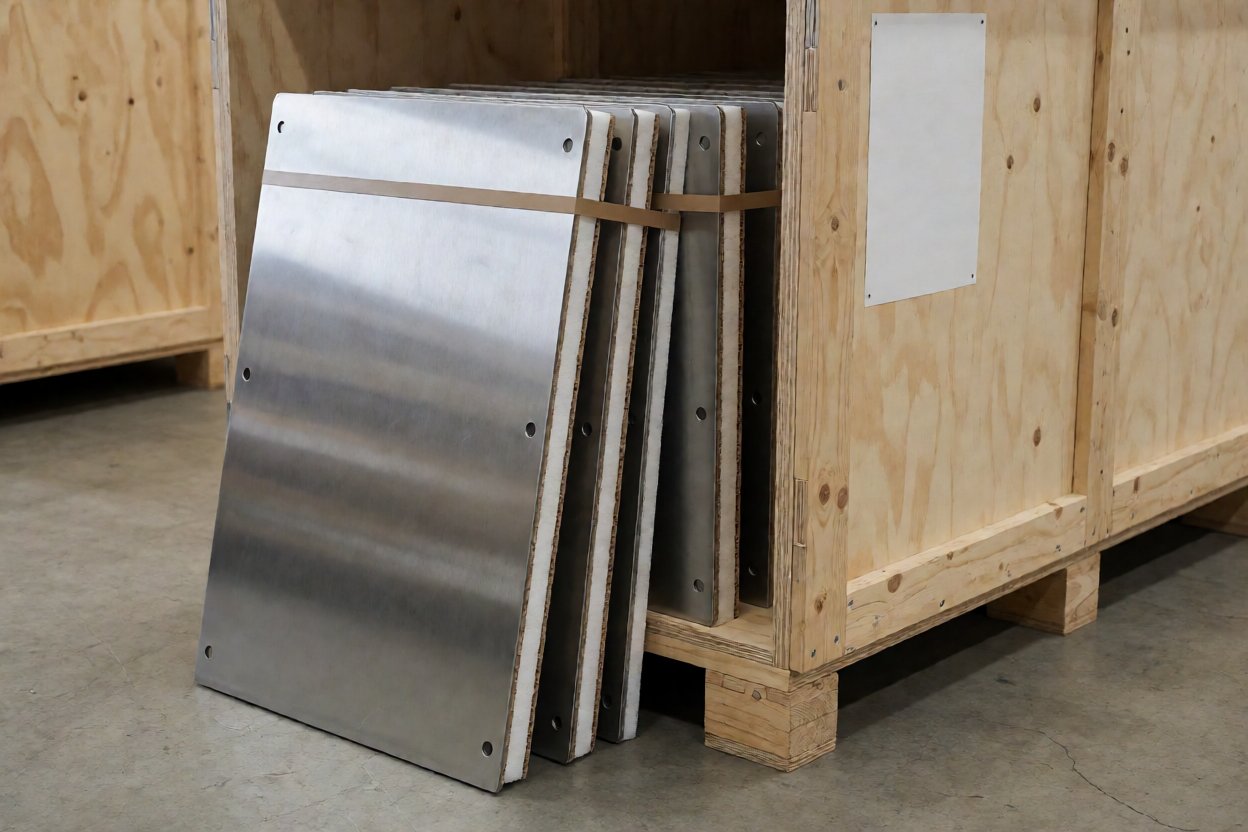
图9:出口包装:不锈钢板之间夹有泡沫,并在胶合板箱内相互隔开。
常见问题:激光切割服务
最小订单量是多少?小尺寸平件约为100件,较大面板为20-50件;也可接受样品和单件部件的报价。
激光切割精度如何?定位精度为+-0.01 mm,在薄板切边特征上的实际公差约为+-0.1 mm;关键特征将在首件检验时确认。
一个订单能否完成切割和折弯?可以。切割、冲孔、折弯、焊接和涂层均在同一家工厂内完成,因此激光切割服务订单可以延续到成型并完成最终零件,无需第二家供应商。
是否切割覆膜或涂层板材?可以。覆膜板材在表面可见处将膜完整切割,部件也可以保留保护膜供应,以在运输过程中起到保护作用。


