风力涡轮机控制柜制造属于钣金工艺范畴,涵盖运行风力涡轮机所需的塔底柜、机舱柜及变流器柜。这些柜体内部容纳电力电子器件、控制器和开关设备,需应对严苛环境:涡轮机振动、塔筒内温度变化,以及沿海和海上场址的盐雾与潮湿侵蚀。 WindEurope 跟踪行业增长与服务需求,而 IEEE 与 UL 的实践规范则定义了设备的电气与安全预期。
本指南按七个步骤完整介绍定制风力涡轮机控制柜项目的流程:产品及控制柜系列、各用途应用场景、材料选择、生产难度、交货周期、附真实采购数据的过往案例研究,以及实用总结。无论您是采购塔底柜的风电整机制造商(OEM)、规范防腐型控制柜的海上项目开发商,还是升级老旧风电机组的服务公司,本文信息均有助于您向加工厂商明确技术要求、制定合理交货期,并避免在调试阶段出现密封与电气集成问题。
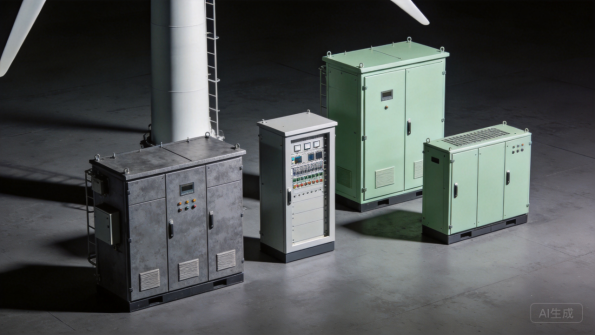
图1:重型工业结构的风力涡轮机控制柜与变流器柜。
产品:什么是风力涡轮机控制柜与变流器柜
控制柜类型与配置
风力涡轮机电气控制柜主要分为四类:塔底控制柜、机舱控制柜、变流器柜及叶片桨距与偏航控制柜。塔底控制柜位于塔筒底部,容纳主控制器和开关设备;机舱控制柜安装于靠近发电机的机舱内;变流器柜容纳将发电机输出进行转换的电力电子器件;桨距与偏航控制柜则控制叶片角度和机舱朝向系统。
各类型控制柜在尺寸、电压等级及使用环境方面各有差异。塔底控制柜为大型落地式机柜,带门板和内部安装结构;机舱控制柜按机舱空间轮廓定制;变流器柜则为大功率模块散热专门设计。风力涡轮机控制柜制造涵盖上述全部类型,具备大型面板成形、焊接及组装能力的钣金加工商可为整机制造商提供全系列机柜产品。
核心部件及其作用
核心部件包括柜体、门板、内部安装框架、母线室、线缆管理和气候控制装置。柜体承载电气系统并界定服务范围,门板为维护人员提供检修通道,内部框架安装控制器、断路器、转换器和端子。母线室隔离大电流连接,线缆管理使动力和控制布线整洁有序。
气候控制装置(包括风扇、过滤器、加热器和空调)将电子设备维持在允许工作温度范围内,接地硬件提供设备接地路径。每个部件均为配合点,柜体设计必须保持公差,确保门板对齐、面板安装到位,整机装配无需现场修改。设计还必须支持检修通道,因为风机停机代价高昂。
线槽和格兰板按接线图预制,塔架组装无需现场钻孔。
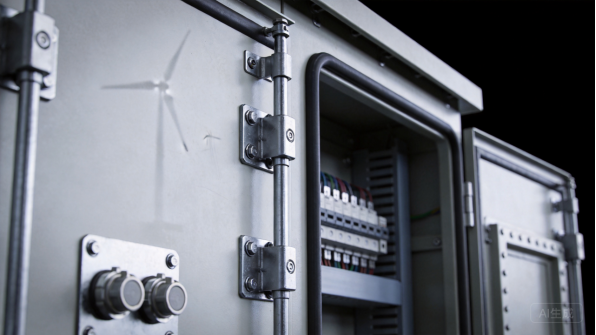
图2:柜体细节包括带锁门板、密封垫、线缆入口和母线面板。
设计驱动因素:振动、气候与安全
风力涡轮机柜体设计受振动、气候和电气安全驱动。涡轮机通过塔筒和机舱传递振动,因此柜体结构和内部安装需防止松动和疲劳失效。气候暴露范围从内陆低温环境到高温高盐海上站点,驱动密封、防腐保护和气候控制设计。
电气安全通过高压隔离室和保护维护人员的屏障、联锁装置和接地系统实现,其设计符合设备额定值。 IEEE标准实践和 UL评估指导生产制造, WindEurope及相关行业指南涵盖运行和安全实践。这些驱动因素在报价阶段确定,而非调试时才发现问题。
操作和维护标准同样驱动柜体布局,因为维护团队在风机上工作数十年,需要一致的访问通道和标识。
风力涡轮机控制柜制造中的定制化
定制风力发电机控制柜的制造之所以存在,是因为每种机型和项目都有其独特的电气和现场要求。采购方定制控制柜的尺寸、门板布局、内部安装结构、母排排布、气候控制系统、颜色和标识,并要求控制柜能够兼容其控制器和变流器硬件。定制加工还可支持风机机型系列和改造升级项目。
定制内容还包括符合性要求,例如接地、隔离屏障、标识以及风机认证所需的文档。 ANSI及相关标准指导结构设计,采购方越来越要求提供材料证明和测试报告。能够材料认证和批次质量稳定的制造商,能够为风机主机厂提供项目审批所需的档案文件。
应用场景与应用领域
陆上风力发电机组
陆上风电场是控制和变流器控制柜的最大市场。风机主机厂为全球各地的项目制造机组,每台机组均配备一套塔底柜、机舱柜和变流器柜,并根据现场电网和气候条件进行规格指定。标准化柜体系列可满足大多数陆上机组需求,项目差异主要体现在电网规范和现场条件方面。
针对陆上项目,交付时间与机组装配和项目进度紧密关联,控制柜必须随附完整文档。风力发电机控制柜制造通过标准化结构和批次一致性服务于该市场,主机厂看重的是理解电网和现场要求、并能交付就绪状态控制柜的制造商。
控制柜在风机平台上的标准化也简化了操作培训及备件管理,电网规范差异驱动的项目专用选项由制造商处理,无需重新设计整个柜体系列。
海上风电项目
海上风电项目要求控制柜具备耐盐雾、抗高湿度及满足高标准维护服务要求的能力。针对海洋环境,需采用防腐蚀结构、密封门板和气候控制系统,并对控制柜进行文档记录以接受项目和认证审查。海上风机主机厂和项目开发商根据现场环境条件对控制柜进行规格指定。
offshore programs are project-driven, ordered in batches against turbine deliveries and installation schedules. the cabinets must pass the project’s quality and corrosion requirements, and documentation accompanies every unit. for fabricators, offshore work is higher value and specification-driven, and it demonstrates the corrosion engineering that the wind industry’s toughest environments require.
Offshore cabinets are also fitted with heaters and dehumidification, the climate system is documented for the site, and project records capture the cabinet serial and coating batch for each turbine position.
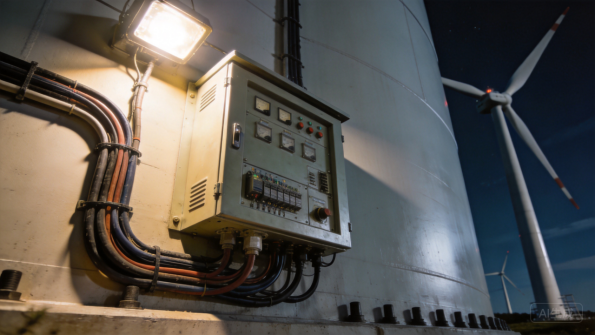
Figure 3: A tower-base control cabinet serves the turbine inside the tower.
Turbine Retrofits and Upgrades
Turbine retrofits and upgrades replace legacy controllers, converters, and protection systems to improve performance and extend service life. Service companies and operators order replacement cabinets sized to the existing tower and nacelle, and the new cabinets must fit the turbine’s footprint and integrate with remaining systems. Retrofit programs are growing as the installed fleet ages.
Retrofit programs are often engineered to order: the cabinet is sized to the turbine model and the new system, and delivery is scheduled around planned service windows. Documentation supports the operator’s files, and installation guidance is part of the supply. For fabricators, retrofit work adds steady demand and demonstrates the ability to match existing envelopes.
Retrofit cabinets must match the existing cable and foundation layout, which the fabricator confirms from site drawings.
Service, Spares, and Fleet Support
Wind farm operators and OEMs maintain fleets of turbines, and service demand drives repeat orders for spare doors, panels, climate components, and complete replacement cabinets. Standardized cabinet families make spares practical, because one approved design serves many turbines. Service contracts keep parts available for planned and unplanned maintenance.
Service programs value documented, interchangeable parts and fast lead times. The fabricator ships spares from production runs or a service stock, and each part is traceable to the approved design. For manufacturers, service and spares add recurring volume and long-term relationships with OEMs and operators.
Service parts are serialized and traceable to the approved design, which keeps fleet maintenance documented.
Material Selection
Galvanized and Coated Steel
在风力涡轮机控制柜制造中,镀锌钢是内部结构和塔基柜的标准材料,提供防腐蚀性和经济实惠的强度,且 ASTM International及相关标准验证涂层性能。喷粉涂层提供柜体表面饰面, Powder Coating Institute发布工业产品的涂层指导。典型厚度范围为1.5 mm至2.5 mm,适用于承载重型硬件的柜体。
钢材的机械和电气性能记录在 MatWeb’s materials database等参考资料中用于比较。镀锌内部面板和安装框架在潮湿的塔筒环境中可防锈,而喷涂外部则与涡轮机的标准相匹配。对于大多数陆上应用,镀锌和涂层钢是经济实惠的选择,不锈钢仅保留给腐蚀最严重的环境。
选择柜体厚度时需考虑开关设备和变频器的重量,因为内部硬件会给柜壁增加显著载荷,并且还要检查切割和冲压边缘的涂层覆盖情况,这些边缘最容易接触水分。
Stainless Steel
不锈钢,主要是304和316牌号,用于海上和沿海柜体,因为这些环境中的盐分会侵蚀喷涂钢。 SSINA提供腐蚀工况下的牌号选择指导,其中316牌号添加钼以增强耐氯化物性能。不锈钢门、面板和硬件无需重新涂漆,可耐受海上环境。
不锈钢比碳钢更昂贵且更难成型,需要专用处理以防止污染。焊缝必须受控并打磨完成以保持耐腐蚀性。对于海上风电项目,不锈钢的溢价由使用寿命和认证证明是合理的,制造商的不锈钢经验体现在成品柜体上。
对于海上柜体的门和面板,不锈钢表面会沿统一方向拉丝处理。
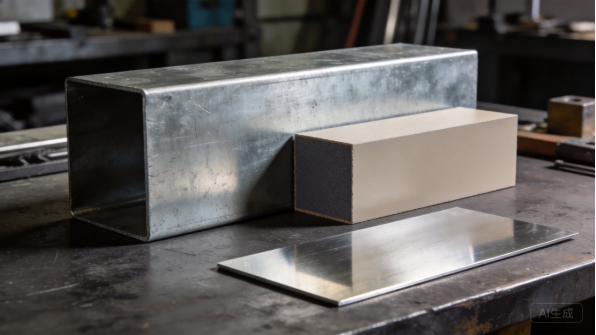
Figure 4: Galvanized steel, stainless, and coated panels cover the wind cabinet material range.
Aluminum and Insulation
铝出现在叶舱和变频器应用中,这些场合对重量和热传导有要求,其性能由 AZoMaterials等参考资料收录。铝制散热器和安装结构支撑功率电子设备,材料的耐腐蚀性适合清洁、可控环境的隔间。
绝缘与热管理是机柜完整性的最后一环:加热器用于防止冷却塔低温结露,风扇与空调为变频器散热,保温材料则保护面向极端温差的电子部件。铝合金在接头处与钢材隔离以防电化学腐蚀,热力系统按设备负载选型。
变频器的热负载同样决定空调系统容量,机柜布局也为模块预留了气流通道间距。
密封、气候控制与五金件
密封与气候控制在风机环境中协同设计。闭孔或EPDM垫片密封门板与电缆入口,滤网、风扇、加热器及排水结构共同管控湿度与温度。对于海上机柜,密封系统按场址的湿度与盐雾暴露程度选型,并抽取样机进行防护等级测试。
五金件完成机柜装配:铰链、锁扣、安全联锁、接地铜排及吊耳均按高频使用与安全要求选型。报价阶段即确认密封、气候与五金规格,可避免现场三大常见投诉:结露、接头腐蚀、以及多年使用后门关不严。
冷凝排水集成于机柜底部,带倾斜滴水盘与适合塔筒湿度的排水接头。
生产难度
激光切割与开孔精度
风力发电机组控制柜制造从激光切割与冲孔开始,加工机柜壳体板材、门板,以及通风口、电缆入口和母排的开孔。光纤激光系统精度可达±0.1 mm,而XHX Metal配备两台6 kW光纤激光切割机,定位精度达±0.01 mm——当大门的门板与壳体开孔需要精确对齐时,这一精度尤为关键。数控冲孔则负责形成重复性的百叶窗孔与安装孔阵列。
开孔质量在风电机柜中至关重要:电缆入口处的毛刺会损伤线缆,百叶锋利的边缘会滞留湿气,冲穿孔必须位于隐蔽区域。套料软件排列零件以最小化整柜板材的边角余料,切割与冲压参数按材料与厚度单独优化。切割工序决定了门板能否贴合、密封条能否压紧,以及机柜能否通过现场验收。
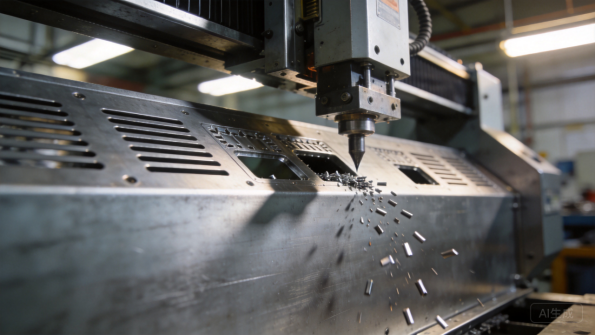
图5:CNC冲孔在大型板材上形成母排孔与通风百叶窗图案。
CNC折弯与机柜几何成型
折弯将平板毛坯成形为柜体、柜门和安装法兰,而塔基柜的大型面板需要谨慎折弯:长法兰上的微小折弯误差会在接缝处形成可见间隙。回弹补偿针对每种材料进行调校,并且 工程师边缘 发布折弯展开量和扣除量参考,用于毛坯展开和预测成品尺寸。
现代数控折弯机带有可编程后挡料,可一致地保持折弯位置和角度,首件在投产前与图纸进行验证。对于风力发电机柜,关键检查项是柜门开启几何形状、法兰平面度和底座方正度,因为变形的柜体无法在塔筒中定位或与开关设备对齐。这些测量在首件时进行,并在生产过程中抽样检查。
焊接、装配与电气配合
焊接连接柜体框架、柜门和支架,焊接热量会导致板材变形,因此零件在夹具中夹紧以保持几何形状直至焊缝冷却。 TWI Global 提供焊接钢构件变形控制的的技术指导,不锈钢柜需要控制热输入以保持耐腐蚀性能。
装配添加使柜体具备功能的内部硬件:安装框架、母排支撑、电缆管理、气候组件和接地均安装并进行对齐检查。电气配合是一个质量控制点,因为控制器、断路器和变流器模块必须无需强制即可安装,并且门操作在完整柜体上进行验证。对于自行的原始设备制造商,制造商交付已准备好电气系统的柜体。
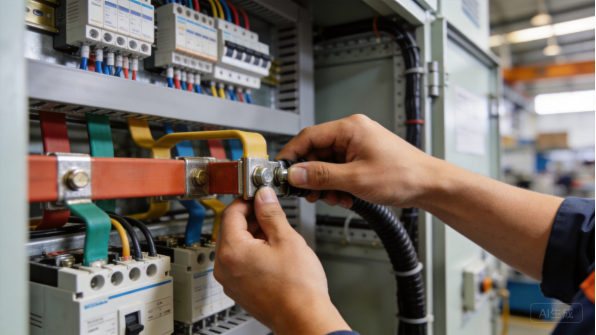
图 6:母排和功率模块安装适配变流器柜内部。
质量控制与测试验证
风力发电机柜质量控制将尺寸检验与功能和电气检查相结合。首件按图纸检验,验证柜门开口、安装孔位和平面度,生产批次遵循带抽样的控制计划。涂层厚度、密封条配合、铰链对齐和门操作在规定的节点进行检查,接地连续性在完整装配体上进行验证。
电气测试验证支持柜体的功能:绝缘和耐压测试确认结构完整性,文档为涡轮机的认证和项目文件提供依据。 UL 和 IEEE 实践指南测试程序,买家需要这些证据用于审批。将测试和文档视为产品一部分的制造商,才能通过涡轮机调试验收。
生产交货周期
询价、工程评审与原型样机
风电控制柜制造程序始于询价:图纸或涡轮机规格、材料、表面处理、数量和目标交期。制造商的工程团队审查可制造性设计,检查门扇配合、内部安装、母线盒Access及密封性,一至三个工作日内回复报价并附备注。原型样机通常需十二至二十个工作日交付,因为大型柜体项目需要周密准备。
原型阶段是对柜体进行验证的环节:开关门测试、内部框架安装控制器和变频器模拟件、按布线图核对电缆入口。原型反馈应包含配合记录和图纸修改建议。对于涡轮机项目,带内部硬件的完全装配样机(而非仅外壳)值得投入成本,因为它能在量产前证明柜体符合规范要求。
拥有已批准图纸的OEM可直接进入报价阶段,因为设计已在实际应用中得到验证。
工装与工艺准备
大多数风电柜采用激光切割、CNC冲压和CNC折弯工艺,工装成本低且设计变更费用小。关键准备在于工艺工装:参数已验证的折弯程序、柜体框架焊接夹具、以及用于门孔和安装孔位的检验量具。新建柜体的这类工装准备通常需要一到两周。
由于风电柜按涡轮机型家族划分,既往项目的已批准图纸可缩短重复订单的准备工作。此类产量级别 rarely оправдывает dedicated stamping dies,经济性在报价阶段评估。买家应预期制造商会确认柔性制造路线,而非假设需要昂贵工装。
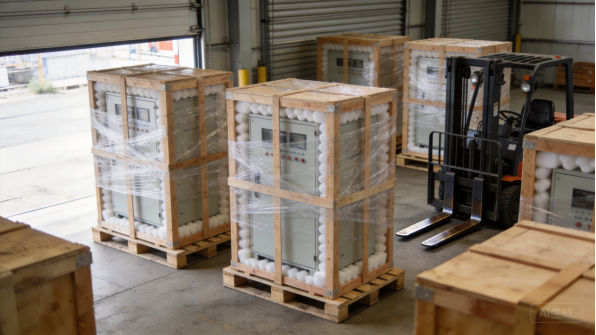
图7:柜体带防护支撑发运,适用于项目交付。
生产批次与产能规划
在风电控制柜制造中,生产批次规模较小是设计使然:塔基柜和变流器柜通常以10至40台为批次发货,月产量根据产品组合从20到80台不等。典型交货周期为30到45个工作日,其中焊接、表面处理及电气装配占时最长。
滚动预测共享有助于稳定小批量交货周期。当OEM共享滚动预测时,工厂会提前预留材料及表面处理产能,并提前采购不锈钢板材或定制颜色等长交期物料。镀锌板和冷轧卷通常备有库存,而不锈钢板材和定制表面处理可能增加一到两周的交期。清晰的进度计划与里程碑节点能在瓶颈演变为项目延期前使其显性化。
项目制订单根据风机交付节奏分批安排,控制柜批次按塔筒序列号分组。
包装、物流与文件
风电控制柜体积大、重量重且易受损,因此包装是成本与进度管理的关键环节。落地式控制柜采用泡沫支撑缠绕后装箱,柜门与面板加以防护,所有出货均使用防锈纸或VCI膜以防止集装箱内冷凝水导致锈蚀。制造商应提供外箱尺寸、毛重及装柜照片以便货运规划。
每批出货均附带文件:装箱单、材质证书、涂装记录及双方约定的测试报告。风机项目需这些文件用于认证与调试,买方应在报价阶段确认所需文件清单。沟通遵循清晰的里程碑节点,各阶段均提供照片,使OEM及项目方可无需现场走访即可跟踪进度。
针对海上风电项目,装箱方案在报价阶段即已确认,确保控制柜尺寸符合项目货运要求。
过往案例
陆上风机OEM:塔基控制柜系列
某陆上风机OEM需要一款用于其风机平台的塔基控制柜系列,配备前后门、内部安装框架及气候控制接口。该项目月产量为40至70台控制柜,最小起订量20台,根据配置不同,FOB价格为1,800至4,500美元,年采购额约150万美元。
XHX Metal在18个工作日内完成了首件装配,第一批30台机柜在38个工作日内发货。月交付现已按照OEM的涡轮机生产计划执行,每台设备的门板配合及接地均经过验证。该项目提供三种涡轮机配置,第二年新增了一型机舱机柜变体。
该项目展示了风电涡轮机控制柜制造如何随不同涡轮机型号实现规模化生产。
海上项目:耐腐蚀机柜
某海上风电项目开发商需要用于海洋环境的变频器和控制机柜,采用316不锈钢门板和面板、密封结构,并提供项目认证所需文件。订单包括45套机柜及12台备用单元,根据配置不同,价格为每套3,000至8,000美元FOB,总价值约220,000美元。
首件通过了盐雾试验验证和尺寸检验,生产分两批各30台发货,在40至45个工作日内交付,附带材质证明和耐腐蚀检测报告。机柜通过了项目审查,开发商在第二阶段指定了相同的结构方案。该项目展示了腐蚀防护工程如何服务于海上风电领域。
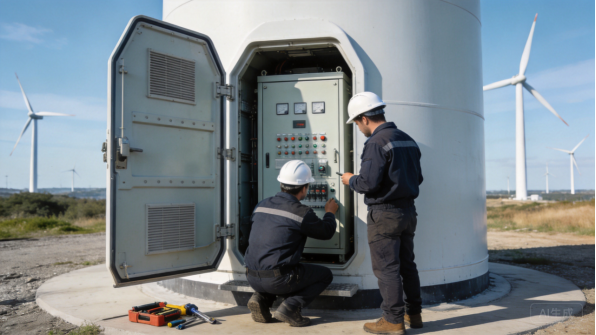
图8:服务团队在涡轮机维护期间检查控制机柜。
改造公司:控制器机柜更换
某涡轮机改造公司需要为老旧涡轮机平台更换控制器机柜,尺寸须匹配现有塔筒轮廓并与新控制系统集成。该项目月产能为15至30台,最低订单量为10台,根据配置不同,价格为每台1,200至3,000美元FOB,年价值约300,000美元。
首件在涡轮机轮廓样架上完成拟合,第一批20台机柜在35个工作日内发货。改造公司现在在计划的服务窗口内安装这些机柜,每批出货均附带安装指南。第二年新增了同平台的变频器机柜变体。
改造公司现按其服务管线按年度订购平台机柜。
服务OEM:备件柜项目
风电服务OEM需要一个备用柜体和元器件项目来支持机队运维,涵盖已装机系统的完整柜体、门板、面板和气候控制套件。该项目每月生产20至50台柜体及备用套件,最小订单量为10台,FOB价格根据产品不同在400至2,200美元之间,年价值约35万美元。
标准化设计使工厂能够从量产批次中直接发货备件,且每个部件均可追溯至经批准的柜体图纸。该服务OEM根据运营商合同为该项目备货,标准备件的交货周期为20至25个工作日。该项目展示了风电控制柜制造如何延伸至机队服务领域。
该服务OEM还储备了备用门板和气候控制套件,均从同一生产批次中发货。
总结与下一步
核心要点
风电控制柜制造是一项对振动、气候条件和电气安全高度敏感的专业技术领域,要求远超普通钣金加工。材料选择决定了成本与性能表现——陆上机组采用镀锌和涂层钢板,海上机组则采用不锈钢;密封、气候控制和接地必须针对风机型号及安装现场进行专项设计。生产难点集中于大面板平面度、电气装配精度和测试验证,而这正是经验丰富的制造商展现差异化优势的环节。
交货周期遵循可预测的路径:工程设计评审仅需数天,原型制作需2至4周,工艺工装需1至2周,每批次生产需5至7周,批量根据产品类型在10至80台之间。通过共享预测和分阶段交付计划,可确保OEM和项目进度按计划推进。在报价前就确定好材料、等级要求和文档规范的采购方,其项目执行将比在调试阶段才发现需求问题的采购方更为顺畅。
为何选择XHX Metal
XHX Metal是一家位于中国东莞的民营钣金制造商,工厂面积2,000平方米,约有30名员工,年产能超过50万件。工厂运行ISO 9001:2015质量管理体系,拥有CE和SGS认证,为海外客户生产定制柜体、外壳、面板和组件,包装专为海运设计。两台6kW光纤激光切割机、数控冲床、数控折弯机和TIG/MIG焊接设备覆盖了风电柜体制造的钣金加工环节。
该公司支持客户从设计评审到生产的全流程,提供首件检验报告和材料证书,并根据需要协调涂装、盐雾和尺寸验证。对于风力发电机组控制柜制造项目,客户可以查看相关 钣金加工服务 和 产品页面,团队将根据项目需求编制报价、质量文件和交货计划。
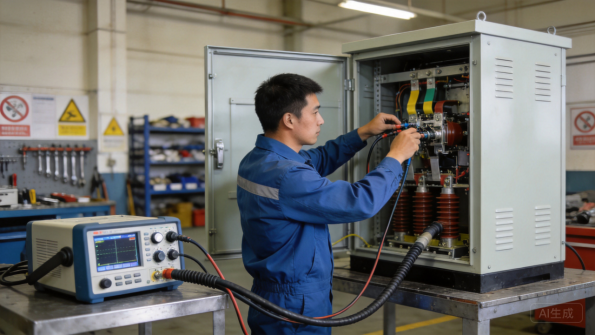
图9:耐压测试和绝缘测试在出货前验证控制柜。
如何启动您的项目
从STEP或STP文件和一张图纸开始,图纸中应注明材料、表面处理、防护等级、数量和文档需求。如果设计尚未定稿,请发送风机外壳、控制器和变流器硬件、现场环境及年需求量的照片或草图,工程团队将推荐可制造且满足防护等级的设计方案。典型流程为:工程评审、报价、原型制作、首件检验、生产和发货,每个里程碑都有清晰沟通。
如需讨论风力控制柜项目,请联系Barry,电话+86 13244963694或邮箱sales01@xinghaoxin.com,或通过 XHX Metal网站发送您的设计。有了明确的需求和合适的合作伙伴,风力发电机组控制柜可在数周内从图纸转入生产,其配合、密封和电气性能均可通过调试。
向制造商应该询问的问题
下单前,请向制造商询问三个问题:对于大型户外控制柜,它使用哪些材料和涂层;如何在首件上验证门板配合和内部安装;以及能提供哪些涂装、盐雾和电气文档。答案将揭示该工厂是将风力控制柜视为工程化风机设备,还是仅当作简单的金属箱体。
同时确认其在气候控制配置、接地集成和出口包装方面的经验,因为这些细节决定了控制柜能否通过调试并耐受现场环境。在报价中列出测试方法和验收标准的制造商,是将质量视为产品的一部分,这才是值得合作建设风电产线的伙伴。