Une batterie box est le boîtier métallique de protection qui contient les cellules batteries, les connecte électriquement et assure la sécurité de l’ensemble du pack lors de la charge, de la décharge, du transport et du fonctionnement. Dans les véhicules électriques, le stockage stationnaire, la télécommunication de secours et les produits d’alimentation portable, le boîtier doit gérer le poids, la chaleur, l’étanchéité, les vibrations et l’accès tout en s’intégrant dans la conception du véhicule ou de l’armoire. Pour les constructeurs d’équipement originaux, le boîtier de batterie est généralement un assemblage en tôle sur mesure conçu autour de la disposition des cellules, des barres omnibus, des connecteurs et du système de gestion thermique.
Pour un fabricant de tôle privé tel que Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal), la fabrication de boîtiers de batterie signifie bien plus que découper et souder de l’aluminium. Cela signifie examiner la disposition des cellules, améliorer la fabritabilité, contrôler l’étanchéité et la soudure, et livrer des enveloppes qui passent les exigences dimensionnelles et d’étanchéité du client. Ce guide explique ce que comprennent les boîtiers de batterie, où ils sont utilisés, comment choisir les matériaux, ce qui les rend difficiles à produire, comment fonctionnent les délais de livraison, et à quoi ressemblent les projets réalistes de l’offre à la livraison.
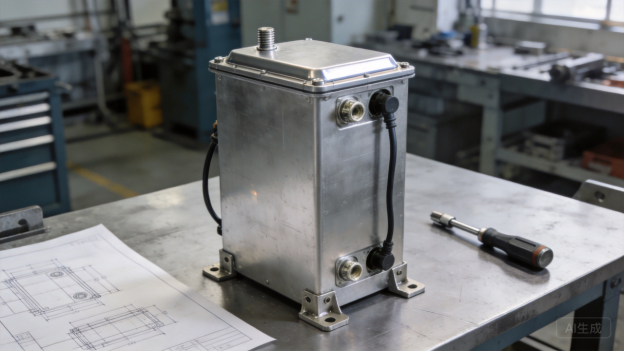
Figure 1 : Boîtier de batterie personnalisé fini avec couvercle étanche et caractéristiques de montage.
Qu’est-ce qu’un Boîtier de Batterie ?
Définition et Fonction Principale
Un boîtier de batterie est un enclosure métallique personnalisé qui contient les cellules batteries, les protège contre l’impact et la contamination, et fournit l’interface structurelle entre le pack batterie et le produit qu’il alimente. L’enclosure porte le poids des cellules, maintient le pack aligné pendant les vibrations, et crée un environnement contrôlé pour la température et l’étanchéité. Dans un véhicule électrique, le boîtier de batterie fait généralement partie de la structure du véhicule ; dans une armoire de stockage, c’est une enclosure réparabla qui doit supporter un accès fréquent.
Le boîtier lui-même ne stocke pas d’énergie, mais sa conception détermine si le pack peut être assemblé, entretenu et refroidi en toute sécurité. L’épaisseur de paroi, la précision de pliage, la planéité, l’étanchéité et la qualité du revêtement influencent tous si le pack batterie passe les exigences dimensionnelles, d’étanchéité et de durabilité du client. C’est pourquoi les acheteurs OEM choisissent de plus en plus un fabricant de tôle qui comprend les exigences des enclosures de batterie plutôt que d’acheter un boîtier générique.
Les coffrets de batterie prennent également en charge les exigences de sécurité telles que le soulèvement de pression, l’isolement électrique et la protection contre les dommages mécaniques. Le boîtier doit empêcher les cellules de bouger sous l’impact tout en permettant à la chaleur de s’échapper ou d’être gérée par un système de refroidissement. Ces exigences influencent le matériau, l’épaisseur de paroi et la stratégie de fixation.
Composants structurels principaux
Un boîtier de batterie est plus qu’un tiroir et un couvercle. Ses composants principaux incluent :
- Tiroir et couvercle : le tiroir inférieur supporte les cellules, tandis que le couvercle scelle le pack et protège la surface supérieure.
- Éléments de montage : brides, supports, inserts filetés et points renforcés pour le montage sur véhicule ou armoire.
- Interfaces électriques : supports de barres omnipolaires, ouvertures de connecteur, presse-étoupes et chevilles de mise à la terre.
- Fonctionnalités thermiques et de sécurité : interfaces de plaque de refroidissement, ouvertures d’aération, dispositifs de soulèvement de pression et support d’isolement.
- Système d’étanchéité : canaux de joint, surfaces d’étanchéité et motifs de fixateurs qui maintiennent la classe IP.
Chaque composant doit s’assembler de manière cohérente sur de nombreux lots de production. Une petite variation de planéité du tiroir ou de hauteur du couvercle peut provoquer des fuites de joint ou des problèmes d’assemblage, donc le fabricant doit contrôler les dimensions dès la première opération.
Types de boîtiers de batterie
Les boîtiers de batterie varient des petits coffrets d’alimentation portables aux grands logements de packs VE et armoires de stockage debout. Les boîtiers mural et à armoire sont courants dans les télécommunications et le stockage résidentiel, tandis que les logements de véhicule utilisent une conception tiroir-couvercle optimisée pour le poids. Le type de boîtier affecte le matériau, l’épaisseur de paroi, la méthode d’étanchéité et la manière dont le coffret est testé.
La classe doit être choisie pour l’environnement réel. Un boîtier de batterie dans un véhicule subit des vibrations, des écarts de température et une exposition potentielle à l’eau ; une armoire de stockage dans une pièce sèche a des besoins d’étanchéité et de refroidissement différents. NEMA les types de boîtier et les classes IP sont utilisés par de nombreux acheteurs pour définir ces exigences.
Aperçu des capacités de XHX Metal
XHX Metal fabrique des coffrets de batterie personnalisés dans une usine de 2 000 m² à Dongguan avec environ 30 employés et une capacité annuelle d’environ 500 000 pièces. La ligne de production comprend deux machines de découpe laser fibrée 6kW avec un positionnement +/-0,01mm, des plieuses CNC, un soudage TIG/MIG/laser, un dépoussiérage automatique et des centres d’usinage CNC, de sorte que les tiroirs, couvercles, supports et plaques de montage puissent être produits sous un même toit.
L’usine fonctionne sous un système de management de la qualité ISO 9001:2015, et chaque programme de boîtier de batterie comprend un contrôle du premier article, une vérification d’étanchéité, des vérifications de revêtement et une traçabilité par lot. En tant qu’entreprise à capitaux privés, XHX Metal peut ajuster les plannings et les priorités techniques plus rapidement que de nombreux fournisseurs plus importants. La même équipe peut supporter les volumes de prototype, de pré-série et de production, ce qui est particulièrement précieux pour les programmes de batterie dont les formats de cellules évoluent.
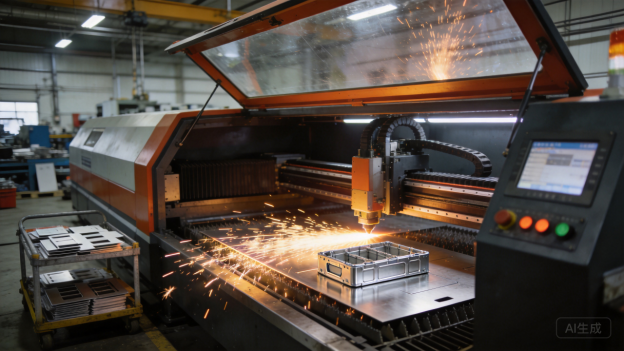
Figure 2 : La découpe au laser fibre produit des ébauches précises pour les plateaux et couvercles de boîtes de batterie.
Domaines d’application des boîtes de batterie
Véhicules électriques et mobilité légère
Les voitures électriques, autobus, chariots élévateurs, vélos électriques et véhicules de dernier kilomètre utilisent tous des boîtes de batterie qui doivent s’insérer dans un encombrement véhicule contraint. Le boîtier protège les cellules contre les impacts routiers, les vibrations et l’eau, et sert souvent également de point de fixation pour les connecteurs, les plaques de refroidissement et les couvercles de maintenance. L’aluminium est courant car il réduit le poids et améliore les performances thermiques.
Les programmes véhicules exigent également une traçabilité stricte et des revues de conception liées aux crashs. Les positions des trous, la qualité des soudures et l’épaisseur des matériaux doivent être documentées car l’enveloppe fait partie du dossier de sécurité et de maintenance du véhicule.
Le boîtier doit également résister à la chaîne d’assemblage : les points de préhension, les crochets de levage et les protections sont souvent ajoutés afin que les cellules ne soient pas endommagées pendant l’assemblage du véhicule. Un petit changement de position de fixation peut affecter l’ensemble de l’agencement du pack, le fabricant doit donc confirmer l’interface dès le début.
Stockage d’énergie stationnaire
Les systèmes de stockage stationnaire utilisent des boîtes de batterie dans des formats mural, sur rack et conteneurisé pour les applications solaires, éoliennes et réseau. Ces enveloppes sont plus faciles d’accès que les packs véhicules, mais elles nécessitent tout de même une étanchéité contrôlée, une ventilation et une construction résistante au feu. Le marché du stockage d’énergie continue de s’étendre, comme le suit Grand View Research.
Les armoires de stockage sont également conçues pour faciliter la maintenance. Les portes, couvercles amovibles et fixations standardisées réduisent le temps d’intervention, tandis que les entrées de câbles et les ouvertures de barres de couplage doivent correspondre à l’implantation électrique finale.
De nombreux programmes de stockage demandent également un dimensionnement standardisé afin que le même boîtier puisse être utilisé avec différentes chimies de batterie. Cela réduit le temps de conception et aide le client à lancer de nouveaux produits plus rapidement.
Certains clients demandent également des compartiments séparés pour les cartes CAG, les fusibles et les disjoncteurs, ce qui ajoute des opérations d’usinage et d’assemblage mais simplifie la maintenance.
Télécommunications et Alimentation de Secours
Les sites télécoms et les data centers utilisent des boîtes de batterie pour l’alimentation de secours DC, les onduleurs (UPS) et les armoires de redresseurs. Ces boîtes s’installent dans des armoires ou sur des étagères, donc les dimensions extérieures, les trous de fixation et les positions des connecteurs doivent correspondre à l’équipement standard. Le refroidissement est souvent assuré par l’armoire environnante, donc la boîte ne doit pas bloquer le flux d’air.
Les boîtes de batterie de secours sont manipulées lors de la maintenance, donc les poignées, la protection des arêtes et la répartition du poids sont importantes. Un boîtier bien conçu protège les cellules tout en rendant l’installation pratique.
Équipement Industriel et Marine/VR
Les véhicules industriels, l’équipement maritime et les véhicules de loisirs utilisent des boîtes de batterie dans des environnements exposés ou à fortes vibrations. L’eau salée, l’humidité et les produits chimiques de nettoyage attaquent le métal non protégé, donc l’inox ou l’aluminium correctement fini est souvent requis. Le boîtier doit également maintenir le pack sécurisé lorsque le véhicule se déplace.
Pour les usages maritime et VR, l’étanchéité et la résistance à la corrosion sont les principales préoccupations. Les dispositions de drainage et les fixations protégées empêchent l’eau de s’accumuler à l’intérieur de la boîte.
Alimentation Portable et Applications Extérieures
Les stations d’alimentation portables, les groupes électrogènes de camping et les équipements de monitoring extérieur utilisent de petites boîtes de batterie qui doivent survivre aux manipulations, à la pluie et aux changements de température. L’aluminium léger ou l’acier revêtu garde le produit portable, tandis que les joints d’étanchéité et les entrées de câble scellées protègent les cellules. Ces produits sont souvent vendus via les canaux grand public, donc l’apparence et la qualité de finition comptent également.
Les produits extérieurs nécessitent généralement des preuves d’essais d’humidité ou de brouillard salin et une épaisseur de revêtement constante. Le fournisseur devrait être en mesure de documenter ces contrôles pour chaque lot de production. Des zones d’étiquetage et des ouvertures d’indicateur peuvent également être requis, donc les exigences cosmétiques doivent être confirmées tôt.
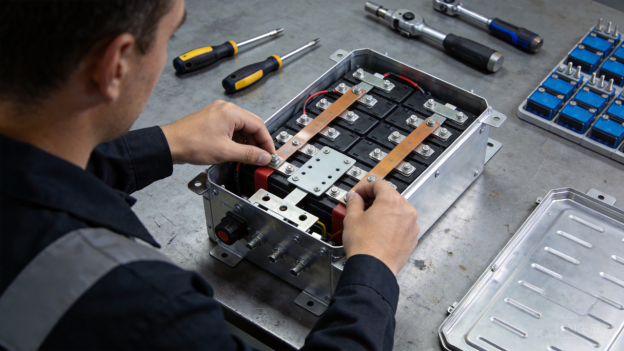
Figure 3 : Assemblage de boîte de batterie avec barres omnibus, plaques isolantes et matériel de fixation.
Choisir le Bon Matériau
Alliages d’Aluminium
L’aluminium est le matériau le plus courant pour les boîtes de batterie car il est léger, résistant à la corrosion et conduit bien la chaleur. L’alliage 5052 se forme facilement et est utilisé pour les plateaux et couvercles ; le 6061 offre une résistance plus élevée pour les carrosseries structurelles. AZoMaterials explique les propriétés typiques des alliages, et MatWeb fournit des données pour comparer résistance et allongement.
L’aluminium nécessite également une attention au niveau des joints conducteurs. L’aluminium nu forme une couche d’oxyde naturelle qui peut affecter la mise à la terre, un traitement de surface ou un placage conducteur peut donc être requis aux points de connexion. La dilatation thermique doit être prise en compte lorsque l’aluminium est associé à des fixations en acier.
L’alliage et l’état de trempe doivent être adaptés au procédé de formage et de soudage, car un matériau difficile à mettre en forme peut augmenter les rebuts et retarder la livraison.
Acier laminé à froid
L’acier laminé à froid est un choix rentable pour les coffrets de batteries dans le stockage stationnaire et les équipements industriels où le poids est moins critique. Il offre une grande rigidité, une bonne formabilité et une surface lisse pour la peinture en poudre. Les épaisseurs typiques varient de 1,0 mm à 2,5 mm selon la taille et la charge.
Les caissons en acier doivent être revêtus pour prévenir la rouille, et le revêtement doit résister au contact avec les surfaces de refroidissement et la quincaillerie de montage. Pour les grands armoires de stockage, l’acier fournit également la résistance nécessaire pour supporter les modules de batterie lourds.
L’épaisseur du matériau doit également tenir compte du poids des cellules installées. Un plateau fin peut fléchir sous un module lourd, de sorte que des raidisseurs ou un matériau plus épais peuvent être nécessaires aux points de charge.
Acier inoxydable
L’acier inoxydable est sélectionné pour les environnements marins, chimiques, alimentaires et extérieurs où la résistance à la corrosion est critique. Le grade 304 convient à la plupart des usages intérieurs et en extérieur léger ; le 316 ajoute du molybdène pour l’exposition au sel. L’inoxydable coûte plus cher et est plus difficile à formater, il est donc généralement appliqué de manière sélective. SSINA fournit des recommandations pour le choix et la finition des armoires en acier inoxydable.
L’acier inoxydable doit également être protégé de la contamination par l’acier carbone lors de la manutention. Des outillages dédiés et des zones de travail propres permettent d’éviter les particules incrustées qui pourraient créer des taches de rouille ultérieurement.
Acier galvanisé et revêtements de protection
L’acier galvanisé est utilisé pour les structures internes, les plaques de montage et les pièces cachées à l’intérieur de l’armoire. Le revêtement en zinc protège l’acier même là où la peinture est éraflée. Le American Galvanizers Association publie des directives sur le comportement du revêtement et le traitement des bords. L’acier zingué affecte également le soudage, c’est pourquoi la couche de zinc doit être maîtrisée au niveau des joints de soudure.
Le revêtement influence également le traitement des bords et le contact avec les fixations. Les burrs et les arêtes vives doivent être retirés avant la galvanisation ou le revêtement afin que la couche protectrice soit uniforme.
Considérations sur l’étanchéité, la thermique et la finition
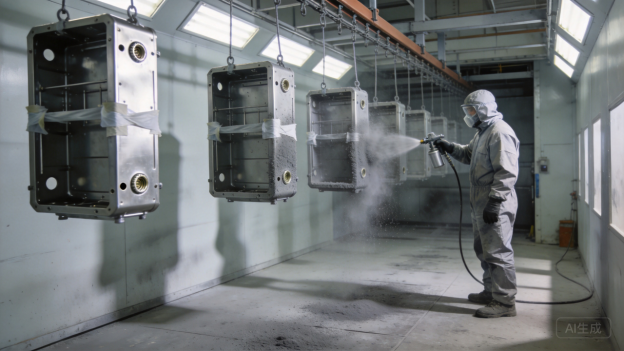
La finition protège la boîte et définit son apparence. La peinture en poudre offre un film résistant et uniforme qui résiste aux chocs et aux produits chimiques ; laInstitut de la peinture en poudre
explique les exigences du film et de la cuisson. Le scellement est tout aussi important : les canaux du joint, les surfaces de scellement et le couple des fixations déterminent si la boîte respecte son indice IP.
La gestion thermique doit être planifiée avec le fabricator. Les ouvertures des plaques de refroidissement, le support de l’isolation et les passages d’air influencent à la fois la conception et le coût de fabrication. L’épaisseur du revêtement, le masquage et la couverture des bords doivent être vérifiés avant la production.
Les fixations doivent être sélectionnées en fonction de l’environnement : les vis inoxydables ou zinguées, le matériel captif et les charnières anticorrosion prolongent la durée de vie de la boîte et simplifient la maintenance.
Pour les boîtiers de batterie, la compatibilité des fixations avec l’aluminium est particulièrement importante afin d’éviter la corrosion galvanique aux joints.
Figure 4 : La peinture en poudre et la finition contrôlée protègent les boîtiers de batterie en service.
Difficulté de production et contrôle du processus
Conception pour la fabrication Les boîtiers de batterie sont des assemblages de tôle de précision, donc la difficulté de fabrication commence dès la conception. Le rayon de pliage doit respecter l’épaisseur du matériau, les trous doivent rester éloignés des lignes de pliage, et les tolérances ne doivent être appliquées que là où c’est nécessaire.Les ingénieurs fournissent des références pratiques pour l’allongement au pliage et le gabarit minimal. L’examen DFM doit également vérifier la planéité du plateau, les surfaces de scellement du couvercle, et si les pièces peuvent être imbriquées de manière efficace.
Une boîte difficile à fabriquer ne nécessite pas toujours une refonte complexe. De petits changements, comme l’ajout d’un raidisseur ou le déplacement d’une évacuation, peuvent réduire le temps de soudage et améliorer la planéité sans modifier la fonction.
Découpe au laser et imbriqué
Le découpe au laser produit les plaques planes qui deviennent des plateaux, des couvercles et des supports. Les deux machines de découpe au laser fibre 6kW de XHX Metal assurent un positionnement à +/-0,01 mm et traitent l’aluminium, l’acier et l’inoxydable utilisés dans les boîtiers de batterie. La qualité de coupe est vérifiée pour les bavures, la rugosité des bords et la roundness des trous avant que les plaques ne passent à la mise en forme.
Le logiciel d’imbriqué combine les pièces sur la même tôle afin d’améliorer l’utilisation du matériau. Les grandes plaques de plateau peuvent nécessiter des micro-joints et un placement de pattes pour empêcher le mouvement pendant la découpe.
Pour les plateaux de batterie, la disposition des plaques doit également tenir compte de la direction de pliage et du grain du matériau, car la même tôle peut produire des pièces avec une rigidité différente selon l’orientation.
Pliage et mise en forme
Le formage transforme des ébauches planes en caissons et couvercles tridimensionnels, et c’est là que surgissent nombre de problèmes dimensionnels. Le resspring varie selon la nuance de matériau et l’épaisseur, et les grands panneaux peuvent se tordre si la séquence de pliage est inadéquate. Les flexseuses CNC avec outillage calibré et opérateurs expérimentés maintiennent la régularité des angles.
Les opérateurs vérifient la première pièce formée par rapport au plan, puis contrôlent les dimensions tout au long de la production. Les fiches de réglage sont conservées pour les commandes répétées afin que la production puisse être reproduite sans essai-erreur.
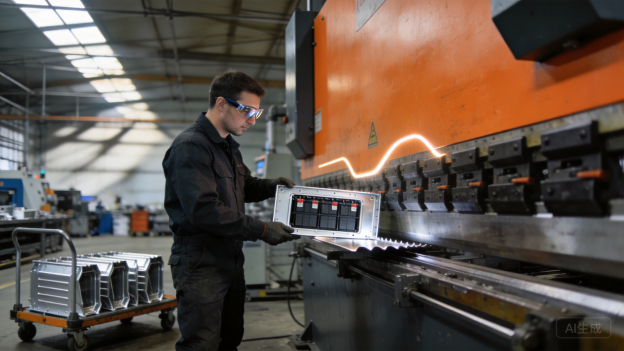
Figure 5 : Le pliage par flexseuse CNC forme les panneaux de boîte de batterie avec des tolérances serrées.
Soudage, Étanchéité et Contrôle d’Étanchéité
Le soudage assemble les caissons, supports et brides d’étanchéité, mais la chaleur peut déformer les panneaux et créer des fuites. Le procédé TIG est privilégié pour les joints aluminium et inoxydables propres ; le soudage laser peut réduire les distorsions sur les assemblages de précision. Les gabarits maintiennent la position de la pièce, et le meulage restaure les surfaces avant revêtement. TWI Global fournit des directives pratiques sur la qualité des soudures.
L’étanchéité est l’aspect le plus critique d’une boîte de batterie. Les canaux de joint, surfaces d’étanchéité et motifs de fixation doivent être vérifiés sur la première pièce, et les tests d’étanchéité doivent être planifiés pour chaque lot de production.
La qualité des soudures doit être inspectée sur la première pièce et échantillonnée pendant la production. La porosité et le sous-creusement sont plus faciles à prévenir avec des gabarits et des paramètres contrôlés qu’à réparer après revêtement.
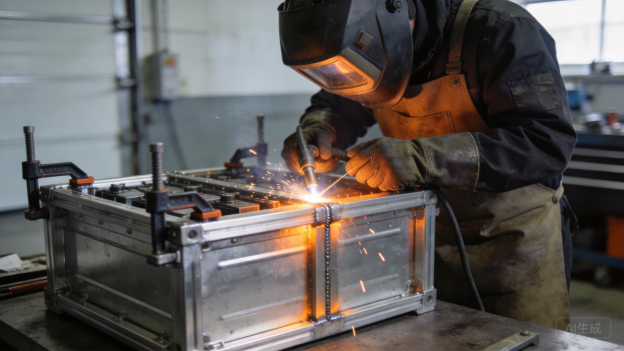
Figure 6 : Un soudage maîtrisé et un fixturing contrôlé maintiennent les joints de boîte de batterie étanches.
Contrôle Qualité et Tests
Le contrôle qualité comprend les vérifications dimensionnelles, la planéité, l’ajustement des joints, l’épaisseur du revêtement et le couple de serrage des fixations. L’inspection de première pièce vérifie les dimensions critiques ; les contrôles en cours de processus détectent la dérive avant la fin d’un lot. Conformément à l’ISO 9001:2015, les dossiers doivent être traçables aux certificats matériaux et aux paramètres de production.
Les tests d’étanchéité, les essais au brouillard salin et la vérification des revêtements sont courants pour les programmes outdoors et véhicules. La fréquence d’inspection doit reposer sur le risque : les dimensions critiques sont vérifiées sur chaque pièce ou à intervalles rapprochés, tandis que les aspects cosmétiques sont échantillonnés.
Le fournisseur doit également documenter toute action corrective afin que le même défaut ne se reproduise pas dans le lot suivant.
Les gabarits de test et jauge doivent être étalonnés selon un calendrier régulier, et les dossiers d’inspection doivent inclure l’opérateur, la date et le résultat pour chaque lot.
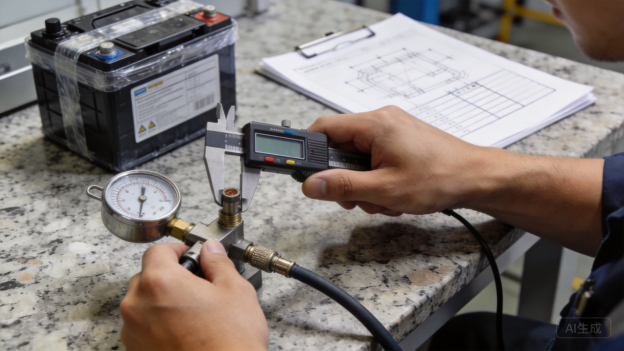
Figure 7 : Les vérifications dimensionnelles et d’étanchéité confirment la qualité de la boîte de batterie avant livraison.
Délais, Devis et Planification de Production
Contenu d’une DCM Complète
Un RFQ complet comprend des fichiers CAO 3D, un plan coté avec tolérances, le nuancier et l’épaisseur du matériau, la finition, les exigences d’étanchéité, la quantité et les exigences spéciales telles que les certificats ou l’emballage d’exportation. XHX Metal examine le dossier, fournit un retour DFM et émet un devis avec des hypothèses clairement définies. Si l’acheteur dispose uniquement d’un croquis, l’équipe ingénierie peut tout de même évaluer la faisabilité, mais le devis final dépend de détails confirmés.
Les devis doivent indiquer clairement le matériau, la finition, les hypothèses d’étanchéité, l’emballage et les conditions de paiement. Les devis ambiguës entraînent généralement des bons de changement par la suite ; le fournisseur documente donc ce qui est inclus et ce qui ferait l’objet d’une facturation séparée.
Le devis doit également préciser si les essais d’étanchéité, les essais de résistance à la corrosion saline et la vérification du revêtement sont inclus ou proposés en options distinctes.
Délai de réalisation des prototypes
Les prototypes de boîtiers de batterie simples sont généralement livrés sous 5 à 10 jours ouvrables après revue de conception et confirmation du matériau. Les châssis découpés au laser et pliés sont plus rapides que les boîtiers entièrement soudés, revêtus et étanchéité testés. Un prototype avec revêtement poudré et quincaillerie nécessite un temps supplémentaire pour la cuisson et l’assemblage.
Les retours sur les prototypes sont précieux même avant la fabrication des pièces. Le fournisseur doit confirmer que le rayon de pliage, la rainure de joint et la quincaillerie proposés sont réalisables, et doit signaler tout élément pouvant être moins coûteux ou plus fiable en production.
L’assemblage des prototypes permet également de valider l’ajustement des fixations, des inserts et des joints, ce qui réduit les mauvaises surprises lors de la production en série.
Délai de production et planification par lots
Le délai de production dépend de la taille, de la quantité, de la finition et des tests. Un lot typique de boîtiers de batterie personnalisés peut être réalisé sous 2 à 4 semaines après approbation de l’échantillon, et les commandes de reprise sont généralement plus rapides car les outillages et programmes existent déjà.
La planification par lots prend en compte la capacité de finition et le temps de test. Une commande importante peut être fractionnée par étape de processus afin que la Revêtement et le CQ ne créent pas de goulot d’étranglement ; les clients reçoivent un planning de livraison continu.
Le partage des prévisions aide l’usine à réserver les matériaux et la capacité de finition. Les acheteurs qui actualisent leurs prévisions trimestriellement donnent au fournisseur le temps de commander l’aluminium, planifier le revêtement et éviter les frais d’accélération.
Un calendrier de paiement clair et des conditions de livraison aident également les deux parties à planifier la production et à éviter les différends sur les dates d’expédition.
Pour les boîtiers de batterie, le fournisseur doit également confirmer toute exigence particulière d’étiquetage, telle que les marques de type de batterie ou les avertissements de manutention, avant l’impression des étiquettes.
Emballage et logistique
Les boîtiers de batterie sont de grande taille et facilement rayés, donc l’emballage doit inclure des protections d’angle, de la mousse et des cartons ou caisses robustes. Chaque expédition comprend des listes de colisage et des numéros de lot pour la traçabilité. Les commandes d’exportation sont généralement cotées FOB ou EXW depuis les ports du sud de la Chine.
L’usine doit fournir les dimensions du carton, le poids brut et des photos avant expédition afin que l’acheteur puisse planifier le dédouanement et l’espace d’entreposage. Une discussion anticipée sur la destination et la manutention aide l’usine à choisir le bon grade d’emballage.
Pour les grands boîtiers de batterie, un encâchage et des palettes adaptées au chariot élévateur peuvent être nécessaires, et le plan d’emballage doit être convenu avant la première expédition de production.
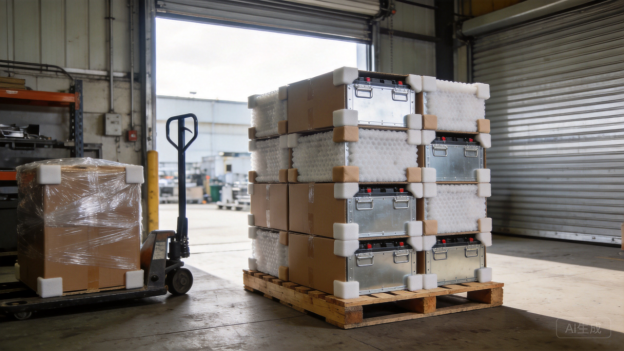
Figure 8 : L’emballage protecteur maintient la traçabilité des boîtiers de batterie de l’usine au client.
Communication du projet
Chaque programme suit des jalons clairs : revue de conception, confirmation des matériaux, découpe, formage, soudage, finition, inspection et expédition. L’équipe projet fait rapport sur l’avancement à chaque étape et signale les risques en amont.
Un résumé hebdomadaire accompagné de photos des pièces à chaque étape donne confiance à l’acheteur sans nécessiter de visites. Lorsqu’un retard est inévitable, le fournisseur communique la nouvelle date et la raison le plus tôt possible.
Études de cas passées
Programme de boîtier de batterie pour véhicule électrique
Un programme pour véhicule électrique nécessitait un plateau en aluminium léger avec joints étanches, inserts filetés et planéité contrôlée pour l’étanchéité du joint. XHX Metal a sélectionné de l’aluminium 5052, utilisé le soudage laser sur les joints critiques et ajouté l’usinage CNC pour les faces de repère. Le premier article a respecté les exigences de planéité et d’assemblage.
Le client a fourni uniquement un fichier STEP et un poids cible, l’équipe d’ingénierie a donc proposé l’épaisseur de paroi, l’agencement des raidisseurs et les positions de montage. Cette entrée DFM précoce a réduit le nombre de prototypes et a permis au plateau de passer directement à la production pilote.
Le programme comprenait également une deuxième variante avec des positions d’insert différentes. La réutilisation des mêmes fixtures et de la même couleur de revêtement a réduit les coûts et le stock d’entreposage.
Programme d’armoire de stockage stationnaire
Un client en systèmes de stockage avait besoin d’un boîtier de batterie en rack avec trous de montage normalisés, entrées de câble étanches et une finition sous couche poudrée. L’équipe a utilisé de l’acier laminé à froid pour le cadre et a coordonné la conception du joint avec l’entrepreneur électrique. Le coffret a passé les vérifications dimensionnelles et de revêtement et est entré en production en série.
Les séries successives étaient planifiées chaque mois pour que la ligne de production du client dispose toujours de coffrets disponibles. La conception a ensuite été utilisée pour une variante plus grande avec le même matériel et la même finition.
Le programme de stockage comprenait également une variante de couvercle avec fenêtre d’inspection. L’utilisation du même châssis et de la même conception d’étanchéité a maintenu les outillages simples tout en permettant au client de proposer deux options de produit.
Boîtier de batterie de secours pour télécommunications
Un OEM en télécommunications nécessitait un boîtier de batterie compact pour la sauvegarde en courant continu dans des armoires existantes. L’enceinte devait s’adapter à une largeur standard, maintenir une précision des positions des connecteurs et permettre une maintenance rapide. XHX Metal a analysé le plan, simplifié la fixation du couvercle et produit les premiers articles en une semaine.
Le programme nécessitait également un emballage protégeant les ouvertures des connecteurs pendant le transport. Des protecteurs d’angle en mousse et un carton dédié ont empêché les dommages dus aux impacts et réduit les plaintes sur le terrain.
Le boîtier de télécommunications a ensuite été adapté pour une configuration de cellules à capacité supérieure. Seule la profondeur du plateau a changé, tandis que le couvercle, les connecteurs et les trous de fixation sont restés identiques.
Boîtier de batterie pour marine et camping-car
Pour une application marine, le client avait besoin d’un boîtier de batterie résistant à la corrosion avec des seams étanches et un matériel protégé. L’équipe a choisi l’acier inoxydable avec une finition brossée, utilisé la soudure TIG avec purge à l’argon et spécifié des fixations en acier inoxydable. Les certificats de matériau et les relevés d’inspection accompagnaient chaque lot.
De petites séries pilotes ont été produites en premier afin que le constructeur naval puisse valider le montage et le cheminement des câbles. Ce n’est qu’après l’approbation de l’assemblage que le programme a évolué vers des lots plus importants.
Le boîtier marin nécessitait également un kit de joints d’étanchéité et une spécification de couple pour le couvercle, qui ont été documentés dans le package de livraison.
Famille d’enceintes pour alimentation portable
Une marque d’électronique grand public avait besoin d’une famille de boîtiers de batterie pour alimentation portable en trois tailles avec une étanchéité commune, des connecteurs communs et une finition identique. XHX Metal a standardisé les pièces à travers la famille, optimisé le嵌套 des panneaux pour réduire les déchets et créé des programmes de pliage communs.
Cette famille a offert au client une norme de qualité unique et une gestion simplifiée des pièces de rechange. De nouvelles tailles peuvent être ajoutées ultérieurement sans modifier les règles de conception de base. Le client a réduit la complexité des achats et obtenu une qualité constante sur toutes les tailles.
Chaque taille partageait la même ouverture de connecteur et la même méthode d’étanchéité, ce qui a simplifié la nomenclature du client et réduit l’inventaire des pièces de rechange.
Résumé et prochaines étapes
Ce qu’apporte un partenaire fiable pour boîtier de batterie
Un partenaire fiable fournit des retours d’ingénierie, un contrôle des procédés, un calendrier honnête et une documentation claire. Il questionne les tolérances trop serrées, recommande des matériaux adaptés à l’environnement, et explique comment les choix de conception affectent le coût et les délais.
La communication doit inclure une clarté technique et commerciale. Le fournisseur explique ce qu’une tolérance coûte, pourquoi une finition nécessite un temps supplémentaire, et comment les variations de volume affectent le prix unitaire, afin que l’acheteur puisse prendre des décisions avec toutes les informations.
La documentation couvre l’historique des révisions, les enregistrements d’inspection et les instructions d’emballage, rendant les commandes de répétition plus rapides et la qualité plus stable. Le bon partenaire valide également les hypothèses d’étanchéité et thermiques en amont, afin que les problèmes soient détectés sur un échantillon plutôt qu’en conditions réelles.
Un partenaire solide protège également la propriété intellectuelle de l’acheteur et maintient la confidentialité des conceptions. Les outillages, programmes et dessins sont traités comme la propriété du client.
Un bon partenaire informe également le client de la disponibilité des matériaux, des changements de procédé et des retards potentiels, afin qu’il n’y ait aucune surprise à la date de livraison.
Pourquoi XHX Metal convient aux programmes de boîtiers de batterie
XHX Metal est un fabricant de tôlerie de propriété privée à Dongguan, Chine, avec une usine de 2 000 m², environ 30 employés et une capacité annuelle d’environ 500 000 pièces. L’entreprise combine deux machines de découpe laser à fibre de 6 kW, le pliage CNC, le soudage, le démariage automatique et l’usinage CNC avec une gestion de la qualité ISO 9001:2015.
L’entreprise sert à la fois les clients nationaux et les clients à l’exportation, avec un emballage et une documentation préparés pour le transport international. Le fait d’être une entreprise privée signifie que les personnes qui établissent le devis sont les mêmes qui le surveillent, ce qui réduit les erreurs de communication pendant la production.
XHX Metal coordonne également les tests tiers lorsque les acheteurs ont besoin de tests de brouillard salin, d’épaisseur de revêtement ou de vérification des matériaux. Cela simplifie le programme OEM tout en respectant les exigences de conformité du client.
Comment démarrer un projet
Commencez par envoyer un fichier STEP ou STP accompagné d’un plan avec le matériau, l’épaisseur, la tolérance, la finition et les exigences d’étanchéité. XHX Metal examinera la conception, recommandera des améliorations de fabricabilité et retournera un devis avec le calendrier de prototype. Après approbation de l’échantillon, la production peut être planifiée en un seul lot ou divisée en lots réguliers, avec l’emballage et l’expédition organisés vers votre destination. Voir les services de fabrication de tôlerie de et pages produits pour plus de détails.
La plupart des projets suivent la même trajectoire : revue de conception, devis, approbation d’échantillon, production, inspection et livraison. Pour les programmes plus importants, l’usine peut constituer un stock de sécurité de boîtiers finis ou de matières premières afin de couvrir les commandes urgentes.
Le niveau de stock convenu est documenté et revu avec l’acheteur au fur et à mesure que les prévisions évoluent.
Pour les programmes à forte rotation, l’usine peut également précommander les matériaux et la quincaillerie à délai d’approvisionnement long, de sorte que la production débute immédiatement après la confirmation de la commande.
Contactez XHX Metal
Pour discuter d’un projet de boîtier de batterie, contactez Barry au +86 13244963694 ou par email à sales01@xinghaoxin.com, ou visitez le site web XHX Metal. L’équipe accepte les plans STEP, STP, DXF, DWG et PDF ; un simple croquis cota est suffisant pour engager la discussion.
Pour plus d’informations, visitez www.xhxmetal.com. XHX Metal se réjouit de soutenir votre prochain programme de boîtier de batterie.
Le délai typique de revue d’ingénierie est d’un à deux jours ouvrables après réception du plan. L’entreprise peut également organiser la préparation d’échantillons, la numérotation des pièces et la documentation d’exportation afin qu’elles s’alignent sur les systèmes internes de l’acheteur.
XHX Metal répond rapidement aux demandes et simplifie le processus de devis, permettant ainsi aux acheteurs de comparer les options et d’avancer sans retards inutiles.