Un habitáculo metálico protector (battery box) que contiene las celdas de la batería, las conecta eléctricamente y mantiene el paquete completo seguro durante la carga, descarga, transporte y operación. En vehículos eléctricos, almacenamiento estacionario, respaldo de telecomunicaciones y productos de energía portátil, la caja debe gestionar el peso, el calor, el sellado, la vibración y el acceso, adaptándose al diseño del vehículo o gabinete. Para los fabricantes de equipo original (OEM), la battery box suele ser un ensamblaje de chapa metálica personalizado diseñado en torno a la disposición de las celdas, las barras colectoras (busbars), los conectores y el sistema de gestión térmica.
Para un fabricante de chapa metálica de propiedad privada como Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal), la fabricación de battery boxes implica más que cortar y soldar aluminio. Significa revisar la disposición de las celdas, mejorar la fabricabilidad, controlar el sellado y la soldadura, y entregar envoltorios que cumplan con los requisitos dimensionales y de estanqueidad del cliente. Esta guía explica qué incluye una battery box, dónde se utiliza, cómo elegir materiales, qué la hace difícil de producir, cómo funcionan los plazos de entrega y cómo se ven los proyectos reales desde la cotización hasta la entrega.
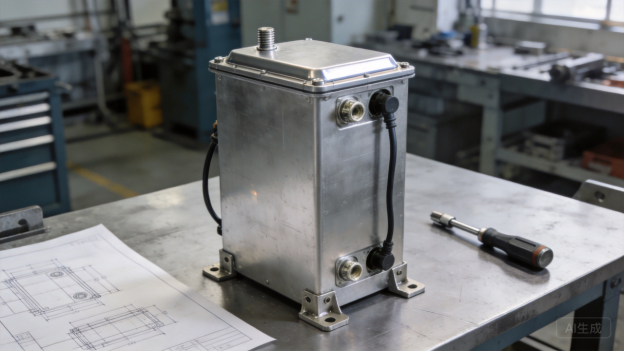
Figura 1: Enclosure personalizado de battery box terminado con tapa sellada y características de montaje.
¿Qué es una Battery Box?
Definición y función principal
Una battery box es un enclosure metálico personalizado que contiene las celdas de la batería, las protege contra impactos y contaminación, y proporciona la interfaz estructural entre el paquete de baterías y el producto que alimenta. El enclosure soporta el peso de las celdas, mantiene el paquete alineado durante la vibración y crea un entorno controlado para temperatura y sellado. En un vehículo eléctrico, la battery box suele ser parte de la estructura del vehículo; en un gabinete de almacenamiento, es un enclosure manejable que debe soportar acceso frecuente.
La caja en sí no almacena energía, pero su diseño determina si el paquete puede ensamblarse, servicearse y refrigerarse de forma segura. El espesor de pared, la precisión de doblez, la planitud, el sellado y la calidad del recubrimiento influyen en si el paquete de baterías pasa los requisitos dimensionales, de estanqueidad y durabilidad del cliente. Por esta razón, los compradores OEM eligen cada vez más un fabricante de chapa metálica que comprenda los requisitos de enclosure de baterías, en lugar de comprar una caja genérica.
Los encapsutados para baterías también cumplen requisitos de seguridad como alivio de presión, aislamiento y protección contra daños mecánicos. La carcasa debe evitar que las celdas se muevan bajo impacto mientras permite que el calor se disipe o sea gestionado por un sistema de enfriamiento. Estos requisitos influyen en el material, el grosor de pared y la estrategia de fijación.
Componentes estructurales principales
Un encapsutado de caja de batería es más que una bandeja y una tapa. Sus componentes principales incluyen:
- Bandeja y tapa: la bandeja inferior soporta las celdas, mientras que la tapa sella el paquete y protege la superficie superior.
- Características de montaje: bridas, soportes, insertos roscados y puntos reforzados para montaje en vehículo o gabinete.
- Interfaces eléctricas: soportes para barras colectoras, aberturas para conectores, entrada de cables y pernos de puesta a tierra.
- Características térmicas y de seguridad: interfaces para placa de enfriamiento, aberturas de ventilación, provisiones de alivio de presión y soporte de aislamiento.
- Sistema de sellado: canales de empaque, superficies de sellado y patrones de fijadores que mantienen la clasificación IP.
Cada componente debe ensamblarse de manera consistente a lo largo de muchos lotes de producción. Una pequeña variación en la planitud de la bandeja o la altura de la tapa puede provocar fugas en el empaque o problemas de ensamblaje, por lo que el fabricante debe controlar las dimensiones desde la primera operación.
Tipos de caja de batería
Las cajas de batería varían desde pequeños encapsutados de alimentación portátil hasta grandes carcasas de paquetes de VE y gabinetes de almacenamiento de pie. Las cajas montadas en pared y en rack son comunes en telecomunicaciones y almacenamiento residencial, mientras que las carcasas para vehículos utilizan un diseño de bandeja y tapa optimizado para el peso. El tipo de caja afecta el material, el grosor de pared, el método de sellado y la forma en que se prueba el encapsutado.
La clasificación debe elegirse según el entorno real. Una caja de batería en un vehículo enfrenta vibración, oscilaciones de temperatura y posible exposición al agua; un gabinete de almacenamiento en una habitación seca tiene necesidades diferentes de sellado y enfriamiento. NEMA Los tipos de encapsutados y las clasificaciones IP son utilizados por muchos compradores para definir estos requisitos.
Resumen de capacidades de XHX Metal
XHX Metal fabrica encapsutados de caja de batería personalizados en una fábrica de 2,000 m² en Dongguan con aproximadamente 30 empleados y una capacidad anual de unos 500,000 piezas. La línea de producción incluye dos máquinas de corte láser de fibra de 6kW con posicionamiento de +/-0.01mm, dobladoras CNC, soldadura TIG/MIG/láser, desbarbado automático y centros de mecanizado CNC, por lo que las bandejas, tapas, soportes y placas de montaje pueden producirse bajo un mismo techo.
La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015, y cada programa de carcasas para baterías incluye inspección de primera pieza, verificación de sellado, controles de recubrimiento y trazabilidad por lote. Como empresa de propiedad privada, XHX Metal puede ajustar los calendarios y las prioridades de ingeniería más rápido que muchos proveedores más grandes. El mismo equipo puede apoyar volúmenes de prototipo, piloto y producción, lo cual es especialmente valioso para programas de baterías que cambian a medida que evolucionan los formatos de celdas.
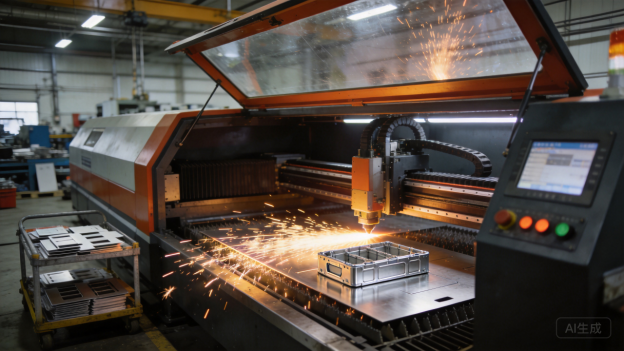
Figura 2: El corte por láser de fibra produce blanks precisos para bandejas y tapas de cajas de batería.
Dónde se utilizan las cajas de batería
Vehículos eléctricos y movilidad ligera
Los automóviles eléctricos, autobuses, montacargas, bicicletas eléctricas y vehículos de entrega de última milla utilizan cajas de batería que deben ajustarse a un espacio vehicular reducido. La carcaza protege las celdas contra impactos viales, vibraciones y agua, y a menudo también funciona como punto de montaje para conectores, placas de refrigeración y tapas de servicio. El aluminio es común porque reduce el peso y mejora el rendimiento térmico.
Los programas de vehículos también requieren trazabilidad estricta y revisiones de diseño relacionadas con choques. Las posiciones de los orificios, la calidad de las soldaduras y el espesor del material deben documentarse porque la carcaza forma parte del expediente de seguridad y servicio del vehículo.
La caja también debe sobrevivir a la línea de ensamble: los puntos de manejo, las orejetas de elevación y las cubiertas protectoras a menudo se agregan para evitar que las celdas se dañen durante el ensamble del vehículo. Un pequeño cambio en la posición de montaje puede afectar todo el diseño del paquete, por lo que el fabricante debe confirmar la interfaz de manera temprana.
Almacenamiento de energía estacionario
Los sistemas de almacenamiento estacionario utilizan cajas de batería en formatos de montaje en pared, montaje en rack y contenedores para aplicaciones solares, eólicas y de red. Estas carcasas son más fáciles de acceder que los paquetes de vehículos, pero aún necesitan sellado controlado, ventilación y construcción resistente al fuego. El mercado de almacenamiento de energía continúa expandiéndose, según lo registrado por Grand View Research.
Los gabinetes de almacenamiento también están diseñados para un fácil mantenimiento. Las puertas, las tapas removibles y los fasteners estandarizados reducen el tiempo de servicio, mientras que las entradas de cables y las aberturas de barras colectoras deben coincidir con el diseño eléctrico final.
Muchos programas de almacenamiento también solicitan tamaños estandarizados para que la misma carcaza pueda utilizarse con diferentes químicas de batería. Esto reduce el tiempo de ingeniería y ayuda al cliente a lanzar nuevos productos más rápido.
Algunos clientes también solicitan compartimentos separados para tarjetas BMS, fusibles y desconectadores, lo que agrega trabajo de mecanizado y ensamble pero simplifica el mantenimiento.
Telecomunicaciones y Energía de Respaldo
Los sitios de telecomunicaciones y los centros de datos utilizan cajas de baterías para respaldo en CC, sistemas UPS y gabinetes de rectificadores. Estas cajas se montan en racks o estanterías, por lo que las dimensiones externas, los agujeros de montaje y las posiciones de los conectores deben coincidir con el equipo estándar. La refrigeración suele proporcionarla el gabinete circundante, por lo que la caja no debe obstruir el flujo de aire.
Las cajas de baterías de respaldo se manipulan durante el mantenimiento, por lo que los mangos, la protección de bordes y la distribución del peso son importantes. Un gabinete bien diseñado protege las celdas mientras mantiene la instalación práctica.
Equipos Industriales y Náutica/RV
Los vehículos industriales, los equipos náuticos y los vehículos recreativos (RV) utilizan cajas de baterías en entornos expuestos o de alta vibración. El agua salada, la humedad y los productos químicos de limpieza atacan el metal sin protección, por lo que a menudo se requiere acero inoxidable o aluminio con acabado adecuado. El gabinete también debe mantener el paquete seguro cuando el vehículo se mueve.
Para el uso en el ámbito náutico y en vehículos recreativos, el sellado y la resistencia a la corrosión son las principales preocupaciones. Las disposiciones de drenaje y los fijadores protegidos evitan que el agua se acumule dentro de la caja.
Energía Portátil y Aplicaciones al Aire Libre
Las estaciones de energía portátil, los generadores para camping y el equipo de monitoreo al aire libre utilizan cajas de baterías pequeñas que deben sobrevivir a la manipulación, la lluvia y los cambios de temperatura. El aluminio ligero o el acero recubierto mantiene el producto portátil, mientras que las juntas y las entradas de cable selladas protegen las celdas. Estos productos suelen venderse a través de canales de consumo, por lo que la apariencia y la calidad del acabado también son importantes.
Los productos para exteriores generalmente requieren evidencia de pruebas de humedad o niebla salina y un espesor de recubrimiento constante. El proveedor debe poder documentar estas verificaciones para cada lote de producción. También pueden requerirse áreas de etiquetado y aperturas para indicadores, por lo que los requisitos estéticos deben confirmarse temprano.
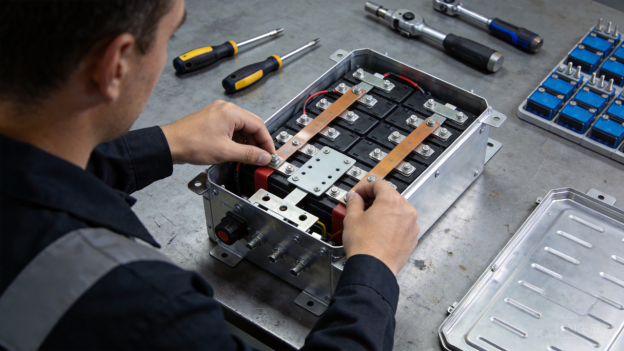
Figura 3: Ensamblaje de caja de baterías con barras colectoras, placas aislantes y sujetadores de montaje.
Selección del Material Adecuado
Aleaciones de Aluminio
El aluminio es el material más común para cajas de baterías porque es ligero, resistente a la corrosión y conduce bien el calor. La aleación 5052 se forma fácilmente y se utiliza para bandejas y tapas; la 6061 ofrece mayor resistencia para carcasas estructurales. AZoMaterials explica las propiedades típicas de las aleaciones, y MatWeb proporciona datos para comparar la resistencia y la elongación.
El aluminio también requiere cuidado en las uniones conductoras. El aluminio sin tratar forma una capa natural de óxido que puede afectar la puesta a tierra, por lo que puede ser necesario un tratamiento superficial o un baño conductor en los puntos de conexión. También hay que considerar la expansión térmica cuando el aluminio se combina con tornillería de acero.
La aleación y el estado de temple deben coincidir con el proceso de conformado y soldadura, ya que un material difícil de conformar puede aumentar los desperdicios y retrasar la entrega.
Acero laminado en frío
El acero laminado en frío es una opción rentable para cajas de baterías en almacenamiento estacionario y equipos industriales donde el peso es menos crítico. Ofrece alta rigidez, buena conformabilidad y una superficie lisa para el recubrimiento en polvo. Los grosores típicos oscilan entre 1,0 mm y 2,5 mm, según el tamaño y la carga.
Las cajas de acero deben estar recubiertas para evitar la oxidación, y el recubrimiento debe resistir el contacto con superficies de enfriamiento y herrajes de montaje. Para armarios de almacenamiento grandes, el acero también proporciona la resistencia necesaria para soportar módulos de batería pesados.
El grosor del material también debe tener en cuenta el peso de las celdas instaladas. Una bandeja delgada puede pandearse bajo un módulo pesado, por lo que pueden necesitarse refuerzos o un material más grueso en los puntos de carga.
Acero inoxidable
El acero inoxidable se selecciona para entornos marinos, químicos, alimentarios y exteriores donde la resistencia a la corrosión es fundamental. El grado 304 responde a la mayoría de los usos interiores y ligeros al exterior; el 316 añade molibdeno para exposición a la sal. El acero inoxidable es más costoso y más difícil de conformar, por lo que suele aplicarse de forma selectiva. SSINA proporciona orientación sobre la selección y el acabado de gabinetes de acero inoxidable.
El acero inoxidable también debe protegerse de la contaminación con acero al carbono durante la manipulación. Herramental dedicado y áreas de trabajo limpias evitan la incrustación de partículas que pueden crear puntos de óxido más adelante.
Acero galvanizado y recubrimientos protectores
El acero galvanizado se usa en bastidores internos, placas de montaje y piezas que quedan ocultas dentro de la carcasa. El recubrimiento de zinc protege el acero incluso donde la pintura se raya. El American Galvanizers Association publica orientación sobre el comportamiento del recubrimiento y el tratamiento de bordes. El acero con recubrimiento de zinc también afecta a la soldadura, por lo que la capa de zinc debe controlarse en las uniones de soldadura.
El recubrimiento también afecta al tratamiento de bordes y al contacto con fijaciones. Las rebabas y bordes afilados deben eliminarse antes de galvanizar o aplicar recubrimiento para que la capa protectora sea uniforme.
Consideraciones sobre sellado, térmicas y acabado
El acabado protege la caja y define su apariencia. El recubrimiento en polvo proporciona una película resistente y uniforme que soporta impactos y productos químicos; el Powder Coating Institute explica los requisitos de la película y el curado. El sellado es igualmente importante: los canales de junta, las superficies de sellado y el par de los sujetadores determinan si la caja cumple con su clasificación IP.
La gestión térmica debe planificarse con el fabricante. Las aberturas de las placas de enfriamiento, el soporte del aislamiento y los conductos de flujo de aire afectan tanto el diseño como el costo de manufactura. El espesor del recubrimiento, el enmascaramiento y la cobertura de los bordes deben verificarse antes de la producción.
Los sujetadores deben seleccionarse según el entorno: tornillos de acero inoxidable o zincados, herrajes prisioneros y bisagras resistentes a la corrosión alargan la vida útil de la caja y simplifican el mantenimiento.
Para cajas de batería, la compatibilidad de los sujetadores con el aluminio es especialmente importante para evitar la corrosión galvánica en las uniones.
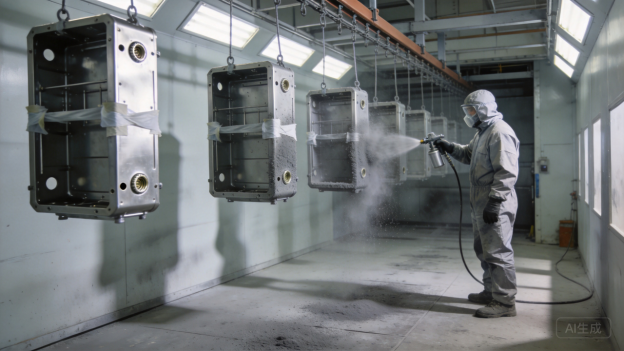
Figura 4: El recubrimiento en polvo y el acabado controlado protegen las cajas de batería en servicio.
Dificultad de producción y control del proceso
Diseño para la manufacturabilidad
Las cajas de batería son conjuntos de chapa de precisión, por lo que la dificultad de manufactura comienza en el diseño. El radio de doblado debe respetar el espesor del material, los orificios deben permanecer alejados de las líneas de doblado y las tolerancias deben aplicarse solo donde sea necesario. Engineers Edge proporciona referencias prácticas de permiso de doblado y pestaña mínima. La revisión DFM también debe verificar la planitud de la bandeja, las superficies de sellado de la tapa y si las piezas pueden anidarse de manera eficiente.
Una caja difícil de fabricar no siempre requiere un rediseño complejo. Cambios pequeños, como agregar un refuerzo o desplazar una ventilación, pueden reducir el tiempo de soldadura y mejorar la planitud sin cambiar la función.
Corte láser y anidación
El corte láser produce los blanks planos que se convierten en bandejas, tapas y soportes. Las dos máquinas de corte láser de fibra de 6 kW de XHX Metal mantienen una posicionamiento de +/-0.01mm y manejan aluminio, acero y acero inoxidable usados en cajas de batería. La calidad del corte se verifica en escoria, rugosidad del borde y redondez de los orificios antes de que los blanks pasen a la formación.
El software de anidación combina las piezas en la misma chapa para mejorar el aprovechamiento del material. Los blanks grandes de bandeja pueden necesitar micro-conexiones y colocación de pestañas para evitar el movimiento durante el corte.
Para bandejas de batería, el diseño del blank también debe considerar la dirección del doblado y el grano del material, porque la misma chapa puede producir piezas con rigidez diferente dependiendo de la orientación.
Doblado y formación
El plegado convierte las chapas planas en bandejas y tapas tridimensionales, y es donde suelen aparecer muchos problemas dimensionales. La recuperación elástica varía según el grado del material y el espesor, y los paneles grandes pueden alabearse si la secuencia de plegado es incorrecta. Las máquinas prensabrazos CNC con herramientas calibradas y operadores experimentados mantienen la consistencia de los ángulos.
Los operadores verifican la primera pieza formada contra el plano, luego monitorean las dimensiones durante la producción. Los registros de preparación se conservan para pedidos repetidos, de modo que la producción pueda replicarse sin ensayo y error.
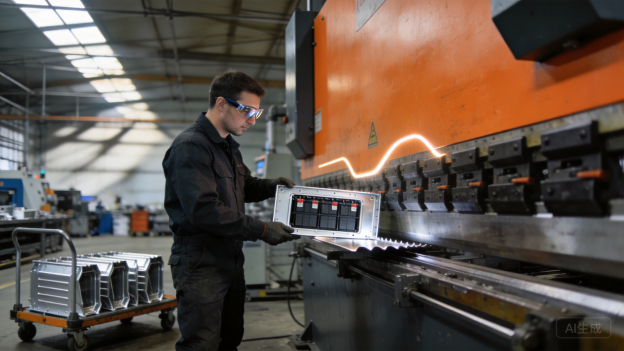
Figura 5: El plegado con prensa de frenos CNC forma paneles de cajas de batería con dimensiones ajustadas.
Soldadura, Sellado y Control de Fugas
La soldadura une bandejas, soportes y bridas de sellado, pero el calor puede distorsionar los paneles y crear fugas. La técnica TIG es la preferida para costuras limpias de aluminio y acero inoxidable; la soldadura láser puede reducir la distorsión en juntas de precisión. Los fixtures mantienen la posición de la pieza, y el rectificado restaura las superficies antes del recubrimiento. TWI Global ofrece orientación práctica sobre la calidad de la soldadura.
El sellado es la parte más crítica de una caja de batería. Los canales de junta tórica, las superficies de sellado y los patrones de fijación deben verificarse en la primera pieza, y las pruebas de estanqueidad deben planificarse para cada lote de producción.
La calidad de la soldadura debe inspeccionarse en la primera pieza y muestrearse durante la producción. La porosidad y el rebaje son más fáciles de prevenir con fixtures y parámetros controlados que de reparar después del recubrimiento.
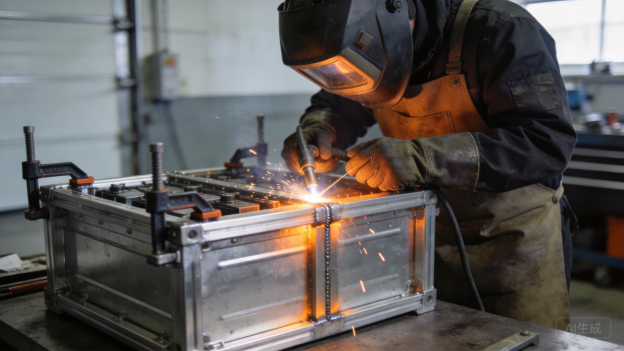
Figura 6: La soldadura controlada y el uso de fixtures mantienen las costuras de la caja de batería selladas.
Control de Calidad y Pruebas
El control de calidad incluye verificaciones dimensionales,planitud, ajuste de juntas tóricas, espesor del recubrimiento y par de apriete de los sujetadores. La inspección de primera pieza verifica las dimensiones críticas; las verificaciones en proceso detectan desvíos antes de terminar un lote. Según ISO 9001:2015, los registros deben ser trazables a los certificados de material y los parámetros de producción.
Las pruebas de estanqueidad, los ensayos de niebla salina y la verificación del recubrimiento son habituales en programas para exteriores y vehículos. La frecuencia de inspección debe basarse en el riesgo: las dimensiones críticas se verifican en cada pieza o a intervalos cortos, mientras que los rasgos cosméticos se muestrean.
El proveedor también debe documentar cualquier acción correctiva para que el mismo defecto no se repita en el siguiente lote.
Los fixtures de prueba y los galgas deben calibrarse según un calendario regular, y los registros de inspección deben incluir el operador, la fecha y el resultado para cada lote.
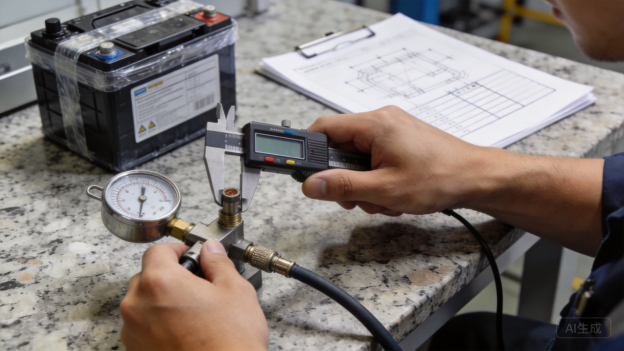
Figura 7: Las verificaciones dimensionales y de sellado confirman la calidad de la caja de batería antes de su liberación.
Plazo de Entrega, Cotización y Planificación de la Producción
Qué incluye un RFQ completo
Una solicitud de cotización completa incluye modelado CAD 3D, un dibujo con dimensiones y tolerancias, grado y espesor del material, acabado, requisitos de sellado, cantidad y requisitos especiales como certificados o empaque para exportación. XHX Metal revisa el paquete, devuelve comentarios DFM y emite una cotización con supuestos claros. Si el comprador solo tiene un boceto, el equipo de ingeniería aún puede estimar la viabilidad, pero la cotización final depende de los detalles confirmados.
Las cotizaciones deben indicar claramente el material, acabado, supuestos de sellado, empaque y condiciones de pago. Las cotizaciones ambiguas suelen dar lugar a órdenes de cambio después, por lo que el proveedor documenta lo que está incluido y lo que se cotizaría por separado.
La cotización también debe aclarar si las pruebas de estanqueidad, pruebas de neblina salina y verificación del recubrimiento están incluidas o se cotizan como opciones separadas.
Plazo de Entrega para Prototipos
Los prototipos de cajas de batería simples generalmente se entregan en un plazo de 5 a 10 días hábiles después de la revisión del diseño y la confirmación del material. Los recipientes cortados con láser y plegados son más rápidos que las cajas completamente soldadas, recubiertas y probadas contra fugas. Un prototipo con recubrimiento en polvo y hardware agrega tiempo de curado y ensamblaje.
Los comentarios sobre el prototipo son valiosos incluso antes de que existan las piezas. El proveedor debe confirmar que el radio de doblado propuesto, el canal de la junta tórica y el hardware sean producibles, y debe señalar cualquier cosa que sería más económica o confiable en producción.
El ensamblaje del prototipo también valida que los sujetadores, los insertos y las juntas encajan correctamente, lo que reduce sorpresas durante la producción en masa.
Plazo de Producción y Planificación de Lotes
El plazo de producción depende del tamaño, cantidad, acabado y pruebas. Un lote típico de cajas de batería personalizadas puede completarse en un plazo de 2 a 4 semanas después de la aprobación de la muestra, y los pedidos repetidos son generalmente más rápidos porque ya existen las herramientas y los programas.
La planificación de lotes considera la capacidad de acabado y el tiempo de pruebas. Un pedido grande puede dividirse por etapa de proceso para que el recubrimiento y el control de calidad no creen un cuello de botella; los clientes reciben un plan de entrega progresiva.
El intercambio de pronósticos ayuda a la fábrica a reservar material y capacidad de acabado. Los compradores que actualizan su pronóstico trimestralmente le dan al proveedor tiempo para solicitar aluminio, programar el recubrimiento y evitar tarifas de urgencia.
Un horario de pago claro y los términos de entrega también ayudan a ambas partes a planificar la producción y evitar disputas sobre las fechas de envío.
Para cajas de batería, el proveedor también debe confirmar cualquier requisito especial de etiquetado, como marcas del tipo de batería o advertencias de manipulación, antes de imprimir las etiquetas.
Empaque y Logística
Cajas de batería son grandes y se rayan con facilidad, por lo que el embalaje necesita protectores de esquina, espuma y cajas o estibas robustas. Cada envío incluye listas de empaque y números de lote para trazabilidad. Los pedidos de exportación suelen cotizarse FOB o EXW desde puertos del sur de China.
La fábrica debe proporcionar dimensiones de la caja, peso bruto y fotos antes del envío para que el comprador planifique el despacho de aduanas y el espacio en almacén. La discusión temprana del destino y la manipulación ayuda a la fábrica a elegir el grado de embalaje adecuado.
Para cajas de batería grandes, puede requerirse enlatado y pallets aptos para montacargas, y el plan de embalaje debe acordarse antes del primer envío de producción.
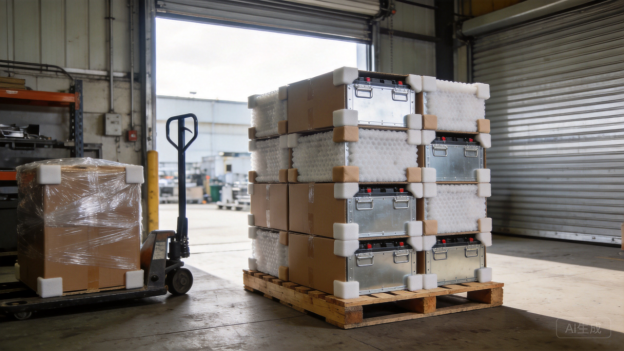
Figura 8: El embalaje protector mantiene las cajas de batería trazables desde la fábrica hasta el cliente.
Comunicación del Proyecto
Cada programa sigue hitos claros: revisión de diseño, confirmación del material, corte, conformado, soldadura, acabado, inspección y envío. El equipo del proyecto informa el progreso en cada etapa y marca riesgos temprano.
Un resumen semanal con fotos de las piezas en cada etapa da confianza al comprador sin requerir visitas. Cuando un retraso es inevitable, el proveedor comunica la nueva fecha y la razón lo antes posible.
Casos de Estudio Previos
Programa de Carcasa para Baterías EV
Un programa de vehículo eléctrico requería una bandeja ligera de aluminio con costuras selladas, insertos roscados y planicidad controlada para el sellado de la junta tórica. XHX Metal seleccionó aluminio 5052, aplicó soldadura láser en las uniones críticas y agregó mecanizado CNC para las caras de referencia. La primera pieza cumplió con los requisitos de planicidad y ensamblaje.
El cliente suministró únicamente un archivo STEP y un peso objetivo, por lo que el equipo de ingeniería propuso el espesor de pared, la disposición de los refuerzos y las posiciones de montaje. Esta entrada temprana de DFM redujo la cantidad de prototipos y permitió que la bandeja pasara directamente a producción piloto.
El programa también incluía una segunda variante con posiciones de insertos diferentes. Reutilizar los mismos utillajes y el color de recubrimiento redujo el costo y el inventario en almacén.
Programa de Gabinete de Almacenamiento Estacionario
Un cliente de sistemas de almacenamiento necesitaba una caja de batería para montaje en rack con orificios de montaje estandarizados, entradas de cables selladas y acabado recubierto con polvo. El equipo utilizó acero laminado en frío para el bastidor y coordinó el diseño de la junta tórica con el contratista eléctrico. La caja paso las verificaciones dimensionales y de recubrimiento e ingresó a producción repetitiva.
Los lotes de repetición se programaron mensualmente para que la línea de producción del cliente siempre tuviera cajas disponibles. El diseño se utilizó posteriormente para una variante más grande con el mismo hardware y acabado.
El programa de almacenamiento también incluía una variante de tapa con ventana de inspección. Utilizar el mismo marco y diseño de sellado mantuvo la herramienta simple mientras permitía al cliente ofrecer dos opciones de producto.
Caja de batería de respaldo para telecomunicaciones
Un OEM de telecomunicaciones requirió una caja de batería compacta para respaldo de CC en racks existentes. La caja debía ajustarse a un ancho estándar, mantener precisas las posiciones de los conectores y permitir un mantenimiento rápido. XHX Metal revisó el dibujo, simplificó el sujetador de la tapa y produjo las primeras unidades en una semana.
El programa también requirió un empaque que protegiera las aperturas de los conectores durante el transporte. Los protectores de espuma para las esquinas y un cartón dedicado evitaron daños por impacto y redujeron las quejas en el campo.
La caja de telecomunicaciones se adaptó posteriormente para una disposición de celdas de mayor capacidad. Solo cambió la profundidad de la bandeja, mientras que la tapa, los conectores y los agujeros de montaje permanecieron idénticos.
Caja de batería para marina y autocaravanas
Para una aplicación náutica, el cliente necesitaba una caja de batería resistente a la corrosión con costuras selladas y hardware protegido. El equipo eligió acero inoxidable con acabado cepillado, utilizó soldadura TIG con purga de argón y especificó fasteners de acero inoxidable. Los certificados de material y los registros de inspección acompañaron a cada lote.
Se produjeron primero lotes piloto pequeños para que el constructor de embarcaciones pudiera validar el montaje y el tendido de cables. Solo después de la aprobación del ensamblaje el programa avanzó a lotes más grandes.
La caja marina también requería un kit de empaquetaduras y una especificación de torque para la tapa, lo cual quedó documentado en el paquete de entrega.
Familia de cajas de energía portátil
Una marca de electrónica de consumo necesitaba una familia de cajas de batería de energía portátil en tres tamaños con sellado común, conectores y acabado. XHX Metal estandarizó las partes en toda la familia, anidó los paneles para reducir el desperdicio y creó programas de plegado comunes.
La familia le dio al cliente un estándar de calidad único y una gestión más sencilla de las piezas de repuesto. Nuevos tamaños pueden agregarse más tarde sin cambiar las reglas de diseño centrales. El cliente redujo la complejidad de adquisición y recibió calidad consistente en todos los tamaños.
Cada tamaño compartía la misma abertura de conector y método de sellado, lo que simplificó la lista de materiales del cliente y redujo el inventario de repuestos.
Resumen y próximos pasos
Qué ofrece un socio confiable de cajas de batería
Un socio confiable proporciona retroalimentación de ingeniería, control de procesos, programación honesta y documentación clara. Cuestiona las tolerancias demasiado ajustadas, recomienda materiales que se adapten al entorno y explica cómo las decisiones de diseño afectan el costo y el tiempo de entrega.
La comunicación debe incluir claridad técnica y comercial. El proveedor explica qué cuesta una tolerancia, por qué un acabado requiere tiempo adicional y cómo los cambios en el volumen afectan el precio unitario, para que el comprador pueda tomar decisiones con información completa.
La documentación cubre el historial de revisiones, registros de inspección e instrucciones de empaquetado, haciendo que los pedidos repetidos sean más rápidos y la calidad más estable. El socio adecuado también valida los supuestos de sellado y térmicos tempranamente, para que los problemas se encuentren en una muestra y no en el campo.
Un buen socio también protege la propiedad intelectual del comprador y mantiene lasConfidenciales los diseños. El herramental, los programas y los dibujos se tratan como propiedad del cliente.
Un buen socio también mantiene informado al cliente sobre la disponibilidad de materiales, cambios en el proceso y posibles retrasos, para que no haya sorpresas en la fecha de entrega.
Por qué XHX Metal se adapta a los programas de cajas de batería
XHX Metal es un fabricante de láminas metálicas de propiedad privada en Dongguan, China, con una fábrica de 2,000 m², aproximadamente 30 empleados y una capacidad anual de unas 500,000 piezas. La empresa combina dos máquinas de corte láser de fibra de 6kW, plegado CNC, soldadura, desbarbado automático y mecanizado CNC con gestión de calidad ISO 9001:2015.
La empresa atiende tanto a clientes nacionales como de exportación, con empaquetado y documentación preparados para envío internacional. Ser de propiedad privada significa que las personas que cotizan el trabajo son las mismas que lo monitorean, lo que reduce la mala comunicación durante la producción.
XHX Metal también coordina pruebas de tercera parte cuando los compradores necesitan pruebas de niebla salina, medición del espesor del recubrimiento o verificación de materiales. Esto mantiene simple el programa OEM mientras se cumplen los requisitos de cumplimiento del cliente.
Cómo iniciar un proyecto
Comience enviando un archivo STEP o STP junto con un dibujo que incluya material, espesor, tolerancia, acabado y requisitos de sellado. XHX Metal revisará el diseño, recomendará mejoras de fabricabilidad y enviará una cotización con el cronograma de prototipo. Después de la aprobación de la muestra, la producción puede programarse como un solo lote o dividirse en lotes regulares, con el empaquetado y envío organizados según su destino. Consulte los servicios de fabricación de láminas metálicas y páginas de productos para más detalles.
La mayoría de los proyectos siguen el mismo proceso: revisión del diseño, cotización, aprobación de muestras, producción, inspección y entrega. Para programas de mayor escala, la fábrica puede mantener existencias de seguridad de cajas terminadas o materia prima para atender pedidos urgentes.
El nivel de stock acordado se documenta y revisa con el cliente conforme cambian las previsiones.
Para programas de alta rotación, la fábrica también puede realizar pedidos anticipados de materiales y componentes con largo tiempo de entrega para que la producción comience inmediatamente después de la confirmación del pedido.
Contacte a XHX Metal
Para discutir un proyecto de caja de batería, contacte a Barry al +86 13244963694 o sales01@xinghaoxin.com, o visite el sitio web de XHX Metal. El equipo recibe con agrado dibujos en formatos STEP, STP, DXF, DWG y PDF; incluso un boceto con dimensiones es suficiente para iniciar la conversación.
Para más información, visite www.xhxmetal.com. XHX Metal espera poder respaldar su próximo programa de cajas de batería.
El tiempo típico de revisión de ingeniería es de uno a dos días hábiles después de recibir el plano. La empresa también puede gestionar muestras, numeración de piezas y documentación de exportación que se adapten a los sistemas internos del comprador.
XHX Metal responde rápidamente a las consultas y mantiene un proceso de cotización sencillo, para que los compradores puedan comparar opciones y avanzar sin retrasos innecesarios.