最后更新:2026年9月24日 | 作者:XHX 金属工程团队
自行车车篮制造只有一半与车篮本身有关。金属线笼用于承载包裹,但安装套件决定了店铺是否能够将该产品投入销售,因为不符合客户前叉、车把或后货架尺寸的车篮会被退回,而不会被安装使用。
本指南面向下订单的采购人员。内容涵盖工厂可生产的车篮类型、决定笼体使用寿命的金属线、焊接和涂层工艺、使产品完整的安装支架及五金配件,以及从图纸到交付的项目全流程——并包含来自三个供应商项目的实际批次数据。
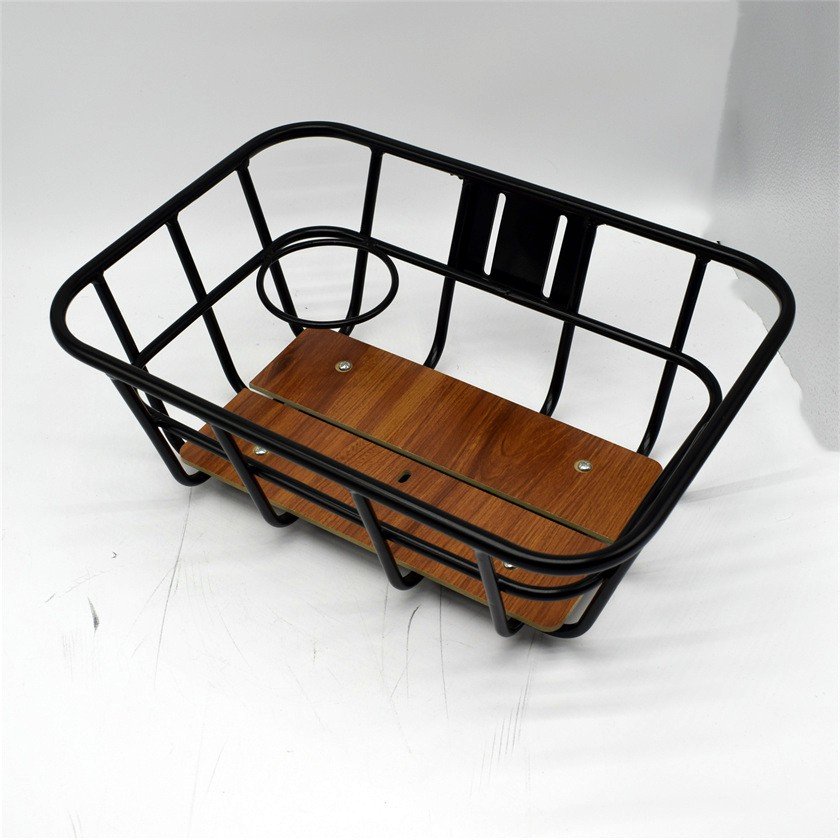
图 1:带木质底板、采用粉末喷涂工艺的钢丝自行车车篮,以完整总成形式生产。
产品:自行车车篮包含的内容
自行车车篮制造涵盖的范围
自行车车篮制造涵盖客户开箱后看到的整个物品:钢丝网篮、轮圈和底框、木质或塑料底板、安装支架、夹具以及螺丝。自行车本身属于客户;车篮及安装所需的所有部件则属于工厂。
在自行车车篮制造中,该范围在商业上具有重要意义。单独供应的车篮是零部件,买方需要从第二个供应商处单独采购支架,匹配螺丝尺寸并编写安装说明。以套件形式供应的车篮则是可直接上架的产品。额外成本在于支架和包装,而非网篮本身,这也是销售零部件与销售配件之间的区别。
车篮类型:前装、后装、固定式和可拆卸式
在自行车车篮制造中,前车篮通过螺栓固定在叉冠或车把上,承受城市骑行中的小型、频繁载荷。后车篮位于载物架上方,承载体积而非重量,且通常需要在装载后保持稳定的较宽底板。
在这两种安装位置中,选择固定式或可拆卸式。固定式自行车车篮制造方案使用焊接或螺栓连接的支架,成本更低且刚性更强。可拆卸式车篮使用快拆板,允许骑手将装载好的车篮带入商店,并在零件清单中增加冲压或铸造的接口。大多数适配问题始于该接口,因为它必须与客户自行车已使用的标准相匹配。
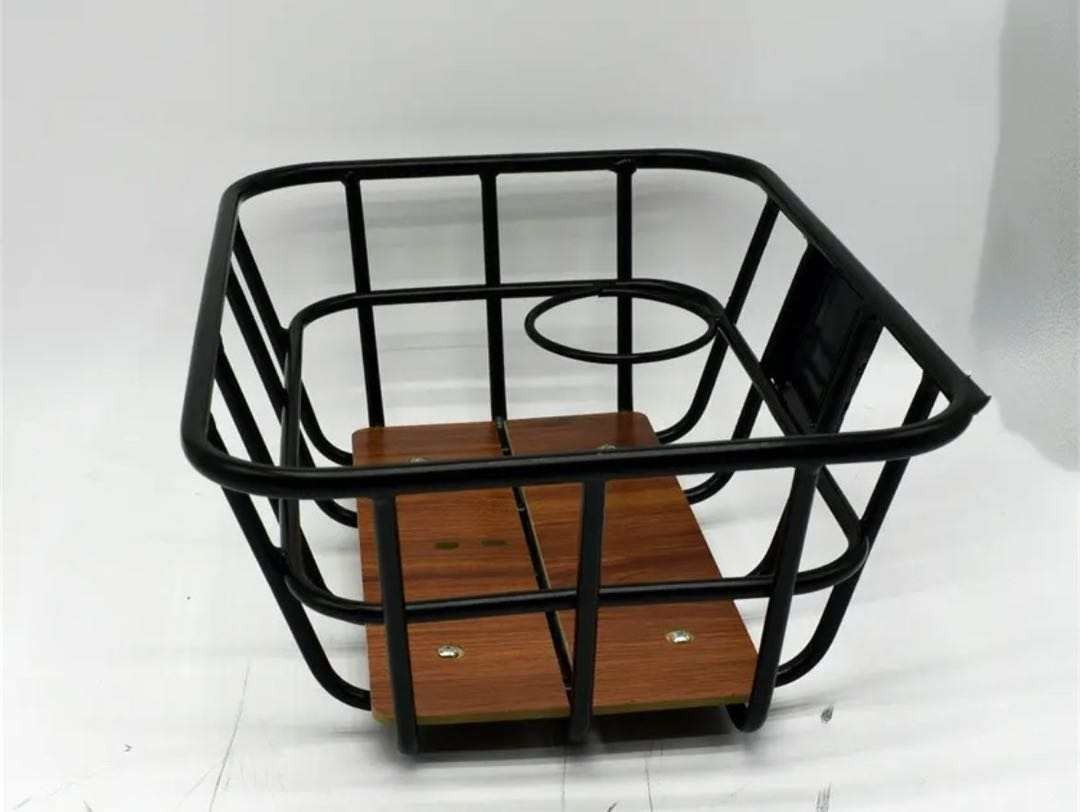
图 2:线笼及其木质底板,组成篮子本体的两个部件。
安装套件是产品的一半
在自行车篮制造中,安装套件通常包含一个支架、两个夹持半片或支撑块、一个底板,以及四到六颗带垫圈的螺丝。每个零件单独来看都很便宜,但这套组合决定了篮子能否用螺丝刀在十分钟内完成安装,还是不得不退回。
有两个细节值得在图纸阶段确定。第一个是螺丝长度,必须在不顶死前叉或货架管内部的前提下夹紧支架。第二个是有偏置支架的方向性,因为带有定向螺丝孔的支架只能朝一个方向安装,如果包装时方向放反,客户会认为零件有误。这两点都应在随每批自行车篮制造订单发送的装配说明中予以涵盖。
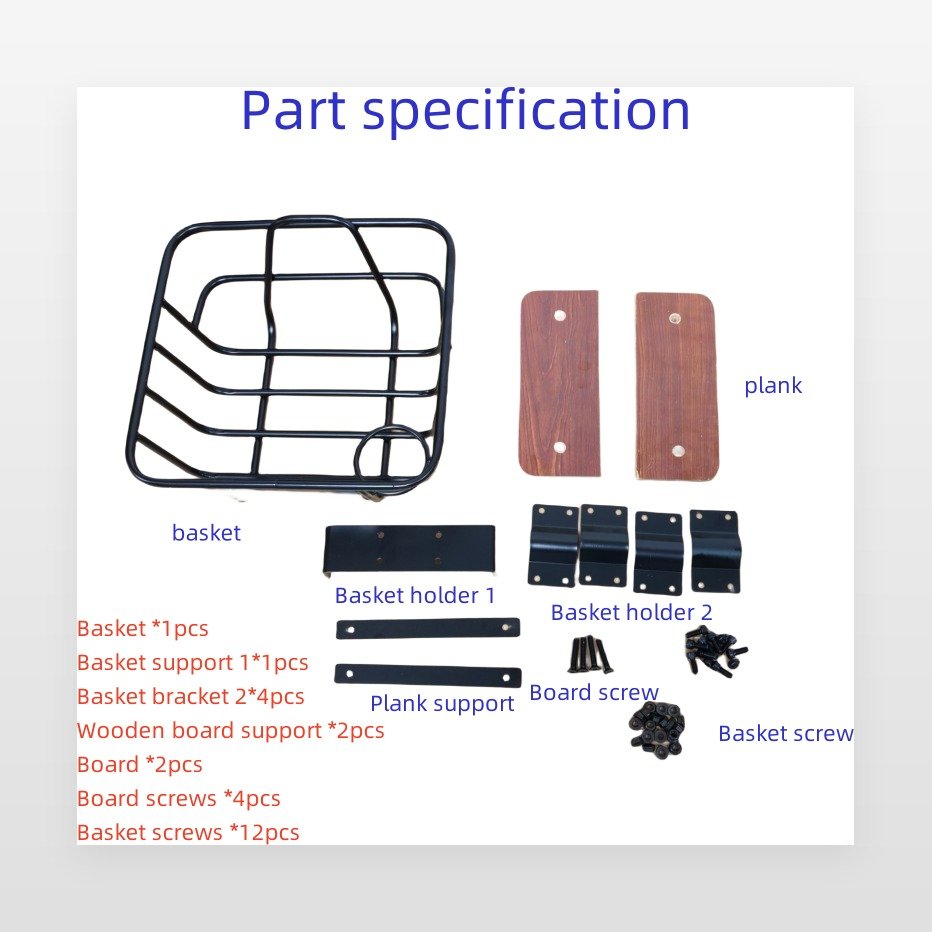
图3:自行车车篮套件的零件规格:笼子、底板、支架、卡扣和螺丝。
使用场景:谁订购自行车车篮
自行车品牌和OEM组装商
自行车品牌按照自己的规格和颜色订购车篮,通常作为城市车或通勤车型的一部分。车篮必须与车架饰面相匹配,适合已具备模具的叉组或货架,并必须以套件形式到达装配线,以便安装工人在不阅读手册的情况下即可安装。
这些买家对安装接口的要求最为严格,因为自行车是在移动装配线上组装的。需要锉修的支架或需要更换不同垫圈的螺丝会导致产线停滞,而不仅仅是引发投诉。针对为OEM运行的自行车车篮制造项目,首件记录应当记录支架几何尺寸和螺丝长度,而不仅仅是笼子尺寸。
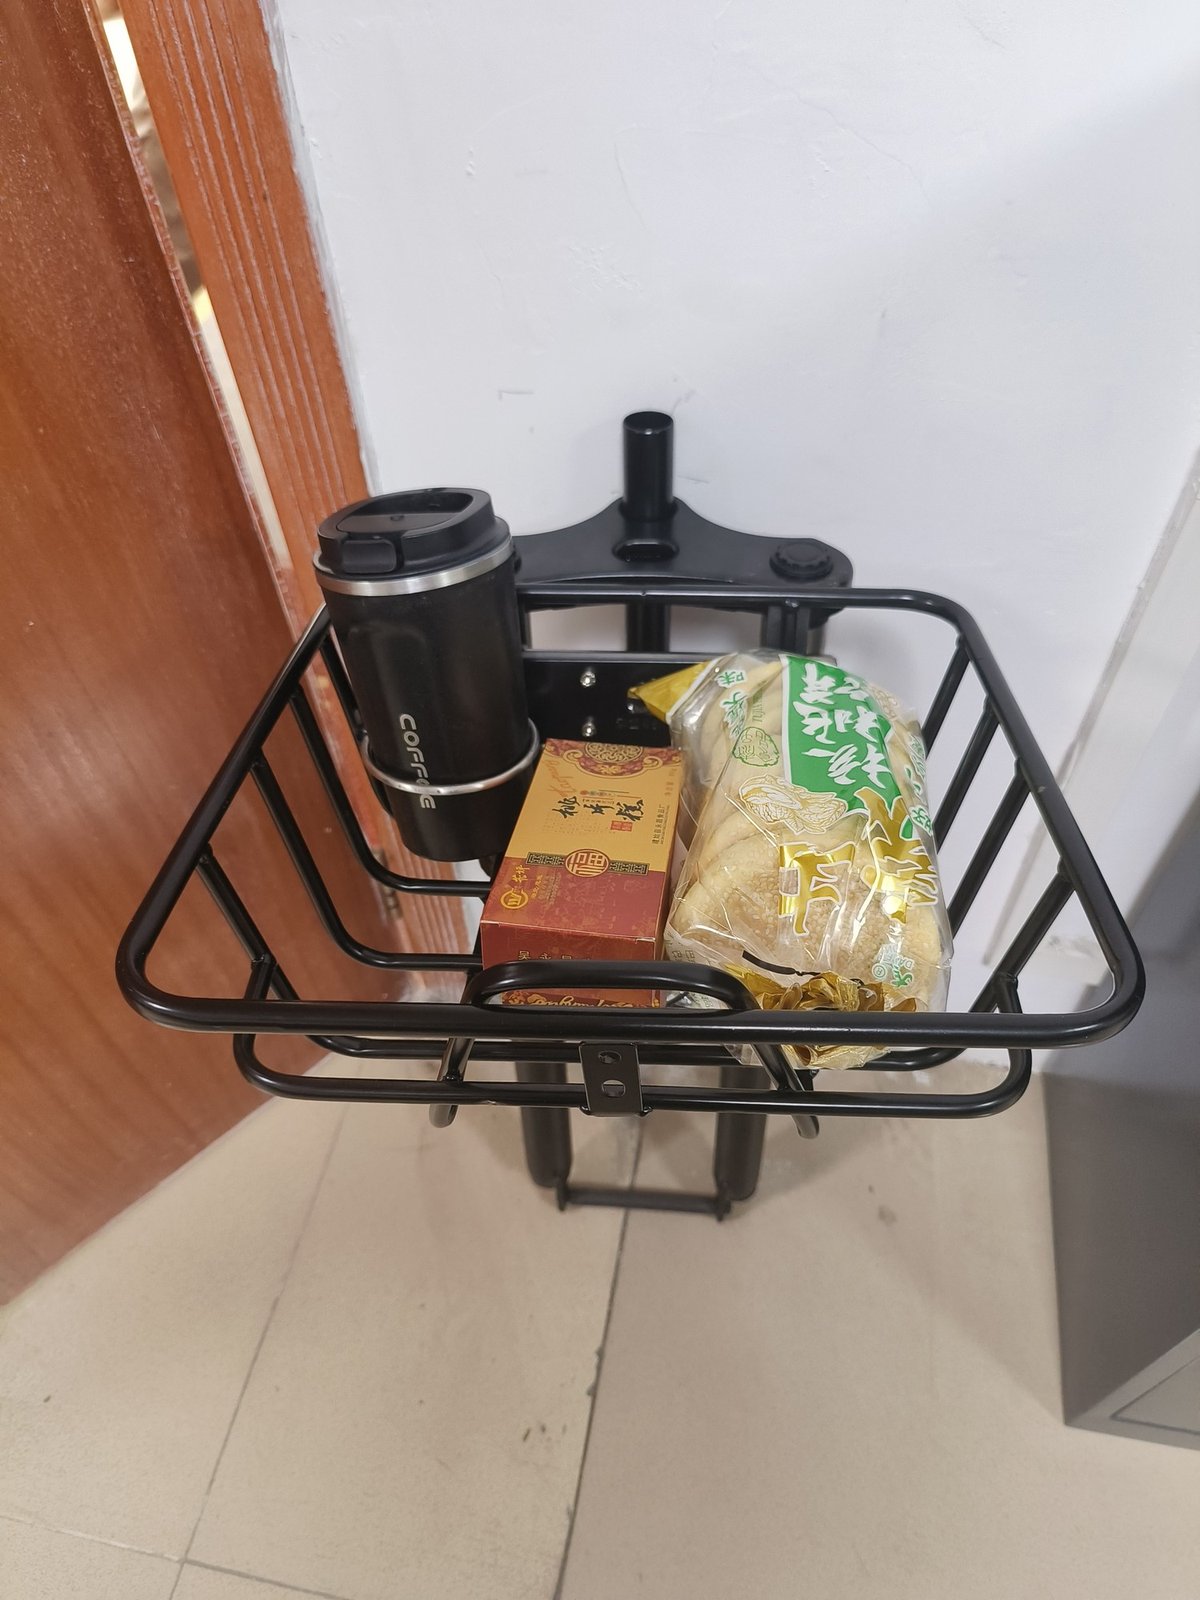
图 4:安装在自行车前叉上的车篮,其固定支架通过卡扣方式连接到叉冠上。
配件经销商和零售连锁
经销商和零售连锁以成品配件的形式购买自行车车篮制造产品,包括条形码、打印的纸箱和安装说明书。他们的优先事项是产品到货后即可上架销售,且箱内的零部件每次都齐全。
这使得套件组装和包装成为产品的一部分,而不是最后一步。缺少的垫圈并不是车篮(cage)的制造缺陷,但它是来自最终客户的退货,而在零售销量下,即使是很小的短缺率也会变成大量的退货。
车队、租赁和共享计划
租赁车队和自行车共享运营商订购的车篮需要更重,因为它们必须经受住非所有者装载、清空和倚靠的考验。车篮通常采用更粗的钢丝,而支架是焊接或螺栓连接的钢结构组件,而不是轻质的冲压板。
面向车队的自行车车篮制造也必须标准化:整个车队使用同一款车篮和同一个支架,以便损坏的单元可以从库存中更换。相同的理念也适用于电动辅助车队,其中车篮和电池外壳都安装在同一车架;针对 电动自行车电池盒 采用的安装方法提供了有用的比较。
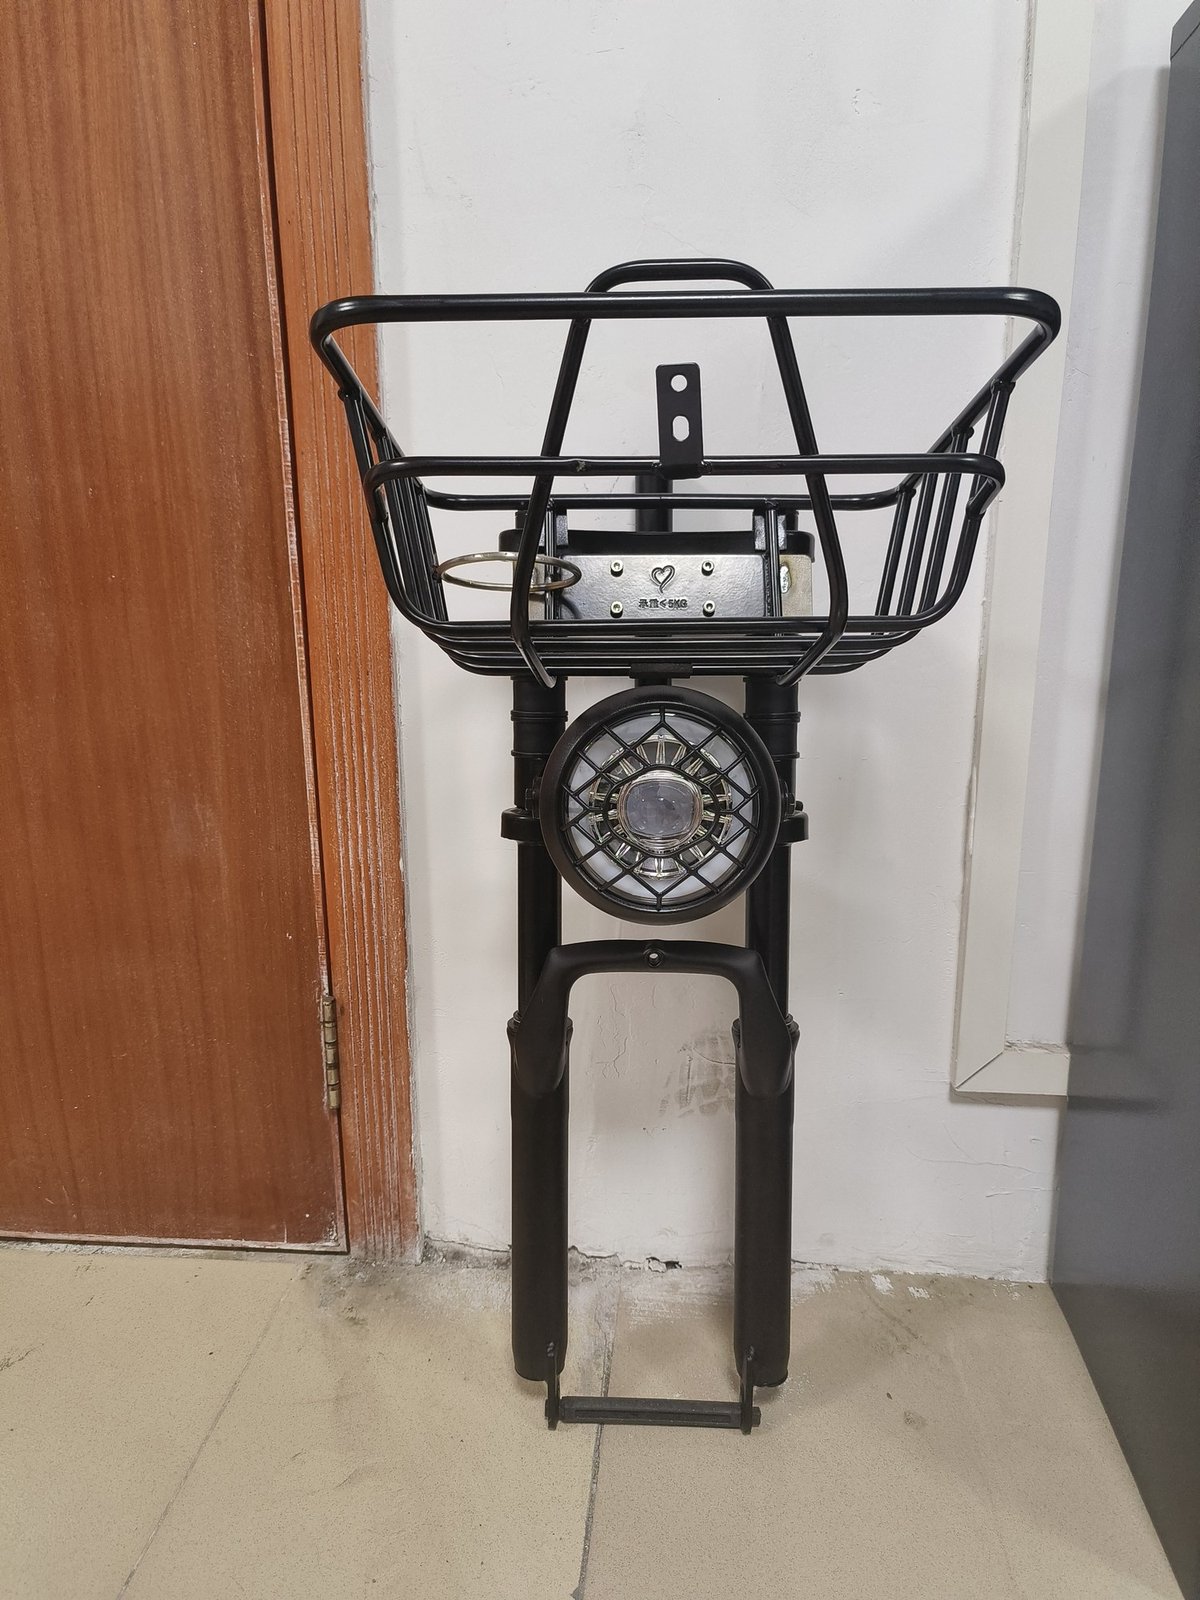
图 5:内部装有负载的正在使用中的篮子,这种状态决定了支架是否能保持刚性。
材料、焊接与表面处理
钢丝、管材与板材
在自行车篮制造中,篮体由低碳钢丝制成,直径通常在 3 mm 到 5 mm 之间,弯制成环形并焊接在轮圈和底架上。轻便城市自行车篮使用较低端规格;车队和货运自行车篮则向上提升,因为钢丝直径是抵抗负载向下压迫底架的关键。
车架和支架由管材或板材制成。焊接管材框架提供最刚性的篮子和最高的工装成本;折叠钣金支架更便宜,适合较低产量。关于不锈钢和铝替代材料指导由 SSINA、Aluminum Association 和 European Aluminium 发布,但对于自行车篮来说,涂漆钢材仍然是通常的选择。
焊接网格与车架
在自行车篮制造中,篮体是一系列点焊或电阻焊,产品品质取决于这些焊点的均匀程度。焊不足的接头在篮子变形时会分离;焊过头的接头会烧损钢丝并留下稍后断裂的脆点。
实际的控制手段是工装夹具。围绕焊接夹具构建的自行车篮制造流程在焊接时保持环和轮圈就位,因此每个篮体都具有相同的形状和尺寸。没有夹具时,篮体凭目测组装,差异只有在底板安装且孔位不再对齐时才会显现。这种工装组装的通用原则由 SME 描述。
粉末涂层与底板
在自行车篮制造中,在预处理钢材表面上进行粉末涂层是标准的表面处理,而对于篮子来说它必须覆盖一个困难的形状:细钢丝、紧密的内角和焊接飞溅物都会抵制均匀的涂层。未进行适当预处理进行涂层的篮子会在焊接点首先出现锈蚀,因为那里的表面最粗糙。
涂层工艺由 Powder Coating Institute 描述,对于镀锌支架,由 American Galvanizers Association 描述;面向欧洲市场的涂层化学属于 EU REACH。底板在涂层后安装,通常使用与篮子颜色相匹配的板条木材,它是产品部件中唯一非金属材料的部分。
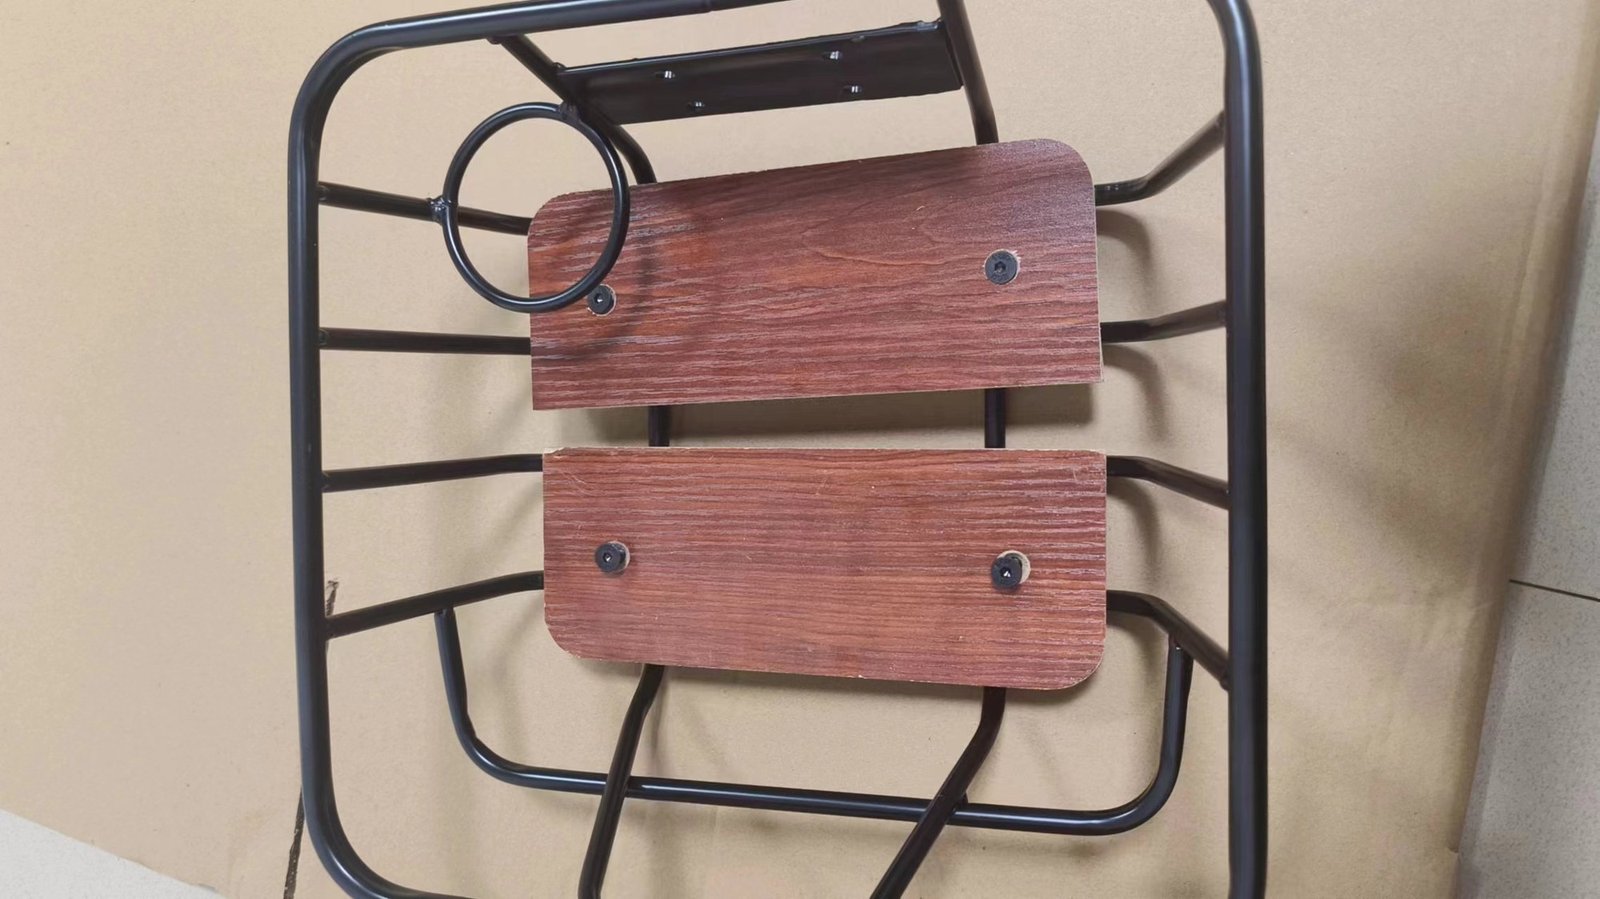
图6:木制底板及其固定夹,在网罩涂层完成后安装到位。
生产难度与质量风险
从篮子图纸到焊接工装
自行车篮子的制造并不生产钣金部件,且其成品无法像钣金部件那样进行测量。图纸固定了外部包络线、线材直径、环形间距和支架位置,而工装随后在焊接网罩时保持这些尺寸。
与平面钣金制造相比,此处的工序顺序更为关键。首先成型轮圈,将环形线材弯曲至所需长度,点焊底座框架,并且支架的位置基于底座框架确定,而非基于网罩确定。如果支架位置基于网罩确定,线材中的微小差异会导致安装孔位移,而这恰恰是批次间必须保持一致的特性。
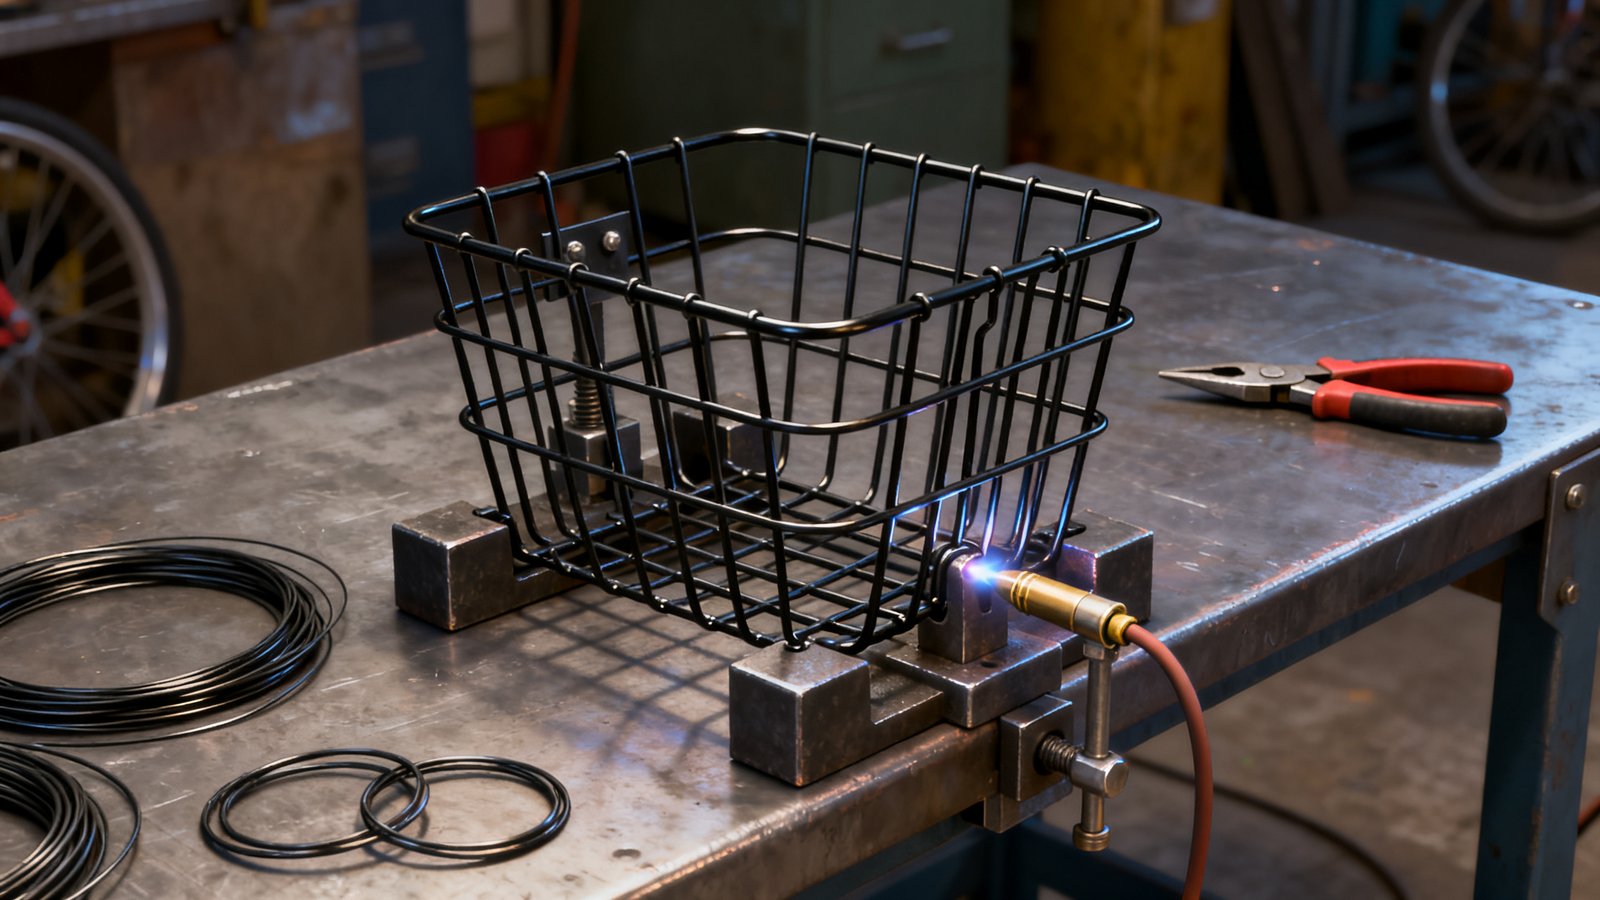
图 7:焊夹中保持正位的金属丝篮笼体,是确保每批次产品一致性的控制手段。
装配、对称性与金属丝间距
对称性是自行车篮制造工艺中可见的质量特征。均匀分布的环形结构和水平放置的边框是客户在商店里会检查的内容,这两者都源自焊接夹具,而非检验员。
可测量的检查项目包括外部尺寸、底板贴合度、支架孔位置以及笼体周围多个点的金属丝间距。这些特征应列于首件检验报告中,尺寸测量采用由 NIST 发布的实践标准,而安装螺丝的螺纹和紧固件标准则遵循 ANSI。
安装接口与组装方向
安装接口是自行车篮制造工艺在实地应用中最常出现故障的部位。即使支架孔偏差一毫米,依然可以螺栓固定,但会导致篮子错位,客户看到的将是歪斜的篮子,而非钻孔错误。
组装方向是另一个反复出现的问题。某些支架带有偏移量,只能朝一个方向工作,如果反向包装,会将原本五分钟的安装工作变成售后邮件。检查方法很简单,且应纳入包装标准:在纸箱内附上印刷说明,并使用包装好的套件(而非散件)进行样品组装,以证明纸箱内的套件可以顺利装配。
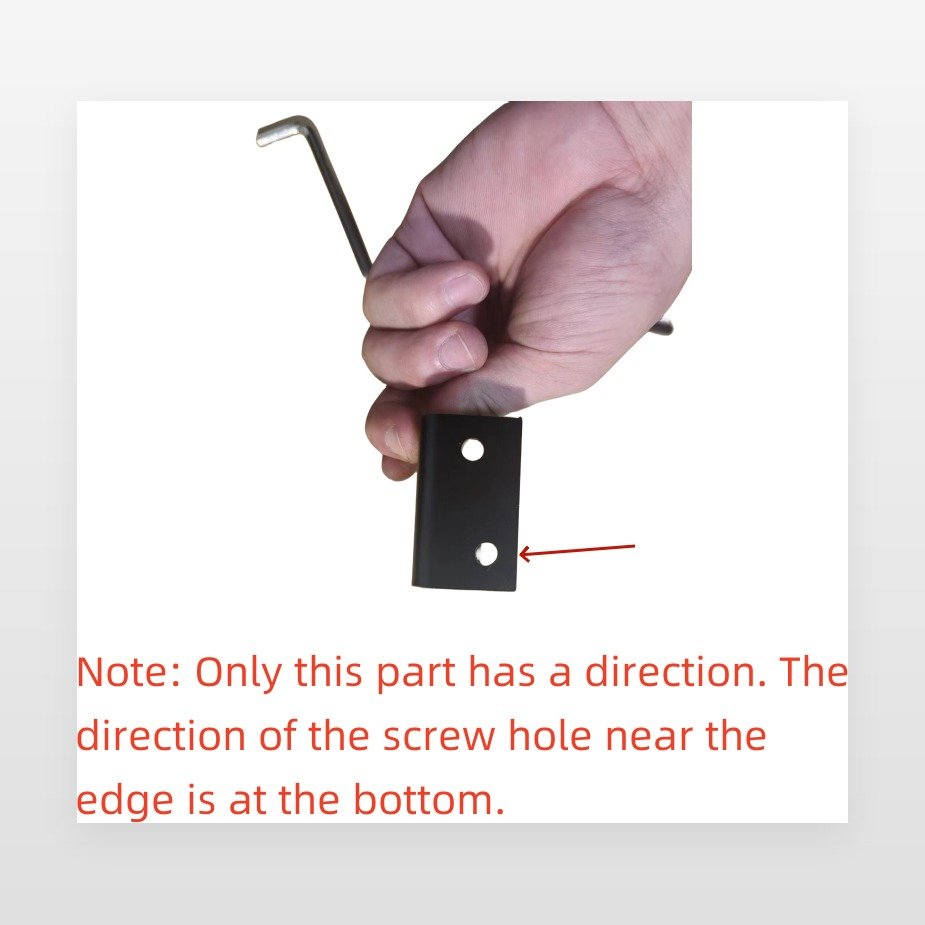
图8:方向支架,该部件必须以正确方向包装,以便客户安装。
交货期、文件与订单流程
您提供给我们什么
为了报价自行车篮制造项目,我们需要了解自行车上的安装位置、其安装到叉子或载架上的方式、需承载的负载、颜色和饰面,以及容量。一张显示安装点的自行车照片通常比通用图纸更有用。
如果设计已确定,提供 STEP 模型或带尺寸的 2D 图纸效果良好,但需单独注明支架接口,因为这是必须与自行车匹配的部分。对于可拆卸车篮,请发送骑手已使用的板标准或现有安装座的样品,我们会匹配它而非发明新的接口。
批量、MOQ 与合理定价
自行车篮制造生产的是小至中等尺寸的部件。合理的生产批次从每批 200 到 800 件,每年分三次到五次发布,最低订单量约 100 件,FOB 价格通常取决于钢丝直径、饰面以及包含多少安装套件,在每只 9 美元至 30 美元之间。
在该区间内,篮体本身很便宜;成本在于支架、底板、套件和包装。带有简单折叠支架的普通喷漆车篮价格最低,而带有较粗钢丝、焊接支架组件和完整安装套件的车队车篮价格最高。首批订单在图纸和样品批准后 15 至 25 天内发货。
组装、套件与文件
XHX Metal 从钢丝成型开始进行自行车篮制造:篮体被焊接,支架和底板部件被制造、去毛刺并饰面,车篮作为完整套件包装。涂层由经过审核的合作伙伴执行,预处理和膜厚按批次记录,更广泛的产品范围列在产品范围页面。
订单由带修订号的已批准图纸、材料证书、首件检验报告、涂层记录、批次检验记录和装箱单支持。需要由UL 提供的那种第三方验证的买方,应在报价时商定范围。对于套件产品,装箱单是日常使用中最重要的文件,因为它证明了纸箱内包含所有部件。
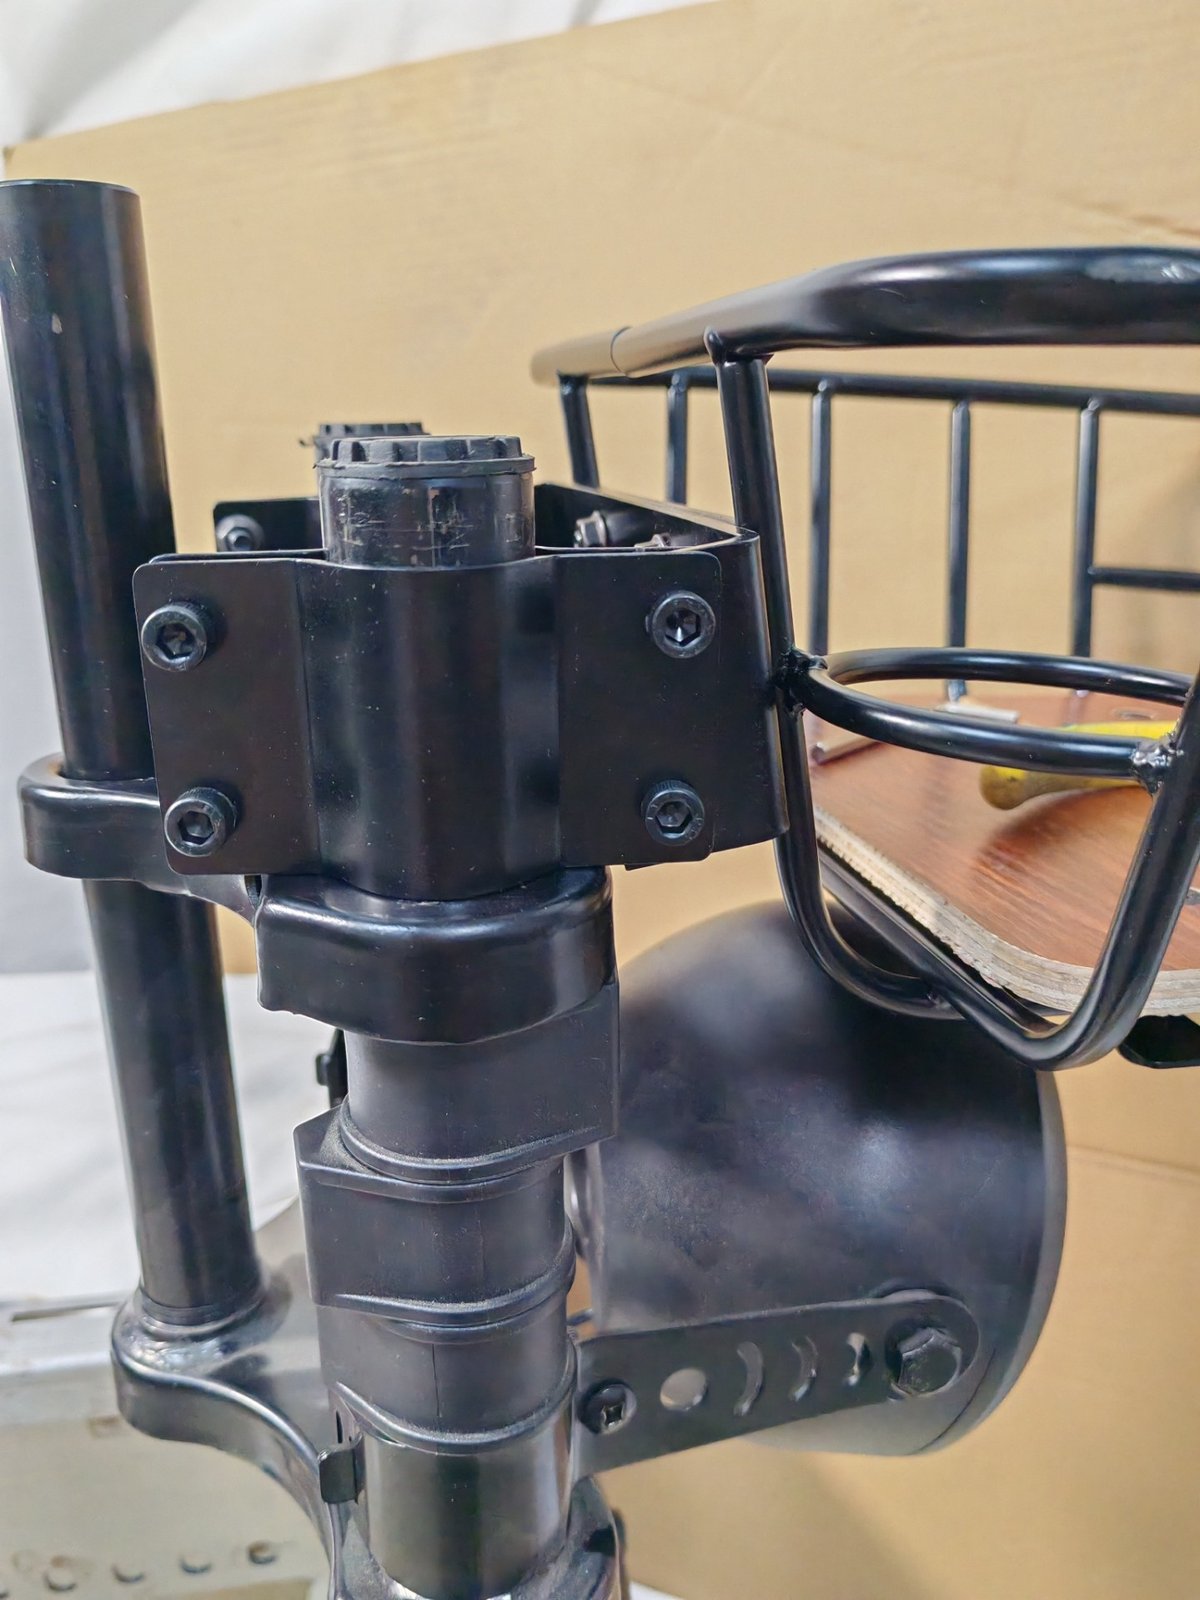
图9:一个完整的篮子套件平铺展示:网笼、底板、支架、夹具以及螺丝包。
案例研究:自行车篮项目
案例1:欧洲自行车品牌——带安装套件的靠前篮子
一家欧洲自行车品牌需要为一款城市车型提供自行车篮制造项目,颜色需与车架相同,并配备与已在生产中使用的叉冠相匹配的支架。
网笼由3.5 mm钢丝制成,带有焊接的边缘和底座框架,粉末涂层喷涂为品牌颜色,并配备了折叠支架、夹具和配套螺丝组。在批量生产前,支架与样品叉冠进行了核对,以便首次交付可直接上生产线。生产规模为每批500件,每年四个批次,最低起订量(MOQ)为100件,离岸价格(FOB)从$9到$18不等。首批货物在批准后的20天内发货,年价值约为$27,000。
案例2:配件分销商——零售就绪包装
一家配件分销商需要将其自行车篮制造输出转变为零售货架就绪产品,包括印有图案的纸箱、条形码标签区域以及每个盒子内的安装说明书。
该项目使用了3.5 mm钢丝网笼,配有条状底板,与支架和螺丝包一起装入密封袋,并附有夹具位置模板。在发布前,从套件中组装了一个包装样品,从而在工厂而非商店中发现了缺少垫圈的问题。生产规模为每批400件,每年五个批次,最低起订量(MOQ)为100件,离岸价格(FOB)从$11到$22不等。首批货物在批准后的22天内发货,年价值约为$33,000。
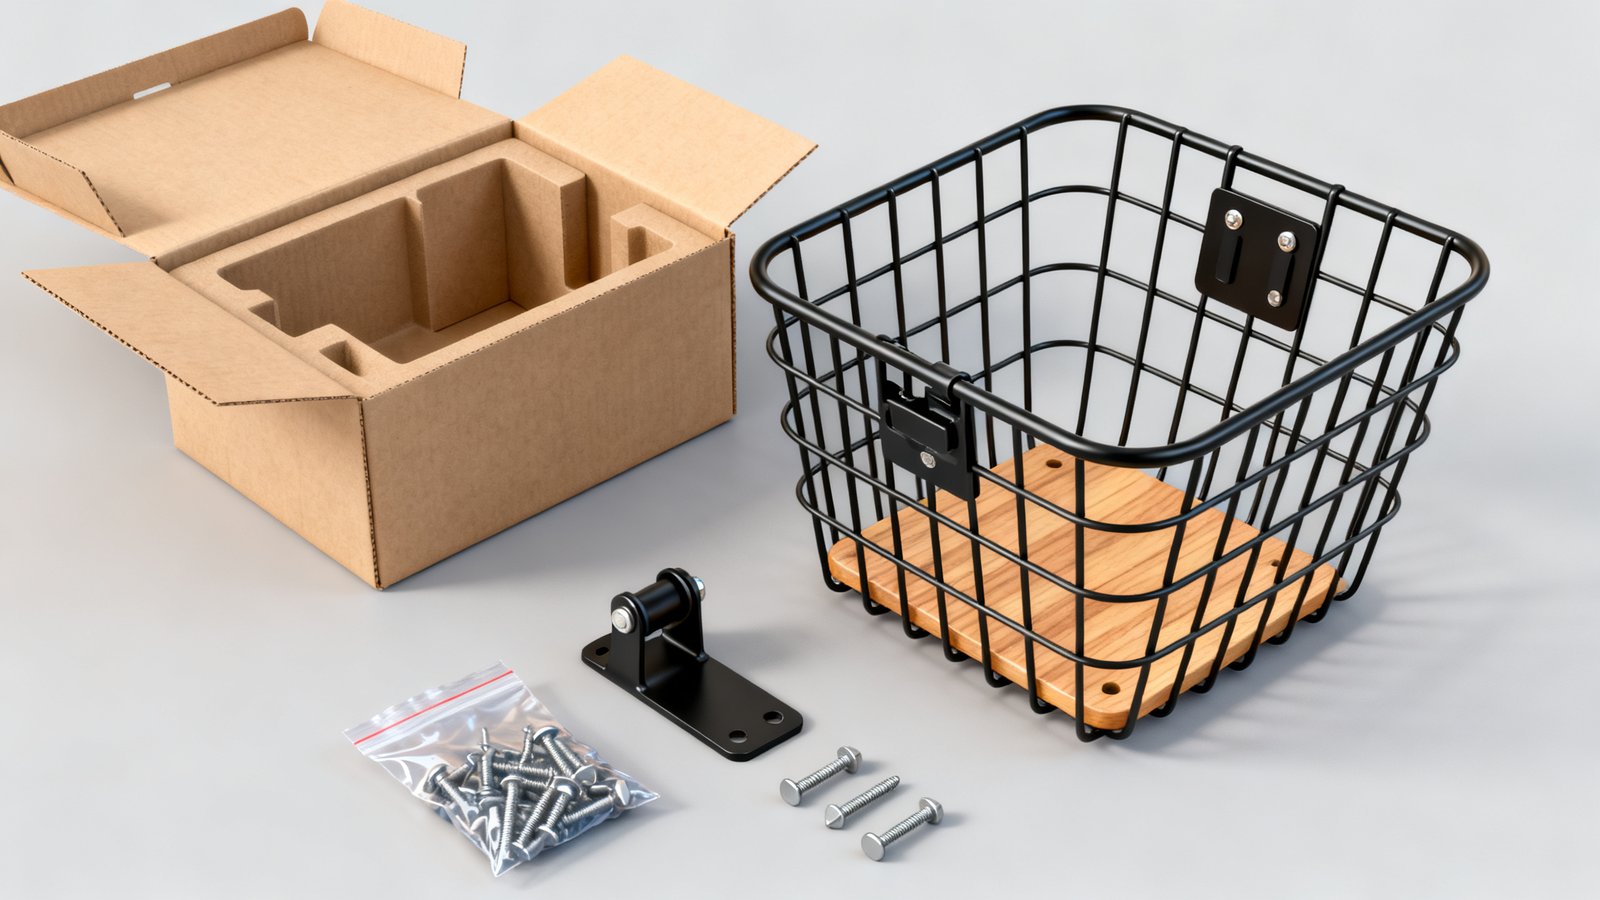
图 10:一套可直接零售的自行车篮包装:篮筐、底板、支架套装及带有模具成型内衬的螺丝包。
案例 3:车队运营商——更重的车篮和支架
某自行车车队运营商需要一个自行车篮制造项目,该车篮须能承受公共使用,其支架采用焊接总成而非折叠板材,且底板更厚实以承受向下施加的负载。
该车篮由 5.0 mm 线材制成,配有焊接管状支架和两部分底板,表面经纹理黑色粉末涂层处理。焊接支架在获批前进行了载荷测试。生产批量为每批 200 件,每年发布三次,MOQ 为 50,FOB 价格为 $16 至 $30。首批货物在批准后 24 天发货,年价值约为 $15,000。
总结与后续步骤
如何选择自行车篮供应商
合适的供应商应能成型并焊接篮筐,制作支架和底板,完成表面处理,并提供可直接从纸箱中取出的组装套件。索取一份记录支架孔位及由套件而非散装零件组装成的包装样品的首件报告。
确认报价单中注明了线材直径、材料、涂层系统、支架类型及套件内容。供应商需与批次规模相匹配:自行车篮制造项目通常每次发布数百件。
为什么选择 XHX Metal
XHX Metal 提供从图纸到交付零件的自行车篮制造服务:线材成型与焊接,针对支架和底部件的激光切割(公差 ±0.01 mm),CNC 折弯,去毛刺,通过经审计的合作伙伴进行粉末涂层,以及配有出口包装的套件组装。
该公司自 2014 年以来一直为东莞的出口客户制造金属制品,并持有 ISO 9001:2015 认证以及 CE 文件和 SGS 记录。自行车的产品安全预期由 美国消费品安全委员会(US Consumer Product Safety Commission) 以及通过 CEN-CENELEC 发布的标准加以规定。样品通常在 5 到 10 个工作日内提供,首批货物在 15 到 25 天内交付属于正常工作周期。
如何启动您的项目
请发送安装位置、适用的自行车或载物架、负载、颜色和表面处理,以及年使用量。我们将建议篮筐尺寸和支架设计,发布图纸,并制作样品套件以供批准。
项目通过 联系页面 直接处理。
常见问题:自行车篮制造
你们是否单独提供车篮,还是附带安装套件?两者皆可。大多数买家选择完整套件,因为带有支架、夹具和螺丝的车篮可作为产品而非零件出售。
你们能否匹配我们已有的安装标准?可以。请发送现有支架或板材标准的样品,我们将匹配接口而非设计新接口。
最低起订量是多少?MOQ 通常为 100 件,批次每年发布三到五次。
我们应选择哪种线材直径?约 3.5 mm 适合城市和通勤车篮,5.0 mm 适合车队和货运用途,此时底板会受到向下压力。
样品需要多长时间?图纸批准后,样品将在 5 到 10 个工作日内提供;样品批准后,首批货物将在 15 到 25 天内发货。


