工业风机与风压设备的壳体制造是钣金工艺体系,涵盖工厂、建筑、工艺装置中输送空气的螺旋蜗壳、圆筒形壳体与罩壳。壳体不止是外罩:其几何形状决定了叶轮性能、在给定压力下能输送多少空气量,以及风机的噪音水平,因此 AMCA 国际(组织) 发布关于空气输送设备性能评定的标准,而 SMACNA(组织) 设定空气系统的加工工艺规范。正确完成壳体属于精密工程任务,不是先切割后折弯的附属环节。
本指南完整介绍定制风机壳体程序的七个步骤:产品及其壳体系列、每个系列的应用、材料选择、生产难度、交货周期、带真实采购数据的过往案例研究,以及实用总结。无论你是采购蜗壳的风机通风 OEM,还是采购轴流风机壳体的 HVAC 制造商,又或是为除尘系统指定大型壳体的项目采购,这里的资料都能帮助你向加工厂提需求、制定切实可行的时间表,并在最终测试中避免暴露出的几何与平衡问题。
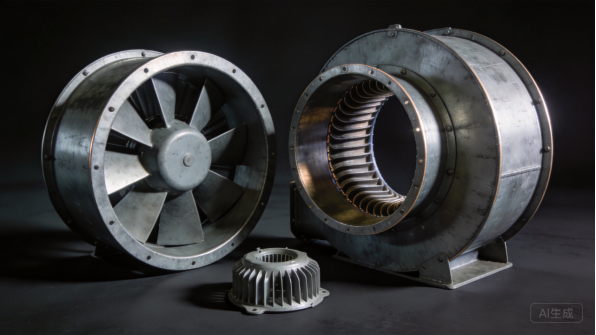
图1:镀锌和喷涂钢结构的工业风机与风压壳体。
产品:什么是工业风机与风压设备的壳体
风机类型与壳体系列
工业风机分为三大类:轴流式、离心式与混流式。轴流风机沿轴轴线输送空气,使用简单的圆形或箱式壳体,含电机支架与防护罩;离心风机将气流转向九十度,采用螺旋形蜗壳,将速度转化为压力;混流设计则在紧凑型壳体中同时结合两者特性。每一类都有各自的壳体几何结构与制造逻辑。
在每一类内部,壳体按尺寸、工况与入口布置不同而变化。小型轴流风机壳体可能是一段滚圆成型的环件加焊接支架,而大型离心蜗壳可由多段滚圆与焊接的构件组成,带有法兰接口与出口。工业风机与风压设备的壳体制造涵盖所有这些类型,能处理滚圆、焊接与法兰加工的加工厂可向风机 OEM 提供完整的壳体系列。
核心部件及其功能
风扇壳体的核心部件包括机壳、进气锥或进气环、出风法兰、电机安装座以及防护罩。机壳包容叶轮并引导气流:在离心风机中,螺旋形蜗壳在叶轮周围收集空气,并以最小的损失将其输送至出口。进气环将气流导向叶轮进口,出风法兰则以平滑的过渡连接风管系统。
电机安装座和轴承支撑承载传动系统,必须与叶轮保持严格的对中公差,因为不对中会导致振动和轴承早期失效。防护罩和格栅在叶轮外露区域保护人员安全。每个部件都是配合点,壳体设计必须保证公差,使叶轮旋转平稳、法兰与风管对接严密,并确保风机在整个使用寿命期内平稳低噪运行。
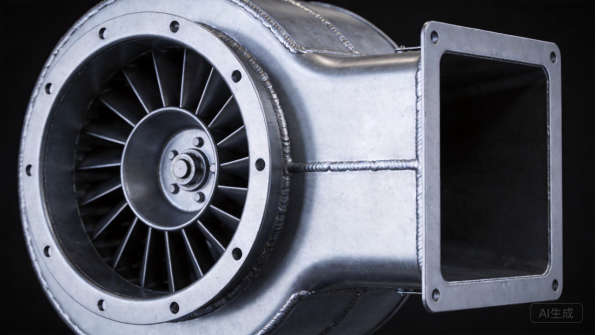
图2:蜗壳剖视图展示了螺旋形流道、进口和出口的几何结构。
设计驱动因素:风量、压力与噪声
风机壳体设计由性能曲线驱动:即风机在工作点所需提供的风量和静压。蜗壳几何形状、叶轮与机壳之间的间隙以及进口形状都会影响效率和压力发展,微小的几何变化会体现为可测量的性能差异。 AMCA 性能测试标准为买方提供了一种统一的验证方式,以确保风机符合其额定参数。
噪声是第二设计驱动因素。壳体几何形状影响气动噪声,从叶轮经机壳和支架传递的振动路径决定了结构传声传播到建筑内部的程度。 ASHRAE 通风系统设计指南涵盖了声学处理方案,壳体设计通过加强筋、绝缘选项和气流通道优化来实现降噪。这些设计要素在图纸阶段确定,而不是在首次噪声测试中才被发现。
工业风机与鼓风机壳体制造的定制化
工业风机和鼓风机壳体的定制制造之所以存在,是因为每种风机应用都有其独特的风量、压力和外形尺寸要求。买方会定制壳体尺寸、进出口方向、法兰钻孔、电机安装座位置以及适用工况的材料,并期望壳体能够与其叶轮和传动系统完美匹配。定制加工同样支持产品系列化:同一蜗壳轮廓可适配多种叶轮宽度和转速。
定制包含合规细节,如符合安全要求的护罩、匹配标准风管尺寸的法兰,以及针对环境的表面处理。 美国职业安全与健康管理局 为机器护罩和 workplace 通风设定了预期,买家越来越要求提供文件化的材料和检验证据。能够 Material 认证和批次质量一致性的 fabricator,给 fan OEMs 提供了他们对 performance 和 safety 索赔所需的 file。
用例与应用
工业通风与排风
工业通风是 fan housings 最大的市场。工厂使用 wall 和 roof exhaust fans 去除 heat、fumes 和 stale air,并 supply fans 引入 fresh air,housings 按 building’s air-change requirement 尺寸设计,industrial fan and blower housing manufacturing 用 galvanized construction 满足这一需求,建于 demanding conditions 下的 long service。
Ventilation programs 遵循 airflow 和 noise targets 由 facility design 定义,housing 必须在 wall 或 roof 可用 space 内 deliver the rated performance。 SMACNA fabrication standards 指导 duct 和 housing connections,买家期望 housings 匹配 standard duct sizes 和 flanges。对于 manufacturers,ventilation OEMs 按 volume order,并在赢得 projects 时 reorder,建立了 steady、repeatable demand。
除尘与物料输送
除尘和物料输送系统使用 fans 移动 abrasive 或 particulate-laden air,housings 必须 resist wear 并在 heavy duty 下维持 performance。具有 heavier casings、abrasion-resistant liners 和 carefully sealed joints 的 centrifugal fans 服务于这些系统,housing geometry 按 long duct runs 的 pressure requirements 设计。
除尘项目通常为 engineered to order:fan 按 duct design 尺寸设计,housing 按特定 duty point 建造。买家需要 materials 和 construction 的 documentation,housings 必须与 system’s inlet 和 outlet connections 组装。对于 fabricators,这些项目 volume 较低但 margin 较高,它们展示了 industrial customers 看重的 rolling 和 welding capability。
除尘系统还需要 reliable seals at joints,因为 leaks 允许 dust 进入 workplace 并降低 collection efficiency,所以 housing 和 flange construction 为 system designer documented。
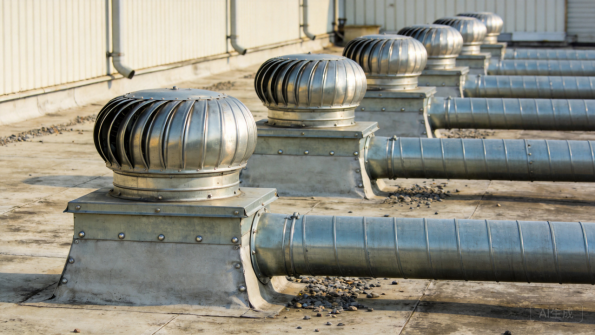
图3:屋顶排风扇外壳在工业设施中连接到风管系统。
暖通空调与商用通风
暖通空调和商用通风在空气处理机组、排气系统和停车场车库通风中使用风机,这些场合对效率和噪声均有要求。此类风扇的外壳按设备外形尺寸制造,带有法兰连接和电机安装座,便于组装,且壳体设计有助于提升能效,满足项目预算要求。
暖通空调项目需遵循相关标准和规范: ASHRAE 提供设计指导,其能效计划对风机最低性能要求日趋严格。外壳性能声明所需的数据必须完整记录,且各机组几何尺寸一致可确保性能稳定可重复。对于制造商而言,暖通空调OEM厂商按设备进度表批量采购外壳,交货可靠性和质量优异者将获得更多订单。
工艺与特种风机
工艺风机和特种风机用于特定工况:燃烧空气、冷却、烟尘抽取以及船用通风等。这类应用通常采用不锈钢或涂层外壳、防爆结构,并选用与工艺环境相匹配的材料。外壳必须能够承受温度、化学介质或腐蚀性气氛的考验,这些是普通通风所不会遇到的。
特种项目以规范为导向。买家需要材料认证、焊缝记录和与使用条件相匹配的结构细节,而制造商能否加工不锈钢、涂层和复杂几何结构是赢得订单的关键。对于钣金制造商而言,特种业务属于低产量高价值类别,同时积累的能力为承接更大的商用项目奠定基础。
对于钣金制造商,此类规范驱动的订单所建立的业绩案例,将在更广阔的风机市场打开新局面。
材料选择
冷轧钢与镀锌钢
在工业风机与鼓风机外壳制造中,冷轧钢和镀锌钢是最常用的材料。镀锌钢可抵抗水分及一般工业大气引起的腐蚀,其锌涂层还能对切割边缘提供牺牲性保护,在卷边和焊接接头处尤为重要。 美国镀锌协会 记录了镀锌涂层数十年的服役数据,典型外壳厚度范围为:小型风机1.2 mm,大型工业壳体3.0 mm。
当外壳需要涂漆时,采用冷轧钢制造,其力学性能可参考 MatWeb材料数据库 以便比较。这两种材料的滚压、焊接和翻边性能都可预测,使制造过程在不同尺寸外壳中保持一致性和可重复性。对于大多数通风和HVAC应用而言,镀锌钢是性价比最高的标准选择,不锈钢则保留用于腐蚀性工况和工艺应用。
外壳厚度也是一个结构决策:大型外壳和高压风机需要更厚的壳体以抵抗变形,且厚度是根据任务工况点来确定的,而非凭经验选用。
不锈钢
不锈钢,主要为304和316牌号,用于食品、制药、化工、海洋和腐蚀性工艺环境中的风机外壳。 SSINA 提供腐蚀工况下的牌号选择指南,其中316牌号添加了钼以增强抗氯化物能力。不锈钢外壳无需重新涂覆,可耐受清洗和化学品,并提供卫生行业所需的清洁表面。
不锈钢比碳钢更昂贵且更难成型,需要专门的处理方式以防止导致表面生锈的污染。焊缝必须受控并妥善处理,以保留耐腐蚀性能,额外的材料成本在严苛工况下的使用寿命中可以得到 justified。对于制造商而言,不锈钢加工能力是一个差异化优势,能够赢得工艺和食品行业项目。
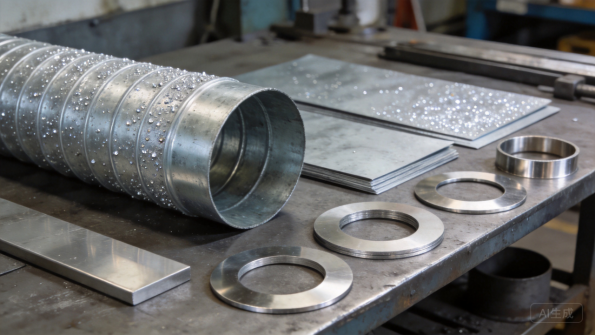
图4:卷制壳体、平板和进气口坯料涵盖了风机外壳的材料范围。
铝
在对重量、耐腐蚀性或抗火花性能有要求的应用中会出现铝制外壳:如海洋通风、便携式设备和需要防爆结构的危险场所。铝的重量约为钢的三分之一,能天然抵抗腐蚀,其性能和合金选择指南由AZoMaterials等参考资料收录。 AZoMaterials.
需要权衡的是强度和成本:铝制外壳需要更厚的截面才能达到与钢相同的刚度,且材料每公斤成本更高。焊接铝需要控制热输入以防止变形,与钢制紧固件连接的接头处需要进行电偶隔离。对于重量关键和非火花应用,尽管成本较高,铝往往是正确的选择。
涂层、垫片和紧固件
表面处理保护外壳并决定其使用寿命。粉末涂层为喷漆外壳增加颜色和耐用性, 粉末涂层协会 发布了关于涂层选择和测试的技术资源,性能依据 ASTM International 标准,包括盐雾试验和附着力测试。垫片用于密封会有泄漏影响的法兰连接,紧固件和保护罩则根据环境选择。
对于工艺和户外工况,涂层和五金件规范是工程的一部分:高温工况可能需要耐高温涂层,腐蚀性环境则需要不锈钢五金件。在报价阶段确定涂层、垫片和五金件规范,可在风机出厂前避免最常见的现场投诉——紧固件生锈和法兰泄漏。
对于高温工艺风机,壳体热膨胀设计已融入法兰和安装结构中。
生产难度
激光切割与展开下料
工业风机和鼓风机壳体制造始于激光切割,生产出成为壳体段、进风环、法兰和支架的平板毛坯。光纤激光系统公差保持在±0.1 mm左右,而在XHX Metal,两台6kW光纤激光切割机可实现±0.01 mm的定位精度,这对于法兰螺栓圆和进风口必须与风管对齐至关重要。
展开下料是壳体几何形状的起点:蜗壳由螺旋曲线展开,平板展开图必须考虑卷板时的弯曲修正。 工程师优势 公布了钣金展开中使用的机械参考数据,嵌套软件则优化零件排样以最小化壳体组件的整体材料浪费。切割阶段决定了卷制壳体是否形成正确的半径以及法兰能否 cleanly 配合。
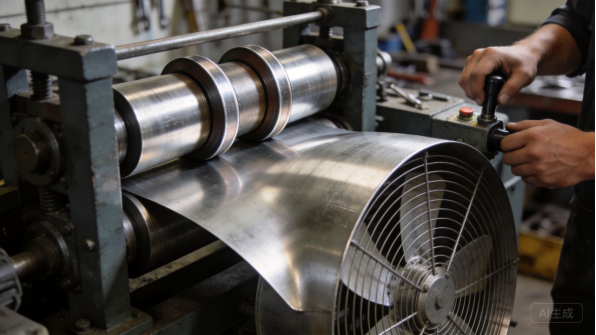
图5:钢板卷圆机将壳体卷制成符合蜗壳几何形状。
卷圆、成形与蜗壳几何
卷圆是风机壳体制造的决定性工序:卷板机将平板毛坯弯曲成壳体圆筒,卷圆半径必须与设计一致,以确保组装后的蜗壳符合螺旋线型。 TWI Global 提供关于钢材成形与焊接的技术指导,通过控制卷圆顺序、边缘制备和回弹量来确保获得准确的圆柱体或螺旋段。该成形阶段是工业风机和鼓风机壳体制造的核心。
对于离心蜗壳,壳体常由多段轧制钢板拼焊而成,焊缝需平顺过渡,保证内部流道光滑。接着进行法兰、筋条加工和进口锥体成型,每道工序均按图纸检验。轧制成型阶段决定了叶轮几何精度,也是风机壳体制造与一般钣金加工的能力分水岭。
焊接、法兰与组装
焊接连接壳体各段,安装法兰、支架和电机座,并密封壳体防泄漏。焊接热会使轧制壳体变形,因此零件需夹紧并按序施焊以控制收缩,接缝处的连续焊缝可防止影响风机性能的空气泄漏。法兰须垂直焊接于壳体,确保风管连接时无附加应力。
组装时安装进口环、防护罩和传动部件,装机前需检验壳体的圆度、平面度和同轴度。为自行组装风机的OEM厂商, fabricator提供已完工的壳体以便其安装叶轮和电机。基于工装的标准检验使各尺寸壳体质量保持一致,这一纪律正是最终测试时风机能够平稳运行的保障。
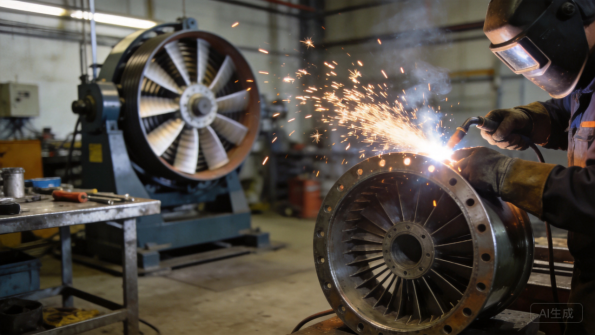
图6:法兰焊接与动平衡确保风机机组同心。
质量控制与性能验证
风机壳体质量控制结合尺寸检验与功能验证。首件按图纸检验,确认壳体圆度、法兰垂直度和螺栓孔圆,生产批次执行抽样控制计划。承压关键焊缝检验焊接质量,涂装壳体验证涂层厚度。
性能验证是风机专用步骤:将壳体装机后联合叶轮测试风量、压力和噪声是否达到额定值,测试方法与 AMCA 规范一致。振动与平衡检查确认壳体对中传动系统。协调性能测试的 fabricator能为风机OEM厂商提供额定值和项目审批所需证据,在通风行业具有显著优势。
生产交期
RFQ、工程评审与样机
风机外壳项目始于询价:图纸或性能规范、材料、表面处理、数量和交货期。制造商工程团队会审核可制造性设计,检查卷圆半径、焊接可达性、法兰配合和材料选择,并在1到3个工作日内返回报价及意见。原型件通常在10到20个工作日内交付,因为需要制作卷圆和焊接工装。
原型阶段是对外壳几何形状进行验证的关键环节:蜗壳卷制并焊接,叶轮装配到位,法兰连接进行检查。原型反馈应包括配合说明和建议的图纸修改意见。对于风机项目,带叶轮的全装配样机而非仅外壳样机物有所值,因为它可在量产前证明外壳性能。
采购标准风机系列的产品买家可受益于已批准的外壳图纸,工程审核仅需确认为准。
工装与工艺准备
大多数风机外壳采用激光切割、板卷和焊接生产,工装成本低且设计变更成本低。关键设置在于工艺工装:带经验证半径的卷圆程序、壳体分段和法兰用的焊接夹具,以及用于螺栓圆和圆度的检验模板。新外壳尺寸建立此套工装通常需1至2周时间。
对于极大批量生产,专用夹具和量具可以加快生产速度,但风机外壳产量通常以灵活制造为宜,报价时会进行成本对比。买家应预期制造商将审核工装经济性,而非假定昂贵的模具是必需的。
标准外壳尺寸通常可复用现有卷圆程序和焊接夹具,缩短重复订单的准备时间。
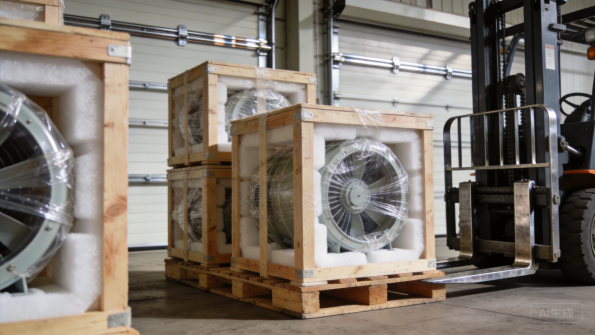
图7:卷制筒体和装箱外壳配有防护包装以便出口运输。
生产批量与产能规划
在工业风机和鼓风机外壳制造中,典型生产交货期为20至35个工作日,适用于几十到数千台的外壳批量,其中卷圆、焊接和涂装耗时最长。大型壳体所需时间更长,因为它们由更多分段组装而成,需要更多搬运工序。
预测共享有助于保持交付周期稳定。当OEM分享滚动预测时,工厂会提前预留材料和喷涂产能,并预先订购长交期物料,如特定不锈钢牌号。镀锌和冷轧卷通常备有库存,而不锈钢板和定制表面处理可能增加一到两周。明确的时间节点计划能让瓶颈在生产延误前就清晰可见。
包装、物流与文件
风扇外壳采用与产品匹配的包装方式:卷制壳体以薄膜和泡沫保护,法兰加装防冲击护罩,大型壳体则打木箱以便集装箱装运。出口货物使用防锈纸或VCI气相防锈膜防止集装箱内结露, fab应提供木箱尺寸、毛重和装货照片,以便物流规划。
文件随每批货物一同交付:装箱单、材质证书、焊接和涂层记录,以及约定的尺寸检测报告。买家应在报价阶段确认所需文件清单,因为风机项目通常需要性能档案相关的记录。沟通遵循明确的时间节点,各阶段均有照片,OEM和项目买家无需现场考察即可跟踪进度。
对于项目型买家,集装箱装载计划在报价阶段达成一致,确保壳体尺寸适合运费预算。
过往案例研究
欧洲通风OEM:离心蜗壳壳体
在工业风机与鼓风机外壳制造领域,一家欧洲通风OEM为其风机产品线采购离心蜗壳壳体,尺寸覆盖200 mm至630 mm,材质为1.5 mm镀锌钢。初始订单为120件试点批次,FOB价格按尺寸介于每件88至145美元,项目后来增至年产量约3,200件,年价值约360,000美元,最小订单数量为每种尺寸120件。
XHX Metal采用卷制分段、焊接法兰和粉末涂层工艺制造壳体,首批量产批次在28个工作日内交付,作为拼柜装载20英尺集装箱出运。12个月后,卷制和板材排版优化使单件成本降低5%,OEM将其纳入自身定价。该项目目前按滚动预测实行月度分批交付,每批均附带性能与尺寸记录。
北美暖通制造商:轴流风机外壳
北美一家暖通空调制造商需要直径250毫米至500毫米的轴流风机外壳,年需求量约8,000件,月均650件,最低订单量为300件。单价根据直径从12美元到28美元不等,年度采购价值约16万美元,外壳配备防护网、电机支架和安装法兰,可直接送至OEM装配线使用。
首件产品经尺寸验证后,首批350件产品于22个工作日内交付。第九个月,通过材料和排版优化将单件成本降低6%,OEM将该项目转为月度持续订单,并约定了库存水平。该项目展示了工业风机和鼓风机外壳制造如何适应批量订单规模,目前这些外壳已作为OEM标准生产计划的一部分交付,每批货物均附有装箱单和材质证书。
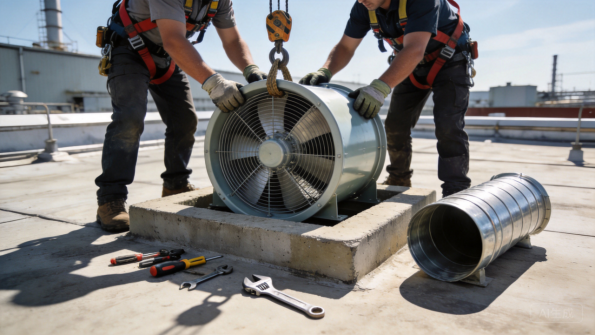
图8:轴流风机外壳安装在工厂屋顶并已连接完毕。
厨房排烟设备制造商:不锈钢风机护罩
一家厨房排烟设备制造商需要304级不锈钢、厚度1.0毫米的风机护罩,用于商用油烟机系统,要求焊缝焊接、表面拉丝处理,并带法兰接口以连接风管。年需求量约600个护罩,最低订单量60件,FOB单价根据尺寸从180美元至320美元不等,年度采购价值约15万美元。
XHX Metal完成了首件产品制作,并通过焊缝和表面处理验证,首批120件护罩以整柜形式在32个工作日内发货,工厂内完成SGS检验。客户质量团队在批量生产前批准了表面处理样品,目前该项目按季度分批交货,附材质证书和表面处理记录。护罩通过了客户含油油烟测试,已被纳入两条设备生产线。
除尘项目:大直径外壳
一家除尘系统集成商需要直径800毫米至1,250毫米的大型离心风机外壳,用于工厂项目,采用3.0毫米镀锌钢板分段结构制造。订单包含50件生产外壳加20件备件,FOB单价根据尺寸从450美元至980美元不等,总价值约8.5万美元,分两个40英尺集装箱发货。
壳体分段制造,带焊接法兰,随附装配图纸用于现场拼接,首件配备项目叶轮以确认蜗壳几何形状。交付周期为34个工作日,集成商在同一第二工厂采用了相同壳体设计。该项目展示了大直径卷制与分段式结构如何服务于按需工程设计的除尘项目。
总结与后续步骤
关键要点
工业风机与鼓风机壳体制造是一门对几何精度极为敏感的工艺,远超普通钣金作业范畴。材料选择直接影响成本与性能——通风用途选用镀锌钢,工艺用途选用不锈钢;卷制、焊接与法兰成型工艺决定了壳体是否能达到额定性能。生产难点集中在蜗壳几何、卷制精度及焊缝密封质量,而这正是经验丰富的制造商脱颖而出的关键所在。
交期遵循可预测路径:工程设计评审数天完成,样件2至4周,工艺工装1至2周,每批次生产3至5周。提前共享预测与分阶段交付计划可使OEM和项目进度可控。在报价前明确材料、性能指标及文件要求的采购方,其项目执行将比在最终测试阶段才发现问题的一方更为顺畅。
为何选择XHX Metal
XHX Metal是一家位于中国东莞的私营钣金制造企业,拥有2,000平方米厂房,约30名员工,年产能超过50万件。工厂运行ISO 9001:2015质量管理体系,具备CE和SGS认证,为出口客户提供定制壳体、外壳及钣金件,包装专为海运设计。两台6kW光纤激光切割机、卷板机、CNC折弯机和TIG/MIG焊机覆盖风机壳体制造的钣金加工环节。
公司支持客户从设计评审到生产的全流程,提供首件检验报告及材质证书,并按需提供涂层、尺寸及性能验证协调服务。针对工业风机与鼓风机壳体制造项目,客户可查阅相关 钣金制造服务 和 产品页面,团队将根据项目需求安排报价、质量文件和交付进度。
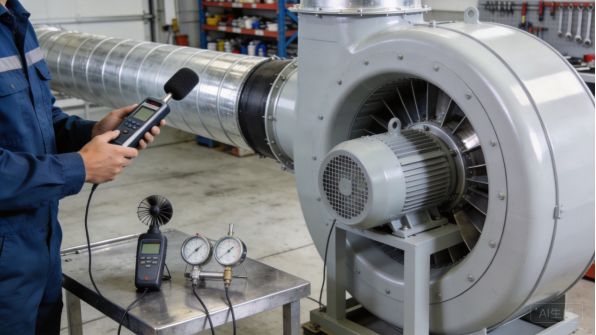
图9:出货前的性能测试用于验证气流、压力和噪音。
如何启动您的项目
从STEP或STP文件以及包含材料、表面处理、性能目标、数量和文件要求的图纸开始。如果设计尚未定型,请提供风机的照片或草图,以及叶轮直径和转速、工况点以及年需求量,工程团队将推荐可制造、可标定性能的设计。典型流程为:工程评审、报价、原型制作、首件检验、量产和发货,每个里程碑均有明确沟通。
如需洽谈风机壳体项目,请联系Barry,电话+86 13244963694或邮箱sales01@xinghaoxin.com,也可通过 XHX Metal网站提交您的设计方案。在需求清晰且合作伙伴合适的情况下,工业风机壳体可在数周内从图纸转入生产,其几何尺寸和焊接质量均能满足性能测试要求。
向加工厂提问的要点
下单前,请向加工厂询问三个问题:其常规加工的材料牌号和厚度范围、首件时如何验证壳体圆度和法兰方正度,以及能提供哪些性能、焊缝和涂层方面的文件证明。这些答案将揭示该工厂是将风机壳体视为气动部件,还是仅作为普通金属箱体加工。
此外还需确认大直径卷制能力、分段式结构经验以及出口包装方式,因为这些细节决定了壳体到货时的精度和交付时间。报价单中列明测试方法和接受标准的加工厂,是将质量视为产品的一部分,这也是值得合作建设风机生产线的伙伴。