La fabrication des carter de ventilateurs et soufflantes industriels est la discipline de la tôle derrière les carcasses en spirale, les coques circulaires et les dômes qui déplacent l’air dans les usines, les bâtiments et les sites de production. Un carter est plus qu’une enveloppe : sa géométrie définit comment fonctionne la roue, combien d’air est déplacé à une pression donnée, et combien de bruit le ventilateur produit, ce qui explique pourquoi AMCA International publie des normes de classement de performance pour les équipements de mouvement de l’air et SMACNA définit les pratiques de fabrication des systèmes aérauliques. Réaliser le carter correctement est un travail d’ingénierie de précision, et non une après-pensée de découpe et pliage.
Ce guide suit le parcours complet d’un programme de carter de ventilateur personnalisé en sept étapes : le produit et ses familles de carters, les applications servies par chacun, la sélection des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réelles, et un résumé pratique. Que vous soyez un équipementier (OEM) en ventilation recherchant des carcasses en spirale, un fabricant de CVC achetant des carters de ventilateurs axiaux, ou un acheteur de projet spécifiant de grands carter pour la collecte de poussière, les informations ici vous aideront à briefs un fabricant, planifier des calendriers réalistes et éviter les problèmes de géométrie et d’équilibre qui se manifestent lors des tests finaux.
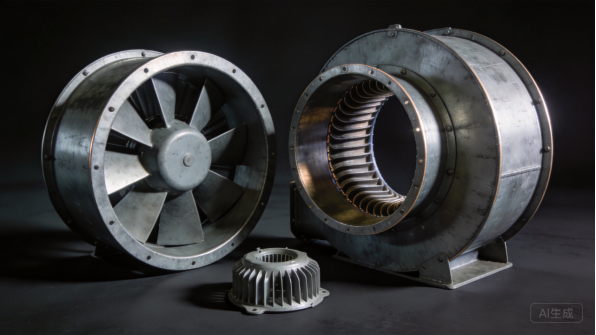
Figure 1 : Carters de ventilateurs et soufflantes industriels en construction galvanisée et peinte.
Le produit : qu’est-ce que les carters de ventilateurs et soufflantes industriels
Types de ventilateurs et familles de carters
Les ventilateurs industriels se divisent en trois familles principales : axiaux, centrifuges et mixtes. Les ventilateurs axiaux déplacent l’air le long de l’axe de l’arbre et utilisent des carters circulaires ou rectangulaires simples avec support moteur et protection ; les ventilateurs centrifuges tournent l’air à quatre-vingt-dix degrés et utilisent des carcasses en spirale qui convertissent la vitesse en pression ; et les conceptions à flux mixte combinent ces deux comportements dans des carters compacts. Chaque famille a sa propre géométrie de carter et sa logique de fabrication.
Au sein de chaque famille, les carters varient selon la taille, l’usage et l’arrangement d’entrée. Un carter de ventilateur axial petit peut être un anneau roulé avec supports soudés, tandis qu’une grande volute centrifuge peut être construite à partir de plusieurs segments roulés et soudés avec entrées et sorties à bride. La fabrication de carters de ventilateurs et soufflantes industriels couvre tous ces types, et un fabricant qui maîtrise le roulage, le soudage et le margel can approvisionner la gamme complète de carters aux équipementiers (OEM) de ventilateurs.
Composants principaux et leurs rôles
Les composants essentiels d’un carter de ventilateur sont le boîtier, le cône ou anneau d’entrée, la bride de sortie, le support moteur et les protections. Le boîtier contient la roue et conditionne l’écoulement de l’air : dans un ventilateur centrifuge, la volute recueille l’air autour de la roue et le dirige vers la sortie avec des pertes minimales. L’anneau d’entrée guide l’air vers le centre de la roue, et la bride de sortie se connecte au réseau de gaines avec une transition propre.
Le support moteur et les appuis de palier portent l’entraînement et doivent être alignés sur la roue dans des limites serrées, car un mauvais alignement provoque des vibrations et une défaillance prématurée des roulements. Les grilles et protections protègent le personnel là où la roue est exposée. Chaque composant constitue un point d’ajustement, et la conception du carter doit respecter les tolérances afin que la roue tourne correctement, que les brides s’emboîtent aux conduits, et que le ventilateur fonctionne en toute discrétion tout au long de sa durée de service.
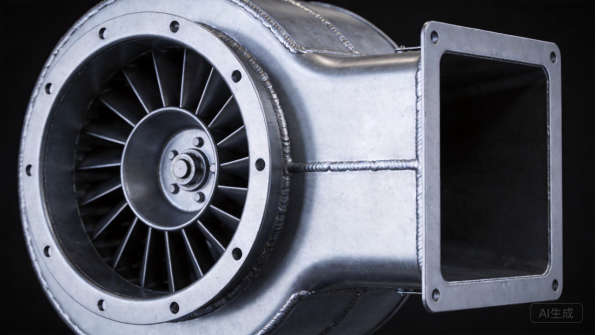
Figure 2 : Une vue en coupe d’une volute montre le passage de la spirale, la géométrie de l’entrée et de la sortie.
Facteurs de conception : débit d’air, pression et bruit
La conception du carter de ventilateur est pilotée par la courbe de performance : le débit d’air et la pression statique que le ventilateur doit fournir à son point de fonctionnement. La géométrie de la volute, le jeu entre la roue et le boîtier, et la forme de l’entrée influencent tous le rendement et l’établissement de la pression, et de légères variations géométriques se traduisent par des différences de performance mesurables. AMCA les normes d’essai de performance donnent aux acheteurs un moyen commun de vérifier qu’un ventilateur respecte ses spécifications.
Le bruit est le deuxième facteur de conception. La géométrie du carter influence le bruit aérodynamique, et les chemins de vibration transmis de la roue à travers le boîtier et les supports déterminent la quantité de bruit structuraux qui atteint le bâtiment. ASHRAE le guide sur la conception des systèmes de ventilation couvre le traitement acoustique, et le carter est conçu avec des raidisseurs, des options d’isolation et des chemins d’écoulement d’air propres. Ces facteurs sont définis dès l’étape des dessins, et non découverts lors du premier essai acoustique.
Personnalisation dans la fabrication de carters pour ventilateurs industriels et soufflantes
La fabrication personnalisée de carters pour ventilateurs industriels et soufflantes existe car chaque application de ventilateur possède son propre débit, sa propre pression et son propre encombrement. Les acheteurs personnalisent les dimensions du boîtier, les orientations d’entrée et de sortie, le perçage des brides, les positions des supports moteur et les matériaux selon l’usage, et ils s’attendent à des carters compatibles avec leurs roues et transmissions. La fabrication sur mesure prend également en charge les familles de produits : un seul profil de volute peut convenir à plusieurs largeurs de roue et vitesses.
La personnalisation comprend les détails de conformité tels que les protections répondant aux exigences de sécurité, les bride correspondant aux dimensions standard des conduits, et les traitements de surface adaptés à l’environnement. OSHA définit les attentes en matière de protection des machines et de ventilation des lieux de travail, et les acheteurs demandent de plus en plus des documents attestant des matériaux et des preuves d’inspection. Un fabricant capable de fournir des certifications de matériaux et une qualité de lot constante donne aux OEM de ventilateurs les dossiers nécessaires pour leurs allégations de performance et de sécurité.
Cas d’utilisation et applications
Ventilation industrielle et évacuation
La ventilation industrielle est le plus grand marché pour les carter de ventilateur. Les usines utilisent des ventilateurs d’échappement muraux et de toiture pour évacuer la chaleur, les fumées et l’air vicié, et des ventilateurs d’apport pour faire entrer l’air frais, avec des carter dimensionnés selon l’exigence de renouvellement d’air du bâtiment, et la fabrication de carter pour ventilateurs et soufflantes industriels répond à cette demande grâce à une construction galvanisée conçue pour une longue durée de vie dans des conditions exigeantes.
Les programmes de ventilation suivent les objectifs de débit d’air et de bruit définis par la conception de l’installation, et le carter doit fournir la performance nominale dans l’espace disponible sur un mur ou un toit. SMACNA les normes de fabrication guident les connexions de conduit et de carter, et les acheteurs s’attendent à des carter correspondant aux tailles standard de conduits et aux brides. Pour les fabricants, les OEM de ventilation commandent en volume et recommandent au fur et à mesure des projets remportés, ce qui crée une demande régulière et répétable.
Collecte de poussière et manutention des matériaux
Les systèmes de collecte de poussière et de manutention des matériaux utilisent des ventilateurs qui déplacent de l’air abrasif ou chargé en particules, et les carter doivent résister à l’usure et maintenir leurs performances en service lourd. Les ventilateurs centrifuges dotés de corps plus épais, de revêtements résistants à l’abrasion et de joints soigneusement étanches servent ces systèmes, et la géométrie du carter est conçue pour les exigences de pression des longues lignes de conduits.
Les projets de collecte de poussière sont souvent construits sur mesure : le ventilateur est dimensionné à partir de la conception du conduit, et le carter est fabriqué pour correspondre à un point de service spécifique. Les acheteurs ont besoin de documentation sur les matériaux et la construction, et les carter doivent s’assembler avec les connexions d’entrée et de sortie du système. Pour les fabricants, ces projets sont de plus faible volume mais à plus forte marge, et ils démontrent les capacités de roulage et de soudage que les clients industriels apprécient.
Les systèmes de collecte de poussière nécessitent également des joints étanches fiables, car les fuites laissent entrer la poussière dans l’atelier et réduisent l’efficacité de la collecte, le carter et la construction des brides font donc l’objet d’une documentation pour le concepteur du système.
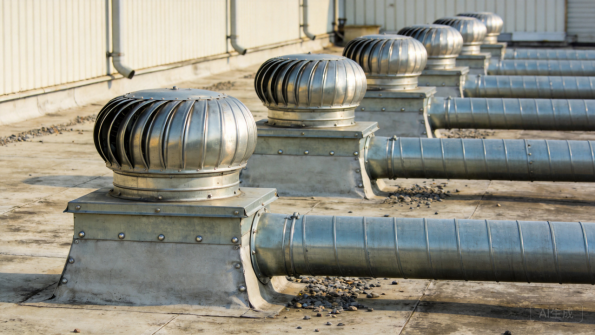
Figure 3 : Les carénages de ventilateurs d’évacuation de toiture se connectent aux réseaux de gaines dans les installations industrielles.
HVAC et ventilation commerciale
Les systèmes CVC et de ventilation commerciale utilisent des ventilateurs dans les unités de traitement d’air, les systèmes d’échappement et la ventilation des parkings, où l’efficacité et le niveau sonore sont déterminants. Les carénages de ces ventilateurs sont conçus pour s’adapter à l’enveloppe de l’équipement, avec des connexions à bride et des montages moteur qui simplifient l’assemblage, tandis que la conception du boîtier prend en charge l’efficacité requise par le budget énergétique du projet.
Les programmes CVC respectent les normes et les exigences réglementaires : ASHRAE fournit des lignes directrices pour la conception, et les programmes d’efficacité fixent de plus en plus des performances minimales pour les ventilateurs. Les carénages doivent être documentés pour les ratings affirmés, et une géométrie cohérente entre les unités assure une performance reproductible. Pour les fabricants, les OEM du secteur CVC achètent des carénages en volumes de production selon les calendriers d’équipement, ce qui récompense une livraison fiable et une qualité constante.
Ventilateurs de processus et spécialisés
Les ventilateurs de processus et spécialisés déplacent l’air dans des applications spécifiques : air de combustion, refroidissement, extraction de fumées et ventilation marine. Ces applications utilisent souvent des carénages en acier inoxydable ou revêtus, une construction antidéflagrante et des matériaux adaptés à l’environnement du procédé, et le carénage doit résister à des températures, produits chimiques ou atmosphères corrosives que la ventilation standard ne rencontre jamais.
Les programmes spécialisés sont pilotés par les spécifications. Les acheteurs ont besoin de certifications de matériau, de documents de soudage et de détails de construction qui correspondent à l’usage, et la capacité du fabricant à travailler l’inox, les revêtements et les géométries serrées remporte la commande. Pour les fabricants, les travaux spécialisés sont à plus faible volume mais à plus haute valeur ajoutée, et ils constituent le profil de capacité qui permet de remporter les programmes commerciaux de plus grande envergure.
Pour les fabricants, ces commandes spécifiques renforcent le carnet de références qui ouvre les portes sur le marché plus large des ventilateurs.
Sélection des matériaux
Acier laminé à froid et acier galvanisé
Dans la fabrication de carénages pour ventilateurs et soufflantes industrielles, l’acier laminé à froid et l’acier galvanisé sont les matériaux de référence. L’acier galvanisé résiste à la corrosion due à l’humidité et aux ambiances industrielles générales, et son revêtement de zinc protège de façon sacrificielle les arêtes découpées, ce qui est crucial sur les bords pliés et les joints soudés. L’épaisseur American Galvanizers Association dépose des décennies de données de service pour les revêtements galvanisés, et les épaisseurs typiques des carénages varient de 1,2 mm pour les petits ventilateurs à 3,0 mm pour les gros caissons industriels.
L’acier laminé à froid est utilisé lorsque le carénage sera peint, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour comparaison. Les deux matériaux se roulent, se soudent et se rabotent de manière prévisible, ce qui garantit la reproductibilité du processus de fabrication sur l’ensemble des tailles de carter. Pour la plupart des applications de ventilation et CVC, l’acier galvanisé constitue la norme économique, l’acier inoxydable étant réservé aux environnements corrosifs et procédés industriels.
L’épaisseur du carter est également une décision structurelle : les grands carter et les ventilateurs haute pression nécessitent des parois plus épaisses pour résister à la déflexion, et cette épaisseur est adaptée au point de service plutôt que choisie par habitude.
Acier inoxydable
L’acier inoxydable, principalement les grades 304 et 316, est spécifié pour les carter de ventilateurs dans les secteurs agroalimentaire, pharmaceutique, chimique, maritime et les environnements de procédés corrosifs. SSINA fournit des recommandations de sélection de grade pour les services corrosifs, le grade 316 ajoutant du molybdène pour la résistance aux chlorures. Les carter en acier inoxydable ne nécessitent jamais de rechargement, supportent les lavages sous pression et les produits chimiques, et offrent la surface propre exigée par les industries hygiéniques.
L’acier inoxydable est plus cher et plus difficile à façonner que l’acier carbone, et il exige une manipulation dédiée pour éviter la contamination provoquant de la rouille de surface. Les soudures doivent être contrôlées et finies pour préserver la résistance à la corrosion, et le surcoût matériel est justifié par la durée de service dans des conditions exigeantes. Pour les fabricants, la maîtrise de l’acier inoxydable est un facteur différenciant qui remporte les programmes des industries de procédé et agroalimentaire.
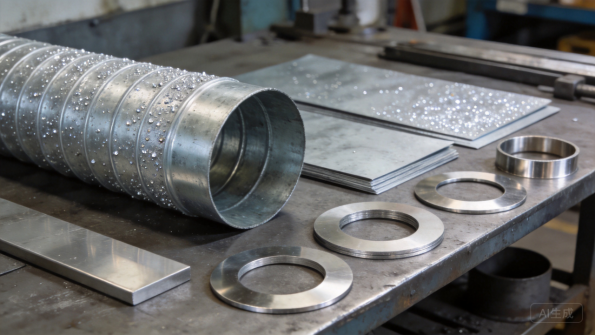
Figure 4 : Les coques roulées, les tôles planes et les pièces d’entrée couvrent la gamme des matériaux de carter de ventilateur.
Aluminium
Les carter en aluminium sont utilisés lorsque le poids, la corrosion ou la résistance aux étincelles comptent : ventilation maritime, unités portables et environnements dangereux nécessitant une construction non étincelante. L’aluminium pèse environ un tiers de celui de l’acier, résiste naturellement à la corrosion, et ses propriétés ainsi que les recommandations de sélection d’alliage sont répertoriées par des références telles que AZoMaterials.
Les compromis concernent la résistance et le coût : les carter en aluminium nécessitent des sections plus épaisses pour atteindre la même rigidité, et le matériau coûte plus cher par kilogramme. Le soudage de l’aluminium requiert une输入 de chaleur contrôlée pour éviter la distorsion, et une isolation galvanique est nécessaire au niveau des joints avec la quincaillerie en acier. Pour les applications critiques en poids et anti-étincelles, l’aluminium est souvent le bon choix malgré le surcoût.
Revêtements, joints et quincaillerie
La finition protège le carter et définit sa durée de vie. La poudre peint ajoute couleur et durabilité aux carter peints, et le Powder Coating Institute publie des ressources techniques sur le choix et les essais des revêtements, avec des performances vérifiées selon ASTM International standards including salt spray and adhérence tests. Les joints assurent l’étanchéité des raccords bridadés lorsque la fuite est critique, et les fixations et protections sont sélectionnées en fonction de l’environnement.
Pour les applications de procédé et extérieures, la spécification du revêtement et de la quincaillerie fait partie de l’ingénierie : les services à haute température peuvent nécessiter des revêtements résistants à la chaleur, et les atmosphères corrosives appellent une quincaillerie inoxydable. Convenance de la finition, du joint et de la spécification de la quincaillerie au moment du devis empêche les plaintes sur site les plus courantes, fixations rouillées et brides fuyardes, avant l’expédition du ventilateur.
Pour les ventilateurs de procédé à haute température, la dilatation thermique du carter est intégrée dans la géométrie des brides et des supports.
Difficulté de production
Découpe laser et développement de pièces à plat
La fabrication des carter de ventilateurs et soufflantes industrielles commence par la découpe laser, qui produit les pièces à plat devenant sections de carter, bagues d’entrée, brides et supports. Les systèmes laser fibre maintiennent des tolérances autour de ±0,1 mm, et chez XHX Metal, deux machines de découpe laser fibre 6kW offrent une précision de positionnement de ±0,01 mm, ce qui importe lorsque les cercles de boulons de bride et les ouvertures d’entrée doivent s’aligner avec le réseau de gaines.
Le développement des pièces à plat est là où la géométrie du carter débute : la volute est développée à partir de la courbe de défilement, et le patron à plat doit tenir compte de l’allongement de pliage de la tôle roulée. Référence des ingénieurs publie des références mécaniques utilisées dans le développement des pièces, et le logiciel de calcul de planche organise les pièces pour minimiser les chutes sur l’ensemble du carter. L’étape de découpe détermine si la coque roulée prend le bon rayon et si les brides s’assemblent proprement.
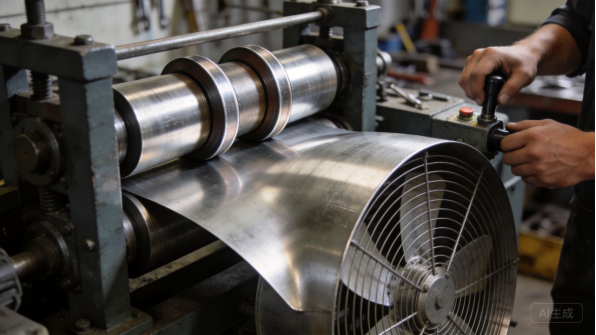
Figure 5 : Le laminage de tôles courbe les enveloppes de carter selon la géométrie de la volute.
Laminage, formage et géométrie de la volute
Le laminage est le procédé déterminant du travail de carter de ventilateur : les rouleuses courbent la pièce à plat en enveloppe de carter, et le rayon de roule doit correspondre à la conception pour que la volute assemblée suive le profil de défilement. TWI Global fournit un guide technique sur le formage et le soudage de l’acier, et la séquence de laminage, la préparation des chants et le retour élastique sont contrôlés pour produire un cylindre ou une section de défilement conforme. Cette étape de formage constitue le cœur de la fabrication des carter de ventilateurs et soufflantes industrielles.
Pour les volutes centrifuges, le carter est souvent constitué de plusieurs segments roulés assemblés par soudage, et les joints entre segments doivent être si bien fondus que le passage interne soit lisse. L’opération de mise à la largeur, de formage de bourrelet et de formation du cône d’entrée suivent, et chaque opération est vérifiée par rapport au dessin. L’étape de roulage et de formage est là que la géométrie du ventilateur se joue, et c’est cette capacité qui distingue le travail de carrosserie de ventilateur de la fabrication générale de tôle.
Soudage, brides et assemblage
Le soudage relie les segments du carter, fixe les brides, supports et supports moteur, et étanche le carter contre les fuites. La chaleur du soudage peut déformer les coques roulées, les pièces sont donc serrées et séquencées pour contrôler le retrait, et les soudures continues aux jonctions empêchent les fuites d’air qui réduisent le rendement du ventilateur. Les brides sont soudées à angle droit par rapport au carter afin que les raccords de gaine s’emboîtent sans contrainte.
L’assemblage ajoute la bague d’entrée, les grilles de protection et les composants d’entraînement, et le carter est vérifié pour la circularité, la planéité et l’alignement avant le montage de la roue. Pour les fabricants qui assemblent eux-mêmes le ventilateur, l’usine expédie les carter prêts pour leurs roues et moteurs. Un assemblage sur gabarit avec des vérifications documentées maintient une qualité constante quel que soit la taille du carter, et c’est cette rigueur qui permet aux ventilateurs de tourner juste lors de l’essai final.
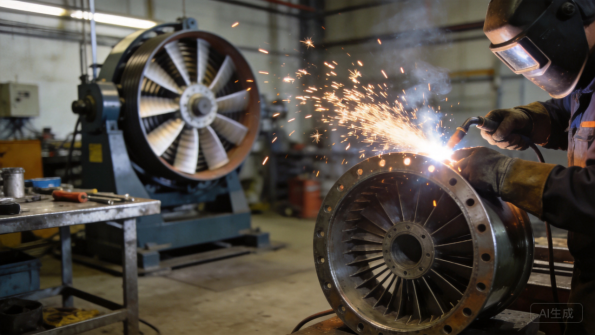
Figure 6 : Le soudage des brides et l’équilibrage dynamique garantissent la justesse des ensembles ventilateur.
Contrôle qualité et vérification des performances
Le contrôle qualité des carter de ventilateur combine inspection dimensionnelle et vérification fonctionnelle. Les premières pièces sont inspectées par rapport au dessin, vérifiant la circularité du carter, la perpendicularité des brides et les cercles de trous, et les séries de production suivent un plan de contrôle avec échantillonnage. La qualité des soudures est contrôlée sur les joints critiques en pression, et l’épaisseur du revêtement est vérifiée sur les unités peintes.
La vérification des performances est l’étape propre au ventilateur : le carter est testé avec une roue pour confirmer le débit d’air, la pression et le bruit par rapport à la fiche technique, en utilisant des méthodes conformes à AMCA la pratique. Les contrôles de vibration et d’équilibrage confirment que le carter aligne bien le train d’entraînement. Un fabricant qui coordonne les essais de performances fournit aux OEM de ventilateurs les preuves dont ils ont besoin pour les certifications et les approbations de projet, ce qui constitue un avantage réel dans l’industrie du mouvement de l’air.
Délais de production
Demande de prix, examen technique et prototypes
Un programme de logement de ventilateur commence par un RFQ : dessins ou spécifications de performance, matériau, finition, quantités et délais cibles. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant le rayon de cintrage, l’accès à la soudure, l’ajustement des brides et le choix du matériau, et retourne un devis avec des commentaires dans un délai d’une à trois jours ouvrables. Les prototypes sont généralement livrés en dix à vingt jours ouvrables car les programmes de cintrage et de soudage doivent être préparés.
Le prototype est l’étape où la géométrie du logement est validée : le carter spiral est cintré et soudé, la roue est ajustée, et les connexions bride sont vérifiées. Le retour sur prototype doit inclure des notes d’ajustement et des modifications suggérées du dessin. Pour les programmes de ventilateur, un échantillon entièrement assemblé avec une roue, et non seulement la coque, vaut le coût car il prouve que le logement fonctionne avant le début de la production.
Les acheteurs disposant de gammes standard de ventilateurs bénéficient de dessins de logements déjà approuvés, ce qui réduit l’examen d’ingénierie à une vérification de confirmation.
Conception des outillages et préparation des procédés
La plupart des logements de ventilateur sont produits par découpe laser, cintrage de tôle et soudage, ce qui maintient les coûts d’outillage faibles et rend les modifications de conception peu coûteuses. La préparation qui importe est l’outillage de procédé : programmes de cintrage avec rayons vérifiés, fixtures de soudage pour les segments de carter et les brides, et gabarits d’inspection pour les cercles de boulons et la circularité. La réalisation de cette préparation prend généralement une à deux semaines pour une nouvelle taille de logement.
Pour des volumes très élevés, des fixtures et des jauges dédiées peuvent accélérer la production, mais les volumes de logements de ventilateur soutiennent généralement une fabrication flexible avec une comparaison des coûts au moment du devis. Les acheteurs doivent s’attendre à ce que le fabricant réexamine l’économie des outillages plutôt que de supposer que des outillages coûteux sont nécessaires.
Les tailles standard de logement peuvent souvent réutiliser les programmes de cintrage et les fixtures de soudage existants, ce qui réduit le temps de préparation pour les commandes répétées.
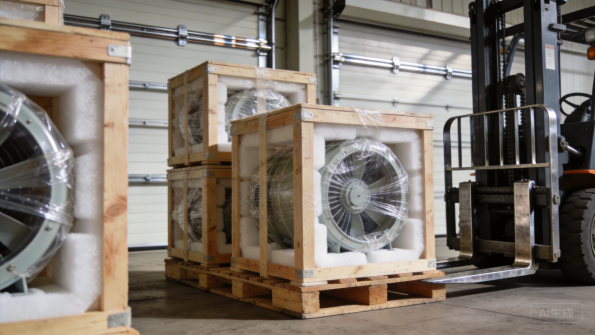
Figure 7 : Les coques cintrées et les carters emballés expédient avec un emballage de protection pour l’exportation.
Lots de production et planification des volumes
Dans la fabrication industrielle de logements de ventilateurs et de soufflantes, les délais de production typiques sont de 20 à 35 jours ouvrables pour des lots allant de quelques dizaines à plusieurs milliers de logements, le cintrage, le soudage et le revêtement consommant la plus grande part de ce délai. Les carters plus grands prennent plus de temps car ils sont construits à partir de davantage de segments et nécessitent plus de manutention.
Le partage des prévisions maintient les délais de livraison stables. Lorsque les OEM partagent leurs prévisions glissantes, l’usine réserve les matériaux et la capacité de revêtement, et commande à l’avance les articles à long délai d’approvisionnement, tels que les nuances spécifiques d’acier inoxydable. Les bobines galvanisées et laminées à froid sont généralement disponibles en stock, tandis que les tôles inoxydables et les finitions sur mesure peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de production.
Emballage, Logistique et Documentation
Les carcasses de ventilateur expédient dans des emballages adaptés au produit : les enveloppes roulées sont protégées par film et mousse, les brides sont protégées contre les chocs, et les grands caissons sont mis en palettes pour le chargement en conteneur. Les expéditions export utilisent du papier antirouille ou du film VCI pour lutter contre la condensation dans le conteneur, et le fabricant doit fournir les dimensions de la palette, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats matériaux, relevés de soudure et de revêtement, et rapports dimensionnels lorsqu’ convenu. Les acheteurs doivent confirmer l’ensemble documentaire lors du devis, car les projets de ventilateur exigent souvent des documents pour le dossier de performance. La communication suit des jalons clairs, avec des photos à chaque étape, afin que les OEM et les acheteurs de projet puissent suivre l’avancement sans déplacement sur site.
Pour les acheteurs de projet, les plans de chargement de conteneur sont convenus dès le devis afin que les tailles de caisson s’adaptent au budget fret.
Études de Cas Passées
OEM Européen de Ventilation : Carcasses de Volutes Centrifuges
Dans le domaine de la fabrication de logements de ventilateurs et soufflantes industriels, un OEM européen de ventilation a fourni des carcasses de volute centrifuge pour sa gamme de ventilateurs, couvrant des tailles de 200 mm à 630 mm en acier galvanisé de 1,5 mm. La commande initiale était de 120 unités en tant que pilote, à des prix FOB de 88 $ à 145 $ par carcasse selon la taille, et le programme a évolué vers un volume annuel d’environ 3 200 carcasses, d’une valeur d’environ 360 000 $ par an, avec une quantité minimale de commande de 120 unités par taille.
XHX Metal a fabriqué les carcas avec des segments roulés, des brides soudées et des finitions poudrées, et a livré le premier lot de production en 28 jours ouvrables, expédié dans le cadre d’un conteneur de 20 pieds partagé. Après 12 mois, les améliorations en roulage et en nesting de découpe ont réduit le coût unitaire de 5 pour cent, que l’OEM a répercuté dans son pricing. Le programme fonctionne désormais avec des déploiements mensuels selon une prévision glissante, avec des relevés de performance et dimensionnels accompagnant chaque lot.
Fabricant Nord-Américain de CVC : Carcasses de Ventilateur Axial
Un fabricant nord-américain de systèmes CVC avait besoin de carter de ventilateurs axiaux de 250 mm à 500 mm de diamètre, soit environ 8 000 unités par an, avec une moyenne mensuelle de 650 unités et une commande minimum de 300 unités. Le prix unitaire variait de 12 $ à 28 $ selon le diamètre, ce qui représentait une valeur d’achat annuelle d’environ 160 000 $, et les carter étaient expédiés avec protections, supports de moteur et brides de montage prêts pour la ligne d’assemblage de l’OEM.
Les premiers articles ont été vérifiés dimensionnellement et un lot pilote de 350 unités a été livré en 22 jours ouvrables. Au neuvième mois, des améliorations matérielles et d’implantation ont réduit le coût unitaire de 6 %, et l’OEM a converti le programme en bon de commande mensuel global avec niveaux de stock convenus. Ce programme a démontré comment la fabrication de carter de ventilateurs et de soufflantes industrielles peut atteindre les volumes de bons globaux, et les carter sont désormais livrés dans le cadre du planning de production standard de l’OEM, avec listes de colisage et certificats matériels à chaque expédition.
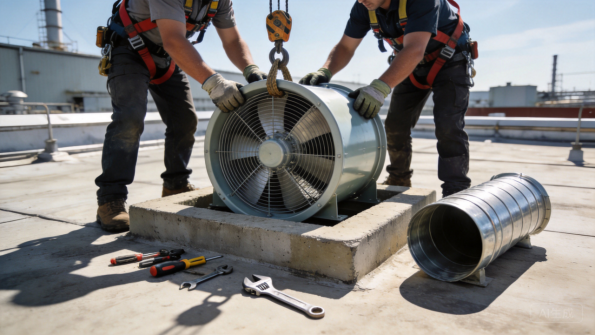
Figure 8 : Les carter de ventilateurs axiaux sont installés et connectés sur les toits des usines.
Fabricant d’équipements de hotte de cuisine : goulottes en acier inoxydable
Un fabricant d’équipements de hotte de cuisine avait besoin de goulottes de ventilateur en acier inoxydable grade 304, épaisseur 1,0 mm, pour des systèmes de hotte commerciale, avec soudures, finitions brossées et connexions à bride pour les gaines. Le besoin annuel était d’environ 600 goulottes avec une commande minimum de 60 unités, tarifées de 180 $ à 320 $ FOB selon la taille, pour une valeur annuelle d’environ 150 000 $.
XHX Metal a produit les premiers articles avec vérification des soudures et des finitions, et le premier lot de 120 goulottes a expédié en 32 jours ouvrables dans un conteneur complet avec inspection SGS à l’usine. L’équipe qualité du client a approuvé les échantillons de finition avant la production en série, et le programme livre désormais des déclenchements trimestriels avec certificats matériels et relevés de finition. Les goulottes résistent aux tests d’air chargé en graisse du client et ont été spécifiées sur deux lignes d’équipement.
Projet de collecte de poussière : coffrets de grand diamètre
Un intégrateur de système de collecte de poussière avait besoin de grands coffrets de ventilateur centrifuge de 800 mm à 1 250 mm de diamètre pour un projet d’usine, construits à partir d’acier galvanisé de 3,0 mm en construction segmentée. La commande couvrait 50 coffrets de production plus 20 pièces de rechange, tarifés de 450 $ à 980 $ FOB selon la taille, pour une valeur totale d’environ 85 000 $, expédiés dans deux conteneurs de 40 pieds.
Les corps étaient fabriqués en segments avec brides soudées et expédiés avec des plans d’assemblage pour le raccordement sur site, et le premier article a été équipé de la roue du projet afin de confirmer la géométrie du spiral. La livraison a été réalisée en 34 jours ouvrables, et l’intégrateur a utilisé la même conception de corps sur une deuxième installation. Le programme a montré comment le roulage de grand diamètre et la construction segmentée répondent aux projets de collecte de poussières conçus sur mesure.
Résumé et Prochaines Étapes
Points Clés
La fabrication de corps de ventilateurs industriels et de soufflantes est une discipline sensible à la géométrie qui exige plus que du simple travail de tôlerie. Le choix du matériau oriente le coût et la performance, de l’acier galvanisé pour la ventilation à l’acier inoxydable pour les procédés, et les procédés de roulage, soudage et rainurage déterminent si le corps respecte sa capacité. Les difficultés de production se concentrent sur la géométrie du spiral, la précision du roulage et la qualité des joints soudés, là même où les fabricants expérimentés font la différence.
Les délais de livraison suivent une trajectoire prévisible : révision technique en quelques jours, prototypes en deux à quatre semaines, outillage de processus en une à deux semaines, et production en trois à cinq semaines par lot. Le partage des prévisions et la planification des livraisons échelonnées maintiennent les programmes OEM et projets dans les temps. Les acheteurs qui arrêtent les matériaux, les objectifs de performance et les exigences documentaires avant le devis connaîtront des programmes plus fluides que ceux qui découvrent les exigences lors des essais finaux.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie privé situé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des corps, carter, enveloppes et pièces façonnées sur mesure pour des clients exportateurs avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6 kW, le roulage de plaques, les plieuses CNC et le soudage TIG et MIG couvrent le côté fabrication du travail des corps de ventilateurs.
L’entreprise accompagne les acheteurs de la révision de conception jusqu’à la production, fournit des rapports d’inspection du premier article et des certificats de matière, et coordonne les vérifications de revêtement, dimensionnelles et de performance lorsque requis. Pour les programmes de fabrication de corps de ventilateurs industriels et soufflantes, les acheteurs peuvent consulter les services de fabrication de tôlerie et les pages produitLes équipes structureront les devis, la documentation qualité et les calendriers de livraison pour répondre aux besoins du programme.
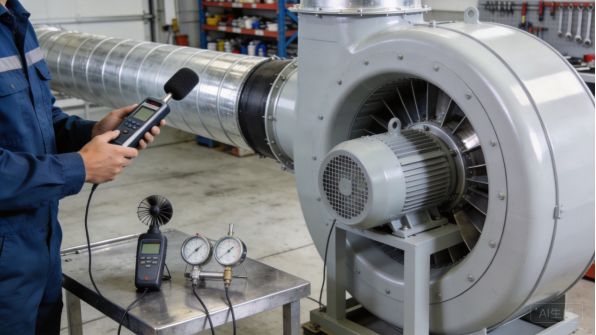
Le numéro 9: Les tests de performance vérifient le débit d’air, la pression et le bruit avant expédition.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un dessin indiquant le matériau, le fini, les objectifs de performance, les quantités et les exigences documentaires. Si la conception n’est pas finalisée, envoyez des photos ou croquis du ventilateur, du diamètre et de la vitesse de la roue, du point de fonctionnement et du volume annuel ; l’équipe ingénierie proposera une conception fabriable et conforme aux normes. Le cheminement typique suit les étapes : revue d’ingénierie, devis, prototype, inspection du premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de carénage de ventilateur, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site Web XHX Metal. Avec des exigences claires et le partenaire approprié, un carénage de ventilateur industriel passe du dessin à la production en quelques semaines, avec une géométrie et une qualité de soudure conformes aux tests de performance.
Questions à poser à un faiseur
Avant de passer commande, posez trois questions au faiseur : quels matériaux et épaisseurs il roule et soude régulièrement, comment il vérifie la circularité du carénage et la perpendicularité des brides sur les premiers articles, et quelle documentation de performance, de soudure et de revêtement il peut fournir. Ces réponses révèlent si l’atelier considère les carénages comme des composants mueurs d’air ou comme de simples boîtes métalliques.
Confirmez également la capacité de roulage pour les grands diamètres, l’expérience en construction segmentée et l’emballage d’exportation, car ces détails déterminent si un carénage arrive droit et dans les délais. Un faiseur qui indique les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme partie intégrante du produit ; c’est le partenaire avec lequel il vaut la peine de construire une ligne de ventilateur.