La fabrication des logements pour luminaires LED est la discipline qui sous-tend les coques en aluminium, les dissipateurs thermiques et les corps étanches qui transforment les cartes LED en luminaires fiables. Contrairement à une simple boîte en tôle, un logement de luminaire doit gérer la chaleur afin que les LEDs conservent leur luminosité pendant des dizaines de milliers d’heures, protéger l’alimentation et les optiques contre la poussière et l’humidité, et refléter l’identité visuelle du produit. Des programmes tels que DLC et ENERGY STAR déterminent les attentes du marché en matière de luminaires commerciaux et extérieurs, et les normes IES d’éclairage guident leur mise en application.
Ce guide suit le parcours complet d’un programme de boîtier sur mesure pour luminaires LED, en sept étapes : le produit et ses familles de boîtiers, les applications que chacun dessert, le choix des matériaux, la difficulté de production, les délais, des études de cas passées et un résumé pratique. Que vous soyez une marque d’éclairage lançant une nouvelle famille, un OEM de luminaires extérieurs desservant l’éclairage urbain et de site, ou un fabricant passant des composants aux boîtiers finis, les informations ici vous aideront à briefier un fabricateur, planifier des calendriers réalistes et éviter les problèmes thermiques et d’étanchéité qui réduisent la durée de vie des luminaires.
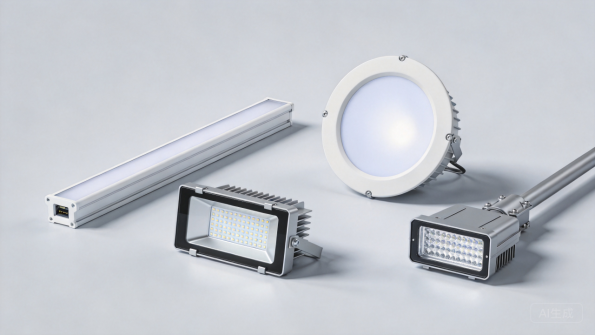
Figure 1 : Une famille de boîtiers pour luminaires LED en aluminium avec finitions poudrées.
Le Produit : Qu’est-ce qu’un Boîtier de Luminaire LED
Types de Luminaires et Familles de Boîtiers
Les luminaires LED existent en plusieurs familles de boîtiers, chacune avec son propre factor de forme. Les luminaires linéaires de type batten et troffer utilisent des corps extrudés en aluminium long qui supportent les cartes LED sous un diffuseur, les luminaires panneau utilisent des boîtiers carrés ou ronds peu profonds avec des optiques à illumination par bordure ou directe, et les projecteurs et luminaires high-bay utilisent des boîtiers frettés ou façonnés avec des ailettes de dissipateur thermiques exposées. Les luminaires de voirie et de site ajoutent un boîtier de tête, un bras de montage et une chambre optique étanche.
Chaque famille équilibre les mêmes trois fonctions : supporter les optiques, conduire la chaleur away des LEDs, et protéger l’électronique contre l’environnement. La fabrication de boîtiers pour luminaires LED couvre toutes ces familles, et un fabricateur qui maîtrise l’extrusion, l’usinage, la mise en forme de tôle et l’assemblage peut fournir un boîtier complet à un OEM d’éclairage. Le boîtier est le squelette du produit, donc la qualité de son design se voit dans chaque luminaire qui sort de la ligne.
Composants Clés et Leurs Rôles
Les composants principaux sont le corps de boîtier, le dissipateur thermique, les capuchons ou couvercles d’extrémité, la vitre optique et le système d’étanchéité. Le corps définit la forme du luminaire et supporte la carte LED, le dissipateur thermique conduit la chaleur de jonction vers l’air ambiant extérieur, et les capuchons d’extrémité ferment la cavité et portent des presse-étoupes ou connecteurs. La vitre optique, généralement un diffuseur en polycarbonate ou une lentille en verre ou en acrylique, transmet la lumière tout en protégeant les LEDs.
À l’intérieur, la cavité du driver héberge l’alimentation électrique et le câblage, séparés du compartiment LED où les exigences d’étanchéité et thermiques diffèrent. Les joints, presse-étoupes et Supports de fixation complètent l’assemblage. Chaque composant représente un point d’ajustement, et la conception du boîtier doit respecter les tolérances afin que le driver s’insère, que le joint se comprime et que le luminaire s’assemble sans modification sur site.
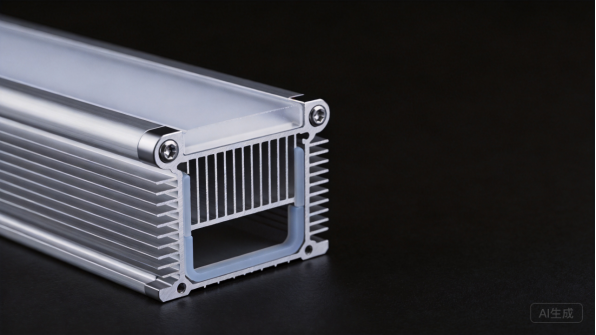
Figure 2 : Les détails du boîtier incluent les ailettes de dissipateur thermique, les capuchons d’extrémité, les diffuseurs et les joints d’étanchéité.
Pilotes de conception : thermique, optique et étanchéité
Trois pilotes dominent l’ingénierie des boîtiers de luminaires : la gestion thermique, les performances optiques et l’étanchéité environnementale. La température de jonction des LEDs détermine le flux lumineux et la durée de vie, c’est pourquoi le chemin thermique depuis la carte à travers le boîtier vers l’air ambiant est conçu en tenant compte de la surface des ailettes, de la conductivité du matériau et du débit d’air. Les performances optiques dépendent de la position et de la planéité de la carte LED et de la vitre, ce qui détermine les tolérances de montage.
L’étanchéité détermine l’utilisation possible du luminaire. Les luminaires d’intérieur nécessitent une protection basique contre la poussière, tandis que les luminaires pour extérieur et environnements humides nécessitent des chambres jointées et des entrées de câbles presse-étoupes résistant à la pénétration d’eau sur plusieurs années d’exposition aux intempéries. UL et d’autres organismes évaluent la sécurité et les performances environnementales des luminaires, et la construction du boîtier doit soutenir la certification du luminaire. Ces facteurs de conception sont définis lors de la demande de prix, et non découverts au premier prototype.
Personnalisation dans la fabrication de boîtiers pour luminaires LED
La fabrication personnalisée de boîtiers pour luminaires LED existe car chaque marque a besoin de son propre facteur de forme, de ses performances et de sa finition. Les acheteurs personnalisent les longueurs des boîtiers, les profils de dissipateurs thermiques, les styles de capuchons d’extrémité, les configurations des cavités de driver, les systèmes de montage et les couleurs, et ils s’attendent à ce que le boîtier s’assemble avec leurs optiques et drivers. La fabrication sur mesure soutient également les familles de produits : un seul profil d’extrusion peut supporter plusieurs longueurs et options optiques à partir d’une même plateforme de fabrication.
La personnalisation inclut les détails de conformité tels que les presse-étoupe, le dégagement de câble et les points de mise à la terre que les organismes de certification vérifient. NEMA et les normes connues informent la construction des boîtiers pour les luminaires extérieurs et industriels, et les acheteurs demandent de plus en plus des matériaux documentés et des preuves de test. Un fabricant qui peut fournir des certifications de matériaux et une qualité de lot cohérente donne aux marques d’éclairage le dossier dont elles ont besoin pour les programmes UL, DLC et ENERGY STAR.
Cas d’utilisation et applications
Éclairage commercial et de bureau
L’éclairage commercial et de bureau est le plus grand marché pour les luminaires linéaires et à panneau. Les bureaux, les espaces de vente au détail et les écoles utilisent des luminaires encastrés et en applique avec des boîtiers épurés et à faible profil qui s’intègrent aux plafonds, et le boîtier doit supporter des optiques et des alimentations haute efficacité tout en restant esthétique pendant des décennies de fonctionnement. DLC qualification et ENERGY STAR sont des exigences courantes sur ce marché, et elles dépendent en partie des performances thermiques et optiques que le boîtier permet.
Pour les marques d’éclairage, les programmes commerciaux récompensent la qualité constante et les délais de livraison rapides. Les boîtiers sont commandés en volume pour les lancements de produits, et la famille de boîtiers doit s’assembler avec des alimentations et optiques standardisées afin que la production ne nécessite pas de réingénierie par commande. La fabrication de boîtiers pour luminaires LED sert ce volume avec des procédés d’extrusion, d’usinage et d’assemblage reproductibles, et les marques qui lancent rapidement leurs familles capturent les canaux de vente au détail et de spécification.
Éclairage extérieur et urbain
L’éclairage extérieur et urbain utilise des luminaires conçus pour résister aux intempéries, au vandalisme et au fonctionnement continu : luminaires de rue, luminaires de zone, projecteurs et appliques murales. Les boîtiers sont étanches à la pluie et à la poussière, résistants à la corrosion et aux UV, et conçus pour que la chambre optique reste propre pendant des années. Les boîtiers en aluminium moulé sous pression et fabriqué avec des lentilles à joint d’étanchéité constituent la construction standard, et les bras de montage et les douilles de photocellules sont intégrés dans la conception du boîtier.
Les programmes extérieurs suivent les spécifications municipales et des services publics, et les boîtiers doivent répondre aux exigences de performance et photométrique vérifiées dans un laboratoire photométrique. IES publie des directives de test et d’application utilisées par les spécialistes, et les acheteurs ont besoin de documentation qui soutient l’approbation de projet. Pour les fabricants, les programmes extérieurs sont des affaires répétées avec de longs cycles de vie de produit, ce qui récompense une conception robuste et une qualité documentée.
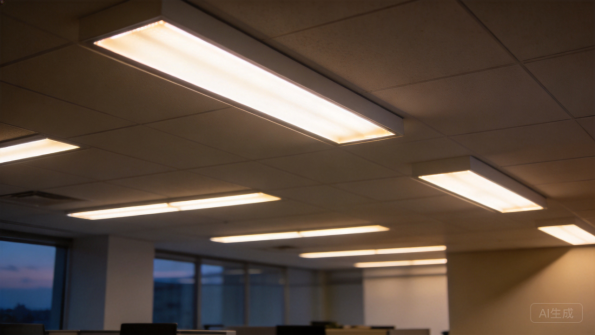
Figure 3 : Les luminaires linéaires encastrés intègrent les boîtiers fabriqués dans l’environnement bâti.
Éclairage industriel et haute-baye
L’éclairage industriel et haute-baye équipe les entrepôts, usines et gymnases avec des luminaires montés haut au-dessus de la zone de travail. Ces boîtiers nécessitent un dissipateur thermique efficace pour les cartes LED haute puissance, une construction robuste face aux vibrations et à la poussière, et des systèmes de fixation assurant une suspension sécurisée en hauteur. Les luminaires linéaires haute-baye et ronds de style UFO sont les deux formes dominantes, et tous deux utilisent des corps en aluminium extrudé ou fonderie sous pression avec de grandes surfaces d’alevins.
Les programmes industriels valorisent la fiabilité et la maintenabilité. Les boîtiers acceptant des alimentations et optiques standardisées permettent aux installations de maintenir les luminaires sans remplacer le luminaire entier, et la conception du boîtier doit permettre l’accès à l’alimentation via un couvercle d’entretien. Pour les fabricants, l’éclairage industriel offre des volumes modérés et une forte demande de répétition, et le contenu de la conception thermique constitue un différentiateur par rapport aux boîtiers commodités.
Éclairage commercial, hôtellerie et décoratif
Dans la fabrication de boîtiers pour luminaires LED, l’éclairage commercial, hôtellerie et décoratif utilise des boîtiers où l’apparence compte autant que la performance : projecteurs sur rail, suspensions, appliques murales et luminaires linéaires décoratifs qui portent le langage design de la marque. Ces boîtiers utilisent des profils extrudés plus petits, des détails usinés et des finitions allant de l’aluminium brossé aux couleurs poudre personnalisées, et sont produits en séries plus courtes avec plus de variété que les produits commerciaux.
Pour ces programmes, la régularité des finitions et la qualité des détails déterminent si le produit semble premium. Les finitions anodisées et poudrées doivent correspondre d’un lot à l’autre, et les joints visibles, fixations et passages de câbles sont conçus pour être nets. Pour les fabricants, l’éclairage décoratif développe la capacité de design et les relations de marque, et la flexibilité des séries courtes de l’extrusion et de l’usinage s’adapte au mélange de produits.
Sélection des matériaux
Aluminium : dissipateurs thermiques et boîtiers
Dans la fabrication de boîtiers pour luminaires LED, l’aluminium est le matériau définissant des boîtiers de luminaires car il allie légèreté, résistance à la corrosion et excellente conductivité thermique. Les profils extrudés forment les corps et dissipateurs thermiques des luminaires linéaires et haute-baye, les boîtiers en fonderie sous pression servent aux projecteurs et têtes de luminaires de rue, et l’aluminium feuilleté fabriqué supporte les panneaux et couvertures. Le choix de l’alliage, généralement 6063 pour les extrusions et A380 pour la fonderie, équilibre conductivité, formabilité et coût, et AZoMaterials catalogues des propriétés des alliages pour comparaison.
Le dissipateur thermique est l’élément où le choix du matériau est le plus visible : la géométrie des ailettes et la section transversale déterminent la quantité de chaleur que le corps évacue vers l’air, et l’extrusion est conçue en tenant compte de la charge thermique de la carte LED. L’anodisation améliore la dureté de surface et la résistance à la corrosion tout en préservant les performances thermiques, et La base de données matériaux de MatWeb documente les propriétés thermiques et mécaniques utilisées par les ingénieurs dans la conception des corps d’équipement. Le coût de l’aluminium est supérieur à celui de l’acier au kilogramme, mais son rôle thermique en fait le matériau standard pour les corps de luminaires LED.
Corps en acier et revêtus
L’acier intervient dans les corps de luminaires lorsque le coût est déterminant et que les exigences thermiques sont plus faibles : corps de luminaires encastrés au plafond, châssis de luminaires à panneaux, boîtiers de surface et quincaillerie de fixation. L’acier laminé à froid avec revêtement poudre forme des corps robustes et économiques pour les luminaires intérieurs, tandis que l’acier galvanisé sert aux supports et à la quincaillerie de fixation extérieure. L’acier ne conduisant pas la chaleur aussi bien que l’aluminium, il est associé à des dissipateurs thermiques en aluminium lorsque le refroidissement est requis.
Pour les corps en acier, le revêtement assure la protection environnementale. La peinture en poudre, appliquée électrostatiquement et cuite au four, forme un film résistant de 60 à 80 microns, et l’ Powder Coating Institute publie des ressources techniques sur le choix et les essais de revêtement. Les performances du revêtement sont vérifiées conformément aux normes publiées par ASTM International, notamment les essais de pulvérisation saline et d’adhérence, qui sont importants pour les produits destinés aux extérieurs et aux endroits humides.
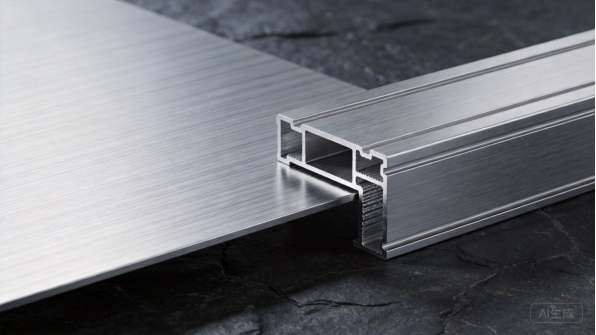
Figure 4 : L’aluminium brossé, les profils extrudés et les coins moulés sous pression définissent le langage matériau du luminaire.
Diffuseurs, Lentilles et Joints
La fenêtre optique et le système d’étanchéité complètent le corps du luminaire. Les diffuseurs en polycarbonate sont les plus courants : ils transmettent la lumière, résistent aux chocs et se forment facilement, tandis que les lentilles en acrylique offrent une meilleure clarté et le verre sert les applications haut de gamme et à forte température. La fenêtre est montée avec des joints ou des systèmes adhésifs qui scellent la chambre optique, et son ajustement ainsi que sa planéité affectent à la fois la distribution lumineuse et la protection contre les ingressions.
Les joints sont choisis en fonction de la compression, de la plage de température et de la résistance aux UV : le silicone et l’EPDM conviennent aux luminaires extérieurs, tandis que la mousse à cellules fermées convient aux cavités intérieures. Les presse-étoupe et les serre-câbles protègent l’entrée du câblage, et leur indice IP doit correspondre à la revendication du luminaire. La compatibilité des matériaux au niveau des joints entre la fenêtre, le joint et le presse-étoupe est une responsabilité de conception qui détermine si un luminaire conserve son indice IP au fil des ans.
Finitions : Anodisation et Revêtement Poudre
La finition définit l’apparence du luminaire et sa durabilité en extérieur. L’anodisation est la norme pour l’aluminium : elle durcit la surface, résiste à la corrosion et aux rayures, et accepte les finitions claires, argentées et noires que les marques d’éclairage privilégient. Le revêtement poudre ajoute couleur et texture pour l’aluminium et l’acier, et il prend en charge la correspondance RAL et Pantone requise par la conception de produit.
Le choix de la finition dépend de l’application. Les luminaires d’intérieur utilisent des couleurs et textures architecturales, tandis que les produits extérieurs nécessitent des poudres stables aux UV et des revêtements testés contre la corrosion. SSINA et les références connexes guident la sélection des fixations en acier inoxydable, et les acheteurs doivent spécifier le système de finition et les preuves de test lors de la demande de cotation. Une finition spécifiée trop tardivement est la cause la plus fréquente de différence de couleur et de réclamation de garantie dans les programmes d’éclairage.
Difficulté de Production
Extrusion, Usinage et Conception de Radiateur Thermique
La fabrication des boîtiers pour luminaires LED commence par le profilé en aluminium : les extrusions sont conçues pour la charge thermique, puis coupées, percées et usinées pour accueillir les cartes LED, les alimentations et les capuchons d’extrémité. L’usinage CNC crée les surfaces de montage, les logements pour les alimentations et les trous de presse-étoupe avec les tolérances dont dépend l’alignement optique, et c’est l’étape d’usinage qui détermine la précision du boîtier. Chez XHX Metal, l’usinage de précision et la fabrication sont réalisés sous le même toit, ce qui permet de maîtriser la géométrie du boîtier.
La conception du radiateur thermique est une tâche d’ingénierie, pas seulement une question de forme : l’espacement, la profondeur et la section transversale des ailettes déterminent le débit d’air et le refroidissement, et le profil doit être fabricable au niveau du pressoir d’extrusion et usinable en production. Engineers Edge publie des références de conception mécanique utilisées dans les travaux d’habillage et de gestion thermique, et les premiers articles sont usinés et vérifiés par rapport au dessin avant la production. L’étape d’extrusion et d’usinage détermine si le luminaire reste frais et s’assemble correctement.
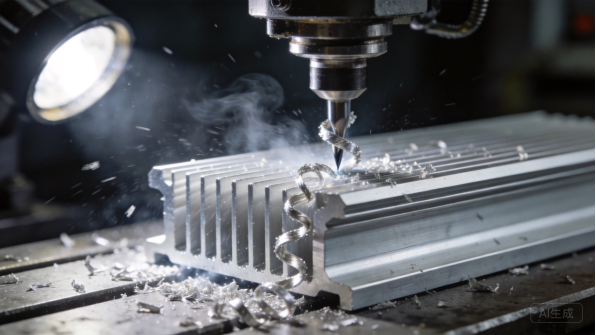
Figure 5 : L’usinage CNC découpe les profils de radiateurs thermiques et les surfaces de montage avec précision.
Cintrage, Formage et Assemblage
Les pièces fabriquées en aluminium et en acier ajoutent de la structure et du montage au corps extrudé: supports, couvercles, cadres et bras de montage sont découpés, cintrés et soudés avec tolérance. Le rebond élastique du cintrage est compensé dans les programmes, et l’apport thermique de soudage est contrôlé pour éviter la déformation des sections fines. TWI Global fournit des guides techniques sur le soudage de l’aluminium et de l’acier, et les outillages maintiennent les pièces en géométrie pendant le refroidissement des soudures.
L’assemblage permet de réunir le logement : les capots d’extrémité sont ajustés, les joints d’étanchéité sont posés, les pilotes et le câblage sont installés, et la fenêtre optique est montée. L’installation du pilote constitue un point critique qualité, car le câblage, les serre-câbles et le contact thermique influent tous sur la fiabilité, et le processus d’assemblage est documenté avec des vérifications de couple et d’alignement. Pour les fabricants de luminaires (OEM) qui réalisent l’assemblage en interne, le fabricant expédie les logements usinés et finis, prêts pour leur ligne de production.
Étanchéité, indices IP et intégration des pilotes
L’étanchéité est là que se jouent la réussite ou l’échec des luminaires extérieurs. La chambre optique et le logement du pilote sont étanches au moyen de joints, de systèmes adhésifs et d’entrées à presse-étoupe, et l’ensemble doit réussir les essais d’indice de protection qui fondent la notation IP. La compression des joints, le couple des fixations et la planéité des surfaces sont maîtrisés lors de l’assemblage, et des unités représentatives sont soumises à des essais d’eau et de poussière afin de confirmer l’indice IP.
L’intégration des pilotes fait partie intégrante de la conception du logement : le logement doit accueillir le pilote, le maintenir à une température suffisante et permettre l’accès pour maintenance, tandis que les chemins de câbles passent par des serre-câbles sans risque d’abrasion. UL et des évaluations similaires contrôlent ces détails, et la documentation des matériaux et de l’assemblage étaye la certification. Un fabricant qui traite l’étanchéité et l’intégration des pilotes comme des aspects d’ingéniererie — et non comme de simples détails d’assemblage — est celui qui fournit des luminaires conformés de manière fiable.
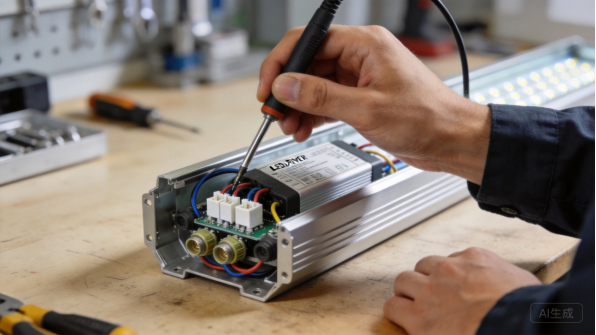
Figure 6 : L’installation du pilote et du câblage achève le logement étanche du luminaire.
Contrôle qualité et vérification photométrique
Le contrôle qualité des luminaires combine inspection dimensionnelle et vérification des performances. Les premières pièces sont inspectées conformément au dessin de définition, en vérifiant les surfaces de montage, les trous pour presse-étoupe et les gorge de joint, tandis que les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, l’ajustement des joints et l’alignement d’assemblage sont vérifiés aux points définis, et les unités étanches sont testées selon l’indice IP.
La vérification photométrique est l’étape propre à l’éclairage : les luminaires sont mesurés dans une sphère intégrale ou un goniophotomètre afin de confirmer le flux lumineux, la distribution et la couleur, et l’alignement optique du logement se reflète dans ces résultats. IES méthodes d’essai et programmes tels que DLC utilisent ces données, et les acheteurs ont besoin de performances documentées pour l’homologation. Un fabricant qui coordonne les essais optiques fournit aux marques d’éclairage les preuves nécessaires aux listings commerciaux.
Délais de production
RFQ, examen d’ingénierie et prototypes
Un programme de fabrication de boîtiers pour luminaires LED démarre par un RFQ : dessins ou spécifications produit, matériau, finition, quantités et calendrier cible. L’équipe ingénierie du fabricant examine la conception pour la faisabilité de fabrication, vérifiant la faisabilité de l’extrusion, l’accès à l’usinage, l’étanchéité et la séquence d’assemblage, et retourne un devis avec commentaires dans un à trois jours ouvrables. Les prototypes sont généralement livrés en dix à vingt jours ouvrables car les moules d’extrusion et les programmes d’usinage doivent être préparés.
Le prototype est où les hypothèses thermiques et optiques sont validées : le boîtier est assemblé avec la carte LED réelle et le driver, la fenêtre est ajustée, et l’étanchéité est vérifiée. Les retours sur le prototype devraient inclure des notes d’ajustement et des modifications de dessin suggérées. Pour les programmes d’éclairage, un échantillon entièrement assemblé avec optique et driver, pas seulement le boîtier, vaut le coût car il prouve que le boîtier fonctionne avant que les outillages de production soient engagés.
L’approbation précoce de l’échantillon verrouille également la finition et la disposition de la cavité du driver avant que les moules d’extrusion ne soient finalisés, ce qui évite des changements de moule coûteux.
Outillage et préparation des procédés
Les boîtiers extrudés nécessitent des moules d’extrusion, qui ajoutent quatre à huit semaines de délai d’outillage et un investissement en moule qui est amorti par le volume. La conception du moule est critique car le profil définit le dissipateur thermique, le montage de la carte LED et l’apparence du produit, et les essais de moule produisent les premiers échantillons pour approbation. Les pièces en tôle fabriquée peuvent commencer par le découpage laser et le pliage pendant que le moule est fabriqué, ce qui réduit la durée globale du programme.
La préparation qui compte au-delà du moule est l’outillage de procédé : fixations d’usinage, gabarits de soudage, fixations d’étanchéité, et jauges de contrôle pour les dimensions critiques. La réalisation de cette préparation prend généralement une à deux semaines. Les acheteurs devraient s’attendre à une comparaison des coûts entre l’extrusion et la construction fabriquée, car les programmes à plus faible volume peuvent être mieux servis par le pliage et la mise en forme que par un moule dédié.
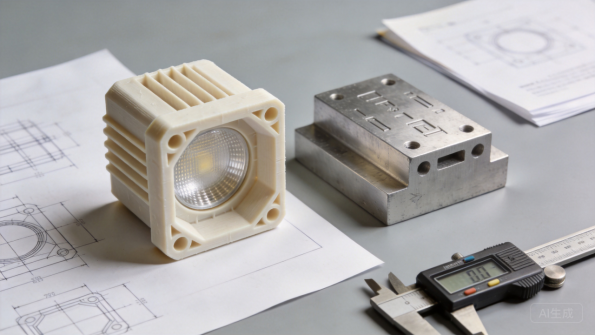
Figure 7 : Les échantillons prototypes valident la géométrie du boîtier avant l’outillage de production.
Lots de production et planification des volumes
Dans la fabrication de boîtiers pour luminaires LED, les délais de production typiques sont de 20 à 35 jours ouvrables pour des lots de quelques centaines à plusieurs dizaines de milliers de boîtiers, l’anodisation, le revêtement et l’assemblage consommant une grande partie de ce temps. Les lancements d’éclairage sont souvent planifiés autour des salons professionnels et des calendriers de programmes utilitaires, donc les marques planifient la production en fonction de ces dates.
Le partage des prévisions maintient les délais de livraison stables. Lorsque les marques partagent des prévisions glissantes, l’usine réserve la capacité d’extrusion et les créneaux de finition, et commande à l’avance les articles à long délai d’approvisionnement tels que les alliages spécifiques ou les couleurs personnalisées. Les profils standard 6063 sont généralement en stock, tandis que les matrices personnalisées et les finitions ajoutent du temps. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un lancement manqué.
Emballage, logistique et documentation
Les corps de luminaires expédiés avec un emballage adapté au produit : les surfaces usinées sont filmées, les pièces revêtues sont séparées par de la mousse, et les vitres en verre ou polycarbonate sont emballées avec une protection des arêtes. Les envois à l’export utilisent du papier antirouille ou du film VCI pour résister à la condensation dans les conteneurs, et le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matériau, certificats de revêtement, et documents dimensionnels ou d’essai lorsque convenu. Les acheteurs doivent confirmer l’ensemble de la documentation lors du devis, car les fichiers UL, DLC et ENERGY STAR en dépendent. La communication suit des jalons clairs, avec des photos à chaque étape, afin que les marques d’éclairage puissent suivre l’avancement sans déplacements sur site.
Études de cas précédentes
Marque d’éclairage : famille de dalles linéaires
Une marque d’éclairage avait besoin d’une famille de corps de luminaires à dalle linéaire en trois longueurs : corps en aluminium extrudé, diffuseurs à encliqueter, et cavités pour drivers dimensionnées selon ses drivers standardisés. L’équipe d’ingénierie a conçu un seul profil d’extrusion et trois configurations de longueur, partageant les capots d’extrémité et les clips de montage sur toute la famille pour maîtriser les coûts.
Les prototypes ont été assemblés avec les cartes LED et les drivers de la marque, et les tests thermiques ont confirmé que la conception du radiateurmaintenait la température de jonction dans la plage cible. Les lots de production de 5 000 corps par mois ont été expédiés avec des surfaces usinées et des finitions anodisées, et la marque a lancé la famille dans les délais. Le programme a montré comment une plateforme de profil unique couvre une gamme complète de produits, et a démontré que la fabrication de corps de luminaires LED peut industrialiser une famille sans outillage par modèle.
La marque stocke maintenant la famille dans deux entrepôts de distribution et réapproche chaque mois selon la demande des projets, et la plateforme a ensuite ajouté une seconde puissance avec un radiateur plus long tout en partageant les mêmes capots d’extrémité et clips.
OEM extérieur : corps de luminaires de rue
Un OEM de luminaires extérieurs avait besoin de boîtiers de tête de lampe de rue avec chambres optiques étanches, bras de montage en aluminium moulé et finition poudre UV-stable pour des projets municipaux. La spécification exigeait un montage de lentille avec joint, une intégration de support de photocellule et une documentation pour la qualification photométrique et sécurité.
Les premiers articles ont été testés IP et vérifiés photométriquement, et les lots de production ont été livrés avec les certificats de matériau et les relevés de test. L’OEM a obtenu les approbations municipales et a passée commande pour plusieurs projets, avec une deuxième taille de boîtier ajoutée pour l’éclairage de zones. Le programme a démontré comment l’étanchéité documentée et les performances optiques remportent des travaux d’extérieur pilotés par spécification.
L’OEM a également ajouté une variante éclairage de zone avec une chambre optique plus large, produite sur les mêmes lignes de usinage et d’étanchéité, et les relevés photométriques accompagnent chaque commande municipale dans son dossier de qualification pour les approbations des fournisseurs d’énergie.
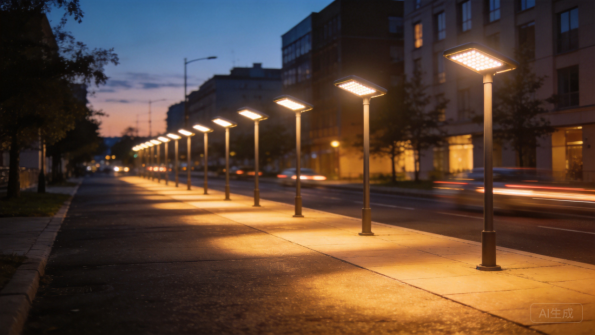
Figure 8 : L’éclairage urbain met en service des boîtiers de luminaires extérieurs dans toute la ville.
Fabricant de luminaires High-Bay : Logement Industriel
Un fabricant de luminaires High-Bay avait besoin de boîtiers industriels ronds avec des ailettes de radiateur thermiques de grande taille, des caches d’accès au driver et des systèmes de montage suspendu pour des applications d’entrepôt. La conception utilisait un corps en aluminium fabriqué avec un radiateur thermique usiné, dimensionné pour des cartes LED haute puissance et des drivers standardisés.
Le prototype a été testé thermiquement à pleine puissance, et la géométrie des ailettes a été affinée avant la production. Des lots de 1 000 unités par mois ont été expédiés avec un cheminement de cavité driver et des couvercles entretenables, et le fabricant a standardisé le boîtier sur les variantes de wattage. Le programme a démontré comment le contenu d’ingénierie thermique différencie les logements industriels.
L’accès au driver a été validé sur le prototype, et la conception du couvercle entretenable a été conservée sur toutes les variantes de wattage.
Éclairage commercial : Gamme de panneaux décoratifs
Une marque d’éclairage commercial avait besoin d’un boîtier de panneau posé en surface avec une finition aluminium brossé et un profilé mince, produit en séries courtes avec plusieurs options de finition. Le boîtier combinait un cadre en aluminium fabriqué, une chambre optique à bord lumineux et des détails usinés correspondant à l’image premium de la marque.
La cohérence de finition a été vérifiée sur tous les lots, et la flexibilité des séries courtes d’usinage et de fabrication a permis à la marque de tester trois finitions avant de s’engager en volume. La gamme a été lancée sur les canaux de vente au détail et s’est élargie avec une deuxième taille. Le programme a montré comment la flexibilité de fabrication soutient les marques d’éclairage axées sur le design.
La marque a ensuite ajouté une option anodisée noire pour les projets architecturaux en utilisant la même géométrie de boîtier, et les courtes séries de production lui ont permis de tester la réceptivité du marché avant de s’engager sur le volume, ce qui correspond à sa stratégie de lancement.
Résumé et prochaines étapes
Points clés
La fabrication des boîtiers d’installations d’éclairage LED est une discipline sensible à la thermique, à l’optique et à l’étanchéité qui exige plus qu’un simple travail de tôlerie. La décision matérielle détermine les performances et le coût, allant de l’aluminium extrudé pour les dissipateurs thermiques à l’acier revêtu pour les cadres intérieurs, et les finitions, vitres et joints doivent être spécifiés en fonction de l’environnement du luminaire. La difficulté de production se concentre sur la conception du dissipateur thermique, la précision d’usinage et l’assemblage étanche, autant de domaines où les fabricants expérimentés font la différence.
Les délais de livraison suivent un parcours prévisible : revue d’ingénierie en quelques jours, prototypes en deux à quatre semaines, outillages d’extrusion en quatre à huit semaines et production en trois à cinq semaines par lot. Le partage des prévisions et la planification des livraisons échelonnées permettent de maintenir les programmes de lancement dans les délais. Les acheteurs qui définissent les matériaux, les objectifs thermiques et les exigences de certification avant la demande de devis connaîtront des programmes plus fluides que ceux qui découvrent les exigences lors du premier essai photométrique.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie privé basé à Dongguan, en Chine, avec une usine de 2 000 mètres carrés, environ 30 employés et une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des boîtiers, panneaux, armoires et pièces usinées sur mesure pour des clients à l’export avec un emballage conçu pour le fret maritime. La découpe laser, les poinçons-presse CNC, les soudures TIG et MIG et les partenaires de finition couvrent le côté fabrication des boîtiers de luminaires.
L’entreprise accompagne les acheteurs de la revue de conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne l’anodisation, le revêtement et la vérification dimensionnelle lorsque cela est requis. Pour les programmes de fabrication de boîtiers d’installations d’éclairage LED, les acheteurs peuvent consulter les services de fabrication de tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les plannings de livraison pour répondre aux besoins du programme.
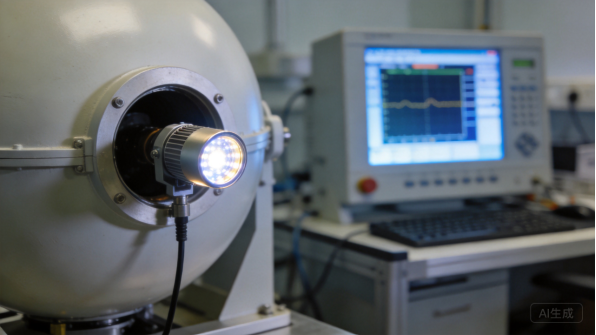
Figure 9 : Les tests en sphère intégrale vérifient la performance optique du luminaire fini.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, l’objectif thermique, le traitement de surface, les quantités et les exigences de certification. Si la conception n’est pas finalisée, envoyez des photos ou croquis du luminaire, de la carte LED et du driver que vous prévoyez d’utiliser, de la puissance en watts et de l’environnement, ainsi que le volume annuel ; l’équipe d’ingénierie vous recommandera une conception manufacturable et conforme aux normes. Le chemin typique est : révision ingénierie, devis, prototype, inspection du premier article, production et expédition, avec une communication claire à chaque étape clé.
Pour discuter d’un programme de logement pour luminaires, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site XHX Metal. Avec des exigences claires et le bon partenaire, une famille de logements LED passe du dessin à la production en quelques semaines, avec des performances thermiques, optiques et d’étanchéité conformes aux qualifications.
Questions à poser à un fabricant
Avant de passer commande, posez trois questions au fabricant : quels profilés d’aluminium et finitions il travaille régulièrement, comment il vérifie l’usinage des散热片 et l’étanchéité sur les premiers articles, et quelles documentations thermiques, IP et photométriques il peut coordonner. Les réponses révèlent si l’atelier traite les logements comme des produits d’éclairage ou comme de simples boîtes métalliques.
Confirmez également l’expérience en outillage d’extrusion, conception de cavités pour drivers et emballage d’exportation, car ces détails déterminent si un luminaire est qualifié et expédié correctement. Un fabricant qui liste les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme faisant partie du produit, et c’est le partenaire avec qui construire une ligne d’éclairage.