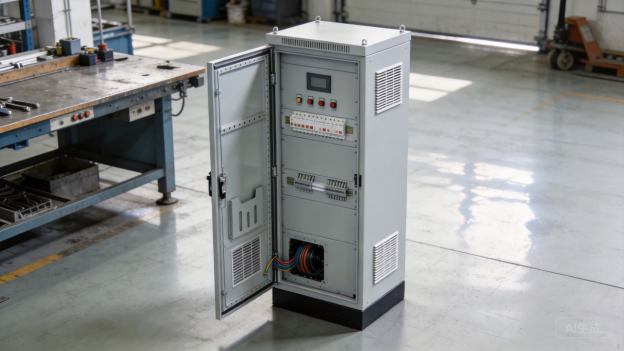
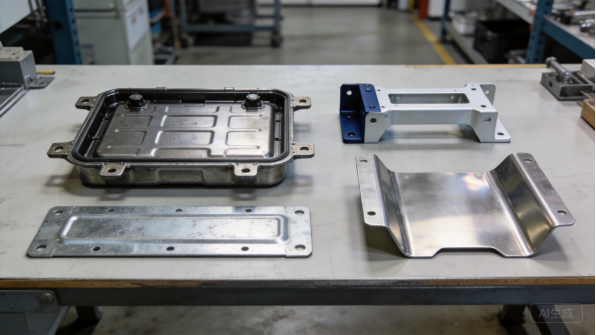
Un guide pratique d’ingénierie par XHX Metal à l’intention des OEM d’équipements médicaux, des équipes R&D et des professionnels des achats
1. Aperçu du produit : qu’est-ce qu’un boîtier pour dispositif médical ?
1.1. Ce que fait réellement un boîtier
Un boîtier pour dispositif médical est le logement protecteur qui entoure l’électronique, les alimentations, les capteurs, les écrans et les connecteurs d’un produit médical. Il ne s’agit pas simplement d’une boîte : c’est un composant supportant des charges et critique pour la sécurité, qui supporte des poids, gère la chaleur, protège les circuits sensibles contre les interférences électromagnétiques et isole l’utilisateur des pièces sous tension. Dans les moniteurs patients, les pompes à perfusion, les chariots diagnostiques, les analyseurs de laboratoire et les consoles d’imagerie, le boîtier détermine la prise en main par le clinicien, la sûreté de performance et la facilité de nettoyage, de maintenance et de mise à niveau. La fabrication par tôlerie est la voie la plus courante pour ces logements car elle allie précision dimensionnelle, résistance mécanique et qualité de surface maîtrisée dans un processus de production reproductible.
D’un point de vue ingénierie, le boîtier doit accomplir plusieurs fonctions simultanément. Il protège l’électronique de la poussière, des projections de liquides et des impacts accidentels ; il supporte les sous-ensembles internes grâce à des caractéristiques de fixation précises ; il assure la continuité de la mise à la terre et du blindage ; et il crée l’interface que les utilisateurs touchent, transportent et fixent. Un logement mal conçu peut provoquer des échecs CEM, une surchauffe, des infiltrations d’eau ou des bruits mécaniques, autant de problèmes difficiles et coûteux à corriger une fois le dispositif déployé sur le terrain. C’est pourquoi les OEM médicaux considèrent le boîtier comme faisant partie de l’architecture du produit plutôt que comme une étape cosmétique tardive.
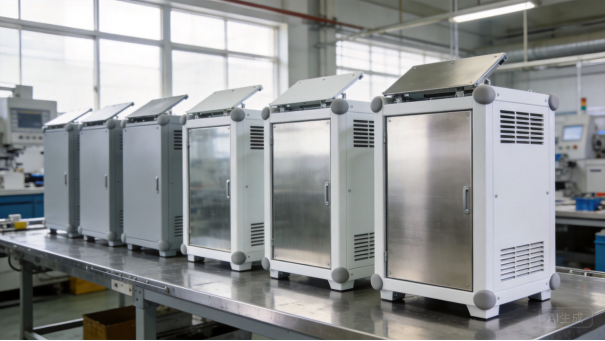
Boîtiers de dispositifs médicaux personnalisés en tôlerie sur une table d’inspection d’usine.
1.2. Types de logements selon la gamme de produits médicaux
Les produits médicaux couvrent une gamme extrêmement large de formes et de tailles, et leurs boîtiers en font autant. Un moniteur portable des signes vitaux peut nécessiter un boîtier en aluminium compact pesant moins de 500 grammes, tandis qu’une console de tomodensitométrie peut exiger des panneaux en acier peint en poudre de grande taille, un châssis porteur, une gestion des câbles et un support d’écran. Les composants courants en tôlerie comprennent les châssis et backplanes, les lunettes avant, les capots supérieurs et latéraux, les supports de montage, les poignées de transport, les chariots d’équipement et les cadres de protection. Même un seul produit combine souvent plusieurs pièces fabriquées : un panneau avant en aluminium de 1,2 mm, un châssis interne en acier de 1,5 mm, de finessupports pour circuits imprimés et un couvercle ventilé pour l’alimentation.
Ces types de logements présentent des défis de fabrication très différents. Les appareils portables nécessitent des matériaux fins, un poids léger et des ajustements serrés ; les instruments de laboratoire de banc exigent des châssis rigides et des caractéristiques de montage précises ; les équipements d’imagerie et de surveillance nécessitent de grandes surfaces planes avec une distorsion maîtrisée. Certains produits sont assemblés à partir de dizaines de pièces formées, tandis que d’autres utilisent un châssis embouti profond ou soudé. Pour un OEM médical, le type d’habillage détermine l’outillage, la route de fabrication, le plan d’inspection et le délai de livraison, de sorte que la définition du produit doit être claire avant le début de la fabrication.
1.3. Normes qui façonnent la conception
Les enveloppes de dispositifs médicaux sont régies par un réseau dense d’exigences réglementaires et techniques. La référence internationale la plus importante est IEC 60601-1, qui couvre la sécurité de base et la performance essentielle des équipements électriques médicaux, y compris les distances de fuite et d’isolement, la mise à la terre, la protection contre les ingressions et la résistance mécanique des enveloppes. La gestion des risques suit ISO 14971, et les systèmes qualité des fabricants suivent ISO 13485. Les dispositifs commercialisés aux États-Unis doivent également être fabriqués dans le cadre de règlements sur les systèmes qualité appliqués par la FDA, qui exigent des processus maîtrisés, des méthodes validées et des dossiers traçables pour les composants qui affectent la sécurité et la performance.
Pour un fournisseur de tôlerie, ces normes se traduisent par des obligations concrètes. Les certificats de matière doivent prouver la nuance et l’épaisseur ; les rapports de contrôle dimensionnel doivent démontrer que les caractéristiques de montage sont conformes au dessin ; le traitement de surface doit résister aux agents de nettoyage spécifiés par le client ; et le procédé de fabrication doit être maîtrisé et documenté. Le carter fait souvent partie du dossier d’histoire du dispositif, de sorte qu’un atelier incapable de fournir des enregistrements n’est pas un partenaire viable. XHX Metal maintient une gestion de la qualité conforme à l’ISO 9001:2015 et collabore avec des OEM médicaux pour fournir le pack d’inspection et de documentation dont leur équipe réglementaire a besoin.
1.4. Pourquoi la tôle reste le matériau par défaut pour les dispositifs complexes
La tôle金属s依然医疗设备的默认材料,因为它能解决塑料无法解决的问题。金属具有天然的电磁屏蔽特性,这在电机、泵和无线发射器在同一外壳内工作时至关重要。它能将热量从电源和处理器传导出去,使外壳充当无源散热器。它具有高强度重量比,因此薄铝板可以保护电子设备而不会让便携设备变得笨重。此外它易于清洁:经过适当处理的金属表面能抵抗消毒剂、不吸收液体,并且可以在临床环境中擦拭干净。
同样重要的是,钣金是可扩展的。激光切割、数控折弯和焊接既能生产单个原型,又能以相同的设计 and 工艺快速增加到数千件。与注塑成型相比,工装相对简单,因此设计迭代更快、成本更低。这种屏蔽、热性能、机械强度、可清洁性和制造灵活性的组合解释了为什么大多数严肃医疗设备即使增加塑料外壳用于美观,仍然使用金属底盘或外壳。
1.5. XHX在医疗供应链中的角色
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) est une société privée spécialisée dans la production et la transformation de boîtiers, châssis et structures en tôle pour les équipements médicaux, de télécommunication, industriels et de centres de données. L’usine de Dongguan couvre environ 2 000 mètres carrés, emploie environ 30 personnes et dispose d’une capacité annuelle d’environ 500 000 pièces. La production s’appuie sur deux découcheuses laser à fibre de 6 kW, des plieuses CNC, des postes de soudage TIG, MIG et laser, une ligne de délantage automatique et des centres d’usinage CNC, le tout soutenu par un management de la qualité conforme ISO 9001:2015.
Pour les constructeurs médicaux OEM, l’entreprise agit comme un prolongement de l’équipe ingénierie. XHX examine les plans sous l’angle de la fabricabilité, recommande les choix de matériaux et de traitements de surface, réalise les prototypes et les premières pièces, gère la production en série et fournit les rapports de contrôle dimensionnel ainsi que les certificats matière requis pour les dossiers réglementaires. Les sections suivantes expliquent comment sont utilisés les boîtiers médicaux, quels matériaux choisir, où se situent les difficult es de production, combien de temps prend la livraison et à quoi ressemblent les projets réels, afin que les acheteurs sachent ce qu’ils doivent préparer avant de demander un devis.
2. Usage : où les boîtiers d’équipements médicaux trouvent leur application
2.1. Hôpitaux et environnements cliniques
L’équipement hospitalier subit des conditions bien plus rudes qu’on ne l’imagine. Un moniteur de chevet est transporté d’une chambre à l’autre, essuyé plusieurs fois par jour avec un désinfectant, heurté par les lits et les murs, et doit continuer à fonctionner alors qu’il est branché sur une prise encombrée. Le boîtier doit donc présenter des surfaces résistant à l’alcool, à l’eau de Javel et aux détergents ammonium quaternaire sans ternir ni fissurer ; des joints d’étanchéité empêchant les liquides d’atteindre l’électronique ; et des poignées, roulettes et supports de montage capables de survivre à des années d’utilisation. Toute arête vive ou joint mal étanche devient un problème de nettoyage et de maîtrise des infections, c’est pourquoi la finition des arêtes et l’étanchéification font partie intégrante du cahier des charges produit et ne sont pas une réflexion de dernière minute.
Les sollicitations mécaniques font également partie de l’utilisation quotidienne. Les chariots sont poussés sur les seuils, les appareils sont soulevés sur les étagères, et les moniteurs muraux sont installés et retirés par différents personnels. L’enceinte doit résister aux chocs sans transmettre la force aux composants électroniques, et les charnières de porte, les loquets et les fixations doivent rester alignés après des milliers de cycles. Les équipes cliniques signalent rarement ces exigences dans un appel d’offres, mais un fabricant expérimenté les intègre à la conception en choisissant l’épaisseur de matériau adaptée, en ajoutant des plis de renforcement, et en spécifiant des pièces qu’il est possible de remplacer sur site.
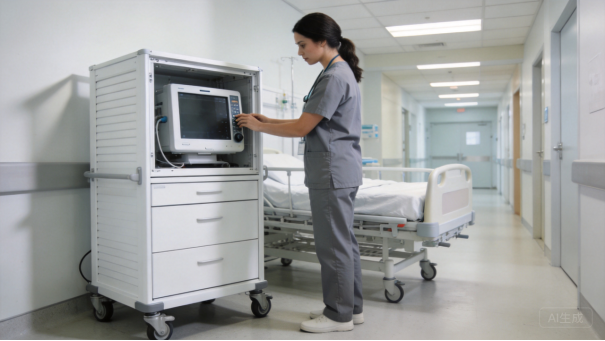
Un appareil médical dans un boîtier en tôle blanche utilisé sur un chariot de diagnostic hospitalier.
2.2. Équipements de diagnostic et de laboratoire
Les analyseurs de laboratoire et les systèmes de diagnostic fonctionnent presque en continu dans des environnements combinant chaleur, vibrations et exposition chimique. Les centrifugeuses vibrent, les pompes à réactifs produisent de l’humidité et les processeurs dégagent de la chaleur ; l’enceinte doit donc maintenir les composants internes en position avec précision tout en gérant le flux d’air et en contenant les déversements. Les surfaces en acier inoxydable sont courantes dans les zones humides car elles résistent à la corrosion et peuvent être essuyées facilement, tandis que les structures en acier peinture poudre offrent rigidité à moindre coût. La construction modulaire est importante dans le laboratoire, où les techniciens doivent accéder aux pompes, vannes et cartes électroniques sans démonter l’instrument entier.
La gestion thermique constitue une exigence d’utilisation majeure pour cette catégorie. Les enceintes des analyseurs comportent souvent des panneaux ventilés, des logements de filtres, des supports de ventilateur et des conduits d’air ; la conception en tôle doit garantir que l’air atteint les bons composants sans créer de points chauds. L’enceinte joue également un rôle dans les performances acoustiques, le personnel de laboratoire passant l’intégralité d’un quart de travail à côté d’instruments en marche. L’ajout de nervures de raidissement, l’isolation des supports de ventilateur et l’étanchéité des interstices entre panneaux sont autant de tâches de fabrication qui transforment un boîtier ordinaire en un produit capable de fonctionner silencieusement dans un véritable laboratoire.
2.3. Soins à domicile et appareils portables
La partie du marché des dispositifs médicaux connaissant la croissance la plus rapide est les soins à domicile, où les dispositifs doivent être suffisamment légers pour qu’un patient puisse les transporter et suffisamment robustes pour résister à une chute sur un sol de cuisine. Les pompes à perfusion, les concentrateurs d’oxygène, les appareils de thérapie du sommeil et les dispositifs de télésurveillance utilisent tous des boîtiers compacts en tôle métallique, généralement réalisés en aluminium ou en acier de 1,0 à 1,5 mm avec des finitions poudrées ou anodisées. Le poids est maîtrisé par le choix des matériaux et l’implantation en平面, tandis que la résistance provient des rebords pliés, des nervures et des profils formés plutôt que d’une plaque épaisse.
L’utilisabilité est différente dans un contexte domestique. Les patients peuvent avoir une force ou une dextérité limitées, de sorte que les capots de batterie, les portes et les loquets doivent être faciles à manœuvrer et le boîtier ne doit présenter aucun arête vive. Les instructions de nettoyage sont plus simples qu’à l’hôpital, mais l’appareil peut toujours être essuyé avec des produits ménagers, donc la finition doit être durable. La maintenabilité compte également car les dispositifs domestiques sont retournés pour réparation ; un fabricator qui conserve les plans, les pièces de rechange et la documentation d’assemblage peut aider l’OEM à reconstruire les dispositifs rapidement et de manière économique.
2.4. Cycle de vie du produit OEM et après-vente
Les OEM de dispositifs médicaux achètent des boîtiers à plusieurs étapes différentes, et les exigences changent à chaque phase. Pendant la recherche et le développement, les ingénieurs ont besoin d’une poignée de prototypes rapidement, souvent avec des caractéristiques encore en évolution. Pendant la production pilote, ils ont besoin d’assez de pièces pour l’évaluation clinique et les essais réglementaires, avec une documentation prouvant comment les pièces ont été fabriquées. Pendant la production en série, ils ont besoin d’une qualité constante à un coût prévisible, et pendant la phase après-vente, ils ont besoin de panneaux de rechange, de portes et de supports qui s’adaptent encore aux dispositifs produits plusieurs années auparavant.
Un partenaire en tôlerie compétent soutient toutes ces étapes sans perdre le contrôle de la conception. Cela signifie conserver les dessins d’ingénierie et les historiques de révision, maintenir les gabarits et l’outillage, contrôler les matériaux afin qu’un lot de remplacement corresponde à la couleur et à l’épaisseur d’origine, et documenter les changements par un processus de changement d’ingénierie. Pour les produits médicaux, le contrôle de configuration n’est pas optionnel : un panneau remplacé par un autre d’épaisseur ou de finition légèrement différente peut affecter la sécurité, la performance ou le dossier réglementaire. Le fabricator et l’OEM doivent convenir de la manière dont les révisions, les déviations et les substitutions de matériaux sont approuvées.
2.5. Transformer les cas d’utilisation en spécifications
La leçon pratique est que la spécification de l’enceinte doit être rédigée à partir du cas d’utilisation avant que tout matériau ne soit commandé. L’équipe d’ingénierie doit répondre à un petit ensemble de questions : où l’appareil sera-t-il utilisé, quels agents de nettoyage le toucheront, quelle plage de température et d’humidité doit-il survivre, quelle IP est requise, quel poids doit-il supporter, comment sera-t-il monté, et à quelle fréquence devra-t-il être ouvert pour la maintenance. Chaque réponse modifie la conception, et chaque modification de conception modifie le coût et le délai de livraison.
Lorsque XHX reçoit un plan et un questionnaire ensemble, l’examen de la faisabilité de fabrication peut recommander l’épaisseur de matériau, le rayon de pliage, le système de finition et le plan d’inspection appropriés dès la première réponse. Lorsque le cas d’utilisation est absent, le devis doit faire des hypothèses, et les hypothèses deviennent généralement des demandes de changement plus tard. C’est pourquoi l’examen DFM est la première étape et la plus précieuse : il transforme la façon dont l’appareil est utilisé en décisions de fabrication concrètes qui peuvent être approuvées avant le début de la production.
3. Sélection du matériau : choisir le bon matériau
3.1. Alliages d’aluminium : le cheval de trait léger
L’aluminium est le matériau le plus courant pour les enceintes médicales portables et de table, car il pèse environ un tiers de celui de l’acier tout en offrant une résistance, un blindage et une conductivité thermique excellents. Les alliages 5052 et 6061 sont les normes de l’industrie pour la tôle. Le 5052 offre une bonne résistance à la corrosion et une formabilité, ce qui le rend idéal pour les panneaux, capots et supports avec des plis complexes ; le 6061 offre une résistance plus élevée et se machine bien pour les structures porteuses et les plaques de montage. Les données de propriétés des matériaux des deux alliages sont largement publiées, par exemple via MatWeb, et les calibres typiques des enceintes varient de 1,0 à 3,0 mm selon la taille et la charge de l’appareil.
L’aluminium répond également bien au traitement de surface. Il peut être anodisé pour une finition dure et résistante aux rayures, poudré dans presque n’importe quel blanc ou gris médical, ou conservé avec un aspect brossé pour les panneaux avant visibles. Sa couche d’oxyde naturelle procure une résistance à la corrosion, et sa conductivité thermique permet à l’enceinte d’aider à refroidir l’électronique interne. Le compromis est que l’aluminium est plus cher par kilogramme que l’acier et nécessite une maîtrise attentive du pliage et du soudage pour éviter les fissures ou les distorsions, ce qui est exactement le genre de contrôle de processus qu’une usine spécialisée en tôle fournit.
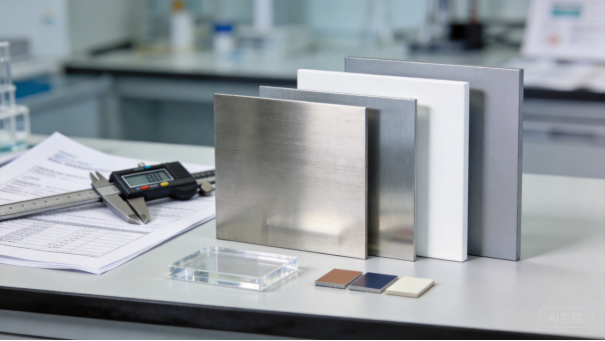
Enclosure matériaux, finitions et outils de mesure sur un établi dans un contexte médical.
3.2. Acier inoxydable : Durabilité et hygiène
L’acier inoxydable est choisi lorsque l’appareil sera exposé à l’eau, aux produits chimiques ou à des désinfections répétées. Les nuances 304 et 316 forment une couche d’oxyde de chrome autoréparante qui résiste à la corrosion sans peinture, ce qui les rend adaptés aux équipements chirurgicaux, aux instruments analytiques humides et aux baies utilisées dans des environnements où la peinture en poudre pourrait écailler. La nuance 316 ajoute du molybdène pour une meilleure résistance aux chlorures et aux solutions de nettoyage médical. L’acier inoxydable est plus lourd et plus coûteux que l’aluminium ou l’acier peint, aussi est-il généralement utilisé de manière sélective : surfaces devant être stérilisées, pièces structurelles nécessitant une durabilité maximale et panneaux visibles où l’apparence médicale professionnelle compte.
La finition de surface est un détail important dans la fabrication en acier inoxydable. Une finition brossée No. 4 masque les empreintes digitales et les rayures mineures, tandis qu’une finition miroir est plus facile à nettoyer mais montre chaque marque. Les zones de soudure sur acier inoxydable doivent être nettoyées et passivées pour restaurer la résistance à la corrosion, et les bords découpés au laser doivent être déburrés pour éviter les surfaces de contact tranchantes. Des comparaisons techniques utiles des nuances d’acier inoxydable sont disponibles dans des références d’ingénierie des matériaux telles que AZoMaterials, et le choix final doit toujours être validé conformément aux agents de nettoyage et aux méthodes de stérilisation indiquées dans le mode d’emploi du produit.
3.3. Acier_REVÊTU_de_poudre : Protection économique
Pour les grandes baies, les châssis internes et les structures porteuses, l’acier REVÊTU_de_poudre est le moyen le plus économique d’allier résistance, rigidité et apparence homogène. L’acier laminé à froid comme le SPCC offre une surface lisse pour la peinture, tandis que l’acier galvanisé comme le SECC propose une protection anticorrosion sous le REVÊTEMENT. Le processus commence par un nettoyage et un prétraitement chimique, généralement un phosphate de zinc ou un REVÊTEMENT_de_conversion sans chrome, suivi de l’application électrostatique de la poudre et d’une cuisson en four. Le REVÊTEMENT_cuit est dur, résistant aux rayures et disponible dans n’importe quelle couleur RAL, ce qui facilite son adaptation au design industriel d’un produit médical.
La qualité du REVÊTEMENT_en_poudre dépend de la préparation et du masquage. Les trous pour vis et attaches PEM doivent être masqués ou repris de filetage afin que les fixations s’ajustent après REVÊTEMENT, les points de mise à la terre doivent rester conductifs et les pièces doivent être suspendues pour éviter que le REVÊTEMENT_ne s’accumule dans les coins. Le Powder Coating Institutepublie des guides pratiques sur le prétraitement, l’application et les essais qualité, et un bon fabricant suit la même rigueur : il vérifie l’épaisseur du film, l’adhérence et la consistance des couleurs sur chaque lot plutôt que de supposer que le revêtement sera conforme.
3.4. Métal versus plastique : quand le métal l’emporte
De nombreux produits médicaux combinent un châssis métallique avec des capots cosmétiques en plastique, et le choix du matériau mérite plus de réflexion qu’une simple préférence. Le métal l’emporte chaque fois qu’une protection contre les interférences électromagnétiques est requise, car un boîtier conducteur continu fournit l’atténuation qu’aucune pièce en plastique ne peut égaler. Le métal l’emporte également lorsque la chaleur doit être évacuée de l’électronique de puissance, lorsque le boîtier doit supporter des charges structurelles, et lorsque le produit est destiné à survivre à des années de nettoyage et de transport. Pour les grands panneaux plats, le métal présente aussi moins de risques de fléchissement et de déformation que le plastique sur le long terme.
Le plastique reste utile pour les petits caches, les bagues avant, les poignées et les pièces devant être électriquement isolantes, et il permet de créer des formes organiques difficiles à emboutir dans la tôle. Le compromis industriel est réel : le moulage par injection nécessite des outillages coûteux et est lent à changer, tandis que la tôle peut être prototypée à partir du même plan en quelques jours. Pour les dispositifs médicaux réglementés, le métal simplifie également la traçabilité des matériaux et le recyclage. Dans la pratique, la meilleure architecture combine souvent un cadre et un châssis métalliques avec du plastique uniquement là où le design l’exige.
3.5. Finitions et traitements de surface
La finition est l’étape où le choix du matériau se traduit en performances du produit. Le revêtement en poudre offre une surface lisse et lavable en blanc, gris clair et couleurs médicales personnalisées, tandis que les revêtements texturés masquent les rayures sur les surfaces soumises à l’usure. L’anodisation confère à l’aluminium une surface dure et résistante à l’abrasion sans ajouter d’épaisseur. Les finitions conductrices, telles que les zones de mise à la terre en métal nu, le placage nickel ou les joints conducteurs, assurent la continuité du blindage à travers les assemblages de panneaux. Le sérigraphie ajoute des icônes, des avertissements et du marquage, mais tout texte imprimé doit résister aux mêmes produits chimiques de nettoyage que le revêtement.
La qualité de surface est également une spécification de fabrication. Les boîtiers médicaux doivent présenter des bords déburrés, des coins arrondis et une rugosité de surface définie, facile à essuyer ; les soudures visibles doivent être rectifiées et harmonisées lorsque la conception exige un aspect sans joint. L’épaisseur du revêtement doit être contrôlée afin que les trous filetés acceptent encore la quincaillerie, et les zones masquées doivent être vérifiées après durcissement. Lorsque le système de finition est choisi tôt et approuvé sur un premier article, l’enceinte a une apparence professionnelle et fonctionne de manière fiable tout au long de la durée de vie de l’appareil.
4. Difficulté de production : Précision, distorsion et contrôle de la finition
4.1. Tolérances serrées et contrôle des parois minces
Les boîtiers médicaux sont des produits de précision même lorsqu’ils ressemblent à de simples boîtes. Les panneaux d’assemblage, les bagues avant, les ouvertures d’affichage et les découpes pour connecteurs nécessitent généralement des tolérances d’environ 0,1 mm ou plus serrées, et l’assemblage complet doit s’emboîter sans jeux, bruits de cliquetis ou blocages. Les parois minces en aluminium entre 1,0 et 1,5 mm rendent cela difficile car le matériau se déforme facilement pendant la découpe, le pliage, la soudure et la manutention. L’équipe de conception doit contrôler la distance entre les trous et les plis, tenir compte de l’allongement de pliage et du ressort élastique, et planifier la séquence de fabrication de manière à ce que chaque dimension critique soit générée par un processus stable plutôt que par un ajustement manuel.
Le contrôle des tolérances commence avec le plan de fabrication. La découche laser positionne les trous par rapport au bord de la tôle, et si un trou est décalé sur la pièce à plat, l’erreur s’amplifie après le pliage. Le fabricateur doit également réfléchir aux tolérances d’accumulation sur plusieurs pièces : un panneau avant, un châssis interne et un support de montage peuvent chacun être dans les tolérances, mais l’appareil assemblé peut quand même être hors position. C’est pourquoi l’inspection du premier article mesure les caractéristiques critiques pour l’assemblage, et non seulement les pièces individuelles, et pourquoi un rapport dimensionnel du fabricateur vaut plus qu’un dessin qui semble complet.
4.2. Découche laser et pliage CNC
La production commence par le découpage laser. XHX Metal dispose de deux machines de découpe laser à fibre 6 kW avec une précision de positionnement d’environ 0,01 mm, ce qui garantit des bords nets, des zones affectées par la chaleur réduites et la capacité de découper à la fois l’aluminium et l’acier dans une même série de production. Les pièces sont disposées en nidification sur la tôle afin de minimiser les chutes, et la qualité des bords est maîtrisée pour que le débardage n’élimine pas de matière critique sur les parois minces. Pour les coffrets médicaux, le découpage laser est privilégié car il permet de réaliser des contours complexes, des persiennes fines et des perçages de précision sans outillage onéreux.
Le pliage CNC forme ensuite les pièces planes en coffrets tridimensionnels. L’opérateur de presse à plier doit prendre en compte l’allongement de pliage, le retour élastique et le sens du grain, et la machine doit reproduire le même angle sur tout le lot. Les pliages prononcés peuvent fissurer l’aluminium ou écailler le revêtement galvanisé, aussi le rayon de pliage est-il adapté à la nuance et à l’épaisseur du matériau. La distance entre un trou et la ligne de pliage constitue une contrainte classique de conception : si un trou de montage se situe trop près d’un pli, il se déforme et la pièce ne peut être réparée. Un examen DFM détecte ces problèmes avant la production, c’est pourquoi le retour d’ingénierie fait partie du service et non une prestation supplémentaire.
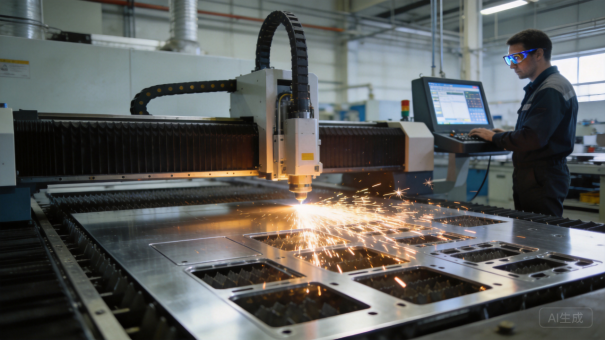
Découpe laser à fibre de tôles minces pour coffrets d’appareils médicaux.
4.3. Gestion de la distorsion par soudage
Le soudage est l’opération la plus risquée dans la fabrication de coffrets médicaux. La chaleur issue du soudage TIG, MIG ou laser tend à déformer l’aluminium et l’acier minces, et un cadre déformé de 0,5 mm par rapport au carré peut entraîner un mauvais alignement des portes, un blocage des panneaux et un décalage des trous de montage. La solution réside dans l’ingénierie contrôlée du procédé : les pièces sont maintenus dans des gabarits dédiés, assemblées par points avant les passes finales, et soudées selon une séquence qui équilibre la chaleur de part et d’autre de l’ensemble. Après soudage, le fabricant vérifie les diagonales et les dimensions critiques et redresse les pièces si nécessaire.
Le soudage esthétique constitue un second défi. Les coutures visibles sur les appareils médicaux sont généralement meulées, estompées et repeintes de sorte que le logement apparaisse comme une surface continue unique, et toute porosité ou affaiblissement de bord devient un problème de nettoyage et de corrosion. Les coffrets étanches ajoutent l’exigence de soudures complètes et régulières. Des conseils techniques sur le soudage des tôles fines et le contrôle de la distorsion sont disponibles auprès d’organismes tels que TWI Globalet XHX applique les mêmes principes dans la production quotidienne : outillages de fixation, qualification des procédés, inspection visuelle et procédures de reprise qui maintiennent la distorsion sous contrôle.
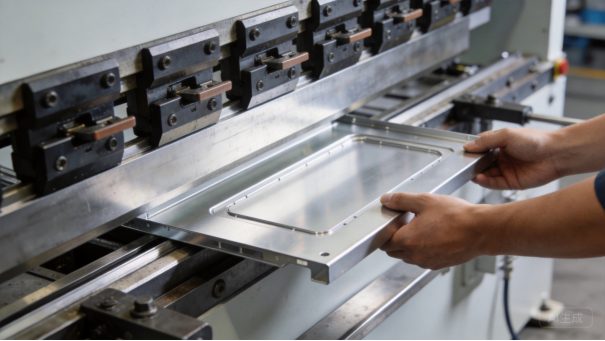
Plieuse CNC formant un panneau de boîtier médical en aluminium de précision.
4.4. Finition de surface et lavabilité
La finition d’un boîtier médical n’est pas décorative ; c’est une exigence fonctionnelle. Chaque arête doit être déburrée, chaque angle arrondi, et chaque surface doit être suffisamment lisse pour être essuyée proprement, sans recoins susceptibles de retenir des matières biologiques. Les bavures sur lesfaces d’étanchéité peuvent entacher les joints d’étanchéité, et les arêtes vives sur les portes et les couvercles peuvent blesser les patients et le personnel. La fabrication comprend donc un dégrossissage mécanique, un roulage des arêtes lorsque la conception le permet, et une inspection visuelle sous un bon éclairage avant la mise en revêtement.
Les défauts de revêtement sont une autre source de difficultés. La peinture en poudre peut s’accumuler dans les coins, former des bourrelets autour des filets, et laisser des piqûres ou un effet « peau d’orange » si le prétraitement n’est pas parfait. Le masquage protège les trous filetés et les points de mise à la terre, et le reprisage ou le nettoyage après revêtement fait partie du procédé. Pour l’acier inoxydable, l’objectif est d’obtenir une surface propre et passivée, sans contamination par l’outillage en acier au carbone. Ces détails sont faciles à sous-estimer dans un devis, mais ils font la différence entre un boîtier qui a l’apparence médicale et un prototype.
4.5. Contrôle qualité et traçabilité
Le contrôle qualité des boîtiers médicaux va au-delà de la vérification de quelques dimensions. XHX réalise un contrôle du premier article pour chaque nouvelle conception, vérifie les certificats matériels par rapport au stock entrant, et mesure les caractéristiques critiques avec des pieds à coulisse, des réglettes et des équipements de mesure tridimensionnelle. Les vérifications fonctionnelles incluent l’ajustement des portes, le fonctionnement des charnières, l’ajustement des fixations, la continuité de la mise à la terre et les surfaces d’étanchéité. Chaque lot est rattaché à ses dossiers de production, de sorte que l’OEM puisse retracer une pièce retournée jusqu’au lot de matière, à la machine et à l’opérateur qui l’ont produite.
La traçabilité prend en charge le dossier d’historique du dispositif médical. L’OEM doit pouvoir s’assurer que le boîtier livré ce mois-ci est fabriqué à partir du même grade de matériau, du même système de revêtement et du même parcours de procédé que celui ayant passé les essais réglementaires. Toute déviation, telle qu’un matériau substitué ou un rayon de pliage révisé, doit être documentée et approuvée. L’ISO 9001:2015 fournit le cadre pour une documentation contrôlée, et les rapports d’inspection de XHX sont structurés de manière à ce que l’équipe qualité de l’OEM puisse les examiner rapidement et les archiver en toute confiance.
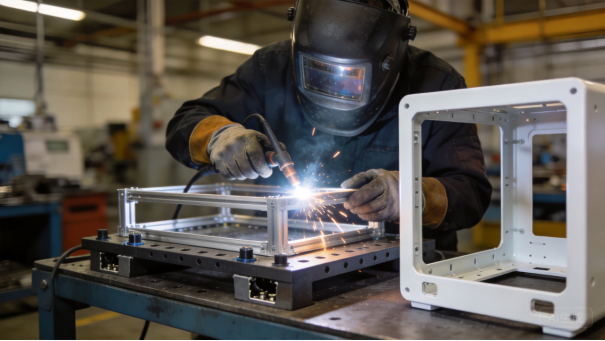
Soudage TIG d’un châssis d’enceinte médicale en aluminium sur un montage d’assemblage.
5. Délai de Fabrication : Des Dessins à l’Enceinte Livrée
5.1. Examen DFM et Devis
Le délai commence avant la première découpe. Lorsqu’un OEM médical transmet à XHX un modèle 3D et un plan 2D, l’équipe d’ingénierie examine le matériau, l’épaisseur, les rayons de pliage, les motifs de perçage, les tolérances, les finitions, la quincaillerie et les exigences de documentation réglementaire. Cet examen d’adéquation aux procédés de fabrication dure généralement de un à trois jours ouvrables et produit une recommandation claire concernant le trajet de procédé, le plan d’inspection et la livraison réaliste. Le devis reflète alors le travail effectif : une simple capacité en aluminium peut être chiffrée rapidement, tandis qu’un châssis en acier inoxydable soudé avec finition cosmétique nécessite plus de temps d’ingénierie.
L’examen DFM révèle également des hypothèses qui retarderaient le projet par la suite. Si le plan omet une spécification de finition, une tolérance sur un trou de montage critique, ou une exigence de certificats matériau, XHX signale ces manquants avant la production au lieu de les découvrir lors de la première pièce. Figement la conception après l’examen DFM est l’action la plus importante qu’un OEM puisse accomplir pour protéger le planning, car tout changement après approbation relance une partie du cycle de fabrication.
5.2. Approvisionnement en Matériaux
La disponibilité des matériaux constitue la première date ferme dans le planning. Les alliages d’aluminium standards 5052 et 6061, l’acier laminé à froid SPCC et l’acier galvanisé SECC sont généralement disponibles auprès de fournisseurs locaux en un à trois jours ouvrables, ce qui permet de débuter la production presque immédiatement après la confirmation de commande. Les matériaux de spécialité, les bobines prélaquées sur mesure, l’acier inoxydable importé avec certificats de mill, ou les épaisseurs non standard prennent davantage de temps et doivent être confirmés lors de l’examen DFM. Les prix des métaux fluctuant, le devis comporte une période de validité, et la commande doit être passée avant expiration du prix.
La substitution de matériau représente un risque sérieux pour les projets médicaux. Si la nuance spécifiée n’est pas disponible, le fabricant ne doit pas procéder discrètement à un remplacement par une alternative moins coûteuse ; les équipes ingénierie et réglementaires de l’OEM doivent approuver tout changement. XHX conserve les certificats matériau pour chaque lot et peut identifier exactement quelle bobine ou quelle plaque a produit chaque série. Pour les OEM médicaux, cette traçabilité est aussi importante que le prix, car le dossier historique de l’appareil en dépend.
5.3. Prototypes et Premières Pièces
Pour une nouvelle conception, XHX produit généralement un prototype ou une première pièce en une à deux semaines après réception du matériau. La première pièce comprend des pièces découpées au laser et formées, des assemblages soudés le cas échéant, ainsi qu’une finition d’essai afin que le client puisse vérifier les cotes, la couleur, la texture et l’ajustement avant la production en série. Des outils de pliage spéciaux, des gabarits de soudage ou des matrices de formage ajoutent quelques jours à deux semaines selon la complexité. La première pièce constitue la phase de validation : le client approuve les pièces et le rapport d’inspection qui l’accompagne, et seule cette approbation autorise l’usine à lancer la commande complète.
La première pièce est également le moment où la plupart des problèmes de planning sont détectés précocement. Si un rayon de pliage est trop prononcé pour le matériau, si un trou est trop proche d’une pliage, ou si une surface peinte présente une texture inattendue, lefabricant peut corriger le processus rapidement. Les clients qui examinent la première pièce dans les délais gagnent le plus de temps, car l’usine peut lancer la production tandis que la modification technique est encore fraîche. Attendre plusieurs jours ou semaines pour approuver une première pièce ajoute exactement ce délai à la date de livraison.
5.4. Planification de la production et goulot d’étranglement de la finition
La production en série est planifiée sous forme de flux, et non comme une accumulation d’opérations individuelles. Pour des quantités comprises entre 100 et 1 000 armoires, XHX prévoit généralement deux à quatre semaines de production après l’approbation de la première pièce, selon le nombre de procédés, le contenu soudé et les exigences de finition. Le découpe laser est rapide, le pliage est de vitesse moyenne, le soudage est lent et le traitement de surface représente le goulot d’étranglement ; l’usine séquonce donc les pièces de manière à ce que la capacité de revêtement ne reste jamais inoccupée en attente d’une simple support. Les équipes sont vérifiées en début et en fin de poste afin que les dérives dimensionnelles soient détectées avant de générer un gros lot de rebut.
L’assemblage et la quincaillerie ajoutent une semaine de travail supplémentaire pour les armoires entièrement montées. Portes, charnières, fermoirs, fixations PEM, joints d’étanchéité, bornes de mise à la terre et serre-câbles sont installés et testés fonctionnellement, et l’unité complète est inspectée avant l’emballage. Certains OEM reçoivent des panneaux plats et réalisent l’assemblage en interne, ce qui réduit le cycle de livraison ; d’autres nécessitent un habillage entièrement fini, prêt pour l’installation électronique. Le périmètre doit être précisé dans le devis, car l’écart entre pièces brutes et produits assemblés peut représenter deux semaines dans le planning.
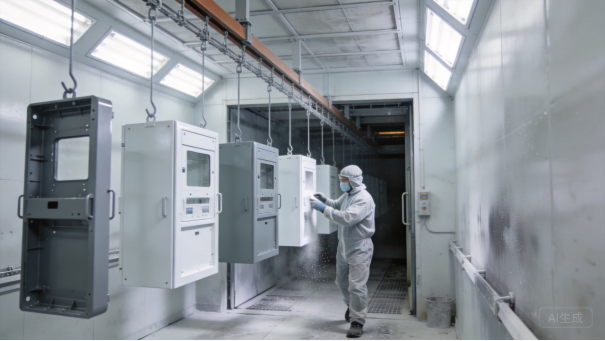
Panneaux d’armoires médicales revêtus en poudre sur la ligne de finition.
5.5. Inspection, emballage et expédition
La dernière partie du cycle est le contrôle qualité et la logistique. Chaque commande fait l’objet d’une inspection finale portant sur les dimensions, la qualité de surface, l’ajustement de la quincaillerie et la documentation, et les armoires finies sont protégées par un film, des protège-angles et un calage pour qu’elles arrivent sans bosses ni rayures. L’emballage des armoires médicales est particulièrement important car les surfaces revêtues se rayent facilement et les pièces de précision peuvent se déformer pendant le transport. XHX prépare également les listes de colisage, les certificats matériels et les rapports d’inspection afin que l’OEM reçoive un dossier complet avec la marchandise.
Le délai d’expédition dépend de la destination. Depuis Dongguan, le fret aérien vers l’Amérique du Nord ou l’Europe prend environ trois à sept jours, tandis que le fret maritime vers un port majeur prend trois à cinq semaines plus les formalités douanières et la livraison terrestre. Le taux de livraison dans les délais de XHX est de 93,1 % sur la plateforme Alibaba International, et la logistique peut être organisée aux conditions FOB, CIF ou DDP. Conseil pratique pour les acheteurs : figer la conception, approuver rapidement le premier article et commander des portes, panneaux ou supports de rechange avec la commande principale, car une petite commande ultérieure coûte plus cher que le prix unitaire initial.
6. Cas passés : projets d’armoires pour dispositifs médicaux
Les cas suivants sont des exemples représentatifs du type de travaux que réalise XHX Metal pour les fabricants OEM de dispositifs médicaux, présentés sans noms de clients ni détails propriétaires. Ils montrent comment les exigences produit, les matériaux et les procédés de fabrication s’articulent dans des projets réels, et ils mettent en évidence les décisions qui ont le plus d’impact sur le coût, la qualité et les délais. Aucune armoire médicale n’est identique à une autre, mais les tendances de ces projets se reproduisent constamment : revue de conception précoce, processus maîtrisés, documentation claire et approbation du premier article.
Les lecteurs doivent utiliser ces cas comme une check-list pour leurs propres projets. Si le produit est portable, observer comment l’épaisseur du matériau et le poids ont été maîtrisés ; s’il s’agit d’un instrument de laboratoire, examiner comment les fixations de précision et l’acier inoxydable ont été pris en charge ; s’il s’agit d’un dispositif à grand volume, regarder comment les outillages et la discipline des procédés ont permis de maintenir les coûts. Chaque cas se termine par une leçon qui peut être appliquée au prochain devis.
6.1. Logement de chariot diagnostique
Un fabricant d’équipements médicaux (OEM) avait besoin d’un boîtier pour un chariot de diagnostic sur roulettes : un cadre en aluminium, des panneaux revêtus de poudre blanche, un carénage arrière amovible et des supports de fixation pour un moniteur et un pack batterie. La conception initiale utilisait plus de 30 supports distincts, ce qui entraînait un temps de soudage important et de multiples risques d’erreur d’alignement. XHX a simplifié l’ensemble des supports en combinant les fonctions dans des ailettes formées, a réduit le nombre d’assemblages soudés et a standardisé la finition des panneaux avec un blanc RAL commun afin que l’appariement des couleurs soit reproductible d’un lot à l’autre.
Le résultat fut un montage plus épuré, plus rapide à assembler, livré en six semaines pour une quantité de 300 unités. La leçon principale portait sur le contrôle de la finition : le premier article présentait une légère variation de brillance entre les pièces en aluminium et en acier, corrigée en utilisant les mêmes ligne de prétraitement et de revêtement pour les deux substrats. La couleur et la texture doivent être validées sur les matériaux de production réels, et non présumées à partir d’une nuancier.
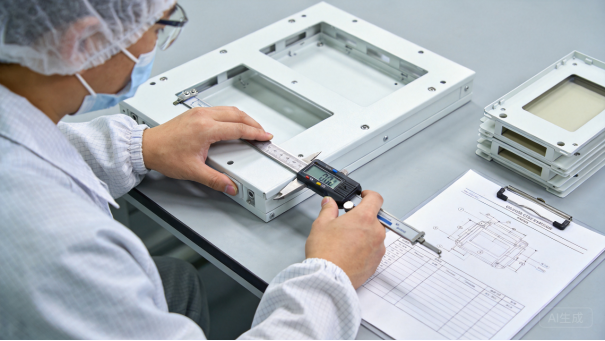
Inspection qualité d’un panneau de coffret médical fini en usine.
6.2. Boîtier pour moniteur portable
Un fabricant de moniteur patient portatif a demandé à XHX de produire un boîtier en aluminium 5052 de 1,2 mm doté d’une protection EMI interne, d’une trappe de batterie et de bossages de montage pour un module d’affichage. La quantité était de 2 000 unités par an, le coût de fabrication importait donc au même titre que la précision dimensionnelle. L’examen DFM a ajusté les distances trou-pli, réduit le nombre de plis en réalisant les parois latérales en une seule opération, et recommandé une disposition de nesting qui a permis d’économiser environ 15 % du coût matière.
Les prototypes ont été livrés en deux semaines et la production en série a pris quatre semaines. Le boîtier a passé les tests CEM et de chute du client sans modification de conception, principalement parce que les patrons de découpe et la séquence de pliage avaient été qualifiés sur la première pièce. La leçon à en tirer est que les économies DFM se cumulent sur les fortes séries : une petite amélioration du nesting ou du nombre de plis se traduit par une réduction annuelle significative des coûts sans altérer les performances du produit.
6.3. Châssis pour analyseur de laboratoire
Un fabricant d’instruments de laboratoire avait besoin d’un châssis en acier inoxydable pour un analyseur de paillasse destiné à manipuler des liquides de réactifs et fonctionnant en continu. Le châssis devait maintenir les pompes, les vannes et un assemblage optique de précision en positions exactes, résister au contact avec des produits chimiques de nettoyage, et s’ouvrir facilement pour la maintenance. XHX a fabriqué la structure en acier inoxydable 304 avec des bords formés, des joints d’angle soudés et meulés, des surfaces passivées et des patins de fixation usinés CNC pour le module optique.
Le projet comprenait la mesure du premier article pour chaque point de montage critique, les certificats matériaux de l’acier inoxydable et un rapport dimensionnel final que l’OEM a intégré au dossier historique du dispositif. La livraison a pris environ huit semaines pour 120 unités, y compris le temps supplémentaire de soudage et de finition requis par l’acier inoxydable. La leçon est que la documentation réglementaire fait partie intégrante du produit : l’OEM n’a pas demandé de certificats matériaux après la livraison, car cette exigence figurait dans le cahier des charges dès le départ.
6.4. Console de surveillance patient
Un autre projet portait sur le boîtier de console d’un système de surveillance patient : un bâti en acier à paroi fine avec des panneaux latéraux ventilés, une découpe pour écran et des points de fixation pour l’électronique interne. Le client avait déjà passé plusieurs mois sur le design industriel et souhaitait obtenir rapidement une version prête pour la production. XHX a réalisé le premier article en dix jours après arrivée des matériaux, puis a utilisé les retours du client sur l’alignement des portes et les jeux entre panneaux pour ajuster la séquence de pliage et la conception des charnières avant le lancement en série.
Cinq cents consoles ont été livrées en cinq semaines, l’assemblage final incluant portes, joints d’étanchéité, vis de terre et quincaillerie. Le projet a démontré la valeur d’un premier article rapide : les problèmes d’alignement ont été résolus lors du processus, sur sur le terrain, et l’OEM a évité un changement d’outillage coûteux ultérieurement. La leçon est qu’un fabricateur capable de produire rapidement des prototypes fournit à l’équipe de conception les informations nécessaires pour finaliser le produit avant le début de la production en série.
6.5. Leçons tirées de commandes réelles
À travers ces projets, cinq enseignements se répètent. Premièrement, définir le milieu d’utilisation et les exigences de nettoyage avant de fournir un devis, car ils déterminent le matériau et la finition. Deuxièmement, réaliser l’examen DFM en amont, car les principaux risques en coût et en calendrier se situent dans le dessin, et non à l’atelier. Troisièmement, valider l’échantillon initial rapidement, car c’est le dernier moment où les modifications restent économiques. Quatrièmement, spécifier la documentation, les certificats matériaux et les rapports d’inspection au moment de la commande, et non après la livraison. Cinquièmement, maintenir les pièces de rechange et les commandes répétées liées au même design validé afin que la qualité reste cohérente.
Ces enseignements ne sont pas propres à XHX ; ils constituent la pratique standard des chaînes d’approvisionnement médicales matures. Ce qu’apporte un fabricant, c’est la rigueur pour les appliquer à chaque commande, y compris les plus petites. Pour les OEM, choisir un partenaire qui applique ces enseignements de manière cohérente est plus précieux que de comparer le prix unitaire le plus bas, car le coût d’un échec d’enceinte sur le terrain est bien supérieur à l’économie réalisée sur quelques pièces.
7. Résumé : Choisir le bon partenaire pour habillage médical
7.1. Conclusions clés
Un boîtier pour dispositif médical est un composant de précision, critique pour la sécurité, et non une boîte standard. Le matériau doit être sélectionné en fonction du cas d’usage : aluminium pour les dispositifs portables et de table, acier inoxydable pour les environnements humides et à haute hygiène, et acier enduit de poudre pour les grandes structures où le coût compte. La difficulté de fabrication se concentre dans les tolérances, le contrôle des parois minces, la distorsion des soudures et la finition de surface, et l’ensemble peut être maîtrisé grâce au découpe laser contrôlée, au pliage CNC, au soudage sur gabarit et à un inspection disciplinée.
Le délai est réaliste et prévisible lorsque la conception est complète : un nouveau boîtier typique nécessite un à trois jours ouvrables d’examen DFM, une à deux semaines pour un échantillon initial, et deux à quatre semaines pour des quantités de production de 100 à 1 000 unités, plus la finition et l’expédition. Le moyen le plus rapide de réduire le calendrier est de figer la conception, de valider l’échantillon initial rapidement et de commander les pièces de rechange avec la série principale. La documentation fait partie du produit, donc l’OEM doit demander les certificats matériaux, les rapports dimensionnels et les registres de processus dès le départ.
7.2. Pourquoi XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) est une entreprise privée spécialisée dans la production et la transformation de tôle, et les coffrets pour dispositifs médicaux font partie des catégories que l’usine prend en charge avec le même équipement et la même rigueur que pour les produits de télécommunication, industriels et de data center. L’usine dispose de deux machines de découpe laser à fibre de 6 kW, de plieuses CNC, de soudure TIG, MIG et laser, d’une ligne automatique d’ébavurage, d’usinage CNC, et d’une capacité annuelle d’environ 500 000 pièces dans le respect de la norme ISO 9001:2015.
L’entreprise collabore avec les OEM à chaque étape : examen DFM et devis, prototypage, pièce de premier article, production en série et commandes répétées. L’équipe communique en anglais, répond de manière détaillée aux questions d’ingénierie et fournit la documentation d’inspection et des matériaux requise par les projets médicaux. L’usine étant une entreprise privée verticalement intégrée, les décisions relatives à la planification, aux changements de procédés et aux questions de qualité sont prises en interne plutôt que transmises à une société de trading.
7.3. Contact et prochaines étapes
Le moyen le plus rapide de démarrer est d’envoyer à XHX un modèle 3D, un plan 2D et une brève description de l’environnement d’utilisation pour un examen DFM et un devis. L’équipe ingénierie peut confirmer le matériau, le traitement de surface, la difficulté de production et le délai réaliste en quelques jours ouvrables, et la réponse contiendra des recommandations spécifiques plutôt qu’une liste de prix générique. Contactez Barry au +86 13244963694 ou à sales01@xinghaoxin.com, ou visitez https://www.xhxmetal.com. L’usine est située au 42, avenue Changtang, Yantian, ville de Chang’an, Dongguan, Guangdong, Chine, et les devis sont disponibles en termes FOB, CIF et DDP.
Le développement des dispositifs médicaux continuera d’évoluer vers des produits plus compacts, plus connectés et plus utilisables à domicile, mais le coffret devra toujours protéger l’électronique, gérer la chaleur, bloquer les interférences, résister aux nettoyages et présenter une apparence professionnelle sur un plan de travail hospitalier ou dans une cuisine. Un partenaire en tôlerie qui comprend ces exigences, maîtrise ses procédés et documente son travail aidera l’OEM à livrer un meilleur produit dans les délais. Tel est le standard qu’applique XHX à chaque commande de coffret médical, et c’est le bon point de départ pour tout nouveau projet.
Questions fréquemment posées
Q : Quels sont les meilleurs matériaux pour les coffrets de dispositifs médicaux ?
A : L’aluminium 5052 et 6061 sont les meilleurs choix pour les dispositifs portables et de table, l’acier inoxydable 304 ou 316 est idéal pour les environnements humides et à haute hygiène, et l’acier peint en poudre est le choix le plus économique pour les grands habillages structuraux. Le choix final doit reposer sur l’environnement d’utilisation de l’appareil, les agents de nettoyage, l’objectif de poids, les besoins en blindage et la durée de vie.
Q : Quel est le délai pour un prototype de boîtier médical ?
R : Après revue de conception et approvisionnement des matériaux, un premier article est généralement produit en une à deux semaines. Des outillages de pliage spéciaux, des gabarits de soudage ou des fixtures de test peuvent ajouter quelques jours à deux semaines. L’approbation par le client du premier article constitue le point de passage obligatoire avant la production en série.
Q : Quelles tolérances XHX Metal peut-elle atteindre sur les boîtiers médicaux ?
R : Les tolérances standards en tôlerie sont d’environ 0,1 mm pour les éléments critiques d’assemblage, avec une précision de positionnement laser d’environ 0,01 mm sur la table de découpe. Des tolérances plus serrées sont possibles sur les surfaces usinées CNC et doivent être spécifiées sur le dessin afin que le plan d’inspection corresponde au cahier des charges.
Q : Fournissez-vous une documentation pour les dossiers réglementaires ?
R : Oui. XHX Metal fournit des certificats de matière, des rapports d’inspection du premier article, des rapports dimensionnels et des registres de processus conformes à ISO 9001:2015. L’OEM doit préciser la documentation requise dans la commande afin que le dossier soit complet pour le dossier historique de l’appareil.
Q : Pouvez-vous soutenir les commandes OEM médicales à faible volume ?
R : Oui. XHX Metal produit des prototypes, des quantités pilotes et la production en série à partir de la même base de procédés, de sorte qu’un lot de 20 unités pour un essai clinique et une commande de production de 2 000 unités sont traités avec une qualité et une traçabilité constantes.
Comparaison des matériaux pour boîtiers de dispositifs médicaux
| Matériau | Poids | Résistance à la corrosion | Usage médical typique |
| Aluminium 5052/6061 | Léger | Bonne | Dispositifs portables, panneaux, poignées, montages |
| Acier inoxydable 304/316 | Lourd | Excellente | Zones humides, équipements chirurgicaux et de laboratoire |
| Acier peint en poudre | Modéré | Bonne après revêtement | Grands boîtiers, châssis, enveloppes de consoles |
| Plastique (pièces cosmétiques) | Très léger | Variable | Cadres, capots, pièces isolantes |
À propos de XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) est une entreprise privée de fabrication de tôlerie basée à Dongguan, dans la province du Guangdong, en Chine, spécialisée dans la production et la transformation d’enceintes, châssis, structures et pièces de précision pour les équipements médicaux, de télécommunications, industriels et de centres de données. L’usine est équipée de deux machines de découpe laser à fibre de 6 kW, de plieuses CNC, de postes de soudage TIG, MIG et laser, d’une ligne automatique d’ébavurage et de centres d’usinage CNC, avec une capacité annuelle d’environ 500 000 pièces, dans le respect de la norme ISO 9001:2015.
Contact : Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com | No 42, avenue Changtang, Yantian, ville de Chang’an, Dongguan, Guangdong, Chine