Una guida ingegneristica pratica di XHX Metal per OEM di dispositivi medici, team R&D e professionisti degli approvvigionamenti
1. Panoramica del prodotto: cosa sono gli schermi per dispositivi medici
1.1. Cosa fa effettivamente uno schermo
Uno schermo per dispositivo medico è l’alloggiamento protettivo che circonda l’elettronica, gli alimentatori, i sensori, i display e i connettori di un prodotto medico. Non è semplicemente una scatola: è un componente portante e critico per la sicurezza che trasporta il peso, gestisce il calore, scherma i circuiti sensibili dalle interferenze elettromagnetiche e separa l’utente dalle parti elettriche sotto tensione. Nei monitor per pazienti, nelle pompe per infusione, nei carrelli diagnostici, negli analizzatori da laboratorio e nelle console di imaging, lo schermo definisce come il dispositivo si percepisce per il clinico, quanto in modo sicuro esegue le proprie funzioni e quanto facilmente può essere pulito, mantenuto e aggiornato. La fabbricazione di lamiere è la soluzione più comune per questi alloggiamenti perché combina precisione dimensionale, resistenza meccanica e qualità della superficie controllata in un processo di produzione ripetibile.
Da una prospettiva ingegneristica, lo schermo deve soddisfare diversi compiti contemporaneamente. Protegge l’elettronica da polvere, versamenti di liquidi e impatti accidentali; sostiene i sottoassiemi interni con caratteristiche di montaggio precise; fornisce continuità di messa a terra e schermatura; e crea l’interfaccia che gli utenti toccano, trasportano e montano. Un alloggiamento progettato male può causare guasti EMC, surriscaldamento, ingresso di acqua o rumori meccanici, tutti problemi difficili e costosi da risolvere dopo che il dispositivo è stato implementato sul campo. È per questo che gli OEM medici considerano lo schermo parte dell’architettura del prodotto piuttosto che un intervento estetico tardivo.
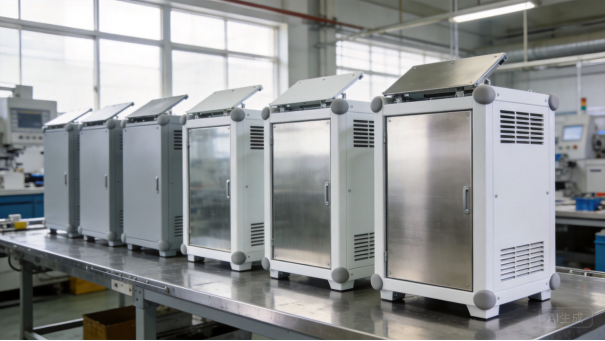
Schermi per dispositivi medici in lamiera su un tavolo di ispezione in fabbrica.
1.2. Tipi di alloggiamento attraverso la gamma di prodotti medici
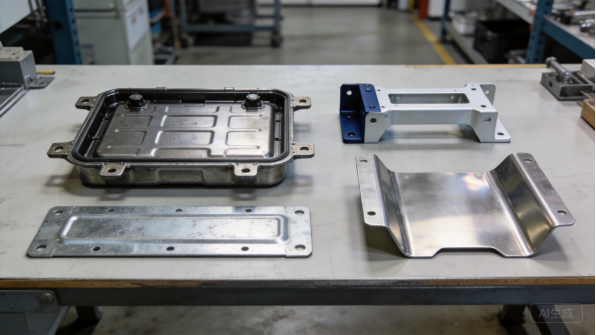
I prodotti medicali spaziano in un intervallo estremamente ampio di forme e dimensioni, per cui anche i relativi ingombri sono estremamente variabili. Un monitor portatile dei segni vitali potrebbe richiedere un involucro compatto in alluminio dal peso inferiore a 500 grammi, mentre una console per tomografia computerizzata può esigere grandi pannelli in acciaio con finitura a polvere, una struttura portante, sistemi di gestione dei cavi e un supporto per il display. Tra i componenti in lamiera più comuni vi sono telai e pannelli posteriori, cornici frontali, coperture superiori e laterali, staffe di fissaggio, manici di trasporto, carrelli per apparecchiature e telai protettivi. Anche un singolo prodotto spesso combina più parti trasformate in lamiera: ad esempio, un pannello frontale in alluminio da 1,2 mm, un telaio interno in acciaio da 1,5 mm, sottili staffe per schede a circuito stampato e una copertura ventilata per l’alimentatore.
Questi diversi tipi di carter presentano sfide produttive molto differenti. I dispositivi portatili richiedono materiali sottili, peso ridotto e elevate precisione d’assimo; gli strumenti da banco per uso laboratoristico necessitano di strutture rigide e caratteristiche di fissaggio di precisione; le apparecchiature di imaging e monitoraggio richiedono grandi superfici piane con deformazioni controllate. Alcuni prodotti sono assemblati a partire da decine di parti formatе, mentre altri fanno ricorso a telai profondamente tirati o saldati. Per un OEM del settore medico, il tipo di carter determina gli attrezzi, la sequenza processuale, il piano di ispezione e i tempi di consegna, pertanto la definizione del prodotto deve essere chiara prima dell’avvio della trasformazione.
1.3. Normative che influenzano la progettazione
Gli involucri dei dispositivi medici sono regolamentati da una fitta rete di requisiti normativi e tecnici. Il principale standard internazionale di riferimento è IEC 60601-1, che copre la sicurezza fondamentale e le prestazioni essenziali delle apparecchiature elettriche mediche, incluse le distanze di fuga e di isolamento, l’azionamento a terra, la protezione contro l’ingresso di corpi solidi e liquidi, nonché la resistenza meccanica degli involucri. La gestione del rischio segue la norma ISO 14971, mentre i sistemi qualitativi dei produttori si attestano sulla ISO 13485. I dispositivi comercializzati negli Stati Uniti devono essere inoltre fabbricati nell’ambito di normative sul sistema qualitativo applicate dalla FDA, che prevedono processi controllati, metodi validati e tracciabilità dei documenti relativi ai componenti che incidono su sicurezza e prestazioni.
Per un fornitore di lamiera, questi standard si traducono in obblighi pratici. I certificati dei materiali devono attestare la qualità e lo spessore; i report di collaudo dimensionale devono dimostrare che le caratteristiche di montaggio sono conformi al disegno; il trattamento superficiale deve resistere ai detergenti specificati dal cliente; e il processo produttivo deve essere controllato e documentato. Il cassaletto è spesso parte del fascicolo storico del dispositivo, quindi un produttore che non è in grado di fornire documentazione non è un partner affidabile. XHX Metal mantiene un sistema di gestione qualità ISO 9001:2015 e collabora con OEM medicali per fornire il pacchetto di ispezione e documentazione necessario al loro team normativo.
1.4. Perché la lamiera è la soluzione standard per dispositivi complessi
La lamiera rimane il materiale standard per i cassaletti dei dispositivi medici perché risolve problematiche che le plastiche non affrontano. Il metallo offre uno schermaggio elettromagnetico naturale, critico quando motori, pompe e trasmettitori wireless operano all’interno dello stesso alloggiamento. Dissipa il calore lontano da alimentatori e processori, permettendo al cassaletto di funzionare come dissipatore passivo. Presenta un elevato rapporto resistenza-peso, per cui pannelli di alluminio sottili possono proteggere l’elettronica senza appesantire un dispositivo portatile. È inoltre igienizzabile: una superficie metallica correttamente finita resiste ai disinfettanti, non assorbe liquidi e può essere pulita in ambiente clinico.
Altrettanto importante è la scalabilità della lamiera. Taglio laser, piegatura CNC e saldatura permettono di realizzare un singolo prototipo per poi passare alla produzione di migliaia di pezzi mantenendo lo stesso progetto e processo. Le attrezzature sono relativamente semplici rispetto allo stampaggio a iniezione, quindi le iterazioni progettuali sono più veloci ed economiche. Questa combinazione di schermatura, prestazioni termiche, resistenza meccanica, igienizzabilità e flessibilità produttiva spiega perché la maggior parte dei dispositivi medici avanzati utilizza ancora un telaio o un cassaletto metallico, anche quando vengono aggiunte coperture in plastica a scopo estetico.
1.5. Il ruolo di XHX nella filiera medica
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) è un’azienda a capitale privato specializzata nella produzione e lavorazione di armadiature, telai e strutture in lamiera per apparecchiature mediche, telecomunicazioni, industriali e data center. Lo stabilimento di Dongguan copre circa 2.000 metri quadrati, impiega circa 30 persone e ha una capacità produttiva annuale di circa 500.000 pezzi. La produzione si basa su due tagliatrici laser a fibra da 6 kW, piegatrici CNC, stazioni di saldatura TIG, MIG e laser, una linea automatica di sberlipatura e centri di lavorazione CNC, il tutto supportato dalla gestione qualità ISO 9001:2015.
Per i OEM del settore medico, l’azienda opera come estensione del team ingegneristico. XHX esamina i disegni per la fattibilità produttiva, raccomanda materiali e finiture, realizza prototipi e primi campioni, gestisce la produzione in serie e fornisce le relazioni dimensionali e i certificati dei materiali necessari per la documentazione regolatoria. Le sezioni seguenti spiegano come vengono utilizzate le armadiature mediche, quali materiali scegliere, dove la produzione presenta criticità, quali sono i tempi di consegna e come si presentano i progetti reali, in modo che gli acquirenti sappiano cosa preparare prima di richiedere un preventivo.
2. Utilizzo: Dove funzionano le armadiature per dispositivi medici
2.1. Ospedali e ambienti clinici
Le apparecchiature ospedaliere subiscono sollecitazioni più intense di quanto la maggior parte delle persone realize. Un monitor da letto viene spostato tra le stanze, pulito con disinfettante più volte al giorno, urtato contro letti e pareti, e deve continuare a funzionare collegato a prese elettriche sovraffollate. L’armadiatura deve quindi avere superfici in grado di sopportare alcol, candeggina e detergenti a base di ammonio quaternario senza scolorirsi o creparsi; sigilli che tengano lontani i liquidi dall’elettronica; maniglie, piedini con rotelle e staffe di montaggio che resistano agli anni di utilizzo. Qualsiasi spigolo vivo o giunto mal sigillato diventa un problema per la pulizia e il controllo delle infezioni, quindi la finitura degli spigoli e la sigillatura fanno parte delle specifiche di prodotto e non un ripensamento successivo.
Lo stress meccanico fa anche parte dell’uso quotidiano. I carrelli vengono spinti oltre le soglie, i dispositivi vengono sollevati sugli scaffali e i monitor a muro vengono installati e rimossi da personale diverso. L’involucro deve resistere agli urti senza trasmettere le sollecitazioni all’elettronica, e le cerniere delle porte, le serrature e i fissaggi devono rimanere allineati per migliaia di cicli. I team clinici raramente riportano questi requisiti nella richiesta di preventivo, ma un produttore esperto li integra nel progetto scegliendo lo spessore del materiale appropriato, aggiungendo pieghe di rinforzo e specificando hardware sostituibile in campo.
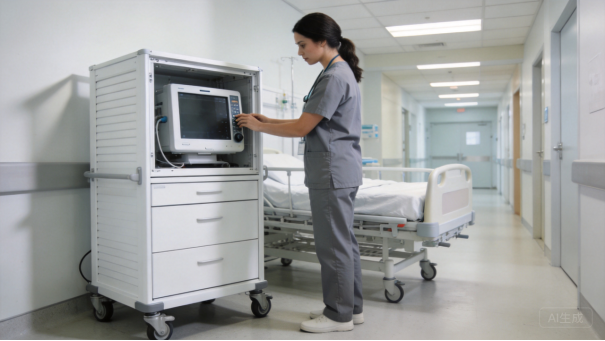
Un dispositivo medico in un involucro in lamiera bianca utilizzato su un carrello diagnostico ospedaliero.
2.2. Attrezzature diagnostiche e di laboratorio
Gli analizzatori di laboratorio e i sistemi diagnostici funzionano quasi continuamente in ambienti che combinano calore, vibrazioni e esposizione a prodotti chimici. Le centrifughe vibrano, le pompe per reagenti producono umidità e i processori generano calore, quindi l’involucro deve mantenere i componenti interni in posizioni precise gestendo al contempo il flusso d’aria e contenendo gli sversamenti. Le superfici in acciaio inossidabile sono comuni nelle aree umide perché resistono alla corrosione e possono essere pulite con un panno, mentre i telai in acciaio verniciato a polvere offrono maggiore rigidità a costi inferiori. La costruzione modulare è importante in laboratorio, dove i tecnici devono raggiungere pompe, valvole e schede elettroniche senza smontare lo strumento intero.
La gestione termica è un requisito d’uso fondamentale per questa categoria. Gli involucri degli analizzatori includono spesso pannelli ventilati, alloggiamenti per filtri, supporti per ventole e condotti dell’aria, e il progetto in lamiera deve garantire che il flusso d’aria raggiunga i componenti corretti senza creare punti caldi. L’involucro svolge inoltre un ruolo nelle prestazioni acustiche, poiché il personale di laboratorio passa intere turnazioni accanto a strumenti in funzione. L’aggiunta di nervature di irrigidimento, il montaggio isolato delle ventole e la sigillatura delle fessure dei pannelli sono tutte operazioni di lavorazione che trasformano un semplice alloggiamento in un prodotto che funziona in silenzio in un vero laboratorio.
2.3. Dispositivi per assistenza domiciliare e portatili
La parte più dinamica del mercato dei dispositivi medici è l’assistenza domiciliare, dove i dispositivi devono essere abbastanza leggeri da poter essere portati da un paziente e abbastanza resistenti da sopravvivere a una caduta su un pavimento di cucina. Le pompe infusionali, i concentratori di ossigeno, le macchine per la terapia del sonno e i dispositivi di monitoraggio remoto utilizzano tutti alloggiamenti compatti in lamiera, generalmente realizzati in alluminio o acciaio da 1,0 a 1,5 mm con finiture verniciate a polvere o anodizzate. Il peso è controllato attraverso la selezione dei materiali e il nesting degli sviluppi piani, mentre la resistenza deriva da flange piegate, costole e profili lavorati, anziché da lamiere spesse.
L’usabilità è diversa in un ambiente domestico. I pazienti possono avere forza o destrezza limitate, quindi i coperchi batteria, le porte e le chiusure devono essere facili da azionare e l’alloggiamento non deve presentare spigoli vivi. Le istruzioni per la pulizia sono più semplici rispetto a quelle ospedaliere, ma il dispositivo può comunque essere asciugato con detergenti domestici, quindi la finitura deve essere durevole. Anche la manutenibilità è importante, poiché i dispositivi domestici vengono restituiti per la riparazione; un produttore che conserva i disegni, i ricambi e la documentazione di montaggio può aiutare l’OEM a ricostruire i dispositivi in modo rapido ed economicamente vantaggioso.
2.4. Ciclo di vita del prodotto OEM e aftermarket
Gli OEM di dispositivi medici acquistano alloggiamenti in diverse fasi, e i requisiti cambiano a ogni stadio. In fase di ricerca e sviluppo, gli ingegneri necessitano di una manciata di prototipi in tempi rapidi, spesso con caratteristiche ancora in fase di modifica. In fase di produzione pilota, è necessario disporre di un numero sufficiente di componenti per la valutazione clinica e i test normativi, con documentazione a dimostrazione di come i pezzi siano stati realizzati. In fase di produzione in serie, è richiesta una qualità costante a un costo prevedibile, mentre nella fase di aftermarket servono pannelli, porte e staffe di ricambio ancora adatti a dispositivi prodotti anni prima.
Un partner competente nella lavorazione della lamiera supporta tutte queste fasi senza perdere il controllo del progetto. Ciò significa conservare i disegni tecnici e la cronologia delle revisioni, mantenere i maschietti e le attrezzature, controllare i materiali affinché un lotto di sostituzione corrisponda al colore e allo spessore originali e documentare le modifiche tramite un processo di variazione ingegneristica. Per i prodotti medicali, il controllo di configurazione non è opzionale: un pannello sostituito con uno spessore o una finitura leggermente diversi può incidere sulla sicurezza, sulle prestazioni o sulla documentazione normativa. Il produttore e l’OEM devono concordare le modalità di approvazione di revisioni, deviazioni e sostituzioni di materiali.
2.5. Trasformare i casi d’uso in specifiche
La lezione pratica è che la specifica dell’involucro dovrebbe essere redatta partendo dal caso d’uso prima di ordinare qualsiasi materiale. Il team di ingegneria dovrebbe rispondere a un piccolo insieme di domande: dove verrà utilizzato il dispositivo, quali agenti pulenti lo toucheranno, quale intervallo di temperatura e umidità deve sopportare, quale grado IP è richiesto, quanto peso deve sostenere, come verrà montato e con quale frequenza dovrà essere aperto per la manutenzione. Ogni risposta modifica il progetto e ogni modifica al progetto cambia costi e tempi di consegna.
Quando XHX riceve un disegno tecnico e un questionario insieme, la revisione DFM (Design for Manufacturability) può raccomandare lo spessore del materiale, il raggio di piega, il sistema di finitura e il piano di ispezione corretti già nella prima risposta. Quando il caso d’uso manca, il preventivo deve fare assunzioni, e le assunzioni solitamente diventano richieste di modifica successivamente. È questo il motivo per cui la revisione DFM rappresenta il primo e il passo più prezioso: trasforma il modo in cui il dispositivo viene utilizzato in decisioni produttive concrete che possono essere approvate prima dell’inizio della produzione.
3. Selezione del materiale: scegliere il materiale giusto
3.1. Leghe di alluminio: il cavalcavia leggero
L’alluminio è il materiale più comune per involucri medici portatili e da banco perché pesa circa un terzo rispetto all’acciaio offrendo al contempo eccellente resistenza, schermatura e conducibilità termica. Le leghe 5052 e 6061 sono gli standard del settore per la lavorazione lamiere. La 5052 offre buona resistenza alla corrosione e formabilità, il che la rende ideale per pannelli, coperture e staffe con pieghe complesse; la 6061 fornisce maggiore resistenza e si machina bene per telai strutturali e piastre di montaggio. I dati sulle proprietà del materiale di entrambe le leghe sono ampiamente pubblicati, ad esempio tramite MatWeb, e gli spessori tipici per involucri variano da 1,0 a 3,0 mm a seconda delle dimensioni e del carico del dispositivo.
L’alluminio risponde anche bene ai trattamenti superficiali. Può essere anodizzato per una finitura dura e resistente ai graffi, verniciato a polvere in quasi bianco o grigio medicale, oppure lasciato con aspetto spazzolato per i pannelli frontali visibili. Il suo strato naturale di ossido garantisce resistenza alla corrosione e la sua conducibilità termica consente all’involucro di contribuire al raffreddamento dell’elettronica interna. Il compromesso è che l’alluminio costa di più al chilogrammo rispetto all’acciaio e richiede una pratica attenta di piegatura e saldatura per evitare crepe o distorsioni, che è esattamente il tipo di controllo di processo che un’azienda specializzata in lavorazioni lamiere fornisce.
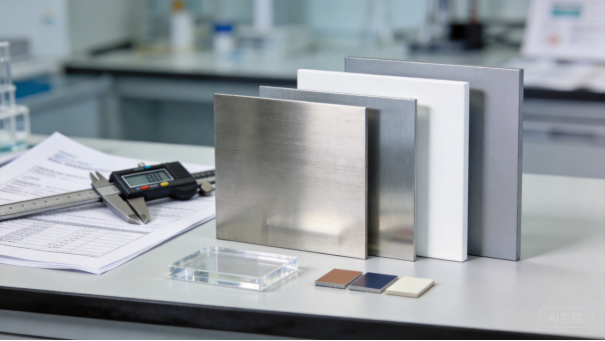
Campioni di materiali per custodi mediche, finiture e strumenti di misurazione su un banco da lavoro.
3.2. Acciaio inossidabile: durabilità e igiene
L’acciaio inossidabile viene selezionato quando il dispositivo sarà esposto ad acqua, prodotti chimici o disinfettazione ripetuta. I gradi 304 e 316 formano una superficie auto-rigenerante di ossido di cromo che resiste alla corrosione senza vernice, il che li rende adatti per apparecchiature chirurgiche, strumenti analitici umidi e custodi utilizzati in ambienti in cui la verniciatura a polveri potrebbe scheggiarsi. Il grado 316 aggiunge molibdeno per una resistenza ancora migliore ai cloruri e alle soluzioni detergenti mediche. L’acciaio inossidabile è più pesante e costoso dell’alluminio o dell’acciaio verniciato, quindi viene utilizzato in modo selettivo: superfici che devono essere sterilizzate, parti strutturali che richiedono la massima durabilità e pannelli visibili dove un aspetto medico professionale è importante.
La finitura superficiale è un dettaglio importante nella lavorazione dell’acciaio inossidabile. Una finitura spazzolata No. 4 nasconde impronte digitali e piccoli graffi, mentre una finitura specchiata è più facile da pulire ma mostra ogni segno. Le zone saldate sull’acciaio inossidabile devono essere pulite e passivate per ripristinare la resistenza alla corrosione, e i bordi tagliati al laser devono essere privati dei bave per evitare superfici di contatto taglienti. Utili confronti tecnici dei gradi di acciaio inossidabile sono disponibili nelle fonti di ingegneria dei materiali come AZoMaterials, e la scelta finale deve sempre essere validata rispetto agli agenti detergenti e ai metodi di sterilizzazione presenti nelle istruzioni per l’uso del prodotto.
3.3. Acciaio rivestito a polvere: protezione conveniente
Per custodi di grandi dimensioni, telai interni e strutture portanti, l’acciaio rivestito a polvere è il modo più economico per combinare resistenza, rigidità e aspetto uniforme. L’acciaio laminato a freddo come SPCC fornisce una superficie liscia per la verniciatura, mentre l’acciaio galvanizzato come SECC offre protezione dalla corrosione sotto il rivestimento. Il processo inizia con la pulizia e il pretrattamento chimico, tipicamente fosfato di zinco o un rivestimento di conversione senza cromo, seguito dall’applicazione elettrostatica della polvere e dalla cottura in forno. Il film reticolato è resistente, anti-graffio e disponibile in qualsiasi colore RAL, il che facilita il matching del design industriale di un prodotto medico.
La qualità della verniciatura a polvere dipende dalla preparazione e dalla mascheratura. I fori per viti e fissaggi PEM devono essere mascherati o filettati nuovamente affinché la ferramenta si adatti dopo il rivestimento, i punti di messa a terra devono restare conduttivi e i pezzi devono essere appesi in modo che il rivestimento non si accumuli negli angoli. Il Powder Coating Institute pubblica linee guida pratiche per la预处理ione, l’applicazione e i collaudi di qualità, e un buon produttore segue la stessa disciplina: verificando lo spessore del film, l’adesione e la coerenza cromatica su ogni lotto, piuttosto che dare per scontato che il rivestimento venga bene.
3.4. Metallo versus Plastica: quando vince il metallo
Molti prodotti medicali combinano un telaio in metallo con coperture estetiche in plastica, e la scelta del materiale merita più attenzione di un semplice preferitoismo. Il metallo vince ogni volta che è richiesto uno schermo elettromagnetico, perché un involucro conduttivo continuo fornisce l’attenuazione che le parti in plastica non possono eguagliare. Il metallo vince anche quando è necessario dissipare il calore dall’elettronica di potenza, quando l’involucro deve sopportare carichi strutturali e quando il prodotto deve sopravvivere per anni a pulizia e trasporto. Per i pannelli piani di grandi dimensioni, il metallo è inoltre meno soggetto a svergolamento e deformazione rispetto alla plastica nel corso della vita utile.
La plastica rimane utile per piccole coperture, cornici anteriori, maniglie e parti che devono essere elettricamente isolanti, e può realizzare forme organiche difficili da stampare da lamiera. Il compromesso manifatturiero è concreto: lo stampaggio a iniezione richiede attrezzature costose e cambia lentamente, mentre la lamiera può essere prototipata dallo stesso disegno in pochi giorni. Per i dispositivi medici regolamentati, il metallo semplifica inoltre la tracciabilità del materiale e il riciclo. In pratica, la migliore architettura è spesso una struttura e telaio in metallo con plastica solo dove il design lo richiede.
3.5. Finiture e trattamento delle superfici
La finitura è dove la selezione del materiale diventa prestazione del prodotto. La verniciatura a polvere fornisce una superficie liscia e lavabile in bianco, grigio chiaro e colori medicali personalizzati, e i rivestimenti testurizzati nascondono i graffi sulle superfici che subiscono usura. L’anodizzazione conferisce all’alluminio una superficie dura e resistente all’abrasione senza aggiungere spessore. Le finiture conduttive, come le aree di messa a terra in metallo nudo, la nichelatura o le guarnizioni conduttive, mantengono la continuità dello schermo attraverso le giunzioni dei pannelli. La serigrafia aggiunge icone, avvertenze e branding, ma qualsiasi testo stampato deve resistere agli stessi agenti chimici di pulizia del rivestimento.
La qualità superficiale è anch’essa una specifica di fabbricazione. Gli alloggiamenti medicali devono avere spigoli sbsbarbati, angoli arrotondati e una rugosità superficiale definita che sia facile da pulire con uno straccio; le saldature visibili devono essere smerigliate e uniformate laddove il disegno richieda un aspetto senza giuntole. Lo spessore del rivestimento deve essere controllato in modo che i fori filettati ricevano comunque i fissaggi, e le aree mascherate vanno verificate dopo la reticolazione. Quando il sistema di finitura viene scelto precocemente e approvato su un campione iniziale, l’involucro ha un aspetto professionale e garantisce prestazioni affidabili per tutta la vita del dispositivo.
4. Difficoltà di produzione: precisione, distorsione e controllo della finitura
4.1. Tolerenze strette e controllo delle pareti sottili
Gli alloggiamenti medicali sono prodotti di precisione anche quando sembrano scatole semplici. I pannelli di accoppiamento, le cornici anteriori, le aperture per display e le pratiche per connettori richiedono tipicamente tolleranze di circa 0,1 mm o migliori, e l’assieme completo deve montarsi senza giochi, scatti o bloccaggi. Le pareti sottili in alluminio tra 1,0 e 1,5 mm rendono ciò difficile perché il materiale si deforma facilmente durante il taglio, la piegatura, la saldatura e la movimentazione. Il team di progettazione deve controllare la distanza tra fori e pieghe, tenere conto dell’allungamento di piegatura e del ritorno elastico, e pianificare la sequenza di lavorazione in modo che ogni dimensione critica sia generata da un processo stabile anziché da regolazioni manuali.
Il controllo delle tolleranze inizia dal piano di sviluppo. Il taglio laser posiziona i fori rispetto al bordo del foglio e, se un foro è fuori posizione sulla parte piatta, l’errore aumenta dopo la piegatura. Il fabbricante deve inoltre considerare gli accumuli di tolleranza su più parti: un pannello anteriore, un telaio interno e un supporto di montaggio possono essere ciascuno entro tolleranza, ma l’apparecchio assemblato può risultare comunque fuori posizione. È per questo che il controllo del primo campione misura le caratteristiche critiche per l’assieme, non solo i singoli componenti, e perché una relazione dimensionale del fabbricante vale più di un disegno che appare completo.
4.2. Taglio laser e piegatura CNC
La produzione inizia con il taglio laser. XHX Metal opera con due macchine di taglio laser a fibra da 6 kW con precisione di posizionamento di circa 0,01 mm, che garantisce bordi puliti, piccole zone termicamente alterate e la capacità di tagliare alluminio e acciaio nello stesso lotto di produzione. I pezzi vengono impaginati sul foglio per minimizzare gli scarti e la qualità del bordo è controllata in modo che la degrossatura non asporti materiale critico dalle pareti sottili. Per i box medicali, il taglio laser è preferito perché permette di realizzare contorni complessi, lamelle sottili e fori di precisione senza costosi utensili.
La piegatura CNC quindi trasforma i pezzi piatti in custodi tridimensionali. L’operatore della pressa pieghatrice deve tenere conto dell’allungamento di piegatura, dell’effetto molla e della direzione di laminazione, e la macchina deve ripetere lo stesso angolo in tutto il lotto. Le piegature strette possono fessurare l’alluminio o far scheggiare il rivestimento zincato, quindi il raggio di piegatura viene adattato alla qualità e allo spessore del materiale. La distanza tra un foro e la linea di piegatura è un vincolo classico di progettazione: se un foro di fissaggio si trova troppo vicino alla piegatura, si deforma e il pezzo non può essere riparato. Una revisione DFM rileva questi problemi prima della produzione, motivo per cui il feedback ingegneristico fa parte del servizio e non è un costo aggiuntivo.
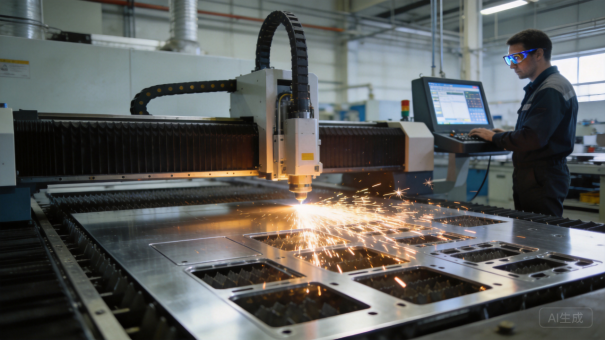
Taglio laser a fibra di pannelli metallici sottili per custodi di dispositivi medici.
4.3. Gestione della distorsione da saldatura
La saldatura è l’operazione a maggior rischio nella produzione di custodi medicali. Il calore della saldatura TIG, MIG o laser tende a deformare l’alluminio e l’acciaio sottili, e un telaio che è fuori squadra di 0,5 mm può causare il mancato allineamento delle porte, il bloccaggio dei pannelli e il mancato centratura dei fori di fissaggio. La soluzione è un’ingegneria del processo controllata: i pezzi vengono fissati in apposite scocche, saldati a punti prima delle passate finali e saldati in una sequenza che bilancia il calore su entrambi i lati dell’assieme. Dopo la saldatura, il fabbricante controlla le diagonali e le dimensioni critiche e raddrizza i pezzi se necessario.
La saldatura estetica è una seconda sfida. Le cuciture visibili sui dispositivi medici vengono generalmente smerigliate, uniformate e rifinite in modo che il manufatto appaia come una superficie continua singola, e qualsiasi porosità o sottosquadro diventa un problema di pulizia e corrosione. I custodi a tenuta stagna aggiungono il requisito di cuciture complete e consistenti a piena penetrazione. Linee guida tecniche sulla saldatura di lamiere sottili e sul controllo della distorsione sono disponibili presso organizzazioni come TWI Global, e XHX applica gli stessi principi nella produzione quotidiana: fissaggi, qualifica del processo, ispezione visiva e procedure di rettificazione che mantengono la distorsione sotto controllo.
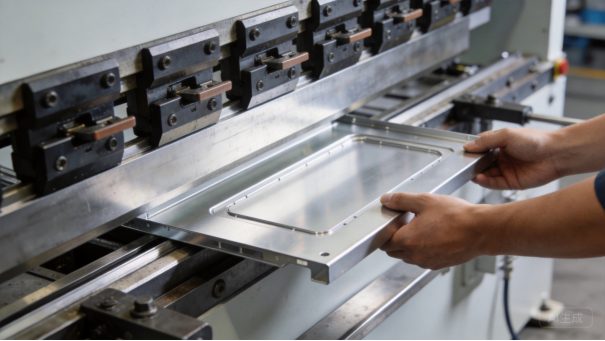
Piegatrice CNC che forma un pannello per contenitore medico di precisione in alluminio.
4.4. Finitura superficiale e igienizzabilità
La finitura di un contenitore medico non è decorativa; è un requisito funzionale. Ogni bordo deve essere privato delle bave, ogni angolo smussato e ogni superficie deve essere sufficientemente liscia per essere pulita con uno straccio e priva di crepe che possano trattenere materiale biologico. Le bave sulle superfici di tenuta possono tagliare le guarnizioni e i bordi taglienti su porte e coperture possono ferire pazienti e personale. La fabbricazione include pertanto la sbrilatura meccanica, la rotolatura dei bordi dove il disegno lo consente e un’ispezione visiva sotto una buona illuminazione prima della verniciatura.
I difetti di rivestimento sono un’altra fonte di difficoltà. La verniciatura a polvere può accumularsi negli angoli, Create depositi attorno alle filettature e lasciare porosità o effetto pelle d’arancia se la pretrattamento non è perfetto. Il mascheramento protegge i fori filettati e i punti di messa a terra, mentre il ritappatura o la pulizia dopo il rivestimento fanno parte del processo. Per l’acciaio inossidabile, l’obiettivo è una superficie passivata pulita senza contaminazioni da utensili in acciaio al carbonio. Questi dettagli sono facili da sottovalutare in un preventivo, ma rappresentano la differenza tra un telaio dall’aspetto medico e uno che sembra un prototipo.
4.5. Controllo qualità e tracciabilità
Il controllo qualità per i telai medicali va oltre il controllo di alcune dimensioni. XHX esegue il collaudo del primo pezzo su ogni nuovo design, verifica i certificati materiali rispetto allo stock in ingresso e misura le caratteristiche critiche con calibri, aste altimetriche e apparecchiature di misurazione coordinata. I collaudi funzionali includono la chiusura delle porte, il funzionamento delle cerniere, l’accoppiamento dei fissaggi, la continuità della messa a terra e le superfici di tenuta. Ogni lotto è collegato ai relativi documenti di produzione, consentendo all’OEM di risalire a un pezzo restituito al lotto di materiale, alla macchina e all’operatore che lo ha prodotto.
La tracciabilità supporta il fascicolo storico del dispositivo medico. L’OEM deve sapere che il telaio consegnato questo mese è realizzato con la stessa grado materiale, lo stesso sistema di rivestimento e la stessa via di processo del telaio che ha superato i test normativi. Qualsiasi deviazione, come un materiale sostituito o un raggio di piega rivisto, deve essere documentata e approvata. ISO 9001:2015 fornisce il quadro per la documentazione controllata, e i report ispettivi di XHX sono strutturati in modo che il team qualità dell’OEM possa revisionarli rapidamente e archivarli con confiança.
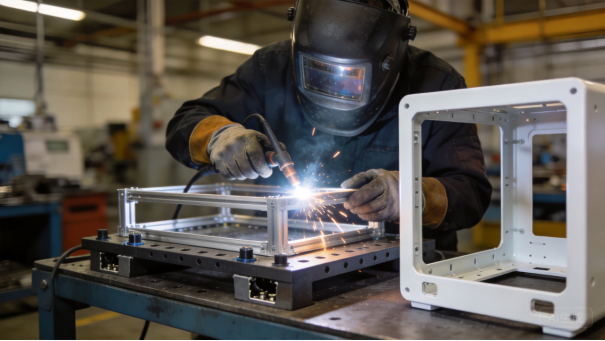
Saldatura TIG di un telaio per contenitore medico in alluminio su un banco di montaggio.
5. Tempi di consegna: dai disegni al contenitore consegnato
5.1. Revisione DFM e preventivo
Il tempo di inizio prima che la prima lamiera venga tagliata. Quando un OEM medico invia un modello 3D e un disegno 2D a XHX, il team di ingegneria esamina materiale, spessore, raggi di piega, schemi dei fori, tolleranze, finiture, fissaggi e requisiti della documentazione normativa. Questa revisione per la progettabilità normalmente richiede da uno a tre giorni lavorativi e produce una raccomandazione chiara su percorso di processo, piano di ispezione e consegna realistica. Il preventivo riflette quindi il lavoro effettivo: una semplice copertura in alluminio può essere preventivata rapidamente, mentre un telaio saldato in acciaio inox con finitura estetica richiede più tempo di ingegneria.
La revisione DFM rivela anche assunzioni che potrebbero ritardare il progetto in seguito. Se il disegno manca di una specifica di finitura, di una tolleranza su un foro di montaggio critico o di un requisito per certificati materiali, XHX lo segnala prima della produzione invece di scoprirlo al primo pezzo. Bloccare il design dopo la revisione DFM è la cosa più importante che un OEM possa fare per proteggere il programma, perché ogni cambiamento dopo l’approvazione riavvia una porzione del ciclo di produzione.
5.2. Approvvigionamento materiali
La disponibilità del materiale è la prima data fissa nel programma. Alluminio standard 5052 e 6061, acciaio laminato a freddo SPCC e acciaio zincato SECC sono generalmente disponibili dai fornitori locali in uno-tre giorni lavorativi, il che significa che la produzione può iniziare quasi immediatamente dopo la conferma dell’ordine. Materiali speciali, bobine preverniciate personalizzate, acciaio inox importato con certificati di molino o spessori non standard richiedono più tempo e dovrebbero essere confermati durante la revisione DFM. Poiché i prezzi dei metalli variano, il preventivo ha un periodo di validità e l’ordine dovrebbe essere piazzato prima della scadenza del prezzo.
La sostituzione del materiale è un rischio serio nei progetti medici. Se la qualità specificata non è disponibile, il fabbricante non deve scambiare silenziosamente con un’alternativa più economica; i team ingegneristici e normativi dell’OEM devono approvare qualsiasi modifica. XHX conserva i certificati materiali per ogni lotto e può identificare esattamente quale bobina o piastra ha prodotto ogni carico. Per gli OEM medici, quella tracciabilità è importante tanto quanto il prezzo, perché il fascicolo storico del dispositivo dipende da esso.
5.3. Prototipi e primi pezzi
Per un nuovo progetto, XHX produce tipicamente un prototipo o un primo pezzo entro una o due settimane dal ricevimento del materiale. Il primo pezzo include parti tagliate al laser e formatte, assiemi saldati dove richiesto, e una finitura provvisoria, così che il cliente possa verificare dimensioni, colore, texture e montaggio prima della produzione in serie. Attrezzi di piegatura speciali, sagome per saldatura o matrici di formatura aggiungono da alcuni giorni a due settimane, a seconda della complessità. Il primo pezzo è il gate: il cliente approva i pezzi e il relativo rapporto di ispezione, e solo allora l’officina conferma l’ordine completo.
Il primo pezzo è anche il momento in cui si individuano per tempo la maggior parte dei problemi di schedulazione. Se un raggio di piegatura è troppo stretto per il materiale, un foro è troppo vicino a una piega, oppure una superficie verniciata presenta una texture imprevista, il fabbricante può correggere rapidamente il processo. I clienti che esaminano tempestivamente il primo pezzo risparmiano il massimo del tempo, perché l’officina può iniziare la produzione mentre la modifica ingegneristica è ancora fresca. Attendere giorni o settimane per approvare un primo pezzo aggiunge esattamente quel tanto alla data di consegna.
5.4. Programmazione della Produzione e Collo di Bottiglia della Finitura
La produzione in serie è pianificata come un flusso, non come un accumulo di operazioni singole. Per quantità comprese tra 100 e 1.000 contenitori, XHX programma normalmente da due a quattro settimane di produzione dopo l’approvazione del primo pezzo, a seconda del numero di processi, del contenuto di saldatura e dei requisiti di finitura. Il taglio laser è veloce, la piegatura è media, la saldatura è lenta, e il trattamento superficiale è il collo di bottiglia; pertanto l’officina sequenzia le parti in modo che la capacità di rivestimento non rimanga mai inattesa in attesa di un singolo supporto. I turni vengono verificati all’inizio e alla fine, così da intercettare la deriva dimensionale prima che generi un ampio lotto di scarto.
L’assemblaggio e la ferramenta aggiungono un’altra settimana di lavoro per i contenitori completamente assemblati. Ante, cerniere, serrature, fissaggi PEM, guarnizioni, viti di messa a terra e fascette per cavi vengono installati e sottoposti a collaudo funzionale, e l’unità completa viene ispezionata prima dell’imballaggio. Alcuni OEM ricevono pannelli piani e assemblano internamente, riducendo il ciclo di consegna; altri richiedono un alloggiamento completamente finito pronto per l’installazione dell’elettronica. L’ambito deve essere specificato nel preventivo, perché la differenza tra pezzi grezzi e prodotti assemblati può equivalere a due settimane di programma.
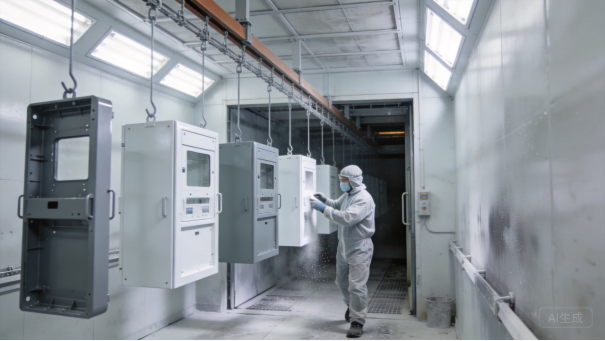
Pannelli per contenitori medici con rivestimento a polvere sulla linea di finitura.
5.5. Ispezione, Imballaggio e Spedizione
L’ultima parte del ciclo è il controllo qualità e la logistica. Ogni ordine riceve un’ispezione finale che copre dimensioni, qualità della superficie, montaggio dei componenti e documentazione, e i telai finiti vengono protetti con pellicola, protezioni per gli angoli e tiranti così da arrivare senza ammaccature o graffi. Il packaging per i telai medici è particolarmente importante perché le superfici verniciate si graffiano facilmente e i componenti di precisione possono deformarsi durante il trasporto. XHX prepara anche liste di imballaggio, certificati dei materiali e report di ispezione in modo che l’OEM riceva un pacco completo con la merce.
I tempi di spedizione dipendono dalla destinazione. Da Dongguan, il trasporto aereo verso Nord America o Europa richiede circa tre-sette giorni, mentre il trasporto marittimo verso un grande porto impiega tre-cinque settimane più sdoganamento e consegna finale. Il tasso di consegna puntuale di XHX è del 93,1% sulla piattaforma internazionale di Alibaba, e la logistica può essere organizzata con condizioni FOB, CIF o DDP. Consiglio pratico per gli acquirenti: bloccare il design, approvare rapidamente il primo campione e ordinare porte di scorta, pannelli o supporti insieme al lotto principale, perché un piccolo riordino successivo costa più del prezzo unitario originale.
6. Casi Passati: Progetti di Telai Medicali
I seguenti casi sono esempi rappresentativi del tipo di lavoro che XHX Metal svolge per OEM di dispositivi medici, presentati senza nomi dei clienti o dettagli proprietari. Mostrano come i requisiti del prodotto, i materiali e i processi manifatturieri si combinano nei progetti reali, e evidenziano le decisioni che più influenzano costo, qualità e consegna. Nessun telaio medico è identico all’altro, ma le caratteristiche di questi progetti ricompaiono continuamente: revisione del design anticipata, processi controllati, documentazione chiara e approvazione del primo campione.
I lettori dovrebbero utilizzare questi casi come una checklist per i propri progetti. Se il prodotto è portatile, osservare come sono stati controllati materiale sottile e peso; se si tratta di uno strumento da laboratorio, guardare come sono stati gestiti il montaggio di precisione e l’acciaio inossidabile; se è un dispositivo ad alto volume, vedere come tooling e disciplina del processo hanno mantenuto il costo contenuto. Ogni caso termina con una lezione che può essere applicata alla successiva quotazione.
6.1. Alloggiamento per Carrello Diagnostico
Un OEM di dispositivi medici aveva bisogno di un telaio per un carrello diagnostico su ruote: una struttura in alluminio, pannelli verniciati a polvere bianco, un pannello posteriore rimovibile e staffe di montaggio per monitor e pacchetto batterie. Il progetto originale prevedeva oltre 30 staffe separate, il che comportava lunghi tempi di saldatura e numerose opportunità di errori di allineamento. XHX ha semplificato il set di staffe combinando le funzioni in alette formate, ridotto il numero di giunzioni saldate e standardizzato la finitura dei pannelli con un bianco RAL comune per garantire la ripetibilità del colore nei diversi lotti.
Il risultato è stato un montaggio più pulito, più veloce da realizzare e consegnato entro sei settimane per una quantità di 300 unità. La lezione principale riguardava il controllo della finitura: il primo pezzo mostrava lievi variazioni di lucidità tra le parti in alluminio e quelle in acciaio, corretto passando entrambi i substrati alla stessa linea di pretrattamento e rivestimento. Colore e texture devono essere approvati sui materiali di produzione effettivi, non dati per scontati sulla base di una carta colori.
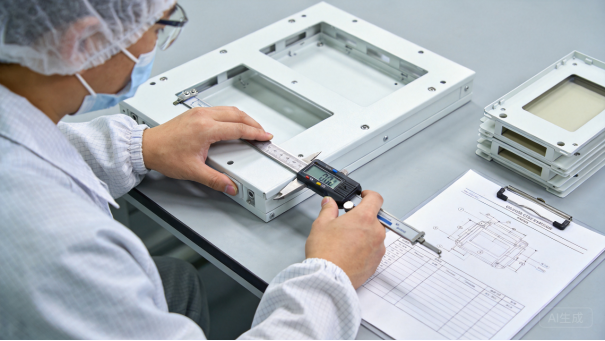
Ispezione qualità di un pannello finito per involucro medico in fabbrica.
6.2. Involucro per Monitor Handheld
Un produttore di monitor paziente handheld ha richiesto a XHX la produzione di un involucro in alluminio 5052 da 1,2 mm con interno schermato EMI, sportello batteria e rilievi di montaggio per modulo display. La quantità era di 2.000 unità annue, quindi il costo di manifattura era importante tanto quanto la precisione dimensionale. La revisione DFM ha regolato le distanze foro-piegatura, ridotto il numero di pieghe accorciando le pareti laterali in un’unica operazione e raccomandato un piano di nest che ha fatto risparmiare circa il 15% del costo materiale.
I prototipi sono stati consegnati in due settimane e la produzione in serie ha richiesto quattro settimane. L’involucro ha superato i test EMC e di caduta del cliente senza modifiche al progetto, soprattutto perché i piani di sviluppo e la sequenza di piegatura erano stati qualificati sul primo pezzo. La lezione è che i risparmi DFM si accumulano nei volumi elevati: un piccolo miglioramento nel nest o nel numero di pieghe diventa una significativa riduzione dei costi annui senza compromettere le prestazioni del prodotto.
6.3. Telaio per Analizzatore da Laboratorio
Un’azienda di strumenti da laboratorio aveva bisogno di un telaio in acciaio inossidabile per un analizzatore da banco che gestiva liquidi reagenti e funzionava ininterrottamente. Il telaio doveva contenere pompe, valvole e un assemblaggio ottico di precisione in posizioni esatte, resistere al contatto con prodotti chimici per la pulizia ed essere facilmente apribile per la manutenzione. XHX ha realizzato la struttura in acciaio inossidabile 304 con flange piegate, giunzioni agli angoli saldate e rettificate, superfici passivate e piastre di montaggio fresate CNC per il modulo ottico.
Il progetto includeva misurazione del primo campione di ogni punto di montaggio critico, certificati materiali per l’acciaio inossidabile e un rapporto dimensionale finale che l’OEM ha inserito nel fascicolo storico del dispositivo. La consegna è avvenuta in circa otto settimane per 120 unità, includendo il tempo aggiuntivo di saldatura e finissaggi che l’acciaio inossidabile richiede. La lezione è che la documentazione regolatoria fa parte del prodotto: l’OEM non ha richiesto i certificati materiali dopo la consegna, poiché il requisito era presente nella specifica fin dall’inizio.
6.4. Console per monitoraggio paziente
Un altro progetto ha riguardato l’alloggiamento per console di un sistema di monitoraggio paziente: una cornice sottile in acciaio con pannelli laterali ventilati, apertura per display e punti di montaggio per l’elettronica interna. Il cliente aveva già trascorso mesi sul design industriale e desiderava una versione pronta per la produzione in tempi rapidi. XHX ha realizzato il primo campione entro dieci giorni dall’arrivo del materiale, quindi ha utilizzato i feedback del cliente sull’allineamento dello sportello e sulle tolleranze dei pannelli per regolare la sequenza di piegatura e il design delle cerniere prima della produzione in serie.
Cinquecento console sono state consegnate in cinque settimane e il montaggio finale includeva sportelli, guarnizioni, perni di messa a terra e viteria. Il progetto ha dimostrato il valore di un primo campione rapido: i problemi di allineamento sono stati risolti durante il processo, non in campo, e l’OEM ha evitato un costoso cambiamento degli utensili in seguito. La lezione è che un fabbricante che realizza rapidamente i prototipi fornisce al team di progettazione le informazioni necessarie per finalizzare il prodotto prima dell’inizio della produzione in volume.
6.5. Lezioni apprese da ordini reali
Attraverso questi progetti, cinque lezioni si ripetono. Prima, definire l’ambiente di utilizzo e i requisiti di pulizia prima del preventivo, perché determinano il materiale e la finitura. Seconda, completare la revisione DFM in anticipo, perché i rischi maggiori di costi e tempi sono nel disegno, non in fabbrica. Terza, approvare il primo campione prontamente, perché è l’ultimo momento in cui le modifiche sono economiche. Quarta, specificare documentazione, certificati materiali e report ispettivi al momento dell’ordine, non dopo la consegna. Quinta, mantenere ricambi e ordini ripetuti legati allo stesso design approvato così che la qualità resti coerente.
Queste lezioni non sono esclusive per XHX; sono la pratica standard delle filiere mediche mature. Ciò che un fabbricante fornisce è la disciplina per seguirle su ogni ordine, anche sui piccoli. Per gli OEM, scegliere un partner che applichi queste lezioni in modo coerente è più prezioso che confrontare il prezzo unitario più basso, perché il costo di un involucro difettoso in campo è di gran lunga superiore al risparmio su alcune parti.
7. Riepilogo: Scegliere il Partner Giusto per Involucri Medicali
7.1. Punti Chiave
Un involucro per dispositivo medico è un componente di precisione e sicurezza critica, non una scatola generica. Il materiale dovrebbe essere selezionato in base al caso d’uso: alluminio per dispositivi portatili e da banco, acciaio inossidabile per ambienti umidi e ad alta igiene, e acciaio verniciato a polveri per grandi custodie strutturali dove il costo conta. La difficoltà manifatturiera è concentrata nelle tolleranze, nel controllo delle pareti sottili, nella distorsione da saldatura e nella finitura superficiale, e tutti questi aspetti possono essere gestiti con taglio laser controllato, piegatura CNC, saldatura con sagome e ispezione disciplinata.
I tempi di consegna sono realistici e prevedibili quando il design è completo: un tipico nuovo involucro richiede da uno a tre giorni lavorativi di revisione DFM, da una a due settimane per un primo campione, e da due a quattro settimane per quantità di produzione tra 100 e 1.000 unità, più finitura e spedizione. Il modo più veloce per ridurre i tempi è bloccare il design, approvare rapidamente il primo campione e ordinare i ricambi insieme alla produzione principale. La documentazione è parte del prodotto, quindi l’OEM dovrebbe richiedere certificati materiali, report dimensionali e registrazioni di processo fin dall’inizio.
7.2. Perché XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) è un’azienda a proprietà privata specializzata nella produzione e lavorazione di lamiera, e le custodie per uso medico rappresentano una delle categorie supportate dallo stabilimento con le stesse attrezzature e lo stesso rigore utilizzati per i prodotti telecommunication, industriali e per data center. Lo stabilimento dispone di due taglie laser a fibra da 6 kW, piegatrici a controllo numerico CNC, saldatura TIG, MIG e laser, una linea automatica di sbrilatura, lavorazioni meccaniche CNC e una capacità annua di circa 500.000 pezzi conformemente alla ISO 9001:2015.
L’azienda lavora con produttori OEM in ogni fase: revisione DFM e preventivo, prototipazione, primo campione, produzione in serie e ordini ripetuti. Il team comunica in inglese, risponde nel dettaglio alle domande tecniche e fornisce la documentazione di collaudo e dei materiali richiesta dai progetti medici. Essendo l’azienda a proprietà privata e verticalmente integrata, le decisioni relative alla pianificazione, alle modifiche di processo e alle questioni di qualità vengono prese internamente anziché essere gestite attraverso una società di trading.
7.3. Contatto e prossimi passaggi
Il modo più rapido per iniziare è inviare un modello 3D, un disegno 2D e una breve descrizione dell’ambiente d’uso a XHX per una revisione DFM e un preventivo. Il team ingegneristico può confermare materiale, finitura, difficoltà di produzione e tempi di consegna realistici entro pochi giorni lavorativi, e la risposta includerà raccomandazioni specifiche anziché un semplice elenco prezzi generico. Contattare Barry al +86 13244963694 o all’indirizzo sales01@xinghaoxin.com, oppure visitare https://www.xhxmetal.com. Lo stabilimento si trova al N. 42 di Changtang Avenue, Yantian, città di Chang’an, Dongguan, Guangdong, Cina; i preventivi sono disponibili in condizioni FOB, CIF e DDP.
Lo sviluppo di dispositivi medici continuerà a orientarsi verso prodotti più piccoli, più connessi e sempre più destinati all’utilizzo domestico, ma le custodie dovranno comunque proteggere l’elettronica, gestire il calore, schermare le interferenze, resistere ai cicli di pulizia e mantenere un aspetto professionale in un ospedale o su un tavolo da cucina. Un partner per lamiera che comprenda questi requisiti, controlli i propri processi e documenti il proprio lavoro aiuterà l’OEM a spedire un prodotto migliore nei tempi previsti. È questo lo standard che XHX applica a ogni ordine di custodia medica ed è il punto di partenza corretto per qualsiasi nuovo progetto.
Domande frequenti
D: Quali materiali sono migliori per le custodie di dispositivi medici?
A: L’alluminio 5052 e 6061 è ideale per dispositivi portatili e da banco, l’acciaio inox 304 o 316 per ambienti umidi e ad alto Igienismo, mentre l’acciaio verniciato a polvere è la soluzione più economica per grandi strutture di contenimento. La scelta finale deve basarsi sull’ambiente d’uso del dispositivo, sui detergenti, sul peso target, sulle esigenze di schermatura e sulla vita utile.
Q: Quanto tempo richiede un prototipo di contenitore medico?
A: Dopo la revisione del progetto e l’approvvigionamento dei materiali, il primo campione viene solitamente prodotto in una-due settimane. Utensili di piegatura speciali, attrezzi per saldatura o dispositivi di test possono aggiungere da alcuni giorni a due settimane. L’approvazione del cliente sul primo campione è il requisito necessario prima della produzione in serie.
Q: Quali tolleranze può garantire XHX sui contenitori medici?
A: Le tolleranze standard per lamiera sono circa 0,1 mm per le caratteristiche critiche per il montaggio, con precisione di posizionamento laser di circa 0,01 mm sulla fase di taglio. Tolleranze più strette sono possibili su superfici lavorate CNC e devono essere specificate nel disegno affinché il piano di ispezione sia allineato al requisito.
Q: Fornite documentazione per i fascicoli normativi?
A: Sì. XHX fornisce certificati di materiale, rapporti di ispezione del primo articolo, rapporti dimensionali e registri dei processi conformemente alla ISO 9001:2015. Il OEM deve specificare la documentazione richiesta nell’ordine, in modo che il pacchetto sia completo per il fascicolo storia del dispositivo.
Q: Potete supportare ordini OEM medicali a basso volume?
A: Sì. XHX realizza prototipi, quantità pilota e produzione in serie a partire dalla stessa base di processo, quindi un lotto da 20 unità per sperimentazione clinica e un ordine di produzione da 2.000 unità sono gestiti con qualità e tracciabilità costanti.
Confronto materiali per contenitori di dispositivi medici
| Materiale | Peso | Resistenza alla corrosione | Uso medico tipico |
| Alluminio 5052/6061 | Leggero | Buona | Dispositivi portatili, pannelli, maniglie, telai |
| Acciaio inox 304/316 | Peso elevato | Eccellente | Aree umide, attrezzature chirurgiche e da laboratorio |
| Acciaio verniciato a polvere | Moderato | Buona dopo verniciatura | Grandi contenitori, telaio, abitacoli per consolle |
| Plastica (parti estetiche) | Molto leggero | Variabile | Cornici, coperture, parti isolanti |
Info su XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) è un’azienda privata di lavorazione della lamiera con sede a Dongguan, Guangdong, Cina, specializzata nella produzione e lavorazione di armadi, telai, struttura e componenti di precisione in lamiera per apparecchiature mediche, telecomunicazioni, industriali e data center. Lo stabilimento è dotato di due macchine per taglio laser a fibra da 6 kW, piegatrici CNC, saldatura TIG, MIG e laser, una linea automatica di borbilatura e centri di lavorazione CNC, con una capacità annua di circa 500.000 pezzi sotto ISO 9001:2015.
Contatto: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com | No. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, Cina