L’ingegneria automobilistica si affida a migliaia di componenti metallici sagomati che la maggior parte dei guidatori non vede mai: supporti che fissano i componenti al telaio, rinforzi che irrigidiscono i pannelli di carrozzeria, vassoi che ospitano le batterie e protezioni termiche che salvaguardano l’impianto elettrico dal calore dello scarico. Questi componenti in lamiera per automobilistica vengono prodotti in volumi enormi, tuttavia ognuno di essi nasce come un piatto sheet di acciaio o alluminio che deve essere tagliato, sagomato, saldato e finito con tolleranze stringenti. Grand View Research traccia il mercato dello stampaggio automobilistico come un segmento multimiliardario che continua a crescere con l’elettrificazione dei veicoli e il passaggio a strutture di carrozzeria leggere.
Questa guida segue il percorso completo di un componente in lamiera su misura per automobilistica in sette fasi: il prodotto stesso, le applicazioni che lo utilizzano, la selezione del materiale, la difficoltà produttiva, i tempi di consegna, studi di caso passati e un riepilogo pratico. Che tu sia un fornitore Tier 1 che cerca supporti, un costruttore automobilistico che realizza un prototipo di vassoio per batterie o un brand aftermarket che lancia un kit di montaggio, le informazioni qui contenute ti aiuteranno a briefare un fabbricatore, pianificare tempistiche realistiche ed evitare le trappole che fanno slittare i programmi automobilistici.
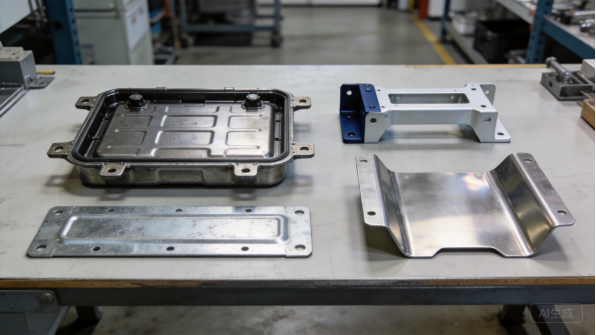
Figura 1: Componenti in lamiera su misura per automobilistica finiti con finiture strutturali e protettive.
Il Prodotto: Cosa Sono le Parti in Lamiera per Automobili
Definizione e Componenti Tipici
Le parti in lamiera per automobili sono componenti formati realizzati da lastre metalliche piatte e utilizzati nei veicoli per struttura, fissaggio, protezione o gestione del calore. La categoria è ampia: staffe e traversi del telaio, rinforzi di porte e cofani, guide dei sedili, vassoi della batteria, protezioni termiche, protezioni del serbatoio del carburante, componenti della sospensione e molte piccole piastre e coperture all’interno del vano motore. Quello che li unisce è la via di produzione: il metallo piatto viene tagliato per dare forma, piegato o stampato in una forma tridimensionale, unito dove necessario e finito contro la corrosione.
Le parti differiscono ampiamente in complessità. Una staffa semplice potrebbe essere un bianco tagliato al laser con due pieghe e quattro fori di montaggio, mentre un vassoio per batteria può richiedere una dozzina di pannelli, inserti saldati, flange di tenuta e una finitura powder-coated o e-coated. Il filo conduttore è che ogni parte deve adattarsi con precisione all’interno di un assemblaggio veicolo dove i componenti adiacenti sono già posizionati per progetto, motivo per cui l’accuratezza dimensionale è il primo requisito in ogni preventivo automobilistico.
Parti Strutturali vs. Cosmetiche
I componenti in lamiera per automobilistico si dividono in due gruppi principali. I componenti strutturali supportano carichi: staffe di fissaggio, rinforzi, traversine e vassoi devono mantenere i componenti in posizione sotto vibrazioni, carichi di urto e cicli termici. La loro progettazione è governata da requisiti di resistenza e fatica, e la loro fabbricazione è valutata in base alla precisione dimensionale, all’integrità delle saldature e alle proprietà del materiale.
I componenti estetici e protettivi costituiscono il secondo gruppo: coperture, paratie, rivestimenti interni e profili ornamentali che sono visibili nel veicolo o proteggono cablaggi e occupanti. Questi componenti sono valutati in base alla qualità della superficie, alla finitura dei bordi e all’aspetto dopo il rivestimento, e spesso richiedono un’attenzione più rigorosa a bave, graffi e una progettazione adatta alla verniciatura. Comprendere a quale categoria appartiene un componente determina tolleranze, materiale e requisiti di ispezione già dalla prima quotazione, quindi gli acquirenti dovrebbero sempre indicare la funzione del componente e la sua visibilità quando richiedono un preventivo.
Configurazioni comuni e tolleranze
Le tolleranze dimensionali per i componenti in lamiera automobilistici sono più rigide rispetto alla maggior parte dei prodotti industriali. Le posizioni dei fori sono comunemente mantenute entro ±0,1 mm, gli angoli di piegatura entro una frazione di grado e la planarità entro limiti specifici in base alle dimensioni del componente. Questi valori sono realizzabili con taglio laser e piegatura CNC moderni, ma richiedono processi controllati e ispezione piuttosto che il giudizio dell’operatore.
Per i programmi automobilistici, le tolleranze sono solitamente definite in un disegno GD&T che segue standard come quelli pubblicati da SAE International e dall’ American National Standards Institute, inclusi i riferimenti di datumi che indicano al fabbricante come il componente verrà posizionato nel veicolo. Un fabbricante che legge correttamente il GD&T e verifica i componenti rispetto ai datumi consegnerà pezzi che si assemblano alla prima prova, mentre uno che tratta le tolleranze in modo approssimativo genererà lavori di ritocco e fermo linea.
Prototipazione e componenti personalizzati
Non ogni componente automobilistico è uno stampaggio in produzione di massa. I programmi veicolari a tutti i livelli richiedono prototipi: campioni pre-produzione per test di compatibilità, piccoli lotti per prove di durabilità e staffe personalizzate per veicoli speciali, motorsport e progetti di restauro. Taglio laser e piegatura CNC rendono questi componenti economicamente convenienti in quantità da uno a diverse migliaia, motivo per cui i laboratori di trasformazione lavorano a fianco degli stabilimenti di stampaggio nella filiera automobilistica.
Un buon programma di prototipazione convalida più della semplice geometria. Conferma che il pezzo può essere formato senza crepe, che le saldature sono accessibili, che il rivestimento aderisca ai bordi e che la sequenza di montaggio funzioni sul veicolo. Scoprire questi problemi sui campioni costa giorni; scoprirli dopo che gli attrezzi di produzione sono stati commessi costa settimane e modifiche agli attrezzi.
Casi d’uso e applicazioni
Programmi di produzione OEM
I produttori di equipaggiamento originale gestiscono i programmi in volume più elevato per componenti in lamiera, dalle strutture carrozzeria ai supporti sotto cofano. I programmi OEM si caratterizzano per volumi annui nell’ordine delle decine di migliaia ai milioni, requisiti documentali rigorosi e calendari di consegna vincolati alla produzione veicolare. La maggior parte dei pezzi OEM è stampata in diedi dedicati, ma le officine di fabrication forniscono pezzi di prototipazione, varianti a basso volume e quantità di eccesso durante la fase di ramp-up.
Per un manufacturer, il lavoro OEM significa documentazione tanto quanto la lavorazioni: certificati di materiale, report dimensionali, piani di controllo processo e tracciabilità fino ai lotti di bobina o lastra. I clienti OEM richiedono tipicamente un sistema qualità allineato a IATF 16949, lo standard internazionale di gestione per la qualità nel settore automotive, e conduct audit ai fornitori prima dell’avvio produzione, per cui la documentazione del manufacturer deve essere affidabile quanto le sue macchine.
Questi programmi creano anche opportunità per i manufacturer nella fase pre-produzione: realizzazione di prototipi per collaudo, fornitura di pezzi di servizio per i veicoli iniziali e copertura di gap temporanei di capacità mentre i diedi vengono trasferiti tra stabilimenti. Un manufacturer che si distingue in questi ruoli viene spesso invitato a presentare offerte per il programma di produzione vero e proprio.
Componenti per fornitori di Tier 1 e Tier 2
La catena di fornitura al di sotto dell’OEM è dove la fabrication personalizzata è più attiva. I fornitori Tier 1 integrano sistemi quali sedili, moduli di raffreddamento e pacchi batteria, e si approvvigionano di centinaia di singoli staffe, vassoi, coperture e schermi da fabricator Tier 2. Queste parti sono solitamente definite dai disegni del fornitore Tier 1, e le quantità vanno da lotti pilota di poche centinaia a volumi annui da 50.000 a 500.000 pezzi.
Tier 2 produttori di lavorazioni meccaniche competono su precisione, tempi di consegna e flessibilità. Poiché i fornitori di Tier 1 gestiscono numerosi programmi, apprezzano un produttore che possa preventivare partendo da un disegno in pochi giorni, consegnare campioni in settimane e aumentare la produzione senza modificare le tolleranze. Il rapporto è tipicamente documentato mediante un accordo qualitativo, un piano di controllo e regolari ispezioni del primo pezzo che mantengono allineate entrambe le parti al variare dei volumi.
Ricambi e Parti Post-Vendita
I programmi post-vendita soddisfano la domanda di riparazione e sostituzione: pannelli per carrozzeria da riparazione incidenti, staffe di ricambio, componenti per ganci di traino e kit di fissaggio accessori commercializzati tramite distributori di ricambi e canali e-commerce. I volumi sono inferiori e più irregolari rispetto alla produzione OEM, e il time-to-market è critico perché i prodotti post-vendita vengono spesso lanciati in concomitanza con un nuovo modello veicolo per intercettare la domanda iniziale.
Anche le parti post-vendita presentano esigenze qualitative specifiche. Una staffa di ricambio deve essere fissata direttamente al veicolo senza modifiche, il che richiede posizioni dei fori accurate e geometria delle linguette misurata a partire dal pezzo originale. Il montaggio e la finitura rivestono importanza commerciale, poiché i consumatori confrontano i ricambi con la qualità OEM, e la durabilità dei rivestimenti incide sulle richieste in garanzia nelle regioni a elevato uso di sali disghiaccianti; di conseguenza, le scelte di materiale e finitura hanno dirette conseguenze aziendali.
Veicoli Elettrici e Nuovi Programmi Energetici
L’elettrificazione ha creato intere nuove famiglie di componenti in lamiera. Vassoi e involucri per batterie proteggono le celle e i dispositivi di gestione termica, supports per motori sostengono il peso dell’impianto di propulsione, e coperture proteggono il cablaggio ad alta tensione. NHTSA e i regolatori globali sottopongono questi componenti a requisiti di crash, vibrazione e termici, che orientano la selezione dei materiali verso acciai ad alta resistenza e alluminio con saldatura controllata.
I programmi EV modificano anche l’economia di produzione. I volumi dei vassoi batteria sono elevati ma i progetti evolvono rapidamente; pertanto i produttori in grado di combinare flessibilità per piccoli lotti con processi scalabili sono molto richiesti. Gestione termica, sigillatura e protezione dalla corrosione sono critiche, e i componenti richiedono spesso collaudi di tenuta, prove nebbia salina e verifiche dimensionali severe; ciò rende la capacità di collaudo del partner di fabrication importante quanto le macchine stesse.
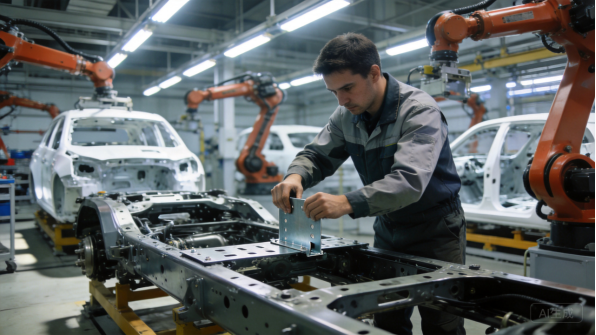
Figura 2: Staffe e rinforzi in lamiera si integrano nelle linee di montaggio dei veicoli.
Selezione dei Materiali
Acciaio Rettificato a Freddo e Galvanizzato
La lamiera di acciaio laminata a freddo è il materiale predefinito per staffe, rinforzi e coperture automotive dove la resistenza è adeguata e il costo conta. Le qualità come DC01 e DC04 si formano e saldano in modo prevedibile, e le loro proprietà meccaniche sono documentate in MatWeb’s materials database per un confronto diretto tra fornitori. I pezzi laminati a freddo devono essere protetti dalla corrosione, di solito con zincatura elettrolitica, verniciatura a polvere o e-coat.
L’acciaio galvanizzato aggiunge un rivestimento di zinco che protegge i tagli attraverso azione sacrificale, e il American Galvanizers Association documenta la lunga durata dei rivestimenti di zinco all’esposizione atmosferica. Per i componenti sotto veicolo esposti a sale stradale e acqua, l’acciaio galvanizzato o zincato è spesso la scelta più economica, anche se la saldatura richiede preparazione per evitare porosità e fumi di zinco.
Acciaio ad Alta Resistenza e Advanced High-Strength Steel
L’abbattimento del peso dei veicoli ha portato l’acciaio ad alta resistenza (HSS) e advanced high-strength steel (AHSS) nelle staffe, rinforzi e pannelli strutturali. Qualità come DP600 e DP780 offrono limiti di snervamento due-tre volte quelli dell’acciaio dolce, permettendo sezioni più sottili che risparmiano peso senza sacrificare la performance in crash. Il compromesso è laformabilità: queste qualità hanno più springback, si crepano a raggi più stretti, e richiedono più forza da pressa o parametri di piega CNC accurati.
I fabbricanti che lavorano AHSS hanno bisogno di esperienza nella compensazione dello springback, qualità dei bordi, e schemi di saldatura studiati per chimiche ad alta resistenza. La perforazione e il taglio laser devono evitare micro-crack ai bordi che possono innescare cedimenti per fatica. Gli acquirenti dovrebbero confermare che il fabbricante abbia già lavorato la qualità specificata, perché le differenze di comportamento tra acciaio dolce e AHSS sono significative in produzione.
Acciaio Inossidabile
L’acciaio inossidabile, principalmente qualità 304 e 316, appare in componenti automotive dove importano corrosione, calore o aspetto: schermi di scarico, scudi termici, componenti per veicoli marini e listelli decorativi. SSINA fornisce guida per la selezione delle qualità in ambienti esterni e corrosivi, e la qualità 316 aggiunge molibdeno per resistenza ai cloruri in condizioni costiere e stradali con sale.
L’acciaio inossidabile è più costoso e più difficile da formare rispetto all’acciaio al carbonio, e richiede una gestione dedicata per prevenire la contaminazione da utensileria in acciaio al carbonio, che può causare ruggine superficiale. Per gli schermi termici, l’acciaio inossidabile è prezioso perché mantiene la resistenza ad alta temperatura, laddove l’acciaio al carbonio rivestito andrebbe in degrado. Gli acquirenti dovrebbero valutare il premio di costo del materiale rispetto alla vita utile e alle conseguenze di un eventuale guasto nell’applicazione specifica.
Leghe di Alluminio
L’alluminio, in particolare le leghe 5052 e 6061, è utilizzato per staffe, vassoi per batterie e strutture leggere. È pesante circa un terzo rispetto all’acciaio, conduce bene il calore e resiste naturalmente alla corrosione, il che lo rende ideale per involucri e componenti per batterie EV in cui il peso è critico. Le proprietà meccaniche dell’alluminio sono ben documentate in riferimenti ingegneristici quali AZoMaterials, che pubblica guide per la selezione delle leghe e le relative proprietà.
L’alluminio richiede lavorazioni diverse: la saldatura richiede un apporto termico controllato per evitare deformazioni e perdita di resistenza, la formatura impone raggi di piega maggiori, e la corrosione galvanica deve essere gestita alle giunzioni con fissaggi in acciaio. L’anodizzazione o il trattamento di conversione protegge le superfici, mentre la verniciatura a polvere offre colore e durabilità. I pezzi in alluminio sono più costosi al chilogrammo rispetto all’acciaio, ma possono risultare competitivi per pezzo quando i target di peso sono vincolanti.
Rivestimenti e Protezione dalla Corrosione
La protezione dalla corrosione è una specifica, non un’impostazione predefinita. Le opzioni includono zincatura elettrolitica e zincatura a immersione a caldo per l’acciaio, e-coat per copertura uniforme all’interno delle cavità, verniciatura a polvere per finiture esterne durevoli e anodizzazione per l’alluminio. Norme di collaudo quali l’esposizione alla nebbia salina, pubblicate da ASTM International, permettono agli acquirenti di verificare che un sistema di rivestimento soddisfi i requisiti previsti per l’ambiente di servizio del veicolo.
La scelta del rivestimento influenza lo stesso progetto: le geometriche filettate, le posizioni di saldatura e le superfici di assemblaggio devono tenere conto dello spessore del rivestimento, e può essere necessario mascherare le zone in cui il collegamento a terra elettrico o le caratteristiche a incastro richiedono metallo a vista. Un produttore che applica il rivestimento in-house o con un partner strettamente gestito può controllare la sequenza delle operazioni, mentre chi esternalizza la finitura perde il controllo dei tempi. Per il settore automobilistico, la documentazione dello spessore del rivestimento e dell’adesione per ogni lotto è prassi standard, non un’opzione.
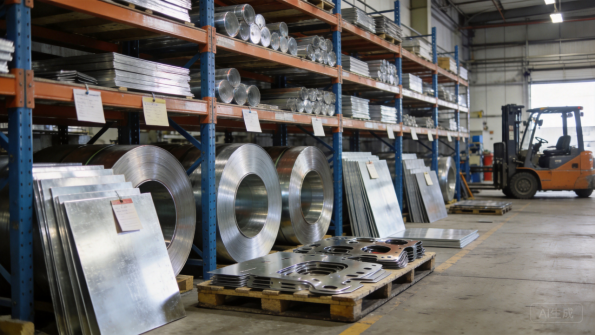
Figura 3: Bobine di materiale grezzo e sagome tagliate per la produzione di lamiera per automobili.
Difficoltà di Produzione
Taglio Laser e Tranciatura
La maggior parte dei componenti in lamiera automobilistici inizia come blank piani, e il taglio laser è il metodo più flessibile per produrli in basse e medie serie. I sistemi laser a fibra tagliano acciaio al carbonio, acciaio inossidabile e alluminio con bordi puliti e tolleranze intorno a ±0,1 mm. Presso XHX Metal, due macchine da taglio laser a fibra da 6 kW garantiscono una precisione di posizionamento di ±0,01 mm, fattore cruciale per i pattern di fori che devono allinearsi ai punti di fissaggio del veicolo.
La qualità di taglio influisce direttamente sulle fasi a valle. Le bave sui bordi possono danneggiare le guarnizioni o ferire gli operatori di assemblaggio, le microfratture dovute al taglio termico possono indebolire gli acciai ad alta resistenza, e i punti di perforazione devono essere posizionati in aree non critiche. Il software di nesting minimizza gli scarti tra famiglie miste di pezzi, e i parametri di taglio vengono ottimizzati in base a materiale e spessore, per cui l’esperienza del produttore nel taglio si riflette nel costo e nella qualità del pezzo.
Piezatura CNC e Backspring
I piegatori trasformano blank piani in staffe, canali e vassoio, ed è qui che si manifestano gli errori geometrici. Ogni piegatura comprime la superficie interna e allunga la superficie esterna, e il materiale recupera elasticamente (backspring) quando lo stampo si solleva. Il backspring è maggiore per gli acciai ad alta resistenza e per l’alluminio, pertanto i programmi di piezatura devono compensarlo, altrimenti l’angolo dell’ala sarà errato di diversi gradi. Engineers Edge pubblica tabelle di riferimento su allowance di piegatura e deduzione di piegatura utilizzate per lo sviluppo dei blank e per prevedere le dimensioni finite.
Le moderne piegatrici CNC con sistemi di appoggio programmabili e sensori di angolo garantiscono risultati costanti tra un lotto e l’altro, e gli operatori verificano i primi pezzi contro il disegno prima della produzione. Per i componenti automotive, i controlli critici sono l’altezza del bordo, le distanze foro-piegatura e la posizione dei fori rispetto alle superfici piegate, perché il montaggio dipende da tutti questi fattori. La capacità di processo, non solo la capacità di un singolo campione, è ciò che gli acquirenti automotive verificano.
Stampaggio, saldatura e assemblaggio
Per volumi superiori a circa 20.000 pezzi all’anno, gli stampi per stampaggio producono staffe e pannelli più rapidamente e a costo unitario inferiore rispetto al taglio laser e alla piegatura. Lo sviluppo dello stampo aggiunge da quattro a otto settimane di lead time e un significativo investimento in attrezzistica, ma si ripaga attraverso tempi di ciclo dell’ordine di pochi secondi per pezzo. Molti stampatori offrono entrambe le soluzioni, realizzando prototipi con taglio laser e piegatura, per poi passare agli stampi una volta che i volumi lo giustifichino.
La saldatura unisce le staffe ai pannelli, fissa gli inserti e chiude i vassoi. TWI GlobalIl processo fornisce orientamenti tecnici sui processi di saldatura automobilistica, inclusa la saldatura MIG e a punti per resistenza elettrica, il controllo dell’apporto termico e la gestione delle distorsioni. I fissaggi mantengono i pezzi nella geometria corretta durante la saldatura, e la qualità della saldatura viene verificata mediante ispezione visiva, sezionamento o collaudo non distruttivo a seconda del ruolo di sicurezza del componente. Per vassoi batteria e involucri stagni, il collaudo di tenuta segue la saldatura.
Controllo Qualità e Collaudo
Il controllo qualità automobilistico inizia con il primo pezzo: un’ispezione dimensionale completa del campione iniziale rispetto al disegno, spesso su una macchina per misurazione a coordinate, con un report inviato all’acquirente. I lotti di produzione seguono poi un piano di controllo con campionatura, verifiche in processo e tenuta dei registri. Le certificazioni dei materiali devono accompagnare ogni lotto, tracciando i pezzi ai specifici lotti di bobina o lamiera.
I collaudi dipendono dal ruolo del componente. I pezzi strutturali possono richiedere verifica di durezza o trazione, gli involucri stagni richiedono collaudo di tenuta, e i componenti esterni richiedono prove di nebbia salina e verifica dello spessore del rivestimento. Gli standard documentali seguono la prassi automobilistica, incluse le submission di tipo PPAP dove l’acquirente le richiede. Un fabbricante che tratta la documentazione come parte del prodotto, non come carta bollata, è quello che supererà un audit automobilistico.
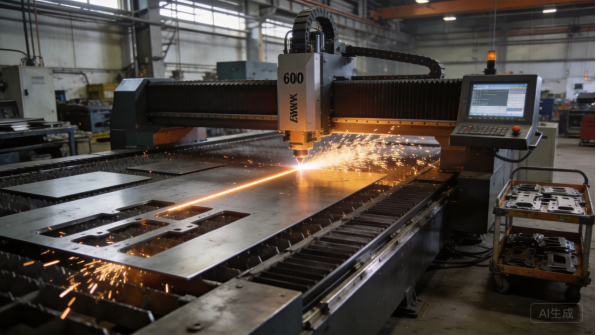
Figura 4: Il taglio laser a fibra produce sagome precise per staffe, vassoi e rinforzi.
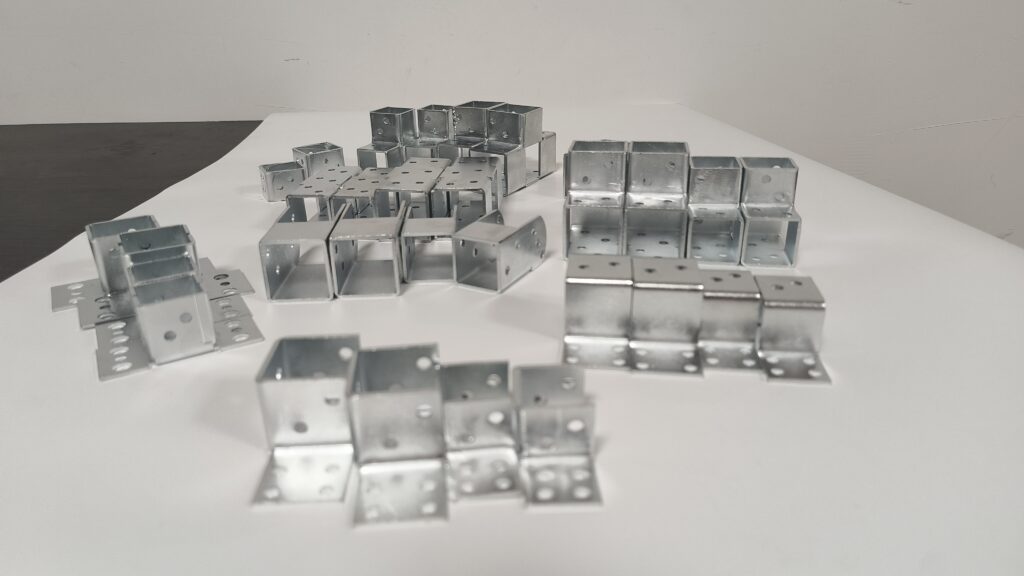
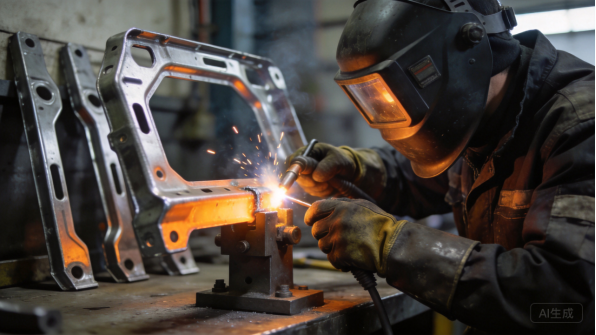
Figura 6: Saldatura controllata e fissaggio mantengono i componenti automobilistici resistenti e dimensionalmente stabili.
Tempi di Consegna Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma automobilistico in lamiera inizia con un RFQ: modello 3D, disegno, specifica del materiale, quantità e tempistica target. Il team ingegneristico del fabbricante revisiona il design per la fabbricabilità, verificando raggi di piega, lunghezze delle alette, distanze dei fori e accumuli di tolleranza, e restituisce un preventivo con osservazioni entro uno o tre giorni lavorativi. I prototipi vengono poi consegnati entro cinque o dodici giorni lavorativi per staffe e coperture tipiche, e leggermente più a lungo per assemblaggi multi-componente.
La revisione ingegneristica è dove i acquirenti automobilistici ottengono il maggior valore. Un fabbricante che segnala un raggio non piegabile o una tolleranza di planarità irrealistica prima dell’esistenza del tooling previene settimane di ritardo successivo. Il feedback sui prototipi deve includere note di montaggio, modifiche suggerite al disegno e eventuali sostituzioni del materiale, così che l’acquirente possa approvare la configurazione finale con informazioni complete.
Tooling e Allestimento Processi
Se i volumi giustificano la stampa o夹具 dedicati, lo sviluppo degli utensili segue l’approvazione del prototipo. Le matrici per stampaggio richiedono tipicamente dalle quattro alle otto settimane, tra prova e approvazione dei campioni, mentre i fixture per saldatura e i calibri per ispezione possono essere realizzati in una-due settimane. Il fornitore dovrebbe fornire una tabella di marcia per gli utensili con milestone, in modo che il compratore possa pianificare con precisione la data di inizio produzione.
La preparazione del processo include programmi di piegatura, programmi di saldatura e routine ispettive, tutti documentati nel piano di controllo. I primi pezzi provenienti dal processo produttivo, non dagli utensili prototipali, vengono ispezionati rispetto al disegno tecnico e qualsiasi discrepanza viene risolta prima dell’avvio del lotto. I compratori dovrebbero attendersi documentazione fotografica e dati dimensionali in questa fase, e il fornitore dovrebbe essere disposto a effettuare aggiustamenti fino a quando il pezzo non soddisfi le specifiche.
Lotti di Produzione e Pianificazione dei Volumi
I tempi di consegna tipici per la produzione sono di 15-30 giorni lavorativi per lotti da alcune centinaia a diverse migliaia di pezzi, con finitura, rivestimento e collaudo che consumano la quota maggiore di tale arco temporale. Volumi annuali più consistenti vengono programmati in lotti mensili o trimestrali, in modo che il compratore riceva i pezzi in linea con le esigenze di assemblaggio senza immobilizzare capitale in magazzino.
La condivisione delle previsioni è lo strumento più efficace per mantenere stabili i tempi di consegna nel settore automotive. Quando i compratori condividono previsioni a rotazione, la fabbrica riserva il materiale, pianifica la capacità di finitura e ordina in anticipo gli articoli con lead time prolungato, come acciai speciali o colori personalizzati per polveri. La disponibilità del materiale è solitamente il fattore critico: l’acciaio laminato a freddo standard e quello galvanizzato sono generalmente disponibili in stock, mentre i gradi AHSS, le temprature dell’alluminio e le bobine in acciaio inossidabile possono richiedere una-due settimane di lead time.
Un piano di produzione chiaro con date di milestone concordate permette inoltre a entrambe le parti di gestire il collo di bottiglia della finitura, poiché le linee di verniciatura a polvere e e-coat funzionano con cicli fissi a batch che non possono essere compressi senza rischiare la qualità. I compratori dovrebbero concordare date di milestone, non soltanto la data finale di consegna, in modo che eventuali ritardi in verniciatura, collaudo e imballaggio siano visibili con sufficiente anticipo per essere corretti.
Imballaggio, Logistica e Documentazione
Le componenti automobilistiche vengono spedite con imballaggi protettivi adattati al pezzo: avvolgimento singolo, separatori in schiuma e materiale di riempimento che previene i danni superficiali durante il trasporto. Per i pezzi che verranno rivestiti dopo l’arrivo, la protezione dei bordi è critica; per le spedizioni oltreoceano, la carta antiruggine o il film VCI proteggono dalla condensazione nei container. Il trasformatore dovrebbe fornire le dimensioni dei cartoni, il peso lordo e foto di caricamento per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati materiali, report di ispezione e qualsiasi documentazione qualitativa richiesta come dichiarazioni PPAP o IMDS per materiali automobilistici. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo, perché certificati mancanti alla dogana o al cancello dello stabilimento possono bloccare una spedizione anche quando i pezzi sono perfetti.
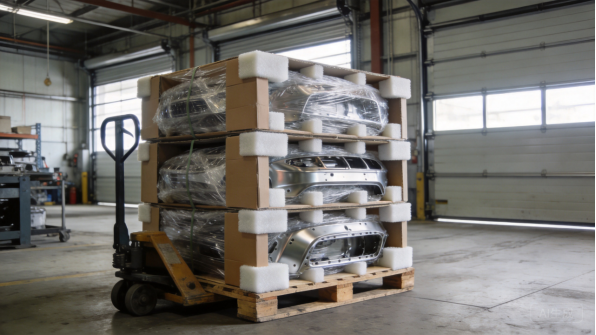
Figura 7: L’imballaggio protettivo mantiene le componenti automobilistiche finite al sicuro dalla fabbrica fino alla destinazione.
Studi di Caso Passati
Programma Vassoio Batteria VE
Un programma per veicoli elettrici richiedeva un vassoio batteria in alluminio leggero con flangia perimetrale sigillata, staffe di montaggio e inserti filettati, consegnato come assemblaggio completo. Il cliente ha fornito un file STEP e un peso obiettivo, e il team ingegneristico ha ridefinito il layout del pannello per taglio laser e piegatura CNC preservando la geometria della flangia di tenuta. La saldatura è stata eseguita con un fissaggio a apporto termico controllato per mantenere il vassoio piatto entro le specifiche.
Il programma ha consegnato prototipi in due settimane, seguiti da lotti produttivi con test di tenuta e report dimensionali su ogni lotto. Il vassoio è stato successivamente adattato per una seconda variante del veicolo modificando le posizioni delle staffe, dimostrando come un design modulare riduca i costi delle varianti di modello. Il cliente ora programma rilasci mensili basandosi su una previsione rotante.
Fornitore Tier 1: Staffe Strutturali
Un fornitore Tier 1 che produce moduli per sedili e raffreddamento necessitava di una famiglia di staffe in acciaio galvanizzato con posizioni dei fori controllate entro più o meno 0,1 mm, consegnate in volumi mensili di circa 8.000 unità. I pezzi sono stati protocollati su taglio laser e piegatura CNC e i campioni iniziali sono stati ispezionati su macchina CMM contro il disegno GD&T del fornitore.
Il processo produttivo utilizzato programmi di piegatura dedicati e attrezzature di collaudo, con certificati materiale tracciabili a ciascun rotolo. Poiché le linee di assemblaggio del fornitore operano secondo programma, la consegna puntuale e la qualità costante sono stati i criteri di valutazione, e il programma è continuato per tre anni con un tasso di difettosità inferiore all’obiettivo concordato. Il rapporto si è ampliato per includere una seconda famiglia di staffe, gestita con lo stesso sistema qualitativo.
Componenti di Rinforzo per Veicoli Commerciali
Un costruttore di veicoli commerciali necessitava di piastre di rinforzo e longheroni trasversali per telai di autocarri, realizzati in acciaio da 4 a 6 mm di spessore. La sfida consisteva nelle dimensioni e nel peso: le piastre di grandi dimensioni sono difficili da movimentare, tagliare e piegare in modo coerente, e i componenti sopportano carichi strutturali che richiedono documentazione della qualità delle saldature e certificazione del materiale.
XHX Metal ha prodotto i componenti in attrezzature dedicate, con un piano di movimentazione per i grandi semilavorati, e ogni lotto includeva relazioni dimensionali e documentazione delle saldature. Il produttore ora ordina la famiglia di rinforzi due volte all’anno in quantità containerizzate, e il piano di imballaggio protegge i componenti pesanti durante il trasporto via mare. Il programma dimostra come le officine di lavorazioni meccaniche supportino il settore dei veicoli commerciali dove i volumi sono moderati ma gli standard qualitativi sono elevati.
Brand Aftermarket: Kit di Montaggio Personalizzati
Un marchio after-market necessitava di un kit di montaggio per un modello di SUV molto diffuso: quattro staffe, una paratia termica e la relativa ferramenta, venduto attraverso il commercio elettronico con un prezzo al dettaglio obiettivo. I kit dovevano adattarsi al veicolo senza modifiche, il che richiedeva una geometria e delle posizioni dei fori ottenute tramite ingegneria inversa accurata, misurate su un veicolo originale.
Il prototipo è stato installato sul veicolo di prova del cliente prima della produzione, confermando i punti di fissaggio e le distanze di sicurezza, e le parti finite sono state rivestite con vernice a polvere abbinata al colore del marchio. Il kit è stato lanciato con un primo ordine di 500 unità e ha progressivamente raggiunto ordini mensili di riapprovvigionamento man mano che il prodotto veniva inserito su ulteriori canali commerciali. Per l’acquirente, l’intero ciclo di sviluppo dal disegno al lancio è durato meno di sei settimane.
Il programma del kit ha inoltre evidenziato il valore della disciplina dell’ingegneria inversa: ogni posizione del foro è stata misurata da un veicolo di produzione e il prototipo è stato installato due volte prima dell’approvazione degli utensili. Tale attenzione al dettaglio ha evitato reclami di compatibilità durante la vendita al dettaglio e ha mantenuto positive le prime recensioni dei clienti, esattamente ciò di cui un marchio ha bisogno quando lancia un prodotto accessorio.
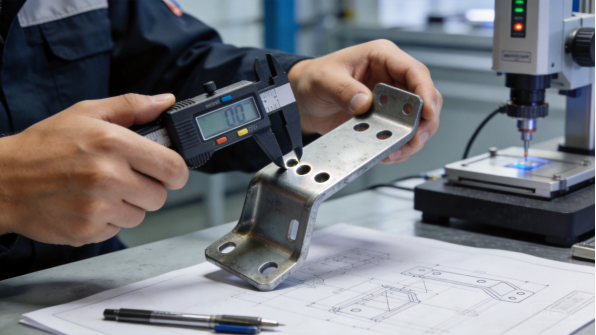
Figura 8: il controllo dimensionale verifica i componenti automobilistici prima della spedizione.
Sintesi e Prossimi Passi
Aspetti Chiave
I componenti in lamiera per automobile sembrano semplici ma presentano requisiti impegnativi: tolleranze strette, tracciabilità del materiale, saldatura controllata e qualità documentata. La scelta del materiale influenza prestazioni e costi, dall’acciaio dolce per le staffe all’AHSS e all’alluminio per le strutture leggere, e i rivestimenti devono essere specificati per l’effettivo ambiente di servizio piuttosto che dati per scontati. Le difficoltà produttive si concentrano nel controllo del springback, nella distorsione da saldatura e nella verifica del primo campione, esattamente dove i produttori esperti si distinguono.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in una-due settimane, utensileria in quattro-otto settimane quando necessaria, e produzione in tre-quattro settimane per lotto. La condivisione delle previsioni e una documentazione chiara mantengono stabile questo percorso. Gli acquirenti che definiscono materiale, tolleranze e documentazione prima del preventivo avranno sempre programmi più fluidi di coloro che scoprono i requisiti dopo l’inizio della produzione.
Perché XHX Metal
XHX Metal è un produttore di lamiera a proprietà privata a Dongguan, Cina, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione qualità ISO 9001:2015 con certificazioni CE e SGS, e produce custodie, staffe, vassoi e copertoni per il settore automotive destinati a clienti dell’export con imballaggio progettato per il trasporto marittimo. Due taglieri laser a fibra da 6kW, piegatrici CNC, saldatura TIG e MIG e una linea di finitura coprono l’intero processo sotto lo stesso tetto.
L’azienda supporta gli acquirenti dalla revisione del design alla produzione, fornisce rapporti di ispezione del primo campione e certificati materiali, e coordina collaudi di terze parti come la prova nebbia salina e la verifica dimensionale quando richiesto. Per i programmi automotive, gli acquirenti possono consultare i relativi servizi di lavorazione lamiera e pagine prodotto, e il team strutturerà preventivi, documentazione qualitativa e programmi di consegna in base alle esigenze del programma.
Come Iniziare il Tuo Progetto
Inizia con un file STEP o STP e un disegno che specifichi materiale, spessore, finitura, tolleranza e quantità. Se il design non è definitivo, invia foto o schizzi, il peso target e l’ambiente operativo, insieme al volume annuo, e il team di ingegneria consiglierà una soluzione progettata per la produzione. Il percorso tipico è: revisione ingegneristica, preventivo, prototipo, ispezione del primo articolo, produzione e spedizione, con comunicazione chiara a ogni milestone.
Per discutere un programma in lamiera per l’automotive, contatta Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo design attraverso il sito web XHX Metal. Con requisiti chiari e il partner giusto, un componente personalizzato in lamiera per l’automotive passa dal disegno alla produzione in poche settimane, con documentazione capace di superare gli audit più rigorosi da parte degli acquirenti.
Cosa chiedere a un fabricant
Prima di effettuare un ordine, poni al fabricante tre domande: quali materiali e spessori lavora regolarmente, come verifica i primi articoli e i campioni di produzione, e quale documentazione fornisce con ogni spedizione. Le risposte rivelano se l’officina possiede la disciplina di processo richiesta dai programmi automotive o se imparerà la gestione della qualità sul tuo progetto.
Conferma inoltre le capacità di collaudo, che siano interne o tramite un partner nominativo, perché test di nebbia salina, tenuta e relazioni dimensionali sono utili solo quando il acquirente sa esattamente cosa è stato testato e come. Un fabricante che cita i collaudi in modo vago di solito fornirà evidenze vaghe, mentre uno che elenca metodi e criteri di accettazione nel preventivo considera la qualità come parte integrante del prodotto.