1. Panoramica del prodotto: cosa sono gli involucri per apparecchiature industriali su misura
1.1. Definizione della famiglia di prodotti
Un involucro per apparecchiature industriali è una struttura metallica sagomata che protegge componenti elettrici, elettronici, pneumatici e meccanici all’interno di una macchina, una linea di produzione, un sistema di distribuzione dell’energia o un apparecchio autonomo. Tiene le persone lontane dalle parti in tensione, tiene polvere e acqua lontano dai componenti sensibili, supporta piastre di montaggio e passaggi cavi, e conferisce al prodotto finito un aspetto professionale e coerente. In termini di lavorazione lamiera, la famiglia include armadi di controllo a pavimento, scatole montate a muro, coperture macchine, postazioni operatore, scatole di derivazione, involucri EMC, armadi batteria e chioschi esterni. La stessa logica ingegneristica si applica a tutti: tagliare e sagomare lamiera piana in pannelli precisi, unirli in una struttura rigida, aggiungere porte e ferramenta, e rifinire la superficie per l’ambiente in cui l’apparecchiatura sarà installata.
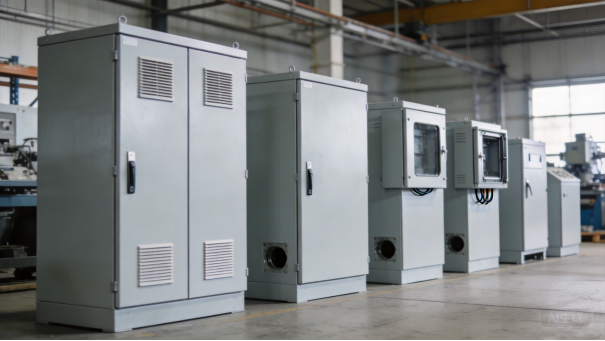
Involucri per apparecchiature in lamiera sagomata su misura nelle configurazioni a pavimento, a parete e per copertura macchine.
1.2. Anatomia di un involucro
La maggior parte degli involucri è costruita con lo stesso vocabolario di parti. Un armadio tipico ha un pannello posteriore, due pannelli laterali, un fondo e una base, più una o più porte con cerniere e serrature. All’interno, una piastra di montaggio o guida DIN sostiene i componenti, mentre presse cavi, piastre occhiellate e fori pressostampati fanno passare i cavi di alimentazione e segnale attraverso le pareti. La ventilazione è gestita da grate, ventilatori filtrati, sfoghi o aperture per scambiatori di calore, e la tenuta è gestita da guarnizioni, pieghe saldature e cuciture saldate. I tasselli di messa a terra, i punti di collegamento terrestre e i rivestimenti conduttivi collegano ogni pannello alla messa a terra protettiva. Una piccola scatola montata a muro può contenere venti parti sagomate; un grande armadio esterno con porte, guarnizioni, piastre di montaggio, gestione cavi e accessori può contenere più di duecento pezzi.
1.3. Dalla scatola standard al sistema personalizzato
Gli involucri standard risolvono problemi standard, ma la maggior parte degli acquirenti richiede dimensioni personalizzate, tagli, stili di porte e disposizioni. La lavorazione su misura inizia con un modello 3D e un disegno 2D: dimensioni complessive, spessore del pannello, direzione di apertura della porta, posizione della piastra di montaggio, punti di ingresso cavi, tagli per grate e ventilatori, aperture per display e pulsanti, tipi di serratura, colore, texture e marcature serigrafate. Il produttore converte il disegno in sagome piatte per il taglio laser, le piega nella forma desiderata, salda o fissà la struttura e rifinisce la superficie. La revisione DFM (Design for Manufacturability) è dove un buon fabbricante dimostra il proprio valore, perché coglie dettagli che sono economici da modificare su carta e costosi da modificare dopo il taglio: raggi di piega, distanze foro-bordo, accesso saldatura, dimensioni scanalature guarnizione e tolleranze che il materiale può effettivamente rispettare.
1.4. Perché la qualità si giudica nel momento in cui arriva l’involucro
L’involucro è la prima cosa che un installatore tocca e l’ultima che il team prodotto controlla, quindi la sua qualità viene valutata immediatamente. Le porte devono aprirsi senza intoppi e chiudersi senza vibrare, i pannelli devono allinearsi con interstizi costanti, cerniere e serrature devono funzionare dopo anni di utilizzo, e la superficie verniciata a polvere deve resistere a utensili, muletto e intemperie. Le dimensioni contano ancora di più: se i fori della piastra di montaggio sono fuori posizione, il cliente non può assemblare la propria elettronica; se i tagli delle porte sono sovradimensionati, le guarnizioni perdono e le classificazioni IP falliscono. Tolleranze che sembrano semplici su un disegno, come 0,5 mm sui punti di montaggio o 0,2 mm sulla spaziatura delle cerniere, diventano sfide reali durante taglio, piega, saldatura e verniciatura.
1.5. Personalizzazione e modello di partner OEM
La personalizzazione è anch’essa un modello di business. I marchi OEM e ODM forniscono i propri sistemi di controllo, software o branding, e necessitano di un partner metallurgico in grado di produrre armadietti nel loro colore, con le rispettive aperture, rispettando una tabella di produzione che si sincronizzi con il lancio dei prodotti. XHX Metal, il marchio internazionale di Guangdong Xinghaoxin Technology Co., Ltd., è un’azienda privata di laminazione e lavorazione della lamiera con sede a Dongguan, che dispone di uno stabilimento di 2.000 metri quadrati, circa trenta addetti alla produzione, due laser a fibra da 6 kW, piegatura e saldatura CNC, una linea automatica di sbrindellamento, lavorazioni CNC e una capacità produttiva annuale di circa 500.000 pezzi. L’azienda produce e lavora armadietti in lamiera per automazione, energia, telecomunicazioni, settore medico e attrezzature industriali generiche. Le sezioni seguenti spiegano come vengono utilizzati gli armadietti, quali materiali si adattano a quali lavori, perché la produzione è più complessa di quanto sembri, qual è un tempi di consegna realistico e cosa insegnano i progetti passati.
2. Caratteristiche d’uso: come gli armadietti si comportano sul campo
2.1. Pavimenti industriali e linee di produzione
Su un pavimento industriale, un armadietto è una postazione di lavoro, non un mobiletto in un ufficio pulito. PLC, azionamenti, relè, alimentatori e morsettiera sono alloggiati nei quadri posti accanto alle macchine, dove vibrazione, polvere, nebbia d’olio, sbalzi termici e occasionali lavaggi con acqua sono condizioni normali. L’armadietto deve restare in bolla affinché le porte si chiudano correttamente, mantenere i liquidi lontani dai morsetti e consentire al personale di manutenzione di raggiungere rapidamente i componenti. Un telaio fresato o saldato resiste meglio alle vibrazioni rispetto a una scatola piegata leggera, e gli sportelli con guarnizione impediscono l’accumulo di polvere sui contatti. I passacavo devono corrispondere al sistema effettivo di tubazioni o pressacavo utilizzato in cantiere, poiché un cliente che deve praticare fori in loco solitamente danneggia il rivestimento e invalida la classe di protezione.
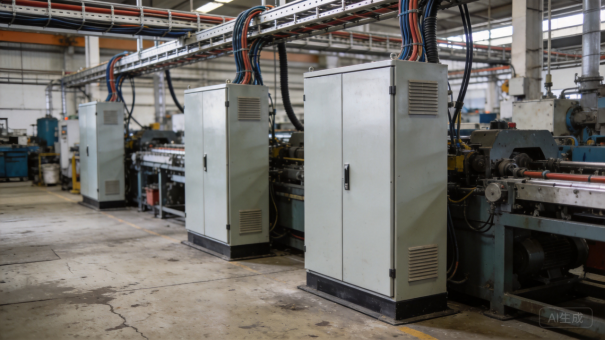
Armadietti in acciaio con verniciatura a polveri installati accanto alle attrezzature di produzione su un vero pavimento industriale.
2.2. Distribuzione dell’energia e locali elettrici
La distribuzione dell’energia impone requisiti diversi. I quadri elettrici e gli armadi di controllo ospitano barre conduttrici, interruttori, contattori, strumenti di misura e cavi che si surriscaldano e possono generare archi elettrici in condizioni di guasto. Il contenitore deve garantire la separazione elettrica, spazi di sicurezza chiaramente segnalati, ventilazione o raffreddamento adeguati e barriere conformi alle normative locali di sicurezza elettrica. I locali elettrici indoor sono generalmente più puliti dei piani di produzione, ma le apparecchiature funzionano in modo continuativo, quindi il accumulo di calore è un problema costante. I progettisti specificano porte ventilate, ventole sul tetto o contenitori climatizzati per i quadri ad alta potenza, e collocano gli ingressi dei cavi in modo che questi non possano piegarsi contro spigoli vivi. La finitura deve inoltre essere resistente alla fiamma e stabile alla temperatura di esercizio, motivo per cui i contenitori industriali sono comunemente verniciati a polvere anziché lasciati grezzi o tinteggiati.
2.3. Automazione, telecomunicazioni e infrastrutture dati
I sistemi di automazione e comunicazione aggiungono integrità del segnale, messa a terra e gestione dei cavi all’elenco delle esigenze. I convertitori di frequenza generano calore e rumore elettromagnetico, pertanto i contenitori per inverter spesso includono ventole di raffreddamento, schermatura EMC e una accurata separazione tra cavi di potenza e cavi di segnale. Le apparecchiature di rete e telecomunicazioni richiedono un instradamento strutturato dei cavi, tagli per pannelli di patch, rack o ripiani all’interno dell’armadio. La messa a terra non è un dettaglio secondario: ogni porta, pannello e guida interna deve essere collegata affinché le tensioni di contatto rimangano basse e la compatibilità elettromagnetica migliori. Alcuni clienti richiedono rivestimenti conduttivi o EMC all’interno, guarnizioni sulle saldature delle porte e ventilazione filtrata per ridurre le interferenze irradiate. Per questi progetti, la progettazione del contenitore deve essere coordinata con i disegni elettrici del cliente, non sviluppata in isolamento.
2.4. Ambienti esterni e condizioni severe
I quadri esterni devono resistere agli usi più gravosi. Sono esposti a sole, pioggia, aria salmastra, escursioni termiche, insetti e talvolta atti vandalici, per cui la classe di protezione, il materiale delle guarnizioni, la ferramenta e la finitura devono essere tutti di livello superiore. Le specifiche comuni prevedono IP54 o IP66 secondo IEC 60529, con porte guarnite, fissaggi in acciaio inox o placcati, scoli di drenaggio e parasole per applicazioni esposte al sole diretto. In presenza di corrosione severa si utilizza acciaio zincato o inox, mentre l’alluminio è indicato per siti costieri che richiedono minore peso. La verniciatura a polveri resistente ai raggi UV previene lo scolorimento, e le viti a presa continua o le serrature chiudibili con lucchetto proteggono l’accesso. Un guasto in campo in ambiente esterno è costoso da riparare, pertanto il profilo d’uso deve essere definito nelle specifiche prima di decidere materiali e finiture.
2.5. Tradurre l’uso in specifiche
La lezione pratica è che l’uso deve essere documentato prima della fabbricazione. Occorre valutare dove verrà installato l’involucro, se in interno o in esterno, qual è la temperatura e l’umidità del sito, se sono previste lavaggi ad acqua o esposizione al sale, quanto calore generano i componenti, come entrano i cavi, da quale lato i tecnici devono accedere e quale classe di protezione deve raggiungere il prodotto finale. Ogni risposta modifica il progetto: un alloggio per macchine da interno può utilizzare aperture di ventilazione semplici, mentre un armadio per telecomunicazioni da esterno richiede guarnizioni, ventole filtrate e ferramenta in acciaio inox. Quando l’uso è chiaro già in fase di disegno, le scelte riguardo materiale, processo e tempi di consegna diventano più semplici e l’involucro consegnato performà come atteso dall’acquirente.
3. Selezione del materiale: scegliere la lamiera giusta per il lavoro
3.1. Acciaio laminato a freddo: il cavallo di battaglia
L’acciaio laminato a freddo è il materiale più utilizzato nella fabbricazione di involucri industriali. La laminazione a temperatura ambiente produce una superficie liscia, uno spessore uniforme e una buona precisione dimensionale, il che lo rende ideale per la piegatura di precisione e per i prodotti verniciati; le qualità SPCC e DC01 compaiono su pannelli, porte e telai. Presenta elevata resistenza ed eccellente formabilità, consentendo pieghe in profili complessi senza cricche, e si saldò bene con i processi MIG, TIG e laser standard. Il suo punto debole è la corrosione: l’acciaio laminato a freddo nudo arrugginisce rapidamente, quindi ogni pezzo deve ricevere un completo trattamento di pretrattamento e verniciatura a polveri, e i graffi che penetrano la vernice richiedono ritocchi. Per le apparecchiature interne verniciate rappresenta generalmente il miglior compromesso tra prestazioni e costo.
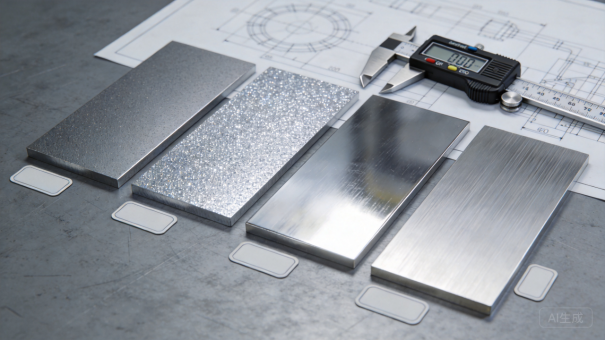
Campioni di materiale in acciaio, acciaio inox e alluminio con strumenti di misurazione dello spessore.
3.2. Acciaio zincato e preverniciato
L’acciaio zincato è acciaio protetto da uno strato di zinco, solitamente mediante zincatura a caldo, e si sceglie quando la resistenza alla corrosione è più importante di una superficie di verniciatura perfettamente liscia. È comune per staffe interne, lastre posteriori, pannelli posteriori per esterni e involucri che riceveranno una seconda verniciatura a polveri. La fabbricazione richiede cura: le pieghe troppo strette possono criccarsi o sfaldare lo zinco, quindi i raggi di piega devono essere generosi; la saldatura genera fumi di zinco e richiede ventilazione, e le zone saldate vanno pulite e ritratte. L’acciaio preverniciato è un’alternativa per parti semplici, dove il produttore acquista bobine o lastre già verniciate nel colore richiesto e salta la linea di finitura, ma i bordi tagliati necessitano comunque di protezione o ritocchi in servizio esterno.
3.3. Acciaio inox: aggiornamenti selettivi
L’acciaio inox è adatto agli ambienti più ostili. Le qualità 304 e 316 formano uno strato di ossido di cromo auto-rigenerante che resiste a umidità, prodotti chimici e sale; il 316 aggiunge molibdeno per impieghi costieri, alimentari e farmaceutici. È più pesante, più difficile da tagliare e piegare, e più costoso, quindi si utilizza in modo selettivo: armadiature costiere esterne, apparecchiature da lavaggio, linee di lavorazione alimentare, dispositivi medici e hardware visibile come cerniere, serrature e fissaggi. L’inox inoltre lavorà a incrudimento, per cui utensili e raggi di piega devono essere adeguati alla qualità. La differenza di prezzo è di solito giustificata quando un guasto in campo sarebbe costoso, ma l’inox non necessario aumenta il costo senza aggiungere valore in un ambiente interno asciutto.
3.4. Alluminio: Leggero e Resistente alla Corrosione
L’alluminio segue una via opposta: pesa circa un terzo dell’acciaio, resiste naturalmente alla corrosione e si forma e salda bene in leghe come le 5052 e 6061. È molto usato per attrezzature portatili, custodie per batterie, elettronica di potenza e involucri che devono essere sollevati, montati a parete o spediti in modo economicamente efficiente. L’alluminio conduce il calore meglio dell’acciaio, fattore utile in alcune soluzioni termiche, ed è naturalmente conduttivo, vantaggio che supporta la messa a terra e le prestazioni EMC. I compromessi consistono in una resistenza inferiore a parità di spessore, superfici più morbide che si graffiano e si ammaccano più facilmente, e una maggiore sensibilità al calore durante la saldatura. Poiché l’alluminio viene solitamente specificato con uno spessore maggiore rispetto all’acciaio, il vantaggio finale in peso è reale ma inferiore a quanto suggerirebbe la sola differenza di densità.
3.5. Spessore, Finitura e Costo
Lo spessore della lamiera è la seconda dimensione nella selezione del materiale. I piccoli quadri da montaggio a parete sono tipicamente da 1,0 a 1,2 mm, le custodie per macchinari da 1,2 a 1,5 mm e gli armadi da pavimento da 1,5 a 2,0 mm, mentre le piastre di montaggio e i componenti strutturali pesanti arrivano a 2,0-3,0 mm o più. La rigidità deriva dai profili di piegatura, dalle saldature a T e dai rinforzi tanto quanto dallo spessore, pertanto un buon progettista affida alla geometria il compito di garantire la resistenza e utilizza metalli più pesanti solo dove il carico, il peso dello sportello o la tenuta IP lo richiedono. La finitura completa la scelta: il pretrattamento a fosfato di zinco più il rivestimento in polvere poliestere è lo standard per i quadri industriali interni, mentre le soluzioni per esterni possono richiedere primer, colore stabile ai raggi UV, rivestimento interno conduttivo o prove di nebbia salina. Il costo deve essere sempre confrontato sui pezzi finiti, perché densità, sfrido, tempo di lavorazione e finitura incidono sul prezzo finale.
4. Difficoltà di Produzione: Precisione, Calore e Controllo delle Tolleranze
4.1. Taglio Laser: Dove Inizia la Precisione
La produzione inizia con il taglio laser. XHX Metal utilizza due laser a fibra da 6 kW per tagliare pannelli, porte e supporti con una precisione di posizionamento intorno a 0,01 mm, ottimizza il nesting per risparmiare materiale e produce bordi che necessitano comunque di sbrilatura. La fase di taglio è il fondamento dell’intero prodotto: se un foro di montaggio risulta sfalsato sul pattern piatto, l’errore si ripercuote nella piegatura e nel montaggio e può trasformare un quadro dall’aspetto eccellente in scarto. La qualità del taglio influenza inoltre l’estetica, poiché i bordi tagliati al laser rimangono visibili su porte, presa d’aria e aperture. La velocità di taglio deve essere bilanciata rispetto alla rugosità del bordo, alle scorie e alla zona termicamente alterata, specialmente per acciaio inossidabile e alluminio, che si comportano in modo diverso dall’acciaio al carbonio.
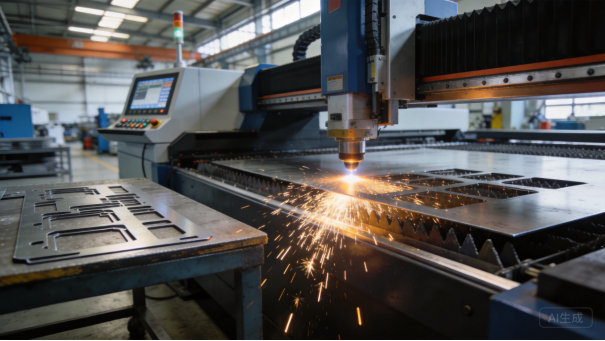
Taglio laser a fibra dei pannelli per quadri elettrici da lamiera d’acciaio.
4.2. Piegatura CNC: Angoli e Ripetibilità
La piegatura CNC trasforma i pattern piatti in pannelli tridimensionali. L’operatore della piegatrice deve considerare l’allungamento di piega, il ritorno elastico, lo spessore del materiale, la direzione di laminazione e il raggio dell’utensile, e la macchina deve ripetere lo stesso angolo per l’intera serie. Una piegatura scostata di 0,3 gradi modifica la fessura tra sportello e telaio; un raggio di piega troppo stretto crepita il zincato o genera segni di sforzo sull’inossidabile. Poiché i quadri fanno affidamento sui bordi piegati per rigidità, telai degli sportelli e sedi delle guarnizioni, la piegatura è uno dei processi dal valore più elevato in officina. I collaudi del primo articolo includono lunghezza delle alette, angolo di piega, distanza foro-piega e planarità complessiva, e ogni turno verifica la preparazione della macchina prima di avviare la serie.
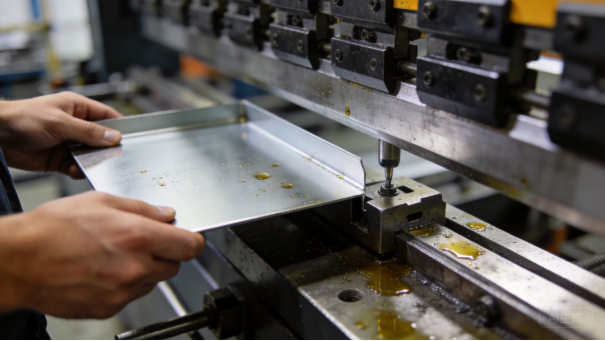
Piegatrice CNC a presses brake che forma un pannello per quadro in lamiera.
4.3. Saldatura e Controllo della Distorsione
La saldatura è la fase a maggior rischio nella produzione di cabinet. Telai, piastre di montaggio e rinforzi sono uniti mediante saldatura TIG, MIG o laser, e il calore tende sempre a deformare il metallo; i pannelli lunghi sono particolarmente sensibili perché saldare un lato può tirare l’intera struttura fuori squadro. La soluzione è un processo controllato: pinze dedicate, saldature di tenuta, sequenza di saldatura definita e alternanza dei lati per equilibrare il calore. XHX salda le giunzioni in ordine fisso, quindi verifica le diagonali e la quadratura di ogni telaio. L’alluminio richiede ancora più cura perché conduce rapidamente il calore e si ammollisce vicino alla saldatura, quindi corrente di saldatura, materiale d’apporto e raffreddamento sono controllati. Se un telaio non è squadrato dopo la saldatura, nessun processo di finitura può correggerlo.
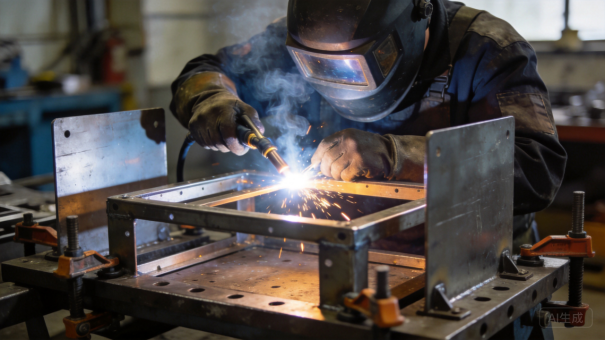
Saldatura TIG e assemblaggio del telaio su una pinza dedicata.
4.4. Fissaggio, Assemblaggio e Componentistica
L’assemblaggio aggiunge un ulteriore strato di precisione. Piastre di montaggio e guide DIN sono fissate con dadi saldati, fissaggi PEM, rivetti o bulloni, e ogni punto filettato deve essere posizionato in modo che i componenti del cliente si adattino senza bisogno di spessori. Le ante sono montate su cerniere che devono allinearsi con il telaio, le serrature devono combaciare con le placche di contatto e le guarnizioni devono sedere nelle rispettive sedi senza rigonfiamenti. Deve esistere continuità di messa a terra su ogni pannello metallico, il che significa cintini di messa a terra, rondelle stellari o rivestimenti conduttivi nei punti corretti. Alcuni cabinet aggiungono dita di contatto per la schermatura EMC, prese filtrate e fissaggi prigionieri. Un errore di un millimetro può causare il rattling di un’anta o una perdita dalla guarnizione, quindi il montaggio della componentistica viene verificato con la stessa cura delle dimensioni del lamierato.
4.5. Finitura, Mascheratura e Ispezione
La finitura rende visibile la difficoltà. La verniciatura a polvere aggiunge uno strato durevole, ma modifica anche le dimensioni: la vernice intorno ai fori filettati, ai punti di messa a terra e alle sedi delle guarnizioni può impedire il montaggio della componentistica, quindi queste aree vengono mascherate e i pezzi vengono appesi per evitare il raccogliersi della vernice negli angoli. La qualità del pretrattamento determina l’adesione nel tempo, e lo spessore del film, il colore e la texture vengono verificati rispetto alle specifiche. Dopo la verniciatura, ogni lotto viene ispezionato per dimensioni, adattamento delle ante, qualità superficiale e funzionalità della componentistica. XHX esegue ispezione del primo pezzo su ogni nuovo progetto e ispezione completa sulle caratteristiche visibili e funzionali, documentando i risultati in modo che un lotto possa essere tracciato fino al certificato materiale. La produzione è anche un problema di programmazione: il taglio è veloce, la piegatura è media, la saldatura è lenta e la finitura è il collo di bottiglia, quindi gli ordini sono sequenziati in modo che i pannelli scorrano senza attese.
5. Tempo di consegna: dal disegno al cabinet spedito
5.1. Tempi realistici
Il tempo di consegna è solitamente la seconda domanda che un acquirente pone, dopo il prezzo, ed è quella con più variabili. Un design completamente nuovo di un cabinet richiede tipicamente da quattro a otto settimane dai disegni approvati alla consegna della produzione, inclusa la prima serie. Un ordine ripetuto di un design consolidato può essere spedito in due-quattro settimane. Il programma effettivo dipende dal design, dal materiale, dal processo di finitura, dalla quantità dell’ordine e dal metodo di spedizione, quindi le fasi seguenti offrono una ripartizione pratica invece di un singolo numero magico. Gli acquirenti che partono da un disegno completo e da un chiaro processo di approvazione ricevono i cabinet più velocemente di chi parte da uno schizzo approssimativo.
5.2. Revisione DFM e Approvvigionamento Materiale
Il ciclo inizia con la revisione del progetto e il preventivo. Quando XHX Metal riceve un modello 3D e un disegno 2D, il team di ingegneria verifica materiale, spessore, raggi di piega, schemi dei fori, tolleranze, finiture, fissaggi e requisiti IP, e segnala qualsiasi difficoltà di produzione; questa revisione DFM richiede da uno a tre giorni lavorativi. Segue il reperimento del materiale, con acciaio laminato a freddo standard, acciaio galvanizzato e leghe di alluminio comuni disponibili presso fornitori locali in uno–tre giorni lavorativi. Gli ordini speciali, come l’acciaio inossidabile con certificati di mill, coil preverniciato su misura o leghe esotiche, richiedono tempi più lunghi. Poiché i prezzi dei metalli sono volatili, il preventivo include un periodo di validità del materiale e le specifiche dovrebbero essere bloccate al momento dell’ordine.
5.3. Prototipo e primo pezzo
Il prototipo è il passo successivo. Per un nuovo progetto di cassa, XHX realizza il primo pezzo entro una–due settimane dall’arrivo del materiale, comprendendo pannelli taglio laser e piegati, telai saldati e bave eliminate, e di solito una verniciatura a polvere provvisoria affinché il cliente possa verificare dimensioni, colore, texture e corrispondenza. Attrezzi di piegatura speciali, matrici di formatura o sagome di saldatura aggiungono da alcuni giorni a due settimane. L’approvazione del primo pezzo da parte del cliente è il via libera alla produzione; le modifiche richieste a questo stadio prolungano la tempistica, motivo per cui un disegno completo fa risparmiare denaro e settimane. Il rapporto del primo pezzo dovrebbe includere dimensioni misurate, foto, verifiche del rivestimento e eventuali deviazioni per l’approvazione.
5.4. Produzione e collo di bottiglia della finitura
La produzione in serie avviene a lotti. Per 50–1.000 casse, la produzione richiede solitamente da una a tre settimane in base al numero di processi e alla capacità di finitura. La fabbrica sequenzia taglio, piegatura, saldatura, eliminazione bave e trattamento superficiale in modo che i pezzi scorrono senza attese, e il QA controlla il primo e l’ultimo pezzo di ogni turno per individuare precocemente eventuali derive. Due taglieri laser e più stampi a pressobreak significano che un singolo evento di manutenzione non blocca un ordine. La verniciatura a polvere è il collo di bottiglia: pulizia, pretrattamento, irrorazione e cottura richiedono più tempo del taglio e della piegatura, e la mascheratura dei fori filettati e dei punti di messa a terra aggiunge ore. Conta anche il perimetro dell’ordine, poiché alcuni acquirenti ricevono i pezzi grezzi mentre altri ricevono armadi completamente assemblati con sportelli, cerniere, serrature, piatti di montaggio, guarnizioni e kit di messa a terra.
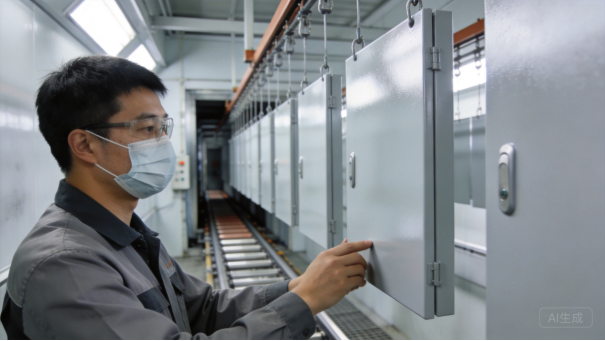
Pannelli di cassa verniciati a polvere sulla linea di finitura.
5.5. QC, imballaggio e spedizione
Gli ultimi giorni sono dedicati al controllo qualità e all’imballaggio. XHX ispeziona dimensioni, quadratura, chiusura degli sportelli e qualità superficiale, prepara le liste di imballaggio e i certificati del materiale, e protegge le casse con protezioni per angoli, pellicola e puntelli per garantire la resistenza al trasporto. Da Dongguan, il trasporto aereo verso Nord America o Europa richiede circa tre–sette giorni, mentre il trasporto marittimo verso un porto principale richiede tre–cinque settimane più sdoganamento e consegna terra. Il record di consegna puntuale dell’azienda è del 93,1% sulla piattaforma internazionale Alibaba. Consigli pratici per gli acquirenti: bloccare il progetto, approvare rapidamente il primo pezzo e ordinare sportelli di scorta, guarnizioni o piatti di montaggio insieme al lotto principale, perché un successivo riordino limitato costa molto di più.
6. Casi passati: progetti di casse che abbiamo realizzato
6.1. Come leggere questi casi
Gli esempi di progetto mostrano come utilizzo, materiali, difficoltà di produzione e tempi di consegna si combinano. Poiché la riservatezza del cliente è parte del servizio di XHX Metal, i casi seguenti sono descritti senza marchi, ma rappresentano progetti reali di casse realizzati dall’azienda negli ultimi anni, con quantità e tempistiche tratte da registri d’ordine effettivi. I progetti coprono regioni, settori e sistemi di finitura diversi per mostrare come lo stesso processo si adatti. Nomi, disegni e dettagli interni sono protetti, ma le lezioni tecniche sono condivise perché aiutano i nuovi acquirenti a porre domande migliori.
6.2. Caso 1: Cassette di comando per un integratore di automazione europeo
Un integratore europeo di automazione necessitava di armadietti di controllo in pavimento per macchine da imballaggio, con telaio in acciaio da 2,0 mm, porte e pannelli da 1,5 mm, aperture ventilate con filtri e colore RAL personalizzato. Il fornitore precedente consegnava telai che si deformavano durante la saldatura, pertanto le porte non si allineavano e l’integratore impiegava ore a regolare i componenti in cantiere. XHX ha ridisegnato il telaio con staffe d’angolo, modificato la sequenza di saldatura per bilanciare il calore e aggiunto un controllo di quadratura sullafixture di assemblaggio. Il primo articolo è stato approvato in nove giorni lavorativi e 600 armadietti sono stati spediti in sei settimane. Il cliente ha segnalato una riduzione evidente dei tempi di assemblaggio poiché porte, cerniere e piastre di montaggio si installavano senza necessità di regolazioni.
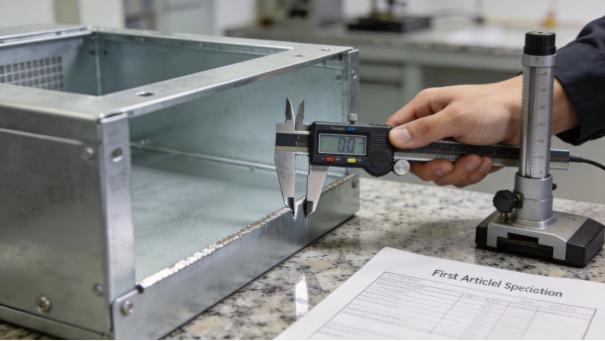
Ispezione dimensionale finale di un armadietto finito prima della spedizione.
6.3. Caso 2: Armadietti esterni per telecomunicazioni in Sud-est asiatico
Un appaltatore di telecomunicazioni che erogava attrezzature in un mercato tropicale umido necessitava di armadietti esterni con grado di protezione IP55, porte con guarnizioni, prese d’aria filtrate e componenti resistenti alla corrosione. L’ambiente del sito includeva forti piogge, elevata umidità e presenza di sale nelle zone costiere, quindi XHX ha specificato acciaio zincato per il telaio e i componenti interni, fissaggi in acciaio inossidabile e verniciatura a polvere stabile ai raggi UV con spessore maggiore nella parte inferiore. Il lotto pilota ha superato i test di umidità e nebbia salina, e circa 1.200 unità sono state spedite in tre lotti nell’arco di otto settimane. L’imballaggio è stato standardizzato per il trasporto tropicale: protezioni per angoli, pellicola resistente all’umidità e irrigidimento delle bancali hanno contenuto i danni da trasporto, e gli armadietti più piccoli da parete sono stati annidati per risparmiare spazio nel container.
6.4. Caso 3: Armadietti in alluminio per un OEM di attrezzature elettriche
Un OEM di attrezzature elettriche necessitava di armadietti in alluminio leggeri per quadri di controllo di generatori portatili, con buone prestazioni termiche e conducibilità naturale per i collegamenti a terra. XHX ha selezionato alluminio 5052 con profili sagomati a linguetta per la rigidità, controllato la sequenza di saldatura per limitare le deformazioni sui pannelli sottili e applicato una verniciatura a polvere a finitura leggermente ruvida per uso esterno. La revisione del design ha semplificato diversi supporti interni, riducendo il peso e accorciando i tempi di produzione. Circa 800 armadietti sono stati spediti in lotti mensili e il cliente ha riutilizzato la stessa geometria del telaio per tre dimensioni di prodotto modificando esclusivamente le sagome di porte e pannelli.
6.5. Caso 4 e gli insegnamenti che riutilizziamo
Un brand di utensili da lavoro desiderava una famiglia di armadietti, dalle piccole scatole di derivazione agli ampi armadi operatore, con la stessa finitura, cerniere, serrature e schema di messa a terra. XHX ha standardizzato il kit cerniere, la serratura, il profilo della guarnizione e lo schema delle piastre di montaggio in tutta la famiglia, riducendo gli attrezzi e abbattendo il costo unitario dopo i primi mesi; il brand ora riceve ordini misti con altezze diverse e opzioni di porta. Gli insegnamenti costanti sono semplici: la revisione DFM previene problemi di assemblaggio, materiale e finitura devono corrispondere all’ambiente, la costanza di saldatura e piegatura rende un design ripetibile, l’approvazione del primo pezzo tutela i tempi di consegna e le decisioni rapide di un’azienda privata tengono in movimento i progetti. Il brand segnala inoltre meno reclami in campo poiché l’imballaggio standardizzato è stato testato su ogni dimensione della famiglia.
7. Sintesi: cosa preparare prima di avviare un progetto armadio tecnico
7.1. Iniziare con il pacchetto ingegneristico
Il pacchetto ingegneristico è fondamentale quando si avvia un progetto di armadietto tecnico. Deve includere modello 3D e disegno 2D, grado e spessore del materiale, classe di protezione, stile di porta e serratura, disposizione della piastra di montaggio o guida DIN, punti di passaggio cavi, aperture per ventole e ventilazione, colore e texture della finitura, requisiti di messa a terra, metodo di imballaggio e volume target. Anche una breve checklist DFM compilata in una sola email può risparmiare una settimana di scambi reciproci in seguito, poiché le decisioni di fabrication dipendono da dettagli economici da modificare su carta e costosi da modificare dopo il taglio. Prima di inviare i file, elencare le domande più importanti: ambiente operativo, calore interno massimo, instradamento dei cavi e lato di accesso sono di solito sufficienti per partire.
7.2. Dichiarare norme e finiture
Gli standard dovrebbero essere espliciti. La maggior parte dei progetti di armadiature fa riferimento alla norma IEC 60529 per i gradi IP, ISO 9001:2015 per la gestione qualità e alle norme di sicurezza elettrica settoriali, ma l’acquirente deve confermare il grado esatto, le condizioni di collaudo e la specifica della finitura. Il disegno dovrebbe definire il colore della verniciatura a polvere, lo spessore del film, la texture, i punti di mascheratura e la continuità di messa a terra. Se l’armadio dovrà operare all’aperto o in zona costiera, la scelta del materiale e la specifica della finitura devono essere ottimizzate prima della fabbricazione, non dopo un guasto in campo. Una nota sintetica sull’ambiente evita gli errori più costosi, e una richiesta scritta di test in camera nebbia salina o di umidità fornisce a entrambe le parti un criterio di accettazione chiaro.
7.3. Accordo sul pacchetto commerciale
Il pacchetto commerciale è altrettanto importante. Confermare l’incoterm di consegna, lo standard di ispezione, il piano di pagamento, la validità dei materiali e le regole per le modifiche di progetto. Richiedere uno schedule per il primo pezzo, una dichiarazione sulla capacità produttiva e un elenco di certificazioni. ISO 9001:2015, CE e verifica SGS sono segnali utili, ma la prova concreta sta nel tempo di risposta del fornitore a una domanda su un disegno e nella cura con cui documenta un lotto. Un fornitore che spiega il proprio processo ispira più fiducia di uno che si limita a promettere una data. La conferma scritta della data di consegna, dei punti di ispezione e dello standard di imballaggio previene controversie una volta che l’ordine è in produzione.
7.4. Perché lavorare con XHX Metal
XHX Metal si adatta bene a questo tipo di progetto perché è un’azienda a proprietà privata con controllo produttivo centralizzato. Il proprietario e il team ingegneristico possono approvare modifiche agli attrezzi, discutere sostituzioni di materiale e concordare una data di consegna realistica senza far passare le decisioni attraverso una sede centrale lontana. L’officina dispone di due taglieri laser a fibra da 6 kW, piegatrici CNC, saldatura, una linea automatica di sgrossatura, meccanica CNC e una capacità annua di 500.000 pezzi, sufficiente per programmi di armadiature a medio volume e sufficientemente flessibile per corse prototipali. L’azienda è specializzata nella produzione e lavorazione di lamiere, quindi comprende come le scelte progettuali, gli attrezzi e le finiture influenzino qualità e tempistiche.
7.5. Il passo successivo
Il metodo più rapido per iniziare è inviare i disegni e richiedere una revisione DFM e un preventivo. XHX Metal può confermare la scelta del materiale, il sistema di finitura, la difficoltà produttiva e i tempi reali entro pochi giorni lavorativi. Contattare Barry al +86 13244963694 oppure sales01@xinghaoxin.com, oppure visitare https://www.xhxmetal.com. L’officina si trova al n. 42 Changtang Avenue, Yantian, Comune di Chang’an, Dongguan, Guangdong, Cina. Le attrezzature industriali continueranno a richiedere armadiature più intelligenti, tolleranze più strette, una migliore progettazione termica e consegne più rapide, ma i fondamenti restano invariati: telai quadrazi, fori precisi, sportelli affidabili, finiture durevoli e fornitura nei tempi stabiliti. Questo è esattamente ciò che garantisce un processo di lamiera controllato, ed è per questo che la preparazione ingegneristica, non la fortuna, determina la velocità di successo di un progetto di armadiatura personalizzata.
Informazioni su XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) è un’azienda a proprietà privata di lavorazione lamiera con sede a Dongguan, Guangdong, Cina. L’azienda è specializzata nella produzione e lavorazione di armadiature e componenti in lamiera per automazione, energia, telecomunicazioni, settore medico e apparecchiature industriali generiche, disponendo di due taglieri laser a fibra da 6 kW, piegatrici CNC, saldatura TIG, MIG e laser, una linea automatica di sgrossatura, meccanica CNC e gestione qualità ISO 9001:2015.
Contatti: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com


