1. Vista general del producto: qué son los armarios para equipos industriales personalizados
1.1. Definición de la familia de productos
Un armario para equipos industriales es una carcasa de metal fabricada que protege los componentes eléctricos, electrónicos, neumáticos y mecánicos dentro de una máquina, línea de producción, red de distribución de energía o dispositivo independiente. Mantiene a las personas alejadas de las partes bajo tensión, protege los componentes sensibles del polvo y el agua, soporta las placas de montaje y las entradas de cables, y le brinda al producto terminado una apariencia profesional y uniforme. En términos de chapa metálica, esta familia incluye gabinetes de control de pie, cajas para montaje en pared, carcasas para máquinas, consolas de operador, cajas de conexión, armarios para blindaje EMC, gabinetes para baterías y quioscos para exteriores. La misma lógica de ingeniería se aplica a todos ellos: cortar y formar láminas de metal planas en paneles precisos, unirlos en una estructura rígida, añadir puertas y herrajes, y finalizar la superficie para el entorno donde se instalará el equipo.
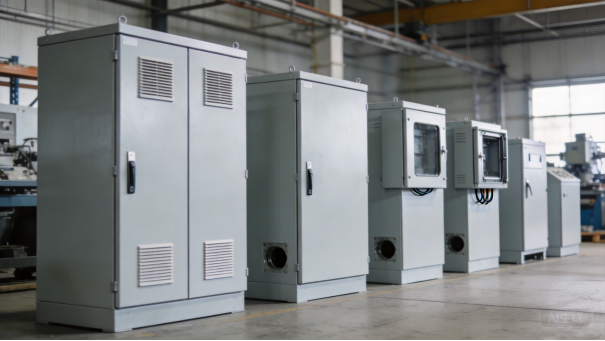
Armarios para equipos industriales personalizados en configuraciones de pie, montaje en pared y carcasas para máquinas.
1.2. Anatomía de un armario
La mayoría de los armarios se construyen con el mismo vocabulario de piezas. Un gabinete típico cuenta con un panel trasero, dos paneles laterales, una parte superior y una base, además de una o más puertas con bisagras y cerraduras. En su interior, una placa de montaje o riel DIN sujeta los componentes, mientras que las bridas para cables, placas de arandelas y recortes con perforaciones permiten que los cables de alimentación y señal atraviesen las paredes. La ventilación se maneja mediante tragaluces, ventiladores filtrados, rejillas o aberturas para intercambiadores de calor, y el sellado se logra con juntas, costuras plegadas y costuras soldadas. Los pernos de tierra, puntos de unión a tierra y recubrimientos conductores conectan cada panel a la tierra de protección. Una pequeña caja para montaje en pared puede contener veinte piezas fabricadas; un gran gabinete para exteriores con puertas, juntas, placas de montaje, gestión de cables y accesorios puede contener más de doscientas.
1.3. Del armario estándar al sistema personalizado
Los gabinetes estándar resuelven problemas estándar, pero la mayoría de los compradores necesitan tamaños personalizados, aberturas, estilos de puerta y distribuciones. La fabricación personalizada comienza con un modelo 3D y un dibujo 2D: dimensiones totales, grosor de paneles, dirección de apertura de la puerta, posición de la placa de montaje, ubicaciones de entrada de cables, aberturas para rejillas y ventiladores, aberturas para pantallas y botones, tipos de cerradura, color, textura y marcas de serigrafía. El fabricante convierte el dibujo en patrones planos cortados por láser, los dobla para darles forma, suelda o asegura el marco, y termina la superficie. La revisión de fabricación diseñable (DFM) es donde un buen fabricante demuestra su valor, porque detecta detalles que son baratos de cambiar en papel y costosos de cambiar después del corte: radios de doblado, distancias orificio-borde, acceso a soldadura, tamaños de ranura para empaque y tolerancias que el material realmente puede alcanzar.
1.4. Por qué la calidad se juzga en el momento en que llega el gabinete
El gabinete es lo primero que toca un instalador y lo último que controla un equipo de producto, por lo que su calidad se juzga de inmediato. Las puertas deben abrirse suavemente y cerrarse sin retemblor, los paneles deben alinearse con holguras uniformes, las bisagras y las cerraduras deben funcionar después de años de uso, y la superficie recubierta en polvo debe resistir herramientas, montacargas y condiciones climáticas. Las dimensiones importan aún más: si los orificios de la placa de montaje están desalineados, el cliente no puede ensamblar sus propios componentes electrónicos; si las aberturas de la puerta son demasiado grandes, los empaques gotean y las clasificaciones IP fallan. Las tolerancias que parecen simples en un dibujo, como 0,5 mm en los puntos de montaje u 0,2 mm en la separación de bisagras, se convierten en desafíos reales a través del corte, doblado, soldadura y recubrimiento.
1.5. Personalización y el modelo de socio OEM
La personalización también es un modelo de negocio. Las marcas OEM y ODM aportan sus propios sistemas de control, software o imagen corporativa, y necesitan un socio metalúrgico que pueda fabricar carcasas en su color, con sus aberturas, y en un calendario que se ajuste a los lanzamientos de producto. XHX Metal, la marca en inglés de Guangdong Xinghaoxin Technology Co., Ltd., es una empresa privada de fabricación de chapa metálica ubicada en Dongguan, con una fábrica de 2.000 metros cuadrados, unos treinta empleados en producción, dos cortadoras láser de fibra de 6 kW, plegadoras y equipos de soldadura CNC, una línea automática de desbarbado, mecanizado CNC y una capacidad anual de aproximadamente 500.000 piezas. La compañía fabrica y procesa carcasas de chapa metálica para equipos de automatización, energía, telecomunicaciones, médicas e industriales en general. Las secciones siguientes explican cómo se utilizan las carcasas, qué materiales se ajustan a cada aplicación, por qué la producción es más compleja de lo que parece, cuál es un plazo de entrega realista y qué enseñan los proyectos anteriores.
2. Características de uso: comportamiento de las carcasas en campo
2.1. Suelos de fábrica y líneas de producción
En un suelo de fábrica, una carcasa es una estación de trabajo, no un gabinete en una oficina limpia. Los PLC, variadores, relés, fuentes de alimentación y bloques de terminales viven dentro de paneles colocados junto a las máquinas, donde la vibración, el polvo, la neblina de aceite, los cambios de temperatura y el agua ocasional de limpieza son normales. La carcasa debe permanecer cuadrada para que las puertas se asienten correctamente, mantener los líquidos alejados de los terminales y permitir que el personal de mantenimiento acceda a los componentes con rapidez. Un bastidor mecanizado o soldado resiste mejor la vibración que una caja ligera plegada, y las puertas con junta evitan la acumulación de polvo en los contactos. Las entradas de cables deben coincidir con el sistema real de conduits o prensaestopas utilizado en sitio, porque un cliente que tenga que taladrar orificios en campo suele dañar el recubrimiento y anular la clase de protección.
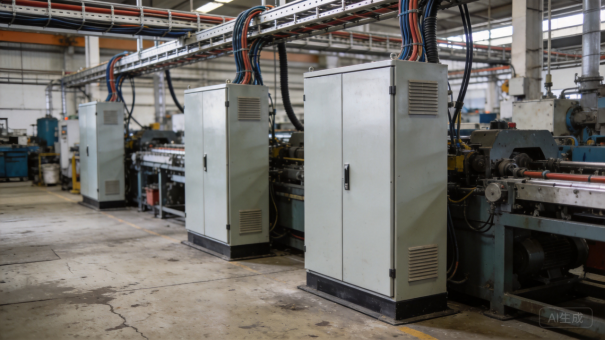
Carcasas de acero recubiertas con polvo installadas junto a equipos de producción en un suelo de fábrica real.
2.2. Distribución de energía y salas eléctricas
La distribución de energía crea diferentes demandas. Los paneles de baja tensión y gabinetes de control contienen barras conductoras, interruptores automáticos, contactores, medidores y cables que se calientan y pueden generar arcos eléctricos en condiciones de falla. La carcasa debe proporcionar separación eléctrica, espacio de advertencia adecuado, ventilación o refrigeración suficiente, y barreras que cumplan con las normas locales de seguridad eléctrica. Las salas eléctricas interiores suelen estar más limpias que los pisos de producción, pero el equipo opera de forma continua, por lo que la acumulación de calor es un problema constante. Los diseñadores especifican puertas ventiladas, ventiladores en la parte superior o gabinetes con aire acondicionado para paneles de alta potencia, y ubican las entradas de cables de manera que estos no se doblen contra bordes afilados. El acabado también debe ser resistente a la llama y estable a la temperatura de operación, razón por la cual las carcasas industriales se recubren comúnmente con pintura en polvo en lugar de dejar el metal desnudo o pintado con pintura convencional.
2.3. Automatización, telecomunicaciones e infraestructura de datos
Los sistemas de automatización y comunicación agregan integridad de señal, conexión a tierra y gestión de cables a la lista. Los variadores de frecuencia generan calor y ruido electromagnético, por lo que los gabinetes para variadores suelen incluir ventiladores de refrigeración, blindaje CEM y una separación cuidadosa de los cables de potencia y de señal. El equipamiento de red y telecomunicaciones requiere un enrutamiento estructurado de cables, cortes para paneles de parcheo y racks o estantes dentro del gabinete. La conexión a tierra no es un detalle menor: cada puerta, panel y riel interno debe estar conectado al mismo potencial para mantener bajas las tensiones de contacto y mejorar la compatibilidad electromagnética. Algunos clientes especifican recubrimientos conductivos o CEM en el interior, juntas en los bordes de las puertas y ventilación filtrada para reducir las interferencias radiadas. Para estos proyectos, el diseño de la carcasa debe coordinarse con los planos eléctricos del cliente, no diseñarse de forma aislada.
2.4. Entornos exteriores y agresivos
Los armarios para exteriores soportan los requisitos de uso más exigentes. Están expuestos al sol, la lluvia, el aire salino, las variaciones de temperatura, los insectos y, en ocasiones, al vandalismo, por lo que la clase de protección, el material de la junta, el hardware y el acabado deben ser de mayor nivel. Las especificaciones comunes son IP54 a IP66 según IEC 60529, con puertas con junta, fasteners de acero inoxidable o galvanizados, orificios de drenaje y defensores solares para aplicaciones de exposición directa al sol. Se usa acero galvanizado o inoxidable donde la corrosión es severa, mientras que el aluminio se adapta a sitios costeros que requieren menor peso. El recubrimiento en polvo resistente a los rayos UV evita que el color se degrade, y los tornillos prisioneros o cierres asegurable con candado protegen el acceso. Una falla en campo al aire libre es costosa de reparar, por lo que el rango de uso debe escribirse en la especificación antes de tomar decisiones sobre material y acabado.
2.5. Traducir el uso a especificación
La lección práctica es que el uso debe escribirse antes de la fabricación. Pregunte dónde se instalará el armario, si es en interiores o exteriores, qué tan caluroso y húmedo es el sitio, si ocurre lavado a presión o exposición a la sal, cuánto calor generan los componentes, cómo entran los cables, por qué lado necesitan abrir los técnicos y qué clase de protección debe declarar el producto final. Cada respuesta cambia el diseño: un gabinete de máquina para interiores puede usar ventilación simple, mientras que un armario de telecomunicaciones para exteriores necesita juntas, ventiladores filtrados y hardware inoxidable. Cuando el uso está claro en la etapa de dibujo, las decisiones sobre material, proceso y plazo de entrega se vuelven más fáciles, y el armario entregado funciona según lo esperado por el comprador.
3. Selección de materiales: elegir el metal en lámina adecuado para el trabajo
3.1. Acero laminado en frío: el caballo de batalla
El acero laminado en frío es el caballo de batalla de la fabricación industrial de armarios. El laminado a temperatura ambiente produce una superficie lisa, espesor uniforme y buena precisión dimensional, lo que lo hace ideal para doblado de precisión y productos pintados; los grados como SPCC y DC01 aparecen en paneles, puertas y marcos. Tiene alta resistencia y excelente conformabilidad, por lo que puede doblarse en perfiles complejos sin agrietarse, y se solda de manera limpia con los procesos MIG, TIG y láser estándar. Su debilidad es la corrosión: el acero laminado en frío sin revestir se oxida rápidamente, por lo que cada pieza debe recibir un pretratamiento completo y recubrimiento en polvo, y los arañazos que penetren el recubrimiento necesitan retoques. Para equipos interiores pintados, generalmente es el mejor equilibrio entre rendimiento y costo.
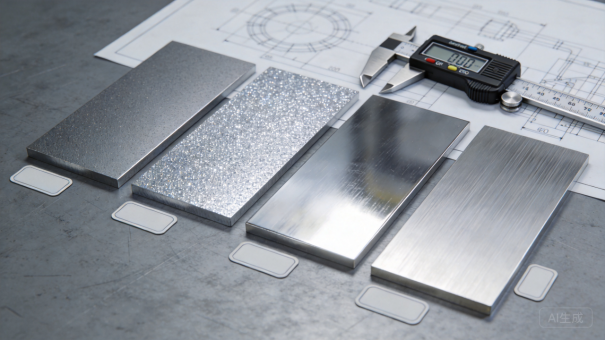
Muestras de materiales de acero, acero inoxidable y aluminio con herramientas de medición de espesor.
3.2. Acero galvanizado y pre-pintado
El acero galvanizado es acero protegido con una capa de zinc, generalmente mediante galvanizado por inmersión en caliente, y se elige cuando la resistencia a la corrosión es más importante que una superficie de pintura perfectamente lisa. Es común en soportes internos, placas traseras, paneles traseros para exteriores y carpas que recibirán una segunda capa de pintura en polvo. La fabricación requiere cuidado: los dobleces pronunciados pueden agrietar o desprender el zinc, por lo que los radios de doblez deben ser generosos; la soldadura produce humos de zinc y requiere ventilación, y las zonas de soldadura deben limpiarse y recubrirse. El acero pre-pintado es una alternativa para piezas sencillas, donde el fabricante compra la bobina o la chapa ya pintada en el color requerido y salta la línea de acabado, pero los bordes cortados aún necesitan protección de bordes o retoque en servicio exterior.
3.3. Acero inoxidable: actualizaciones selectivas
El acero inoxidable sirve para los entornos más exigentes. Los grados 304 y 316 forman una capa de óxido de cromo autorreparable que resiste la humedad, los productos químicos y la sal, y el 316 añade molibdeno para aplicaciones costeras, alimentarias y farmacéuticas. Es más pesado, más difícil de cortar y doblar, y más costoso, por lo que se usa de forma selectiva: gabinetes costeros para exteriores, equipos lavables, líneas de procesamiento de alimentos, dispositivos médicos y herrajes visibles como bisagras, cerraduras y fijaciones. El acero inoxidable también se endurece por deformación, por lo que las herramientas y los radios de doblez deben ajustarse al grado. La diferencia de precio suele estar justificada cuando un fallo en campo sería costoso, pero usar acero inoxidable innecesario eleva el coste sin aportar valor en un entorno interior seco.
3.4. Aluminio: ligero y resistente a la corrosión
El aluminio toma el camino opuesto: pesa aproximadamente una tercera parte que el acero, resiste la corrosión de forma natural y se conforma y suelda bien en aleaciones como la 5052 y la 6061. Es popular para equipos portátiles, carcasas de baterías, electrónica de potencia y carpas que deben levantarse, montarse en pared o enviarse de forma económica. El aluminio conduce mejor el calor que el acero, lo que ayuda en algunos diseños térmicos, y es naturalmente conductor, lo que favorece la puesta a tierra y el rendimiento EMC. Las desventajas son menor resistencia al mismo grosor, superficies más blandas que se rayan y abollan con mayor facilidad, y mayor sensibilidad al calor durante la soldadura. Dado que el aluminio suele especificarse con mayor grosor que el acero, la ventaja final de peso es real pero menor de lo que sugiere la diferencia de densidad.
3.5. Calibre, acabado y coste
El espesor de chapa es la segunda dimensión en la selección de materiales. Las cajas pequeñas para montaje en pared suelen ser de 1,0 a 1,2 mm, las carcasas de máquinas de 1,2 a 1,5 mm y los gabinetes de suelo de 1,5 a 2,0 mm, mientras que las placas de montaje y las piezas estructurales pesadas llegan a 2,0 a 3,0 mm o más. La rigidez proviene de los perfiles de doblez, las bridas y los refuerzos en la misma medida que del calibre, por lo que un buen diseñador deja que la geometría soporte la resistencia y utiliza metal más grueso solo donde la carga, el peso de la puerta o el sellado IP lo requiera. El acabado completa la decisión: el pretratamiento de fosfato de zinc más el recubrimiento en polvo de poliéster es el estándar para gabinetes industriales interiores, mientras que los diseños para exterior pueden necesitar imprimación, color estable a los rayos UV, recubrimiento interno conductivo o ensayo de niebla salina. El coste siempre debe compararse en piezas acabadas, porque la densidad, el desperdicio, el tiempo de procesamiento y el acabado modifican el precio final.
4. Dificultad de producción: precisión, temperatura y control de tolerancias
4.1. Corte por láser: donde comienza la precisión
La producción comienza con el corte por láser. XHX Metal cuenta con dos máquinas láser de fibra de 6 kW que cortan paneles, puertas y soportes con una precisión de posicionamiento de alrededor de 0,01 mm, anida las piezas para ahorrar material y produce bordes que aún requieren desbarbado. La etapa de corte es la base de todo el producto: si un agujero de montaje está fuera de posición en el patrón plano, el error se arrastra durante el plegado y el montaje y puede convertir un gabinete que parece bueno en chatarra. La calidad del corte también afecta la apariencia, porque los bordes cortados con láser son visibles en puertas, rejillas y aberturas. La velocidad de corte debe equilibrarse con la rugosidad del borde, el lastre y la zona afectada por el calor, especialmente en acero inoxidable y aluminio, que se comportan de manera diferente al acero al carbono.
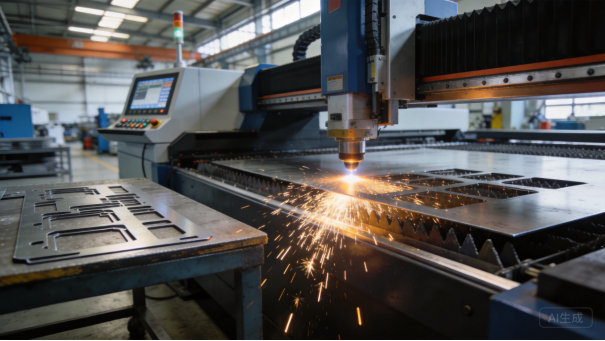
Corte por láser de fibra de paneles de gabinete a partir de chapa de acero.
4.2. Plegado CNC: ángulos y repetibilidad
El plegado CNC transforma patrones planos en paneles tridimensionales. El operador de la prensa plegadora debe considerar el allowance de plegado, el springback, el grosor del material, la dirección del grano y el radio de la herramienta, y la máquina debe repetir el mismo ángulo en todo el lote. Un pliegue que se desvía 0,3 grados cambia la holgura entre una puerta y su marco; un radio de pliegue demasiado ajustado agrieta el recubrimiento galvanizado o marca por tensión el inoxidable. Dado que las cajas dependen de los bordes plegados para la rigidez, los marcos de las puertas y los asientos de las juntas estancas, el plegado es uno de los procesos de mayor valor en el taller. Las verificaciones de primera pieza incluyen la longitud de la aleta, el ángulo de plegado, la distancia entre orificio y pliegue y la cuadradura general, y cada turno verifica el ajuste antes de producir el lote.
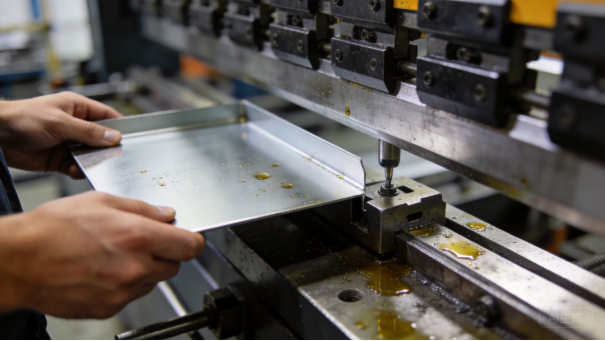
Prensa plegadora CNC plegando un panel de caja de chapa metálica.
4.3. Soldadura y control de distorsión
La soldadura es la etapa de mayor riesgo en la producción de cajas. Los marcos, las placas de montaje y los refuerzos se unen con soldadura TIG, MIG o láser, y el calor siempre tiende a distorsionar el metal; los paneles largos son especialmente sensibles porque soldar un lado puede deformar toda la estructura y sacar el marco de cuadro. La solución es un proceso controlado: jigs dedicados, soldadura por puntos, una secuencia de soldadura definida y alternancia de lados para equilibrar el calor. XHX suelda las uniones en un orden fijo y luego verifica las diagonales y la cuadradura de cada marco. El aluminio requiere aún más cuidado porque conduce el calor rápidamente y se ablanda cerca de la soldadura, por lo que se controlan la corriente de soldadura, el material de aportación y el enfriamiento. Si un marco no queda cuadrado después de soldar, ningún proceso de acabado puede corregirlo.
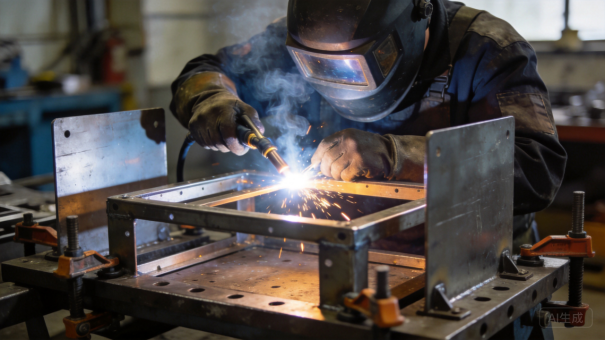
Soldadura TIG y ensamblaje del marco en un jig dedicado.
4.4. Fijación, ensamblaje y herrajes
El ensamblaje agrega otra capa de precisión. Las placas de montaje y los rieles DIN se fijan con tuercas soldadas, fijadores PEM, remaches o tornillos, y cada punto roscado debe estar posicionado para que los componentes del cliente encajen sin necesitar caladores. Las puertas cuelgan de bisagras que deben alinearse con el marco, las cerraduras deben coincidir con las placas de golpe y las juntas deben asentarse en sus canaletas sin protuberancias. La continuidad de puesta a tierra debe existir en cada panel metálico, lo que significa correas de unión, arandelas estrelladas o recubrimientos conductivos en los lugares adecuados. Algunas cajas incluyen dedos de contacto para CEM, ventilaciones filtradas y fijadores prisioneros. Un error de un milímetro puede hacer que una puerta vibre o que una junta filtre, por lo que el ajuste de los herrajes se verifica con tanto cuidado como las dimensiones de la chapa.
4.5. Recubrimiento, enmascaramiento e inspección
El acabado hace visible la dificultad. La pintura en polvo añade una capa duradera, pero también modifica las dimensiones: el recubrimiento en torno a los agujeros roscados, los puntos de puesta a tierra y las ranuras de las juntas puede impedir el montaje de la fijación, por lo que estas áreas se enmascaran y las piezas se cuelgan para evitar la acumulación en las esquinas. La calidad de la pretrata miento determina la adhesión a largo plazo, y el espesor de la capa, el color y la textura se verifican según la especificación. Tras el recubrimiento, se inspecciona cada lote en cuanto a dimensiones, ajuste de puertas, calidad superficial y funcionamiento de la fijación. XHX realiza inspección de primera pieza en cada diseño nuevo e inspección completa de las características visibles y funcionales, y documenta los resultados para que un lote pueda rastrearse hasta su certificado de material. La producción también es un problema de programación: el corte es rápido, el plegado es medio, la soldadura es lenta y el acabado es el cuello de botella, por lo que los pedidos se secuencian de modo que los paneles fluyan sin esperas.
5. Plazo de entrega: del dibujo al armario enviado
5.1. Plazos realistas
El plazo de entrega suele ser la segunda pregunta que formula un comprador, después del precio, y es la que tiene más variables. Un diseño completamente nuevo de armario generalmente requiere de cuatro a ocho semanas, desde los planos aprobados hasta la entrega en producción, incluyendo la primera pieza. Un pedido de repetición de un diseño consolidado puede enviarse en dos a cuatro semanas. El calendario real depende del diseño, el material, el proceso de acabado, la cantidad del pedido y el método de envío, por lo que las etapas siguientes ofrecen un desglose práctico en lugar de un número mágico único. Los compradores que comienzan con un dibujo completo y un proceso de aprobación claro reciben sus armarios de forma consistentemente más rápida que los compradores que comienzan con un boceto aproximado.
5.2. Revisión DFM y aprovisionamiento de materiales
El ciclo comienza con la revisión del diseño y la cotización. Cuando XHX Metal recibe un modelo 3D y un dibujo 2D, el equipo de ingeniería verifica el material, el espesor, los radios de plegado, los patrones de agujeros, las tolerancias, los acabados, la fijación y los requisitos de IP, e identifica cualquier aspecto de difícil fabricación; esta revisión DFM toma de uno a tres días laborables. Le sigue el aprovisionamiento de materiales, con acero laminado en frío estándar, acero galvanizado y aleaciones de aluminio comunes disponibles de proveedores locales en uno a tres días laborables. Los pedidos especiales, como acero inoxidable con certificados de laminación, bobina prepintada a medida o aleaciones exóticas, toman más tiempo. Dado que los precios del metal varían, la cotización incluye un periodo de validez del material, y la especificación debe congelarse cuando se realiza el pedido.
5.3. Prototipo y primera pieza
El prototipado es el siguiente paso. Para un nuevo diseño de carcasa, XHX produce un primer artículo en una a dos semanas después de la llegada del material, incluyendo paneles cortados a láser y formados, marcos soldados y desbarbados, y por lo general un recubrimiento en polvo de prueba para que el cliente pueda verificar dimensiones, color, textura y ajuste. Herramientas de doblado especiales, matrices de conformado o calibradores de soldadura añaden de unos días a dos semanas. La aprobación del primer artículo por parte del cliente es el visto bueno para la producción; los cambios solicitados en esta etapa amplían el cronograma, por lo que un dibujo completo ahorra dinero y semanas. El informe del primer artículo debe incluir dimensiones medidas, fotografías, verificaciones del recubrimiento y cualquier desviación para aprobación.
5.4. Producción y el cuello de botella del acabado
La producción en masa se realiza por lotes. Para entre 50 y 1.000 carcasas, la producción generalmente toma de una a tres semanas, dependiendo del número de procesos y la capacidad de acabado. La fábrica secuencia el corte, el doblado, la soldadura, el desbarbado y el tratamiento superficial para que las piezas fluyan sin esperas, y QA inspecciona las primeras y últimas piezas de cada turno para detectar desviaciones a tiempo. Dos cortadoras láser y varias plegadoras significan que un evento de mantenimiento no detiene un pedido. El recubrimiento en polvo es el cuello de botella: la limpieza, el pretratamiento, la pulverización y el curado toman más tiempo que el corte y el doblado, y el enmascarado para agujeros roscados y puntos de conexión a tierra añade horas. El alcance también es relevante, ya que algunos compradores reciben piezas sin acabado mientras que otros reciben gabinetes completamente ensamblados con puertas, bisagras, cerraduras, placas de montaje, juntas y kits de conexión a tierra.
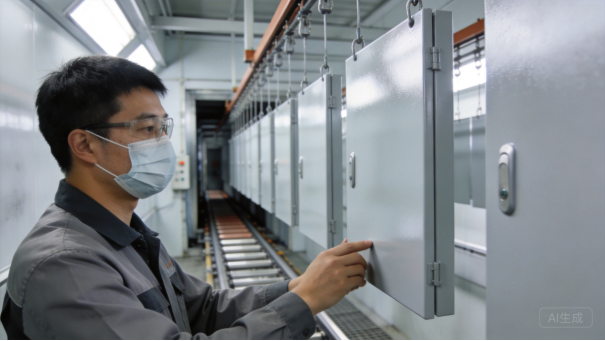
Paneles de carcasa recubiertos en polvo en la línea de acabado.
5.5. Control de calidad, embalaje y envío
Los días finales corresponden al control de calidad y al embalaje. XHX inspecciona dimensiones, escuadratura, ajuste de puertas y calidad superficial, prepara listas de empaque y certificados de material, y protege las carcasas con protectores de esquina, película y refuerzos para que sobrevivan al transporte. Desde Dongguan, el flete aéreo a Norteamérica o Europa toma aproximadamente de tres a siete días, mientras que el flete marítimo a un puerto principal toma de tres a cinco semanas más aduanas y entrega terrestre. El registro de entrega puntual de la empresa es del 93,1 % en la plataforma internacional Alibaba. Consejo práctico para los compradores: congelar el diseño, aprobar rápidamente el primer artículo y pedir puertas, juntas o placas de montaje de repuesto con el pedido principal, ya que un pequeño reposición posterior cuesta mucho más.
6. Casos anteriores: proyectos de carcasas que hemos fabricado
6.1. Cómo leer estos casos
Los ejemplos de proyectos muestran cómo el uso, los materiales, la dificultad de producción y el tiempo de entrega se combinan. Dado que la confidencialidad del cliente es parte del servicio de XHX Metal, los casos que se presentan a continuación se describen sin nombres de marcas, pero representan proyectos reales de carcasas fabricados por la compañía en los últimos años, con cantidades y plazos extraídos de registros de pedidos reales. Los proyectos abarcan diferentes regiones, industrias y sistemas de acabado para demostrar cómo el mismo proceso se adapta. Los nombres, los planos y los detalles internos están protegidos, pero las lecciones de ingeniería se comparten porque ayudan a los compradores nuevos a formular mejores preguntas.
6.2. Caso 1: Carcasa de control para un integrador de automatización europeo
Un integrador de automatización europeo necesitaba gabinetes de control de pie para máquinas de envasado, con marco de acero de 2,0 mm, puertas y paneles de 1,5 mm, aberturas para ventiladores con filtro y color RAL personalizado. El proveedor anterior entregó marcos que se deformaron durante la soldadura, por lo que las puertas no se alineaban y el integrador pasaba horas ajustando el herraje en el sitio. XHX rediseñó el marco con refuerzos de esquina, cambió la secuencia de soldadura para equilibrar el calor y agregó una verificación de cuadratura en la fixture de montaje. La pieza piloto se aprobó en nueve días laborables y se enviaron 600 carcasas en seis semanas. El cliente reportó que el tiempo de montaje disminuyó notablemente porque las puertas, las bisagras y las placas de montaje encajaron sin ajustes.
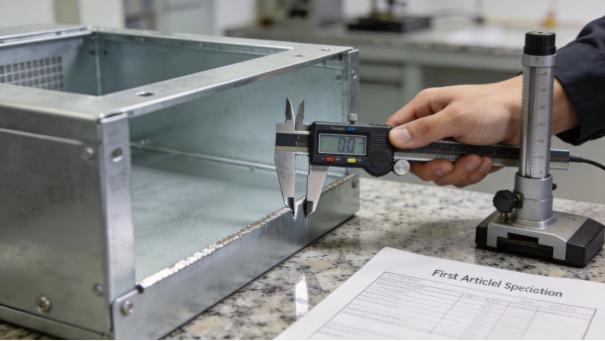
Inspección dimensional final de una carcasa terminada antes del envío.
6.3. Caso 2: Carcasa exteriores de telecomunicaciones para el sudeste asiático
Un contratista de telecomunicaciones que desplegaba equipo en un mercado tropical húmedo necesitaba carcasas exteriores con clasificación IP55, puertas con junta, ventilas con filtro y herrajes resistentes a la corrosión. El entorno del sitio incluía lluvia intensa, alta humedad y sal en zonas costeras, por lo que XHX especificó acero galvanizado para el marco y las piezas internas, fasteners inoxidable y un recubrimiento en polvo estable a los UV con capa más gruesa en la base. El lote piloto aprobó las pruebas de humedad y niebla salina, y se enviaron aproximadamente 1.200 unidades en tres lotes a lo largo de ocho semanas. El embalaje se estandarizó para fletes tropicales: protectores de esquina, película resistente a la humedad y refuerzo de palés que redujeron los daños durante el tránsito, y las unidades más pequeñas de montaje en pared se anidaron para ahorrar espacio en el contenedor.
6.4. Caso 3: Carcasa de aluminio para un OEM de equipos de potencia
Un fabricante de equipos de potencia OEM necesitaba carcasas de aluminio ligeras para paneles de control de generadores portátiles, con buen rendimiento térmico y conductividad natural para la puesta a tierra. XHX seleccionó aluminio 5052 con perfiles de brida formada para rigidez, controló la secuencia de soldadura para limitar la distorsión en paneles delgados y aplicó un acabado en polvo con textura ligera para uso en exteriores. La revisión de diseño simplificó varios soportes internos, lo que redujo el peso y acortó el tiempo de producción. Aproximadamente 800 carcasas se embarcaron en lotes mensuales, y el cliente reutilizó la misma geometría de bastidor para tres tamaños de producto cambiando solo las aberturas de puerta y panel.
6.5. Caso 4 y las lecciones que reutilizamos
Una marca de máquinas herramienta quería una familia de carcasas desde pequeñas cajas de conexiones hasta grandes gabinetes de operador con el mismo acabado, bisagras, cerraduras y esquema de puesta a tierra. XHX estandarizó el kit de bisagras, cerradura, perfil de junta y patrón de placa de montaje en toda la familia, lo que redujo la herramienta y redujo el costo unitario después de los primeros meses; la marca ahora recibe pedidos mixtos con diferentes alturas y opciones de puerta. Las lecciones consistentes son simples: la revisión DFM previene problemas de ensamblaje, el material y el acabado deben coincidir con el entorno, la consistencia de soldadura y doblado hace que un diseño sea repetible, la aprobación del primer artículo protege el cronograma, y las decisiones rápidas de una empresa privada mantienen los proyectos en movimiento. La marca también reporta menos quejas en campo porque el embalaje estandarizado se probó en cada tamaño de la familia.
7. Resumen: qué preparar antes de iniciar un proyecto de gabinete
7.1. Comience con el paquete de ingeniería
El paquete de ingeniería es lo más importante al iniciar un proyecto de gabinete. Debe incluir el modelo 3D y el dibujo 2D, la denominación y el espesor del material, la clase de protección, el estilo de puerta y cerradura, el diseño de placa de montaje o riel DIN, los puntos de entrada de cables, los recortes para ventilación y ventiladores, el color y la textura del acabado, los requisitos de puesta a tierra, el método de embalaje y el volumen objetivo. Incluso una lista breve de verificación de DFM (fabricación para el diseño) respondida en un solo correo electrónico puede ahorrar una semana de idas y vueltas posteriores, ya que las decisiones de fabricación dependen de detalles que son económicos de cambiar en papel y costosos de modificar después del corte. Antes de enviar los archivos, enumere las preguntas más importantes: el entorno de operación, la generación máxima de calor interno, el ruteo de cables y el lado de acceso suelen ser suficientes para comenzar.
7.2. Especifique estándares y acabados
Las normas deben ser explícitas. La mayoría de los proyectos de gabinetes citan la norma IEC 60529 para clasificaciones IP, la norma ISO 9001:2015 para gestión de calidad y las normas de seguridad eléctrica específicas del sector, pero el comprador debe confirmar la clasificación exacta, las condiciones de prueba y la especificación del acabado. El plano debe definir el color de la pintura en polvo, el espesor de película, la textura, los puntos de enmascaramiento y la continuidad a tierra. Si el gabinete estará en exteriores o en una zona costera, la especificación del material y el acabado debe mejorarse antes de la fabricación, no después de una falla en campo. Una nota de una sola línea sobre el entorno evita los errores más costosos, y un requisito por escrito de prueba de niebla salina o humedad proporciona a ambas partes un criterio de aceptación claro.
7.3. Acordar el Paquete Comercial
El paquete comercial es igualmente importante. Confirma el incoterm de entrega, la norma de inspección, el calendario de pagos, el período de validez del material y las reglas para cambios de diseño. Solicita un cronograma de primera pieza, una declaración de capacidad de producción y una lista de certificaciones. La verificación de ISO 9001:2015, CE y SGS son señales útiles, pero la prueba práctica es qué tan rápido responde el proveedor una pregunta sobre un plano y con qué cuidado documenta un lote. Un proveedor que explica su proceso inspira más confianza que aquel que solo promete una fecha. La confirmación por escrito de la fecha de entrega, los puntos de inspección y la norma de empaque evita disputas una vez que el pedido está en producción.
7.4. Por qué trabajar con XHX Metal
XHX Metal se ajusta a este tipo de proyecto porque es una empresa de propiedad privada con control de producción en un solo lugar. El propietario y el equipo de ingeniería pueden aprobar cambios de herramientas, discutir sustituciones de materiales y acordar una fecha de entrega realista sin pasar decisiones por una sede corporativa distante. La fábrica cuenta con dos cortadoras láser de fibra de 6 kW, doblado CNC y soldadura, una línea automática de debarañado, mecanizado CNC y una capacidad anual de 500.000 piezas, suficiente para programas de gabinetes de volumen medio y lo suficientemente flexible para corridas de prototipos. La empresa se especializa en la producción y el procesamiento de chapa metálica, por lo que comprende cómo las elecciones de diseño, las herramientas y el acabado afectan tanto la calidad como el cronograma.
7.5. El siguiente paso
La forma más rápida de comenzar es enviar sus dibujos y solicitar una revisión DFM y cotización. XHX Metal puede confirmar la ruta del material, el sistema de acabado, la dificultad de producción y el tiempo de entrega realista en pocos días laborables. Contacte a Barry en +86 13244963694 o sales01@xinghaoxin.com, o visite https://www.xhxmetal.com. La fábrica está ubicada en No. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, China. El equipo industrial seguirá demandando gabinetes más inteligentes, tolerancias más ajustadas, mejor diseño térmico y entrega más rápida, pero los fundamentos permanecen igual: marcos cuadrados, cortes precisos, puertas confiables, acabados duraderos y suministro puntual. Eso es exactamente lo que ofrece un proceso de lámina metálica controlado, y por qué la preparación de ingeniería, no la suerte, determina qué tan rápido tiene éxito un proyecto de gabinete personalizado.
Sobre XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) es una empresa de fabricación de lámina metálica de propiedad privada en Dongguan, Guangdong, China. La compañía se especializa en la producción y procesamiento de gabinetes y piezas de lámina metálica para automatización, energía, telecomunicaciones,医疗设备 y equipo industrial general, con dos máquinas de corte por láser de fibra de 6 kW, doblado CNC, soldadura TIG y MIG, soldadura por láser, una línea automática de rebabado, mecanizado CNC y gestión de calidad ISO 9001:2015.
Contacto: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com


