La fabricación de gabinetes para equipos de potencia es la disciplina de chapa metálica detrás de los armarios que protegen sistemas UPS, fuentes de alimentación industriales, respaldo de baterías y equipos de distribución. Estos son gabinetes grandes y pesados, diseñados para soportar calor, carga y seguridad eléctrica, y se producen en lotes más pequeños que los productos típicos de chapa metálica porque cada sistema de potencia se adapta a su sitio. Los estándares y prácticas de UL, NEMAy IEEE determinan cómo se construyen e instalan los equipos de potencia, y la TIA y la Uptime Institute definen lo que esperan las salas de energía de centros de datos de su infraestructura.
Esta guía sigue el recorrido completo de un programa de gabinete personalizado para equipos de potencia en siete pasos: el producto y sus familias, las aplicaciones que sirve, la selección de materiales, la dificultad de producción, los tiempos de entrega, casos de estudio pasados con datos de compra realistas y un resumen práctico. Ya seas un OEM de UPS que busca gabinetes para montaje en rack, un integrador de centros de datos que compra gabinetes de pie, o un operador de telecomunicaciones que especifica gabinetes para respaldo de baterías, esta información te ayudará a brindar instrucciones precisas a un fabricante, planificar plazos realistas y evitar los problemas térmicos y de ajuste que aparecen durante la puesta en marcha.

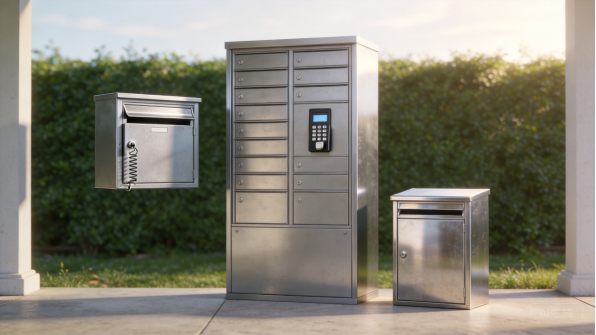
Figura 1: Gabinetes para equipos de potencia en configuraciones de montaje en rack, de pie y de pared.
El producto: ¿qué son los gabinetes para equipos de potencia?
Familias de productos y configuraciones
Los gabinetes para equipos de potencia se dividen en tres familias principales: gabinetes para montaje en rack, gabinetes de pie y cajas de pared. Los gabinetes para montaje en rack alojan módulos UPS y unidades de distribución de potencia en racks de 19 pulgadas, los gabinetes de pie contienen sistemas UPS más grandes, bancos de baterías y paneles de distribución, y las cajas de pared sirven para fuentes de alimentación más pequeñas y distribución derivada. Cada familia tiene su propia lógica de tamaño, carga e instalación.
Dentro de cada familia, los gabinetes varían en capacidad, refrigeración y acceso. Una caja de pared pequeña puede ser una carcasa conformada con puerta abatible, mientras que un gabinete UPS de pie puede ser una estructura soldada con puertas delanteras y traseras, marcos de montaje internos, gestión de cableado y sistemas de ventilación. La fabricación de gabinetes para equipos de potencia abarca todos estos casos, y un fabricante que trabaje el conformado de paneles grandes, la soldadura y el ensamblaje puede suministrar toda la gama a los OEM de equipos de potencia.
Componentes principales y sus funciones
Los componentes principales son el cuerpo del gabinete, las puertas, los marcos de montaje internos, la gestión de cables, la ventilación y la puesta a tierra. El cuerpo soporta la carga estructural y define el contorno del equipo, las puertas proporcionan acceso para mantenimiento y protección, y los marcos de montaje internos sostienen los módulos UPS, las baterías, los interruptores y las barras colectores. La gestión de cables canaliza el cableado de potencia y señal de forma ordenada, y la ventilación elimina el calor del equipo contenido en el recinto.
La puesta a tierra es un componente crítico para la seguridad: el recinto proporciona la trayectoria de conexión a tierra del equipo, con barras de puesta a tierra, espárragos y continuidad entre puertas y paneles. El sellado y las juntas protegen contra polvo y humedad donde lo requiere la clasificación. Cada componente es un punto de ajuste, y el diseño del recinto debe mantener las tolerancias para que las puertas se alineen, los paneles se monten y el gabinete se arme sin modificaciones en sitio.
Las placas de entrada de cables y los kits de bridas se preparan según el plan de cableado, de modo que la instalación en campo no requiere perforaciones in situ.
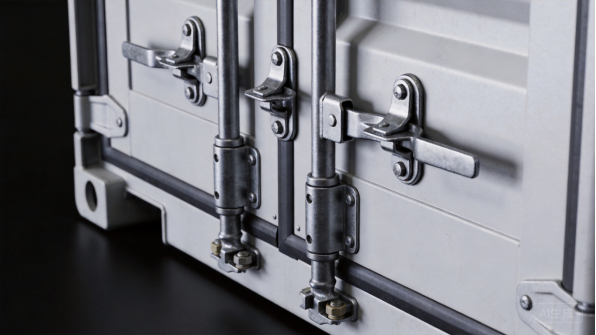
Figura 2: Los detalles del recinto incluyen puertas con cerradura, juntas de sellado y placas de entrada de cables.
Factores de diseño: calor, carga y seguridad eléctrica
El diseño de recintos para equipos de potencia está impulsado por tres requisitos: disipación de calor, carga estructural y seguridad eléctrica. Los sistemas UPS generan calor que debe evacuarse mediante ventilación, ventiladores o habitaciones con aire acondicionado, por lo que la trayectoria de flujo de aire del recinto y el montaje de los ventiladores se diseñan a partir de la carga térmica. El gabinete también debe soportar el peso de los módulos y baterías, lo que determina la resistencia del marco y el diseño de la base.
La seguridad eléctrica determina la construcción: las distancias de aislamiento, la aislación, las barreras y la puesta a tierra siguen las clasificaciones del equipo y las normas aplicables. UL evaluaciones y NEMA clasificaciones definen lo que los compradores esperan de los recintos para equipos de potencia, y IEEE normas cubren las prácticas de sistemas de potencia. Estos factores se resuelven en la cotización, no se descubren durante la puesta en servicio, porque determinan el material, la geometría y la documentación del recinto.
Personalización en la fabricación de recintos para equipos de potencia
La fabricación personalizada de recintos para equipos de potencia existe porque cada sistema de potencia se diseña según su ubicación y función. Los compradores personalizan las dimensiones del gabinete, la disposición de las puertas, el montaje interno, los patrones de entrada de cables, la ventilación, los colores y el etiquetado, y esperan que el recinto se arme con sus módulos y barras colectores. La fabricación a medida también da soporte a familias de productos: una plataforma de gabinetes puede servir para varias clasificaciones de potencia con diferentes distribuciones internas.
La personalización incluye detalles de cumplimiento como protecciones de puesta a tierra, colocación de barreras y documentación para la certificación del equipo. ANSI y normativas relacionadas orientan la construcción de gabinetes, y los compradores solicitan cada vez más materiales documentados y evidencia de pruebas. Un fabricante que pueda proporcionar certificados de materiales y calidad constante por lote ofrece a los OEM de equipos de energía el expediente que necesitan para las aprobaciones de UL y del proyecto.
Casos de uso y aplicaciones
Centros de datos y salas de TI
Los centros de datos y las salas de TI son el mayor mercado de gabinetes para SAI. Los gabinetes de SAI montados en racks y de pie protegen la infraestructura de energía que mantiene los servidores en funcionamiento, y se instalan en cuartos de energía y pasillos de TI donde se planifican el espacio, la refrigeración y el acceso para servicio. Uptime Institute las guías de nivel y TIA normativas de centros de datos definen lo que esperan los cuartos de energía, y los gabinetes se especifican según capacidad, redundancia y mantenibilidad.
Para programas de centros de datos, el gabinete debe llegar a tiempo para la puesta en marcha y coincidir con la distribución de la sala. Los OEM de SAI ordenan gabinetes en lotes de producción según su programa de equipos, y los integradores compran gabinetes de pie por proyecto. La fabricación de gabinetes para equipos de energía atiende esta demanda con calidad y documentación constantes, y los compradores valoran los fabricantes que comprenden el entorno del cuarto de energía.
Energía industrial y control
En la fabricación de gabinetes para equipos de energía, las plantas industriales utilizan gabinetes de energía para sistemas SAI, fuentes de alimentación, variadores y distribución en cuartos de control y áreas de máquinas. Estos gabinetes están construidos para soportar calor, vibración y polvo, con ventilación dimensionada según el equipo y puertas que se abren para el servicio regular. El sistema de tipos NEMA orienta la construcción para entornos industriales, y los compradores especifican la clasificación según las condiciones de la planta.
Los programas industriales suelen ser fabricados bajo pedido: el gabinete se dimensiona según la lista de equipos y el sitio, y el fabricante construye según un plano del proyecto. Se espera documentación de materiales, puesta a tierra y construcción, y la entrega se programa en función del plan de puesta en marcha de la planta. Para los fabricantes, el trabajo de energía industrial es de menor volumen pero mayor valor, y demuestra la capacidad de trabajo con paneles grandes y soldadura que necesitan los OEM de energía.
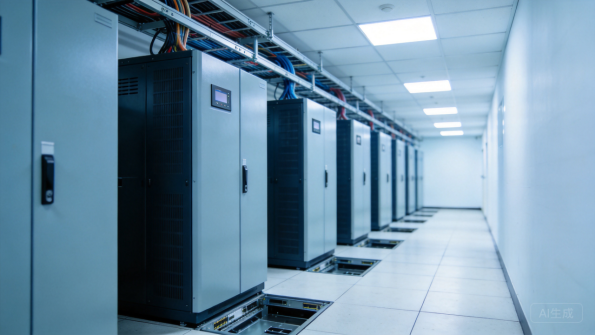
Figura 3: Los gabinetes de SAI de pie sirven a los cuartos de energía en centros de datos.
Energía de respaldo para telecomunicaciones y redes
Sitios de telecomunicaciones y redes utilizan cajas de respaldo con baterías que mantienen el equipo de comunicaciones funcionando durante apagones. Estas cajas alojan bancos de baterías, rectificadores y distribución, y están diseñadas para instalación en gabinetes o montadas en pared en sitios celulares y cabañas de red. El sellado, la ventilación y el peso de las baterías son los principales factores de diseño, y las cajas deben resistir entornos exteriores y semiexteriores.
Los programas de telecomunicaciones siguen especificaciones y estándares de operadores, y las cajas se documentan para el proceso de aprobación del sitio. Las cajas de baterías son pesadas, por lo que el diseño de la base y los puntos de elevación forman parte de la ingeniería, y la disposición interna se adapta a los tamaños de batería y rectificadores. Para los fabricantes, el trabajo en telecomunicaciones genera negocios recurrentes a medida que los operadores expanden sus redes y realizan actualizaciones en los sitios.
Los ingenieros de sitio también verifican el giro de la puerta y el acceso para servicio cuando se especifica la caja, lo cual afecta la distribución del gabinete.
Almacenamiento de energía e integración de renovables
Los sistemas de almacenamiento de energía y renovables utilizan cajas de alimentación para inversores, gestión de baterías e interconexión a la red. Estas cajas están diseñadas para instalación exterior en sitios solares y de almacenamiento, con sellado contra clima, protección contra corrosión y ventilación para electrónica de alta potencia. El gabinete debe soportar componentes pesados y resistir el entorno del sitio durante décadas.
Los programas de renovables son dirigidos por especificaciones, con documentación para códigos de red y aprobación de proyectos. Las cajas exteriores necesitan acabados estables a los rayos UV, puertas selladas y ventilación con filtros, y la disposición interna se adapta al equipo de inversores y BMS. Para los fabricantes, este es un mercado en crecimiento que valora la ingeniería anticorrosiva y la experiencia en cajas de gran tamaño.
Las salas de baterías y los gabinetes de inversores también requieren ventilación adaptada a la disipación de calor del equipo, lo cual el diseño de la caja documenta para el ingeniero de sitio.
Selección de materiales
Acero laminado en frío y galvanizado
El acero laminado en frío es el material estándar para cajas de alimentación, protegido con recubrimiento en polvo. Se conforma con limpieza, se suelda de manera predecible y soporta las cargas pesadas de módulos UPS y baterías, y sus propiedades mecánicas se documentan en referencias como la base de datos de materiales de MatWeb para comparación. Los grosores típicos oscilan entre 1,2 mm para cajas de pared hasta 2,0 mm o más para gabinetes autoportantes que soportan el peso del equipo.
El acero galvanizado añade un recubrimiento de zinc para piezas internas y servicio exterior, y la Asociación Americana de Galvanizadores documenta la larga vida útil de los recubrimientos de zinc. Para centros de potencia, los paneles internos galvanizados y los marcos de montaje resisten la corrosión mientras que los exteriores pintados portan el acabado del producto. Ambos materiales se cortan, doblan y sueldan de manera predecible, lo que mantiene la fabricación repejible en todas las tamaños de gabinetes.
Los marcos de montaje internos a menudo se perforan del mismo grupo de materiales, manteniendo el sistema de gabinete consistente y trazable.
Acero inoxidable
El acero inoxidable, principalmente grados 304 y 316, se especifica para centros de potencia en instalaciones marinas, alimentarias, farmacéuticas, químicas y costeras donde la resistencia a la corrosión no puede depender del recubrimiento. SSINA proporciona orientación para la selección de grados en servicio corrosivo, con el grado 316 que añade molibdeno para resistencia a los cloruros. Los gabinetes de acero inoxidable nunca necesitan ser recubiertos y toleran el lavado a presión y la exposición química.
El acero inoxidable es más costoso y más difícil de formar que el acero al carbono, y requiere manejo dedicado para prevenir la contaminación que causa óxido superficial. Las soldaduras deben controlarse y acabarse para preservar la resistencia a la corrosión. Para equipos de potencia en entornos exigentes, el mayor costo del acero inoxidable está justificado por la vida de servicio, y la experiencia del fabricante en acero inoxidable se refleja en la calidad de soldadura y el acabado superficial.
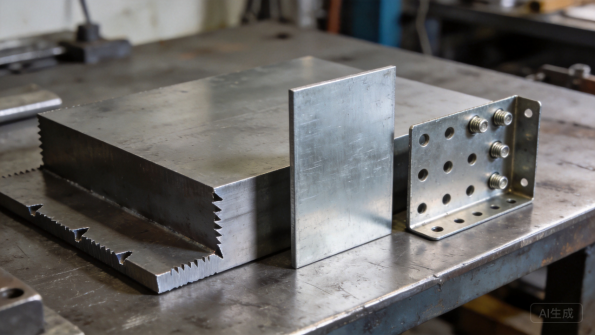
Figura 4: Paneles de acero y placas de montaje perforadas cubren la gama de materiales para gabinetes de potencia.
Aluminio
En la fabricación de gabinetes para equipos de potencia, los gabinetes de aluminio aparecen donde importa el peso: equipos de potencia portátiles, instalaciones marinas y paneles grandes manejados durante la instalación. El aluminio pesa aproximadamente una tercera parte del acero, resiste la corrosión de manera natural y conduce bien el calor, lo cual ayuda en la gestión térmica. Sus propiedades y orientación para la selección de aleaciones están catalogadas por referencias como AZoMaterials.
Las contrapartidas son la resistencia y el costo: los gabinetes de aluminio necesitan secciones más gruesas para alcanzar la misma rigidez, y el material cuesta más por kilogramo. La soldadura de aluminio requiere entrada de calor controlada, y es necesaria la aislación galvánica en las uniones con herrajes de acero. Para aplicaciones críticas en peso y altamente corrosivas, el aluminio suele ser la elección correcta a pesar del premium.
Acabados, aislamiento y herrajes
El acabado define la apariencia y durabilidad al aire libre del gabinete. El recubrimiento en polvo, aplicado electrostáticamente y curado en horno, forma una película resistente de 60 a 80 micras, y el Powder Coating Institute publica recursos técnicos sobre selección y prueba de recubrimientos, con rendimiento verificado bajo ASTM International normas, incluidas pruebas de niebla salina y de adherencia. Los tonos grises y negros texturizados son estándar para equipos de potencia.
El aislamiento y los herrajes completan el sistema: aislamiento térmico para gabinetes exteriores, juntas de sellado para armarios con grado de protección indicado, y fijaciones de acero inoxidable o galvanizadas en zinc, acorde al entorno. Los herrajes de puesta a tierra, las bridas de cableado y los puntos de elevación se especifican junto con el diseño eléctrico. Acordar el acabado, el sellado y la especificación de herrajes en la cotización evita las quejas de campo más habituales: corrosión, fugas y ausencia de provisions de puesta a tierra; además, el acabado forma parte de la apariencia del armario en la entrega en sitio.
Para gabinetes exteriores, los escudos solares y los labios goterones se forman en las chapas del techo, y el recubrimiento se selecciona por su resistencia a los rayos UV.
Dificultad de producción
Precisión en corte láser y huecos
La fabricación de armarios para equipos de potencia comienza con el corte y punzonado láser, que producen los paneles del cuerpo, las puertas y los huecos para ventilación, entradas de cableado y pantallas. Los sistemas de láser de fibra mantienen tolerancias del orden de ±0,1 mm, y en XHX Metal dos máquinas de corte láser de fibra de 6 kW entregan una precisión de posicionamiento de ±0,01 mm, criterio relevante cuando los huecos de puertas y paneles deben alinearse a lo largo de un gabinete de grandes dimensiones. El punzonado CNC añade los patrones repetitivos de taladros que requieren los marcos de montaje y las rejillas de ventilación.
La calidad de los recortes es visible en un armario eléctrico: las rebabas alrededor de las entradas de cable dañan el cableado, la rugosidad de los bordes alrededor de las aletas de ventilación desgarra las juntas, y los puntos de perforación deben situarse en áreas ocultas. El software de anidación organiza las piezas para minimizar el desecho en todo el conjunto de armarios, y los parámetros de corte y punzonado se ajustan según el material y el espesor. La etapa de corte determina si las puertas encajan, los paneles se montan y el armario pasa la inspección.
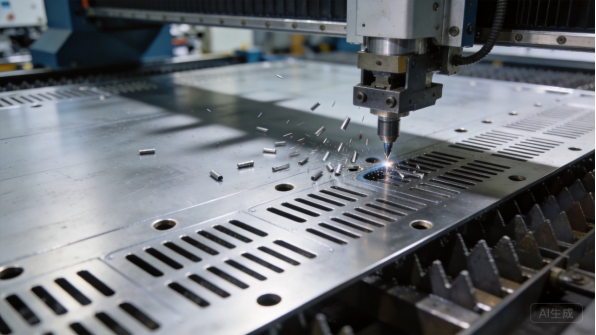
Figura 5: El punzonado CNC con torreta forma recortes y aletas en paneles grandes para armarios.
Plegado CNC y Planitud de Paneles Grandes
El plegado convierte las blancas planas en el cuerpo del armario, las puertas y las bridas de montaje, y los paneles grandes son los más difíciles de formar: un ligero error de plegado a lo largo de una brida larga se convierte en un espacio visible en el extremo opuesto. La compensación de recuperación elástica se ajusta para cada material, y Ingenieros Edge publica referencias de holgura de plegado y deducciones utilizadas para desarrollar las blancas y predecir las dimensiones acabadas.
Los modernos plegadoras CNC con guías traseras programables mantienen las posiciones de doblado y ángulos de manera consistente, y las piezas piloto se verifican según el dibujo antes de la producción. Para armarios de alimentación, las verificaciones críticas son la geometría de apertura de puerta, la planicidad de la pestaña y la cuadratura de la base, porque un marco alabeado no se alineará con el suelo elevado o los módulos en su interior. Estas mediciones se revisan en la pieza piloto y se muestrean durante la producción.
Soldadura, ensamble y ajuste interno
La soldadura une el armazón del gabinete, las puertas y los soportes de montaje, y los armarios grandes son las partes más propensas a la deformación que fabrica un taller. El calor de la soldadura puede deformar un panel largo fuera de la planicidad, por lo que las piezas se sujetan en fixture que mantienen la geometría mientras se enfría la soldadura, y TWI Global proporciona orientación técnica sobre el control de la deformación en acero soldado.
El ensamblaje agrega el hardware interno que hace funcional el armario: se ajustan marcos de montaje, soportes de barras colectores, gestión de cableado, ventiladores y puertas con verificaciones de alineación. El ajuste interno es un punto de calidad porque los módulos y las barras deben instalarse sin fuerza, y el funcionamiento de la puerta se verifica en el gabinete completo. Para los OEM de alimentación que ensamblan internamente, el fabricante envía armarios mecanizados y terminados listos para su línea de equipo.
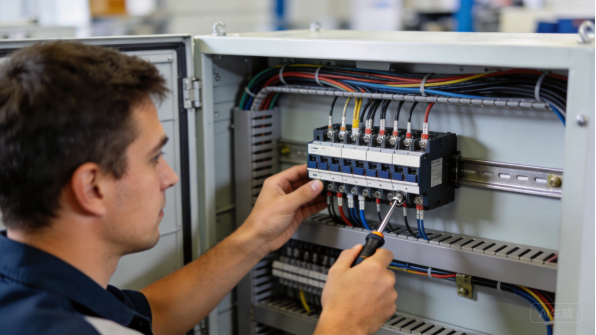
Figura 6: El ensamblaje interno ajusta barras colectores, unidades de distribución y gestión de cableado.
Control de calidad y coordinación de seguridad eléctrica
El control de calidad de los armarios de alimentación combina la inspección dimensional con verificaciones funcionales y de seguridad. Las piezas piloto se inspeccionan según el dibujo, verificando aperturas de puerta, patrones de montaje y planicidad, y los lotes de producción siguen un plan de control con muestreo. En puntos definidos se revisan el espesor del recubrimiento, el ajuste de la junta, la alineación de bisagras y el funcionamiento de la puerta, y se verifica la continuidad de puesta a tierra en el conjunto completo.
La coordinación de seguridad eléctrica es el paso específico de alimentación: se verifican los puntos de puesta a tierra, las barreras y las distancias de seguridad según los requisitos del equipo, y la documentación respalda el expediente UL o del proyecto del OEM. UL y NEMA regulan estas verificaciones, y los compradores necesitan la evidencia para la certificación y la aprobación en sitio. El fabricante que trata la puesta a tierra y la documentación como parte del producto es el que supera las auditorías de sala de alimentación.
Plazos de producción
Solicitud de cotización (RFQ), revisión de ingeniería y prototipos
Un programa de fabricación de gabinetes para equipos de potencia comienza con una solicitud de cotización (RFQ): planos o especificaciones del equipo, material, acabado, cantidades y plazo objetivo. El equipo de ingeniería del fabricante revisa el diseño para verificar su fabricabilidad, comprobando el ajuste de las puertas, el montaje interno, la entrada de cables y el sellado, y devuelve una cotización con observaciones en un plazo de uno a tres días hábiles. Los prototipos suelen entregarse en doce a veinte días hábiles, porque los programas de paneles grandes requieren una preparación cuidadosa.
El prototipo es donde se valida el ajuste del gabinete: se abren y cierran las puertas, se instalan los módulos en los armazones internos y se verifican las entradas de cables frente al plan de cableado. La retroalimentación sobre el prototipo debe incluir notas sobre el ajuste y cambios sugeridos en los planos. Para programas de potencia, una muestra completamente armada con el hardware interno, no solo la caja, vale la pena por su costo porque demuestra que el gabinete se instala y funciona antes de la producción.
Para tamaños estándar de gabinete, los planos previamente aprobados reducen la revisión de ingeniería a una verificación de confirmación.
Preparación de herramientas y procesos
La mayoría de los gabinetes para potencia se fabrican mediante corte láser, punzonado CNC y plegado CNC, lo que mantiene bajos los costos de herramientas y hace económicas las modificaciones de diseño. Lo que importa es la preparación de herramientas de proceso: programas de plegado con parámetros verificados, dispositivos de soldadura para armazones de gabinete y calibres de inspección para aberturas de puertas y patrones de montaje. Esta preparación generalmente toma una a dos semanas para un gabinete nuevo.
Dado que los gabinetes para potencia son grandes y se producen en volúmenes limitados, raramente se justifican troqueles de estampado dedicados; la economía se revisa en la cotización y la fabricación flexible suele ser la ruta adecuada. Los compradores deben esperar que el fabricante lo confirme en la cotización en lugar de suponer que se requiere herramientas costosas.
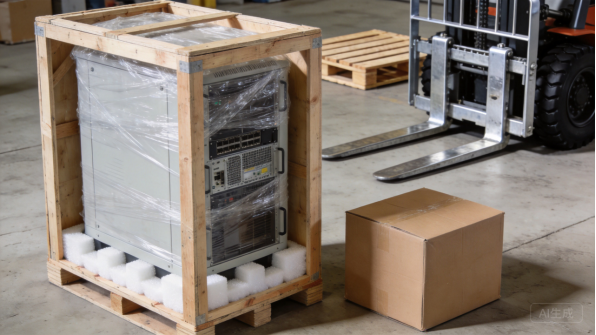
Figura 7: Los gabinetes de piso se envían en cajas con soportes protectores.
Lotes de producción y planificación de volumen
En la fabricación de gabinetes para equipos de potencia, los lotes de producción son pequeños por diseño: una línea de gabinetes de piso normalmente produce entre 50 y 200 unidades por mes según el tamaño, y los gabinetes más grandes se construyen en lotes de 20 a 80 unidades porque la capacidad de soldadura, acabado y ensamblaje es el factor limitante. Los plazos típicos son de 25 a 45 días hábiles, con el recubrimiento y el ensamblaje consumiendo la mayor parte.
El intercambio de pronósticos mantiene estables los tiempos de entrega por lotes pequeños. Cuando los OEM comparten pronósticos rodantes, la fábrica reserva material y capacidad de acabado, y realiza pedidos anticipados de insumos con largos tiempos de suministro, como grados de acero específicos o colores personalizados. Las bobinas galvanizadas y de acero laminado en frío suelen estar en inventario, mientras que las láminas de acero inoxidable y los acabados personalizados pueden agregar una a dos semanas. Un cronograma claro con fechas de hito hace visible el cuello de botella antes de que se convierta en un retraso de entrega.
Embalaje, logística y documentación
Las carcasas para equipos de potencia son grandes, pesadas y propensas a rayarse, por lo que el embalaje representa un costo y un elemento de programación importantes. Los gabinetes de piso se envuelven en película protectora y se colocan en cajas de madera con soportes de espuma, las cajas murales se envían en cartones reforzados, y todos los envíos utilizan papel antioxidante o película VCI para proteger contra la condensación del contenedor. El fabricante debe proporcionar las dimensiones de la caja, el peso bruto y fotografías de carga para la planificación del flete.
La documentación acompaña cada envío: listas de empaque, certificados de material, registros de puesta a tierra y recubrimiento, e informes dimensionales cuando se acuerdan. Los compradores deben confirmar el juego de documentación durante la cotización, ya que los proyectos de potencia a menudo requieren registros para el expediente de puesta en servicio. La comunicación sigue hitos claros, con fotografías en cada etapa, para que los OEM e integradores puedan seguir el progreso sin visitas al sitio.
Casos de estudio anteriores
OEM de SAI: Familia de carcasas para montaje en rack
Un OEM de SAI necesitaba una familia de carcasas para montaje en rack, en alturas de 2U a 6U, para su gama de SAI modulares, construidas con acero laminado en frío de 1,2 mm con aberturas de ventilación y puertas delanteras. El programa opera con un volumen moderado de 80 a 120 carcasas por mes, con un pedido mínimo de 30 unidades, a precios de 180 a 420 dólares FOB según el tamaño, con un valor anual de aproximadamente 360.000 dólares.
XHX Metal entregó los primeros artículos con verificación dimensional en 18 días hábiles, y el primer lote de producción de 60 carcasas se envió en 26 días hábiles. Los lanzamientos mensuales ahora siguen el pronóstico del OEM, y las mejoras en anidamiento y punzonado redujeron el costo unitario en un 4 por ciento después del primer año. Las carcasas se ensamblan con los módulos del OEM sin modificación, y cada envío incluye certificados de material y registros dimensionales.
El programa demuestra cómo la fabricación de carcasas para equipos de potencia apoya plataformas modulares de SAI en lotes mensuales pequeños y predecibles.
Integrador de centro de datos: Gabinete de SAI de piso
Un integrador de centros de datos necesitaba gabinetes UPS de pie para la actualización de una sala de energía: 40 gabinetes de producción más 10 unidades de repuesto, fabricados en acero de 2,0 mm con puertas delanteras y traseras, marcos de montaje internos y gestión de cableado. Los precios unitarios oscilaban entre $900 y $1.800 FOB según la configuración, con un valor total del pedido de aproximadamente $52.000.
Los gabinetes se produjeron en dos lotes de 25 unidades, con la primera entrega en 38 días hábiles y la segunda cuatro semanas después, enviadas como parte de dos contenedores compartidos de 40 pies. Cada gabinete se equipado con el diseño de barra colectora y módulos del integrador en la fábrica con un ajuste en seco, y se verificó la continuidad de tierra en cada unidad. El integrador especificó el mismo gabinete para un segundo sitio, realizando un pedido de 30 unidades el trimestre siguiente.
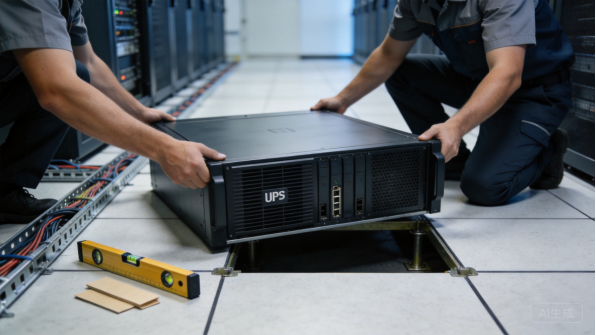
Figura 8: Técnicos posicionan gabinetes de pie en una sala de energía de centro de datos.
OEM de telecomunicaciones: Vaina de respaldo de batería
Un OEM de telecomunicaciones necesitaba vaines de respaldo de batería para sitios de red, con estantes para baterías, montaje de rectificadores, puertas selladas y acabados con clasificación para exteriores. El programa opera con aproximadamente 40 vaines por mes con un pedido mínimo de 20 unidades, con precios desde $350 hasta $750 FOB según la capacidad de batería, con un valor anual de aproximadamente $250.000.
Las primeras unidades fueron probadas según norma IP y verificadas dimensionalmente, y el primer lote de 40 vaines se embarcó en 35 días hábiles. La disposición interna de las baterías se ajustó a los tamaños de baterías del OEM, y los puntos de elevación se verificaron en el prototipo. El programa ahora entrega versiones trimestrales con certificados de materiales y registros de recubrimiento, y el OEM agregó una variante de mayor tamaño para nuevos sitios en el año siguiente.
Distribuidor industrial: Cajas de energía montadas en pared
Un distribuidor industrial de energía necesitaba cajas de distribución de energía montadas en pared en tamaños estándar, con puertas con bisagra, placas de entrada de cable y acabado texturizado gris. El programa opera con 150 a 250 cajas por mes con un pedido mínimo de 50 unidades, con precios desde $60 hasta $150 FOB según el tamaño, con un valor anual de aproximadamente $300.000.
Las cajas se producen en lotes mensuales de 200 unidades, con entrega en 24 a 28 días hábiles, y se envían como parte de contenedores consolidados con otros productos del distribuidor. El espesor del recubrimiento y la alineación de las puertas se verifican en base muestral, y el distribuidor mantiene stock de tamaños estándar según la demanda. El programa funciona desde hace dos años con calidad constante, y en el tercer año se agregó una opción con puerta asegurable.
Resumen y próximos pasos
Principales conclusiones
La fabricación de encapsulados para equipos de energía es una disciplina sensible al calor, la carga y la seguridad eléctrica que exige más que el simple trabajo con chapa metálica. La decisión del material determina el costo y el rendimiento, desde el acero recubierto para gabinetes estándar hasta el acero inoxidable para entornos corrosivos, y la ventilación, la puesta a tierra y el sellado deben especificarse según el equipo y el sitio. La dificultad de producción se concentra en la planitud de paneles grandes, el ajuste interno y la coordinación de la puesta a tierra, aspectos donde exactamente los fabricantes experimentados se diferencian.
Los plazos de entrega siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en dos a cuatro semanas, herramientas de proceso en una a dos semanas y producción en cuatro a siete semanas por lote, con series de 20 a 200 unidades según el tamaño del gabinete. El intercambio de pronósticos y la planificación de entregas escalonadas mantienen los programas OEM y de proyecto dentro del cronograma. Los compradores que definan los materiales, las clasificaciones y los requisitos de documentación antes de la cotización tendrán programas más fluidos que aquellos que descubran los requisitos durante la puesta en marcha.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2,000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500,000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce encapsulados personalizados, gabinetes, paneles y ensamblajes para clientes de exportación con embalaje diseñado para carga marítima. Dos máquinas de corte láser de fibra de 6kW, punzonado CNC, plegadoras CNC y soldadura TIG y MIG cubren el área de fabricación de encapsulados para equipos de energía.
La empresa acompaña a los compradores desde la revisión del diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina el recubrimiento, la puesta a tierra y la verificación dimensional cuando es necesario. Para programas de fabricación de encapsulados para equipo de energía, los compradores pueden revisar los servicios relacionados de fabricación de chapa metálica y las páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega para adaptarse a las necesidades de pequeños lotes del programa.
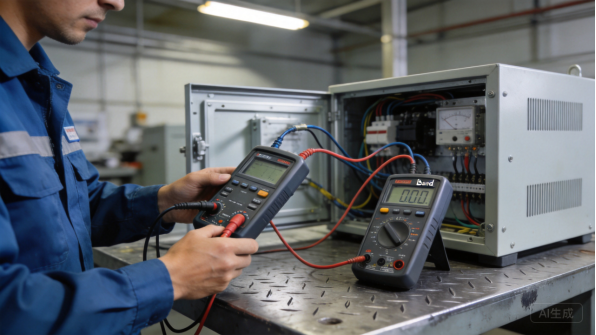
Figura 9: Las pruebas de aislamiento y puesta a tierra verifican el encapsulado antes del envío.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que especifique el material, el acabado, la clasificación, las cantidades y los requisitos de documentación. Si el diseño no está finalizado, envíe fotos o bocetos del equipo de potencia que debe alojar la carcasa, el entorno del sitio, la capacidad y la carga térmica, y el volumen anual; el equipo de ingeniería recomendará un diseño manufacturable y listo para certificación. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de carcasas para energía, contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través de el sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una carcasa para energía pasa del dibujo a la producción en semanas, con ajuste, conexión a tierra y acabado que superan la puesta en marcha.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga tres preguntas al fabricante: qué materiales y espesores maneja para gabinetes grandes, cómo verifica el ajuste de la puerta y el montaje interno en las primeras piezas, y qué documentación de conexión a tierra, recubrimiento y dimensional puede proporcionar. Las respuestas revelan si el taller trata las carcasas para energía como gabinetes diseñados o como simples cajas metálicas.
También confirme la planificación de producción por pequeños lotes, porque las carcasas para energía se construyen en volúmenes limitados y el fabricante debe programar la soldadura, el acabado y el ensamblaje en torno a ellos. Un fabricante que enumere métodos de prueba y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que vale la pena construir una línea de energía.