La fabrication d’enceintes pour équipements électriques relève de la tôlerie derrière les armoires qui protègent les onduleurs (UPS), les alimentations industrielles, les batteries de secours et le matériel de distribution. Ce sont des enceintes grandes et lourdes conçues pour résister à la chaleur, aux charges et garantir la sécurité électrique, et elles sont produites en séries plus petites que les produits de tôlerie habituels, car chaque système électrique est adapté à son site. Les normes et pratiques de UL, NEMA, et IEEE déterminent la conception et l’installation des équipements électriques, et TIA et Uptime Institute Ce guide définit ce que les salles électriques des data centers attendent de leurs infrastructures.
Ce guide suit le parcours complet d’un programme de caisson d’alimentation personnalisé en sept étapes : le produit et ses familles, les applications que chacun dessert, le choix des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réalistes, et un résumé pratique. Que vous soyez un OEM d’UPS approvisionnant des caissons à monter sur rack, un intégrateur de data center achetant des armoires posées au sol, ou un opérateur télécom spécifiant des caissons de secours par batteries, les informations ici vous aideront à briefier un fabricateur, planifier des calendriers réalistes et éviter les problèmes thermiques et d’ajustement qui surviennent lors de la mise en service.

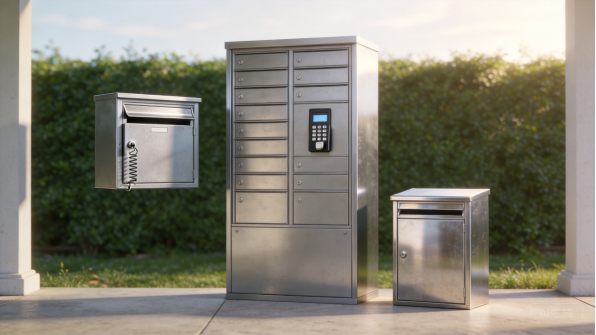
Figure 1 : Caissons d’équipements électriques en configurations montage sur rack, pose au sol et mural.
Le produit : Qu’est-ce qu’un caisson d’équipement électrique ?
Familles de produits et configurations
Les armoires pour équipements électriques se divisent en trois familles principales : les armoires à monter en rack, les armoires au sol et les boîtiers à monter au mur. Les armoires rack accueillent des modules UPS et des unités de distribution de puissance dans des armoires de 19 pouces, les armoires au sol logent des systèmes UPS plus grands, des chaînes de batteries et des tableaux de distribution, tandis que les boîtiers muraux desservent des alimentations plus petites et une distribution dérivée. Chaque famille possède sa propre logique en termes de dimensions, de charge et d’installation.
Au sein de chaque famille, les armoires varient selon leur capacité, leur refroidissement et leur accessibilité. Un petit boîtier mural peut être une coque formée avec une porte à charnière, tandis qu’une armoire UPS au sol peut constituer un cadre soudé avec des portes avant et arrière, des montages internes, une gestion du câblage et des systèmes de ventilation. La fabrication d’armoires pour équipements électriques couvre l’ensemble de ces aspects, et un fabricant capable de travailler les grandes tôles, de souder et d’assembler peut fournir la gamme complète aux constructeurs d’équipements électriques (OEM).
Composants principaux et leurs rôles
Les composants principaux sont le corps de l’armoire, les portes, les montages internes, la gestion des câbles, la ventilation et la mise à la terre. Le corps supporte la charge structurelle et définit l’enveloppe de l’équipement, les portes assurent l’accès pour la maintenance et la protection, et les montages internes supportent les modules UPS, les batteries, les disjoncteurs et les barres de cuivre. La gestion des câbles achemine les câbles de puissance et de signal de manière ordonnée, et la ventilation évacue la chaleur dégagée par l’équipement enfermé.
La mise à la terre est un élément critique pour la sécurité : l’armature assure la voie de mise à la terre de l’équipement, avec des barres de terre, des boulons et une continuité à travers les portes et les panneaux. Les joints d’étanchéité protègent contre la poussière et l’humidité là où le degré de protection l’exige. Chaque composant constitue un point d’ajustement, et la conception de l’armoire doit respecter les tolérances afin que les portes s’alignent, que les panneaux se montent et que l’armoire s’assemble sans modification sur site.
Les plaques de pénétration des câbles et les kits d’introduction de câbles sont préparés conformément au plan de câblage, de sorte que l’installation sur site ne nécessite aucun perçage.
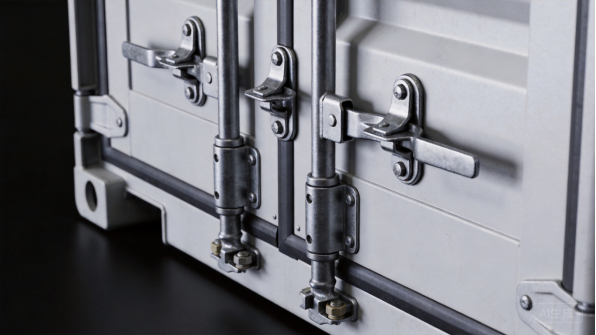
Figure 2 : Les détails de l’enceinte comprennent des portes verrouillables, des joints d’étanchéité et des plaques de pénétration des câbles.
Facteurs déterminants : chaleur, charge et sécurité électrique
La conception des armoires électriques est déterminée par trois exigences : l’évacuation de la chaleur, la charge structurelle et la sécurité électrique. Les systèmes UPS génèrent de la chaleur qui doit être évacuée par ventilation, ventilateurs ou salles climatisées ; le trajet d’air et le montage des ventilateurs de l’armoire sont donc conçus en fonction de la charge thermique. L’armoire doit également supporter le poids des modules et des batteries, ce qui conditionne la solidité du châssis et la conception de la base.
La sécurité électrique façonne la construction : les distances d’isolement, l’isolation, les barrieres et la mise à la terre sont toutes conformes aux caractéristiques de l’équipement et aux normes applicables. UL évaluations et NEMA degré de protection définissent les attentes des acheteurs envers les armoires électriques, et les normes IEEE couvrent les pratiques des systèmes électriques. Ces facteurs sont arrêtés au stade de l’offre, et non découverts lors de la mise en service, car ils déterminent les matériaux, la géométrie et la documentation de l’armoire.
Personnalisation dans la fabrication d’armoires pour équipements électriques
La fabrication personnalisée d’armoires pour équipements électriques existe parce que chaque système électrique est conçu en fonction de son site et de son service. Les acheteurs personnalisent les dimensions de l’armoire, la disposition des portes, le montage interne, les motifs de pénétration des câbles, la ventilation, les couleurs et l’étiquetage, et ils s’attendent à ce que l’armoire s’assemble avec leurs modules et leurs barres de cuivre. La fabrication sur mesure prend également en charge les familles de produits : une même plateforme d’armoire peut desservir plusieurs puissances de service avec des montages internes différents.
La personnalisation comprend les détails de conformité tels que les dispositions de mise à la terre, le placement des barrières et la documentation pour la certification de l’équipement. ANSI et les normes connues informent la construction des armoires, et les acheteurs demandent de plus en plus des matériaux documentés et des preuves de test. Un fabricant qui peut fournir des certificats de matériau et une qualité constante de lot donne aux équipements électriques OEM le dossier dont ils ont besoin pour les approbations UL et de projet.
Cas d’utilisation et applications
Centres de données et salles informatiques
Les centres de données et les salles informatiques sont le plus grand marché pour les armoires UPS. Les armoires UPS sur pied et rack protègent l’infrastructure électrique qui maintient les serveurs en fonctionnement, et elles sont installées dans les salles électriques et les couloirs informatiques où l’espace, la climatisation et l’accès de maintenance sont planifiés. Uptime Institute les guides de TIA et les normes de centre de données façonnent ce que les salles électriques attendent, et les armoires sont spécifiées pour la capacité, la redondance et la maintenabilité.
Pour les programmes de centre de données, l’armoire doit arriver à temps pour la mise en service et correspondre à la disposition de la salle. Les OEM UPS commandent des armoires en lots de production selon leur planning d’équipement, et les intégrateurs achètent des armoires sur pied par projet. La fabrication d’armoires pour équipements électriques répond à cette demande avec une qualité constante et une documentation, et les acheteurs apprécient les fabricants qui comprennent l’environnement de salle électrique.
Alimentation électrique industrielle et contrôle
Dans la fabrication d’armoires pour équipements électriques, les sites industriels utilisent des armoires électriques pour les systèmes UPS, les alimentations, les variateurs et la distribution dans les salles de contrôle et les zones de machines. Ces armoires sont conçues pour la chaleur, les vibrations et la poussière, avec une ventilation dimensionnée selon l’équipement et des portes qui s’ouvrent pour une maintenance régulière. Le NEMA système de types guide la construction pour les environnements industriels, et les acheteurs spécifient l’indice de protection adapté aux conditions du site.
Les programmes industriels sont souvent conçus sur mesure : l’armoire est dimensionnée selon la liste des équipements et le site, et le fabricant construit selon un plan de projet. La documentation des matériaux, de la mise à la terre et de la construction est attendue, et la livraison est planifiée autour du plan de mise en service du site. Pour les fabricants, le travail industriel en alimentation électrique est à plus faible volume mais à plus haute valeur, et il démontre les capacités de grandes tôles et de soudure dont les OEM électriques ont besoin.
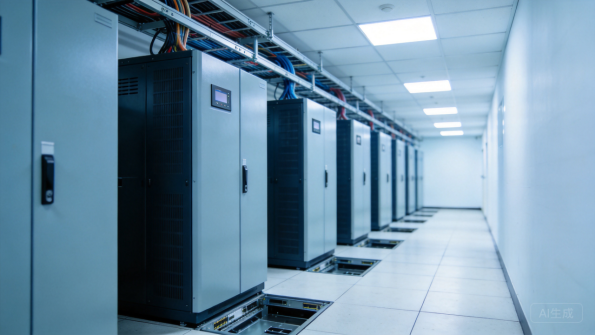
Figure 3 : Les armoires UPS sur pied desservent les salles électriques des centres de données.
Télécommunications et alimentation de secours réseau
Les sites de télécommunications et réseaux utilisent des coffrets de secours par batterie qui maintiennent les équipements de communication en fonctionnement pendant les coupures de courant. Ces coffrets abritent les chaînes de batteries, les redresseurs et la distribution, et sont conçus pour une installation en armoire ou murale sur les sites cellulaires et dans les abris réseau. L’étanchéité, la ventilation et le poids des batteries sont les principaux facteurs de conception, et les coffrets doivent résister aux environnements extérieurs et semi-extérieurs.
Les programmes de télécommunications suivent les spécifications et normes des opérateurs, et les coffrets sont documentés pour le processus d’approbation du site. Les coffrets à batterie sont lourds, de sorte que la conception de la base et les points de levage font partie de l’ingénierie, et la disposition interne est adaptée aux dimensions des batteries et des redresseurs. Pour les fabricants, le secteur des télécommunications représente des affaires récurrentes car les opérateurs étendent leurs réseaux et modernisent leurs sites.
Les ingénieurs de site vérifient également l’ouverture des portes et l’accès de maintenance lors de la spécification du coffret, ce qui influence l’agencement de l’armoire.
Stockage de l’énergie et intégration des énergies renouvelables
Les systèmes de stockage d’énergie et les énergies renouvelables utilisent des coffrets de puissance pour les onduleurs, la gestion des batteries et l’interconnexion au réseau. Ces coffrets sont conçus pour une installation extérieure sur les sites solaires et de stockage, avec étanchéité aux intempéries, protection anticorrosion et ventilation pour l’électronique de forte puissance. L’armoire doit supporter des composants lourds et résister aux conditions du site pendant des décennies.
Les programmes de renouvelables sont pilotés par les spécifications, avec une documentation conforme aux codes du réseau et à l’approbation des projets. Les coffrets extérieurs nécessitent des finitions stabilisées aux UV, des portes étanches et une ventilation filtrée, et la disposition interne est adaptée aux équipements onduleur et BMS. Pour les fabricants, il s’agit d’un marché en croissance qui récompense l’ingénierie anticorrosion et l’expérience sur les grands coffrets.
Les salles de batteries et les armoires d’onduleurs ont également besoin d’une ventilation adaptée au rejet thermique des équipements, ce qui est documenté dans la conception du coffret pour l’ingénieur de site.
Sélection des matériaux
Acier laminé à froid et acier galvanisé
L’acier laminé à froid est le matériau standard pour les coffrets de puissance, protégé par revêtement poudre. Il se forme proprement, se soude de manière prévisible, et supporte les charges lourdes des modules UPS et des batteries, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour comparaison. Les épaisseurs typiques vont de 1,2 mm pour les boîtiers muraux à 2,0 mm ou plus pour les armoires au sol qui supportent le poids des équipements.
L’acier galvanisé ajoute un revêtement de zinc pour les pièces intérieures et les applications extérieures, et l’ American Galvanizers Association documente la longue durée de vie des revêtements de zinc. Pour les armoires électriques, les panneaux internes galvanisés et les structures de montage résistent à la corrosion tandis que les extérieurs peints assurent la finition du produit. Les deux matériaux se découpent, se plient et se soudent de manière prévisible, ce qui maintient une fabrication reproductible quelle que soit la taille des armoires.
Les structures de montage internes sont souvent découpées par emboutissage à partir de la même famille de matériaux, garantissant ainsi la cohérence et la traçabilité du système d’armoire.
Acier inoxydable
L’acier inoxydable, principalement les nuances 304 et 316, est spécifié pour les armoires électriques dans les installations marines, agroalimentaires, pharmaceutiques, chimiques et côtières où la résistance à la corrosion ne peut pas reposer sur un revêtement. SSINA fournit des directives de sélection des nuances pour les environnements corrosifs, la nuance 316 ajoutant du molybdène pour la résistance aux chlorures. Les armoires en acier inoxydable n’ont jamais besoin d’être repeintes et supportent les lavages sous pression et l’exposition aux produits chimiques.
L’acier inoxydable est plus coûteux et plus difficile à mettre en forme que l’acier carbone, et il exige une manutention dédiée pour éviter la contamination qui provoque de la rouille de surface. Les soudures doivent être contrôlées et finies afin de préserver la résistance à la corrosion. Pour les équipements électriques dans des environnements exigeants, le surcoût de l’acier inoxydable est justifié par la durée de vie, et l’expertise du fabricant en acier inoxydable se reflète dans la qualité des soudures et la finition de surface.
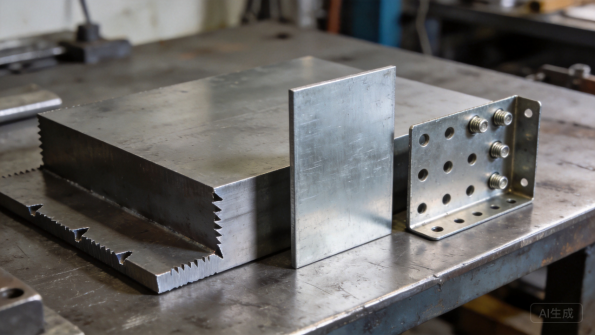
Figure 4 : Les panneaux en acier et les plaques de montage perforées couvrent la gamme de matériaux pour armoires électriques.
Aluminium
Dans la fabrication d’armoires pour équipements électriques, les armoires en aluminium sont privilégiées lorsque le poids est un enjeu : équipements portables, installations marines et grands panneaux manipulés lors de l’installation. L’aluminium pèse environ un tiers de moins que l’acier, résiste naturellement à la corrosion et conduit bien la chaleur, ce qui facilite la gestion thermique. Ses propriétés et les directives de sélection des alliages sont référencées par des sources telles que AZoMaterials.
Les compromis portent sur la résistance et le coût : les armoires en aluminium nécessitent des sections plus épaisses pour atteindre la même rigidité, et le matériau coûte plus cher au kilogramme. Le soudage de l’aluminium nécessite un apport de chaleur contrôlé, et une isolation galvanique est requise au niveau des assemblages avec des fixations en acier. Pour les applications critiques sur le plan du poids et hautement corrosives, l’aluminium est souvent le choix approprié malgré le surcoût.
Finitions, isolation et quincaillerie
La finition définit l’apparence et la durabilité extérieure de l’armoire. La peinture en poudre, appliquée électrostatiquement et cuite au four, forme un film résistant de 60 à 80 microns, et le Powder Coating Institute publie des ressources techniques sur le choix et les essais des revêtements, avec des performances vérifiées selon ASTM International normes incluant des tests de brouillard salin et d’adhésion. Les gris texturés et noirs sont standard pour les équipements de puissance.
L’isolation et la quincaillerie complètent le système : isolation thermique pour les armoires extérieures, joints d’étanchéité pour les armatures homologuées, et fixations en acier inoxydable ou zincées adaptées à l’environnement. La quincaillerie de mise à la terre, les entrées de câbles et les points de levage sont spécifiés avec la conception électrique. Accepter la finition, l’étanchéité et la spécification de la quincaillerie lors de l’appel d’offres évite les plaintes terrain les plus courantes : corrosion, fuites et dispositions de mise à la terre manquantes, et la finition fait également partie de l’apparence de l’armature lors de la remise sur site.
Pour les armoires extérieures, les écrans solaires et les rebords anti-goutte sont formés dans les panneaux de toit, et le revêtement est sélectionné pour sa résistance aux UV.
Difficulté de Production
Précision de Découpe Laser et des Ouvertures
La fabrication des armatures pour équipements de puissance commence par le découpage laser et le poinçonnage, qui produisent les panneaux de corps, les portes et les ouvertures pour les ventilations, les entrées de câbles et les affichages. Les systèmes laser à fibre maintiennent des tolérances d’environ ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est important lorsque les ouvertures de porte et de panneau doivent s’aligner sur une grande armoire. Le poinçonnage CNC ajoute les motifs de trous répétitifs dont ont besoin les montages et les ventilations.
La qualité des découpes est visible sur une armature de puissance : les bavures autour des entrées de câbles endommagent le câblage, la rugosité des bords autour des persiennes de ventilation déchire les joints, et les points de perforation doivent être placés dans des zones cachées. Le logiciel de nesting organise les pièces pour minimiser les chutes sur l’ensemble de l’armature, et les paramètres de découpe et de poinçonnage sont ajustés par matériau et épaisseur. L’étape de découpe détermine si les portes s’adaptent, si les panneaux se montent, et si l’armature passe l’inspection.
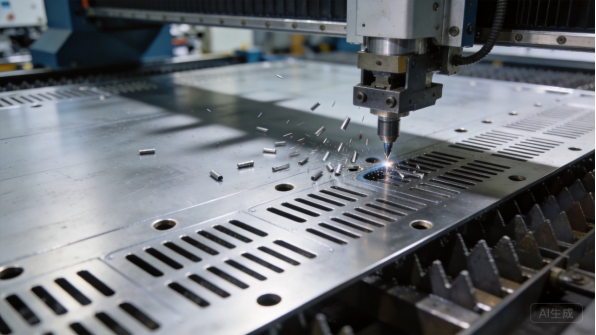
Figure 5 : Le poinçonnage CNC sur tour forme les ouvertures et les persiennes dans les grands panneaux d’armature.
Pliage CNC et Plat des Grandes Panneaux
Le pliage convertit les ébauches plates en corps d’armoire, portes et brides de montage, et les grands panneaux sont les plus difficiles à former : une légère erreur de pliage sur une longue bride devient un écart visible à l’extrémité opposée. La compensation de la reprise élastique est réglée pour chaque matériau, et Engineers Edge publie des références de déduction et d’allongement de pliage utilisées pour tracer les ébauches et prédire les dimensions finies.
Les machines de pliage CNC modernes avec repères arrière programmables maintiennent les positions de pli et les angles de manière constante, et les premières pièces sont vérifiées par rapport au dessin avant la production. Pour les coffrets électriques, les contrôles critiques portent sur la géométrie d’ouverture des portes, la planéité des brides et la carrément de la base, car un châssis déformé ne s’alignera pas avec le faux plancher ou les modules à l’intérieur. Ces mesures sont contrôlées sur la première pièce et échantillonnées pendant la production.
Soudage, Assemblage et Ajustement Interne
Le soudage assemble le châssis de l’armoire, les portes et les supports de montage, et les grands coffrets sont les pièces les plus sujettes à la déformation dans ce qu’un entrepreneur réalise. La chaleur du soudage peut tirer un panneau long hors de son planéité, d’où le maintien des pièces en serres dans des gabarits qui conservent la géométrie tandis que le soudure refroidit, et TWI Global fournit des conseils techniques sur le contrôle des déformations dans les aciers soudés.
L’assemblage ajoute la quincaillerie interne qui rend le coffret fonctionnel : les cadres de montage, les supports de barres de distribution, la gestion du câblage, les ventilateurs et les portes sont installés avec des vérifications d’alignement. L’ajustement interne est un point qualité car les modules et les barres doivent s’installer sans forçage, et le fonctionnement des portes est vérifié sur l’armoire complète. Pour les OEM électriques qui réalisent leur propre assemblage, le fabricant expédie les coffrets usinés et finis prêts pour leur ligne de montage.
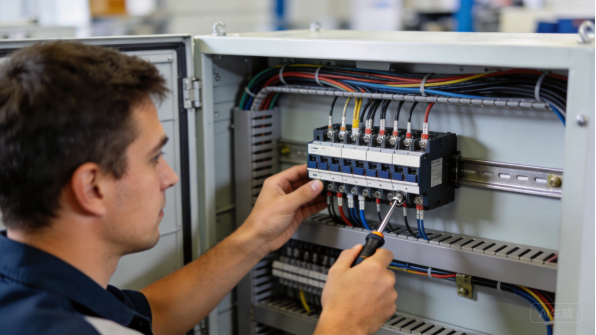
Figure 6 : L’assemblage interne ajuste les barres de distribution, les unités de distribution et la gestion du câblage.
Contrôle Qualité et Coordination de la Sécurité Électrique
Le contrôle qualité des coffrets électriques combine l’inspection dimensionnelle avec des vérifications fonctionnelles et de sécurité. Les premières pièces sont inspectées selon le dessin, en vérifiant les ouvertures de porte, les motifs de montage et la planéité, et les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, l’ajustement des joints d’étanchéité, l’alignement des charnières et le fonctionnement des portes sont vérifiés à des points définis, et la continuité de la mise à la terre est contrôlée sur l’ensemble complet.
La coordination de la sécurité électrique est l’étape propre au domaine de la puissance : les points de mise à la terre, les barrières et les dégagements sont vérifiés par rapport aux exigences de l’équipement, et la documentation supporte le dossier UL de l’OEM ou du projet. UL et NEMA guident ces vérifications, et les acheteurs ont besoin des preuves pour la certification et l’approbation sur site. Un fabricant qui considère la mise à la terre et la documentation comme faisant partie intégrante du produit est celui qui réussit les audits des salles électriques.
Délais de Production
RFQ, Examen d’Ingénierie et Prototypes
Un programme de fabrication d’armoires pour équipements électriques commence par un RFQ : plans ou spécifications de l’équipement, matériau, finition, quantités et calendrier cible. L’équipe d’ingénierie du fabricant examine la conception pour la faisabilité de fabrication, en vérifiant l’ajustement des portes, le montage interne, l’entrée des câbles et l’étanchéité, puis retourne un devis avec commentaires dans un délai de un à trois jours ouvrables. Les prototypes sont généralement livrés en douze à vingt jours ouvrables, car les programmes sur grands panneaux nécessitent une préparation minutieuse.
Le prototype est l’étape où l’ajustement de l’armoire est validé : les portes sont ouvertes et fermées, les cadres internes sont équipés des modules, et les entrées de câbles sont vérifiées par rapport au plan de câblage. Le retour sur prototype doit inclure des notes d’ajustement et des modifications proposées des plans. Pour les programmes électriques, un échantillon entièrement assemblé avec quincaillerie interne, et non uniquement la structure, vaut le coût car il démontre que l’armoire s’installe et fonctionne avant la production.
Pour les tailles d’armoires standard, les plans précédemment approuvés réduisent la révision d’ingénierie à une vérification de confirmation.
Outils et mise en process
La plupart des armoires pour équipements électriques sont produites par découpe laser, poinçonnage CNC et pliage CNC, ce qui maintient les coûts d’outillage bas et les modifications de conception peu onéreuses. La mise en place qui compte est celle des outils de process : programmes de pliage avec paramètres vérifiés,-fixtures de soudage pour les charpentes d’armoires, et jauges de contrôle pour les ouvertures de portes et les motifs de montage. La réalisation de cette mise en place prend généralement une à deux semaines pour une nouvelle armoire.
Les armoires pour équipements électriques étant grandes et produites en volumes limités, les matrices d’estampage dédiées sont rarement justifiées ; l’économie est examinée lors du devis, et la fabrication flexible est généralement la solution appropriée. Les acheteurs doivent s’attendre à ce que le fabricant confirme ce point dans le devis plutôt que de présumer qu’un outillage coûteux est nécessaire.
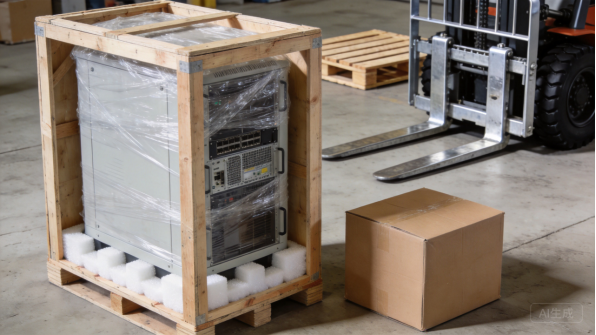
Figure 7 : Les armoires sur sol sont expédiées en caisses avec supports de protection.
Lots de production et planification des volumes
Dans la fabrication d’armoires pour équipements électriques, les séries de production sont petites par conception : une ligne d’armoires sur sol produit typiquement 50 à 200 unités par mois selon la taille, et les armoires plus grandes sont fabriquées en lots de 20 à 80 unités car la capacité de soudage, de finition et d’assemblage constitue le facteur limitant. Les délais typiques sont de 25 à 45 jours ouvrables, la revêtement et l’assemblage consommant la plus grande part.
Le partage des prévisions permet de maintenir stables les délais de livraison pour les petites séries. Lorsque les OEM partagent leurs prévisions glissantes, l’usine réserve les matières premières et la capacité de finition, et passe les commandes à long délai, telles que les nuances d’acier spécifiques ou les couleurs personnalisées. Les bobines galvanisées et laminées à froid sont généralement en stock, tandis que les tôles inoxydables et les finitions sur mesure peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de livraison.
Emballage, logistique et documentation
Les armoires électriques sont volumineuses, lourdes et sujettes aux rayures, l’emballage représente donc un vrai poste de coût et de planning. Les armoires sol sont enveloppées dans un film protecteur et palettisées avec des supports en mousse, les boîtiers muraux expédient dans des cartons renforcés, et tous les envois utilisent du papier anticorrosion ou du film VCI pour lutter contre la condensation dans les conteneurs. Le fabricant doit fournir les dimensions de l’emballage, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, relevés de mise à la terre et de revêtement, ainsi que rapports dimensionnels le cas échéant. Les acheteurs doivent confirmer l’ensemble documentaire lors du devis, car les projets électriques nécessitent souvent des dossiers pour la mise en service. La communication suit des jalons clairs, avec des photos à chaque étape, permettant aux OEM et intégrateurs de suivre l’avancement sans déplacement sur site.
Études de cas
OEM UPS : Gamme d’enceintes sur baie
Un OEM UPS avait besoin d’une gamme d’enceintes sur baie en hauteurs 2U à 6U pour sa gamme d’UPS modulaires, fabriquées en acier laminé à froid 1,2 mm avec découpes de ventilation et portes avant. Le programme fonctionne à un volume modeste de 80 à 120 enceintes par mois avec une commande minimale de 30 unités, facturées de 180 à 420 $ FOB selon la taille, pour une valeur annuelle d’environ 360 000 $.
XHX Metal a livré les premiers articles avec vérification dimensionnelle en 18 jours ouvrables, et le premier lot de production de 60 enceintes a expédié en 26 jours ouvrables. Les livraisons mensuelles suivent désormais la prévision de l’OEM, et les améliorations en nesting et en poinçonnage ont réduit le coût unitaire de 4 % après la première année. Les enceintes s’assemblent avec les modules de l’OEM sans modification, et chaque expédition comprend les certificats de matière et les relevés dimensionnels.
Ce programme démontre comment la fabrication d’enceintes pour équipements électriques prend en charge les plateformes UPS modulaires par petits lots mensuels prévisibles.
Intégrateur de data center : Armoire UPS en pose au sol
Un intégrateur de centre de données avait besoin d’armoires UPS autoportantes pour une mise à niveau de salle de puissance : 40 armoires de production plus 10 unités de rechange, fabriquées en acier de 2,0 mm d’épaisseur avec des portes avant et arrière, des châssis de montage internes et une gestion des câbles. Les prix unitaires variaient de 900 $ à 1 800 $ FOB selon la configuration, pour une valeur totale de commande d’environ 52 000 $.
Les armoires ont été produites en deux lots de 25 unités, le premier livré en 38 jours ouvrables et le second quatre semaines plus tard, expédiés dans le cadre de deux conteneurs de 40 pieds partagés. Chaque armoire a été équipée, lors d’un essai à sec en usine, des barres omnipolaires et de la disposition des modules de l’intégrateur, et la continuité de la mise à la terre a été vérifiée sur chaque unité. L’intégrateur a spécifié les mêmes armoires sur un deuxième site, commandant 30 unités le trimestre suivant.
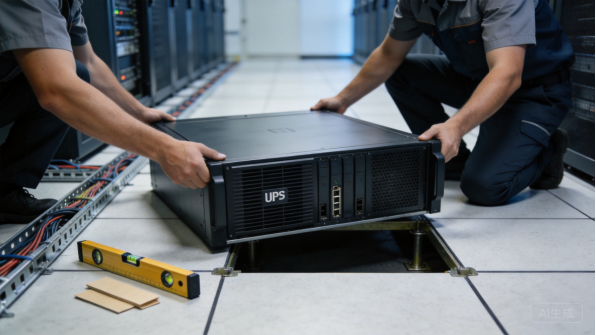
Figure 8 : Des techniciens positionnent des armoires autoportantes dans la salle de puissance d’un centre de données.
OEM télécom : Armoires de secours par batterie
Un OEM télécom avait besoin d’armoires de secours par batterie pour des sites réseau, avec étagères de batterie, fixation des redresseurs, portes étanches et finitions adaptées aux extérieurs. Le programme tourne à environ 40 armoires par mois avec une commande minimale de 20 unités, tarifées de 350 $ à 750 $ FOB selon la capacité de la batterie, pour une valeur annuelle d’environ 250 000 $.
Les premiers articles ont été testés IP et vérifiés dimensionnellement, et le premier lot de 40 armoires a été expédié en 35 jours ouvrables. La disposition interne des batteries a été ajustée aux tailles de batteries de l’OEM, et les points de levage ont été vérifiés sur le prototype. Le programme fournit désormais des livraisons trimestrielles avec des certificats de matériau et des dossiers de revêtement, et l’OEM a ajouté une variante plus grande pour de nouveaux sites l’année suivante.
Distributeur industriel : Boîtiers électriques muraux
Un distributeur industriel d’énergie avait besoin de boîtiers de distribution électrique muraux en tailles standard, avec portes à charnières, plaques d’entrée de câbles et finition grise texturée. Le programme tourne à 150 à 250 boîtiers par mois avec une commande minimale de 50 unités, tarifés de 60 $ à 150 $ FOB selon la taille, pour une valeur annuelle d’environ 300 000 $.
Les boîtiers sont produits en lots mensuels de 200 unités, livrés en 24 à 28 jours ouvrables, et expédiés dans le cadre de conteneurs consolidés avec les autres produits du distributeur. L’épaisseur du revêtement et l’alignement des portes sont vérifiés sur échantillonnage, et le distributeur garde en stock des tailles standard en fonction de la demande. Le programme fonctionne depuis deux ans avec une qualité constante, et une option de porte verrouillable a été ajoutée la troisième année.
Résumé et prochaines étapes
Points clés
La fabrication de coffrets pour équipements électriques est une discipline sensible à la chaleur, aux charges et à la sécurité électrique qui exige plus que du travail de tôle. Le choix du matériau détermine le coût et les performances, de l’acier revêtu pour les armoires standards à l’inox pour les environnements corrosifs, et la ventilation, la mise à la terre et l’étanchéité doivent être spécifiés pour l’équipement et le site. Les difficultés de production se concentrent sur le planeur des grandes tôles, l’ajustement interne et la coordination de la mise à la terre, là exactement où les fabricants expérimentés se différencient.
Les délais suivent un chemin prévisible : révision d’ingénierie en quelques jours, prototypes en deux à quatre semaines, outillage de processus en une à deux semaines, et production en quatre à sept semaines par lot, avec des séries de 20 à 200 unités selon la taille de l’armoire. Le partage des prévisions et la planification des livraisons échelonnées maintiennent les programmes OEM et projets dans les délais. Les acheteurs qui figent les matériaux, les classifications et les exigences documentaires avant le devis auront des programmes plus fluides que ceux qui découvrent les exigences lors de la mise en service.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle propriétaire privé situé à Dongguan, Chine, avec une usine de 2 000 mètres carrés, environ 30 employés et une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des coffrets, armoires, panneaux et ensembles sur mesure pour des clients exportateurs avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6 kW, poinçonnage CNC, plieuses CNC et soudage TIG et MIG couvrent le côté fabrication des travaux de coffrets pour équipements électriques.
L’entreprise accompagne les acheteurs de la révision de conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne le revêtement, la mise à la terre et la vérification dimensionnelle lorsque requis. Pour les programmes de fabrication de coffrets d’équipements électriques, les acheteurs peuvent consulter nos services de fabrication de tôle et pages produits, et l’équipe structurera les devis, la documentation qualité et les plannings de livraison afin de répondre aux besoins en petites séries du programme.
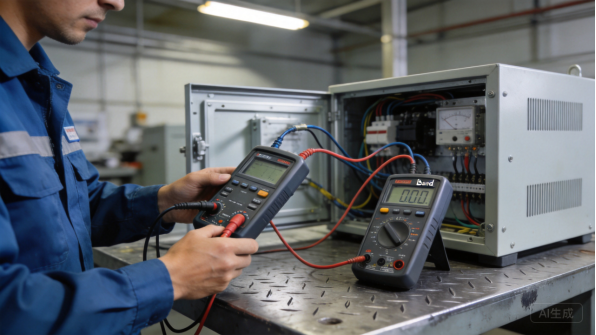
Figure 9 : Les tests d’isolation et de mise à la terre vérifient le coffret avant expédition.
Comment démarrer votre projet
Démarrer avec un fichier STEP ou STP et un plan indiquant le matériau, le traitement de surface, le calibre, les quantités et les exigences en matière de documentation. Si la conception n’est pas finalisée, envoyer des photos ou croquis de l’équipement électrique que le coffret doit abriter, l’environnement du site, la puissance et la charge thermique, ainsi que le volume annuel, et l’équipe d’ingénierie proposera une conception adaptée à la fabrication et qualifiée pour le calibre. Le parcours typique est le suivant : revue d’ingénierie, devis, prototype, inspection du premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de coffrets pour l’énergie, contactez Barry au +86 13244963694 ou sur sales01@xinghaoxin.com, ou envoyez votre conception via le site XHX Metal. Avec des exigences claires et le partenaire adapté, un coffret pour l’énergie passe du plan à la production en quelques semaines, avec un ajustement, une mise à la terre et un traitement de surface conformes aux exigences de mise en service.
Questions à poser à un fabricant
Avant de passer commande, posez trois questions au fabricant : quels matériaux et épaisseurs il traite pour les grandes armoires, comment il vérifie l’ajustement des portes et le montage interne sur les premiers articles, et quelles informations sur la mise à la terre, le revêtement et les dimensions il peut fournir. Les réponses révèlent si l’atelier considère les coffrets pour l’énergie comme des armoires conçues avec soin ou comme de simples boîtes métalliques.
Confirmez également la planification de la production en petits lots, car les coffrets pour l’énergie sont fabriqués en volumes limités et le fabricant doit planifier les opérations de soudage, de finition et d’assemblage en conséquence. Un fabricant qui indique des méthodes d’essai et des critères d’acceptation dans le devis traite la qualité comme faisant partie intégrante du produit, et c’est ce type de partenaire qu’il convient de choisir pour une gamme de coffrets.