1. Aperçu du produit : Qu’est-ce qu’un coffret serveur exactement ?
1.1. Ce que signifie la norme 19 pouces
Un coffret serveur est un cadre en acier normalisé qui accueille des serveurs, des commutateurs réseau, des périphériques de stockage, des unités de distribution d’énergie (PDU) et des équipements de gestion de câblage dans une structure verticale. Dans l’univers de l’informatique, le produit est défini par la norme 19 pouces : la largeur de montage est de 482,6 mm et les trous de fixation verticaux suivent une grille appelée unité de rack ou U, où 1 U équivaut à 44,45 mm. La plupart des équipements étant conçus selon cette grille, le cadre doit être carré, rigide et dimensionnellement conforme. Si les profilés de guidage sont décalés, les serveurs coincent, les commutateurs dépassent et les équipes d’installation perdent du temps sur chaque coffret. Pour un fabricant de tôlerie, cela fait du coffret serveur l’un des produits les plus sensibles en termes de précision dans l’atelier.
1.2. Types et configurations de coffrets
La famille de produits est plus vaste que la plupart des acheteurs ne le pensent. Un rack à deux montants est un cadre ouvert avec deux profilés verticaux, utilisé pour les commutateurs réseau, les baies de brassage et les équipements télécom légers. Un rack ouvert à quatre montants ajoute des rails arrière afin que les serveurs longs soient supportés à leurs deux extrémités. Une armoire serveur fermée ajoute des panneaux latéraux, des portes avant et arrière, un dessus et un socle, ce qui contrôle le flux d’air et empêche la poussière de pénétrer. Les racks murales s’adaptent aux armoires réseau, et les armoires compactes servent aux sites de calcul en périphérie. Tous partagent un même fondement de fabrication : un cadre en acier précis avec le motif de perçage correct.
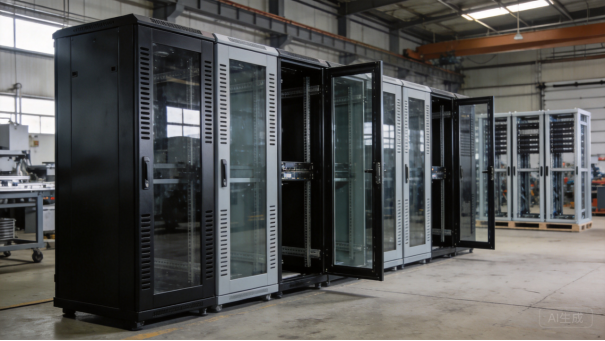
des coffrets serveurs et armoires réseau dans un entrepôt d’usine de tôlerie.
1.3. Ce qui se trouve à l’intérieur du cadre
Les éléments fonctionnels d’un coffret sont simples mais nombreux. Les montants verticaux de fixation accueillent les équipements et doivent correspondre au plan de perçage 19 pouces avec des trous carrés, des trous filetés, ou les deux pour les écrous cage. Le cadre est formé à partir de profilés en U en acier avec une traverse supérieure et inférieure pour la rigidité, des pieds réglables ou des roulettes, et des panneaux latéraux amovibles sur les armoires fermées. Les organes et chemins de câbles, ainsi que les barres arrière, maintiennent les fibres et le cuivre en ordre, tandis que les supports PDU et une prise de terre complètent la structure. Un petit rack mural de 9 U contient plus de vingt pièces usinées ; une armoire 42 U avec portes, rails, étagères et gestion de câbles en compte plusieurs centaines.
1.4. La qualité se juge dès l’arrivée du coffret
Le rack est la première chose qu’un technicien voit et la dernière que l’installation manipule, donc sa qualité est jugée immédiatement. Les portes doivent s’ouvrir et se fermer sans à-coups, les charnières doivent rester alignées pendant des années, les panneaux doivent s’aligner sans interstices et la surface en poudre must résister aux outils et aux glissements des baies serveur. Les dimensions comptent encore plus : si les deux rails avant ne sont pas espacés correctement, ou si les rails avant et arrière ne sont pas alignés, l’équipement ne s’emboîtera pas. C’est pourquoi les marques de rack sérieuses traitent le châssis comme un produit de précision plutôt que comme une boîte standard.
1.5. Personnalisation et modèle de partenariat
La personnalisation fait partie de l’histoire du produit. Les marques OEM et ODM nécessitent différentes profondeurs pour les différentes générations de serveurs, des styles de portes tels que vitrées, pleines ou perforées, des serrures différentes, des couleurs personnalisées, un marquage sérigraphié et un emballage prêt pour le fret. Certains clients ont besoin de châssis certifiés parasismiques avec renforts supplémentaires ; d’autres ont besoin d’une armoire standard à faible coût pour une salle réseau scolaire. XHX Metal, la marque anglaise de Guangdong Xinghaoxin Technology Co., Ltd., est une entreprise de tôlerie privée basée à Dongguan avec une usine de 2 000 mètres carrés, 28 machines de production, deux lasers fibrés de 6 kW et une capacité annuelle d’environ 500 000 pièces. Les sections ci-dessous analysent l’utilisation, les matériaux, la production, les délais et des projets réels afin que les acheteurs sachent quoi préparer.
2. Caractéristiques d’utilisation : comment les baies serveur sont employées sur le terrain
2.1. Allées de data center
Les data centers sont les utilisateurs les plus exigeants. Les baies sont disposées en allées à air chaud et allées à air froid, donc l’armoire doit fonctionner avec le plan d’aéraulement : portes avant ventilées, portes arrière perforées, panneaux d’aveuglement pour empêcher la recirculation, et parfois un conduit pour l’air chaud. Les installations à haute densité placent des équipements lourds dans les positions U inférieures et utilisent des rails coulissants, des bras de câblage et des PDU verticaux. Les techniciens retirent et insèrent constamment des serveurs, donc les rails doivent maintenir l’équipement fermement tout en gardant le châssis carré. Une finition en poudre propre qui ne libère pas de particules et la continuité de la mise à la terre sur chaque pièce métallique complètent les exigences du data center.
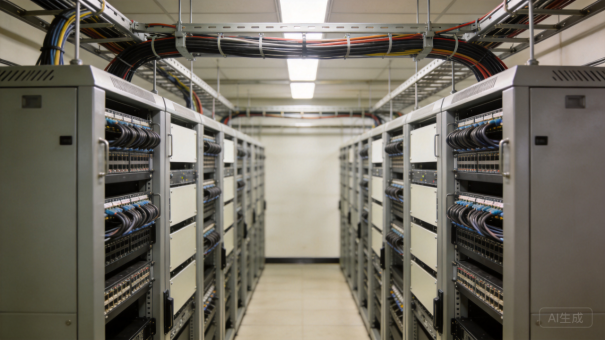
Salle réseau de data center entreprise avec des rangées d’armoires serveur en acier 42U.
2.2. Salles réseau et télécommunications
Les armoires réseau et les salles de télécommunications sont des environnements où lesbaies deux montantes et les baies murales dominent. Dans une armoire de bureau, une baie de 19 pouces accueille des baies de brassage, des commutateurs, des routeurs et un onduleur (UPS) dans un espace réduit, aux profondeurs limitées. Les baies muralisent l’espace au sol mais nécessitent des ancrages résistants ; le bâti doit donc être assez léger pour faciliter la pose et assez robuste pour supporter le matériel. Dans les centraux téléphoniques, les baies relais supportent des faisceaux lourds de cuivre et de fibres optiques, et la gestion du câblage doit préserver les rayons de courbure minimaux. L’humidité, la poussière et les variations de température y sont courantes, si bien que la finition et la quinquerie revêtent une importance particulière, même en intérieur.
2.3. Informatique en périphérie et sites industriels
L’informatique en périphérie (edge) et les sites industriels s’accompagnent de vibrations, de saleté et de chaleur. Une baie réseau sur un sol d’atelier peut être installée à proximité de machines ; elle doit alors disposer d’une porte verrouillable, d’une ventilation filtrée et d’un bâti rigide ne fléchissant pas lorsque des chariots élévateurs passent à proximité. Les sites semi-extérieurs, tels que les stations de base, repoussent davantage la conception avec des pièces galvanisées ou en aluminium, des joints d’étanchéité aux intempéries, des indices de protection (IP) plus élevés et des fixations en acier inoxydable. Même une baie destinée à un usage intérieur doit résister au transport : les unités entièrement assemblées comme les kits en plat (flat-pack) soumettent le bâti à des contraintes, de sorte que les soudures, les assemblages et l’emballage sont conçus pour subir aussi bien le voyage que l’installation finale.
2.4. Charge, sécurité et mise à la terre
La capacité en charge est une caractéristique d’usage que les acheteurs comprennent souvent mal. Une baie présente une charge statique, pour le matériel en service stationnaire, et une charge dynamique, pour le transport ou les déplacements sur roulettes. Une baie standard quatre montantes de 42 U peut être évaluée entre 800 et 1 500 kg, mais la valeur réelle dépend du gauchissement des rails, du nombre de points de fixation, de la conception du bâti et du socle. Dans les zones sismiques, la baie doit être boulonnée au plancher et contreventée ; le socle et les supports doivent dès lors offrir une résistance ancrante suffisante. La mise à la terre et la liaison équipotentielle relient chaque porte, panneau et montant, protégeant ainsi les techniciens et contribuant à la compatibilité électromagnétique ; certains clients ajoutent un revêtement conducteur ou antistatique en interne.
La sécurité incendie et la sûreté physique influencent également l’usage quotidien. Les baies situées dans des bâtiments publics ou à usage mixte peuvent exiger des portes verrouillables, une quinquerie antifraude et des matériaux conformes à la réglementation locale en matière d’incendie. L’accès par l’avant ou l’arrière détermine la largeur des allées et l’ouverture des portes ; le plan doit dès lors indiquer quel côté est réservé aux techniciens et quel dégagement est nécessaire pour l’ouverture des portes.
2.5. Traduire l’usage en spécification
La leçon pratique est que l’utilisation doit être inscrite dans le cahier des charges avant la fabrication. La profondeur, le style de porte, la perforation, la charge, la gestion des câbles, le type de serrure et la finition sont autant de choix liés à l’utilisation, et chacun d’eux modifie la conception en tôlerie. Un rack destiné à un couloir de data center étanche diffère d’une unité à montage mural dans un local industriel poussiéreux. Lorsque l’utilisation est claire dès l’étape du dessin, les choix de matériaux et de procédés s’avèrent plus faciles, et le rack fini fonctionne comme prévu par l’acheteur au lieu de devenir un problème sur le terrain.
3. Caractéristiques des matériaux : choisir le bon acier pour la quincaillerie des racks
3.1. Acier laminé à froid : la valeur sûre
L’acier laminé à froid est la colonne vertébrale de l’industrie des racks serveurs. Le laminage à température ambiante lui confère une surface lisse, une épaisseur homogène et une bonne précision dimensionnelle, ce qui le rend idéal pour le pliage de précision et les produits peints ; des qualités telles que le SPCC apparaissent sur les charpentes, portes et panneaux de l’ensemble du marché. Il présente une résistance élevée et une plasticité excellente, ce qui permet de le formater en profils de channels complexes sans fissuration, et il se soude bien avec les procédés MIG et TIG standards. Sa faiblesse réside dans la corrosion : l’acier laminé à nu rouille facilement, chaque pièce doit donc recevoir un prétraitement complet et un revêtement en poudre, et les éraflures traversant le revêtement doivent être rattrapées. Pour les racks intérieurs bien peints, il offre généralement le meilleur compromis entre performance et coût.
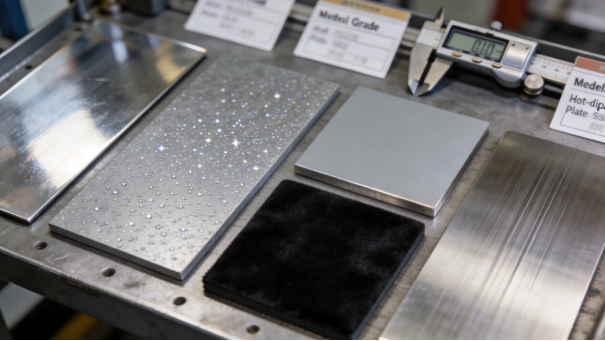
Échantillons de matériaux en tôlerie, pied à coulisse et étiquettes de nuance sur un établi de contrôle.
3.2. Acier galvanisé : une corrosion à prix raisonnable
L’acier galvanisé est de l’acier laminé à froid revêtu de zinc, généralement par galvanisation à chaud, et il est choisi lorsque la résistance à la corrosion prime sur l’uniformité de surface. La couche de zinc protège l’acier à un coût raisonnable, de sorte que l’acier galvanisé en feuille est courant pour les panneaux arrière, les supports internes, les chemins de câbles et les coffrets d’entrée de gamme. La fabrication exige deux précautions. Les pliages marqués peuvent fissurer ou écailler le zinc, il convient donc d’adopter des rayons de pliage généreux et d’inspecter la zone de pliage. La soudure de l’acier galvanisé produit des fumées de zinc, le poste de travail doit être ventilé, et la zone soudée doit être nettoyée et repeinte ensuite. De nombreux fabricants utilisent l’acier galvanisé comme substrat et appliquent un revêtement en poudre sur les parties visibles, combinant ainsi protection contre la corrosion et couleur uniforme.
3.3. Acier inoxydable et aluminium : des options sélectives
L’acier inoxydable sert dans les environnements les plus agressifs. Les nuances 304 et 316 forment une couche d’oxyde de chrome à auto-cicatrisation qui résiste à l’humidité, aux produits chimiques et au sel, et la 316 ajoute du molybdène pour les applications côtières et médicales. Il est plus lourd, plus difficile à découper et à plier, et plus coûteux, donc il est utilisé de manière sélective : cadres visibles dans les produits médicaux ou de laboratoire haut de gamme, installations côtières, armoires de télécommunication extérieures, et charnières, serrures et fixations. L’aluminium suit la voie opposée : il pèse environ un tiers de celui de l’acier, résiste naturellement à la corrosion, et se forme et s’use bien dans des alliages tels que le 5052 et le 6061. L’aluminium est idéal pour les portes, profilés et étagères coulissantes, tandis que l’acier reste le matériau de cadre plus sûr pour les charges lourdes. Le meilleur design de rack est souvent un cadre en acier avec des accessoires en aluminium.
3.4. Épaisseur, résistance et coût
L’épaisseur de tôle est la seconde dimension de la sélection des matériaux. Les panneaux de cabinet sont généralement de 1,0 à 1,5 mm, les supports internes et plaques de montage de 1,5 à 2,0 mm, et les rails et bases porteurs de 2,0 à 3,0 mm ou plus. Les rails de montage doivent supporter les serveurs sans fléchissement, donc l’épaisseur, le profil de pliage et le nombre de fixations comptent plus que la nuance de matériau brute. Un bon fabricant suggère une épaisseur plus faible lorsque la géométrie du cadre assure la rigidité, et une épaisseur plus importante lorsque le client spécifie une charge statique élevée. Le coût doit être comparé sur des pièces finies plutôt que sur le prix au kilogramme, car la densité, les chutes, le temps de traitement et la finition modifient tous le prix final.
3.5. Finitions qui durent
La peinture en poudre est la finition standard pour les racks intérieurs car elle est robuste, uniforme et disponible en toute couleur RAL. Le processus commence par un nettoyage et un prétraitement chimique, généralement phosphate de zinc ou revêtement de conversion sans chrome, suivi d’une application électrostatique et d’un recuit au four. Les conceptions extérieures ou industrielles peuvent ajouter un primaire anticorrosion, une finition texturée qui cache les rayures, ou un revêtement interne conducteur pour la continuité de mise à la terre. Le traitement de surface est là où les caractéristiques du matériau deviennent la performance du produit : un bon revêtement maintient un rack professionnel pendant des années, tandis qu’un mauvais transforme un bon cadre en réclamation terrain.
4. Difficulté de production : précision, distorsion et contrôle des tolérances
4.1. Pourquoi la tolérance est tout
Les baies serveur semblent simples mais sont difficiles à produire car les exigences dimensionnelles sont strictes. La norme 19 pouces fixe la largeur de montage à 482,6 mm, les rails avant sont espacés de 465 mm entre centres de trous, et chaque position U le long de chaque rail doit être alignée avec les autres. Si le châssis est tordu, les portes ne fermeront pas, les rails n’accepteront pas les serveurs, et l’armoire deviendra une perte sèche. Maîtriser le carré, la torsion et le positionnement des trous à travers la découpe, le pliage, le soudage et la finition est la difficulté fondamentale, et c’est pourquoi les baies bon marché échouent sur le site tandis que les châssis bien fabriqués durent des années.
4.2. Découpe laser et pliage CNC
La production commence par la découpe laser. XHX Metal utilise deux machines laser fibre 6 kW qui découpent les panneaux, les rails, les supports et les portes avec une précision de positionnement d’environ 0,01 mm, optimise l’implantation des pièces pour économiser la matière et produit des bords ne nécessitant pas d’ébavurage. L’étape de découpe doit être précise car chaque étape suivante en dépend : un trou de montage mal positionné sur le patron devient une erreur plus importante après pliage. Le pliage CNC transforme ensuite la tôle en pièces tridimensionnelles. L’opérateur de presse à plier prend en compte l’allongement de pliage, le ressort élastique et le sens du grain, et la machine doit répéter le même angle sur toute la série. Des plis trop marqués peuvent fissurer le revêtement galvanisé, aussi le rayon d’outillage et la nuance de matériau sont-ils adaptés à l’angle.
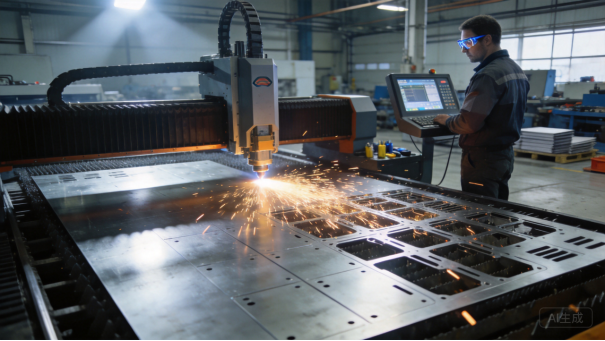
Découpe laser fibre de tôle d’acier pour panneaux de baie serveur.
4.3. Soudage sans distorsion
Le soudage est l’étape la plus risquée. Le châssis et les rails sont assemblés par soudage TIG, MIG ou laser, et la chaleur cherche toujours à déformer l’acier ; les châssis longs et fins sont particulièrement sensibles car souder d’un côté peut tirer toute la structure hors de son carré. La solution réside dans un processus maîtrisé :Mocks dédiés, soudure à la tire, séquence de soudage définie et alternance des côtés afin d’équilibrer la chaleur. XHX réalise les joints selon un ordre fixe, puis vérifie les mesures en diagonale de chaque châssis. Si un châssis n’est pas carré après soudage, aucun processus de finition ne peut le corriger, ce contrôle n’est donc pas optionnel.
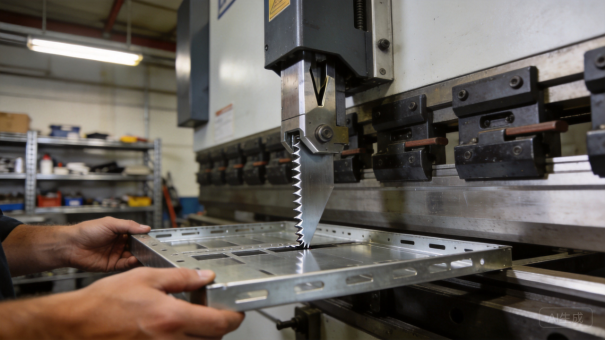
Formage sur presse à plier CNC d’un panneau d’acier pour châssis de baie serveur.
4.4. Assemblage et quincaillerie
Assemblage ajoute une couche supplémentaire de précision. Les rails de montage verticaux sont fixés par rivets, boulons, écrous soudables ou attaches PEM, et les rails gauche et droit doivent être au même niveau et à la même profondeur. Les portes se suspendent sur des charnières qui doivent s’aligner avec le cadre, les serrures doivent coïncider avec les plaques de pêne, et les goujons de mise à la terre doivent être fixés sur chaque panneau métallique. Certains armoires utilisent des trous filetés, d’autres des trous carrés avec des écrous cage, et ce choix modifie l’outillage et le temps d’assemblage. Une erreur d’un millimètre peut provoquer un bruissement de porte ou un glissement inégal d’un serveur, aussi l’ajustement des éléments d’assembly est-il vérifié avec autant de soin que les cotes de tôle.
4.5. Revêtement, Inspection et Contrôle
La finition rend la difficulté visible. La peinture en poudre ajoute de l’épaisseur, et un excès de revêtement autour des trous de montage empêche l’insertion des éléments d’assembly ; les zones filetées, les points de mise à la terre et les étiquettes sont donc masqués, et les pièces sont suspendues pour éviter les accumulations dans les angles. Après revêtement, chaque lot est inspecté sur les dimensions, la rectangularité, l’ajustement des portes, la qualité de surface et le fonctionnement des éléments d’assembly. XHX réalise un contrôle du premier article sur chaque nouvelle conception et un contrôle intégral sur les caractéristiques visibles et fonctionnelles, et documente les résultats afin qu’un lot puisse être suivi jusqu’à son certificat matériau. La production pose aussi un problème de planification : la découpe est rapide, le pliage est moyen, le soudage est lent, et la finition constitue le goulot d’étranglement, si bien que l’usine ordonne les séries pour que les panneaux s’écoulent sans attente.
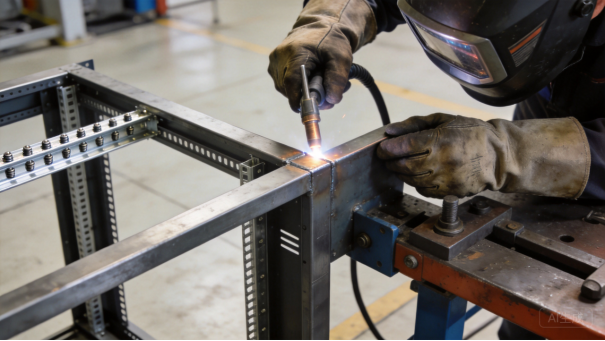
Soudage TIG et assemblage d’un châssis d’armoire serveur 19 pouces sur un calibrage.
5. Délai : du plan à l’armoire serveur expédiée
5.1. Délais réalistes
Le délai est généralement la deuxième question qu’un acheteur d’armoire pose, après le prix, et c’est celle qui comporte le plus de variables. Une conception complètement nouvelle d’armoire nécessite généralement quatre à huit semaines, des plans approuvés à la livraison de la production, y compris le premier article. Une commande de répétition d’une conception établie peut être expédiée en deux à quatre semaines. Le planning réel dépend de la conception, du matériau, du procédé de finition, de la quantité commandée et du mode d’expédition ; les étapes ci-dessous donnent donc un décompte pratique plutôt qu’un chiffre magique unique.
5.2. Examen DFM et approvisionnement en matériaux
Le cycle débute par l’examen de la conception et l’établissement du devis. Lorsque XHX Metal reçoit un modèle 3D et un plan 2D, l’équipe d’ingénierie vérifie le matériau, l’épaisseur, les rayons de pliage, les motifs de perçage, les tolérances, les finitions et la quincaillerie, et signale tout élément difficile à produire ; cet examen DFM prend de un à trois jours ouvrables. L’approvisionnement en matériaux suit, avec de l’acier laminé à froid standard et de l’acier galvanisé disponibles chez des fournisseurs locaux en un à trois jours ouvrables. Les commandes spéciales, comme l’acier prépeint dans une couleur personnalisée ou l’acier inoxydable avec certificats de mill, prennent plus de temps. Comme les prix de l’acier fluctuent, le devis comporte une période de validité des matériaux, et la spécification doit être figée lors de la passation de la commande.
5.3. Prototype et Première Pièce
La prototypage vient ensuite. Pour une nouvelle conception de rack, XHX produit une première pièce dans un délai d’une à deux semaines après l’arrivée du matériau, comprenant des pièces de cadre découpées au laser et formées, des composants soudés et ébarbés, et généralement un essai de revêtement en poudre afin que le client puisse vérifier les dimensions, la couleur, la texture et l’ajustement. Les outils de pliage spéciaux, les matrices de formage ou les tréteaux de soudage ajoutent quelques jours à deux semaines. L’approbation par le client de la première pièce donne le feu vert pour la production ; les modifications demandées à ce stade allongent le calendrier, c’est pourquoi un plan complet fait économiser du temps et de l’argent.
5.4. Production et Goulot d’Étranglement de la Finition
La production en série s’effectue par lots. Pour 100 à 1 000 racks, la production prend généralement une à trois semaines selon le nombre de procédés et la capacité de finition. L’usine orchestre le déroulement du切割, du pliage, de la soudure, de l’ébarbage et du traitement de surface afin que les pièces circulent sans attendre, et le QA vérifie la première et la dernière pièce de chaque quart de travail pour détecter rapidement toute dérive. Deux coupeuses laser et plusieurs presses à plier signifient qu’un événement de maintenance n’arrête pas une commande. La poudreuse est le goulot d’étranglement : le nettoyage, le prétraitement, la pulvérisation et la cuisson prennent plus de temps que le切割 et le pliage, et le masquage des trous filetés et des points de mise à la terre ajoute des heures. Le périmètre compte également, car certains acheteurs reçoivent des pièces nues tandis que d’autres reçoivent des armoires entièrement assemblées avec portes, charnières, serrures, rails et kits de mise à la terre.

Panneaux et portes de racks de serveurs poudrés sur la ligne de finition.
5.5. CQ, Emballage et Expédition
Les derniers jours sont consacrés au contrôle qualité et à l’emballage. XHX inspecte les dimensions, la squareness, l’ajustement des portes et la qualité de surface, prépare les listes de colisage et les certificats de matériau, et protège les chariots avec des protecteurs d’angle, du film et des soutiens pour qu’ils survivent au fret. De Dongguan, le fret aérien vers l’Amérique du Nord ou l’Europe prend environ trois à sept jours, tandis que le fret maritime vers un grand port prend trois à cinq semaines plus les formalités douanières et la livraison intérieure. Le taux de livraison à temps de l’entreprise est de 93,1 % sur la plateforme internationale Alibaba. Conseil pratique pour les acheteurs : figer la conception, approuver rapidement le premier article, et commander des portes ou rails de rechange avec la production principale, car une petite commande ultérieure coûte beaucoup plus cher.
6. Cas passés : projets de baies serveur que nous avons réalisés
6.1. Comment lire ces cas
Les exemples de projets montrent comment l’utilisation, les matériaux, la difficulté de production et les délais s’articulent. La confidentialité client faisant partie du service de XHX Metal, les cas ci-dessous sont décrits sans noms de marque, mais ils représentent de vrais projets de baies produits par l’entreprise ces dernières années, avec des quantités et des délais tirés des dossiers de commandes réels. Les projets couvrent différentes régions, familles de baies et systèmes de finition pour montrer comment le même processus s’adapte.
6.2. Cas 1 : armoires de data center 42U pour un FAI nord-américain
Un fournisseur de services Internet avait besoin d’armoires fermées avec une profondeur de 1 000 mm, des portes avant ventilées et une charge statique élevée pour les clients en colocation. Le fournisseur précédent livrait des cadres qui se tordaient pendant le soudage, de sorte que les portes ne s’alignaient pas et que les serveurs bloquaient sur les rails. XHX a redessiné le cadre avec des raidisseurs d’angle, modifié la séquence de soudage pour équilibrer la chaleur et ajouté un contrôle de squareness sur le gabarit d’assemblage. Le premier article a été approuvé en huit jours ouvrables, et 300 armoires ont été expédiées sur quatre semaines. Le client a signalé que le temps d’assemblage a nettement diminué car les rails et les portes s’ajustaient sans réglage. Un rapport écrit du premier article avec photos, dimensions mesurées et contrôles de revêtement a été approuvé avant le démarrage du lot de production.
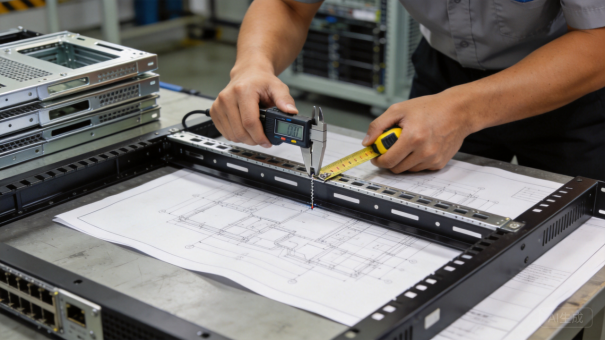
Inspection de l’espacement des rails de montage des baies serveur avant expédition.
6.3. Cas 2 : baies relais télécom pour l’Asie du Sud-Est
Un entrepreneur en télécommunications construisant des salles réseaux dans un marché tropical humide avait besoin de bâtis relais deux montants et de bâtières murales partagant une même famille de designs. Les exigences clés étaient un faible coût, une résistance à la corrosion et une installation simple dans des salles de faible profondeur. XHX a fourni des châssis en acier galvanisé avec revêtement poudre, des fixations en acier inoxydable et des barres de gestion de câbles normalisées. Le lot pilote a passé les tests d’humidité et d’ébullition au brouillard salin, et environ 1 200 unités ont été expédiées en trois lots sur huit semaines.
L’emballage a été standardisé pour le fret tropical : protège-arêtes, film résistant à l’humidité et calage sur palette qui ont réduit les dommages en transit, et les unités murales plus petites étaient empilées pour économiser l’espace conteneur. L’entrepreneur a réutilisé le même plan d’emballage pour des projets ultérieurs.
6.4. Étude de cas 3 : Armoires edge compactes pour un intégrateur européen
Un intégrateur IT déployant des nœuds edge dans des boutiques, usines et bureaux avait besoin d’une armoire compacte 24U avec une profondeur de 650 mm, une porte avant en verre trempé et un accès câbles arrière. XHX a revu la conception pour les détails de pliage et de soudage, a livré un prototype en dix jours ouvrables, puis a assuré des batches de production mensuels. Les changements les plus précieux sont issus de l’analyse DFM : découpes simplifiées pour l’entrée des câbles, entraxe de charnières normalisé, et position pré-percée de la cheville de mise à la terre fonctionnelle à chaque installation. Les retours terrain des premières installations ont aussi confirmé que l’accès câbles arrière a permis de gagner du temps lors de la mise en service, d’où le maintien de cette conception pour la série de production.
6.5. Étude de cas 4 et les enseignements réutilisables
Une marque de solutions réseau souhaitait une famille de bâtis allant du 9U mural au 47U sur sol, avec la même finition, la même quincaillerie et le même emballage. XHX a standardisé le profilé de guidage, le kit de charnières, la serrure et la gestion de câbles sur toute la famille, ce qui a réduit les outillages et diminué le coût unitaire après les premiers mois ; la marque reçoit désormais des conteneurs mixtes avec différentes hauteurs et options de portes. Les enseignements constants sont simples : l’analyse DFM évite les problèmes d’assemblage, le matériau et la finition doivent correspondre à l’environnement, la régularité des soudures et pliage rend le design répétable, l’approbation du premier article protège le planning, et les décisions rapides d’une entreprise privée maintiennent l’avancement des projets. La marque signale aussi moins de réclamations pour dommage car l’emballage et le calage standardisés ont été testés sur toutes les hauteurs de la famille.
7. Résumé : ce qu’il faut préparer avant de lancer un projet de bâtière pour serveurs
7.1. Commencer par le dossier d’ingénierie
Le dossier technique est ce qui compte le plus au démarrage d’un projet de bâti. Il doit inclure le modèle 3D et le plan 2D, la nuance et l’épaisseur du matériau, la charge nominale, la spécification de la barre de montage, le style de porte et de serrure, la couleur et la texture de finition, les points d’entrée des câbles, les exigences de mise à la terre, la méthode d’emballage et le volume cible. Même une courte check-list DFM répondue en un seul e-mail peut économiser une semaine d’allers-retours ultérieurs, car les décisions de fabrication dépendent de détails qu’il est peu coûteux de modifier sur le papier et coûteux de modifier après la découpe.
Avant d’envoyer les fichiers, listez les questions qui comptent le plus pour votre conception : charge statique maximale, style de porte, cheminement des câbles et couleur cible suffisent généralement pour amorcer une conversation DFM. Le fournisseur peut alors confirmer ce qui est standard et ce qui nécessite un outillage personnalisé.
7.2. Normes étatiques et finitions
Les normes doivent être explicites. La plupart des projets de bâti suivent les conventions EIA-310 et IEC 60297 en 19 pouces, mais l’acheteur doit confirmer le nombre d’U, le motif de perçage, l’entraxe des rails, la profondeur et la tolérance. Le plan doit également définir la surface : couleur et épaisseur de la peinture en poudre, points de masquage et continuité de la mise à la terre. Si le bâti est destiné à un environnement extérieur ou côtier, la spécification du matériau et de la finition doit être améliorée avant la fabrication, et non après un défaillance sur le terrain. Une note d’une ligne sur l’environnement évite les erreurs les plus coûteuses.
7.3. Convenir du dossier commercial
Le dossier commercial est tout aussi important. Confirmez la condition de livraison (incoterm), la norme d’inspection, le calendrier de paiement, la période de validité des matériaux et les règles relatives aux modifications de conception. Demandez un calendrier de premier article, une déclaration de capacité de production et une liste de certifications. ISO 9001:2015, CE et vérification SGS sont des signaux utiles, mais la preuve pratique réside dans la rapidité avec laquelle le fournisseur répond à une question sur un plan et la rigueur avec laquelle il documente un lot. Un fournisseur qui explique son procédé est plus facile à confiance qu’un autre qui se contente de promettre une date. La confirmation écrite de la date de livraison, des points d’inspection et de la norme d’emballage prévient les litiges une fois la commande en production.
7.4. Pourquoi travailler avec XHX Metal
XHX Metal convient à ce type de projet car c’est une entreprise privée disposant du contrôle de production sur un seul site. Le propriétaire et l’équipe d’ingénierie peuvent approuver les modifications d’outillages, discuter des substitutions de matériaux et convenir d’une date de livraison réaliste sans transmettre les décisions à un siège social éloigné. L’usine dispose de deux découcheuses laser à fibre de 6 kW, de pliage et soudage CNC, d’une ligne automatique d’ébavurage, d’usinage CNC et d’une capacité annuelle de 500 000 pièces, suffisante pour les programmes de racks de milieu de gamme et assez flexible pour les productions de prototypes.
7.5. L’étape suivante
Le moyen le plus rapide de démarrer est d’envoyer vos dessins et de demander un examen DFM ainsi qu’un devis. XHX Metal peut confirmer le choix du matériau, le système de finition, la difficulté de production et le délai réaliste en quelques jours ouvrables. Contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou visitez https://www.xhxmetal.com. L’usine est située au 42, avenue Changtang, Yantian, ville de FengGang, Dongguan, Guangdong, Chine. L’infrastructure informatique continuera d’évoluer vers une densité plus élevée, le refroidissement liquide et des matériaux plus durables, mais le cadre doit rester carré, solide, bien fini et livré dans les délais, et c’est exactement ce qu’offre un procédé de tôlerie maîtrisé. Les devis et commentaires DFM sont généralement retournés sous deux jours ouvrables, et les options FOB, CIF et DDP sont disponibles afin de planifier la logistique conjointement avec la production.
Comparaison des matériaux pour composants de rack serveur
| Matériau | Résistance mécanique | Résistance à la corrosion | Utilisation typique pour rack |
| Acier laminé à froid (SPCC) | Élevée | Faible, sauf si peint | Châssis, portes, panneaux, rails internes |
| Acier galvanisé (SGCC) | Modérée à élevée | Bonne | Plaque arrière, pièces internes, coffrets économiques |
| Acier inoxydable 304/316 | Élevée | Excellente | Environnements côtiers, médical et matériel visible |
| Alliage d’aluminium 5052/6061 | Modérée | Bonne | Portes, profilés, étagères, accessoires légers |
À propos de XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) est une entreprise privée de fabrication de tôlerie située à Dongguan, Guangdong, Chine. L’entreprise se spécialise dans la production et la transformation d’enceintes et de châssis en tôle pour les secteurs des centres de données, des télécommunications, des réseaux et des équipements industriels, avec deux machines de découpe laser à fibre de 6 kW, du pliage CNC, des soudures TIG, MIG et laser, une ligne automatique d’ébavurage, de l’usinage CNC et la certification ISO 9001:2015.
Contact : Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com