Les pièces en tôle sur mesure OEM sont des composants métalliques de précision fabriqués selon la conception, les spécifications et les normes de marque du fabricant d’équipement original (OEM). Au lieu de choisir parmi un catalogue standard, l’acheteur définit la géométrie, le matériau, la tolérance, la finition et le volume de production, et le fabricateur transforme la tôle brute en pièces prêtes à être assemblées. Ce modèle est courant dans les secteurs de l’électronique, de l’énergie, du médical, des télécommunications et de l’automatisation industrielle, où la géométrie des pièces, leur durabilité et leur répétabilité affectent directement les performances du produit final.
Pour une entreprise de tôle privée telle que Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal), la fabrication OEM signifie bien plus que couper et plier. Cela implique de revoir la conception du client, d’améliorer la fabricabilité, de contrôler chaque étape du processus et de protéger la propriété intellectuelle du client. La demande de pièces métalliques fabriquées continue de s’étendre avec les programmes d’automatisation et d’équipements énergétiques, comme le montre Grand View Research. Ce guide explique ce que comprennent les pièces en tôle sur mesure OEM, où elles sont utilisées, comment sélectionner les matériaux, ce qui les rend difficiles à produire, comment fonctionnent les délais, et à quoi ressemblent les projets réalistes, de l’appel d’offres à la livraison.

Figure 1 : Supports, capots et châssis OEM sur mesure, en attente de révision des matériaux.
Que sont les pièces en tôle sur mesure OEM ?
Définition et champ d’application
Une pièce en tôle sur mesure OEM est un composant métallique fabriqué selon les dessins, les tolérances et les exigences de performance propres d’un fabricant d’équipement original (OEM), plutôt que sélectionné dans un catalogue standard. La pièce part normalement d’une feuille plate ou d’une bobine, puis passe par le découpage laser, le poinçonnage, le formage, le pliage, le soudage, l’ébavurage et la finition de surface avant d’être prête pour l’assemblage final. Comme le client détient la conception, le fabricateur doit suivre les données CAO fournies, les spécifications matérielles, le traitement des bords et les règles d’emballage.
Les programmes OEM peuvent consister en un seul prototype, une courte série pilote ou une production multi-annuelle. Certains acheteurs fournissent uniquement un fichier STEP et demandent à l’usine de recommander les rayons de pliage, l’emplacement des trous et l’épaisseur du matériau ; d’autres envoient des dossiers complets avec des tolérances géométriques. Les deux approches sont normales dans le travail de tôle sur mesure, et la différence est gérée par une révision technique avant le début de la fabrication.
Un workflow typique de fabrication OEM en tôle commence par un revu d’ingénierie, puis le découpage du matériau, le formage, l’assemblage, la finition et l’inspection. Chaque étape pouvant modifier les dimensions, le fournisseur contrôle les tolérances dès la première opération. XHX Metal utilise un logiciel de placage pour optimiser l’agencement des pièces sur la même feuille, ce qui réduit les déchets et maintient la rentabilité de la production en petite série.
Familles de pièces typiques
Les pièces en tôle OEM se retrouvent dans presque tous les produits assemblés. Les familles courantes incluent :
- Équerres et plaques de montage : supports moteur, supports de capteur, supports d’étagère et plaques de liaison structurelle.
- Enceintes et carrosseries : armoires électroniques, boîtiers de commande, habillages de batterie et caches machine.
- Châssis, cadres et panneaux : châssis de serveur, panneaux de rack, couvercles avant et arrière, et cadres de base.
- Protections, écrans et bacs : gardes machine, écrans EMI, supports câbles et bacs de rétention.
- Quincaillerie personnalisée : clips, ressorts, crochets, entretoises, renforts et ergots de mise à la terre.
Même une équerre au premier abord simple peut impliquer trois procédés : découpe laser du profil, pliage de l’aile et ébavurage des arêtes. Lorsque le même produit utilise plusieurs pièces métalliques, un fournisseur OEM unique peut maintenir la finition, la quincaillerie et la méthode d’inspection cohérentes sur l’ensemble du lot.
Comment la fabrication OEM diffère des produits standard
Les produits standard sont développés par l’usine pour un large public. Les pièces OEM sont conçues par le client et peuvent inclure une géométrie propriétaire, un aspect marqué ou des exigences de performance spécifiques. Le fournisseur doit donc protéger les plans confidentiels, séparer les outillages et les programmes, et éviter de réutiliser la conception d’un client pour un autre acheteur.
Le travail OEM comporte également des obligations qualité plus strictes. Un produit standard doit seulement satisfaire la spécification propre du fabricant, tandis qu’une pièce OEM doit répondre aux tolérances, classe de surface et critères d’acceptation du client. Les livraisons OEM typiques incluent des rapports d’inspection de premier article, certificats de matériau, relevés dimensionnels et lots de production traçables, ce qui explique pourquoi la gestion documentaire de la qualité est aussi importante que la capacité machine.
Les acheteurs OEM doivent également confirmer si le fournisseur peut conserver l’outillage, gérer les changements de révision et fournir des lots de pièces de rechange plusieurs années plus tard. Un partenaire stable assure la continuité des programmes même lorsque l’acheteur original renouvelle son personnel ingénierie.
Aperçu des capacités OEM de XHX Metal
XHX Metal dispose d’une usine de 2 000 m² à Dongguan, employant environ 30 personnes, avec une capacité annuelle d’environ 500 000 pièces. L’atelier est équipé de deux machines de découpe laser à fibre de 6 kW avec une précision de positionnement de +/-0,01 mm, de plieuses numériques, de soudure TIG/MIG/laser, de dégarnissage automatique et de centres d’usinage CNC. La découpe, le formage, le soudage, la coordination de la finition et le montage peuvent être gérés sous un même toit, ce qui réduit la distance entre l’ingénierie et la production.
En tant qu’entreprise privée, XHX Metal prend les décisions de devis et de planification au plus près de l’atelier. Les acheteurs OEM collaborent généralement avec une petite équipe maîtrisant les allowances de pliage, les tolérances et le comportement des revêtements, plutôt que de transmettre chaque question à travers une hiérarchie comptable importante. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015, et la pratique standard inclut l’inspection de premier article et la traçabilité par lot.
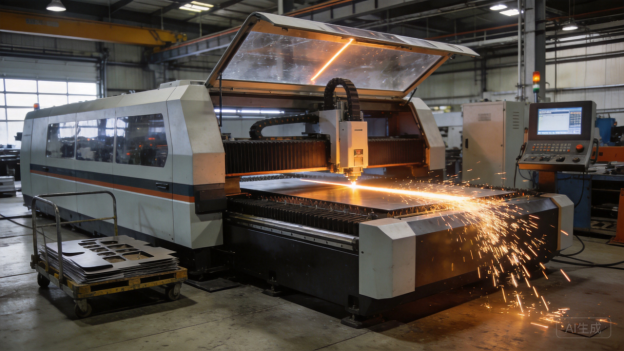
Figure 2 : La découpe laser à fibre produit des profils propres et des trous précis pour des pièces en tôle sur mesure.
Domaines d’utilisation des pièces en tôle sur mesure OEM
Électronique et télécommunications
Les produits de télécommunication et d’électronique utilisent des pièces en tôle OEM pour les baies, les coffrets, les supports et les écrans anti-interférences. Un coffret de switch mural, par exemple, nécessite des motifs de trous précis, une bonne blindage électromagnétique, des ouvertures de ventilation contrôlées et une finition poudrée durable. La même pièce peut être équipée d’un joint IP, d’écrous captive et de points de mise à la terre, de sorte que la découpe laser et le pliage doivent respecter des cotes serrées sur l’ensemble du panneau. NEMA et les guides IEC d’enceintes sont souvent référencés lors de la conception, mais la fabrication est elle-même sur mesure pour chaque produit.
La production en petites séries est courante dans ce domaine, car le matériel réseau est fréquemment renouvelé. Un fournisseur OEM doit donc être capable de réaliser des campagnes pilotes de 50 pièces comme des séries répétées sans modifier la géométrie ou la finition de la pièce.
Le blindage EMI et la mise à la terre sont des raisons fréquentes pour lesquelles les acheteurs en électronique choisissent le métal sur mesure plutôt que le plastique. Les panneaux métalliques peuvent être connectés avec des joints conducteurs, un placage ou des pattes de mise à la terre, tandis que le plastique nécessite souvent des couches de blindage séparées. Un cache formé en aluminium ou en acier offre également une rigidité mécanique et une apparence professionnelle au produit.
VE, stockage d’énergie et équipements de puissance
Les boîtiers de batteries, les caches de barres omnibus, les chemins de câbles et les cadres d’armoires figurent parmi les applications OEM en tôlerie en plus forte croissance. Ces pièces doivent résister à la corrosion, gérer la chaleur et assurer une protection mécanique tout en maintenant la précision dimensionnelle nécessaire à l’étanchéité et à l’isolation électrique. L’aluminium est couramment utilisé pour les plateaux de batterie légers, tandis que l’acier galvanisé ou peint est privilégié pour les grandes armoires de puissance où la rigidité et le coût entrent en jeu.
De nombreux projets énergétiques exigent également la traçabilité de production, des tests d’humidité ou de brouillard salin, et un couple de serrage des fixations constant lors de l’assemblage. Un fabricant capable de souder des joints étanches, de maîtriser la planéité et de coordonner les finitions devient partie intégrante de la chaîne d’approvisionnement du client plutôt qu’un simple atelier de gros à façon.
Les programmes de batteries ajoutent généralement des exigences liées à la sécurité, telles que les arêtes arrondies, les caches de barres omnibus isolés et les revêtements ignifuges. La documentation de la nuance de matériau et de l’épaisseur du revêtement fait partie du dossier du pack de batterie, de sorte que le fournisseur doit maintenir des registres stables tout au long des révisions.
Équipements médicaux et de laboratoire
Les chariots médicaux, les châssis d’instruments, les montages d’analyseurs et les boîtiers de laboratoire utilisent de l’acier inoxydable ou de l’aluminium enduit parce qu’ils nécessitent des surfaces propres, des arêtes lisses et une résistance aux produits chimiques de nettoyage. Les pièces sont généralement produites en faibles à moyennes séries avec des contrôles stricts sur pièce pilote. Les bavures tranchantes, la décoloration de soudure et les positions de trous incohérentes sont inacceptables car elles affectent la sécurité, l’apparence et le temps d’assemblage.
La documentation compte également. Les certificats de matériau, les relevés de finition et le contrôle des révisions aident les équipementiers médicaux à maintenir leurs propres dossiers qualité et soumissions réglementaires.
Un emballage adapté aux salles blanches et un conditionnement individuel en sachet sont souvent demandés pour les pièces médicales. Le fabricant doit prévoir une manipulation contrôlée depuis la ligne de finition jusqu’au carton afin d’éviter les rayures sur les surfaces polies.
Machines industrielles et automatisation
Les dispositifs de protection des machines, les tableaux de commande, les supports moteur, les bases robot et les porte-câbles sont des pièces OEM quotidiennes dans l’automatisation. Ils combinent souvent des éléments en tôle épaisse avec des capots formés fins, ce qui exige une capacité multi-procédés : découpe laser pour les profils, pliage pour les brides, soudage pour les cadres et usinage pour les faces de référence critiques. La stabilité dimensionnelle est essentielle car un carter de protection ou une base peut devoir s’aligner avec des composants achetés auprès de plusieurs fournisseurs.
Équipements extérieurs, agricoles et marins
Les équipements extérieurs exposent le tôle à la pluie, à la poussière, au sel et aux variations de température. L’acier galvanisé, l’acier inoxydable et l’aluminium correctement fini sont sélectionnés en fonction de l’environnement attendu. Les détails de conception tels que les trous de drainage, les joints étanches et la quincaillerie protégée déterminent si une pièce survivra plusieurs années en service. Les acheteurs OEM de ce segment demandent généralement des preuves de test de corrosion et une épaisseur de revêtement constante avant de lancer la production.
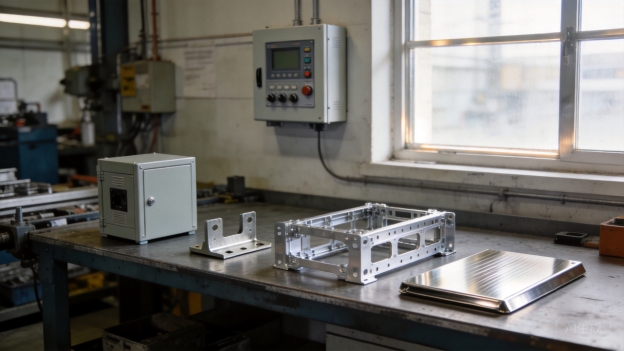
Figure 3 : Les produits OEM finis montrent comment différents revêtements et matériaux répondent à différentes applications.
Choisir le bon matériau
Acier laminé à froid
L’acier laminé à froid est le matériau de prédilection pour les supports intérieurs, les capots, les châssis et les panneaux structurels. Il offre une bonne résistance, une excellente formabilité, une surface lisse et un comportement de pliage prévisible à un coût modéré. Sa principale limitation est la corrosion : à moins que la pièce ne soit peinte, plaquée ou enduite de poudre, l’acier laminé à froid rouillera rapidement en conditions humides. C’est généralement le premier matériau considéré lorsque le poids n’est pas critique et que le produit final est protégé par un boîtier extérieur.
Pour les pièces destinées à être poudrées, l’acier laminé à froid fournit un substrat lisse qui aide le revêtement à masquer les petits défauts de surface. Lorsque la même feuille est utilisée pour plusieurs pièces imbriquées, l’optimisation du matériau s’améliore et le coût par pièce diminue.
Acier inoxydable
L’acier inoxydable est choisi lorsque la résistance à la corrosion, l’hygiène ou un aspect propre est requis. Le grade 304 convient à la plupart des applications intérieures et extérieures légères, tandis que le 316 ajoute du molybdène pour les environnements marins et chimiques. L’inox est plus difficile à plier et à couper que l’acier carbone, donc les outils et les paramètres de procédé nécessitent plus de contrôle, et le soudage exige une gestion rigoureuse de la chaleur pour éviter la décoloration et la réduction de la résistance à la corrosion. SSINA et les références sectorielles similaires expliquent comment sélectionner et finir les composants en acier inoxydable.
L’acier inoxydable doit également être protégé contre la contamination par l’acier carbone pendant la manutention. Les outils, brosses et meules ayant touché de l’acier ordinaire peuvent intégrer des particules et créer des taches de rouille, il est donc recommandé d’utiliser des outillages dédiés et des zones de travail propres.
Alliages d’aluminium
L’aluminium pèse environ un tiers de moins que l’acier et offre une bonne résistance à la corrosion et une conductivité thermique. L’alliage 5052 se forme bien et est courant pour les boîtiers et panneaux, tandis que le 6061 offre une résistance plus élevée pour les châssis et pièces structurelles. La poudre ou l’anodisation améliore la résistance à l’usure et l’apparence. Les bases de données matériaux telles que AZoMaterials fournissent des comparaisons utiles des propriétés lorsque les ingénieurs équilibrent le poids, la résistance et le coût.
L’aluminium nécessite des précautions avec les joints conducteurs : l’aluminium nu forme une couche d’oxyde naturelle qui peut affecter le contact électrique, donc les concepteurs spécifient parfois un placage conducteur ou un traitement de surface aux points de mise à la terre. La dilatation thermique doit également être prise en compte lorsque l’aluminium est combiné à l’acier dans un même ensemble.
Acier galvanisé, cuivre et laiton
L’acier galvanisé est un choix rentable pour les pièces extérieures où le revêtement de zinc offre une protection à un prix inférieur à celui de l’inox. Le American Galvanizers Association publie des directives sur le comportement du revêtement et le traitement des arêtes. Le cuivre et le laiton sont moins courants mais précieux pour les bornes conductrices, les pièces de transfert thermique et les composants décoratifs ; ils se forment bien mais coûtent plus cher et nécessitent une manipulation soignée pour éviter les rayures.
Les pièces en laiton et en cuivre peuvent nécessiter un tournis ou un polissage pour éliminer les marques de surface, et elles sont généralement emballées avec un film protecteur car les métaux mous se rayent facilement. Lorsqu’une conductivité électrique est recherchée, la finition doit être sélectionnée pour préserver les performances de contact plutôt que seulement l’apparence.
Choix de finition de surface et de revêtement
La finition détermine souvent la durabilité réelle de la pièce. La poudre de revêtement offre une couverture résistante et uniforme et est populaire pour les boîtiers et les pièces structurelles ; le Powder Coating Institute explique le procédé et les exigences de film. Les options de placage telles que le zinc, le nickel et la passivation protègent l’acier ou améliorent la conductivité, tandis que l’anodisation durcit les surfaces en aluminium. Le choix de la finition affecte le coût, le délai de livraison, le masquage et les tolérances qui peuvent être respectées, donc il doit être finalisé lors de la revue d’ingénierie plutôt qu’à la fin de la production.
L’épaisseur du revêtement et la cohérence des couleurs sont vérifiées avec des jauges de film et des références de couleur avant la libération. Le masquage protège les trous filetés et les surfaces de contact, et la couverture des arêtes est vérifiée car les coins vifs reçoivent souvent moins de revêtement.
Difficulté de production et contrôle du procédé
Conception pour la fabrication
Le moyen le plus simple de réduire la difficulté est de concevoir la pièce en ayant le procédé à l’esprit. Le rayon de pliage doit respecter l’épaisseur du matériau, les trous doivent rester éloignés des lignes de pliage, et les tolérances ne doivent être appliquées que là où elles sont nécessaires. Engineers Edge et références similaires fournissent des conseils pratiques sur l’allongement au pliage et la hauteur minimale d’aile. Lorsqu’un dessin est publié avec des tolérances irréalistes ou des géométries impossibles, le fournisseur doit le remonter tôt ; corriger une conception en CAO est bien moins coûteux que de corriger un mauvais lot.
Un bon examen DFM vérifie également la distance trou-bord, la hauteur minimale d’aile, et si la pièce peut être optimisée pour le nidification. De petits changements, comme déplacer un trou ou ouvrir une fente, peuvent éliminer une opération secondaire et réduire le délai sans affecter la fonction.
Découpe au laser et ébauche
La découpe au laser produit des profils nets, des trous précis et une bonne qualité de bord sur la plupart des matériaux tôles. XHX Metal utilise deux machines de découpe laser à fibre 6kW avec un positionnement +/-0,01mm, adapté aux découpes complexes et à la production en série nidifiée. Découper l’aluminium fin demande des réglages de gaz et vitesse différents de ceux pour l’acier épais ; les micro-joints, le placement des onglets et le levage des pièces doivent aussi être maîtrisés pour éviter les rebuts.
Les lasers à fibre sont efficaces pour l’acier carbonne et l’aluminium, mais les matériaux plus épais nécessitent une puissance supérieure et des vitesses d’avance plus lentes. La qualité de découpe est vérifiée en contrôlant les bavures, la rugosité de bord et la roundness des trous avant qu’un lot ne soit transmis au pliage.
Pliage et mise en forme
Le pliage convertit une ébauche plate en pièce tridimensionnelle, mais c’est là que surgissent nombreux problèmes dimensionnels. Le retour élastique varie selon la nuance matérielle et l’épaisseur, le rayon de pliage doit correspondre aux outils disponibles, et la séquence des plis peut rendre une pièce impossible à former. Les plieuses CNC avec outillage calibré et opérateurs expérimentés font la différence entre une pièce qui monte du premier coup et une qui nécessite du retravaillage. La planéité, le parallélisme et la précision angulaire doivent être clairement définis sur le dessin.
Les opérateurs vérifient la première pièce pliée contre le dessin, puis surveillent l’angle de pliage pendant la série. L’usure des outils, la variation d’épaisseur matériau et le sens du grain peuvent tous affecter l’angle final, aussi les fiches de réglage sont conservées pour les commandes répétées.
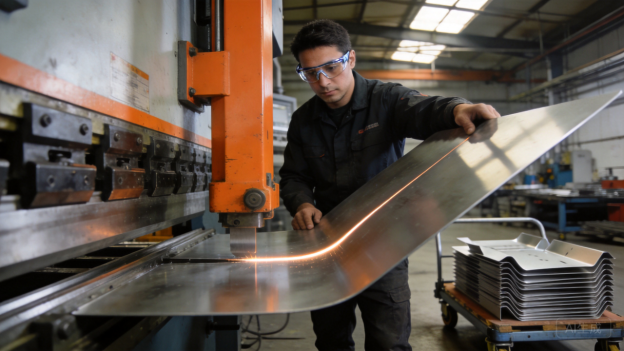
Figure 4 : la plieuse CNC maintient des angles constants sur les lots de production.
Soudage, assemblage et ébavurage
Le soudage apporte de la résistance mais introduit également des distorsions thermiques, des décolorations et une porosité potentielle. Le TIG est privilégié pour les joints propres en acier inoxydable et aluminium, tandis que le MIG est plus efficace pour les châssis en acier ; le soudage laser peut réduire les distorsions sur les assemblages de précision. Les outils de calage contrôlent la position des pièces, et le meulage ou le polissage après soudage restaure l’apparence. Le débourronage automatique et la finition manuelle des arêtes éliminent les bords tranchants avant revêtement, ce qui améliore la sécurité et l’adhérence de la peinture. TWI Global offre des directives détaillées sur la qualité des soudures et le choix des procédés.
Le débourronage avant soudage est important pour l’ajustement des joints, et le débourronage après soudage élimine les bords tranchants des découpes et des coins. Une cassure d’arête uniforme améliore à la fois la sécurité et les performances du revêtement.
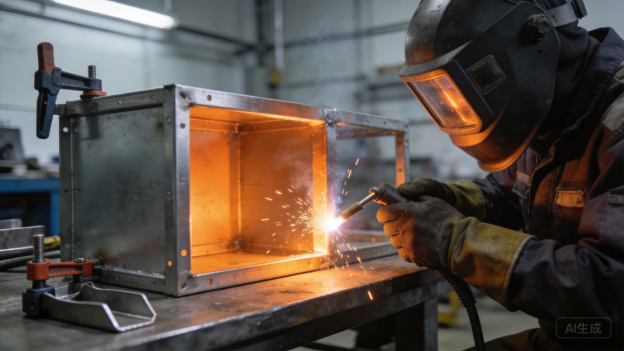
Figure 5 : Un soudage maîtrisé et un calage adapté maintiennent les armoires plates et étanches.
Contrôle qualité et inspection
Les pièces OEM nécessitent plus qu’un simple contrôle visuel. L’inspection de premier article vérifie les dimensions critiques du plan, et les vérifications en cours de processus détectent les dérive avant la production d’un grand lot. Les pieds à coulisse, les hauts-pieds et les données de mesure par coordonnées confirment le plat, la position des trous et les angles de pliage ; les contrôles de surface vérifient l’épaisseur et la couleur du revêtement. Conformément à la norme ISO 9001:2015, les dossiers doivent être conservés afin que chaque lot puisse être retracé jusqu’aux certificats matériaux et aux réglages de production.
La fréquence d’inspection devrait reposer sur l’évaluation des risques : les dimensions critiques sont vérifiées sur chaque pièce ou à intervalles rapprochés, tandis que les caractéristiques cosmétiques font l’objet d’échantillonnage. Lorsqu’un problème est détecté, le fournisseur enregistre l’action corrective afin que le même défaut ne se reproduise pas dans le lot suivant.
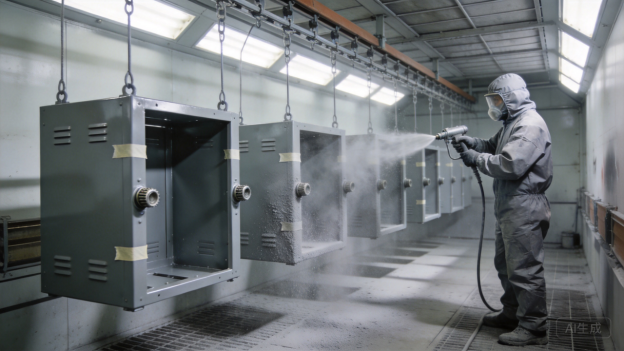
Figure 6 : La revêtement en poudre et une finition contrôlée protègent les pièces OEM en service.
Délais, établissement des prix et planification de la production
À quoi ressemble une demande de devis complète
Une demande de devis complète réduit les délais car l’équipe engineering n’a pas besoin de chercher les informations manquantes. Le dossier idéal comprend des fichiers CAO 3D tels que STEP ou SolidWorks, un plan 2D avec cotes et tolérances, la nuance et l’épaisseur du matériau, la finition de surface, le volume annuel et tout exigence particulière telle que des certificats ou un emballage d’exportation. XHX Metal examine ce dossier, formule des commentaires en conception pour la fabrication (DFM) et émet un devis formel.
Les devis doivent indiquer clairement le matériau, la finition, les hypothèses de tolérance, l’emballage et les conditions de paiement. Les devis ambigus conduisent généralement à des ordres de modification ultérieurement, c’est pourquoi XHX Metal documente ce qui est inclus et ce qui ferait l’objet d’une cotation séparée.
Délai pour prototypes
Les prototypes simples sont souvent produits en 3 à 7 jours ouvrables après revue de conception et confirmation du matériau. Les pièces planes découpées au laser peuvent être plus rapides que les assemblages formés et soudés, car ils nécessitent moins d’opérations. Si le client souhaite un échantillon entièrement fini avec revêtement par poudrage et quincaillerie, des jours supplémentaires sont nécessaires pour le durcissement du revêtement et l’assemblage. Les prototypes sont généralement réalisés avec des procédés équivalents à ceux de la production, afin que l’échantillon représente la pièce finale.
Les retours sur le prototype sont précieux même avant la fabrication des pièces. Le fournisseur doit confirmer que le rayon de pliage, le diamètre des trous et la quincaillerie proposés sont réalisables, et signaler tout élément qui serait moins cher ou plus fiable en production.
Délai de production et planification par lots
Le délai de production dépend de la disponibilité des matériaux, de la séquence de procédés, de la quantité et de la finition. Une commande de production typique peut être achevée en 2 à 4 semaines après l’approbation de l’échantillon et la confirmation du bon de commande. Les grosses commandes sont souvent fractionnées en lots planifiés, afin que le client reçoive les pièces au fur et à mesure sans constituer de surplus d’inventaire. La capacité annuelle de XHX Metal, d’environ 500 000 pièces, offre aux acheteurs OEM la possibilité d’évoluer des résultats pilotes vers un approvisionnement régulier.
La planification par lots prend également en compte la capacité de finition et le temps d’inspection. Une grosse commande peut être divisée par étape de procédé, de manière à ce que le revêtement et le contrôle qualité ne créent pas de goulot d’étranglement ; les clients reçoivent ainsi un plan de livraison échelonné plutôt qu’un seul envoi important aux conditions incertaines.
Emballage et logistique
Les pièces OEM doivent arriver intactes et traçables. Les protecteurs de bords, la mousse, les plateaux intercalaires et les cartons dédiés préviennent les rayures pendant le transport ; chaque carton peut comporter une liste de colisage et un numéro de lot. Les programmes d’exportation sont généralement chiffrés avec des termes FOB ou EXW depuis Shenzhen ou d’autres ports du sud de la Chine, avec un fret aérien disponible pour les échantillons urgents et un fret maritime pour les quantités de production. Une discussion précoce sur la destination et la manutention aide l’usine à choisir le bon niveau d’emballage.
Le fret maritime permet de réduire les coûts pour les grandes palettes, tandis que le fret aérien est utilisé pour les échantillons urgents ou les kits pilotes de faible poids. L’usine doit fournir les dimensions des cartons, le poids brut et des photos avant expédition, afin que l’acheteur puisse planifier le dédouanement et l’espace d’entreposage.
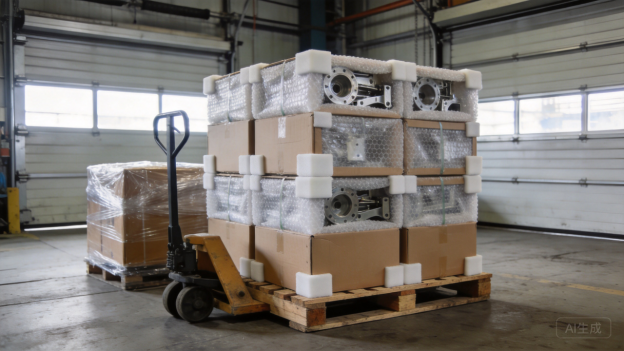
Figure 7 : L’emballage de protection et le contrôle par lot maintiennent la traçabilité des pièces OEM de l’usine au client.
Comment XHX Metal communique l’état d’avancement du projet
Chaque programme dispose de jalons de production clairs : révision des plans, confirmation des matériaux, découpage et formage, soudage, finition, inspection et expédition. L’équipe projet envoie des mises à jour à chaque étape et signale les risques avant qu’ils ne deviennent des retards. Pour les acheteurs OEM, ce type de visibilité est souvent plus précieux que la date proposée elle-même, car il permet d’ajuster tôt leur propre planning d’assemblage.
Un récapitulatif hebdomadaire avec des photos des pièces à chaque étape rassure les acheteurs sans nécessiter de visites. Lorsqu’un retard est inévitable, le fournisseur communique la nouvelle date et la raison le plus rapidement possible.
Études de cas passées
Programme de boîtier pour équipements de télécommunications
Un client dans le domaine des équipements réseau avait besoin d’un boîtier mural en aluminium avec une ouverture avant jointée, des ouïes de ventilation et une finition poudrée. XHX Metal a analysé le fichier STEP, a optimisé la conception des ouïes pour un écoulement d’air plus efficace, et a produit les premiers articles en une semaine. Le boîtier a passé l’inspection dimensionnelle et les contrôles d’adhérence du revêtement, et le programme a intégré des séries répétées avec une qualité constante à chaque expédition.
Le client avait fourni uniquement un fichier STEP et un prix cible, donc XHX Metal a proposé l’épaisseur du matériau, le rayon de pliage et la géométrie de la rainure pour joint. Cette entrée DFM précoce a réduit le nombre de prototypes de trois à un et a permis au boîtier de passer directement en production pilote.
Les séries répétées étaient planifiées tous les six semaines afin que les installateurs du client aient toujours des stocks disponibles. Le boîtier a ensuite été adapté à deux tailles supplémentaires en utilisant les mêmes règles de conception, ce qui démontre comment une pièce OEM bien documentée peut évoluer vers une famille de produits.
Programme de caisson et plateau de batterie pour véhicules électriques
Pour un projet de stockage d’énergie, le client nécessitait un caisson de batterie léger avec des seams étanches, des insert filetés et une planéité maîtrisée pour l’étanchéité du joint. L’équipe a sélectionné l’aluminium 5052, utilisé le soudage laser sur les joints critiques et ajouté l’usinage CNC pour les surfaces de cotation. Le premier article a satisfait les exigences de planéité et d’assemblage, et l’usine a ensuite livré le programme par lots planifiés pour s’aligner sur le calendrier de production du client.
Le programme comprenait également une deuxième variante avec des positions d’insert différentes. En réutilisant les mêmes fixtures de soudage et la même couleur de revêtement, l’usine a livré les deux variantes dans une même fenêtre de production, ce qui a réduit le coût total du client et ses stocks d’entreposage.
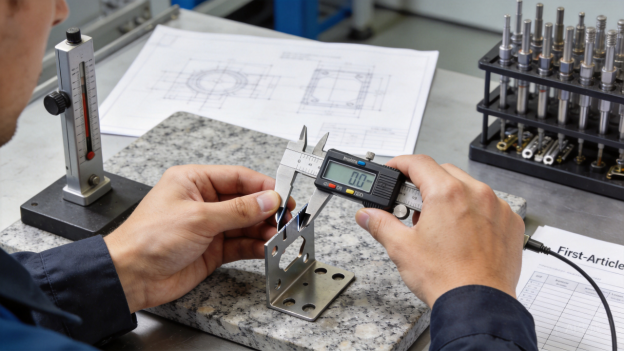
Figure 8 : L’inspection du premier article vérifie les dimensions critiques avant le lancement des lots de production.
Programme de Châssis pour Dispositif Médical
Un OEM d’équipement médical avait besoin d’un châssis d’instrument en acier inoxydable avec finition brossée, motifs de trous précis et arêtes nettes. Le projet a utilisé de l’acier 304, une soudure TIG avec purge à l’argon pour réduire la décoloration, et un ébavurage manuel avant passivation. Les certificats de matériau et les rapports de premier article étaient inclus avec chaque lot, aidant le client à maintenir son propre dossier qualité et sa traçabilité réglementaire.
De petits lots pilotes ont été produits en premier afin que le client puisse valider l’ajustement avec les modules électroniques. Ce n’est qu’après l’approbation de l’assemblage que le programme a évolué vers des lots plus importants, et chaque lot a conservé la même norme de finition de surface.
Programme de Panneau de Contrôle Industriel
Une entreprise d’automatisation a commandé des panneaux de contrôle découpés au laser et pliés avec des rails de montage soudés et un revêtement en poudre texturé. L’examen d’ingénierie a simplifié plusieurs découpes internes sans changer la fonction, ce qui a réduit les déchets de nidification et le temps de découpe. Le lot de production a été livré dans les délais, et le client a répété la commande trimestriellement sans retouche dimensionnelle.
Les panneaux nécessitaient également des trous filetés et des écrous captifs, qui ont été ajoutés par insertion de quincaillerie et usinage CNC. Cela a réduit le temps d’assemblage en aval du client et maintenu un nombre de pièces plus faible à l’intérieur du panneau.
Programme de Famille de Support d’Automatisation
Un intégrateur de robotique avait besoin de plus de 20 variantes de supports pour montages de capteurs, guides de câbles et plaques de base. XHX Metal a regroupé les pièces en feuilles de découpe laser nidifiées, créé des outillages de pliage communs, et livré des échantillons pour chaque variante avant la production en série. La consolidation de la famille en une seule commande a réduit les coûts d’achat et de fret du client tout en maintenant chaque pièce traçable par numéro de pièce.
La famille de supports couvrait plusieurs épaisseurs de tôle et revêtements. XHX Metal a standardisé la quincaillerie et les dispositifs d’inspection afin que les opérateurs puissent passer rapidement d’une variante à l’autre, ce qui a amélioré la livraison dans les délais pour la ligne de production propre de l’intégrateur.
Résumé et Prochaines Étapes
Ce qu’apporte un Partenaire OEM Fiable
Un partenaire fiable apporte quatre choses : des retours d’ingénierie, un contrôle des procédés, un calendrier honnête et une documentation claire. Le meilleur fournisseur n’accepte pas simplement un plan ; il remet en question les tolérances trop serrées, suggère des matériaux plus faciles à finir, et explique les facteurs de coût avant le début de la production. Cette collaboration réduit les reprises, raccourcit les délais et protège la qualité du produit du client.
La communication doit inclure à la fois une clarté technique et commerciale. Le fournisseur explique ce que coûte une tolérance, pourquoi une finition nécessite un temps supplémentaire et comment le volume affecte le prix unitaire, afin que l’acheteur puisse prendre des décisions en toute connaissance de cause.
La documentation doit également inclure l’historique des révisions, les relevés d’inspection et les instructions d’emballage. Lorsque ces documents sont clairs, les commandes répétées deviennent plus rapides et la qualité reste stable même si de nouveaux membres du personnel sont impliqués.
Pourquoi XHX Metal convient aux programmes OEM
XHX Metal est un fabricant de tôle privé basé à Dongguan, en Chine, disposant d’une usine de 2 000 m², d’environ 30 employés et d’une capacité annuelle d’environ 500 000 pièces. L’entreprise associe deux découpeuses laser à fibre de 6kW, du formage CNC, du soudage, un déburrage automatique et de l’usinage CNC avec une gestion de la qualité ISO 9001:2015. Grâce à une équipe réduite et orientée production, les acheteurs OEM bénéficient de retours plus rapides et d’un suivi plus constant que ce qu’ils reçoivent souvent de la part de fournisseurs plus grands.
L’entreprise dessert tant les clients nationaux qu’exportateurs, avec des emballages et une documentation adaptés au transport international. Le fait d’être une entreprise privée signifie que les personnes qui établissent le devis sont les mêmes qui suivent la production, ce qui réduit les malentendus pendant la fabrication.
XHX Metal coordonne également des tests tierces parties lorsque les acheteurs ont besoin de tests de brouillard salin, d’épaisseur de revêtement ou de vérification des matériaux. Cela simplifie le programme OEM tout en répondant aux exigences de conformité du client.
Comment démarrer un projet OEM en tôlerie
Commencez par envoyer un fichier STEP ou STP ainsi qu’un plan indiquant le matériau, l’épaisseur, la tolérance et les exigences de finition. XHX Metal examinera la conception, proposera des améliorations de fabricabilité et retournera un devis avec le délai de prototypage. Après approbation de l’échantillon, la production peut être planifiée en un seul lot ou divisée en lots réguliers, avec l’emballage et l’expédition organisés vers votre destination. Les services de fabrication de tôle de XHX Metal et les pages produit décrivent le processus plus en détail.
La plupart des projets suivent le même cheminement : examen de la conception, devis, approbation de l’échantillon, production, inspection et livraison. XHX Metal peut également fournir des suggestions pour le编号 des pièces, le contrôle des révisions et les normes d’emballage afin que le programme reste organisé à mesure qu’il évolue.
Pour les programmes plus importants, l’usine peut maintenir des stocks de sécurité de pièces finies ou de matière première afin de couvrir les commandes urgentes. Le niveau de stock convenu est documenté et révisé avec l’acheteur au fur et à mesure des évolutions des prévisions.
Contactez XHX Metal
Pour discuter d’un projet de tôlerie personnalisée OEM, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou visitez le site web XHX Metal. Les acheteurs peuvent soumettre des plans via la page de contact et recevoir un examen technique avant de s’engager dans la production. XHX Metal est prête à soutenir les programmes de prototype, pilote et production pour des clients du monde entier.
L’entreprise accepte les plans aux formats STEP, STP, DXF, DWG et PDF. Même sans plan complet, un croquis avec dimensions et une quantité cible suffisent pour amorcer la conversation et obtenir un retour pratique.
Le délai typique pour un examen technique est d’un à deux jours ouvrables après réception du plan. Pour les pièces standard, un devis peut souvent être retourné dans la même semaine.
Pour plus d’informations, visitez www.xhxmetal.com et examinez le profil de l’entreprise avant d’envoyer votre plan. XHX Metal se réjouit de vous accompagner pour votre prochain projet de tôlerie personnalisée.