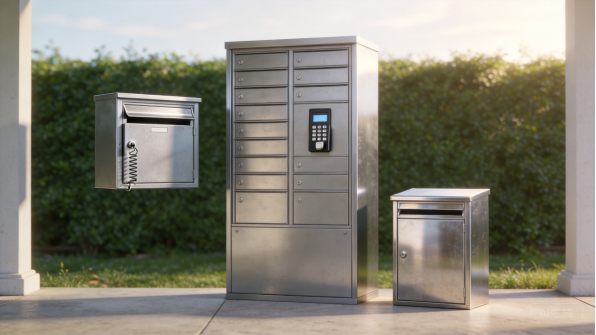
Le parti in lamiera sottile personalizzate OEM sono componenti metallici di precisione realizzati secondo il design, le specifiche e gli standard del marchio del produttore di apparecchiature originali. Invece di scegliere da un catalogo standard, il acquirente definisce geometria, materiale, tolleranza, finitura e volume di produzione, e il fabbricante trasforma la lamiera grezza in parti pronte per il montaggio. Questo modello è comune in settori come l’elettronica, l’energia, il medico, le telecomunicazioni e l’automazione industriale, dove geometria, durata e ripetibilità delle parti influenzano direttamente le prestazioni del prodotto finale.
Per un’azienda di lamiera sottile a gestione privata come Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal), la lavorazione OEM significa più che tagliare e piegare. Significa analizzare il design del cliente, migliorare la producibilità, controllare ogni fase del processo e proteggere la proprietà intellettuale del cliente. La domanda di parti metalliche lavorate continua a espandersi con i programmi di automazione ed equipaggiamento energetico, come riportato da Grand View Research. Questa guida spiega cosa comprendono le parti in lamiera sottile personalizzate OEM, dove vengono utilizzate, come selezionare i materiali, cosa le rende difficili da produrre, come funzionano i tempi di consegna e come appaiono i progetti realistici dalla quotazione alla consegna.

Figura 1: Staffe, coperture e telai personalizzati OEM in lamiera sottile, in fase di revisione del materiale.
Cosa Sono le Parti in Lamiera Sottile Personalizzate OEM?
Definizione e Ambito
Una parte in lamiera sottile personalizzata OEM è un componente metallico realizzato secondo i disegni, le tolleranze e i requisiti di prestazione del produttore di apparecchiature originali, piuttosto che selezionato da un catalogo standard. La parte normalmente parte come lastro piatto o bobina e poi passa attraverso il taglio laser, la tranciatura, lo stampaggio, la piegatura, la saldatura, la sbrilatura e la finitura superficiale prima di essere pronta per il montaggio finale. Poiché il cliente possiede il design, il fabbricante deve seguire i dati CAD forniti, le specifiche del materiale, il trattamento dei bordi e le regole di imballaggio.
I programmi OEM possono essere un singolo prototipo, una breve produzione pilota o una produzione pluriennale. Alcuni acquirenti forniscono solo un file STEP e chiedono alla fabbrica di raccomandare raggi di piegatura, posizionamento dei fori e spessore del materiale; altri inviano pacchetti completi di disegno con tolleranze geometriche. Entrambi gli approcci sono normali nel lavoro in lamiera sottile personalizzato, e la differenza viene gestita attraverso una revisione ingegneristica prima dell’avvio della produzione.
Un tipico flusso di lavoro OEM per la lavorazione lamiera inizia con la revisione ingegneristica, segue il taglio del materiale, la formatura, l’unione, la finitura e l’ispezione. Poiché ogni fase può modificare le dimensioni, il fornitore controlla le tolleranze fin dalla prima operazione. XHX Metal utilizza software di nesting per combinare i pezzi sullo stesso foglio, riducendo gli scarti e mantenendo economica la produzione in piccole serie.
Famiglie tipiche dei pezzi
I pezzi in lamiera per OEM compaiono in quasi tutti i prodotti assemblati. Le famiglie più comuni includono:
- Supporti e piastre di montaggio: staffe per motori, staffe per sensori, supporti per scaffali e piastre di fissaggio strutturale.
- Involucri e custodie: involucri per elettronica, quadri elettrici, custodie per batterie e coperture per macchine.
- Telaio, struttura e pannelli: telai per server, pannelli per rack, coperture anteriori e posteriori e basi strutturali.
- Protezioni, schermi e vassoi: protezioni per macchine, schermi EMI, vassoi per cavi e vasche di raccolta gocce.
- Ferramenta personalizzata: clip, molle, ganci, distanziali, angolari e linguette di messa a terra.
Anche un supporto dall’aspetto semplice può prevedere tre lavorazioni: taglio laser del profilo, piegatura della linguetta e eliminazione dei bave sui bordi. Quando lo stesso prodotto utilizza diversi componenti metallici, un singolo fornitore OEM può mantenere coerenti finitura, ferramenta e approccio ispettivo per l’intero set.
Come si differenzia la lavorazione OEM dai prodotti standard
I prodotti standard vengono sviluppati dalla fabbrica per un pubblico ampio. I pezzi OEM sono progettati dal cliente e possono includere geometrie proprietarie, aspetto branding o requisiti prestazionali specifici. Il fornitore deve pertanto proteggere i disegni riservati, mantenere attrezzi e programmi separati ed evitare di riutilizzare un progetto del cliente per un altro acquirente.
Il lavoro OEM comporta inoltre obblighi qualitativi più rigorosi. Un prodotto standard deve solo soddisfare le specifiche del produttore, mentre un pezzo OEM deve rispettare le tolleranze, la classe superficiale e i criteri di accettazione del cliente. Le consegne OEM tipiche includono report di prima ispezione, certificati materiali, registrazioni dimensionali e lotti di produzione tracciabili, motivo per cui un sistema documentato di gestione della qualità è importante quanto la capacità delle macchine.
Gli acquirenti OEM dovrebbero inoltre verificare se il fornitore può gestire gli attrezzi, gestire le modifiche di revisione e fornire lotti di pezzi di ricambio anche a distanza di anni. Un partner stabile mantiene i programmi attivi anche quando il cliente originale cambia personale ingegneristico.
Panoramica delle capacità OEM di XHX Metal
XHX Metal gestisce uno stabilimento di 2.000 mq a Dongguan con circa 30 dipendenti e una capacità annua di circa 500.000 pezzi. Il reparto è dotato di due taglieri laser a fibra da 6 kW con posizionamento +/-0,01 mm, piegatrici CNC, saldatura TIG/MIG/laser, sbrigliatura automatica e centri di lavorazione CNC. Taglio, formazione, saldatura, coordinamento della finitura e assemblaggio possono essere gestiti sotto lo stesso tetto, il che riduce la distanza tra ingegneria e produzione.
Come azienda a proprietà privata, XHX Metal mantiene le decisioni di quotazione e pianificazione vicine al reparto produttivo. I acquirenti OEM lavorano solitamente con un team ridotto che conosce le allowance di piegatura, le tolleranze e il comportamento dei rivestimenti, anziché inoltrare ogni domanda attraverso una gerarchia contabile complessa. Lo stabilimento opera secondo un sistema di gestione della qualità ISO 9001:2015 e la pratica standard include ispezione del primo pezzo e tracciabilità dei lotti.
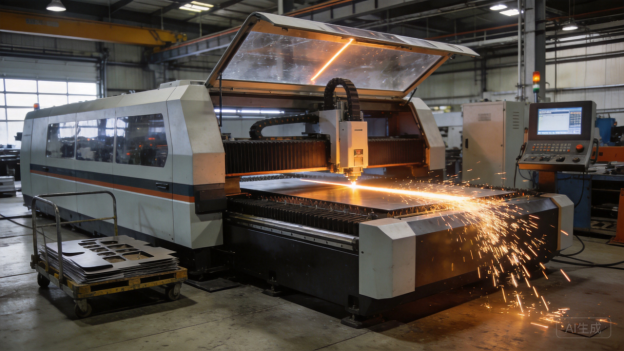
Figura 2: Il taglio laser a fibra produce profili puliti e fori precisi per componenti in lamiera personalizzati.
Dove vengono utilizzati i componenti OEM in lamiera personalizzati
Elettronica e telecomunicazioni
I prodotti per telecomunicazioni ed elettronica si affidano a componenti OEM in lamiera per rack, contenitori, staffe e schermature. Un contenitore per switch montato a parete, ad esempio, richiede pattern di fori precisi, una buona schermatura elettromagnetica, aperture di ventilazione controllate e una finitura robusta a polvere. Lo stesso componente può prevedere una guarnizione con rating IP, fissaggi intrappolati e punti di messa a terra, pertanto il taglio laser e la piegatura devono mantenere posizioni stringenti su tutta la pannellatura. NEMA e le linee guida IEC per i contenitori sono spesso referenziate in fase di progettazione, ma la fabbricazione è comunque personalizzata per ciascun prodotto.
La produzione in piccole serie è comune in questo settore poiché l’hardware di rete viene frequentemente rinnovato. Un fornitore OEM dovrebbe pertanto gestire sia campagne pilota da 50 pezzi sia lotti ripetuti senza modificare la geometria del pezzo o la finitura.
La schermatura EMI e la messa a terra sono motivi comuni per cui gli acquirenti di elettronica scelgono metallo personalizzato anziché plastica. I pannelli metallici possono essere connessi con guarnizioni conduttive, rivestimenti metallici o linguette di messa a terra, mentre la plastica richiede spesso strati di schermatura separati. Un coperchio in alluminio o acciaio formato garantisce inoltre rigidità meccanica al prodotto e un aspetto professionale.
Veicoli elettrici, accumulo energetico e apparecchiature elettriche
I ripari per batterie, le coperture per barre di distribuzione, i canaloni per cavi e le strutture degli armadi rientrano tra le applicazioni OEM di lamieratura in più rapida crescita. Questi componenti devono resistere alla corrosione, gestire il calore e fornire protezione meccanica, mantenendo al contempo la precisione dimensionale necessaria per la sigillatura e l’isolamento elettrico. L’alluminio è comunemente impiegato per vassoi batterie leggeri, mentre l’acciaio zincato o verniciato viene utilizzato per armadi di potenza di maggiori dimensioni, dove rigidezza e costo sono fattori determinanti.
Molti progetti energetici richiedono inoltre tracciabilità della produzione, prove di umidità o nebbia salina e coppia di serraggio uniforme dei fissaggi durante il montaggio. Un laboratorio di lavorazione che può saldare giunti stagni, controllare la planarità e coordinare le finiture diventa parte della catena di fornitura del cliente, anziché un semplice fornitore di lavorazioni conto terzi.
I programmi relativi alle batterie aggiungono solitamente requisiti legati alla sicurezza, come spigoli arrotondati, coperture isolanti per le barre di distribuzione e rivestimenti ignifughi. La documentazione del grado del materiale e dello spessore del rivestimento costituisce parte del fascicolo del pacco batterie; pertanto il fornitore deve mantenere i record stabili attraverso tutte le revisioni.
Attrezzature Medicali e da Laboratorio
Carrelli medici, telai per strumentazione, strutture per analizzatori e custodie per laboratorio utilizzano acciaio inossidabile o alluminio rivestito, poiché richiedono superfici pulite, bordi levigati e resistenza ai prodotti chimici per la pulizia. I pezzi vengono solitamente prodotti in volumi bassi o medi con severi controlli del primo campione. Bava tagliente, decolorazione delle saldature e posizioni dei fori non uniformi sono inaccettabili perché compromettono sicurezza, aspetto estetico e tempi di montaggio.
Anche la documentazione è fondamentale. I certificati dei materiali, i registri delle finiture e il controllo delle revisioni aiutano i produttori OEM del settore medicale a mantenere i propri fascicoli qualitativi e le pratiche normative.
Per i componenti medicali si richiede spesso un imballaggio compatibile con le camere bianche e una confezionatura singola in busta. Il laboratorio di lavorazione dovrebbe prevedere una gestione controllata dalla linea di finitura fino al cartone, in modo da non graffiare le superfici lucidate.
Macchinari Industriali e Automazione
Protezioni per macchine, pannelli di controllo, supporti per motori, basi per robot e portacavi sono componenti OEM di uso comune nell’automazione. Combinano spesso elementi in lamiera spessa con rivestimenti in lamiera sottile formati, il che richiede capacità di lavorazione mista: taglio laser per i profili, piegatura per le ali, saldatura per le strutture e lavorazione meccanica per le superfici di riferimento critiche. La stabilità dimensionale è essenziale, poiché una protezione o una base potrebbe dover si allineare con componenti acquistati da diversi fornitori.
Attrezzature per Uso Esterno, Agricole e Marine
L’attrezzatura outdoor espone il lamierato a pioggia, polvere, sale e sbalzi termici. L’acciaio galvanizzato, l’acciaio inossidabile e l’alluminio finemente trattato vengono selezionati in base all’ambiente previsto. I dettagli progettuali come fori di drenaggio, giunti sigillati e fissaggi protetti determinano se un componente può sopportare anni di esercizio. Gli acquirenti OEM di questo segmento richiedono solitamente prove di test anticorrosione e spessore uniforme del rivestimento prima di impegnarsi nella produzione.
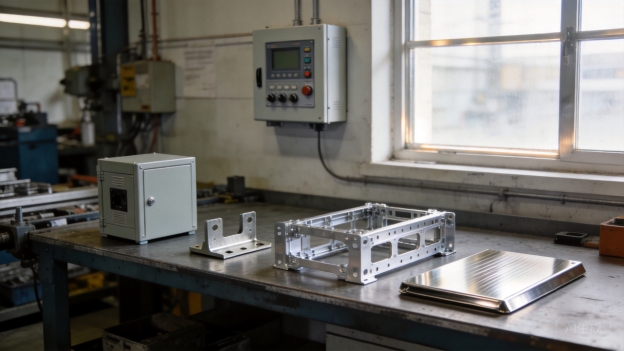
Figura 3: I prodotti OEM finiti mostrano come diversi rivestimenti e materiali si adattano ad applicazioni diverse.
Scegliere il materiale giusto
Acciaio laminato a freddo
L’acciaio laminato a freddo è il materiale più utilizzato per staffe interne, coperture, telai e pannelli strutturali. Offre buona resistenza, eccellente deformabilità, una superficie liscia e un comportamento di piegatura prevedibile a un costo moderato. Il limite principale è la corrosione: a meno che il pezzo non venga verniciato, placcato o coated a polvere, l’acciaio laminato a freddo arrugginirà rapidamente in condizioni di umidità. È solitamente il primo materiale preso in considerazione quando il peso non è critico e il prodotto finale è protetto da un rivestimento esterno.
Per i pezzi che saranno verniciati a polvere, l’acciaio laminato a freddo fornisce un substrato liscio che aiuta il rivestimento a mascherare piccoli difetti superficiali. Quando lo stesso foglio viene utilizzato per diversi pezzi incastrati, l’utilizzo del materiale migliora e il costo per pezzo si riduce.
Acciaio inossidabile
L’acciaio inossidabile viene scelto quando sono richieste resistenza alla corrosione, igiene o un aspetto pulito. La lega 304 è adatta alla maggior parte delle applicazioni indoor e degli ambienti esterni leggeri, mentre la 316 aggiunge molibdeno per ambienti marini e chimici. L’acciaio inox è più difficile da piegare e tagliare rispetto all’acciaio al carbonio, quindi utensili e parametri di processo richiedono maggiore controllo, e la saldatura richiede una gestione attenta del calore per evitare decolorazione e riduzione della resistenza alla corrosione. SSINA e altre fonti simili del settore spiegano come selezionare e finire i componenti in acciaio inossidabile.
L’acciaio inossidabile deve anche essere protetto dalla contaminazione con acciaio al carbonio durante la movimentazione. Utensili, spazzole e dischi abrasivi che hanno toccato acciaio normale possono incorporare particelle e creare macchie di ruggine; si raccomandano quindi utensili dedicati e aree di lavoro pulite.
Leghe di alluminio
L’alluminio pesa circa un terzo rispetto all’acciaio e offre buona resistenza alla corrosione e conducibilità termica. La lega 5052 si forma bene ed è comune per coperture e pannelli, mentre la 6061 offre maggiore resistenza per telai e parti strutturali. La verniciatura a polvere o l’anodizzazione migliorano resistenza all’usura e aspetto. Banche dati dei materiali quali AZoMaterials forniscono utili confronti delle proprietà quando gli ingegneri valutano compromessi tra peso, resistenza e costo.
L’alluminio richiede attenzione per i giunti conduttivi: l’alluminio nudo forma uno strato naturale di ossido che può influire sul contatto elettrico, quindi i progettisti a volte specificano rivestimenti conduttivi o trattamenti superficiali nei punti di messa a terra. La dilatazione termica deve essere presa in considerazione quando l’alluminio è combinato con l’acciaio in un unico assembly.
Acciaio zincato, Rame e Ottone
L’acciaio zincato è una scelta conveniente per i componenti esterni, dove il rivestimento di zinco offre protezione a un prezzo inferiore rispetto all’acciaio inossidabile. Il American Galvanizers Association pubblica linee guida sul comportamento del rivestimento e sul trattamento dei bordi. Rame e ottone sono meno comuni ma preziosi per terminali conduttivi, parti per trasferimento termico e componenti decorativi; si lavorano bene ma costano di più e richiedono manejo accurato per evitare graffi.
I pezzi in ottone e rame possono richiedere brillantatura meccanica o lucidatura per rimuovere i segni superficiali e vengono solitamente imballati con pellicola protettiva perché i metalli teneri si graffiano facilmente. Quando l’obiettivo è la conduttività elettrica, il finitura deve essere selezionata per preservare le prestazioni del contatto piuttosto che solo l’aspetto.
Scelte di Finitura Superficiale e Rivestimento
La finitura spesso determina la durata reale del componente. La verniciatura a polvere fornisce una copertura resistente e uniforme ed è popolare per custodie e parti strutturali; il Powder Coating Institute spiega il processo e i requisiti del film. Le opzioni di rivestimento come zinco, nichelatura e passivazione proteggono l’acciaio o migliorano la conduttività, mentre l’anodizzazione indurisce le superfici in alluminio. La selezione della finitura influisce su costi, tempi di consegna, mascheratura e tolleranze realizzabili, quindi dovrebbe essere definita durante la revisione ingegneristica e non alla fine della produzione.
Lo spessore del rivestimento e la coerenza cromatica vengono verificati con spessimetri a film e standard cromatici prima del rilascio. La mascheratura protegge i fori filettati e le superfici di contatto, e la copertura dei bordi viene controllata perché gli spigoli vivi spesso ricevono meno rivestimento.
Difficoltà di Produzione e Controllo di Processo
Design for Manufacturability
Il modo più semplice per ridurre la difficoltà è progettare il componente tenendo conto del processo. Il raggio di piega deve rispettare lo spessore del materiale, i fori devono permanere lontani dalle linee di piegatura e le tolleranze devono essere applicate solo dove sono necessarie. Engineers Edge e referenze simili forniscono indicazioni pratiche sul compenso di piegatura e sull’altezza minima delle alette. Quando un disegno viene rilasciato con tolleranze irrealistiche o geometrie impossibili, il fornitore deve segnalarlo tempestivamente; correggere un progetto in CAD è molto più economico che correggere un lotto difettoso.
Una buona revisione DFM verifica inoltre la distanza foro-bordo, l’altezza minima dell’ala e se il pezzo può essere ottimizzato con tecnica di nesting. Piccole modifiche, come spostare un foro o allargare una fessura, possono eliminare un’operazione secondaria e ridurre i tempi di consegna senza influenzare la funzionalità.
Taglio Laser e Trafilatura
Il taglio laser produce profili netti, fori precisi e buona qualità del bordo sulla maggior parte dei materiali sheet. XHX Metal utilizza due macchine da taglio laser a fibra da 6 kW con posizionamento +/-0.01 mm, adatte per tagli complessi e produzione di lotti ottimizzati con nesting. Il taglio dell’alluminio sottile richiede impostazioni diverse di gas e velocità rispetto all’acciaio spesso; i giunti micro, la posizione delle linguette e il sollevamento dei pezzi devono essere controllati per evitare scarti.
I laser a fibra sono efficienti sia per acciaio al carbonio che per alluminio, ma i materiali più spessi richiedono maggiore potenza e velocità di avanzamento inferiori. La qualità del taglio viene verificata controllando la presenza di scorie, la rugosità del bordo e la rotondità dei fori prima di rilasciare il lotto alla fase di piegatura.
Piega e Formatura
La piegatura trasforma uno stampo piatto in un componente tridimensionale, ma è la fase in cui si manifestano molti problemi dimensionali. Il rimbalzo elastico varia in base al grado e allo spessore del materiale, il raggio di piega deve corrispondere all’utensileria disponibile e la sequenza delle pieghe può rendere un pezzo impossibile da formare. Le piegatrici a controllo numerico con utensileria calibrata e operatori esperti fanno la differenza tra un pezzo che assembla al primo tentativo e uno che necessita di rilavorazione. Planarità, parallelismo e precisione angolare devono essere chiaramente definiti nel disegno.
Gli operatori verificano il primo pezzo formato rispetto al disegno, quindi monitorano l’angolo di piega durante la produzione. L’usura degli utensili, le variazioni di spessore del materiale e la direzione di laminazione possono tutti influenzare l’angolo finale, pertanto si mantengono registrazioni della preparazione macchina per gli ordini ripetuti.
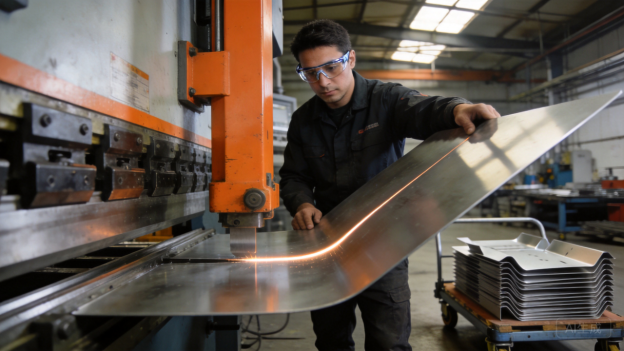
Figura 4: la piegatura con pressa a controllo numerico mantiene angoli costanti tra i diversi lotti di produzione.
Saldatura, Assemblaggio e Sgrossatura
La saldatura aumenta la resistenza ma introduce anche distorsione termica, decolorazione e porosità potenziale. Il TIG è preferito per giunti puliti in acciaio inossidabile e alluminio, mentre il MIG è efficiente per telai in acciaio; la saldatura laser può ridurre la distorsione nei componenti di precisione. Le centine controllano la posizione del pezzo e la levigatura o lucidatura post-saldatura ripristina l’aspetto. La sgonfiatura automatica e la finitura manuale dei bordi rimuovono i spigoli vivi prima della verniciatura, migliorando la sicurezza e l’adesione della pittura. TWI Global offre indicazioni dettagliate sulla qualità della saldatura e sulla selezione del processo.
La sgonfiatura prima della saldatura è importante per il corretto accostamento delle giunzioni, mentre la sgonfiatura dopo la saldatura rimuove i spigoli vivi dai tagli e dagli angoli. Una smussatura dei bordi costante migliora sia la sicurezza che le prestazioni del rivestimento.
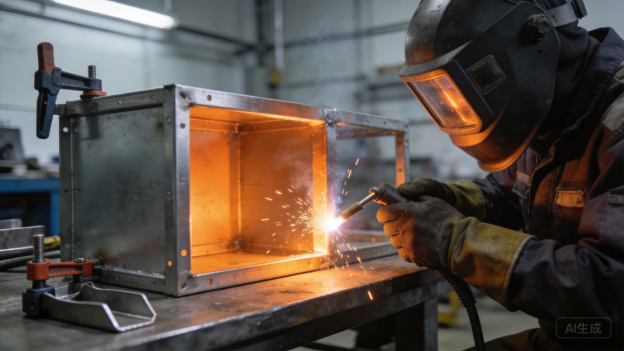
Figura 5: La saldatura controllata e le centine mantengono i telaini piani e stagni.
Controllo qualità e ispezione
I pezzi OEM richiedono più del semplice controllo visivo. L’ispezione del primo pezzo verifica le dimensioni critiche dal disegno, mentre i controlli in processo rilevano derive prima della produzione di un grande lotto. Calibri, alzatori e dati di misura coordinata confermano planarità, posizione dei fori e angoli di piega; i controlli superficiali verificano lo spessore del rivestimento e il colore. Conformemente alla ISO 9001:2015, i documenti devono essere conservati in modo che ogni lotto possa essere ricondotto ai certificati dei materiali e alle impostazioni di produzione.
La frequenza di ispezione dovrebbe basarsi sul rischio: le dimensioni critiche sono verificate su ogni pezzo o a intervalli brevi, mentre le caratteristiche estetiche sono campionate. Quando si riscontra un problema, il fornitore registra l’azione correttiva in modo che lo stesso difetto non si ripeta nel lotto successivo.
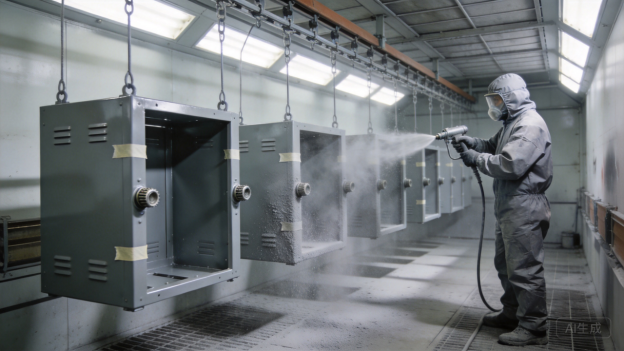
Figura 6: La verniciatura a polvere e la finitura controllata proteggono i pezzi OEM in servizio.
Tempi di consegna, preventivazione e pianificazione della produzione
Com’è strutturato un RFQ completo
Una richiesta di preventivo completa riduce i tempi di consegna perché il reparto ingegneristico non deve recuperare informazioni mancanti. Il pacchetto ideale include CAD 3D come STEP o SolidWorks, un disegno 2D con dimensioni e tolleranze, grado e spessore del materiale, finitura superficiale, volume annuo e eventuali requisiti speciali come certificati o imballaggi per l’esportazione. XHX Metal esamina questo pacchetto, fornisce osservazioni sulla progettabilità per la manifattura ed emette un preventivo formale.
I preventivi devono indicare chiaramente materiale, finitura, assunzioni sulle tolleranze, imballaggio e termini di pagamento. Preventivi ambigui solitamente portano a ordini di variazione successivi, pertanto XHX Metal documenta cosa è incluso e cosa verrebbe preventivato separatamente.
Tempo di consegna del prototipo
I prototipi semplici vengono spesso realizzati entro 3-7 giorni lavorativi dopo revisione del progetto e conferma del materiale. I pezzi piatti ottenuti con taglio laser possono essere prodotti più rapidamente rispetto ai componenti piegati e saldati, poiché richiedono meno operazioni. Se il cliente richiede un campione completamente rifinito con verniciatura a polvere e fissaggi, sono necessari giorni aggiuntivi per la reticolazione della vernice e il montaggio. I prototipi vengono generalmente realizzati con processi equivalenti a quelli produttivi, in modo che il campione rappresenti il pezzo finale.
Il feedback sui prototipi è prezioso anche prima della produzione dei pezzi. Il fornitore dovrebbe confermare che il raggio di piega, il diametro dei fori e i fissaggi proposti sono producibili e segnalare eventuali modifiche che renderebbero il processo più economico o più affidabile in produzione.
Tempi di produzione e pianificazione per lotti
I tempi di fornitura dipendono dalla disponibilità del materiale, dalla sequenza dei processi, dalle quantità e dalle rifiniture. Un ordine di produzione tipico può essere completato entro 2-4 settimane dopo l’approvazione del campione e la conferma dell’ordine d’acquisto. Gli ordini di grandi dimensioni vengono spesso suddivisi in lotti programmati, in modo che il cliente riceva i pezzi secondo le esigenze senza accumulare eccessivo inventario. La capacità annuale di circa 500.000 pezzi di XHX Metal offre agli acquirenti OEM lo spazio necessario per scalare i risultati dei piloti nella fornitura regolare.
La pianificazione per lotti considera anche la capacità di rifinitura e i tempi di ispezione. Un grande ordine può essere suddiviso per fase di processo, in modo che la verniciatura e il QC non creino colli di bottiglia; i clienti ricevono un piano di consegne progressive invece di una singola spedizione ampia e incerta.
Imballaggio e logistica
I pezzi OEM devono arrivare integri e tracciabili. Protetti angolari, schiuma, pannelli intercalari e cartoni dedicati prevengono graffi durante il trasporto; ogni cartone può contenere bolla di imballaggio e numero di lotto. I programmi di esportazione vengono generalmente quotati con condizioni FOB o EXW dai porti di Shenzhen o di altre città del sud della Cina, con trasporto aereo disponibile per i campioni urgenti e marittimo per le quantità produttive. Una discussione anticipata sulla destinazione e sulla movimentazione aiuta la fabbrica a scegliere il grado di imballaggio corretto.
Il trasporto marittimo riduce i costi per i grandi bancali, mentre quello aereo viene utilizzato per campioni urgenti o kit pilota di basso peso. La fabbrica dovrebbe fornire dimensioni del cartone, peso lordo e foto prima della spedizione, affinché l’acquirente possa pianificare lo sdoganamento e lo spazio in magazzino.
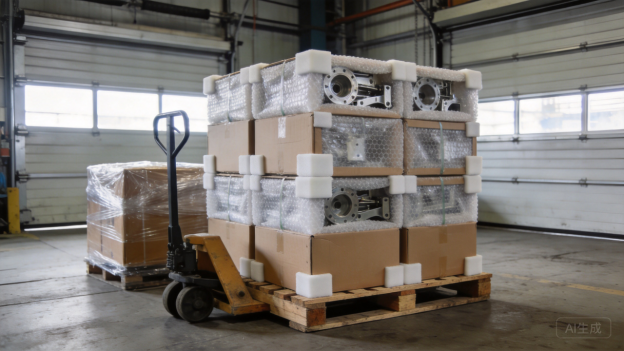
Figura 7: L’imballaggio protettivo e il controllo dei lotti mantengono tracciabili i pezzi OEM dalla fabbrica al cliente.
Come XHX Metal comunica lo stato dei progetti
Ogni programma ha un chiaro traguardo di produzione: revisione dei disegni, conferma del materiale, taglio e formazione, saldatura, finitura, ispezione e spedizione. Il team di progetto invia aggiornamenti in ogni fase e segnala i rischi prima che diventino ritardi. Per gli acquirenti OEM, questo tipo di visibilità è spesso più prezioso della data stessa preventivata, perché consente loro di adattare il proprio programma di assemblaggio in anticipo.
Un riepilogo settimanale con foto dei componenti in ogni fase dà agli acquirenti la certezza senza richiedere visite. Quando un ritardo è inevitabile, il fornitore comunica la nuova data e il motivo il prima possibile.
Casi Studi Precedenti
Programma Involucri per Attrezzature Telecom
Un cliente nel settore delle apparecchiature di rete necessitava di un involucro per montaggio a parete in alluminio con apertura frontale guarnizionata, grate di ventilazione e finitura a polvere. XHX Metal ha rivisto il file STEP, ottimizzando il design delle grate per un flusso d’aria più efficiente, e ha prodotto i primi campioni in una settimana. L’involucro ha superato l’ispezione dimensionale e i test di adesione del rivestimento, e il programma è passato ai lotti ripetuti con qualità costante in ogni spedizione.
Il cliente ha fornito solo un file STEP e un prezzo target, così XHX Metal ha proposto lo spessore del materiale, la compensazione di piega e la geometria della scanalatura per guarnizione. Questo input DFM anticipato ha ridotto il numero di prototipi da tre a uno e ha permesso all’involucro di passare direttamente alla produzione pilota.
I lotti ripetuti sono stati programmati ogni sei settimane affinché gli installatori del cliente avessero sempre scorte disponibili. L’involucro è stato successivamente adattato per due dimensioni aggiuntive utilizzando le stesse regole progettuali, dimostrando come un componente OEM ben documentato possa evolvere in una famiglia di prodotti.
Programma Alloggiamenti e Vassoi per Batterie EV
Per un progetto di accumulo energetico, il cliente richiedeva un alloggiamento batteria leggero con giunti sigillati, inserti filettati e planarità controllata per la tenuta della guarnizione. Il team ha selezionato l’alluminio 5052, utilizzato la saldatura laser per i giunti critici e aggiunto la lavorazione CNC per le facce di riferimento. Il primo campione ha soddisfatto i requisiti di planarità e assemblaggio, e la fabbrica ha successivamente consegnato il programma in lotti programmati per allinearsi al calendario di produzione del cliente.
Il programma includeva anche una seconda variante con posizioni degli inserti diverse. Riutilizzando gli stessi fissaggi per saldatura e lo stesso colore del rivestimento, la fabbrica ha consegnato entrambe le varianti in un’unica finestra produttiva, riducendo il costo totale e il magazzino del cliente.
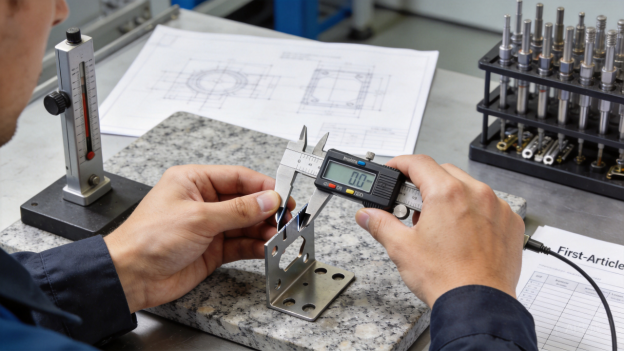
Figura 8: L’ispezione del primo campione verifica le dimensioni critiche prima del rilascio dei lotti di produzione.
Programma Cuscinetto per Dispositivi Medici
Un OEM di apparecchiature mediche aveva bisogno di un telaio per strumenti in acciaio inox con finitura spazzolata, pattern di fori precisi e bordi puliti. Il progetto prevedeva acciaio 304, saldatura TIG con purga ad argon per ridurre la discolorazione, e decapaggio manuale prima della passivazione. I certificati di materiale e i report di primo pezzo erano inclusi con ogni lotto, aiutando il cliente a mantenere il proprio file di qualità e la tracciabilità normativa.
Piccoli lotti pilota furono prodotti in primo luogo affinché il cliente potesse validare l’adattamento con i moduli elettronici. Solo dopo l’approvazione del montaggio il programma passò a lotti maggiori, e ogni lotto mantenne lo stesso standard di finitura superficiale.
Programma Pannello di Controllo Industriale
Un’azienda di automazione ordinò pannelli di controllo piegati e tagliati al laser con guide di montaggio saldate e rivestimento in polvere texturizzato. La revisione ingegneristica semplificò diversi tagli interni senza cambiare la funzione, il che ridusse gli sprechi di nidificazione e i tempi di taglio. Il lotto di produzione fu consegnato nei tempi previsti, e il cliente ripeté l’ordine trimestralmente senza ritocchi dimensionali.
I pannelli richiedevano anche fori filettati e dadi prigionieri, che furono aggiunti con inserimento dell’hardware e lavorazione CNC. Questo ridusse il tempo di assemblaggio a valle del cliente e mantenne più basso il conteggio dei pezzi all’interno del pannello.
Programma Famiglia di Staffe per Automazione
Un integratore di robotica aveva bisogno di oltre 20 varianti di staffe per Supporti per sensori, Guide per cavi, e Piastre base. XHX Metal raggruppò i pezzi in lastre tagliate al laser nidificate, creò utensileria piegata comune e consegnò campioni per ogni variante prima della produzione in massa. Consolidare la famiglia in un unico ordine ridusse i costi di acquisto e trasporto del cliente mantenendo ogni pezzo tracciabile per numero di parte.
La famiglia di staffe copriva più spessori di lamiera e rivestimenti. XHX Metal standardizzò l’hardware e i fissaggi di ispezione affinché gli operatori potessero passare rapidamente tra le varianti, il che migliorò la consegna puntuale per la linea di produzione del proprio integratore.
Sintesi e Prossimi Passi
Cosa Fornisce un Partner OEM Affidabile
Un partner affidabile fornisce quattro cose: feedback ingegneristico, controllo del processo, pianificazione onesta e documentazione chiara. Il miglior fornitore non si limita ad accettare un disegno; cuestiona le tolleranze troppo strette, suggerisce materiali più facili da rifinire e spiega i driver di costo prima che inizi la produzione. Questa collaborazione riduce i ritocchi, abbrevia le tempistiche e protegge la qualità del prodotto del cliente.
La comunicazione deve includere chiarezza sia tecnica che commerciale. Il fornitore spiega quanto costa una tolleranza, perché una finitura richiede tempo extra e come i volumi influenzano il prezzo unitario, consentendo all’acquirente di prendere decisioni con informazioni complete.
La documentazione dovrebbe includere anche la cronologia delle revisioni, i registri di ispezione e le istruzioni per l’imballaggio. Quando questi file sono chiari, gli ordini ripetuti diventano più veloci e la qualità rimane stabile anche con personale nuovo.
Perché XHX Metal si adatta ai programmi OEM
XHX Metal è un produttore privato di lamiere in acciaio situato a Dongguan, Cina, con uno stabilimento di 2.000 mq, circa 30 dipendenti e una capacità annua di circa 500.000 pezzi. L’azienda combina due macchine da taglio a laser a fibra da 6kW, piegatura CNC, saldatura, sbavatura automatica e lavorazione CNC con gestione della qualità ISO 9001:2015. Essendo il team ridotto e orientato alla produzione, gli acquirenti OEM ricevono feedback più rapidi e un follow-up più coerente rispetto a quanto spesso accade con fornitori più grandi.
L’azienda serve clienti sia nazionali che all’estero, con imballaggio e documentazione preparati per spedizioni internazionali. L’essere un’azienda privata significa che le persone che effettuano il preventivo sono le stesse che monitorano la commessa, riducendo i malintesi durante la produzione.
XHX Metal coordina anche test presso terzi quando i acquirenti necessitano di prove di nebbia salina, spessore del rivestimento o verifica del materiale. Questo mantiene semplice il programma OEM soddisfacendo comunque i requisiti di conformità del cliente.
Come avviare un progetto OEM di lamiera
Iniziare inviando un file STEP o STP insieme a un disegno con specifiche di materiale, spessore, tolleranza e finitura. XHX Metal esaminerà il progetto, consiglierà miglioramenti di fabricabilità e restituirà un preventivo con tempi per il prototipo. Dopo l’approvazione del campione, la produzione può essere programmata come lotto unico o suddivisa in lotti regolari, con imballaggio e spedizione organizzati fino alla vostra destinazione. L’azienda di lavorazione lamiera e le pagine prodotto descrivono il processo in maggiore dettaglio.
La maggior parte dei progetti segue lo stesso percorso: revisione del progetto, preventivo, approvazione del campione, produzione, ispezione e consegna. XHX Metal può anche fornire suggerimenti per la numerazione dei pezzi, il controllo delle revisioni e gli standard di imballaggio, in modo che il programma resti organizzato man mano che scala.
Per programmi più ampi, lo stabilimento può mantenere scorte di sicurezza di parti finite o di materiale grezzo per coprire ordini urgenti. Il livello di scorta concordato viene documentato e revisionato con l’acquirente man mano che cambiano le previsioni.
Contatta XHX Metal
Per discutere un progetto di lamiera personalizzato OEM, contattare Barry al +86 13244963694 o sales01@xinghaoxin.com, o visitare il sito web XHX Metal. Gli acquirenti possono inviare i disegni tramite la pagina di contatto e ricevere una revisione tecnica prima di impegnarsi nella produzione. XHX Metal è pronta a supportare programmi di prototipo, pilota e produzione per clienti in tutto il mondo.
L’azienda accetta disegni in formati STEP, STP, DXF, DWG e PDF. Anche senza un disegno completo, uno schizzo con dimensioni e una quantità target è sufficiente per avviare la conversazione e ricevere feedback pratici.
Il tempo tipico di risposta per una revisione tecnica è di uno-due giorni lavorativi dopo il ricevimento del disegno. Per pezzi standard, un preventivo può spesso essere restituito nella stessa settimana.
Per maggiori informazioni, visitare www.xhxmetal.com e consultare il profilo aziendale prima di inviare il proprio disegno. XHX Metal non vede l’ora di supportare il vostro prossimo progetto di lamiera personalizzata.