OEM custom sheet metal parts are precision metal components manufactured to an original equipment manufacturer’s own design, specifications, and brand standards. Instead of choosing from a standard catalog, the buyer defines geometry, material, tolerance, finish, and production volume, and the fabricator turns raw sheet metal into ready-to-assemble parts. This model is common across electronics, energy, medical, telecom, and industrial automation, where part geometry, durability, and repeatability directly affect the performance of the final product.
Für ein privat geführtes Blechunternehmen wie Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal) bedeutet OEM-Fabrication mehr als Schneiden und Biegen. Es bedeutet, das Design des Kunden zu prüfen, die Herstellbarkeit zu verbessern, jeden Prozessschritt zu kontrollieren und das geistige Eigentum des Kunden zu schützen. Die Nachfrage nach gefertigten Metallteilen expandiert weiter mit Automatisierungs- und Energiegeräteprogrammen, wie Grand View Research. Dieser Leitfaden erklärt, was OEM Custom Sheet Metal Parts beinhalten, wo sie eingesetzt werden, wie Materialien ausgewählt werden, was sie zur Produktion schwierig macht, wie Vorlaufzeiten funktionieren und wie realistische Projekte von der Angebotsabgabe bis zur Auslieferung aussehen.

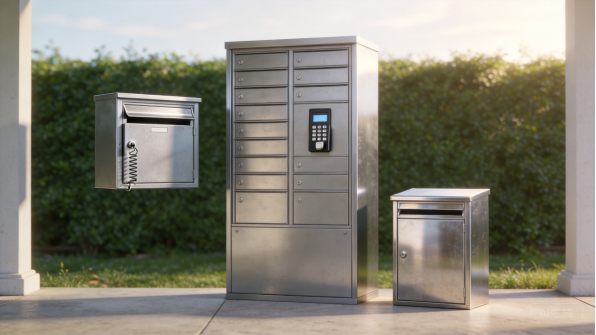
Abbildung 1: Custom OEM sheet metal brackets, covers, and chassis parts staged for material review.
Was sind OEM Custom Sheet Metal Parts?
Definition und Anwendungsbereich
Ein OEM Custom Sheet Metal Part ist eine Metallkomponente, die nach den eigenen Zeichnungen, Toleranzen und Leistungsanforderungen eines Originalausrüsters hergestellt wird, anstatt aus einem Standardkatalog ausgewählt zu werden. Das Teil beginnt normalerweise als flaches Blech oder Band und durchläuft dann Laserschneiden, Stanzen, Prägen, Biegen, Schweißen, Entgraten und Oberflächenveredelung, bevor es für die Endmontage bereit ist. Da der Kunde das Design besitzt, muss der Hersteller die gelieferten CAD-Daten, Materialangaben, Kantenbehandlung und Verpackungsregeln befolgen.
OEM-Programme können ein einzelner Prototyp, eine kurze Pilotserie oder eine mehrjährige Produktion sein. Einige Käufer liefern nur eine STEP-Datei und bitten die Fabrik, Biegeradien, Lochplatzierungen und Materialstärken zu empfehlen; andere senden vollständige Zeichnungspakete mit geometrischen Toleranzen. Beide Ansätze sind in der Custom-Sheet-Metal-Arbeit normal, und der Unterschied wird durch eine Ingenieursprüfung vor Produktionsbeginn verwaltet.
Ein typischer OEM-Blechteil-Workflow beginnt mit der technischen Prüfung, gefolgt von Materialschnitt, Umformung, Fügen, Oberfläch finish und Prüfung. Da jeder Schritt die Maße verändern kann, kontrolliert der Lieferant die Toleranzen vom ersten Bearbeitungsschritt an. XHX Metal verwendet Nesting-Software, um Teile auf dem gleichen Blech zu kombinieren, was Ausschuss reduziert und die Kleinserienproduktion wirtschaftlich hält.
Typische Bauteilfamilien
OEM-Blechteile kommen in fast jedem montierten Produkt vor. Häufige Familien umfassen:
- Halterungen und Montageplatten: Motorhalterungen, Sensorhalterungen, Regalstützen und strukturelle Versteifungsplatten.
- Gehäuse und Hüllen: Elektronikgehäuse, Steuerkästen, Batteriegehäuse und Maschinendeckel.
- Chassis, Rahmen und Panele: Serverchassis, Rack-Paneele, Front- und Rückabdeckungen sowie Grundrahmen.
- Schutzbleche, Abschirmungen und Tray’s: Maschinenschutzbleche, EMV-Abschirmungen, Kabeltrays und Auffangwannen.
- Sonderzubehör: Clips, Federn, Haken, Abstandshalter, Versteifungswinkel und Erdungslaschen.
Selbst eine einfach aussehende Halterung kann drei Prozesse umfassen: Laserschneiden des Profils, Abkanten des Flansches und Entgraten der Kanten. Wenn dasselbe Produkt mehrere Metallteile verwendet, kann ein einziger OEM-Lieferant das Finish, das Zubehör und die Prüfmethode über den gesamten Satz hinweg konsistent halten.
Unterschiede zwischen OEM-Fertigung und Standardprodukten
Standardprodukte werden vom Werk für ein breites Publikum entwickelt. OEM-Teile werden vom Kunden konstruiert und können proprietäre Geometrien, markenspezifisches Aussehen oder einzigartige Leistungsanforderungen umfassen. Der Lieferant muss daher vertrauliche Zeichnungen schützen, Werkzeuge und Programme getrennt halten und die Wiederverwendung eines Kundendesigns für einen anderen Käufer vermeiden.
OEM-Arbeit umfasst zudem strengere Qualitätsverpflichtungen. Ein Standardprodukt muss nur die eigenen Spezifikationen des Herstellers erfüllen, während ein OEM-Teil die Toleranzen, die Oberflächengüte und die Abnahmekriterien des Kunden erfüllen muss. Typische OEM-Lieferungen beinhalten Erstteilprüfberichte, Materialzertifikate, Maßprotokolle und rückverfolgbare Produktionslose, weshalb dokumentiertes Qualitätsmanagement genauso wichtig ist wie die Maschinenkapazität.
OEM-Käufer sollten zudem bestätigen, ob der Lieferant Werkzeuge vorhalten, Änderungsüberarbeitungen verwalten und Jahrzehnte später Ersatzteillieferungen bereitstellen kann. Ein stabiler Partner gewährleistet den laufenden Programmablauf, auch wenn der ursprüngliche Käufer sein Ingenieurteam wechselt.
Übersicht der OEM-Kapazitäten von XHX Metal
XHX Metal betreibt eine 2.000 qm große Fabrik in Dongguan mit etwa 30 Mitarbeitern und einer jährlichen Kapazität von rund 500.000 Teilen. Die Werkstatt ist auf zwei 6kW Faserverbindungs-Laserschneidmaschinen mit ±0,01mm Positioniergenauigkeit, CNC-Hydraulikbiegemaschinen, TIG/MIG/Laserschweißen, automatischem Entgraten und CNC-Bearbeitungszentren ausgerichtet. Schneiden, Biegen, Schweißen, Oberflächenvorbereitung und Montage können unter einem Dach koordiniert werden, was den Weg zwischen Konstruktion und Produktion verkürzt.
Als privat geführt hält XHX Metal Angebot- und Terminierungsentscheidungen nah an der Produktion. OEM-Käufer arbeiten üblicherweise mit einem kleinen Team, das sich mit Biegezugaben, Toleranzen und Beschichtungsverhalten auskennt, statt jede Frage durch eine große Kundenhierarchie zu leiten. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem, und Standardpraxis umfasst Erstmusterprüfung und Chargennachverfolgbarkeit.
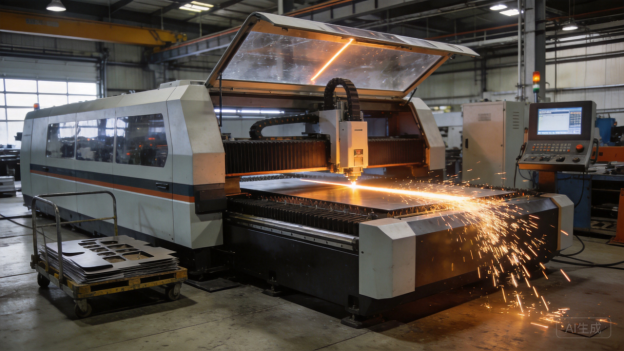
Abbildung 2: Laserschnitt mit Faserlaser erzeugt saubere Profile und präzise Bohrungen für kundenspezifische Blechteile.
Einsatzbereiche von OEM-Kunstblechteilen
Elektronik und Telekommunikation
Produkte aus Telekommunikation und Elektronik sind auf OEM-Blechteile für Gestelle, Gehäuse, Halterungen und Abschirmungen angewiesen. Ein wandmontierter Switch-Gehäuseschutz benötigt beispielsweise genaue Bohrungsmuster, gute elektromagnetische Abschirmung, kontrollierte Lüftungsöffnungen und eine langlebige Pulverbeschichtung. Dasselbe Teil kann mit einer IP-geprüften Dichtung, fixierten Befestigungselementen und Masseanschlüssen ausgestattet sein, daher müssen Laserschneiden und Biegen präzise Positionen über die gesamte Platte halten. NEMA und IEC-Richtlinien für Gehäuse werden während des Konstruktionsprozesses häufig herangezogen, die Fertigung selbst ist jedoch für jedes Produkt individuell.
Kleinsérienproduktion ist hier verbreitet, da Netzwerkhardware häufig erneuert wird. Ein OEM-Lieferant sollte daher sowohl 50-teilige Pilotläufe als auch Wiederholungschargen bearbeiten können, ohne die Teilgeometrie oder Oberflächenbehandlung zu ändern.
EMI-Abschirmung und Erdung sind häufige Gründe, warum Elektronik-Käufer Metall gegenüber Kunststoff bevorzugen. Metallplatten können mit leitfähigen Dichtungen, Beschichtungen oder Masseösen verbunden werden, während Kunststoff oft separate Abschirmschichten benötigt. Eine umgeformte Abdeckung aus Aluminium oder Stahl verleiht dem Produkt zudem mechanische Steifigkeit und ein professionelles Erscheinungsbild.
EV, Energiespeicher und Energieausrüstung
Batteriegehäuse, Stromschienenabdeckungen, Kabeltrassen und Schrankrahmen gehören zu den am schnellsten wachsenden OEM-Blech-Anwendungen. Diese Bauteile müssen korrosionsbeständig sein, Wärme ableiten und mechanischen Schutz bieten, dabei jedoch die für Abdichtung und elektrische Isolierung erforderliche Maßgenauigkeit gewährleisten. Aluminium ist für leichte Batterie-Trays weit verbreitet, während galvanisierter oder lackierter Stahl für größere Leistungsschränke zum Einsatz kommt, bei denen Steifigkeit und Kosten eine Rolle spielen.
Viele Energieprojekte erfordern zudem Rückverfolgbarkeit der Produktion, Feuchtigkeits- oder Salzsprüh-Tests sowie konsistente Anziehdrehmomente der Befestigungselemente während der Montage. Ein Betrieb, der versiegelte Nähte schweißen, Ebenheit kontrollieren und Oberflächenbehandlung koordinieren kann, wird zum festen Bestandteil der Lieferkette des Kunden und nicht zum reinen Lohnfertiger.
Batterie-Projekte ergänzen in der Regel sicherheitsrelevante Anforderungen wie abgerundete Kanten, isolierte Stromschienenabdeckungen und flammhemmende Beschichtungen. Die Dokumentation von Werkstoffgüte und Beschichtungsdicke wird Teil der Batteriepack-Unterlagen, daher muss der Lieferant die Aufzeichnungen über alle Revisionen hinweg konsistent führen.
Medizin- und Laborequipment
Medizintrollen, Instrumentengestelle, Analysatorrahmen und Laborgehäuse bestehen aus Edelstahl oder beschichtetem Aluminium, da sie saubere Oberflächen, glatte Kanten und Beständigkeit gegenüber Reinigungsmitteln erfordern. Die Bauteile werden üblicherweise in Niedrig- bis Mittelserien mit strengen Erstauftragsprüfungen gefertigt. Scharfe Grate, Schweißverfärbungen und ungenaue Bohrungspositionen sind nicht akzeptabel, da sie Sicherheit, Optik und Montagezeit beeinträchtigen.
Auch die Dokumentation spielt eine wichtige Rolle. Materialzertifikate, Oberflächenaufzeichnungen und Revisionsverwaltung unterstützen medizinische OEMs dabei, ihre eigenen Qualitätsunterlagen und Zulassungsdokumentationen zu pflegen.
Für Medizinbauteile werden häufig reinraumgerechte Verpackungen und Einzelverpackungen angefordert. Der Fertiger sollte eine kontrollierte Handhabung von der Oberflächenbearbeitung bis zum Kartonieren planen, damit polierte Flächen nicht zerkratzt werden.
Industriemaschinen und Automatisierung
Maschinenschutzhauben, Steuerungskästen, Motorhalterungen, Robotergrundplatten und Kabelschleppketten gehören zum täglichen OEM-Einsatz in der Automatisierung. Sie kombinieren häufig dicke Plattenbauteile mit dünnen Umformabdeckungen, was eine kombinierte Prozessfähigkeit erfordert: Laserschneiden für Profile, Biegen für Flansche, Schweißen für Rahmen und spanende Bearbeitung für kritische Bezugsebenen. Maßhaltige Stabilität ist wesentlich, da eine Schutzhaube oder Grundplatte mit zugekauften Komponenten mehrerer Zulieferer ausgerichtet werden muss.
Geräte für Außenbereich, Landwirtschaft und marine Anwendungen
Außengeräte setzenblechbauteile Regen, Staub, Salz und Temperaturschwankungen aus. Verzinkter Stahl, Edelstahl und richtig behandeltes Aluminium werden entsprechend der erwarteten Umwelt gewählt. Konstruktionsdetails wie Ablauflöcher, versiegelte Nähte und geschützte Befestigungen entscheiden darüber, ob ein Bauteil Jahre im Einsatz übersteht. OEM-Käufer in diesem Segment verlangen normalerweise Korrosionsnachweise und eine gleichmäßige Beschichtungsdicke, bevor sie in die Produktion einsteigen.
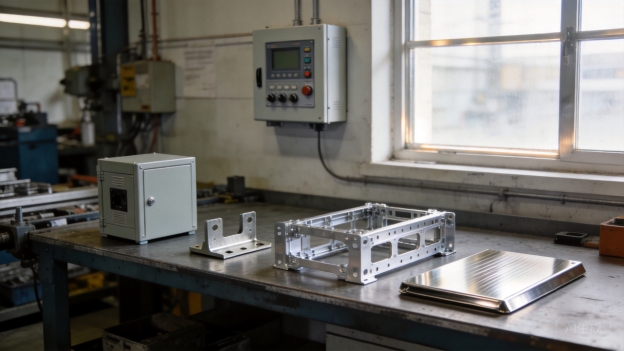
Abbildung 3: Fertige OEM-Produkte zeigen, wie verschiedene Beschichtungen und Materialien für unterschiedliche Anwendungen geeignet sind.
Das richtige Material wählen
Kaltgewalzter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Innenhalterungen, Abdeckungen, Chassis und Strukturbleche. Er bietet gute Festigkeit, hervorragende Umformeigenschaften, eine glatte Oberfläche und vorhersagbares Biegeverhalten zu moderaten Kosten. Das Hauptproblem ist Korrosion: Solange das Teil nicht lackiert, verzinkt oder pulverbeschichtet wird, rostet kaltgewalzter Stahl in feuchten Bedingungen schnell. Er wird in der Regel zuerst in Betracht gezogen, wenn es nicht auf das Gewicht ankommt und das Endprodukt durch ein äußeres Gehäuse geschützt ist.
Für Teile, die pulverbeschichtet werden, bietet kaltgewalzter Stahl einen glatten Untergrund, der hilft, kleine Oberflächendefekte zu verbergen. Wenn das gleiche Blech für mehrere verschachtelte Teile verwendet wird, verbessert sich der Materialeinsatz und die Kosten pro Teil sinken.
Edelstahl
Edelstahl wird gewählt, wenn Korrosionsbeständigkeit, Hygiene oder ein sauberes Aussehen erforderlich sind. Sorte 304 passt für die meisten Innen- und leicht outdoor-Anwendungen, während 316 Molybdän für maritime und chemische Umgebungen hinzufügt. Edelstahl ist schwerer zu biegen und zu schneiden als Kohlenstoffstahl, sodass Werkzeug und Prozessparameter besser kontrolliert werden müssen, und das Schweißen erfordert eine sorgfältige Wärmesteuerung, um Verfärbung und reduzierte Korrosionsbeständigkeit zu vermeiden. SSINA und ähnliche Industrieverweise erklären, wie man Edelstahlkomponenten auswählt und bearbeitet.
Edelstahl sollte auch während des Handlings vor Kontamination durch Kohlenstoffstahl geschützt werden. Werkzeuge, Bürsten und Schleifscheiben, die normalen Stahl berührt haben, können Partikel eindringen lassen und Rostflecken verursachen, daher werden spezielle Werkzeuge und saubere Arbeitsbereiche empfohlen.
Aluminiumlegierungen
Aluminium hat etwa ein Drittel des Gewichts von Stahl und bietet gute Korrosionsbeständigkeit und Wärmeleitfähigkeit. Legierung 5052 formt sich gut und ist weit verbreitet für Gehäuse und Paneele, während 6061 höhere Festigkeit für Chassis und Strukturelemente bietet. Pulverbeschichtung oder Eloxieren verbessert Verschleißfestigkeit und Optik. Materialdatenbanken wie AZoMaterials bieten nützliche Eigenschaftsvergleiche, wenn Ingenieure Gewicht, Festigkeit und Kosten gegeneinander abwägen.
Aluminium erfordert Sorgfalt bei leitfähigen Verbindungen: unbeschichtetes Aluminium bildet eine natürliche Oxidschicht, die den elektrischen Kontakt beeinträchtigen kann, daher spezifizieren Konstrukteure manchmal leitfähige Beschichtungen oder Oberflächenbehandlungen an Massepunkten. Die Wärmeausdehnung sollte ebenfalls berücksichtigt werden, wenn Aluminium in einer Baugruppe mit Stahl kombiniert wird.
Galvanisiert Stahl, Kupfer und Messing
Galvanisierter Stahl ist eine kostengünstige Wahl für Außenbauteile, bei denen die Zinkbeschichtung einen Schutz bietet, der günstiger ist als Edelstahl. Der American Galvanizers Association veröffentlicht Leitfäden zum Beschichtungsverhalten und zur Kantenbehandlung. Kupfer und Messing sind weniger verbreitet, aber wertvoll für leitfähige Anschlüsse, Wärmeübertragungsteile und dekorative Komponenten; sie lassen sich gut verarbeiten, sind aber teurer und erfordern sorgfältigen Umgang, um Kratzer zu vermeiden.
Messing- und Kupferteile müssen möglicherweise gestrahlt oder poliert werden, um Oberflächenspuren zu entfernen, und sie werden normalerweise mit Schutzfolie verpackt, da Weichmetalle leicht zerkratzen. Wenn elektrische Leitfähigkeit das Ziel ist, muss die Oberfläche so gewählt werden, dass die Kontaktleistung erhalten bleibt und nicht nur das Erscheinungsbild.
Entscheidungen zu Oberflächenbehandlung und Beschichtung
Die Oberfläche entscheidet oft über die reale Haltbarkeit des Bauteils. Pulverbeschichtung bietet eine robuste, gleichmäßige Abdeckung und ist beliebt für Gehäuse und Strukturteile; das Powder Coating Institute erklärt den Prozess und die Filmschichtanforderungen. Beschichtungsoptionen wie Zink, Nickel und Passivierung schützen Stahl oder verbessern die Leitfähigkeit, während Eloxieren Aluminiumoberflächen härtet. Die Oberflächenauswahl beeinflusst Kosten, Lieferzeit, Maskierung und die achievable Toleranzen, daher sollte sie während der Technikerdurchsicht statt erst am Ende der Produktion finalisiert werden.
Beschichtungsdicke und Farbkonsistenz werden vor Freigabe mit Filmmessgeräten und Farbstandards überprüft. Maskierung schützt Gewindebohrungen und Kontaktflächen, und der Kantenschutz wird geprüft, da scharfe Ecken oft weniger Beschichtung erhalten.
Produktionschwierigkeit und Prozesskontrolle
Design for Manufacturability
Der einfachste Weg, die Schwierigkeit zu reduzieren, ist, das Bauteil mit dem Verfahren im Sinn zu konstruieren. Der Biegeradius sollte die Materialstärke respektieren, Löcher sollten fern von Biegelinien bleiben, und Toleranzen sollten nur dort angewendet werden, wo sie benötigt werden. Engineers Edge und ähnliche Hinweise liefern praktische Biegezusätze und Empfehlungen für minimale Steghöhen. Wenn eine Zeichnung mit unrealistischen Toleranzen oder unmöglichen Geometrien freigegeben wird, muss der Lieferant dies frühzeitig rügen; die Korrektur eines Designs in CAD ist weit günstiger als die Korrektur einer fehlerhaften Charge.
Eine gute DFM-Prüfung überprüft auch Loch-Kantenabstände, minimale Steghöhen und ob das Teil effizient verschachtelt werden kann. Kleine Änderungen, wie das Verschieben eines Lochs oder das Öffnen einer Nut, können sekundäre Bearbeitungsschritte eliminieren und die Lieferzeiten verkürzen, ohne die Funktion zu beeinträchtigen.
Laserschneiden und Stanzen
Laserschneiden erzeugt saubere Konturen, präzise Löcher und gute Kantenqualität bei den meisten Blechwerkstoffen. XHX Metal verwendet zwei 6-kW-Faserlaser-Schneidanlagen mit +/-0,01mm Positioniergenauigkeit, die für komplexe Ausschnitte und verschachtelte Serienproduktion geeignet sind. Das Schneiden von dünnem Aluminium erfordert andere Gas- und Geschwindigkeitseinstellungen als das Schneiden von dickem Stahl; Mikroverbindungen, Laschenplatzierung und das Anheben der Teile müssen ebenfalls kontrolliert werden, um Ausschuss zu vermeiden.
Faserlaser sind sowohl für Kohlenstoffstahl als auch für Aluminium effizient, doch thickeres Material erfordert höhere Leistung und langsamere Vorschübe. Die Schneidqualität wird durch Prüfung von Nahtperlen, Kantenrauheit und Lochrundheit verifiziert, bevor eine Charge an die Umformung übergeben wird.
Biegen und Umformen
Biegen wandelt einen ebenen Rohling in ein dreidimensionales Bauteil um, doch hier treten häufig Maßprobleme auf. Die Federung variiert mit Werkstoffgüte und -stärke, der Biegeradius muss zum verfügbaren Werkzeug passen, und die Reihenfolge der Biegeoperationen kann ein Teil unmöglich formbar machen. CNC-Abkantpressen mit kalibriertem Werkzeug und erfahrenen Bedienern sind der Unterschied zwischen einem Bauteil, das beim ersten Mal passt, und einem, das Nacharbeit erfordert. Flachheit, Parallelität und Winkelgenauigkeit sollten in der Zeichnung eindeutig definiert sein.
Bediener prüfen das erste umgeformte Teil gegen die Zeichnung und überwachen anschließend den Biezwinkel während der Serie. Werkzeugverschleiß, Materialstärkenschwankungen und Faserrichtung können den Endwinkel beeinflussen, daher werden Rüstprotokolle für Wiederbestellungen geführt.
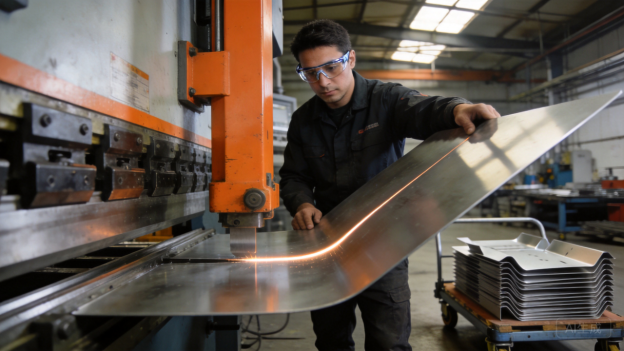
Abbildung 4: CNC-Abkantpressen-Biegen hält konsistente Winkel über Produktionschargen hinweg.
Schweißen, Montage und Entgraten
Schweißen erhöht die Festigkeit, führt aber auch zu thermischer Verformung, Verfärbung und möglicher Porenbildung. TIG wird für saubere Edelstahl- und Aluminiumnähte bevorzugt, während MIG für Stahlkonstruktionen effizienter ist; Laserschweißen kann Verzug bei Präzisionsteilen reduzieren. Spannsysteme steuern die Positionierung, und Schleifen oder Polieren nach dem Schweißen stellt die Oberfläche wieder her. Automatisches Entgraten und manisches Kantenschrägen entfernen scharfe Kanten vor der Beschichtung, was die Sicherheit verbessert und die Lackhaftung fördert. TWI Global bietet detaillierte Empfehlungen zu Schweißqualität und Prozessauswahl.
Entgraten vor dem Schweißen ist wichtig für die Fugenpassung, und Entgraten nach dem Schweißen entfernt scharfe Kanten an Ausschnitten und Ecken. Eine konsequente Kantenschrägung verbessert sowohl Sicherheit als auch Beschichtungsleistung.
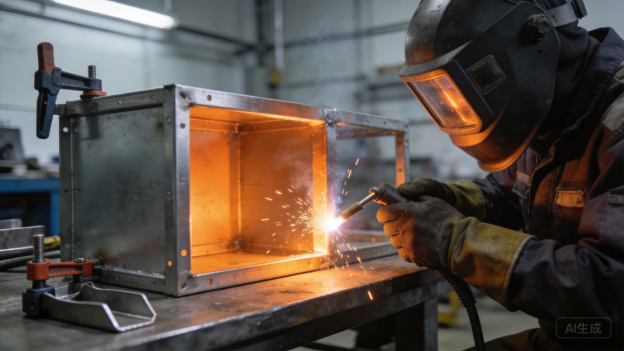
Abbildung 5: Kontrolliertes Schweißen und Spannsysteme halten Gehäuser eben und dicht.
Qualitätskontrolle und Inspektion
OEM-Teile benötigen mehr als visuelle Prüfung. Die Erstmusterprüfung verifiziert die kritischen Maßangaben aus der Zeichnung, und Prozesskontrollen erkennen Abweichungen, bevor eine große Serie produziert wird. Messschieber, Höhenmessgeräte und Koordinatenmessdaten bestätigen Ebenheit, Bohrungsposition und Biegewinkel; Oberflächenprüfungen verifizieren Beschichtungsdicke und Farbe. Nach ISO 9001:2015 sollten Aufzeichnungen geführt werden, damit jedes Los auf Materialscheine und Produktionseinstellungen zurückverfolgt werden kann.
Die Prüfungsfrist sollte risikobasiert sein: Kritische Maße werden an jedem Teil oder in kurzen Intervallen geprüft, während optische Merkmale stichprobenartig kontrolliert werden. Bei einem Problem dokumentiert der Zulieferer die Korrekturmaßnahme, damit derselbe Fehler im nächsten Los nicht wiederholt.
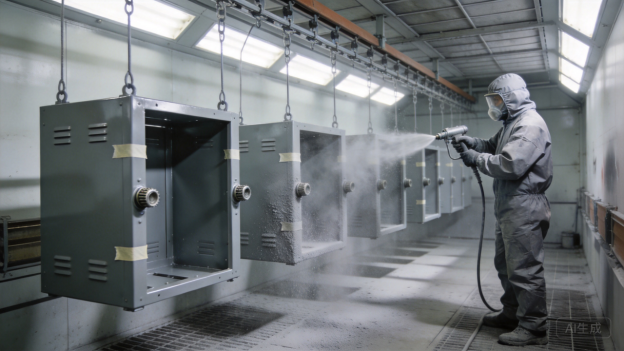
Abbildung 6: Pulverbeschichtung und kontrollierte Nachbearbeitung schützen OEM-Teile im Einsatz.
Vorlaufzeit, Angebotserstellung und Produktionsplanung
Wie ein vollständiges Angebotsanfrage ausschaut
Eine vollständige Angebotsanfrage verkürzt die Vorlaufzeit, da die Konstruktion nicht nach fehlenden Informationen nachstellen muss. Das ideale Paket umfasst 3D-CAD wie STEP oder SolidWorks, eine 2D-Zeichnung mit Maßen und Toleranzen, Materialgüte und Dicke, Oberfläche, jährliches Volumen und etwaige Sonderanforderungen wie Zertifikate oder Exportverpackung. XHX Metal prüft dieses Paket, gibt DFM-Kommentare zurück und erstellt ein formales Angebot.
Angebote sollten Material, Oberfläche, Toleranzannahmen, Verpackung und Zahlungsbedingungen klar angeben. Mehrdeutige Angebote führen normalerweise später zu Änderungen, daher dokumentiert XHX Metal, was inkludiert ist und was separat angeboten würde.
Prototyp-Vorlaufzeit
Einfache Prototypen werden häufig innerhalb von 3 bis 7 Werktagen nach Konstruktionsreview und Materialbestätigung gefertigt. Laser-geschnittene Flachteile können schneller sein als gebrochene und geschweißte Baugruppen, da sie weniger Bearbeitungsschritte erfordern. Wenn der Kunde eine vollständig fertiggestellte Probe mit Pulverbeschichtung und Befestigungselementen wünscht, sind zusätzliche Tage für die Beschichtungsaushärtung und Montage erforderlich. Prototypen werden in der Regel mit produktionsäquivalenten Verfahren hergestellt, sodass die Probe das Endteil repräsentiert.
Prototyp-Feedback ist bereits vor der Fertigung der Teile wertvoll. Der Lieferant sollte bestätigen, dass der vorgeschlagene Biegeradius, die Lochgröße und die Befestigungselemente produzierbar sind, und auf alles hinweisen, was in der Produktion günstiger oder zuverlässiger wäre.
Produktions-Lead-Time und Chargenplanung
Die Produktions-Lead-Time hängt von der Materialverfügbarkeit, dem Prozessablauf, der Menge und der Oberflächenbehandlung ab. Eine typische Produktionsbestellung kann innerhalb von 2 bis 4 Wochen nach Abnahme der Probe und Bestätigung der purchase order abgeschlossen werden. Große Aufträge werden häufig in terminierte Chargen aufgeteilt, sodass der Kunde die Teile bedarfsgerecht erhält, ohne unnötig hohe Lagerbestände aufzubauen. XHX Metal’s Jahreskapazität von etwa 500.000 Teilen gibt OEM-Käufern Raum, Pilotergebnisse in die reguläre Belieferung zu skalieren.
Die Chargenplanung berücksichtigt zudem die Kapazitäten der Oberflächentechnik und die Prüfzeit. Ein großer Auftrag kann nach Prozessschritten aufgeteilt werden, damit Beschichtung und QC keine Engpässe erzeugen; Kunden erhalten einen fortlaufenden Lieferplan anstelle einer einzelnen großen, unsicheren Sendung.
Verpackung und Logistik
OEM-Teile müssen unbeschädigt und zurückverfolgbar eintreffen. Kantenschutz, Schaumstoff, Trennlagen und spezielle Kartons verhindern Kratzer während des Transports; jeder Karton kann einen Packzettel und Chargennummer enthalten. Exportprogramme werden üblicherweise mit FOB- oder EXW-Konditionen ab Shenzhen oder anderen Häfen in Südchina angeboten; für dringende Muster ist Luftfracht, für Produktionsmengen Seefracht verfügbar. Eine frühzeitige Abstimmung von Bestimmungsort und Handhabung hilft der Fabrik, die passende Verpackungsqualität zu wählen.
Seefracht spart Kosten bei großen Paletten, während Luftfracht für dringende Muster oder leichte Pilotbausätze eingesetzt wird. Die Fabrik sollte vor Versand Kartonnenmaße, Bruttogewicht und Fotos bereitstellen, damit der Käufer Zollabfertigung und Lagerfläche planen kann.
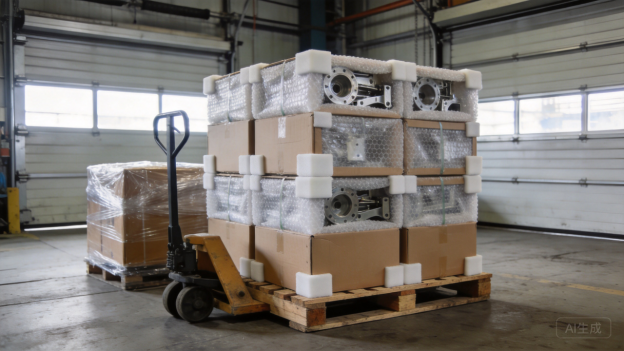
Abbildung 7: Schutzverpackung und Chargenkontrolle halten OEM-Teile von der Fabrik bis zum Kunden zurückverfolgbar.
Wie XHX Metal den Projektstatus kommuniziert
Jedes Programm erhält klare Produktionsmeilensteine: Zeichnungsprüfung, Materialbestätigung, Schneiden und Umformen, Schweißen, Oberflächenbearbeitung, Prüfung und Versand. Das Projektteam gibt in jeder Phase Updates heraus und kennzeichnet Risiken, bevor sie zu Verzögerungen werden. Für OEM-Käufer ist diese Art von Transparenz oft wertvoller als das Angebotdatum selbst, da sie es erlaubt, den eigenen Montageplan frühzeitig anzupassen.
Ein wöchentlicher Bericht mit Fotos der Bauteile in jeder Phase gibt Käufern Sicherheit, ohne dass Besuche vor Ort erforderlich sind. Wenn eine Verzögerung unvermeidbar ist, kommuniziert der Lieferant das neue Datum und den Grund so früh wie möglich.
Vergangene Fallbeispiele
Programm für Telekommunikationsgeräte-Gehäuse
Ein Kunde für Netzausrüstung benötigte ein Aluminium-Wandaufhängungsgehäuse mit dichtendem frontseitigem Öffnungsbereich, Belüftungslamellen und pulverbeschichteter Oberfläche. XHX Metal prüfte die STEP-Datei, passte das Lamellendesign für einen sauberen Luftstrom an und fertigte First-Article-Exemplare innerhalb einer Woche. Das Gehäuse bestand die Maßprüfung und die Haftfestigkeitskontrollen der Beschichtung, und das Programm ging in wiederkehrende Chargen mit gleichbleibender Qualität bei jeder Lieferung über.
Der Kunde lieferte lediglich eine STEP-Datei und einen Zielkurs, sodass XHX Metal Materialstärke, Biegemindestabstand und Dichtungsnutgeometrie vorschlug. Diese frühe DFM-Eingabe reduzierte die Anzahl der Prototypen von drei auf einen und ermöglichte es dem Gehäuse, direkt in die Pilotproduktion überzugehen.
Wiederholte Chargen wurden alle sechs Wochen geplant, sodass die Installateure des Kunden stets Vorrat vorhalten konnten. Das Gehäuse wurde später für zwei zusätzliche Größen unter Beibehaltung derselben Designregeln adaptiert, was zeigt, wie ein gut dokumentiertes OEM-Teil zu einer Produktfamilie heranwachsen kann.
EV-Batteriegehäuse- und Trageprogramm
Für ein Energiespeicherprojekt verlangte der Kunde ein leichtes Batteriegehäuse mit versiegelten Fugen, Gewindeeinsätzen und kontrollierter Ebenheit für die Dichtungsdichtung. Das Team wählte 5052-Aluminium, verwendete Laserschweißen an kritischen Verbindungen und fügte CNC-Bearbeitung für Aufbauflächen hinzu. Das First-Article-Exemplar erfüllte die Ebenheits- und Montageanforderungen, und die Fabrik lieferte das Programm später in geplanten Chargen, um den Produktionskalender des Kunden zu verfolgen.
Das Programm umfasste außerdem eine zweite Variante mit unterschiedlichen Einsatzpositionen. Durch die Wiederverwendung derselben Schweißvorrichtungen und Beschichtungsfarbe lieferte die Fabrik beide Varianten in einem Produktionsfenster, was die Gesamtkosten des Kunden und den Lagerbestand reduzierte.
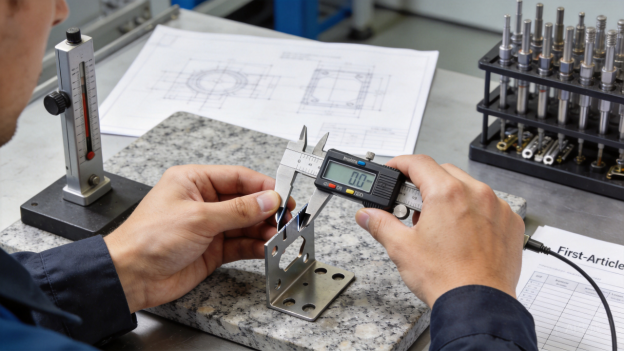
Abbildung 8: Die First-Article-Prüfung verifiziert kritische Maße, bevor Produktionschargen freigegeben werden.
Chassis-Programm für Medizinprodukte
Ein OEM von medizinischer Ausrüstung benötigte ein Edelstahl-Instrumentengehäuse mit gebürsteter Oberfläche, präzisen Bohrungsmustern und sauberen Kanten. Das Projekt verwendete V2A (1.4301), WIG-Schweißen mit Argon-Spülung zur Reduzierung von Verfärbungen sowie manuelles Entgraten vor der Passivierung. Werkstoffzertifikate und Erstmusterberichte wurden jedem Los beigefügt, was dem Kunden half, seine eigene Qualitätsdatei und regulatorische Rückverfolgbarkeit zu pflegen.
Zuerst wurden kleine Pilotchargen gefertigt, damit der Kunde die Passgenauigkeit mit den elektronischen Modulen validieren konnte. Erst nach der Freigabe der Montage ging das Programm zu größeren Chargen über, und jede Charge erfüllte denselben Oberflächengradstandard.
Programm für Steuerungsschränke im Industriebereich
Ein Automatisierungsunternehmen bestellte laser- und biegerichtig gefertigte Steuerungsgehäuse mit angeschweißten Montageregalen und texturierter Pulverbeschichtung. Die ingenieurtechnische Prüfung vereinfachte mehrere Innenausschnitte, ohne die Funktion zu ändern; das reduzierte Nesting-Abfall und Schneidzeit. Die Produktionscharge wurde termingerecht geliefert, und der Kunde wiederholte die Bestellung vierteljährlich ohne dimensionale Nacharbeit.
Die Gehäuseteile benötigten zudem Gewindebohrungen und Einschweißmutter, die durch Hardware-Insertion und CNC-Bearbeitung ergänzt wurden. Das verkürzte die nachgelagerte Montagezeit beim Kunden und hielt die Teilezahl im Gehäuse gering.
Programm für Automatisierungs-Bügelvarianten
Ein Robotik-Systemhaus benötigte mehr als 20 Bügelvarianten für Sensorhalterungen, Kabelführungen und Grundplatten. XHX Metal gruppierte die Teile in verschachtelten Laserschneidblechen, schuf gemeinsame Biegevorschneidwerkzeuge und lieferte Muster für jede Variante vor der Massenfertigung. Die Konsolidierung der Familie auf eine Bestellung reduzierte die Einkaufs- und Frachtkosten des Kunden, während jeder Teil über die Teilenummer zurückverfolgbar blieb.
Die Bügelfamilie umfasste mehrere Blechdicken und Beschichtungen. XHX Metal standardisierte die Befestigungselemente und Prüfvorrichtungen, sodass die Bediener schnell zwischen den Varianten wechseln konnten, was die termingerechte Belieferung der eigenen Produktionslinie des Systemhaus-Unternehmens verbesserte.
Zusammenfassung und nächste Schritte
Was ein zuverlässiger OEM-Partner bietet
Ein zuverlässiger Partner bietet vier Dinge: ingenieurtechnisches Feedback, Prozesskontrolle, ehrliche Zeitplanung und eindeutige Dokumentation. Der beste Lieferant übernimmt eine Zeichnung nicht einfach; er hinterfragt zu enge Toleranzen, schlägt Materialien vor, die sich leichter nachbearbeiten lassen, und erläutert Kostentreiber, bevor die Produktion beginnt. Diese Zusammenarbeit reduziert Nacharbeit, verkürzt Zeitpläne und schützt die Produktqualität des Kunden.
Die Kommunikation sollte sowohl technische als auch kommerzielle Klarheit umfassen. Der Lieferant erklärt, was eine Toleranz kostet, warum eine Oberflächenbehandlung zusätzliche Zeit erfordert und wie sich das Volumen auf den Stückpreis auswirkt, damit der Käufer Entscheidungen mit vollständigen Informationen treffen kann.
Die Dokumentation sollte außerdem Revisionshistorie, Inspektionsprotokolle und Verpackungsanweisungen enthalten. Wenn diese Dateien übersichtlich sind, werden Wiederholungsbestellungen schneller und die Qualität bleibt stabil, auch wenn neues Personal involviert ist.
Warum XHX Metal zu OEM-Programmen passt
XHX Metal ist ein familiengeführter Blechhersteller in Dongguan, China, mit einer 2.000 qm großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von rund 500.000 Teilen. Das Unternehmen kombiniert zwei 6 kW-Faserlaserschneidmaschinen, CNC-Biegen, Schweißen, automatisches Entgraten und CNC-Bearbeitung mit einem ISO 9001:2015-Qualitätsmanagementsystem. Da das Team klein und produktionorientiert ist, erhalten OEM-Käufer schnelleres Feedback und eine konzistentere Nachverfolgung, als sie oft von größeren Lieferanten bekommen.
Das Unternehmen bedient sowohl inländische als auch Exportkunden, wobei Verpackung und Dokumentation für den internationalen Versand vorbereitet sind. Da das Unternehmen privat owned ist, sind die Personen, die das Angebot erstellen, dieselben, die es auch überwachen, was Missverständnisse während der Produktion reduziert.
XHX Metal koordiniert außerdem Drittprüfung, wenn Käufer Salzspraytests, Beschichtungsdicken- oder Materialverifizierung benötigen. Dies hält das OEM-Programm einfach und erfüllt gleichzeitig die Compliance-Anforderungen des Kunden.
So starten Sie ein OEM-Blechprojekt
Senden Sie zunächst eine STEP- oder STP-Datei sowie eine Zeichnung mit Material-, Dickentoleranz- und Oberflächenvorgaben. XHX Metal prüft die Konstruktion, empfiehlt Verbesserungen für die Herstellbarkeit und erstellt ein Angebot mit Prototypen-Termin. Nach Mustergenehmigung kann die Produktion als ein Los oder in regelmäßigen Chargen geplant werden, mit Verpackung und Versand zu Ihrem Bestimmungsort. Die Company’s Blechfertigungsdienstleistungen und Produktseiten beschreiben den Prozess im Detail.
Die meisten Projekte folgen dem gleichen Ablauf: Designprüfung, Angebot, Mustergenehmigung, Produktion, Inspektion und Lieferung. XHX Metal kann zudem Vorschläge zur Teilenummerierung, Revisionssteuerung und Verpackungsstandards unterbreiten, damit das Programm auch bei Wachstum organisiert bleibt.
Für größere Programme kann die Fabrik Safety Stock von fertigen Teilen oder Rohmaterial vorhalten, um dringende Bestellungen abzudecken. Das vereinbarte Lagerlevel wird dokumentiert und mit dem Käufer aktualisiert, wenn sich die Prognosen ändern.
Kontaktieren Sie XHX Metal
Um ein OEM-Sonderprojekt in der Blechbearbeitung zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder besuchen Sie die XHX Metal-Website. Kunden können Zeichnungen über die Kontaktseite einreichen und vor einer Produktionsbindung eine technische Überprüfung erhalten. XHX Metal unterstützt weltweit Kunden bei Prototypen, Pilot- und Serienprogrammen.
Das Unternehmen empfängt Zeichnungen in den Formaten STEP, STP, DXF, DWG und PDF. Bereits eine Skizze mit Abmessungen und einer Zielmenge genügt, um die Beratung zu starten und praxisnahe Rückmeldung zu erhalten.
Die typische Bearbeitungszeit für eine technische Überprüfung beträgt ein bis zwei Werktage nach Erhalt der Zeichnung. Bei Standardteilen kann ein Angebot häufig noch in derselben Woche erstellt werden.
Für weitere Informationen besuchen Sie www.xhxmetal.com und lesen Sie das Firmenprofil, bevor Sie Ihre Zeichnung einreichen. XHX Metal freut sich darauf, Ihr nächstes Sonderprojekt in der Blechbearbeitung zu unterstützen.