La fabrication d’armoires NEMA est l’un des domaines les plus exigeants en matière de spécifications dans la fabrication de tôle. Une armoire NEMA est un coffret électrique conçu et classé selon les normes de la National Electrical Manufacturers Association, et la désignation de type indique à l’acheteur précisément contre quoi le coffret le protège : poussière, eau, corrosion, glace et même immersion. La désignation guide chaque décision de conception, du matériau au joint en passant par la fermeture de porte, et NEMA publie les définitions de types que les constructeurs de tables de distribution nord-américains, les ingénieurs de centrale et les spécificateurs utilisent pour associer un coffret à son environnement, tandis que Grand View Research suit une croissance régulière dans le domaine de l’automatisation industrielle et des équipements de contrôle que ces coffrets protègent.
Ce guide suit le parcours complet d’un programme de fabrication d’armoires NEMA en sept étapes : le produit et ses désignations, les applications servies par chaque désignation, le choix des matériaux, la difficulté de production, les délais, des études de cas passées et un résumé pratique. Que vous soyez un constructeur de tables de distribution expédiant des systèmes de contrôle, un ingénieur de centrale spécifiant des armoires extérieures ou un OEM lançant un équipement classé, les informations ici vous aideront à Briefier un fabricant, à planifier des calendrier réalistes et à éviter les problèmes d’étanchéité et d’ajustement qui causent des échecs de désignation sur le terrain.

Figure 1 : Armoires en tôle finies avec désignation NEMA, dotées de portes jointées et de finitions protectrices.
Le Produit : Qu’est-ce qu’une armoire NEMA ?
Définition et rôle
Une armoire NEMA est un boîtier métallique, classé selon le système de types NEMA, qui protège l’équipement électrique de son environnement tout en permettant un accès sûr pour l’exploitation et la maintenance. Il s’agit de plus qu’une boîte : la désignation définit la performance face aux dangers tels que les saletés tombantes, la pluie, le rinçage au tuyau, la corrosion et la formation de glace, et la construction doit assurer cette performance de manière cohérente sur chaque unité. En Amérique du Nord, spécifier un type NEMA est la méthode standard pour communiquer les exigences relatives au coffret entre concepteurs, constructeurs de tables de distribution et fabricants.
Le rôle de l’armoire est à la fois la sécurité et la protection. Elle maintient le personnel éloigné des composants sous tension, contient les événements d’arc et de défaut lorsque cela est requis, et empêche l’humidité et les contaminants d’atteindre l’électronique sensible. Les pannes d’équipement dans les environnements industriels étant coûteuses, la fabrication d’armoires NEMA traduit la décision de classement en acier, joints d’étanchéité et coutures testées, et les acheteurs choisissent généralement un seul classement correspondant au pire environnement que l’équipement rencontrera, et non à la moyenne.
Explication des classes NEMA
Le système de types NEMA associe des chiffres aux niveaux de protection contre les conditions environnementales. Les armoires de type 1 protègent les équipements intérieurs contre le contact et la chute de saletés, tandis que le type 3R ajoute une protection contre la pluie et la glace en extérieur pour des éléments tels que les coffrets de comptage et les armoires de sectionnement. Les armoires de type 4 résistent à la poussière soulevée par le vent, à la pluie et à l’eau projetée par tuyau, et le type 4X ajoute une résistance à la corrosion, généralement grâce à une construction en acier inoxydable ou revêtue. Les armoires de type 12 protègent les équipements intérieurs contre la poussière, la chute de saletés et les liquides gouttant, ce qui en fait le choix courant pour les armoires de commande industrielles.
Choisir le bon type exige de comprendre l’environnement, et non pas seulement le nom dans le catalogue. Un coffret extérieur installé sur un site côtier nécessite une construction différente de celle d’un coffret de type 4 identique situé dans une région intérieure sèche, et une industrie agroalimentaire soumise au nettoyage sous haute pression a besoin de matériaux de type 4X capables de résister aux produits chimiques de lavage. Le ANSI et les normes NEMA définissent les exigences d’essai derrière chaque type, et les fabricants doivent être en mesure d’expliquer quelles caractéristiques de construction assurent le classement, plutôt que de simplement imprimer le numéro sur un plan.
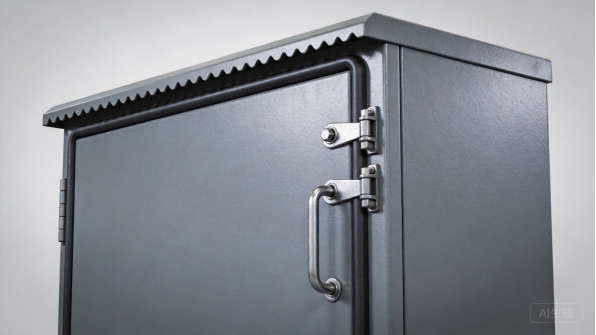
Figure 2 : Les détails des armoires NEMA comprennent des joints continus, des verrouillages multipoints et des lèvres de pluie formées.
Structure principale et composants clés
La structure de base d’une armoire NEMA est composée du corps, d’une porte ou d’un couvercle, d’un panneau de fixation et du système d’étanchéité qui assure le classement. Le corps est formé à partir d’acier feuillard avec des bords bordés et des nervures qui maintiennent les grandes tôles planes, et la porte est construite avec un rabat qui comprime un joint continu contre le corps. Le matériau du joint, le nombre de verrouillages de porte et l’alignement des charnières sont conçus ensemble de sorte que le joint se ferme uniformément sur toute la périphérie, car une porte qui est plane sur l’établi mais déformée sur le châssis fuira sous la projection d’eau.
À l’intérieur, une plaque de montage ou sous-panneau supporte l’équipement électrique, et les plaques de presse-étoupe, les passages de câbles et les ouvertures de ventilation sont découpés et installés avec la même rigueur. Les pare-pluie, les rebords d’égouttement et les toits inclinés protègent les unités extérieures, et les œilletons de levage et les supports de montage transfèrent le poids de l’armoire à la structure. Chaque composant est une voie de fuite potentielle, c’est pourquoi la conception, et pas seulement le joint, assure l’indice de protection.
Personnalisation dans la fabrication d’armoires NEMA
Les armoires NEMA sur mesure combinent une classification standard avec des dimensions, découpages et finitions personnalisés. Les constructeurs de tableaux ont besoin d’armoires dimensionnées selon l’agencement de leurs composants, avec des plaques de presse-étoupe et des schémas de montage préparés pour leurs plans, et les OEM ont besoin de couleurs de marque, de marquages imprimés et de fonctionnalités telles que des fenêtres de visualisation ou des dispositions de refroidissement. Tous ces éléments peuvent être intégrés dans la conception en tôle tout en préservant les détails d’étanchéité et de construction requis par la classification.
La conformité est une exigence commerciale. UL et d’autres organisations tierces évaluent les armoires par rapport à des normes reconnues, et les acheteurs demandent de plus en plus des preuves documentées que la construction correspond à la classification. Un fabricant qui peut fournir des dessins, des certificats de matériau et des dossiers d’essai donne aux constructeurs de tableaux le dossier dont ils ont besoin pour leur propre certification. Pour les acheteurs, demander une documentation de conformité lors de l’appel d’offres est la meilleure assurance contre un défaut sur le terrain.
Cas d’utilisation et applications
Contrôle industriel et automatisation
Le contrôle industriel est le plus grand marché pour les armoires NEMA. Les machines-outils, les lignes de production et les cellules robotisées utilisent des armoires de type 12 pour loger les automates Programmables (PLC), les variateurs, les borniers et les relais de sécurité, les protégeant de la poussière et des gouttelettes normales sur un sol d’usine tout en les maintenant accessibles aux techniciens. La construction de type 12, avec sa porte jointée et son corps étanche, est le cheval de travail de la construction de tableaux en Amérique du Nord.
Pour les OEM en automatisation, l’armoire fait partie de l’histoire de la sécurité et de la maintenance de la machine. Les portes doivent être verrouillées où requis, les passages de câbles doivent être propres et étiquetés, et le montage interne doit suivre l’agencement de l’équipement afin que les techniciens puissent travailler efficacement. Les directives de sécurité électrique de l’OSHA renforce l’importance de protéger les travailleurs contre les pièces sous tension, et une armoire correctement classifiée est la barrière physique qui rend la machine sûre à utiliser.
Installations extérieures
Les équipements extérieurs utilisent des armoires de type 3R, de type 4 et de type 4X selon l’exposition. Les armoires de type 3R protègent les tableaux de comptage, les interrupteurs de sectionnement et les équipements de télécommunications contre la pluie et la glace, tandis que les armoires de type 4 desservent les équipements susceptibles d’être soumis à des lavages haute pression et à des poussières soulevées par le vent sur des sites tels que les laveries et les parcs de utilitaires. Les classifications pour extérieur imposent une construction spécifique : toits inclinés, pare-pluie sur les portes et les ouvertures de ventilation, entrées jointées, et revêtements résistants aux UV et à l’humidité.
Les installations en extérieur sont également soumises à des écarts de température et à de la condensation ; la ventilation et le drainage doivent donc être conçus en fonction de la classification. Les bouches de ventilation utilisent des filtres ou des dispositifs en forme de labyrinthe qui permettent le passage de l’air sans l’eau, et les trous de drainage au sol évacuent la condensation tout en maintenant la classification de l’armoire. Pour les ingénieurs en charge des sites industriels et des réseaux utilitaires, le coût d’une défaillance en extérieur est élevé, c’est pourquoi la classification de l’armoire est spécifiée en fonction de l’environnement plutôt qu’en fonction de la solution par défaut du fournisseur de l’équipement.
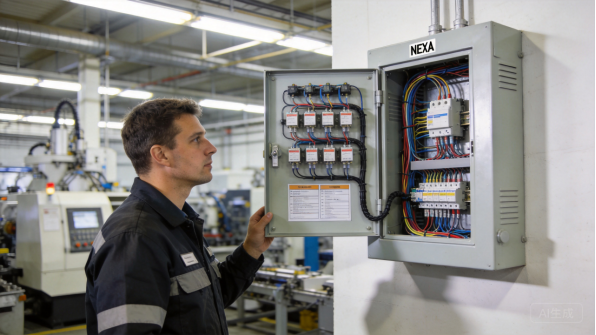
Figure 3 : Une armoire de commande NEMA murale protège et organise les équipements industriels.
Environnements soumis au nettoyage et à la corrosion
Les sites de transformation alimentaire, de boissons, de produits pharmaceutiques et de produits chimiques utilisent des armoires de type 4X conçues pour résister aux rinçages et à l’exposition chimique. La construction de type 4X est généralement en acier inoxydable, avec des seams étanches, des surfaces inclinées et des joints tolérants aux agents de nettoyage, et le matériau est choisi en fonction des produits chimiques spécifiques utilisés dans l’usine. SSINA fournit des conseils de sélection de nuance pour les environnements corrosifs, avec l’acier inoxydable 316 spécifié lorsque des chlorures sont présents.
Les environnements de lavage aggressif pénalisent une mauvaise construction : un trou d’aiguille dans une soudure devient un site de rouille, un bord coupant recueille des résidus, et un joint qui gonfle avec les produits de nettoyage fuit. Les armoires de type 4X exigent une fabrication rigoureuse, une qualité de soudage documentée et une finition de surface conforme à l’hygiène. Pour les acheteurs de ces industries, l’armoire est un élément de sécurité alimentaire et de conformité réglementaire, et l’expérience du fabricant en acier inoxydable fait partie de la spécification.
Distribution électrique et services publics
Les applications de distribution électrique et de services publics utilisent des armoires NEMA pour les disjoncteurs, le comptage, les jeux de barres et les armoires extérieures le long des lignes de distribution. Ces armoires doivent résister à des décennies d’exposition, répondre aux spécifications des utilities et permettre au personnel autorisé de manipuler les équipements en toute sécurité. Les constructions de type 3R et type 4 sont courantes, et les systèmes de verrouillage ainsi que les dispositions pour cadenas font partie de la conception.
Les programmes utilitaires valorisent la standardisation : une même famille d’armoires installée sur l’ensemble d’un territoire simplifie la gestion des stocks, la formation et la maintenance. Pour les constructeurs de panneaux et les distributeurs, un approvisionnement fiable d’armoires normalisées est aussi important que les armoires elles-mêmes, car les calendriers de rétablissement des pannes dépendent de la disponibilité des pièces au moment opportun. Un fabricant qui documente la construction et les preuves d’essai aide les distributeurs à approuver le produit plus rapidement.
Sélection des matériaux
Acier laminé à froid et galvanisé
L’acier laminé à froid est le matériau standard pour les armoires NEMA intérieures telles que les types 1 et 12. Il se forme proprement, se soude de manière prévisible et accepte bien la peinture en poudre, et ses propriétés mécaniques sont documentées dans des références telles que la base de données MatWeb pour des comparaisons directes. Les épaisseurs typiques varient de 1,2 mm pour les boîtiers muraux à 2,0 mm ou plus pour les armoires au sol qui supportent des composants lourds.
L’acier galvanisé ajoute un revêtement de zinc qui protège les tranches coupées et les surfaces internes, et l’ American Galvanizers Association documente la longue durée de vie des revêtements de zinc en exposition atmosphérique. Pour les types extérieurs tels que les 3R et 4, l’acier galvanisé ou zincé est une base courante et économique, bien que le soudage nécessite une préparation pour contrôler les fumées de zinc et préserver l’intégrité du revêtement aux joints.
Les panneaux d’armoire doivent également supporter les plaques de montage et le poids des équipements, de sorte que l’épaisseur est sélectionnée en fonction de la charge installée plutôt que par habitude.
Acier inoxydable
L’acier inoxydable, principalement les grades 304 et 316, est le matériau derrière les armoires de type 4X dans les applications alimentaires, pharmaceutiques, chimiques, marines et côtières. Le grade 304 convient à la plupart des environnements de nettoyage par jets, tandis que le grade 316 ajoute du molybdène pour la résistance aux chlorures où le sel est présent. L’acier inoxydable ne nécessite jamais de repeint, tolère les nettoyages agressifs et présente l’apparence propre que les industries sensibles à l’hygiène requièrent.
L’acier inoxydable est plus cher et plus difficile à former que l’acier carbone, et il exige une manipulation dédiée pour éviter la contamination qui provoque la rouille de surface. Les soudures doivent être contrôlées, meulées et souvent passivées pour préserver la résistance à la corrosion. Les acheteurs devraient choisir l’acier inoxydable lorsque l’environnement l’exige et vérifier l’expérience du fabricant en acier inoxydable, car une réclamation de type 4X n’est bonne que dans la mesure de la qualité de la soudure qui se cache derrière elle.
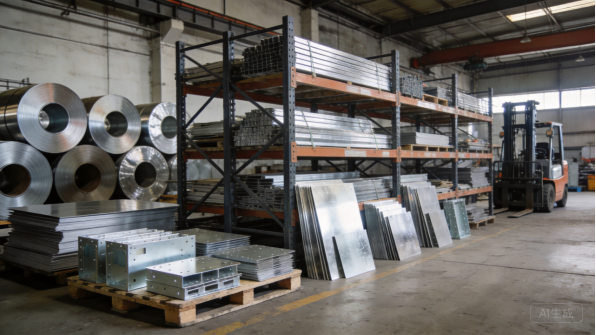
Figure 4 : Bobines de matière première et découpes pour panneaux d’armoire NEMA.
Aluminium
Les coffrets en aluminium, généralement fabriqués à partir des alliages 5052 ou 6061, sont utilisés lorsque le poids est un critère déterminant : armoires suspendues de grande taille, équipements portables et applications marines où la résistance à la corrosion et la légèreté sont toutes deux requises. L’aluminium pèse environ un tiers de ce que pèse l’acier, résiste naturellement à la corrosion et conduit bien la chaleur. Ses propriétés et les recommandations de sélection des alliages sont référencées dans des ouvrages tels que AZoMaterials.
Les compromis concernent la résistance, le coût et la mise en œuvre. Les panneaux en aluminium doivent être plus épais que ceux en acier pour atteindre la même rigidité, le matériau coûte plus cher au kilogramme, et le soudage nécessite une maîtrise de l’apport thermique pour éviter les distorsions. L’aluminium exige également une isolation galvanique au niveau des assemblages avec des fixations en acier, ainsi qu’une protection par anodisation ou peinture poudre. Pour les applications critiques en poids ou fortement exposées à la corrosion, l’aluminium est souvent le choix approprié malgré son surcoût.
Joints, garnitures et finitions
Le joint est l’élément qui rend la classe de protection effective. Les mousse à cellules fermées, l’EPDM et le silicone sont des joints courants, choisis en fonction de leur deformation permanente sous compression, de leur plage de température et de leur résistance chimique, tandis que la rainure du joint et la bride de porte sont conçues pour assurer une compression uniforme. La performance du joint est vérifiée par les essais d’étanchéité à l’eau et à la poussière liés à la classe IP, et des joints de rechange doivent être disponibles en pièces de service.
La finition achève le coffret. La peinture en poudre est la norme : une poudre chargée électrostatiquement est polymérisée en un film résistant de 60 à 80 microns, et le Powder Coating Institute publie des ressources techniques sur le choix des revêtements et les essais. Les poudres texturées dissimulent les marques de manipulation, et les formulations pour extérieur utilisent des produits stables aux UV. La performance du revêtement est vérifiée selon les normes publiées par ASTM International, notamment les essais d’adhérence, de choc et de corrosion par pulvérisation de brouillard salin.
Difficulté de production
Découpe laser et précision des ouvetures
La fabrication de coffrets conformes aux normes NEMA débute par la découpe laser, qui produit les panneaux de corps, les portes, les plaques de montage et les ouvetures pour plaques à Presse-étoupes, aérations et entrées de câbles. Les systèmes laser fibre maintiennent des tolérances d’environ ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est essentiel lorsque les ouvertures de porte et les motifs de fixation doivent s’aligner sur l’ensemble de l’armoire.
La qualité des découpes est un facteur de différenciation visible et fonctionnel. Les bavures sur les trous de plaques à câbles endommagent les câbles, la rugosité des bords autour des ouvertures de ventilation peut déchirer les joints, et les points de perçage doivent être placés de manière à ne pas être visibles. Les logiciels de nester optimisent l’agencement des pièces pour minimiser les chutes, et les paramètres de coupe sont ajustés en fonction du matériau et de l’épaisseur. Pour les armoires certifiées, l’étape de découpe détermine si les portes s’ajustent correctement, si les joints assurent l’étanchéité, et si l’armoire réussit le test d’étanchéité à l’eau.
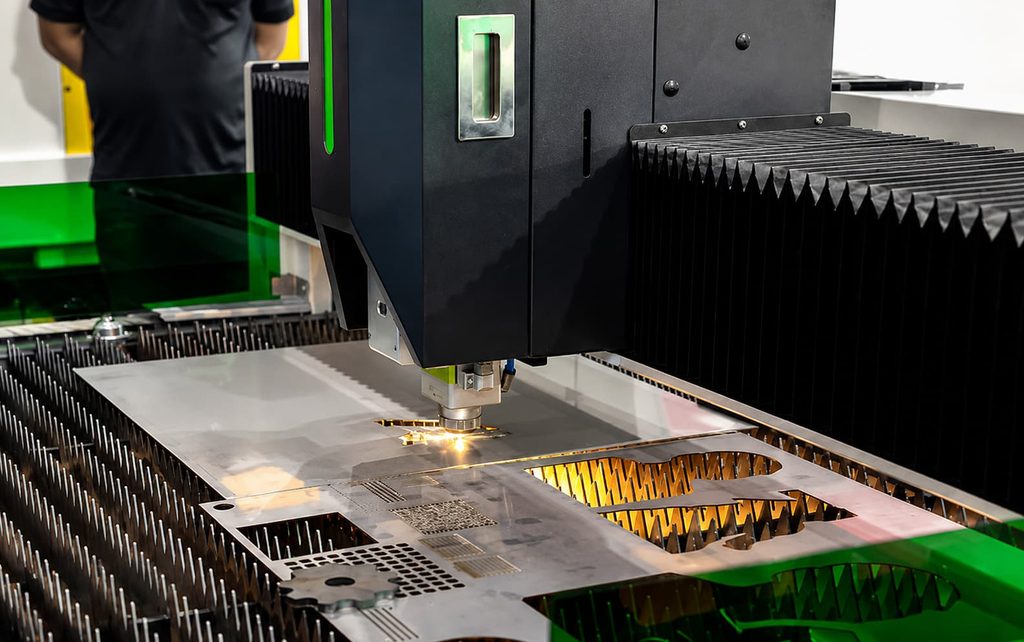
Figure 5 : La découpe au laser fiber produit des panneaux d’armoire et des découpes de grande précision.
Pliage CNC et ajustement des portes
Le pliage transforme les ébauches planes en corps, cadres de portes et éléments de montage, et c’est là que la géométrie de l’armoire se gagne ou se perd. Les portes doivent être planes faute de quoi elles ne comprimeront pas uniformément les joints, les corps doivent être carrés faute de quoi les portes ne se fermeront pas, et les positions des brides doivent être cohérentes pour que loquets et charnières s’alignent. La compensation de l’élasticité est essentielle, particulièrement pour l’acier inoxydable, et Engineers Edge publie des références de tolérances et de retours pli pour l’ébauche et la prédimensionnement des pièces finies.
Les plieuses CNC modernes avec renvoi programmable maintiennent les angles de pli de façon constante sur l’ensemble des séries, et les premiers articles sont vérifiés par rapport au plan avant la production. Pour les armoires NEMA, les dimensions critiques sont la largeur et la hauteur de l’ouverture de porte, les positions des rainures de joint, et la planéité de la porte sur tout le périmètre. Ces mesures sont contrôlées sur le premier article et échantillonnées pendant la production, car une porte désaxée de 1 mm fuira sous projection même avec un joint parfait.
Fabrication d’armoires NEMA : soudage, étanchéité et validation de la classification
Le soudage assemble le corps, fixe les supports et charnières, et construit le cadre des armoires de plus grande taille, et c’est l’étape où la construction NEMA réussit ou échoue. La chaleur de soudage peut déformer les panneaux ; les pièces sont donc serrées dans des gabarits qui maintiennent la géométrie pendant le refroidissement du cordon, et TWI Global fournit des conseils techniques sur le soudage de l’acier mince et le contrôle des déformations. Pour l’inoxydable de type 4X, l’apport thermique de soudage et la finition déterminent la résistance à la corrosion.
La validation des ratings est la dernière discipline : des unités représentatives sont testées par pulvérisation d’eau, test de poussière, ou autrement vérifiées par rapport aux exigences de la classification avant expédition. Le test n’est pas une formalité ; il valide que la compression du joint d’étanchéité, l’alignement des portes et la qualité des joints fonctionnent ensemble. Un fabricateur qui teste étanchéité à l’eau des armoires fermées et documente les résultats fournit aux assembleurs de tableaux et aux OEM des preuves qu’ils peuvent utiliser dans leurs propres dossiers de conformité.
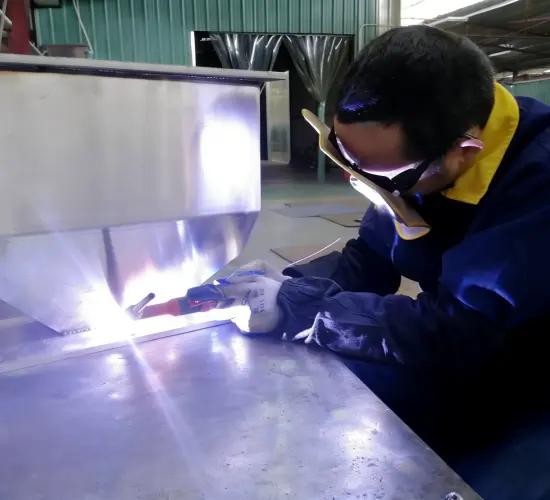
Figure 6 : La soudure contrôlée et le calage maintiennent les cadres d’armoire carrés et étanches.
Contrôle qualité et essais
Le contrôle qualité des armoires NEMA combine l’inspection dimensionnelle avec les tests fonctionnels. Les premières pièces sont inspectées sur machine de mesure tridimensionnelle, vérifiant les ouvertures de portes, les cannelures de joints et les motifs de montage, et les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, l’ajustement du joint, l’alignement des charnières et le fonctionnement du loquet sont vérifiés à des points définis, et les unités étanches sont testées à l’eau selon la classification.
Le programme d’essais doit être convenu avant la production car il affecte le coût et le délai de livraison. Un boîtier Type 1 peut nécessiter uniquement des vérifications dimensionnelles et visuelles, tandis qu’un coffret extérieur Type 4X nécessite un test d’étanchéité à l’eau, une preuve d’essai au brouillard salin et une vérification du revêtement. Un fabricateur qui documente les tests avec des photos et des rapports fournit aux acheteurs des preuves qu’ils peuvent utiliser pour la certification produit et le marketing, ce qui constitue un avantage réel pour les produits certifiés.
Délais de production
RFQ, révision d’ingénierie et prototypes
Un programme de fabrication d’armoires NEMA commence par un RFQ : dessins ou envelope d’équipement, type NEMA, matériau, finition, quantité et calendrier cible. L’équipe d’ingénierie du fabricateur examine la conception pour la fabricabilité, vérifiant les rayons de pliage, les jeux de portes, les cannelures de joints, les tolérances d’ouverture et l’accès au soudage, et retourne un devis avec commentaires dans un délai de un à trois jours ouvrables. Les prototypes sont généralement livrés en sept à quinze jours ouvrables pour une armoire standard.
Le prototype est l’endroit où les détails de classification sont validés : l’ajustement de la porte, la compression du joint et l’alignement des équipements sont vérifiés sur l’échantillon physique, et le test d’étanchéité à l’eau sur le prototype confirme l’approche de construction avant la production. Le feedback du prototype doit inclure des notes d’ajustement et des changements suggérés sur les dessins. Pour les armoires classifiées, un prototype complet avec équipements et joints, pas seulement des panneaux, vaut le coût car il prouve la classification avant que les outils ne soient engagés.
Outillage et préparation de process
La plupart des armoires NEMA sont produites par découpe laser et cintrage CNC, ce qui maintient les coûts d’outillage faibles et rend les modifications de conception peu onéreuses. L’outillage qui compte est l’outillage de processus : les fixtures de soudage qui maintiennent les corps à angle droit, les programmes de cintrage avec des paramètres vérifiés, et les jauges de contrôle pour l’ajustement des portes et les motifs de montage. La mise en place de cet outillage prend généralement une à deux semaines pour un nouveau produit.
Pour les très hauts volumes, l’outillage dédié tel que les matrices de poinçonnage pour les portes ou les composants répétitifs peut réduire le coût unitaire, mais les volumes d’armoires ne le justifient que rarement ; les armoires sont généralement fabriquées par lots allant de quelques unités à quelques centaines. Les aspects économiques doivent être examinés lors de la demande de cotation, et les acheteurs doivent s’attendre à une comparaison des coûts avant de s’engager dans tout outillage dédié.
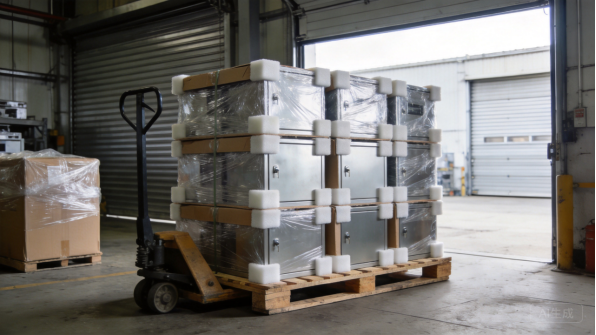
Figure 7 : L’emballage protecteur préserve les armoires finies, de l’usine jusqu’à la destination.
Lots de production et planification des volumes
Les délais de production typiques sont de 20 à 35 jours ouvrables pour les lots de quelques dizaines à plusieurs centaines d’unités, le soudage, la finition et les tests de certification absorbant la plus grande partie de ce délai. Les armoires posées au sol de plus grande taille prennent plus de temps que les boîtiers muraux car elles sont des assemblages de nombreuses pièces qui doivent être soudées, finies et montées ensemble.
Le partage des prévisions maintient les délais stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de finition, et passe les commandes à long débit telles que les aciers spécifiques ou les couleurs de poudre personnalisées en avance. L’acier laminé à froid standard et l’acier galvanisé sont généralement en stock, tandis que les bobines d’acier inoxydable et les finitions personnalisées peuvent ajouter une à deux semaines. Un calendrier clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard.
Emballage, logistique et documentation
Les armoires NEMA finies sont grandes, lourdes et facilement rayables, donc l’emballage représente un véritable coût et un élément de planification. Les unités individuelles sont enveloppées dans un film protecteur, emballées dans des cartons ou caisses d’exportation avec des proteges coins en mousse, et palettisées avec film étirable, les armoires les plus lourdes étant cerclées aux palettes. Les expéditions outre-mer utilisent du papier anti-rouille ou du film VCI contre la condensation des conteneurs, et le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matériau, certificats de revêtement et dossiers d’essais de classement lorsque cela a été convenu. Les acheteurs doivent confirmer le jeu de documentation lors du devis, car des certificats manquants à la douane ou lors de la remise du projet peuvent bloquer une expédition même si les armoires sont parfaites. La communication suit des jalons clairs, avec des photos à chaque étape afin que les acheteurs puissent suivre l’avancement sans déplacements sur site.
Études de cas passées
OEM en automatisation : armoires de commande NEMA 12
Un OEM en automatisation avait besoin d’une famille d’armoires de commande murales NEMA 12 pour sa ligne de machines, avec des portes à joint d’étanchéité, des plaques à presse-étoupe, des rails de montage internes et une finition gris texturé. L’équipe d’ingénierie a conçu une plateforme modulaire : deux tailles de portes, une séquence de formation de corps unique et une quincaillerie standardisée, permettant à l’OEM de configurer des armoires pour différentes options de machines sans nouvel outillage.
Le prototype a validé l’ajustement des portes et l’étanchéité des joints, y compris un test d’étanchéité à l’eau sur le périmètre jointé, et la production a débuté par des lots mensuels de 300 unités avec inspection du premier article pour chaque lot. La plateforme modulaire a réduit l’inventaire de l’OEM en permettant à l’usine de produire sur commande à partir de panneaux partagés. Le programme s’est ensuite étendu à une variante posée au sol utilisant la même quincaillerie et le même langage de finition.
L’embosser de panneaux a ultérieurement standardisé la plateforme sur trois gammes de produits, ce qui a réduit les délais d’ingénierie et la variété des pièces de rechange pour ses clients.
Traitement de l’eau : armoires en acier inoxydable NEMA 4X
Un entrepreneur en traitement de l’eau avait besoin d’armoires en acier inoxydable NEMA 4X pour son équipement de commande installé en extérieur près des systèmes de dosage chimique. Le cahier des charges exigeait de l’acier inoxydable grade 316, des joints scellés, des toits en pente et des joints tolérant l’atmosphère chimique du site, avec une documentation pour le processus d’approbation du projet.
Les premiers articles ont été testés à l’eau et vérifiés par épreuve de brouillard salin, et les lots de production ont été livrés avec les certificats de matériau et les dossiers d’essai. Les armoires ont passé l’inspection site de l’entrepreneur, et le programme s’est étendu à une seconde station de traitement avec des dispositions modifiées des plaques à presse-étoupe. Le programme a démontré comment la construction basée sur le classement et les essais documentés satisfont les acheteurs soumis à des processus d’approbation.
L’entrepreneur commande désormais les armoires dans le cadre d’un contrat annuel avec des livraisons trimestrielles, maintenant ainsi les stations de traitement sur un calendrier prévisible de remplacement.
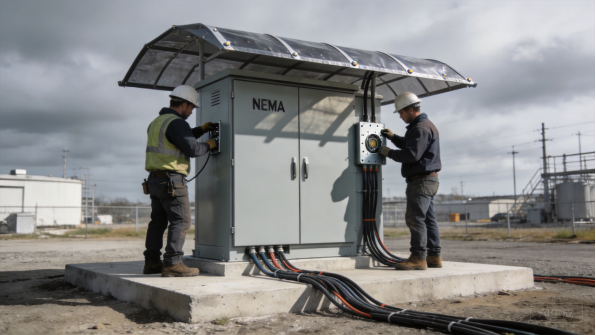
Figure 8 : Des techniciens installent une armoire de commande classifiée sur un site extérieur.
Utilité publique : armoires extérieures NEMA 3R
Un fournisseur de services publics avait besoin d’armoires extérieures NEMA 3R pour des disjoncteurs de sectionnement le long d’un réseau de distribution, avec pare-pluie, dispositions pour cadenas et une spécification de revêtement garantissant une résistance aux années d’exposition au soleil et à l’humidité. Les armoires étaient standardisées sur l’ensemble du territoire de service afin que les équipes puissent intervenir sur n’importe quel site avec les mêmes pièces de rechange.
Les premiers articles ont été testés contre la pluie et le revêtement a été vérifié, et les lots de production ont été expédiés en cartons palettisés avec les certificats de revêtement pour les dossiers du fournisseur de services. La standardisation a réduit les stocks de pièces de rechange du fournisseur de services et simplifié la formation des équipes, et le programme se poursuit avec des réapprovisionnements annuels. Pour le fournisseur, les preuves de certification documentées étaient une exigence d’approbation, non une option supplémentaire.
Le fournisseur de services a également demandé des pare-pluie et des joints de porte de rechange avec chaque commande, que l’usine emballe sous forme de kits d’intervention étiquetés.
Transformation alimentaire : armoires pour lavage
Un fabricant d’équipements de transformation alimentaire avait besoin d’armoires inoxydables NEMA 4X pour des lignes certifiées lavage, avec des coutures étanches, des surfaces inclinées et des fenêtres d’inspection aux postes de remplissage. La spécification exigeait de l’acier inoxydable grade 304, un apport de chaleur contrôlé lors des soudures et une qualité de surface conforme aux exigences d’hygiène de l’usine.
Les premiers articles ont été inspectés pour la qualité des soudures et l’état de surface, et les lots de production ont été livrés avec la même documentation. Les armoires ont réussi les essais de lavage du client, et le programme s’est étendu à une deuxième ligne avec des positions de fenêtre modifiées. Cette collaboration a démontré comment l’expertise en acier inoxydable et la rigueur de finition créent des affaires répétées dans les machines alimentaires et d’emballage.
Une seconde révision a ajouté une fenêtre de_visualisation à un poste de remplissage, produite sur la même plateforme sans modifier la classification de l’armoire ni l’approche d’étanchéité.
Résumé et prochaines étapes
Points clés
Les armoires NEMA sont des produits définis par leur classification : le numéro de type détermine la protection environnementale, et chaque décision de construction, du matériau au joint en passant par le loquet de porte, doit garantir cette classification sur chaque unité. Le choix du matériau détermine le coût et les performances, depuis l’acier laminé à froid pour les armoires Type 12 intérieures jusqu’à l’inoxydable pour les environnements de lavage Type 4X, et les finitions et joints doivent être spécifiés pour l’environnement réel plutôt que supposés. La difficulté de production se concentre sur l’ajustement des portes, la compression des joints et la validation de la classification, qui sont précisément là où les fabricants expérimentés se distinguent.
Les délais suivent un parcours prévisible : examen d’ingénierie en quelques jours, prototypes en une à trois semaines, outillage de procédé en une à deux semaines, et production en trois à cinq semaines par lot. Le partage des prévisions et une documentation claire maintiennent ce parcours stable. Les acheteurs qui arrêtent le type NEMA, le matériau et les exigences d’essai avant le devis auront des programmes plus fluides que ceux qui découvrent leurs exigences lors de la première installation sur site.
Pourquoi XHX Metal
XHX Metal est un fabricant français de tôlerie propriété privée situé à Dongguan, en Chine, avec une usine de 2 000 mètres carrés, environ 30 employés et une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des armoires sur mesure, des armoires, des capots et des pièces usinées pour les clients exportateurs avec un emballage conçu pour le fret maritime. Deux machines de découpe au laser à fibre de 6 kW, des plieuses CNC, des soudures TIG et MIG, et une ligne de finition couvrent l’ensemble du procédé sous un même toit.
L’entreprise accompagne les acheteurs de l’examen de conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne les essais étanches, l’essai au brouillard salin et la vérification dimensionnelle lorsque cela est requis. Pour les programmes de fabrication d’armoires NEMA, les acheteurs peuvent consulter les services de fabrication de tôlerie et pages de produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison pour répondre aux besoins du programme.
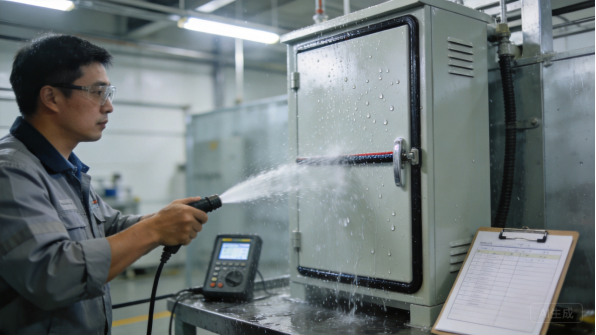
Figure 9 : L’essai d’étanchéité aux projections d’eau valide l’étanchéité des armoires certifiées.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un dessin indiquant le type NEMA, le matériau, la finition, les tolérances et la quantité. Si la conception n’est pas finalisée, envoyez des photos ou des esquisses de l’équipement que l’armoire doit abriter, de l’environnement dans lequel il sera installé et du volume annuel, et l’équipe d’ingénierie vous recommandera une conception réalisable et conforme au indice NEMA pour votre programme de fabrication d’armoires NEMA. Le parcours typique est le suivant : examen d’ingénierie, devis, prototype, inspection de premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme d’armoire NEMA, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, une armoire certifiée passe du dessin à la production en quelques semaines, avec une étanchéité et un ajustement qui tiennent sur le terrain.
Que demander à un fabricant
Avant de passer commande, posez trois questions au fabricateur : quels types NEMA il produit régulièrement, comment il valide l’ajustement des portes et l’étanchéité des joints d’étanchéité sur les premières pièces, et quels tests d’étanchéité à l’eau, à la poussière et aux revêtements il peut documenter. Les réponses révèlent si l’atelier traite les armoires notées comme des produits d’ingénierie ou comme de simples boîtiers métalliques.
Confirmez également l’expérience en construction inox, en sélection des joints d’étanchéité et en documents de conformité, car ces détails déterminent si une armoire réussit l’inspection et résiste à son environnement. Un fabricateur qui indique les méthodes d’essai et les critères d’acceptation dans son devis traite la cotation comme faisant partie intégrante du produit, et c’est un partenaire avec qui il vaut la peine de concevoir une ligne d’équipements.