1. Produktübersicht: Was sind kundenspezifische industrielle Geräteschränke
1.1. Definition der Produktfamilie
Ein industrielles Geräteschrankgehäuse ist ein aus Metall gefertigtes Gehäuse, das elektrische, elektronische, pneumatische und mechanische Bauteile in einer Maschine, einer Produktionslinie, einem Stromverteilungsnetz oder einem separaten Gerät schützt. Es hält Personen von spannungsführenden Teilen fern, schirmt empfindliche Komponenten vor Staub und Wasser ab, bietet Halteplatten und Kabeldurchführungen und verleiht dem fertigen Produkt ein professionelles, einheitliches Erscheinungsbild. Im Blechbau umfasst die Familie bodenstehende Schaltschränke, Wandschränke, Maschinenverkleidungen, Operator-Konsolen, Verbindungsboxen, EMV-Gehäuse, Batterieschränke und Außenkioske. Auf alle gilt dieselbe ingenieurtechnische Logik: Flachbleche werden zu präzisen Paneeles zugeschnitten und geformt, zu einem steifen Rahmen verbunden, Türen und Beschläge ergänzt sowie die Oberfläche für den Einsatzort der Geräte fertiggestellt.
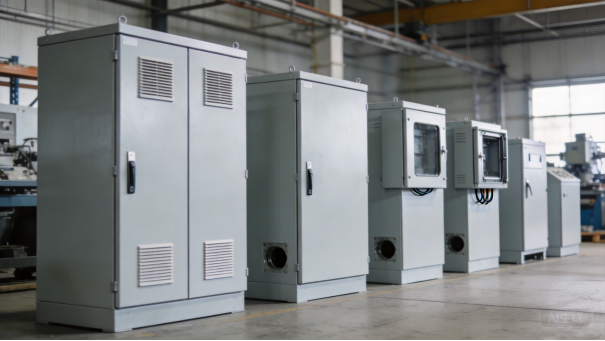
Kundenspezifische Blech-Geräteschränke in Ausführung als bodenstehender Schrank, Wandschrank und Maschinenverkleidung.
1.2. Aufbau eines Gehäuses
Die meisten Gehäuse bestehen aus denselben Grundbauteilen. Ein typischer Schrank umfasst eine Rückwand, zwei Seitenwände, ein Oberteil sowie einen Sockel, dazu eine oder mehrere Türen mit Scharnieren und Schlössern. Innerhalb tragen eine Montageplatte oder Hutschiene die Komponenten, während Kabelverschraubungen, Bügelplatten und Ausschlaglocher Strom- und Signalleitungen durch die Wände führen. Die Belüftung erfolgt über Lamellen, Ventilatoren mit Filtern, Belüftungsöffnungen oder Wärmeaustauscher-Anschlüsse, die Abdichtung durch Dichtungen, Falzverbindungen und Schweißnähte. Erdungsschrauben, Potentialausgleichspunkte und leitfähige Beschichtungen verbinden jedes Paneel mit dem Schutzleiter. Eine kleine Wandschaltbox kann zwanzig gefertigte Teile enthalten; ein großer Außenschrank mit Türen, Dichtungen, Montageplatten, Kabelmanagement und Zubehör kann mehr als zweihundert Teile umfassen.
1.3. Vom Standardgehäuse zum Kundensystem
Standardgehäuse lösen Standardprobleme, aber die meisten Kunden benötigen individuelle Größen, Ausschnitte, Türstile und Layouts. Die Sonderanfertigung beginnt mit einem 3D-Modell und einer 2D-Zeichnung: Außenabmessungen, Blechstärke, Türöffnungsrichtung, Position der Montageplatte, Kabeldurchführungen, Lüftungsschlitz- und Lüfterausschnitte, Öffnungen für Display und Tasten, Verschlussarten, Farbe, Oberfläche und Siebdruckmarkierungen. Der Hersteller wandelt die Zeichnung in flache Laser-Schneidmuster um, biegt sie in Form, schweißt oder befestigt den Rahmen und veredelt die Oberfläche. DFM (Design for Manufacturability) ist der Punkt, an dem sich ein guter Hersteller bewährt, weil er Details aufdeckt, die auf dem Papier kostengünstig zu ändern sind, nach dem Zuschnitt jedoch teuer: Biegeradien, Loch-zu-Kanten-Abstände, Schweißzugang, Dichtungsnutgrößen und Toleranzen, die das Material tatsächlich einhalten kann.
1.4. Warum die Qualität eines Gehäuses im Moment der Ankunft beurteilt wird
Das Gehäuse ist das Erste, was ein Monteure berührt, und das Letzte, was ein Produktteam kontrolliert – daher wird seine Qualität sofort beurteilt. Türen müssen sich leicht öffnen und ruckelfrei schließen, Paneele müssen mit gleichmäßigen Fugen bündig anliegen, Scharniere und Schlösser müssen auch nach Jahren des Gebrauchs einwandfrei funktionieren, und die pulverbeschichtete Oberfläche muss Werkzeugen, Gabelstaplern und Witterung standhalten. Abmessungen sind noch entscheidender: Wenn die Bohrungen der Montageplatte nicht positionsgenau sind, kann der Kunde seine eigene Elektronik nicht zusammenbauen; wenn Tür-Ausschnitte zu groß sind, lecken die Dichtungen und die IP-Schutzklasse wird nicht erreicht. Toleranzen, die auf einer Zeichnung einfach aussehen – etwa 0,5 mm an Befestigungspunkten oder 0,2 mm an der Scharnierbeschlagung – werden über Zuschnitt, Biegen, Schweißen und Beschichten zu echten Herausforderungen.
1.5. Individuelle Anpassung und das OEM-Partnermodell
Individuelle Anpassung ist ebenfalls ein Geschäftsmodell. OEM- und ODM-Marken bringen eigene Steuerungssysteme, Software oder Branding mit und benötigen einen Metallpartner, der Gehäuse in ihrer Farbe, mit ihren Ausschnitten und nach einem Plan produzieren kann, der zu Produktlaunches passt. XHX Metal, die englische Marke der Guangdong Xinghaoxin Technology Co., Ltd., ist ein privat geführtes Blechverarbeitungsunternehmen in Dongguan mit einer 2.000 Quadratmeter großen Fabrik, etwa dreißig Mitarbeitern, zwei Faserlaser-Schneidanlagen zu je 6 kW, CNC-Biege- und Schweißanlagen, einer automatischen Entgratungsstraße, CNC-Bearbeitung und einer Jahreskapazität von etwa 500.000 Teilen. Das Unternehmen produziert und verarbeitet Blechgehäuse für Automatisierung, Energieversorgung, Telekommunikation, Medizintechnik und allgemeine Industrieausrüstungen. Die folgenden Abschnitte erläutern, wie Gehäuse eingesetzt werden, welche Materialien sich für welche Aufgaben eignen, warum die Produktion schwieriger ist, als es scheint, was ein realistischer Liefertermin ist und was frühere Projekte lehren.
2. Nutzungseigenschaften: Wie Gehäuse im Einsatz performen
2.1. Produktionshallen und Fertigungsstraßen
Auf einer Produktionshalle ist ein Gehäuse eine Arbeitsstation, kein Schrank in einem sauberen Büro. SPS, Frequenzumrichter, Relais, Netzteile und Klemmenblöcke befinden sich in Schaltschränken, die neben Maschinen platziert sind, wo Vibration, Staub, Ölnebel, Temperaturschwankungen und gelegentliches Wasser beim Reinigen normal sind. Das Gehäuse muss quadratisch bleiben, damit Türen richtig sitzen, Flüssigkeiten von den Klemmen fernhalten und Wartungspersonal schnelle Zugänge ermöglichen. Ein maschinell gefertigter oder geschweißter Rahmen widersteht Vibrationen besser als eine leichte gekantete Box, und Dichtungsleisten an den Türen verhindern, dass sich Staub auf Kontakten ansammelt. Kabeldurchführungen sollten zum tatsächlichen Leitungs- oder Pressfitting-System vor Ort passen, denn ein Kunde, der vor Ort Löcher bohren muss, beschädigt normalerweise die Beschichtung und macht den Schutzart-Zertifikat ungültig.
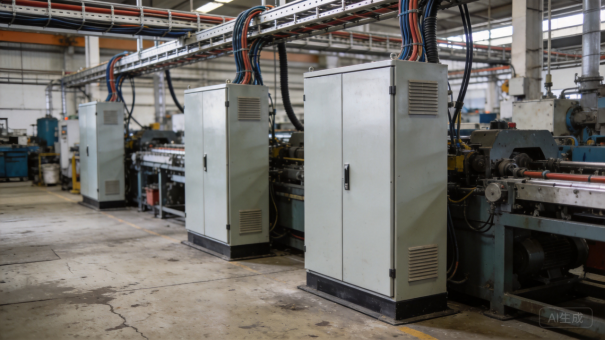
Pulverbeschichtete Stahlschränke installiert neben Produktionsanlagen auf einer echten Produktionshalle.
2.2. Stromverteilung und Elektroräume
Stromverteilung stellt unterschiedliche Anforderungen. Schalt- und Schaltschränke tragen Leitungen, Schutzschalter, Schütze, Messgeräte und Kabel, die warm werden und bei Fehlerbedingungen Lichtbögen bilden können. Das Gehäuse muss elektrische Trennung, ausreichende Warerraumfreiheit, angemessene Belüftung oder Kühlung sowie Barrieren bereitstellen, die den lokalen elektrischen Sicherheitsvorschriften entsprechen. Elektrische Räume in Gebäuden sind in der Regel sauberer als Produktionsflächen, aber da die Geräte kontinuierlich laufen, ist Wärmeentwicklung ein ständiges Problem. Planer spezifizieren gelochte Türen, Dachventilatoren oder klimatisierte Gehäuselösungen für Hochleistungsschränke und legen Kabeldurchführungen so fest, dass Kabel nicht an scharfen Kanten anliegen. Die Oberfläche muss zudem flammhemmend und bei Betriebstemperatur stabil sein, weshalb industrielle Gehäuselösungen üblicherweise pulverbeschichtet statt als blankes oder gestrichenes Metall ausgeführt werden.
2.3. Automatisierung, Telekommunikation und Dateninfrastruktur
Automatisierungs- und Kommunikationssysteme erweitern die Anforderungen um Signalintegrität, Erdung und Kabelmanagement. Frequenzumrichter erzeugen Wärme und elektromagnetische Störungen, daher sind Gehäuselösungen für Umrichter häufig mit Kühlventilatoren, EMV-Abschirmung und einer sorgfältigen Trennung von Strom- und Signalkabeln ausgestattet. Netzwerk- und Telekommunikationsanlagen benötigen strukturierte Kabeltrassen, Aussparungen für Patchfelder sowie Regale oder Ablageböden im Schrank. Erdung ist kein Detail: Jedes Türblatt, jedes Panel und jede interne Schiene sollte verbunden sein, damit Berührungsspannungen niedrig bleiben und die elektromagnetische Verträglichkeit verbessert wird. Einige Kunden spezifizieren leitfähige oder EMV-beschichtete Innenflächen, Dichtungen an Türfugen und gefilterte Belüftung zur Reduktion abgestrahlter Störungen. Bei diesen Projekten muss die Gehäusekonstruktion mit den elektrischen Zeichnungen des Kunden abgestimmt sein und darf nicht isoliert entwickelt werden.
2.4. Außenbereich und raue Umgebungen
Außengehäuse unterliegen den höchsten Beanspruchungen. Sie sind Sonne, Regen, salziger Luft, Temperaturschwankungen, Insekten und teilweise Vandalismus ausgesetzt, weshalb Schutzart, Dichtungsmaterial, Befestigungsteile und Oberflächenschutz jeweils eine Stufe angehoben werden. Übliche Spezifikationen reichen von IP54 bis IP66 nach IEC 60529, mit gedichteten Türen, edelstahl- oder verzinkten Befestigungselementen, Ablaufbohrungen und Sonnenschutz für Anwendungen bei direkter Sonneneinstrahlung. Bei starker Korrosionsbelastung kommt verzinkter oder edelstahl zum Einsatz, während Aluminium für Küstenstandorte geeignet ist, bei denen ein geringeres Gewicht erforderlich ist. Eine UV-beständige Pulverbeschichtung verhindert das Verblassen der Farbe, und mitfesthaltende Schrauben oder abschließbare Beschläge schützen den Zugang. Ein Feldausfall im Außenbereich ist kostspielig zu beheben, daher sollte das Beanspruchungsprofil bereits vor den Entscheidungen zu Material und Oberflächen finish in der Spezifikation festgehalten werden.
2.5. Anwendung in Spezifikation umsetzen
Die praktische Lehre lautet, dass die Nutzung vor der Fertigung dokumentiert werden sollte. Fragen Sie nach dem Installation des Gehäuses, ob es sich um eine Innen- oder Außenanwendung handelt, wie hoch Temperatur und Luftfeuchtigkeit am Standort sind, ob Reinigungsstrahlwasser oder Salznebel auftreten, wie viel Wärme die Baugruppen abgeben, wie die Kabel eingeführt werden, von welcher Seite Techniker Zugang benötigen und welche Schutzart das Endprodukt erfüllen muss. Jede Antwort verändert die Konstruktion: Ein Gehäuse für Innenraumanlagen kann einfache Belüftungsöffnungen verwenden, während ein Telekommunikations-Schaltschrank für den Außenbereich Dichtungen, Lüfter mit Filtern und Edelstahlbefestigungsteile benötigt. Wenn die Nutzung bereits in der Konstruktionsphase klar definiert ist, fallen die Entscheidungen zu Material, Verfahren und Lieferfrist leichter, und das gelieferte Gehäuse erfüllt die Erwartungen des Käufers.
3. Materialauswahl: Den richtigen Blechwerkstoff für den Einsatzzweck wählen
3.1. Kaltgewalzter Stahl: Das Arbeitspferd
Kaltgewalzter Stahl ist das Arbeitspferd der industriellen Gehäusefertigung. Das Walzen bei Raumtemperatur erzeugt eine glatte Oberfläche, gleichmäßige Wanddicke und gute Maßgenauigkeit, was ihn ideal für präzises Biegen und lackierte Produkte macht; Werkstoffnummern wie SPCC und DC01 kommen in Paneele, Türen und Rahmen zum Einsatz. Er verfügt über hohe Festigkeit und hervorragende Umformeigenschaften, sodass er sich ohne Rissbildung zu komplexen Profilen biegen lässt, und er schweißt sauber mit standardisierten MIG-, TIG- und Laserverfahren. Seine Schwäche ist die Korrosion: Unbehandelter kaltgewalzter Stahl rosted schnell, sodass jeder Teil einer vollständigen Vorbehandlung und Pulverbeschichtung unterzogen werden muss und Kratzer in der Beschichtung nachlackiert werden müssen. Für lackierte Innenraumanlagen bietet er in der Regel die beste Balance zwischen Leistung und Kosten.
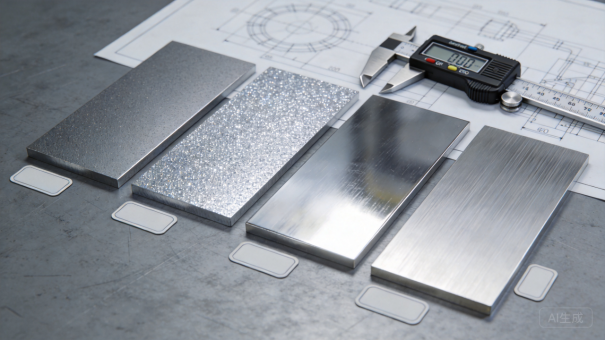
Materialproben aus Stahl, Edelstahl und Aluminium mit Dickenmessgeräten.
3.2. Verzinkter und vorlackierter Stahl
Galvanisierter Stahl ist Stahl, der mit einer Zinkschicht geschützt wird, normalerweise durch Feuerverzinkung, und er wird gewählt, wenn Korrosionsbeständigkeit wichtiger ist als eine perfekt glatte Lackieroberfläche. Er ist üblich für interne Halterungen, Rückplatten, Outdoor-Rückwände und Gehäuse, die eine zweite Pulverbeschichtung erhalten. Die Bearbeitung erfordert Sorgfalt: Scharfe Biegungen können die Zinkschicht rissig machen oder ablösen, daher sollten Biegeradien großzügig bemessen sein; das Schweißen erzeugt Zinkdämpfe und erfordert Belüftung, und Schweißzonen sollten gereinigt und nachbeschichtet werden. Prellackierter Stahl ist eine Alternative für einfache Bauteile, bei der die Fertigungsbuchung Coil oder Blech bereits in der gewünschten Farbe vorgelackert kauft und die Finish-Linie überspringt, aber Schnittkanten benötigen bei Outdoor-Einsatz weiterhin Kanten Protection oder Retusche.
3.3. Edelstahl: Selektive Ups
Edelstahl dient den rauesten Umgebungen. Die Sorten 304 und 316 bilden eine selbstheilende Chromoxid-Schicht, die Feuchtigkeit, Chemikalien und Salz widersteht, und 316 fügt Molybdän für Küsten-, Lebensmittel- und Pharmazieeinsatz hinzu. Es ist schwerer, schwerer zu schneiden und zu biegen und teurer, sodass es selektiv eingesetzt wird: Outdoor-Küsten-Schränke, Waschanlagen-Geräte, Lebensmittelverarbeitungs-Linien, medizinische Geräte und sichtbare Beschläge wie Scharniere, Schlösser und Befestigungen. Edelstahl verfestigt sich auch durch Verformung, daher müssen Werkzeug und Biegeradien an die Sorte angepasst werden. Der Preisunterschied wird normalerweise gerechtfertigt, wenn ein Feldausfall teuer wäre, aber unnötiger Edelstahl erhöht die Kosten ohne Mehrwert in einer trockenen Innenraumumgebung.
3.4. Aluminium: Leicht und korrosionsbeständig
Aluminium geht den umgekehrten Weg: Es wiegt etwa ein Drittel so viel wie Stahl, widersteht von Natur aus Korrosion und lässt sich in Legierungen wie 5052 und 6061 gut formen und schweißen. Es ist beliebt für tragbare Geräte, Batteriegehäuse, Leistungselektronik und Gehäuse, die gehoben, an der Wand montiert oder kostengünstig versandt werden müssen. Aluminium leitet Wärme besser als Stahl, was bei manchen thermischen Auslegungen hilfreich ist, und es ist von Natur aus leitfähig, was die Erdung und EMV-Leistung unterstützt. Die Nachteile sind eine geringere Festigkeit bei gleicher Stärke, weichere Oberflächen, die leichter zerkratzen und einbeulen, sowie eine höhere Hitzeempfindlichkeit beim Schweißen. Obwohl Aluminium typischerweise dicker spezifiziert wird als Stahl, ist der finale Gewichtsunterschied real, jedoch geringer, als der Dichteunterschied nahelegen würde.
3.5. Materialstärke, Oberfläche und Kosten
Die Blechdicke ist die zweite Dimension bei der Materialauswahl. Kleine wandmontierbare Gehäusedosen werden typischerweise aus 1,0 bis 1,2 mm Material gefertigt, Maschinengehäuse aus 1,2 bis 1,5 mm, Bodenstellen aus 1,5 bis 2,0 mm, während Montageplatten und schwere Bauteile ab 2,0 bis 3,0 mm oder mehr liegen. Die Steifigkeit ergibt sich aus Biegeprofilen, Laschen und Versteifungen ebenso wie aus der Materialstärke, daher lässt ein guter Konstrukteur die Geometrie die Tragfähigkeit übernehmen und verwendet nur dort schwerere Bleche, wo Last, Türgewicht oder IP-Dichtheit dies erfordern. Die Oberflächengüte rundet die Entscheidung ab: Zinkphosphat-Vorbehandlung plus Polyester-Pulverbeschichtung ist der Standard für Industriegehäuse im Innenbereich, während Außenkonstruktionen ggf. Grundierung, UV-beständige Farbe, leitfähige Innenauskleidung oder Salzsprühnebeltest benötigen. Die Kosten sind stets für fertig bearbeitete Bauteile zu vergleichen, da Dichte, Verschnitt, Bearbeitungszeit und Oberflächenbehandlung den Endpreis bestimmen.
4. Produktionsaufwand: Präzision, Wärme und Toleranzsteuerung
4.1. Laserschneiden: Wo die Präzision beginnt
Die Produktion beginnt mit dem Laserschneiden. XHX Metal setzt zwei 6-kW-Faserlasergeräte ein, die Platten, Türen und Halterungen mit einer Positioniergenauigkeit von ca. 0,01 mm zerspanen, die Teile verschachteln, um Material zu sparen, und Kanten erzeugen, die noch entgratet werden müssen. Der Schneidschritt ist die Grundlage des gesamten Produkts: Wenn eine Montageloch-position auf dem flachen Zuschnitt falsch liegt, pflanzt sich der Fehler durch das Biegen und die Montage fort und kann ein optisch einwandloses Gehäuse in Ausschuss verwandeln. Die Schnittqualität beeinflusst auch das Erscheinungsbild, da lasergeschnittene Kanten an Türen, Belüftungsöffnungen und Aussparungen sichtbar sind. Die Schnittgeschwindigkeit muss gegen Kantenrauhigkeit, Nasenbildung und die wärmeeinflusste Zone abgewogen werden, insbesondere bei Edelstahl und Aluminium, deren Verhalten sich von Baustahl unterscheidet.
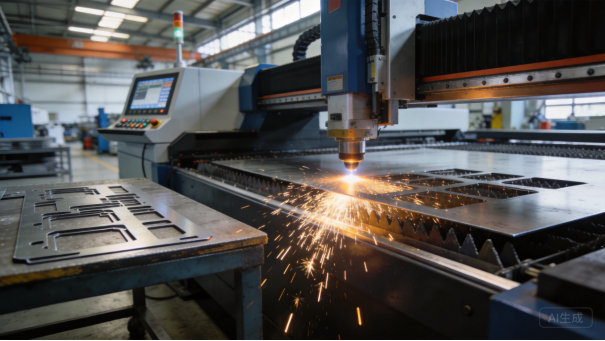
Faserlaser-Gesenkschneiden von Gehäus Depan aus Stahlblech.
4.2. CNC-Biegen: Winkel und Wiederholgenauigkeit
Die CNC-Biegemaschine wandelt flache Zuschnitte in dreidimensionale Blechgehäuse um. Der Bediener muss Biegeverzug, Federungsausgleich, Materialstärke, Faserrichtung und Werkzeugradius berücksichtigen, und die Maschine muss denselben Winkel über die gesamte Charge hinweg wiederholen. Ein um 0,3 Grad abweichender Biege Winkel verändert den Spalt zwischen Tür und Rahmen; ein zu kleiner Biegeradius risst die Verzinkung oder erzeugt Spannungsrisse beim Edelstahl. Da Gehäuse auf gebogenen Kanten für die Steifigkeit, Türrahmen und Dichtsitzflächen angewiesen sind, gehört das Biegen zu den wertvollsten Prozessen der Werkstatt. Erstmustprüfungen umfassen Flanschlänge, Biege winkel, Loch-zu-Biegefugen-Abstand undOverall-Winkeligkeit, und jede Schicht überprüft die Einstellung vor Serienstart.
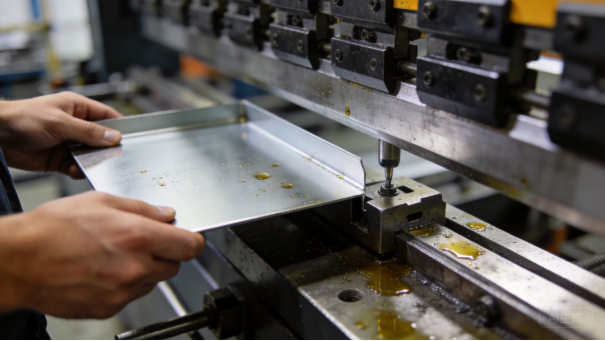
CNC-Pressbiegemaschine beim Formen einer Blechgehäuseplatte.
4.3. Schweißen und Verformungskontrolle
Schweißen ist der risikoreichste Schritt bei der Gehäusefertigung. Rahmen, Montageplatten und Verstärkungsstreben werden mit WIG-, MAG- oder Laserschweißen verbunden, und Wärme versucht stets, das Metall zu verformen; lange Platten sind besonders anfällig, da das Schweißen einer Seite die gesamte Struktur aus dem Rechten ziehen kann. Die Lösung ist ein kontrollierter Prozess: spezielle Vorrichtungen, Punktieren, eine definierte Schweißreihenfolge und abwechselndes Wechseln der Seiten, damit sich die Wärme ausgleicht. XHX schweißt Verbindungen in fester Reihenfolge und prüft dann Diagonalen und Winkeligkeit jedes Rahmens. Aluminium erfordert noch mehr Sorgfalt, da es Wärme schnell leitet und in Schweißnähe erweicht, weshalb Schweißstrom, Füllmaterial und Kühlung genau gesteuert werden. Wenn ein Rahmen nach dem Schweißen nicht rechtwinklig ist, kann kein Nachbearbeitungsprozess dies korrigieren.
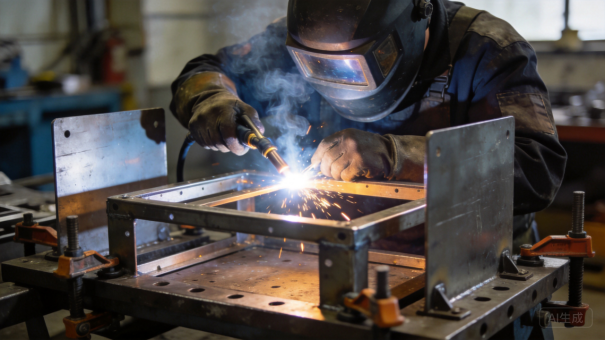
WIG-Schweißen und Rahmenmontage auf einer speziellen Vorrichtung.
4.4. Befestigung, Montage und Beschläge
Montage fügt eine weitere Präzisionsebene hinzu. Montageplatten und DIN-Schienen werden mit Einschweißmuttern, PEM-Befestigungen, Nieten oder Bolzen fixiert, und jeder Gewindepunkt muss so positioniert sein, dass die Komponenten des Kunden ohne Unterlegscheiben passen. Türen hängen an Scharnieren, die mit dem Rahmen fluchten müssen, Schlösser müssen mit den Aufnähmplatten übereinstimmen, und Dichtungen müssen in ihren Nuten sitzen, ohne sich zu wölben. Erdungskontinuität muss über jedes Metallteil bestehen, was Bonding-Laschen, Stern-Scheiben oder leitfähige Beschichtungen an den richtigen Stellen erfordert. Einige Gehäuse erhalten zusätzliche EMC-Federkontaktleisten, gefilterte Belüftungsgitter und eingepresste Befestigungselemente. Ein Fehler von einem Millimeter kann dazu führen, dass eine Tür klappert oder eine Dichtung undicht wird, daher wird die Passgenauigkeit der Beschläge ebenso sorgfältig geprüft wie die Blechteilemaße.
4.5. Beschichtung, Maskierung und Inspektion
Die Oberflächenbehandlung macht die Schwierigkeiten sichtbar. Pulverbeschichtung fügt eine haltbare Schicht hinzu, verändert aber auch die Abmessungen: Beschichtung um Gewindelöcher, Erdungspunkte und Dichtungsnuten kann verhindern, dass die Befestigungselemente passen, daher werden diese Bereiche maskiert und die Teile aufgehängt, um Ansammlung in Ecken zu vermeiden. Die Qualität der Vorbehandlung bestimmt die langfristige Haftung, und Filmschichtdicke, Farbe und Textur werden gemäß der Spezifikation überprüft. Nach der Beschichtung wird jede Charge auf Abmessungen, Türpassform, Oberflächenqualität und Funktion der Befestigungselemente überprüft. XHX führt bei jedem neuen Design eine Erstmusterprüfung durch und eine Vollinspektion aller sichtbaren und funktionellen Merkmale und dokumentiert die Ergebnisse, damit eine Charge auf ihr Materialzertifikat zurückgeführt werden kann. Produktion ist auch ein Terminplanungsproblem: Schneiden ist schnell, Biegen ist mittelmäßig, Schweißen ist langsam, und Oberflächenbehandlung ist der Engpass, daher werden Aufträge so sortiert, dass die Paneele ohne Wartezeit fließen.
5. Lieferfrist: Von der Zeichnung zum versandfertigen Gehäuse
5.1. Realistische Zeitpläne
Lieferfrist ist normalerweise die zweite Frage, die ein Käufer stellt, nach dem Preis, und sie hat die meisten Variablen. Ein völlig neues Gehäusedesign benötigt normalerweise vier bis acht Wochen von genehmigten Zeichnungen bis zur gelieferten Produktion, einschließlich eines Erstmusters. Eine Wiederholungsbestellung eines etablierten Designs kann in zwei bis vier Wochen verschifft werden. Der tatsächliche Zeitplan hängt vom Design, Material, Oberflächenbehandlungsprozess, Bestellmenge und Versandmethode ab, daher geben die untenstehenden Stufen eine praktische Aufschlüsselung statt einer einzelnen magischen Zahl. Käufer, die mit einer vollständigen Zeichnung und einem klaren Genehmigungsprozess beginnen, erhalten ihre Gehäuse konsequent schneller als Käufer, die mit einer Skizze beginnen.
5.2. DFM-Prüfung und Materialbeschaffung
Der Zyklus beginnt mit Designprüfung und Angebot. Wenn XHX Metal ein 3D-Modell und eine 2D-Zeichnung erhält, prüft das Engineering-Team Material, Dicke, Biegeradien, Lochmuster, Toleranzen, Oberflächenbehandlungen, Befestigungselemente und IP-Anforderungen und markiert alles, was schwer zu produzieren ist; diese DFM-Prüfung dauert einen bis drei Werktage. Die Materialbeschaffung folgt, mit Standard-Stahl kaltgewalzt, verzinktem Stahl und gängigen Aluminiumlegierungen, die von lokalen Lieferanten in ein bis drei Werktagen verfügbar sind. Sonderbestellungen, wie Edelstahl mit Hüttenzeugnissen, kundenspezifische vorgepaintete Spulen oder exotische Legierungen, benötigen länger. Da sich Metallpreise bewegen, enthält das Angebot eine Materialgültigkeitsdauer, und die Spezifikation sollte bei Bestellung eingefroren werden.
5.3. Prototyp und Erstmuster
Der Prototyping folgt als Nächstes. Für ein neues Gehäusedesign fertigt XHX einen Erstprobenkörper innerhalb von ein bis zwei Wochen nach Materialentrée, einschließlich laser- und umgeformten Blechen, geschweißter und entgrateter Rahmen sowie normalerweise einer Probe-Pulverbeschichtung, sodass der Kunde Maße, Farbe, Oberflächenstruktur und Passform überprüfen kann. Spezielle Biegewerkzeuge, Umformwerkzeuge oder Schweißvorrichtungen erhöhen den Zeitraum um einige Tage bis zwei Wochen. Die Freigabe des Erstprobenkör durch den Kunden ist das Startsignal für die Serienfertigung; Änderungen in dieser Phase verlängern den Zeitplan, weshalb eine vollständige Zeichnung Geld und Wochen spart. Der Erstprobenbericht sollte gemessene Abmessungen, Fotos, Beschichtungsprüfungen und jegliche Abweichungen zur Freigabe enthalten.
5.4. Fertigung und die Engpass-Finishingschritt
Die Serienfertigung läuft in Chargen ab. Bei 50 bis 1.000 Gehäusen dauert die Fertigung in der Regel ein bis drei Wochen, abhängig von der Prozessanzahl und der Finish-Kapazität. Die Fabrik sequenziert Schneiden, Biegen, Schweißen, Entgraten und Oberflachenbehandlung so, dass die Teile ohne Wartezeit fließen, und die QA prüft das erste und letzte Teil jeder Schicht, um Abweichungen früh zu erkennen. Zwei Laserschneidmaschinen und mehrere Pressebiegemaschinen bedeuten, dass eine einzelne Wartungsmaßnahme nicht eine Bestellung stoppt. Die Pulverbeschichtung ist der Engpass: Reinigen, Vorbehandlung, Sprühen und Aushärten dauern länger als Schneiden und Biegen, und das Maskieren für Gewindelöcher und Erdungspunkte fügt Stunden hinzu. Der Umfang ist ebenfalls relevant, da einige Käufer rohteile beziehen, während andere vollständig montierte Schaltschränke mit Türen, Scharnieren, Schlössern, Montageplatten, Dichtungen und Erdungssätzen erhalten.
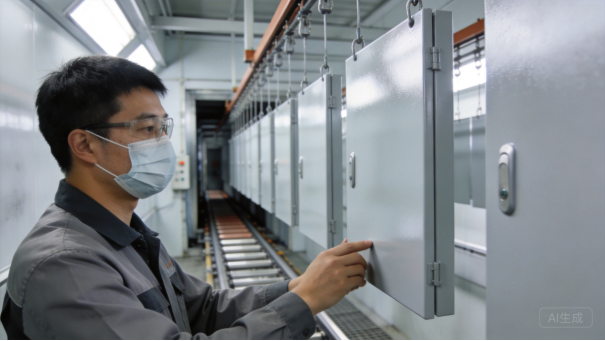
Pulverbeschichtete Gehäusepaneele auf der Finish-Linie.
5.5. QC, Verpackung und Versand
Die letzten Tage sind Qualitätskontrolle und Verpackung. XHX prüft Maße, Rechtwinkligkeit, Türpasform und Oberflächenqualität, bereitet Packlisten und Materialzertifikate vor und schützt Gehäuse mit Eckschützern, Folie und Versteifungen, sodass sie den Frachttransport überstehen. Von Dongguan aus dauert Luftfracht nach Nordamerika oder Europa etwa drei bis sieben Tage, während Seefracht zu einem Haupthafen drei bis fünf Wochen plus Zoll und innerstaatliche Zustellung dauert. Die Pünktlichkeitsquote des Unternehmens liegt bei 93,1 Prozent auf der Alibaba International Platform. Praktischer Rat für Käufer: Das Design einfrieren, die Erstprobe schnell freigeben und zusätzliche Türen, Dichtungen oder Montageplatten mit der Hauptcharge bestellen, da eine kleine Nachbestellung später viel mehr kostet.
6. Vergangene Fälle: Gehäuseprojekte, die wir gebaut haben
6.1. Wie man diese Fälle liest
Projektmuster zeigen, wie Nutzung, Materialien, Produktionsaufwand und Lieferzeit zusammenwirken. Da Kundenvertraulichkeit zum Service von XHX Metal gehört, werden die folgenden Fälle ohne Markennamen beschrieben, entsprechen jedoch echten Gehäuseprojekten, die das Unternehmen in den letzten Jahren gefertigt hat; Mengen und Zeitrahmen stammen aus tatsächlichen Bestellunterlagen. Die Projekte decken verschiedene Regionen, Branchen und Oberflächenbehandlungssysteme ab, um zu veranschaulichen, wie sich derselbe Prozess anpasst. Namen, Zeichnungen und interne Details sind geschützt, doch die ingenieurtechnischen Erkenntnisse werden geteilt, da sie neuen Käufern helfen, bessere Fragen zu stellen.
6.2. Fall 1: Steuerschränke für einen europäischen Automatisierungsintegrator
Ein europäischer Automatisierungsintegrator benötigte standmontierte Steuerschränke für Verpackungsmaschinen mit einem 2,0 mm starken Stahlrahmen, 1,5 mm starken Türen und Panels, Belüftungsöffnungen mit Filtern sowie einer kundenspezifischen RAL-Farbe. Der vorherige Lieferant lieferte Rahmen, die sich während des Schweißens verformten, sodass die Türen nicht bündig passten und der Integrator vor Ort Stunden mit der Anpassung der Hardware verbrachte. XHX konstruierte den Rahmen mit Eckverstrebungen neu, änderte die Schweißreihenfolge zur Wärmeaus平衡 und fügte eine Rechtwinkligkeitsprüfung an der Montageschablone hinzu. Der Musterteil wurde innerhalb von neun Arbeitstagen freigegeben, und 600 Gehäuse wurden über sechs Wochen ausgeliefert. Der Kunde berichtete, dass die Montagezeit spürbar zurückging, da Türen, Scharniere und Montagerahmen ohne Nacharbeit passten.
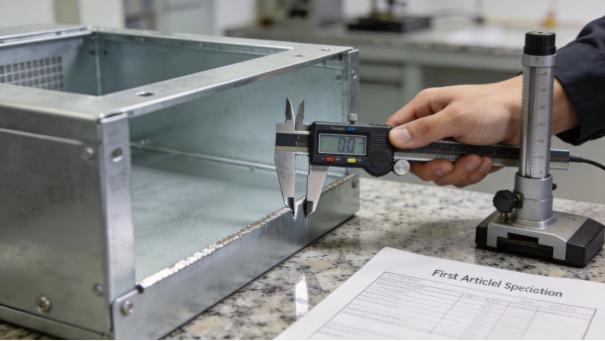
Abschließende Maßprüfung eines fertigen Gehäuses vor der Auslieferung.
6.3. Fall 2: Außengehäuse für Telekommunikation in Südostasien
Ein Telekommunikationsauftragnehmer, der Geräte in einem feucht-tropischen Markt einsetzte, benötigte Außengehäuse mit der Schutzart IP55, mit Dichtungstüren, belüfteten Öffnungen mit Filtern und korrosionsbeständiger Befestigungstechnik. Das Einsatzumfeld umfasste starke Regenfälle, hohe Luftfeuchtigkeit und Salzhaltigkeit in Küstennähe, daher wählte XHX verzinkten Stahl für den Rahmen und interne Bauteile, Edelstahlbefestigungen sowie eine UV-beständige Pulverbeschichtung mit erhöhter Schichtdicke am Unterteil. Die Pilotcharge bestand die Feuchtigkeits- und Salzsprühprüfung, und etwa 1.200 Einheiten wurden in drei Chargen über acht Wochen ausgeliefert. Die Verpackung wurde für den Tropenfrachtverkehr standardisiert: Eckenschutz, feuchtigkeitsbeständiger Folienummantelung und Palettenverspannung minimierten Transportschäden, und kleinere Wandmontagegeräte wurden verschränkt eingebaut, umContainerplatz zu sparen.
6.4. Fall 3: Aluminiumgehäuse für einen Leistungsmaschinen-OEM
Ein OEM von Leistungsgeräten benötigte leichte Aluminiumgehäuse für Steuerungsboxen von tragbaren Generatoren mit guter Wärmeableitung und natürlicher Leitfähigkeit für die Erdung. XHX wählte 5052-Aluminium mit angeformten Flanschprofilen für Steifigkeit, kontrollierte die Schweißreihenfolge, um Verzug an dünnen Blechen zu begrenzen, und führte eine leicht texturierte Pulverbeschichtung für den Außeneinsatz durch. Die Designprüfung vereinfachte mehrere interne Halterungen, wodurch Gewicht reduziert und die Produktionszeit verkürzt wurde. Etwa 800 Gehäuse wurden in monatlichen Chargen ausgeliefert, und der Kunde verwendete dieselbe Rahmengeometrie für drei Produktgrößen, indem er lediglich Tür- und Panel-Ausschnitte änderte.
6.5. Fall 4 und die Erkenntnisse, die wir immer wieder anwenden
Eine Marke von Werkzeugmaschinen wünschte eine Gehäusereihe von kleinen Verteilerkästen bis hin zu großen Bedienschränken mit gleicher Oberfläche, gleichen Scharnieren, Schlössern und einem Erdungskonzept. XHX standardisierte das Scharnierkit, das Schloss, das Dichtungsprofil und das Bohrungsmaß für die Montageplatte über die gesamte Baureihe, was das Werkzeug kostete senkte und nach den ersten Monaten den Stückpreis reduzierte; die Marke erhält nun gemischte Bestellungen mit unterschiedlichen Höhen und Türoptionen. Die konsistenten Erkenntnisse sind einfach: Eine DFM-Prüfung verhindert Montageprobleme, Material und Beschichtung müssen zur Umgebung passen, Schweiß- und Biegekonsistenz machen ein Design reproduzierbar, die Freigabe des Musterteils schützt den Zeitplan, und schnelle Entscheidungen eines Privatunternehmens halten Projekte am Laufen. Die Marke meldet außerdem weniger Reklamationen im Feld, weil die standardisierten Verpackungen für jede Größe der Baureihe getestet wurden.
7. Zusammenfassung: Was Sie vor Projektstart vorbereiten sollten
7.1. Beginnen Sie mit dem Ingenieurpaket
Das Ingenieurpaket ist entscheidend beim Start eines Gehäuseprojekts. Es sollte umfassen: das 3D-Modell und die 2D-Zeichnung, Werkstoffgüte und -stärke, Schutzart, Tür- und Schlossausführung, Montageplatte oder DIN-Schienen-Bestückung, Kabeldurchführungen, Belüftungs- und Lüfterausschnitte, Oberflächengestaltung (Farbe und Struktur), Erdungsanforderungen, Verpackungsmethode sowie Ziervolumen. Bereits eine kurze DFM-Checkliste, die in einer E-Mail beantwortet wird, kann eine Woche Hin- und Herersparen, da Fertigungsentscheidungen von Details abhängen, die auf dem Papier kostengünstig zu ändern sind, nach dem Zuschnitt jedoch teuer. Vor dem Versand der Dateien sollten Sie die wichtigsten Fragen auflisten: Einsatzumgebung, maximale interne Wärmeentwicklung, Kabeltrassenführung und die Zugangsseite reichen in der Regel für den Einstieg aus.
7.2. Normen und Oberflächen
Standards sollten explizit festgelegt sein. Bei den meisten Gehäuseprojekten werden IEC 60529 für IP-Schutzarten, ISO 9001:2015 für Qualitätsmanagement sowie branchespezifische Elektrosicherheitsvorschriften herangezogen, jedoch muss der Käufer die genaue Schutzart, die Prüfbedingungen und die Oberflächenspezifikation bestätigen. Die Zeichnung sollte Pulverbeschichtungsfarbe, Schichtdicke, Struktur, Maskierungsstellen und Erdungskontinuität definieren. Sollte das Gehäuse im Außenbereich oder in Küstennähe eingesetzt werden, müssen Material- und Beschichtungspezifikation vor der Fertigung – nicht erst nach einem Feldausfall – angepasst werden. Ein kurzer Hinweis zur Einsatzumgebung verhindert die teuersten Fehler, und eine schriftliche Forderung nach einem Salzsprühnebel- oder Feuchtesalztest gibt beiden Seiten ein klares Akzeptanzkriterium.
7.3. Das kommerzielle Paket vereinbaren
Das kommerzielle Paket ist ebenso wichtig. Bestätigen Sie die Geltingterm-Bedingung, den Inspektionsstandard, den Zahlungsplan, die Gültigkeitsdauer der Materialpreise sowie die Regeln für Konstruktionsänderungen. Fordern Sie einen Zeitplan für die Erstarticle-Prüfung, eine Erklärung zur Produktionskapazität und eine Liste der Zertifikate an. ISO 9001:2015, CE und die SGS-Prüfung sind hilfreiche Indikatoren, doch der praktische Beweis zeigt sich darin, wie schnell der Lieferant auf eine Zeichnungsfrage antwortet und wie sorgfältig er eine Charge dokumentiert. Ein Lieferant, der seinen Prozess erklärt, ist vertrauenswürdiger als einer, der lediglich ein Lieferdatum zusichert. Die schriftliche Bestätigung des Lieferdatums, der Inspektionspunkte und des Verpackungss Standards beugt Streitigkeiten vor, sobald die Bestellung in der Produktion ist.
7.4. Warum mit XHX Metal arbeiten
XHX Metal eignet sich gut für diese Art von Projekt, da es sich um ein privat geführtes Unternehmen mit zentraler Produktionskontrolle handelt. Der Inhaber und das Engineering-Team können Werkzeugänderungen genehmigen, Materialersetzungen besprechen und ein realistisches Lieferdatum festlegen, ohne Entscheidungen durch eine entfernte Zentrale durchleiten zu müssen. Die Fertigung verfügt über zwei 6 kW Faseroptik-Laser zum Schneiden, CNC-Biege- und Schweißanlagen, eine automatische Gratbearbeitungsstraße, CNC-Bearbeitungsmaschinen sowie eine jährliche Kapazität von 500.000 Teilen, was für mittelgroße Gehäuseprogramme ausreicht und gleichzeitig flexibel für Prototypenserien ist. Das Unternehmen ist auf die Herstellung und Verarbeitung von Blechteilen spezialisiert und versteht daher, wie Zeichenentscheidungen, Werkzeuge und Oberflächenschlüsse sowohl die Qualität als auch den Zeitplan beeinflussen.
7.5. Der nächste Schritt
Der schnellste Weg ist, Ihre Zeichnungen zu senden und um eine DFM-Prüfung sowie ein Angebot zu bitten. XHX Metal kann Materialweg, Oberflächensystem, Produktionsaufwand und realistisches Liefertum innerhalb weniger Werktage bestätigen. Kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder besuchen Sie https://www.xhxmetal.com. Das Werk befindet sich in Nr. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, China. Industriemaschinen werden weiterhin intelligente Gehäuse, engere Toleranzen, besseres Wärmemanagement und schnellere Lieferzeiten fordern, aber die Grundlagen bleiben gleich: quadratische Rahmen, präzise Ausschnitte, zuverlässige Türen, langlebige Oberflächen und termingerechte Lieferung. Genau das liefert ein kontrollierter Blechbearbeitungsprozess, und warum Vorbereitung durch den Ingenieur – nicht Glück – entscheidet, wie schnell ein kundenspezifisches Gehäusprojekt erfolgreich ist.
Über XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) ist ein privat geführtes Blechbearbeitungsunternehmen in Dongguan, Guangdong, China. Das Unternehmen ist spezialisiert auf die Herstellung und Bearbeitung von Blechgehäusen und -teilen für Automatisierung, Energieversorgung, Telekommunikation, Medizintechnik und allgemeine Industrieausrüstung, mit zwei 6 kW Faserlaserschneidmaschinen, CNC-Biegetechnik, TIG-, MIG- und Laserschweißen, einer automatischen Gratierungsanlage, CNC-Bearbeitung und ISO 9001:2015-Qualitätsmanagement.
Kontakt: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com


