IStaffe in metallo sono i laboriosi silenziosi dei prodotti manifatturieri. Tengono i motori in posizione, fissano attrezzature ai muri, rafforzano telai e collegano componenti che non sono stati progettati per toccarsi l’un l’altro. Sebbene una staffa sia spesso il pezzo più piccolo di un assieme, sopporta carichi, controlla l’allineamento e deve adattarsi ai suoi vicini entro frazioni di millimetro, il che rende la produzione di staffe in metallo su misura una disciplina precisa e sorprendentemente esigente. Grand View Research registra una crescita costante nel segmento dei fissaggi e componenti industriali, di cui le staffe fanno parte, trainato dalla domanda di macchinari, costruzioni, automobilistico ed elettronica.
Questa guida segue il percorso completo di un progetto di staffa in metallo su misura in sette passaggi: il prodotto stesso, le applicazioni che supporta, la selezione del materiale, la difficoltà di produzione, i tempi di consegna, studi di caso passati e un riassunto pratico. Che tu sia un OEM di macchinari che acquista staffe di montaggio, un fornitore automobilistico di livello tier che pianifica parti di rinforzo o un brand elettronico che sviluppa una famiglia di staffe per telai, le informazioni qui fornite ti aiuteranno a briefare un fabbricatore, pianificare tempistiche realistiche ed evitare le trappole che possono trasformare un piccolo pezzo in un programma costoso.

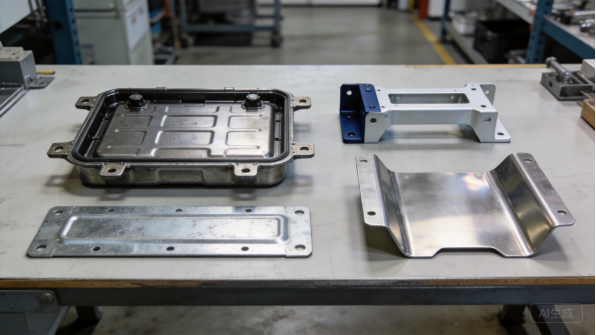
Figura 1: Staffe in metallo su misura finite con fori di precisione, pieghe e finiture protettive.
Il prodotto: cosa sono le staffe in metallo su misura
Definizione e tipi comuni di staffe
Una staffa in metallo è un componente rigido, solitamente realizzato da lamiera, che fissa, sostiene o connette altre parti. I tipi più comuni sono le staffe a L, che uniscono due superfici perpendicolari; le staffe a U e i canali, che avvolgono o bloccano componenti; le staffe a Z, che sfalsano i piani di montaggio; le placche piatte con fori, utilizzate per connessioni bullonate; e le staffe multi-piegatura che seguono la geometria complessa delle attrezzature. Le staffe possono inoltre essere assemblate mediante stampaggio, lavorazione meccanica o saldatura quando carico e geometria lo richiedono.
Ciò che distingue una buona staffa da una cattiva non è la forma ma la precisione: posizioni dei fori che corrispondono alle parti in accoppiamento, angoli di piega che mantengono paralleli i piani di montaggio e spigoli e angoli che rispettano i requisiti di sicurezza e aspetto. Anche una semplice staffa a L fallisce se i fori sono sfasati di 0,2 mm, perché non si allineerà con i componenti che deve connettere. È per questo che esiste la fabbricazione su misura e per cui il processo produttivo alle spalle delle staffe merita la stessa attenzione dei pezzi che sostiene.
Struttura principale e elementi di progettazione
Gli elementi di progettazione fondamentali di una staffa sono i fori di fissaggio, le piegature e le caratteristiche che aumentano la rigidezza. I pattern dei fori definiscono come la staffa si fissa alle parti accoppiate, e il tipo di foro è importante: fori semplici per i bulloni, fori sfalsati per la regolabilità, fori svasati per i fissaggi a filo, e fori filettati o taraforati per il montaggio diretto. La geometria delle pieghe definisce la forma e la resistenza della staffa, con alette e pieghe di ritorno che aggiungono rigidezza permettendo a un materiale più sottile di sopportare lo stesso carico di una piastra piana più spessa.
Caratteristiche aggiuntive vengono aggiunte durante la progettazione: nervature di rinforzo premute nelle aree piatte di grandi dimensioni, fori di alleggerimento che riducono il peso senza perdere resistenza, spogliature di bordo sulle pieghe per evitare lo strappo, e boss o perni di saldatura dove la staffa si collega ad altri componenti. Ogni caratteristica aggiunge passaggi di produzione, quindi una buona revisione del design bilancia la funzione contro il costo. Un manufacturante che segnala le caratteristiche non necessarie durante il preventivo aiuta l’acquirente a evitare di pagare per una resistenza che il prodotto non necessita.
Tolleranze e Accoppiamento
Le tolleranze delle staffe sono definite da ciò a cui la staffa si collega. Per il montaggio strutturale in macchine e veicoli, le posizioni dei fori sono comunemente mantenute a più o meno 0,1 mm, gli angoli di piega a una frazione di grado, e la planarità a limiti specificati, con i requisiti catturati nei disegni GD&T che seguono standard come quelli pubblicati da ASME e dalle tabelle di tolleranza generale di ISO 2768.
La tolleranza è un fattore di costo, non solo una nota sul disegno. Una posizione di foro di 0,1 mm è di routine per il taglio laser, mentre una posizione di 0,05 mm potrebbe richiedere ispezione su ogni pezzo e processi più lenti. Gli acquirenti dovrebbero specificare la tolleranza che l’applicazione richiede e mettere in discussione qualsiasi tolleranza più stretta, perché ogni restringimento moltiplica i tempi di ispezione e i pezzi scartati. La conversazione corretta con un manufacturante riguarda ciò che la staffa deve fare, non copiare le tolleranze da un altro disegno.
Personalizzazione e Flessibilità di Volume
Le staffe metalliche personalizzate vengono prodotte in volumi che vanno da un singolo prototipo a centinaia di migliaia di pezzi, e la rotta di produzione cambia con il volume. Piccole e medie quantità utilizzano taglio laser e piegatura CNC, che non necessitano di utensili dedicati e permettono modifiche al design senza costi aggiuntivi. Volumi più elevati passano a diedri di stampaggio che riducono il costo unitario ma aggiungono investimento in utensileria e lead time, e alcuni programmi utilizzano entrambi: prototipi realizzati con taglio laser, poi stampaggio per la produzione.
La personalizzazione riguarda anche materiale, finitura e marcatura. Le staffe possono essere prodotte in acciaio, stainless steel, alluminio e ottone, finite con zincatura, verniciatura a polveri, anodizzazione o lasciate grezze con olio, e marcate con numeri di parte, loghi o identificativi di montaggio. Un fabbricante in grado di gestire volumi misti e finiture diverse offre all’acquirente una fonte unica, dal prototipo alla produzione, semplificando l’approvvigionamento e tutelando l’intento progettuale.
Casi d’uso e applicazioni
Macchinari ed equipaggiamenti industriali
I macchinari industriali sono il principale consumatore di staffe personalizzate. Motori, pompe, riduttori, sensori, protezioni e cavedini richiedono staffe di montaggio che li mantengano in posizione sotto vibrazione, calore e carico. Una staffa per motore, ad esempio, deve mantenere l’allineamento dell’albero entro limiti stretti; in caso contrario, il giunto si usura e la macchina fallisce precocemente, il che rende la precisione della staffa una questione di affidabilità, non solo di adattabilità.
Le staffe per macchinari devono anche rispondere alle esigenze di manutenzione: devono consentire l’accesso ai fissaggi, resistere a ripetuti cicli di montaggio e smontaggio e tollerare oli e prodotti chimici per la pulizia. I costruttori originali (OEM) spesso standardizzano le staffe all’interno di una famiglia di macchine per ridurre le scorte e apprezzano i fabbricanti in grado di consegnare parti accurate in lotti sincronizzati con il proprio piano di produzione.
Oltre al montaggio, le staffe fungono spesso da punto di attacco per protezioni, targhette identificative, gestione dei cavi e sensori, il che aggiunge schemi di fori e caratteristiche che devono rimanere coerenti in tutta la famiglia di macchine. Un fabbricante che mantiene costanti questi schemi attraverso le modifiche progettuali tutela l’OEM da lavori di rettifica sulla linea di assemblaggio.
Automotive e trasporti
I veicoli utilizzano centinaia di staffe: supporti per motori e trasmissioni, staffe per luci, sensori, vassoi batteria, componenti dei sedili e rinforzi della carrozzeria. Queste parti devono resistere a vibrazioni, cicli termici e carichi di impatto e vengono prodotte nel rispetto di rigorosi requisiti documentali di qualità. AWS e altri enti normativi forniscono specifiche di saldatura e indicazioni di qualità che si applicano agli assiemistaffa saldati nei trasporti.
Per i programmi automotive e dei veicoli commerciali, l’affidabilità dei supporti è critica per la sicurezza, quindi ci si aspetta certificazione del materiale, rapporti dimensionali e tracciabilità per ogni lotto. I volumi vanno dai lotti prototipo per nuovi modelli a milioni di pezzi per veicoli ad alta produzione, e i fornitori vengono spesso selezionati per la disciplina del processo tanto quanto per il prezzo. Un tornitore con esperienza nella documentazione di qualità automotive si inserisce naturalmente in questa catena di fornitura.
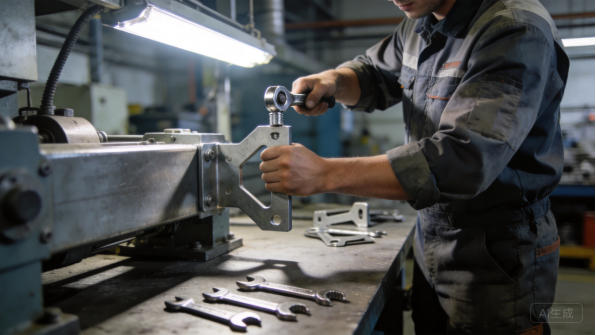
Figura 2: I supporti metallici personalizzati fissano e sostengono componenti negli assiemi industriali.
Costruzioni e Infrastrutture
Le costruzioni e le infrastrutture utilizzano supporti per fissare attrezzature alle strutture: supporti a parete per cavidotti e condotte, supporti per tubazioni, supporti per il montaggio di pannelli solari e supporti per cartelli e illuminazione. Queste parti sono spesso galvanizzate o fortemente rivestite perché operano all’aperto e devono resistere per decenni all’esposizione, e sono progettate per sopportare i carichi strutturali definiti dall’applicazione.
I supporti per costruzioni sono frequentemente standardizzati tra i progetti, il che favorisce una produzione efficiente di disegni ripetuti. Il American Galvanizers Association documenta la lunga durata dei rivestimenti galvanizzati in esposizione atmosferica, rendendo la galvanizzazione a immersione calda la finitura standard per i supporti in acciaio esterni. Per gli OEM nel settore delle costruzioni, un approvvigionamento affidabile di supporti rivestiti è importante quanto i pezzi stessi, poiché i programmi di cantiere dipendono dalle consegne.
Elettronica, Mobili e Prodotti di Consumo
L’elettronica e i prodotti di consumo utilizzano supporti a una scala più piccola: supporti telaio che fissano schede PCB, piastre di montaggio per connettori, supporti a parete per TV e monitor, e supporti per mobili che uniscono pannelli o sostengono ripiani. Queste parti sono visibili o a contatto con l’utente, quindi la qualità dei bordi, la finitura e la costanza hanno importanza commerciale, e il Powder Coating Institute fornisce risorse sulle finiture che migliorano l’aspetto e la durata dei componenti metallici per il consumo.
I supporti per il consumo affrontano sollecitazioni diverse da quelli industriali: carico statico, impatti occasionali e le aspettative di utenti che notano ruggine, bordi taglienti o assemblaggi storti. Vengono anche prodotti in grandi volumi a prezzi al dettaglio, il che premia le progettazioni che si stampano e assemblano in modo efficiente. Per i brand, il supporto è un segnale di qualità, e un tornitore che controlla bordi, finitura e costanza dimensionale protegge il marchio a basso costo.
Selezione dei Materiali
Acciaio laminato a freddo e galvanizzato
L’acciaio laminato a freddo è il materiale predefinito per le staffe dove resistenza e costo sono prioritari. Le leghe con buona formabilità e saldabilità producono pieghepulite e fori precisi, e le loro proprietà meccaniche sono documentate in riferimenti quali il database dei materiali di MatWeb per un confronto diretto. Gli spessori tipici variano da 1,0 mm per staffe leggere a 6,0 mm per supporti strutturali, con lo spessore che determina sia la resistenza che la forza necessaria per la lavorazione.
L’acciaio zincato aggiunge un rivestimento di zinco per la resistenza alla corrosione ed è comune per staffe che vengono spedite nude o che operano in ambienti umidi. Lo zinco protegge i bordi tagliati in modo sacrificale, aspetto importante poiché fori e pieghe di una staffa sono proprio i punti in cui i rivestimenti subiscono danni. L’acciaio zincato costa leggermente di più e richiede preparazione prima della saldatura, ma per applicazioni esterne e a lavaggio è spesso la scelta più economica.
La scelta dello spessore interagisce anche con la piegatura: materiale più spesso richiede raggi di piega maggiori e maggiore forza di pressatura, pertanto il progetto dovrebbe essere revisionato per la formabilità prima che il materiale venga definito nel disegno tecnico.
Acciaio Inossidabile
L’acciaio inossidabile, principalmente nelle leghe 304 e 316, è specificato per staffe in ambienti marini, alimentari, medicali, chimici e costieri dove la resistenza alla corrosione non può affidarsi a un rivestimento. SSINA fornisce guida per la selezione delle leghe in ambienti corrosivi, mentre la lega 316 aggiunge molibdeno per la resistenza ai cloruri. Le staffe in acciaio inossidabile non necessitano mai di ricopertura e tollerano detergenti aggressivi e esposizione prolungata.
L’acciaio inossidabile costa di più ed è più difficile da lavorare, con maggiore ritorno elastico e la necessità di manipolazione dedicata per prevenire la contaminazione da acciaio al carbonio. Per le staffe saldate in acciaio inossidabile, l’apporto di calore deve essere controllato per preservare la resistenza alla corrosione nella zona di saldatura. Gli acquirenti dovrebbero scegliere l’inossidabile dove l’ambiente lo richiede, e collaborare con un produttore che abbia una reale esperienza con questo materiale, poiché l’acciaio inossidabile non perdona soluzioni alternative.
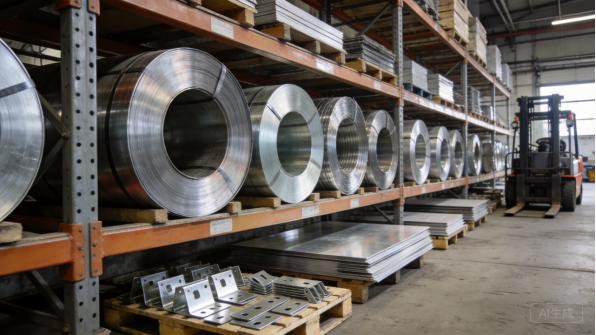
Figura 3: Rotoli di materia prima e blank tagliati per la produzione di staffe in metallo.
Alluminio
Le staffe in alluminio, tipicamente nelle leghe 5052 o 6061, sono impiegate quando il peso è determinante: montaggi aerospaziali e marini, apparecchiature portatili e telai per elettronica. L’alluminio pesa circa un terzo dell’acciaio, resiste naturalmente alla corrosione e conduce bene il calore. Le sue proprietà e la guida alla selezione delle leghe sono raccolte in riferimenti quali AZoMaterials, che pubblic confronta pratiche tra leghe per componenti strutturali.
I compromessi riguardano resistenza, costo e lavorabilità. Le staffe in alluminio devono essere più spesse di quelle in acciaio per raggiungere la stessa rigidezza; il materiale costa di più al chilogrammo e la formatura richiede raggi di piega maggiori e un attento controllo dell’elastico. L’alluminio richiede inoltre isolamento galvanico nelle giunzioni con fissaggi in acciaio e protezione mediante anodizzazione o verniciatura a polvere dove conta l’aspetto estetico.
Finiture e protezione dalla corrosione
La finitura protegge la staffa e definisce il suo aspetto. La zincatura è la finitura più comune per le staffe in acciaio: è economica, fornisce una buona resistenza alla corrosione in ambienti interni ed è specificata in base allo spessore del rivestimento e alle prestazioni al test della nebbia salina. La verniciatura a polvere aggiunge colore e durabilità per i componenti visibili, mentre la zincatura a caldo fornisce la protezione più spessa per le staffe strutturali esterne. L’anodizzazione protegge l’alluminio aggiungendo anche colore.
Le prestazioni della finitura sono verificate con standard pubblicati da ASTM International, tra cui test di nebbia salina, adesione e spessore del rivestimento; gli acquirenti dovrebbero specificare le prestazioni attese per l’ambiente di impiego. Placcatura e rivestimenti influenzano anche l’adattamento: i profili filettati, i diametri dei fori e le caratteristiche a pressione devono tenere conto dello spessore della finitura, e potrebbe essere necessario mascherare le aree in cui è richiesta una conduttività elettrica. Concordare la finitura in fase di preventivazione evita spiacevoli sorprese e reclami in garanzia in seguito.
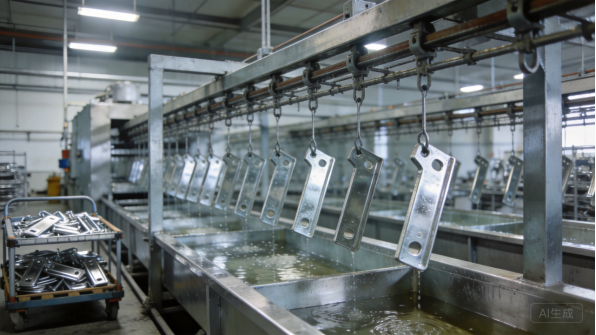
Figura 4: Placcatura e finitura proteggono le staffe metalliche dalla corrosione.
Difficoltà di produzione
Taglio laser e precisione dei fori
La maggior parte delle staffe prende forma da lamiere piatte, e il taglio laser realizza il contorno e i fori che rendono la staffa funzionale. I sistemi laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchine da taglio laser a fibra da 6kW garantiscono una precisione di posizionamento di ±0,01 mm, fattore cruciale quando i dispositivi forati devono allinearsi con i componenti accoppiati in tutta l’assemblaggio.
La qualità di taglio influisce su tutto ciò che avviene a valle. I bave sui fori devono essere rimosse, altrimenti danneggiano i fissaggi e le mani degli operatori di assemblaggio; la rugosità dei bordi intorno agli sportelli può indebolire i materiali ad alta resistenza, e i punti di perforazione devono essere posizionati dove non siano visibili né originino cricche. Il software di nesting dispone i pezzi per minimizzare gli scarti, aspetto significativo per le piccole staffe che possono ospitare molti pezzi per foglio, e i parametri di taglio sono regolati in base a materiale e spessore.
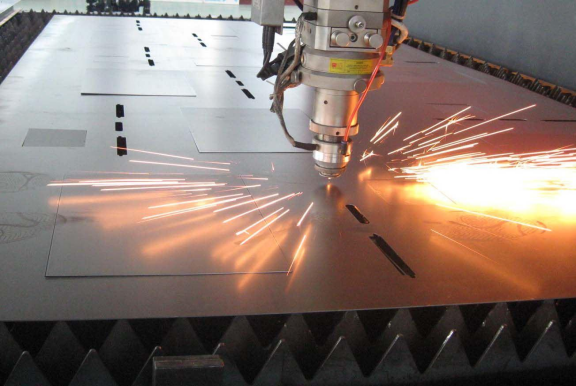
Figura 5: Il taglio laser a fibra produce biancherie per staffe e dispositivi forati precisi.
Piega CNC e controllo dell’elastico
La piegatura trasforma lamiere piane in geometrie a L, U, Z e multi-piegatura, ed è qui che si vince o si perde la precisione dei Supporti. Ogni piega comprime la superficie interna e tende la superficie esterna, e il materiale torna elasticamente quando lo stampo si ritira. Il backspring è maggiore per l’acciaio inox e per l’alluminio, quindi i programmi di piegatura devono compensarlo altrimenti l’angolo sarà errato. Ingegneri Bordo pubblica riferimenti di sviluppo e deduzione piegatura usati per predisporre i blank e prevedere le dimensioni finite.
Le moderne piegate CNC con controventi programmabili mantengono posizioni e angoli di piega in modo coerente tra i lotti, e gli operatori verificano i primi pezzi contro il disegno prima della produzione. Per i Supporti, i controlli critici sono l’altezza dell’aliporta, la posizione dei fori rispetto alle superfici piegate e l’angolo tra i piani di montaggio. Se i fori sono al posto giusto sul blank piatto ma la piega devia, il Supporto non si adatta comunque, ed è per questo che la verifica della piegatura conta quanto la precisione del taglio.
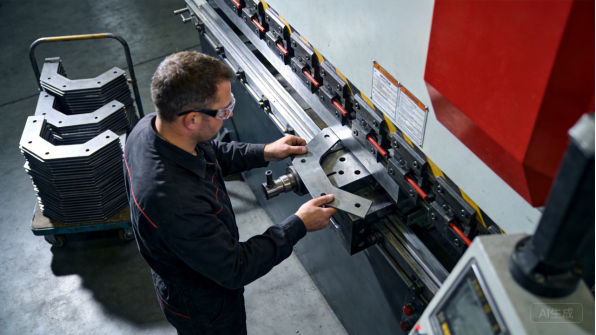
Figura 6: Piegatrice CNC forma Supporti con angoli di piega consistenti.
Stampaggio, Saldatura e Operazioni Secondarie
Per volumi sopra circa 20.000 pezzi all’anno, gli stampi a tranciatura producono Supporti più velocemente e a costo unitario inferiore rispetto al taglio laser e alla piegatura, con lo sviluppo dello stampo che aggiunge da quattro a otto settimane di lead time. Molti lavoranti offrono entrambe le vie: prototipazione su laser e piegate, poi passaggio agli stampi quando i volumi lo giustificano. Alcuni Supporti sono assiemaggi saldagiunti, unendo una piastra a un profilo a C o aggiungendo un dado saldato, e TWI Global fornisce guida tecnica sulla saldatura di acciaio sottile e controllo della distorsione.
Le operazioni secondarie completano molti progetti di Supporti: svasatura, filettatura, dadi e chiodi a pressione, pressatura, sgruzzolatura e marcatura. Ogni operazione aggiunge un passo di processo e un punto di ispezione, quindi il progetto dovrebbe usarli deliberatamente. Un dado a pressatura, per esempio, costa più di un foro semplice ma risparmia all’acquirente un passo di assemblaggio, e il trade-off appartiene alla fase di quotatura, non scoperto dopo.
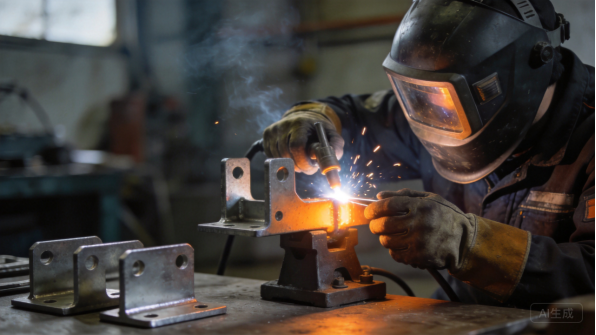
Figura 7: Saldatura controllata unisce assiemaggi di Supporti senza distorsione.
Controllo Qualità
Un controllo dimensionale completo del campione iniziale rispetto al disegno, spesso su una macchina di misura a coordinate, con un rapporto inviato al acquirente. I lotti di produzione seguono un piano di controllo con campionamento, e le dimensioni critiche come le posizioni dei fori e gli angoli di piega sono verificate con calibri che gli operatori utilizzano sulla linea. Le certificazioni del materiale accompagnano ogni lotto, tracciando i pezzi ai singoli lotti di lamiera o bobine.
I test dipendono dall’applicazione. Le staffe strutturali possono richiedere verifiche di durezza o carico, le staffe rivestite richiedono spessore del rivestimento e prove nebbia salina, e iassiemi saldati richiedono ispezione delle saldature. Per i pezzi ad alto volume, gli studi di capacità di processo dimostrano se il processo rimane nei limiti di tolleranza per tutta la corsa. Un fabbricante che tratta la documentazione come parte del prodotto, non come semplice carta, è quello che supererà un audit automotive o macchinari.
Tempi di Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma a staffa inizia con una RFQ: modello 3D, disegno, materiale, finitura, quantità e tempi di consegna. Il team ingegneristico del fabbricante esamina il progetto per la progettabilità, verificando raggi di piega, distanze foro-piega, tolleranze e lavorazioni secondarie, e invia un preventivo con note entro uno o tre giorni lavorativi. I prototipi vengono generalmente consegnati in cinque o dieci giorni lavorativi per staffe standard.
Il prototipo convalida il montaggio prima della produzione: l’allineamento dei fori con i pezzi da accoppiare, la geometria di piegatura e l’aspetto della finitura sono tutti confermati sul campione fisico. Il feedback del prototipo deve includere note sul montaggio e modifiche suggerite al disegno, così che l’acquirente possa approvare la configurazione finale con informazioni complete. Per le staffe che si accoppiano con altri componenti, gli acquirenti dovrebbero testare precocemente il prototipo, perché un errore di 0,2 mm trovato al prototipo costa giorni, mentre lo stesso errore trovato in produzione costa settimane.
Utensileria e Preparazione del Processo
La maggior parte delle staffe viene prodotta con taglio laser e piegatura CNC, che mantiene bassi i costi di utensileria e rende economiche le modifiche progettuali. La preparazione che conta è l’utensileria di processo: programmi di piegatura con parametri verificati, calibri ispettivi per modelli fori e angoli di piega, e attrezzature per assiemi saldati. La realizzazione di questa preparazione richiede tipicamente da alcuni giorni a due settimane per un nuovo pezzo.
Per alti volumi, gli stampi per tranciatura aggiungono da quattro a otto settimane e un investimento in utensileria che si ripaga grazie a tempi di ciclo più rapidi e minore costo unitario. La decisione corretta dipende dal volume annuo: sotto circa 20.000 pezzi all’anno, il taglio laser e la piega sono solitamente la soluzione a minor costo, mentre superando tale soglia andrebbe simulata l’economicità di entrambe le vie. Gli acquirenti dovrebbero richiedere un confronto dei costi prima di impegnarsi nell’utensileria.
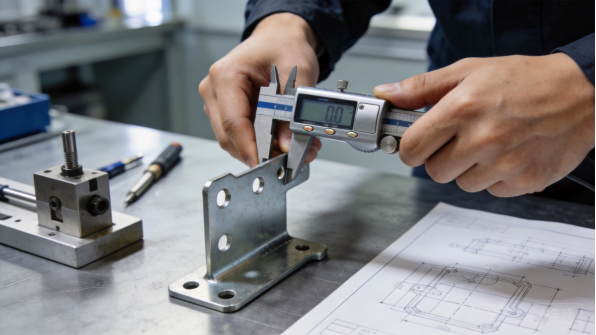
Figura 8: il controllo dimensionale verifica la posizione dei fori della staffa e gli angoli di piega.
Lotti di produzione e pianificazione dei volumi
I tempi di produzione tipici sono da 10 a 25 giorni lavorativi per lotti da qualche centinaio a decine di migliaia di pezzi, con finitura e rivestimento che assorbono una parte consistente di tale tempo perché le linee di placcatura e verniciatura a polveri operano in cicli batch fissi. I programmi di tranciatura ad alto volume sono programmati in lotti mensili o trimestrali allineati alle esigenze di montaggio del acquirente.
La condivisione delle previsioni mantiene stabili i tempi di consegna. Quando gli acquirenti condividono previsioni rolling, la fabbrica riserva materiale e capacità di finitura e ordina in anticipo articoli con lead time lunghi, come gradi di acciaio specifici o colori personalizzati. L’acciaiocoldorolato e galvanizzato standard è generalmente disponibile; i nastri in acciaio inossidabile, le temprate dell’alluminio e le finiture personalizzate possono aggiungere una-due settimane. Un programma chiaro con date milestone rende visibile il collo di bottiglia prima che diventi un ritardo.
Confezionamento, logistica e comunicazione
Le staffe vengono spedite in un confezionamento corrispondente al pezzo: singola confezione per superfici placcate o rivestite, separatori in schiuma per parti impilate e cartoni dimensionati in base all’ordine. Per le staffe placcate, il confezionamento deve proteggere il finitura durante il trasporto, e le spedizioni overseas utilizzano carta antiruggine o film VCI contro la condensa del container. Il trasformatore dovrebbe fornire le dimensioni del cartone, il peso lordo e foto di carico per la pianificazione del freight.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati di materiale, rapporti di ispezione e certificati di rivestimento dove richiesto. Gli acquirenti dovrebbero confermare il set di documentazione durante la quotazione, perché certificati mancanti alla dogana o al cancello dello stabilimento possono bloccare una spedizione anche quando i pezzi sono perfetti. La comunicazione segue milestone chiari, con foto in ciascuna fase in modo che gli acquirenti possano seguire i progressi senza visite in loco.
Studi di caso precedenti
OEM Macchine: Staffe di fissaggio motore
Un OEM di macchine ha richiesto una famiglia di staffe di montaggio per motori che mantenessero l’allineamento dell’albero entro limiti stretti, permettendo al contempo la regolazione della tensione della cinghia. Il design prevedeva fori di montaggio sagomati e una geometria di piegatura rinforzata che garantiva rigidità al piano motore, e il team di ingegneria ha modificato l’orientamento delle fessure e il posizionamento delle nervature durante la revisione del prototipo.
I primi pezzi sono stati ispezionati su una macchina per misura per coordinate (CMM), mentre i lotti di produzione da 1.500 pezzi hanno seguito un piano di controllo con verifiche goniometriche sulle posizioni dei fori e sugli angoli di piegatura. L’OEM ha standardizzato la famiglia di staffe su tre modelli di macchina, riducendo il magazzino e semplificando la manutenzione. Il programma ha dimostrato come un componente di piccole dimensioni, progettato con cura, migliori l’affidabilità dell’intera macchina.
Il cliente in seguito ha spostato la staffa dal volume più elevato a uno stampo per stampaggio, riducendo il costo unitario mantenendo invariato il piano di ispezione, dimostrando come i volumi possano crescere all’interno dello stesso design.
Fornitore Automotive Tier 1: Staffe di Rinforzo
Un fornitore Tier 1 che produce componenti per carrozzeria automobilistica ha richiesto staffe di rinforzo zincate con posizioni dei fori rispettate entro ±0,1 mm, consegnate in volumi mensili di circa 12.000 unità. I pezzi sono stati realizzati in prototipazione tramite taglio laser e piegatura CNC, e i primi articoli sono stati ispezionati in base al disegno GD&T del cliente prima dell’approvazione alla produzione.
Il processo produttivo utilizza programmi di piegatura dedicati e fixture di collaudo, con certificati materiale tracciabili per ogni bobina. Poiché le linee di assemblaggio del fornitore funzionano a calendario, la consegna puntuale e la qualità costante sono stati i criteri di valutazione; il programma prosegue da due anni con un tasso di difetti inferiore all’obiettivo concordato. Successivamente il rapporto si è ampliato includendo un assemblaggio saldato di staffa, gestito sotto lo stesso sistema qualitativo.
L’assemblaggio saldato ha incluso un tassello sferico (clinch nut) e un boss di saldatura, entrambi validati sul primo pezzo e documentati nel piano di controllo, consentendo al fornitore di assemblare il componente senza operazioni aggiuntive.
Prodotti per l’edilizia: Staffe di supporto zincate
Un distributore di prodotti per l’edilizia necessitava di staffe di supporto zincate a caldo per installazioni di canaline portacavo, con forature standard in grado di interfacciarsi ai sistemi di canaline di settore e con specifica di rivestimento per esposizione esterna. I componenti sono stati tagliati e formati da acciaio da 3,0 mm, poi zincati presso un partner qualificato con verifica dello spessore del rivestimento.
I primi campioni sono stati testati per la rivestitura e controllati dimensionalmente, e i lotti di produzione sono stati spediti in cartoni pallettizzati con certificati di rivestitura per la documentazione di progetto del distributore. Il programma è cresciuto fino a riordini trimestrali quando il distributore ha ampliato il suo territorio, e il design standardizzato ha mantenuto bassi i costi unitari. Per il distributore, il certificato di rivestitura è diventato un tool di vendita che differenziava il prodotto nei progetti per infrastrutture.
Il distributore in seguito ha aggiunto una variante in alluminio più leggero per installazioni indoor, prodotta sulle stesse linee di taglio e piega con finitura anodizzata.
Marca Elettronica: Supporti per Chassis
Un brand di elettronica aveva bisogno di una famiglia di supporti per chassis che montassero PCB e connettori all’interno di una nuova linea di strumenti, con fori affondati, dadi clinch e finitura verniciata a polvere nera. I supporti erano visibili quando lo strumento veniva aperto, quindi la qualità dei bordi e la coerenza della finitura facevano parte delle specifiche.
La revisione del prototipo ha perfezionato la profondità dell’affondamento e le posizioni dei dadi clinch, e la produzione è cresciuta fino a 3.000 unità al mese su tre numeri di parte dei supporti. Il brand ha utilizzato la stessa piattaforma costruttiva per un secondo strumento, aggiungendo due nuovi supporti senza riacqualificare l’intero design. Il programma ha dimostrato come la disciplina di lavorazione su piccoli componenti supporti lanciamenti rapidi di prodotti.
Sintesi e Prossimi Passi
Lezioni Chiave
I supporti metallici personalizzati sono piccoli componenti con requisiti impegnativi: precisione dei fori, accuratezza delle piega e coerenza della finitura dipendono tutti da una produzione controllata. La decisione sul materiale guida costo e prestazioni, dall’acciaio laminato a freddo per i supporti in volume all’acciaio inossidabile per ambienti corrosivi, e le finiture devono essere specificate per l’ambiente reale piuttosto che date per scontate. La difficoltà di produzione si concentra nelle relazioni foro-piega, nel controllo del springback e nella documentazione qualitativa, esattamente dove i produttori sperimentati si differenziano.
I lead time seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in una o due settimane, utensileria di processo in giorni o settimane e produzione in due o quattro settimane per lotto, con matrici per stampaggio che aggiungono quattro o otto settimane quando i volumi lo giustificano. La condivisione delle previsioni e una documentazione chiara mantengono stabile questo percorso. Gli acquirenti che definitano materiale, tolleranze e finitura prima del preventivo avranno programmi più fluidi di coloro che scoprono i requisiti dopo l’avvio della produzione.
Perché XHX Metal
XHX Metal è un produttore di lamiera in Cina, a Dongguan, di proprietà privata, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione della qualità ISO 9001:2015 con certificazioni CE e SGS e produce staffe personalizzate, custodie e componenti lavorati per clienti dell’export con imballaggio progettato per il trasporto via mare. Due taglieri laser a fibra da 6kW, piegatrici CNC, saldatura TIG e MIG e partner di finitura coprono l’intero processo.
L’azienda supporta gli acquirenti dalla revisione del design alla produzione, fornisce rapporti di collaudo al primo pezzo e certificati dei materiali, e coordina prove di terze parti quali nebbia salina, carico e verifica dimensionale quando richiesto. Per programmi di staffe, gli acquirenti possono esaminare i servizi di lavorazione lamiera e le pagine dei prodotti, e il team strutturerà quotazioni, documentazione qualità e piani di consegna in base alle esigenze del programma.
Come iniziare il tuo progetto
Inizia con un file STEP o STP e un disegno che specifichi materiale, spessore, finitura, tolleranze e quantità. Se il design non è ancora definitivo, invia foto o schizzi della staffa e delle parti con cui deve connettersi, del carico che deve sostenere e del volume annuo; il team ingegneristico consiglierà un design realizzabile. Il percorso tipico prevede: revisione ingegneristica, quotazione, prototipo, collaudo al primo pezzo, produzione e spedizione, con comunicazione chiara ad ogni milestone.
Per discutere un programma di staffe, contatta Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo design tramite il sito web XHX Metal. Con requisiti chiari e il partner giusto, una staffa metallica personalizzata passa dal disegno alla produzione in settimane, con fitting e finitura che mantengono iassiemi uniti per anni.
Cosa chiedere a un produttore
Prima di piazzare un ordine, poni al produttore tre domande: quali materiali e spessori gestisce regolarmente, come verifica le relazioni foro-piegatura e gli angoli di piega sui primi pezzi, e quali finiture e prove può documentare. Le risposte riveleranno se l’officina tratta le staffe come parti di precisione o come semplici pezzi da tagliare e piegare.
Si confermino anche le lavorazioni secondarie come viti a pressare,filettatura, Contropilotaggio e marcatura, e come vengono controllate ai fini qualitativi, perché questi passaggi decidono spesso se un supporto funziona in assembly. Un produttore che elenca processi e criteri di accettazione nella quotazione sta trattando la qualità come parte del prodotto, ed è il partner con cui vale la pena costruire una relazione di fornitura.