Los soportes metálicos son los elementos de trabajo silenciosos de los productos manufacturados. Sujetan motores en su lugar, montan equipos en paredes, refuerzan estructuras y conectan componentes que nunca fueron diseñados para tocarse entre sí. Aunque un soporte suele ser la pieza más pequeña en un conjunto, soporta carga, controla la alineación y debe ajustarse a sus vecinos dentro de fracciones de milímetro, lo que convierte la fabricación de soportes metálicos personalizados en una disciplina precisa y sorprendentemente exigente. Grand View Research registra un crecimiento constante en el segmento de fijaciones y componentes industriales al que pertenecen los soportes, impulsado por la demanda de maquinaria, construcción, automoción y electrónica.
Esta guía sigue el recorrido completo de un proyecto de soporte metálico personalizado en siete pasos: el producto en sí, las aplicaciones que sirve, la selección de materiales, la dificultad de producción, los plazos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea un OEM de maquinaria que busca soportes de montaje, un proveedor automotriz de nivel que planea piezas de refuerzo, o una marca de electrónica que desarrolla una familia de soportes de chasis, la información aquí proporcionada le ayudará a briefar a un fabricante, planificar plazos realistas y evitar los riesgos que transforman una pieza pequeña en un programa costoso.

Figura 1: Soportes metálicos personalizados terminados con agujeros de precisión, dobleces y acabados protectores.
El Producto: Qué Son los Soportes Metálicos Personalizados
Definición y Tipos Comunes de Soportes
Un soporte metálico es un componente rígido, generalmente formado a partir de chapa metálica, que monta, soporta o conecta otras piezas. Los tipos más comunes son soportes en L, que unen dos superficies perpendiculares; soportes en U y canales, que sujetan o abrazan componentes; soportes en Z, que desplazan planos de montaje; placas planas con agujeros, utilizadas para conexiones atornilladas; y soportes de múltiples dobleces que siguen la geometría compleja del equipo. Los soportes también pueden ser estampados, mecanizados o ensamblajes soldados cuando la carga y la geometría lo requieren.
Lo que distingue un buen soporte de uno malo no es la forma sino la disciplina: posiciones de agujeros que coincidan con las piezas de acoplamiento, ángulos de doblez que mantengan los planos de montaje paralelos, y bordes y esquinas que cumplan con los requisitos de seguridad y apariencia. Incluso un soporte en L simple falla si los agujeros están desalineados 0.2 mm, porque no se alineará con los componentes que conecta. Esa es la razón por la que existe la fabricación personalizada, y por qué el proceso de fabricación detrás de los soportes merece la misma atención que las piezas que sostienen.
Estructura Principal y Elementos de Diseño
Los elementos de diseño fundamentales de una ménsula son los agujeros de montaje, las dobles curvas y las características que aumentan la rigidez. Los patrones de agujeros definen cómo se fija la ménsula a sus partes acopladas, y el tipo de agujero es importante: agujeros lisos para pernos, agujeros alargados para ajustabilidad, agujeros avellanados para fijaciones empotradas, y agujeros roscados o roscados internamente para montaje directo. La geometría de las dobleces define la forma y la resistencia de la ménsula, con almas y dobleces de retorno que añaden rigidez, permitiendo que un material más delgado soporte la misma carga que una placa plana más gruesa.
Se añaden características adicionales durante el diseño: refuerzos de nervaduras prensados en áreas planas grandes, agujeros de aligerado que reducen el peso sin perder resistencia, alivios de borde en las dobleces para evitar desgarros, y salientes o espárrandos de soldadura donde la ménsula se une a otros componentes. Cada característica añade pasos de fabricación, por lo que una buena revisión de diseño equilibra la función contra el costo. Un fabricante que señala características innecesarias durante la cotización ayuda al comprador a evitar pagar por resistencia que el producto no necesita.
Tolerancias y Ajuste
Las tolerancias de la ménsula están definidas por lo que la ménsula conecta. Para montaje estructural en maquinaria y vehículos, las posiciones de los agujeros comúnmente se mantienen dentro de más o menos 0,1 mm, los ángulos de doblez dentro de una fracción de grado, y la planitud dentro de límites especificados, con los requisitos capturados en dibujos de GD&T que siguen estándares como los publicados por ASME y los marcos de tolerancia general de ISO 2768.
La tolerancia es un impulsor de costos, no solo una nota en el dibujo. Una posición de agujero de 0,1 mm es habitual para corte por láser, mientras que una posición de 0,05 mm puede requerir inspección en cada pieza y procesos más lentos. Los compradores deben especificar la tolerancia que la aplicación necesita y cuestionar cualquier cosa más ajustada, porque cada ajuste multiplica el tiempo de inspección y los rechazos. La conversación adecuada con un fabricante debe centrarse en lo que la ménsula debe hacer, no en copiar tolerancias de otro dibujo.
Personalización y Flexibilidad de Volumen
Las ménsulas metálicas personalizadas se producen en volúmenes desde un solo prototipo hasta cientos de miles de piezas, y la ruta de fabricación cambia con el volumen. Cantidades pequeñas y medianas utilizan corte por láser y doblado CNC, que no necesitan tooling dedicado y permiten cambios de diseño sin costo. Volúmenes más altos pasan a matrices de estampado que reducen el costo unitario pero añaden inversión en tooling y tiempo de entrega, y algunos programas usan ambos: prototipos formados por láser, luego estampado para producción.
La personalización también cubre material, acabado y marcado. Los soletes pueden fabricarse en acero, inoxidable, aluminio y latón, con acabados de galvanizado, pintura en polvo, anodizado, o dejarse en bruto con aceite, y marcarse con números de pieza, logotipos o identificadores de montaje. Un taller que pueda gestionar volúmenes mixtos y acabados da a los compradores una fuente única desde prototipo hasta producción, lo que simplifica el aprovisionamiento y protege la intención del diseño.
Casos de Uso y Aplicaciones
Maquinaria y Equipos Industriales
La maquinaria industrial es el mayor consumidor de soletes personalizados. Motores, bombas, cajas de cambios, sensores, protectores y bandejas portacables necesitan soportes que los mantengan en posición bajo vibración, calor y carga. Un soporte de motor, por ejemplo, debe mantener la alineación del eje dentro de límites ajustados o el acople se desgasta y la máquina falla prematuramente, por lo que la precisión del soporte es un problema de fiabilidad, no solo de ajuste.
Los soletes para maquinaria también enfrentan realidades de mantenimiento: deben permitir el acceso a los fijadores, resistir ensamblajes y desensamblajes repetidos, y tolerar aceites y productos químicos de limpieza. Los OEM a menudo estandarizan soletes en toda una familia de máquinas para reducir inventarios, y valoran a los talleres que pueden entregar piezas exactas en lotes sincronizados con su programa de producción.
Más allá del montaje, los soletes frecuentemente sirven como punto de fijación para protectores, placas de identificación, gestión de cableado y sensores, lo que añade patrones de agujeros y características que deben permanecer consistentes en toda la familia de máquinas. Un taller que mantenga esos patrones durante cambios de diseño protege al OEM de retrabajos en la línea de ensamblaje.
Automoción y Transporte
Los vehículos utilizan cientos de soletes: montajes para motores y transmisiones, soletes para luces, sensores, bandejas de baterías, componentes de asientos y refuerzos de carrocería. Estas piezas deben sobrevivir a vibración, ciclos de temperatura y cargas de impacto, y se producen bajo estrictos requisitos de documentación de calidad. AWS y otros organismos normativos proporcionan especificaciones de soldadura y orientación de calidad que se aplican a ensamblajes de soletes soldados en aplicaciones de transporte.
Para programas de vehículos automotores y comerciales, la fiabilidad de los soportes es crítica para la seguridad, por lo que se espera certificación de materiales, informes dimensionales y trazabilidad con cada lote. Los volúmenes van desde lotes de prototipos para nuevos modelos hasta millones de piezas para vehículos de alta producción, y los proveedores se seleccionan con frecuencia por la disciplina del proceso tanto como por el precio. Un fabricante con experiencia en documentación de calidad automotriz se integra de forma natural en esta cadena de suministro.
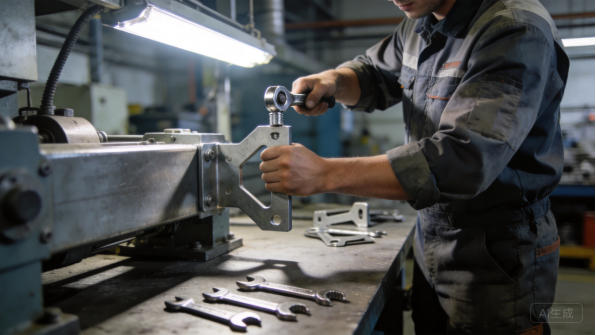
Figura 2: Los soportes metálicos personalizados montan y sustentan componentes en ensambles industriales.
Construcción e infraestructura
La construcción y la infraestructura utilizan soportes para montar equipos en estructuras: soportes de pared para bandejas portacables y conductos, soportes para tuberías, soportes de montaje para paneles solares y soportes para señales e iluminación. Estas piezas suelen estar galvanizadas o recubiertas de manera gruesa porque permanecen al aire libre y deben soportar décadas de exposición, y están diseñadas para cumplir cargas estructurales definidas por la aplicación.
Los soportes de construcción se estandarizan con frecuencia entre proyectos, lo que favorece una producción eficiente de diseños repetidos. El American Galvanizers Association documenta la larga vida útil de los recubrimientos galvanizados en exposición atmosférica, por lo que el galvanizado en inmersión en caliente es el acabado estándar para soportes exteriores de acero. Para los OEM en construcción, el suministro confiable de soportes recubiertos es tan importante como las piezas mismas, porque los cronogramas de obra dependen de las entregas.
Electrónica, muebles y productos de consumo
La electrónica y los productos de consumo utilizan soportes a una escala menor: soportes de chasis que sujetan PCB, placas de montaje para conectores, soportes de pared para televisores y monitores, y soportes para muebles que unen paneles o sustentan estantes. Estas piezas son visibles o de uso directo, por lo que la calidad de los bordes, el acabado y la consistencia tienen importancia comercial, y el Powder Coating Institute proporciona recursos sobre los acabados que hacen que las piezas metálicas para consumidores se vean y duren mejor.
Los soportes para consumidores enfrentan fuerzas diferentes a los industriales: carga estática, impactos ocasionales y las expectativas de usuarios que notan óxido, bordes afilados o ensamble descentrado. También se producen en grandes volúmenes con precios minoristas, lo que favorece diseños que se estampen y ensamblen con eficiencia. Para las marcas, el soporte es una señal de calidad, y un fabricante que controla los bordes, el acabado y la consistencia dimensional protege la marca a bajo costo.
Selección de materiales
Acero laminado en frío y galvanizado
El acero laminado en frío es el material predeterminado para soportes donde la resistencia y el costo son determinantes. Los grados con buena conformabilidad y soldabilidad producen dobleces limpios y orificios precisos, y sus propiedades mecánicas están documentadas en referencias como la base de datos de materiales de MatWeb para comparación directa. Los grosores típicos van de 1,0 mm para soportes ligeros hasta 6,0 mm para soportes estructurales, siendo el grosor un factor determinante tanto para la resistencia como para la fuerza requerida en el conformado.
El acero galvanizado añade un recubrimiento de zinc para la resistencia a la corrosión y es común en soportes que se envían sin recubrimiento adicional o que operan en ambientes húmedos. El zinc protege las esquinas cortadas de forma sacrificial, lo cual es importante porque los orificios y dobleces de un soporte son exactamente donde se dañan los recubrimientos. El acero galvanizado cuesta ligeramente más y requiere preparación antes de la soldadura, pero para aplicaciones al aire libre y de limpieza con agua resulta a menudo la opción más rentable.
La elección del grosor también interactúa con el doblado: el material más grueso requiere radios de doblado más grandes y mayor fuerza de prensa, por lo que el diseño debe revisarse en cuanto a conformabilidad antes de fijar el material en el dibujo.
Acero inoxidable
El acero inoxidable, principalmente en grados 304 y 316, se especifica para soportes en entornos marinos, alimentarios, médicos, químicos y costeros donde la resistencia a la corrosión no puede depender de un recubrimiento. SSINA proporciona orientación para la selección de grados en entornos corrosivos, y el grado 316 añade molibdeno para resistencia a los cloruros. Los soportes de acero inoxidable nunca necesitan ser recubiertos y toleran limpiadores agresivos y exposición a condiciones severas.
El acero inoxidable es más costoso y más difícil de conformar, con mayor retorno elástico y la necesidad de un manejo dedicado para evitar la contaminación con acero al carbono. Para soportes soldados de acero inoxidable, la entrada de calor debe controlarse para preservar la resistencia a la corrosión en la soldadura. Los compradores deben elegir acero inoxidable solo donde el entorno lo exija y trabajar con un fabricante que tenga experiencia real con este material, ya que este material no perdona atajos.
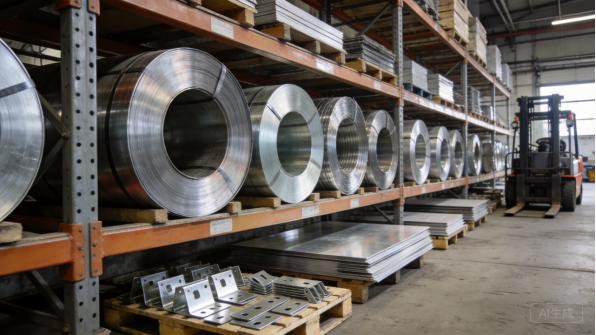
Figura 3: Bobinas de materia prima y blanks cortados para la producción de soportes metálicos.
Aluminio
Los soportes de aluminio, típicamente de aleación 5052 o 6061, se utilizan donde el peso es un factor: montaje aeroespacial y marino, equipos portátiles y chasis electrónicos. El aluminio pesa aproximadamente una tercera parte que el acero, resiste la corrosión de forma natural y tiene buena conductividad térmica. Sus propiedades y la guía de selección de aleaciones están documentadas en referencias como AZoMaterials, que publica comparativas prácticas de aleaciones para piezas estructurales.
Los compromisos son resistencia, costo y procesamiento. Las brackets de aluminio deben ser más gruesas que las de acero para alcanzar la misma rigidez, el material cuesta más por kilogramo y el conformado requiere radios de doblado más grandes y un control cuidadoso del retorno elástico. El aluminio también necesita aislamiento galvánico en las uniones con fasteners de acero y protección mediante anodizado o recubrimiento en polvo cuando importa la apariencia.
Acabados y protección contra corrosión
El acabado protege la bracket y define su aspecto. El galvanizado electrolítico es el acabado más común para brackets de acero: es económico, proporciona buena resistencia a la corrosión en interiores y se especifica por espesor de recubrimiento y desempeño en niebla salina. El recubrimiento en polvo añade color y durabilidad a las piezas visibles, y el galvanizado en caliente proporciona la protección más gruesa para brackets estructurales de exterior. El anodizado protege el aluminio mientras añade color.
El desempeño del acabado se verifica con normas publicadas por ASTM International, que incluyen pruebas de niebla salina, adherencia y espesor de recubrimiento, y los compradores deben especificar el desempeño esperado para el entorno. El galvanizado y los recubrimientos también afectan al ajuste: las formas de rosca, diámetros de agujeros y características a presión deben acomodar el espesor del acabado, y puede requerirse enmascaramiento donde se necesite contacto conductor. Acordar el acabado en la cotización previene sorpresas de ajuste y reclamos de garantía posteriores.
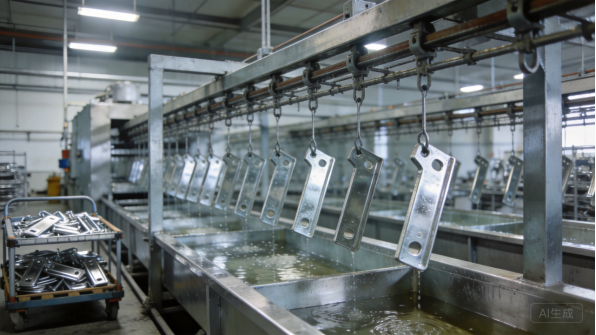
Figura 4: El galvanizado y los acabados protegen las brackets metálicas contra la corrosión.
Dificultad de producción
Precisión en corte láser y agujeros
La mayoría de las brackets comienzan como planchas planas, y el corte láser produce el contorno y los agujeros que hacen funcional la bracket. Los sistemas de láser de fibra mantienen tolerancias de aproximadamente ±0,1 mm, y en XHX Metal dos máquinas de corte láser de fibra de 6 kW entregan precisión de posicionamiento de ±0,01 mm, lo cual es importante cuando los patrones de agujeros deben alinearse con las piezas de acoplamiento en todo el ensamblaje.
La calidad del corte afecta todo lo posterior. Las rebabas en los agujeros deben eliminarse o dañan los fasteners y las manos de los ensambladores, la rugosidad del borde alrededor de las ranuras puede debilitar materiales de alta resistencia, y los puntos de perforación deben colocarse donde no se vean ni generen grietas. El software de nesting organiza las piezas para minimizar el desecho, lo cual es significativo para brackets pequeñas que pueden distribuirse muchas por chapa, y los parámetros de corte se ajustan según material y espesor.
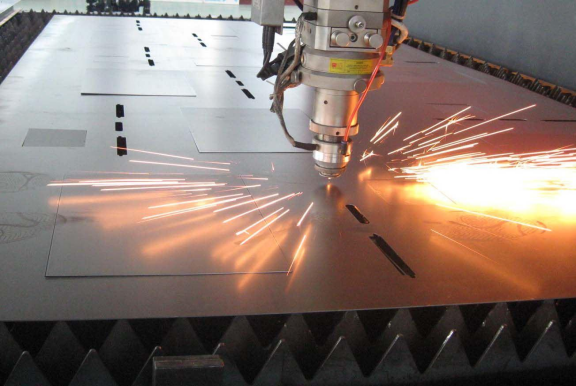
Figura 5: El corte láser de fibra produce blanks precisos para brackets y patrones de agujeros.
Doblado CNC y retorno elástico
Doblado convierte en láminas planas en geometrías de L, U, Z y multi-doblado, y es donde se gana o pierde la precisión de los soportes. Cada doblado comprime la superficie interior y estira la superficie exterior, y el material rebota elásticamente cuando el punzón se libera. El rebote es mayor en acero inoxidable y aluminio, por lo que los programas de doblado deben compensar o el ángulo estará equivocado. Engineers Edge publica referencias de_allowance de doblado y deducciones utilizadas para desarrollar láminas y predecir dimensiones finales.
Los modernas plegadoras CNC con gabarras programables mantienen posiciones de doblado y ángulos de manera consistente a lo largo de las series, y los operadores verifican los primeros artículos contra el dibujo antes de la producción. Para los soportes, las verificaciones críticas son la altura del ala, la posición de los orificios con respecto a las superficies dobladas y el ángulo entre los planos de montaje. Si los orificios están en el lugar correcto en la lámina plana pero el doblado se desvía, el soporte aún falla en el ajuste, por eso la verificación del doblado es tan importante como la precisión de corte.
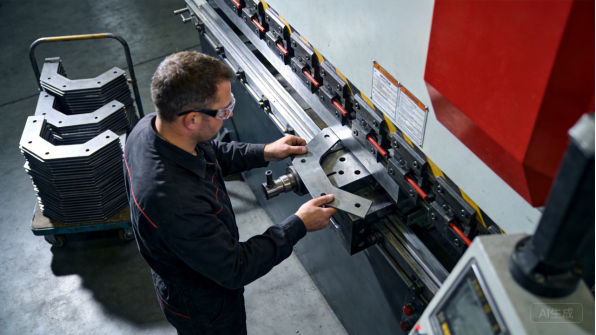
Figura 6: La plegadora CNC forma soportes con ángulos de doblado consistentes.
Troquelado, Soldadura y Operaciones Secundarias
Para volúmenes superiores a aproximadamente 20,000 piezas por año, los troqueles de troquelado producen soportes más rápido y a menor costo unitario que el corte láser y el doblado, con el desarrollo del troquel agregando de cuatro a ocho semanas de plazo. Muchos fabricantes ofrecen ambas rutas: prototipado en láser y plegadoras, luego pasando a troqueles cuando los volúmenes lo justifican. Algunos soportes son ensamblajes soldados, uniendo una placa a un canal o añadiendo una tuerca soldada, y TWI Global proporciona orientación técnica sobre soldar acero delgado y controlar la distorsión.
Las operaciones secundarias completan muchos diseños de soportes: avellanado, roscado, tuercas y pernos de prensado, presión, desbarbado y marcado. Cada operación agrega un paso de proceso y un punto de inspección, por lo que el diseño debe utilizarlos deliberadamente. Una tuerca de prensado, por ejemplo, cuesta más que un orificio simple pero le ahorra al comprador un paso de ensamblaje, y el equilibrio debe estar en la conversación de cotización, no descubrirse después.
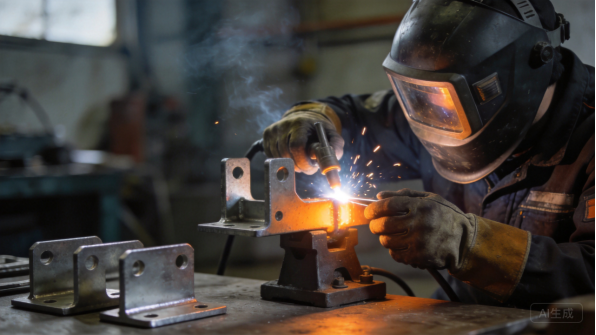
Figura 7: La soldadura controlada une ensamblajes de soportes sin distorsión.
Control de Calidad
El control de calidad comienza con la primera pieza: una inspección dimensional completa de la muestra inicial respecto al dibujo, a menudo en una máquina de medición por coordenadas, con un informe enviado al comprador. Los lotes de producción siguen un plan de control con muestreo, y las dimensiones críticas como posiciones de agujeros y ángulos de doblez se verifican con calibradores que los operadores usan en la línea. Los certificados de material acompañan a cada lote, rastreando las piezas hasta lotes específicos de chapa o bobina.
Las pruebas dependen de la aplicación. Los soportes estructurales pueden requerir verificación de dureza o carga, los recubiertos necesitan espesor de recubrimiento y pruebas de niebla salina, y los ensamblajes soldados requieren inspección de soldadura. Para piezas de alto volumen, los estudios de capacidad del proceso muestran si el proceso se mantiene dentro de la tolerancia durante toda la producción. Un fabricante que trata la documentación como parte del producto, no como papeleo, es el que aprobará una auditoría automotriz o de maquinaria.
Tiempos de Producción
Solicitud, Revisión de Ingeniería y Prototipos
Un programa de soportes comienza con una solicitud: modelo 3D, dibujo, material, acabado, cantidad y plazo objetivo. El equipo de ingeniería del fabricante revisa la diseñabilidad para manufactura, verificando radios de doblez, distancias agujero-a-doblez, tolerancias y operaciones secundarias, y emite una cotización con comentarios en uno a tres días hábiles. Los prototipos se entregan típicamente en cinco a diez días hábiles para soportes estándar.
El prototipo valida el ajuste antes de la producción: la alineación de agujeros con piezas acopladas, la geometría del doblez y la apariencia del acabado se confirman en la muestra física. La retroalimentación del prototipo debe incluir notas de ajuste y cambios sugeridos en el dibujo, para que el comprador pueda aprobar la configuración final con toda la información. Para soportes que se acoplan con otros componentes, los compradores deben probar el ajuste del prototipo temprano, porque un error de 0,2 mm encontrado en prototipo cuesta días, mientras que el mismo error en producción cuesta semanas.
Herramental y Preparación del Proceso
La mayoría de los soportes se producen con corte láser y dobaje CNC, lo que mantiene bajos los costos de herramental y los cambios de diseño son económicos. La preparación que importa es el herramental de proceso: programas de dobaje con parámetros verificados, calibradores de inspección para patrones de agujeros y ángulos de doblez, y fijaciones para ensamblajes soldados. Construir esta preparación típicamente toma desde unos días hasta dos semanas para una pieza nueva.
Para volúmenes altos, las matrices de estampado añaden de cuatro a ocho semanas y una inversión en herramientas que se recupera mediante tiempos de ciclo más rápidos y menor costo unitario. La decisión correcta depende del volumen anual: por debajo de aproximadamente 20 000 piezas al año, el corte láser y la dobladura suelen ser la ruta de menor costo, mientras que por encima de esa cifra debería modelarse la rentabilidad por ambos métodos. Los compradores deben solicitar una comparativa de costos antes de comprometerse con la fabricación de herramientas.
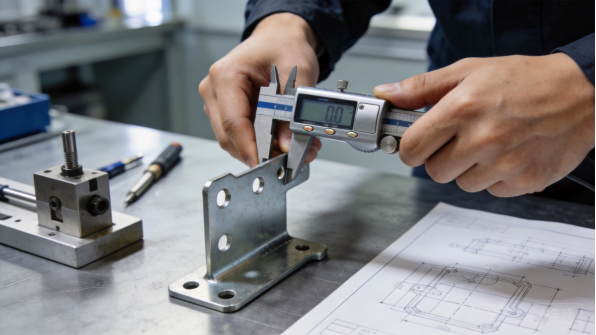
Figura 8: La inspección dimensional verifica las posiciones de los orificios de los soportes y los ángulos de doblado.
Lotes de producción y planificación por volumen
Los plazos de producción habituales son de 10 a 25 días laborables para lotes de algunas cientos hasta decenas de miles de piezas, con el acabado y el recubrimiento consumiendo gran parte de ese tiempo, ya que las líneas de galvanizado y pintura en polvo operan en ciclos por lotes fijos. Los programas de estampado de alto volumen se programan en lotes mensuales o trimestrales, alineados con las necesidades de montaje del comprador.
El intercambio de previsiones mantiene estables los plazos. Cuando los compradores comparten pronósticos móviles, la fábrica reserva material y capacidad de acabado, y realiza pedidos anticipados de artículos de largo plazo, como grados específicos de acero o colores personalizados. El acero laminado en frío y galvanizado estándar suele estar disponible en stock, mientras que los aceros inoxidable y las aleaciones de aluminio, así como acabados personalizados, pueden añadir una a dos semanas. Un calendario claro con fechas de hitos hace visible el cuello de botella antes de que se convierta en un retraso.
Embalaje, logística y comunicación
Los soportes se envían en embalajes adaptados a la pieza: envoltorio individual para superficies galvanizadas o recubiertas, separadores de espuma para piezas apiladas y cartones adaptados al pedido. Para soportes galvanizados, el embalaje debe proteger el acabado durante el transporte, y los envíos al exterior utilizan papel antiséptico o película VCI para proteger contra la condensación en contenedores. El fabricante debe facilitar las dimensiones del cartón, el peso bruto y fotografías de carga para la planificación del transporte.
La documentación acompaña a cada envío: listas de empaque, certificados de material, informes de inspección y certificados de recubrimiento cuando sea requerido. Los compradores deben confirmar el juego de documentación durante el presupuesto, ya que la falta de certificados en aduanas o en la entrada de la planta puede detener un envío incluso cuando las piezas son perfectas. La comunicación sigue hitos claros, con fotografías en cada etapa para que los compradores puedan rastrear el progreso sin visitas al lugar.
Estudios de casos anteriores
OEM de maquinaria: Soportes para montaje de motores
Un OEM de maquinaria necesitaba una familia de soportes de montaje para motores que mantuvieran la alineación del eje dentro de límites estrechos mientras permitía el ajuste de la tensión de la correa. El diseño utilizaba orificios de montaje rebajados y una geometría de doblez reforzada que mantenía rígido el plano del motor, y el equipo de ingeniería ajustó la orientación de las ranuras y la colocación de los refuerzos durante la revisión del prototipo.
Las primeras piezas fueron inspeccionadas en una máquina de medición por coordenadas, y los lotes de producción de 1.500 unidades siguieron un plan de control con verificaciones de calibre en las posiciones de los orificios y los ángulos de doblado. El OEM estandarizó la familia de soportes en tres modelos de máquina, reduciendo el inventario y simplificando el servicio. El programa mostró cómo una pieza pequeña, diseñada cuidadosamente, mejora la confiabilidad de toda la máquina.
El cliente más adelante trasladó su soporte de mayor volumen a un troquel de estampado, reduciendo el costo unitario mientras mantenía el mismo plan de inspección, lo cual demostró cómo los volúmenes pueden crecer dentro del mismo diseño.
Proveedor de nivel 2 automotriz: Soportes de refuerzo
Un proveedor de nivel 2 que produce componentes de carrocería de vehículos necesitaba soportes de refuerzo galvanizados con posiciones de orificios controladas a más o menos 0,1 mm, entregados en volúmenes mensuales de aproximadamente 12.000 unidades. Las piezas se prototiparon mediante corte láser y plegado CNC, y las primeras piezas se inspeccionaron según el dibujo GD&T del cliente antes de la aprobación de producción.
El proceso de producción utilizó programas de plegado dedicados y accesorios de inspección, con certificados de material rastreables a cada bobina. Dado que las líneas de ensamblaje del proveedor funcionan según cronograma, la entrega a tiempo y la calidad constante fueron los criterios de evaluación, y el programa ha continuado durante dos años con una tasa de defectos por debajo del objetivo acordado. La relación más adelante se amplió para incluir un ensamblaje de soporte soldado bajo el mismo sistema de calidad.
El ensamblaje soldado añadía una tuerca de clinch y un saliente de soldadura, ambos validados en la primera pieza y documentados en el plan de control, de modo que el proveedor pudiera ensamblar la pieza sin operaciones adicionales.
Productos de construcción: Soportes galvanizados
Un distribuidor de productos de construcción necesitaba soportes de montaje galvanizados en caliente por inmersión para instalaciones de bandejas de cables, con patrones de orificios estándar que coincidieran con los sistemas de bandejas de la industria y una especificación de recubrimiento para exposición exterior. Las piezas se cortaron y conformaron a partir de acero de 3,0 mm, luego se galvanizaron con un socio calificado con verificación del espesor del recubrimiento.
Los primeros artículos fueron sometidos a pruebas de recubrimiento e inspección dimensional, y los lotes de producción se enviaron en cajas palABILIZADAS con certificados de recubrimiento para la documentación del proyecto del distribuidor. El programa creció hasta pedidos trimestrales de reabastecimiento a medida que el distribuidor ampliaba su territorio, y el diseño estandarizado mantenía bajos los costos unitarios. Para el distribuidor, el certificado de recubrimiento se convirtió en una herramienta de venta que diferenciaba el producto en proyectos de infraestructura.
Más adelante, el distribuidor añadió una variante más ligera de aluminio para instalaciones interiores, producida en las mismas líneas de corte y plegado con un acabado anodizado.
Marca de electrónica: Soportes de chasis
Una marca de electrónica necesitaba una familia de soportes de chasis que montaran PCB y conectores dentro de una nueva línea de instrumentos, con orificios avellanados, tuercas de clinch y un acabado en polvo negro. Los soportes eran visibles cuando se abría el instrumento, por lo que la calidad de los bordes y la consistencia del acabado formaban parte de las especificaciones.
La revisión del prototipo ajustó la profundidad de la avellanado y las posiciones de las tuercas de clinch, y la producción se incrementó hasta 3.000 unidades por mes a través de tres referencias de soportes. La marca utilizó la misma plataforma de construcción para un segundo instrumento, añadiendo dos soportes nuevos sin volver a calificar todo el diseño. El programa demostró cómo la disciplina de fabricación en piezas pequeñas favorece lanzamientos rápidos de productos.
Resumen y siguientes pasos
Conclusiones clave
Los soportes metálicos personalizados son piezas pequeñas con requisitos exigentes: la precisión de los orificios, la exactitud de las dobles y la consistencia del acabado dependen todas de una fabricación controlada. La decisión del material determina el costo y el rendimiento, desde el acero laminado en frío para soportes en volumen hasta el inoxidable para entornos corrosivos, y los acabados deben especificarse según el entorno real y no suponerse. La dificultad de producción se concentra en las relaciones orificio-doble, el control del rebote elástico y la documentación de calidad, que son exactamente donde los fabricantes experimentados marcan la diferencia.
Los plazos siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en una o dos semanas, herramienta de proceso en días a semanas, y producción en dos a cuatro semanas por lote, con matrices de estampado que añaden de cuatro a ocho semanas cuando los volúmenes lo justifican. El intercambio de previsiones y la documentación clara mantienen esa trayectoria estable. Los compradores que definan material, tolerancias y acabado antes del presupuesto tendrán programas más fluidos que aquellos que descubran los requisitos una vez iniciada la producción.
Por qué XHX Metal
XHX Metal es un fabricante de piezas de chapa metálica de propiedad privada ubicado en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500.000 piezas. La fábrica opera bajo un sistema de gestión de la calidad ISO 9001:2015 con certificaciones CE y SGS, y produce soportes personalizados, carcasas y piezas fabricadas para clientes de exportación, con embalaje diseñado para transporte marítimo. Dos cortadoras láser de fibra de 6 kW, dobladoras CNC, soldadura TIG y MIG, y socios de acabado cubren el proceso completo.
La empresa acompaña a los compradores desde la revisión del diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina pruebas de terceros, como ensayo de niebla salina, prueba de carga y verificación dimensional, cuando es necesario. Para programas de soportes, los compradores pueden revisar los servicios relacionados de fabricación de chapa metálica y páginas de producto, y el equipo estructurará cotizaciones, documentación de calidad y cronogramas de entrega para adaptarse a las necesidades del programa.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un plano que indique material, espesor, acabado, tolerancias y cantidad. Si el diseño no está finalizado, envíe fotos o bocetos del soporte y de las piezas a las que debe conectarse, la carga que soporta y el volumen anual, y el equipo de ingeniería recomendará un diseño fabricable. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de soportes, contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, un soporte metálico personalizado pasa del plano a la producción en semanas, con un ajuste y acabado que mantienen unidas las montajes durante años.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga al fabricante tres preguntas: qué materiales y espesores trabaja habitualmente, cómo verifica las relaciones entre agujeros y dobleces y los ángulos de doblado en las primeras piezas, y qué acabados y pruebas puede documentar. Las respuestas revelan si el taller trata los soportes como piezas de precisión o como simples piezas de corte y doblado.
También confirme las operaciones secundarias como tuercas clinch, roscado, contrahundido y marcado, y cómo se controlan en calidad, porque estos pasos suelen decidir si un soporte funciona en el ensamblaje. Un fabricante que enumera los procesos y los criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio que vale la pena para establecer una relación de suministro.