Una cubierta de chapa metálica para máquina hace más que ocultar las partes móviles del equipo industrial. Protege a los operadores de peligros, mantiene el refrigerante y los virutas dentro de la zona de trabajo, controla el ruido y le da a la máquina un acabado terminado que los compradores esperan. Detrás de cada cubierta bien ajustada hay un proceso de fabricación que debe combinar precisión en paneles grandes, sellado cuidadoso y diseño amigable para la instalación, y Grand View Research registra un crecimiento constante en el segmento de herramientas de máquina que estas cubiertas sirven.
Esta guía sigue el recorrido completo de un proyecto de cubierta de chapa metálica personalizada en siete pasos: el producto mismo, las aplicaciones que sirve, selección de materiales, dificultad de producción, plazos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea un OEM de herramientas de máquina que desarrolla un nuevo enclosing, un equipo de ingeniería de planta que reemplaza cubiertas desgastadas, o una marca de equipo que estandariza una familia de cubiertas, la información aquí le ayudará a briefear a un fabricante, planificar cronogramas realistas y evitar los problemas de ajuste que convierten una cubierta protectora en una parada de producción.
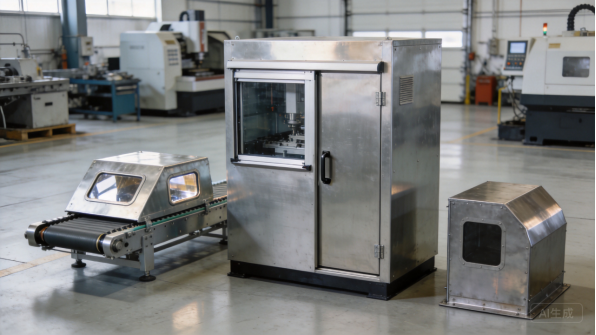
Figura 1: Cubiertas personalizadas de chapa metálica para máquinas terminadas con ventanas de visualización, puertas de acceso y acabados protectores.
El Producto: Qué Es una Cubierta de Chapa Metálica para Máquina
Definición y Tipos de Cubiertas para Máquina
Una cubierta de chapa metálica para máquina es un housing metálico fabricado que encierra toda o parte de una máquina industrial. La categoría es amplia: enclosures completos para centros de mecanizado CNC, cubiertas telescópicas y guardas de fuelle para ejes de máquina, cubiertas de panel para prensas y transportadores, y shrouds compactos para bombas, motores y cajas de cambios. Lo que los une es la ruta de fabricación: paneles planos grandes se cortan, forman, soldan y terminan para ajustarse al envelope de la máquina y a la forma en que los operadores trabajan alrededor de ella.
Los tipos de cubierta difieren en complejidad. Un shroud de motor simple es una cáscara formada con pocos cortes, mientras que un enclosure CNC completo incluye una puerta corrediza, ventanas de visualización, pasos para cables y refrigerante, una bandeja de virutas y paneles de acceso con interbloqueo. El tipo de producto determina el número de piezas, el trabajo de ajuste en la instalación y el esfuerzo de ingeniería, así que los compradores deben definir la máquina, las necesidades de acceso y el entorno antes de solicitar una cotización.
Estructura Principal y Componentes Clave
La estructura principal de una cubierta de máquina es un armazón de paneles formados, una o más puertas o ventanas, y los elementos de sellado y montaje que la conectan a la máquina. Los paneles grandes y planos se refuerzan con bordes con reborde y nervaduras para mantenerse planos durante la soldadura y la instalación, y las puertas se construyen con bridas de retorno y bisagras ajustadas que las mantienen alineadas durante años de uso. Las ventanas de visualización, generalmente de policarbonato o vidrio laminado, se montan en marcos formados con juntas que mantienen fuera el refrigerante y el polvo.
Los componentes que hacen funcionar una cubierta son a menudo pequeños: pomos y cerrojos de puertas, barras gas que mantienen las puertas abiertas, rieles para puertas correderas, prensaestopas y aberturas con arandelas para mangueras. Los elementos de sellado, incluidas las juntas continuas y los labios de goteo, protegen el interior de la máquina, y las bridas de montaje transfieren el peso de la cubierta al armazón de la máquina sin deformar los paneles. Cada componente es un punto de ajuste, y es por eso que los fabricantes experimentados los diseñan desde el inicio en el chapa metálica.
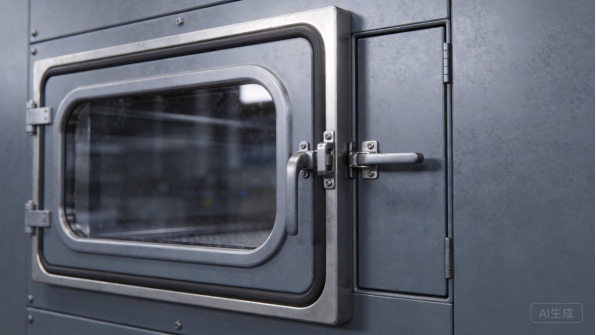
Figura 2: Los detalles de la cubierta de máquina incluyen ventanas de visualización, puertas de acceso, juntas y marcos formados.
Consideraciones de diseño: acceso, visibilidad y seguridad
Las cubiertas de máquina se diseñan en torno a tres prioridades: acceso, visibilidad y seguridad. Los operadores necesitan cargar piezas de trabajo, cambiar herramientas, limpiar y dar mantenimiento a la máquina, por lo que las puertas, ventanas y paneles removibles se posicionan donde se realiza el trabajo. Las ventanas de visibilidad permiten a los operadores monitorear el proceso sin abrir la cubierta, lo que mantiene la máquina segura y la zona de trabajo contenida.
La seguridad es un insumo de diseño, no una reflexión posterior. Las cubiertas separan a los operadores de las piezas en movimiento, contienen proyectiles y controlan la pulverización de refrigerante, y deben cumplir con los requisitos de resguardo que aplican en el mercado de la máquina. La guía de OSHA sobre resguardo de máquinas describe las expectativas de rendimiento para los resguardos en los lugares de trabajo de EE. UU., y los constructores internacionales de máquinas siguen estándares equivalentes. Los interbloqueos en las puertas de acceso, los dispositivos de mantenimiento abierto y los materiales seguros para ventanas están diseñados desde el inicio para que la cubierta proteja sin estorbar.
Personalización y familias de productos
La fabricación personalizada existe porque cada máquina es diferente. Los compradores personalizan las dimensiones generales, la distribución de puertas y ventanas, patrones de recortes, puntos de montaje, colores y marcas impresas, todo lo cual puede integrarse en el diseño de chapa metálica. El recubrimiento en polvo admite combinación según RAL y Pantone, y los constructores de máquinas suelen mantener el color de la cubierta en toda su línea de productos para lograr una identidad de marca coherente.
La personalización también respalda familias de productos: un constructor de máquinas puede utilizar una misma plataforma de construcción de cubiertas para tres tamaños de máquina, compartiendo puertas, ventanas e herrajes mientras cambia las dimensiones de los paneles. Esto reduce costos de ingeniería, inventario y complejidad de repuestos. Un fabricante que comprende el diseño basado en familias puede ayudar a un constructor de máquinas a estandarizar sin limitar la variación entre modelos.
Casos de uso y aplicaciones
Cubiertas para centros de mecanizado CNC y máquinas herramienta
Los centros de mecanizado CNC y los tornos son las aplicaciones más exigentes para cubiertas de máquinas. La envolvente debe contener fluido refrigerante a alta presión, virutas voladoras y fragmentos ocasionales de herramienta, al tiempo que ofrece al operador una visión clara del proceso y un acceso rápido para la configuración. Las puertas se deslizan o se abren con bisagras durante ciclos prolongados, por lo que la alineación de las guías, el peso de las puertas y el sellado deben resistir el uso continuo.
Las cubiertas de máquinas herramienta también transmiten la imagen de la máquina: una cubierta limpia y bien ajustada transmite calidad de construcción a los compradores. ANSI y las normas de seguridad relacionadas influyen en los interbloqueos de puertas y los detalles de protección, y la envolvente debe diseñarse para el acceso al servicio de husillos, cambiadores de herramienta y sistemas refrigerantes. Para los OEM de máquinas herramienta, la cubierta es un componente de fiabilidad y marca, no solo una caja.
Asimismo, se espera que las cubiertas de máquinas herramienta reduzcan el ruido y contengan la neblina, por lo que la ubicación de las ventanas, la calidad del sellado y la rigidez de los paneles se dimensionan de forma integrada en lugar de tratarse como características separadas.
Cubiertas para líneas de producción y transportadores
Las líneas de producción utilizan cubiertas para proteger a los operadores de las transmisiones de cadena, rodillos y puntos de pellizco en los transportadores, y para contener el derrame de productos y el polvo. Estas cubiertas suelen consistir en largas tramos de paneles formados con ventanas de inspección y puertas de acceso con bisagras en los puntos de servicio, diseñados para que los equipos de mantenimiento puedan acceder rápidamente a los motores y sensores. Los anchos de panel normalizados permiten a las plantas reconfigurar las líneas sin nueva fabricación.
Los protectores y cubiertas para líneas de transporte funcionan en condiciones exigentes: vibración, lavado con agua a presión y tránsito peatonal constante. Los paneles deben mantener su rigidez, las puertas deben seguir alineadas después de años de uso y los elementos de fijación deben resistir el aflojamiento. Para los equipos de ingeniería de planta, el valor de las cubiertas personalizadas reside en el ajuste: una cubierta diseñada en torno a la línea real, con accesos exactamente donde se necesitan, reduce el tiempo de inactividad y mejora la seguridad en comparación con los guardas genéricos.
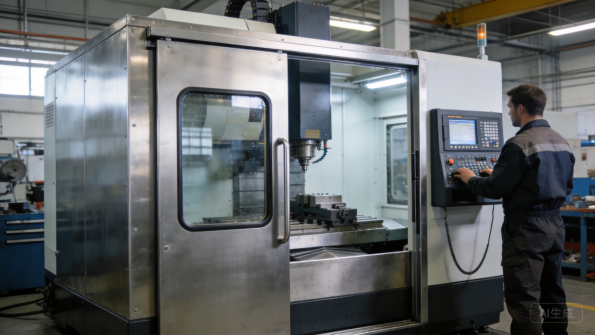
Figura 3: Una cubierta de máquina personalizada protege y contiene un centro de mecanizado CNC en uso diario.
Máquinas para alimentos, envasado y productos farmacéuticos
Las máquinas para alimentos, envasado y productos farmacéuticos utilizan cubiertas diseñadas para lavado con agua a presión e higiene. La construcción en acero inoxidable, las costuras selladas, las superficies inclinadas y las puertas que se abren para facilitar la limpieza son estándar, y las cubiertas deben resistir las limpiezas químicas diarias sin degradarse. El acabado y los materiales se seleccionan según el régimen de limpieza, no solo según el entorno de operación.
Estas industrias también prestan atención a la seguridad del producto: las cubiertas mantienen los materiales extraños fuera del proceso y contienen derrames de producto, por lo que los sellos, el montaje de ventanas y el tratamiento de bordes se diseñan para evitar rincones donde pueda acumularse material. Las cubiertas de acero inoxidable cuestan más y requieren una fabricación rigurosa, pero para el equipo que debe aprobar auditorías de higiene, son el estándar. Un fabricante con experiencia en acero inoxidable y acabados superficiales es imprescindible para estos proyectos.
Seguridad y control del ruido
Más allá de las herramientas de máquina, las cubiertas cumplen funciones de seguridad y control del ruido en toda la industria. Los guardas en prensas, sierras y equipos de manejo de materiales mantienen a los operarios alejados de las partes móviles, mientras que las cubiertas acústicas en compresores, bombas y generadores reducen el ruido en el lugar de trabajo. Ambas aplicaciones se benefician de cubiertas resistentes, fáciles de dar servicio y construidas para resistir el uso diario.
Los guardas de seguridad a menudo se especifican conforme a normas de protección, y deben permitir que la máquina sea operada y mantenida sin exponer al operario. Las cubiertas acústicas incluyen revestimientos absorbentes de sonido y juntas selladas, y sus paneles están diseñados para lograr rigidez y evitar vibraciones. Para los OEM y las plantas, estas cubiertas convierten los requisitos reglamentarios y acústicos en productos ingenierizados.
Selección de materiales
Acero laminado en frío y galvanizado
El acero laminado en frío es el material estándar para cubiertas de máquinas cuando el costo es importante y el entorno está controlado. Se forma con limpieza, se suelda de manera predecible y acepta bien el recubrimiento en polvo, y sus propiedades mecánicas están documentadas en referencias como la base de datos de materiales de MatWeb para una comparación directa. Los grosores típicos oscilan entre 1,2 mm para paneles y 2,0 mm o más para marcos y puertas que soportan carga.
El acero galvanizado añade un recubrimiento de zinc que protege los bordes y las superficies internas, y la American Galvanizers Association documenta la larga vida útil de los recubrimientos de zinc en exposición atmosférica. Para cubiertas expuestas a niebla de refrigerante, lavado con agua o instalación al aire libre, el acero galvanizado o zincado suele ser la opción más rentable, aunque la soldadura requiere preparación para controlar los humos de zinc y mantener la integridad del recubrimiento.
Acero inoxidable
El acero inoxidable, principalmente de los grados 304 y 316, se especifica para cubiertas de máquinas en entornos alimentarios, farmacéuticos, químicos, marinos y de lavado. SSINA proporciona orientación para la selección de grados en aplicaciones corrosivas y sensibles desde el punto de vista higiénico, y el grado 316 añade molibdeno para resistencia a los cloruros. Las cubiertas de acero inoxidable nunca requieren recubrimiento adicional, toleran limpiezas agresivas y presentan el aspecto limpio que exige el equipo alimentario y farmacéutico.
El acero inoxidable es más caro y difícil de conformar que el acero al carbono, y exige manipulación dedicada para evitar la contaminación por acero al carbono, que provoca óxido superficial. Las soldaduras deben controlarse y, a menudo, limarse y pasivarse para preservar la resistencia a la corrosión. Los compradores deben elegir acero inoxidable cuando el entorno o la industria lo exijan, y trabajar con un fabricante que tenga experiencia real en este material, porque el material no perdona las malas prácticas.
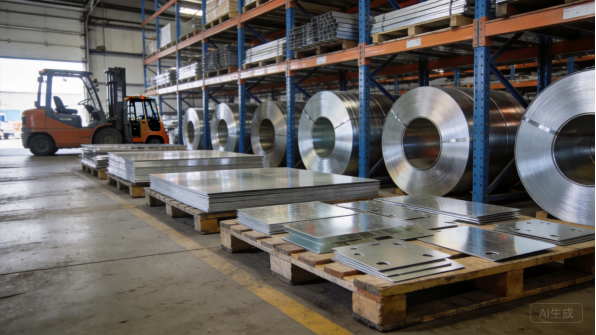
Figura 4: Bobinas de materia prima y cortados en blanco para paneles de cubiertas de máquinas.
Aluminio
Las cubiertas de aluminio, fabricadas típicamente a partir de aleaciones 5052 o 6061, se utilizan cuando el peso es importante: paneles grandes removibles, equipos portátiles y cubiertas que los operadores levantan con frecuencia. El aluminio tiene aproximadamente una tercera parte del peso del acero, resiste la corrosión de forma natural, y sus propiedades y orientación para la selección de aleaciones están catalogadas por referencias como AZoMaterials.
. Las compensaciones afectan a la resistencia, el coste y el procesamiento. Los paneles de aluminio deben ser más gruesos que los de acero para alcanzar la misma rigidez, el material cuesta más por kilogramo y el conformado requiere radios de doblado mayores y un control cuidadoso del resalte. El aluminio también necesita aislamiento galvánico en uniones con tornillería de acero y protección mediante anodizado o recubrimiento en polvo cuando la apariencia es importante.
Ventanas, paneles y acabados
El acabado y el material de la ventana completan la cubierta. El policarbonato es el material de ventana más común porque es resistente, ligero y resistente al líquido refrigerante y a los impactos, mientras que el vidrio laminado se utiliza donde la resistencia a los arañazos y la claridad son importantes. Las ventanas se montan en marcos formados con juntas, y las tolerancias del marco determinan si la ventana sella y permanece en su lugar bajo vibración.
El recubrimiento en polvo es el acabado estándar de la cubierta: el polvo con carga electrostática se cura formando una resistente película de 60 a 80 micrones, y el Powder Coating Institute publica recursos técnicos sobre selección y pruebas de recubrimientos para productos industriales. Los polvos texturizados ocultan marcas de manipulación, y el color se iguala a la marca de la máquina. El rendimiento del recubrimiento se verifica con normas publicadas por ASTM International, incluyendo pruebas de adhesión, impacto y niebla salina.
El grosor del panel también se elige teniendo en cuenta la manipulación: las cubiertas grandes están diseñadas para que los operadores puedan retirarlas y recolocarlas sin equipo de elevación especial siempre que sea posible, lo cual afecta la colocación de los refuerzos y el diseño de los bordes.
Dificultad de producción
Corte láser y precisión del panel
Las cubiertas de máquinas comienzan como paneles planos grandes, y el corte láser produce el contorno, las aberturas para ventanas, los recortes para puertas y los orificios de montaje con la precisión de la cual depende el ensamblaje. Los sistemas de láser de fibra mantienen tolerancias de alrededor de ±0,1 mm, y en XHX Metal dos máquinas de corte láser de fibra de 6 kW ofrecen una precisión de posicionamiento de ±0,01 mm, lo cual es importante cuando los paneles de la cubierta deben alinearse en toda la envolvente de la máquina.
El corte de paneles grandes es exigente por sí mismo. Las piezas largas pueden distorsionarse por el esfuerzo térmico, las esquinas de los recortes necesitan geometría de alivio para evitar agrietamientos durante el plegado, y los bordes deben estar lo suficientemente limpios para costuras visibles después de la soldadura. El software de anidación organiza los paneles para minimizar los desechos, y el orden de corte y los parámetros se ajustan según el material y el grosor. La etapa de corte determina si las puertas se alinean, las ventanas sellan y las cubiertas se ajustan a la máquina.
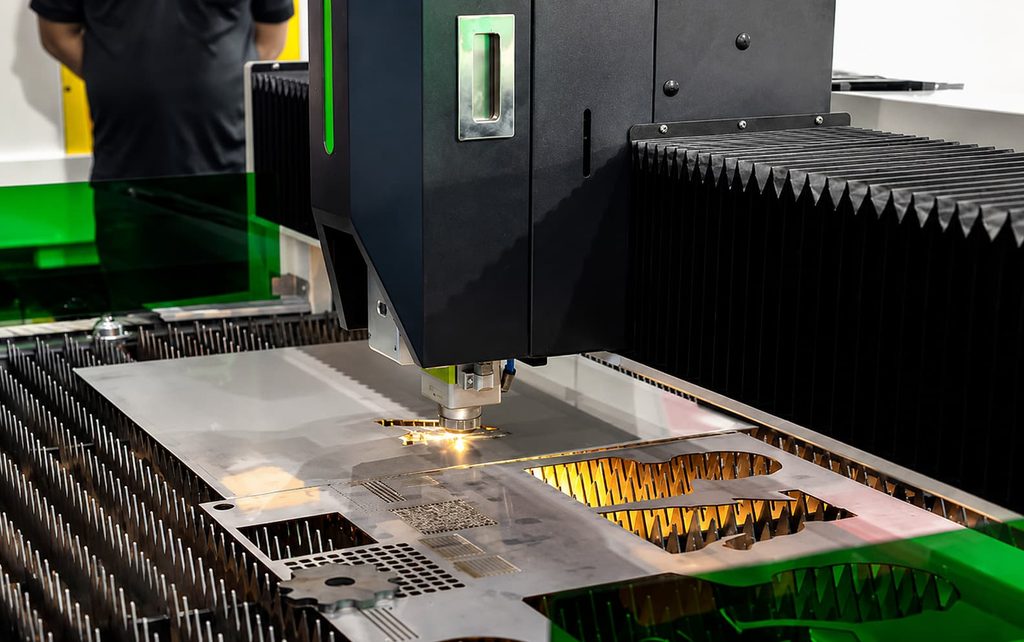
Figura 5: El corte láser de fibra produce paneles precisos para cubiertas de máquinas y recortes.
Plegado CNC y planicidad de paneles grandes
El plegado convierte las piezas planas en los paneles, marcos de puertas y bridas que dan rigidez a las cubiertas. Los paneles grandes son los más difíciles de formar: un ligero error de plegado a lo largo de una brida larga se convierte en una separación visible en el extremo opuesto, y la compensación del retorno elástico debe ajustarse para cada material. Engineers Edge publica referencias de desarrollo de doblez utilizadas para definir troqueles y predecir dimensiones finales.
Los modernos plegadoras CNC con sistemas de medida programables mantienen posiciones y ángulos de plegado consistentes, y las primeras piezas se verifican frente al dibujo antes de la producción. Para las cubiertas, las verificaciones críticas son la geometría de apertura de puertas, la planitud de las lengüetas y la posición de los marcos de ventanas respecto a los cortes. Estas mediciones se revisan en la primera pieza y se muestrean durante la producción para mantener el proceso bajo control.
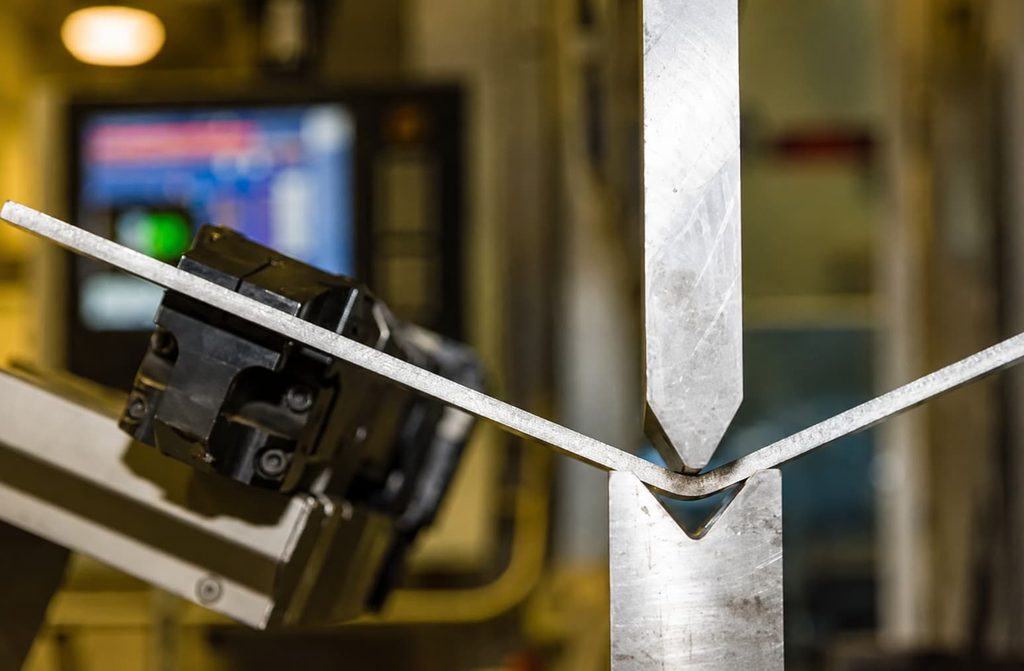
Figura 6: Plegadora CNC formando grandes paneles de cubierta con pestañas consistentes.
Soldadura, Montaje y Sellado
La soldadura une paneles, soportes y marcos de las cubiertas, y las cubiertas grandes son las piezas más propensas a la distorsión que fabrica una empresa. El calor de la soldadura puede deformar un panel largo, por lo que las piezas se sujetan en fijaciones que mantienen la geometría correcta mientras se enfría la soldadura, y la secuencia de soldadura se planifica para equilibrar el calor en todo el conjunto. TWI Global proporciona orientación técnica sobre soldadura de acero delgado y control de la distorsión.
El montaje añade el hardware que hace funcionar la cubierta: bisagras, pestillos, varillas neumáticas, marcos de ventanas, juntas y guías para puertas correderas. La alineación de puertas se verifica en el conjunto completo, no en paneles individuales, y el sellado se comprueba donde podría entrar fluido refrigerante o polvo. Para los blindajes de máquinas herramienta, un ensamblaje de prueba completo en la fábrica detecta problemas de ajuste antes del envío, lo cual es mucho más económico que descubrirlos en la planta del fabricante de máquinas.
Control de Calidad y Ajuste
El control de calidad de cubiertas para máquinas combina inspección dimensional con comprobación funcional. Las primeras piezas se inspeccionan en una máquina de medición por coordenadas o con herramientas calibradas, verificando aberturas de puertas, geometría de pestañas y patrones de montaje, y los lotes de producción siguen un plan de control con muestreo. El funcionamiento de puertas, el ajuste de ventanas y el sellado de juntas se comprueban en los conjuntos completos antes del envío.
Las pruebas dependen de la aplicación. Los blindajes de máquinas herramienta pueden requerir comprobaciones de estanqueidad al fluido refrigerante, el equipo alimentario requiere verificación del acabado superficial y las cubiertas acústicas necesitan validación de absorción sonora. La documentación, incluidos informes dimensionales y certificados de recubrimiento, acompaña a cada pedido, y el fabricante que trata la verificación del ajuste como parte del producto es el que mantendrá funcionando la línea de montaje de un constructor de máquinas.
Plazos de Producción
RFQ, Revisión de Ingeniería y Prototipos
Un programa de cubiertas para máquinas comienza con una RFQ: modelo 3D o dibujo del envelope de la máquina, material, acabado, cantidad y plazo objetivo. El equipo de ingeniería del fabricante revisa el diseño para verificar la fabricabilidad, evaluando radios de doblado, holguras de puertas, montaje de ventanas, sellado y acceso para soldadura, y devuelve una cotización con comentarios en uno a tres días hábiles. Los prototipos se entregan generalmente en siete a quince días hábiles para un recinto completo.
El prototipo es donde se valida el ajuste de la cubierta: se abren y cierran las puertas, se verifica el sellado de las ventanas y se prueban los paneles sobre la máquina o un mock-up del bastidor. Los comentarios del prototipo deben incluir observaciones de ajuste y cambios sugeridos en los planos. Para los constructores de máquinas, un ensamblaje de prototipo completo, no solo paneles, vale la pena el costo porque demuestra que la cubierta funciona antes de comprometer la herramienta de producción.
Configuración de Herramentales y Procesos
La mayoría de las cubiertas para máquinas se producen con corte láser y doblado CNC, lo que mantiene bajos los costos de herramentales y hace económicas las modificaciones de diseño. La configuración que importa es la de los herramentales de proceso: fijaciones de soldadura que mantienen grandes paneles en cuadrado, programas de doblado con parámetros verificados y plantillas de ensamblaje que alinean puertas y ventanas. Desarrollar esta configuración toma generalmente una a dos semanas para una familia nueva de cubiertas.
Para volúmenes muy altos, los troqueles de estampado para puertas o componentes repetitivos pueden reducir el costo unitario, pero los volúmenes de cubiertas para máquinas rara vez los justifican; las cubiertas se fabrican típicamente en lotes desde unas pocas unidades hasta unos pocos cientos. La economía debe revisarse en la cotización, y los compradores deben esperar una comparación de costos antes de comprometerse con cualquier herramental dedicado.
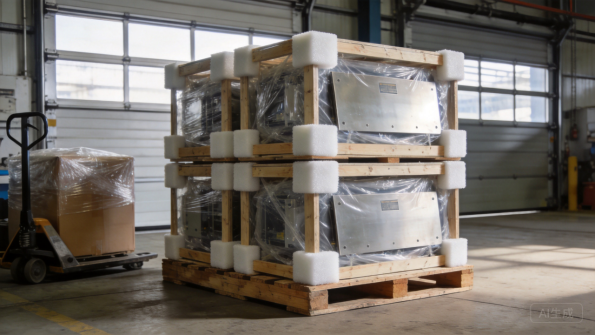
Figura 7: El embalaje protector mantiene las grandes paneles de cubierta seguros desde la fábrica hasta el destino.
Lotes de Producción y Planificación de Volúmenes
Los plazos de producción típicos son de 20 a 35 días hábiles para recintos completos, con soldadura, acabado y ensamblaje consumiendo la mayor parte de ese tiempo. Cubiertas individuales y pequeños lotes siguen un camino similar pero avanzan más rápido porque hay menos programación que coordinar. Los constructores de máquinas más grandes suelen pedir cubiertas en lotes alineados con la producción de máquinas, lo que el fabricante programa según un pronóstico continuo.
El intercambio de pronósticos mantiene estables los tiempos de entrega. Cuando los compradores comparten pronósticos móviles, la fábrica reserva material y capacidad de acabado, y solicita con antelación artículos de largo plazo, como grados específicos de acero o colores de pintura en polvo personalizados. El acero laminado en frío y galvanizado estándar generalmente está disponible; en cambio, las bobinas de acero inoxidable y los acabados personalizados pueden añadir una a dos semanas. Un cronograma claro con fechas de hitos hace visible el cuello de botella antes de que se convierta en un retraso.
Embalaje, logística y documentación
Los paneles de cubierta para máquinas son grandes, planos y propensos a daños, por lo que el embalaje representa un costo y un elemento crítico en el cronograma. Los paneles se envuelven en película protectora, se empaquetan en cajas con refuerzos de espuma en las esquinas y se fijan a pallets, protegiendo las ventanas con cubiertas adicionales. Para envíos al extranjero se utiliza papel anticorrosivo o película VCI para combatir la condensación en los contenedores, y el fabricante debe proporcionar las dimensiones de la caja, el peso bruto y fotografías de carga para la planificación del flete.
La documentación acompaña cada envío: listas de empaque, certificados de material, certificados de recubrimiento e informes dimensionales o de inspección cuando se acuerden. Los compradores deben confirmar el juego de documentación durante la cotización, ya que la falta de certificados en la aduana o en la planta del constructor de máquinas puede detener un envío. La comunicación sigue hitos claros, con fotografías en cada etapa para que los compradores puedan monitorear el progreso sin visitas al sitio.
Estudios de caso previos
OEM de máquinas herramientas: encapsulado completo
Un OEM de máquinas herramientas necesitaba un encapsulado completo para un nuevo centro de mecanizado vertical: puerta deslizante, dos ventanas de visualización, pasos de fluido cortante, bandeja de virutas y paneles de acceso con interbloqueo. El equipo de ingeniería diseñó una plataforma de construcción de paneles con marcos formados, y el prototipo se montó por completo en la fábrica para validar el alineamiento de la puerta y el sellado de las ventanas antes del envío.
Los primeros artículos aprobaron la verificación de ajuste del OEM en la máquina real, y las lotes de producción de 25 encapsulados por mes continuaron con verificaciones de puerta y sellado en cada unidad. La plataforma posteriormente cubrió un segundo tamaño de máquina con dimensiones de panel diferentes y el mismo hardware. El programa demostró cómo la validación completa mediante prototipo evita problemas de ajuste en los programas de cubiertas para máquinas.
El OEM ahora solicita la familia de encapsulados dos veces al año contra un pronóstico móvil, y los paneles de repuesto se envían desde la misma tanda de producción, lo que mantiene baja la existencia de servicio.
Línea de embalaje: cubiertas de acero inoxidable
Un fabricante de equipos de embalaje necesitaba cubiertas de acero inoxidable para una línea con clasificación para lavado agresivo, con uniones selladas, superficies inclinadas y ventanas de inspección en las estaciones de llenado. La especificación requería acero inoxidable grado 304, entrada de calor de soldadura controlada y calidad superficial que cumpliera con los requisitos de higiene de la planta.
Las primeras piezas fueron inspeccionadas por calidad de soldadura y acabado superficial, y los lotes de producción se entregaron con la misma documentación. Las cubiertas aprobaron las pruebas de lavado del cliente, y el programa se expandió a una segunda línea con posiciones de ventanas modificadas. La relación demostró cómo la experiencia en acero inoxidable y la disciplina superficial generan negocios recurrentes en maquinaria alimentaria y de embalaje.
El fabricante posteriormente añadió una variante con clasificación para lavado agresivo con empaques modificados, producida en la misma plataforma de construcción con el mismo plan de inspección.
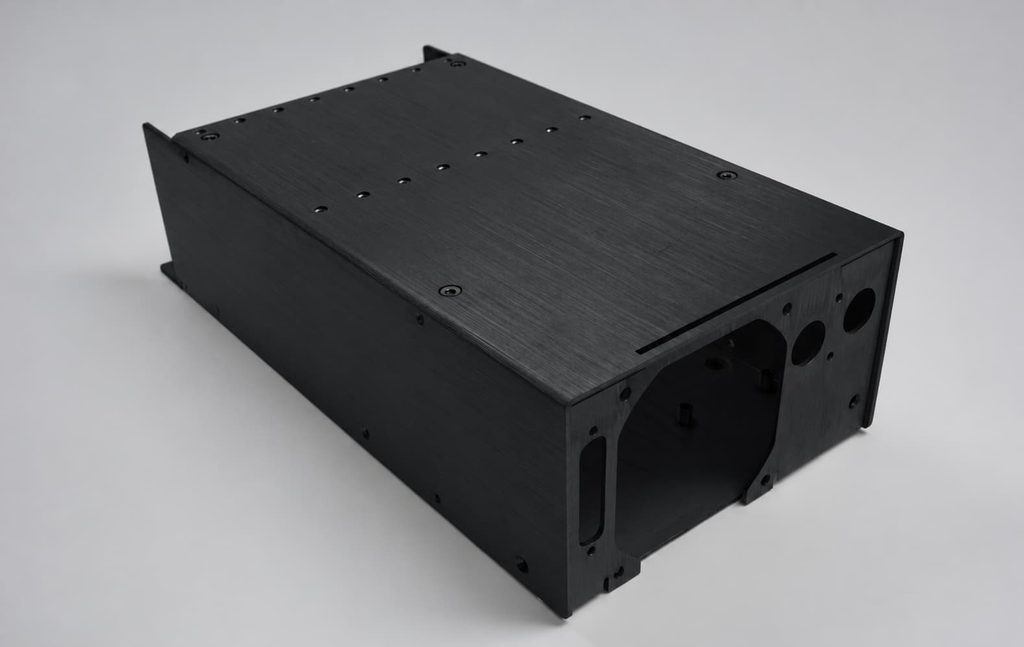
Manejo de Materiales: Programa de Guardas de Seguridad
Un OEM de manejo de materiales necesitaba guardas de seguridad para una gama de transportadores, con puertas de acceso con bisagras, provisiones para interbloqueos y paneles estandarizados que pudieran reconfigurarse para diferentes longitudes de línea. El diseño utilizaba un ancho de panel modular y accesorios compartidos, de modo que el OEM pudiera ofrecer opciones de protección en sus productos estándar sin ingeniería personalizada por pedido.
Las primeras piezas se ajustaron en seco y se verificaron para el funcionamiento de las puertas y la alineación de los interbloqueos, y los lotes de producción se enviaron en paquetes planos con planos de montaje. El OEM redujo su plazo de entrega de guardas de semanas a días mediante el stock de paneles modulares. El programa demostró cómo las guardas de seguridad pueden estandarizarse en una línea de productos mientras cumplen con los requisitos de protección.
El diseño modular también redujo el costo de las piezas de repuesto, ya que un panel dañado podía pedirse sin rediseñar la guarda.
Equipos Grandes: Familia de Cubiertas
Un fabricante de equipos pesados necesitaba una familia de cubiertas para grandes compresores, con paneles acústicos removibles, puertas de acceso y un acabado texturizado que coincida con la marca del equipo. Las cubiertas se construyeron con una estructura soldada, y los paneles acústicos se probaron por reducción de ruido antes del lanzamiento de la familia.
El prototipo se ajustó al compresor real, y los lotes de producción siguieron con verificación de absorción sonora en unidades representativas. La familia estandarizó el acceso de servicio para tres tamaños de compresores, reduciendo el tiempo de mantenimiento en los sitios del cliente. El programa demostró cómo una familia de cubiertas bien diseñada aporta valor más allá de la protección, apoyando la capacidad de servicio y la coherencia de marca.
El retroceso del servicio técnico sobre el acceso a las puertas se incorporó en la segunda revisión, que la fábrica implementó sin modificar la construcción del marco.
Resumen y Próximos Pasos
Conclusiones Clave
Las cubiertas para máquinas de chapa metálica parecen cajas simples, pero conllevan requisitos exigentes: la planicie de paneles grandes, la alineación de puertas, el sellado de ventanas y el ajuste de instalación dependen todos de un control riguroso de fabricación. La decisión del material determina el costo y el rendimiento: desde acero laminado en frío para cubiertas estándar hasta acero inoxidable para entornos de lavado, y los acabados y ventanas deben especificarse para las condiciones reales de operación. La dificultad de producción se concentra en el plegado de paneles grandes, el control de la distorsión por soldadura y la verificación del ajuste del ensamblaje completo; allí es precisamente donde los transformadores con experiencia demuestran su valor.
Los tiempos de entrega siguen un camino predecible: revisión de ingeniería en días, prototipos completos en una a tres semanas, tooling de proceso en una a dos semanas y producción en tres a cinco semanas por lote. El intercambio de pronósticos y la documentación clara mantienen ese camino estable. Los compradores que definen el material, los requisitos de acceso y el sellado antes de la cotización tendrán programas más fluidos que quienes descubren los requisitos en el primer ajuste en seco.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a las 500.000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce gabinetes personalizados, cubiertas, soportes y piezas fabricadas para clientes de exportación con embalaje diseñado para flete marítimo. Dos máquinas de corte por láser de fibra de 6kW, plegadoras CNC, soldadura TIG y MIG y una línea de acabado cubren el proceso completo bajo un mismo techo.
La compañía acompaña a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y realiza ajustes en seco de los ensamblajes completos de cubiertas antes del envío. Para programas de cubiertas de máquinas, los compradores pueden revisar los servicios relacionados de transformación de chapa metálica y las páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega para adaptarse a las necesidades del programa.
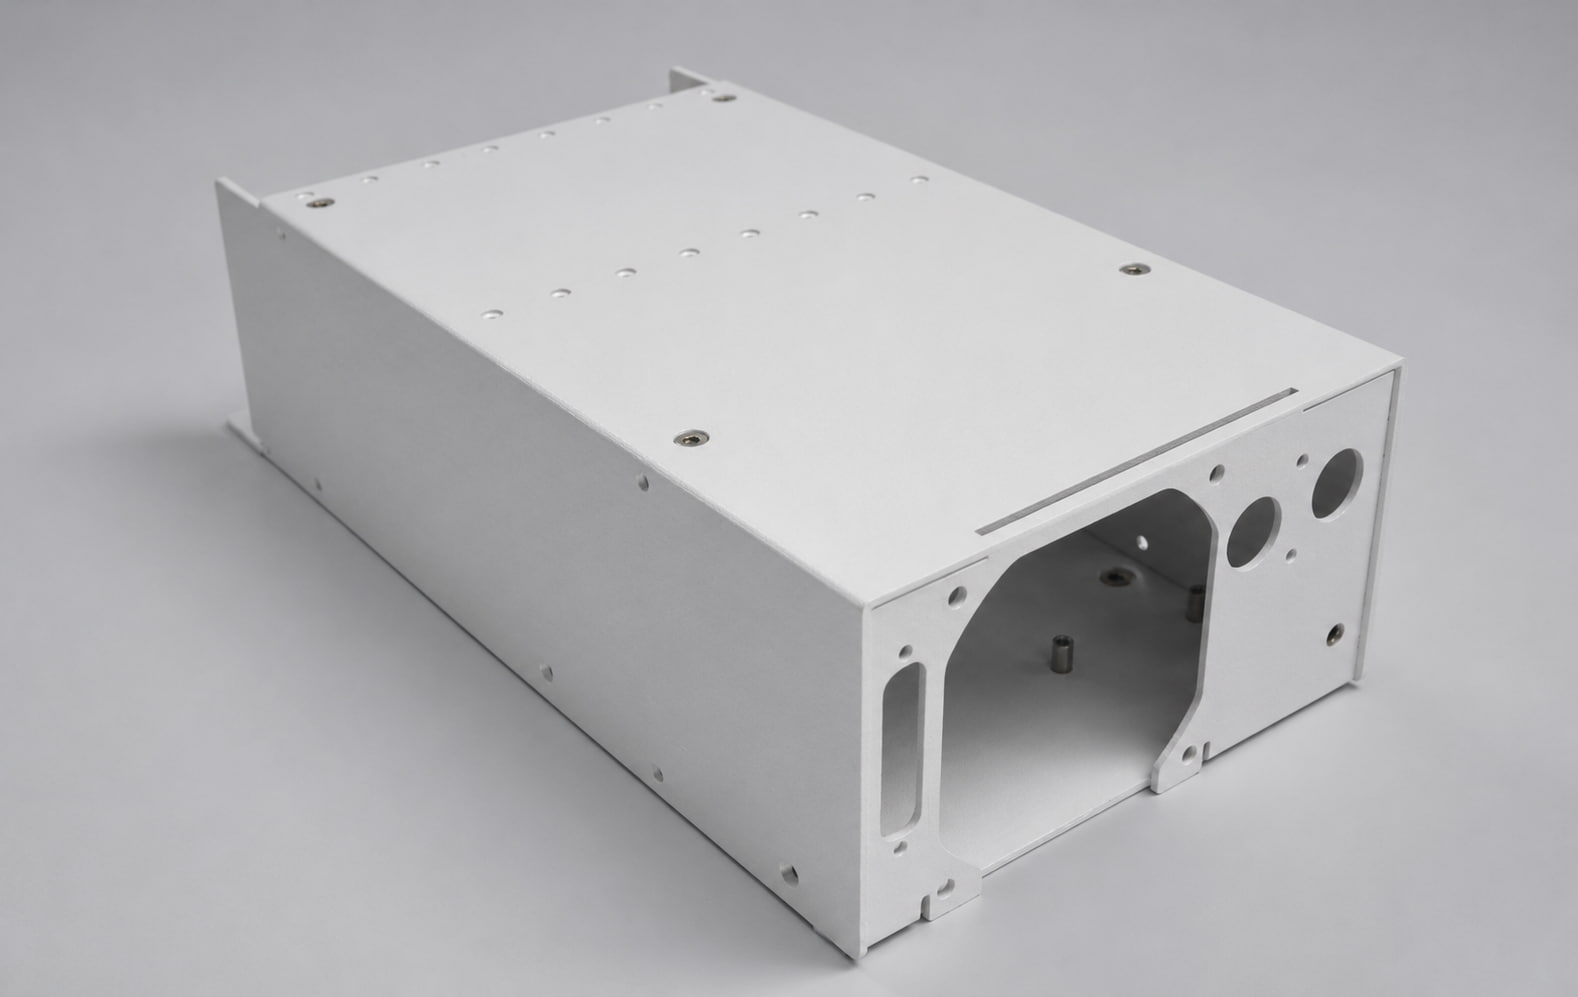
Cómo Iniciar su Proyecto
Comience con un archivo STEP o STP, o un dibujo del envolvente de la máquina con fotos de la máquina y de los puntos de acceso que necesitan los operadores. Indique el material, el acabado, la cantidad y cualquier requisito de protección o lavado a presión, y el equipo de ingeniería recomendará un diseño fabricable. La ruta habitual es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de cubiertas para máquinas, contacte a Barry al +86 13244963694 o sales01@xinghaoxin.com, o envíe su diseño a través de el sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una cubierta de chapa metálica personalizada pasa del dibujo a la producción en semanas, con un ajuste y acabado que protegen la máquina y a sus operadores durante años.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga al fabricante estas tres preguntas: cómo controla la planitud y el ajuste de puertas en paneles grandes, si realiza un montaje de prueba de los conjuntos completos de cubiertas antes del envío y qué sellado y verificación de acabados puede documentar. Las respuestas revelan si el taller trata las cubiertas como montajes de precisión o como simples cajas de metal.
También confirme experiencia con ventanas, puertas corredizas, interruptores de seguridad y construcciones en acero inoxidable, porque estos detalles deciden si una cubierta resiste el uso diario. Un fabricante que incluye verificaciones de ajuste y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que merece la pena construir una línea de máquinas.