Una copertura in lamiera per macchina industriale fa molto più che nascondere le parti in movimento dell’attrezzatura. Protegge gli operatori dai pericoli, trattiene il liquido refrigerante e le trucioli all’interno della zona di lavoro, controlla il rumore e conferisce alla macchina l’aspetto finito che i clienti si aspettano. Dietro ogni copertura ben adattata c’è un processo di trasformazione che deve combinare precisione su pannelli di grandi dimensioni, tenuta attenta e progettazione facile da installare, e Grand View Research traccia una crescita costante nel segmento degli utensili da lavoro a cui servono queste coperture.
Questa guida segue il percorso completo di un progetto di copertura in lamiera personalizzata per macchina in sette fasi: il prodotto stesso, le applicazioni a cui serve, la selezione del materiale, la difficoltà di produzione, i tempi di consegna, studi di caso passati e un riassunto pratico. Che tu sia un OEM di utensili da lavoro che sviluppa un nuovo involucro, un team di ingegneria dell’impianto che sostituisce coperture usurate o un brand di attrezzature che standardizza una famiglia di coperture, le informazioni qui riportate ti aiuteranno a briefare un trasformatore, pianificare tempistiche realistiche e evitare i problemi di fitting che trasformano una copertura protettiva in un arresto della produzione.
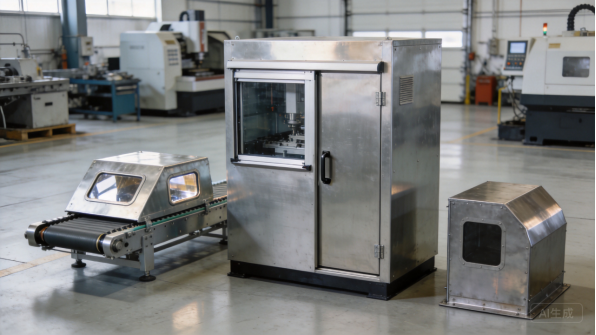
Figura 1: Coperture personalizzate in lamiera per macchine finite con finestre di osservazione, porte di accesso e finiture protettive.
Il Prodotto: Cos’è una Copertura in Lamiera per Macchina
Definizione e Tipi di Copertura per Macchina
Una copertura in lamiera per macchina è un alloggio in metallo fabbricato che racchiude tutto o parte di una macchina industriale. La categoria è ampia: involucri completi per centri di lavorazione CNC, coperture telescopiche e mantici per assi macchina, coperture a pannello per presse e trasportatori, e protezioni compatte per pompe, motori e riduttori. Ciò che li unisce è il processo produttivo: grandi pannelli piatti vengono tagliati, formati, saldati e finiti per adattarsi all’ingombro della macchina e al modo in cui gli operatori vi lavorano attorno.
I tipi di copertura differiscono per complessità. Una semplice protezione per motore è un guscio formato con alcuni fori, mentre un involucro CNC completo include una porta scorrevole, finestre di osservazione, passaggi per cavi e liquido refrigerante, un vassoio per trucioli e pannelli di accesso con interblocco. Il tipo di prodotto determina il numero di parti, il lavoro di fitting在安装和工程努力,因此买家应在请求报价之前定义机器、访问需求和环境。
Struttura Principale e Componenti Chiave
La struttura principale di una copertura per macchina è un telaio di pannelli formati, una o più porte o finestre, e gli elementi di tenuta e montaggio che la collegano alla macchina. I grandi pannelli piatti sono irrigiditi con bordi piegati e nervature così da rimanere piatti durante la saldatura e il montaggio, e le porte sono costruite con flange di ritorno e cerniere sagomate che le mantengono allineate per anni di utilizzo. Le finestre di osservazione, di solito in policarbonato o vetro stratificato, sono montate in telai formati con guarnizioni che mantengono il liquido refrigerante e la polvere fuori.
I componenti che rendono funzionale una copertura sono spesso piccoli: maniglie e serrande per porte, pistoni a gas che tengono le porte aperte, guide per porte scorrevoli, guarnizioni per cavi e aperture passacavo. Elementi di tenuta, incluse guarnizioni continue e labbra di gocciolamento, proteggono l’interno della macchina, e staffe di montaggio trasferiscono il peso della copertura al telaio della macchina senza deformare i pannelli. Ogni componente è un punto di adattamento, ed è per questo che i trasformatori esperti li progettano nella lamiera sin dall’inizio.
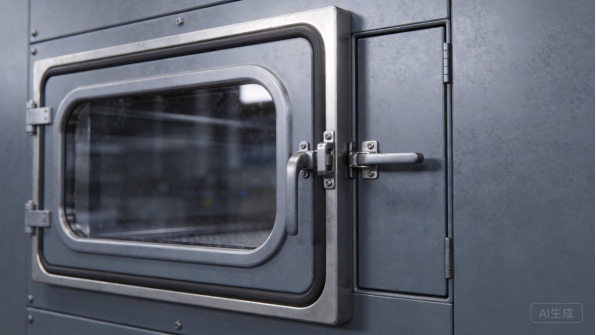
Figura 2: I dettagli della copertura per macchina includono finestre di osservazione, porte di accesso, guarnizioni e telai formati.
Considerazioni Progettuali: Accesso, Visibilità e Sicurezza
Le coperture per macchina sono progettate attorno a tre priorità: accesso, visibilità e sicurezza. Gli operatori devono caricare i pezzi in lavorazione, cambiare utensili, pulire e mantenere la macchina, quindi porte, finestre e pannelli rimovibili sono posizionati dove avviene il lavoro. Le finestre di visibilità permettono agli operatori di monitorare il processo senza aprire la copertura, il che mantiene la macchina sicura e la zona di lavoro contenuta.
La sicurezza è un input progettuale, non un pensiero successivo. Le coperture separano gli operatori dalle parti in movimento, contengono i proiettili e controllano gli spruzzi di liquido refrigerante, e devono rispettare i requisiti di protezione che si applicano nel mercato della macchina. La guida al guarding delle macchine OSHA descrive le aspettative di prestazioni per le protezioni nei luoghi di lavoro statunitensi, e i costruttori internazionali di macchine seguono standard equivalenti. Interblocchi sulle porte di accesso, dispositivi di tenuta aperta e materiali sicuri per finestre sono ingegnerizzati nella progettazione così che la copertura protegga senza intralciare.
Personalizzazione e Famiglie di Prodotti
La fabbricazione personalizzata esiste perché ogni macchina è diversa. I acquirenti personalizzano dimensioni complessive, disposizione di porte e finestre, modelli di fori, punti di montaggio, colori e marcature stampate, tutti elementi che possono essere ingegnerizzati nella progettazione della lamiera. La verniciatura a polvere supporta la corrispondenza RAL e Pantone, e i costruttori di macchine spesso portano il colore della copertura attraverso la loro linea di prodotti per un’identità di marca coerente.
La personalizzazione supporta anche le famiglie di prodotti: un costruttore di macchine può utilizzare una piattaforma di costruzione per coperture su tre taglie di macchina, condividendo porte, finestre e ferramenti mentre modifica le dimensioni dei pannelli. Questo riduce i costi di ingegneria, le scorte e la complessità dei ricambi. Un fabbricante che comprende il design basato su famiglie può aiutare un costruttore di macchine a standardizzare senza limitare la variazione dei modelli.
Casi d’uso e applicazioni
Involucri per macchine CNC e utensili
I centri di lavorazione a controllo numerico e i torni rappresentano le applicazioni più impegnative per le coperture di macchina. L’involucro deve contenere fluido refrigerante ad alta pressione, trucioli volanti e occasionali frammenti di utensile, garantendo al contempo una vista chiara del processo e un rapido accesso per la preparazione. Le porte si aprono con scorrimento o cerniera su cicli prolungati, quindi l’allineamento delle guide, il peso delle porte e la tenuta devono resistere all’uso continuo.
Gli involucri per macchine utensili definiscono anche l’estetica della macchina: una copertura pulita e ben ensamblata segnala la qualità di costruzione agli acquirenti. ANSI e gli standard di sicurezza correlati influenzano gli interblocchi delle porte e i dettagli di protezione, e l’involucro deve essere progettato per consentire l’accesso di servizio a fusori, cambi utensile e sistemi refrigeranti. Per gli OEM di macchine utensili, la copertura è un componente di affidabilità e brand, non solo una scatola.
Gli involucri per macchine utensili devono inoltre attenuare il rumore e contenere la nebbia, quindi la posizione delle finestre, la qualità delle guarnizioni e la rigidità dei pannelli sono ingegnerizzati in modo integrato piuttosto che trattati come caratteristiche separate.
Coperture per linee di produzione e convogliatori
Le linee di produzione utilizzano coperture per proteggere gli operatori da traini a catena, rulli e punti di pizzicamento sui convogliatori, e per contenere fuoriuscite di prodotto e polvere. Queste coperture sono spesso lunghe file di pannelli sagomati con finestre ispettive e porte a cerniera nei punti di servizio, progettate in modo che i team di manutenzione possano raggiungere rapidamente drive e sensori. Larghezze di pannello standardizzate permettono agli stabilimenti di riconfigurare le linee senza nuove lavorazioni.
Le coperture per convogliatori e linee operano in condizioni impegnative: vibrazione, lavaggio ad alta pressione e costante traffico pedonale. I pannelli devono rimanere rigidi, le porte devono allinearsi dopo anni di utilizzo e i fissaggi devono resistere al allentamento. Per i team di ingegneria degli stabilimenti, il valore delle coperture personalizzate risiede nell’adattamento: una copertura realizzata intorno alla linea effettiva, con accessi esattamente dove servono, riduce i tempi di fermo e migliora la sicurezza rispetto alle protezioni generiche.
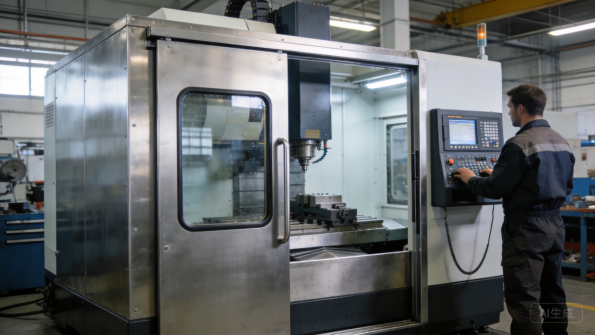
Figura 3: Una copertura macchina personalizzata protegge e contiene un centro di lavorazione CNC in uso quotidiano.
Macchinari per alimentari, confezionamento e farmaceutica
I macchinari per alimentari, confezionamento e farmaceutica utilizzano coperture progettate per il lavaggio ad alta pressione e l’igiene. Costruzione in acciaio inossidabile, saldature sigillate, superfici inclinate e porte apribili per la pulizia sono standard, e le coperture devono resistere alle detergenti chimici giornalieri senza degradarsi. La finitura e i materiali sono scelti in base al regime di pulizia, non solo all’ambiente operativo.
Questi settori prestano inoltre attenzione alla sicurezza del prodotto: le coperture tengono fuori materiale estraneo dal processo e contengono le fuoriuscite, quindi guarnizioni, montaggio finestre e trattamenti dei bordi sono ingegnerizzati per evitare sporgenze in cui il materiale può accumularsi. Le coperture in acciaio inossidabile costano di più e richiedono una fabbricazione disciplinata, ma per le apparecchiature che devono superare i controlli igienici sono lo standard. Un fabbricante con esperienza in acciaio inossidabile e finiture superficiali è essenziale per questi programmi.
Sicurezza e controllo del rumore
Oltre alle macchine utensili, le coperture svolgono funzioni di sicurezza e controllo del rumore in tutta l’industria. Le protezioni su presse, seghe e attrezzature di movimentazione materiali tengono gli operatori lontani dalle parti in movimento, mentre le coperture acustiche su compressori, pompe e generatori riducono il rumore ambientale di lavoro. Entrambe le applicazioni beneficiano di coperture robuste, facili da manutenere e realizzate per resistere all’uso quotidiano.
Le protezioni di sicurezza sono spesso specificate in conformità agli standard di protezione, e devono consentire l’operazione e la manutenzione della macchina senza esporre l’operatore. Le coperture acustiche aggiungono fodere fonoassorbenti e giunti sigillati, e i loro pannelli sono ingegnerizzati per la rigidità in modo da non vibrare. Per OEM e stabilimenti, queste coperture trasformano i requisiti normativi e acustici in prodotti ingegnerizzati.
Selezione dei materiali
Acciaio laminato a freddo e zincato
L’acciaio laminato a freddo è il materiale predefinito per le coperture di macchina quando il costo conta e l’ambiente è controllato. Si forma in modo pulito, si salda in modo prevedibile e accetta bene la verniciatura a polvere, e le sue proprietà meccaniche sono documentate in riferimenti quali il database dei materiali di MatWeb per confronti diretti. Gli spessori tipici variano da 1,2 mm per i pannelli a 2,0 mm o più per telai e porte che devono sostenere carichi.
L’acciaio zincato aggiunge un rivestimento in zinco che protegge bordi e superfici interne, e l’ American Galvanizers Association documenta la lunga durata dei rivestimenti in zinco in esposizione atmosferica. Per coperture esposte a nebbia refrigerante, lavaggio ad alta pressione o installazione esterna, l’acciaio zincato o galvanizzato è spesso la scelta più economica, sebbene la saldatura richieda preparazione per controllare i fumi di zinco e mantenere l’integrità del rivestimento.
Acciaio inossidabile
L’acciaio inossidabile, principalmente nelle qualità 304 e 316, è specificato per coperture di macchine in ambienti alimentari, farmaceutici, chimici, marini e ad alta frequenza di lavaggio. SSINA fornisce indicazioni per la selezione delle qualità per applicazioni corrosive e sensibili all’igiene, e la qualità 316 aggiunge molibdeno per la resistenza ai cloruri. I coprimi in acciaio inossidabile non richiedono mai riverniciatura, sopportano detergenti aggressivi e presentano l’aspetto pulito che le attrezzature alimentari e farmaceutiche richiedono.
L’acciaio inossidabile è più costoso e più difficile da formare rispetto all’acciaio al carbonio, e richiede una gestione dedicata per prevenire la contaminazione da acciaio al carbonio che causa ruggine superficiale. Le saldature devono essere controllate e spesso sabbiate e passivate per preservare la resistenza alla corrosione. I acquirenti dovrebbero scegliere l’acciaio inossidabile dove l’ambiente o il settore lo richiedono, e lavorare con un officinato che abbia un’effettiva esperienza con l’acciaio inox, perché questo materiale non perdona pratiche scadenti.
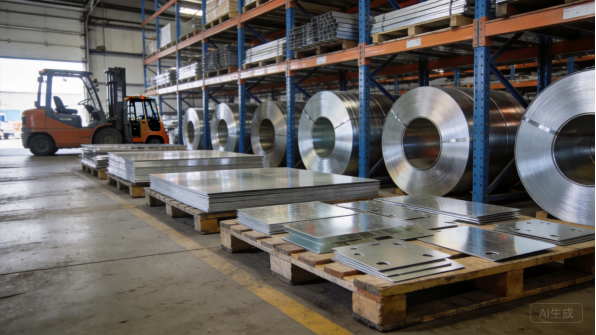
Figura 4: Rotoli di materia prima e blank tagliati per pannelli di coperture macchine.
Alluminio
Le coperture in alluminio, tipicamente realizzate dalla lega 5052 o 6061, sono impiegate quando il peso è determinante: pannelli grandi e rimovibili, attrezzature portatili e coperture che gli operatori sollevano frequentemente. L’alluminio pesa circa un terzo dell’acciaio, resiste naturalmente alla corrosione, e le sue proprietà e le indicazioni per la selezione delle leghe sono catalogate da fonti quali AZoMaterials.
I compromessi riguardano resistenza, costo e lavorazione. I pannelli in alluminio devono essere più spessi di quelli in acciaio per raggiungere la stessa rigidezza, il materiale costa di più al kilogrammo, e la formatura richiede raggi di piega più ampi e un controllo accurato dell’elasticità di ritorno. L’alluminio richiede inoltre isolamento galvanico in corrispondenza dei giunti con fissaggi in acciaio e protezione tramite anodizzazione o verniciatura a polvere dove conta l’aspetto estetico.
Finestre, pannelli e finiture
La finitura e il materiale della finestra completano la copertura. Il policarbonato è il materiale per finestre più comune poiché è resistente, leggero e resistente ai coolant e agli impatti, mentre il vetro stratificato è utilizzato dove sono importanti la resistenza ai graffi e la trasparenza. Le finestre sono montate su telai sagomati con guarnizioni, e le tolleranze del telaio decidono se la finestra chiude ermeticamente e resta in posizione sotto vibrazione.
La verniciatura a polvere è la finitura standard per le coperture: la polvere caricata elettrostaticamente viene consolidata in un film robusto da 60 a 80 micron, e il Powder Coating Institute pubblica risorse tecniche sulla selezione e sui collaudi dei rivestimenti per prodotti industriali. Le polveri testurizzate nascondono i segni di manipolazione, e il colore è abbinato al marchio della macchina. Le prestazioni del rivestimento sono verificate con standard pubblicati da ASTM International, tra cui test di adesione, impatto e nebbia salina.
Lo spessore del pannello è inoltre scelto con la_manipolazione in mente: le coperture di grandi dimensioni sono progettate in modo che gli operatori possano rimuoverle e reinstallarle senza attrezzature speciali di sollevamento, ove possibile, il che influenza la disposizione delle nervature e la progettazione dei bordi.
Difficoltà di produzione
Taglio laser e precisione dei pannelli
Le coperture per macchine partono come pannelli piani di grandi dimensioni, e il taglio laser produce il contorno, le aperture per le finestre, i tagli per le porte e i fori di montaggio con l’accuratezza di cui l’assemblaggio dipende. I sistemi a laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchinari a laser a fibra da 6 kW garantiscono un’accuratezza di posizionamento di ±0,01 mm, fattore significativo quando i pannelli delle coperture devono Allinearsi sull’intero inviluppo della macchina.
Il taglio di pannelli di grandi dimensioni è impegnativo a modo suo. I pezzi lunghi possono deformarsi per sollecitazioni termiche, gli angoli dei tagli devono avere geometrie di rilascio per prevenire la criccatura durante la piega, e i bordi devono essere sufficientemente puliti per cuciture visibili dopo la saldatura. Il software di nesting dispone i pannelli per minimizzare gli scarti, e gli ordini e i parametri di taglio sono ottimizzati per ogni materiale e spessore. La fase di taglio decide se le porte si Allineano, le finestre chiudono ermeticamente e le coperture si adattano alla macchina.
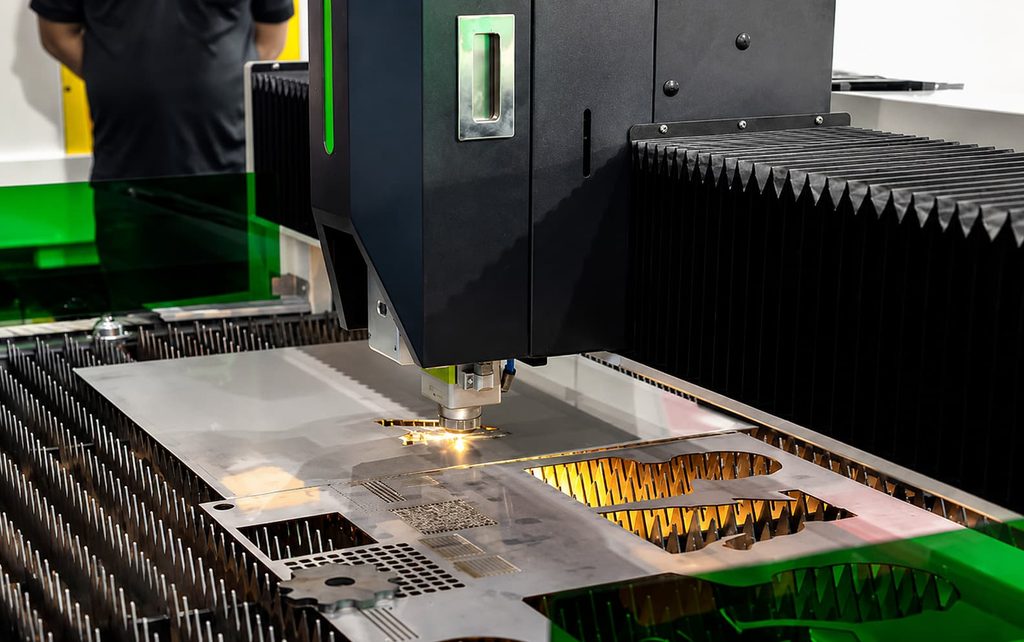
Figura 5: Il taglio a laser a fibra produce pannelli e ricavati precisi per coperture macchine.
Piega CNC e planarità dei pannelli di grandi dimensioni
La piega trasforma i blank piani nei pannelli, telai per porte e ali di raccordo che conferiscono rigidezza alle coperture. I pannelli di grandi dimensioni sono i più difficili da formare: un lieve errore di piega lungo un’ala lunga diventa uno spacco visibile all’estremità opposta, e la compensazione dell’elasticità di ritorno deve essere calibrata per ogni materiale. Engineers Edge pubblica riferimenti per l’approssimazione e la sottrazione di piega utilizzati per sviluppare i blank e prevedere le dimensioni finite.
Le moderne piegatrici CNC con servocomandi programmabili mantengono posizioni e angoli di piega in modo coerente, e i primi pezzi vengono verificati rispetto al disegno prima della produzione. Per le coperture macchine, i controlli critici riguardano la geometria di apertura delle porte, la planarità delle ali di raccordo e la posizione dei telai finestra rispetto ai ricavati. Queste misurazioni sono controllate sul primo pezzo e campionate durante la produzione per mantenere il processo sotto controllo.
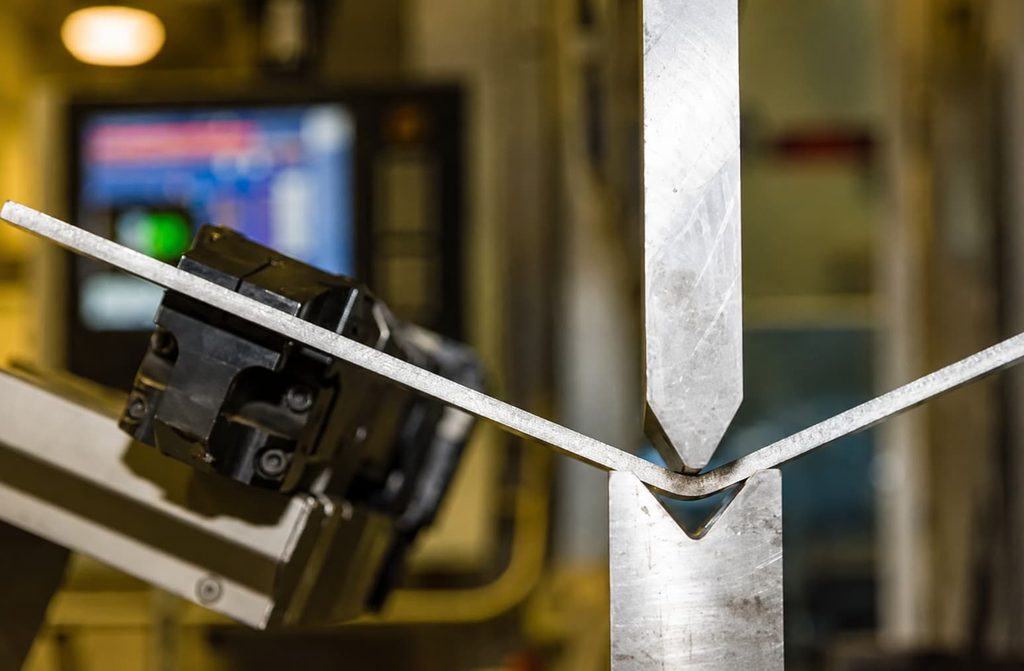
Figura 6: Piegatrice CNC forma pannelli di grandi dimensioni per coperture con ali di raccordo costanti.
Saldatura, assemblaggio e tenuta
La saldatura unisce i pannelli di copertura, le staffe e i telai, e le grandi coperture sono i componenti più soggetti a distorsione che un produttore lavora. Il calore della saldatura può tirare fuori dalla planarità un pannello lungo, quindi i pezzi vengono bloccati in fissaggi che mantengono la geometria corretta mentre la saldatura si raffredda, e la sequenza di saldatura viene pianificata per bilanciare il calore in tutto il montaggio. TWI Global fornisce orientamenti tecnici sulla saldatura dell’acciaio sottile e sul controllo delle distorsioni.
Il montaggio aggiunge la ferramenta che fa funzionare la copertura: cerniere, serraggi, martinetto a gas, telai per finestre, guarnizioni e Guide per porte scorrevoli. L’allineamento della porta viene verificato sul montaggio completo, non sui singoli pannelli, e la tenuta viene controllata dove potrebbero entrare refrigerante o polvere. Per le cappottature per utensili da macchina, un completo montaggio a secco in fabbrica rileva i problemi di vestibilità prima che la copertura venga spedita, cosa di gran lunga meno costosa del riscontrarli nello stabilimento del costruttore della macchina.
Controllo Qualità e Vestibilità
Il controllo qualità delle coperture per macchine combina l’ispezione dimensionale con il verifico funzionale. I primi pezzi vengono ispezionati su una macchina per misurazione a coordinate o con utensili tarati, verificando aperture delle porte, geometria delle alette di fissaggio e schemi di montaggio, e i lotti di produzione seguono un piano di controllo con campionatura. Il funzionamento delle porte, la vestibilità delle finestre e la tenuta delle guarnizioni vengono verificati sui montaggi completi prima della spedizione.
I collaudi dipendono dall’applicazione. Le cappottature per utensili da macchina possono richiedere verifiche di tenuta al refrigerante, le attrezzature alimentari richiedono verifica della finitura superficiale e le coperture acustiche richiedono validazione dell’assorbimento sonoro. La documentazione, inclusa la reportistica dimensionale e i certificati di rivestimento, accompagna ogni ordine, e un produttore che tratta la verifica di vestibilità come parte del prodotto è colui che manterrà in funzione la linea di montaggio di un costruttore di macchine.
Tempi di Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma per coperture macchine inizia con una RFQ: modello 3D o disegno dell’ingombro della macchina, materiale, finitura, quantità e tempistica target. Il team ingegneristico del produttore rivede il design per la fabbricabilità, verificando raggi di piegatura, giochi delle porte, montaggio delle finestre, tenute e accesso alla saldatura, e restituisce un preventivo con commenti entro uno-tre giorni lavorativi. I prototipi vengono normalmente consegnati in sette-quindici giorni lavorativi per una copertura completa.
Il prototipo è dove la vestibilità della copertura viene validata: le porte vengono aperte e chiuse, le finestre vengono verificate per la tenuta, e i pannelli vengono provati a monte sulla macchina o su un mock-up del telaio. Il feedback del prototipo dovrebbe includere note di vestibilità e modifiche suggerite ai disegni. Per i costruttori di macchine, un montaggio completo del prototipo, non solo i pannelli, vale il costo perché dimostra che la copertura funziona prima che vengano impegnati gli attrezzi di produzione.
Attrezzaggi e Setup di Processo
La maggior parte delle coperture macchine viene prodotta con taglio laser e piegatura CNC, che mantiene bassi i costi di attrezzaggio e economiche le modifiche progettuali. L’aspetto che conta è l’attrezzaggio di processo: fissaggi di saldatura che tengono quadre le grandi lastre, programmi di piegatura con parametri verificati e casseri di montaggio che allineano porte e finestre. Costruire questo attrezzaggio richiede tipicamente una-due settimane per una nuova famiglia di coperture.
Per volumi molto elevati, le matrici di stampaggio per porte o componenti ripetuti possono ridurre il costo unitario, ma i volumi delle coperture macchine raramente li giustificano; le coperture vengono tipicamente realizzate in lotti che vanno da poche unità a qualche centinaio. L’economia dovrebbe essere rivista in fase di preventivo, e gli acquirenti dovrebbero attendersi un confronto dei costi prima di impegnarsi in qualsiasi attrezzaggio dedicato.
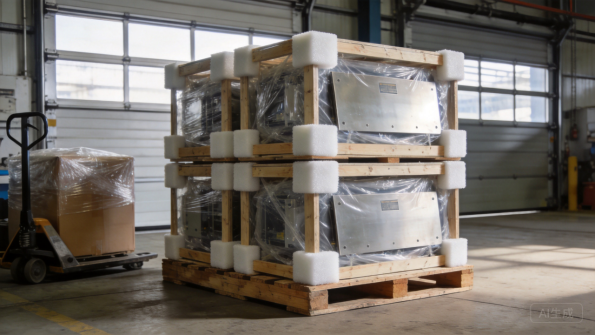
Figura 7: L’imballaggio protettivo mantiene al sicuro i grandi pannelli delle coperture dalla fabbrica alla destinazione.
Lotti di Produzione e Pianificazione dei Volumi
I tempi di consegna di produzione tipici sono 20-35 giorni lavorativi per cappottature complete, con saldatura, finitura e montaggio che consumano la quota maggiore di quel tempo. Singole coperture e piccoli lotti seguono un percorso simile ma procedono più velocemente perché c’è meno pianificazione da coordinare. I costruttori di macchine più grandi ordinano spesso le coperture in lotti allineati alla produzione delle macchine, che il produttore programma contro una previsione rotolante.
La condivisione delle previsioni mantiene stabili i tempi di consegna. Quando gli acquirenti condividono previsioni rotolanti, la fabbrica riserva materiali e capacità di finitura e ordina in anticipo articoli con lead-time lungo come specifici gradi d’acciaio o colori personalizzati per polveri. L’acciaio dolce e zincato standard sono solitamente a magazzino, mentre i rotoli di acciaio inossidabile e le finiture personalizzate possono aggiungere una-due settimane. Un programma chiaro con date di milestone rende visibile il collo di bottiglia prima che diventi un ritardo.
Imballaggio, Logistica e Documentazione
I pannelli per coperture macchine sono grandi, piatti e facilmente danneggiabili, quindi l’imballaggio è un elemento reale di costo e programma. I pannelli vengono avvolti in pellicola protettiva, impaginati in casse con tamponi per angoli in schiuma e fasciati su palette, con le finestre protette da coperture aggiuntive. Le spedizioni oltreoceano utilizzano carta antiruggine o pellicola VCI contro la condensazione del container, e il produttore dovrebbe fornire dimensioni della cassa, peso lordo e foto di carico per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati dei materiali, certificati di rivestimento e report dimensionali o di ispezione dove concordato. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo, perché certificati mancanti alla dogana o nello stabilimento del costruttore della macchina possono bloccare una spedizione. La comunicazione segue milestone chiari, con foto in ogni fase in modo che gli acquirenti possano tracciare i progressi senza visite in loco.
Studi di caso passati
OEM di macchine utensili CNC: enclosure completa
Un OEM di macchine utensili aveva bisogno di una enclosure completa per un nuovo centro di lavoro verticale a controllo numerico: porta scorrevole, due finestre di osservazione, passaggi per liquido refrigerante, vaschetta trucioli e pannelli di accesso con interblocco. Il team di ingegneria ha progettato una piattaforma di costruzione a pannelli con telai sagomati, e il prototipo è stato completamente assemblato in fabbrica per convalidare l’allineamento delle porte e la tenuta delle finestre prima della spedizione.
I primi pezzi hanno superato il controllo di fattibilità dell’OEM sulla macchina effettiva, e i lotti produttivi di 25 enclosure al mese sono seguiti con verifica di porte e tenute su ogni unità. La piattaforma è stata successivamente estesa a una seconda taglia di macchina con dimensioni dei pannelli diverse e stesso hardware. Il programma ha dimostrato come la validazione completa con prototipo prevenga problemi di adattamento nei programmi di copertura per macchine utensili.
L’OEM ordina ora la famiglia di enclosure due volte all’anno contro un forecast rotativo, e i pannelli di ricambio spariscono dallo stesso lotto di produzione, il che mantiene basso il magazzino di servizio.
Linea di imballaggio: coperture in acciaio inox
Un produttore di attrezzature per imballaggio aveva bisogno di coperture in acciaio inox per una linea con rating washdown, con saldature sigillate, superfici inclinate e finestre di ispezione nelle stazioni di riempimento. La specifica prevedeva acciaio inox grado 304, apporto termico di saldatura controllato e qualità superficiale conforme ai requisiti igienici dello stabilimento.
I primi pezzi sono stati ispezionati per qualità della saldatura e finitura superficiale, e i lotti produttivi sono stati consegnati con la stessa documentazione. Le coperture hanno superato i collaudi washdown del cliente, e il programma si è ampliato a una seconda linea con posizioni delle finestre modificate. La relazione ha dimostrato come l’esperienza in acciaio inox e la disciplina delle superfici creino business ripetuto nella meccanica alimentare e da imballaggio.
Il produttore in seguito ha aggiunto una variante con rating washdown con guarnizioni modificate, prodotta sulla stessa piattaforma di costruzione con lo stesso piano di ispezione.
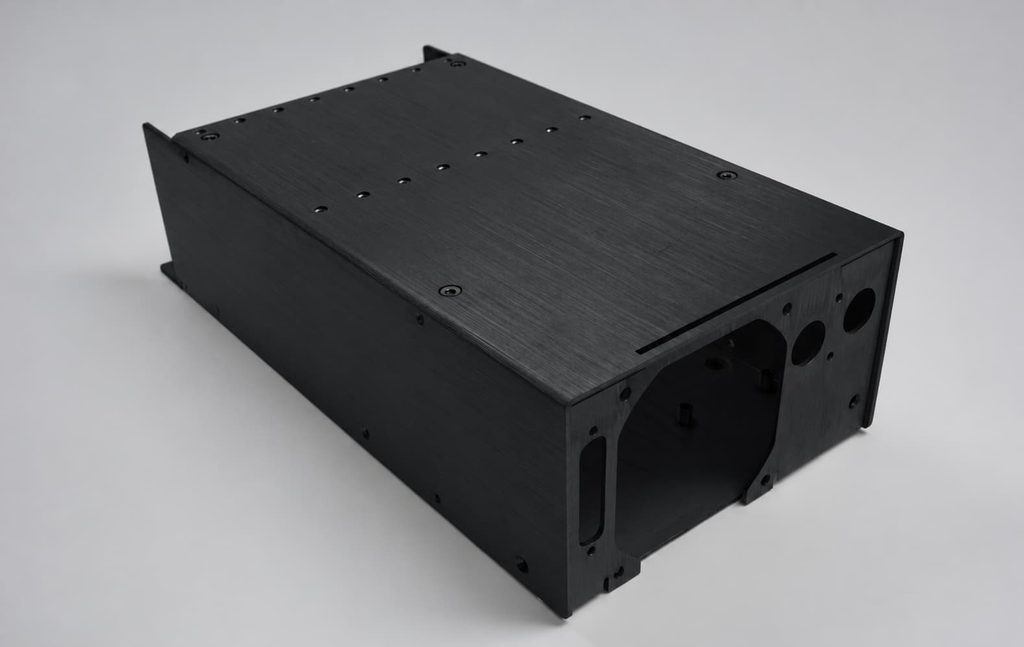
Manipolazione materiali: programma di protezioni di sicurezza
Un OEM di manipolazione materiali aveva bisogno di protezioni di sicurezza per una gamma di nastri trasportatori, con porte di accesso a cerniera, predisposizioni per interblocco e pannelli standardizzati che potessero essere riconfigurati per diverse lunghezze di linea. Il disegno utilizzava una larghezza modulare dei pannelli e hardware condiviso, in modo che l’OEM potesse offrire opzioni di protezione sui suoi prodotti standard senza ingegnerizzazione personalizzata per ciascun ordine.
I primi pezzi sono stati adattati a secco e verificati per funzionamento delle porte e allineamento degli interbloccchi, e i lotti produttivi sono stati spediti in imballaggio piano con disegni di montaggio. L’OEM ha ridotto il lead time per le protezioni da settimane a giorni tramite lo stoccaggio di pannelli modulari. Il programma ha dimostrato come le protezioni di sicurezza possano essere standardizzate in una gamma di prodotti rispettando i requisiti di protezione.
Il disegno modulare ha anche ridotto il costo dei pezzi di ricambio, perché un pannello danneggiato poteva essere ordinato senza riprogettare la protezione.
Attrezzature grandi: famiglia di coperture
Un produttore di attrezzature pesanti aveva bisogno di una famiglia di coperture per grossi compressori, con pannelli acustici removibili, porte di accesso e una finitura testurizzata abbinata al marchio dell’attrezzatura. Le coperture sono state realizzate con costruzione a telaio saldato, e i pannelli acustici sono stati testati per la riduzione del rumore prima del lancio della famiglia.
Il prototipo è stato adattato al compressore effettivo, e i lotti produttivi sono seguiti con verifica dell’assorbimento acustico su unità rappresentative. La famiglia ha standardizzato l’accesso al servizio tra tre taglie di compressore, riducendo i tempi di manutenzione negli siti dei clienti. Il programma ha dimostrato come una famiglia di coperture ben progettata aggiunga valore oltre la semplice protezione, supportando manutenibilità e coerenza del marchio.
Il feedback del servizio field sulle porte di accesso è stato incorporato nella seconda revisione, che lo stabilimento ha implementato senza modificare la costruzione del telaio.
Sintesi e prossimi passi
Concetti chiave
Le coperture per macchine a lamiera sembrano semplici scatole ma comportano requisiti impegnativi: planarità dei pannelli di grandi dimensioni, allineamento delle porte, tenuta delle finestre e adattamento all’installazione dipendono tutti da una manifattura controllata. La scelta del materiale determina costo e prestazioni, dall’acciaio laminato a freddo per coperture standard allo stainless per ambienti washdown, e finiture e finestre devono essere specificate per le condizioni operative reali. La difficoltà di produzione si concentra nella piegatura di pannelli di grandi dimensioni, nel controllo delle distorsioni da saldatura e nella verifica di adattamento dell’assemblaggio completo, che sono esattamente dove i fabbricatori esperti si distinguono.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi completi in una o tre settimane, attrezzaggi di processo in una o due settimane e produzione in tre o cinque settimane per lotto. La condivisione delle previsioni e una documentazione chiara mantengono stabile questo percorso. Gli acquirenti che definiscono materiale, requisiti di accesso e sigillatura prima del preventivo avranno programmi più lineari di coloro che scoprono i requisiti durante il primo collaudo a secco.
Perché XHX Metal
XHX Metal è un produttore cinese di lamiere a Dongguan, di proprietà privata, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione qualità ISO 9001:2015 con certificazioni CE e SGS e produce custodie su misura, coperture, supporti e pezzi sagomati per clienti esportatori, con imballaggio progettato per il trasporto via mare. Due taglieri laser a fibra da 6 kW, piegatrici CNC, saldatura TIG e MIG e una linea di finitura coprono l’intero processo sotto lo stesso tetto.
L’azienda supporta gli acquirenti dalla revisione del design fino alla produzione, fornisce relazioni di collaudo capo-serie e certificati materiali e effettua collaudi a secco di assemblaggi completa copertura prima della spedizione. Per programmi di coperture per macchine, gli acquirenti possono consultare i servizi correlati di lavorazione della lamiera e le pagine prodotto, e il team strutturerà preventivi, documentazione qualitativa e pianificazioni di consegna in base alle esigenze del programma.
Come Avviare il Tuo Progetto
Inizia con un file STEP o STP, o con un disegno dell’ingombro della macchina accompagnato da foto della macchina e dei punti di accesso necessari agli operatori. Indica materiale, finitura, quantità e eventuali requisiti di protezione o lavaggio, e il team ingegneristico recommanderà un design realizzabile. Il percorso tipico è: revisione ingegneristica, preventivo, prototipo, collaudo capo-serie, produzione e spedizione, con comunicazione chiara in ogni milestone.
Per discutere un programma di coperture per macchine, contatta Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo design tramite il sito web di XHX Metal. Con requisiti chiari e il partner giusto, una copertura per macchina in lamiera su misura passa dal disegno alla produzione in settimane, con vestibilità e finitura in grado di proteggere la macchina e i suoi operatori per anni.
Cosa Chiedere a un Stampatore
Prima di effettuare un ordine, poni al stampatore tre domande: come controlla la planarità e la vestibilità delle porte sui pannelli di grandi dimensioni, se effettua collaudi a secco di assemblaggi copertura completi prima della spedizione e quali verifiche di sigillatura e finitura può documentare. Le risposte rivelano se il laboratorio tratta le coperture come assemblaggi di precisione o come semplici scatole metalliche.
Conferma inoltre l’esperienza con finestre, porte scorrevoli, interblocchi e costruzioni in acciaio inox, perché questi dettagli decidono se una copertura resiste all’uso quotidiano. Un stampatore che inserisce verifiche di vestibilità e criteri di accettazione nel preventivo tratta la qualità come parte del prodotto, ed è il partner con cui vale la pena costruire una linea di macchine.