Un carter de tôle pour machine fait bien plus que masquer les pièces mobiles des équipements industriels. Il protège les opérateurs contre les dangers, maintient le liquide de refroidissement et les copeaux dans la zone de travail, contrôle le bruit, et confère à la machine l’apparence finie que les acheteurs attendent. Derrière chaque carter bien ajusté se cache un processus de fabrication qui doit allier précision sur grandes tôles, étanchéité soignée et conception facilitant l’installation, et Grand View Research recense une croissance régulière sur le segment des machines-outils desservi par ces carters.
Ce guide suit le cheminement complet d’un projet de carter en tôle sur mesure en sept étapes : le produit lui-même, les applications qu’il sert, le choix des matériaux, la difficulté de fabrication, les délais, des études de cas passées et un résumé pratique. Que vous soyez un fabricant d’OEM de machines-outils développant un nouvel habitillage, une équipe de génie usine remplaçant des carters usés, ou une marque d’équipement standardisant une famille de carters, les informations ici vous aideront à brief un façonneur, planifier des délais réalistes et éviter les problèmes d’ajustement qui transforment un carter protecteur en arrêt de production.
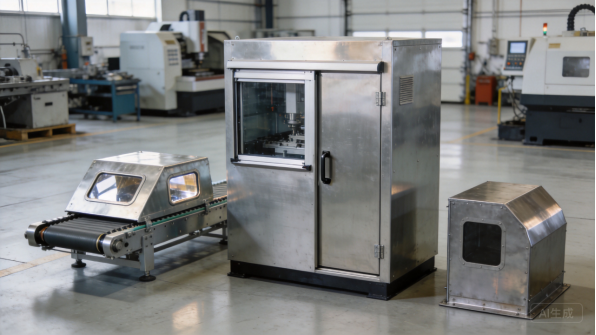
Figure 1 : Carters sur mesure en tôle finis avec fenêtres d’observation, portes d’accès et finitions protectrices.
Le produit : qu’est-ce qu’un carter de machine en tôle
Définition et types de carters de machine
Un carter de machine en tôle est un logement métallique fabriqué qui entoure tout ou partie d’une machine industrielle. La catégorie est large : habillages complets pour centres d’usinage CNC, carters télescopiques et soufflets de protection pour axes de machine, panneaux de carrosserie pour presses et convoyeurs, et capots compacts pour pompes, moteurs et réducteurs. Ce qui les unit, c’est la route de fabrication : de grandes tôles planes sont découpées, formées, soudées et finies pour s’adapter à l’enveloppe de la machine et à la façon dont les opérateurs travaillent autour.
Les types de carters diffèrent en complexité. Un capot moteur simple est une coque formée avec quelques découpes, tandis qu’un habillage CNC complet comprend une porte coulissante, des fenêtres d’observation, des passages pour câbles et liquide de refroidissement, un bac à copeaux et des panneaux d’accès verrouillés. Le type de produit détermine le nombre de pièces, le travail d’ajustage lors de l’installation et l’effort d’ingénierie, aussi les acheteurs doivent-ils définir la machine, les besoins d’accès et l’environnement avant de demander un devis.
Structure principale et composants clés
La structure de base d’un carter de machine est un cadre de panneaux formés, une ou plusieurs portes ou fenêtres, et les éléments d’étanchéité et de montage qui le relient à la machine. Les grandes tôles planes sont raidies par des rebords à ailette et des nervures pour rester planes pendant le soudage et l’installation, et les portes sont construites avec des rebords retournés et des charnières ajustées qui les maintiennent alignées sur des années d’utilisation. Les fenêtres d’observation, généralement en polycarbonate ou verre feuilleté, sont montées dans des cadres formés avec des joints d’étanchéité qui empêchent le liquide de refroidissement et la poussière de pénétrer.
Les composants qui rendent un carter fonctionnel sont souvent petits : poignées et loquets de porte, vérins à gaz maintenant les portes ouvertes, rails de portes coulissantes, presse-étoupes et ouvertures œillonnées pour tuyaux. Les éléments d’étanchéité, y compris les joints continus et les lèvres anti-goutte, protègent l’intérieur de la machine, et les supports de montage transfèrent le poids du carter vers le bâti machine sans déformer les tôles. Chaque composant est un point d’ajustage, c’est pourquoi les fabricants expérimentés les intègrent dès la conception de la tôle.
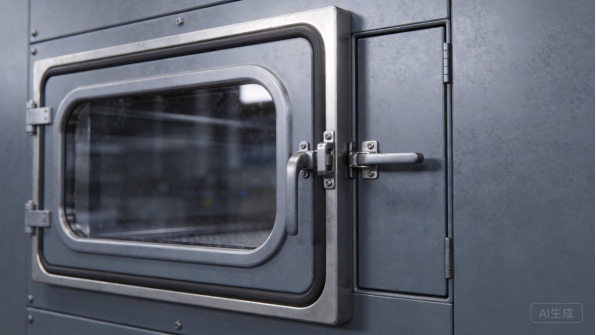
Figure 2 : Les détails du carter incluent des fenêtres d’observation, des portes d’accès, des joints d’étanchéité et des cadres formés.
Considérations de conception : accès, visibilité et sécurité
Les carters de machine sont conçus autour de trois priorités : l’accès, la visibilité et la sécurité. Les opérateurs doivent pouvoir charger des pièces, changer les outils, nettoyer et entretenir la machine, aussi les portes, fenêtres et panneaux amovibles sont-ils positionnés là où le travail s’effectue. Les fenêtres de visibilité permettent aux opérateurs de surveiller le processus sans ouvrir le carter, ce qui maintient la machine en sécurité et la zone de travail contenue.
La sécurité est une entrée de conception, pas une réflexion après coup. Les carters séparent les opérateurs des pièces en mouvement, contiennent les projections et contrôlent les projections de liquide de refroidissement, et ils doivent répondre aux exigences de protection applicables sur le marché de la machine. Les orientations de protection des machines de l’OSHA décrivent les attentes en matière de performance pour les protections dans les lieux de travail américains, et les constructeurs internationaux de machines suivent des normes équivalentes. Les verrous de sécurité sur les portes d’accès, les dispositifs de maintien ouvert et les matériaux de fenêtres sûrs sont intégrés à la conception pour que le carter protège sans faire obstacle.
Personnalisation et familles de produits
La fabrication sur mesure existe parce que chaque machine est différente. Les acheteurs personnalisent les dimensions globales, les dispositions de portes et fenêtres, les motifs de découpes, les points de montage, les couleurs et les marquages imprimés, tous pouvant être intégrés à la conception en tôle. La peinture en poudre supporte la correspondance RAL et Pantone, et les constructeurs de machines font souvent correspondre la couleur du carter sur toute leur gamme produit pour une identité de marque cohérente.
La personnalisation prend également en charge les familles de produits : un constructeur de machines peut utiliser une plate-forme de construction de carrosserie unique pour trois tailles de machines, partageant portes, fenêtres et quincaillerie tout en modifiant les dimensions des panneaux. Cela réduit les coûts d’ingénierie, les stocks et la complexité des pièces de rechange. Un intégrateur qui maîtrise la conception basée sur les familles peut aider un constructeur de machines à se standardiser sans limiter les variations entre modèles.
Cas d’utilisation et applications
Habillages pour machines-outils CNC
Les centres d’usinage et tours à commande numérique sont les applications de carrosserie les plus exigeantes. L’habillage doit contenir le fluide de refroidissement haute pression, les copeaux projetés et les fragments d’outil occasionnels, tout en offrant à l’opérateur une vue claire du processus et un accès rapide pour le réglage. Les portes coulissent ou s’ouvrent à gonds sur de longs cycles, il faut donc que l’alignement des rails, le poids des portes et l’étanchéité résistent à une utilisation continue.
Les carrosseries pour machines-outils assurent également l’apparence de la machine : un habillage propre et bien ajusté signale la qualité de fabrication aux acheteurs. ANSI et les normes de sécurité connexes influencent les verrouillages de porte et les détails de protection, et l’habillage doit être conçu pour faciliter l’accès en maintenance aux broches, aux changeurs d’outils et aux systèmes de fluide de refroidissement. Pour les OEM de machines-outils, la carrosserie est un élément de fiabilité et d’image de marque, pas seulement un coffrage.
Les carrosseries de machines-outils doivent également amortir le bruit et confiner les brouillards, c’est pourquoi le placement des fenêtres, la qualité des joints d’étanchéité et la rigidité des panneaux sont étudiés ensemble plutôt que traités comme des caractéristiques distinctes.
Protections pour lignes de production et convoyeurs
Les lignes de production utilisent des protections pour protéger les opérateurs des entraînements à chaîne, des rouleaux et des points de pincement sur les convoyeurs, et pour confiner les projections de produit et la poussière. Ces protections consistent souvent en de longues séries de panneaux profilés dotés de fenêtres d’inspection et de portes à gonds aux points de service, conçues pour que les équipes de maintenance puissent atteindre rapidement les entraînements et les capteurs. Des largeurs de panneaux standardisées permettent aux sites de reconfigurer les lignes sans nouvelle fabrication.
Les protections de convoyeurs et de lignes évoluent dans des conditions exigeantes : vibrations, lavage sous pression et circulation piétonne constante. Les panneaux doivent rester rigides, les portes doivent conserver leur alignement après des années d’utilisation, et les fixations doivent résister au desserrage. Pour les équipes ingénierie des sites, la valeur des protections sur mesure réside dans l’ajustement : un habillage conçu autour de la ligne existante, avec un accès exactement là où c’est nécessaire, réduit les arrêts de production et améliore la sécurité par rapport aux protections génériques.
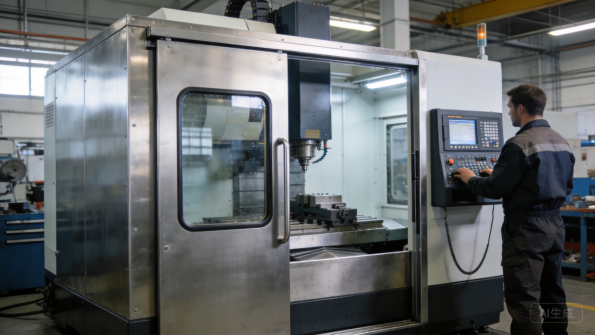
Figure 3 : Une carrosserie sur mesure protège et contient un centre d’usinage CNC en utilisation quotidienne.
Machines alimentaires, d’emballage et pharmaceutiques
Les machines du secteur alimentaire, de l’emballage et pharmaceutique utilisent des protections conçues pour le lavage sous pression et l’hygiène. La construction en acier inoxydable, les seams scellés, les surfaces inclinées et les portes s’ouvrant pour le nettoyage sont standards, et les protections doivent résister aux nettoyages chimiques quotidiens sans se dégrader. La finition et les matériaux sont choisis en fonction du régime de nettoyage, pas seulement de l’environnement de fonctionnement.
Ces industries accordent également de l’importance à la sécurité des produits : les protections empêchent l’introduction de corps étrangers dans le processus et contiennent les projections de produit, c’est pourquoi les joints, le montage des fenêtres et le traitement des bords sont étudiés pour éviter les crevasses où des matières peuvent s’accumuler. Les protections en acier inoxydable coûtent plus cher et nécessitent une fabrication rigoureuse, mais pour les équipements soumis à des audits d’hygiène, elles constituent la norme. Un intégrateur doté d’une expérience en acier inoxydable et en finitions de surface est essentiel pour ces projets.
Sécurité et contrôle du bruit
Au-delà des machines-outils, les protections assurent la sécurité et le contrôle du bruit dans tout l’industrie. Les carters sur les presses, scies et équipements de manutention maintiennent les opérateurs à distance des pièces mobiles, tandis que les habillages acoustiques sur les compresseurs, pompes et groupes électrogènes réduisent le bruit sur le lieu de travail. Ces deux applications bénéficient de protections solides, faciles à entretenir et conçues pour résister à une utilisation quotidienne.
Les carters de sécurité sont souvent spécifiés conformément aux normes de protection, et ils doivent permettre de faire fonctionner et entretenir la machine sans exposer l’opérateur. Les habillages acoustiques ajoutent des revêtements absorbants et des joints étanches, et leurs panneaux sont conçus pour la rigidité afin d’éviter les vibrations. Pour les OEM et les sites de production, ces protections transforment les exigences réglementaires et acoustiques en produits ingénierisés.
Sélection des matériaux
Acier laminé à froid et galvanized
L’acier laminé à froid est le matériau par défaut pour les carrosseries de machines lorsque le coût est un facteur et que l’environnement est contrôlé. Il se forme proprement, se soude de manière prévisible et accepte bien la finition par poudre, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour une comparaison directe. Les épaisseurs typiques varient de 1,2 mm pour les panneaux à 2,0 mm ou plus pour les cadres et les portes qui supportent des charges.
L’acier galvanisé ajoute un revêtement de zinc qui protège les arêtes et les surfaces internes, et l’ American Galvanizers Association documente la longue durée de vie des revêtements de zinc en exposition atmosphérique. Pour les protections exposées aux brouillards de fluide de refroidissement, au lavage sous pression ou à l’installation en extérieur, l’acier galvanisé ou zingué est souvent le choix le plus rentable, bien que le soudage nécessite une préparation pour contrôler les fumées de zinc et maintenir l’intégrité du revêtement.
Acier inoxydable
L’acier inoxydable, principalement les grades 304 et 316, est spécifié pour les carrosseries de machines dans les environnements alimentaires, pharmaceutiques, chimiques, marins et de lavage. SSINA fournit des guides de sélection des grades pour les applications corrosives et sensibles à l’hygiène, et le grade 316 ajoute du molybdène pour la résistance aux chlorures. Les carrosseries en acier inoxydable n’ont jamais besoin d’être repeintes, supportent les nettoyages agressifs et présentent l’apparence propre requise par les équipements alimentaires et pharmaceutiques.
L’acier inoxydable est plus coûteux et plus difficile à former que l’acier carbone, et il exige une manutention dédiée pour prévenir la contamination par l’acier carbone qui provoque de la rouille de surface. Les soudures doivent être maîtrisées et souvent rectifiées et passivées pour préserver la résistance à la corrosion. Les acheteurs doivent choisir l’acier inoxydable là où l’environnement ou l’industrie l’exige, et travailler avec un fabricateur ayant une réelle expérience de l’acier inoxydable, car ce matériau ne pardonne pas les mauvaises pratiques.
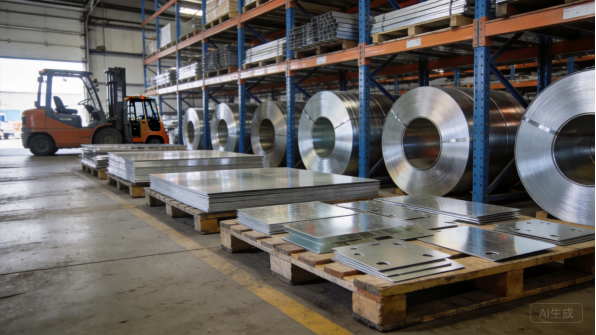
Figure 4 : Bobines de matière première et plaques découpées pour panneaux de carrosserie de machine.
Aluminium
Les carrosseries en aluminium, généralement fabriquées à partir des alliages 5052 ou 6061, sont utilisées lorsque le poids compte : grands panneaux amovibles, équipements portables et carrosseries que les opérateurs soulèvent fréquemment. L’aluminium pèse environ un tiers de celui de l’acier, résiste naturellement à la corrosion, et ses propriétés et guides de sélection d’alliages sont répertoriés par des références telles que AZoMaterials.
Les compromis concernent la résistance, le coût et la transformation. Les panneaux en aluminium doivent être plus épais que l’acier pour atteindre la même rigidité, le matériau coûte plus cher par kilogramme, et la mise en forme nécessite des rayons de pliage plus grands et un contrôle rigoureux du retour élastique. L’aluminium nécessite également une isolation galvanique au niveau des joints avec des fixations en acier et une protection par anodisation ou revêtement en poudre lorsque l’apparence compte.
Fenêtres, Panneaux et Finitions
La finition et le matériau de la fenêtre complètent la carrosserie. Le polycarbonate est le matériau de fenêtre le plus courant car il est solide, léger et résistant aux liquides de refroidissement et aux impacts, tandis que le verre feuilleté est utilisé lorsque la résistance aux rayures et la clarté sont importantes. Les fenêtres sont montées dans des cadres formés avec des joints d’étanchéité, et les tolérances du cadre déterminent si la fenêtre assure l’étanchéité et reste en place sous vibration.
Le revêtement en poudre est la finition standard des carrosseries : une poudre électrostatiquement chargée est cuite pour former un film robuste de 60 à 80 microns, et le Powder Coating Institute publie des ressources techniques sur la sélection des revêtements et les essais pour les produits industriels. Les poudres texturées masquent les marques de manipulation, et la couleur est assortie à la marque de la machine. La performance du revêtement est vérifiée avec des normes publiées par ASTM International, y compris les essais d’adhérence, d’impact et au brouillard salin.
L’épaisseur du panneau est également choisie en fonction de la manipulation : les grandes carrosseries sont conçues de manière à ce que les opérateurs puissent les retirer et les remettrasans équipement de levage spécial chaque fois que possible, ce qui influence l’emplacement des nervures et la conception des bords.
Difficulté de Production
Découpe Laser et Précision des Panneaux
Les carrosseries de machines commencent comme de grands panneaux plats, et la découpe laser produit le contour, les ouvertures de fenêtres, les découpages de portes et les trous de montage avec la précision dont dépend l’assemblage. Les systèmes laser à fibre maintiennent des tolérances d’environ ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est important lorsque les panneaux de carrosserie doivent s’aligner sur toute l’enveloppe de la machine.
La découche des grands panneaux est exigeante en soi. Les pièces longues peuvent se déformer sous l’effet des contraintes thermiques, les coins des découpes nécessitent une géométrie de dégagement pour prévenir la fissuration lors du pliage, et les bords doivent être suffisamment propres pour les coutures visibles après soudage. Le logiciel de nester dispose les panneaux afin de minimiser les chutes, et l’ordre de découpe et les paramètres sont ajustés par matériau et épaisseur. L’étape de découpe détermine si les portes s’alignent, si les fenêtres étanchéisent et si les carrosseries s’adaptent à la machine.
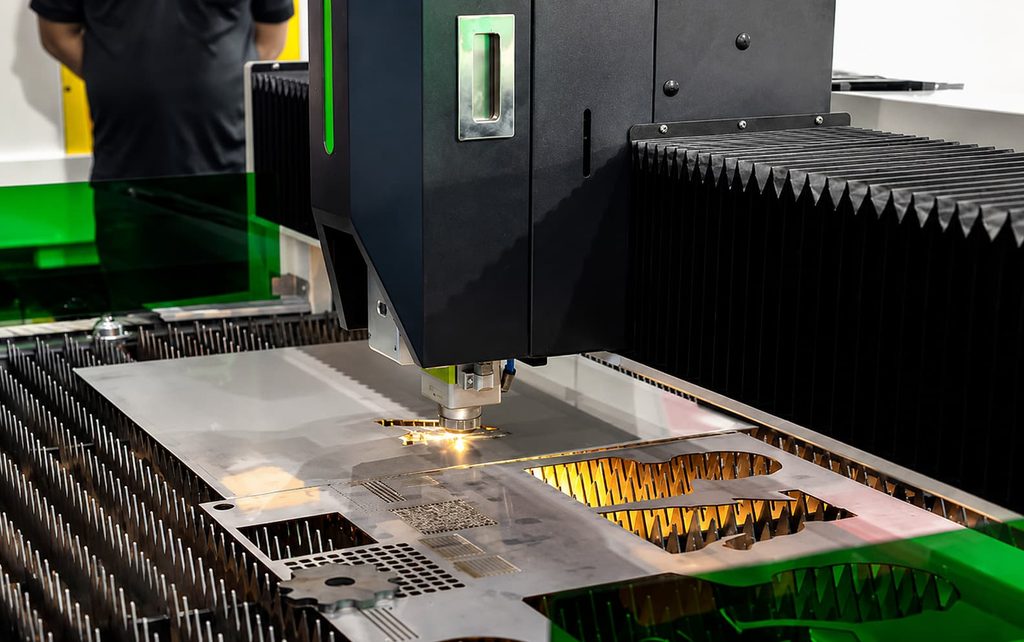
Figure 5 : La découpe laser à fibre produit des panneaux de carrosserie de machine et des découpes précis.
Pliage CNC et Aplanissement des Grands Panneaux
Le pliage convertit les ébauches plates en panneaux, châssis de portes et brides qui donnent à la carrosserie sa rigidité. Les grands panneaux sont les plus difficiles à former : une légère erreur de pliage sur une grande bride devient un jeu visible à l’extrémité opposée, et la compensation du retour élastique doit être réglée pour chaque matériau. Engineers Edge publie des références de développement et de retrait de pliage utilisés pour tracer les ébauches et prédire les dimensions finales.
Les modernes presses à plier CNC avec réglettes programmables maintiennent les positions et angles de pliage de manière cohérente, et les premiers articles sont vérifiés par rapport au plan avant la production. Pour les carrosseries de machines, les contrôles critiques portent sur la géométrie d’ouverture des portes, l’aplomb des brides et la position des cadres de fenêtres par rapport aux découpes. Ces mesures sont vérifiées sur le premier article et échantillonnées pendant la production afin de maintenir le processus sous contrôle.
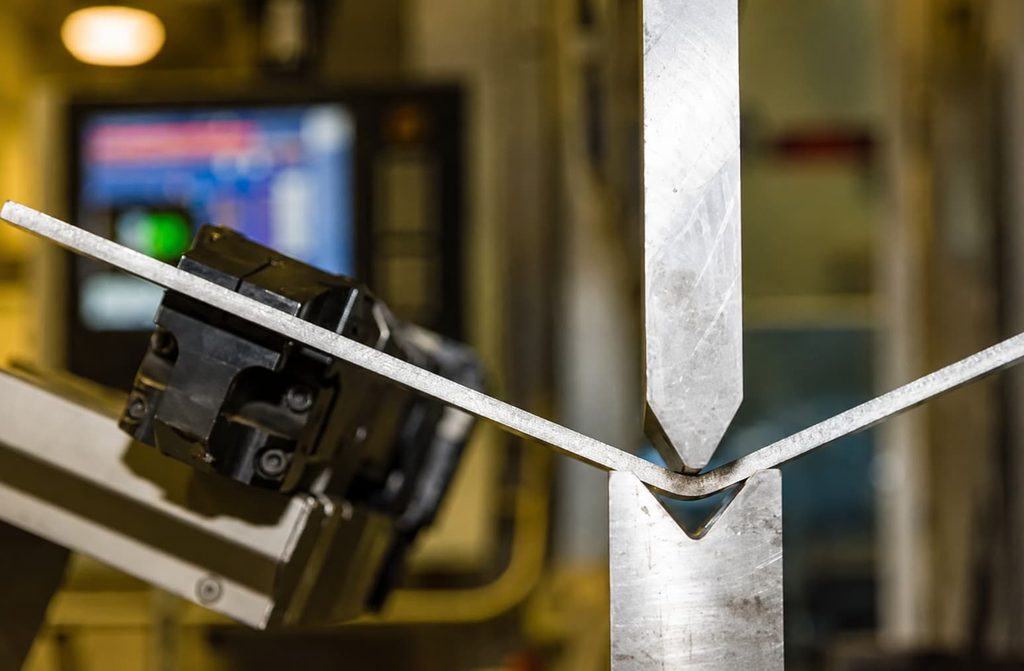
Figure 6 : La presse à plier CNC forme des panneaux de carrosserie de grande taille avec des brides cohérentes.
Soudage, Assemblage et Étanchéité
La soudure assemble les panneaux de protection, les supports et les châssis, et les grandes protections sont les pièces les plus sujettes à la distorsion qu’un fabricant réalise. La chaleur issue du soudage peut déformer un long panneau, donc les pièces sont fixées dans des gabarits qui maintiennent la géométrie correcte pendant le refroidissement de la soudure, et la séquence de soudage est planifiée pour équilibrer la chaleur sur l’ensemble. TWI Global fournit un accompagnement technique sur le soudage de l’acier fin et le contrôle de la distorsion.
L’assemblage ajoute les éléments matériels qui assurent le fonctionnement de la protection : charnières, loquets, vérins pneumatiques, montants de fenêtre, joints d’étanchéité et rails de portes coulissantes. L’alignement des portes est vérifié sur l’assemblage complet, et non sur des panneaux individuels, et l’étanchéité est contrôlée là où le liquide de refroidissement ou la poussière pourrait pénétrer. Pour les carters de machines-outils, un_assemblage_à_sec complet en usine permet de détecter les problèmes d’ajustement avant l’expédition de la protection, ce qui est bien moins coûteux que de les découvrir dans l’usine du constructeur de machines.
Contrôle qualité et ajustement
Le contrôle qualité des carters de machines combine l’inspection dimensionnelle et le contrôle fonctionnel. Les premières pièces sont inspectées sur une machine de mesure tridimensionnelle ou avec des outils étalonnés, vérifiant les ouvertures de portes, la géométrie des rebords et les motifs de fixation, et les lots de production suivent un plan de contrôle avec échantillonnage. Le fonctionnement des portes, l’ajustement des fenêtres et l’étanchéité des joints sont vérifiés sur les assemblages complets avant l’expédition.
Les essais dépendent de l’application. Les carters de machines-outils peuvent nécessiter des vérifications d’étanchéité au liquide de refroidissement, les équipements alimentaires exigent une vérification de la finition de surface, et les protections_acoustiques nécessitent une validation de l’absorption sonore. La documentation, y compris les rapports dimensionnels et les certificats de revêtement, accompagne chaque commande, et un fabricant qui traite la vérification de l’ajustement comme partie intégrante du produit est celui qui maintiendra la ligne d’assemblage d’un constructeur de machines en fonctionnement.
Délais de production
Demande de devis, examen technique et prototypes
Un programme de carter de machine démarre par une demande de devis : modèle 3D ou plan d’enveloppe machine, matériau, finition, quantité et délai cible. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant les rayons de pliage, les jeux de portes, le montage des fenêtres, l’étanchéité et l’accès au soudage, et retourne un devis avec des commentaires dans un à trois jours ouvrables. Les prototypes sont généralement livrés en sept à quinze jours ouvrables pour un carter complet.
Le prototype est l’étape où l’ajustement du carter est validé : les portes sont ouvertes et fermées, les fenêtres sont vérifiées pour l’étanchéité, et les panneaux sont essayés sur la machine ou sur un faux-châssis. Les retours sur prototype doivent inclure des notes d’ajustement et des modifications suggérées sur les plans. Pour les constructeurs de machines, un_assemblage_prototype_complet, et non seulement des panneaux, vaut le coût car il prouve que le carter fonctionne avant que l’outillage de production ne soit engagé.
Outillage et préparation des procédés
La plupart des carters de machines sont produits par découpe laser et pliage CNC, ce qui maintient les coûts d’outillage bas et rend les modifications de conception peu coûteuses. La préparation qui compte est l’outillage de procédé : des gabarits de soudage qui maintiennent les grands panneaux carrés, des programmes de pliage avec des paramètres vérifiés, et des montages d’assemblage qui alignent les portes et les fenêtres. La réalisation de cette préparation prend généralement une à deux semaines pour une nouvelle famille de carters.
Pour des volumes très élevés, les matrices d’estampage pour les portes ou les composants récurrents peuvent réduire le coût unitaire, mais les volumes de carters de machines les justifient rarement ; les carters sont généralement fabriqués en lots allant de quelques unités à quelques centaines. L’économie doit être examinée lors du devis, et les acheteurs doivent s’attendre à une comparaison des coûts avant de s’engager sur un outillage dédié.
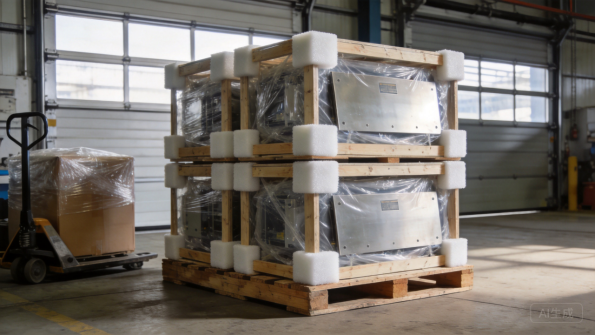
Figure 7 : L’emballage en caisse protège les grands panneaux de carter de l’usine jusqu’à la destination.
Lots de production et planification des volumes
Les délais de production typiques sont de 20 à 35 jours ouvrables pour des carters complets, le soudage, la finition et l’assemblage représentant la plus grande part de ce délai. Les carters_unitaires_et_les_petits_lots_suivent_un_chemin_similaire_ma_is_avancent_plus_vite_car_il_y_amoins_de_programmation_à_coordonner. Les plus grands constructeurs de machines commandent souvent des carters en lots alignés sur la production de machines, que le fabricant programme selon une prévisionglissante.
Le partage des prévisions maintient les délais stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de finition et commande à l’avance les articles à_délai_d’approvisionnement_long Tel_s_les_qualités_d’acier_spécifiques_ou_les_couleurs_de_poudre_sur_mesure. L’acier standard laminé à froid et galvanisé est généralement en stock, tandis que les bobines d’inox_et_les_finitions_sur_mesure_peuvent_ajouter_une_à_deux_semaines. Un planning clair avec des dates_jalonrend_le_goulot_d’étranglement_visible_avant_qu’il_ne_devienne_un_retard.
Emballage, logistique et documentation
Les panneaux de carter de machine sont grands, plats et facilement endommagés, donc l’emballage est un poste de coût et de planning réel. Les panneaux sont emballés dans un film protecteur, mis en caisse avec des coins en mousse, et bandés sur palettes, les fenêtres étant protégées par des recouvrements supplémentaires. Les expéditions outre-mer utilisent du papier antirouille ou du film VCI contre la condensation en conteneur, et le fabricant doit fournir les dimensions de caisse, le poids brut et des photos de chargement pour la planification fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, certificats de revêtement, et rapports dimensionnels ou d’inspection lorsque convenu. Les acheteurs doivent confirmer l’ensemble documentaire lors du devis, car l’absence de certificats aux douanes ou dans l’usine du constructeur de machines peut bloquer une expédition. La communication suit des jalons clairs, avec des photos à chaque étape afin que les acheteurs puissent suivre l’avancement sans déplacement sur site.
Études de cas passées
OEM de machines-outils CNC : habillage complet
Un OEM de machines-outils avait besoin d’un habillage complet pour un nouveau centre d’usinage vertical : porte coulissante, deux fenêtres d’observation, passages de fluide de refroidissement, bac à copeaux et panneaux d’accès avec verrouillage de sécurité. L’équipe d’ingénierie a conçu une plateforme de construction de panneaux avec des châssis formés, et le prototype a été entièrement assemblé en usine afin de valider l’alignement des portes et l’étanchéité des fenêtres avant expédition.
Les premiers articles ont passé le contrôle d’ajustement de l’OEM sur la machine réelle, et les séries de production de 25 habillages par mois ont suivi, avec vérification des portes et de l’étanchéité sur chaque unité. La plateforme a ensuite été étendue à une seconde taille de machine avec des dimensions de panneaux différentes et la même quincaillerie. Le programme a démontré comment la validation complète du prototype permet d’éviter les problèmes d’ajustement dans les programmes de recouvrement de machines.
L’OEM commande désormais la famille d’habillages deux fois par an sur la base d’une prévision glissante, et les panneaux de rechange expédiés à partir de la même série de production permettent de maintenir un stock de service faible.
Ligne d’emballage : capots en acier inoxydable
Un fabricant d’équipements d’emballage avait besoin de capots en acier inoxydable pour une ligne agréée lavage, avec des soudures étanches, des surfaces inclinées et des fenêtres d’inspection aux postes de remplissage. Le cahier des charges exigeait de l’acier inoxydable grade 304, une entrée de chaleur de soudage maîtrisée et une qualité de surface conforme aux exigences d’hygiène de l’usine.
Les premiers articles ont été inspectés pour la qualité des soudures et le fini de surface, et les séries de production ont été livrées avec la même documentation. Les capots ont passé les essais de lavage du client, et le programme s’est étendu à une deuxième ligne avec des positions de fenêtres modifiées. Cette relation a montré comment l’expérience en acier inoxydable et la maîtrise des surfaces génèrent des affaires récurrentes dans les machines alimentaires et d’emballage.
Le fabricant a ensuite ajouté une variante agréée lavage avec des joints modifiés, produite sur la même plateforme de construction avec le même plan d’inspection.
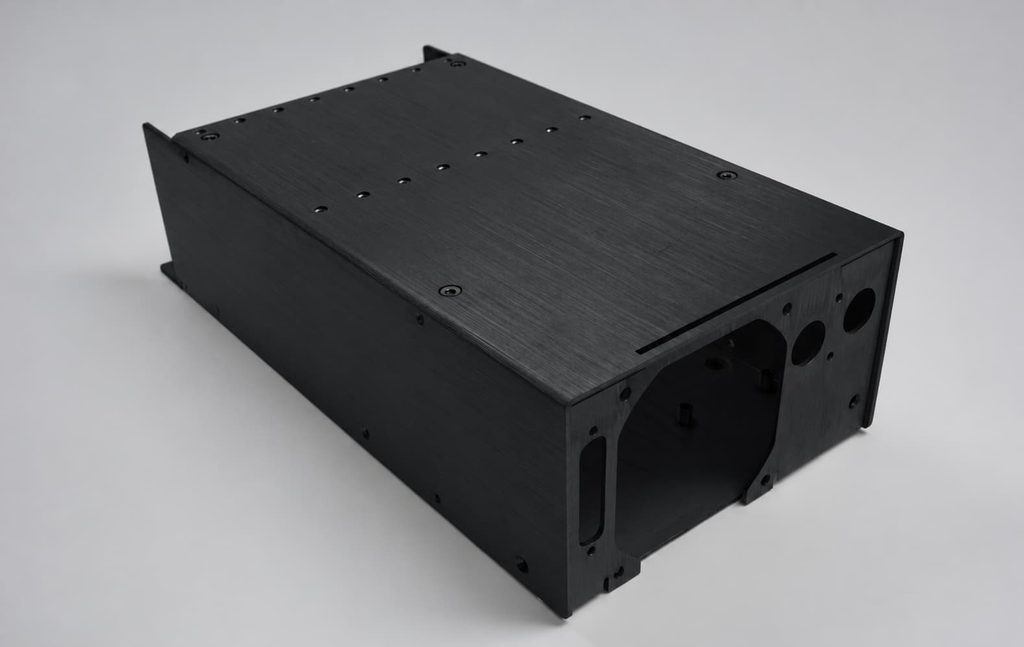
Manutention des matériaux : programme de protections de sécurité
Un OEM de manutention des matériaux avait besoin de protections de sécurité pour une gamme de convoyeurs, avec des portes d’accès à charnières, des dispositions pour interlocks et des panneaux standardisés pouvant être reconfigurés pour différentes longueurs de ligne. La conception utilisait une largeur de panneau modulaire et une quincaillerie partagée, permettant ainsi à l’OEM de proposer des options de gardiennage sur ses produits standard sans ingénierie personnalisée par commande.
Les premiers articles ont été mis en place à sec et vérifiés pour le fonctionnement des portes et l’alignement des interlocks, et les séries de production ont été expédiées en emballages plats avec des plans de montage. L’OEM a réduit son délai de mise à disposition des protections de semaines à jours en stockant des panneaux modulaires. Le programme a montré comment les protections de sécurité peuvent être standardisées en ligne de produits tout en respectant les exigences de protection.
La conception modulaire a également réduit le coût des pièces de rechange, car un panneau endommagé pouvait être commandé sans redimensionner la protection.
Équipements volumineux : famille de capots
Un fabricant d’équipements lourds avait besoin d’une famille de capots pour de grands compresseurs, avec des panneaux acoustiques amovibles, des portes d’accès et une finition texturée assortie à la marque de l’équipement. Les capots étaient réalisés en construction à cadre soudé, et les panneaux acoustiques ont été testés pour la réduction du bruit avant le lancement de la famille.
Le prototype a été adapté au compresseur réel, et les séries de production ont suivi avec vérification de l’absorption sonore sur des unités représentatives. La famille a standardisé l’accès de maintenance pour trois tailles de compresseurs, réduisant le temps de maintenance sur les sites clients. Le programme a montré comment une famille de capots bien conçue apporte une valeur allant au-delà de la simple protection, en soutenant la maintenabilité et la cohérence de la marque.
Les retours du service après-vente sur l’accès aux portes ont été intégrés dans la deuxième révision, que l’usine a mise en œuvre sans modifier la construction du cadre.
Résumé et prochaines étapes
Points clés
Les capots en tôlerie pour machines ressemblent à de simples boîtes, mais comportent des exigences exigeantes : la planéité des grands panneaux, l’alignement des portes, l’étanchéité des fenêtres et l’ajustement lors de l’installation dépendent tous d’une fabrication maîtrisée. La décision matérielle détermine le coût et les performances, de l’acier laminé à froid pour les capots standards à l’acier inoxydable pour les environnements de lavage, et les finitions et fenêtres doivent être spécifiées selon les conditions réelles d’utilisation. Les difficultés de production se concentrent sur le pliage des grands panneaux, le contrôle de la distorsion des soudures et la vérification de l’ajustement en assemblage complet, qui sont exactement là où les fabricants expérimentés font la différence.
Les délais de livraison suivent un chemin prévisible : révision technique en quelques jours, prototypes complets en une à trois semaines, outillage de process en une à deux semaines, et production en trois à cinq semaines par lot. Le partage des prévisions et une documentation claire maintiennent ce calendrier stable. Les acheteurs qui arrêtent le matériau, les conditions d’accès et l’étanchéité avant le devis auront des programmes plus fluides que ceux qui découvrent leurs besoins lors du premier essai à blanc.
Pourquoi XHX Metal
XHX Metal est un fabricant privé de tôlerie situé à Dongguan, en Chine, avec une usine de 2 000 mètres carrés, environ 30 employés et une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015, certifié CE et SGS, et produit des habillages sur mesure, des couvercles, des supports et des pièces usinées pour les clients exportateurs, avec un emballage conçu pour le fret maritime. Deux machines de découpe laser à fibre 6kW, des plieuses CNC, des postes de soudage TIG et MIG, et une ligne de finition couvrent l’ensemble du processus sous un même toit.
L’entreprise accompagne les acheteurs de l’étude de conception jusqu’à la production, fournit des rapports d’inspection initiale et des certificats de matière, et réalise des assemblages d’essai à blanc des capots complets avant expédition. Pour les programmes de capots de machine, les acheteurs peuvent consulter les services de fabrication de tôlerie et pages produits, et l’équipe structurera les devis, la documentation qualité et les plannings de livraison en fonction des besoins du programme.
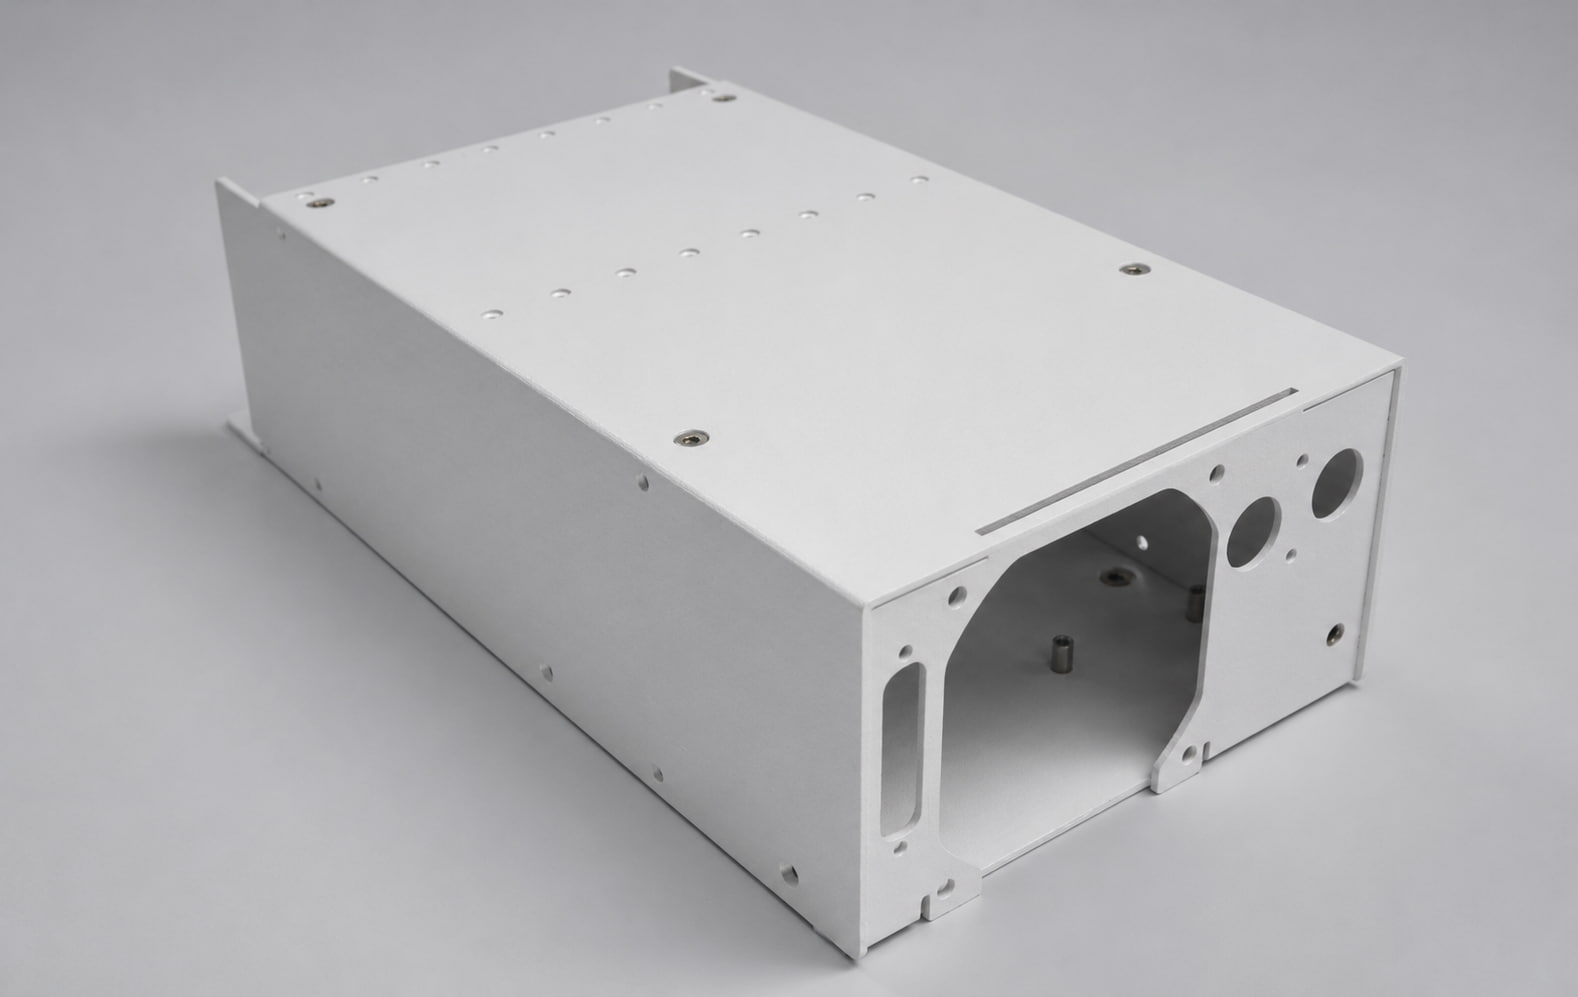
Comment démarrer votre projet
Commencez par un fichier STEP ou STP, ou un plan d’encombrement de machine avec des photos de la machine et des points d’accès nécessaires aux opérateurs. Indiquez le matériau, la finition, la quantité et toute exigence de protection ou de lavage, et l’équipe ingénierie vous proposera une conception réalisable. Le cheminement type est : révision technique, devis, prototype, inspection initiale, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de capot de machine, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, un capot de machine en tôlerie sur mesure passe du dessin à la production en quelques semaines, avec un ajustement et une finition qui protègeront la machine et ses opérateurs pendant des années.
Que demander à un fabricant
Avant de passer commande, posez trois questions au fabricant : comment il contrôle le planéité et l’ajustement des portes sur les grands panneaux, s’il réalise des assemblages d’essai à blanc des capots complets avant expédition, et quelles vérifications d’étanchéité et de finition il peut documenter. Les réponses révéleront si l’atelier traite les capots comme des assemblages de précision ou comme de simples boîtiers métalliques.
Confirmez également son expérience avec les fenêtres, les portes coulissantes, les interverrouillages et les constructions en acier inoxydable, car ces détails déterminent si un capot résiste à l’usage quotidien. Un fabricant qui liste des contrôles d’ajustement et des critères d’acceptation dans le devis considère la qualité comme faisant partie du produit, et c’est le partenaire avec qui il vaut la peine de construire une ligne de machines.