Eine Blechverkleidung für eine Werkzeugmaschine tut mehr, als bewegliche Teile von Industrieanlagen zu verbergen. Sie schützt Bediener vor Gefahrenquellen, hält Kühlschmierstoff und Späne im Bearbeitungsraum, dämpft Geräusche und verleiht der Maschine das fertige Erscheinungsbild, das Käufer erwarten. Hinter jeder gut sitzenden Verkleidung steckt ein Fertigungsprozess, der Präzision bei großen Blechtafeln, sorgfältige Abdichtung und eine installationsfreundliche Konstruktion miteinander verbinden muss, und Grand View Research verzeichnet ein stetiges Wachstum im Werkzeugmaschinen_segment, das von diesen Verkleidungen bedient wird.
Dieser Leitfaden verfolgt den vollständigen Ablauf eines maßgeschneiderten Projekts für Blechverkleidungen aus Werkzeugmaschinen in sieben Schritten: das Produkt selbst, die Anwendungsbereiche, die Materialauswahl, die Fertigungsschwierigkeiten, die Lieferzeiten, vergangene Fallstudien und eine praktische Zusammenfassung. Egal, ob Sie ein Maschinenhersteller (OEM) sind, der ein neues Gehäuse entwickelt, ein Betriebs Ingenieurteam, das verschlissene Verkleidungen ersetzt, oder eine Ausrüstungsmarke, die eine Verkleidungsfamilie standardisiert – die hier bereitgestellten Informationen helfen Ihnen dabei, einen Hersteller präzise zu beauftragen, realistische Zeitpläne zu planen und Passprobleme zu vermeiden, die eine Schutzverkleidung zum Produktionsstillstand werden lassen.
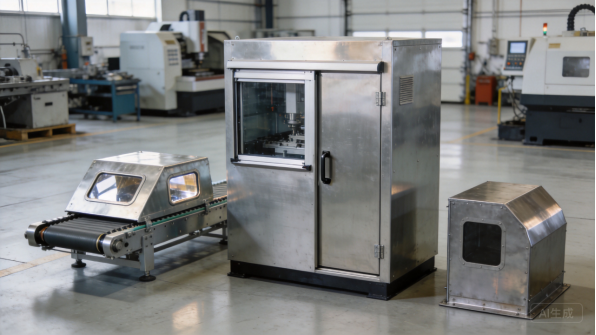
Abbildung 1: Fertige maßgefertigte Blechverkleidungen für Werkzeugmaschinen mit Sichtfenstern, Zugangstüren und Schutzbeschichtungen.
Das Produkt: Was ist eine Blechverkleidung für Werkzeugmaschinen
Definition und Arten von Maschinenverkleidungen
Eine Blechverkleidung für Werkzeugmaschinen ist ein gefertigter Metallgehäuse, das den gesamten oder einen Teil einer industriellen Maschine umschließt. Die Kategorie ist breit gefächert: Vollständige Gehäuse für CNC-Bearbeitungszentren, Teleskopverkleidungen und Balgenschutz für Maschinenachsen, Plattenabdeckungen für Pressen und Förderanlagen sowie kompakte Verkleidungen für Pumpen, Motoren und Getriebe. Was sie verbindet, ist der Fertigungsweg: Große ebene Bleche werden geschnitten, umgeformt, geschweißt und oberflächentechnisch bearbeitet, damit sie in den Maschinenkontur und die Arbeitsweise der Bediener passen.
Die Verkleidungstypen unterscheiden sich in ihrer Komplexität. Ein einfacher Motorshield ist eine umgeformte Schale mit wenigen Ausschnitten, während ein vollständiges CNC-Gehäuse eine Schiebetür, Sichtfenster, Kabel- und Kühlschmierstoffdurchführungen, eine SpülfWanne und verriegelte Zugangspaneele umfasst. Der Produkttyp bestimmt die Anzahl der Teile, den Montageaufwand bei der Installation und den Engineering-Aufwand, daher sollten Käufer die Maschine, die Zugangsbedürfnisse und die Umgebung definieren, bevor sie ein Angebot anfordern.
Kernaufbau und Hauptkomponenten
Der Kernaufbau einer Maschinenverkleidung besteht aus einem Rahmen aus umgeformten Blechen, einer oder mehreren Türen oder Fenstern sowie den Dicht- und Montageelementen, die sie mit der Maschine verbinden. Große ebene Bleche werden durch umgeformte Kanten und Rippen versteift, damit sie beim Schweißen und bei der Installation eben bleiben, und Türen sind mit umgebogenen Flanschen und passgenauen Scharnieren ausgeführt, die auch nach Jahren des Gebrauchs eine korrekte Ausrichtung sicherstellen. Sichtfenster, üblicherweise aus Polycarbonat oder Sicherheitsglas, werden in umgeformte Rahmen mit Dichtungen montiert, die Kühlschmierstoff und Staub fernhalten.
Die Komponenten, die eine Verkleidung funktionsfähig machen, sind oft klein: Türgriffe und Schlösser, Gasfedern zum Offenhalten der Türen, Schiebetürschienen, Kabeldurchführungen und bügelloche Öffnungen für Schläuche. Dichtelemente, darunter durchgehende Dichtprofile und Tropfkanten, schützen das Maschineninnere, und Montageklammern leiten das Gewicht der Verkleidung auf den Maschinenrahmen ab, ohne die Bleche zu verformen. Jede Komponente ist ein Passpunkt, weshalb erfahrene Hersteller diese von Anfang an in die Blechkonstruktion einplanen.
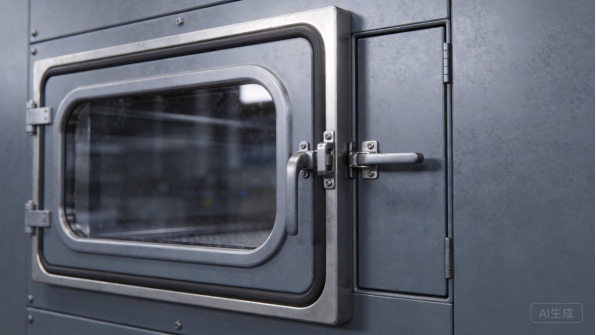
Abbildung 2: Details der Maschinenverkleidung umfassen Sichtfenster, Zugangstüren, Dichtungen und umgeformte Rahmen.
Konstruktive Betrachtungen: Zugang, Sichtbarkeit und Sicherheit
Maschinenverkleidungen werden um drei Prioritäten herum konzipiert: Zugang, Sichtbarkeit und Sicherheit. Bediener müssen Werkstücke be- und entladen, Werkzeuge wechseln, reinigen und Wartungsarbeiten durchführen, daher werden Türen, Fenster und entfern baren Paneele dort positioniert, wo die Arbeit anfällt. Sichtfenster ermöglichen es Bedienpersonal, den Prozess zu überwachen, ohne die Verkleidung zu öffnen, was die Maschine sicher hält und den Arbeitsbereich begrenzt.
Sicherheit ist ein Konstruktionsinput, keine nachträgliche Überlegung. Verkleidungen trennen Bediener von bewegten Teilen, enthalten wegfliegende Teile und kontrollieren Kühlschmierstoff-Spritzer, und sie müssen die Guards-Anforderungen erfüllen, die für den Markt der Maschine gelten. OSHA’s Guidance zur Maschinenguarding bietet die Leistungsanforderungen für Schutzvorrichtungen in US-Arbeitsplätzen, und internationale Werkzeugmaschinenhersteller folgen äquivalenten Normen. Verriegelungen an Zugangstüren, Offenhaltevorrichtungen und sichere Fenstermaterialien sind in die Konstruktion eingeplant, sodass die Verkleidung schützt, ohne im Weg zu stehen.
Individualisierung und Produktfamilien
Maßfertigung existiert, weil jede Maschine anders ist. Käufer individualisieren Gesamtabmessungen, Tür- und Fensteranordnungen, Ausschnittmuster, Montagepunkte, Farben und Druckmarkierungen, die allesamt in die Blechkonstruktion eingearbeitet werden können. Pulverbeschichtung unterstützt RAL- und Pantone-Abgleich, und Maschinenbauer übertragen die Verkleidungsfarbe häufig über ihre gesamte Produktlinie für eine konsistente Markenidentität.
Customization unterstützt auch Produktfamilien: Ein Maschinenbauer kann eine Deckel-Konstruktionsplattform über drei Maschinengrößen hinweg nutzen, wobei Türen, Fenster und Beschläge geteilt werden, während sich die Paneldimensionen ändern. Das reduziert Ingenieurskosten, Lagerbestand und Ersatzteilkomplexität. Ein Hersteller, der familienbasiertes Design versteht, kann einem Maschinenbauer helfen, zu standardisieren, ohne die Modellvielfalt einzuschränken.
Anwendungsfälle und Einsatzbereiche
CNC- und Werkzeugmaschinen-Gehäuse
CNC-Bearbeitungszentren und Drehmaschinen sind die anspruchsvollsten Anwendungen für Maschinendeckel. Das Gehäuse muss Hochdruck-Kühlmitteleinspritzung, umherfliegende Späne und gelegentliche Werkzeugsplitter aufnehmen, während es dem Bediener einen klaren Blick auf den Prozess und schnellen Zugriff zur Rüstung bietet. Türen gleiten oder klappen bei langen Laufzeiten auf, daher müssen Führungsverlauf, Türklang und Abdichtung der Dauerbelastung standhalten.
Werkzeugmaschinengehäuse vermitteln auch das Erscheinungsbild der Maschine: Ein sauberes, gut passendes Gehäusesignal weist auf die Verarbeitungsqualität für Käufer hin. ANSI und verwandte Sicherheitsstandards beeinflussen Türverriegelungen und Schutzdetails, und das Gehäuse muss für Servicezugriff auf Spindeln, Werkzeugwechsler und Kühlmittelsysteme ausgelegt sein. Für Werkzeugmaschinen-OEMs ist das Gehäuse ein Zuverlässigkeits- und Markenkomponente, nicht nur eine Box.
Werkzeugmaschinengehäuse sollen zudem Lärm dämpfen und Nebel enthalten, daher werden Fensterausrichtung, Dichtungsqualität und Paneelsteifigkeit gemeinsam konstruiert und nicht als separate Merkmale behandelt.
Produktionslinien- und Förderbandabdeckungen
Produktionslinien verwenden Abdeckungen, um Betreiber vor Kettenantrieben, Rollen und Quetschstellen auf Förderbändern zu schützen und um Produktverschüttungen sowie Staub einzuschließen. Diese Abdeckungen bestehen oft aus langen Reihen geformter Paneele mit Inspektionsfenstern und geschweiften Zugangstüren an Servicepunkten, so ausgelegt, dass Wartungsteams schnell auf Antriebe und Sensoren zugreifen können. Standardisierte Paneelbreiten ermöglichen es Werken, Linien ohne neue Fertigung umzukonfigurieren.
Förderband- und Linienabdeckungen sind anspruchsvollen Bedingungen ausgesetzt: Vibration, Wasserstrahlreinigung und kontinuierlicher Fußverkehr. Paneele müssen steif bleiben, Türen müssen nach Jahren der Nutzung ausrichten, und Befestigungen müssen sich nicht lösen. Für Werksingenieurteams liegt der Wert von Sonderanfertigungen in der Passgenauigkeit: Ein Abdeckung, die um die tatsächliche Linie herum gebaut wird, mit Zugang genau dort, wo er benötigt wird, reduziert Ausfallzeiten und verbessert die Sicherheit im Vergleich zu generischen Schutzmaßnahmen.
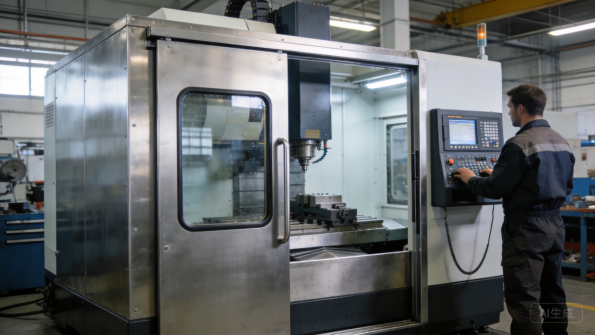
Abbildung 3: Eine kundenspezifische Maschinendeckel schützt und hält ein CNC-Bearbeitungszentrum im täglichen Einsatz.
Maschinen für Lebensmittel, Verpackung und Pharmazie
Maschinen für Lebensmittel, Verpackung und Pharmazeutika verwenden Abdeckungen, die für Wasserstrahlreinigung und Hygiene ausgelegt sind. Konstruktion aus Edelstahl, versiegelte Nähte, abfallende Oberflächen und Türen, die zur Reinigung geöffnet werden können, sind Standard, und die Abdeckungen müssen tägliche chemische Reinigung überleben, ohne sich zu verschlechtern. Das Finish und die Materialien werden für das Reinigungsprogramm gewählt, nicht nur für die Betriebsumgebung.
Diese Branchen legen ebenfalls großen Wert auf Produktsicherheit: Gehäuse halten Fremdkörper aus dem Prozess und fangen Produktverschüttungen auf, daher werden Dichtungen, Fensterbefestigungen und Kantenaufbereitung so ausgelegt, dass sich keine Spalte bilden, in denen Material ansammeln kann. Edelstahlgehäuse sind teurer und erfordern eine disziplinierte Fertigung, aber für Anlagen, die Hygieneprüfungen bestehen müssen, sind sie der Standard. Ein Hersteller mit Erfahrung in Edelstahl und Oberflächenaufbereitung ist für diese Programme unverzichtbar.
Sicherheit und Lärmschutz
Über Werkzeugmaschinen hinaus erfüllen Gehäuse in der gesamten Industrie Sicherheits- und Lärmschutzaufgaben. Schutzvorrichtungen an Pressen, Sägen und Materialhandhabungsanlagen halten Bediener von bewegten Teilen fern, während Schallschutzabdeckungen an Kompressoren, Pumpen und Generatoren den Arbeitslärm reduzieren. Beide Anwendungsbereiche profitieren von Gehäusen, die robust, wartungsfreundlich und für den täglichen Einsatz ausgelegt sind.
Schutzvorrichtungen werden häufig gemäß den einschlägigen Schutznormen spezifiziert und müssen den Betrieb und die Wartung der Maschine ermöglichen, ohne den Bediener Gefahren auszusetzen. Schallschutzabdeckungen verfügen über schallabsorbierende Innenverkleidungen und versiegelte Fugen, und ihre Paneele werden auf Steifigkeit ausgelegt, um ein Knattern zu vermeiden. Für OEMs und Betriebe verwandeln diese Gehäuse regulatorische und geräuschtechnische Vorgaben in ingenieurtechnische Produkte.
Materialauswahl
Warmgewalzter und verzinkter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Maschinenabdeckungen, wenn die Kosten eine Rolle spielen und die Umgebung kontrolliert ist. Er lässt sich sauber formen, schweißen vorhersagbar und nimmt Pulverbeschichtung gut an, und seine mechanischen Eigenschaften sind in Referenzen wie der MatWeb-Materialdatenbank zur direkten Vergleichbarkeit dokumentiert. Typische Stärken reichen von 1,2 mm für Bleche bis 2,0 mm oder mehr für rahmen- und türenplatten, die Lasten tragen.
Verzinkter Stahl bietet eine Zinkbeschichtung, die Kanten und Innenflächen schützt, und die American Galvanizers Association dokumentiert die lange Lebensdauer von Zinkbeschichtungen bei atmosphärischer Beanspruchung. Für Abdeckungen, die Kühlschmierstoffnebel, Reinigungen oder Außenmontage ausgesetzt sind, ist verzinkter oder zinkbeschichteter Stahl oft die kostengünstigste Wahl, wobei das Schweißen vorbereitende Maßnahmen erfordert, um Zinkdämpfe zu kontrollieren und die Beschichtungsintegrität zu wahren.
Edelstahl
Edelstahl, vorwiegend die Sorten 304 und 316, wird für Maschinenabdeckungen in Lebensmittel-, Pharma-, Chemie-, Marine- und Washdown-Umgebungen spezifiziert. SSINA bietet Selektionshilfen für korrosive und hygienisch anspruchsvolle Anwendungen, und Sorte 316 enthält Molybdän für Chloridbeständigkeit. Edelstahlabdeckungen benötigen niemals einen Neuanstrich, vertragen aggressive Reinigungsmittel und bieten das saubere Erscheinungsbild, das Lebensmittel- und Pharma-Ausrüstung erfordert.
Edelstahl ist teurer und schwieriger zu formen als Kohlenstoffstahl und erfordert eine getrennte Behandlung, um eine Kontamination durch Kohlenstoffstahl zu vermeiden, die Oberflächenrost verursachen würde. Schweißnähte müssen kontrolliert werden und werden häufig nachbearbeitet und passiviert, um die Korrosionsbeständigkeit zu erhalten. Käufer sollten Edelstahl dort wählen, wo die Umgebung oder die Branche dies erfordert, und mit einem Hersteller zusammenarbeiten, der echte Erfahrung mit Edelstahl hat, da das Material schlechte Arbeitspraktik nicht verzeiht.
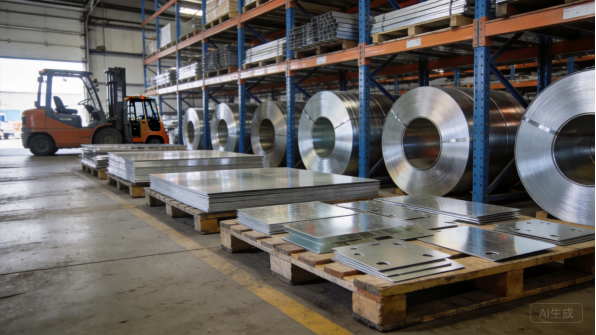
Abbildung 4: Rohmaterial-Banden und gestanzte ROHlinge für Maschinenabdeckungsplatten.
Aluminium
Aluminiumabdeckungen, typischerweise gefertigt aus Legierung 5052 oder 6061, werden dort eingesetzt, wo es auf das Gewicht ankommt: große abnehmbare Platten, tragbare Ausrüstung und Abdeckungen, die Bediener häufig handhaben. Aluminium hat etwa ein Drittel des Gewichts von Stahl, widerstehtkorrosionsnatürlich, und seine Eigenschaften sowie Leitlinien zur Legierungsauswahl werden in Referenzen wie AZoMaterials.
aufgelistet. Die Kompromisse betreffen Festigkeit, Kosten und Bearbeitung. Aluminiumplatten müssen dicker sein als Stahl, um dieselbe Steifigkeit zu erreichen, das Material kostet mehr pro Kilogramm, und das Umformen erfordert größere Biegeradien und eine sorgfältige Federausgleichskontrolle. Aluminium benötigt außerdem eine galvanische Isolation an Verbindungen mit Stahlschrauben und einen Schutz durch Eloxieren oder Pulverbeschichtung, wenn das Erscheinungsbild wichtig ist.
Fenster, Platten und Oberflächen
Die Oberfläche und das Fenstermaterial vervollständigen die Abdeckung. Polycarbonat ist das gebräuchlichste Fenstermaterial, da es robust, leicht und beständig gegen Kühlschmiermittel und Schlagfestigkeit ist, während gehärtetes Glas dort verwendet wird, wo Kratzfestigkeit und Klarheit wichtig sind. Fenster werden in gebogenen Rahmen mit Dichtungen montiert, und Rahmentoleranzen bestimmen, ob das Fenster dicht schließt und unter Vibration an seinem Platz bleibt.
Pulverbeschichtung ist die Standardabdeckoberfläche: elektrostatisch aufgeladenes Pulver wird zu einem harten 60 bis 80 Mikrometer dicken Film ausgehärtet, und das Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung für Industrieprodukte. Strukturierte Pulver verbergen Behandlungsmarkierungen, und die Farbe wird an die Maschinenmarke angepasst. Die Beschichtungsleistung wird mit Standards bestätigt, die von ASTM Internationalveröffentlicht wurden, einschließlich Haftungs-, Schlag- und Salzsprühprüfungen.
Plattendicke wird ebenfalls mit Blick auf die Handhabung gewählt: Große Abdeckungen werden so ausgelegt, dass Bediener sie wherever möglich ohne spezielle Hebeeinrichtungen entfernen und wieder anbringen können, was Rippenanordnung und Kantendesign beeinflusst.
Produktionsschwierigkeiten
Laserschneiden und Plattenpräzision
Maschinenabdeckungen beginnen als große flache Platten, und Laserschneiden erzeugt den Umriss, Fensteröffnungen, Türausschnitte und Montagelöcher mit der Genauigkeit, von der die Montage abhängt. Faserlaseranlagen halten Toleranzen von etwa ±0,1 mm, und bei XHX Metal liefern zwei 6kW-Faserlaserschneidmaschinen eine Positioniergenauigkeit von ±0,01 mm, was bedeutend ist, wenn Abdeckungsplatten über den gesamten Maschinenumfang hinweg ausgerichtet sein müssen.
Das Schneiden großer Platten ist auf seine eigene Weise anspruchsvoll. Lange Teile können durch thermische Spannungen verziehen, Ausschnitt-Ecken benötigen Entlastungsgeometrie, um Rissbildung beim Biegen zu verhindern, und Kanten müssen sauber genug sein für sichtbare Nähte nach dem Schweißen. Nesting-Software ordnet Platten an, um Ausschuss zu minimieren, und Schneidreihenfolge sowie Parameter werden pro Material und Dicke optimiert. Der Schneidschritt entscheidet darüber, ob Türen bündig schließen, Fenster dicht sind und Abdeckungen zur Maschine passen.
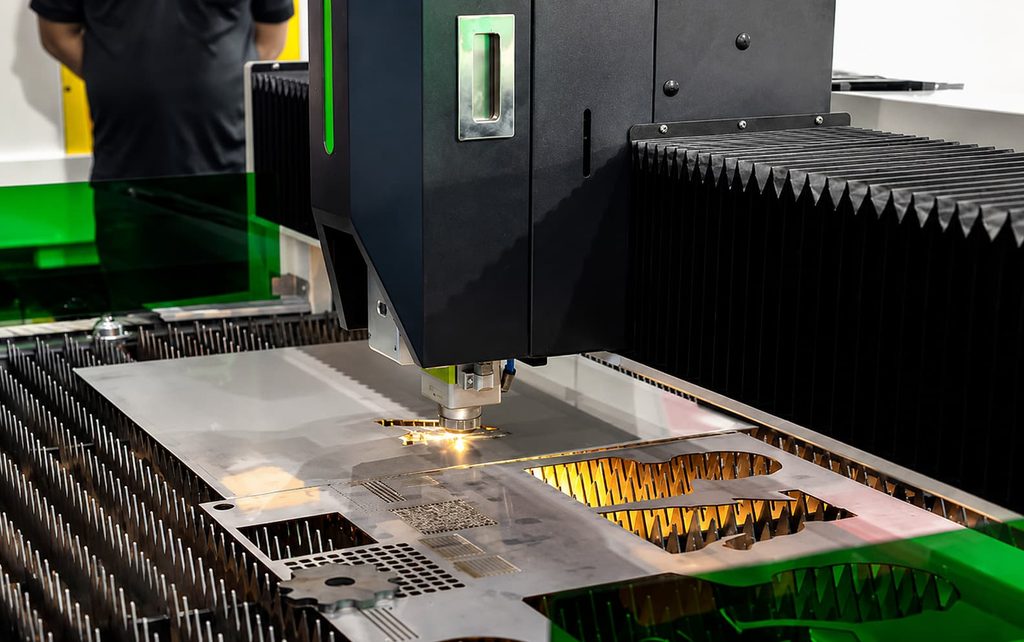
Abbildung 5: Faserlaserschneiden erzeugt präzise Maschinenabdeckungsplatten und Ausschnitte.
CNC-Biegen und Großplatten-S Ebenheit
Biegen verwandelt flache Rohlinge in die Platten, Türrahmen und Flansche, die Abdeckungen ihre Steifigkeit verleihen. Große Platten sind am schwierigsten zu formen: Ein kleiner Biegefehler über einen langen Flansch wird am entfernten Ende zu einer sichtbaren Lücke, und der Federausgleich muss für jedes Material eingestellt werden. Engineers Edge veröffentlicht Biegezugaben- und Abzugsreferenzen, die zur Entwicklung von Rohlingen und zur Vorhersage fertiger Maße verwendet werden.
Moderne CNC-Hydraulikpressen mit programmierbaren Rückanschlägen halten Biegepositionen und -winkel konsistent ein, und Erstmusterteile werden vor der Serienproduktion anhand der Zeichnung verifiziert. Für Maschinenabdeckungen sind die kritischen Prüfungen die Türöffnungsgeometrie, Flanschebenheit und die Position von Fensterrahmen im Verhältnis zu den Ausschnitten. Diese Maße werden am Erstmusterteil überprüft und während der Produktion stichprobenartig kontrolliert, um den Prozess unter Kontrolle zu halten.
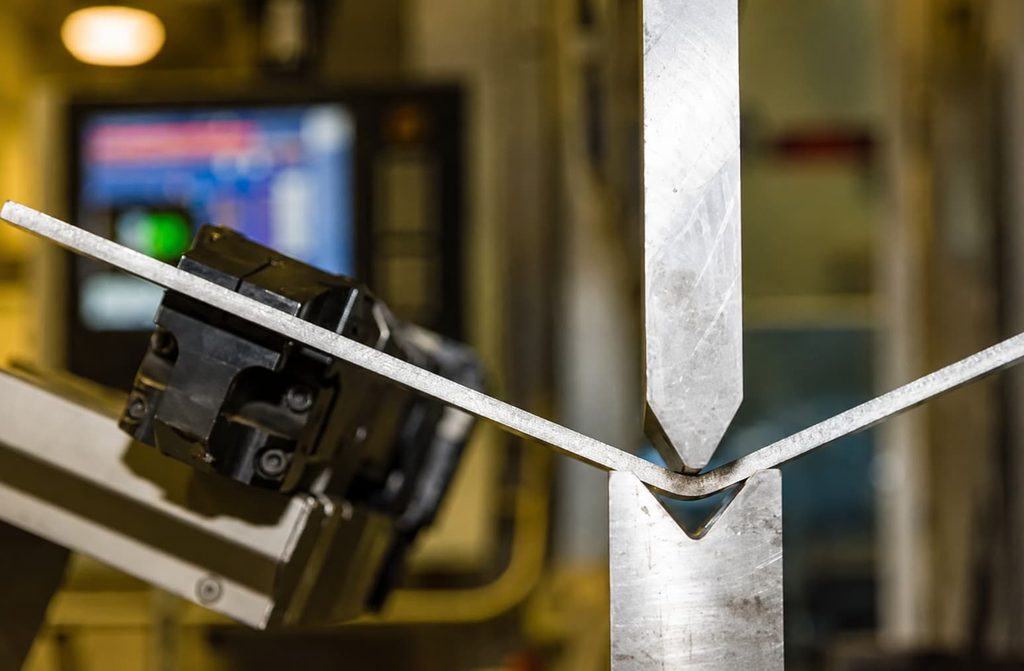
Abbildung 6: CNC-Hydraulikpresse formt große Abdeckungsplatten mit konsistenten Flanschen.
Schweißen, Montage und Abdichtung
Schweißverbindungen verbinden Abdeckungen, Halterungen und Rahmen, und große Abdeckungen gehören zu den Bauteilen mit der höchsten Verzugsempfindlichkeit, die ein Betreiber herstellt. Die Wärme beim Schweißen kann eine lange Platte aus der Ebene ziehen, daher werden die Teile in Vorrichtungen eingespannt, die die korrekte Geometrie während des Abkühlens des Schweißens halten, und die Schweißreihenfolge wird so geplant, dass die Wärme über die Baugruppe ausgeglichen wird. TWI Global bietet technische Anleitung zum Schweißen von dünnem Stahl und zur Verformungskontrolle.
Der Zusammenbau fügt die Hardware hinzu, die die Abdeckung funktionsfähig macht: Scharniere, Riegel, Gasfedern, Fensterrahmen, Dichtungen und Schiebetürschienen. Die Türausrichtung wird an der kompletten Baugruppe überprüft, nicht an einzelnen Platten, und die Abdichtung wird an Stellen geprüft, an denen Kühlmittel oder Staub eindringen könnten. Bei Werkzeugmaschinen-Einschließungen fängt ein vollständiger Probezusammenbau im Werk Passprobleme ab, bevor die Abdeckung versendet wird, was weit günstiger ist als das Entdecken dieser Probleme im Werk des Maschinenbauers.
Qualitätskontrolle und Passgenauigkeit
Die Qualitätskontrolle von Maschinenabdeckungen kombiniert dimensionelle Prüfung mit Funktionsprüfung. Erstmuster werden auf einer Koordinatenmessmaschine oder mit kalibrierten Werkzeugen geprüft, wobei Türöffnungen, Flanschgeometrie und Befestigungsmuster überprüft werden, und Produktionschargen folgen einem Steuerplan mit Stichproben. Türbedienung, Fensterpassung und Dichtungsabdichtung werden an kompletten Baugruppen vor dem Versand geprüft.
Die Prüfung hängt von der Anwendung ab. Werkzeugmaschinen-Einschließungen können Dichtheitsprüfungen gegen Kühlmittel erfordern, Lebensmittelmaschinen erfordern die Überprüfung der Oberflächenbeschaffenheit, und akustische Abdeckungen erfordern die Validierung der Schallabsorption. Die Dokumentation, einschließlich Dimensionsberichte und Beschichtungszeugnisse, begleitet jede Bestellung, und ein Betreiber, der die Passgenauigkeitsprüfung als Teil des Produkts behandelt, ist derjenige, der die Montagelinie eines Maschinenbauers am Laufen hält.
Produktionsdurchlaufzeiten
Offertanforderung, technische Bewertung und Prototypen
Ein Maschinenabdeckungsprogramm beginnt mit einer Offertanforderung: 3D-Modell oder Maschinen-Umringungszeichnung, Material, Oberfläche, Menge und Zieltermin. Das technische Team des Betreibers prüft die konstruktive Herstellbarkeit, überprüft Biegeradien, Türspielräume, Fensterbefestigung, Abdichtung und Schweißzugang, und gibt ein Angebot mit Anmerkungen innerhalb von ein bis drei Geschäftstagen zurück. Prototypen werden typischerweise innerhalb von sieben bis fünfzehn Geschäftstagen für eine vollständige Einschließung geliefert.
Der Prototyp ist der Ort, an dem die Abdeckungs-Passgenauigkeit validiert wird: Türen werden geöffnet und geschlossen, Fenster werden auf Abdichtung geprüft, und Platten werden testweise an der Maschine oder einem Rahmen-Nachbau angepasst. Prototypen-Feedback sollte Passgenauigkeitsnotizen und vorgeschlagene Zeichnungsänderungen umfassen. Für Maschinenbauer ist eine vollständige Prototypen-Baugruppe, nicht nur Platten, die Kosten wert, weil sie beweist, dass die Abdeckung funktioniert, bevor die Produktionswerkzeuge festgelegt werden.
Werkzeug- und Prozessvorbereitung
Die meisten Maschinenabdeckungen werden mit Laserschneiden und CNC-Biegen hergestellt, was die Werkzeugkosten niedrig hält und Konstruktionsänderungen kostengünstig macht. Die relevante Vorbereitung ist die Prozesswerkzeugausstattung: Schweißvorrichtungen, die große Platten quadratisch halten, Biegeprogramme mit verifizierten Parametern und Montage-Schablonen, die Türen und Fenster ausrichten. Der Aufbau dieser Vorbereitung dauert typischerweise eine bis zwei Wochen für eine neue Abdeckungsbaureihe.
Bei sehr hohen Stückzahlen können Stanzwerkzeuge für Türen oder wiederkehrende Bauteile die Stückkosten reduzieren, aber Maschinenabdeckungsstückzahlen rechtfertigen diese selten; Abdeckungen werden typischerweise in Chargen von wenigen Einheiten bis zu einigen hundert hergestellt. Die Wirtschaftlichkeit sollte beim Angebot geprüft werden, und Käufer sollten einen Kostenvergleich erwarten, bevor sie sich zu irgendwelchen spezialisierten Werkzeugen verpflichten.
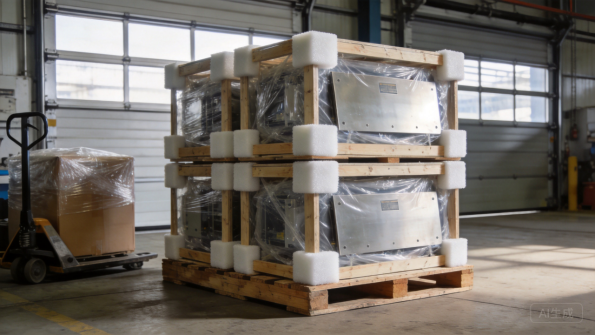
Abbildung 7: Schutzverpackung hält große Abdeckungsplatten vom Werk bis zum Bestimmungsort sicher.
Produktionschargen und Mengensteuerung
Typische Produktionsdurchlaufzeiten betragen 20 bis 35 Geschäftstage für vollständige Einschließungen, wobei Schweißen, Oberflächennachbehandlung und Zusammenbau den größten Anteil dieser Zeit in Anspruch nehmen. Einzelne Abdeckungen und kleine Chargen folgen einem ähnlichen Weg, bewegen sich aber schneller, weil weniger Terminplanung zu koordinieren ist. Größere Maschinenbauer bestellen Abdeckungen oft in Chargen, die an die Maschinenproduktion angepasst sind, was der Betreiber gegen eine gleitende Prognose plant.
Prognoseteilung hält die Durchlaufzeiten stabil. Wenn Käufer gleitende Prognosen teilen, reserviert die Fabrik Material und Oberflächennachbehandlungs-Kapazität und bestellt langfristige Artikel wie bestimmte Stahlqualitäten oder kundenspezifische Pulverlackfarben im Voraus. Standard kaltgewalzter und verzinkter Stahl ist normalerweise vorrätig, während Edelstahlcoils und kundenspezifische Oberflächen einen bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilensteindaten macht den Engpass sichtbar, bevor er zu einer Verzögerung wird.
Verpackung, Logistik und Dokumentation
Maschinenabdeckungsplatten sind groß, flach und leicht zu beschädigen, daher ist die Verpackung ein echtes Kosten- und Termin-Thema. Platten werden in Schutzfolie eingewickelt, in Kisten mit Schaumstoff-Eckenschutz gepackt und auf Paletten gebändert, wobei Fenster durch zusätzliche Abdeckungen geschützt werden. Überseeversande verwenden Rostschutzpapier oder VCI-Folie gegen Kondensation im Container, und der Betreiber sollte Kistenabmessungen, Bruttogewicht und Lade-Fotos für die Frachtplanung bereitstellen.
Die Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Beschichtungszeugnisse sowie Maß- oder Prüfberichte, wo vereinbart. Käufer sollten den Dokumentationsumfang während des Angebots festlegen, da fehlende Zertifikate bei Zoll oder im Werk des Maschinenbauers eine Sendung stoppen können. Die Kommunikation folgt klaren Meilensteinen mit Fotos in jeder Phase, sodass Käufer den Fortschritt ohne Besuche vor Ort verfolgen können.
Vergangene Fallstudien
CNC-Werkzeugmaschinen-OEM: Vollgehäuse
Ein Werkzeugmaschinen-OEM benötigte ein Vollgehäuse für eine neue Bearbeitungszentrum-Vertikalmaschine: Schiebetür, zwei Sichtfenster, Kühlschlauchkanäle, Spänewanne und verriegelte Zugangsklappen. Das Engineering-Team entwickelte eine Platten-Konstruktionsplattform mit geformten Rahmen, und der Prototyp wurde vollständig in der Fabrik montiert, um Türausrichtung und Fensterdichtung zu validieren, bevor die Sendung erfolgte.
Die ersten Artikel bestanden die Passkontrollprüfung des OEM an der tatsächlichen Maschine, und Serienchargen von 25 Gehäusen pro Monat folgten mit Tür- und Dichtungsprüfungen an jedem Einzelfertigteil. Die Plattform deckte später eine zweite Maschinengröße mit anderen Plattenabmessungen und derselben Befestigungskomponenten ab. Das Programm zeigte, wie eine vollständige Prototypenvalidierung Passprobleme bei Maschinenabdeckungsprogrammen verhindert.
Der OEM bestellt die Gehäusefamilie heute zweimal jährlich gegen einen rollierenden Forecast, und Ersatzpaneele werden aus demselben Produktionslauf versandt, was den Service-Lagerbestand niedrig hält.
Verpackungslinie: Edelstahl-Abdeckungen
Ein Verpackungsmaschinenhersteller benötigte Edelstahl-Abdeckungen für eine für Hygienereinigung geeignete Linie, mit versiegelten Nähten, geneigten Oberflächen und Inspektionsfenstern an Abfüllstationen. Die Spezifikation verlangte Edelstahl 304, kontrollierte Schweißwärmeeinbringung und Oberflächenqualität, die den Hygieneanforderungen des Werks entsprach.
Die ersten Artikel wurden auf Schweißqualität und Oberflächenfinish inspectiert, und Serienchargen wurden mit derselben Dokumentation geliefert. Die Abdeckungen bestanden die Waschdown-Tests des Kunden, und das Programm wurde auf eine zweite Linie mit modifizierten Fensterpositionen ausgeweitet. Die Beziehung demonstrierte, wie Edelstahlerfahrung und Oberflächenkonventionen wiederkehrende Geschäfte in Lebensmittel- und Verpackungsmaschinen schaffen.
Der Hersteller fügte später eine für Hygienereinigung geeignete Variante mit modifizierten Dichtungen hinzu, die auf derselben Konstruktionsplattform mit demselben Inspektionsplan produziert wurde.
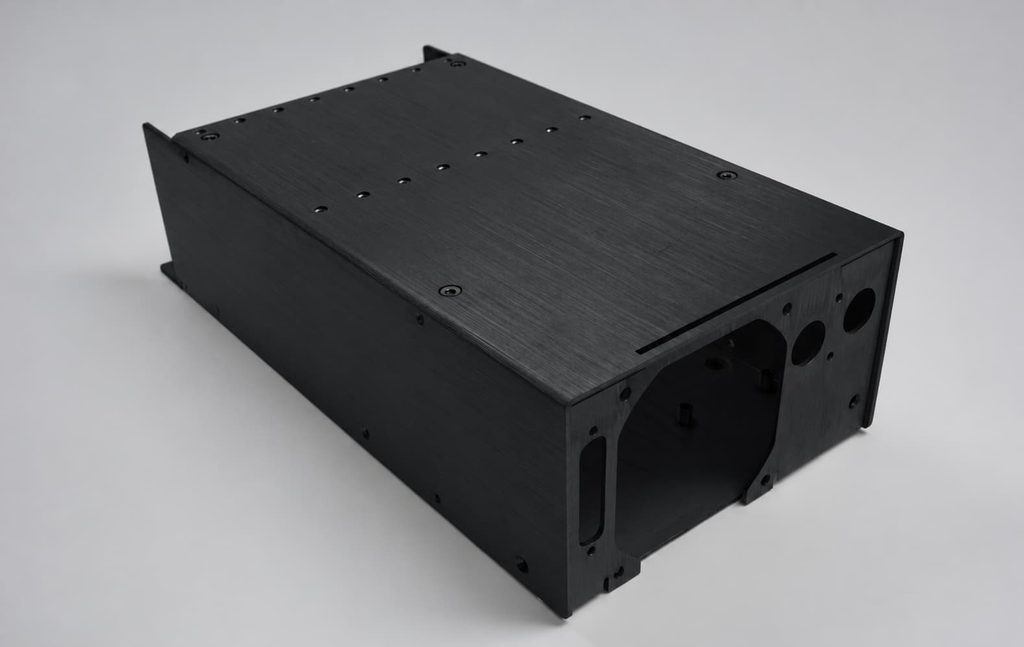
Material Handling: Sicherheitsverkleidungsprogramm
Ein Material-Handling-OEM benötigte Sicherheitsverkleidungen für eine Fördererreihe, mit klappbaren Zugangstüren, Verriegelungsvorkehrungen und standardisierten Paneelen, die für verschiedene Linienlängen umkonfiguriert werden konnten. Das Design verwendete eine modulare Panelbreite und gemeinsame Befestigungskomponenten, sodass der OEM Verkleidungsoptionen für seine Standardprodukte anbieten konnte, ohne kundenspezifisches Engineering pro Auftrag.
Die ersten Artikel wurden trockengmontiert und auf Türofienung und Verriegelungsausrichtung überprüft, und Serienchargen wurden in Flachverpackungen mit Montageszeichnungen versandt. Der OEM reduzierte seine Verkleidungs-Lead-Time von Wochen auf Tage, indem er modulare Paneele vorrätig hielt. Das Programm zeigte, wie Sicherheitsverkleidungen standardisiert in eine Produktlinie integriert werden können, während Verkleidungsvorschriften erfüllt werden.
Das modulare Design reduzierte auch die Ersatzteil-Kosten, da ein beschädigtes Panel bestellt werden konnte, ohne die Verkleidung neu zu konzipieren.
Große Ausrüstung: Abdeckungs-Familie
Ein Schwermaschinenhersteller benötigte eine Familie von Abdeckungen für große Kompressoren, mit entfernbaren Akustikpaneelen, Zugangstüren und einer strukturierten Oberfläche, die zur Geräte-Marke passte. Die Abdeckungen wurden in geschweißter Rahmenkonstruktion gefertigt, und die Akustikpaneele wurden vor dem Start der Familie auf Geräuschreduzierung getestet.
Der Prototyp wurde am tatsächlichen Kompressor angepasst, und Serienchargen folgten mit Schallabsorptionsüberprüfung an repräsentativen Einzelfertigteilen. Die Familie standardisierte den Service-Zugang über drei Kompressorgößen hinweg und reduzierte die Wartungszeit an Kundenstandorten. Das Programm zeigte, wie eine gut konstruierte Abdeckungs-Familie über den Schutz hinaus Mehrwert schafft, indem sie Servicefreundlichkeit und Markenkonsistenz unterstützt.
Feedback aus dem Field Service bezüglich Türzugang wurde in die zweite Überarbeitung incorporated, die die Fabrik umsetzte, ohne die Rahmenkonstruktion zu ändern.
Zusammenfassung und nächste Schritte
Wichtigste Erkenntnisse
Blech-Maschinenabdeckungen sehen aus wie einfache Kästen, tragen aber anspruchsvolle Anforderungen: Ebenheit großformatiger Paneele, Türausrichtung, Fensterdichtung und Passgenauigkeit hängen alle von kontrollierter Fertigung ab. Die Materialentscheidung bestimmt Kosten und Leistung, von kaltgewalztem Stahl für Standardabdeckungen bis Edelstahl für Hygienereinigungsumgebungen, und Oberflächen und Fenster müssen für die tatsächlichen Betriebsbedingungen spezifiziert werden. Die Fertigungsschwierigkeit konzentriert sich auf das Biegen großer Paneele, die Verformungskontrolle beim Schweißen und die Passüberprüfung der Gesamtzusammenstellung, genau dort, wo erfahrene Hersteller sich differenzieren.
Leitzeiten folgen einem vorhersehbaren Pfad: engineering review in Tagen, vollständige Prototypen in ein bis drei Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in drei bis fünf Wochen pro Charge. Forecast-Sharing und klare Dokumentation halten diesen Pfad stabil. Käufer, die Material, Zugriffsanforderungen und Abdichtung vor dem Angebot klären, haben reibungslosere Programme als solche, die Anforderungen erst beim ersten Trockensatz entdecken.
Warum XHX Metal
XHX Metal ist ein privately owned Sheet-Metal-Hersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert kundenspezifische Gehäuse, Abdeckungen, Halterungen und gefertigte Teile für Exportkunden mit für Frachtwasser geeignetem Packaging. Zwei 6kW-Faserlaser-Schneidmaschinen, CNC-Biegemaschinen, TIG- und MIG-Schweißen sowie eine Beschichtungsanlage decken den kompletten Prozess unter einem Dach ab.
Das Unternehmen unterstützt Käufer vom Design-Review bis zur Produktion, liefert First-Article-Inspection-Berichte und Materialzertifikate und führt vor Versand Trockensätze vollständiger Abdeckungsbaugruppen durch. Bei Machine-Cover-Programmen können Käufer verwandte Sheet-Metal-Fabrication-Dienstleistungen und Produktseiteneinsehen, und das Team strukturiert Angebote, Qualitätsdokumentation und Lieferspläne nach den Programmbedürfnissen.
So starten Sie Ihr Projekt
Starten Sie mit einer STEP- oder STP-Datei oder einer Maschinen-Einhüllungszeichnung mit Fotos der Maschine und der Zugriffspunkte, die Bediener benötigen. Geben Sie Material, Finish, Menge und alle Guarding- oder Washdown-Anforderungen an, und das Engineering-Team empfiehlt ein herstellbares Design. Der typische Pfad ist: engineering review, Angebot, Prototyp, First-Article-Inspection, Produktion und Versand, mit klarer Kommunikation bei jedem Meilenstein.
Um ein Machine-Cover-Programm zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihr Design über die XHX Metal Website. Mit klaren Anforderungen und dem richtigen Partner bewegt sich ein kundenspezifisches Sheet-Metal-Maschinengehäuse in Wochen von der Zeichnung zur Produktion, mit Passform und Finish, die die Maschine und ihre Bediener jahrelang schützen.
Was man einen Hersteller fragen sollte
Fragen Sie vor einer Bestellung den Hersteller drei Fragen: wie er Flachheit und Türpassung bei großen Blechen steuert, ob er vor Versand Trockensätze vollständiger Abdeckungsbaugruppen durchführt und welche Abdichtungs- und Finish-Verifikation er dokumentieren kann. Die Antworten zeigen, ob die Werkstatt Abdeckungen als Präzisionsbaugruppen oder als einfache Metallkästen behandelt.
Bestätigen Sie auch Erfahrung mit Fenstern, Schiebetüren, Interlocks und Edelstahlkonstruktionen, denn diese Details entscheiden, ob eine Abdeckung den täglichen Einsatz übersteht. Ein Hersteller, der Fit-Checks und Acceptance-Kriterien im Angebot auflistet, behandelt Qualität als Teil des Produkts, und das ist der Partner, mit dem es sich lohnt, eine Maschinenlinie aufzubauen.