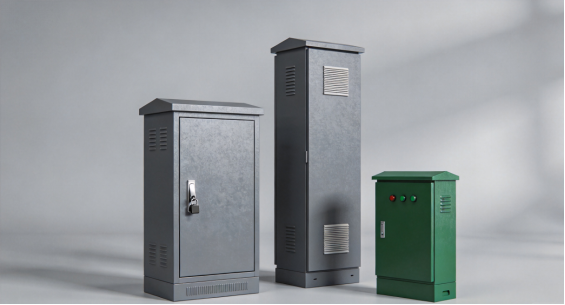
Bei der Fertigung von Gehäusen für Elektrofahrzeug-Ladestationen wird der Metallkörper hergestellt, der eine Ladeeinheit ein ganzes Jahrzehnt lang Witterung, Vandalismus und täglichem Betrieb standhält: Das Gehäuse, die Tür mit Schloss, die Montageplatte, das Podest, die Dichtungen und die Drainage, die Lamellen und Lüftungsschlitze sowie der Kabeldurchlass sind allesamt Teile des gefertigten Bauteils. Die Elektronik im Inneren stammt vom Kunden; die Struktur und ihr Schutz obliegen dem Werk.
Dieser Leitfaden richtet sich an Käufer, die solche Strukturen spezifizieren und beschaffen müssen. Er behandelt die Ausführungsformen, die Materialien und Korrosionsschutzsysteme, die Risiken durch Außenwirkung, die über das Bestehen der IP-Prüfung entscheiden, die Normen und Begleitdokumente zu einer Bestellung sowie drei Produktionsprogramme mit konkreten Einkaufsdaten.
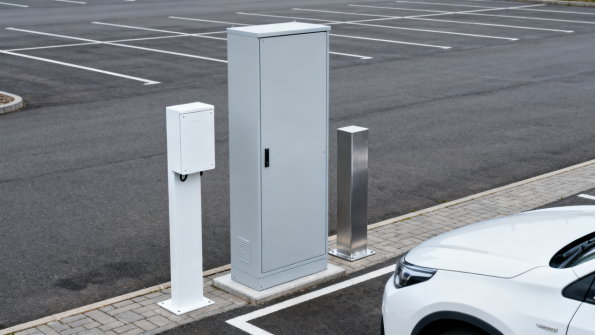
Abbildung 1: Blech-Hardware für E-Fahrzeug-Ladestationen: ein wandmontiertes AC-Gehäuse, ein bodenstehender DC-Schrank und eine Montagepodest.
Das Produkt: Was ein Gehause für eine Elektrofahrzeug-Ladestation umfasst
Was die Fertigung von Gehäusen für Elektrofahrzeug-Ladestationen abdeckt
Die Fertigung von Gehäusen für Elektrofahrzeug-Ladestationen umfasst die gefaltete Schale und alles, was sie für den Außeneinsatz tauglich macht: den Gehäuserumpf, die Tür mit Scharnier und Schloss, die innere Montageplatte, die Regenhaube, die lamellierten Luftwege, die Kabeldurchführungsplatte und den Kabelanschluss, das Podest oder die Wandhalterung sowie den Schutzleiteranschluss.
Dieser Leistungsumfang unterscheidet sich von der eigentlichen Ladeeinheit. Der Leistungsteil, die Steuerung, die Steckverbinder und die Firmware gehören zum Kunden; der Hersteller übernimmt die mechanische Hülle, die sie schützt, ihr Gewicht trägt und über Jahre hinweg in einem unbeaufsichtigten öffentlichen Raum vom Wasser fernhält. Diese Trennung bereits im Angebot zu klären, verhindert den häufigsten Streitfall in dieser Kategorie: Wer haftet, wenn eine Einheit im Einsatz ausfällt.
XHX Metal fertigt diese Hülle vom Zeichnungsverständnis bis zum gelieferten Teil innerhalb einer Fabrik unter Anwendung der Prozesskontrolle, die von SME für kundenspezifische Fertigungsarbeiten beschrieben wird: zwei 6-kW-Faserlaser-Schneidmaschinen, CNC-Biegen, WIG- und MIG-Schweißen, Entgraten sowie Beschichtungspartner. Der umfassendere Leistungskatalog findet sich auf der Seite zu den Blechbearbeitungsdienstleistungen .
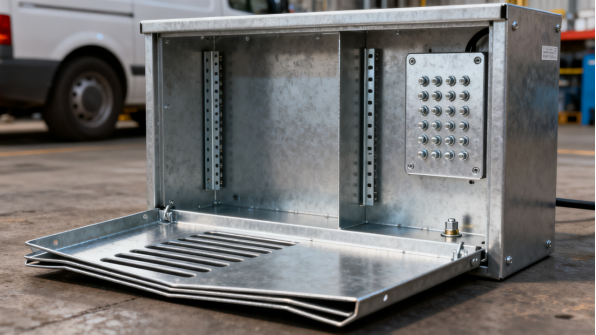
Abbildung 2: Das Innere eines leeren Ladegehäuses: gefaltete Bodenwanne, abnehmbare Montageplatte, Trennwand des Leistungsraums und Schutzleiteranschluss.
Ausführungsformen: Wandmontage, Podest und bodenstehende Schränke
Drei Ausführungen decken die meisten Aufträge ab. Ein wandmontiertes Gehäuse eignet sich für 7 kW bis 22 kW AC-Geräte in Parkhäusern und Wohngebäuden, wo eine Wand vorhanden ist. Ein Sockelgehäuse nimmt das gleiche Gerät dort auf, wo keine Wand verfügbar ist, und ergänzt es um eine verschweißte Säule mit Ankerplatte. Ein bodenstehender Schrank nimmt die DC-Schnellladeausrüstung auf, die schwerer ist und Volumen für Leistungsmodule sowie Kühlung benötigt.
Die Ausführung bestimmt den Großteil der folgenden Konstruktion. Das Volumen bestimmt den internen Aufbau; die Montag Methode bestimmt den Sockel, die Grundplatte und das Ankermuster; und die tägliche Handhabung von Tür, Kabel und Steckverbinder bestimmt die Beschläge. Die frühzeitige Wahl der Ausführung vermeidet, dass ein Sockel um ein Gehäuse herum konstruiert wird, das später um fünfzig Millimeter wächst.
Teile: Am häufigsten bestellt
Die Teile auf nahezu jedem Auftrag sind der Schrank und die Tür, die interne Montageplatte mit ihren Befestigungselementen, die Durchführungsplatte, die lamellenförmigen Zu- und Abluftpaneele, die Regenhaube, der Sockel oder die Wandhalterung und der Beschlagssatz. Besteller fügen eine Farbspezifikation sowie bei DC-Geräten einen Fachunterteilung hinzu.
Wiederholungskäufer ergänzen die Bestellung nach Inbetriebnahme des Produkts: eine Diebstahlschutzabdeckung über dem Schloss, einen Ersatzschlüssel, eine markengeprüfte Frontblende und eine Installations-Schablone. Diese Zusätze verursachen wenig Kosten pro Einheit, sparen aber überproportional viel Supportarbeit vor Ort, und sie sind günstiger vorab für die erste Charge zu spezifizieren als nachträglich nachzurüsten. Der Produktumfang ist auf der Produktübersicht seite aufgeführt.
Anwendungsfälle: Wer bestellt EV-Ladegehäuse
EVSE-Hersteller und Lademarken
Hersteller von Ladeausrüstung und Lademarken bestellen Gehäuse nach ihrer eigenen Industriedesign, normalerweise mit der Elektronik, die nach Lieferung im eigenen Werk eingebaut wird. Sie benötigen, dass das Blech einer definierten mechanischen Schnittstelle, einer Farbe und einer Branding-Fläche entspricht, und sie benötigen, dass jede Charge ohne Nacharbeit an ihrer Linie zusammengebaut werden kann.
Für diesen Kunden ist die kritische Anforderung nicht der Stückpreis, sondern die Schnittstelle: Bohrungspositionen, Plattentiefe, Steckverbinder-Ausschnitte und Türspiel müssen reproduzierbar sein. Eine Charge, die um zwei Millimeter außerhalb der Toleranz ankommt, scheitert nicht an einer optischen Prüfung, sie stillt eine Montagelinie.
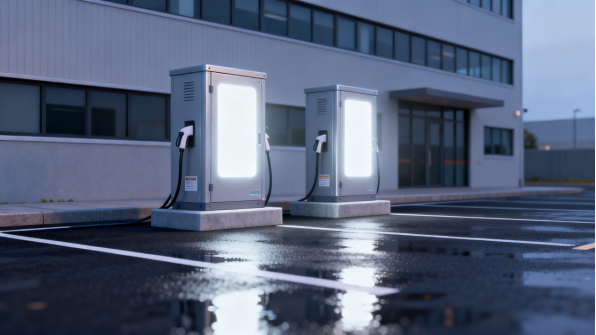
Abbildung 3: Metall-Ladegehäuse nachts im Einsatz, mit Statusbeleuchtung durch die Frontblende sichtbar.
LadeNetzwerkbetreiber und Flottendepots
Netzbetreiber und Depotbetreiber bestellen Ersatzgehäuse, Sockel und Schutzteile für bereits bestehende Installationen. Die Mengen sind geringer und die Mischung breiter, aber die Anforderung ist in einer Hinsicht strenger: Das Teil muss zu einer bereits vor Ort befindlichen Ausrüstung passen, oft von einem Lieferanten, der diesen nicht mehr unterstützt.
Diese Arbeit beginnt mit einer physischen Aufnahme vor Ort und nicht mit einer Zeichnung. Die Abmessungen werden an der eingebauten Einheit gemessen, eine reverse-engineerte Zeichnung wird zur Freigabe erstellt, und das Erstteil wird am Einbauort und nicht gegen ein Nominalmodell geprüft. Es ist am Anfang langsamer und viel schneller als ein Fehler im Feld.
Immobilien, Einzelhandel und kommunale Programme
Immobilienentwickler, Einzelhandelsketten und Kommunen bestellen Gehäuse im Rahmen einer Rollout-Kampagne, und solche Programme werden vom Zeitplan und nicht vom Stückpreis getrieben. Die Lieferungen werden standort- oder phasenweise gestaffelt, und jeder Koffer muss für sein Zielschild gekennzeichnet sein, damit ein Auftragnehmer installieren kann, ohne jede Kiste zu öffnen.
Diese Käufer kümmern sich auch darum, wie das fertige Gerät in der Öffentlichkeit wirkt. Farbkonsistenz über die Standorte hinweg, eine lesbare Statusleuchte, ein ordentlicher Kabelverlauf und ein Podest, das nicht angelehnt werden kann, sind genauso wichtig wie das Gehäuse selbst, und all das wird in der Zeichnungsphase und nicht vor Ort entschieden. Öffentliche Förderrahmen für das Laden von E-Mobilen in den Vereinigten Staaten und in Europa werden beschrieben durch den US Department of Energy Alternative Fuels Data Center und den European Commission.
Werkstoffe, Oberflächen und Außenschutz
Aluminium, Stahl und Edelstahl
Aluminiumblech zwischen 1,5 mm und 3,0 mm ist der Standard für Ladegehäuse, weil es ohne Beschichtung korrosionsbeständig ist, die Einheit leicht genug macht, um sie auf ein Podest zu heben, und sich sauber zu Lamellen und gefalteten Nähten verarbeiten lässt. Leitfäden zu Legierungen für Blechprodukte werden veröffentlicht von Aluminum Association und European Aluminium.
Leichtstahl wird dort gewählt, wo Steifigkeit oder Kosten wichtiger sind als das Gewicht, und er benötigt dann ein Schutzsystem, weil blanker Stahl im Außenbereich rostet. Edelstahl ist für Küsten-, Industrie- und Waschanlagenstandorte reserviert, wobei Grade 304 die meisten Fälle abdeckt und Grade 316 in chloridhaltiger Luft verwendet wird; Materialleitfäden werden veröffentlicht von SSINA. Die Wahl sollte sich nach der Einbauumgebung richten, nicht nach der Zeichenblattvorlage.
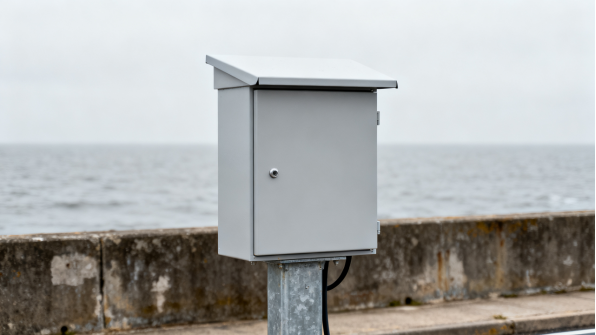
Abbildung 4: Ein pulverbeschichtetes Ladegehäuse auf einem feuerverzinkten Podest in einer Küstenumgebung.
Pulverbeschichtung und Korrosionssysteme
Eine Pulverbeschichtung auf einer richtig vorbehandelten Oberfläche ist das Standardfinish, und auf Aluminium ist sie normalerweise eine dekorative Farbschicht und nicht der einzige Korrosionsschutz. Auf Stahl muss die Beschichtung mit einem verzinkten oder zinkreichen Grund zusammenwirken, weil eine Beschichtung allein eine Schnittkante oder einen Kratzer in einer Küstenumgebung nicht schützen würde.
Die Beschichtungspraxis wird beschrieben von Powder Coating Institute, und das Feuerverzinken von Stahlpodesten und -rahmen wird abgedeckt von American Galvanizers Association. Für einen Küstenstandort sollten das vorgeschriebene System, die Trockenschichtdicke und die Vorbehandlungsmethode in der Zeichnung angegeben werden, denn ein Farbname allein beschreibt kein Korrosionssystem.
Wetterabdichtung, Drainage und Kondensatsteuerung
Wasser dringt über vier Pfade in ein Außen gehäuse ein: die Türdichtung, den Kabeldurchführung, die Lüftungsöffnungen und Kondensat, das sich in einer versiegelten Box beim Erwärmen und Abkühlen bildet. Jeder Pfad benötigt sein eigenes Detail statt einer allgemeinen Anweisung, Wasser fernzuhalten.
Die Türdichtung gehört in einen geformten Kanal und nicht auf eine ebene Fläche, damit sie nicht aus der Position kriechen kann. Kabeldurchführungen erfolgen durch eine Dichtscheibe mit versiegelten Pressadern, und die Platte wird oberhalb des Sockels angeordnet, sodass stehendes Wasser im Sockel nicht daran gelangen kann. Luftpfade werden lamellenförmig ausgeführt mit einem Tropfkanten, damit eindringender Regen aus der Lamelle abfließt, bevor er den Filter erreicht. Kondensat wird durch einen Drainageweg, eine geformte Eintiefung und ein Druckausgleichsventil behandelt, sodass das Gehäuse durch eine Membran atmet, anstatt Feuchtigkeit gegenüber der Elektronik zurückzuhalten.
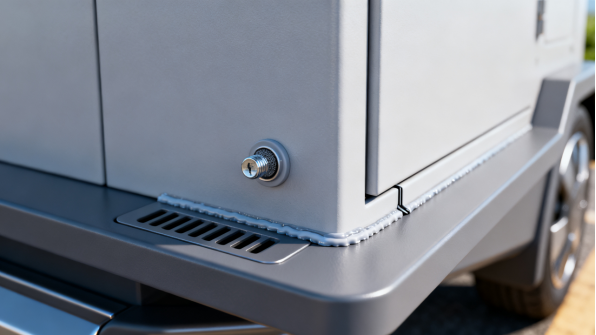
Abbildung 5: Kondensatsteuerung: Druckausgleichsventil, geformter Ablaufrinnen und versiegelte Falznähte.
Produktionschwierigkeiten und Qualitätsrisiken
Wassereintritt und IP-Schutz
Der IP-Schutz ist das erste Risiko bei diesem Produkt, weil ein einzelnes nicht abgedichtetes Detail entscheidet, ob eine Einheit ihren Test besteht. Die Türdichtung, die Dichtscheibe, die Lamellengeometrie und jeder Befestiger, der das Gehäuse durchdringt, müssen als ein System funktionieren, und ein Design, das auf Dichtmittel zum Schließen einer Lücke setzt, wird versagen, sobald das Dichtmittel altert.
Die praktischen Steuerungsmethoden sind konstruktionsgeleitet: Dichtungen in geformten Kanälen statt auf ebenen Flächen, eine durchgehende Schweißnaht oder eine gefaltete und versiegelte Naht am Boden, Drainage, die Wasser abführt, und ein Lamellenprofil, das abschüttet statt zurückhält. Bevor eine Charge ausgeliefert wird, führen wir einen Wasser test am Erstteil und an einer Stichprobe aus der Charge durch, und die Prüf methode und -dauer werden dokumentiert, damit eine spätere Lieferung mit dem gleichen Standard verglichen werden kann.
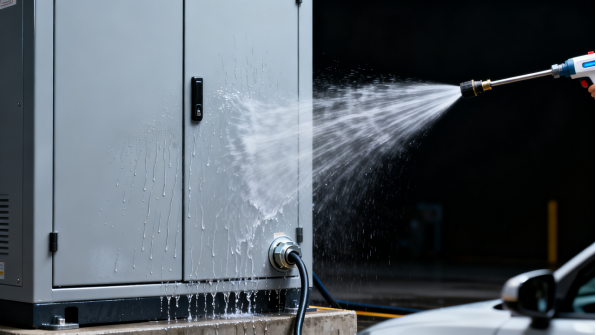
Abbildung 6: Wassereintrittsprüfung einer versiegelten Tür und Dichtscheibe an einem Außen-Ladegehäuse.
Schlagzähigkeit, Türbeschläge und Manipulationsschutz
Public-Ladegeräte werden grob behandelt und gelegentlich vorsätzlich manipuliert. Eine sich verbiegende Tür, ein sich lockeres Scharnier oder ein Aufhebelverschluss enden alle gleich: Ein beschädigtes Gerät und ein Reparaturbesuch. Die Schlagfestigkeit ist daher eine Konstruktionseigenschaft des Gehäuses, seiner Versteifung und des Tür Rahmens, kein separates Merkmal.
Die Hardware-Wahl bestimmt diese Leistung. Verdeckte oder verstärkte Scharniere leiten die Last über die Tüerkante ab; ein bündiger Vierteldreh-Verschluss mit abgedichtetem Dichtungsprofil widersteht sowohl Wasser als auch einem Schraubenzieher, und eine Regenschutzleiste oberhalb des Schlosses hält Wasser vom Schlüsselzylinder fern. Antimanipulationsschilde und Sicherheitsschrauben können ergänzt werden – sie sind empfehlenswert für an unüberwachten Orten installierte Geräte, statt sie erst nach dem ersten Vorfall nachzurüsten.
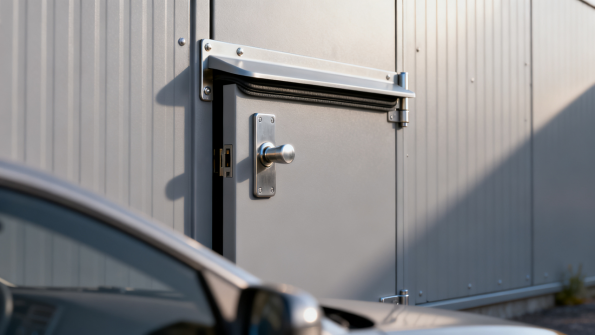
Abbildung 7: Türbeschläge: verdecktes Scharnier, bündiger Vierteldreh-Verschluss, Regenschutzleiste und verstärkte Schlossblech-Auflage.
Thermische Auslegung, Planheit und Chargenkonsistenz
Wärme wird durch das Blech abgeführt, daher gehören Gehäusegeometrie und Luftweg zur thermischen Auslegung. Eine Lamellen-Lufteinlassöffnung unten am Schrank und ein Abluftausgang oben an der Gegenfläche erzeugen einen natürlichen Kamineffekt; wo das nicht ausreicht, wird hinter dem oberen Gitter ein Filterlüftermodul angebaut. Die Blockierung einer der Öffnungen mit einer flachen Platte beseitigt die Auslegungsreserve, und die Installation des Lufteinlasses unterhalb der Staunassergrenze hebt den Effekt vollständig auf.
Planheit und Konsistenz sind die stillen Risiken. Eine große pulverbeschichtete Tür, die sich verdreht, dicht nicht mehr abdichtet, und eine Montageplatte, die nicht plan ist, verzerrt ein Leistungsmodul beim Anschrauben. Die Planheit wird gegen eine Gerade überprüft, gemäß der von NISTveröffentlichten Messpraxis, und die Chargenaufzeichnung erfasst den Ist-Wert, sodass eine Wiederholungsbestellung diesen wiedergibt statt ihn nur näherungsweise anzunähern. Gewinde- und Befestigungsnormen werden von ANSI.
herausgegeben. Normen, Konformität und Bestellablauf
Normen, Spezifikationen und Konformitätsdokumente
Das Gehäuse ist eine Komponente eines zertifizierten Produkts, daher benötigen die meisten Käufer das Blechteil zur Unterstützung einer Zertifizierungslinie, nicht zur unabhängigen Zertifizierung. Der Hersteller liefert Maßprotokolle, Materialbescheinigungen, Schweiß- und Oberflächenaufzeichnungen sowie ein konsistentes Teil, das das Labor des Kunden selbst bewerten kann.
Normen für Steckverbinder und Ladesysteme werden von Gremien wie SAEherausgegeben, und die product Safety-Bewertung von Ladegeräten erfolgt durch Labore wie UL. Käufer sollten bei der Angebotseinholung angeben, welche Dokumente sie benötigen, einschließlich Materialbescheinigungen, Erstprüfberichten, Chargenaufzeichnungen und einer Packliste, da der nachträgliche Zusammenschluss dieser Unterlagen weitaus kostspieliger ist als die vereinbarungsgerechte Festlegung zu Projektbeginn.
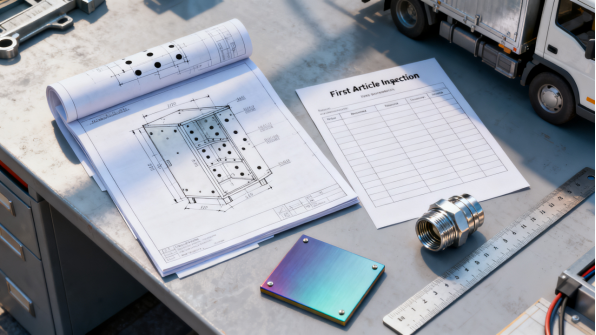
Abbildung 8: Das Dokumentationspaket für ein Gehäussprogramm: Zeichnung, Erstprüfbericht, Farbprobe und Beschläge.
Prototypen, Werkzeuge und Durchlaufzeiten
Ein neues Gehäuse beginnt normalerweise als Prototyp innerhalb von 5 bis 10 Arbeitstagen nach Zeichnungsgenehmigung, gefertigt mit Produktionswerkzeugen, sodass das Muster den Fertigungsprozess absichert statt eine Werkstattkurzfristigkeit. Erstmuster werden gegenüber der Zeichnung auf Maße, Lochpositionen, Planheit, Dichtungspassung und Funktionsfähigkeit der Beschläge überprüft, und der Bericht wird vor Freigabe der Serie freigegeben.
Die Werkzeugausstattung beschränkt sich üblicherweise auf Formwerkzeuge, Schweißvorrichtungen sowie Bohr- oder Stanzsablonen für Lochbilder. Diese Positionen werden transparent kalkuliert, verbleiben im Programm und ermöglichen die schnellen zweiten und dritten Serien. Die Durchlaufzeit für eine Erstserie beträgt üblicherweise 15 bis 30 Tage nach Musterfreigabe; sie extends zum oberen Ende bei großen DC-Schränken mit geschweißtem Gestell, galvanisiertem Sockel und Zweifarbenbeschichtung.
Serienvolumen, MOQ und realistische Preisgestaltung
Ladegehäuse sind ein mittelgroßes bis großes Produkt, je nach Ausführung. Wandmontierte AC-Gehäuse laufen typischerweise mit 50 bis 300 Stück pro Charge bei einer MOQ von 20 bis 50 Stück und FOB-Preisen von etwa 15 bis 80 USD. Standfüße DC-Schränke sind größere Einzelteile, mit 10 bis 40 Stück pro Charge, einer MOQ von 5 bis 10 und FOB-Preisen von etwa 100 bis 400 USD, bedingt durch geschweißte Gestelle, innere Trennwände und schwerere Türen.
Sockel und Montage-Schweißteile liegen zwischen diesen beiden Bändern und werden oft zusammen mit dem Gehäuse bestellt, wo ein einziger Lieferant den größten Zeitgewinn bringt: ein Zeichnungsset, eine Beschichtung, eine Lieferung und ein Ansprechpartner für die Passgenauigkeit. Käufer sollten das Jahresvolumen und das Ausfreigabemuster bei der Angebotseinholung angeben, denn ein Programm, das in vier Chargen à 75 Stück ausgeliefert wird, wird anders kalkuliert als dieselbe Jahresmenge in zwölf Chargen à 25 Stück.
Fallstudien: Gehäuseprogramme für EV-Ladesäulen
Fall 1: US-EVSE-Marke – Wandmontiertes AC-Gehäuse
Eine US-Ladeausrüstungsmarke benötigte ein wandmontiertes Gehäuse für ein 22 kW AC-Gerät, das an kommerzielle Immobilien verkauft wird. Der Käufer lieferte ein vollständiges 3D-Modell und verlangte, dass das fertige Teil ohne Nacharbeit in seiner Montagelinie zusammensetzbar ist, mit definierter Farbe und klarer Markenflächenfläche.
Wir haben das Gehäuse aus 2,0 mm Aluminium mit geformten Lamellen, einem Kanal-Dichtungsband, einer versiegelten Durchführungsplatte und einer verstärkten Tür mit Flachschloss gefertigt. Die Produktion lief mit 300 Stück pro Los, vier Losen pro Jahr, bei einer MOQ von 50 Stück und FOB-Preisen von 38 bis 62 US-Dollar. Die Musterfreigabe erfolgte innerhalb von 9 Arbeitstagen, die erste Charge wurde 24 Tage nach Freigabe mit SGS-Prüfung vor Versand verschifft. Der Jahreswert betrug rund 48.000 US-Dollar.
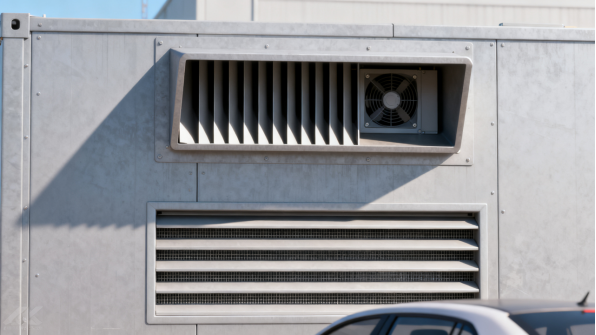
Abbildung 9: Thermisches Design – lamellenförmiger gefilterter Lufteinlass und oberer Abluftgitter, direkt in das Gehäuseteil geformt.
Fall 2: Europäischer Netzbetreiber – DC-Schaltschrank und Postament
Ein europäischer Betreiber von Ladeinfrastruktur benötigte einen bodenstehenden DC-Schnellladeschrank mit einem passgenauen geschweißten Postament für eine rollout auf Autobahnraststätten. Das Gerät musste eine definierte Eindringwasserschutzklasse einhalten, eine zweifarbige Beschichtung tragen und ein Leistungsmodul eines Drittanbieters aufnehmen können.
Der Schrank verwendete einen geschweißten Stahlrahmen mit 2,0 mm Aluminiumhaut, ein separates Leistungs-Fach, einen gefilterten Lüfterabluftkanal und ein galvanisiertes Postament mit verstreifter Grundplatte. Die Produktion lief mit 25 Stück pro Los, drei Losen pro Jahr, bei einer MOQ von 10 und FOB-Preisen von 185 bis 320 US-Dollar, je nach Ausstattung. Die First-Piece-Lieferzeit betrug 32 Tage inklusive Galvanisation und Zweifarben-Beschichtung, der Jahreswert lag bei rund 58.000 US-Dollar.
Fall 3: Flotten Depot – galvanisierte Postament-Schweißkonstruktionen
Ein nordamerikanischer Flottenbetreiber rüstete ein Depot nach und benötigte Postamente sowie Grundplatten zur Montage von Ladeeinheiten auf einer bestehenden Betonplatte, wobei die Ankerpositionen mit der verlegten Platte übereinstimmen mussten.
Die Schweißkonstruktionen wurden aus Vierkantstahl mit laser geschnittenen Grundplatten, verstreiften Ecken und Heißgalvanik-Oberfläche hergestellt, wobei das Ankermuster aus einer Vor-Ort-Vermessung übernommen wurde. Die Mengen beliefen sich auf 150 Stück pro Los, vier Losen pro Jahr, bei einer MOQ von 50 und FOB-Preisen von 45 bis 70 US-Dollar. Die erste Charge wurde 22 Tage nach Freigabe verschifft, und der Jahreswert betrug rund 52.000 US-Dollar. Da die Postamente und die Gehäuseteile aus einer Fabrik stammten, passten die Montageflansche und die Schrankbasis ohne Nacharbeit vor Ort.
Zusammenfassung und nächste Schritte
Wie wählt man einen Hersteller von Ladeinfrastruktur-Gehäusen?
Ein Anbieter, der zu diesem Produkt passt, kann das Gehäuse formen, den Rahmen und das Postament schweißen, es abdichten und entwässern, Oberflächen behandeln und das Ergebnis unter einem Qualitätsmanagementsystem dokumentieren. Bitten Sie um einen Wasser-Test an einem vergleichbaren Gehäuse und einen First-Article-Bericht mit Lochpositionen und Ebenheit.
Das Angebot muss Material und Dicke, das Korrosionsschutzsystem mit Trockenfilmdicke, den Dichtungstyp, die Befestigungselemente und die Verpackungsqualität ausweisen. Stimmen Sie den Zulieferer auch auf die Losgröße ab: Eine Fabrik, die für Containermengen ausgelegt ist, behandelt eine Bestellung von 25 DC-Schränken als Belästigung.
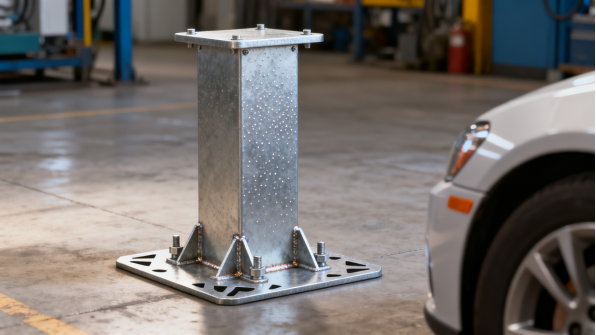
Abbildung 10: Ein galvanisiertes geschweißtes Postament und eine Grundplatte, die im Rahmen eines Programms mit dem Gehäuse geliefert werden.
Warum XHX Metal
XHX Metal bietet die Fertigung von Gehäusen für E-Ladesäulen vom Zeichenblatt bis zur angelieferten Komponente: Schneiden an zwei 6kW-Faserlaserschneidmaschinen auf plus/minus 0,01 mm, CNC-Biegen, TIG- und MIG-Schweißen, Entgraten, Pulverbeschichtung und Galvanisierung durch auditierte Partner, Montage der Hardware und Exportverpackung.
Das Unternehmen fertigt seit 2014 Blechgehäuse und geschweißte Baugruppen für Exportkunden aus Dongguan, Guangdong, und verfügt über ISO 9001:2015-Zertifizierung mit CE-Dokumentation und SGS-Protokollen. Muster in 5 bis 10 Arbeitstagen und erste Chargen in 15 bis 30 Tagen sind Normalarbeit, keine Ausnahme.
So starten Sie Ihr Gehäuseprogramm
Senden Sie uns das STEP-Modell oder die massierte 2D-Zeichnung, das Gehäuseformat, die Installationsumgebung, die Anforderungen an Eindringwasserschutz und Stoßfestigkeit, Farbe und Oberfläche, das jährliche Volumen und die Losgröße sowie die benötigten Dokumente. Wenn das Gerät bereits im Einsatz ist und keine Zeichnung vorliegt, senden Sie Fotos und Schlüsselmaße, und wir erstellen eine reverse-engineerte Zeichnung zur Freigabe.
Wir antworten mit einer Fertigungsprüfungsanalyse und einem Angebot, ein Prototyp folgt nach Zeichnungsfreigabe in 5 bis 10 Arbeitstagen. Programme werden über die Kontaktseite.
FAQ: Fertigung von Gehäusen für E-Ladesäulen
Fertigen Sie auch die Ladetechnik?
Nein. Wir fertigen das Gehäuse, das Postament, Halterungen und mechanische Teile; die Module, Steuereinheiten, Steckverbinder und Firmware werden von Ihnen bereitgestellt.
Können Sie eine bestimmte Eindringwasserschutz-Anforderung erfüllen? Ja, wenn die Anforderung im Angebot ausgewiesen ist, einschließlich des Prüfverfahrens. Wir fertigen nach der Konstruktion, führen einen Wasser-Test am First-Article durch und dokumentieren das Ergebnis, sodass spätere Chargen mit demselben Standard verglichen werden können.
Wie hoch ist die Mindestbestellmenge?
Typischerweise 20 bis 50 Stück für ein wandmontiertes AC-Gehäuse und 5 bis 10 Stück für ein bodenstehendes DC-Gehäuse; Formate können innerhalb eines Programms kombiniert werden. Postamente, Grundplatten und Montageteile können mit dem Gehäuse geliefert werden.
Wie lange dauert ein Muster?
Ein Prototyp folgt in 5 bis 10 Arbeitstagen nach Zeichnungsfreigabe, und die erste Produktionscharge wird 15 bis 30 Tage nach Mustergenehmigung verschifft.