Die Fertigung von PV-Solarmontagehaltern ist eines der am schnellsten wachsenden und am stärksten spezifikationsgetriebenen Fachgebiete im Metallbau. Jede Solarinstallation – vom Wohngebäude-Dach bis hin zu einem Utility-Scale-Freiflächen-Kraftwerk – wird durch Montagestrukturen zusammengehalten: Schienen, Pfosten, Klemmen, Füße und Verbinder, die die Module über Wind, Schnee und Jahrzehnte der Witterung tragen. Grand View Research verzeichnet starkes Wachstum auf dem Markt für Solarmontagesysteme, während die erneuerbaren Kapazitäten weltweit expandieren, und die Komponenten hinter diesem Wachstum erfordern präzises Umformen, zertifizierte Werkstoffe und Korrosionsschutz, die sich mit Standard-Bauteilen nicht erreichen lassen.
Dieser Leitfaden begleitet den kompletten Weg eines Solarmontage-Komponentenprogramms in sieben Schritten: das Produkt und seine Systemtypen, die Anwendungen, die jedes bedient, die Werkstoffauswahl, die Produktionschwierigkeit, die Lieferzeiten, vergangene Fallstudien und eine praxisnahe Zusammenfassung. Egal ob Sie ein Solartreiber sind, der eine Montagelinie aufbaut, ein Erneuerbare-Energien-OEM, der Komponenten beschafft, oder ein EPC- Auftragnehmer, der Strukturen spezifiziert – die hier zusammengetragenen Informationen helfen Ihnen dabei, einen Hersteller präzise zu briefen, realistische Zeitpläne zu planen und die Korrosions- und Passprobleme zu vermeiden, die auf der Baustelle erst Jahre später auftreten.
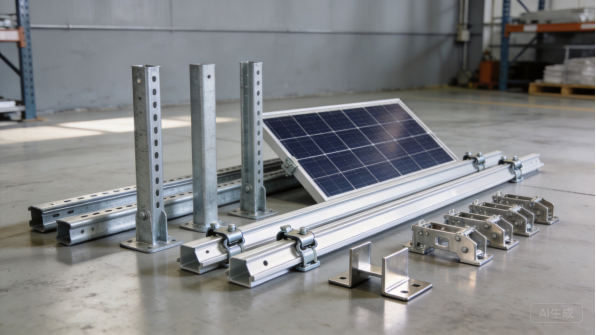
Abbildung 1: Fertige PV-Solarmontage-Komponenten in verzinkter, Aluminium- und Edelstahl-Ausführung.
Das Produkt: Was sind PV-Solarmontagehalterungen
Arten von Solarmontagesystemen
Solarmontagesysteme lassen sich in drei große Familien einteilen: Dachmontage, Freiflächenmontage und Nachführung. Dachmontagesysteme verwenden Schienen, Füße und Klemmen, um Module an geneigten oder flachen Dächern zu befestigen, Freiflächenmontagesysteme verwenden Pfosten, Schienen und Ballastreihen, um Module auf freiem Land zu halten, und Nachführsysteme verwenden rotierende Strukturen, die der Sonne folgen, um den Energieertrag zu steigern. Jede Familie verfügt über eigene Komponenten, Belastungen und Fertigungslogiken, und die meisten Hersteller spezialisieren sich auf eine oder zwei.
Innerhalb jeder Familie ist die Montagstruktur ein ingenieurtechnisches System und keine lose Ansammlung von Einzelteilen. Modulabmessungen, Reihenabstände, Windaussetzung und Gründungsart beeinflussen alle die Halterungskonstruktion, und die Komponenten müssen als Lastpfad vom Modul bis zum Boden zusammenwirken. Deshalb belohnen Solarmontageprogramme Hersteller, die die konstruktiven Anforderungen verstehen und nicht nur den Blechumformprozess beherrschen.
Wichtige Komponenten eines Montagesystems
Die Schlüsselkomponenten sind Schienen, Füße, Klemmen, Pfosten und Verbinder. Schienen sind lange Profile, die die Modulreihe tragen, typischerweise extrudiertes Aluminium oder kaltgeformter Stahl, mit Nuten, die Klemmen und Befestigungselemente aufnehmen. Füße, wie L-Füße und Abstandshalter, verbinden die Schienen mit der Dachkonstruktion, und Klemmen, einschließlich Mittel- und Endklemmen, halten die Module auf den Schienen fest. Freiflächenmontagesysteme fügen Stützpfosten, Kreuzträger und Verstärkungsplatten hinzu, die die Last auf eingerammte Pfähle oder Betonfundamente ableiten.
Verbinder und Befestigungselemente vervollständigen das System: Stoßplatten verbinden Schienenabschnitte, Erdungsluganschlüsse verbinden die Module galvanisch, und Edelstahlschrauben sowie Unterlegscheiben widerstehen an jeder Verbindung der Korrosion. Jede Komponente ist ein Passpunkt in einem langen Lastpfad, sodass Toleranzen, die auf einer Zeichnung klein erscheinen, über eine Reihe von Modulen hinweg zu Ausrichtungsproblemen führen. Ein Hersteller, der diese Toleranzen konsistent einhält, ist es, der die Montagemannschaften im Zeitplan hält.
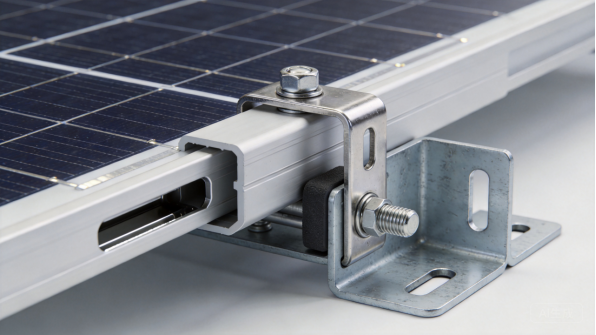
Abbildung 2: Solarmontage-Komponenten umfassen Schienen, Klemmen, Füße und Verbinder mit Präzisionspasses.
Konstruktionstreiber: Lasten, Winkel und Korrosion
Drei Konstruktionstreiber dominieren die Solarmontage-Ingenieurwissenschaft: Windlast, Schnee- und Eigengewicht sowie Korrosionsbelastung. Wind ist normalerweise die maßgebende Last, da ein schräg stehendes Modul wie ein Segel wirkt, und die Auftriebskräfte an den Kanten können das Modulgewicht überschreiten. Schneelast fügt in kälteren Märkten vertikales Gewicht hinzu, und das Eigengewicht der Module selbst legt die minimale strukturelle Anforderung fest. Konstrukteure modellieren diese Lasten gegen den Standort und das Modullayout und spezifizieren dann die Komponentenfestigkeit und den Abstand.
Neigungswinkel und Ausrichtung bestimmen den Energieertrag und beeinflussen gleichzeitig die Geometrie und das Windverhalten der Montagestructur. Die Korrosionsbelastung hängt vom Standort ab: Küsteninstallationen sind Salzwasser ausgesetzt, landwirtschaftliche Standorte chemischem Sprühnebel, und nördliche Märkte Streusalzen und Eis. NREL veröffentlicht umfangreiche Forschungen zur Photovoltaik-Systemauslegung und -Zuverlässigkeit, die Ingenieure bei der Spezifikation von Montagestrukturen heranziehen, und die Korrosionsentscheidung ist eine Material- und Beschichtungsentscheidung, die bereits bei der Angebotserstellung beginnt.
Individualisierung in der Fertigung von PV-Solarmontagehaltern
Maßgeschneiderte Solarmontagehalter-Fertigung exists, weil kein einziges Projekt identisch ist. Käufer individualisieren Schienenlängen, Halterungsbohrungsmuster, Klemmengrößen für unterschiedliche Modulrahmen, farbabgestimmte Oberflächen und Hardware-Sets, und sie erwarten, dass die Komponenten installierfertig eintreffen. Maßgefertigte Fertigung unterstützt auch Produktfamilien: Ein Distributor kann ein Schienenprofil mit mehreren Klemmenoptionen anbieten und so viele Modulbreiten von einer einzigen Fertigungsplattform aus abdecken.
Compliance ist Teil der Individualisierung. Konstruktive Zertifizierungen wie UL 2703 für Befestigungs- und Montagesysteme in Nordamerika benötigen dokumentierte Material- und Prüfungsnachweise, und Käufer fordern zunehmend Lasttestberichte und Materialzertifikate mit jeder Lieferung. Ein Hersteller, der Ingenieurdokumentation und Prüfungsbelege liefern kann, gibt Distributoren und EPC-Unternehmen die Datei, die sie für Projektgenehmigungen benötigen.
Anwendungsfälle und Einsatzbereiche
Photovoltaikanlagen auf Wohngebäudedächern
Wohngebäude-Dachsysteme sind die Verbraucher mit dem höchsten Volumen an Montagekomponenten. Monteure befestigen Schienen und Klammern an geneigten und flachen Dächern, und sie schätzen Komponenten, die einfach zu handhaben, schnell zu montieren und klar beschriftet sind, da die Arbeitszeit die Systemkosten maßgeblich beeinflusst. Aluminiumschienen und Edeldstahlbefestigungen sind Standard, ergänzt um dachspezifische Fußstücke, die an Sparern, Ziegeln oder Stehfalzverbindungen befestigt werden.
Geschäftsprogramme im Wohnbereich belohnen Standardisierung und Verpackung. Distributoren halten Komponenten-Sets vor, die gängige Dachtypen und Modulgrößen abdecken, und bestellen nachInstallationsbedarf nach. Für Hersteller bietet der Wohnbereich stabile Mengen und wiederkehrende Designs, doch die Komponenten müssen korrosionsfrei ankommen und exakt dem Kit-Inhalt entsprechen, denn ein Monteur auf dem Dach kann nicht auf eine fehlende Klammer warten.
Gewerbe- und Industriedächer
Gewerbe- und Industriedächer tragen größere Anlagen mit höheren Lasten und komplexeren Anordnungen. Flachdachsysteme verwenden ballastierte oder durchgehende Montagerahmen, die Module in optimierten Neigungswinkeln halten, und die Konstruktionen müssen die Last gleichmäßig über die Dachabdichtung verteilen, ohne diese zu beschädigen. Dachgrundriss, Hindernisse und Windzonen beeinflussen den Halterungsplan, weshalb Gewerbeprojekte häufig projektindividuelle Bemessungen erfordern.
Bei Gewerbeprogrammen gehören statische Berechnungen und Einbaupläne zum Produkt. Die ANSI und örtlichen Bauvorschriften definieren die Wind- und Schneeanforderungen, die das Montagedesign erfüllen muss, und EPC-Unternehmen benötigen Dokumentation für die Baugenehmigung. Ein Hersteller, der Ingenieurunterstützung und klare Montageunterlagen bereitstellt, ist ein stärkerer Partner als einer, der nur Teile versendet.
Bei Gewerbeanlagen wird die Montageanordnung häufig von Konstruktionssoftware optimiert, die Kosten gegen Windperformance abwägt, und Hersteller, die diese Analyse mit genauen Komponentendaten unterstützen, helfen Auftragnehmern, Projekte schneller zu biethen.
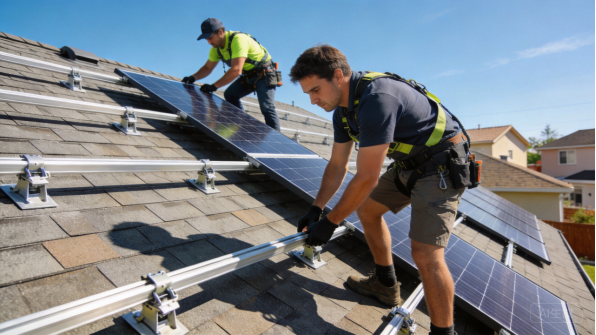
Abbildung 3: Monteure befestigen Aluminiumschienen und Klammern während der Installation einer Wohngebäude-Dach-Photovoltaikanlage.
Freiflächen- und Utility-Scale-Solaranlagen
Freiflächen- und Utility-Scale-Anlagen verwenden die schwersten Montagstrukturen: eingerammte Pfähle oder Fundamente aus Beton, Stahlstützen, Kreuzbalken und Schienensysteme, die pro Reihe hunderte Module tragen. Diese Konstruktionen sind für Jahrzehnte Außeneinsatz gebaut, und die Komponenten bestehen typischerweise aus feuerverzinktem Stahl, der für die höchsten Wind- und Schneelasten am Standort ausgelegt ist.
Utility-Scale-Programme werden nach Preis, Zertifizierung und Lieferdisziplin vergeben. Ein 50-MW-Kraftwerk kann Tausende Tonnen Stahlkonstruktionen erfordern, die in gestaffelten Ladungen geliefert werden, die zum Bauzeitplan passen, daher sind die Kapazität und Logistik des Herstellers ebenso wichtig wie die Halterungsauslegung. Lasttestberichte, Verzinkungsbescheinigungen und zurückverfolgbare Chargen sind Standardanforderungen, und ASTM International Normen bilden die Material- und Beschichtungsüberprüfung ab.
Solare Nachführsysteme
Solare Nachführsysteme fügen bewegliche Strukturen hinzu, die Module zur Sonnenverfolgung drehen. Tracker verwenden Torsionsrohre, Lager und Antriebseinheiten, mit Montagehaltern, die Module mit dem drehbaren Rahmen verbinden und gleichzeitig dynamische Lasten aus Wind und Bewegung aufnehmen. Die Komponenten müssen die Ausrichtung über Tausende Drehzyklen halten und Jahre an Witterungsexposition überstehen.
Tracker-Programme erfordern Präzision, weil bewegliche Teile kleine Fehler verstärken: Ein Halter, der um 1 mm abweicht, kann die Reihe blockieren oder die Antriebsausrichtung stören. Hersteller, die Tracker beliefern, benötigen enge Umformtoleranzen, dokumentierte Qualität und Erfahrung mit höherfesten Werkstoffen, die bewegte Strukturen leicht halten. Es ist ein anspruchsvolles Nischengeschäft, das jedoch Hersteller mit Prozessdisziplin belohnt.
Werkstoffauswahl
Feuerverzinkter Stahl
Feuerverzinkter Stahl ist das Arbeittier bei Freiflächen- und Gewerbe-Solarstrukturen. Die Zinkschicht schützt Stahl durch kathodischen Opferschutz, und der American Galvanizers Association dokumentiert Jahrzehnte Lebensdauer für Verzinkungsbeschichtungen bei atmosphärischer Exposition, wodurch er zum Standard für Außenstrukturen geworden ist. Feuerverzinkte Stahlpfosten, -schienen und -halter tragen die schweren Lasten von Utility-Scale-Anlagen zu wettbewerbsfähigen Kosten.
Galvanisierter Stahl eignet sich ebenfalls für den Fertigungsprozess: Er lässt sich bei sachgemäßer Handhabung gut schneiden, biegen und schweißen, und geschnittene Kanten werden durch den umgebenden Zink geschützt. Die Dicke wird nach der konstruktiven Belastung gewählt, und das Beschichtungsgewicht wird auf die Korrosionsumgebung am Standort abgestimmt. Für die meisten Freiflächen- und Gewerbedach-Projekte ist galvanisierter Stahl die kostengünstige Standardwahl, während Edelstahl für die korrosivsten Standorte vorbehalten bleibt.
Aluminiumschienen und -Profile
Aluminium, üblicherweise Legierung 6005 oder 6061, ist der Standard für Wohn- und Gewerbedachschiene, da es leicht, korrosionsbeständig und vor Ort einfach zu schneiden ist. Aluminiumschienen sind typischerweise extrudierte Profile mit Nuten, die Schellen und Befestigungselemente aufnehmen, und ihre Eigenschaften sowie Leitlinien zur Legierungswahl werden in Referenzen wie AZoMaterialsaufgelistet. Der natürliche Oxidfilm des Materials schützt es in den meisten Umgebungen ohne zusätzliche Beschichtung.
Die Kompromisse bei Aluminium sind Festigkeit und Kosten: Es ist pro Kilogramm teurer als Stahl und benötigt dickere Querschnitte, um die gleiche Belastung aufzunehmen, doch sein Gewichtsvorteil reduziert die Versandkosten und die Handlingzeit auf dem Dach. Aluminium muss an Kontaktstellen von galvanisiertem Stahl isoliert werden, um galvanische Korrosion zu verhindern – weshalb an vermischten Materialverbindungen Edelstahlbefestigungen und IsolierUnterlegscheiben spezifiziert werden.
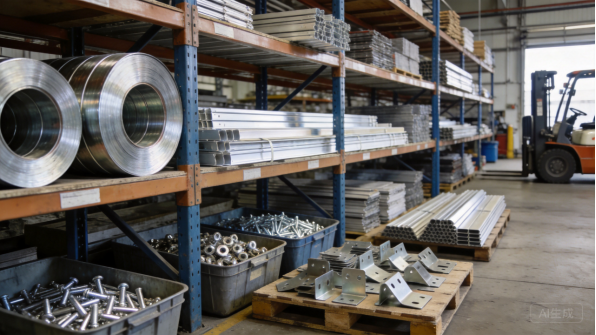
Abbildung 4: Galvanisierter Stahl, Aluminiumprofile und Edelstahlbefestigungen decken das Materialspektrum für Solartechnik ab.
Edelstahlbefestigungen und Komponenten
Edelstahl, hauptsächlich die Güten 304 und 316, wird für Befestigungselemente und Schellen verwendet, die jedes Solarsystem zusammenhalten. Schrauben, Unterlegscheiben, Schellen und Erdungslaschen müssen an der Verbindungsstelle korrosionsbeständig sein, wo galvanische Beschichtungen am ehesten beschädigt werden, und SSINA bietet Leitlinien zur Güteauswahl für Außen- und Küstenumgebungen. Güte 316 wird für Küsten- und landwirtschaftliche Standorte mit Chloridanwesenheit spezifiziert.
Die Entscheidung für ein Befestigungselement ist eine Zuverlässigkeitsentscheidung: Ein korrodiertes Schraubenbolt auf einem Dach ist teuer zu ersetzen, und eine ausgefallene Schelle kann ein Modul bei Wind lösen. Edelstahlbefestigungen kosten mehr als vernickelter Stahl, aber sie amortisieren sich in der Systemlebensdauer – weshalb professionelle Solarspezifikationen Edelstahl an exponierten Verbindungen verlangen. Für Hersteller gehört das Beziehen zertifizierter Edelstahlbefestigungen und ihre Anpassung an das Halterungsdesign zur Lieferung eines kompletten Systems.
Korrosionsschutz und Oberflächenbehandlungen
Korrosionsschutz wird für den Standort spezifiziert, nicht für den Katalog. Heißverzinkung dient den meisten Außenstählen, Pulverbeschichtung fügt Farbe und Haltbarkeit für sichtbare Wohnkomponenten hinzu, und Eloxieren schützt Aluminium und ermöglicht gleichzeitig Farboptionen. Das Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung, und die Beschichtungsleistung wird mit Normen verifiziert, die von ASTM Internationalveröffentlicht wurden, einschließlich Salzsprüh- und Haftungstests.
Oberflächenbehandlungen beeinflussen auch die Montage: Ein Kratzer in einer beschichteten Schiene während der Installation ist eine zukünftige Roststelle, sofern das Beschichtungssystem keine Reparaturvorkehrungen umfasst, und Befestigungselementbeschichtungen müssen das Anziehdrehmoment ohne Abblättern überstehen. Käufer sollten die Korrosionsumgebung, die erwartete Nutzungsdauer und die Inspektionsanforderungen im Angebot spezifizieren, da die Beschichtungswahl einer der Haupttreiber für sowohl Kosten als auch Garantie-Risiko bei Solarmontagesystemen ist.
Produktionsaufwand
Laserschneiden, Stanzen und Nutpräzision
Die Fertigung von PV-Montagehaltern beginnt mit dem Schneiden und Stanzen der Rohlinge und Profile, die das System tragen. Faserlaser-Schneiden erzeugt Schienen, Füße und Platten mit Löchern und Nuten, die mit Modulrahmen und Dachbefestigungen übereinstimmen müssen, und bei XHX Metal liefern zwei 6kW-Faserlaserschneidmaschinen eine Positioniergenauigkeit von plus/minus 0,01 mm. Nutpositionen und Bohrungs Muster sind die Passpunkte, die entscheiden, ob die Schrauben eines Monteurs vor Ort bündig ausrichten.
Die Schneidqualität ist an den Kanten wichtig: Grate in Nuten beschädigen Befestigungselemente und Montieurhandschuhe, und Kantenrauhigkeit rund um lasttragende Bohrungen kann Rissbildung in hochfestem Material initiieren. Für lange Schienen und Pfosten ordnet Nesting-Software die Teile an, um Verschnitt zu minimieren, und Schneidreihenfolge sowie Parameter werden pro Material und Dicke optimiert. Das Schneidstadium entscheidet, ob eine Reihe aus 200 Modulen sauber zusammengebaut wird oder das Team einen ganzen Tag beschäftigt.
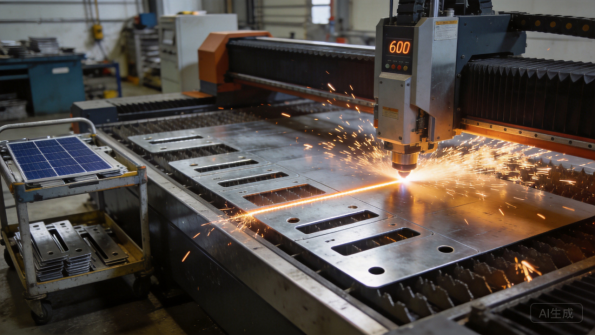
Abbildung 5: Faserlaser-Schneiden erzeugt präzise Solarmontag Rohlinge und Nutmuster.
CNC-Biegen und Formgeben
Biegen wandelt Rohlinge in Winkelfüße, Halterungen, Kanäle und Strukturelemente um, und Federungsgegenkompensation ist für die höherfesten Stähle unverzichtbar, die in Solarkonstruktionen verwendet werden. Engineers Edge veröffentlicht Bieger zulassung und Abzug Referenzen, die zur layoutplanung von Rohlingen und zur Vorhersage fertiger Maße verwendet werden, und moderne CNC-Hydraulikbiegemaschinen mit programmierbaren Anschlägen halten Biegepositionen und -winkel über Produktionsläufe hinweg konsistent.
Bei Solarkomponenten sind die kritischen Prüfungen Flanschwinkel, Loch-zu-Biegeabstände sowie die Rechtwinkligkeit von Stützen und Halterungsebenen. Eine Halterung, die um einen Grad aus dem Winkel liegt, verschiebt die Modulreihe über ihre gesamte Länge um Millimeter, was sich bei mehreren Komponenten aufsummiert. Erststückprüfung und Prozessstichproben halten den Umformprozess unter Kontrolle, und diese Disziplin unterscheidet professionelle Montagesysteme von vor Ort modifizierten Teilen.
Fertigung von Solarmodul-Halterungen: Schweißen und Montage
Schweißen verbindet strukturelle Baugruppen: Stützenrahmen, Strebenplatten und Halterungsverstärkungen, die die höchsten Lasten aufnehmen. Wärme aus dem Schweißen kann lange Abschnitte verziehen, daher werden die Teile in Vorrichtungen eingespannt, die die Geometrie während des Abkühlens des Schweißens halten, und TWI Global bietet technische Beratung zum Schweißen von Stahl und zur Verzugskontrolle. Bei verzinkten Komponenten werden Schweißvorbereitung und Beschichtungsreparatur so gemanagt, dass das Gelenk seinen Korrosionsschutz behält.
Die Montage fügt die Hardware hinzu, die das System funktionsfähig macht: Verbindungsplatten, Klemmen, Befestigungselemente und Erdungskomponenten werden als komplette Kits mit Drehmoment-Spezifikationen und Montageunterlagen verpackt. Für verteilte Solarmontagen ist die Genauigkeit der Kits ebenso wichtig wie die Qualität der Komponenten, da ein fehlendes Teil ein Installations-Team stoppt. Ein Hersteller, der Kit-Inhalte prüft und die Chargennachverfolgung dokumentiert, gibt Distributoren Vertrauen in jede Bestellung.
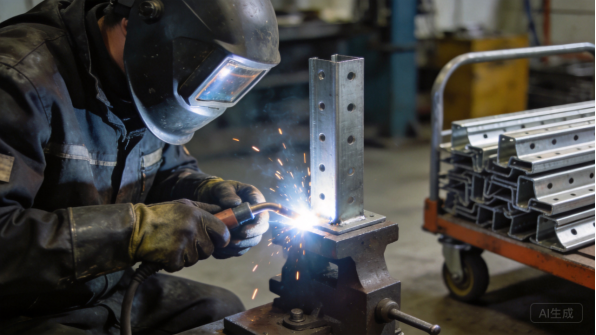
Abbildung 6: Kontrolliertes Schweißen und Fixierung Aufbau von strukturellen Solarmontageverbänden.
Qualitätskontrolle und Lastverifikation
Die Qualitätskontrolle von Solarmontagen kombiniert Maßprüfung mit struktureller Überprüfung. Erststücke werden gemäß Zeichnung inspiziert, wobei Lochpositionen, Winkel und Beschichtung verifiziert werden, und Produktionschargen folgen einem Steuerungsplan mit Stichproben. Werkstoffzertifikate rückverfolgen Stahl und Aluminium auf spezifische Chargen, und Verzinkungszertifikate dokumentieren Beschichtungsgewicht und Haftung.
Die strukturelle Verifikation ist der Punkt, an dem sich Solarmontagen von der allgemeinen Fertigung unterscheiden: repräsentative Bauteile werden Lasttests unterzogen, um zu bestätigen, dass sie die bemessenen Wind- und Schneelasten tragen, und Prüfberichte sind Teil der Zertifizierungsdatei. Beschichtungsprüfungen, einschließlich Salzsprühnebeltest wo erforderlich, bestätigen die Korrosionsleistung. Ein Hersteller, der Last- und Beschichtungsverifikation als Teil des Produkts behandelt, gibt Distributoren und EPC-Unternehmen die Beweise, die sie für die Projektgenehmigung und Versicherung benötigen.
Produktionsdurchlaufzeiten
Angebot, Ingenieurprüfung und Prototypen
Ein Solarmontageprogramm beginnt mit einem RFQ: Zeichnungen oder Systemspezifikation, Material, Oberfläche, Mengen und Zieltermin. Das Engineering-Team des Herstellers prüft die Konstruktion auf Herstellbarkeit, überprüft Lochmuster, Biegegeometrie, Beschichtungsanforderungen und Verpackungskits, und gibt innerhalb von ein bis drei Werktagen ein Angebot mit Anmerkungen zurück. Prototypen werden typischerweise innerhalb von sieben bis fünfzehn Werktagen für eine Komponentenfamilie geliefert.
Am Prototypen wird die Passgenauigkeit validiert: Schienen werden mit Klemmen und Modulen getestet montiert, Halterungen werden an Dachfüßen oder Stützen angepasst, und die Montageanleitung wird mit den tatsächlichen Teilen abgeglichen. Das Prototypen-Feedback sollte Passhinweise und vorgeschlagene Zeichnungsänderungen enthalten. Für Solarmontagen ist eine vollständige Montageprobe mit Zubehör, nicht nur einzelne Teile, die Kosten wert, da sie nachweist, dass das Kit vor der Produktion funktioniert.
Früher Konstruktionsinput vom Hersteller reduziert auch Iterationen, da Umform- und Beschichtungsnebenbedingungen vor Abschluss der Zeichnung gelöst werden.
Werkzeug- und Prozessaufbau
Die meisten Solarmontagekomponenten werden mit Laserschneiden, CNC-Biegen und standardmäßiger Walzprofilierung oder Extrusion bezogen, was die Werkzeugkosten niedrig hält und Konstruktionsänderungen kostengünstig macht. Der relevante Aufbau ist Prozesswerkzeug: Biegeprogramme mit verifizierten Parametern, Schweißvorrichtungen für strukturelle Baugruppen und Messlehren für Lochmuster und Winkel. Der Aufbau dieses setups dauert typischerweise ein bis zwei Wochen.
Bei sehr hohen Stückzahlen kann spezialisiertes Werkzeug wie progressive Stanzwerkzeuge für Klemmenkörper oder Walzprofilierlinien für lange Schienen die Stückkosten senken, aber Werkzeugentwicklung fügt vier bis acht Wochen hinzu und eine Werkzeuginvestition, die sich durch Volumen amortisiert. Die richtige Entscheidung hängt vom jährlichen Volumen und Produktmix ab, und Käufer sollten einen Kostenvergleich erwarten, bevor sie sich für spezialisiertes Werkzeug entscheiden.
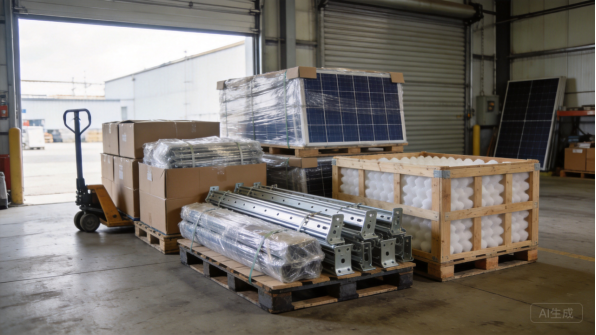
Abbildung 7: Gebündelte Schienen und Halterungskits werden in Schutzverpackung für standortfertige Lieferung versendet.
Produktionschargen und Volumenplanung
Typische Produktionsdurchlaufzeiten betragen 15 bis 30 Werktage für Chargen von einigen hundert bis zu zehntausenden Komponenten, wobei Beschichtung, Verzinkung und Verpackung einen großen Anteil dieser Zeit in Anspruch nehmen. Programme im Versorgungsmaßstab werden in gestaffelten Sendungen geplant, die mit dem Bauplan übereinstimmen, daher sind die Kapazitätsplanung und Logistik des Herstellers Teil des Lieferversprechens.
Durch die gemeinsame Nutzung von Prognosen bleiben Lieferzeiten stabil. Wenn Käufer rolling Forecasts teilen, reserviert die Fabrik Material und Beschichtungskapazität und bestellt langfristige Artikel wie bestimmte Aluminiumprofile oder Edelstahl-Befestigungselemente im Voraus. Verzinkte Stahlspulen liegen in der Regel vorrätig, während spezielle Profile und Farben einen bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilenstein-Daten macht Engpässe sichtbar, bevor sie zu Bauverzögerungen werden.
Verpackung, Logistik und Dokumentation
Solarbefestigungskomponenten werden in einer an den Auftrag angepassten Verpackung versendet: Schienen gebündelt und umgürtet, Halterungen kartoniert mit Befestigungselementen in beschrifteten Sets, und schwere Pfosten für die Containerbeladung in Kisten verpackt. Schutzfolie und Schaumstofftrenner schützen die beschichteten Oberflächen, und Exportlieferungen verwenden rosthemmendes Papier oder VCI-Folie gegen Kondenswasser im Container. Der Hersteller sollte Karton- und Kistenabmessungen, Bruttogewicht und Beladungsfotos für die Frachtplanning bereitstellen.
Die Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Verzinkungszertifikate sowie Belastungs- oder Beschichtungsprüfberichte, falls vereinbart. Käufer sollten den Dokumentationsumfang bereits im Angebot bestätigen, da Projektgenehmigungen und Zollabfertigung davon abhängen. Die Kommunikation erfolgt nach klaren Meilensteinen mit Fotos in jeder Phase, sodass Händler und EPC-Unternehmen den Fortschritt ohne Betriebsbesuche nachverfolgen können.
Vergangene Fallbeispiele
Solohandler: Familie zur Dachmontage für Wohngebäude
Ein Solohandler benötigte eine Familie zur Dachmontage für Wohngebäude: Aluminiumschienen in drei Längen, L-Füße und Abstände für gängige Dacharten sowie Mittel- und Endclips für Standard-Modulrahmen, verpackt als installationsfertige Sets. Das Entwicklungsteam entwarf ein Schienenprofil mit einem shared Slot-System, sodass dieselben Clips über alle Schienenlängen und Modulbreiten hinweg passten.
Prototypen wurden mit Mustermodulen testweise montiert, um die Clips zu validieren, und Produktionschargen von 5.000 Sets pro Monat wurden versendet, wobei der Inhalt jedes Kartons überprüft wurde. Der Händler reduzierte die Installationszeit und Kundenbeschwerden durch Standardisierung einer einzigen Montageplattform. Das Programm erweiterte später um eine ballastierte Flachdach-Variante unter Verwendung derselben Clip-Befestigung.
Die Sets enthalten ein Drehmomentschaubild und eine Installations-Checkliste, was laut Händler Callbacks von Monteuren reduzierte, und er hält die Familie nun in zwei regionalen Lagern vor, mit monatlichen Nachbestellungen entsprechend dem Installationsbedarf.
Der Händler versendet die Familie nun in drei Märkte und dokumentiert monatlich qualitätsbezogenes Feedback auf Set-Ebene, das kleine Konstruktionsverbesserungen in den nächsten Produktionslauf einspeist.
EPC-Unternehmen: Gewerbliche Freiflächenmontage
Ein EPC-Unternehmen, das ein 10-MW-Freiflächenkraftwerk errichtete, benötigte verzinkte Stahlstützpfosten, -schienen und Verstärkungsplatten, dimensioniert für die Windzone des Standorts, mit gestaffelten Lieferungen, die zum Bauzeitplan passten. Das Engineering-Team prüfte die Tragwerkszeichnungen und passte die Bohrungausrissmuster an die Toleranzen der Pfahlmontage des Auftragnehmers an.
Die ersten Artikel wurden belastungsgeprüft und die Beschichtung verifiziert; die Produktion wurde in drei Etappen versendet mit Verzinkungszertifikaten und Chargennachverfolgbarkeit. Das Kraftwerk wurde termingerecht fertiggestellt, und der Auftragnehmer standardisierte dieselbe Struktur-Familie auf einem zweiten Projekt. Das Programm zeigte, wie strukturelle Dokumentation und gestaffelte Logistik Projekte im Versorgungsmaßstab gewinnen.
Die gestaffelten Lieferungen wurden an den Pfahleinbringungsplan angepasst, sodass die Mannschaften niemals auf Strukturen warten mussten, und dokumentierte Belastungsprüfberichte wurden jeder Sendung für die engineering-technische Prüfung des Auftragnehmers beigelegt.
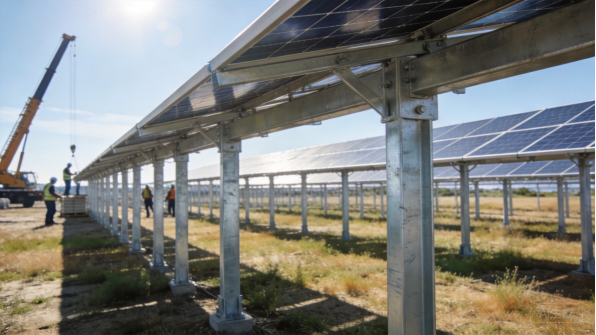
Abbildung 8: Freiflächenstrukturträger im Versorgungsmaßstab tragen Solarmodule über offene Felder.
Tracker-OEM: Präzisionskomponenten
Ein Solar-Tracker-OEM benötigte präzise Montageklammern, die Module mit dem rotierenden Drehmomentrohr verbanden, mit engen Lochpositionen und Ausrichtungstoleranzen für den dynamischen Betrieb. Die Komponenten wurden aus hochfestem Stahl gefertigt, um die bewegte Struktur leicht zu halten, und jede Charge erforderte eine dokumentierte Maßverifikation.
Die ersten Artikel wurden an einem Koordinatenmessgerät inspectiert, und die Produktion folgte einem Steuerplan mit Kontrollmessungen an kritischen Lochmustern. Der Tracker bestand seine Lebensdauertestung, und der OEM platzierte Wiederholungsbestellungen, als neue Projekte gestartet wurden. Das Programm demonstrierte, wie Prozessdisziplin präzisgetriebene Tracker-Aufträge gewinnt.
Der OEM bat zudem um eine chargenspezifische Beschichtungsüberprüfung, die die Fabrik in ihre Standard-Inspektionsroutine integrierte.
Export-Handler: Küsten-Hardware-Sets
Ein Export-Handler für karibische und südostasiatische Märkte benötigte komplette Montageset-Befestigungen für Wohnsysteme, mit Edelstahl-Befestigungselementen und Korrosionsbeständigkeit, die für Salzwasser ausgelegt waren. Die Sets kombinierten Aluminiumschienen, Edelstahl-Clips und -Bolzen sowie Installationsdokumentation in einem einzigen Karton.
Die Erstmuster umfassten die Salzsprayprüfung der Beschichtungen von Befestigungen und Clamps sowie Produktionschargen, die mit Materialzertifikaten und Packlisten für Bausätze versendet wurden. Distributoren in Küstenmärkten genehmigten die Bausätze für ihre Projekte, und das Programm wuchs zu vierteljährlichen Wiederholungsbestellungen heran. Das Programm zeigte, wie Korrosionsspezifikation und Komplettheit der Bausätze Wert in Export-Solarmärkten schaffen.
Das Programm ergänzte später eine Dachmontage-Variante für Inselmärkte, die auf denselben Umformlinien mit Edelstahl-Befestigungselementen produziert wurde.
Zusammenfassung und nächste Schritte
Wichtigste Erkenntnisse
Die Fertigung von Solar-PV-Halterungswinkeln ist eine lasttragende, korrosionsanfällige Disziplin, die mehr verlangt als einfache Blechbearbeitung. Die Materialentscheidung bestimmt Kosten und Leistung, von verzinktem Stahl für Utility-Strukturen bis hin zu Aluminium und Edelstahl für Dachsysteme, und Beschichtungen sowie Befestigungen müssen für die tatsächliche Einsatzumgebung spezifiziert werden. Die Fertigungsansprüche konzentrieren sich auf Schlitzgenauigkeit, Formgenauigkeit und strukturelle Überprüfung – genau dort differenzieren sich erfahrene Hersteller.
Durchlaufzeiten folgen einem vorhersehbaren Pfad: Ingenieurprüfung in Tagen, Prototypen in ein bis drei Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in drei bis vier Wochen pro Charge. Freigabe von Prognosen und stufenweise Lieferplanung halten Utility-Programme im Zeitplan. Käufer, die Lasten, Materialien und Zertifizierungsanforderungen vor der Angebotseinholung klären, haben reibungslosere Programme als diejenigen, die diese Anforderungen erst auf der Baustelle entdecken.
Warum XHX Metal
XHX Metal ist ein privat geführter Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert Sonderanfertigungen, Strukturen, Gehäuse und bearbeitete Teile für Exportkunden mit für Seefracht ausgelegter Verpackung. Zwei 6 kW Faserlaserschneidmaschinen, CNC-Hydraulikpressen, TIG- und MIG-Schweißen sowie Lackier- und Verzinkungspartner decken den vollständigen Prozess ab.
Das Unternehmen unterstützt Käufer von der Entwurfsprüfung bis zur Produktion, liefert Erstmuster-Inspektionsberichte und Materialzertifikate und koordiniert bei Bedarf Lastprüfungen, Salzspray- und Verzinkungsüberprüfungen. Für Solar-PV-Halterungswinkel-Fertigungsprogramme können Käufer verwandte Blechbearbeitungsdienstleistungen und Produktseiteneinsehen, und das Team strukturiert Angebote, Qualitätsdokumentation und Lieferzeitpläne entsprechend den Programmbedarf.
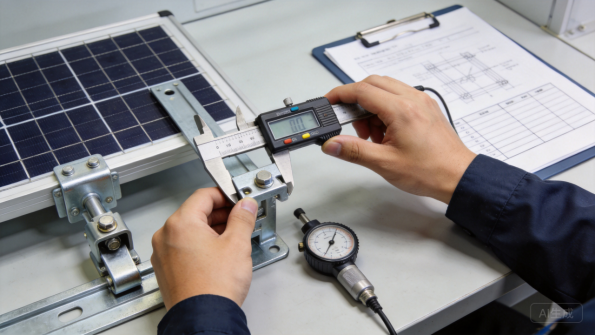
Abbildung 9: Maßliche und Drehmoment-Überprüfung bestätigt, dass Solar-Halterungskomponenten die Spezifikation erfüllen.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei und einer Zeichnung, die Material, Oberfläche, Lastanforderungen und Menge angibt. Wenn das Design noch nicht finalisiert ist, senden Sie Fotos oder Skizzen des Montagesystems, der Panelgrößen und des Neigungswinkels, der Standortumgebung sowie des jährlichen Volumens, und das Engineering-Team wird ein fertigungsfähiges, zertifizierungsbereites Design empfehlen. Der typische Ablauf ist: Ingenieurprüfung, Angebot, Prototyp, Erstmuster-Inspektion, Produktion und Versand, mit klarer Kommunikation bei jedem Meilenstein.
Für die Besprechung eines Solar-Montageprogramms kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihr Design über die XHX Metal Website. Mit klaren Anforderungen und dem richtigen Partner wechselt eine Solar-PV-Halterungswinkel-Baureihe innerhalb von Wochen von der Zeichnung zur Produktion, mit Passform und Korrosionsleistung, die Jahrzehnte im Feld standhalten.
Was man einen Hersteller fragen sollte
Fragen Sie vor der Bestellung den Hersteller nach drei Dingen: welche Solar-Materialien und Beschichtungsprozesse er regelmäßig durchführt, wie er Schlitz- und Lochgenauigkeit bei Erstmustern überprüft und welche Last-, Salzspray- und Verzinkungsdokumentation er bereitstellen kann. Die Antworten zeigen, ob die Werkstatt Montagebefestigungen als Strukturprodukt oder als einfache Schneid- und Biegeteile behandelt.
Bestätigen Sie außerdem Verpackungsformate für Bausätze und Chargennachverfolgbarkeit, denn Monteure und Projektgenehmigungen hängen von vollständigen, dokumentierten Sendungen ab. Ein Hersteller, der Prüfmethoden und Annahme-Kriterien im Angebot auflistet, behandelt Qualität als Teil des Produkts, und das ist der Partner, mit dem sich eine Solar-Produktlinie aufbauen lohnt.


