La fabrication de supports de montage pour panneaux photovoltaïques solaires est l’une des disciplines les plus en forte croissance et les plus soumises à des spécifications techniques dans le domaine de la transformation des métaux. Chaque installation solaire, qu’il s’agisse d’un toit résidentiel ou d’une centrale au sol à grande échelle, est maintenue par des structures de montage : profilés, poteaux, serre-joints, pieds et connecteurs qui portent les panneaux à travers le vent, la neige et des décennies de intempéries. Grand View Research suit une forte croissance sur le marché des systèmes de montage solaire alors que la capacité renouvelable s’étend dans le monde entier, et les composants qui sous-tendent cette croissance exigent un formage précis, des matériaux certifiés et une protection anticorrosion qu’aucun matériel standard ne peut fournir.
Ce guide suit le parcours complet d’un programme de composants de montage solaire en sept étapes : le produit et ses types de système, les applications qu’il dessert, le choix des matériaux, la difficulté de production, les délais, des études de cas passées et un résumé pratique. Que vous soyez un distributeur solaire construisant une gamme de produits de montage, un OEM des énergies renouvelables approvisionnant des composants, ou un contractant EPC spécifiant des structures, les informations ici vous aideront à brief un fabricant, planifier des calendriers réalistes et éviter les problèmes de corrosion et d’ajustement qui apparaissent sur site des années plus tard.
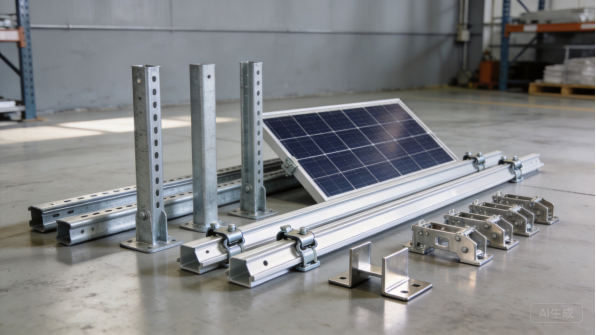
Figure 1 : Composants finis de montage PV solaire avec construction galvanisée, en aluminium et en acier inoxydable.
Le produit : Qu’est-ce que les supports de montage pour panneaux photovoltaïques
Types de systèmes de montage solaire
Les systèmes de montage solaire se divisent en trois grandes familles : toit, au sol et suivi. Les systèmes pour toiture utilisent des profilés, des pieds et des serre-joints pour fixer les panneaux sur des toits inclinés ou plats, les systèmes au sol utilisent des poteaux, des profilés et des cadres de ballast pour maintenir les panneaux sur des terrains dégagés, et les systèmes de suivi utilisent des structures rotatives qui suivent le soleil afin d’augmenter le rendement énergétique. Chaque famille possède ses propres composants, charges et logique de fabrication, et la plupart des fabricants se spécialisent dans une ou deux familles.
Au sein de chaque famille, la structure de montage est un système ingénierisé, et non un simple assemblage de pièces. Les dimensions des panneaux, l’espacement des rangées, l’exposition au vent et le type de fondation affectent tous la conception du support, et les composants doivent fonctionner ensemble comme un chemin de charge allant du module au sol. C’est pourquoi les programmes de montage solaire favorisent les fabricants qui comprennent les exigences structurelles, et pas seulement le formage de tôlerie.
Composants clés d’un système de montage
Les composants clés sont les profilés, les pieds, les serre-joints, les poteaux et les connecteurs. Les profilés sont de longs profilés qui supportent la rangée de modules, généralement en aluminium extrudé ou en acier formé à froid, avec des fentes qui acceptent les serre-joints et les fixations. Les pieds, tels que les pieds en L et les entretoises, relient les profilés à la structure du toit, et les serre-joints, y compris les serre-joints milieux et extrémités, maintiennent les panneaux sur les profilés. Les systèmes au sol ajoutent des poteaux de soutien, des poutres transversales et des plaques de renfort qui transfèrent la charge aux pieux enfoncés ou aux fondations en béton.
Les connecteurs et fixations complètent le système : les plaques de raccordement joignent les sections de profilé, les cossets de mise à la terre assurent la continuité des modules, et les boulons et rondelles en acier inoxydable résistent à la corrosion à chaque joint. Chaque composant est un point d’ajustement dans un long chemin de charge, de sorte que des tolérances qui paraissent petites sur un plan deviennent des problèmes d’alignement sur une rangée de panneaux. Un fabricant qui respecte ces tolérances de manière cohérente est ce qui permet aux équipes d’installation de respecter les plannings.
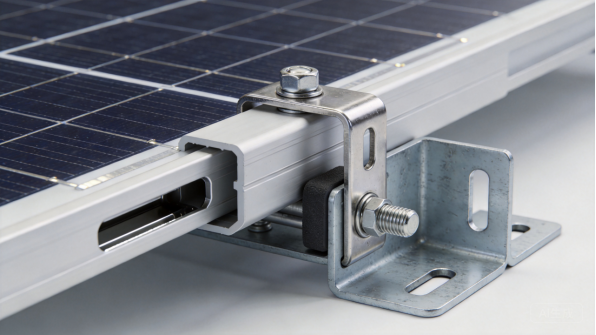
Figure 2 : Les composants de montage solaire incluent des profilés, des serre-joints, des pieds et des connecteurs avec des ajustements de précision.
Facteurs de conception : charges, angles et corrosion
Trois facteurs de conception dominent l’ingénierie des montages solaires : la charge du vent, la charge de neige et permanente, et l’exposition à la corrosion. Le vent est généralement la charge régissante car un panneau incliné agit comme une voile, et les forces de soulèvement sur les bords peuvent dépasser le poids du panneau. La charge de neige ajoute un poids vertical sur les marchés plus froids, et la charge permanente des panneaux eux-mêmes définit l’exigence structurelle minimale. Les concepteurs modélisent ces charges par rapport au site et à la disposition des modules, puis spécifient la résistance et l’espacement des composants.
L’angle d’inclinaison et l’orientation déterminent le rendement énergétique, et ils affectent également la géométrie de la structure de montage et son comportement au vent. L’exposition à la corrosion dépend du site : les installations côtières font face au sel, les sites agricoles font face aux dérive de pesticides, et les marchés nordiques font face aux sels de déneigement et au gel. NREL publie des recherches approfondies sur la conception et la fiabilité des systèmes photovoltaïques que les ingénieurs utilisent lors de la spécification des structures de montage, et la décision concernant la corrosion est une décision matériau et revêtement qui commence dès le devis.
Personnalisation dans la fabrication de supports de montage PV solaire
La fabrication personnalisée de supports de montage PV solaire existe parce qu’aucun projet n’est identique à un autre. Les acheteurs personnalisent les longueurs de profilés, les motifs de trous des supports, les tailles de serre-joints pour différents châssis de panneaux, les finitions assorties aux couleurs et les kits de quincaillerie, et ils s’attendent à ce que les composants arrivent prêts à installer. La fabrication sur mesure soutient également les familles de produits : un distributeur peut proposer un seul profilé de rail avec plusieurs options de serre-joints, couvrant de nombreuses largeurs de panneaux à partir d’une plateforme de fabrication unique.
La conformité fait partie de la personnalisation. Les certifications structurelles telles que UL 2703pour les systèmes de supports et de fixation en Amérique du Nord exigent des preuves documentées des matériaux et des essais, et les acheteurs demandent de plus en plus des rapports d’essai de charge et des certifications de matériaux avec chaque expédition. Un fabricant qui peut fournir une documentation technique et des preuves d’essai donne aux distributeurs et aux entrepreneurs EPC le dossier dont ils ont besoin pour les approbations de projet.
Cas d’utilisation et applications
Solaire résidentiel sur toit
Les systèmes solaires résidentiels sur toit sont les plus gros consommateurs de composants de fixation. Les installateurs adaptent les rails et les brides aux toits inclinés et plats, et ils apprécient les composants faciles à manipuler, rapides à installer et clairement étiquetés, car le temps de main-d’œuvre influence le coût du système. Les rails en aluminium et les fixations en acier inoxydable sont standards, avec des pieds spécifiques au toit qui se fixent sur les membrures, les tuiles ou les toits à rebords relevés.
Les programmes résidentiels récompensent la standardisation et l’emballage. Les distributeurs stockent des kits de composants qui couvrent les types de toits courants et les tailles de panneaux, et ils réapprovisionnent en fonction de la demande d’installation. Pour les fabricants, le marché résidentiel offre des volumes stables et des conceptions répétitives, mais les composants doivent arriver sans corrosion et correspondre exactement au contenu du kit, car un installateur sur un toit ne peut pas attendre une bride manquante.
Toit commercial et industriel
Les toits commerciaux et industriels supportent de plus grands tableaux avec des charges plus importantes et des dispositions plus complexes. Les systèmes pour toits plats utilisent des cadres de fixation lestés ou traversants qui maintiennent les panneaux à des inclinaisons optimisées, et les structures doivent répartir la charge sur l’étanchéité du toit sans l’endommager. L’agencement du toit, les obstacles et les zones de vent influencent tous le plan de support, de sorte que les projets commerciaux utilisent souvent une ingénierie spécifique au projet.
Pour les programmes commerciaux, les calculs structuraux et les plans d’installation font partie du produit. Les ANSI et les codes du bâtiment locaux définissent les exigences de vent et de neige que la conception de fixation doit respecter, et les entrepreneurs EPC ont besoin de documentation pour les permis. Un fabricant qui fournit un soutien technique et une documentation d’assemblage claire est un partenaire plus solide que celui qui expédie uniquement des pièces.
Pour les systèmes commerciaux, l’agencement de fixation est souvent optimisé par un logiciel d’ingénierie qui équilibre le coût par rapport à la performance face au vent, et les fabricants qui soutiennent cette analyse avec des données de composants précises aident les entrepreneurs à soumissionner des projets plus rapidement.
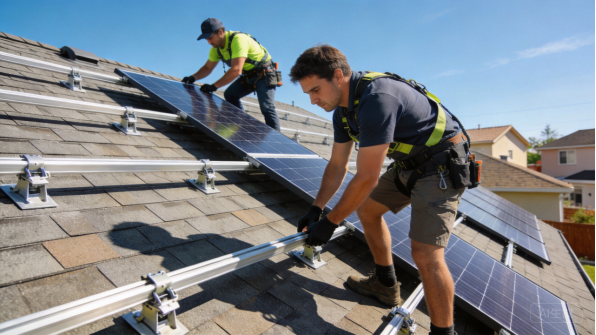
Figure 3 : Les installateurs montent des rails en aluminium et des brides lors de l’installation solaire résidentielle sur toit.
Solaire sur structure au sol et à échelle utility
Les centrales solaires sur structure au sol et à échelle utility utilisent les structures de fixation les plus lourdes: pieux battus ou fondations en béton, poteaux de soutien en acier, poutres transversales et systèmes de rails qui supportent des centaines de modules par rangée. Ces structures sont conçues pour des décennies de service en extérieur, et les composants sont généralement en acier galvanisé à chaud de dimensions adaptées aux événements de vent et de neige les plus importants sur le site.
Les programmes à échelle utility se gagnent sur le prix, la certification et la rigueur de livraison. Une centrale de 50 MW peut nécessiter des milliers de tonnes de structures en acier, livrées en expéditions échelonnées qui correspondent au calendrier de construction, de sorte que la capacité et la logistique du fabricant comptent autant que la conception des supports. Les rapports d’essai de charge, les certificats de galvanisation et les lots traçables sont des exigences standards, et ASTM International les normes sous-tendent la vérification des matériaux et des revêtements.
Systèmes de suivi solaire
Les systèmes de suivi solaire ajoutent des structures mobiles qui font pivoter les panneaux pour suivre le soleil. Les trackers utilisent des tubes de couple, des roulements et des ensembles d’entraînement, avec des supports de fixation qui relient les modules au cadre rotatif tout en supportant les charges dynamiques dues au vent et au mouvement. Les composants doivent maintenir leur alignement à travers des milliers de cycles de rotation et survivre à des années d’exposition en extérieur.
Les programmes de trackers exigent de la précision car les pièces mobiles amplifient les petites erreurs: un support décalé de 1 mm peut bloquer la rangée ou désaligner l’entraînement. Les fabricants qui servent les trackers ont besoin de tolérances de formage serrées, de qualité documentée et d’expérience avec les matériaux à plus haute résistance qui maintiennent les structures mobiles légères. C’est un créneau exigeant, mais il récompense les fabricants par la maîtrise des procédés.
Sélection des matériaux
Acier galvanisé à chaud
L’acier galvanisé à chaud est le principal matériau des structures solaires sur structure au sol et commerciales. Le revêtement de zinc protège l’acier par action sacrificielle, et le American Galvanizers Association documente des décennies de durée de vie pour les revêtements galvanisés en exposition atmosphérique, ce qui en fait la norme pour les composants structuraux extérieurs. Les poteaux, rails et supports en acier galvanisé supportent les lourdes charges des systèmes à échelle utility à un coût compétitif.
L’acier galvanisé convient également au procédé de fabrication : il se coupe, se plie et se soude bien lorsqu’il est manipulé correctement, et les bords coupés sont protégés par le zinc environnant. L’épaisseur est choisie en fonction de la charge structurelle, et le grammage du revêtement est spécifié pour correspondre à l’environnement corrosif du site. Pour la plupart des projets en structure au sol et sur toiture commerciale, l’acier galvanisé est la solution par défaut économique, l’acier inoxydable étant réservé aux sites les plus corrosifs.
Châssis et profilés en aluminium
L’aluminium, généralement alliage 6005 ou 6061, est la norme pour les profilés de toiture résidentiels et commerciaux car il est léger, résistant à la corrosion et facile à couper sur site. Les profilés en aluminium sont généralement des profils extrudés avec des fentes qui acceptent des pinces et des fixations, et leurs propriétés ainsi que les conseils de sélection d’alliage sont répertoriés par des références telles que AZoMaterials. Le film d’oxyde naturel du matériau le protège dans la plupart des environnements sans revêtement.
Les compromis de l’aluminium concernent la résistance et le coût : il est plus cher au kilogramme que l’acier et nécessite des sections plus épaisses pour supporter la même charge, mais son avantage en poids réduit les frais d’expédition et le temps de manutention sur toit. L’aluminium doit être isolé de l’acier galvanisé aux points de contact pour éviter la corrosion galvanique, c’est pourquoi des fixations en acier inoxydable et des rondelles d’isolation sont spécifiées aux joints mixtes.
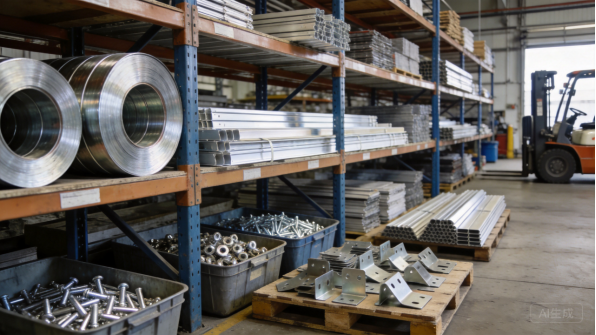
Figure 4 : L’acier galvanisé, les profilés en aluminium et les fixations en acier inoxydable couvrent la gamme des matériaux solaires.
Fixations et composants en acier inoxydable
L’acier inoxydable, principalement les qualités 304 et 316, est utilisé pour les fixations et les pinces qui maintiennent ensemble tous les systèmes solaires. Les boulons, les rondelles, les pinces et les attaches de mise à la terre doivent résister à la corrosion au niveau des joints, où les revêtements galvanisés sont le plus susceptibles d’être endommagés, et SSINA fournit des conseils de sélection de qualité pour les environnements extérieurs et côtiers. La qualité 316 est spécifiée pour les sites côtiers et agricoles où des chlorures sont présents.
La décision concernant les fixations est une question de fiabilité : un boulon corrodé sur un toit est coûteux à remplacer, et une pince défaillante peut libérer un panneau sous l’effet du vent. La quincaillerie en acier inoxydable coûte plus cher que l’acier plaqué mais se rentabilise sur la durée de vie du système, c’est pourquoi les spécifications solaires professionnelles exigent de l’acier inoxydable aux joints exposés. Pour les fabricants, l’approvisionnement en fixations en acier inoxydable certifiées et leur adaptation à la conception des supports font partie de la fourniture d’un système complet.
Protection contre la corrosion et finitions
La protection contre la corrosion est spécifiée pour le site, pas pour le catalogue. La galvanisation à chaud convient à la plupart des aciers en extérieur, la peinture en poudre ajoute de la couleur et de la durabilité aux composants résidentiels visibles, et l’anodisation protège l’aluminium tout en permettant des options de couleur. L’ Powder Coating Institute publie des ressources techniques sur le choix des revêtements et les essais, et la performance des revêtements est vérifiée avec des normes publiées par ASTM International, y compris les essais de pulvérisation saline et d’adhésion.
Les finitions affectent également l’installation : une rayure sur un profilé revêtu pendant l’installation constitue un futur site de rouille à moins que le système de revêtement n’inclue des dispositions de retouche, et les revêtements des fixations doivent résister au couple de serrage sans s’écarter. Les acheteurs doivent spécifier l’environnement corrosif, la durée de vie attendue et les exigences d’inspection lors de la demande de devis, car la décision de revêtement est l’un des principaux facteurs de coût et de risque de garantie dans les produits de fixation solaire.
Difficulté de production
Découpe laser, poinçonnage et précision des fentes
La fabrication des supports de fixation PV solaire commence par la découpe et le poinçonnage des ébauches et des profilés qui constituent le système. La découpe au laser à fibre produit des profilés, pieds et plaques avec des trous et des fentes qui doivent s’aligner avec les cadres de module et les attaches de toit, et chez XHX Metal, deux machines de découpe laser à fibre de 6 kW offrent une précision de positionnement de ± 0,01 mm. Les positions des fentes et les motifs de trous sont les points d’ajustement qui déterminent si les boulons du installateur s’alignent sur site.
La qualité de découpe importe au niveau des bords : les bavures sur les fentes endommagent les fixations et les gants des installateurs, et la rugosité des bords autour des trous porteurs peut initier des fissures dans les matériaux à haute résistance. Pour les longs profilés et poteaux, le logiciel de nestage organise les pièces pour minimiser les déchets, et l’ordre et les paramètres de découpe sont réglés en fonction du matériau et de l’épaisseur. L’étape de découpe décide si une rangée de 200 panneaux s’assemble proprement ou si elle fait lutter l’équipe pendant une journée.
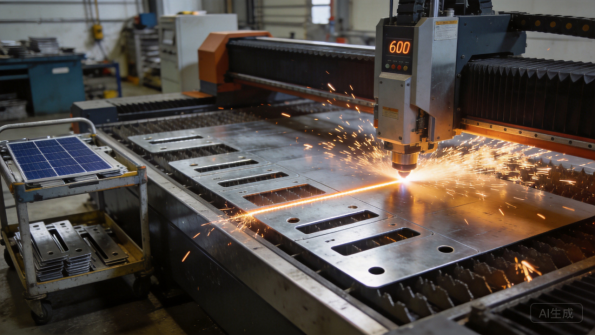
Figure 5 : La découpe au laser à fibre produit des ébauches et des motifs de fentes précis pour les supports solaires.
Pliage et formage CNC
Le pliage transforme les ébauches en pieds en L, supports, canaux et sections structurelles, et la compensation de l’élasticité ressort est essentielle pour les aciers à plus haute résistance utilisés dans les structures solaires. Engineers Edge publie des références de_allowance de pliage et de déduction utilisées pour établir les ébauches et prédire les dimensions finies, et les plieuses CNC modernes avec contre-butées programmables maintiennent les positions et angles de pliage de manière constante tout au long des séries de production.
Pour les composants solaires, les vérifications critiques portent sur les angles de bride, les distances trou-pliage et la perpendicularité des poteaux de support et des plans des supports. Un support décalé d’un seul degré décale la rangée de panneaux de plusieurs millimètres sur toute sa longueur, ce qui s’accumule sur plusieurs composants. La vérification des premières pièces et l’échantillonnage en cours de processus maintiennent le procédé de formage sous contrôle, et cette rigueur est ce qui distingue les éléments de fixation professionnels des pièces modifiées sur site.
Fabrication de supports pour panneaux PV solaires : soudage et assemblage
Le soudage assemble les structures : cadres de poteaux de support, plaques de contreventement et renforts de support qui supportent les charges les plus élevées. La chaleur du soudage peut déformer les longues pièces, aussi les pièces sont-elles fixées dans des gabarits qui maintiennent la géométrie pendant le refroidissement du cordon, et TWI Global fournit des directives techniques sur le soudage de l’acier et le contrôle de la distortion. Pour les composants galvanisés, la préparation du soudage et la réparation du revêtement sont maîtrisés afin que l’assemblage conserve sa protection anticorrosion.
L’assemblage ajoute la quincaillerie qui rend le système fonctionnel : plaques d’assemblage, serre-câbles, fixations et composants de mise à la terre sont conditionnés en kits complets avec des couples de serrage et des documents d’installation. Pour les programmes solaires décentralisés, la précision des kits est aussi importante que la qualité des composants, car une pièce manquante arrête une équipe de pose. Un fabricant qui vérifie le contenu des kits et documente la traçabilité par lot inspire confiance aux distributeurs sur chaque commande.
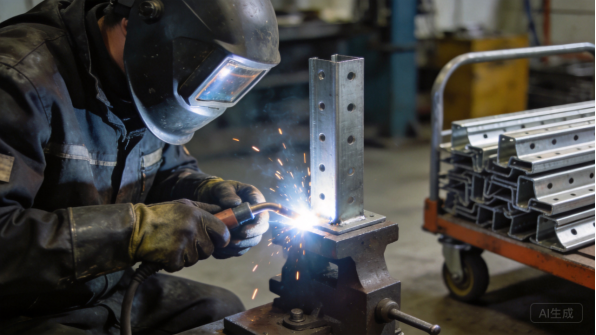
Figure 6 : Un soudage maîtrisé et l’utilisation de gabarits construisent des ensembles de support solaire structuraux.
Contrôle qualité et vérification des charges
Le contrôle qualité des supports solaires combine l’inspection dimensionnelle et la vérification structurelle. Les premières pièces sont inspectées selon le plan, en vérifiant les positions des trous, les angles et le revêtement, et les séries de production suivent un plan de contrôle avec échantillonnage. Les certifications matériaux tracent l’acier et l’aluminium jusqu’à des lots spécifiques, et les certificats de galvanisation documentent le poids du revêtement et son adhérence.
La vérification structurelle est ce qui différencie le solaire de la fabrication générale : des composants représentatifs sont soumis à des essais de charge pour confirmer qu’ils supportent les charges de vent et de neige nominales, et les rapports d’essai font partie du dossier de certification. Les contrôles de revêtement, y compris l’essai au brouillard salin lorsque requis, confirment la résistance à la corrosion. Un fabricant qui intègre la vérification des charges et du revêtement dans le produit fournit aux distributeurs et aux entreprises EPC les preuves nécessaires à l’approbation du projet et à l’assurance.
Délais de production
Appel d’offres, examen engineering et prototypes
Un programme de support solaire démarre par un RFQ : plans ou spécification système, matériau, finition, quantités et délai cible. L’équipe engineering du fabricant examine la conception pour la fabricabilité, en vérifiant les motifs de perçage, la géométrie des plis, les exigences de revêtement et l’emballage en kits, et retourne un devis avec commentaires dans un délai de un à trois jours ouvrables. Les prototypes sont généralement livrés dans un délai de sept à quinze jours ouvrables pour une famille de composants.
Le prototype est l’étape où l’ajustement est validé : les profilés sont assemblés à blanc avec des serre-câbles et des panneaux, les supports sont essayés sur les pieds de toit ou les poteaux de support, et les documents d’installation sont comparés aux pièces réelles. Le retour d’expérience du prototype doit inclure des remarques d’ajustement et des modifications de plan suggérées. Pour les programmes solaires, un échantillon d’assemblage complet avec quincaillerie, et non seulement des pièces individuelles, vaut le coût car il démontre que le kit fonctionne avant la production.
Une contribution en amont du fabricant réduit également les itérations, car les contraintes de formage et de revêtement sont résolues avant la finalisation du plan.
Outils et paramétrage des procédés
La plupart des composants de support solaire sont produits par découpe laser, pliage CNC et outillage standard de profilage ou d’extrusion, ce qui maintient les coûts d’outillage bas et les modifications de conception peu coûteuses. Le paramétrage qui compte est l’outillage de procédé : programmes de pliage avec paramètres vérifiés, gabarits de soudage pour les assemblages structuraux, et jauges de contrôle pour les motifs de perçage et les angles. La mise en place de cet outillage prend généralement une à deux semaines.
Pour les très hauts volumes, un outillage dédié tel que des matrices progressives pour les corps de serre-câble ou des lignes de profilage pour les longs profilés peut réduire le coût unitaire, mais le développement d’outillage ajoute quatre à huit semaines et un investissement en outillage qui s’amortit grâce au volume. La bonne décision dépend du volume annuel et de la gamme de produits, et les acheteurs doivent s’attendre à une comparaison des coûts avant de s’engager vers un outillage dédié.
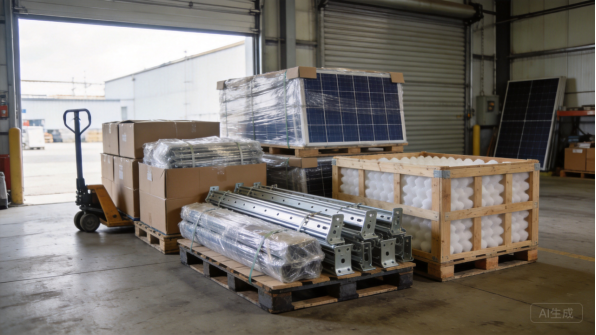
Figure 7 : Les profilés groupés et les kits avec supports sont expédiés dans un emballage protecteur pour une livraison prête sur site.
Séries de production et planification des volumes
Les délais de production typiques sont de 15 à 30 jours ouvrables pour des séries allant de quelques centaines à plusieurs dizaines de milliers de composants, le revêtement, la galvanisation et l’emballage consommant une grande partie de ce délai. Les programmes de grande puissance sont planifiés en expéditions échelonnées qui correspondent au planning de construction, de sorte que la planification de capacité du fabricant et la logistique font partie de la promesse de livraison.
Le partage des prévisions maintient les délais d’approvisionnement stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de revêtement, et commande à l’avance les articles aux délais longs tels que les profils d’aluminium spécifiques ou les fixations en acier inoxydable. Les bobines d’acier galvanisé sont généralement en stock, tandis que les profils personnalisés et les couleurs peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de construction.
Emballage, Logistique et Documentation
Les composants de fixation solaire sont expédiés dans des emballages adaptés au chantier : rails groupés et ligaturés, supports conditionnés en caisse avec les fixations dans des kits étiquetés, et poteaux lourds mis en caisse pour le chargement en conteneur. Le film protecteur et les séparateurs en mousse protègent les surfaces revêtues, et les expéditions à l’export utilisent du papier anti-rouille ou du film VCI contre la condensation dans le conteneur. Le fabricant doit fournir les dimensions des cartons et caisses, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, certificats de galvanisation et rapports de tests de charge ou de revêtement le cas échéant. Les acheteurs doivent confirmer l’ensemble de la documentation lors du devis, car les approbations de projet et le dédouanement en dépendent. La communication suit des jalons clairs, avec des photos à chaque étape, afin que les distributeurs et les entrepreneurs EPC puissent suivre l’avancement sans déplacement sur site.
Études de Cas Passées
Distributeur Solaire : Gamme de Fixation Toiture Résidentielle
Un distributeur solaire avait besoin d’une gamme de fixation toiture résidentielle : rails en aluminium en trois longueurs, supports en L et entretoises pour les types de toiture courants, et serre-flex médians et d’extrémité pour les cadres standards de modules, le tout conditionné en kits prêts à l’installation. L’équipe d’ingénierie a conçu un seul profil de rail avec un système de fente partagé, de sorte que les mêmes serre-flex fonctionnent sur toutes les longueurs de rail et largeurs de module.
Des prototypes ont été assemblés à blanc avec des modules d’échantillon pour valider les serre-flex, et les séries de production de 5 000 kits par mois ont été expédiées avec le contenu des kits vérifié sur chaque carton. Le distributeur a réduit le temps d’installation et les réclamations clients en standardisant une seule plateforme de montage. Le programme a ensuite ajouté une variante à lest pour toiture plate utilisant le même matériel de fixation.
Les kits incluent un tableau de couple et une checklist d’installation, ce que le distributeur a trouvé réduisait les retours des installateurs, et il stocked désormais la gamme dans deux entrepôts régionaux avec des réapprovisionnements mensuels en fonction de la demande d’installation.
Le distributeur expédie désormais la gamme vers trois marchés et suit les retours qualité au niveau des kits mensuellement, ce qui alimente de petits ajustements de conception pour la prochaine série de production.
Entrepreneur EPC : Fixation au Sol Commerciale
Un entrepreneur EPC construisant une centrale au sol de 10 MW avait besoin de poteaux de soutien, rails et plaques de renfort en acier galvanisé dimensionnés pour la zone de vent du site, avec des livraisons échelonnées correspondant au planning de construction. L’équipe d’ingénierie a examiné les plans structuraux et ajusté les empreintes de perçage pour la tolérance d’installation des pieux de l’entrepreneur.
Les premiers articles ont été testés en charge et le revêtement vérifié, et la production a été expédiée en trois étapes avec les certificats de galvanisation et la traçabilité par lot. La centrale a été achevée dans les délais, et l’entrepreneur a standardisé la même famille de structures sur un deuxième projet. Le programme a montré comment la documentation structurelle et la logistique échelonnée remportent les projets à grande échelle utilitaire.
Les livraisons échelonnées étaient calées sur le planning de battage des pieux afin que les équipes n’attendent jamais la structure, et les rapports de test de charge documentés ont été soumis avec chaque expédition pour l’examen technique de l’entrepreneur.
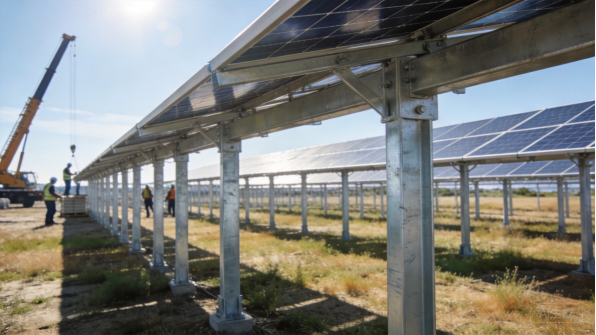
Figure 8 : Les structures au sol à grande échelle portent les panneaux solaires à travers les champs ouverts.
OEM de Suiveurs Solaires : Composants de Précision
Un OEM de suiveurs solaires avait besoin de supports de montage de précision reliant les modules au tube de torsion rotatif, avec des positions de trous et des tolérances d’alignement serrées pour un fonctionnement dynamique. Les composants étaient formés à partir d’acier à plus haute résistance pour alléger la structure mobile, et chaque lot nécessitait une vérification dimensionnelle documentée.
Les premiers articles ont été inspectés sur une machine de mesure tridimensionnelle, et la production a suivi un plan de contrôle avec des vérifications au jauge sur les motifs de trous critiques. Le suiveur a réussi ses essais de durée de vie, et l’OEM a passé des commandes répétées au fur et à mesure du lancement de nouveaux projets. Le programme a démontré comment la discipline de processus remporte les travaux de suivi exigeants en précision.
L’OEM a également demandé une vérification du revêtement au niveau des lots, que l’usine a intégrée à sa routine d’inspection standard.
Distributeur à l’Export : Kits de Quincaillerie Côtière
Un distributeur à l’export desservant les marchés des Caraïbes et de l’Asie du Sud-Est avait besoin de kits complets de quincaillerie de fixation pour les systèmes résidentiels, avec des fixations en acier inoxydable et une résistance à la corrosion spécifiée pour l’air salin. Les kits combinaient rails en aluminium, serre-flex et boulons inoxydables, et documents d’installation dans un seul carton.
Les premiers articles comprenaient des vérifications par test de brouillard salin des finitions des fixations et des serre-joints, ainsi qu’une production livrée avec des certificats matériaux et des listes de conditionnement par kit. Les distributeurs sur les marchés côtiers ont validé les kits pour leurs projets, et le programme s’est développé avec des réapprovisionnements trimestriels. Ce programme a démontré comment la spécification anticorrosion et l’exhaustivité des kits créent de la valeur sur les marchés d’exportation de l’énergie solaire.
Le programme a ensuite intégré une variante de fixation sur toit destinée aux marchés insulaires, fabriquée sur les mêmes lignes de formage avec de la quincaillerie en acier inoxydable.
Résumé et prochaines étapes
Enseignements clés
La fabrication des supports de montage photovoltaïque est une discipline portante et sensible à la corrosion qui exige plus qu’une simple tôle de base. Le choix du matériau détermine le coût et la performance, de l’acier galvanisé pour les structures utilitaires à l’aluminium et à l’inoxydable pour les systèmes sur toiture, tandis que les revêtements et les fixations doivent être spécifiés en fonction de l’environnement réel du site. Les difficultés de production se concentrent sur la précision des fentes, la précision de formage et la vérification structurelle, qui sont exactement les domaines où les fabricants expérimentés se distinguent.
Les délais de livraison suivent un parcours prévisible : révision technique en quelques jours, prototypes en une à trois semaines, outillage de process en une à deux semaines, et production en trois à quatre semaines par lot. Le partage des prévisions et la planification des livraisons échelonnées permettent de maintenir les programmes utilitaires dans les plannings. Les acheteurs qui définissent les charges, les matériaux et les exigences de certification avant de demander un devis connaîtront des programmes plus fluides que ceux qui découvrent les exigences sur le chantier.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie propriété privée situé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des supports sur mesure, des structures, des boîtiers et des pièces usinées pour des clients à l’export avec un emballage conçu pour le fret maritime. Deux lasers à fibre de 6kW, des pressoirs CNC, le soudage TIG et MIG, ainsi que des partenaires en finition et galvanisation couvrent l’ensemble du process.
L’entreprise accompagne les acheteurs, de la révision de conception à la production, fournit des rapports d’inspection des premiers articles et des certificats matériaux, et coordonne les essais de charge, les tests de brouillard salin et la vérification de galvanisation lorsque cela est requis. Pour les programmes de fabrication de supports de montage photovoltaïque, les acheteurs peuvent consulter les services connexes de fabrication de tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison pour répondre aux besoins du programme.
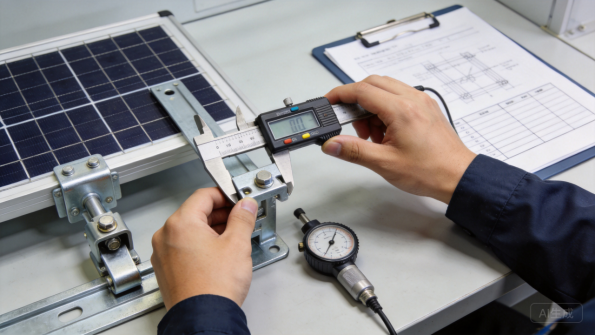
Figure 9 : La vérification dimensionnelle et de couple confirme que les composants de montage solaire respectent la spécification.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, la finition, les charges requises et la quantité. Si la conception n’est pas finalisée, envoyez des photos ou des croquis du système de montage, des dimensions des panneaux et de l’angle d’inclinaison, de l’environnement du site et du volume annuel, et l’équipe technique vous recommandera une conception réalisable et prête à la certification. Le parcours typique est le suivant : révision technique, devis, prototype, inspection des premiers articles, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de montage solaire, contactez Barry au +86 13244963694 ou à sales01@xinghaoxin.com, ou envoyez votre conception via le site web de XHX Metal. Avec des exigences claires et le partenaire adapté, une famille de supports de montage photovoltaïque passe du plan à la production en quelques semaines, avec un ajustement et une résistance à la corrosion qui tiennent pendant des décennies sur le terrain.
Questions à poser à un fabricateur
Avant de passer commande, posez trois questions au fabricateur : quels matériaux solaires et processus de revêtement il utilise régulièrement, comment il vérifie la précision des fentes et des trous sur les premiers articles, et quelles documents de charge, de brouillard salin et de galvanisation il peut fournir. Ces réponses révèlent si l’atelier traite la quincaillerie de montage comme un produit structurel ou comme de simples pièces découpées et pliées.
Confirmez également l’emballage en kit et la traçabilité par lot, car les installateurs et les approbations de projet dépendent d’expéditions complètes et documentées. Un fabricateur qui indique les méthodes d’essai et les critères d’acceptance dans le devis traite la qualité comme partie intégrante du produit, et c’est le partenaire avec qui il vaut la peine de construire une gamme de produits solaires.


