La produzione di telai per corpi illuminanti a LED è la disciplina dietro le cornici in alluminio, i dissipatori di calore e i corpi stagni che trasformano le schede LED in corpi illuminanti affidabili. A differenza di una semplice scatola in lamiera, il telaio di un corpo illuminante deve gestire il calore affinché i LED rimangano brillanti per decine di migliaia di ore, proteggere il driver e le ottiche da polvere e umidità, e trasmettere il linguaggio progettuale del prodotto. Programmi come DLC e ENERGY STAR plasmano le aspettative del mercato per i corpi illuminanti commerciali e per esterni, e gli standard IES guidano la loro applicazione.
Questa guida segue il viaggio completo di un programma per telai personalizzati per corpi illuminanti LED in sette fasi: il prodotto e le famiglie di telai, le applicazioni servite, la selezione dei materiali, la difficoltà di produzione, i tempi di fornitura, casi studio passati e un riassunto pratico. Che tu sia un marchio illuminotecnico che lancia una nuova famiglia, un OEM di corpi illuminanti per esterni che serve l’illuminazione stradale e di area, o un produttore che passa dai componenti ai telai finiti, le informazioni qui fornite ti aiuteranno a briefare un fabricante, pianificare tempistiche realistiche ed evitare i problemi termici e di tenuta che accorciano la vita del corpo illuminante.
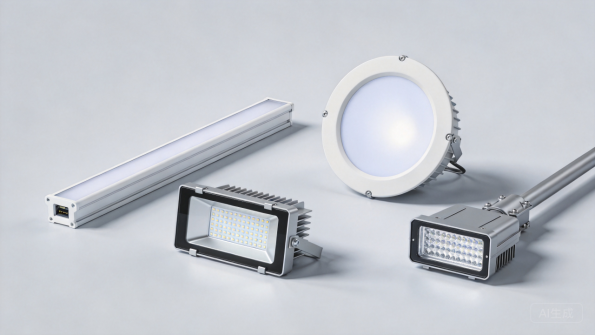
Figura 1: Una famiglia di telai per corpi illuminanti LED in alluminio e finiture a polvere.
Il Prodotto: Cosa Sono i Telai per Corpi Illuminanti a LED
Tipi di Corpi Illuminanti e Famiglie di Telai
I corpi illuminanti LED si presentano in diverse famiglie di telai, ciascuna con il proprio fattore di forma. I corpi illuminanti lineari a barra e i corpi illuminanti per controsoffitto utilizzano corpi estrusi in alluminio che sostengono le schede LED sotto un diffusore, le luci pannello utilizzano telai quadrati o rotondi poco profondi con ottiche a边光 o direct-lit, e i riflettori e i corpi illuminanti high-bay utilizzano telai fusi o laminati con alette del dissipatore di calore a vista. I corpi illuminanti stradali e di area aggiungono un telaio della testa, un braccio di montaggio e una camera ottica stagna.
Ogni famiglia bilancia le stesse tre funzioni: sostenere le ottiche, condurre il calore lontano dai LED e proteggere l’elettronica dall’ambiente. La produzione di telai per corpi illuminanti a LED li comprende tutti, e un fabricantes che gestisce estrusione, lavorazioni meccaniche, formatura di lamiera e assemblaggio può fornire un telaio completo a un OEM illuminotecnico. Il telaio è lo scheletro del prodotto, quindi la qualità del suo design si riflette in ogni corpo illuminante che esce dalla linea.
Componenti Principali e Loro Ruoli
I componenti fondamentali sono il corpo della struttura, il dissipatore di calore, i coperchi terminali o le chiusure, la finestra ottica e il sistema di tenuta. Il corpo definisce la forma del apparecchio luminoso e supporta la scheda LED, il dissipatore convoglia il calore di giunzione verso l’aria esterna, e i coperchi terminali chiudono la cavità e supportano le presse-stoppa o i connettori. La finestra ottica, solitamente un diffusore in policarbonato o una lente in vetro o acrilico, trasmette la luce proteggendo al contempo i LED.
All’interno, la cavità per il_driver contiene l’alimentazione elettrica e il cablaggio, separata dal comparto LED dove i requisiti di tenuta e termici sono diversi. Guarnizioni, presse-stoppa per cavi e staffe di montaggio completano l’assemblaggio. Ogni componente è un punto di adattamento, e il design della struttura deve mantenere le tolleranze in modo che il driver si inserisca, la guarnizione si compressione, e il apparecchio luminoso si assembla senza modifiche in campo.
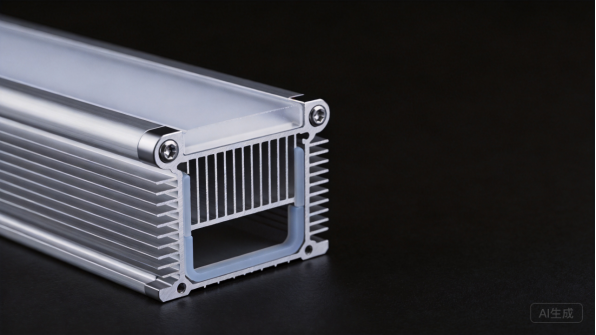
Figura 2: I dettagli della struttura includono le alette del dissipatore, i coperchi terminali, i diffusori e le guarnizioni di tenuta.
Driver del design: Termico, Ottico e di Tenuta
Tre driver del design dominano l’ingegneria della struttura del apparecchio luminoso: gestione termica, prestazioni ottiche e tenuta ambientale. La temperatura di giunzione LED determina l’output luminoso e la durata, quindi il percorso termico dalla scheda attraverso la struttura verso l’aria ambiente è progettato considerando l’area delle alette, la conduttività del materiale e il flusso d’aria. Le prestazioni ottiche dipendono dalla posizione e planarità della scheda LED e della finestra, che guida le tolleranze di montaggio.
La tenuta determina dove il apparecchio luminoso può essere utilizzato. I apparecchi luminosi per interni necessitano di protezione basilare dalla polvere, mentre quelli per esterni e ambienti umidi richiedono camere guarnite e ingressi cavi pressastoppa che resistono all’ingresso di acqua per anni di intemperie. UL e altre organizzazioni valutano la sicurezza del apparecchio luminoso e le prestazioni ambientali, e la costruzione della struttura deve supportare la classe del apparecchio luminoso. Questi driver vengono decisi in fase di preventivo, non scoperti al primo prototipo.
Personalizzazione nella Produzione di Strutture per Apparecchi Luminosi a LED
La produzione personalizzata di strutture per apparecchi luminosi a LED esiste perché ogni brand necessita del proprio fattore di forma, prestazioni e finitura. Gli acquirenti personalizzano le lunghezze delle strutture, i profili del dissipatore, gli stili dei coperchi terminali, i layout delle cavità per il driver, i sistemi di montaggio e i colori, e si aspettano che la struttura si assembla con le loro ottiche e driver. La fabbricazione personalizzata supporta anche le famiglie di prodotti: un profilo estruso può supportare diverse lunghezze e opzioni ottiche da una singola piattaforma di produzione.
La personalizzazione include i dettagli di conformità quali le pressacavo, i sistemi di sgravio della tensione e i punti di messa a terra che gli organismi di certificazione verificano. NEMA e gli standard correlati informano la costruzione delle custodie per corpi illuminanti per esterni e industriali, e gli acquirenti richiedono sempre più materiali documentati e prove di test. Un fabbricante che può fornire certificazioni dei materiali e qualità costante per lotto offre ai marchi di illuminazione il fascicolo necessario per i programmi UL, DLC e ENERGY STAR.
Casi d’uso e applicazioni
Illuminazione commerciale e per uffici
L’illuminazione commerciale e per uffici è il mercato più ampio per corpi illuminanti lineari e a pannello. Uffici, spazi commerciali e scuole utilizzano corpi illuminanti incassati e soprastanti con custodie pulite e dal profilo basso che si integrano con i soffitti, e la custodia deve supportare ottiche e driver ad alta efficienza mantenendo un aspetto valido per decenni di esercizio. DLC qualifica e ENERGY STAR le iscrizioni sono requisiti comuni in questo mercato e dipendono in parte dalle prestazioni termiche e ottiche che la custodia consente.
Per i marchi di illuminazione, i programmi commerciali premiano la qualità costante e i tempi di consegna rapidi. Le custodie vengono ordinate in volume in base ai lanci di prodotto, e la famiglia di custodie deve assemblarsi con driver e ottiche standardizzate in modo che la produzione non richieda ingegnerizzazione per ciascun ordine. La produzione di custodie per apparecchi illuminanti a LED serve questo volume con processi di estrusione, lavorazione e assemblaggio ripetibili, e i marchi che lanciano famiglie rapidamente conquistano i canali retail e delle specifiche.
Illuminazione per esterni e stradale
L’illuminazione per esterni e stradale utilizza corpi illuminanti realizzati per resistere alle intemperie, al vandalismo e al funzionamento continuativo: testate per illuminazione stradale, corpi illuminanti per aree, farettoi e apparecchi per facciate. Le custodie sono sigillate contro pioggia e polvere, resistenti alla corrosione e ai raggi UV, e progettate in modo che la camera ottica rimanga pulita per anni. Le custodie in alluminio fusso e realizzato con lenti guarnite sono la costruzione standard, e le braccia di montaggio e i portalampada fotocellula sono integrati nel design della custodia.
I programmi per esterni seguono le specifiche comunali e degli enti gestori del servizio idrico ed elettrico, e le custodie devono soddisfare i requisiti prestazionali e fotometrici verificati in un laboratorio fotometrico. IES pubblica linee guida per test e applicazioni utilizzate dagli specificatori, e gli acquirenti hanno bisogno di documentazione che supporti l’approvazione del progetto. Per i produttori, i programmi per esterni sono affari ricorrenti con lunghi cicli di vita del prodotto, che premiano un design robusto e una qualità documentata.
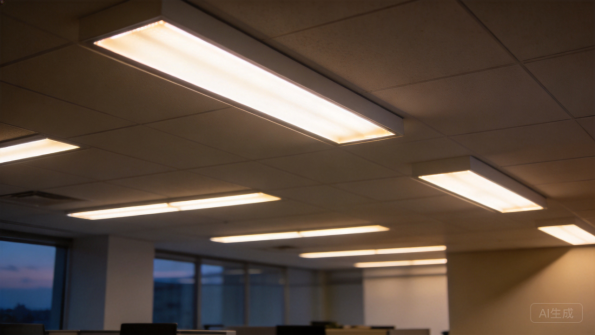
Figura 3: I corpi illuminanti lineari incassati introducono i telai lavorati nell’ambiente costruito.
Illuminazione Industriale e per Alti Soffitti
L’illuminazione industriale e per alti soffitti serve magazzini, fabbriche e palestre con corpi illuminanti montati in alto rispetto all’area di lavoro. Questi telai richiedono Efficienti dissipatori di calore per schede LED ad alta potenza, costruzione robusta per vibrazioni e polvere, e sistemi di montaggio cheappendano in sicurezza ad altezza. I corpi illuminanti lineari per alti soffitti e quelli rotondi in stile UFO sono le due forme dominanti, e entrambi utilizzano corpi in alluminio estruso o fuso con ampie superfici alettate.
I programmi industriali apprezzano affidabilità e manutenibilità. I telai che accettano driver e ottiche standardizzate permettono alle strutture di mantenere i corpi illuminanti senza sostituire l’intero apparecchio, e il design del telaio deve consentire l’accesso al driver attraverso un coperchio accessibile per la manutenzione. Per i fabbricanti, l’illuminazione industriale offre volumi moderati e forte domanda ripetuta, e il contenuto del design termico rappresenta un differenziatore rispetto ai telai commodity.
Illuminazione per Retail, Ospitalità e Decorativa
Nella produzione di telai per corpi illuminanti LED, l’illuminazione per retail, ospitalità e decorativa utilizza telai in cui l’aspetto conta quanto le prestazioni: testine su guida, lampadari a sospensione, applique e corpi illuminanti lineari decorativi che trasmettono il linguaggio design del marchio. Questi telai utilizzano estrusi più piccoli, dettagli lavorati e finiture che vanno dall’alluminio spazzolato ai colori a polvere personalizzati, e vengono prodotti in commesse più brevi con maggiore varietà rispetto ai prodotti commerciali.
Per questi programmi, la coerenza della finitura e la qualità dei dettagli decidono se il prodotto appare premium. Le finiture anodizzate e a polvere devono corrispondere tra i lotti, e le giunzioni visibili, i fissaggi e gli attacchi cavi sono progettati per essere puliti. Per i fabbricanti, l’illuminazione decorativa costruisce capacità progettuali e relazioni con i marchi, e la flessibilità delle commesse brevi di estrusione e lavorazione si adatta al mix di prodotto.
Selezione dei Materiali
Alluminio: Dissipatori di Calore e Telai
Nella produzione di telai per corpi illuminanti LED, l’alluminio è il materiale definente dei telai dei corpi illuminanti perché combina leggerezza, resistenza alla corrosione ed eccellente conducibilità termica. I profili estrusi formano i corpi e i dissipatori di calore dei corpi illuminanti lineari e per alti soffitti, i telai fusi servono i fari e le teste dei灯具 stradali, e l’alluminio laminato lavorato sostiene pannelli e coperture. La selezione della lega, tipicamente 6063 per gli estrusi e A380 per la fusione, bilancia conducibilità, modellabilità e costo, e AZoMaterials cataloghi delle proprietà delle leghe per il confronto.
Il dissipatore di calore è dove la scelta del materiale è più visibile: la geometria delle alette e la sezione trasversale determinano quanto calore l’alloggiamento trasmette all’aria, e l’estruso è progettato tenendo conto del carico termico della scheda LED. L’anodizzazione migliora la durezza superficiale e la resistenza alla corrosione preservando le prestazioni termiche, e il database dei materiali MatWeb documenta le proprietà termiche e meccaniche che gli ingegneri utilizzano nella progettazione degli alloggiamenti. Il costo dell’alluminio è superiore a quello dell’acciaio al chilogrammo, ma il suo ruolo termico lo rende lo standard per gli alloggiamenti LED.
Acciaio e Alloggiamenti Verniciati
L’acciaio compare negli alloggiamenti dei corpi illuminanti dove il costo è determinante e le richieste termiche sono inferiori: corpi per plafoniere, telai per luci a pannello, scatole soprapporto e hardware di montaggio. L’acciaio laminato a freddo con verniciatura a polvere forma alloggiamenti robusti ed economici per corpi illuminanti interni, mentre l’acciaio galvanizzato è adatto per staffe e hardware di montaggio per esterni. L’acciaio non conduce il calore quanto l’alluminio, quindi viene accoppiato a dissipatori di calore in alluminio dove è necessario il raffreddamento.
Per gli alloggiamenti in acciaio, è il rivestimento a svolgere la funzione protettiva ambientale. La verniciatura a polvere, applicata elettrostaticamente e consolidata in forno, forma un film resistente spesso 60-80 micron, e il Powder Coating Institute pubblica risorse tecniche sulla selezione e sui collaudi dei rivestimenti. Le prestazioni del rivestimento sono verificate con norme pubblicate da ASTM International, tra cui test di nebbia salina e di adesione, rilevanti per prodotti destinati a esterni e ambienti umidi.
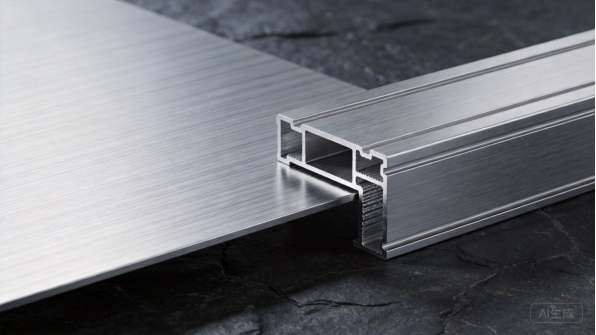
Figura 4: Alluminio spazzolato, profili estrusi e angoli fusi definiscono il linguaggio materico del corpo illuminante.
Diffusori, Lenti e Guarnizioni
La finestra ottica e il sistema di sigillatura completano l’alloggiamento. I diffusori in policarbonato sono la finestra più comune: trasmettono la luce, resistono agli impatti e sono facili da formare, mentre le lenti in acrilico offrono maggiore trasparenza e il vetro è impiegato per applicazioni high-end e ad alta temperatura. La finestra è montata con guarnizioni o sistemi adesivi che sigillano la camera ottica, e il suo adattamento e flatness influenzano sia la distribuzione luminosa sia la protezione dagli insetti e dall’acqua.
Le guarnizioni sono scelte in base alla compressione, all’intervallo di temperatura e alla resistenza ai raggi UV: silicone ed EPDM sono adatti per corpi illuminanti esterni, mentre la schiuma a celle chiuse si presta per cavità interne. Le presse-stopper e gli svuotatori di tensione proteggono l’ingresso dei cavi, e il loro grado IP deve corrispondere alla dichiarazione del corpo illuminante. La compatibilità dei materiali in corrispondenza di finestra, guarnizione e presse-stopper è una responsabilità progettuale che decide se un corpo illuminante mantiene il suo grado di protezione per anni.
Finiture: Anodizzazione e Verniciatura a Polvere
La finitura definisce l’aspetto del luminaire e la sua durabilità per esterni. L’anodizzazione è lo standard per l’alluminio: indurisce la superficie, resiste alla corrosione e ai graffi, ed è compatibile con finiture trasparenti, argento e nero apprezzate dai brand dell’illuminazione. La verniciatura a polveri aggiunge colore e texture sia per alluminio che per acciaio, e supporta il abbinamento RAL e Pantone richiesto dal design del prodotto.
La selezione della finitura segue l’applicazione. I luminari per interni utilizzano colori e texture architettonici, mentre i prodotti per esterni richiedono polveri stabili ai raggi UV e rivestimenti testati contro la corrosione. SSINA e le relative referenze guidano la selezione della ferramenta in acciaio inox, e gli acquirenti dovrebbero specificare il sistema di finitura e le relative prove tecniche al momento del preventivo. Una finitura specificata troppo tardi è la causa più comune di discrepanze cromatiche e richieste di garanzia nei programmi di illuminazione.
Difficoltà di Produzione
Estrusione, Lavorazione Meccanica e Design dei Dissipatori di Calore
La produzione delle custodie per apparecchi illuminotecnici a LED inizia con il profilo in alluminio: le estrusioni sono progettate per il carico termico, poi tagliate, trapanate e lavorate per accettare schede LED, driver e tappi terminali. La lavorazione CNC crea le superfici di montaggio, le tasche per i driver e i fori per passacavo con le tolleranze necessarie per l’allineamento ottico, e lo stadio di lavorazione è dove la precisione della custodia viene definita. Da XHX Metal, la lavorazione meccanica di precisione e la fabbricazione avvengono sotto lo stesso tetto, mantenendo la geometria della custodia sotto controllo.
Il design del dissipatore di calore è un’operazione ingegneristica, non solo una forma: la spaziatura delle alette, la profondità e la sezione trasversale determinano il flusso d’aria e il raffreddamento, e il profilo deve essere manufacturabile presso il torchio di estrusione e lavorato in produzione. Engineers Edge pubblica riferimenti per il design meccanico utilizzati nel lavoro di contenitori e gestione termica, e i primi pezzi vengono lavorati e verificati rispetto al disegno prima della produzione. Lo stadio di estrusione e lavorazione decide se il luminaire rimane fresco e si assembla in modo preciso.
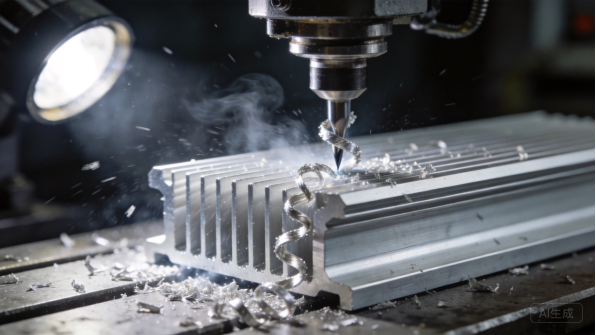
Figura 5: La lavorazione CNC taglia i profili dei dissipatori di calore e le superfici di montaggio con precisione.
Piegatura, Formatura e Assemblaggio
I pezzi in alluminio e acciaio fabbricati aggiungono struttura e punti di montaggio al corpo estruso: staffe, coperture, telai e bracci di montaggio vengono tagliati, piegati e saldati a tolleranza. Il ritorno elastico della piegatura viene compensato nei programmi, e l’apporto termico di saldatura è controllato per evitare deformazioni sulle sezioni sottili. TWI Global fornisce guida tecnica sulla saldatura di alluminio e acciaio, e le attrezzature mantengono i pezzi in geometria durante il raffreddamento delle saldature.
L’assemblaggio unisce il alloggio: le estremità sono fissate, le guarnizioni sono installate, i piloti e i cavi sono instradati, e la finestra ottica è montata. L’installazione del pilota è un punto di qualità perché i cavi, lo stress relief e il contatto termico influenzano l’affidabilità, e il processo di assemblaggio è documentato con controlli di coppia e allineamento. Per le OEM di illuminazione che assemblano internamente, il fabbricante spedisce alloggi lavorati e finiti pronti per la loro linea.
Sigillatura, Classificazioni IP, e Integrazione del Pilotatore
La sigillatura è dove i corpi illuminanti per esterni si vincono o si perdono. La camera ottica e il compartimento del pilotatore sono sigillati con guarnizioni, sistemi adesivi e ingressi con manicotti, e l’assemblaggio deve superare i test di penetrazione che sostengono la classificazione IP. La compressione della guarnizione, la coppia dei fissaggi e la planarità della superficie sono controllate durante l’assemblaggio, e unità rappresentative sono testate ad acqua e polvere per confermare la classificazione.
L’integrazione del pilotatore fa parte del progetto dell’alloggio: il vano deve contenere il pilotatore, mantenerlo abbastanza fresco e consentire accesso per manutenzione, mentre i cavi attraversano i distensore senza sfregare. UL e simili valutazioni controllano questi dettagli, e la documentazione di materiali e assemblaggio sostiene la certificazione. Un fabbricante che tratta sigillatura e integrazione del pilotatore come ingegneria, non come dettagli di assemblaggio, è quello che fornisce corpi illuminanti classificati in modo affidabile.
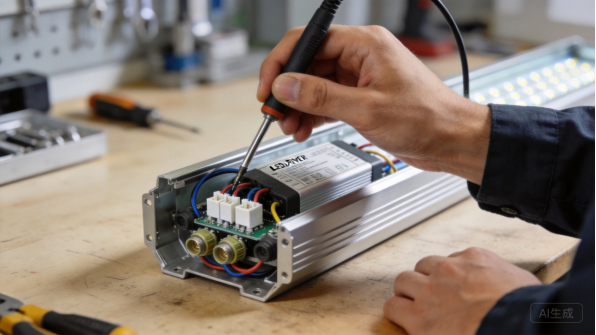
Figura 6: L’installazione del pilotatore e dei cavi completa l’alloggio del corpo illuminante sigillato.
Controllo Qualità e Verifica Fotometrica
Il controllo qualità dei corpi illuminanti combina ispezione dimensionale con verifica delle prestazioni. I primi pezzi sono ispezionati contro il disegno, verificando superfici di montaggio, fori per manicotti e canali per guarnizioni, e i lotti di produzione seguono un piano di controllo con campionamento. Lo spessore del rivestimento, l’adattamento della guarnizione e l’allineamento di assemblaggio sono controllati a punti definiti, e le unità sigillate sono testate contro la classificazione IP.
La verifica fotometrica è il passaggio specifico per l’illuminazione: i corpi illuminanti sono misurati in una sfera integratrice o goniofotometro per confermare l’emissione luminosa, la distribuzione e il colore, e l’allineamento ottico dell’alloggio si rispecchia in questi risultati. IES metodi e programmi di test quali DLC utilizzano questi dati, e gli acquirenti necessitano di prestazioni documentate per la qualifica. Un fabbricante che coordina i test ottici fornisce ai marchi di illuminazione le prove necessarie per le listature di mercato.
Tempi di Consegna Produzione
RFQ, Revisione Ingegneristica, e Prototipi
Un programma di produzione di telai per apparecchiature LED begins con un RFQ: disegni o specifiche prodotto, materiale, finitura, quantità e tempistiche target. Il team ingegneristico del costruttore esamina il design per la manifatturabilità, verificando la fattibilità dell’estrusione, l’accesso alle lavorazioni, la tenuta e la sequenza di assemblaggio, e restituisce un preventivo con commenti entro uno-tre giorni lavorativi. I prototipi vengono solitamente consegnati in dieci-venticinque giorni lavorativi poiché è necessario preparare gli stampi per estrusione e i programmi di lavorazione.
Il prototipo è dove le assunzioni termiche e ottiche vengono validate: il telaio viene assemblato con il PCB LED effettivo e il driver, il vetro viene posizionato e la tenuta viene verificata. Il feedback sul prototipo dovrebbe includere note di montaggio e modifiche proposte ai disegni. Per i programmi di illuminazione, un campione completamente assemblato con ottiche e driver, non solo il telaio, vale il costo perché dimostra che il telaio performa prima che venga impegnata la tooling di produzione.
L’approvazione del campione preliminare blocca anche la finitura e la disposizione della cavità per il driver prima che gli stampi per estrusione vengano finalizzati, evitando costosi cambiamenti dello stampo.
Tooling e Setup del Processo
I telai estrusi richiedono stampi per estrusione, che aggiungono quattro-otto settimane di lead time per il tooling e un investimento nello stampo che si ammortizza con il volume. Il design dello stampo è critico perché il profilo definisce il dissipatore di calore, il montaggio del PCB LED e l’aspetto del prodotto, e le prove dello stampo producono i primi campioni per l’approvazione. I pezzi in lamiera lavorati possono iniziare con taglio laser e piega mentre lo stampo viene realizzato, accorciando il programma complessivo.
Il setup che conta oltre allo stampo è il tooling di processo: fissaggi per lavorazioni CNC, saldatura, sigillatura e calibri per ispezioni di dimensioni critiche. Realizzare questo setup richiede solitamente una-due settimane. Gli acquirenti dovrebbero prevedere un confronto tra estrusione e costruzione in lamiera, perché programmi a basso volume potrebbero essere serviti meglio da piega e formatura piuttosto che da uno stampo dedicato.
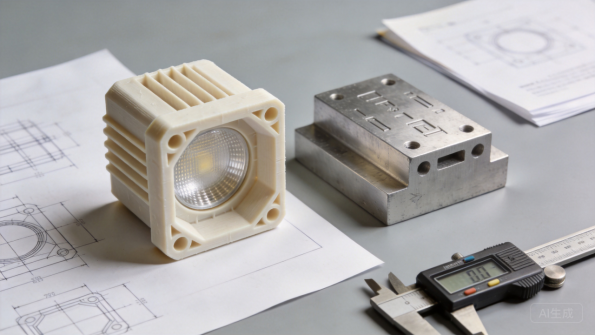
Figura 7: I campioni prototipali validano la geometria del telaio prima della tooling di produzione.
Lotti di Produzione e Pianificazione del Volume
Nella produzione di telai per apparecchiature LED, i lead time di produzione tipici sono 20-35 giorni lavorativi per lotti da alcune centinaia a decine di migliaia di telai, con anodizzazione, rivestimento e assemblaggio che consumano una parte importante di questo tempo. I lanci di illuminazione sono spesso pianificati in base a fiere di settore e tempistiche di programmi utilità, quindi i brand pianificano la produzione in base a quelle date.
La condivisione delle previsioni mantiene stabili i tempi di fornitura. Quando i marchi condividono previsioni scorrevoli, il stabilimento riserva la capacità di estrusione e i slot di finitura e ordina in anticipo gli articoli a lunga maturazione, come leghe specifiche o colori personalizzati. I profili standard 6063 sono solitamente a magazzino, mentre matrici personalizzate e finiture aggiungono tempo di approvvigionamento. Un programma chiaro con date milestone rende visibile il collo di bottiglia prima che si trasformi in un lancio mancato.
Imballaggio, Logistica e Documentazione
Le strutture dei corpi illuminanti vengono spedite con imballaggi abbinati al prodotto: superfici lavorate avvolte, parti verniciate separate da schiuma e vetri o finestre in policarbonato imballati con protezione degli spigoli. Le spedizioni all’esportazione utilizzano carta antigraffio o pellicola VCI contro la condensa nei container, e il fabbricante deve fornire dimensioni della cassa, peso lordo e foto di carico per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati di materiale, certificati di rivestimento e registri dimensionali o di prova dove concordato. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo, poiché i file UL, DLC e ENERGY STAR ne dipendono. La comunicazione segue milestone chiari, con foto in ciascuna fase, così che i marchi dell’illuminazione possano seguire i progressi senza visite in loco.
Casi studio passati
Marchio di illuminazione: Famiglia di Strisce Lineari
Un marchio di illuminazione necessitava di una famiglia di strutture per corpi illuminanti a striscia lineare in tre lunghezze: corpi in alluminio estruso, diffusori snap-in e cavità driver dimensionate per i suoi driver standardizzati. Il team di ingegneria ha progettato un profilo di estrusione e tre configurazioni di lunghezza, condividendo cappucci terminali e clip di montaggio tra la famiglia per contenere i costi.
I prototipi sono stati assemblati con le schede LED e i driver del marchio, e i test termici hanno confermato che il design del dissipatore manteneva la temperatura di giunzione entro i target. I lotti di produzione da 5.000 strutture al mese sono stati spediti con superfici lavorate e finiture anodizzate, e il marchio ha lanciato la famiglia nei tempi previsti. Il programma ha mostrato come una piattaforma di un solo profilo copre un’intera gamma di prodotti, dimostrando che la produzione di custodie per apparecchiature LED può scalare una famiglia senza stampi per modello.
Il marchio ora tiene a magazzino la famiglia in due magazzini distributivi e riordina mensilmente in base alla domanda dei progetti, e la piattaforma ha successivamente aggiunto una seconda potenza con un dissipatore più lungo condividendo gli stessi cappucci terminali e clip.
OEM Outdoor: Strutture per Fari Stradali
Un OEM di corpi illuminanti per esterni aveva bisogno di custodie per teste di illuminazione stradale con camere ottiche sigillate, bracci di montaggio in ghisa e finitura a polvere UV-stabile per progetti comunali. La specifica richiedeva montaggio dell’ottica con guarnizione, integrazione del portalampada fotocellula e documentazione per qualificazione fotometrica e di sicurezza.
I primi pezzi sono stati testati IP e verificati fotometricamente, e i lotti di produzione sono stati consegnati con certificati dei materiali e registri di prova. L’OEM ha ottenuto le approvazioni comunali e ha riordinato per diversi progetti, aggiungendo una seconda taglia di custodia per illuminazione di area. Il programma ha dimostrato come il sigillo documentato e le prestazioni ottiche vincono i lavori per esterni guidati dalle specifiche.
L’OEM ha inoltre aggiunto una variante per illuminazione di area con una camera ottica più ampia, prodotta sulle stesse linee di lavorazione e sigillatura, e i documenti fotometrici accompagnano ogni ordine comunale nel fascicolo di qualificazione per le approvazioni dell’enel.
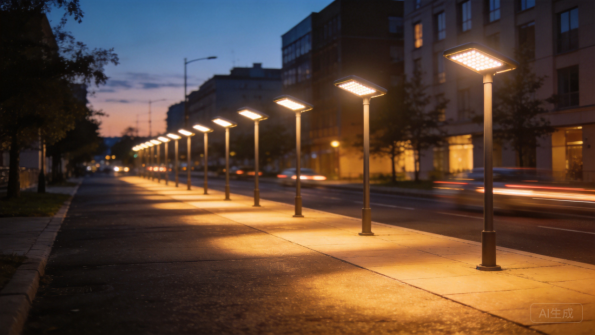
Figura 8: L’illuminazione stradale mette in servizio i corpi illuminanti per esterni in tutta la città.
Produttore High-Bay: Custodia Industriale
Un produttore di corpi illuminanti high-bay aveva bisogno di custodie industriali rotonde con alette dissipatrici di grandi dimensioni, coperture di accesso al driver e sistemi di montaggio a sospensione per applicazioni di magazzino. Il design prevedeva un corpo in alluminio fabbricato con un dissipatore di calore meccanizzato, dimensionato per schede LED ad alta potenza e driver standardizzati.
Il prototipo è stato testato termicamente a piena potenza, e la geometria delle alette è stata perfezionata prima della produzione. Lotti da 1.000 unità al mese sono stati spediti con canaline per la cavità del driver e coperture manutenibili, e il produttore ha standardizzato la custodia attraverso le varianti di potenza. Il programma ha dimostrato come i contenuti ingegneristici termici differenziano le custodie industriali.
L’accesso al driver è stato convalidato sul prototipo, e il design della copertura manutenibile è stato mantenuto su tutte le varianti di potenza.
Illuminazione Retail: Gamma a Pannello Decorativo
Un marchio di illuminazione retail aveva bisogno di una custodia per pannello soprapensile decorativa con finitura in alluminio spazzolato e profilo sottile, prodotta in brevi Serie con diverse opzioni di finitura. La custodia combinava una cornice in alluminio fabbricato, una camera ottica a illuminazione laterale e dettagli meccanizzati che corrispondevano all’immagine premium del marchio.
La coerenza della finitura è stata verificata tra i lotti, e la flessibilità delle lavorazioni in serie corte ha consentito al marchio di testare tre finiture prima di impegnarsi in produzione di volume. La gamma è stata lanciata attraverso i canali retail ed è stata ampliata con una seconda taglia. Il programma ha dimostrato come la flessibilità di fabbricazione supporti i marchi di illuminazione guidati dal design.
Il brand ha successivamente aggiunto un’opzione anodizzata nera per progetti architettonici utilizzando la stessa geometria dell’alloggiamento, e le produzioni in piccola serie hanno permesso di testare la risposta del mercato prima di impegnarsi in volumi, in linea con la sua strategia di lancio.
Sintesi e Prossimi Passi
Punti Chiave
La produzione di alloggiamenti per corpi illuminanti a LED è una disciplina che richiede competenze termiche, ottiche e sigillanti, e va ben oltre la semplice lavorazione della lamiera. La scelta del materiale condiziona prestazioni e costi, dall’alluminio estruso per i dissipatori di calore all’acciaio rivestito per le strutture d’interni, e finiture, coperture e guarnizioni devono essere specificate in base all’ambiente in cui opera il corpo illuminante. Le maggiori difficoltà produttive si concentrano nella progettazione dei dissipatori, nella precisione di lavorazione e nel montaggio sigillato, ovvero esattamente là dove i produttori esperti distinguono la propria offerta.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in due-quattro settimane, matrici per estrusione in quattrootto settimane e produzione in trecinque settimane per lotto. La condivisione delle previsioni e la pianificazione delle consegne scalari mantengono i programmi di lancio nei tempi. I clienti che definiscono materiali, target termici e requisiti di certificazione prima del preventivo avranno programmi più fluidi rispetto a coloro che scoprono i requisiti al primo test fotometrico.
Perché XHX Metal
XHX Metal è un produttore di lamiere di proprietà privata a Dongguan, Cina, con uno stabilimento di 2.000 metri quadri, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione della qualità ISO 9001:2015 con certificazioni CE e SGS e produce involucri personalizzati, pannelli, cabinet e parti fresate per clienti esportatori, con imballaggio progettato per il trasporto via mare. Taglio laser, piegatrici CNC, saldatura TIG e MIG e partner per finiture coprono il lato di fabbricazione degli involucri per apparecchi d’illuminazione.
L’azienda supporta gli acquirenti dalla revisione del design fino alla produzione, fornisce relazioni di collaudo del primo pezzo e certificati dei materiali, e coordina anodizzazione, rivestimento e verifica dimensionale quando richiesto. Per i programmi di produzione di telai per apparecchiature di illuminazione a LED, gli acquirenti possono consultare i servizi di lavorazione della lamiera e le pagine dei prodotti, e il team strutturerà preventivi, documentazione qualitativa e programmi di consegna in base alle esigenze del programma.
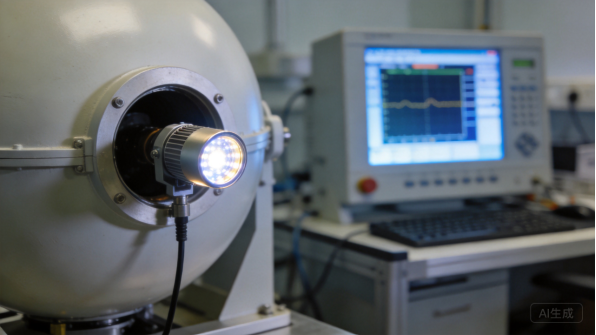
Figura 9: il test con sfera integratrice verifica le prestazioni ottiche dell’apparecchio illuminante finito.
Come iniziare il proprio progetto
Iniziare da un file STEP o STP e da un disegno che specifica materiale, obiettivo termico, finitura, quantità e requisiti di certificazione. Se il progetto non è ancora definitivo, inviare foto o schizzi dell’illuminario, della scheda LED e del driver previsti, la potenza in watt e l’ambiente di utilizzo, oltre al volume annuo; il team ingegneristico suggerirà poi una soluzione fabbricabile e pronta per la certificazione. Il percorso tipico prevede: revisione ingegneristica, preventivo, prototipo, ispezione del primo pezzo, produzione e spedizione, con comunicazione chiara a ogni traguardo.
Per discutere un programma di custodie per illuminari, contattare Barry al +86 13244963694 o all’indirizzo sales01@xinghaoxin.com, oppure inviare il proprio progetto tramite il sito web di XHX Metal. Con requisiti chiari e il partner giusto, una famiglia di custodie per LED passa dal disegno alla produzione in settimane, garantendo prestazioni termiche, ottiche e di tenuta che superano i collaudi di qualifica.
Cosa chiedere a un fornitore
Prima di piazzare un ordine, porsi tre domande al fornitore: con quali profilati in alluminio e finiture lavora regolarmente; come verifica la lavorazione delle alette di raffreddamento e la tenuta sui primi pezzi prodotti; e quale documentazione termica, IP e fotometrica può coordinare. Le risposte rivelano se il laboratorio tratta le custodie come prodotti dell’illuminazione o come semplici scatole metalliche.
Confermare inoltre l’esperienza nella costruzione di filiere per estrusione, nel progetto delle cavità per il driver e nell’imballaggio per l’esportazione, perché questi dettagli decidono se un illuminario supera i collaudi e viene spedito in perfette condizioni. Un fornitore che inserisce metodi di prova e criteri di accettazione nel preventivo dimostra di considerare la qualità parte integrante del prodotto; è il partner con cui vale la pena sviluppare una linea di illuminazione.