Die Fertigung von Gehäusen für LED-Leuchten ist die Disziplin hinter den Aluminiumschalen, Kühlkörpern und versiegelten Gehäusen, die LED-Platinen in zuverlässige Leuchten verwandeln. Im Gegensatz zu einer einfachen Blechdose muss ein Leuchtengehäuse die Wärme managen, damit die LEDs zehntausende Stunden hell bleiben, Treiber und Optik vor Staub und Feuchtigkeit schützen und die Designsprache des Produkts tragen. Programme wie DLC und ENERGY STAR bestimmen, was der Markt von gewerblichen und Outdoor-Leuchten erwartet, und IES Leuchtennormen geben vor, wie sie angewandt werden.
Dieser Leitfaden folgt dem vollständigen Weg eines individuellen LED-Leuchtengehäuseprogramms in sieben Schritten: dem Produkt und seinen Gehäusefamilien, den Anwendungen, die jede bedient, der Materialauswahl, der Produktionskomplexität, den Lieferzeiten, vergangenen Fallstudien und einer praxisnahen Zusammenfassung. Egal, ob Sie eine Lichtmarke sind, die eine neue Familie lanciert, ein Outdoor-Leuchten-OEM, der Straßen- und Flächenbeleuchtung beliefert, oder ein Hersteller, der von Komponenten zu fertigen Gehäusen übergeht – die Informationen hier helfen Ihnen, einen Fertiger zu briefen, realistische Zeitpläne zu planen und die thermischen und Dichtigkeitsprobleme zu vermeiden, die die Lebensdauer von Leuchten verkürzen.
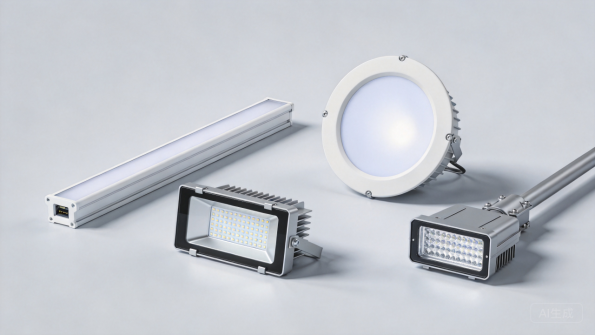
Abbildung 1: Eine Familie von LED-Leuchtengehäusen in Aluminium mit Pulverlackierungen.
Das Produkt: Was sind LED-Leuchtengehäuse
Leuchtentypen und Gehäusefamilien
LED-Leuchten gibt es in mehreren Gehäusefamilien, jede mit ihrem eigenen Formfaktor. Lineare Batten- und Einbauleuchten verwenden lang gestreckte Aluminiumkörper, die LED-Platinen unter einem Diffusor tragen, Panelleuchten verwenden flache quadratische oder runde Gehäuse mit randseitig oder direkt beleuchteter Optik, und Flutlicht- sowie Hallenleuchten verwenden Druckguss- oder geschweißte Gehäuse mit sichtbaren Kühlkörperfins. Straßen- und Flächenleuchten fügen ein Kopfgehäuse, einen Montagearm und eine versiegelte Optikkammer hinzu.
Jede Familie vereint dieselben drei Kernaufgaben: die Optik tragen, die Wärme von den LEDs abführen und die Elektronik vor Umwelteinflüssen schützen. Die Fertigung von LED-Leuchtengehäusen umfasst alle dieser Familien, und ein Betreiber, der Extrusion, Bearbeitung, Blechumformung und Montage beherrscht, kann ein komplettes Gehäuse an einen Beleuchtung-OEM liefern. Das Gehäuse ist das Skelett des Produkts, daher zeigt sich seine Designqualität in jeder Leuchte, die die Fertigungslinie verlässt.
Kernkomponenten und ihre Funktionen
Die Kernkomponenten sind das Gehäusegehäuse, die Wärmesenke, die Endkappen oder Abdeckungen, das optische Fenster und das Dichtungssystem. Das Gehäuse definiert die Form der Leuchte und trägt die LED-Platine, die Wärmesenke leitet die Übergangswärme an die Außenluft ab, und die Endkappen verschließen den Hohlraum und tragen Kabeleinführungen oder Anschlussstücke. Das optische Fenster, üblicherweise ein Polycarbonat-Diffusor oder eine Glas- oder Acryllinse, lässt Licht durch und schützt gleichzeitig die LEDs.
Im Inneren beherbergt die Steuergerätekammer das Netzteil und die Verkabelung, getrennt von der LED-Kammer, in der die Dichtungs- und Wärmemanagement-Anforderungen unterschiedlich sind. Dichtungen, Kabeleinführungen und Montagehalterungen vervollständigen den Zusammenbau. Jede Komponente ist ein Passpunkt, und das Gehäusedesign muss Toleranzen einhalten, damit das Steuergerät einrastet, die Dichtung verdichtet wird und die Leuchte ohne Vor-Ort-Modifikation montiert werden kann.
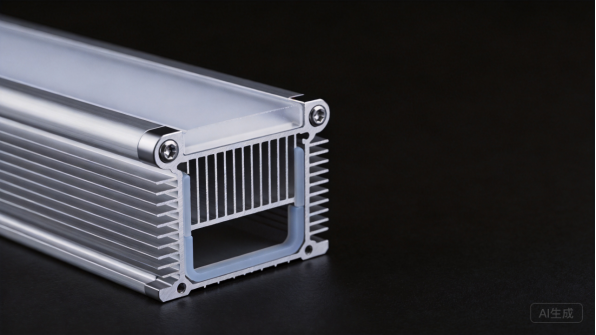
Abbildung 2: Gehäusedetails umfassen Kühlrippen, Endkappen, Diffusoren und Dichtungsringe.
Konstruktive Treiber: Thermisch, Optisch und Abdichtung
Drei Konstruktionsfaktoren bestimmen das Engineering von Leuchtengehäusen: Thermomanagement, optische Leistung und Umweltdichtheit. Die LED-Übergangstemperatur bestimmt Lichtleistung und Lebensdauer, daher wird der Wärmepfad von der Platine durch das Gehäuse in die Umgebungsluft unter Berücksichtigung von Rippenfläche, Materialleitfähigkeit und Luftströmung ausgelegt. Die optische Leistung hängt von der Position und Planheit der LED-Platine und des Fensters ab, was die Montageto-leranzen vorgibt.
Die Abdichtung bestimmt, wo die Leuchte eingesetzt werden kann. Innenleuchten benötigen Grundschutz gegen Staub, während Außenleuchten und Leuchten für feuchte Standorte dichtungsbzw. Kabeleinführungs-Kammern benötigen, die über Jahre hinweg Witterungswasser zurückhalten. UL und andere Organisationen bewerten Leuchtensicherheit und Umweltleistung, und die Gehäusekonstruktion muss das rated der Leuchte unterstützen. Diese Konstruktionsfaktoren werden beim Angebot festgelegt, nicht beim ersten Prototyp entdeckt.
Anpassung in der LED-Leuchtengehäuse-Fertigung
Individuelle LED-Leuchtengehäuse-Fertigung existiert, weil jede Marke ihren eigenen Formfaktor, ihre eigene Leistung und ihr eigenes Finish benötigt. Kunden passen Gehäuselängen, Wärmesenkenprofile, Endkappenstile, Steuergeräte-Kammerlayouts, Montagesysteme und Farben an, und sie erwarten, dass das Gehäuse mit ihren optischen Komponenten und Steuergeräten zusammenpasst. Die kundenspezifische Fertigung unterstützt auch Produktfamilien: Ein Extrusionsprofil kann mehrere Längen und optische Varianten von einer einzigen Fertigungsplattform tragen.
Die Anpassung umfasst Konformitätsdetails wie Kabeldurchführungen, Zugentlastungen und Erdungspunkte, die von Zertifizierungsstellen geprüft werden. NEMA sowie verwandte Normen geben den Gehäuseaufbau für Außen- und Industrieleuchten vor, und Käufer fordern zunehmend dokumentierte Materialien und Prüfnachweise. Ein Hersteller, der Materialzertifikate und konsistente Chargenqualität liefern kann, verschafft Beleuchtungsmarken die Unterlagen, die sie für UL-, DLC- und ENERGY STAR-Programme benötigen.
Anwendungsfälle und Anwendungen
Gewerbe- und Bürobeleuchtung
Die Gewerbe- und Bürobeleuchtung ist der größte Markt für Linearleuchten und Panelleuchten. Büros, Einzelhandelsgeschäfte und Schulen setzen auf Einbauleuchten und Aufbauleuchten mit schlanken, profilarmen Gehäusen, die sich in Decken integrieren lassen; das Gehäuse muss hoch effiziente Optik und Treiber unterstützen und gleichzeitig über Jahrzehnte Betrieb gut aussehen. DLC -Zulassung und ENERGY STAR -Auszeichnungen sind auf diesem Markt gängige Anforderungen und hängen teilweise von der thermischen und optischen Leistungsfähigkeit ab, die das Gehäuse ermöglicht.
Für Beleuchtungsmarken belohnen gewerbliche Programme konstante Qualität und kurze Lieferzeiten. Gehäuse werden in großen Stückzahlen im Rahmen von Produktstarts bestellt, und die Gehäusefamilie muss mit standardisierten Treibern und Optiken montierbar sein, sodass die Produktion nicht pro Auftrag neu ausgelegt werden muss. Die Fertigung von Gehäusen für LED-Leuchten bedient dieses Volumen mit wiederholbaren Extrusions-, Bearbeitungs- und Montageprozessen, und Marken, die Familien schnell auf den Markt bringen, erschließen Einzelhandels- und Fachplanungskanäle.
Außen- und Straßenbeleuchtung
Außen- und Straßenbeleuchtung verwendet Leuchten, die für Wetterbeständigkeit, Vandalismusschutz und Dauerbetrieb ausgelegt sind: Straßenlaterneinsätze, Flächenleuchten, Flutlichtstrahler und Wandleuchten. Die Gehäuse sind gegen Regen und Staub versiegelt, korrosions- und UV-beständig und so konstruiert, dass die Lichtkammer über Jahre sauber bleibt. Druckguss- und gefertigte Aluminiumgehäuse mit versiegelten Linsen sind die Standardausführung, und Montageschenkel sowie Fotowiderstandssockel sind in die Gehäusekonstruktion integriert.
Programme für den Außenbereich folgen kommunalen undversorgungsunternehmerischen Spezifikationen, und die Gehäuse müssen Leistungs- und photometrische Anforderungen erfüllen, die in einem photometrischen Labor nachgewiesen werden. IES veröffentlicht Test- und Anwendungshinweise, die von Fachplanern genutzt werden, und Käufer benötigen Dokumentation, die die Projektgenehmigung unterstützt. Für Hersteller sind Außenprogramme Geschäfts-Wiederholungen mit langen Produktlebenszyklen, was robustes Design und dokumentierte Qualität belohnt.
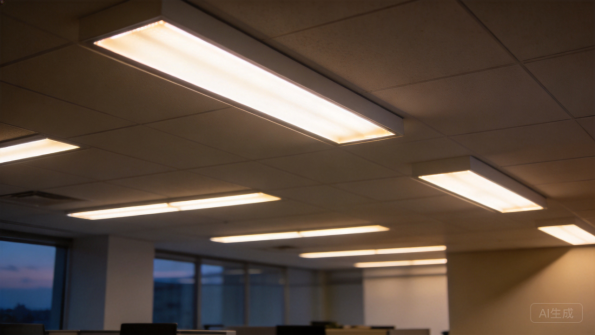
Einbau-lineare Leuchten bringen hergestellte Gehäuse in die Gebäudeumgebung.
Industrielle und Hallenbeleuchtung
Industrielle und Hallenbeleuchtung versorgt Lagerhallen, Fabriken und Sporthallen mit Leuchten, die hoch über dem Arbeitsbereich montiert sind. Diese Gehäuse benötigen effiziente Wärmeableitung für Hochleistungs-LED-Platinen, robuste Konstruktion für Vibration und Staub sowie Montagesysteme, die sicher in der Höhe aufgehängt werden. Lineare High-Bay- und runde UFO-artige Leuchten sind die beiden dominierenden Formen, und beide verwenden extrudierte oder druckgegossene Aluminiumgehäuse mit großen Lamellenflächen.
Industrielle Programme schätzen Zuverlässigkeit und Servicefreundlichkeit. Gehäuse, die standardisierte Treiber und Optik akzeptieren, ermöglichen es Einrichtungen, Leuchten ohne Ersatz des gesamten Leuchtkörpers zu warten, und das Gehäusedesign muss den Zugang zu den Treibern durch eine servicefreundliche Abdeckung ermöglichen. Für Hersteller bietet Industrielle Beleuchtung moderate Volumen und starke Wiederholungsanforderungen, und der thermische Designinhalt unterscheidet sich von handelsüblichen Gehäusen.
Einzelhandel, Gastronomie und Dekoratives Licht
Bei der Herstellung von LED-Leuchtengehäusen verwendet Einzelhandel, Gastronomie und dekorative Beleuchtung Gehäuse, bei denen das Erscheinungsbild genauso wichtig ist wie die Leistung: Schienenköpfe, Pendelleuchten, Wandleuchten und dekorative lineare Leuchten, die die Designsprache der Marke tragen. Diese Gehäuse verwenden kleinere Extrusionen, maschinell bearbeitete Details und Oberflächenbehandlungen, die von gebürstetem Aluminium bis hin zu individuellen Pulverbeschichtungen reichen, und sie werden in kürzeren Serien mit mehr Vielfalt produziert als kommerzielle Produkte.
Für diese Programme entscheiden Oberflächenkonsistenz und Detailqualität darüber, ob das Produkt hochwertig aussieht. Eloxal- und Pulverbeschichtungen müssen über Chargen hinweg übereinstimmen, und sichtbare Fugen, Befestigungselemente und Kabeldurchführungen sind sauber ausgeführt. Für Hersteller baut dekorative Beleuchtung Designfähigkeit und Markenbeziehungen auf, und die Kurzserienflexibilität von Extrusion und Maschinenbearbeitung passt zur Produktmischung.
Materialauswahl
Aluminium: Wärmeleiter und Gehäuse
Bei der Herstellung von LED-Leuchtengehäusen ist Aluminium das bestimmende Material von Leuchteng Gehäusen, weil es Leichtbau, Korrosionsbeständigkeit und ausgezeichnete Wärmeleitfähigkeit kombiniert. Extrudierte Profile bilden die Gehäuse und Wärmeleiter von linearen und High-Bay-Leuchten, druckgegossene Gehäuse dienen Flutlichtern und Straßenlaternenköpfen, und gefertigtes Aluminiumblech trägt Paneele und Abdeckungen. Legierungsauswahl, typischerweise 6063 für Extrusionen und A380 für Druckguss, balanciert Leitfähigkeit, Verformbarkeit und Kosten. AZoMaterials führen Legierungseigenschaften zum Vergleich auf.
Der Kühlkörper ist der Bereich, in dem die Materialwahl am deutlichsten sichtbar wird: Die Lamellengeometrie und der Querschnitt bestimmen, wie viel Wärme das Gehäuse an die Luft ableitet, und die Extrusion ist auf die thermische Belastung der LED-Leiterplatte ausgelegt. Das Eloxieren verbessert die Oberflächenhärte und Korrosionsbeständigkeit bei gleichzeitiger Beibehaltung der Wärmeleitfähigkeit, und MatWeb’s Materialdatenbank verzeichnet die thermischen und mechanischen Eigenschaften, die Ingenieure bei der Gehäusedesign verwenden. Aluminium ist zwar kostspieliger als Stahl pro Kilogramm, aber seine wärmetechnische Rolle macht es zum Standard für LED-Gehäuse.
Stahlgehäuse und beschichtete Ausführungen
Stahl kommt in Leuchtengehäusen zum Einsatz, wenn die Kosten eine Rolle spielen und die thermischen Anforderungen geringer sind: Einbaukörper von Flutlichtleuchten, Rahmen von Panel-Lichtern, Aufputzkästen und Befestigungszubehör. Kaltgewalzter Stahl mit Pulverbeschichtung bildet robuste, kostengünstige Gehäuse für Innenleuchten, und verzinkter Stahl dient für Halterungen und Außenbefestigungen. Stahl leitet Wärme nicht so gut wie Aluminium, daher wird er dort, wo Kühlung erforderlich ist, mit Aluminiumkühlkörpern kombiniert.
Bei Stahlgehäusen übernimmt die Beschichtung die Umweltschutzfunktion. Pulverbeschichtung, die elektrostatisch aufgetragen und im Ofen ausgehärtet wird, bildet einen widerstandsfähigen 60 bis 80 Mikrometer dicken Film, und das Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung. Die Beschichtungsleistung wird mit Normen überprüft, die von ASTM Internationalherausgegeben werden, einschließlich Salznebel- und Haftfestigkeitstests, die für Produkte im Außenbereich und in feuchten Umgebungen von Bedeutung sind.
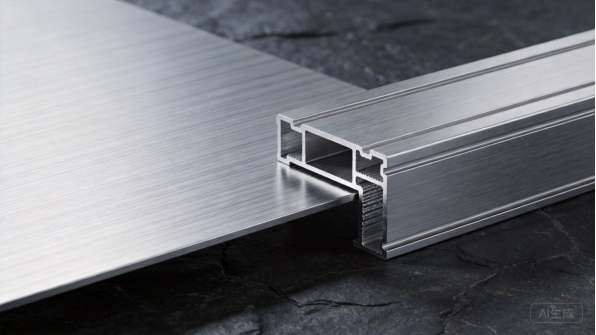
Abbildung 4: Gebürstetes Aluminium, extrudierte Profile und Druckguss-Ecken definieren die Materialsprache der Leuchte.
Diffusoren, Linsen und Dichtungen
Das optische Fenster und das Dichtsystem vervollständigen das Gehäuse. Polycarbonat-Diffusoren sind das häufigste Fenstermaterial: Sie lassen Licht durch, sind schlagzäh und leicht zu formen, während Acryl-Linsen eine höhere_transparente_ Klarheit bieten und Glas für High-End- und Hochtemperaturanwendungen dient. Das Fenster wird mit Dichtungen oder Klebesystemen montiert, die die optische Kammer abdichten, und seine Passform sowie Ebenheit beeinflussen sowohl die Lichtverteilung als auch den Schutz vor Eindringen von Fremdkörpern und Wasser.
Dichtungen werden nach Kompressibilität, Temperaturbereich und UV-Beständigkeit ausgewählt: Silikon und EPDM eignen sich für Außenleuchten, während geschlossenzelliger Schaum für Innenräume geeignet ist. Kabelverschraubungen und Zugentlastungen schützen den Leitungsdurchtritt, und ihre IP-Bewertung muss mit der Angabe der Leuchte übereinstimmen. Die Materialverträglichkeit an den Stellen für Fenster, Dichtung und Verschraubung ist eine Konstruktionsverantwortung, die entscheidet, ob eine Leuchte ihre Bewertung über Jahre hinweg beibehält.
Oberflächen: Elanieren und Pulverbeschichten
Die Oberfläche bestimmt das Erscheinungsbild des Leuchtmittels und seine Außenbeständigkeit. Elanieren ist der Standard für Aluminium: Es härtet die Oberfläche, widersteht Korrosion und Kratzern und nimmt klare, silberne und schwarze Finishes an, die Lighting-Brands bevorzugen. Pulverbeschichten fügt Farbe und Textur für Aluminium und Stahl hinzu und unterstützt die RAL- und Pantone-Anpassung, die das Produktdesign erfordert.
Die Finish-Auswahl folgt der Anwendung. Innenleuchten verwenden architektonische Farben und Texturen, während Produkte für den Außenbereich UV-stabile Pulver und korrosionsgetestete Beschichtungen benötigen. SSINA und verwandte Referenzen leiten die Auswahl von Edelstahl-Befestigungsteilen, und Käufer sollten das Oberflächen-System und dessen Prüfgrundlage im Angebot spezifizieren. Ein zu spät spezifiziertes Finish ist die häufigste Ursache für Farbabweichungen und Garantieansprüche in Lighting-Programmen.
Produktions-Schwierigkeit
Extrusion, Bearbeitung und Kühlkörper-Design
Die Fertigung von Gehäusen für LED-Leuchten beginnt mit dem Aluminium-Profil: Extrusionen werden für die Wärmebelastung ausgelegt, dann geschnitten, gebohrt und bearbeitet, um LED-Platinen, Treiber und Endkappen aufzunehmen. CNC-Bearbeitung erzeugt die Montageflächen, Treiber-Taschen und Kabel-einführungen mit den Toleranzen, von denen die optische Ausrichtung abhängt, und die Bearbeitungsstufe ist der Punkt, an dem die Präzision des Gehäuses festgelegt wird. Bei XHX Metal laufen präzise CNC-Bearbeitung und Fertigung unter einem Dach, was die Gehäusengeometrie unter Kontrolle hält.
Kühlkörper-Design ist eine ingenieurtechnische Aufgabe, nicht nur eine Form: Rippenabstand, -tiefe und -querschnitt bestimmen Luftstrom und Kühlung, und das Profil muss an der Extrusionspresse herstellbar und in der Produktion bearbeitbar sein. Engineers Edge veröffentlicht mechanische Design-Referenzen, die in Gehäuse- und Wärme-manage-ment-Arbeiten verwendet werden, und Musterteile werden vor Serienproduktion maschinell bearbeitet und gegenüber der Zeichnung geprüft. Die Extrusions- und Bearbeitungsstufe entscheidet, ob das Leuchtmittel kühl bleibt und sich sauber montieren lässt.
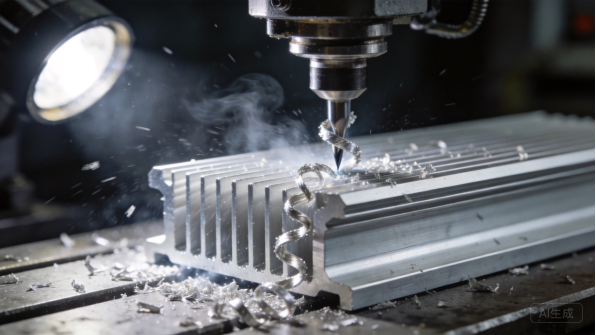
Abbildung 5: CNC-Bearbeitung schneidet Kühlkörper-Profile und Montageflächen auf Präzision.
Biegen, Umformen und Montage
Gefertigte Aluminium- und Stahlteile fügen Struktur und Befestigung zum extrudierten Körper hinzu: Halterungen, Abdeckungen, Rahmen und Mont agearme werden geschnitten, gebogen und geschweißt mit Toleranz. Federung des Biege-rückstellens wird in den Programmen kompensiert, und Schweißwärme-eintrag wird kontrolliert, um Verzug an dünnen Profilen zu vermeiden. TWI Global bietet technische Anleitung zum Schweißen von Aluminium und Stahl, und Vorrichtungen halten Teile an der Geometrie, während Schweißnähte abkühlen.
Die Montage bringt das Gehäuse zusammen: Endkappen werden angebracht, Dichtungen installiert, Treiber und Verdrahtung verlegt und das optische Fenster montiert. Die Treibermontage ist ein Qualitätspunkt, da Verdrahtung, Zugentlastung und Wärmekontakt die Zuverlässigkeit beeinflussen, und der Montageprozess wird mit Drehmoment- und Ausrichtungsprüfungen dokumentiert. Für Beleuchtungs-OEMs, die in-house montieren, liefert der Fertiger maschinell bearbeitete und fertiggestellte Gehäuse bereit für deren Linie.
Dichtung, IP-Klassen und Treiberintegration
Bei der Dichtung wird entschieden, ob Außenleuchten bestehen oder scheitern. Die optische Kammer und der Treiberkasten werden mit Dichtungen, Klebesystemen und Kabeldurchführungen abgedichtet, und die Montage muss die Einstufungstests bestehen, die die IP-Klasse absichern. Dichtungsdruck, Befestigungsdrehmoment und Oberflächenebenheit werden bei der Montage kontrolliert, und repräsentative Einheiten werden auf Wasser- und Staubdichtheit getestet, um die Klasse zu bestätigen.
Die Treiberintegration ist Teil des Gehäusedesigns: Der Kasten muss den Treiber aufnehmen, ihn ausreichend kühlen und Wartungszugang ermöglichen, während die Verdrahtung durch Zugentlastungen führt, ohne zu scheuern. UL und ähnliche Prüfungen überprüfen diese Details, und die Dokumentation von Materialien und Montage unterstützt die Zertifizierung. Ein Fertiger, der Dichtung und Treiberintegration als Ingenieurleistung und nicht als Montageselbstverständnis behandelt, liefert zuverlässig normierte Leuchten.
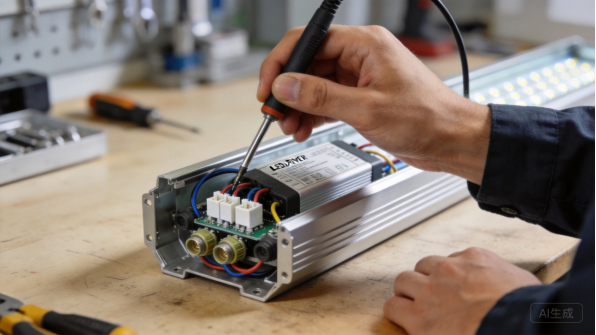
Abbildung 6: Treiber- und Verdrahtungsinstallation vervollständigt das abgedichtete Leuchtengehäuse.
Qualitätskontrolle und photometrische Überprüfung
Die Qualitätskontrolle von Leuchten kombiniert Maßprüfung mit Leistungsüberprüfung. Erstartikel werden gemäß Zeichnung inspiziert, wobei Montageflächen, Kabeldurchführungsbohrungen und Dichtkanäle überprüft werden, und Produktionschargen folgen einem Steuerplan mit Stichproben. Beschichtungsstärke, Dichtpassung und Montageausrichtung werden an definierten Punkten geprüft, und abgedichtete Einheiten werden gegen die IP-Klasse getestet.
Die photometrische Überprüfung ist der lichttechnische Schritt: Leuchten werden in einer Integrationskugel oder Goniophotometer gemessen, um Lichtstrom, Verteilung und Farbe zu bestätigen, und die optische Ausrichtung des Gehäuses zeigt sich in diesen Ergebnissen. IES Prüfverfahren und Programme wie DLC verwenden diese Daten, und Käufer benötigen dokumentierte Leistungen für die Qualifikation. Ein Fertiger, der optische Prüfungen koordiniert, verschafft Beleuchtungsmarken die Nachweise, die sie für Marktzulassungen benötigen.
Produktionslieferzeiten
RFQ, Technikbewertung und Prototypen
Ein Fertigungsprogramm für Gehäuse von LED-Leuchten beginnt mit einer Angebotsanfrage: Zeichnungen oder Produkt specifications, Material, Oberfläche, Mengen und Zieltermine. Das Engineering-Team des Herstellers prüft die konstruktionsfertige Auslegung (DFM), überprüft die Extrudierbarkeit, Bearbeitungszugänglichkeit, Dichtheit und Reihenfolge der Montage und erstattet innerhalb eines bis drei Geschäftstage einen Angebotsvorschlag mit Anmerkungen. Prototypen werden in der Regel innerhalb von zehn bis zwanzig Geschäftstagen geliefert, da Extrusionswerkzeuge und Bear beitungsprogramme erstellt werden müssen.
Der Prototyp ist der Punkt, an dem thermische und optische Annahmen validiert werden: Das Gehäuse wird mit der tatsächlichen LED-Leiterplatte und dem Treiber montiert, das Fenster eingesetzt und die Dichtung geprüft. Die Rückmeldung zum Prototyp sollte Passgenauigkeitsnotizen und vorgeschlagene Zeichnungsänderungen enthalten. Bei Lichtprogrammen lohnt sich ein vollständig montiertes Muster mit Optik und Treiber – und nicht nur das Gehäuse – die Kosten, weil es bestätigt, dass das Gehäuse funktioniert, bevor die Produktionswerkzeuge freigegeben werden.
Eine frühe Mustergenehmigung festigt außerdem die Oberflächenbehandlung und die Anordnung der Treiberkammer, bevor die Extrusionswerkzeuge finalisiert werden, was kostspielige Werkzeugänderungen vermeidet.
Werkzeug- und Prozessvorbereitung
Extrudierte Gehäus e benötigen Extrusionswerkzeuge, die vier bis acht Wochen Werkzeugvorlaufzeit und eine Werkzeuginvestition bedeuten, die sich durch das Volumen amortisiert. Die Werkzeugauslegung ist kritisch, da das Profil den Kühlkörper, die Befestigung der LED-Leiterplatte und das Erscheinungsbild des Produkts definiert, und Werkzeugprobeläufe liefern die ersten Muster zur Genehmigung. Bearbeitete Blechteile können bereits mit Laser- und Biegeprozessen starten, während das Werkzeug gefertigt wird, was das Gesamtprogramm beschleunigt.
Die über das Werkzeug hinaus relevante Vorb ereitung ist die Prozesswerkzeugausstattung: Bearbeitungsvorrichtungen, Schweißjigs, Dichtvorrichtungen und Prüflehren für kritische Maße. Der Aufbau dieser Ausstattung erfordert in der Regel ein bis zwei Wochen. Käufer sollten mit einem Kostenvergleich zwischen Extrusion und Blechfertigung rechnen, weil Programme mit niedrigeren Stückzahlen oft besser durch Biegen und Formen bedient sind als durch ein dediziertes Werkzeug.
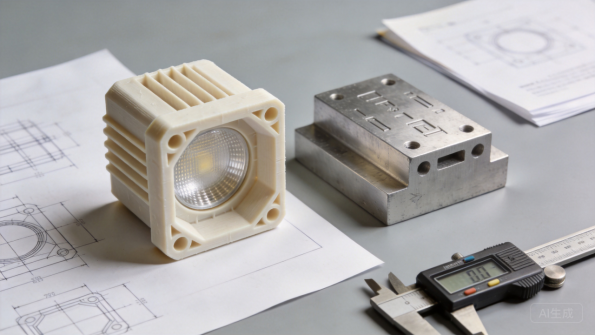
Abbildung 7: Prototypenmuster validieren die Gehäusegeometrie vor der Freigabe der Produktionswerkzeuge.
Produktionschargen und Mengensteuerung
Bei der Fertigung von LED-Leuchtgehäusen liegen die typischen Lieferzeiten für Chargen von einigen hundert bis zu mehreren zehntausend Gehäusen bei 20 bis 35 Geschäftstagen, wobei Anodisieren, Beschichten und Montage einen großen Anteil dieser Zeit in Anspruch nehmen. Lichtprodukteinführungen werden häufig an Messetermine und Zeitpläne von Versorgungsprogramm en angepasst, weshalb Hersteller die Produktion an diese Termine ausrichten.
Die gemeinsame Nutzung von Prognosen hält die Lieferzeiten stabil. Wenn Marken laufende Prognosen teilen, reserviert die Fabrik Extrusionskapazität und Beschichtungskapazitäten und bestellt langfristig beschaffbare Materialien wie bestimmte Legierungen oder Sonderfarben im Voraus. Standard-6063-Profile liegen normalerweise auf Lager, während Spezialwerkzeuge und Oberflächenbehandlungen die Lieferzeit verlängern. Ein klarer Zeitplan mit Meilenstein-Daten macht Engpässe sichtbar, bevor sie eine verpasste Markteinführung bedeuten.
Verpackung, Logistik und Dokumentation
Gehäuse für Leuchten werden in produktspezifischer Verpackung versendet: bearbeitete Oberflächen werden umwickelt, beschichtete Teile durch Schaumstoff getrennt, und Glas- oder Polycarbonat-Scheiben mit Kantenschutz verpackt. Exportsendungen nutzen roschschützende Folie oder VCI-Folie gegen Kondenswasser im Container. Der Hersteller sollte Kartongrößen, Bruttogewicht und Beilade-Fotos für die Frachtplannung bereitstellen.
Jede Sendung wird von Dokumenten begleitet: Packlisten, Werkstoffzertifikate, Beschichtungszeugnisse sowie dimensionsbezogene oder Prüfunterlagen, sofern vereinbart. Käufer sollten den Dokumentationsumfang bereits im Angebot bestätigen, da UL-, DLC- und ENERGY STAR-Dateien davon abhängen. Die Kommunikation erfolgt nach klaren Meilensteinen mit Fotos in jeder Phase, sodass Lighting Brands den Fortschritt ohne Vor-Ort-Besuche verfolgen können.
Vergangene Fallstudien
Beleuchtungs-Marke: Familie linearer Batten-Leuchten
Eine Lighting Brand benötigte eine Familie von linearen Batten-Leuchtengehäusen in drei Längen: extrudierte Aluminiumkörper, einschnappbare Diffusoren und Treiberhalterungen, die auf ihre standardisierten Treiber abgestimmt waren. Das Engineering-Team entwickelte ein einziges Extrusionsprofil und drei Längenkonfigurationen, wobei Endkappen und Montageclips über die gesamte Familie hinweg gemeinsam genutzt wurden, um die Kosten zu kontrollieren.
Prototypen wurden mit den LED-Platinen und Treibern der Marke zusammengesetzt, und thermische Tests bestätigten, dass die Kühlrippen-Auslegung die junction temperature innerhalb des Zielwerts hielt. Produktionschargen von 5.000 Gehäusen pro Monat wurden mit bearbeiteten Oberflächen und eloxierten finishes ausgeliefert, und die Marke führte die Familie planmäßig ein. Das Programm zeigte, wie eine einzige Profilplattform eine vollständige Produktpalette abdeckt, und belegte, dass die Fertigung von LED-Leuchtengehäusen eine ganze Familie skalieren kann, ohne werkzeugspezifische Lösungen pro Modell.
Die Marke hält die Familie heute in zwei Distributionslagern vor und bestellt monatlich bedarfsgerecht nach. Die Plattform wurde später um eine zweite Wattage mit längerem Kühlkörper erweitert, während dieselben Endkappen und Clips weiter genutzt wurden.
Outdoor-OEM: Straßenlaterne-Gehäuse
Ein Hersteller von Außenleuchten-OEM benötigte Gehäusetöpfe für Straßenlaternen mit versiegelten optischen Kammern, Druckguss-Montagearmen und einer UV-beständigen Pulverbeschichtung für Kommunalarbeiten. Die Spezifikation erforderte eine dichtende Linsenmontage, Photocell-Sockel-Integration sowie Dokumentation für photometrische und Sicherheitsqualifikationen.
Die Erstmuster wurden IP-getestet und photometrisch verifiziert, Produktionschargen wurden mit Werkstoffzertifikaten und Prüfprotokollen geliefert. Der OEM erhielt kommunale Genehmigungen und bestellte für mehrere Projekte nach, wobei eine zweite Gehäusegröße für Flächenbeleuchtung hinzugefügt wurde. Das Programm zeigte, wie dokumentierte Dichtungen und optische Leistung projektspezifische Außenanwendungen erfolgreich machen.
Der OEM fügte zudem eine Variante für Flächenbeleuchtung mit einer breiteren optischen Kammer hinzu, die auf denselben Bearbeitungs- und Dichtlinien gefertigt wurde, und photometrische Unterlagen begleiten jede Kommunalbestellung in ihrer Qualifikationsdatei für Versorgergenehmigungen.
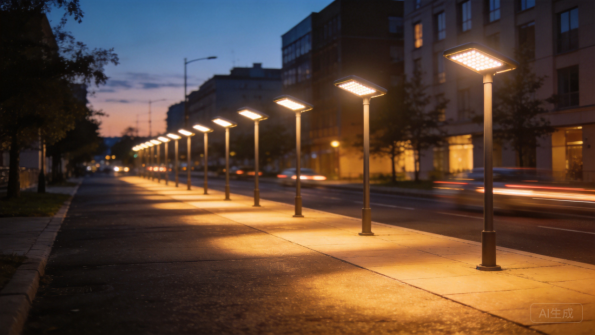
Abbildung 8: Straßenbeleuchtung bringt Außenleuchtengehäuse im gesamten Stadtgebiet zum Einsatz.
High-Bay-Hersteller: Industriegehäuse
Ein Hersteller von High-Bay-Leuchten benötigte runde Industriegehäuse mit großen Kühlrippen, Zugriffabdeckungen für den Treiber und Aufhängesystemen für Lageranwendungen. Das Design bestand aus einem gefertigten Aluminiumkörper mit einer bearbeiteten Kühlrippe, ausgelegt für Hochleistungs-LED-Platinen und standardisierte Treiber.
Der Prototyp wurde thermisch bei voller Leistung getestet, und die Rippengeometrie wurde vor der Produktion verfeinert. Serienchargen von 1.000 Einheiten pro Monat wurden mit Treiberhohlraum-Bearbeitung und wartbaren Abdeckungen ausgeliefert, und der Hersteller standardisierte das Gehäuse über alle Leistungsklassen hinweg. Das Programm demonstrierte, wie technische Wärmeleitungsaspekte Industriegehäuse differenzieren.
Der Treiberzugang wurde am Prototyp validiert, und das Design der wartbaren Abdeckung wurde für alle Leistungsklassen übernommen.
Einzelhandel-Beleuchtung: Dekorative Paneele
Eine Einzelhandelslichtmarke benötigte ein dekoratives Deckenpaneele-Gehäuse mit gebürsteter Aluminiumoberfläche und schlankem Profil, in kürzeren Losgrößen mit mehreren Oberflächenoptionen gefertigt. Das Gehäuse kombinierte einen gefertigten Aluminiumrahmen, eine seitlich beleuchtete optische Kammer sowie bearbeitete Details, die zum Premium-Look der Marke passten.
Die Oberflächenkonsistenz wurde über Chargen hinweg verifiziert, und die Flexibilität bei kurzen Losgrößen von Bearbeitung und Fertigung ermöglichte es der Marke, drei Oberflächen zu testen, bevor sie sich für die Serienproduktion entschied. Die Serie wurde im Einzelhandel eingeführt und mit einer zweiten Größe erweitert. Das Programm zeigte, wie Fertigungsflexibilität designorientierte Lighting-Marken unterstützt.
Die Marke fügte später eine schwarz eloxierte Option für Architekturprojekte hinzu, die das gleiche Gehäuse-Design verwendet, und kurze Produktionschargen ermöglichten es, die Marktreaktion zu testen, bevor sie in die Serienproduktion gehen, was ihrer Marktstrategie entspricht.
Zusammenfassung und nächste Schritte
Wichtigste Erkenntnisse
Die Herstellung von LED-Leuchten-Gehäusen ist eine thermisch, optisch und abdichtungstechnisch anspruchsvolle Disziplin, die über reine Blechverarbeitung hinausgeht. Die Materialwahl bestimmt Leistung und Kosten – von extrudiertem Aluminium für Kühlkörper bis zu beschichtetem Stahl für Innenrahmen –, und Oberflächen, Fenster und Dichtungen müssen an die Einsatzumgebung der Leuchte angepasst werden. Die Fertigungsschwierigkeiten liegen im Kühlkörperdesign, der maschinellen Präzision und der versiegelten Montage, genau dort unterscheidet sich erfahrenes Bearbeitungsteam.
Die Durchlaufzeiten folgen einem vorhersehbaren Weg: Ingenieurbewertung in Tagen, Prototypen in zwei bis vier Wochen, Extrusionswerkzeuge in vier bis acht Wochen und Produktion in drei bis fünf Wochen pro Charge. Der Austausch von Prognosen und die geplante gestaffelte Lieferung halten Launch-Programme im Zeitplan. Käufer, die Materialien, thermische Ziele und Zertifizierungsanforderungen vor der Angebotseinholung festlegen, haben reibungslosere Programme als diejenigen, die diese Anforderungen erst beim ersten photometrischen Test entdecken.
Warum XHX Metal
XHX Metal ist ein privat geführter Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert kundenspezifische Gehäuse, Panele, Schaltschränke und spanend gefertigte Teile für Exportkunden mit für Seefracht ausgelegter Verpackung. Laserschneiden, CNC-Abschermannieren, TIG- und MIG-Schweißen sowie Lackierungspartner decken die Fertigungsseite von Leuchtengehäusen ab.
Das Unternehmen unterstützt Käufer von der Entwurfsprüfung bis zur Produktion, erstellt Erstteilprüfberichte und Materialzertifikate und koordiniert bei Bedarf Eloxieren, Beschichten und dimensionsbezogene Verifizierung. Für LED-Leuchten-Gehäuse-Herstellungsprogramme können Käufer verwandte Blechbearbeitungsdienste und Produktpageseinsehen, und das Team wird Angebote, Qualitätsdokumentation und Lieferpläne strukturieren, um den Programm-Anforderungen gerecht zu werden.
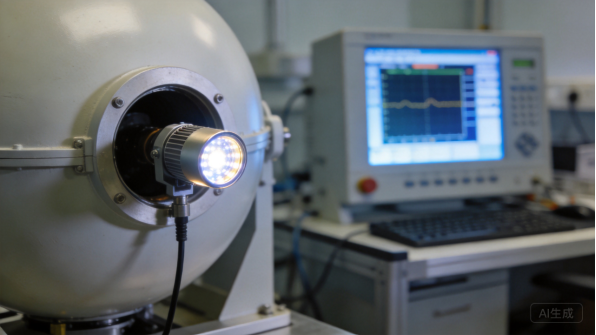
Abbildung 9: Integrating Sphere Testing überprüft die optische Leistung der fertigen Leuchte.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, thermisches Ziel, Oberfläche, Mengen und Zertifizierungsanforderungen angibt. Wenn das Design noch nicht finalisiert ist, senden Sie Fotos oder Skizzen der Leuchte, der LED-Leiterplatte und des Treibers, die Sie verwenden möchten, sowie die Leistungsaufnahme, die Einsatzumgebung und das jährliche Volumen. Das Engineering-Team wird dann ein fertigungsfähiges, normgerechtes Design empfehlen. Der übliche Ablauf umfasst: Engineering-Review, Angebot, Prototyp, Ersteilprüfung, Produktion und Versand, mit klarer Kommunikation bei jedem Meilenstein.
Um ein Programm für Leuchtengehäuse zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihr Design über die XHX Metal Website. Mit klaren Anforderungen und dem richtigen Partner kann eine LED-Gehäusereihe in wenigen Wochen von der Zeichnung in die Produktion überführt werden, mit thermischer, optischer und Dichtungsleistung, die die Qualifikation besteht.
Was Sie einen Hersteller fragen sollten
Fragen Sie vor der Bestellung den Hersteller nach drei Dingen: Mit welchen Aluminiumprofilen und Oberflächen er regelmäßig arbeitet, wie er die Bearbeitung von Kühlkörpern und die Dichtung bei Ersteilprüfungen verifiziert und welche thermischen, IP- und photometrischen Dokumentationen er koordinieren kann. Die Antworten zeigen, ob die Werkstatt Gehäuse als Beleuchtungsprodukte oder als einfache Metallkästen behandelt.
Bestätigen Sie zudem die Erfahrung mit Strangpresswerkzeugen, Treiber-Hohlraum-Konstruktion und Exportverpackung, da diese Details entscheiden, ob eine Leuchte qualifiziert wird und sauber versendet werden kann. Ein Hersteller, der Prüfverfahren und Akzeptanzkriterien im Angebot auflistet, behandelt Qualität als Teil des Produkts – und das ist der Partner, mit dem es sich lohnt, eine Beleuchtungsreihe aufzubauen.