La fabrication d’armoires pour équipements de piscine est la discipline du travail du tôle qui se cache derrière les armoires abritant les chauffageurs à gaz, pompes, filtres et systèmes de chloration au sel à côté des piscines résidentielles et commerciales. Ces armoires sont installées en extérieur toute l’année, exposées au soleil, à la pluie, à la chimie du chlore et à l’air salin, et doivent protéger les systèmes de combustion et électriques tout en offrant un look équipement soigné. Alliance Piscine & Bain à Jets normes et UL évaluations déterminent ce que l’industrie de la piscine attend de la construction des équipements.
Ce guide suit le parcours complet d’un programme d’armoires d’équipement pour piscine sur mesure en sept étapes : le produit et ses familles d’enceintes, les applications qu’elles desservent, le choix des matériaux, la complexité de production, les délais, des études de cas passées avec des données d’achat réalistes, et un résumé pratique. Que vous soyez un OEM de chauffageur de piscine lançant une nouvelle armoire, une marque d’équipement de spa à la recherche d’armoires, ou une entreprise de chloration concevant des boîtiers de contrôle, les informations fournies ici vous aideront à briefier un fabricant, planifier des calendriers réalistes et éviter les problèmes de corrosion et de sécurité qui surviennent sur le terrain.
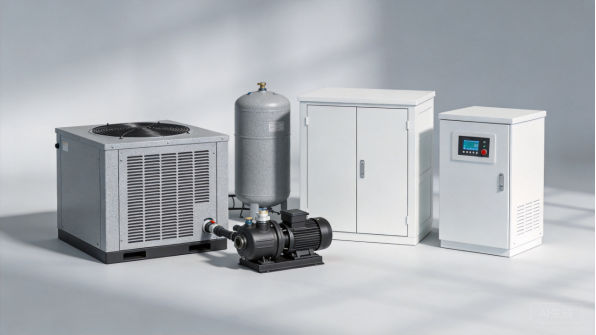
Figure 1 : Enceintes d’équipement pour piscines et spas en construction enduite et anticorrosion.
Le produit : Que sont les armoires d’équipement pour piscines
Familles d’enceintes et configurations
Les armoires d’équipement pour piscines se déclinent en plusieurs familles : armoires de chauffageur à gaz, armoires de pompe et filtre, enceintes de chloration au sel et de désinfection, et armoires d’équipement de spa. Les armoires de chauffageur à gaz entourent le brûleur et l’échangeur de chaleur avec un accès de maintenance, les armoires de pompe et filtre protègent les équipements de circulation contre les intempéries et les débris, et les enceintes de chloration au sel contiennent l’électronique et les connexions de cellule qui traitent l’eau.
Au sein de chaque famille, les enceintes varient selon la taille, l’usage et l’accès de maintenance. Une armoire de chauffageur résidentielle peut être une coque en acier formé avec accès par le dessus, tandis qu’une armoire de pompe commerciale peut être une plus grande armoire avec portes et ventilation adaptées à l’équipement. La fabrication d’armoires d’équipement pour piscines couvre toutes ces gammes, et un fabricant qui maîtrise le formage d’acier enduit, le travail de l’acier inoxydable et l’assemblage peut fournir la gamme complète aux OEM d’équipements de piscine.
Composants principaux et leurs rôles
Les composants principaux sont le corps de l’armoire, la porte de service ou le dessus, la zone du panneau de contrôle, la ventilation et la base de montage. Le corps renferme l’équipement et définit son exposition aux intempéries, la porte ou le dessus assure l’accès de maintenance au brûleur, à la pompe ou à la cellule, et la zone du panneau de contrôle loge l’électronique derrière un panneau protégé. La ventilation fournit l’air de combustion ou de refroidissement et gère la chaleur.
Les passages de câbles et de plomberie acheminent les raccordements à travers des ouvertures jointées, et la base surélève l’armoire au-dessus de l’eau et des débris du patio. Chaque composant constitue un point d’ajustement, et la conception de l’enceinte doit respecter les tolérances afin que les portes se ferment, que les panneaux s’alignent et que l’équipement s’installe sans forcer. La conception doit également permettre l’accès de maintenance, car un chauffe-eau ou une pompe difficile à entretenir défaillira sur le terrain.
Les dispositions de montage sur dalle et sur mur sont intégrées dans la base et le panneau arrière, et les entrées de plomberie et électriques sont positionnées pour correspondre aux connexions standard de l’équipement.
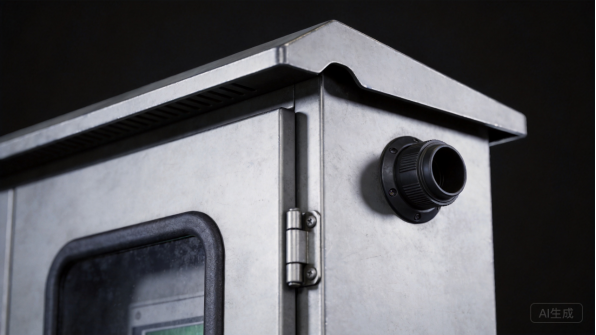
Figure 2 : Les détails de l’enceinte incluent les portes de service, les ouvertures de commande, les aérations et les passages de câbles.
Facteurs de conception : conditions météorologiques, sécurité et entretien
La conception des enceintes pour équipements de piscine est déterminée par l’exposition aux intempéries, la sécurité des équipements et l’accès de maintenance. Les enceintes sont soumises au soleil, à la pluie, à la neige, aux vapeurs de chlore et à l’air salin dans les zones côtières, d’où la sélection des matériaux et des revêtements en fonction de l’exposition à la corrosion du site, et l’installation de pare-pluie et de systèmes de drainage pour éloigner l’eau des ouvertures. American Galvanizers Association guidance and coating standards inform the corrosion specification.
La sécurité sépare les systèmes de combustion, électriques et hydrauliques, avec ventilation pour les appareils à gaz et mise à la terre pour les équipements électriques. UL evaluations cover heater and electrical safety, and Pool & Hot Tub Alliance standards guide equipment construction and installation. L’accès de maintenance garantit la maintenabilité de l’équipement, et ces facteurs de conception sont définis dès le devis afin que l’enceinte passe la certification et survive en milieu résidentiel.
L’enceinte est également conçue pour la maintenance saisonnière, avec des points de vidange accessibles et des panneaux amovibles permettant aux techniciens d’hivernaliser l’équipement sans démontage.
Personnalisation dans la fabrication d’enceintes pour équipements de piscine
La fabrication d’enceintes personnalisées pour équipements de piscine existe parce que chaque marque et modèle possède sa propre enveloppe et disposition d’accès pour la maintenance. Les acheteurs personnalisent les dimensions des armoires, l’accès par les portes et le dessus, les ouvertures du panneau de commande, la ventilation, les couleurs et le branding, et ils s’attendent à ce que le boîtier accueille leur appareil de chauffage, pompe ou contrôleur. La fabrication sur mesure prend également en charge les gammes de produits : une seule armoire peut convenir à plusieurs tailles d’équipement.
La personnalisation comprend les détails de conformité tels que l’espacement des ventilations, la mise à la terre, l’étiquetage et la documentation pour la certification de l’appareil. ANSI et les normes connexes orientent la conception, et les acheteurs demandent de plus en plus des matériaux documentés et des preuves d’essai. Un fabricator capable de fournir des certifications de matériaux et une qualité constante de lot offre aux équipementiers OEM de piscines le dossier dont ils ont besoin pour les approbations UL et la mise sur le marché.
Cas d’utilisation et applications
Piscines et spas résidentiels
Les piscines et spas résidentiels constituent le plus grand marché pour les boîtiers d’équipements. Les propriétaires installent des chauffages, pompes et désinfectants à côté de la piscine, et les enceintes doivent résister à l’environnement de jardin et correspondre à l’apparence de l’équipement. Pool & Hot Tub Alliance les données et les pratiques du secteur témoignent d’une demande stable à mesure que les piscines sont construites et rénovées.
Pour les programmes résidentiels, la durabilité des finitions et l’accès pour la maintenance sont essentiels. L’enceinte doit résister aux UV et aux intempéries, et les techniciens doivent pouvoir accéder à l’équipement pour l’entretien saisonnier. La fabrication d’enceintes pour équipements de piscine répond à ce volume grâce à un revêtement et un assemblage constants, et les OEM apprécient les fabricants qui livrent des armoires prêtes pour la certification et l’installation.
Les modèles résidentiels sont vendus via les distributeurs de piscines et les canaux de service, de sorte que le boîtier doit être expédié proprement et s’installer avec des outils standards, et les commandes du marché de maintenance pour les portes et panneaux de rechange lissent le calendrier de l’usine de fabrication.
Piscines commerciales et hôtels
Les hôtels, stations thermales et installations commerciales font fonctionner des piscines et spas avec des équipements plus lourds et des durées de fonctionnement plus longues. Les salles des pompes et zones d’équipement commerciales nécessitent des enceintes conçues pour le service, la ventilation et l’accès de maintenance, et l’équipement peut fonctionner en continu tout au long de la saison. Les codes et normes pour les piscines commerciales ajoutent des exigences d’accès et de sécurité.
Les programmes commerciaux sont souvent basés sur des projets, commandés par des entrepreneurs et des fournisseurs d’équipements dans le cadre de travaux de site. Les armoires doivent répondre aux spécifications de l’installation et au calendrier de pose, et la documentation doit compléter le dossier de projet. Pour les constructeurs, le travail commercial apporte de la variété et démontre les capacités plus larges de formage et d’assemblage dont ont besoin les OEM du secteur des piscines.
Les installations commerciales prévoient également la maintenance préventive, ce qui fait des accès standardisés par porte et des panneaux de service interchangeables une exigence d’achat, et les commandes commerciales regroupent les panneaux de service et les portes de rechange avec chaque projet.
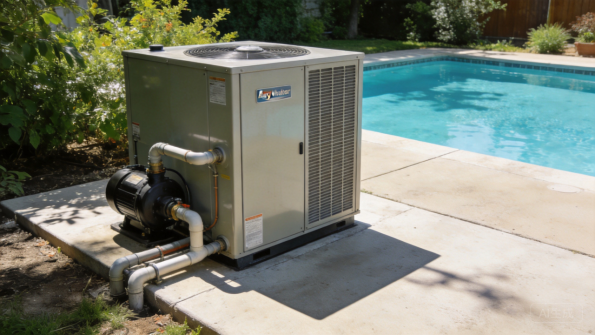
Figure 3 : Les abris de chauffage et de pompe de piscine desservent la dalle d’équipement du jardin.
Piscines publiques et centres aquatiques
Les piscines publiques, centres aquatiques et installations municipales utilisent des armoires conçues pour un service intense et une maintenance fréquente. Ces installations placent souvent l’équipement dans des salles de pompage ou des armoires dédiées avec un accès robuste, et les armoires doivent supporter un fonctionnement continu et une chimie de l’eau agressive. Les exigences d’hygiène et de sécurité influencent la conception.
Les programmes publics sont pilotés par le cahier des charges, commandés par les exploitants d’installation et les entrepreneurs en équipement. Les armoires doivent réussir l’inspection et la revue documentaire, et la livraison est planifiée autour des travaux de l’installation. Pour les constructeurs, le travail sur les piscines publiques est répétable car les municipalités entretiennent et améliorent les installations.
Les salles d’équipement publiques regroupent également plusieurs unités, de sorte que les dimensions des armoires et les dégagements de service sont standardisés pour s’adapter à l’implantation de la salle et au plan de maintenance de l’exploitant.
Centres de spa et de bien-être
Les centres de spa et de bien-être combinent jacuzzis, saunas et espaces de traitement avec des équipements nécessitant un logement silencieux et bien ventilé. Les armoires d’équipement de spa enferment les pompes, chauffages et contrôleurs, et les armoires equilibrant apparence, bruit et accès de service dans les environnements hôteliers. UL et les normes du secteur spa guident l’équipement.
Les programmes spa privilégient la qualité de finition et le fonctionnement silencieux, car l’équipement se trouve souvent à proximité des zones clients. Le logement est conçu pour s’intégrer à la salle technique de l’installation ou à l’aménagement extérieur, et les OEM commandent selon des gammes de produits, des projets d’installation et des rafraîchissements saisonniers. Pour les constructeurs, le travail spa apporte du contenu de conception et des relations à long terme avec les marques d’équipement bien-être.
Le fonctionnement silencieux dépend également de l’isolation du logement, la pompe étant montée pour réduire la vibration transmise par les panneaux, et la conception des ouvertures d’aération équilibre le débit d’air avec la performance acoustique.
Sélection des matériaux
Acier revêtu
Dans la fabrication de coffrets pour équipements de piscine, l’acier laminé à froid avec revêtement en poudre est le matériau standard pour la plupart des boîtiers, offrant résistance, formabilité et construction rentable, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour comparaison. Le revêtement en poudre, appliqué électrostatiquement et cuit, forme un film durable résistant aux UV et aux intempéries, et le Powder Coating Institute publie des guides de revêtement pour les produits extérieurs.
Les épaisseurs typiques vont de 0,8 mm pour les boîtiers légers à 1,5 mm pour les armoires de chauffage et commerciales qui supportent du matériel plus lourd. Le gris clair, le blanc et le beige dominent sur les équipements de piscine, et les finitions texturées masquent les marques de manipulation. Le revêtement est vérifié selon les normes ASTM International y compris les essais de puérilisation salée et d’adhésion, et la couverture des bords est contrôlée car les tranches coupées sont les plus exposées à l’humidité.
L’épaisseur de l’armoire est également choisie en tenant compte du poids du chauffage et de la pompe, car le matériel interne ajoute une charge aux parois et à la base, et la couleur du revêtement est harmonisée entre les lots pour garder la ligne d’équipements homogène.
Acier inoxydable
L’acier inoxydable, principalement les grades 304 et 316, est spécifié pour les boîtiers de chlorination salée, les installations côtières et les équipements exposés à une forte chimie au chlore. SSINA fournit des guides de sélection des grades pour les services corrosifs, le grade 316 ajoutant du molybdène pour la résistance aux chlorures. Les panneaux, fixations et pièces internes en acier inoxydable résistent à l’environnement agressif qui attaque l’acier revêtu.
L’inox est plus coûteux et plus difficile à formater que l’acier carbone, et il exige une manutention dédiée pour prévenir la contamination. Pour les systèmes salins et les sites côtiers, la prime de l’inox est justifiée par la durée de service, et l’expérience du fabricant en acier inoxydable se reflète dans les boîtiers finis.
Pour les boîtiers de chlorination salée, le grade d’acier inoxydable est adapté à l’exposition à la cellule et à la chimie, et le sens de la finition brossée est maintenu cohérent sur les panneaux visibles.
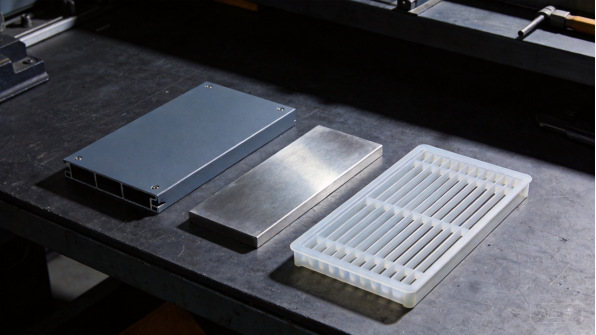
Figure 4 : L’acier revêtu, l’acier inoxydable et les plastiques intégrés couvrent la gamme des boîtiers de piscine.
Aluminium et matériaux intégrés
L’aluminium apparaît dans les boîtiers de pompes et spas où le poids et la résistance à la corrosion comptent, et ses propriétés sont cataloguées par des références telles que AZoMaterials. Les panneaux en aluminium résistent à la corrosion et restent légers pour les installations murales et d’équipement, et il est utilisé avec l’acier revêtu lorsque le boîtier combine structure et apparence.
Les matériaux intégrés complètent le boîtier : ventilations et grilles en plastique résistants aux UV, cache-câbles en caoutchouc et entrées jointées gèrent le flux d’air et le cheminement des câbles. L’aluminium est isolé de l’acier au niveau des joints pour prévenir la corrosion galvanique, et le choix des matériaux tient compte de la chimie du site et de l’exposition aux UV. Pour les fabricants, l’intégration des matériaux est ce qui distingue les travaux d’équipement de piscine de la fabrication générale.
Les joints en plastique et métal sont également étanches à l’eau, et les grilles de ventilation sont testées pour leur stabilité aux UV selon l’ensoleillement du site.
Étanchéité, Ventilation et Quincaillerie
L’étanchéité et la ventilation sont conçues conjointement pour un usage extérieur. Les joints assurent la fermeture des portes et des entrées, les pare-pluie et lèvres de goutte gardent l’eau à distance des ouvertures, et les ventilations à persiennes assurent l’air de combustion et de refroidissement tout en évacuant l’eau de pluie. Pour les chauffe-eau à gaz, le dégagement des vents et le débit d’air sont spécifiés selon les exigences de combustion de l’appareil.
La quincaillerie complète le boîtier : loquets, charnières, fixations, points de mise à la terre et pieds de nivellement sont sélectionnés pour leur résistance aux intempéries et à la corrosion. Convenir des spécifications d’étanchéité, de ventilation et de quincaillerie dès le devis permet d’éviter les plaintes terrain les plus courantes : infiltration d’eau, corrosion des fixations et portes qui grippent après exposition aux intempéries.
Les pare-pluie sont formés avec une géométrie de goutte qui éloigne l’eau du périmètre de la porte, et les fentes de drainage dans la base évacuent l’humidité qui s’infiltre dans l’armoire.
Difficulté de Production
Découpe Laser et Précision des Ouvertures
La fabrication des coffrets d’équipement de piscine commence par la découpe laser, qui produit les panneaux de l’armoire, les portes et les ouvertures pour les ventilations, les commandes et les passages de câbles. Les systèmes laser fibre maintiennent des tolérances autour de ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui importe lorsque les ouvertures de commande et les cadres de porte doivent s’aligner sur l’ensemble du boîtier.
La qualité des ouvertures est visible sur l’équipement de piscine : les bavures autour des ouvertures de commande accrochent les doigts et retiennent l’eau, la rugosité des bords autour des ventilations accumule les débris, et les points de perforation doivent être situés dans des zones dissimulées. Le logiciel de niding organise les pièces pour minimiser les chutes sur l’ensemble du coffret, et les paramètres de découpe sont ajustés par matériau et par épaisseur. L’étape de découpe détermine si les portes s’emboîtent, si les ventilations rejettent l’eau de pluie et si l’armoire a une finition soignée.
Les persiennes de ventilation sont également formées pour évacuer l’eau tout en laissant passer l’air, et leur géométrie est vérifiée sur le premier article afin de confirmer le drainage.
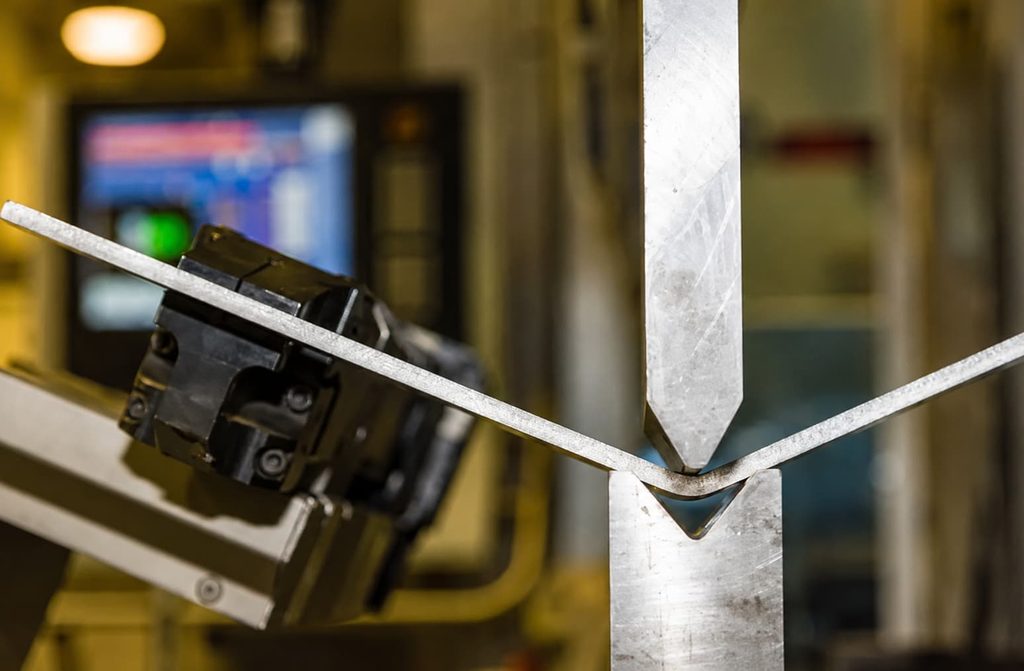
Figure 5 : Le pliage de précision forme les panneaux de coffrage pour piscines et les pare-pluie.
Pliage CNC et géométrie de l’armoire
Le pliage transforme les ébauches planes en corps d’armoire, portes et pare-pluie, et la compensation du ressort est réglée pour chaque matériau. Engineers Edge publie les références de allowance et de déduction de pliage utilisées pour l’implantation des ébauches et la prédiction des dimensions finales, et les presses-plieuses CNC modernes avec contre-gages programmables maintiennent les positions et angles de pliage de façon constante d’une série à l’autre.
Pour les coffrages de piscine, les vérifications critiques portent sur la géométrie de l’ouverture de porte, la pente du pare-pluie et la planéité de la base, car l’armoire doit reposer à niveau sur le plots et évacuer l’eau loin des ouvertures. Les pièces premières sont vérifiées par rapport au plan, et le processus de formage est échantillonné tout au long de la production. Cette rigueur est ce qui permet à un coffrage de chauffage de rester étanche et d’évacuer l’eau pendant des années d’exposition aux intempéries.
La bride de base et les trous de montage sont également formés lors de la même opération, ce qui maintient l’armoire carrée et simplifie l’installation sur le plots.
Soudage, assemblage et ajustement pour l’accès service
Le soudage assemble les supports structuraux, les bases et certaines parties de l’armoire, tandis que les coffrages plus légers utilisent le fixage et le rivetage pour protéger les revêtements. TWI Global fournit une assistance technique sur l’assemblage des métaux minces, et les gabarits maintiennent les pièces conformes à la géométrie lors de l’assemblage. Les soudures apparentes sont finies là où la norme de revêtement l’exige.
L’assemblage intègre la porte de service, les dispositions du panneau de contrôle, la ventilation et la quincaillerie, et le coffrage est vérifié pour le fonctionnement de la porte et l’ajustement des joints. Pour les fabricants originaux (OEM) qui assemblent l’équipement en interne, le fabricant livre des coffrages prêts pour leur chauffage ou leur pompe. L’assemblage basé sur des gabarits et les montages d’échantillons assurent une qualité constante, et l’accès service est validé sur un ensemble complet.
La zone du panneau de contrôle est également vérifiée par rapport à la disposition de la carte et de l’affichage de l’OEM, afin que l’électronique s’installe sans découpe sur site.
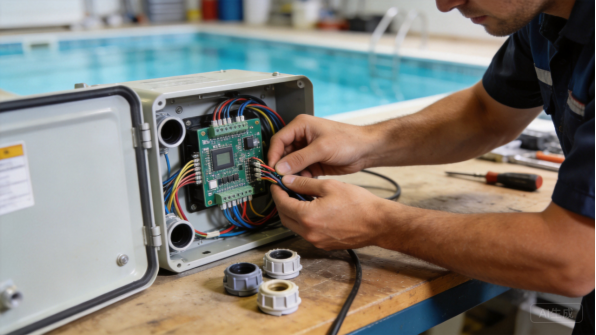
Figure 6 : L’installation de commande et de câblage s’intègre dans le coffrage.
Contrôle qualité et vérification anticorrosion
Le contrôle qualité des coffrages de piscine associe l’inspection dimensionnelle à la vérification du revêtement et de la résistance à la corrosion. Les pièces premières sont inspectées par rapport au plan, en vérifiant l’ajustement de la porte, la géométrie des ouvertures de ventilation et le montage, et les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, la couverture des bords et l’ajustement de la quincaillerie sont vérifiés à des points définis, et des panneaux représentatifs sont soumis au test de pulvérisation saline.
La vérification de la corrosion est l’étape spécifique au pool : les échantillons revêtus et inoxydables sont testés pour confirmer que le logement résiste à la chimie et à l’exposition du site. ASTM International la pratique des pulvérisations salines guide le test, et les acheteurs ont besoin des preuves pour les dossiers de garantie et de certification. Un fabricant qui coordonne la vérification de la corrosion fournit aux OEM de piscine les données dont ils ont besoin pour le lancement du produit.
Les rapports de pulvérisation saline sont émis par configuration de revêtement, afin que l’OEM puisse qualifier chaque combinaison de finition et de matériau une seule fois.
Délais de production
RFQ, examen technique et prototypes
Un programme de fabrication d’enceintes pour équipements de piscine commence par une RFQ : plans ou spécifications de l’appareil, matériau, finition, quantités et délai cible. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant l’ajustement des portes, la géométrie des vents, le revêtement et l’assemblage, et retourne un devis avec des commentaires dans un délai de un à trois jours ouvrables. Les prototypes sont généralement livrés en huit à quinze jours ouvrables pour une famille de logements.
Le prototype est l’endroit où le logement est validé : la porte est ouverte et fermée, l’équipement est installé, et la géométrie du vent et du pare-pluie est vérifiée. Les retours sur le prototype doivent inclure des notes d’ajustement et des modifications suggérées des dessins. Pour les programmes de piscine, un échantillon entièrement assemblé avec l’équipement réel, pas seulement la coque, vaut le coût car il prouve que le logement fonctionne avant la production.
Les OEM avec des dessins de logement approuvés peuvent passer directement au devis, car la conception est déjà validée avec leur équipement.
Outillage et configuration du processus
La plupart des logements pour piscines sont produits par découpe laser, pliage CNC et soudage léger, ce qui maintient les coûts d’outillage bas et les modifications de conception peu coûteuses. La configuration qui compte est l’outillage de processus : programmes de pliage avec paramètres vérifiés, fixtures d’assemblage et jauges d’inspection pour l’ajustement des portes et des vents. La construction de cette configuration prend généralement une à deux semaines pour un nouveau logement.
Parce que les volumes de logements pour piscines sont modérés, les matrices d’estampage dédiées sont rarement justifiées ; les économies sont examinées lors du devis, et la fabrication flexible est généralement la bonne voie. Les acheteurs devraient s’attendre à ce que le fabricant confirme la voie flexible plutôt que de supposer qu’un outillage coûteux est nécessaire.
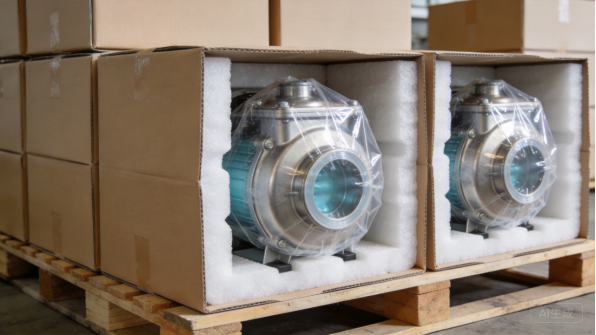
Figure 7 : Les logements finis sont expédiés avec un film protecteur et un emballage en mousse.
Lots de production et planification des volumes
Dans la fabrication d’enceintes pour équipements de piscine, les séries de production sont pilotées par le volume : les carter de chauffage et de pompe résidentiels sont généralement expédiés en volumes mensuels de 300 à 800 unités, par lots de 100 à 300, tandis que les carter commerciaux et en inox fonctionnent en lots plus petits. Les délais typiques sont de 15 à 30 jours ouvrables, la mise en forme, le revêtement et l’assemblage représentant la part la plus importante.
Le partage des prévisions maintient la stabilité des délais des lots. Lorsque les OEM partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de revêtement, et commande à l’avance les articles à long délai comme les couleurs personnalisées ou les nuances d’acier inoxydable. Les bobines d’acier sont généralement en stock, tandis que les tôles inoxydables et les finitions personnalisées peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de lancement.
La demande saisonnière façonne également la planification, car les équipements de piscine se vendent avant la saison estivale et les OEM constituent des stocks en prévision des commandes des distributeurs.
Emballage, Logistique et Documentation
Les carter pour piscines sont expédiés dans des emballages adaptés au produit : panneaux revêtus protégés par film et mousse, portes et panneaux séparés, et unités emballées dans des cartons pour l’exportation. Les envois export utilisent du papier antirouille ou un film VCI contre la condensation dans les conteneurs, et le fabricateur doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matériau, relevés de revêtement et rapports d’essai au brouillard salin lorsque convenu. Les OEM d’équipements de piscine ont besoin de documents pour la certification, et les acheteurs doivent confirmer l’ensemble documentaire lors du devis. La communication suit des jalons clairs, avec des photos à chaque étape, permettant aux OEM de suivre l’avancement sans déplacements sur site.
Pour les carter destinés à la vente au détail, les graphiques des cartons et les étiquettes de modèle sont confirmés lors du devis afin que l’emballage corresponde au canal de distribution.
Études de cas passées
OEM de chauffe-eau pour piscine : gamme d’armoires
Un OEM de chauffe-eau pour piscine avait besoin d’une gamme d’armoires pour chauffage gazeux en trois tailles, avec accès par le dessus pour la maintenance, ouvertures pour panneau de commande et finition gris texturé. Le programme fonctionne à 300 à 500 armoires par mois avec une commande minimum de 100 unités, prix de 70 $ à 180 $ FOB selon la taille, pour une valeur annuelle d’environ 500 000 $.
XHX Metal a livré l’assemblage du premier article en 13 jours ouvrables, et le premier lot de 200 armoires expédié en 22 jours ouvrables. Les livraisons mensuelles suivent désormais le plan de production de l’OEM, et l’ajustement des portes ainsi que le revêtement sont vérifiés sur la base d’un échantillonnage. Le programme fournit trois tailles de chauffes-eau, et une variante en acier inoxydable pour milieu côtier a été ajoutée la deuxième année.
Le programme illustre comment la fabrication d’enceintes pour équipements de piscine s’adapte à travers les générations de modèles de chauffe-eau.
OEM de chlorination au sel : Boîtiers de contrôleur
Un OEM de système de chlorination au sel avait besoin de boîtiers de contrôleur pour sa ligne de traitement de l’eau, avec une construction résistante à la corrosion, des ouvertures de contrôle étanches et un format compact mural. Le programme fonctionne à raison de 200 à 400 boîtiers par mois avec une commande minimum de 100 unités, tarifée de 35 $ à 90 $ FOB selon la configuration, représentant une valeur annuelle d’environ 250 000 $.
Les premiers articles ont été vérifiés par test de pulvérisation saline et inspectés dimensionnellement, et le premier lot de 250 boîtiers a été expédié en 20 jours ouvrables. Les boîtiers ont réussi l’examen anti-corrosion de l’OEM, et une variante plus grande de contrôleur pour cellule a été ajoutée pour les piscines commerciales. Le programme démontre comment la vérification de la corrosion sert les équipements en eau salée.
La variante commerciale partage le même système de porte et de joint, ce qui maintient les pièces de rechange communes sur l’ensemble de la ligne de traitement.
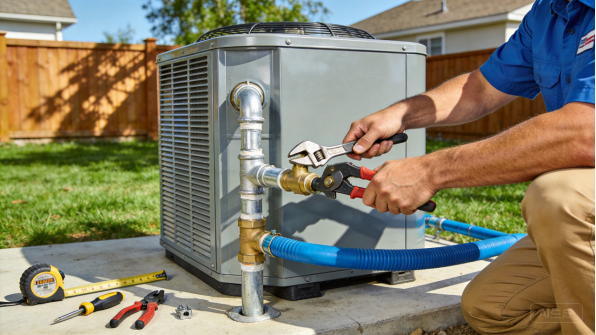
Figure 8 : Un technicien installe un boîtier de chauffe-eau de piscine sur le plot technique.
Entrepreneur de piscines commerciales : Enceintes d’équipement
Un entrepreneur de piscines commerciales avait besoin de grandes enceintes d’équipement pour des projets d’hôtels et d’établissements, abritant des pompes, filtres et systèmes de traitement avec un accès complet pour la maintenance. Le programme par projet fonctionne à raison de 50 à 120 enceintes par mois avec une commande minimum de 30 unités, tarifées de 250 $ à 700 $ FOB selon la configuration, représentant une valeur annuelle d’environ 350 000 $.
Les premiers articles ont été ajustés avec l’équipement de l’entrepreneur et vérifiés pour l’accès de maintenance, et les lots de projet ont été expédiés en 25 à 32 jours ouvrables avec les dossiers de revêtement et les rapports dimensionnels. L’entrepreneur a standardisé les enceintes sur l’ensemble des projets d’établissements, et une variante à double porte a été ajoutée pour les plus grandes salles de pompes.
Les dossiers de projet consignent le numéro de série de l’armoire et le lot de revêtement pour chaque établissement, que l’entrepreneur conserve dans son dossier de maintenance.
Marque d’équipement de spa : Gamme de boîtiers silencieux
Une marque d’équipements de spa avait besoin de boîtiers de pompe et de chauffe-eau pour sa gamme bien-être, avec des finitions, une ventilation et un accès pour la maintenance conçus pour les lieux d’accueil. Le programme produit entre 150 et 300 boîtiers par mois, avec une commande minimale de 80 unités, au tarif de 90 à 220 $ USD FOB selon la configuration, pour une valeur annuelle d’environ 280 000 $.
Les premiers articles ont été inspectés pour la finition et le fonctionnement des portes, et le premier lot de 200 boîtiers a été expédié en 24 jours ouvrables. La marque a lancé la gamme sur ses canaux résidentiels et commerciaux, et une variante ventilée à faible bruit a été ajoutée pour les installations intérieures. Le programme a montré comment la finition et la conception de la ventilation servent les équipements de spa.
La gamme spa commande désormais des réapprovisionnements trimestriels en fonction de son pipeline de projets d’accueil, et les portes de rechange sont expédiées lors des mêmes séries de production pour maintenir la fabrication des encoffrages d’équipements de piscine réactive pour le service spa.
Résumé et prochaines étapes
Points clés
La fabrication d’encoffrages pour équipements de piscine est une discipline sensible aux conditions météorologiques, à la sécurité et à la corrosion, qui exige plus qu’un simple travail de tôle. Le choix du matériau détermine le coût et les performances, allant de l’acier revêtu pour les boîtiers standards à l’inox pour les systèmes salins et les sites côtiers, et les joints, la ventilation et la quincaillerie doivent être spécifiés pour l’environnement piscine. La difficulté de production se concentre sur l’ajustement des portes, l’étanchéité à la pluie et la vérification de la corrosion, qui sont exactement là où les fabricants expérimentés se différencient.
Les délais de livraison suivent un calendrier prévisible : révision technique en quelques jours, prototypes en une à deux semaines, outillage de processus en une à deux semaines, et production en trois à quatre semaines par lot, avec des séries de 50 à 800 unités selon le type de boîtier. Le partage des prévisions et la planification des livraisons échelonnées permettent de maintenir les programmes OEM dans les délais. Les acheteurs qui définissent les matériaux, les normes de finition et les exigences documentaires avant le devis auront des programmes plus fluides que ceux qui découvrent ces exigences lors de la certification.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle privé basé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des boîtiers sur mesure, des encoffrages, des panneaux et des assemblages pour les clients à l’export avec un emballage conçu pour le fret maritime. Deux machines de découpe laser à fibre 6 kW, des plieuses CNC et le soudage TIG et MIG couvrent le côté fabrication des travaux de boîtier pour piscine.
L’entreprise accompagne les acheteurs de la revue de conception jusqu’à la production, fournit des rapports d’inspection du premier article et des certificats matériaux, et coordonne les essais de projection salée, la vérification des revêtements et le contrôle dimensionnel lorsque cela est nécessaire. Pour les programmes de fabrication d’abris d’équipements de piscine, les acheteurs peuvent consulter les services de fabrication de tôlerie et pages produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison afin de répondre aux besoins du programme.
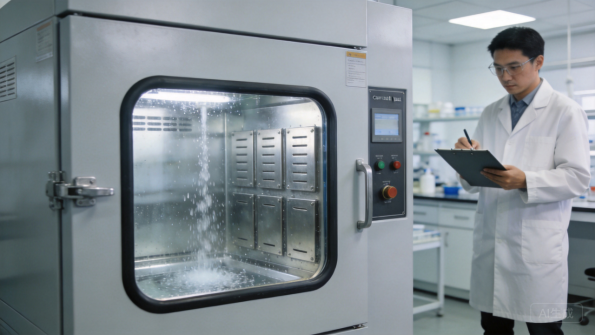
Figure 9 : L’essai de projection salée vérifie la performance du revêtement avant expédition.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, la finition, les quantités et les besoins en documentation. Si la conception n’est pas finalisée, envoyez des photos ou des croquis de l’équipement que l’abri doit enfermer, la chimie et l’environnement du site, les besoins d’accès en service et le volume annuel ; l’équipe d’ingénierie proposera une conception fabriquable et prête à être certifiée. Le parcours typique est le suivant : revue d’ingénierie, devis, prototype, inspection du premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme d’habillage de piscine, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, un abri d’équipement de piscine passe du plan à la production en quelques semaines, avec un ajustement, une étanchéité et une performance anticorrosion conformes aux exigences de certification.
Que demander à un fabricateur
Avant de passer commande, posez trois questions au fabricateur : quels revêtements extérieurs et nuances d’acier inoxydable il utilise régulièrement, comment il vérifie l’ajustement des portes et l’étanchéité à la pluie sur les premiers articles, et quelles文档ations de projection salée, de revêtement et de contrôle dimensionnel il peut fournir. Les réponses permettent de déterminer si l’atelier traite les abris de piscine comme des équipements extérieurs ou comme de simples boîtes métalliques. Confirmez également son expérience en matière de ventilation des appareils à gaz, de constructions en milieu salin et d’emballage d’exportation, car ces détails déterminent si un abri sera certifié et survivra sur site. Un fabricateur qui indique les méthodes d’essai et les critères d’acceptation dans son devis traite la qualité comme faisant partie intégrante du produit, et c’est le partenaire avec lequel il vaut la peine de développer une gamme pour piscines.