La fabrication d’enceintes pour imprimantes 3D est la discipline de la tôlerie derrière les chambres chauffées, étanches et filtrées qui rendent fiables les machines à filament fusionné, résine et additives industrielles. Une enceinte contrôle l’environnement d’impression, protège les opérateurs contre les émissions et les pièces mobiles, et supporte la structure et le système électrique de la machine, ce qui en fait un produit ingéniéré plutôt qu’une simple boîte. Les programmes de America Makes et les normes développées par les comités ASTM de fabrication additive définissent l’orientation de la technologie, tandis que les évaluations UL couvrent la sécurité.
Ce guide suit le parcours complet d’un programme d’enceinte personnalisée pour imprimante 3D en sept étapes : le produit et ses familles d’enceintes, les applications que chacune sert, la sélection des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réalistes, et un résumé pratique. Que vous soyez une marque d’imprimante de bureau lançant un nouveau modèle, un OEM industriel AM construisant une ligne de machines, ou un laboratoire de service faisant l’approvisionnement d’enceintes pour une ferme d’impression, les informations ici vous aideront à briefing un fabricant, à planifier des délais réalistes, et à éviter les problèmes thermiques et d’ajustement qui surgissent lors des tests.
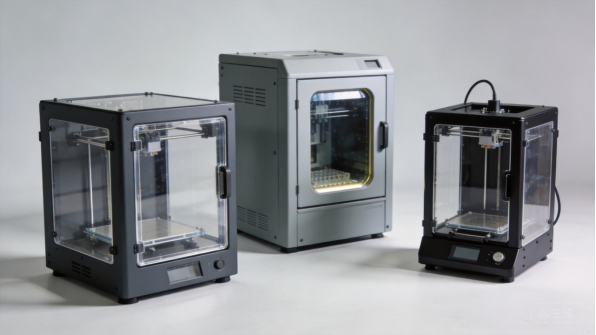
Figure 1 : Enceintes pour imprimantes 3D aux formats bureau, industriel et machines à résine.
Le produit : Qu’est-ce qu’une enceinte pour imprimante 3D
Familles et configurations d’enceintes
Les enceintes pour imprimantes 3D se divisent en trois familles principales : les habillages pour imprimantes FDM de bureau, les armoires pour machines AM industrielles, et les enceintes pour machines à résine ou spécialisées. Les habillages de bureau enferment les imprimantes à filament fusionné afin de stabiliser la température de chambre et de contenir les fumées ; les armoires industrielles abritent des machines plus grandes avec filtration intégrée et accès ; les enceintes à résine et spécialisées protègent les matériaux et les opérateurs contre l’environnement spécifique du procédé.
Au sein de chaque famille, les enceintes varient par taille, conception thermique et jeu de fonctionnalités. Un habillage de bureau peut être un coffret en acier plié et panneaux transparents avec ventilation supérieure, tandis qu’une armoire industrielle peut être un ensemble soudé en acier et aluminium avec verrouillages de porte,plénums de filtration et gestion des câbles. La fabrication d’enceintes pour imprimantes 3D couvre tous ces types, et un fabricant maîtrisant le formage de précision, la soudure et l’assemblage peut fournir la gamme complète aux OEM d’imprimantes.
Composants principaux et leurs rôles
Les composants principaux sont le corps de la chambre, la porte ou panneau d’accès, la fenêtre d’observation, le système de ventilation et la structure de montage interne. Le corps de la chambre définit le volume chauffé et maintient la température, la porte permet l’accès pour la préparation et l’extraction des pièces, et la fenêtre d’observation permet aux utilisateurs de surveiller les impressions sans ouvrir la chambre. La ventilation gère les fumées, et le montage interne assure le positionnement du plateau d’impression, du système cinématique et de l’électronique.
Les joints d’étanchéité ferment la chambre autour de la porte et des passages de câbles, et une isolation peut être ajoutée pour conserver la chaleur dans les machines chauffantes. Chaque composant représente un point de réglage, et la conception de l’enceinte doit respecter les tolérances afin que les portes étanchéifient correctement, que les fenêtres s’intègrent et que la machine s’assemble sans forçage. La conception doit également permettre un accès en maintenance, car une imprimante difficile à entretenir tombe en panne sur le terrain.
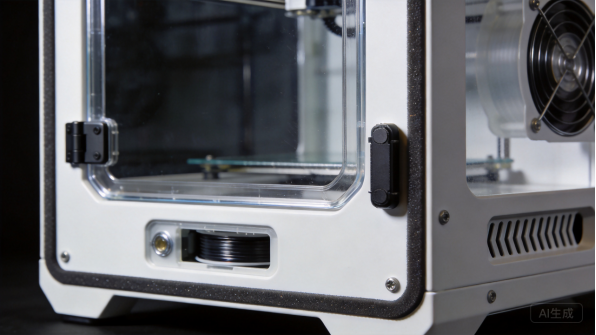
Figure 2 : Les détails de l’enceinte incluent des portes transparentes, des joints d’étanchéité, des passages et la ventilation.
Facteurs clés de conception : température, sécurité et visibilité
La conception de l’enceinte pour imprimante 3D est pilotée par le contrôle de la température de la chambre, la sécurité de l’opérateur et la visibilité de l’impression. L’impression par filament fondu bénéficie d’une température de chambre stable qui réduit la déformation, l’enceinte est donc conçue pour conserver la chaleur avec un minimum de pertes, et les chambres chauffantes utilisent une isolation et un dégazage contrôlé. Les procédés à résine et industriels ajoutent la gestion des émissions, avec des filtres ou des connexions d’échappement intégrés au boîtier.
La sécurité sépare l’opérateur des surfaces chaudes, des pièces mobiles et des émissions de procédé, avec des interverrous, une ventilation et des matériaux résistant à la chaleur et aux flammes. UL les évaluations de sécurité couvrent les risques électriques et d’incendie, et America Makes et les groupes du secteur partagent les pratiques pour un fonctionnement sécurisé. La visibilité permet de rendre le processus observable grâce à des panneaux transparents dimensionnés et positionnés en fonction du volume de fabrication, et ces critères sont définis lors du devis.
Personnalisation dans la fabrication d’enceintes pour imprimantes 3D
La fabrication de capottes sur mesure pour imprimantes 3D existe car chaque machine possède son propre volume de construction, son profil thermique et sa gamme de fonctionnalités. Les acheteurs personnalisent les dimensions de la chambre, l’agencement des fenêtres, les systèmes de portes, la ventilation, la filtration, les couleurs et le marquage, et ils s’attendent à ce que la capotte accepte leur système cinématique et leur électronique. La fabrication sur mesure prend également en charge les familles de produits : une plate-forme de châssis peut desservir plusieurs volumes de construction.
La personnalisation inclut les détails de conformité tels que les verrouillages, la mise à la terre, les étiquettes et la documentation pour l’homologation de la machine. ANSI et les normes connexes informent la construction, et les acheteurs demandent de plus en plus des documents matériaux et des preuves d’essai. Un industriel capable de fournir des certifications matériaux et une qualité de lot constante donne aux OEM d’imprimantes les dossiers dont ils ont besoin pour les approbations UL et la mise sur le marché.
Cas d’utilisation et applications
Ingénierie et éducation de bureau
Les imprimantes 3D de bureau servent les ingénieurs, les écoles et les makers, et les enceintes sont standard sur les modèles de bureau professionnels pour stabiliser les impressions et contenir les fumées. L’enceinte doit s’adapter au bureau, permettre une vue claire et maintenir le bruit et les odeurs à un niveau bas, ce qui conduit à un façonnage compact et à un design de panneau ventilé. Les OEM vendent ces machines dans le monde entier, et le boîtier porte le langage design du produit.
Pour les programmes de bureau, le coût et la finition comptent autant que la fonction. L’enceinte est produite en volume contre les lancements de produits, et les marques commandent des boîtiers prêts à recevoir leurs mouvement et électronique. La fabrication d’enceintes pour imprimantes 3D dessert ce volume par un façonnage répétable, une peinture et un assemblage, et les OEM apprécient les fabricants qui livrent une qualité constante dans les plannings de lancement.
Les modèles de bureau bénéficient également d’une plateforme d’enceinte partagée, ce qui maintient les pièces de service et les outillages communs sur toute la gamme.
Services professionnels et fermes d’impression
Les bureaux de service professionnels et les fermes d’impression font fonctionner de nombreuses imprimantes à la fois, et leurs enceintes doivent fonctionner dans des installations denses et organisées. Une taille constante, une conception fiable de porte et de ventilation, et un accès facile à la maintenance maintiennent une ferme productive, et les enceintes sont souvent installées en racks ou sur étagères en rangées. Les opérateurs de service apprécient les enceintes interchangeables entre les machines.
Les programmes de ferme d’impression sont des achats en volume par les entreprises de service et les revendeurs, commandés en fonction de l’expansion de la flotte. Les enceintes doivent s’assembler proprement, maintenir la température de manière prévisible et accepter les mêmes options de contrôle et de ventilation sur l’ensemble des unités. Pour les fabricants, le travail en ferme d’impression ajoute un volume stable et des configurations répétées, et il démontre la cohérence que les environnements de production requièrent.
Les opérateurs de ferme suivent également la cohérence de température des enceintes, car la qualité des pièces dépend de chambres stables sur l’ensemble des machines.
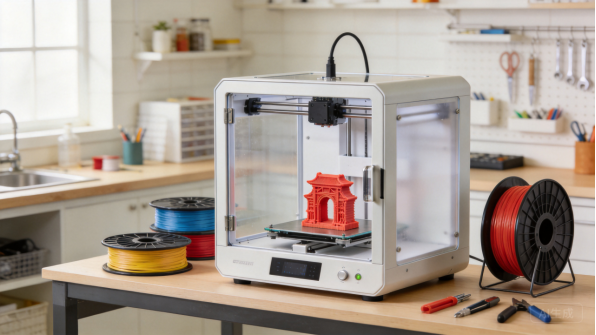
Figure 3 : Une imprimante de bureau fonctionne à l’intérieur de son enceinte dans un atelier professionnel.
Fabrication additive industrielle
Les machines de fabrication additive industrielle conçoivent des pièces pour les programmes aérospatiaux, médicaux et automobiles, et leurs armoires sont conçues pour le contrôle du processus, la sécurité et la certification. Ces machines utilisent des chambres chauffées et filtrées, des verrouillages et une manipulation intégrée, et l’enceinte fait partie du processus qualifié. ASTM les normes de fabrication additive et les programmes de qualification des machines déterminent les attentes de l’industrie.
Les programmes industriels sont pilotés par les spécifications : la machine doit être qualifiée pour l’application, et la construction de l’enceinte ainsi que la documentation soutiennent cette qualification. Les acheteurs ont besoin de preuves matérielles et de tests, et la livraison est planifiée en fonction des builds de machines. Pour les constructeurs, le travail AM industriel est à plus faible volume mais à forte valeur ajoutée, et il démontre les compétences en soudage, étanchéité et documentation que requièrent les machines avancées.
Les machines qualifiées nécessitent également un contrôle des modifications documenté, que le fabricant prend en charge par des enregistrements de révision et la traçabilité des matériaux.
Impression résine, dentaire et spécialisée
Les imprimantes résine, les imprimantes 3D dentaires et les machines spécialisées utilisent des enceintes qui gèrent la sécurité des matériaux et l’environnement de processus. Les machines résine nécessitent un confinement des fumées et des intérieurs nettoyables, les machines dentaires desservent les cliniques avec des attentes en matière d’hygiène, et les procédés spécialisés peuvent nécessiter des atmosphères inertes ou une ventilation spécifique. L’enceinte répond à ces exigences de processus grâce à une construction étanche et un flux d’air contrôlé.
Ces programmes sont souvent spécifiques à l’application, commandés par les OEM et les fournisseurs d’équipements dentaires contre des gammes de produits. L’enceinte doit correspondre au processus de la machine et à l’environnement de l’opérateur, et la documentation soutient l’approbation du marché. Pour les fabricants, les travaux résine et spécialisés ajoutent du contenu en conception et démontrent la capacité de construction étanche et de finition.
Les unités pour cliniques et laboratoires sont commandées selon les plannings d’équipement, et les kits de service maintiennent les portes de remplacement et les filtres disponibles.
Sélection des matériaux
Acier pour la structure et la sécurité incendie
Dans la fabrication d’enceintes pour imprimantes 3D, l’acier laminé à froid est le matériau structurel standard, offrant rigidité, résistance au feu et construction économique, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour comparaison. L’acier revêtu de poudre porte le châssis, les portes et les panneaux, et la performance incendie de l’acier soutient le dossier de sécurité de la machine.
Les épaisseurs typiques varient de 0,8 mm pour les panneaux de bureau à 1,5 mm pour les armoires industrielles qui supportent des équipements plus lourds. La finition assure la protection environnementale : la peinture en poudre, appliquée électrostatiquement et cuite, forme un film durable, et le Powder Coating Institute publie des recommandations de revêtement dont les performances sont vérifiées selon les normes ASTM International . Les gris foncés et les noirs dominent l’esthétique des imprimantes.
La finition est également contrôlée sur la couverture des chants, car les bords coupés sont les zones où une chambre chauffée subit le plus de cycles thermiques.
Aluminium pour la gestion thermique et l’allègement
L’aluminium est utilisé lorsque la dissipation thermique et le poids sont déterminants : structures de chambre chauffée, dissipateurs de chaleur internes et cadres de bureau devant être suffisamment légers pour l’expédition et la manutention. L’aluminium conduit bien la chaleur, ce qui aide à répartir la température de la chambre, et ses propriétés sont répertoriées dans des références telles que AZoMaterials. Les profilés aluminium extrudés structurent les machines de plus grande taille et supportent les panneaux transparents.
L’aluminium pèse environ un tiers de moins que l’acier et résiste naturellement à la corrosion ; il est isolé de l’acier aux jonctions pour prévenir la corrosion galvanique. L’aluminium simplifie également le cheminement interne des câbles grâce à des canaux formés, et pour les imprimantes de bureau et milieu de gamme, le câblage aluminium équilibre rigidité et poids. Pour les fabricants, la capacité aluminium soutient l’esthétique moderne et légère des imprimantes professionnelles de bureau.
Les profilés aluminium extrudés créent également la géométrie de canal propre qui maintient les panneaux et le cheminement des câbles dans les machines modernes.
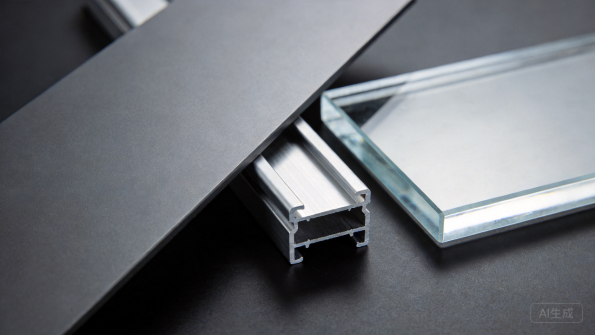
Figure 4 : Acier revêtu, cadres aluminium et panneaux transparents couvrent l’étendue des matériaux de l’enceinte.
Panneaux et fenêtres transparents
Les fenêtres d’observation sont une caractéristique déterminante des enceintes d’imprimantes 3D. Le polycarbonate est le matériau transparent le plus courant : il est résistant, léger et supporte l’environnement de la chambre, tandis que l’acrylique offre une clarté à moindre coût et le verre sert les chambres industrielles haute température. Les panneaux sont montés dans des cadres formés avec des joints ou des systèmes adhésifs, et leur ajustement et étanchéité maintiennent la chambre fermée.
Le choix des panneaux transparents tient compte de la résistance aux UV, de la résistance aux rayures et de la température de fonctionnement de la machine. Les options anti-reflet et teintées répondent à des matériaux et éclairages spécifiques. Les tolérances du cadre de fenêtre déterminent si le panneau étanche et reste en place lors des cycles de température, et les panneaux de rechange font partie du kit de service.
La clarté et la translucidité des panneaux transparents sont vérifiées sur les premières pièces, car la visibilité d’impression est un argument de vente que les acheteurs vérifient en premier.
Joints, filtration et quincaillerie
Les joints et la filtration complètent l’enceinte. Les joints en silicone et EPDM assurent l’étanchéité de la porte et des passes-câbles, tandis que les caissons de filtration ou les adaptateurs d’échappement gèrent les émissions sur les machines fermées. Les filtres HEPA ou au charbon actif sont intégrés là où le procédé l’exige, et le réseau de ventilation est dimensionné en fonction du profil d’émissions des matériaux.
La quincaillerie finalize l’enceinte : charnières, loquets, interverrous de porte, pieds réglables et presse-étoupes sont sélectionnés pour résister aux accès répétés et garantir la sécurité. Les interrupteurs d’interverrou et la mise à la terre sont spécifiés dans le cadre de l’ conception électrique. Valider ensemble les spécifications des joints, de la filtration et de la quincaillerie dès le devis permet d’éviter les problèmes terrain les plus courants : dérive de température, fuites d’odeurs et portes ne fermant pas correctement.
Les caissons de filtres et les adaptateurs de ventilation sont également formés pour accepter des tailles de filtres standard, ce qui garantit la disponibilité des pièces de rechange.
Difficulté de production
Précision de la découpe laser et des évidements
La fabrication d’enceintes pour imprimantes 3D commence par la découpe laser, qui produit les panneaux de châssis, les portes et les évidements pour les fenêtres, les ventilations et les connecteurs. Les systèmes laser à fibre maintiennent des tolérances de l’ordre de ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est crucial lorsque les ouvertures de fenêtres et les montants de porte doivent s’aligner sur toute l’enceinte.
La qualité des évidements est visible sur une imprimante : les bavures autour des ouvertures de fenêtre endommagent les joints, la rugosité des bords autour des ventilations accumule la poussière, et les points de percée doivent être placés dans des zones dissimulées. Le logiciel de nœudage organise les pièces afin de minimiser les chutes sur l’ensemble des éléments de l’enceinte, et les paramètres de découpe sont ajustés en fonction du matériau et de l’épaisseur. L’étape de découpe détermine si les fenêtres étanchéitent, si les portes s’alignent et si la machine a une finition soignée.
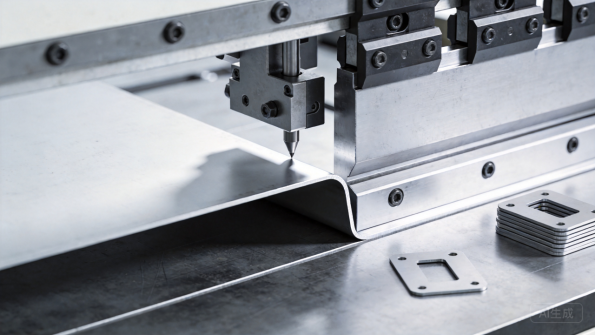
Figure 5 : Le pliage de précision forme les panneaux d’enceinte avec une géométrie serrée.
Pliage CNC et géométrie de l’enceinte
Le pliage transforme les ébauches planes en châssis, panneaux et montants de porte, et les grands panneaux d’un armoire industrielle exigent un formage soigné : une légère erreur de pliage sur un long panneau se traduit par un écart visible à la couture. La compensation de la reprise élastique est réglée pour chaque matériau, et Engineers Edge publie des références de compensation et de déduction de pliage utilisées pour définir les ébauches et prédire les dimensions finales.
Les pressions à plier CNC modernes avec back gauges programmables maintiennent les positions de pliage et les angles de manière constante, et les premiers articles sont vérifiés par rapport au plan avant la production. Pour les habillages d’imprimantes, les vérifications critiques portent sur la géométrie d’ouverture de la porte, la planéité du cadre de fenêtre et les surfaces d’étanchéité de la chambre, car la température et la sécurité de la machine dépendent d’une chambre fermée. Ces mesures sont contrôlées sur le premier article et échantillonnées pendant la production.
Les surfaces d’étanchéité de la chambre sont maintenues propres de tout accumulat de peinture grâce au masquage, afin que le joint repose sur du métal nu.
Soudage, Assemblage et Montage de Panneaux
Le soudage assemble les châssis structuraux et les supports, tandis que les montages plus légers utilisent le serrage et le clenchage pour protéger les revêtements et faciliter la maintenance. TWI Global fournit un accompagnement technique sur l’assemblage des métaux minces, et les gabarits maintiennent les pièces selon la géométrie durant l’assemblage. Les panneaux de fenêtre sont montés avec des joints et des serre-joints, et l’étanchéité est vérifiée sur tout le périmètre.
L’assemblage ajuste la porte, les verrouillages de sécurité, la ventilation et la quincaillerie, et la chambre est vérifiée pour la continuité de l’étanchéité et le fonctionnement de la porte. Pour les OEM d’imprimantes qui assemblent la machine en interne, le fabricant expédie les habillages prêts pour leurs systèmes de mouvement et d’électronique. L’assemblage assisté par gabarit et les vérifications d’étanchéité maintiennent une qualité constante tout au long de la production, et une construction d’échantillon valide la chambre complète.
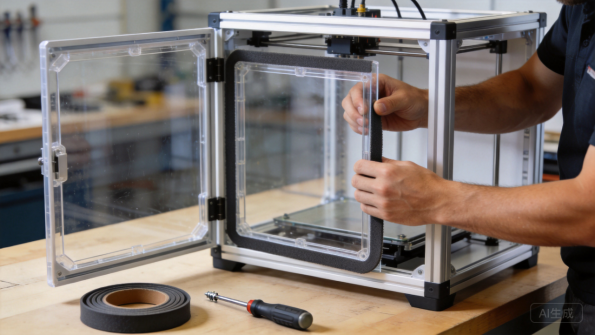
Figure 6 : L’installation du panneau clair et de l’étanchéité achève la chambre.
Contrôle Qualité et Vérification de Sécurité
Le contrôle qualité des habillages d’imprimante combine l’inspection dimensionnelle avec des vérifications fonctionnelles et de sécurité. Les premiers articles sont inspectés conformément au plan, vérifiant l’ajustement de la porte, l’étanchéité de la fenêtre et le montage, et les lots de production suivent un plan de contrôle avec échantillonnage. La continuité de l’étanchéité, les interverrous de porte et la qualité du revêtement sont vérifiés à des points définis, et un habillage représentatif est testé avec la charge thermique de la machine.
La vérification de sécurité soutient la certification de la machine : la stabilité thermique, les performances de ventilation et la fonction des interverrous sont documentées, et UL guide le programme de tests. Les acheteurs ont besoin de ces preuves pour l’approbation du marché et la qualification client. Un fabricant qui coordonne la vérification thermique et de sécurité fournit aux OEM d’imprimantes les données nécessaires pour leur lancement.
Les rapports thermiques sont émis par configuration de chambre, afin que l’OEM puisse qualifier chaque modèle une seule fois.
Délais de Production
RFQ, Examen d’Ingénierie et Prototypes
Un programme de fabrication d’enceintes pour imprimantes 3D commence par une demande de cotation (RFQ) : plans ou spécifications machines, matériau, finition, quantités et délai cible. L’équipe d’ingénierie du fabricants examine la conception pour la fabricabilité, vérifie l’ajustement des portes, l’étanchéité des fenêtres, les chemins thermiques et le montage, puis retourne un devis avec des commentaires dans un à trois jours ouvrables. Les prototypes sont généralement livrés en dix à dix-huit jours ouvrables car les enceintes de précision nécessitent un paramétrage minutieux.
Le prototype est l’étape de validation de l’enceinte : la porte est ouverte et fermée, l’étanchéité de la fenêtre est vérifiée, et la charge thermique de la machine est simulée. Le retour sur prototype doit inclure des remarques d’ajustement et des modifications suggérées sur les plans. Pour les projets d’imprimantes, un échantillon entièrement assemblé avec la quincaillerie de la machine, et non seulement le boîtier, vaut le coût car il prouve que la chambre fonctionne avant la production.
Les OEM disposant d’enceintes approuvées peuvent passer directement à la cotation, car la conception est déjà validée avec leur machine.
Préparation des outillages et des procédés
La plupart des enceintes pour imprimantes 3D sont produites par découpe laser, pliage CNC et usinage léger, ce qui maintient les coûts d’outillage bas et rend les modifications de conception peu onéreuses. L’élément essentiel est l’outillage de procédé : programmes de pliage avec paramètres vérifiés, ustensiles de soudage et d’assemblage, et jauges de contrôle pour l’ajustement des portes et des fenêtres. La création de cet outillage prend généralement une à deux semaines pour une nouvelle enceinte.
Les volumes d’imprimantes étant modérés, les matrices d’estampage dédiées sont rarement justifiées ; l’aspect économique est examiné lors de la cotation, et la fabrication flexible est généralement la meilleure solution. Les acheteurs doivent s’attendre à ce que le fabricants confirme la voie flexible plutôt que de présumer qu’un outillage coûteux est nécessaire.
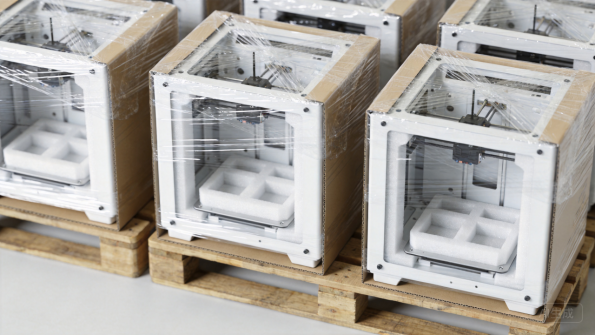
Figure 7 : Les enceintes sont expédiées avec des panneaux transparents protégés et un emballage en mousse.
Lancements de production et planification des volumes
Dans la fabrication d’enceintes pour imprimantes 3D, les séries de production sont modérées : une famille d’enceintes de bureau expédie généralement 200 à 500 unités par mois par lots de 100 à 200 unités, tandis que les armoires industrielles sont produites en plus petits lots car il s’agit d’assemblages de plus grande taille. Les délais typiques sont de 20 à 35 jours ouvrables, la mise en forme, la finition et l’assemblage représentant la part la plus importante.
Le partage des prévisions maintient des délais de lot stables. Lorsque les OEM partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de finition et commande à l’avance les articles aux délais longs, tels que les couleurs personnalisées ou les dimensions des panneaux transparents. L’acier et l’aluminium standard sont généralement en stock, tandis que les finitions sur mesure et les panneaux en verre peuvent ajouter une à deux semaines. Un calendrier clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de lancement.
Les programmes de lancement sont également organisés avec des stocks de sécurité convenus, afin que l’OEM puisse répondre à la demande de service et de circuit entre les mises à disposition.
Emballage, Logistique et Documentation
Les cartes imprimantes sont expédiées dans des emballages adaptés au produit : les panneaux revêtus sont protégés par film et mousse, les panneaux transparents sont séparés par des feuilles de protection, et les unités sont empaquettées dans des cartons pour l’exportation. Les expéditions d’exportation utilisent du papier anti-rouille ou du film VCI contre la condensation dans le conteneur, et le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque envoi : listes de colisage, certificats de matière, relevés de finition et rapports d’essai lorsque convenu. Les OEM d’imprimantes ont besoin de ces documents pour la certification, et les acheteurs doivent confirmer l’ensemble documentaire lors du devis. La communication suit des jalons clairs, avec des photos à chaque étape, permettant ainsi aux OEM de suivre l’avancement sans visites sur site.
Pour les programmes d’imprimantes, le marquage des cartons inclut les identifiants de modèle, ce qui accélère le kitsage et l’expédition.
Études de cas précédentes
Marque d’imprimante de bureau : Gamme de blindages
Une marque d’imprimante 3D de bureau avait besoin d’une ligne de blindages pour ses nouveaux modèles professionnels, avec des châssis en acier poudrés, des portes avant transparentes et une ventilation intégrée. Le programme fonctionne avec 250 à 400 blindages par mois, avec une commande minimum de 100 unités, tarifés de 55 $ à 140 $ FOB selon la taille, pour une valeur annuelle d’environ 360 000 $.
XHX Metal a livré le premier assemblage article en 15 jours ouvrables, et le premier lot de 200 blindages a été expédié en 24 jours ouvrables. Les livraisons mensuelles suivent désormais le plan de lancement de la marque, et l’étanchéité des portes et fenêtres est vérifiée sur échantillon. La marque a ajouté un blindage plus haut pour son modèle grand format la deuxième année, et le programme prend désormais en charge trois gammes de produits.
Ce programme montre comment la fabrication des blindages pour imprimantes 3D s’adapte à travers les générations de modèles.
OEM AM industriel : Armoires de machine
Un OEM industriel de fabrication additive avait besoin d’armoires de machine pour un système polymère qualifié, avec des chambres chauffantes et filtrées, des verrouillages de porte et de la documentation pour la qualification de machine. Le programme prévoit 30 à 60 armoires par mois avec une commande minimum de 20 unités, au prix de 700 $ à 1 400 $ FOB selon la configuration, pour une valeur annuelle d’environ 320 000 $.
Les premiers articles ont été testés thermiquement et les verrouillages vérifiés, et le premier lot de 40 armoires a été expédié en 34 jours ouvrables avec les certificats de matériau et les dossiers d’essai. Les armoires ont passé l’examen de qualification de l’OEM, et le programme s’est élargi avec une deuxième taille de machine. Le programme a montré comment la construction étanche et la documentation servent les machines industrielles qualifiées.
L’OEM liste désormais des portes de rechange et des kits de filtre dans son catalogue de service, en stock pour le support terrain.
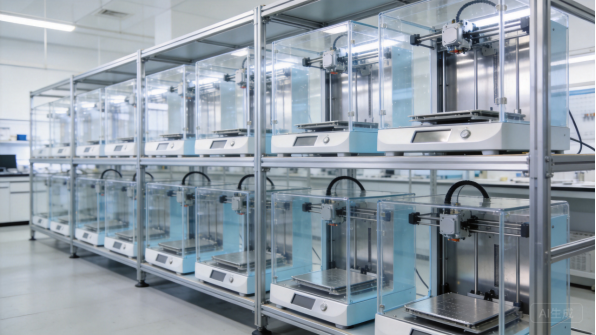
Figure 8 : Les imprimantes industrielles et de bureau fonctionnent dans des enceintes dans un laboratoire professionnel.
Bureau de service : Enceintes pour ferme d’impression
Un bureau de service en pleine expansion de sa ferme d’impression avait besoin d’enceintes pour 200 imprimantes supplémentaires, commandées par lots avec des dimensions cohérentes et un accès de service. Le programme prévoit 300 à 500 enceintes par mois avec une commande minimum de 150 unités, au prix de 40 $ à 90 $ FOB selon la taille, pour une valeur annuelle d’environ 250 000 $.
Les premiers articles ont été vérifiés et le premier lot de 300 enceintes a été expédié en 22 jours ouvrables. Le bureau a standardisé l’enceinte sur toute sa flotte, et les portes et panneaux de rechange sont expédiés à partir de la même production mensuelle. Une variante ventilée avec adaptateur de filtre a été ajoutée pour la salle d’impression fermée du bureau lors de la deuxième année, et le programme du bureau démontre comment la fabrication d’enceintes pour imprimantes 3D s’adapte à l’expansion de la ferme d’impression.
OEM dentaire : Enceintes pour machines à résine
Un OEM d’imprimante 3D dentaire avait besoin d’enceintes pour machines à résine avec des intérieurs nettoyables, une captation des fumées et une empreinte compacte pour les cliniques. Le projet couvrait 500 enceintes avec une commande minimum de 150 unités, au prix de 70 $ à 150 $ FOB selon la configuration, pour une valeur totale d’environ 55 000 $.
Les premiers articles ont été inspectés pour l’intégrité de l’étanchéité et la finition intérieure, et la production a été expédiée en deux lots avec les certificats de matériau et les dossiers de finition. L’OEM a approuvé les enceintes pour sa ligne clinique et a commandé une variante multi-résine de plus grande taille au trimestre suivant. Le programme a montré comment la construction étanche et nettoyable sert les applications à résine et dentaires.
La variante plus grande partage le même système de porte et de joint, ce qui permet d’uniformiser les pièces de rechange sur toute la gamme clinique.
Résumé et prochaines étapes
Points clés
La fabrication d’enceintes pour imprimantes 3D est une discipline sensible à la température, à la sécurité et à la précision qui exige plus que du simple travail de tôlerie. Le choix du matériau détermine le coût et les performances, depuis l’acier revêtu pour la structure et la sécurité incendie jusqu’à l’aluminium pour la conception thermique, tandis que les panneaux transparents, les joints et la filtration doivent être spécifiés pour le procédé. La difficulté de production se concentre sur l’ajustement des portes et fenêtres, l’étanchéité de la chambre et la vérification de la sécurité, là exactement où les fabricants expérimentés font la différence.
Les délais de livraison suivent un chemin prévisible : examen technique en quelques jours, prototypes en deux à trois semaines, outillage de procédé en une à deux semaines, et production en trois à cinq semaines par lot, avec des séries de 30 à 500 unités selon la taille de l’enceinte. Le partage des prévisions et la planification des livraisons échelonnées maintiennent les programmes OEM dans les délais. Les acheteurs qui arrêtent les matériaux, les objectifs thermiques et les exigences documentaires avant l’établissement des devis connaîtront des programmes plus fluides que ceux qui découvrent leurs exigences lors de la qualification des machines.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie privé basé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle supérieure à 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des enceintes sur mesure, des châssis, des panneaux et des ensembles pour des clients à l’export avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6 kW, des plieuses CNC et le soudage TIG et MIG couvrent le côté fabrication du travail d’enceinte pour imprimantes 3D.
L’entreprise accompagne les acheteurs de l’examen de la conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne la vérification thermique, de revêtement et dimensionnelle lorsque cela est requis. Pour les programmes de fabrication d’enceintes pour imprimantes 3D, les acheteurs peuvent consulter les services connexes de fabrication de tôlerie et les pages produits, et l’équipe structura les devis, la documentation qualité et les calendriers de livraison pour répondre aux besoins du programme.
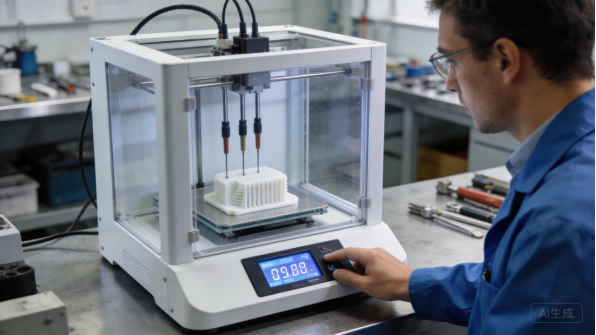
Figure 9 : Les essais thermiques et de sécurité vérifient la chambre封闭 avant l’expédition.
Comment démarrer votre projet
Partez d’un fichier STEP ou STP et d’un dessin indiquant le matériau, le traitement de surface, l’objectif thermique, les quantités et les besoins documentaires. Si la conception n’est pas finalisée, envoyez des photos ou des croquis de l’imprimante, du volume de fabrication et du système cinématique, des matériaux que vous imprimez, ainsi que le volume annuel ; l’équipe d’ingénierie vous recommandera une conception fabriquable et prête pour la sécurité. La procédure typique est la suivante : revue d’ingénierie, devis, prototype, inspection de premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de carénage pour imprimante 3D, contactez Barry au +86 13244963694 ou à sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, un carénage pour imprimante 3D passe du dessin à la production en quelques semaines, avec une précision d’ajustement, une étanchéité et des performances de sécurité conformes aux qualifications des machines.
Que demander à un fabricant
Avant de passer commande, posez trois questions au fabricant : quels matériaux et quels systèmes de panneaux transparents il prend en charge pour les chambres chauffantes, comment il vérifie l’étanchéité des portes et des fenêtres sur les premiers articles, et quelle documentation thermique, de verrouillage de sécurité et dimensionnelle il peut fournir. Les réponses permettent de déterminer si l’atelier considère les carénages d’imprimante comme des chambres techniques ou comme de simples boîtiers métalliques.
Confirmez également son expérience avec les verrous de porte, l’intégration de la filtration et l’emballage pour l’exportation, car ce sont ces détails qui déterminent si une machine est qualifiée et expédiée sans dommage. Un fabricant qui indique des méthodes d’essai et des critères d’acceptation dans son devis traite la qualité comme faisant partie intégrante du produit, et c’est ce genre de partenaire qui vaut la peine de construire une ligne d’imprimantes.