La fabricación de recintos para impresoras 3D es la disciplina de chapa metálica detrás de las cámaras calentadas, selladas y filtradas que hacen que las máquinas aditivas de filamento fundido, resina e industriales sean confiables. Un recinto controla el entorno de impresión, protege a los operadores de emisiones y partes móviles, y alberga el sistema estructural y eléctrico de la máquina, lo que lo convierte en un producto diseñado por ingeniería más que en una caja simple. Programas de America Makes y normas desarrolladas a través de ASTM comités de fabricación aditiva definen la dirección de la tecnología, mientras que las evaluaciones de UL cubren la seguridad.
Esta guía sigue el recorrido completo de un programa de recinto personalizado para impresora 3D en siete pasos: el producto y sus familias de recintos, las aplicaciones que sirve cada uno, la selección de material, la dificultad de producción, los tiempos de entrega, estudios de caso anteriores con datos de compra realistas y un resumen práctico. Ya sea que usted sea una marca de impresora de escritorio que lanza un nuevo modelo, un OEM industrial de MFAM que construye una línea de máquinas o un laboratorio de servicios que busca recintos para una granja de impresión, la información aquí contenida le ayudará a preparar un fabricante, planificar plazos realistas y evitar los problemas térmicos y de ajuste que aparecen en las pruebas.
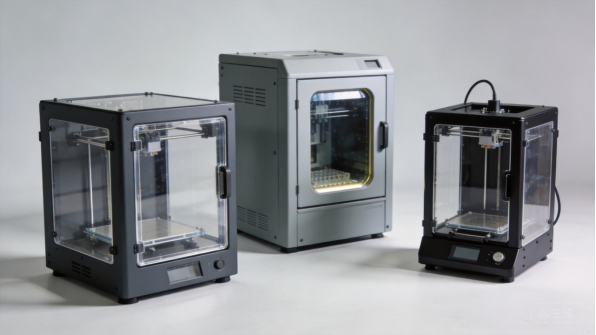
Figura 1: Recintos para impresoras 3D en formatos de escritorio, industrial y máquinas de resina.
El producto: qué son los recintos para impresoras 3D
Familias y configuraciones de recintos
Los recintos para impresoras 3D se dividen en tres familias principales: carcasas para impresoras FDM de escritorio, gabinetes industriales para máquinas de MFAM y recintos para máquinas de resina o especialidad. Las carcasas de escritorio encierran las impresoras de filamento fundido para estabilizar la temperatura de la cámara y contener los humos; los gabinetes industriales albergan máquinas más grandes con filtración integrada y acceso; y los recintos de resina y especialidad protegen los materiales y a los operadores del entorno específico del proceso.
Dentro de cada familia, los recintos varían por tamaño, diseño térmico y conjunto de características. Una carcaza de escritorio puede ser una caja de acero plegado y paneles transparentes con ventilación superior, mientras que un gabinete industrial puede ser un ensamble de acero soldado y aluminio con interbloqueos de puertas, plenos de filtración y gestión de cableado. La fabricación de recintos para impresoras 3D abarca todos estos casos, y un fabricante que maneje formado de precisión, soldadura y ensamble puede suministrar toda la gama a los OEM de impresoras.
Componentes principales y sus funciones
Los componentes principales son el cuerpo de la cámara, la puerta o panel de acceso, la ventana de observación, el sistema de ventilación y la estructura interna de montaje. El cuerpo de la cámara define el volumen calentado y mantiene la temperatura, la puerta permite el acceso para la configuración y la extracción de piezas, y la ventana de observación permite a los usuarios supervisar las impresiones sin abrir la cámara. La ventilación gestiona los humos, y el montaje interno posiciona la cama de impresión, el sistema de movimiento y la electrónica.
Las juntas y empaquetaduras sellan la cámara alrededor de la puerta y los pasos de cables, y puede añadirse aislamiento para retener el calor en máquinas calentadas. Cada componente es un punto de ajuste, y el diseño de la carcasa debe mantener las tolerancias para que las puertas sellen, las ventanas encajen y la máquina se ensamble sin fuerza. El diseño también debe permitir el acceso para el servicio, porque una impresora difícil de mantener falla en el campo.
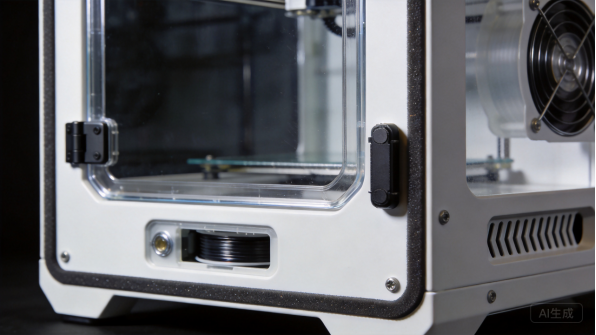
Figura 2: Los detalles de la carcasa incluyen puertas transparentes, sellos, pasos de cables y ventilación.
Factores de diseño: temperatura, seguridad y visibilidad
El diseño de la carcasa de impresora 3D está impulsado por el control de temperatura de la cámara, la seguridad del operador y la visibilidad de la impresión. La impresión con filamento fundido se beneficia de una temperatura estable de la cámara que reduce la deformación, por lo que la carcasa está construida para retener el calor con mínima pérdida, y las cámaras calentadas usan aislamiento y ventilación controlada. Los procesos de resina e industriales añaden gestión de emisiones, con filtración o conexiones de escape integradas en la carcasa.
Seguridad separa al operador de superficies calientes, piezas móviles y emisiones del proceso, mediante sistemas de interbloqueo, ventilación y materiales resistentes al calor y a la llama. UL las evaluaciones de seguridad cubren el riesgo eléctrico y de incendio, y America Makes y los grupos de la industria comparten prácticas para el funcionamiento seguro. La visibilidad mantiene el proceso observable mediante paneles transparentes dimensionados y posicionados para el volumen de fabricación, y estos factores se definen en la cotización.
Personalización en la fabricación de carcasas para impresoras 3D
La fabricación personalizada de carcasas para impresoras 3D existe porque cada máquina tiene su propio volumen de fabricación, perfil térmico y conjunto de características. Los compradores personalizan las dimensiones de la cámara, la disposición de las ventanas, los sistemas de puertas, la ventilación, la filtración, los colores y la marca, y esperan que la carcasa acepte su sistema de movimiento y electrónica. La fabricación personalizada también admite familias de productos: una sola plataforma de chasis puede servir a varios volúmenes de fabricación.
La personalización incluye detalles de cumplimiento como interbloqueos, puesta a tierra, etiquetas y documentación para la certificación de la máquina. ANSI y normas relacionadas informan la construcción, y los compradores solicitan cada vez más materiales documentados y evidencia de pruebas. Un fabricante que pueda proporcionar certificaciones de materiales y calidad consistente por lotes otorga a los OEM de impresoras el archivo que necesitan para aprobaciones UL y del mercado.
Casos de uso y aplicaciones
Ingeniería de escritorio y educación
Las impresoras 3D de sobremesa están destinadas a ingenieros, centros educativos y makers, y los cerramientos son estándar en los modelos profesionales de sobremesa para estabilizar las impresiones y confinar los humos. El cerramiento debe adaptarse al espacio de sobremesa, permitir una visualización clara y mantener bajos el ruido y el olor, lo que impulsa un diseño de formación compacta y paneles ventilados. Los OEM comercializan estas máquinas en todo el mundo, y la carcasa transmite el lenguaje de diseño del producto.
Para aplicaciones de sobremesa, el coste y el acabado son tan importantes como la funcionalidad. El cerramiento se produce en volumen según los lanzamientos de producto, y las marcas encargan las carcasas preparadas para recibir sus sistemas de movimiento y electrónica. La fabricación de cerramientos para impresoras 3D da respuesta a esta producción en volumen mediante formación, pintura y montaje reproducibles, y los OEM valoran los fabricantes que ofrecen calidad constante dentro de los plazos de lanzamiento.
Los modelos de sobremesa también se benefician de una plataforma de chasis compartida, que mantiene comunes las piezas de servicio y el tooling en toda la gama.
Servicios Profesionales y Granjas de Impresión
Las empresas de servicios profesionales y las granjas de impresión operan muchas impresoras al mismo tiempo, y sus carcasas deben funcionar en instalaciones densas y organizadas. El tamaño uniforme, el diseño confiable de puertas y ventilación, y el fácil acceso para mantenimiento mantienen productiva una granja, y las carcasas suelen montarse en racks o estanterías en filas. Los operadores de servicio valoran las carcasas que son intercambiables entre máquinas.
Los programas para granjas de impresión son compras por volumen realizadas por empresas de servicios y distribuidores, ordenados según la expansión de la flota. Las carcasas deben ensamblarse de forma limpia, mantener la temperatura de manera predecible y aceptar las mismas opciones de control y ventilación entre unidades. Para los fabricante de chapa, el trabajo para granjas de impresión añade volumen constante y configuraciones repetitivas, y demuestra la consistencia que requieren los entornos de producción.
Los operadores de granjas de fabricación también registran la consistencia de la temperatura de la cámara, ya que la calidad de las piezas depende de cámaras estables a través de las máquinas.
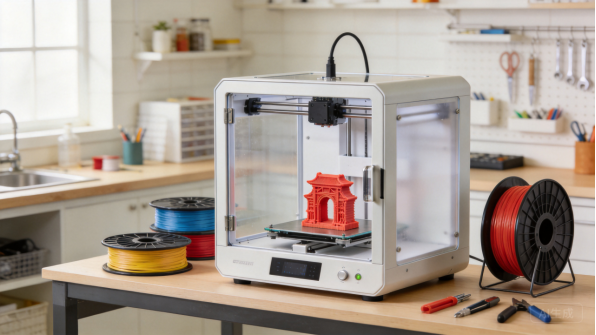
Figura 3: Una impresora de sobremesa funciona dentro de su recinto en un taller profesional.
Fabricación Aditiva Industrial
Las máquinas de fabricación aditiva industrial construyen piezas para programas aeroespaciales, médicos y automotrices, y sus gabinetes están diseñados para el control de procesos, la seguridad y la certificación. Estas máquinas utilizan cámaras calentadas y filtradas, sistemas de cierre de seguridad y manejo integrado, y la carcasa forma parte del proceso cualificado. ASTM los estándares de fabricación aditiva y los programas de calificación de máquinas determinan lo que la industria espera.
Los programas industriales se rigen por especificaciones: la máquina debe cualificarse para la aplicación, y la construcción de la carcasa y la documentación respaldan dicha cualificación. Los compradores necesitan evidencia de materiales y pruebas, y la entrega se programa según la construcción de las máquinas. Para los fabricantes, el trabajo de AM industrial es de menor volumen pero de alto valor, y demuestra la capacidad de soldadura, sellado y documentación que requieren las máquinas avanzadas.
Las máquinas cualificadas también requieren control de cambios documentado, que el fabricante apoya con registros de revisiones y trazabilidad de materiales.
Impresión con Resina, Dental y Especialidades
Las impresoras de resina, las impresoras 3D dentales y las máquinas especializadas utilizan carcasa que gestionan la seguridad de los materiales y el entorno del proceso. Las máquinas de resina necesitan contención de humos e interiores limpiables, las máquinas dentales prestan servicio a clínicas con expectativas de higiene, y los procesos especiales pueden requerir atmósferas inertes o ventilación específica. La carcasa respalda estos requisitos del proceso con una construcción sellada y un flujo de aire controlado.
Estos programas suelen ser específicos para cada aplicación, encargados por OEM y proveedores de equipos dentales contra líneas de producto. La carcasa debe ajustarse al proceso de la máquina y al entorno del operador, y la documentación respalda la aprobación del mercado. Para los fabricantes, el trabajo con resina y especializado añade contenido de diseño y demuestra capacidad de construcción sellada y acabado.
Las unidades de clínica y laboratorio se encargan según los calendarios de equipos, y los kits de servicio mantienen disponibles las puertas y filtros de repuesto.
Selección de materiales
Acero para estructura y seguridad contra incendios
En la fabricación de recintos para impresoras 3D, el acero laminado en frío es el material estructural estándar, ya que proporciona rigidez, resistencia al fuego y una construcción rentable, y sus propiedades mecánicas están documentadas en referencia a la base de datos de materiales de MatWeb para su comparación. El acero recubierto en polvo soporta el chasis, las puertas y los paneles, y el comportamiento del acero frente al fuego respalda el informe de seguridad de la máquina.
Los grosores típicos varían desde 0,8 mm para paneles de sobremesa hasta 1,5 mm para gabinetes industriales que soportan hardware más pesado. El recubrimiento cumple la función de protección ambiental: el recubrimiento en polvo, aplicado electrostáticamente y curado, forma una película duradera, y el Powder Coating Institute publica orientaciones sobre recubrimientos con rendimiento verificado bajo normas de ASTM International . Los grises oscuros y negros dominan la estética de las impresoras.
El recubrimiento también se inspecciona por cobertura de bordes, ya que los bordes cortados son donde una cámara calentada experimenta el mayor ciclo térmico.
Aluminio para diseño térmico y ligero
El aluminio aparece donde importan la transferencia de calor y el peso: estructuras de cámara calentada, disipadores de calor internos y marcos de sobremesa que deben ser lo suficientemente ligeros para enviar y mover. El aluminio conduce bien el calor, lo que ayuda a distribuir la temperatura de la cámara, y sus propiedades están documentadas en referencias como AZoMaterials. Los perfiles de aluminio extruido enmarcan máquinas más grandes y soportan los paneles transparentes.
El aluminio pesa aproximadamente una tercera parte que el acero y resiste la corrosión de manera natural, y se aísla del acero en las juntas para evitar corrosión galvánica. El aluminio también simplifica el ruteo de cable interno mediante canales formados, y para impresoras de sobremesa y tamaño medio, el montaje en aluminio equilibra rigidez con peso. Para los manufactureros, la capacidad con aluminio respalda el aspecto moderno y más ligero de las impresoras profesionales de sobremesa.
Los perfiles de aluminio extruido también crean la geometría de canal limpio que sujeta paneles y ruteo de cable en las máquinas modernas.
Figura 4: Acero recubierto, marcos de aluminio y paneles transparentes cubren el rango de materiales del recinto.
Paneles transparentes y ventanas
Las ventanas de observación son una característica definitoria de las envolventes de impresoras 3D. El policarbonato es el panel transparente más común: es resistente, ligero y tolera el entorno de la cámara, mientras que el acrílico ofrece claridad a menor costo y el vidrio sirve para cámaras industriales de alta temperatura. Los paneles se montan en marcos formados con juntas o sistemas adhesivos, y su ajuste y sellado mantienen la cámara cerrada.
La selección del panel transparente considera resistencia a UV, resistencia al rayado y la temperatura de operación de la máquina. Las opciones antirreflejo y tintadas apoyan materiales y iluminación específicos. Las tolerancias del marco de la ventana determinan si el panel sella y permanece en su lugar bajo ciclos de temperatura, y los paneles de repuesto forman parte del kit de servicio.
La claridad y opacidad del panel transparente se verifican en las primeras piezas, ya que la visibilidad de impresión es una característica de venta que los compradores revisan primero.
Sellos, filtración e herrajes
Los selladores y la filtración completan la cámara. Las juntas de silicona y EPDM cierran la puerta y los pasos, y los plenums de filtración o adaptadores de escape gestionan las emisiones en máquinas cerradas. Los filtros HEPA o de carbón se integran donde el proceso lo requiere, y el sistema de ventilación se dimensiona según el perfil de emisión del material.
Los herrajes completan la carcasa: bisagras, pestillos, seguros de puerta, pies niveladores y embocaduras para cables se seleccionan por el acceso repetido y la seguridad. Los interruptores de seguro y la conexión a tierra se especifican junto con el diseño eléctrico. Acordar la especificación de sellado, filtración y herrajes en la cotización previene los problemas más comunes en campo: deriva de temperatura, fugas de olor y puertas que no cierran bien.
Las carcasas de filtros y los adaptadores de ventilación también se forman para aceptar tamaños estándar de filtros, lo que mantiene las piezas de repuesto disponibles.
Dificultad de producción
Precisión del corte láser y de los recortes
La fabricación de carcasas para impresoras 3D comienza con el corte láser, que produce los paneles del chasis, las puertas y los recortes para ventanas, ventilación y conectores. Los sistemas de láser de fibra mantienen tolerancias de ±0,1 mm, y en XHX Metal dos cortadoras láser de fibra de 6 kW ofrecen una precisión de posicionamiento de ±0,01 mm, lo cual es importante cuando las aberturas para ventanas y los marcos de las puertas deben alinearse en toda la carcasa.
La calidad del corte es visible en una impresora: las rebabas alrededor de las aberturas para ventanas dañan los selladores, la rugosidad de los bordes alrededor de los ventiladores acumula polvo, y los puntos de perforación deben situarse en áreas ocultas. El software de anidación distribuye las piezas para minimizar los desechos en el conjunto de la carcasa, y los parámetros de corte se ajustan según el material y el espesor. La etapa de corte determina si las ventanas sellan, las puertas se alinean y la máquina luce terminada.
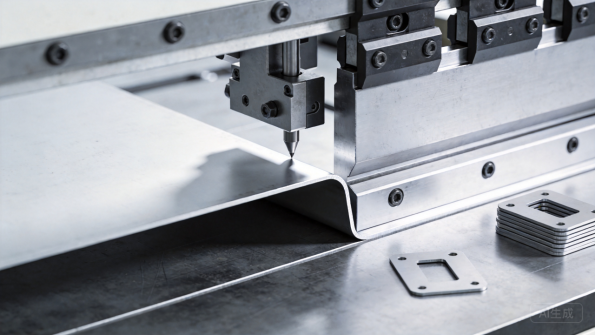
Figura 5: El plegado de precisión forma los paneles de la carcasa con geometría ajustada.
Plegado CNC y geometría de la carcasa
El plegado convierte las planchas planas en el chasis, los paneles y los marcos de las puertas, y los paneles grandes de un gabinete industrial exigen un conformado cuidadoso: un pequeño error de plegado a lo largo de un panel largo se convierte en una brecha visible en la junta. La compensación del retorno elástico se ajusta para cada material, y Engineers Edge publica las referencias de_allow de plegado y deducción utilizadas para desarrollar las planchas y predecir las dimensiones finales.
Las modernas dobradoras CNC con medidas programables mantienen las posiciones y ángulos de doblado de manera consistente, y las primeras piezas se verifican contra el dibujo antes de la producción. Para las carcasas de impresoras, las verificaciones críticas son la geometría de apertura de la puerta, la planitud del marco de la ventana y las superficies de sellado de la cámara, porque la temperatura y seguridad de la máquina dependen de una cámara cerrada. Estas mediciones se verifican en la primera pieza y se muestrean durante la producción.
Las superficies de sellado de la cámara se mantienen limpias de acumulación de pintura mediante enmascarado, para que el empaquetado asiente sobre metal desnudo.
Soldadura, ensamblaje y montaje en panel
La soldadura une la estructura del chasis y los soportes, mientras que los marcos más ligeros usan fijación y remachado para proteger los recubrimientos y permitir el servicio. TWI Global proporciona orientación técnica sobre la unión de metales finos, y los dispositivos de sujeción mantienen las piezas según la geometría durante el ensamblaje. Los paneles de ventana se montan con juntas y retenedores, y el sellado se verifica alrededor de todo el perímetro.
El ensamblaje ajusta la puerta, los interbloqueos, la ventilación y el hardware, y se verifica la cámara por continuidad del sellado y operación de la puerta. Para los OEM de impresoras que ensamblan la máquina internamente, el fabricante envía las carcasas listas para su movimiento y electrónica. El ensamblaje basado en dispositivos de sujeción y verificación de sellado mantiene la calidad consistente durante la producción, y un ensamblaje de muestra valida la cámara completa.
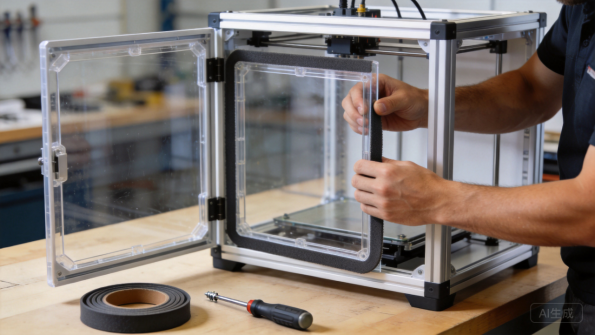
Figura 6: La instalación del panel transparente y el sellado completa la cámara.
Control de calidad y verificación de seguridad
El control de calidad de las carcasas de impresoras combina inspección dimensional con verificaciones funcionales y de seguridad. Las primeras piezas se inspeccionan según el dibujo, verificando el ajuste de la puerta, el sellado de la ventana y el montaje, y los lotes de producción siguen un plan de control con muestreo. La continuidad del sellado, los interbloqueos de la puerta y la calidad del recubrimiento se verifican en puntos definidos, y una carcasa representativa se prueba con la carga térmica de la máquina.
La verificación de seguridad respalda la certificación de la máquina: la estabilidad de temperatura, el rendimiento de ventilación y la función de interbloqueo se documentan, y UL la práctica guía el programa de pruebas. Los compradores necesitan la evidencia para la aprobación del mercado y la calificación del cliente. Un fabricante que coordina la verificación térmica y de seguridad proporciona a los OEM de impresoras los datos que necesitan para el lanzamiento.
Los informes térmicos se emiten por configuración de cámara, para que el OEM pueda calificar cada modelo una sola vez.
Plazos de producción
RFQ, revisión de ingeniería y prototipos
Un programa de fabricación de cabinas para impresoras 3D comienza con una Solicitud de Presupuesto (RFQ): dibujos o especificación de la máquina, material, acabado, cantidades y plazo objetivo. El equipo de ingeniería del fabricante revisa el diseño desde la perspectiva de fabricabilidad, verificando el ajuste de puertas, el sellado de ventanas, los recorridos térmicos y el ensamblaje, y devuelve una cotización con observaciones en uno a tres días hábiles. Los prototipos se entregan generalmente en diez a dieciocho días hábiles debido a que las cabinas de precisión requieren una configuración cuidadosa.
El prototipo es donde se valida la cabina: se abren y cierran las puertas, se verifica el sellado de la ventana y se simula la carga térmica de la máquina. Los comentarios sobre el prototipo deben incluir notas sobre el ajuste y cambios sugeridos en los planos. Para programas de impresoras, una muestra completamente ensamblada con el hardware de la máquina, no solo la carcasa, vale la pena porque demuestra que la cámara funciona antes de la producción.
Los OEM con cabinas aprobadas pueden pasar directamente a la cotización, ya que el diseño ya está validado con su máquina.
Configuración de Herramentales y Procesos
La mayoría de las cabinas para impresoras 3D se producen mediante corte láser, plegado CNC y mecanizado ligero, lo que mantiene bajos los costos de herramentales y hace económicas las modificaciones de diseño. La configuración importante es la de procesos: programas de plegado con parámetros verificados, accesorios de soldadura y ensamblaje, y calibres de inspección para el ajuste de puertas y ventanas. Construir esta configuración generalmente toma una a dos semanas para una nueva cabina.
Debido a que los volúmenes de impresoras son moderados, los troqueles de estampado dedicados rara vez justifican su costo; la economía se revisa en la cotización y la fabricación flexible suele ser la ruta adecuada. Los compradores deben esperar que el fabricante confirme la ruta flexible en lugar de suponer que se requiere herramental costoso.
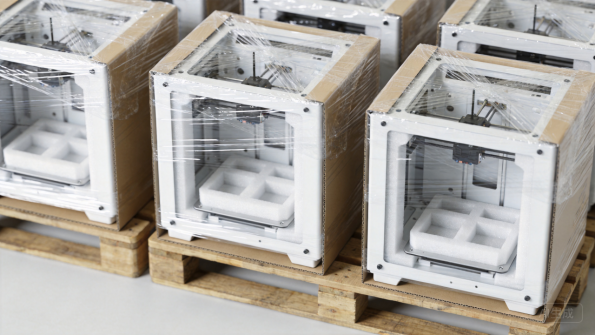
Figura 7: Las cabinas se envían con paneles transparentes protegidos y embalaje de espuma.
Lotes de Producción y Planificación de Volumen
En la fabricación de cabinas para impresoras 3D, los lotes de producción son moderados: una familia de cabinas de escritorio típicamente embarca de 200 a 500 unidades por mes en lotes de 100 a 200 unidades, mientras que los gabinetes industriales se producen en lotes más pequeños debido a que son conjuntos de mayor tamaño. Los tiempos de entrega típicos son de 20 a 35 días hábiles, con el formado, el acabado y el ensamblaje consumiendo la mayor parte del tiempo.
El intercambio de pronósticos mantiene estables los tiempos de entrega por lotes. Cuando los OEM comparten pronósticos rotativos, la fábrica reserva material y capacidad de acabado, y pide con antelación los artículos de largo plazo de entrega, como colores personalizados o tamaños de paneles transparentes. El acero y el aluminio estándar suelen estar disponibles, mientras que los acabados personalizados y los paneles de vidrio pueden añadir una a dos semanas. Un calendario claro con fechas de hito hace visible el cuello de botella antes de que se convierta en un retraso de lanzamiento.
Los programas de lanzamiento también se planifican por etapas con existencias de seguridad acordadas, de modo que el OEM pueda dar soporte a la demanda de servicio y canal entre lanzamientos.
Embalaje, logística y documentación
Los recintos para impresoras se envían en embalajes adaptados al producto: los paneles lacrados están protegidos con film y espuma, los paneles transparentes se separan con hojas protectoras, y las unidades se empaquetan en cartones para exportación. Los envíos de exportación utilizan papel antioxidante o film VCI para evitar la condensación en el contenedor, y el fabricante debe proporcionar las dimensiones del cartón, el peso bruto y fotos de carga para la planificación del flete.
La documentación acompaña a cada envío: listas de empaque, certificados de material, registros de acabado e informes de prueba cuando se acuerde. Los OEM de impresoras necesitan registros para certificación, y los compradores deben confirmar el juego de documentación durante la cotización. La comunicación sigue hitos claros, con fotos en cada etapa, para que los OEM puedan realizar un seguimiento del avance sin visitas al sitio.
En los programas de impresoras, el marcado de los cartones incluye identificadores del modelo, lo que agiliza el montaje de kits y el cumplimiento del pedido.
Estudios de caso anteriores
Marca de impresoras de escritorio: línea de recintos
Una marca de impresoras 3D de escritorio necesitaba una línea de recintos para sus nuevos modelos profesionales, con chasis de acero lacado en polvo, puertas delanteras transparentes y ventilación integrada. El programa opera con 250 a 400 recintos por mes, con un pedido mínimo de 100 unidades, con precios desde USD 55 hasta USD 140 FOB según el tamaño, por un valor anual de aproximadamente USD 360 000.
XHX Metal entregó el montaje del primer artículo en 15 días laborables, y el primer lote de 200 recintos se envió en 24 días laborables. Ahora los lanzamientos mensuales siguen el plan de lanzamiento de la marca, y el sellado de puertas y ventanas se verifica en muestreo. En el segundo año, la marca añadió un recinto más alto para su modelo de gran formato, y el programa ahora da soporte a tres líneas de producto.
El programa demuestra cómo la fabricación de recintos para impresoras 3D escala entre generaciones de modelos.
OEM industrial de AM: gabinetes para máquinas
Una OEM industrial de manufactura aditiva necesitaba gabinetes de máquina para un sistema de polímero calificado, con cámaras calefactadas y filtradas, seguros de puerta y documentación para la calificación de la máquina. El programa opera con 30 a 60 gabinetes por mes con un pedido mínimo de 20 unidades, con precios desde $700 hasta $1,400 FOB según la configuración, con un valor anual de aproximadamente $320,000.
Las primeras piezas fueron sometidas a pruebas térmicas y se verificaron los seguros, y el primer lote de 40 gabinetes se envió en 34 días hábiles con certificados de material y registros de prueba. Los gabinetes superaron la revisión de calificación de la OEM, y el programa se expandió con un segundo tamaño de máquina. El programa demostró cómo la construcción sellada y la documentación sirven para máquinas industriales calificadas.
La OEM ahora enumera puertas de repuesto y kits de filtro en su catálogo de servicio, con stock para soporte en campo.
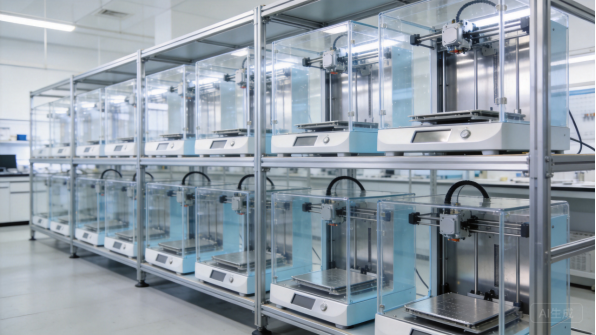
Figura 8: Impresoras industriales y de escritorio operan dentro de gabinetes en un laboratorio profesional.
Taller de servicios: Gabinetes para granja de impresión
Un taller de servicios en expansión de su granja de impresión necesitaba gabinetes para 200 impresoras adicionales, pedidos por lotes con dimensiones consistentes y acceso de servicio. El programa opera con 300 a 500 gabinetes por mes con un pedido mínimo de 150 unidades, con precios desde $40 hasta $90 FOB según el tamaño, con un valor anual de aproximadamente $250,000.
Las primeras piezas fueron verificadas y el primer lote de 300 gabinetes se envió en 22 días hábiles. El taller estandarizó el gabinete en toda su flota, y las puertas y paneles de repuesto se envían desde la misma producción mensual. Se añadió una variante ventilada con adaptador de filtro para la sala de impresión cerrada del taller en el segundo año, y el programa muestra cómo la fabricación de gabinetes para impresoras 3D escala con la expansión de la granja de impresión.
OEM dental: Gabinetes para máquinas de resina
Una OEM de impresoras 3D dentales necesitaba gabinetes para máquinas de resina con interiores lavables, contención de humos y una huella compacta para clínicas. El proyecto cubrió 500 gabinetes con un pedido mínimo de 150 unidades, con precios desde $70 hasta $150 FOB según la configuración, con un valor total de aproximadamente $55,000.
Las primeras piezas fueron inspeccionadas por integridad del sellado y acabado interior, y la producción se envió en dos lotes con certificados de material y registros de acabado. La OEM aprobó los gabinetes para su línea clínica y realizó un pedido de una variante más grande multi-resina en el siguiente trimestre. El programa demostró cómo la construcción sellada y lavable sirve para aplicaciones de resina y dentales.
La variante más grande comparte el mismo sistema de puerta y sello, lo que mantiene las piezas de repuesto comunes en toda la línea clínica.
Resumen y próximos pasos
Aspectos clave
La fabricación de cerramientos para impresoras 3D es una disciplina sensible a la temperatura, la seguridad y la precisión que exige más que solo trabajo de chapa metálica. La decisión del material determina el coste y el rendimiento, desde el acero recubierto para la estructura y la seguridad contra incendios hasta el aluminio para el diseño térmico, y los paneles transparentes, sellos y sistemas de filtración deben especificarse para el proceso. La dificultad de producción se concentra en el ajuste de puertas y ventanas, el sellado de la cámara y la verificación de seguridad, que son exactamente donde los fabricantes experimentados marcan la diferencia.
Los plazos de entrega siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en dos a tres semanas, herramienta de proceso en una a dos semanas y producción en tres a cinco semanas por lote, con series de 30 a 500 unidades dependiendo del tamaño del cerramiento. El intercambio de previsiones y la planificación de entregas escalonadas mantienen los programas OEM en calendario. Los compradores que definan materiales, objetivos térmicos y requisitos de documentación antes de la cotización tendrán programas más fluidos que aquellos que descubran los requisitos durante la cualificación de la máquina.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500.000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce cerramientos, bastidores, paneles y conjuntos personalizados para clientes de exportación con embalaje diseñado para transporte marítimo. Dos máquinas de corte láser de fibra de 6kW, plegadoras CNC y soldadura TIG y MIG cubren el lado de fabricación del trabajo de cerramientos para impresoras 3D.
La compañía acompaña a los compradores desde la revisión del diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina la verificación térmica, de recubrimiento y dimensional cuando es requerido. Para programas de fabricación de cerramientos para impresoras 3D, los compradores pueden revisar los servicios de fabricación de chapa metálica y páginas de productos, y el equipo estructurará cotizaciones, documentación de calidad y calendarios de entrega para ajustarse a las necesidades del programa.
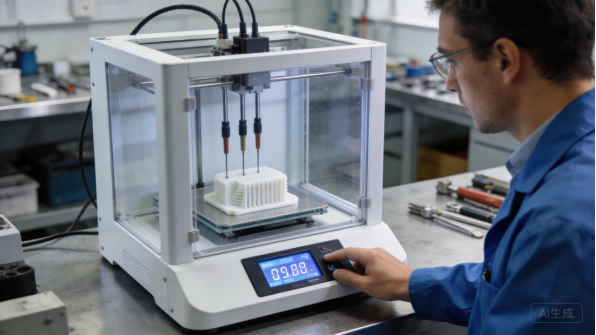
Figura 9: Las pruebas térmicas y de seguridad verifican la cámara cerrada antes del envío.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que indique material, acabado, objetivo térmico, cantidades y necesidades de documentación. Si el diseño no está finalizado, envíe fotos o bocetos de la impresora, el volumen de construcción y el sistema de movimiento, los materiales que imprime y el volumen anual, y el equipo de ingeniería recomendará un diseño fabricable y listo para seguridad. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de carcasa para impresora, contacte a Barry en +86 13244963694 o sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una carcasa para impresora 3D pasa del dibujo a la producción en semanas, con ajuste, sellado y rendimiento de seguridad que superan la calificación de la máquina.
Qué preguntarle a un fabricante
Antes de realizar un pedido, hágale al fabricante tres preguntas: qué materiales y sistemas de paneles transparentes maneja para cámaras calefactadas, cómo verifica el sellado de puertas y ventanas en las primeras piezas, y qué documentación térmica, de interbloqueo y dimensional puede proporcionar. Las respuestas revelan si el taller trata las carcasas para impresoras como cámaras de ingeniería o como simples cajas metálicas.
También confirme experiencia con interbloqueos de puertas, integración de filtración y embalaje para exportación, porque esos detalles determinan si una máquina se cualifica y se envía sin problemas. Un fabricante que incluye métodos de prueba y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que vale la pena construir una línea de impresoras.