La fabbricazione delle custodie per stampanti 3D è la disciplina della lamierecheria alla base delle camere riscaldate, sigillate e filtrate che rendono affidabili le macchine additive a filamento fuso, resina e industriali. Una custodia controlla l’ambiente di stampa, protegge gli operatori dalle emissioni e dalle parti in movimento, e sostiene il sistema strutturale ed elettrico della macchina, il che la rende un prodotto ingegnerizzato piuttosto che una semplice scatola. I programmi di America Makes e gli standard sviluppati attraverso ASTM i comitati di produzione additiva definiscono la direzione della tecnologia, mentre UL le valutazioni riguardano la sicurezza.
Questa guida segue il percorso completo di un progetto di involucro per stampanti 3D personalizzate in sette fasi: il prodotto e le famiglie di involucri, le applicazioni per cui ciascuno è destinato, la selezione dei materiali, la complessità produttiva, i tempi di consegna, casi studio passati con dati di acquisto realistici e un riassunto pratico. Che siate un brand di stampanti desktop che lancia un nuovo modello, un OEM industriale AM che costruisce una linea di macchine o un laboratorio di servizio che cerca involucri per una print farm, le informazioni qui riportate vi aiuteranno a predisporre un briefing per il fabricante, pianificare tempistiche realistiche ed evitare i problemi termici e di adattamento che emergono in fase di collaudo.
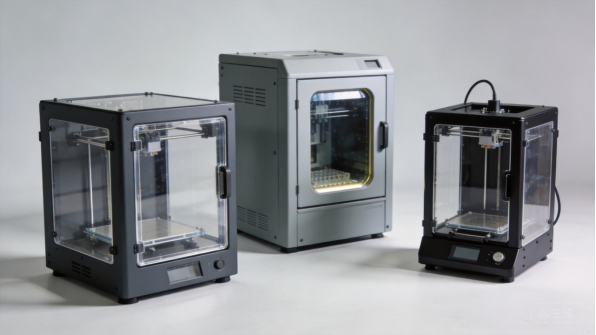
Figura 1: Involucri per stampanti 3D nelle configurazioni desktop, industriale e per macchine resiniche.
Il Prodotto: Cosa Sono gli Involucri per Stampanti 3D
Famiglie e Configurazioni degli Involucri
Gli involucri per stampanti 3D si dividono in tre famiglie principali: custodie per stampanti FDM desktop, armadi per macchine AM industriali e involucri per macchine resiniche o specializzate. Le custodie desktop racchiudono le stampanti a filamento fuso per stabilizzare la temperatura della camera e contenere i fumi, gli armadi industriali ospitano macchine di maggiori dimensioni con filtrazione integrata e accessi, mentre gli involucri resinici e specializzati proteggono i materiali e gli operatori dall’ambiente specifico del processo.
All’interno di ciascuna famiglia, gli involucri variano per dimensioni, progettazione termica e dotazione di funzionalità. Una custodia desktop può essere una scatola in acciaio piegato e pannelli trasparenti con sfiato superiore, mentre un armadio industriale può essere un assemblaggio saldato in acciaio e alluminio con interblocco porte, plenum di filtrazione e gestione cavi. La produzione di involucri per stampanti 3D copre tutte queste soluzioni e un fabricante che gestisce formazione di precisione, saldatura e assemblaggio può fornire la gamma completa agli OEM di stampanti.
Componenti Principali e Loro Funzioni
I componenti principali sono il corpo della camera, lo sportello o pannello di accesso, il vetro osservazionale, il sistema di ventilazione e la struttura interna di montaggio. Il corpo della camera definisce il volume riscaldato e mantiene la temperatura, lo sportello garantisce l’accesso per il setup e la rimozione dei pezzi, mentre il vetro osservazionale permette agli operatori di monitorare le stampate senza aprire la camera. La ventilazione gestisce i fumi, e il montaggio interno posiziona il letto di stampa, il sistema di movimentazione e l’elettronica.
Le guarnizioni e le tenute chiudono la camera attorno allo sportello e ai passaggi cavi, e l’isolamento può essere aggiunto per trattenere il calore nelle macchine riscaldate. Ogni componente è un punto di accoppiamento e il design dell’involucro deve rispettare le tolleranze perché le porte sigillino, i vetri si inseriscano e la macchina si assembli senza forzature. Il progetto deve anche supportare l’accesso per la manutenzione, perché una stampante difficile da manutenzionare fallisce in campo.
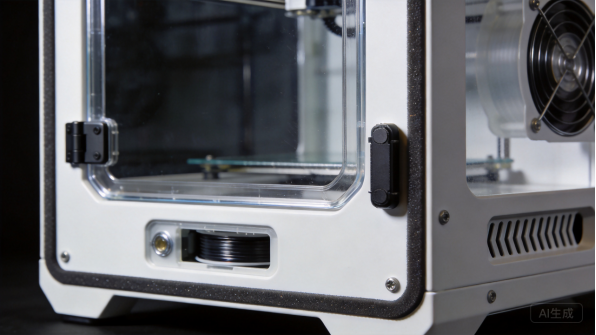
Figura 2: I dettagli dell’involucro includono porte trasparenti, guarnizioni, passaggi cavi e ventilazione.
Driver di Progettazione: Temperatura, Sicurezza e Visibilità
La progettazione dell’involucro per stampanti 3D è guidata dal controllo della temperatura della camera, dalla sicurezza dell’operatore e dalla visibilità della stampa. La stampa a filamento fuso (FDM) beneficia di una temperatura stabile della camera che riduce il warping, pertanto l’involucro è realizzato per trattenere il calore con perdite minime e le camere riscaldate utilizzano isolamento e sfiato controllato. I processi a resina e industriali aggiungono la gestione delle emissioni, con filtrazione o connessioni di scarico integrate nella struttura.
La sicurezza separa l’operatore dalle superfici calde, dalle parti in movimento e dalle emissioni del processo, con interblocci, ventilazione e materiali resistenti al calore e alle fiamme. UL le valutazioni di sicurezza coprono rischi elettrici e antincendio e America Makes e i gruppi del settore condividono pratiche per l’esercizio sicuro. La visibilità mantiene il processo osservabile tramite pannelli trasparenti di dimensioni e posizione adeguate al volume di stampa, e questi driver vengono definiti in fase di preventivo.
Personalizzazione nella Produzione di Involucri per Stampanti 3D
La produzione personalizzata di involucro per stampanti 3D esiste perché ogni macchina ha il proprio volume di stampa, profilo termico e set di funzionalità. Gli acquirenti personalizzano le dimensioni della camera, i layout dei vetri, i sistemi porta, la ventilazione, la filtrazione, i colori e il branding, e si aspettano che l’involucro accetti il loro sistema di movimentazione ed elettronica. La fabbricazione personalizzata supporta anche le famiglie di prodotti: una piattaforma telaio può servire diversi volumi di stampa.
La personalizzazione include dettagli di conformità come interblocci, messa a terra, etichette e documentazione per la certificazione della macchina. ANSI e gli standard correlati influenzano la costruzione, e i acquirenti richiedono sempre più documentazione dei materiali e prove di collaudo. Un produttore che può fornire certificazioni dei materiali e qualità costante dei lotti fornisce agli OEM di stampanti i documenti necessari per le approvazioni UL e di mercato.
Casi d’uso e applicazioni
Ingegneria e formazione desktop
Le stampanti 3D desktop servono ingegneri, scuole e maker, e le custodie sono standard sui modelli professionali desktop per stabilizzare le stampate e contenere i fumi. La custodia deve adattarsi al desktop, permettere una visione chiara e mantenere bassi rumore e odori, il che spinge verso un design compatto di formazione e pannelli ventilati. Gli OEM vendono queste macchine in tutto il mondo e la struttura trasporta il linguaggio di design del prodotto.
Per i programmi desktop, costo e finitura contano quanto la funzione. La custodia viene prodotta in volume in concomitanza con i lanci di prodotto e i brand ordinano le strutture pronte per accettare i propri assi di movimento ed elettronica. La manifattura di custodie per stampanti 3D serve questo volume con formazione ripetibile, verniciatura e assemblaggio, e gli OEM apprezzano i produttori che garantiscono qualità costante nei tempi di lancio.
Anche i modelli desktop beneficiano di una piattaforma di involucri condivisa, che mantiene comuni i pezzi di ricambio e gli utensili in tutta la gamma.
Servizi professionali e data center di stampa
I servizi professionali e le farm di stampa gestiscono molti stampanti contemporaneamente, e i lorotelai devono funzionare in installazioni dense e organizzate. Dimensioni costanti, design affidabile delle porte e della ventilazione, e facile accesso per la manutenzione mantengono produttiva una farm, e i telai sono spesso montati su scaffali o rack in file. Gli operatori di servizio apprezzano telai interscambiabili tra le macchine.
I programmi per farm di stampa sono acquisti in volume da parte di aziende di servizi e rivenditori, ordinati in base all’ampliamento della flotta. I telai devono assemblarsi in modo pulito, mantenere la temperatura in modo prevedibile e accettare le stesse opzioni di controllo e ventilazione tra le unità. Per i produttori, il lavoro per farm di stampa aggiunge volume stabile e configurazioni ripetute, e dimostra la coerenza che gli ambienti di produzione richiedono.
Gli operatori della farm monitorano anche la coerenza della temperatura dei telai, perché la qualità dei pezzi dipende da camere stabili tra le macchine.
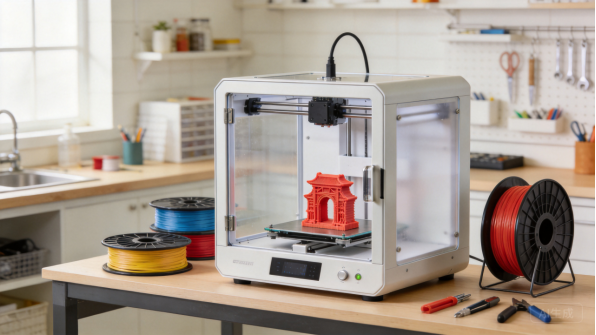
Figura 3: Una stampante desktop funziona all’interno del suo telaio in un laboratorio professionale.
Manifattura additiva industriale
Le macchine per la fabbricazione additiva industriale realizzano componenti per programmi aerospaziali, medici e automobilistici, e i loro armadi sono progettati per il controllo del processo, la sicurezza e la certificazione. Queste macchine utilizzano camere riscaldate e filtrate, interblochi e gestione integrata, e la struttura costituisce parte del processo qualificato. ASTM gli standard per la fabbricazione additiva e i programmi di qualifica delle macchine definiscono le aspettative del settore.
I programmi industriali sono guidati dalle specifiche: la macchina deve essere qualificata per l’applicazione, e la costruzione dell’involucro e la documentazione supportano tale qualifica. Gli acquirenti necessitano di evidenze sui materiali e sui collaudi, e la consegna è programmata in base alla costruzione delle macchine. Per i fabbricanti, il lavoro AM industriale è a volume ridotto ma ad alto valore, e dimostra la capacità di saldatura, sigillatura e documentazione che le macchine avanzate richiedono.
Le macchine qualificate richiedono inoltre un controllo documentato delle modifiche, che il fabbricante supporta con registri delle revisioni e tracciabilità dei materiali.
Stampa con Resina, Dentale e Speciale
Le stampanti a resina, le stampanti 3D dentali e le macchine specializzate utilizzano custodie che gestiscono la sicurezza del materiale e l’ambiente di processo. Le macchine a resina necessitano di contenimento dei fumi e interni lavabili, le macchine dentali servono cliniche con aspettative igieniche, e i processi speciali possono richiedere atmosfere inerti o ventilazione specifica. La custodia supporta questi requisiti di processo con una costruzione sigillata e un flusso d’aria controllato.
Questi programmi sono spesso specifici per l’applicazione, ordinati da OEM e fornitori di apparecchiature dentali contro linee di prodotto. L’involucro deve corrispondere al processo della macchina e all’ambiente dell’operatore, e la documentazione supporta l’approvazione di mercato. Per i produttori, la resina e il lavoro specializzato aggiungono contenuti di progettazione e dimostrano la capacità di costruzione sigillata e finitura.
Le unità per clínica e laboratorio sono ordinate in base ai programmi delle apparecchiature, e i kit di servizio mantengono disponibili le porte e i filtri di ricambio.
Selezione dei Materiali
Acciaio per Struttura e Sicurezza Antincendio
Nella produzione di involucro per stampanti 3D, l’acciaio laminato a freddo è il materiale strutturale standard, che fornisce rigidità, resistenza al fuoco e costruzione economica, e le sue proprietà meccaniche sono documentate in fonti come il database dei materiali di MatWeb per il confronto. L’acciaio verniciato a polvere supporta il telaio, le porte e i pannelli, e la prestazione antincendio dell’acciaio supporta il caso di sicurezza della macchina.
Gli spessori tipici vanno da 0,8 mm per i pannelli da scrivania a 1,5 mm per gli armadi industriali che ospitano hardware più pesante. Il rivestimento svolge il lavoro di protezione ambientale: la verniciatura a polveri, applicata elettrostaticamente e vetrificata, forma un film durevole, e il Powder Coating Institute pubblica indicazioni sui rivestimenti con prestazioni verificate in base agli standard di ASTM International . I grigi scuri e i neri dominano l’estetica delle stampanti.
Il rivestimento viene inoltre verificato per la copertura dei bordi, poiché i bordi tagliati sono i punti in cui una camera riscaldata subisce il maggiore ciclaggio termico.
Alluminio per Design Termico e Leggero
L’alluminio compare dove sono importanti lo scambio termico e il peso: strutture della camera riscaldata, dissipatori di calore interni e telai da scrivania che devono essere sufficientemente leggeri per la spedizione e lo spostamento. L’alluminio conduce bene il calore, il che aiuta a distribuire la temperatura della camera, e le sue proprietà sono catalogate da riferimenti quali AZoMaterials. I profili estrusi in alluminio incorniciano le macchine di maggiori dimensioni e reggono i pannelli trasparenti.
L’alluminio pesa circa un terzo dell’acciaio ed è naturalmente resistente alla corrosione, ed è isolato dall’acciaio nei giunti per prevenire la corrosione galvanica. L’alluminio semplifica anche il percorso interno dei cavi grazie a canali sagomati, e per le stampanti desktop e di dimensioni medie il telaio in alluminio bilancia rigidità e peso. Per i produttori, la capacità di lavorare l’alluminio supporta l’aspetto moderno e leggero delle stampanti professionali da scrivania.
I profili estrusi in alluminio creano anche la geometria dei canali puliti che ospitano pannelli e percorsi cavi nelle macchine moderne.
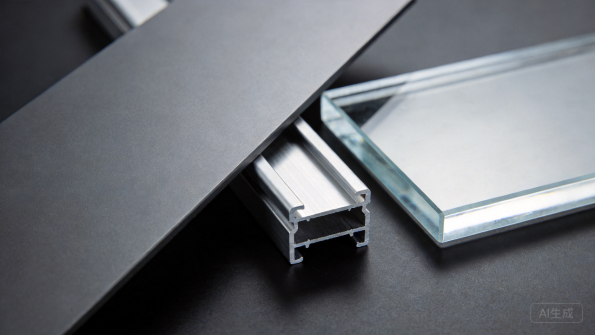
Figura 4: Acciaio rivestito, telai in alluminio e pannelli trasparenti coprono l’intervallo dei materiali di rivestimento.
Pannelli Trasparenti e Finestre
Le finestre di osservazione sono una caratteristica distintiva delle custodie per stampanti 3D. Il policarbonato è il pannello trasparente più comune: è resistente, leggero e sopporta l’ambiente della camera, mentre l’acrilico offre trasparenza a costi inferiori e il vetro serve per camere industriali ad alta temperatura. I pannelli sono montati su telai sagomati con guarnizioni o sistemi adesivi, e la loro adattabilità e tenuta mantengono la camera chiusa.
La selezione dei pannelli trasparenti considera la resistenza ai raggi UV, la resistenza ai graffi e la temperatura di esercizio della macchina. Le opzioni antiriflesso e colorate supportano materiali e illuminazione specifici. Le tolleranze del telaio della finestra decidono se il pannello sigilla e rimane in posizione durante il ciclaggio termico, e i pannelli di ricambio fanno parte del kit di servizio.
La trasparenza e la nebulosità dei pannelli trasparenti sono verificate sui primi pezzi, perché la visibilità di stampa è una caratteristica di vendita che gli acquirenti controllano per primi.
Guarnizioni, Filtrazione e Componentistica
Guarnizioni e filtrazione completano la camera. Guarnizioni in silicone ed EPDM chiudono lo sportello e i passaggi, e plenum di filtrazione o adattatori di scarico gestiscono le emissioni sulle macchine chiuse. Filtri HEPA o a carbonio sono integrati dove il processo lo richiede, e il sistema di ventilazione è dimensionato in base al profilo di emissione del materiale.
I finiture hardware completano l’involucro: cerniere, serrature, interblocchi porta, piedini di livellamento e pressacavi sono selezionati per l’accesso ripetuto e la sicurezza. Interruttori di interblocco e messa a terra sono specificati con il progetto elettrico. Accordare la specifica di guarnizioni, filtrazione e hardware in fase di preventivo previene i problemi più comuni sul campo: deriva della temperatura, perdite di odori e sportelli che non chiudono correttamente.
Le custodie dei filtri e gli adattatori di sfiato sono anch’esse conformate per accettare dimensioni standard dei filtri, mantenendo disponibili i pezzi di ricambio.
Difficoltà di produzione
Taglio laser e precisione dei tagli
La produzione dell’involucro per stampante 3D inizia con il taglio laser, che realizza i pannelli del telaio, le porte e i fori per finestre, prese d’aria e connettori. I sistemi laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchine laser a fibra da 6 kW garantiscono una precisione di posizionamento di ±0,01 mm, fattore importante quando aperture per finestre e telai delle porte devono allinearsi su tutto l’involucro.
La qualità dei tagli è visibile su una stampante: bave intorno alle aperture delle finestre danneggiano le guarnizioni, ruvidità dei bordi intorno alle prese d’aria trattiene la polvere, e i punti di perforazione devono trovarsi in aree nascoste. Il software di nesting dispone i pezzi per minimizzare gli scarti sull’insieme dell’involucro, e i parametri di taglio sono regolati per materiale e spessore. La fase di taglio stabilisce se le finestre sigillano, se le porte si allineano e se la macchina ha un aspetto finito.
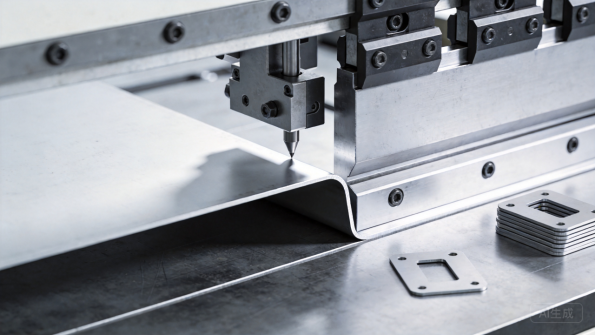
Figura 5: La piegatura di precisione forma i pannelli dell’involucro con geometria precisa.
Piega CNC e geometria dell’involucro
La piegatura trasforma i bianchi piani nel telaio, nei pannelli e nei telai delle porte, e i pannelli di grandi dimensioni di un armadio industriale richiedono una formatura attenta: un lieve errore di piegatura su un pannello lungo si traduce in un salto visibile sulla giuntura. La compensazione dello springback è tarata per ogni materiale, e Engineers Edge pubblica riferimenti di tolleranza di piegatura e deduzioni utilizzati per preparare i bianchi e prevedere le dimensioni finite.
I’ll translate this industrial manufacturing text segment by segment, preserving all technical terms and formatting. **Translation:** I piegatrici CNC moderne con rilev programmabili mantengono posizioni di piegatura e angoli in modo coerente, e i primi pezzi vengono verificati rispetto al disegno prima della produzione. Per gli involucri delle stampanti, i controlli critici sono la geometria di apertura dello sportello, la planarità del telaio della finestra e le superfici di tenuta della camera, poiché la temperatura e la sicurezza della macchina dipendono da una camera chiusa. Queste misurazioni vengono verificate sul primo pezzo e campionate durante la produzione.
Le superfici di tenuta della camera vengono mantenute pulite da accumuli di vernice mediante mascheratura, così che la sede della guarnizione poggi su metallo nudo.
Saldatura, Assemblaggio e Montaggio a Pannello
La saldatura unisce il telaio strutturale e le staffe, mentre i telai più leggeri utilizzano fissaggio e crimpatura per proteggere i rivestimenti e consentire la manutenzione. TWI Global fornisce supporto tecnico per l’unione di metalli sottili, e le attrezzaggi mantengono i pezzi in geometria durante l’assemblaggio. I pannelli finestra vengono montati con guarnizioni e dispositivi di ritenuta, e la tenuta viene verificata lungo tutto il perimetro.
L’assemblaggio prevede lo sportello, gli interblocchi, la ventilazione e la ferramenta, e la camera viene verificata per continuità della tenuta e funzionamento dello sportello. Per gli OEM di stampanti che assemblano la macchina in sede, il fabbricante spedisce gli involucri pronti per i loro sistemi di movimento ed elettronica. L’assemblaggio con attrezzaggi e le verifiche di tenuta mantengono la qualità coerente durante la produzione, e un campione di costruzione convalida l’intera camera.
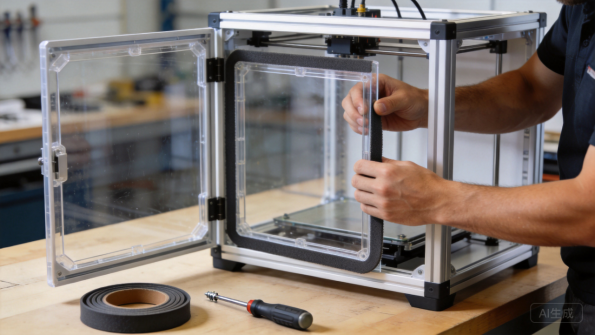
Figura 6: L’installazione del pannello trasparente e della guarnizione completa la camera.
Controllo Qualità e Verifica di Sicurezza
Il controllo qualità degli involucri per stampanti combina l’ispezione dimensionale con verifiche funzionali e di sicurezza. I primi pezzi vengono ispezionati rispetto al disegno, verificando l’adattamento dello sportello, la tenuta della finestra e il montaggio, e i lotti di produzione seguono un piano di controllo con campionamento. La continuità della tenuta, gli interblocchi dello sportello e la qualità del rivestimento vengono verificati in punti definiti, e un involucro rappresentativo viene testato con il carico termico della macchina.
La verifica di sicurezza supporta la certificazione della macchina: stabilità della temperatura, prestazioni di ventilazione e funzionamento degli interblocchi vengono documentati, e UL guide il programma di prova. Gli acquirenti necessitano delle prove per l’approvazione di mercato e la qualifica del cliente. Un fabbricante che coordina la verifica termica e di sicurezza fornisce agli OEM di stampanti i dati necessari per il lancio.
I report termici vengono emessi per ogni configurazione della camera, così che l’OEM possa qualificare ogni modello una volta sola.
Tempi di Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma di produzione di custodie per stampanti 3D inizia con una RFQ: disegni o specifiche della macchina, materiale, finitura, quantità e tempistiche target. Il team ingegneristico del produttore revisiona il design per la manifatturabilità, verificando l’adattamento delle ante, la tenuta delle finestre, i percorsi termici e il montaggio, e restituisce un preventivo con commenti entro uno tre giorni lavorativi. I prototipi vengono solitamente consegnati in dieci diciotto giorni lavorativi perché le custodie di precisione richiedono una preparazione accurata.
Il prototipo è il momento in cui la custodia viene validata: l’anta viene aperta e chiusa, la guarnizione della finestra viene verificata e il carico termico della macchina viene simulato. Il feedback del prototipo dovrebbe includere note sull’adattamento e modifiche suggerite ai disegni. Per i programmi delle stampanti, un campione completamente assemblato con l’hardware della macchina, non solo il guscio, vale il costo perché dimostra che la camera funziona prima della produzione.
Le OEM con custodie approvate possono passare direttamente al preventivo, poiché il design è già convalidato con la loro macchina.
Setup di Attrezzature e Processo
La maggior parte delle custodie per stampanti 3D viene prodotta con taglio laser, piegatura CNC e lavorazioni leggere, che mantengono bassi i costi di attrezzatura e rendendo economiche le modifiche al design. Il setup che conta è quello di processo: programmi di piegatura con parametri verificati, attrezzature di saldatura e assemblaggio, e calibri di ispezione per l’adattamento di ante e finestre. La realizzazione di questo setup richiede tipicamente una due settimane per una nuova custodia.
Poiché i volumi delle stampanti sono moderati, matrici di stampaggio dedicate sono raramente giustificabili; l’economia viene rivista al preventivo e la fabbricazione flessibile è solitamente la scelta giusta. Gli acquirenti dovrebbero aspettarsi che il produttore confermi la via flessibile piuttosto che dare per scontato che siano richieste attrezzature costose.
Figura 7: Le custodie vengono spedite con pannelli trasparenti protetti e imballaggio in schiuma.
Lotti di Produzione e Pianificazione del Volume
Nella produzione di custodie per stampanti 3D, i lotti di produzione sono moderati: una famiglia di custodie desktop tipicamente spedisce 200 500 unità al mese in lotti di 100 200 unità, mentre gli armadi industriali vengono prodotti in lotti più piccoli perché sono assemblaggi di maggiori dimensioni. I lead time tipici sono 20 35 giorni lavorativi, con formatura, finitura e assemblaggio che assorbono la quota maggiore.
以下是英文到意大利语的翻译: **第1段:** Condividere le previsioni mantiene stabili i tempi di consegna dei lotti. Quando gli OEM condividono previsioni rotanti, la fabbrica pianifica in anticipo materiali e finiture, ordinando a lungo i prodotti con lead time elevato come colori personalizzati o dimensioni specifiche per pannelli trasparenti. **第2段:** Acciaio e alluminio standard sono solitamente disponibili, mentre finiture personalizzate e pannelli in vetro possono richiedere da una a due settimane in più. Un programma chiaro con date milestone rende visibile il collo di bottiglia prima che diventi un ritardo di lancio. **第3段:**
I lanci sono anche pianificati con scorta di sicurezza concordata, così gli OEM possono supportare la domanda del servizio e del canale tra le uscite. **第4段:**
Imballaggio, Logistica e Documentazione **第5段:**
Gli alloggiamenti delle stampanti vengono spediti con imballaggio corrispondente al prodotto: pannelli verniciati protetti da film e schiuma, pannelli trasparenti separati con fogli protettivi, e unità confezionate in scatole per l’esportazione. Le spedizioni in export utilizzano carta antiruggine o film VCI contro la condensa nei container, e il fabricator dovrebbe fornire dimensioni delle scatole, peso lordo e foto di carico per la pianificazione del trasporto. **第6段:**
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati di materiale, registrazioni delle finiture e report di test dove concordato. Gli OEM delle stampanti hanno bisogno di registrazioni per la certificazione, e gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo. La comunicazione segue milestone chiari, con foto in ogni fase, così gli OEM possono tracciare i progressi senza visite in sito. **第7段:**
Per i programmi delle stampanti, la marcatura delle scatole include identificatori del modello, che accelera il kitting e il fulfillment. **第8段:**
Studi di Caso Passati **第9段:**
Brand di Stampante Desktop: Linea di Involucri **第10段:**
Un brand di stampante 3D desktop aveva bisogno di una linea di involucri per i nuovi modelli professionali, con telai in acciaio verniciato a polvere, porte anteriori trasparenti e aereazione integrata. Il programma corre a 250-400 involucri al mese con ordine minimo di 100 unità, priced from $55 to $140 FOB depending on size, per un valore annuo di circa $360,000. **第11段:**
XHX Metal ha consegnato il primo assemblaggio articolo in 15 giorni lavorativi, e il primo lotto di 200 involucri è stato spedito in 24 giorni lavorativi. I rilasci mensili ora seguono il piano di lancio del brand, e la tenuta porta-finestra è verificata su base campionaria. Il brand ha aggiunto un involucro più alto per il suo modello large-format nel secondo anno, e il programma ora supporta tre linee prodotto. **第12段:**
Il programma mostra come la manifattura di involucri per stampanti 3D scala attraverso le generazioni di modelli. **第13段:**
OEM Industriale AM: Armadietti Macchina
Un OEM industriale di produzione additiva necessitava di armadi per macchina per un sistema polimerico qualificato, con camere riscaldate e filtrate, interblocchi delle porte e documentazione per la qualifica della macchina. Il programma prevede da 30 a 60 armadi al mese con un ordine minimo di 20 unità, a prezzi che vanno da 700 $ a 1.400 $ FOB a seconda della configurazione, per un valore annuo di circa 320.000 $.
I primi esemplari sono stati sottoposti a test termici e verifica degli interblocchi, e il primo lotto di 40 armadi è stato spedito in 34 giorni lavorativi con certificati del materiale e registrazione dei test. Gli armadi hanno superato la revisione di qualifica dell’OEM, e il programma si è ampliato con una seconda dimensione della macchina. Il programma ha dimostrato come la costruzione stagna e la documentazione servano macchine industriali qualificate.
L’OEM ora include nel proprio catalogo di servizio porte di ricambio e kit filtro, tenuti a magazzino per l’assistenza sul campo.
Figura 8: Stampanti industriali e da tavolo operano in custodie in tutto un laboratorio professionale.
Center di servizio: Custodie per parco stampanti
Un center di servizio in espansione del proprio parco stampanti necessitava di custodie per 200 stampanti aggiuntive, ordinate a lotti con dimensioni standardizzate e accesso per la manutenzione. Il programma prevede da 300 a 500 custodie al mese con un ordine minimo di 150 unità, a prezzi che vanno da 40 $ a 90 $ FOB a seconda delle dimensioni, per un valore annuo di circa 250.000 $.
I primi esemplari sono stati verificati e il primo lotto di 300 custodie è stato spedito in 22 giorni lavorativi. Il center di servizio ha standardizzato le custodie in tutta la flotta, e le porte e i pannelli di scorta vengono prodotti nello stesso ciclo mensile. Una variante ventilata con adattatore per filtro è stata aggiunta per la camera di stampa chiusa del center di servizio nel secondo anno, e il programma dimostra come la produzione di custodie per stampanti 3D cresca in scala con l’espansione del parco stampanti.
OEM odontoiatrico: Custodie per macchina a resina
Un OEM di stampanti 3D odontoiatriche necessitava di custodie per macchina a resina con interni lavabili, contenimento dei fumi e ingombro compatto per le cliniche. Il progetto ha coinvolto 500 custodie con un ordine minimo di 150 unità, a prezzi che vanno da 70 $ a 150 $ FOB a seconda della configurazione, per un valore totale di circa 55.000 $.
I primi esemplari sono stati ispezionati per integrità della guarnizione e finitura interna, e la produzione è stata spedita in due lotti con certificati del materiale e registrazione della finitura. L’OEM ha approvato le custodie per la propria linea clinica e ha ordinato una variante più grande multi-resina nel trimestre successivo. Il programma ha dimostrato come una costruzione stagna e lavabile serva applicazioni a resina e odontoiatriche.
La variante più grande condivide lo stesso sistema di porte e guarnizioni, che mantiene le parti di ricambio comuni in tutta la gamma clinica.
Sintesi e Prossimi Passi
Concetti Chiave
La produzione di custodie per stampanti 3D è una disciplina sensibile a temperatura, sicurezza e precisione che richiede più del semplice lavoro di lamiera. La scelta del materiale influenza costi e prestazioni, dall’acciaio rivestito per struttura e sicurezza antincendio all’alluminio per il design termico, e pannelli trasparenti, guarnizioni e filtrazione devono essere specificati per il processo. Le difficoltà produttive si concentrano sull’adattamento di porte e finestre, sulla tenuta della camera e sulla verifica della sicurezza, che sono proprio dove i produttori esperti si distinguono.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in due-tre settimane, attrezzatura di processo in una-due settimane e produzione in tre-cinque settimane per lotto, con quantità da 30 a 500 unità a seconda delle dimensioni della scocca. La condivisione delle previsioni e la pianificazione delle consegne scalate mantengono i programmi OEM nei tempi. Gli acquirenti che definiscono materiali, obiettivi termici e requisiti documentali prima del preventivo avranno programmi più fluidi rispetto a chi scopre i requisiti in fase di qualifica della macchina.
Perché XHX Metal
XHX Metal è un produttore di lamiera di proprietà privata a Dongguan, Cina, con una fabbrica di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. La fabbrica opera secondo un sistema di gestione della qualità ISO 9001:2015 con certificazioni CE e SGS e produce custodie personalizzate, telai, pannelli e assiemi per clienti in export con imballaggio progettato per il trasporto via mare. Due taglieri laser a fibra da 6 kW, piegatrici CNC e saldature TIG e MIG coprono il lato di lavorazione della produzione di scocce per stampanti 3D.
L’azienda supporta gli acquirenti dalla revisione progettuale alla produzione, fornisce relazioni di collaudo del primo pezzo e certificati dei materiali e coordina verifiche termiche, di rivestimento e dimensionali quando richiesto. Per programmi di produzione di custodie per stampanti 3D, gli acquirenti possono consultare i nostri servizi di lavorazione lamiera e le pagine prodotti, e il team strutturerà preventivi, documentazione qualitativa e scadenze di consegna in base alle esigenze del programma.
Figura 9: I test termici e di sicurezza verificano la camera chiusa prima della spedizione.
Come Iniziare il Tuo Progetto
Partire da un file STEP o STP e da un disegno che indichi materiale, finitura, obiettivo termico, quantità e requisiti documentali. Se il progetto non è ancora definitivo, inviare foto o schizzi della stampante, del volume di costruzione e del sistema di movimento, dei materiali utilizzati per la stampa e del volume annuo, e il team ingegneristico consiglierà un progetto producibile e pronto per la sicurezza. Il percorso tipico prevede: revisione ingegneristica, preventivo, prototipo, ispezione del primo pezzo, produzione e spedizione, con comunicazione chiara in ogni fase milestone.
Per discutere un programma di involucro per stampante 3D, contattare Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure inviare il proprio progetto attraverso il sito XHX Metal. Con requisiti chiari e il partner giusto, un involucro per stampante 3D passa dal disegno alla produzione in settimane, con adattamento, tenuta e prestazioni di sicurezza che superano la qualifica della macchina.
Cosa chiedere a un lavoratore meccanico
Prima di effettuare un ordine, fare tre domande al lavoratore: quali materiali e sistemi di pannelli trasparenti gestisce per le camere riscaldate, come verifica la tenuta di porte e finestre sui primi pezzi e quale documentazione termica, di interblocco e dimensionale può fornire. Le risposte rivelano se l’officina tratta gli involucri per stampanti come camere ingegnerizzate o come semplici scatole metalliche.
Confermare inoltre l’esperienza con interblocchi delle porte, integrazione della filtrazione e imballaggio per l’esportazione, perché questi dettagli decidono se una macchina supera la qualifica e viene spedita in condizioni ottimali. Un lavoratore che elenca metodi di collaudo e criteri di accettazione nel preventivo considera la qualità come parte del prodotto, e questo è il partner con cui vale la pena realizzare una linea di stampanti.