电力设备机柜制造是保护UPS系统、工业电源、电池备用系统和配电设备的机柜背后的钣金工艺。这些是大而重的机柜,设计用于散热、负载和电气安全,其生产批量小于典型的钣金产品,因为每个电力系统都是根据现场工程设计的。来自 UL, NEMA、和 IEEE 的标准和惯例塑造了电力设备的制造和安装方式,而 TIA 和 Uptime Institute 的指南则定义了数据中心电源室对其基础设施的期望。
本指南分七个步骤详细介绍定制电力机柜项目的完整流程:产品及产品系列、各系列所服务的应用、材料选择、生产难度、交货期、包含真实采购数据的过往案例研究,以及实用总结。无论您是采购机架式机柜的UPS原始设备制造商、购买落地式机柜的数据中心集成商,还是指定电池备用机柜的电信运营商,本文档都将帮助您向加工商传达需求、规划合理的交期的同时避免在调试过程中出现的散热和配合问题。

图1:机架式、落地式和壁挂式配置的电力设备机柜。
产品:什么是电力设备机柜
产品系列与配置
电力设备机柜分为三大主要系列:机架式机柜、落地式机柜和壁挂式机箱。机架式机柜将UPS模块和配电单元安装在19英寸机架中,落地式机柜容纳大型UPS系统、电池组和配电盘,而壁挂式机箱则服务于小型电源和分支配电。每个系列都有其自身的尺寸、负载和安装逻辑。
在每个系列内部,机柜会因容量、散热方式和开门方式而有所不同。小型壁挂式机箱可能是一个带铰链门的成形壳体,而落地式UPS机柜可能是一个焊接框架,前后开门,配有内部安装框架、线缆管理和通风系统。电力设备机柜制造涵盖所有这些类型,能够处理大板成型、焊接和组装的加工商可以向电力设备原始设备制造商提供全套产品。
核心组件及其作用
核心部件包括柜体、门板、内部安装框架、线缆管理、通风和接地。柜体承载结构载荷并确定设备外形轮廓,门板提供维护通道和防护,内部安装框架承载UPS模块、电池、断路器和母线排。线缆管理将动力和信号线缆规整布放,通风则排出密闭设备产生的热量。
接地是关键安全部件:柜体提供设备接地通路,包括接地排、螺栓和门板及面板之间的连续性连接。根据防护等级要求,密封和垫圈可防尘防湿。每个部件都是配合点,柜体设计必须保持公差,确保门板对齐、面板安装、整体组装无需现场修改。
进线板和葛兰头套件按接线图预制,现场安装无需钻孔。
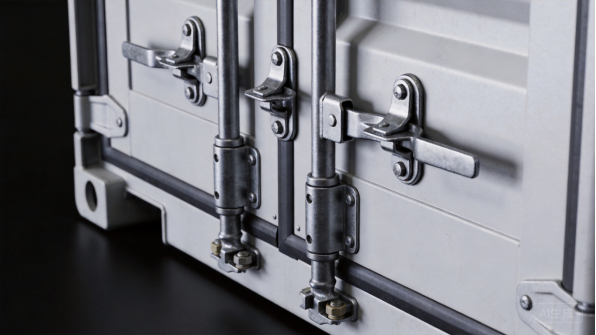
图2:柜体细节包括锁紧门、密封垫圈和进线板。
设计驱动因素:散热、载荷与电气安全
动力柜设计由三大需求驱动:散热、结构载荷和电气安全。UPS系统产生热量,需通过通风、风扇或空调房间排出,因此柜体的气流路径和风扇安装位按热载荷进行工程设计。柜体还需承载模块和电池的重量,这决定了框架强度和底座设计。
电气安全决定结构设计:安全间距、绝缘、屏障和接地均遵循设备的额定值和适用标准。 UL 认证和 NEMA 防护等级定义了买家对动力柜的期望,而 IEEE 标准涵盖电力系统实践。这些驱动因素在报价阶段即已确定,而非在调试时才发现,因为它们决定了柜体的材料、几何形状和文档。
动力设备柜体制造中的定制化
定制动力设备柜体制造的存在,是因为每个电力系统都按现场条件和用途进行工程设计。买家定制柜体尺寸、门板布局、内部安装、进线模式、通风、颜色和标识,并期望柜体能够与其模块和母线排组装匹配。定制 fabrication 还支持产品系列:一个柜体平台可通过不同的内部布局服务于多个功率等级。
定制包括合规细节,例如接地装置、屏障布置以及设备认证的文档。 ANSI 及相关标准指导壳体制造,且买方越来越要求提供材料证明和测试证据。能够材料认证和批次质量一致性的钣金制造商为电力设备OEM提供UL和项目审批所需的文件。
应用场景与用途
数据中心与IT机房
数据中心和IT机房是UPS壳体的最大市场。机架式和落地式UPS机柜保护维持服务器运行的电力基础设施,安装于规划了空间、冷却和服务通道 access 的电源房和IT走廊。 Uptime Institute 等级指南和 TIA 数据中心标准塑造了电源房的需求,壳体按容量、冗余性和可维护性进行规格指定。
对于数据中心项目,壳体必须按时交付以配合调试,并与机房布局相匹配。UPS OEM按设备计划批量订购壳体,系统集成商按项目采购落地式机柜。电力设备壳体制造以一致的质量与文档满足此类需求,买方重视理解电源房环境的制造商。
工业电力与控制
在电力设备壳体制造中,工业厂房在控制室和设备区域使用电力壳体安装UPS系统、电源、驱动器和配电设备。这些壳体针对热量、振动和粉尘设计,通风尺寸与设备匹配,门可开启以便定期维护。 NEMA 类型系统指导工业环境下的制造,买方根据厂房条件指定防护等级。
工业项目通常按订单工程制造:壳体根据设备清单和现场尺寸定制,制造商按项目图纸生产。材料、接地和制造的文档是必需项,交付排程围绕厂房调试计划进行。对制造商而言,工业电力业务批量较小但价值较高,同时展示了电力OEM所需的大面板加工和焊接能力。
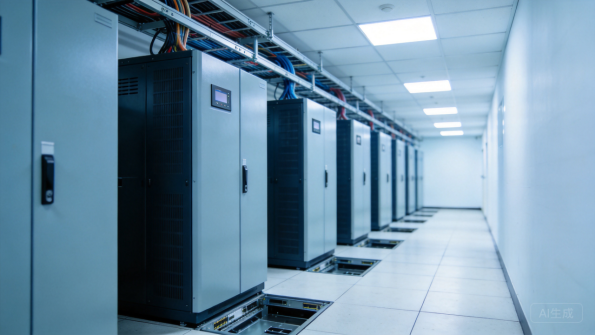
图3:落地式UPS机柜服务于数据中心电源房。
电信与网络备用电力
电信和基站采用电池备份机柜,可在停电期间保障通信设备持续运行。这些机柜集成电池组串、整流器和配电系统,专为基站和机房环境的机柜或壁挂安装而设计。密封性、通风设计和电池重量是主要设计驱动因素,机柜必须满足户外和半户外环境的使用要求。
电信项目遵循运营商规范与标准,相关技术文件用于站点审批流程。由于电池机柜自重较大,底座设计与吊点布置纳入工程范畴,内部布局也需匹配电池及整流器的尺寸规格。对钣金制造商而言,运营商的网络扩建与站点升级使电信领域成为重复性订单来源。
站点工程师在指定机柜时还会核查门的开启方向及检修空间,这将影响机柜的整体布局。
能源存储与可再生能源集成
储能和可再生能源系统采用功率机柜,用于容纳逆变器、电池管理系统及电网并网设备。这些机柜专为太阳能电站及储能站点户外安装而设计,具备耐候密封、防腐蚀保护和针对大功率电子设备的通风方案。机柜需承载重载部件,并能在站点环境中稳定运行数十年。
可再生能源项目以技术规格为导向,需提供满足电网规范及项目审批要求的完整文档。户外机柜需采用抗紫外线涂层、密封门及带过滤功能的通风系统,内部布局也需匹配逆变器与BMS设备的尺寸。对制造商而言,这是增长迅速的市场,防腐工程能力和大型机柜制造经验将带来竞争优势。
电池室及逆变器机柜同样需要根据设备的散热量进行通风设计,相关方案由机柜设计文档提供给站点工程师。
材料选择
冷轧钢与镀锌钢
冷轧钢是电源机箱的常规材料,表面经粉末涂层防护。其成型性好、焊接性能稳定,可承载 UPS 模块与电池的沉重负载,其力学性能数据载于如下参考资料: MatWeb 材料数据库 供对比。典型厚度范围为:壁挂式箱体采用 1.2 mm,承重落地柜采用 2.0 mm 及以上。
镀锌钢在内部零件和户外应用中增加了锌涂层,并且 美国镀锌协会 证明了锌涂层的长使用寿命。对于电力机箱,镀锌的内部面板和安装框架可抵抗腐蚀,而涂装的 exterior 则提供产品外观。这两种材料均可按照预期进行切割、弯曲和焊接,从而确保在不同尺寸的机柜制造过程中保持可重复性。
内部安装框架通常采用相同材料家族的板材冲压而成,以保持机箱系统的兼容性和可追溯性。
不锈钢
不锈钢(主要为304和316牌号)用于海洋、食品、制药、化工及沿海等腐蚀环境下的电力机箱,在这些场合不能依赖涂层来提供防腐保护。 SSINA 提供了针对腐蚀性工况的牌号选择指南,其中316牌号通过添加钼元素来增强抗氯离子腐蚀能力。不锈钢机箱无需重新涂装,可耐受冲洗和化学腐蚀暴露。
不锈钢的成本高于碳钢且更难成形,同时需要专门的加工流程以防止因污染导致表面生锈。焊缝必须经过控制和处理以维持耐腐蚀性能。对于严苛环境中的电力设备,不锈钢的溢价因其使用寿命而具有合理性,而制造商的不锈钢加工经验则体现在焊缝质量和表面处理水平上。
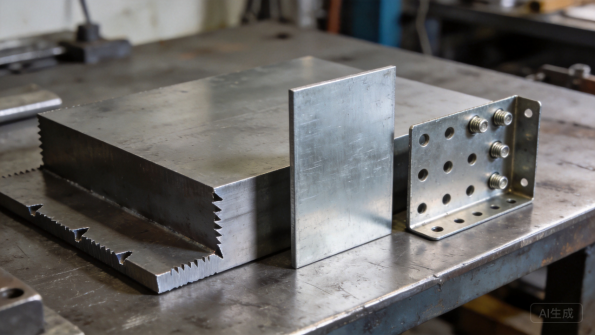
图4:钢板与冲压安装板展示了电力机箱的材料范围。
铝
在电力设备机箱制造中,铝制机箱主要用于对重量敏感的场合:便携式电力设备、海洋安装以及安装时需要搬运的大型面板。铝的密度约为钢的三分之一,天然耐腐蚀,且导热性能良好,有助于热管理。其性能及合金选择指南可参考以下资料: AZoMaterials.
其权衡在于强度和成本:铝制机箱需要更厚的截面才能达到与钢相同的刚度,且材料每公斤成本更高。焊接铝材需要控制热输入,并且与钢制紧固件连接处需进行电偶隔离处理。对于对重量敏感和高腐蚀性应用,尽管成本较高,铝通常是正确的选择。
表面处理、绝缘与紧固件
表面处理决定了机箱的外观和户外耐久性。粉末涂层通过静电喷涂并在烘箱中固化,形成60至80微米厚的坚韧涂层,且 粉末涂料协会 发布了有关涂层选型和测试的技术资源,其性能已通过以下标准验证 ASTM International 标准,包括盐雾试验和附着力测试。Power equipment采用灰色和黑色的纹理表面处理作为标准。
绝缘材料和五金配件完成整个系统:户外机柜配有隔热材料,额定等级防护箱配有密封垫圈,紧固件根据环境条件选用不锈钢或镀锌材质。接地硬件、电缆接头和吊点随电气设计一并指定。在报价阶段确认表面处理、密封和五金规格,可避免最常见的现场投诉——腐蚀、泄漏和缺少接地措施,且表面处理也是工程移交时防护箱外观的一部分。
对于户外机柜,遮阳板和滴水唇边在顶板成型工艺中一体形成,涂层需具备抗紫外线性能。
生产难度
激光切割与开孔精度
Power equipment防护箱制造始于激光切割与冲切工序,用于加工箱体面板、门板以及通风口、电缆入口和显示屏的开孔。光纤激光系统可保持约±0.1 mm的公差,在XHX Metal采用两台6 kW光纤激光切割机,定位精度可达±0.01 mm,这对大型机柜上门板和面板的开孔对齐至关重要。CNC冲床则加工安装框架和通风口所需的重复性孔阵。
开孔质量直接影响动力设备防护箱的外观:电缆入口处的毛刺会损伤线缆,通风百叶周边的边缘粗糙会撕裂密封垫圈,而穿孔点必须位于隐蔽区域。套料软件在整柜范围内安排零件排样以最小化废料,切割与冲切参数则按材料和厚度分别调优。切割阶段决定了门板能否适配、面板能否安装以及防护箱能否通过检验。
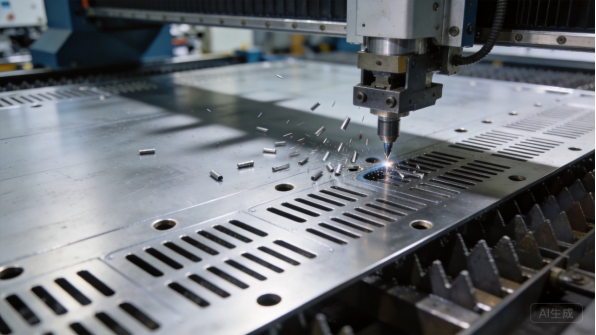
图5:CNC转塔冲床在大尺寸防护箱面板上冲出开孔和百叶。
CNC折弯与大板平面度
折弯将平板毛坯转化为机柜主体、门板和安装法兰,大尺寸面板是最难成形的部分:长法兰上一处微小的折弯误差会在远端形成可见间隙。回弹补偿针对每种材料单独调校,且 Engineers Edge 发布折弯扣除和展平计算参考,用于毛坯展开及预测成品尺寸。
现代配备可编程后挡料机构的CNC液压折弯机能够稳定保持折弯位置和角度,且在投产前会依据图纸验证首件。对于动力柜而言,关键检查项包括门开口几何形状、法兰平面度和底座垂直度,因为变形的框架将无法与高架地板或内部模块对齐。这些尺寸在首件上进行检查,并在生产过程中抽样检测。
焊接、组装与内部配合
焊接将机柜框架、门和安装支架连接在一起,大型机柜是制造商最容易产生变形的部件。焊接产生的热量会使长面板失去平面度,因此零件被夹持在夹具中,以在焊缝冷却时保持几何形状,并且 TWI全球 提供关于控制焊接钢结构变形的技术指导。
组装添加使机柜具备功能性的内部硬件:安装框架、母排支架、电缆管理系统、风扇和门在安装时进行对齐检查。内部配合是一个质量关键点,因为模块和母排必须无需强制安装,且门的操作在完整机柜上验证。对于在内部组装的动力OEM,制造商发货经过机加工和精处理的机柜,准备就绪供其设备线使用。
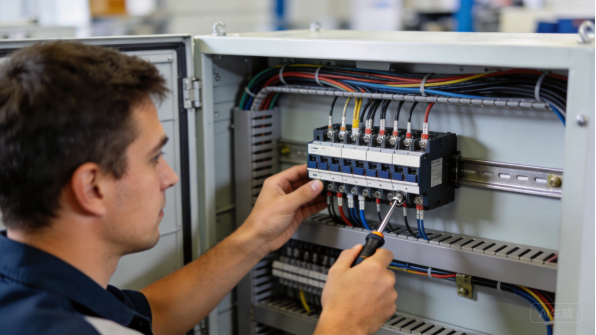
图6:内部组装适配母排、配电单元和电缆管理系统。
质量控制与电气安全协调
动力柜质量控制结合了尺寸检验与功能和安全检查。首件依据图纸检验,验证门开口、安装孔位和平面度,生产批次遵循带有抽样的控制计划。涂层厚度、密封圈配合、铰链对齐和门操作在指定点进行检验,接地连续性在完整组件上验证。
电气安全协调是动力特定的步骤:接地点、屏障和间隙根据设备要求进行检查,文档支持OEM的UL或项目文件。 UL 和 NEMA 实践指导这些检查,买方需要认证和现场批准的证据。将接地和文档视为产品一部分的制造商是通过动力房审核的那一家。
生产交期
RFQ、工程评审与原型件
电力设备外壳制造程序始于报价请求(RFQ):图纸或设备规格、材料、表面处理、数量及目标时间。制造商的工程团队审查设计可制造性,检查门板配合、内部安装、电缆入口和密封性能,并在一到三个工作日内返回附带意见的报价。原型件通常需十二到二十个工作日交付,因为大型面板项目需要细致的工艺准备。
原型阶段是验证壳体配合的关键:门板反复开合测试,内部框架安装模块,电缆入口与布线计划核对。原型反馈应包括配合说明和图纸修改建议。对于电力项目,带内部硬件的全装配样品(而非仅外壳)值得投入成本,因为它能证明机柜在安装和使用前的可靠性。
对于标准柜体尺寸,已批准图纸可将工程审查缩短为确认检查。
工装与工艺准备
大多数电力外壳采用激光切割、数控冲压和数控折弯生产,这使得工装成本较低且设计变更成本可控。关键工装配置包括:带验证参数的折弯程序、柜体框架焊接夹具,以及门孔和安装孔位的检测量规。新柜体的工装准备通常需要一到两周。
由于电力外壳体积大且产量有限,专用冲压模具通常不具备经济性;相关经济性评估会在报价阶段进行,柔性制造通常是更优方案。采购方应期待报价中明确确认此点,而非假设需要昂贵工装。
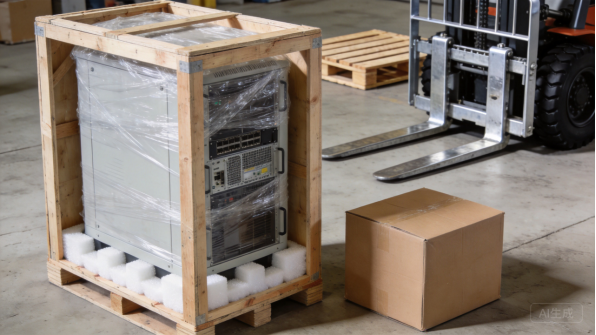
图7:落地式机柜带防护支撑装箱运输。
生产批次与产能规划
在电力设备外壳制造中,生产批量按设计保持较小规模:落地式机柜产线月产能通常为50至200台(视尺寸而定),大型机柜以20至80台为批次,因为焊接、表面处理与装配能力是主要瓶颈。典型交期为25至45个工作日,其中涂装和装配占用最大工时。
预测共享可保持小批量交期稳定。当 OEM 客户提供滚动预测时,工厂会提前储备材料和表面处理产能,并提前采购长交期物料,如特定钢材牌号或定制颜色。镀锌板和冷轧卷板通常有现货,而不锈钢板和定制表面处理可能增加一到两周。带有明确里程碑日期的计划表可在瓶颈演变为交货延误前使其显形。
包装、物流与文档
电源柜体积大、重量重且易划伤,因此包装是重要的成本与进度事项。落地式机柜采用保护膜包裹并以泡沫支撑固定装箱,壁挂箱采用加固纸箱发货,所有出货均使用防锈纸或 VCI 薄膜以应对集装箱冷凝水。 Fabricator 应提供木箱尺寸、毛重和装柜照片以便货运规划。
每批出货均附随文档:装箱单、材料证书、接地与涂层记录,以及双方约定的尺寸报告。买方应在报价阶段确认文档清单,因为电力项目通常需要这些记录用于竣工档案。沟通遵循明确的里程碑节点,各阶段均提供照片,使 OEM 和集成商无需现场访问即可跟踪进度。
过往案例研究
UPS OEM:机架式机箱系列
某 UPS OEM 需要为其模块化 UPS 产品线提供 2U 至 6U 高度的机架式机箱系列,采用 1.2 mm 冷轧钢制造,带有通风切口和前门。该项目月产约 80 至 120 台,最低订购量为 30 台,根据尺寸定价为 180 至 420 美元 FOB,年价值约 360,000 美元。
XHX Metal 在 18 个工作日内交付首件并完成尺寸验证,首批 60 台量产机箱在 26 个工作日内发货。目前月交货按 OEM 预测进行, nesting 和冲压工艺改进在第一年后使单台成本降低 4%。机箱可与 OEM 模块直接装配,无需修改,每批出货均附材料证书和尺寸记录。
该项目展示了电力设备机箱制造如何支持小型、可预测的月度批量模块化 UPS 平台。
数据中心集成商:落地式 UPS 机柜
某数据中心集成商为配电室改造项目需要落地式UPS机柜:共40台生产机柜及10台备机,采用2.0毫米钢材,配前后门、内部安装框架及线缆管理装置。根据配置不同,单价为900至1,800美元(FOB),订单总值约52,000美元。
机柜分两批生产,每批25台,首批在38个工作日内交付,第二批于四周后发运,两批共用两个40英尺集装箱运输。每台机柜在工厂内均按集成商提供的母排与模块布局进行试装配,并逐台验证接地连续性。该集成商在另一个站点也指定了同款机柜,于下一季度追加订购30台。
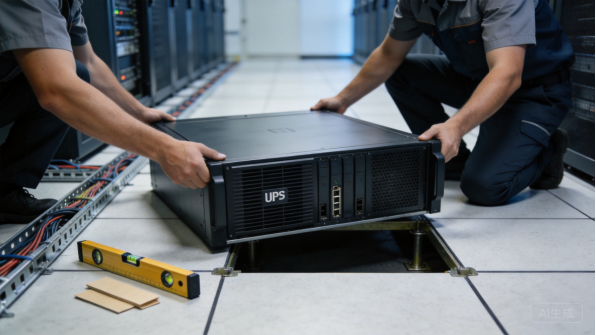
图8:技术人员在数据中心配电室内安装落地式机柜。
电信OEM:电池备用电源机柜
某电信OEM需为网络站点配套电池备用电源机柜,含电池搁架、整流器安装位、密封门及户外级表面处理。该项目月产约40台,最小起订量20台,根据电池容量不同,单价350至750美元(FOB),年订单价值约250,000美元。
首件产品已通过IP防护等级测试并完成尺寸验证,首批40台机柜于35个工作日内发运。内部电池布局已与OEM提供的电池规格匹配,吊装点也在样机上完成验证。目前该项目按季度交付,并随货提供材料证书及涂层记录;次年该OEM又新增了一款更大规格的机型用于新站点。
工业分销商:壁挂式配电盒
某工业电源分销商需标准尺寸的壁挂式配电盒,带铰链门、电缆entry板及灰色喷砂表面。该项目月产150至250台,最小起订量50台,根据尺寸不同,单价60至150美元(FOB),年订单价值约300,000美元。
配电盒每月分批生产,每批200台,交付周期为24至28个工作日,并与分销商其他产品拼装集装箱发运。涂层厚度及门板对齐情况按抽样方式检验,分销商根据实际消耗库存标准规格型号。该项目已连续稳定运行两年,第三年新增了带锁门选项。
总结与后续步骤
主要经验
电气设备安装柜制造是一项对温度、负载和电气安全敏感的工艺,要求的不仅仅是钣金加工。材料选择直接影响成本和性能,从用于标准柜体的涂覆钢材到用于腐蚀性环境的不锈钢,还必须根据设备和场地要求指定通风、接地和密封方案。生产难点集中在大平板平整度、内部装配和接地配合上,而这正是经验丰富的制造商展现差异化能力的地方。
交货周期遵循可预测的流程:工程评审几天内完成,原型制作两到四周,工艺工装一到两周,生产每批次四到七周,批量为20至200件,具体取决于柜体尺寸。提前共享预测和制定分阶段交付计划可确保OEM和项目进度按计划推进。在报价前确定材料、额定参数和文件要求的采购方,其项目流程将比在调试阶段才发现需求问题的采购方更加顺畅。
为何选择XHX Metal
XHX Metal是位于中国东莞的一家私营钣金制造商,拥有2,000平方米厂房,约30名员工,年产能超过50万件。工厂按照ISO 9001:2015质量管理体系运行,持有CE和SGS认证,为出口客户定制生产电柜、配电箱、面板及组件,包装专为海运设计。两台6kW光纤激光切割机、数控冲床、数控折弯机和TIG/MIG焊接设备覆盖了电气设备安装柜制造的钣金加工环节。
公司支持客户从设计评审到生产的全流程服务,提供首件检验报告和材料证书,并按需协调涂层、接地和尺寸验证工作。针对电气设备安装柜制造项目,客户可以查看相关 钣金加工服务 以及 产品页面,团队将根据项目的批次需求来组织报价、质量文件和交付计划。
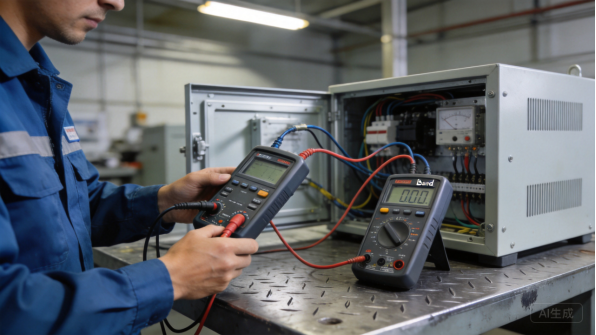
图9:绝缘与接地测试在发货前验证设备柜体。
如何启动您的项目
以STEP或STP文件以及注明材质、表面处理、防护等级、数量和文档要求的图纸为基础。如果设计尚未定型,请发送机柜内需容纳的电力设备照片或草图、现场环境、容量和热负荷、以及年需求量,工程团队将推荐具备可制造性、满足额定参数的设计方案。典型流程为:工程评审、报价、样机、首件检验、量产和发货,每个节点保持清晰沟通。
如需洽谈电力机柜项目,请联系Barry,电话+86 13244963694或邮件sales01@xinghaoxin.com,也可通过 XHX Metal网站提交您的设计方案。要求明确并找到合适的合作伙伴,电力机柜可在数周内从图纸投入生产,配合度、接地和表面处理均可顺利通过验收。
向加工厂询价时应问什么
下单前,向加工厂询问三个问题:大型机柜使用哪些材料和厚度;如何在首件上验证门体配合和内部安装;能提供哪些接地、涂层和尺寸文档。回答可以判断工厂是将电力机柜当作工程机柜来对待,还是仅作为普通金属箱体加工。
同时确认小批量生产计划安排,因为电力机柜产量有限,加工厂需围绕小批量订单来安排焊接、表面处理及组装进度。在报价中列明测试方法和验收标准的加工厂,将质量视为产品的一部分,这样的合作伙伴值得长期合作。