Die Fertigung von Einzelhandelsregalen ist die Blechbearbeitungsdisziplin hinter den Gondeln, Regalen undDisplaytragern, die Produkte in Geschäften in ganz Nordamerika und Europa organisieren. Regalkomponenten müssen Gewicht tragen, schnell vor Ort montiert werden können, jahrelanem Einzelhandelsverkehr standhalten und zum visuellen Standard des Geschäfts passen, was sie zu einem Präzisions-Massenprodukt macht und nicht zu einfachem Stahlmöbeln. Standards von MHI, dem Verband der Material-handlingsindustrie, sowie Sicherheitspraktiken von OSHA bestimmen, wie Traglastangaben und Konstruktion kommuniziert werden.
Dieser Leitfaden verfolgt die vollständige Reise eines maßgeschneiderten Regal- und Displayprogramms in sieben Schritten: das Produkt und seine Fixture-Familien, die Anwendungen, denen jede dient, die Materialauswahl, dieProduktionsschwierigkeit, die Vorlaufzeiten, vergangene Fallstudien mit realistischen Kaufdaten und eine praktische Zusammenfassung. Ob Sie ein Händler sind, der Geschäftsausstattungen standardisiert, ein Display-OEM, der Marken bedient, oder ein Distributor, der Regale für Lagerhäuser beschafft – die hier bereitgestellten Informationen helfen Ihnen, einen Hersteller zu briefen, realistische Zeitpläne zu planen und die Pass-und Finish-Probleme zu vermeiden, die sich bei der Eröffnung eines Geschäfts zeigen.
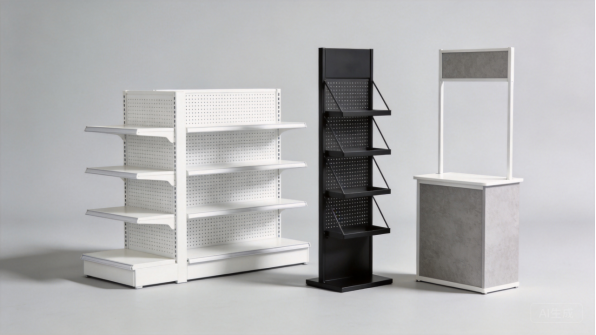
Abbildung 1: Einzelhandelsregale und Display-Träger in pulverbeschichteten kommerziellen Oberflächen.
Das Produkt: Was sind Einzelhandelsregale und Display-Träger?
Fixture-Familien und Konfigurationen
Einzelhandelsregalkomponenten gibt es in drei Hauptfamilien: Gondelregale, freistehende Display-Racks und maßgeschneiderte Werbeartikel. Gondelregale sind das Rück-an-Rückstehende System, das in Supermarktgängen verwendet wird, mit perforierten Ständern, Regalbügeln und Regalpaneelen; Display-Racks tragen Produkte an Wänden, Böden und Endkartons; und Werbeartikel sind projektspezifische Displays für Produktein führungen und saisonale Aktionen.
Innerhalb jeder Familie variieren die Komponenten nach Beanspruchungsklasse und Oberfläche. Leichtgewerbliche Regale verwenden dünneres beschichtetes Stahlblech für allgemeine Waren, während heavy-duty Racks dickere oder verzinkte Profile für Lagerhäuser und Rückbereiche des Geschäfts verwenden. Die Fertigung von Einzelhandelsregalen umfasst all diese Bereiche, und ein Hersteller, der Rollenformen, Stanzen und Pulverbeschichtung bearbeitet, kann den vollständigen Komponentenspielraum an Händler und Display-OEMs liefern.
Kernkomponenten und ihre Funktionen
Die Kernkomponenten sind Steher, Regalbodenhalterungen, Regalplatten, Basen, Rückwände und Montagezubehör. Die Steher tragen die vertikale Last und bieten das gestanzte Schlitzmuster, in das die Halterungen einrasten. Regalbodenhalterungen übertragen die Last von der Platte auf den Steher, und Regalplatten bilden die Warenauflagefläche. Basen und Trittplatten runden das System am Boden ab, und Rückwände schließen die Gondel ab und begrenzen den Gang.
Das Montagezubehör vervollständigt das System: Nivellierfüße, Verbinder zwischen den Modulen, Abschlusskappen und Schilderhalter werden während der Montage angebracht. Jede Komponente ist eine Passstelle, und das Schlitzmuster sowie die Geometrie der Halterungen müssen Toleranzen einhalten, sodass die Regalböden ohne Unterlegscheiben waagerecht ausgerichtet werden können und die Module lückenlos zusammenpassen. Das Design muss zudem den Flachversand unterstützen, der die Fertigung von Platten und Stehern beeinflusst.
Die Schlitzabstände sind über die gesamte Produktpalette hinweg standardisiert, sodass Regalböden und Zubehör während der Ladenumbauten in Sekundenschnelle neu positioniert werden können.
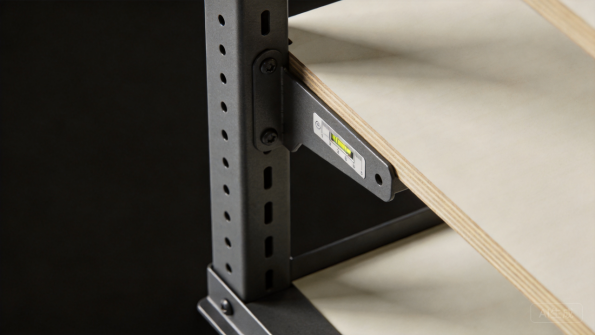
Abbildung 2: Steher, Halterungen, Platten und Montagezubehör bestimmen das Regalsystem.
Entwurfsfaktoren: Tragkraft, Modularität und Oberfläche
Der Entwurf von Einzelhandel-Regalen wird von der Tragkraft, der Modularität und der Haltbarkeit der Oberfläche bestimmt. Jedes Fach ist für eine bestimmte Belastung ausgelegt, von leichter Ware bis zu schweren Schüttgütern, und Steher, Halterung und Platte werden gemeinsam so konstruiert, dass die Belastbarkeit über das gesamte Modul gewährleistet ist. Das Schlitzmuster ist standardisiert, sodass Regalböden und Zubehör werkzeuglos neu positioniert werden können, was es den Märkten ermöglicht, Gänge schnell umzurüsten.
Die Haltbarkeit der Oberfläche ist wichtig, da die Regale Jahre lang der Nachbestückung, Reinigung und dem Produktkontakt ausgesetzt sind. Pulverbeschichtete Oberflächen sind kratzfest und über Chargen hinweg leicht anzupassen, und die Kantenbehandlung verhindert scharfe Kanten, die Ware und Personal verletzen könnten. ANSI und die Branchenpraxis geben die Angaben zur Traglast vor, und diese Entwurfsfaktoren werden bereits im Angebot festgelegt, damit das Regal im Geschäft funktioniert und nicht nur im Katalog.
Nivellierfüße und Verankerungsvorrichtungen sind Teil des Designs, da ein Regal, das auf einem unebenen Boden wackelt, unfertig wirkt und umkippen kann.
Kundenspezifische Fertigung von Einzelhandel-Regalen
Die kundenspezifische Fertigung von Einzelhandel-Regalen gibt es, da jeder Händler seine eigenen Ladenvorgaben hat. Käufer passen Ganglängen, Fachbreiten, Oberflächen, Designs für Abschlusskappen, Schildersysteme und produktspezifisches Zubehör an, und sie erwarten, dass die Komponenten mit ihren bestehenden Einrichtungen montiert werden können. Die Sonderfertigung unterstützt auch Standardserien: Ein Steher-System kann für viele Fachgrößen und Zubehöroptionen dienen.
Anpassungen umfassen Compliance- und Sicherheitsdetails wie Lastenschilder, Verankerungsvorkehrungen und Dokumentation für den Ladenstandard. OSHA Arbeitsplatz-Leitfäden behandeln die Sicherheit von Regalen, wo Mitarbeiter zwischen den Ausstattungsstücken arbeiten, und Händler fordern zunehmend dokumentierte Materialien und Prüfnachweise. Ein Hersteller, der Materialzertifizierungen und gleichbleibende Chargenqualität liefern kann, verschafft Einzelhändlern und OEMs die erforderlichen Unterlagen für Ladenstandards.
Use Cases und Anwendungen
Lebensmittelhandel und Massenhandel
Der Lebensmittel- und Massenhandel ist der größte Markt für Gondelregale. Supermärkte, Discountmärkte und General-Merchandise-Ketten bauen gesamte Gänge aus Stehstreben, und das Ausstattungsprogramm muss dem Ladenlayout und der Warenpalette entsprechen. Standardkomponenten dominieren, und das Schlitzmuster sowie die Regalgrößen folgen der Spezifikation des Handels.
Bei Lebensmittelprogrammen ist Konsistenz alles entscheidend: Regale müssen waagerecht sein, Einheiten müssen zusammenpassen und Oberflächen müssen über Tausende von Komponenten hinweg übereinstimmen. Die Herstellung von Handelsregalen bedient dieses Volumen mit wiederholbaren Stanz-, Umform- und Beschichtungsprozessen, und Händler schätzen Hersteller, die vollständige, dokumentierte Programme zum Zeitpunkt des Ladenöffnungsplans liefern.
Ganghöhen und Regalbreiten folgen dem Warenplanogram, das der Händler mit dem Hersteller für exakte Dimensionen teilt, und Händler standardisieren zudem Gangbeschläge und Beschilderungsleisten über alle Filialen hinweg, um das Ausstattungsprogramm landesweit konsistent zu halten.
Fach- und Bekleidungsgeschäfte
Fach- und Bekleidungsgeschäfte nutzen Wandsysteme, freistehende Gestelle und Verkaufstische, die die visuelle Identität der Marke tragen. Diese Ausstattungsstücke verwenden sauberere Oberflächen, engere Toleranzen und mehr Designaufwand als Massen-Gondelsysteme, und sie werden in kürzeren Serien mit größerer Vielfalt gefertigt. Das Finish und die Kantenqualität sind Teil der Markenidentität.
Bei Fachprogrammen entscheiden Ausstattungsdesign und Oberflächeneinheitlichkeit über den Look des Ladens. Display-OEMs und Händler bestellen Komponenten zu Eröffnungsterminen und Refresh-Zyklen, und die Lieferung wird nach dem Einbauplan koordiniert. Für Hersteller erhöht Spezialarbeit den Designaufwand und die Marge und baut langfristige Beziehungen zu Displaymarken auf, die nach Saison neu bestellen.
Wandsysteme und Verkaufstische müssen zudem zum Beleuchtungs- und Warenpräsentationskonzept des Ladens passen, sodass Finish und Proportionen zusammen mit dem visuellen Standard spezifiziert werden, und saisonale Refresh-Zyklen sorgen für gleichmäßige Wiederbestellungen, die den Fertigungsplan der Ausstattungsfabrik glätten.
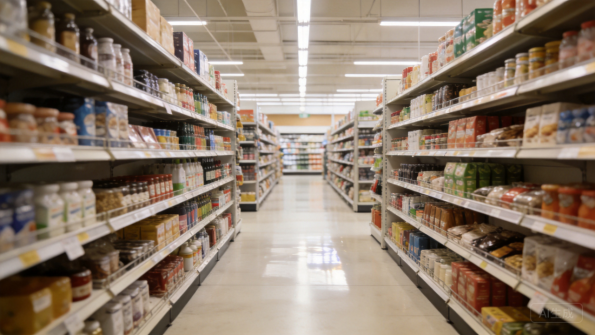
Abbildung 3: Gondelregale strukturieren die Produktgassen im Einzelhandelsumfeld.
Lagerhäuser und Back-of-Store-Bereiche
Lagerhäuser und Back-of-Store-Bereiche verwenden schwerere Regalsysteme für Massengut, Palettenflussregale und Reservelagerbestände. Diese Regale tragen hohe Lasten und werden aus dickerem oder verzinktem Stahl gefertigt, wobei die Konstruktion den engineeringtechnischen Richtlinien für Regalsysteme folgt. MHI Regalnormen und die Leitlinien des Rack Manufacturers Institute bilden die Grundlage für Lastenangaben und Installationsanforderungen.
Lagerprogramme sind specsionsgetrieben: Die Regalanordnung wird für die Lasten und den Gassenplan ausgelegt, und die Komponenten werden für die Sicherheitsdatei dokumentiert. Für Hersteller erhöht Heavy-Duty-Regalung das Volumen und demonstriert die Stanz-, Umform- und Beschichtungsfähigkeit, die auch Einzelhandelsprogramme benötigen.
Back-of-Store-Regale dienen zudem dem Click-and-Collect und der Fulfillment-Vorbereitung, wo Picker klare, lastbewertete Lagerung in der Nähe der Verkaufsfläche benötigen.
Werbungs- und Saison-Displays
Werbungs- und Saison-Displays sind Projekt-Hardgoods, die für Produktvorstellungen, Feiertage und Marketingkampagnen gefertigt werden. Diese Displays werden oft flach geliefert und vor Ort montiert, mit Grafiken, besonderen Strukturen und kurzen Produktionsfenstern. Die Komponenten müssen schnell zusammenzubauen sein, das Produkt tragen und für die Kampagnendauer optisch passen.
Werbungsprogramme belohnen kurze Lieferzeiten und Designunterstützung, da das Kampagnendatum die Deadline festlegt. Display-OEMs und Marken bestellen im Takt der Produktvorstellung, und das Hardgood wird nach einem komprimierten Zeitplan produziert, verpackt und versendet. Für Hersteller ist Werbearbeit projektbezogenes Hochvoluimgeschäft, das das gesamte Spektrum an Fertigung und Oberflächenbehandlung erfordert.
Displays werden nach der Kampagne oft recycelt oder umgenutzt, daher berücksichtigt das Hardgood-Design die Komponentengewinnung und Verpackungsentorgung.
Materialauswahl
Kaltgewalzter Stahl mit Pulverbeschichtung
Im Einzelhandelsregalbau ist kaltgewalzter Stahl das Standardmaterial für Ständer, Konsolen und Paneele, geschützt durch Pulverbeschichtung. Er lässt sich sauber formen, präzise stanzen und trägt die Lastbewertungen, die Einzelhandelsprogramme erfordern, und seine mechanischen Eigenschaften sind in Referenzen wie der MatWeb-Materialdatenbank zur Vergleichbarkeit dokumentiert. Typische Stärken reichen von 0,8 mm für leichte Regale bis 2,0 mm für Heavy-Duty-Ständer.
Der Lackierung kommt die Einzelhandelsfunktion zu. Pulverbeschichtung, elektrostatisch aufgetragen und ausgehärtet, bildet einen widerstandsfähigen Film, der Kratzern und Reinigungsmitteln standhält, und das Powder Coating Instituteveröffentlicht Beschichtungsrichtlinien mit Leistung, die gemäß ASTM InternationalNormen einschließlich Salzsprüh- und Haftfestigkeitsprüfungen geprüft wurde. Weiß, Schwarz und Grau dominieren im Einzelhandel, und strukturierte Oberflächen verbergen Bearbeitungsstellen.
Für Einzelhandelsprogramme wird die Farbtoleranz der Beschichtung über Chargen hinweg verifiziert, da eine Geschäftseröffnung mit nicht übereinstimmenden Regalen ein offensichtlicher Mangel wäre, und das Beschichtungssystem wird zudem auf Kantenschutz geprüft, da geschnittene Kanten die ersten Stellen sind, an denen Einzelhandelsregale Verschleiß zeigen.
Galvanisierter Stahl
Galvanisierter Stahl kommt in Lager-, Back-of-Store- und Outdoor-Display-Anwendungen zum Einsatz, bei denen Korrosionsbeständigkeit und geringere Oberflächungs成本 eine Rolle spielen. Die Zinkbeschichtung schützt geschnittene Kanten Opferopfer, und die American Galvanizers Associationdokumentiert die Schutzwirkung von Zinkbeschichtungen über die Zeit. Galvanisierte Pfosten und Regale sind im Heavy-Duty-Lagerstandard.
Galvanisierter Stahl lässt sich vorhersagbar schneiden, formen und stanzen, und sein Walzfinish wird in Back-of-Store-Anwendungen ohne Lackierung akzeptiert. Für kundenorientierte Regale ist galvanisierter Stahl weniger verbreitet, da das Finish nicht den Farbstandards des Geschäfts entspricht, sodass die Wahl der Anwendung folgt: galvanisiert für Lagerung, beschichteter Stahl für den Verkaufsboden.
Galvanisierte Bauteile können zudem pulverbeschichtet werden für Outdoor- oder Feuchtraumdisplays, wodurch Zinkschutz und Farbe kombiniert werden.
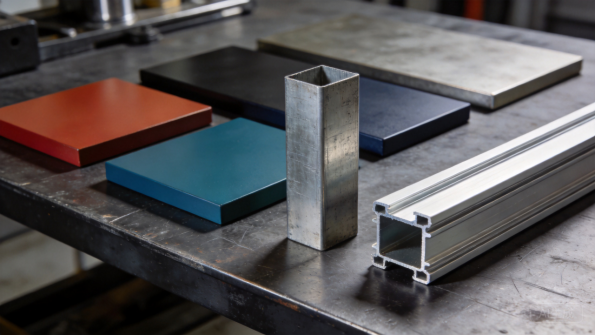
Abbildung 4: Beschichteter Stahl, galvanisierte Abschnitte und Aluminiumprofile decken das Regalsortiment ab.
Aluminium und Edelstahl
Aluminium findet sich in Display-Regalen, bei denen Gewicht und Optik eine Rolle spielen: Slatwall-Systeme, Schilderrahmen und moderne Regalprofile, und seine Eigenschaften werden in Referenzen wie AZoMaterialsdokumentiert. Edelstahl dient Lebensmittel- und Apotheken-Display-Regalen, bei denen Hygiene und Reinigbarkeit gefordert sind, wobei SSINAdie Legierungsauswahl lenkt.
Aluminium-Extrusionen tragen designorientierte Displays, während Edelstahlregale und Schlussplatten kühlladen- und lebensmittelgeeignete Bereiche bedienen. Aluminium-Extrusion ermöglicht zudem komplexe Zubehörkanäle, die sich in Stahl nur schwer formen lassen, und beide Materialien kosten mehr als beschichteter Stahl, weswegen sie nur dort spezifiziert werden, wo die Anwendung es erfordert. Für Hersteller erweitert die Aluminium- und Edelstahl-Fertigung das Regalportfolio über Standard-Beschichtungsstahl-Regale hinaus.
Eloxiertes Aluminium und gebürsteter Edelstahl verleihen Spezialregalen eine Premium-Oberfläche, die beschichteter Stahl nicht erreichen kann.
Oberflächen, Kantenaufbereitung und Befestigungsteile
Ende und Kantenbehandlung prägen das Einkaufserlebnis. Pulverbeschichtung trägt den Ladenfarbstandard, und die Kantenbehandlung, einschließlich rollierter Kanten und schützender Endkappen, verhindert Beschädigungen von Waren und Personal. Regalböden kombinieren häufig eine Stahlkonstruktion mit einer Melamin- oder Laminatoberfläche für die Produktpräsentation.
Beschläge vervollständigen das System: Regalclips, nivellierbare Füße, Verbinder und Verankerungssätze werden auf die Fixture-Konstruktion abgestimmt, und ihre Oberfläche darf die Waren nicht korrodieren oder beschädigen. Die Festlegung von Beschichtung, Kante und Beschlag-Spezifikation im Angebot verhindert die häufigsten Ladenbeschwerden: Farbabweichungen, scharfe Kanten und wackelige Regale.
Regalclips und Verbinder sind oft nylonbeschichtet oder verchromt, um Kratzer an den Waren zu vermeiden und sich problemlos in den Schlitzen zu verschieben.
Produktionsschwierigkeiten
Rollenformen, Stanzen und Lochbilder
Die Fertigung von Ladenregalen basiert beim Rollenformen auf Stehen und rollgeformten Profilen sowie auf CNC-gestanzten Schlitz- und Lochbildern, die das System verstellbar machen. Das Rollenformen erzeugt lange, gleichmäßige Profile mit hoher Geschwindigkeit, und das Stanzen erstellt das Schlitzbild, in das die Bügel einrasten, wobei die Pattern-Geometrie durch die Systemkonstruktion definiert ist. Bei XHX Metal unterstützen Laser schneiden und Präzisionsfertigung den Komponentenbestand.
Die Genauigkeit des Schlitzbilds ist das Herzstück eines Regalsystems: Die Bügel müssen sicher einrasten und über das gesamte Regal eben sein, und falsch gestanzte Schlitze verursachen wacklige Displays auf der Verkaufsoberfläche. Stanzwerkzeuge und Programme werden an Erstmustern überprüft, und das Bild wird während der Produktion stichprobenartig kontrolliert. Die Phase des Formens und Stanzens entscheidet darüber, ob das System im Laden montiert und nivelliert werden kann.
Rollgeformte Profile tragen auch Merchandising-Zubehör wie Schilderstreifen und Haken, sodass die Profilgeometrie deren Montagemerkmale enthält.
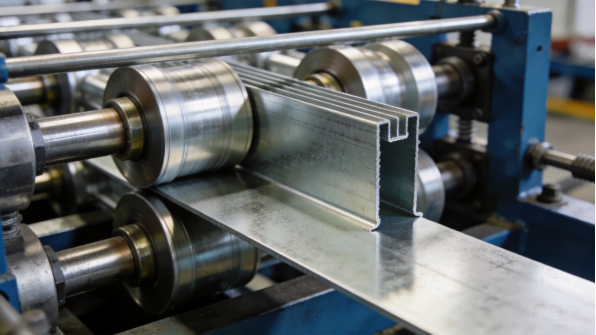
Abbildung 5: Rollenformen erzeugt stehende Abschnitte mit gleichmäßigen Profilen und Schlitzen.
CNC-Biegen und Umformen
Biegen und Umformen wandeln Rohlinge in Bügel, Basen und Endpaneele um, und die Federungs-Nachgiebigkeit wird für jedes Material eingestellt. Ingenieur-Know-how veröffentlicht Biegevorsprünge und Abzugsreferenzen, die zur Entwicklung von Rohlingen und zur Vorhersage der fertigen Maße verwendet werden, und moderne CNC-Hydraulikpressen mit programmierbaren Anschlägen halten Biegepositionen und -winkel über allechargen hinweg konsistent.
Für Regalkomponenten sind die kritischen Prüfungen der Laschenaufnahme-Geometrie, die Quadratheit der Basis und die Plattenebenheit, da Regalböden waagerecht stehen und Einheiten ohne Fugen zusammenfügen müssen. Erstteilprüfung erfolgt anhand der Zeichnung, und das Umformprozess wird während der Produktion stichprobenartig überprüft. Diese Disziplin ermöglicht es einem Geschäft, einen Gang ohne Widerstand mit den eigenen Einbauten neu zu arrangieren.
Bei Seitenwänden und Basen bestimmt die Biegegeometrie ebenfalls, wie Einheiten an den Gangenden verbunden werden.
Schweißen, Befestigen und Zusammenbau
Schweißen verbindet Basen, Verstärkungslaschen und strukturelle Seitengruppen, während leichtere Komponenten Nieten, Einpressverbindungen und mechanische Befestigung nutzen, um dünne Beschichtungen zu schützen. TWI Global bietet technische Anleitung zum Fügen von Dünnsblechen, und Vorrichtungen halten die Teile während des Zusammenbaus in der Geometrie. Schweißstellen werden so geplant, dass das Finish an sichtbaren Flächen sauber bleibt.
Zusammenbau und Passprüfung validieren das System: Eine Beispiel-Einheit wird aus Produktionskomponenten montiert, Regalböden werden eingeebnet und Verbindungen werden vor Versand überprüft. Für Händler und OEMs, die selbst installieren, liefert der Hersteller die Komponenten mit Montageanleitungen und Befestigungssets. Einbaubasierte Montage und Musterbausätze halten die Qualität über große Programme hinweg konsistent.
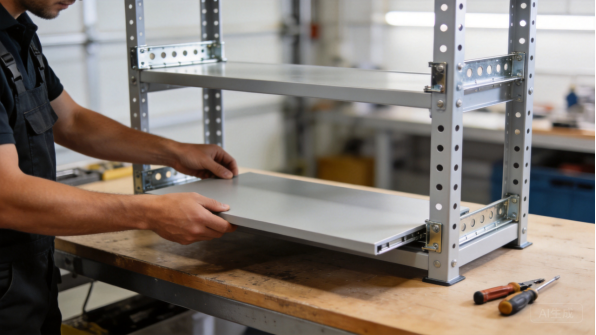
Abbildung 6: Zusammenbau validiert Laschenaufnahme und Regalebene.
Qualitätskontrolle und Lastprüfung
Die Qualitätskontrolle von Regalen kombiniert Maßprüfung mit Lastnachweis. Erstteile werden gemäß Zeichnung geprüft, wobei Schlitzmuster, Laschengeometrie und Finish verifiziert werden; Produktionschargen folgen einem Steuerplan mit Stichproben. Beschichtungsdicke, Kantenqualität und Passgenauigkeit der Befestigungen werden an definierten Punkten überprüft, und eine Beispiel-Einheit wird montiert, um Wasserechtigung und Ausrichtung zu bestätigen.
Die Lastprüfung ist der regalspezifische Schritt: repräsentative Regalböden und Ständer werden bis zu ihrer Nennbelastung belastet, und die Durchbiegung wird mit der Spezifikation verglichen. MHI und Branchennormen für Gestelltechnik führen Lastdokumentationen, und Käufer benötigen diese Unterlagen für ihre Laden- und Lagerstandards. Ein Hersteller, der Lastprüfungen koordiniert, liefert den Händlern die benötigten Daten für die Freigabe der Einbauten.
Lastprüfberichte werden pro Regalvariante ausgestellt, sodass Händler jede Größe einmal qualifizieren können.
Produktions-Bearbeitungszeiten
RFQ, engineering review and prototypes
Ein Fertigungsprogramm für Einzelhandelsregale beginnt mit einer Anfrage: Zeichnungen oder Ladengeschäfts-Spezifikation, Material, Oberfläche, Mengen und Zielzeitplan. Das Ingenieureteam des Herstellers prüft die Fertigungsgerechtigkeit des Designs, prüft Schlitzmuster, Biegegeometrie, Beschichtung und Montage, und gibt innerhalb eines bis drei Werktage ein Angebot mit Anmerkungen zurück. Prototypen werden normalerweise innerhalb von sieben bis fünfzehn Werktagen für einen Komponentensatz geliefert.
Der Prototyp ist der Punkt, an dem das System validiert wird: Eine Beispiel-Einheit wird montiert, Regalböden werden Waagerecht nivelliert und die Oberfläche wird gegen den Ladenstandard geprüft. Prototyp-Rückmeldungen sollten Passgenauigkeitsnotizen und vorgeschlagene Zeichnungsänderungen enthalten. Für Einzelhandelsprogramme ist eine vollständig montierte Beispiel-Einheit, nicht nur lose Komponenten, die Kosten wert, weil sie beweist, dass das System vor der Produktion funktioniert.
Werkzeug- und Prozessvorbereitung
Walzgefertiigte Ständer und gestanzte Schlitzmuster verwenden spezifische Werkzeuge: Walzform-Diesen und Stanzwerte fügen Werkzeug-Lead-Time und Investition hinzu, aber sie amortisieren sich durch Volumen und Konsistenz. Werkzeugentwicklung dauert typischerweise drei bis sechs Wochen für ein neues Ständerprofil, während Biege- und Panels Programme weniger Vorbereitung benötigen. Die Wirtschaftlichkeit wird beim Angebot überprüft, sodass Käufer die Volumenschwelle sehen.
Über das Profil-Werkzeug hinaus umfasst die Prozessvorbereitung Biegeprogramme, Montagerüstungen und Prüflehren für Schlitzmuster und Halterungen. Für Händler mit genehmigten Zeichnungen wiederholen Aufträge die Werkzeugverwendung und verkürzen die Lead-Time. Käufer sollten einen klaren Kostenvergleich zwischen individuellem Werkzeug und verfügbaren Standardprofilen erwarten.
Standard-Ständerprofile aus bestehenden Werkzeugen können sofort mit der Produktion beginnen, was die Lead-Time für Händler verkürzt, die ein bewährtes System einführen.
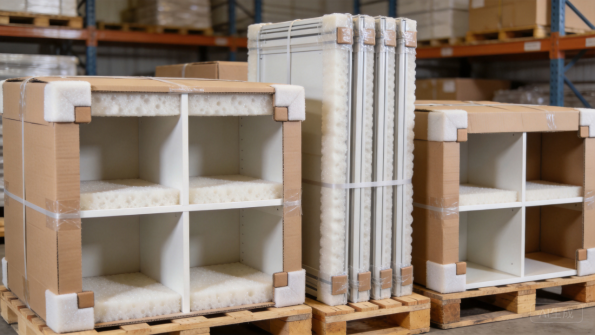
Abbildung 7: Flachgepackte Komponenten werden mit Schutzverpackung für die Ladenmontage versendet.
Produktionschargen und Volumenplanung
Bei der Fertigung von Einzelhandelsregalen sind Produktionsläufe volumengetrieben: leichte Komponenten-Familien wie Regalböden und Halterungen werden in monatlichen Volumina von 1.000 bis 3.000 Stück versendet, während schwerere Ständer und End-Assemblierungen in Hunderten laufen. Typische Lieferzeiten betragen 20 bis 35 Werktage für ein Ladengeschäftsprogramm, wobei Walzprofilieren, Beschichten und Verpacken den größten Anteil verbrauchen.
Die gemeinsame Nutzung von Prognosen hält die Batch-Lead-Zeiten stabil. Wenn Händler und OEMs rollierende Prognosen teilen, reserviert die Fabrik Materialien und Beschichtungskapazitäten sowie langfristige Bestellgüter wie kundenspezifische Pulverlackfarben im Voraus. Beschichtete Stahlspulen sind in der Regel vorrätig, während Sonderfarben und stärkere Stärken eine zusätzliche Frist von ein bis zwei Wochen bedeuten können. Ein klarer Zeitplan mit Meilenstein-Daten macht Engpässe sichtbar, bevor sie zu einer Öffnungsverzögerung werden.
Händler nutzen zudem Stage-and-Hold-Vereinbarungen, sodass Komponenten ankommen, wenn der Ladenausbau jede Phase erreicht.
Verpackung, Logistik und Dokumentation
Regalkomponenten werden flach verpackt versendet: beschichtete Paneele mit Folie und Schaum geschützt, Steherbündel gebündelt und Hardware-Kits pro Einheit verpackt. Exportsendungen verwenden Rostschutzpapier oder VCI-Folie gegen Kondensation im Container, und der Hersteller sollte Kartongrößen und Bündelmaße, Bruttogewicht sowie Ladungsfotos für die Frachtplanung bereitstellen.
Dokumentation begleitet jede Sendung: Packlisten, Werkstoffzertifikate, Beschichtungsprotokolle und Lasttestberichte, soweit vereinbart. Händler und OEMs benötigen diese Unterlagen für ihre Ladenstandards, und Käufer sollten den Dokumentationsumfang bereits im Angebot bestätigen. Die Kommunikation erfolgt nach klaren Meilensteinen mit Fotos in jeder Phase, sodass Ladend programmes den Fortschritt ohne Ortsbesuche verfolgen können.
Für Ladend programmes umfasst die Kartonnierung Einheits- und Gassenkennzeichnungen, was die Installation vor Ort beschleunigt.
Vergangene Fallstudien
Lebensmittelhandel: Standard-Regalprogramm
Ein Lebensmittelhändler benötigte ein Standard-Gondelregalprogramm für seinen Ladenstandard, das Steher, Regalböden und Paneele in texturierter Weißbeschichtung umfasste. Das Programm läuft mit 1.200 bis 1.800 Regalpaneelen und -böden pro Monat bei einer Mindestbestellmenge von 300 Stück, preislich von 8 bis 45 USD FOB je Komponente, mit einem Jahreswert von etwa 400.000 USD.
XHX Metal lieferte das erste Artikel-Muster in 14 Geschäftstagen, und die erste Produktionscharge von 800 Paneele wurde in 26 Geschäftstagen versendet. Monatliche Auslieferungen folgen nun dem Eröffnungsplan des Händlers, und Beschichtungs- sowie Schlitzmusterprüfungen werden stichprobenartig überprüft. Das Programm versorgt 20 Filialeröffnungen pro Jahr, und im zweiten Jahr wurde eine schwarze Endplattenvariante hinzugefügt. Das Programm zeigt, wie sich die Fertigung von Ladengestellsystemen über mehrere Eröffnungen skalieren lässt.
Das Programm umfasst zudem Endplatten und Schriftstreifen, die der Händler bei jedem Filialeröffnungs-Paket bestellt.
Display-OEM: Kundenspezifische Gondel-Endplatten
Ein Display-OEM benötigte kundenspezifische Gondel-Endkappen-Halterungen für Markenprogramme mit bedruckten Grafikpaneelen, produktspezifischen Regalböden und einer mattschwarzen Oberfläche. Das Programm läuft mit 200 bis 400 Endkappen-Baugruppen pro Monat bei einer Mindestbestellmenge von 100 Einheiten, preislich von 60 bis 180 USD FOB je nach Konfiguration, mit einem jährlichen Volumen von etwa 250.000 USD.
Die MusterEXXXXXX wurden mit den Grafikpaneelen der Marke montiert und auf Passform überprüft, und die erste Charge von 200 Endkappen wurde innerhalb von 22 Werktagen versandt. Das Programm liefert jetzt termingerecht zu den Kampagnenzeitplänen, mit druckfertigen Paneelen und Hardware-Sets pro Einheit. Der OEM nutzt dieselbe Halterungsplattform über drei Markenprogramme hinweg, und eine hinterleuchtete Variante wurde für Premium-Launches ergänzt.
Die Display-Einheiten bestehen vor jeder Kampagnenveröffentlichung die Drop- und Montagetests der Marke.
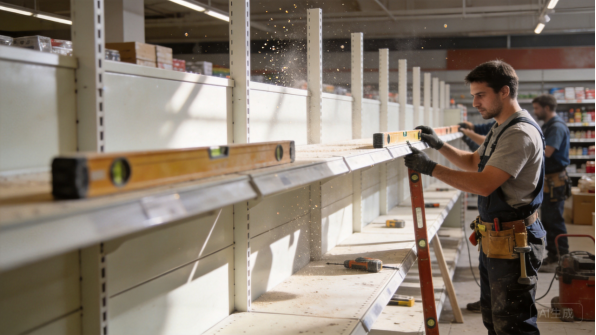
Abbildung 8: Store-Fachkräfte installieren Gondellaufen während einer Ladenrenovierung.
Lagervertrieb: Hochleistungsregale
Ein Lagerausrüstungsvertrieb benötigte hochbelastbare Regale für den hinteren Ladenbereich und Ersatzbestände, mit verzinkten senkrechten Pfosten, Trägern und Paneelen, die für Paletten- und Schüttgutbelastungen ausgelegt sind. Das Programm läuft mit 800 bis 1.200 Träger- und Paneelteilen pro Monat bei einer Mindestbestellmenge von 200 Teilen, preislich von 25 bis 95 USD FOB je nach Abschnitt, mit einem jährlichen Volumen von etwa 300.000 USD.
Die MusterEXXXXXX wurden bis zur Nennkapazität belastgetestet, und die erste Charge von 600 Teilen wurde innerhalb von 28 Werktagen mit Belastungstestberichten und Werkstoffzertifikaten versandt. Der Vertrieb führt die Palette für Lagerprojekte auf Lager, und eine erdbebensichere Option für senkrechte Pfosten wurde im zweiten Jahr hinzugefügt. Das Programm zeigt, wie sich die Fertigung von Handelsregalen in den Lagerbereich erstreckt.
Markenprogramm: Saisonspezifische Aktionsdisplay
Eine Marke lancierte ein saisonspezifisches Aktionsdisplay, das flach geliefert und im Geschäft montiert wurde, mit Produktregalböden, einem Aufsatzschild und Grafikpaneelen in Kampagnenoptik. Das Projekt umfasste 2.000 Displays mit einer Mindestbestellmenge von 500 Einheiten, preislich von 35 bis 70 USD FOB je nach Konfiguration, mit einem Gesamtvolumen von etwa 110.000 USD.
Die Werkzeuge und der Prototyp wurden innerhalb von 18 Werktagen freigegeben, und die Produktion wurde in drei Chargen à 700 Einheiten innerhalb von 24 bis 30 Werktagen versandt, um den Kampagnenstart einzuhalten. Jede Kartone enthielt das flach verpackte Display, das Grafik-Kit und die Montageanleitung, und die Marke absolvierte den Store-Rollout termingerecht. Das Programm zeigte, wie komprimierte Projektzeitpläne vorbereitete Hersteller belohnen.
Zusammenfassung und nächste Schritte
Wichtige Erkenntnisse
Die Fertigung von Einzelhandelsregalen ist eine disziplin, die Belastung, Modularität und Oberfläche sensitiv behandelt und mehr erfordert als nur Blechbearbeitung. Die Materialentscheidung bestimmt Kosten und Leistung – von beschichtetem Stahl für den Verkaufsflächen bis zu verzinkten Profilen für die Lagerung. Oberflächenbehandlung, Kantenausbildung und Beschläge müssen für das Einzelhandelsumfeld spezifiziert werden. Produktionsdifficulties konzentrieren sich auf Schlitze, Umformgenauigkeit und Lastnachweis – genau dort, wo erfahrene Hersteller sich unterscheiden.
Vorlaufzeiten folgen einem vorhersehbaren Ablauf: Ingenieurprüfung in Tagen, Prototypen in ein bis zwei Wochen, Profilwerkzeuge in drei bis sechs Wochen und Fertigung in drei bis fünf Wochen pro Charge. Prognoseaustausch und stufenweise Lieferplanung halten Store-Programme im Zeitplan. Käufer, die Materialien, Oberflächennormen und Dokumentationsanforderungen vor der Angebotseinholung festlegen, haben reibungslosere Programme als diejenigen, die Anforderungen erst zum Ladeneröffnung entdecken.
Warum XHX Metal
XHX Metal ist ein privat geführtes Blechfertigungsunternehmen in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet unter einem ISO 9001:2015 Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert kundenspezifische Regale, Ausstattungen, Gehäuse und bearbeitete Teile für Exportkunden mit für Seefracht ausgelegter Verpackung. Zwei 6kW Faserlaser-Schneidmaschinen, Walzprofilierung, CNC-Hydraulikbiegemaschinen sowie TIG- und MIG-Schweißen decken den Fertigungsbereich von Regalarbeiten ab.
Das Unternehmen unterstützt Käufer von der Designprüfung bis zur Produktion, liefert Erstteilprüfberichte und Materialzertifikate und koordiniert bei Bedarf Lastprüfungen, Beschichtung und Maßverifikation. Für Einzelhandelsregal-Fertigungsprogramme können Käufer verwandte Blechfertigungsdienstleistungen und Produktpageseinsehen, und das Team wird Angebotstrukturen, Qualitätsdokumentation und Lieferpläne auf die Programmbedürfnisse abstimmen.