La fabrication d’étagères de vente au détail est la discipline de la métallerie en tôle derrière les présentoirs types gondoles, les rayonnages et les dispositifs d’affichage qui organisent les produits dans les magasins à travers l’Amérique du Nord et l’Europe. Les composants d’étagères doivent supporter des charges, s’assembler rapidement sur site, résister aux années de trafic en magasin et correspondre au standard visuel du point de vente, ce qui en fait un produit de précision en grande série plutôt qu’un simple mobilier en acier. Les normes de MHI, l’association de l’industrie de la manutention, et les pratiques de sécurité de OSHA déterminent la manière dont les capacités de charge et la construction sont communiquées.
Ce guide suit le cheminement complet d’un programme de rayonnage et d’affichage personnalisé en sept étapes : le produit et ses familles de dispositifs, les applications pour chacun, le choix des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réalistes, et un résumé pratique. Que vous soyez un détaillant standardisant les équipements de magasin, un OEM d’affichage fournissant des marques, ou un distributeur approvisionnant des rayonnages pour entrepôts, les informations ici vous aideront à briefier un fabricant, planifier des calendriers réalistes et éviter les problèmes d’ajustement et de finition qui surgissent lors de l’ouverture du magasin.
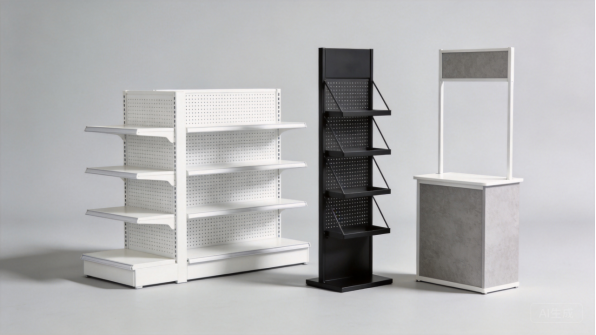
Figure 1 : Rayonnages et dispositifs d’affichage de vente au détail en finitions commercialeslaquées par poudrage.
Le produit : Qu’est-ce que les rayonnages et dispositifs d’affichage de vente au détail ?
Familles de dispositifs et configurations
Les composants d’étagères de vente au détail appartiennent à trois familles principales : les étagères type gondole, les rayonnages d’affichage autonomes et les dispositifs promotionnels sur mesure. Les étagères type gondole constituent le système de montants dos-à-dos utilisé dans les allées de supermarchés, avec des montants perforés, des crochets d’étagère et des panneaux de rayonnage ; les rayonnages d’affichage supportent les produits sur les murs, le sol et les têtes de gondole ; et les dispositifs promotionnels sont des supports spécifiques à un projet pour les lancements et programmes saisonniers.
Au sein de chaque famille, les composants varient selon le degré de service et la finition. Les étagères commerce léger utilisent de l’acier revêtu plus fin pour les marchandises générales, tandis que les rayonnages robustes utilisent des profils plus épais ou galvanisés pour les entrepôts et l’arrière-magasin. La fabrication de rayonnages de vente au détail couvre l’ensemble de ces gammes, et un fabricant maîtrisant le formage par rouleaux, le poinçonnage et la peinture en poudre peut fournir la gamme complète de composants aux détaillants et aux OEM d’affichage.
Composants principaux et leurs rôles
Les composants principaux sont les montants, les supports d’étagère, les panneaux de rayon, les socles, les panneaux arrière et la quincaillerie. Les montants supportent la charge verticale et présentent un motif de fentes poinçonnées dans lequel viennent s’enclencher les supports d’étagère. Les supports d’étagère transfèrent la charge du panneau vers le montant, et les panneaux de rayon offrent la surface de présentation des marchandises. Les socles et les plinthes achèvent l’unité au niveau du sol, et les panneaux arrière ferment le gond et délimitent l’allée.
La quincaillerie complète le système : les pieds réglables, les connecteurs entre unités, les embouts d’extrémité et les supports d’enseigne sont installés lors du montage. Chaque composant constitue un point d’ajustement, et le motif des fentes ainsi que la géométrie des supports doivent respecter des tolérances afin que les étagères soient nivelées sans cale et que les unités s’assemblent sans jeu. La conception doit également permettre l’expédition en kits plats, ce qui influence la fabrication des panneaux et des montants.
L’espacement des fentes est standardisé sur toute la gamme afin que les étagères et les accessoires puissent être repositionnés en quelques secondes lors des réorganisations de magasin.
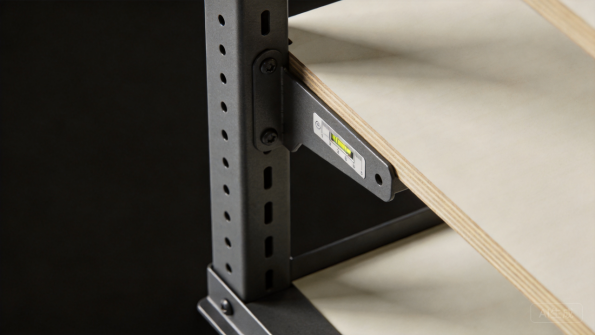
Figure 2 : Les montants, les supports, les panneaux et la quincaillerie définissent le système de rayonnage.
Facteurs de conception : charge, modularité et finition
La conception des rayonnages de vente au détail est déterminée par la capacité de charge, la modularité et la durabilité des finitions. Chaque étagère est dimensionnée pour supporter une charge donnée, allant des marchandises légères aux produits massifs, et les montants, supports et panneaux sont conçus conjointement afin que cette capacité de charge soit maintenue sur l’ensemble de l’unité. Le motif des fentes est standardisé afin que les étagères et les accessoires puissent être repositionnés sans outils, ce qui permet aux magasins de réorganiser rapidement les allées.
La durabilité des finitions est essentielle car les équipements subissent des années de réapprovisionnement, de nettoyage et de contact avec les produits. Les finitions poudrées résistent aux rayures et sont faciles à assortir d’un lot à l’autre, et le traitement des arêtes évite les coins tranchants qui pourraient endommager les marchandises et blesser le personnel. ANSI et les pratiques du secteur guident la communication sur la charge, et ces facteurs de conception sont arrêtés au moment du devis afin que l’équipement fonctionne en magasin, et non pas uniquement dans le catalogue.
Les pieds réglables et les dispositifs d’ancrage font partie de la conception, car un équipement qui tangue sur un sol irrégulier paraît inachevé et risque de basculer.
Personnalisation dans la fabrication de rayonnages de vente au détail
La fabrication personnalisée de rayonnages de vente au détail existe parce que chaque détaillant possède ses propres normes de magasin. Les acheteurs personnalisent les longueurs d’allée, les largeurs d’étagère, les finitions, les conceptions des embouts d’extrémité, les systèmes d’enseigne et les accessoires spécifiques aux produits, et ils s’attendent à ce que les composants s’assemblent avec leurs équipements existants. La fabrication sur mesure prend également en charge les gammes standard : un même système de montant peut desservir de nombreuses tailles d’étagère et options d’accessoires.
La personnalisation comprend les détails de conformité et de sécurité tels que les étiquettes de charge, les dispositions d’ancrage et la documentation pour la norme du magasin. OSHA Les directives sur le lieu de travail couvrent la sécurité des présentoirs lorsque le personnel travaille parmi les installations, et les acheteurs demandent de plus en plus des documents matériaux et des preuves d’essai. Un fabricant capable de fournir des certifications de matériaux et une qualité de lot constante donne aux détaillants et aux OEM le dossier dont ils ont besoin pour les normes du magasin.
Cas d’utilisation et applications
Épicerie et grande distribution
L’épicerie et la grande distribution constituent le plus grand marché pour les rayonnages gondola. Les supermarchés, les magasins discount et les chaînes généralistes construisent des allées entières à partir de séries de montants, et le programme de présentoirs doit correspondre à la mise en page du magasin et à l’assortiment de marchandises. Les composants standard dominent, et le motif des fentes ainsi que les tailles des étagères suivent les spécifications du détaillant.
Pour les programmes alimentaires, la cohérence est tout : les étagères doivent être de niveau, les unités doivent s’assembler, et les finitions doivent correspondre sur des milliers de composants. La fabrication de rayonnage de vente au détail répond à ce volume grâce à des opérations de poinçonnage, de formage et de revêtement reproductibles, et les détaillants valorisent les fabricants qui livrent des programmes complets et documentés selon le calendrier d’ouverture du magasin.
Les hauteurs d’allées et les largeurs d’étagères suivent le planogramme de marchandise, que le détaillant partage avec le fabricant pour un dimensionnement exact, et les détaillants standardisent également la quincaillerie d’allée et les baguettes de signalétique dans tous les magasins afin de maintenir la cohérence du programme de présentoirs à l’échelle nationale.
Boutiques spécialisées et habillement
Les boutiques spécialisées et de vêtements utilisent des systèmes muraux, des rayonnages autonomes et des tables d’exposition qui véhiculent l’identité visuelle de la marque. Ces installations utilisent des finitions plus soignées, des tolérances plus serrées et davantage de contenu design que les systèmes gondola standards, et elles sont produites en séries courtes avec plus de variété. La finition et la qualité des chantournés font partie de l’expérience de marque.
Pour les programmes spécialisés, la conception des installats et la cohérence des finitions déterminent l’apparence du magasin. Les fabricants OEM d’agencement et les détaillants commandent des composants en fonction des ouvertures et rénovations de magasins, et la livraison est planifiée autour de l’installation. Pour les fabricants, le travail spécialisé ajoute du contenu design et de la marge, et il tisse des relations avec des marques d’agencement qui commandent par saison.
Les systèmes muraux et les tables d’exposition doivent également correspondre au plan d’éclairage et de merchandising du magasin, de sorte que la finition et les proportions des installations sont spécifiées avec la norme visuelle, et les rafraîchissements saisonniers génèrent des réapprovisionnements réguliers qui lissent le planning de l’usine d’installations.
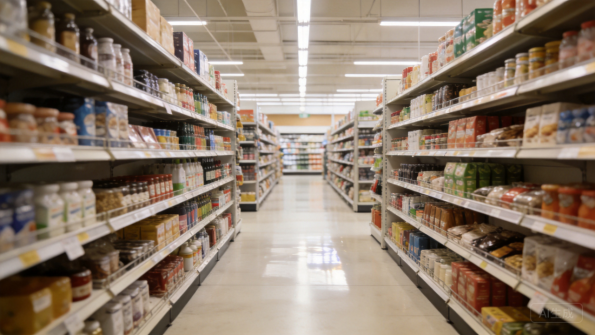
Figure 3 : Les gondoles de rangement organisent les allées de produits dans l’environnement de vente au détail.
Entrepôts et Arrière-boutique
Les entrepôts et zones d’arrière-boutique utilisent des étagères plus robustes pour les produits en vrac, le stockage par gravité sur palettes et les stocks de réserve. Ces rayonnages supportent des charges élevées et sont construits en acier plus épais ou galvanisé, selon les pratiques de l’ingénierie des rayonnages. MHI les normes de rayonnage et les recommandations du Rack Manufacturers Institute fondent les évaluations de charge et les exigences d’installation.
Les programmes d’entrepôt sont pilotés par les spécifications : la disposition du rayonnage est conçue pour les charges et le plan des allées, et les composants sont documentés pour le dossier sécurité. Pour les fabricants, les étagères lourdes ajoutent du volume et démontrent les capacités de poinçonnage, formage et revêtement que les programmes de vente au détail nécessitent également.
L’étagère d’arrière-boutique sert également au click-and-collect et à la mise en staging pour le fulfillment, où les préparateurs de commandes ont besoin de stockage clairement identifié et coté en charge, à proximité de la salle de vente.
Écrans Promotionnels et Saisonniers
Les écrans promotionnels et saisonniers sont des fixtures projet construites pour les lancements de produits, les fêtes et les campagnes marketing. Ces présentoirs sont souvent expédiés à plat et assemblés en magasin, avec des graphismes, des structures spéciales et des fenêtres de production courtes. Les composants doivent s’assembler rapidement, supporter le produit et avoir l’apparence requise pendant la durée de la campagne.
Les programmes promotionnels récompensent les délais courts et l’assistance à la conception, car la date de campagne fixe l’échéance. Les fabricants d’écrans OEM et les marques commandent en fonction du lancement, et la fixture est produite, emballée et expédiée selon un calendrier compressé. Pour les entrepreneurs, les travaux promotionnels constituent une activité projet à haut volume qui met en œuvre l’ensemble des compétences de fabrication et de finition.
Les écrans sont souvent recyclés ou réaffectés après la campagne, de sorte que la conception de la fixture prend en compte le回收 des composants et l’élimination des emballages.
Sélection des Matériaux
Acier laminé à froid avec revêtement en poudre
Dans la fabrication d’étagères de vente au détail, l’acier laminé à froid est le matériau standard pour les montants, les supports et les panneaux, protégés par un revêtement en poudre. Il se forme proprement, se punche avec précision et supporte les évaluations de charge requises par les programmes de vente au détail, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour comparaison. Les épaisseurs typiques varient de 0,8 mm pour les étagères légères à 2,0 mm pour les montants renforcés.
La finition fait le travail en vente au détail. Le revêtement en poudre, appliqué électrostatiquement et cuit, forme un film résistant aux rayures et aux produits chimiques de nettoyage, et l’ Powder Coating Institute publie des guides de revêtement avec des performances vérifiées selon les normes de l’ASTM International, notamment les essais de brouillard salin et d’adhérence. Le blanc, le noir et le gris dominent les programmes de vente au détail, et les finitions texturées masquent les marques de manipulation. ASTM International standards incluant les essais de brouillard salin et d’adhérence. Le blanc, le noir et le gris dominent les programmes de vente au détail, et les finitions texturées masquent les marques de manipulation.
Pour les programmes de vente au détail, la tolérance de couleur du revêtement est vérifiée entre les lots, car une ouverture de magasin avec des présentoirs aux couleurs inadaptées constitue un défaut visible, et le système de revêtement est également contrôlé pour le recouvrement des arêtes coupées, celles-ci étant les premières zones à montrer l’usure sur les présentoirs de vente.
Acier galvanisé
L’acier galvanisé convient aux applications d’entrepôt, d’arrière-boutique et de présentation extérieure où la résistance à la corrosion et un coût de finition plus faible sont prioritaires. Le revêtement de zinc protège les arêtes coupées de manière sacrificielle, et l’ American Galvanizers Association documente la durée de protection des revêtements de zinc. Les montants et étagères galvanisés sont standards pour le stockage lourd.
L’acier galvanisé se coupe, se forme et se perçe de manière prévisible, et sa finition d’usine est acceptée dans les applications d’arrière-boutique sans peinture. Pour les présentoirs destinés à la vente, le galvanisé est moins courant car la finition ne correspond pas aux standards chromatiques des magasins, donc le choix dépend de l’application : galvanisé pour le stockage, acier revêtu pour le rayon de vente.
Les composants galvanisés peuvent également être poudrés pour les présentoirs extérieurs ou humides, combinant ainsi la protection du zinc avec une couleur.
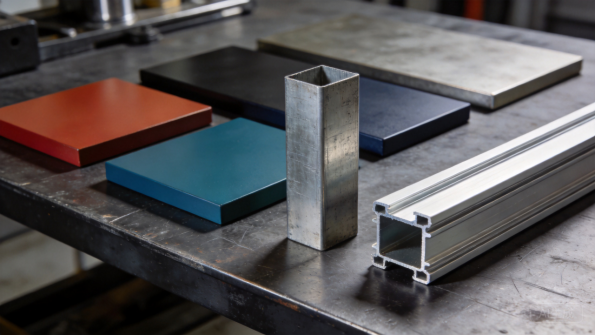
Figure 4 : L’acier revêtu, les sections galvanisées et les profilés en aluminium couvrent la gamme des rayonnages.
Aluminium et acier inoxydable
L’aluminium apparaît dans les présentoirs où le poids et l’apparence comptent : systèmes à lattes, cadres d’enseigne et profilés d’étagères modernes, et ses propriétés sont référencées par des sources telles que AZoMaterials. L’acier inoxydable sert aux présentoirs alimentaires et pharmaceutiques où l’hygiène et la facilité de nettoyage sont requises, avec SSINA orientant le choix des nuances.
Les profilés aluminium extrudés supportent des présentations au design avancé, tandis que les étagères et panneau de tête en acier inoxydable sont réservés aux zones réfrigérées et alimentaires. L’extrusion aluminium permet aussi des canaux d’accessoires complexes difficiles à former dans l’acier, et ces deux matériaux coûtent plus cher que l’acier revêtu, ils sont donc spécifiés lorsque l’application l’exige. Pour les fabricants, la capacité aluminium et acier inoxydable élargit le portfolio de présentoirs au-delà des rayonnages standard en acier revêtu.
L’aluminium anodisé et l’acier inoxydable brossé offrent aux présentoirs spécialisés une surface premium que l’acier revêtu ne peut égaler.
Finitions, traitement des arêtes et quincaillerie
La finition et le traitement des arêtes définissent l’expérience en point de vente. La peinture en poudre reprend la norme chromatique du magasin, et le traitement des arêtes, incluant les bords roulés et les capuchons de protection, prévient les dommages aux marchandises et au personnel. Les panneaux de étagères combinent souvent une structure en acier avec une surface en mélaminé ou en stratifié pour la présentation des produits.
La quincaillerie complète le système : équerres de tablette, pieds réglables, connecteurs et kits d’ancrage sont adaptés à la conception de l’aménagement, et leur finition ne doit ni corroder ni rayer la marchandise. Convenant de la finition, des bords et des spécifications de la quincaillerie dès le devis, on évite les réclamations les plus courantes en magasin : incompatibilité de couleur, arêtes vives et tablettes qui oscillent.
Les équerres de tablette et les connecteurs sont souvent revêtus de nylon ou plaqués pour éviter de rayer les marchandises et pour glisser sans à-coup dans les fentes.
Difficulté de production
Formage continu, poinçonnage et motifs de trous
La fabrication de rayonnage retail repose sur le formage continu pour les montants et les sections formées, et sur le poinçonnage CNC pour les motifs de fentes et de trous qui rendent le système modulable. Le formage continu produit des profils longs et uniformes à haute vitesse, tandis que le poinçonnage crée le motif de fentes dans lequel s’engagent les supports, la géométrie du motif étant définie par la conception du système. Chez XHX Metal, la découpe laser et la fabrication de précision complètent l’ensemble des composants.
La précision du motif de fentes est au cœur d’un système de rayonnage : les supports doivent s’engager fermement et rester de niveau sur toute la tablette, et des fentes mal poinçonnées provoquent des aménagements instables sur le floor de vente. Les matrices et programmes de poinçonnage sont vérifiés sur les premières pièces, et le motif est échantillonné tout au long de la production. L’étape de formage et de poinçonnage détermine si le système s’assemble et se nivelles correctement en magasin.
Les profils formés en continu supportent également des accessoires de merchandising tels que des bandes de signalétique et des crochets, de sorte que la géométrie du profil intègre leurs caractéristiques de montage.
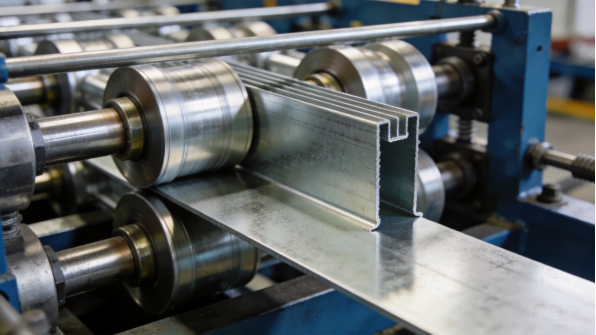
Figure 5 : Le formage continu produit des sections de montant avec des profils et des fentes uniformes.
Pliage et formage CNC
Le pliage et le formage transforment les ébauches en supports, bases et panneaux de bout, et la compensation de ressort est réglée pour chaque matériau. The Engineering Edge publie les références de allongement au pliage et de déduction utilisés pour tracer les ébauches et prédire les dimensions finies, et les presses à plier CNC modernes dotées de butées arrières programmables maintiennent les positions et angles de pliage de manière constante tout au long des séries.
Pour les composants d’étagères, les contrôles critiques portent sur la géométrie d’engagement des supports, le carré des bases et la planéité des panneaux, car les tablettes doivent être de niveau et les unités doivent s’assembler sans interstices. Les pièces de premier article sont vérifiées par rapport au plan, et le processus de formage est échantillonné tout au long de la production. Cette rigueur permet à un magasin de réorganiser une allée sans avoir à lutter contre ses propres équipements.
Pour les panneaux latéraux et les bases, la géométrie des pliages définit également la manière dont les unités se connectent aux extrémités des allées.
Soudage, fixation et assemblage
Le soudage assemble les bases, les entretoises de renforcement et les assemblages structuraux de panneaux latéraux, tandis que les composants plus légers utilisent le rivetage, l’emmanchement et la fixation mécanique pour préserver les revêtements fins. TWI Global fournit des directives techniques sur le jointoyage des métaux minces, et les outillages maintiennent les pièces selon la géométrie durant l’assemblage. Les emplacements de soudage sont planifiés afin que la finition reste propre sur les surfaces visibles.
L’assemblage et l’ajustage valident le système : une unité d’échantillon est construite à partir de composants de production, les tablettes sont nivelées et les connecteurs sont vérifiés avant expédition. Pour les détaillants et les OEM qui effectuent l’installation en interne, le fabricant expédie les composants avec des consignes de montage et des kits de quincaillerie. L’assemblage basé sur des outillages et les montages d’échantillons assurent une qualité constante sur les programmes de grande ampleur.
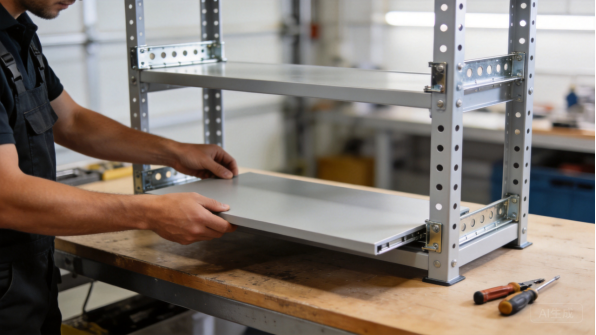
Figure 6 : L’assemblage valide l’engagement des supports et le nivellement des tablettes.
Contrôle qualité et essais de charge
Le contrôle qualité des étagères combine l’inspection dimensionnelle avec la vérification de la charge. Les premières pièces sont inspectées par rapport au plan, vérifiant les motifs d’encoches, la géométrie des supports et la finition, et les lots de production suivent un plan de contrôle avec échantillonnage. L’épaisseur du revêtement, la qualité des bords et l’ajustement de la quincaillerie sont contrôlés à des points définis, et une unité d’échantillon est assemblée pour confirmer le nivellement et l’alignement.
L’essai de charge est l’étape spécifique aux étagères : des tablettes et montants représentatifs sont chargés à leur capacité nominale, et la flèche est mesurée par rapport à la spécification. MHI et les pratiques du secteur des étagères guide la documentation des charges, et les acheteurs ont besoin des preuves pour leurs normes de magasin et d’entrepôt. Un fabricant qui coordonne les essais de charge fournit aux détaillants les données nécessaires à l’approbation des équipements.
Les rapports d’essai de charge sont émis par configuration de tablette, afin que les détaillants puissent qualifier chaque taille une seule fois.
Délais de production
RFQ, examen d’ingénierie et prototypes
Un programme de fabrication d’étagères de vente au détail commence par une demande de cotation (RFQ) : plans ou spécifications du magasin, matériau, finition, quantités et délais cibles. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant les motifs de fentes, la géométrie de pliage, le revêtement et l’assemblage, puis retourne un devis avec des commentaires dans un délai de un à trois jours ouvrables. Les prototypes sont généralement livrés en sept à quinze jours ouvrables pour un ensemble de composants.
Le prototype est l’étape où le système est validé : un échantillon unitaire est assemblé, les étagères sont nivelées et la finition est vérifiée par rapport à la norme du magasin. Le retour sur prototype doit inclure des notes d’ajustement et des modifications de plans suggérées. Pour les programmes de vente au détail, un échantillon unitaire entièrement assemblé, et non pas seulement des composants détachés, vaut l’investissement car il démontre que le système fonctionne avant le lancement en production.
Outillage et préparation des procédés
Les montants formés à rouleaux et les motifs de fentes poinçonnés nécessitent un outillage dédié : les matrices de formage à rouleaux et l’outillage de poinçonnage ajoutent un délai et un investissement en outillage, mais ils sont rentabilisés par les volumes et la régularité. Le développement de l’outillage prend généralement trois à six semaines pour un nouveau profil de montant, tandis que les programmes de pliage et de panneaux nécessitent moins de réglages. L’analyse économique est revue lors du devis afin que les acheteurs voient le seuil de volume.
Au-delà de l’outillage de profil, la préparation des procédés inclut les programmes de pliage, les dispositifs d’assemblage et les jauges de contrôle pour les motifs de fentes et les supports. Pour les détaillants disposant de plans approuvés, les commandes répétées réutilisent l’outillage et réduisent les délais. Les acheteurs doivent s’attendre à une comparaison claire entre le coût de l’outillage personnalisé et celui des profils standards disponibles.
Les profils de montants standards issus de l’outillage existant peuvent démarrer la production immédiatement, ce qui réduit les délais pour les détaillants adoptant un système éprouvé.
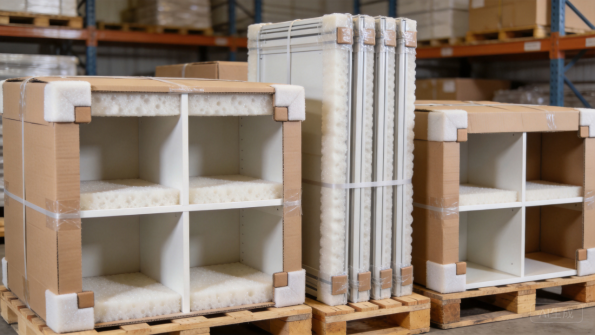
Figure 7 : Les composants conditionnés à plat sont expédiés avec un emballage protecteur pour l’installation en magasin.
Lots de production et planification des volumes
Dans la fabrication d’étagères de vente au détail, les séries de production sont pilotées par les volumes : les familles légères de composants telles que les panneaux d’étagères et les supports sont expédiées en volumes mensuels de 1 000 à 3 000 pièces, tandis que les montants plus lourds et les assemblages d’extrémité tournent dans les centaines. Les délais typiques sont de 20 à 35 jours ouvrables pour un programme de magasin, le formage à rouleaux, le revêtement et l’emballage consommant la plus grande part.
Le partage des prévisions maintient stables les délais de livraison. Lorsque les détaillants et les OEM partagent des prévisions glissantes, l’usine réserve les matières premières et la capacité de revêtement, et commande à l’avance les articles à long lead time tels que les couleurs poudre custom. Les bobines d’acier revêtu sont généralement en stock, tandis que les couleurs custom et les calibres plus épais peuvent ajouter une à deux semaines. Un planning clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard ouvert.
Les détaillants utilisent également des accords de stade-et-attente afin que les composants arrivent au fur et à mesure que la construction des magasins atteint chaque phase.
Emballage, Logistique et Documentation
Les composants de rayonnage expédient en kit plat : panneaux revêtus protégés par film et mousse, bundles de montants cerclés, et kits de quincaillerie emballés par unité. Les expéditions d’export utilisent du papier anti-rouille ou du film VCI contre la condensation des conteneurs, et le fabricant doit fournir les dimensions de carton et de bundle, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats materiaux, enregistrements de revêtement et rapports d’essai de charge lorsque convenu. Les détaillants et les OEM ont besoin de dossiers pour leurs standards magasin, et les acheteurs doivent confirmer l’ensemble de documentation lors du devis. La communication suit des jalons clairs, avec des photos à chaque étape, afin que les programmes magasins puissent suivre l’avancement sans visites sur site.
Pour les programmes magasins, le marquage des cartons comprend des identifiants d’unité et d’allée, ce qui accélère l’installation sur site.
Études de Cas Passées
Grossiste Alimentaire : Programme de Rayonnage Standard
Un grossiste alimentaire avait besoin d’un programme de rayonnage gondola standard pour son standard magasin, couvrant les montants, lessupports d’étagère et les panneaux avec une finition blanche texturée. Le programme fonctionne à 1 200 à 1 800 panneaux d’étagère et supports par mois avec une commande minimale de 300 pièces, tarifé de 8 $ à 45 $ FOB selon le composant, pour une valeur annuelle d’environ 400 000 $.
XHX Metal a livré l’échantillon unitaire de premier article en 14 jours ouvrables, et le premier lot de production de 800 panneaux a expédié en 26 jours ouvrables. Les versions mensuelles suivent désormais le planning d’ouverture magasin du grossiste, et les vérifications de revêtement et de motif de fente sont contrôlées sur échantillon. Le programme alimente 20 ouvertures magasin par an, et une variante noire de parement d’extrémité a été ajoutée la deuxième année. Le programme montre comment la fabrication de rayonnage retail s’articule à travers les ouvertures magasin.
Le programme comprend également les parements d’extrémité et les bandes pancartes, que le grossiste commande avec chaque pack d’ouverture magasin.
OEM Display : Parements d’Extrémité Gondola Custom
Un OEM de display avait besoin de fixtures personnalisées pour caches de gondole de marque, avec panneaux de graphiques imprimés, étagères spécifiques au produit, et finition noir mat. Le programme tourne à 200 à 400 assemblages de cache par mois avec une commande minimale de 100 unités, tarifée de 60 $ à 180 $ FOB selon configuration, pour une valeur annuelle d’environ 250 000 $.
Les premiers articles ont été assemblés avec les panneaux graphiques de la marque et vérifiés pour l’ajustement, et le premier lot de 200 caches a été expédié en 22 jours ouvrables. Le programme respecte désormais les plannings de campagne, avec des panneaux prêts pour les graphiques et des kits de quincaillerie par unité. L’OEM utilise la même plateforme de fixture sur trois programmes de marque, et une variante rétroéclairée a été ajoutée pour les lancements premium.
Les unités de display passent les tests de chute et d’assemblage de la marque avant chaque sortie de campagne.
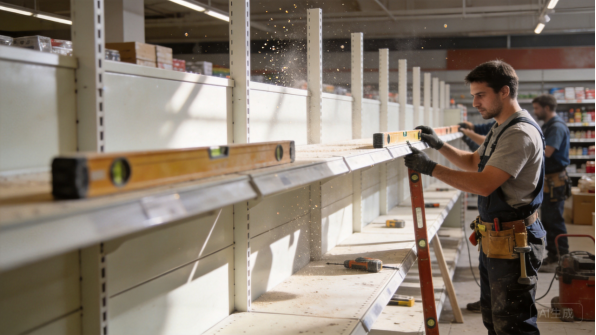
Figure 8 : Les installateurs de store fixent les rangées de gondole lors d’une rénovation de point de vente.
Distributeur d’entrepôt : Racking robuste
Un distributeur d’équipement d’entrepôt avait besoin d’étagères robustes pour le fond de magasin et les stocks de réserve, avec montants galvanisés, poutres et panneaux adaptés aux charges palette et en vrac. Le programme tourne à 800 à 1 200 pièces de poutre et panneau par mois avec une commande minimale de 200 pièces, tarifées de 25 $ à 95 $ FOB selon section, pour une valeur annuelle d’environ 300 000 $.
Les premiers articles ont été testés sous charge selon la capacité nominale, et le premier lot de 600 pièces a été expédié en 28 jours ouvrables avec rapports de test de charge et certificats matériels. Le distributeur stocke la gamme pour les projets d’entrepôt, et une option de montant certifié parasismique a été ajoutée la deuxième année. Le programme démontre comment la fabrication d’étagères de retail s’étend au domaine du stockage.
Programme de marque : Display promotionnel saisonnier
Une marque a lancé un display promotionnel saisonnier expédié plat et assemblé en store, avec étagères produit, en-tête et panneaux graphiques dans une finition de campagne. Le projet couvrait 2 000 displays avec une commande minimale de 500 unités, tarifées de 35 $ à 70 $ FOB selon configuration, pour une valeur totale d’environ 110 000 $.
L’outillage et le prototype ont été approuvés en 18 jours ouvrables, et la production a été expédiée en trois lots de 700 unités en 24 à 30 jours ouvrables pour coïncider avec le lancement de campagne. Chaque carton contenait le display en kit plat, le kit graphique et les consignes de montage, et la marque a achevé le déploiement en magasin dans les délais. Le programme a montré comment des plannings de projet compressés récompensent les fabricants préparés.
Résumé et prochaines étapes
Leçons clés
Le travail de fabrication d’étagères pour points de vente est une discipline sensible aux charges, à la modularité et aux finitions qui exige plus que du simple travail de tôlerie. La décision matérielle détermine le coût et la performance, de l’acier revêtu pour le sol de vente aux sections galvanisées pour le stockage, et les finitions, traitement des bords et quincaillerie doivent être spécifiés pour l’environnement de vente au détail. La difficulté de production se concentre dans les motifs de fentes, la précision de formage et la vérification des charges, là exactement où les fabricants expérimentés se distinguent.
Les délais de livraison suivent un parcours prévisible : révision technique en quelques jours, prototypes en une à deux semaines, outillage de profil en trois à six semaines, et production en trois à cinq semaines par lot. Le partage de prévision et la planification de livraison échelonnée maintiennent les programmes de magasin dans les délais. Les acheteurs qui règlent les matériaux, les normes de finition et les exigences de documentation avant de demander un devis auront des programmes plus fluides que ceux qui découvrent les exigences à l’ouverture du magasin.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie privé basé à Dongguan, en Chine, avec une usine de 2 000 mètres carrés, environ 30 employés et une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des étagères sur mesure, des présentoirs, des coffrets et des pièces fabriquées pour des clients à l’export avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6kW, le formage par rouleaux, les poinçons-presse CNC et le soudage TIG et MIG couvrent le côté fabrication du travail d’étagères.
L’entreprise accompagne les acheteurs de la révision de la conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne les essais de charge, le revêtement et la vérification dimensionnelle lorsque requis. Pour les programmes de fabrication d’étagères de vente au détail, les acheteurs peuvent consulter les services de fabrication de tôlerie et pages de produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison pour correspondre aux besoins du programme.