最后更新:2026年10月23日 | 作者:XHX 金属工程团队
不锈钢工作台是一种用于食品制备、医疗或商用厨房场景的制造型工作台,由304或316钣金和管材制成,经过焊接、打磨光滑、拉丝处理和钝化处理。在XHX金属,不锈钢工作台制造涵盖激光切割、折弯、TIG焊接、焊缝修饰、拉丝和钝化处理,生产位于中国东莞一家2,000平方米的工厂,配备两台6千瓦光纤激光切割机。
本文面向指定此类工作台采购的买家和卫生工程师,内容包括:不锈钢工作台的材质构成、使用场景、等级与厚度的选择方法、焊接台面常见的实际故障、生产周期、随货文件,以及三个包含数量和价格区间的订单示例。
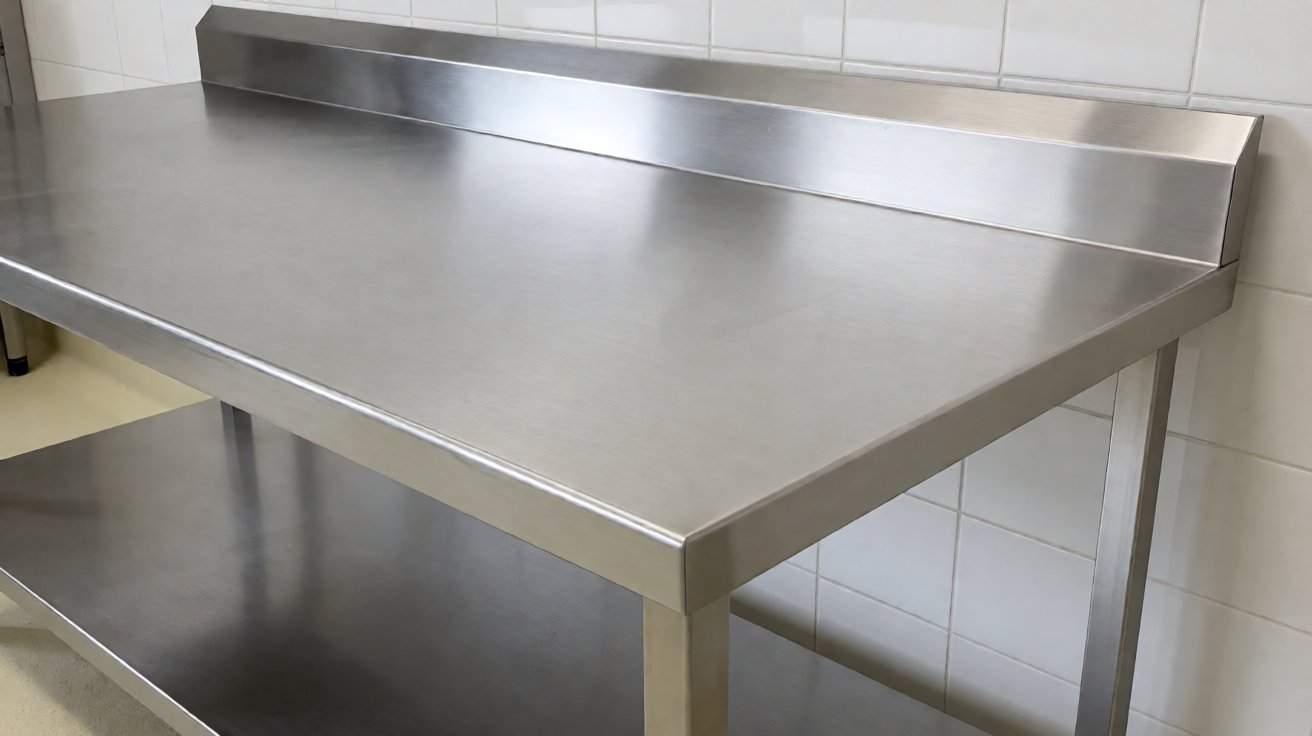
图1:一个带有下层搁板的成品不锈钢工作台,放置在食品生产区域。
不锈钢工作台:我们的制造内容
订单中的部件
典型的订单包括台面、按需加装的背部护边、下层搁板、四条腿或两个端部框架、横撑、可调脚,有时还包含抽屉或隔板槽。台面边缘通常向下折弯,而不是保留为原始的板材边缘,因为折弯边缘能赋予台面刚度,并消除原始激光切割边缘留下的锋利线条。
下框架是作为独立组件焊接的,台面固定在其上,方式可以是焊接或使用可拆卸紧固件。保持分离很重要:焊接到已组装好的框架上的台面无法独立校正平整度,而不平整是买家首先投诉的问题。不锈钢工作台的评判标准在于台面,因此台面必须在其与框架结合之前完成加工和校平。
焊缝的位置
决定不锈钢工作台质量的焊缝是那些在完工后无人能见的部分:台面的角部接缝、护边与台面之间的连接处,以及腿与框架的连接。每个焊缝都经过TIG焊接,随后打磨和抛光,使成品表面看起来像一块连续的板材。在需要检验的台面上,接缝也是审计员首先查看的地方,因为处理过的焊缝要么掩盖了制造工艺的瑕疵,要么暴露了失败。
这种表面处理是工作中成本高昂的部分。一张有二十米线性焊缝需要处理的台面,其表面处理时间远超切割和成型,且劳动力需要技能,因为过度抛光的接缝在侧光下会显现凹陷,而抛光不足的接缝则会留下可见的线条。
我们的范围边界
不锈钢工作台上的电器设备不属于我们。如果水槽是要求的一部分,水槽盆体由客户供应,工作台围绕其建造,切割和边缘处理在我们的范围内,符合 ISO 128。带有拉深盆的水槽、水龙头、排水配件、抽屉和任何制冷设备都属于客户范围,我们围绕它们制造工作台和护边。我们负责的是板材、管材、焊缝、表面处理和台面的平整度。
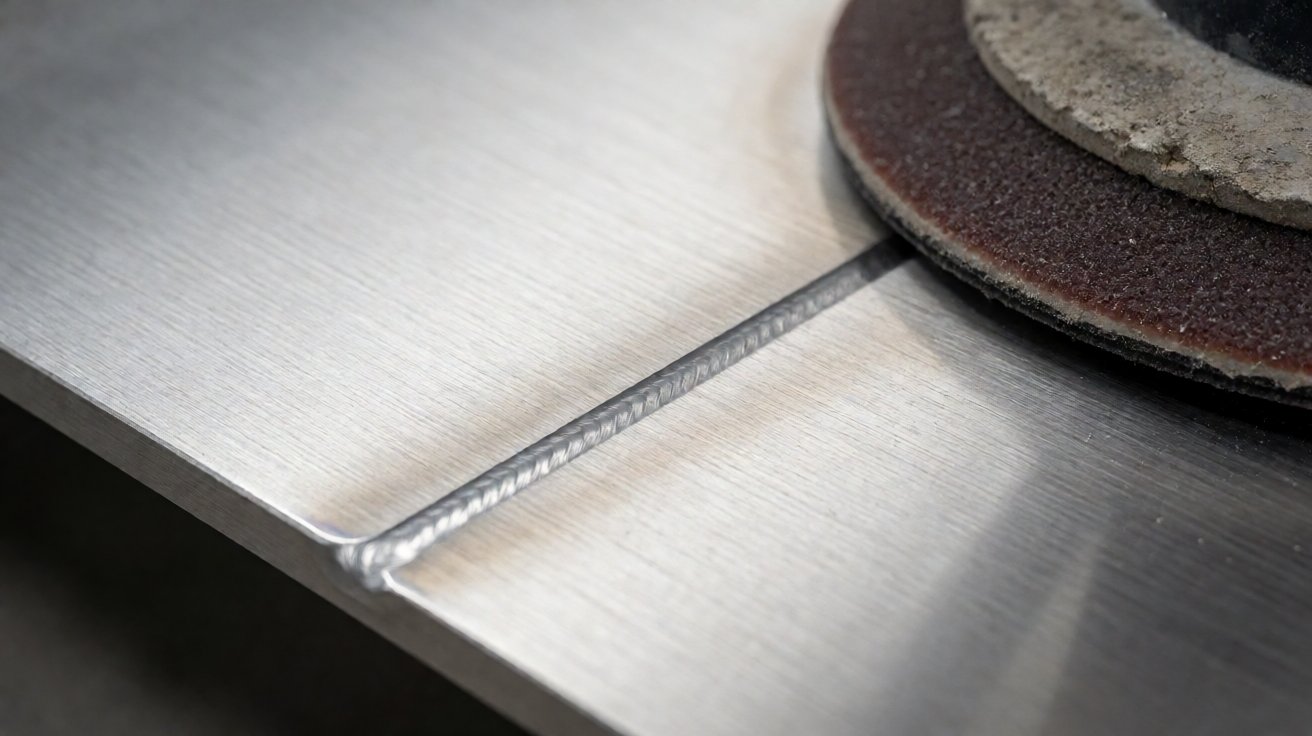
图 2:桌架上的一个焊接角,在表面拉丝之前已打磨并抛光至平整。
不锈钢工作台的应用场景
食品制备与加工
最大的一组是食品:制备台、打包桌、修整工位、烘焙操作台以及生产车间内的桌子。这些设备是根据卫生要求而非负载要求来指定的,实际目标是表面易于清洁,且缝隙中不会残留污垢。在这种环境中,不锈钢工作台往往是房间内使用频率最高的家具,因此它承受的损耗比周围的机器更大。
欧洲买家通常引用机械卫生框架 EN 1672-2 和 EHEDG 指南,其中规定食品接触表面应光滑、可清洁且自排水。不锈钢工作台不是机器,但审计人员对其应用的是同样的原则。在实践中,这意味着没有缝隙,没有未密封的接头,表面可以被擦拭,且框架允许清洗地板。
医疗、实验室和药房
第二组是临床和实验室:仪器台、洁净室打包桌、药房配方台和停尸房桌。这些增加了一些厨房桌子没有的要求:定义的表面粗糙度、圆角内角,以及通常使用 316 而非 304,这是因为所使用的消毒剂。洁净室和临床买家也可能引用 ISO 14644 作为工作台所在环境的标准。实验室买家还会要求记录每个不锈钢工作台单元的表面粗糙度测量值,而不是针对整批进行声明。
商用厨房和餐饮
第三组是商业餐饮:餐厅制备台、洗碗入口和出口桌、锅具清洗单元、传菜台以及后厨的不锈钢工作台组合。这些对价格最为敏感,最有可能使用较薄的规格,304 和 No.4 表面作为标准规格。这里的数量更大,设计更简单,因此不锈钢工作台通常是按标准尺寸购买,而不是为项目专门绘制图纸。
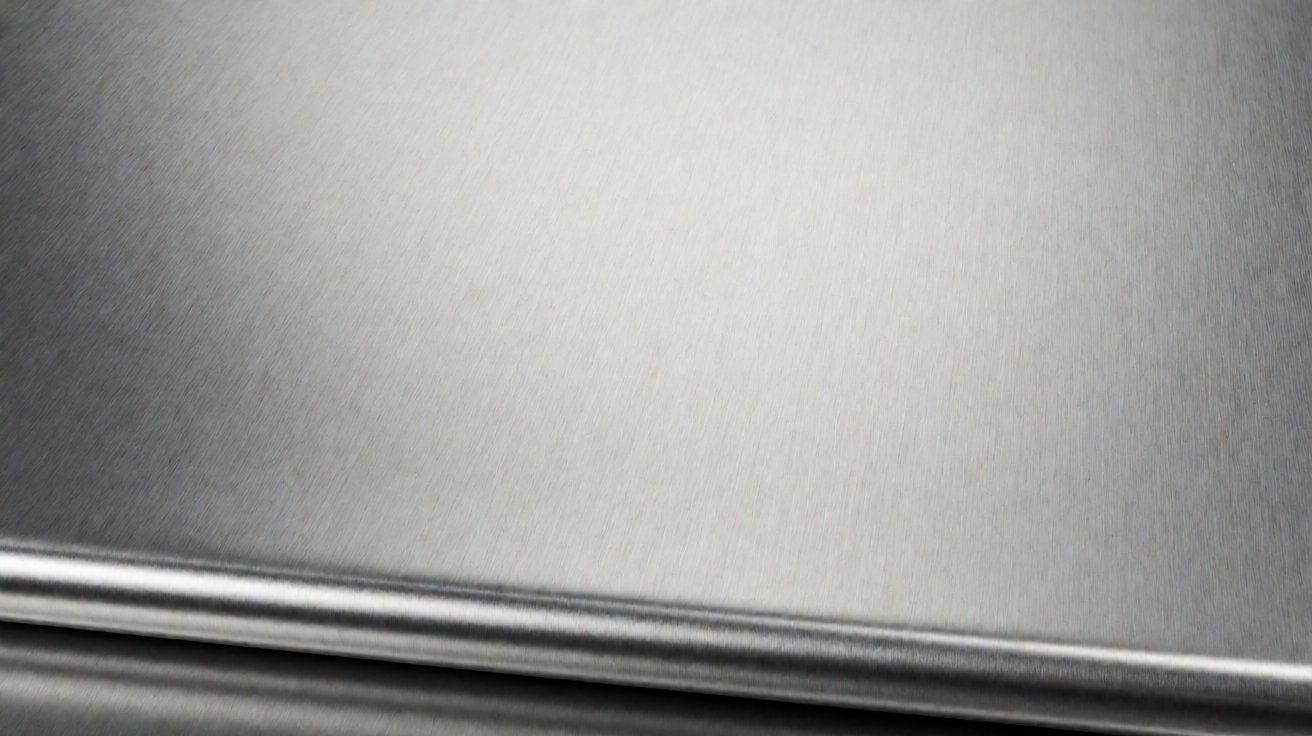
图 3:台面上 No.4 拉丝效果,纹理沿单一方向在表面延伸。
选择等级、厚度和表面加工
304 还是 316
304 等级涵盖了大多数不锈钢工作台作业:一般食品制备、商用厨房以及正常清洗下的室内生产。316 等级添加了钼,适用于存在氯离子的环境,例如使用盐水的海鲜和肉类加工、酸性产品、基于氯的消毒剂或沿海工厂。其材料成本溢价大约为 20 到 40 percent,具体见不锈钢材料页面。
对于焊接工作台,低碳变体 304L 和 316L 是更稳妥的选择,因为较低的碳含量可降低焊缝处敏化和焊缝腐蚀的风险。等级成分标准化于EN 10088-2。买家若在未加 L 后缀的情况下为大量焊接的桌子指定 304 等级,所节省的成本极少,却承担了实际的腐蚀风险。
厚度及其带来的优势
不锈钢工作台的台面厚度通常在 1.0 mm 到 2.0 mm 之间。商用厨房工作台的标准厚度为 1.2 mm;在承受重型托盘的食品生产中,常用 1.5 mm;若台面跨越宽开口且无中间支撑,则采用 2.0 mm。厚度带来的优势是平整度和抗凹陷能力,而非结构意义上的强度,因为折叠边缘和底架负责提供刚性。
表面加工与粗糙度
不锈钢工作台的表面加工通常以粗糙度指标来指定,而非描述性文字。食品接触表面的卫生指南通常要求 Ra 值在 0.8 微米或更优,这大致对应 No.4 拉丝效果,如ISO 4287 中关于轮廓粗糙度参数所述;2B 冷轧表面更光滑,但会显示划痕,很少用于工作台面。拉丝纹理应沿单一方向延伸,以便清洁擦拭方向与之顺应。
不锈钢工作台的粗糙度通过轮廓仪而非目测进行验证,测量读数取自加工完成的台面(包括打磨过的焊缝区域),因为若抛光焊缝的粗糙度高于母材板面,污垢便易在此处积聚。
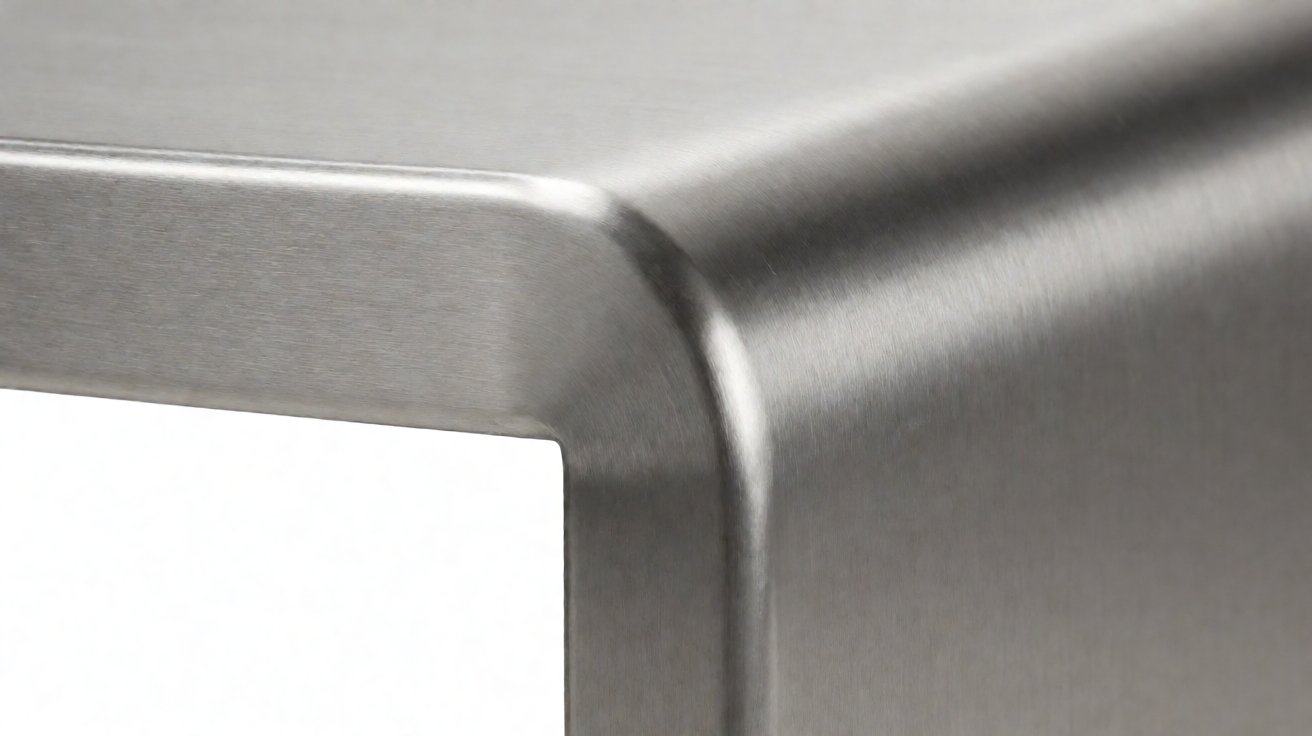
图 4:顶部与立板连接处的内凸角,无缝隙积聚污垢。
焊接、修整与钝化
为何焊缝是风险点
不锈钢工作台的主要质量风险有哪些?焊缝是首要的。焊接会烧掉接缝处的铬,留下热色,并且可能在焊道未完全熔透的地方开启一条缝隙。一张交付时看起来完美无缺的桌子,如果热色从未被去除,一年后接缝处就可能出现锈迹,因为变色区域是整个组件中最耐腐蚀性能最差的部分。
对策是标准的,但只有实际执行才有效:用氩气保护焊缝背面以防根部氧化,保持输入热量足够低以避免糖化,按限制变形的顺序进行焊接,并在之后去除所有热色痕迹。
修整而不使其恶化
打磨焊缝会引入来自磨料的铁污染,并可能留下比板材表面更深的凹槽。不锈钢磨料的选择遵循英国不锈钢协会的指南,该指南还涵盖了铁污染故障模式。正确的顺序是使用专用的不锈钢砂轮进行打磨,用更细的粒度进行混合,抛光以匹配母材表面,然后对整个区域进行拉丝处理,使纹理连续。用于碳钢的磨料绝不应接触不锈钢,因为嵌入的铁会成为锈点。
钝化恢复表面
对不锈钢工作台进行钝化处理,可在制造后去除游离铁并重建铬氧化层。它使用硝酸或柠檬酸配方完成,其要求由ASTM A967 定义,确认它的测试方法在ASTM A380中。对于不锈钢工作台,处理区域是焊缝和任何打磨区域,成功的测试方法是水破裂试验或硫酸铜试验,而不是目视检查。
柠檬酸配方越来越常用,因为操作更安全且更容易冲洗,对于食品设备,残留问题与耐腐蚀结果同样重要。无论使用哪种,桌子都必须冲洗至中性 pH 值并在包装前干燥。
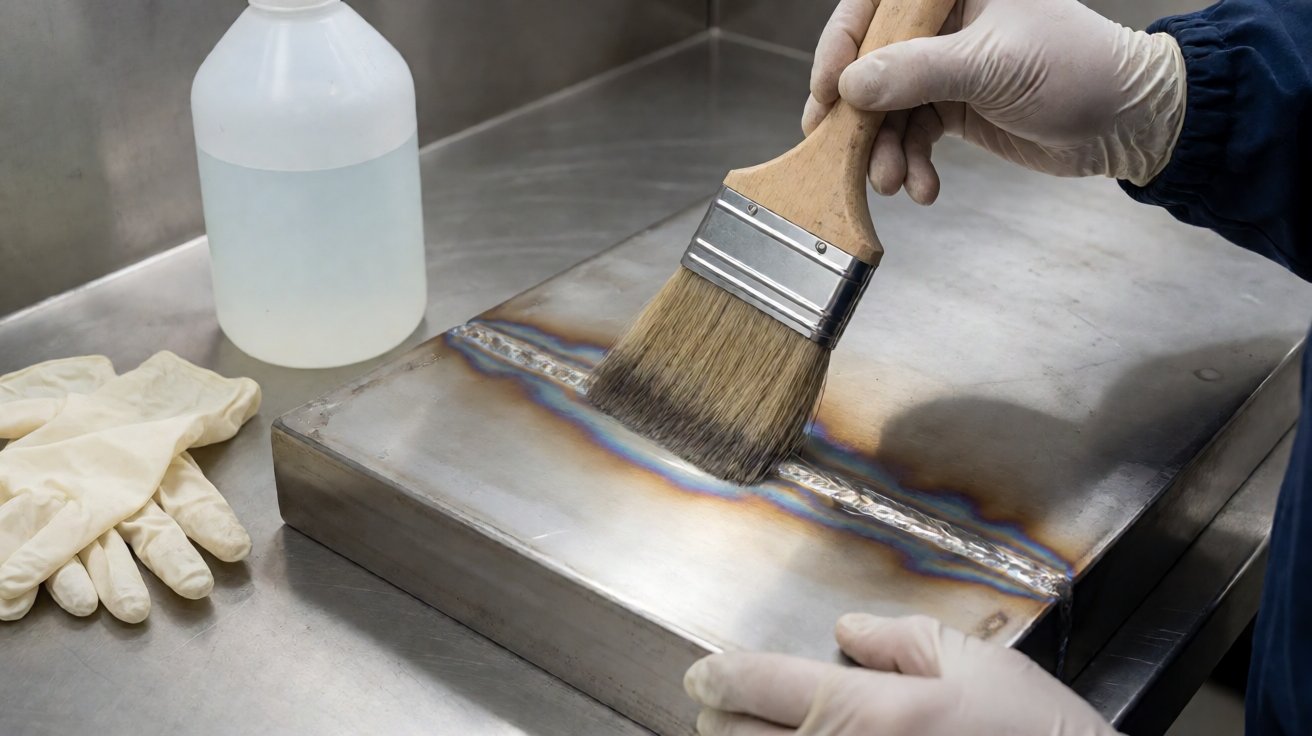
图 5:正在对焊接区域进行钝化处理,在去除热变色后恢复氧化层。
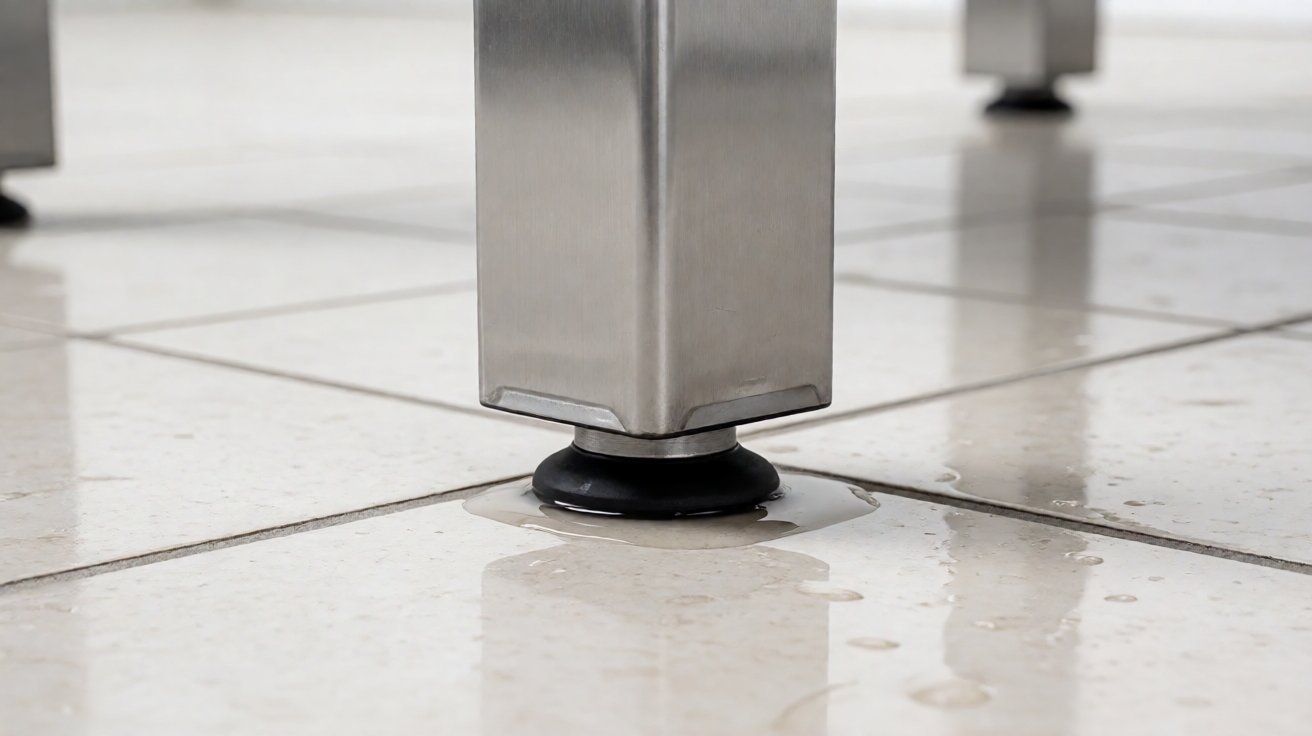
图 6:一个带有卫生支脚的可调腿,抬离地面以允许冲洗水通过。
决定审计结果的卫生细节
圆弧角落和无缝隙
在台面上边缘相遇的地方,方形的内部角落是一个无法清洁的缝隙。卫生解决方案是圆弧或圆角接缝,要么通过将上折板从同一张板材折叠而成,要么通过焊接圆角焊缝并进行打磨平滑。半径不需要很大,但必须是连续的且经过抛光。如果几何形状允许,从同一张板材折叠上折板是更好的答案,因为它在其他情况下会积聚污垢的位置完全消除了焊缝。
桌腿、支脚和地面间隙
不锈钢工作台通过清洗其下方的地板来进行清洁,因此框架必须允许这样做。架子从桌腿线向内退缩,支脚是不积水类型的卫生设计,下横档要么放置得足够高以便拖把通过,要么完全省略。避免使用密封的箱形截面,因为无法排空的管材会积水并最终从内部生锈。在不锈钢工作台中,如果无法避免使用封闭截面,则在最低点钻一个排水孔,并在图纸上注明,以防以后有人堵塞它。
平整度、排水和装配
食品用不锈钢工作台通常向一端或向水槽排水,因此台面被设置为略有坡度而非完全水平,上折板边缘向外翻折以防止水在其后方流动。对于承载托盘的工作台,平整度仍然很重要,实际公差约为两米台面上的一毫米左右,在框架包装前用直尺检查。排水和平整度相互牵制,图纸必须指明哪一方优先,而不是让车间猜测。
以组装状态发货的桌子更容易保持平整,而以平装状态发货的桌子需要在工厂钻好并匹配固定孔,因为在拉丝表面上现场钻孔会留下无人去除的毛刺。
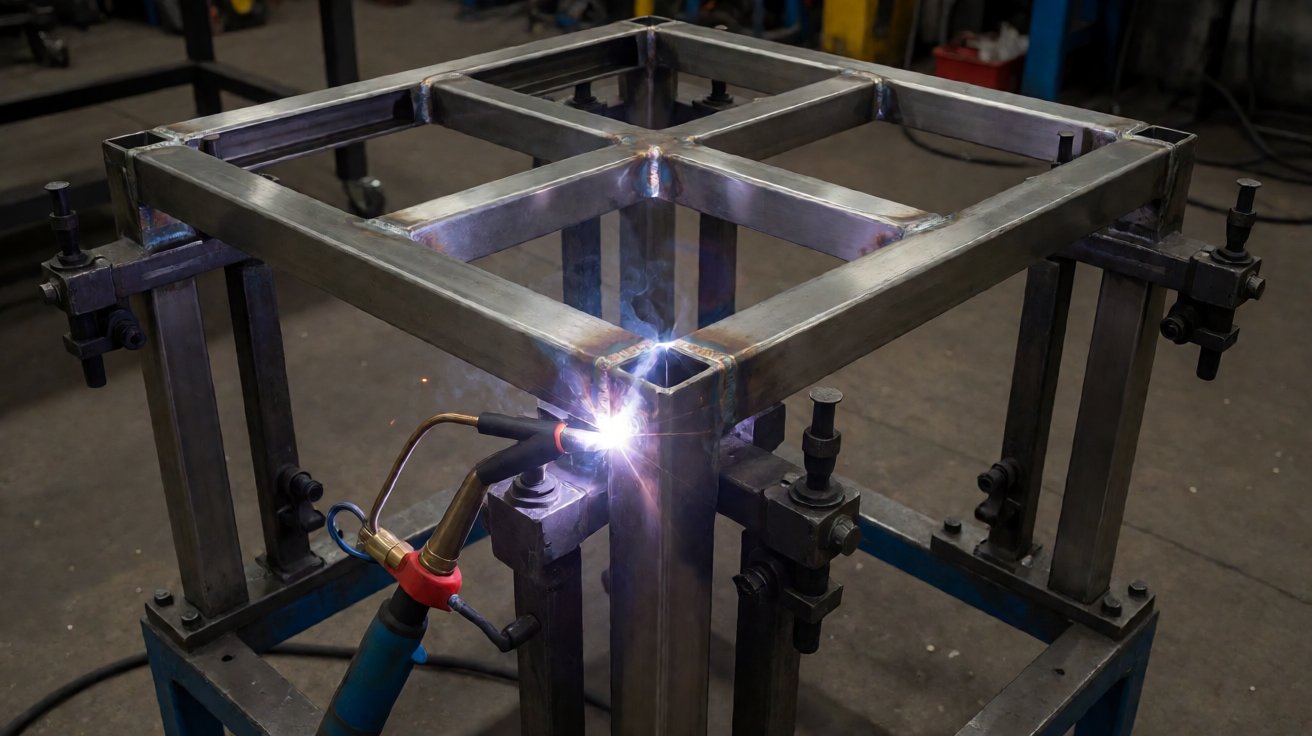
图7:工作台焊接底架放置于工装夹具上,安装台面前保持方正。
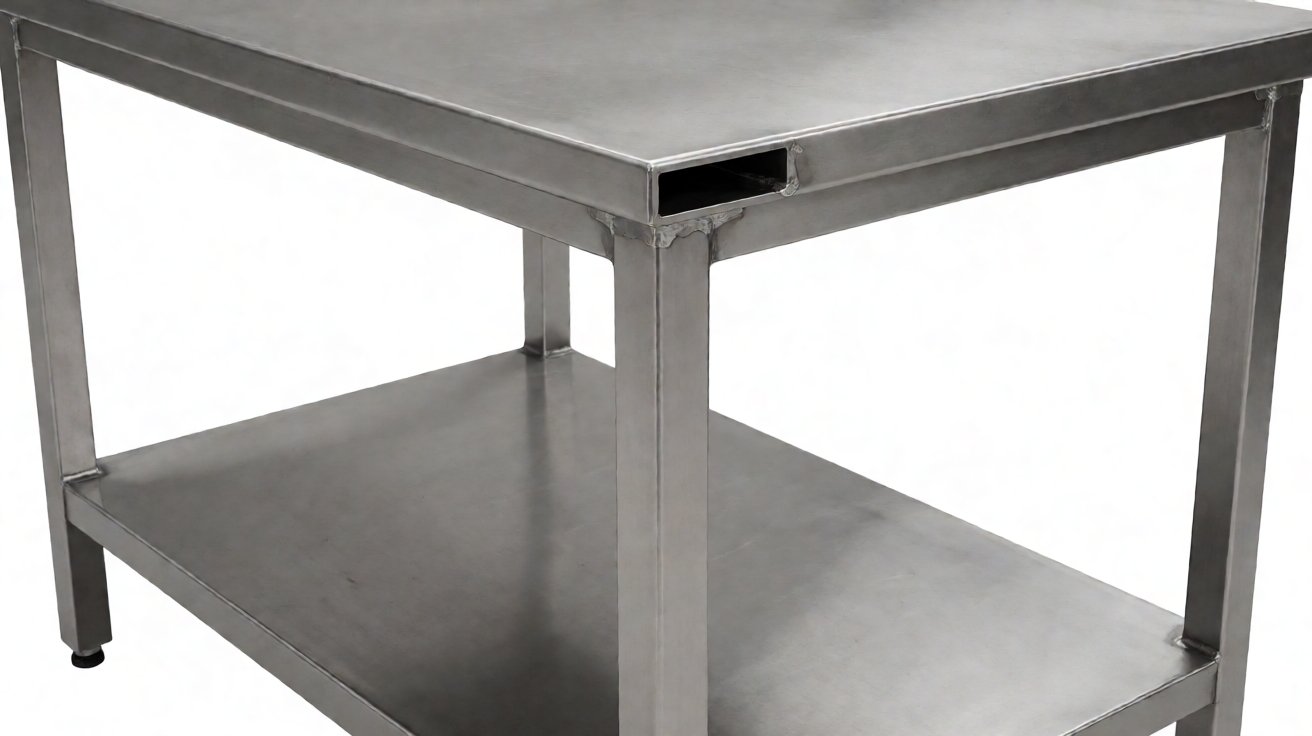
图 8:一个焊接到位的下层搁板,向后缩进,以保持地板和支脚可访问以便清洁。
交货期与订单流程
从图纸到成品台
不锈钢工作台订单始于尺寸图纸和表面处理规范。我们需要了解整体尺寸,台面厚度和等级,上挡板高度,是否需要下层搁板,腿部和脚垫类型,水槽或设备开孔,表面处理及粗糙度目标,以及工作台是否组装后发货。
图纸审查会提出关键问题:上挡板是否需要圆弧角,水槽开孔是否落在焊缝上,台面是否需要排水坡度,以及下层搁板是否与腿部位置冲突。
您应收到的文件
不锈钢工作台订单应附带批准后的图纸,符合 EN 10204 3.1 的材料证书,标明等级和炉号的材料证书,带有实测粗糙度的表面处理规范,钝化记录及其测试结果,以及平面度和尺寸检验记录。对于食品和医疗行业的买家,焊接修整标准值得写入图纸,而不是留给车间决定。
对于出口的不锈钢工作台项目,包装记录也很重要。拉丝台面如果在运输中摩擦木箱边缘,到达时就会留下无法在现场修复的划痕,因此台面会被包裹、护角保护并侧立装箱,而不是平堆。
批量规模与价格区间
这类不锈钢工作台属于中等批量、按单制作的产品。一次厨房翻新需要几台;食品工厂或医院的项目每批次生产 20 到 80 台,每年 2 到 4 批次,图纸确定后最小订单量约为 5 台。1500 x 700 mm 尺寸、1.2 mm 304 材质、带下层搁板的工作台,FOB 价格根据厚度、焊缝长度、表面处理和钝化不同,通常在 USD 120 到 USD 260 之间。
焊缝长度是真正的成本驱动因素,而不是台面面积。一个完全焊接并修整过的台面,成本是一个折叠台面且焊缝最少的工作台的两倍多,这就是为什么相同公称尺寸可以报出非常不同的价格。
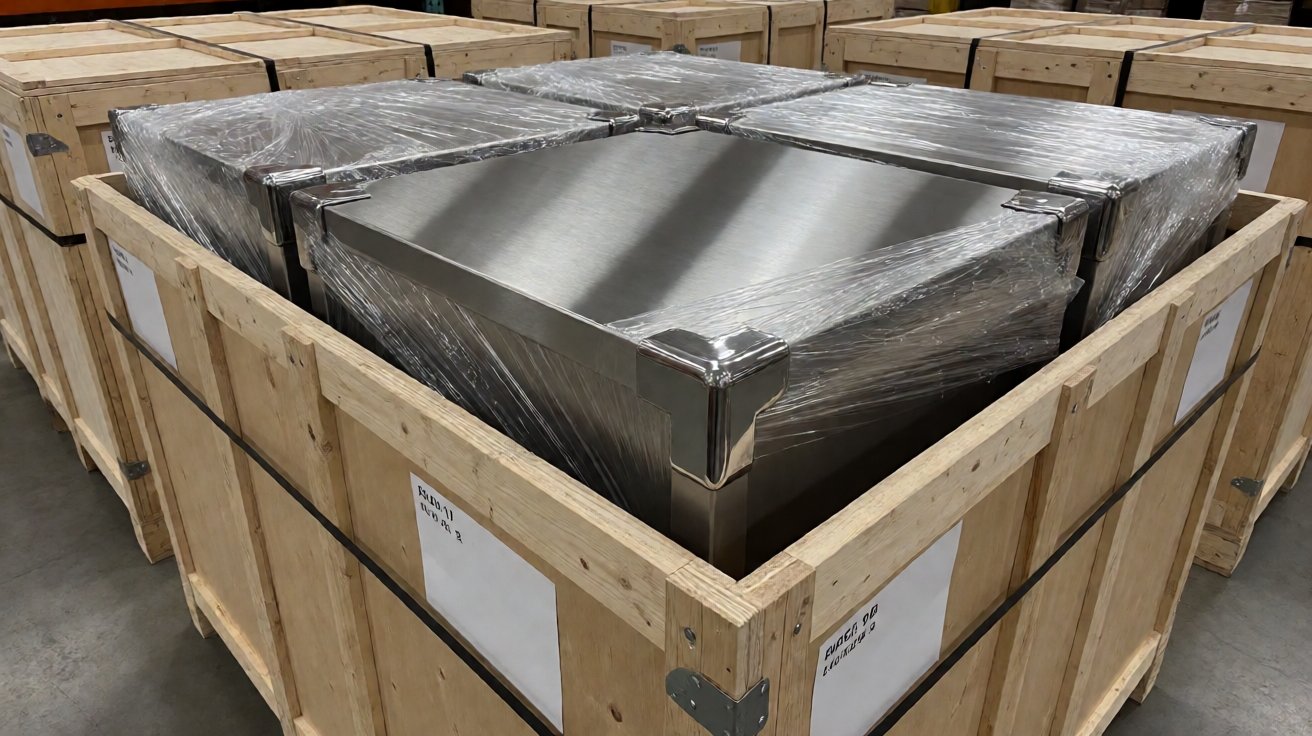
图9:用于出口的成品桌已装箱完毕,每件均经过包裹和防护,以防止运输过程中的损坏。
三个不锈钢工作台项目
为一家英国食品生产商准备的处理台
一家食品生产商需要40张冷室用处理台:规格为1800 x 750 mm,采用1.5 mm 304材质,带有100 mm卷边凸缘、底部置物架及卫生级支脚。台面需完全焊接并打磨至平整,达到规定的粗糙度标准,且工厂的审计方要求每张桌子提供钝化记录。
我们将该不锈钢工作台制作为总成单元,采用充氩保护的TIG焊接,根部焊缝经打磨抛光至平整,沿单一方向拉丝处理并进行钝化,粗糙度读数记录在检验单上。订单按每批40张、每年两次的节奏发布,MOQ为10,FOB价格介于USD 195至USD 245之间。首批货物在批准后26天发货,年度交易额约为USD 17,000。
为一家德国设备集成商提供的实验室工作台
一家负责药房实验室装修的集成商需要24张316L材质工作台,要求带有后部卷边凸缘,所有食品接触面和产品接触面具有规定的Ra值,并为客户提供的洗手池和服务护线管预留开孔。
该不锈钢工作台采用1.5 mm 316L材质制造,凸缘由同一张板材折叠而成,形成连续卷边;开孔经激光切割并在拉丝前进行边缘修整,每台均经钝化和粗糙度检查。订单按每批24张、每年一或两次发布,MOQ为8,FOB价格介于USD 260至USD 340之间。首批货物在批准后28天发货,年度交易额约为USD 13,000。
为一家中东餐饮供应商提供的洗碗台
一家餐饮供应商需要为连锁酒店厨房提供入口和出口用工作台:规格为1200 x 700 mm,采用1.2 mm 304材质,边缘采用折叠而非全焊接,支脚加强以应对粗手环境,表面需能在硬水日常冲洗中保持良好。
我们制作了带折叠台面且焊接量极少的不锈钢工作台,以将成本控制在客户预算范围内,加强了框架以适应运输需求,并规定仅在焊缝处进行拉丝处理和钝化。订单按每批60张、每年三次发布,MOQ为20,FOB价格介于USD 95至USD 140之间。首批货物在批准后21天发货,年度交易额约为USD 21,000。
如何选择不锈钢工作台供应商
报价时应询问的事项
在比较不锈钢工作台价格前,应询问五点内容。报价中指明的是哪种材质等级及哪种L型变体?台面是单张板材还是拼接而成?焊缝修整标准是什么?修整区域是否测量了粗糙度?是否包含钝化处理及测试记录?台面的平整度公差是多少?价格是否包含保护拉丝表面的木箱包装?
这些答案能迅速区分供应商。一份列明材质等级、修整标准、粗糙度及钝化记录的报价具有可比性;而仅列出尺寸和价格的报价则没有可比性,因为相同尺寸背后的表面处理内容差异远大于材料成本。
供应商常见的失误
不锈钢工作台供应中的失误往往集中在相同的地方。锈蚀出现在接缝处,因为氧化皮从未清除或该区域从未进行钝化。台面不平整,因为它是焊接到成品框架上且无法校正的。凸缘接缝处的缝隙在需要卷边的审计中不合格。拉丝台面到货时出现划痕,因为在箱内平铺堆叠。桌子内部生锈,因为密封截面无法排水。
这些都不罕见。它们源于仅凭尺寸和材质购买工作台,通过在图纸中明确表面处理、修整标准及钝化要求可以避免这些问题。
XHX Metal 的工作方式
XHX Metal自2014年起从东莞为出口客户提供钣金部件和焊接总成的制造服务,工厂面积达2,000平方米,员工约30人,年产能500,000件。设备清单包括两台6 kW光纤激光切割机(精度+-0.01 mm)、CNC冲孔、CNC折弯、TIG和MIG焊接、焊缝修整及拉丝处理,钝化处理由经过审计的合作伙伴完成,全部符合ISO 9001:2015标准,并具备CE文档和SGS记录。
对于不锈钢工作台项目,样品在5至10个工作日内跟进,首批订单在20至30天内交付,若焊缝修整内容较多则延伸至35天。请通过联系页面发送带有材质等级、厚度、凸缘细节、洗手池开孔及粗糙度目标的图纸;相关工作介绍见钣金焊接页面和钣金能力页面,咨询也可发送至sales01@xinghaoxin.com。
常见问题
什么是不锈钢工作台?
这是一种为食品制备、医疗或商用厨房用途而制造的工作台,由 304 或 316 不锈钢板材和管材制成,经过焊接、打磨、抛光、拉丝和钝化处理,使表面易于清洁且耐腐蚀。
工作台应该指定使用 304 还是 316 不锈钢?
304 适用于一般的食品制备和商用厨房。在存在氯化物的情况下选择 316:如含盐分的海鲜和肉类、酸性产品、氯化物消毒剂或沿海地区。对于焊接工作台,使用 304L 或 316L 以降低焊缝腐蚀的风险。
食品工作台的表面粗糙度应该是多少?
食品接触表面的卫生指南通常要求 Ra 值为 0.8 微米或更好,这大致对应于 4 号拉丝饰面。测量值应在成品台面上进行,包括焊缝修整区域。
不锈钢工作台是否需要钝化?
是的,特别是在焊接和打磨区域。制造过程会留下游离铁和热色变,这会破坏钝化层,而根据 ASTM A967 标准进行的钝化处理可以恢复该层。如果不进行钝化处理,即使是 316 不锈钢,接缝处也可能在一年内出现锈迹。
桌子是否可以平包装供应以便现场组装?
可以。平包装桌子的安装孔已在工厂钻好并配对,因为现场在拉丝表面上钻孔留下的毛刺很少会被移除。组装好的桌子更容易保持平整,如果台面是完全焊接的,则组装好的桌子是更好的选择。
不锈钢工作台的制造需要多长时间?
图纸批准后 5 到 10 个工作日内提供样品。首批生产货物在 20 到 30 天内发货,如果焊缝修整和钝化工艺含量较高,则延长至 35 天。


