最后更新:2026年10月27日 | 作者:XHX 金属工程团队
行李手推车是一种带轮子的钢制或铝制手推车,用于搬运旅客行李和酒店行李:它由管状框架承载网状篮筐和下层甲板,配备四个脚轮,并设有推高高度的手柄。在 XHX Metal,行李手推车制造涵盖管弯、网格焊接、框架组装、抛光以及镀铬或粉末喷涂,并在中国东莞的一家 2,000 平方米工厂内完成脚轮装配。
本文面向规范该类手推车的采购人员和设施经理:行李手推车由什么材料制成,使用场景在哪里,如何选型管材、网格和脚轮,焊接框架实际会出什么问题,项目周期多长,随货提供哪些文件,以及三个包含数量和价格区间的订单示例。
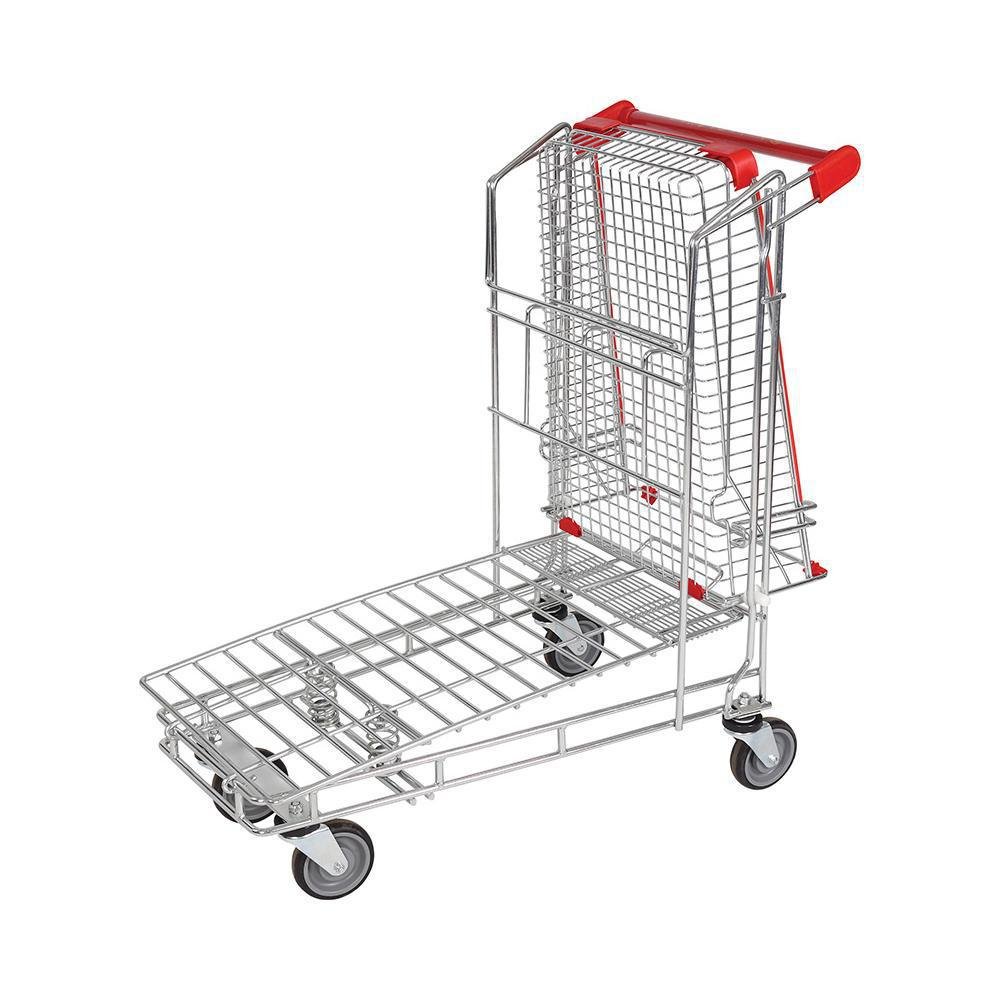
图 1:一架机场行李推车:镀铬管车架、上层网篮、红色把手和四个脚轮。
行李推车制造:我们如何构建
推车订单中的部件
典型的行李推车订单包含弯管车架、上层网篮、下层网篮、网状或实心板材的下层平台、带握把的把手、四个脚轮、脚轮安装板或加强管端,以及前部的嵌套缓冲垫,以便推车可以互相推入进行存储。车架是结构;篮筐和平台承载载荷;脚轮和嵌套几何形状决定了车队在使用过程中的表现。
这种划分很重要,因为每个部件的失效方式不同。一个不方正的车架在推动时会左右摇摆,一个不平的篮筐看起来廉价,而按价格选择的脚轮会在有伸缩缝和地毯过渡的航站楼中首先失效。
管材、网片与焊接接头
结构材料是圆钢套管,通常外径为 19 mm 至 25 mm,壁厚为 1.2 mm 至 1.5 mm,在芯棒弯曲机上弯曲,以便弯曲处不会压扁或起皱。焊接钢管的尺寸和公差在 EN 10305-3 中规定。篮筐是焊接钢丝网,通常为 4 mm 至 6 mm 的钢丝,网格为 50 mm 至 100 mm,用细管或扁钢装框。
管子和网片之间的接头是推车成败的关键。焊接网篮在冷却时会变形,而焊接到已完工车架上篮筐无法矫直。可行的工序是先在平整夹具上焊接篮筐,让其冷却,检查其平整度,然后再焊接到车架上。
我们的服务范围终点
脚轮和握把是外购件。我们进行选型和装配,加强它们所承载载荷的安装点,并测试组件,但脚轮本身是根据客户地面条件选购的部件。我们拥有的是管材几何形状、焊接质量、篮筐和平台的平整度,以及表面处理。
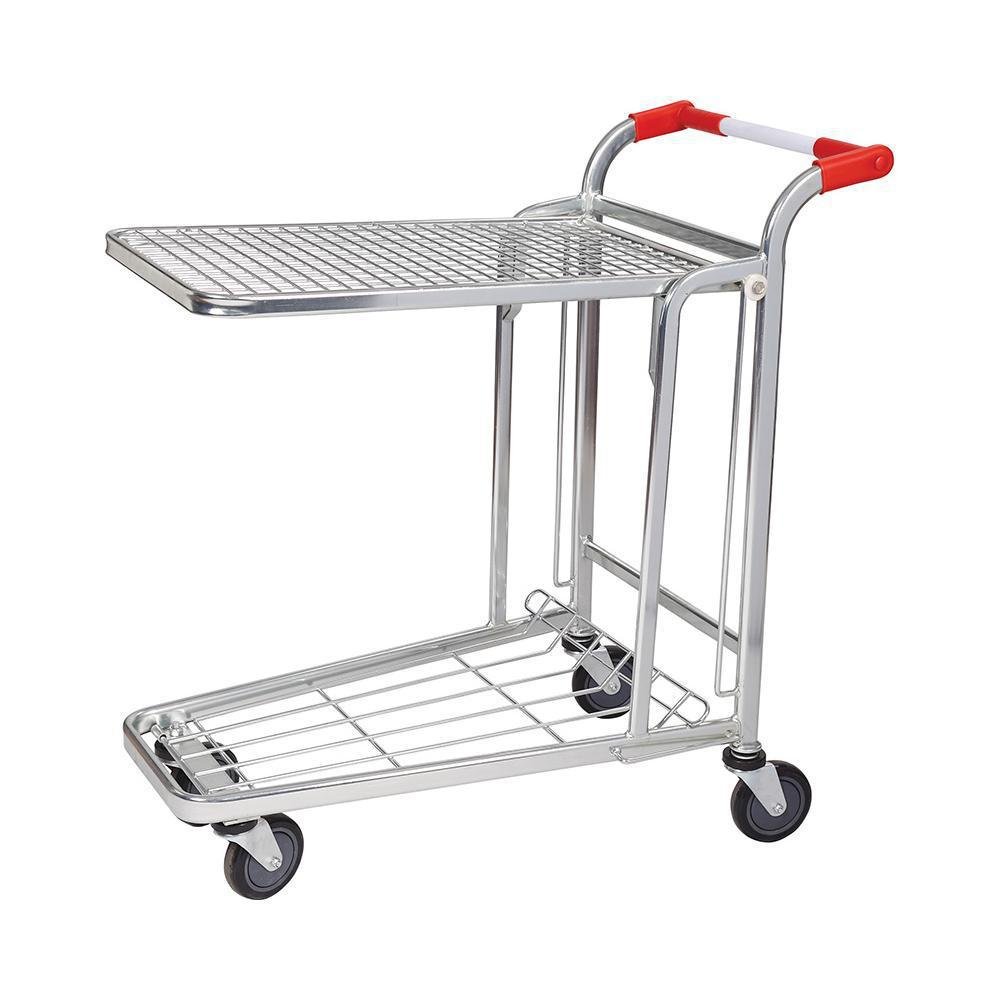
图2:一种酒店行李手推车变型,配有实心下层承载板和镀铬管框架。
行李手推车的应用场景
机场、车站和交通枢纽
最大的一类是机场和铁路客运站的行李手推车:拥有较深的下层承载板用于放置行李箱,一个小上层篮筐用于手提行李,一个宽把手以及四个脚轮,其中至少两个带刹车。这些手推车部分时间处于室外,需要被推过路缘石和伸缩缝,并且常常成百辆地嵌套堆放在行李提取大厅中。
这一类对手推车硬件要求很高。在酒店大堂表现尚可的脚轮,在航站楼使用一年就会故障,而故障模式通常出现在旋转轴承而非轮子上。家具和机构设备脚轮的要求在 EN 12527 中已标准化。机场手推车还必须承受被非所有者推动的情况,这意味着把手、保险杠和篮筐边缘会承受酒店手推车绝不会见到的冲击力。
酒店、度假胜地和 serviced 公寓
第二类是酒店行李手推车:实心下层承载板,通常铺有地毯,较高的框架配有悬挂衣袋的挂杆,以及抛光铬或黄铜饰面,必须在大堂看起来美观。负载比机场轻,但手推车是展示品,因此抛光和电镀比壁厚更重要。酒店买家还会希望把手上有黄铜或金色装饰,这意味着需要一个单独的电镀槽和一个第二道质量关卡。负载较轻但外观标准高得多,管子上可见的抛光痕迹会导致手推车被拒收。
仓库、零售和机构用途
第三类是移动货物而非行李:仓库拣货手推车、零售补货手推车、医院和护理院运输手推车以及洗衣手推车。这些优先选择平坦的承载板和简单的框架,通常采用粉末涂层而非镀铬,因为饰面必须耐受工作环境而非大堂环境。洗衣手推车还需要网孔或穿孔承载板以便排水,这彻底改变了篮筐设计。
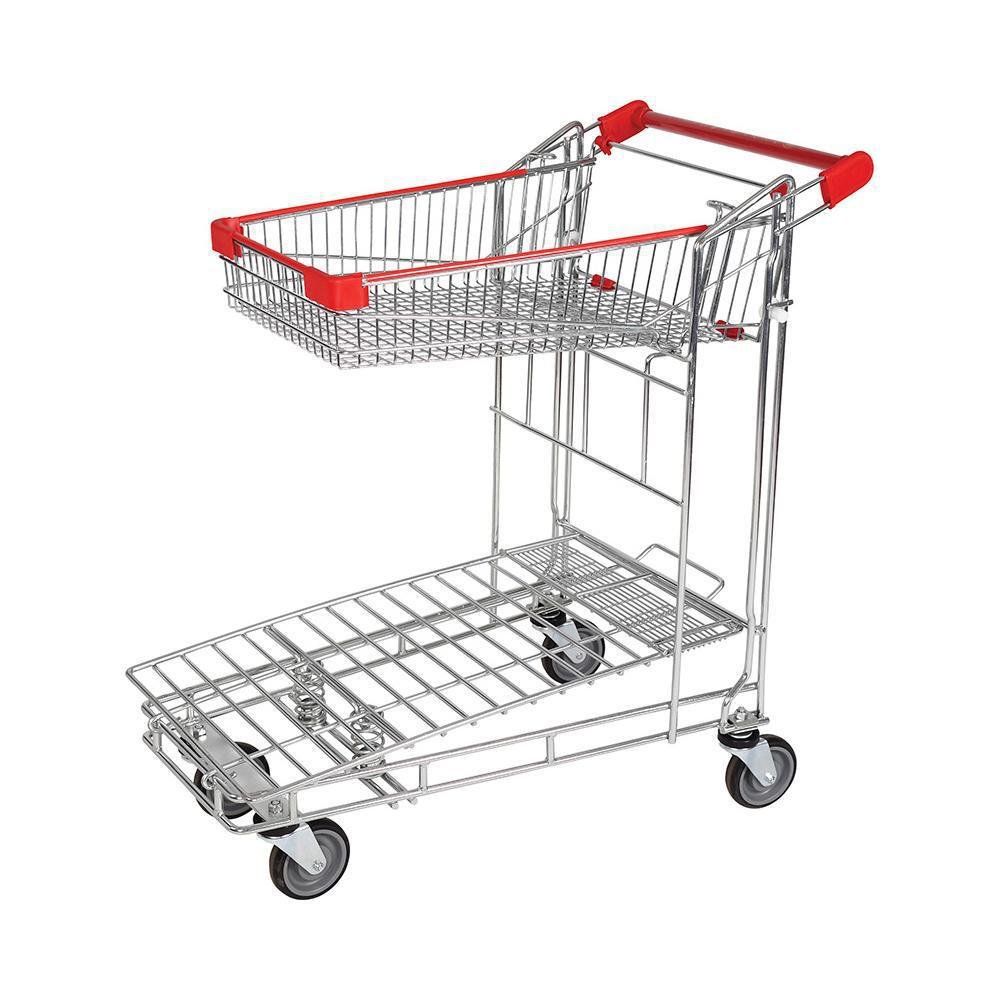
图 3:行李车在储藏室中首尾嵌套存放,其嵌套几何形状决定了车队密度。
管材、网面、表面处理与脚轮的选择
管材直径、壁厚与材质
行李车制造中的主要质量风险有哪些?首要风险是仅凭直径选择管材。外径 22 mm、壁厚 1.0 mm 的管材与壁厚 1.5 mm 的同规格管材外观相同,但在负载下弯曲变形大得多,因此必须明确指定并检查壁厚。
钢制管材是行李车的默认选择:刚性好、成本低、易焊接且可进行镀铬处理。管材等级的力学性能列于 EN 10219 标准中。
网面规格
行李车的篮体网面规格由线径和间距决定,同时也取决于网格每个交叉点的焊接方案。50 mm 网格上使用 4 mm 线材,网面较轻且通透;100 mm 网格上使用 6 mm 线材,刚性更强但会漏掉小件物品。线材物性参考标准:ISO 6935-3。对于机场行李车,实际选择为 50 mm 至 75 mm 网格配 5 mm 至 6 mm 线材,且边缘线材比填充线材更粗,以维持篮体形状。
表面处理:镀铬、粉末涂料或阳极氧化
镀铬是航空和铁路乘客使用的行李车的传统表面处理方式:其硬度高、易于清洁,且能体现产品质量。装饰性铬涂层的厚度和附着力规格由 ISO 1456 标准规定。镀铬会暴露下方钢材的每一处缺陷,因此管材在电镀前必须经过抛光。粉末涂料成本更低,且能掩盖焊接修整痕迹,适用于仓库用行李车。
脚轮选择
脚轮是行李车规格定义的关键环节,也是两份行李车报价之间大部分成本差异的来源。载重额定值必须覆盖行李车及行李重量并留有余量,轮子必须适合地面,且脚轮布局至关重要:两个定向轮加两个万向轮可转向稳定,四个万向轮机动灵活但长距离推行时易漂移。乘客用行李车至少两个轮子需配备制动器,且安装板必须加固,因为螺栓固定在薄壁管材上的脚轮在首次撞击路缘时会压溃管材。
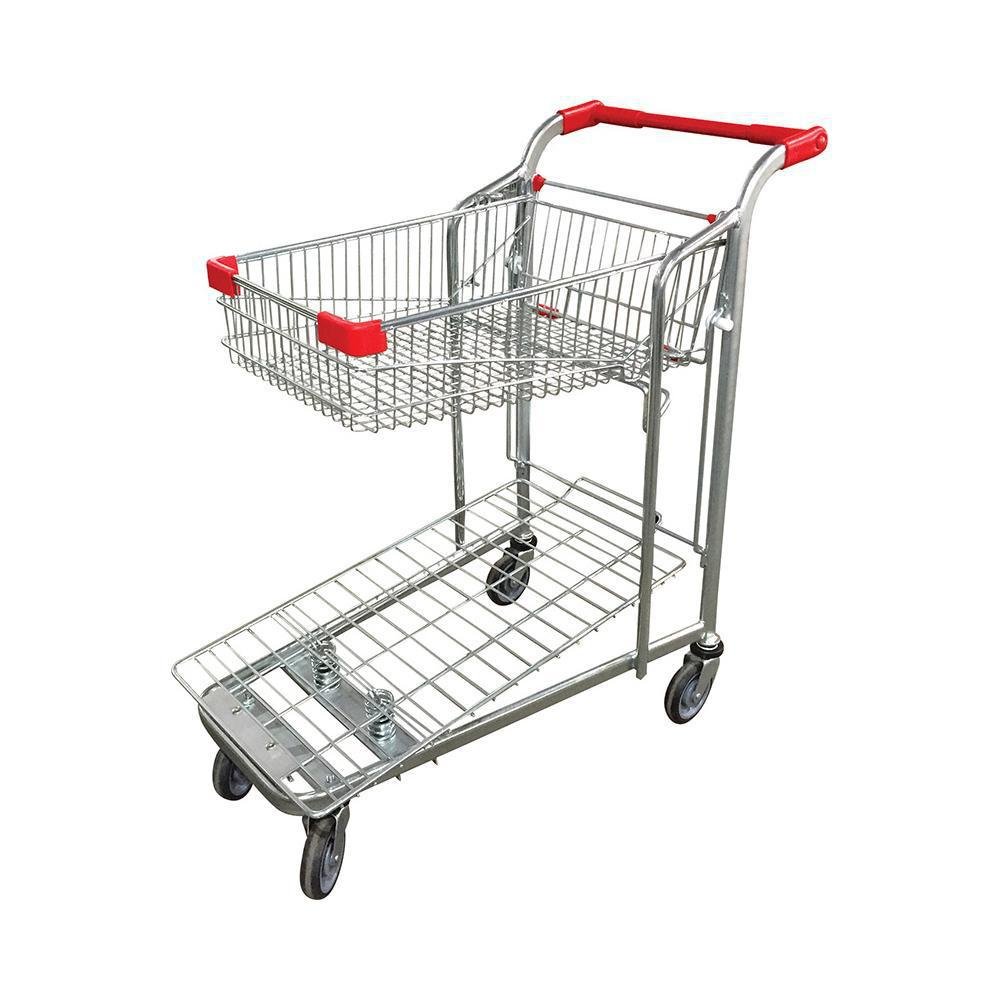
图 4:行李车生产批次在包装前排列以待检验。
焊接、变形与表面处理
框架为何会发生变形
行李车的管状框架是在拐角处焊接而成的封闭回路,每一个焊缝在冷却过程中都会收缩。如果没有夹具固定,回路就会偏离正方形:行李车会向一侧偏航,乘客会察觉到这一点,而万向轮的调整无法解决此问题。
行李车框架的控制依赖于焊接夹具,该夹具在点焊拐角时将其固定在基准面上,随后以平衡的顺序完成焊接,使收缩力对称分布。框架在离开夹具前需对角线方向进行检查,并在篮筐装入后再次检查。如果框架测量为正方形但某个拐角的焊接温度高于其他拐角,那么在整夜冷却过程中仍会受力拉扯,因此检查需在框架冷却后进行,而不是刚从焊接夹具上取下时进行。
篮筐平整度与焊缝外观
金属网篮比管状框架更容易发生变形,因为金属丝较细且焊缝密集。在带有铜垫背板的平整夹具上进行焊接可保持其平整;而自由焊接则会产生在框架上摇晃不稳定的篮筐。出于此原因,边缘金属丝比内部填充金属丝更粗。如有规定,焊接组件的热浸镀锌需符合 ISO 1461。
在可见产品上,焊缝外观与强度同样重要。每个交叉点都需要焊接,随后对框架接头进行修整。钢结构焊缝质量等级在 ISO 5817 中有详细描述。对于镀铬行李车,修整必须彻底,因为电镀会放大划痕,而未修整干净的焊缝会在镀铬层中显示为一条黑线。
电镀前的抛光
镀铬是在钢表面覆盖一层镜面,因此钢材本身必须先达到镜面效果。工序顺序为:打磨焊缝、混合划痕纹理、依次使用更细的砂纸等级抛光,然后将部件送去电镀商。横跨管材而非沿管材方向的抛光痕迹在电镀后依然存在,这是乘客行李车最常见的表面外观拒收原因。涂层前的表面准备等级在 ISO 8501-1 中有详细描述。
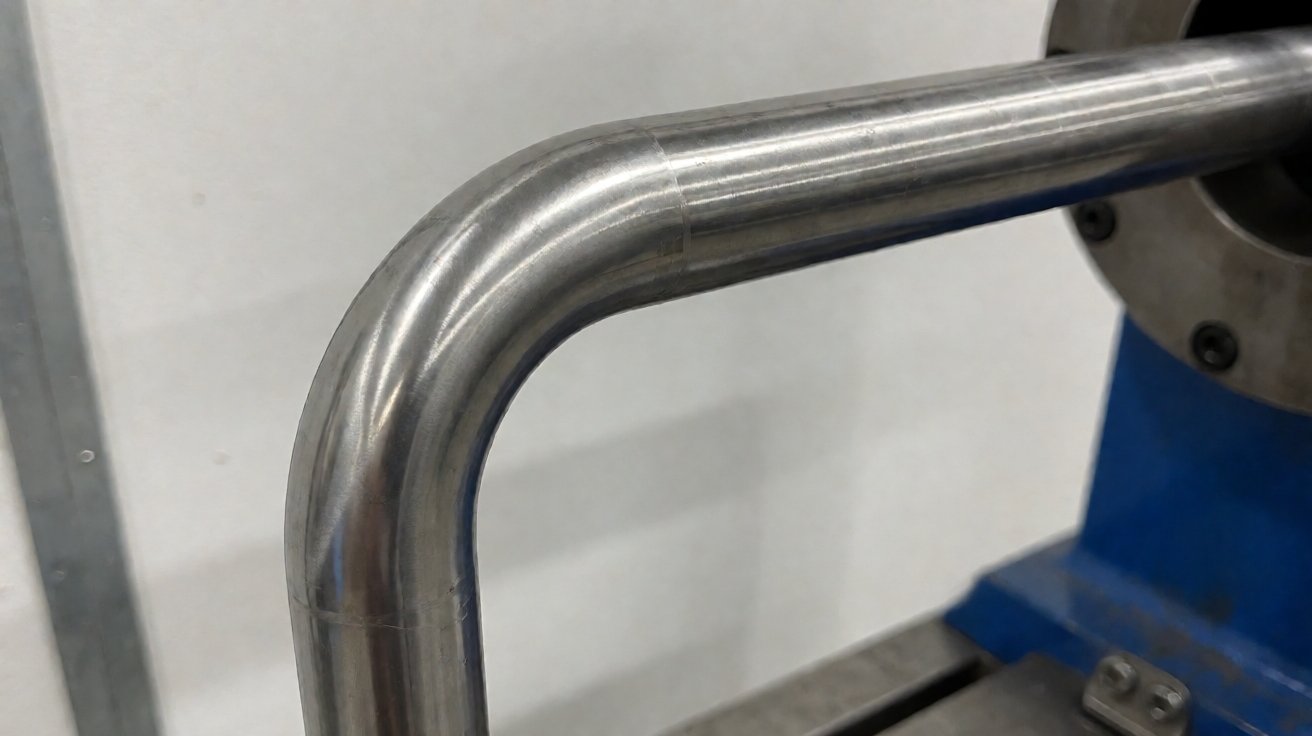
图 5:在数控弯管机上通过大半径弯制的钢管,弯曲处无压扁现象。
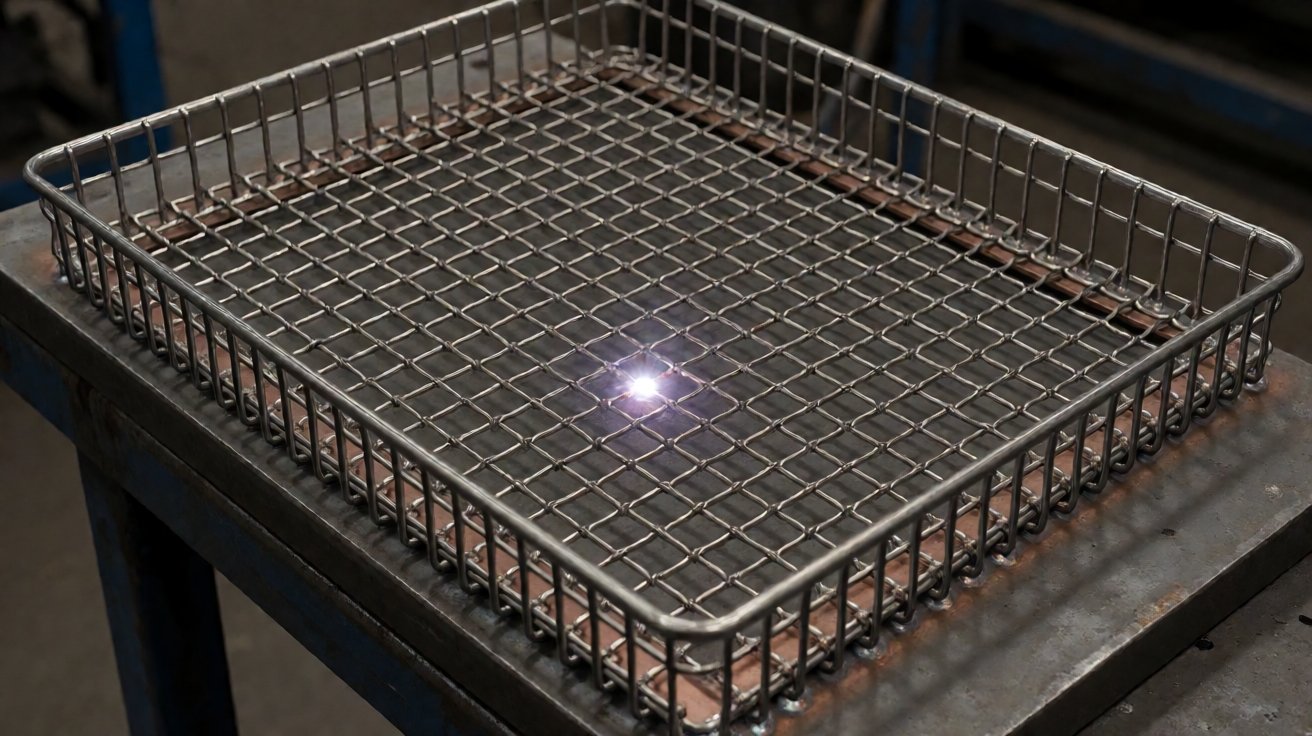
图 6:一个焊接在工装夹具上的网篮,在焊接框架点焊时,金属网被固定平整。
嵌套、负载测试与交货周期
嵌套几何结构
机场行李手推车通过前后鼻尾相接的方式存储,嵌套几何结构是设计特性,而非偶然。手推车的前部必须能够滑过前方手推车的底盘而不发生网篮碰撞,嵌套后的长度决定了行李提取大厅能容纳多少辆手推车。如果设计不当,运营方最终获得的车队密度将是计划的一半。
嵌套还以推拉所不具备的方式对框架施加负载,因为手推车通过保险杠相互承重。前保险杠及其后方的框架节点必须针对这种反复接触进行尺寸设计,仅由橡胶覆盖在细管上的保险杠在数百次嵌套后会导致管材变形。
负载与耐用性测试
行李手推车是根据其在实际使用中遇到的负载进行测试,而非根据标称数值。工业车辆的负载和稳定性测试遵循EN 1757-3中的原则。我们用分布重量将台面加载至额定容量,推动手推车越过门槛条和地毯边缘,并检查框架是否发生永久变形以及脚轮是否保持接触。由于网篮携带的是随身行李而非行李箱,因此需单独进行加载测试。
如果客户有疲劳要求,手推车将在额定负载下进行反复推拉循环测试,并检查框架节点处的焊缝裂纹,这是廉价手推车最先失效的部位。脚轮安装板是另一个值得检查的地方,因为焊接而非螺栓固定到加固管端的安装板会在焊缝根部产生裂纹。
批量大小与价格区间
此类行李手推车是中等产量但单价较高的产品,项目通常由车队更新而非新建驱动。机场项目每次发布通常运行50至250辆手推车,酒店购买10至40辆,车队更新往往是一笔大额订单。镀铬钢制乘客手推车的FOB价格通常在USD 85至USD 190之间,具体取决于管材规格、网眼密度、脚轮等级和表面处理,镀铬项目的最低订单量约为50辆。
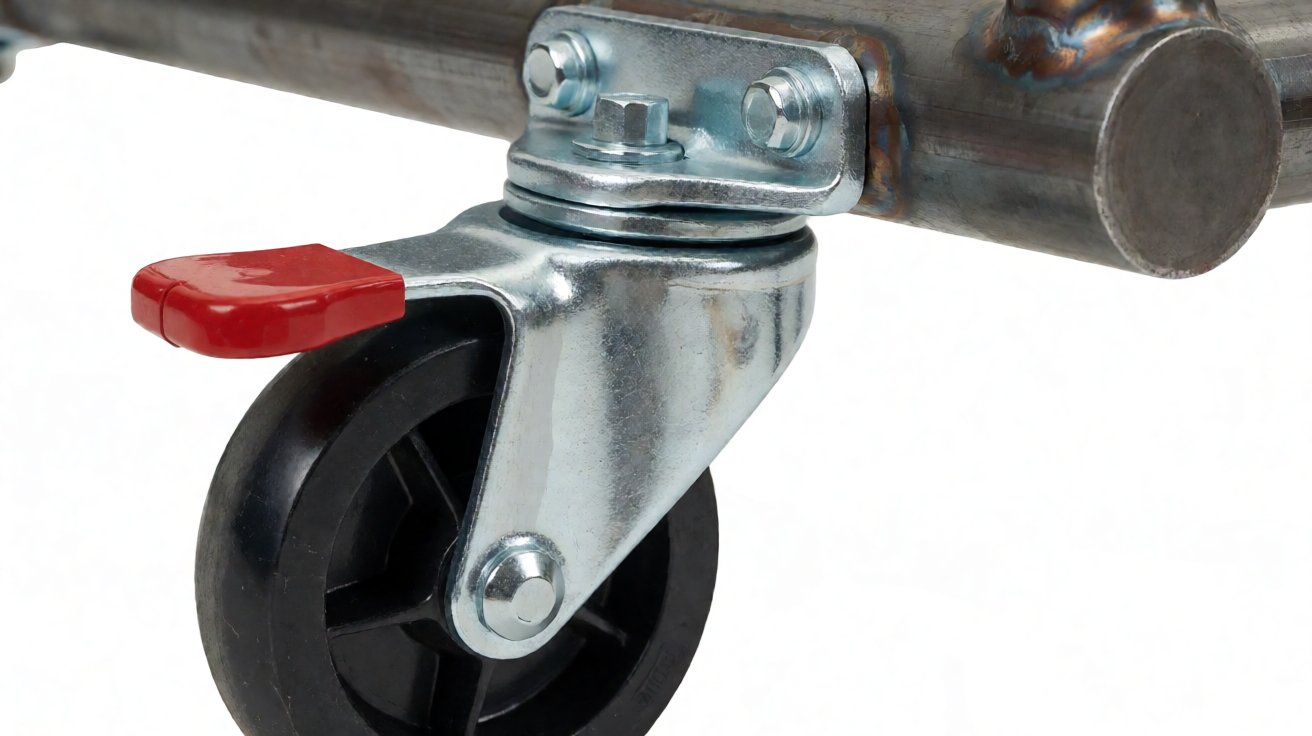
图7:带刹车的万向脚轮,通过螺栓固定在加强管端板上。
三款行李推车方案
面向中东运营商的机场车队推车
一家机场运营商需要400辆旅客推车用于新航站楼:具备可容纳两个大号行李箱的深下层货架、一个小上层篮、四个脚轮(其中两个带刹车)、铬镀层饰面以及适用于在45 C高温下进行日常车队操作的嵌套保险杠。
我们生产了这种行李推车,采用在夹具中焊接的25 mm x 1.5 mm管材框架,6 mm钢丝货架配50 mm网格,经过抛光和镀铬处理,脚轮额定负荷远高于加载重量,并配有加强安装板。发布批次为200辆推车,每年两次,MOQ为50,FOB价格从USD 130到USD 172。首批货物在批准后30天发货,年度价值约为USD 30,000。
面向欧洲集团的酒店行李车
一个酒店集团需要为十二家物业配备行李车:坚固的地毯下层货架、高耸的框架配有衣架杆、抛光铬镀层手柄配黄铜装饰,以及能通过大堂检查的饰面标准。
该行李推车基于22 mm管材框架制造,配有钢板货架和可拆卸地毯衬垫,在电镀前经过三道工序抛光,并在侧光下检查打磨痕迹。发布批次为40辆推车,每年一次或两次,MOQ为15,FOB价格从USD 145到USD 190。首批货物在批准后28天发货,年度价值约为USD 8,000。
面向美国零售商的仓库补货推车
一家零售商需要为配送中心配备补货推车:平网货架、简易推手、粉末涂层饰面,以及适用于带排水沟密封混凝土地面的脚轮。
我们提供的行李推车采用19 mm管材,配备粉末涂层饰面而非铬镀层,平货架无上层篮,并针对地面状况使用更大尺寸的脚轮。发布批次为150辆推车,每年两次,MOQ为50,FOB价格从USD 62到USD 88。首批货物在批准后24天发货,年度价值约为USD 11,000。
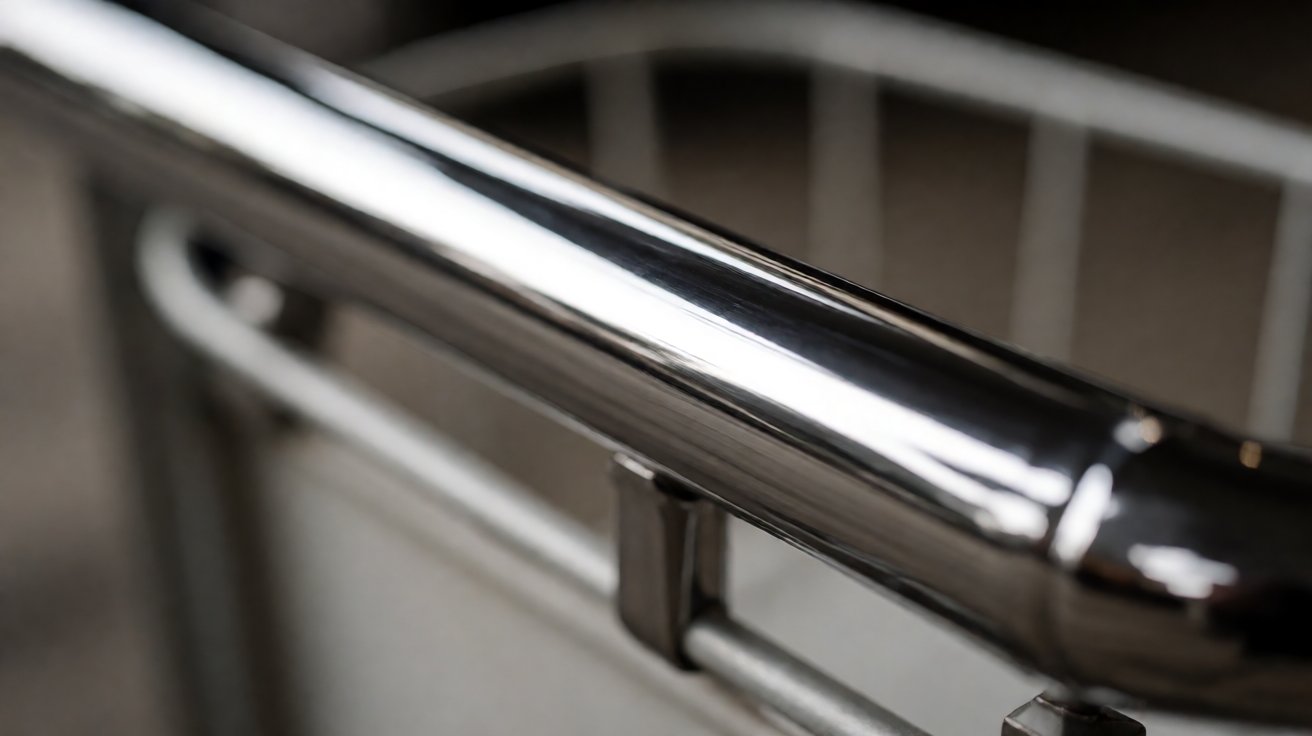
图 8:承载测试重量的行李车,检查其挠度和脚轮性能。
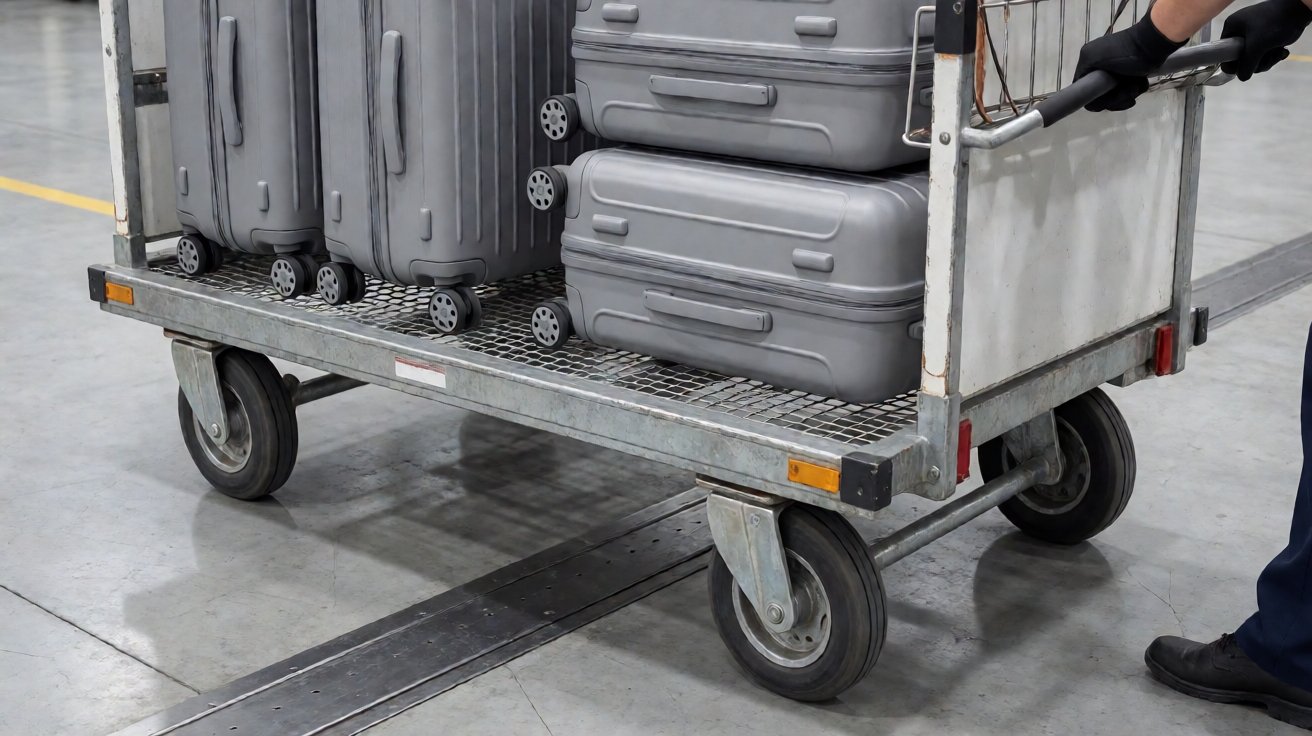
图9:抛光后的镀铬框架,表面光亮如镜且无打磨痕迹。
选择行李车供应商
询价时需了解的事项
在比较行李车价格之前,请询问五个问题。管材直径和实测壁厚是多少?网状篮是否是在平整的工装夹具上焊接的,并在装入框架前进行过平面度检查?框架是否在工装夹具中焊成正方形,并沿对角线进行过检查?万向轮载荷额定值与额定车载能力相比是多少?对于镀铬车,镀前有多少个抛光等级?
这些答案能迅速区分供应商。一份列明管壁、网丝、万向轮额定值和抛光顺序的报价单是可以比较的;而仅列出总体尺寸和价格的报价单则不可比较,因为两张照片中看起来完全相同的车,可能在壁厚上相差一半,且万向轮等级不同。
供应商常见的失败点
行李车供应中的故障通常集中在相同的地方。车辆向一侧偏航,是因为框架在未使用工装夹具的情况下焊接的。篮子晃动,是因为它是手工自由焊接的,从未进行过平整度检查。万向轮从管中撕裂脱落,是因为安装点未进行加强。镀铬层沿焊缝显示暗线,是因为打磨处理未做彻底。打磨痕迹横跨管身,是因为抛光方向从未受到控制。
这些都不是离奇的问题。它们是仅凭总体尺寸和照片购买行李车的可预见结果,通过规范壁厚、工装纪律和抛光顺序,可以避免这些问题。
XHX 金属的工作方式
XHX Metal 自 2014 年起从东莞为出口客户制造金属产品,拥有约 2000 平方米的工厂和约 30 名员工。能力清单包括管材弯曲、网状焊接、TIG 和 MIG 焊接、抛光、粉末喷涂以及通过经审计合作伙伴进行的镀铬,以及万向轮组装,全部符合 ISO 9001:2015 标准,并具备 CE 文件和 SGS 记录。尺寸检验实践遵循 ISO 14253-1。
对于行李车项目,样品在 5 至 10 个工作日内交付,首批订单在 20 至 30 天内交付。请通过联系页面发送图纸或样品,并注明负载、地面状况、嵌套要求和饰面;相关作品介绍在金属管材加工页面和钣金焊接页面,询价也可发送至 sales01@xinghaoxin.com。
常见问题
什么是行李车?
它是一种带轮推车,用于运送旅客托运行李或酒店行李:由弯曲管框架承载上层网状篮和下层甲板,在四个万向轮上运行,配有推手以及通常在前端的嵌套缓冲器。
行李车框架用钢还是铝?
钢管是默认选择:它坚硬、易于焊接且适合镀铬。在重量至关重要的场合会选用铝材,因为员工整天需要搬运和嵌套车辆,但铝材无法镀铬至镜面效果,通常进行阳极氧化或粉末喷涂。
为什么我的行李车向一侧偏?
几乎总是因为框架在未使用工装夹具的情况下焊接,且环路在冷却时拉出了正方形。调节万向轮无法纠正此问题;框架必须在其基准上焊接,并在组装前沿对角线进行检查。
应该锁定几个万向轮?
乘客车至少需要两个,传统上是后一对,以便车辆可以在坡道上停车而不滚动。四个转向万向轮转向灵活但在长直推时容易漂移;两个固定加两个转向的操控更可预测。
行李车能承载多少重量?
典型的机场乘客车额定载重为 100 kg 至 200 kg,万向轮额定值选择远高于此值,以承受路缘石和门槛。甲板和框架节点,而非管材跨度,通常是限制部件。
行李车制造需要多长时间?
图纸批准后,样品在 5 至 10 个工作日内交付。首批生产批次在 20 至 30 天内发货,具体取决于镀铬和万向轮的供应情况。
由于您没有提供需要翻译的具体 WordPress 文章片段,我无法执行翻译任务。请提供包含 HTML 标签和文本的原文,我将严格按照您的指令(保留 HTML 结构、特定术语翻译规则等)进行翻译。