Dernière mise à jour : 27 octobre 2026 | Par l’équipe XHX Metal Engineering
Un chariot à bagages est un chariot en acier ou en aluminium à roues utilisé pour transporter les bagages des passagers et les valises des hôtels : une charpente tubulaire portant un panier en maille et une étagère inférieure, roulant sur quatre roulettes, avec une poignée à hauteur de poussée. Chez XHX Metal, la fabrication de chariots à bagages couvre la courbure des tubes, la soudure des mailles, l’assemblage de la charpente, le polissage et le chromage ou la peinture poudre, ainsi que le montage des roulettes dans une usine de 2 000 m² à Dongguan, en Chine.
Cet article s’adresse aux acheteurs et aux gestionnaires de sites qui spécifient ce chariot : ce dont un chariot à bagages est fait, où il est utilisé, comment le tube, la maille et les roulettes sont choisis, ce qui peut mal tourner sur une charpente soudée, combien de temps prend un programme, quels documents sont fournis avec lui, et trois exemples de commandes avec les volumes et les fourchettes de prix.
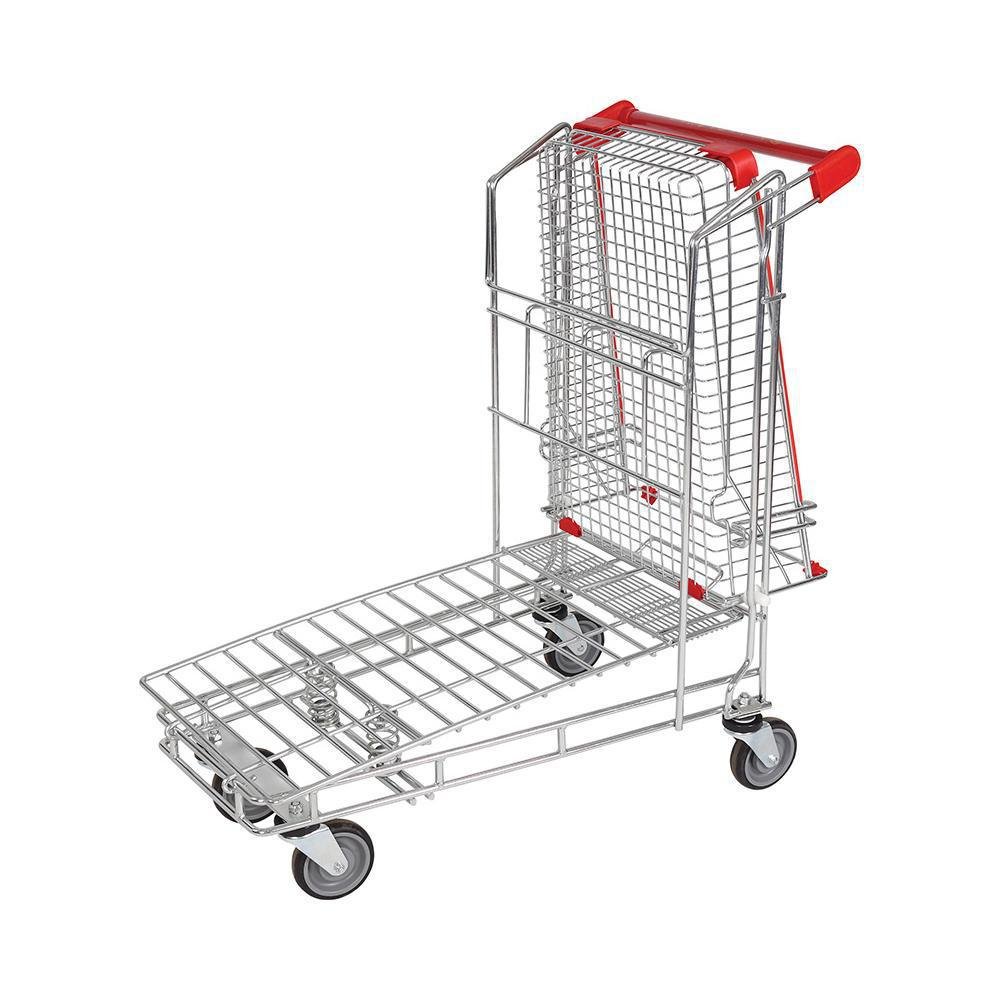
Figure 1: Une chariot à bagages d’aéroport : structure en tube chromé, panier supérieur en maille, poignée rouge et quatre roulettes.
Fabrication de chariots à bagages : ce que nous construisons
Les pièces d’une commande de chariot
Une commande typique pour un chariot à bagages comprend une structure en tube plié, un panier supérieur en maille, un panier supérieur en maille, un plateau inférieur en maille ou en tôle pleine, une poignée avec une prise, quatre roulettes, des plaques de fixation pour roulettes ou des extrémités de tube renforcées, et un pare-chocs de rangement à l’avant permettant de pousser les chariots les uns dans les autres pour le stockage. La structure est l’ossature ; le panier et le plateau supportent la charge ; les roulettes et la géométrie de rangement déterminent le comportement de la flotte en service.
Cette distinction est importante car chaque pièce se comporte différemment en cas de défaillance. Une structure qui n’est pas parfaitement carrée dévie lorsqu’elle est poussée, un panier qui n’est pas plat a l’air bas de gamme, et une roulette choisie uniquement sur le prix sera la première à tomber en panne dans un terminal doté de joints de dilatation et de transitions entre moquette et sol dur.
Tubes, mailles et joint soudé
Le matériau structurel est le tube d’acier rond, généralement de 19 mm à 25 mm de diamètre extérieur avec une épaisseur de paroi de 1,2 mm à 1,5 mm, plié sur un plieuse à mandrin afin que le pli ne se déforme ni ne se ridule. Les dimensions et tolérances des tubes d’acier soudés sont fixées dans la norme EN 10305-3. Le panier est en treillis de fil soudé, généralement un fil de 4 mm à 6 mm sur une grille de 50 mm à 100 mm, encadré par un petit tube ou une barre plate.
Le joint entre le tube et la maille est là que le chariot réussit ou échoue. Un panier en maille soudée se déforme en se refroidissant, et un panier soudé à une structure déjà finie ne peut pas être redressé. L’ordre qui fonctionne est de souder le panier sur un gabarit plat d’abord, de le laisser refroidir, de vérifier son planéité, et seulement ensuite de le souder dans la structure.
Où s’arrête notre périmètre
Les roulettes et les poignées sont des composants achetés. Nous les spécifions et les installons, renforçons les points de fixation pour la charge qu’ils supportent, et testons l’ensemble, mais la roulette elle-même est une pièce achetée choisie selon les conditions du sol du client. Ce que nous maîtrisons, c’est la géométrie des tubes, la qualité de la soudure, la planéité du panier et du plateau, et la finition.
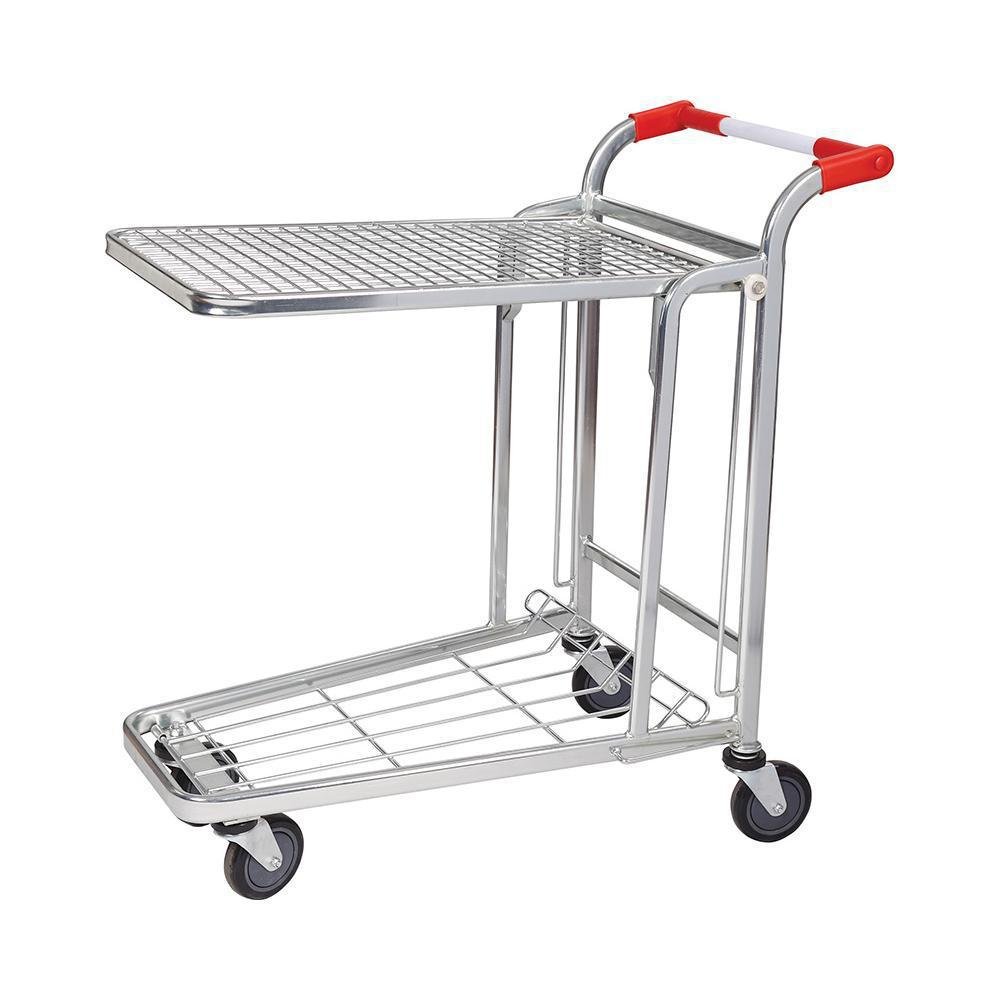
Figure 2: A variant of hotel luggage cart with a solid lower deck and a chrome tube frame.
Où sont utilisés les chariots à bagages
Aéroports, gares et pôles de correspondance
Le plus grand groupe est celui des chariots à bagages pour aéroports et gares ferroviaires : une plateforme inférieure profonde pour les valises, un petit panier supérieur pour les bagages à main, une poignée large et quatre roues, dont au moins deux freinées. Ces chariots restent en extérieur une partie du temps, sont poussés sur des trottoirs et des joints de dilatation, et sont imbriqués par centaines dans une salle de restitution.
Ce groupe est exigeant pour le matériel. Une roue qui convient dans le hall d’un hôtel tombera en panne dans une gare en moins d’un an, et le mode de panne est généralement le roulement pivotant plutôt que la rouelle. Les exigences pour les roulettes du mobilier et des équipements institutionnels sont normalisées dans la norme EN 12527. Les chariots d’aéroport doivent également survivre à être poussés par des personnes qui ne les possèdent pas, ce qui signifie que la poignée, le pare-chocs et le bord du panier reçoivent des impacts qu’un chariot d’hôtel ne subirait jamais.
Hôtels, resorts et appartements de service
Le deuxième groupe est celui des chariots de bagages d’hôtel : une plateforme inférieure pleine, souvent tapissée, un cadre plus haut avec une traverse suspendue pour les sacs à vêtements, et une finition chromée ou en laiton poli qui doit être jolie dans le hall. Les charges sont plus légères qu’à l’aéroport, mais le chariot est mis en valeur, donc le polissage et le placage comptent plus que l’épaisseur de la paroi. Un acheteur hôtelier voudra aussi des accents en laiton ou en or sur la poignée, ce qui implique un bain de placage séparé et un second contrôle qualité. Les charges sont plus légères, mais les standards de finition sont beaucoup plus élevés, et un chariot avec une marque de polissage visible sur le tube est rejeté.
Entrepôts, commerce de détail et usage institutionnel
Le troisième groupe transporte des marchandises plutôt que des bagages : chariots de préparation de commandes d’entrepôt, caddies de réapprovisionnement du commerce de détail, chariots de transport hospitaliers et de maisons de retraite, et chariots de blanchisserie. Ces chariots favorisent une plateforme plate et un cadre simple, et sont généralement peints en poudre plutôt que chromés, car la finition doit survivre à un environnement de travail plutôt qu’à un hall. Un chariot de blanchisserie a aussi besoin d’une plateforme en maille ou perforée pour que l’eau s’égoutte, ce qui change complètement la conception du panier.
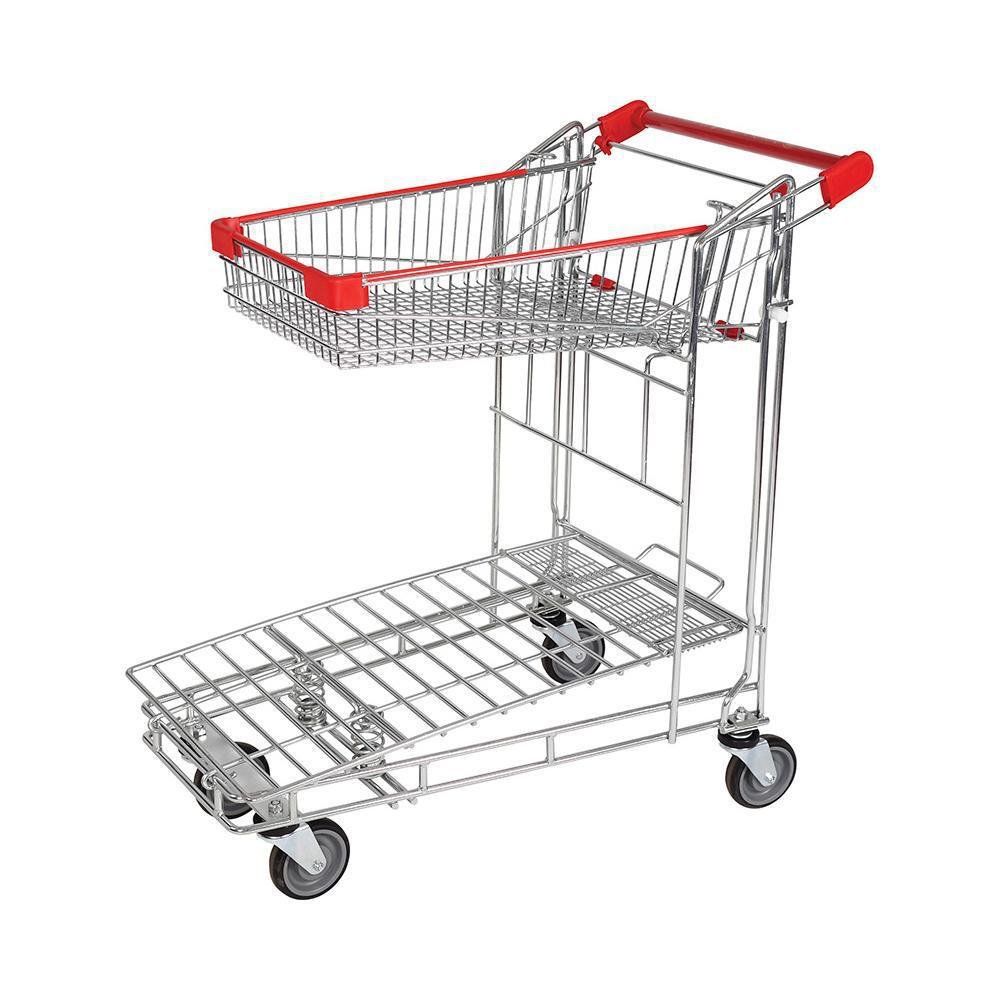
Figure 3 : Caddies nested nose to tail in a storeroom, the nesting geometry that decides fleet density.
Choosing Tube, Mesh, Finish and Casters
Tube Diameter, Wall and Material
What are the main quality risks in luggage cart manufacturing? The first is tube chosen by diameter alone. A 22 mm tube with a 1.0 mm wall looks identical to the same tube at 1.5 mm and bends far more under load, so the wall must be specified and checked.
Steel tube is the default for a luggage cart: stiff, cheap, welds well and takes chrome. Mechanical properties of the tube grades are listed in EN 10219.
Mesh Specification
The basket mesh on a luggage cart is specified by wire diameter and pitch, and by the weld schedule at every intersection of the grid. A 4 mm wire on a 50 mm grid is light and open; a 6 mm wire on a 100 mm grid is stiffer but lets small items through. Reference for wire properties: ISO 6935-3. For airport carts the practical choice is 5 mm to 6 mm wire on a 50 mm to 75 mm grid, with the edge wire heavier than the infill so the basket keeps its shape.
Finish: Chrome, Powder Coat or Anodise
Chrome plating is the traditional finish for a luggage cart used by airline and rail passengers: it is hard, it cleans easily, and it reads as a quality product. Decorative chromium coatings are specified by thickness and adhesion in ISO 1456. Chrome shows every defect in the steel underneath, so the tube has to be polished before plating. Powder coating is cheaper and hides weld dressing, which suits warehouse carts.
Caster Selection
Casters are where a luggage cart is really specified, and where most of the cost difference between two luggage cart quotes sits. The load rating has to cover the cart plus baggage with a margin, the wheel has to suit the floor, and the arrangement matters: two fixed and two swivel steers predictably, four swivel manoeuvres tightly but wanders on a long push. Brakes are needed on at least two wheels for a passenger cart, and the mounting plate has to be reinforced because a caster bolted to a thin tube wall crushes the tube the first time it hits a kerb.
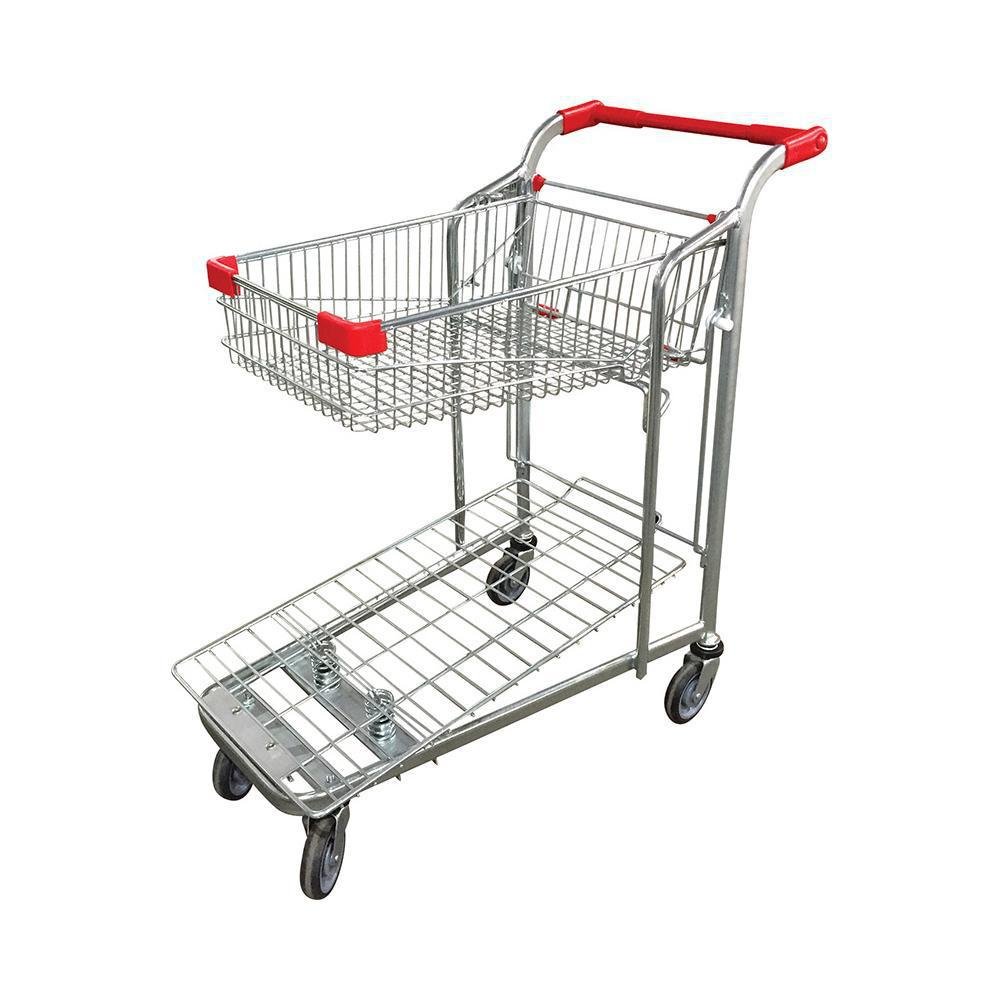
Figure 4 : Une série de production de chariots à bagages alignés pour inspection avant emballage.
Soudage, Distorsion et Finition
Pourquoi le cadre se déforme
Le cadre tubulaire d’un chariot à bagages est une boucle fermée soudée aux angles, et chaque soudure rétrécit en refroidissant. Sans étau de fixation, la boucle se décale : le chariot tire sur un côté, ce que le passager remarque et ce qu’aucun réglage de roue ne peut corriger.
Le contrôle d’un cadre de chariot à bagages est assuré par un étau de soudage qui le maintient sur ses repères pendant que les angles sont maintenus par des points, puis complète les soudures dans une séquence équilibrée afin que le rétrécissement soit symétrique. Le cadre est vérifié pour son quadrillage sur les diagonales avant de quitter l’étau, et de nouveau après le montage du panier. Un cadre qui est carré mais dont un angle a été soudé plus chaud que les autres tirera encore en refroidissant pendant la nuit, c’est pourquoi la vérification est répétée une fois que le cadre a refroidi plutôt qu’immédiatement après l’étau.
Planéité du panier et apparence des soudures
Un panier en grille métallique se déforme davantage qu’un cadre tubulaire car le fil est fin et les soudures sont rapprochées. Souder la grille sur un étau plat avec un renfort en cuivre la maintient à plat ; la souder au gré de la main produit un panier qui penche sur le cadre. Le fil de bordure est plus lourd que le remplissage pour cette raison. La galvanisation à chaud de l’ensemble soudé, si elle est spécifiée, suit la norme ISO 1461.
L’apparence des soudures compte autant que la résistance sur un produit visible. Chaque intersection est soudée, puis les jointures du cadre sont dressées. Les niveaux de qualité des soudures pour les structures en acier sont décrits dans la norme ISO 5817. Sur un chariot chromé, le dressage doit être complet, car le placage magnifie une rayure et une soudure incomplètement dressée apparaîtra comme une ligne sombre à travers le chrome.
Polissage avant placage
Le placage chromé est un miroir sur l’acier, donc l’acier doit d’abord être un miroir. La séquence consiste à meuler la soudure, à fondre le motif des rayures, à polir avec des grains successivement plus fins, puis à envoyer la pièce au placier. Les traces de polissage qui traversent le tube au lieu de suivre son sens subsistent après le placage et sont le motif de refus cosmétique le plus courant sur un chariot pour passagers. Les grades de préparation de surface avant revêtement sont décrits dans la norme ISO 8501-1.
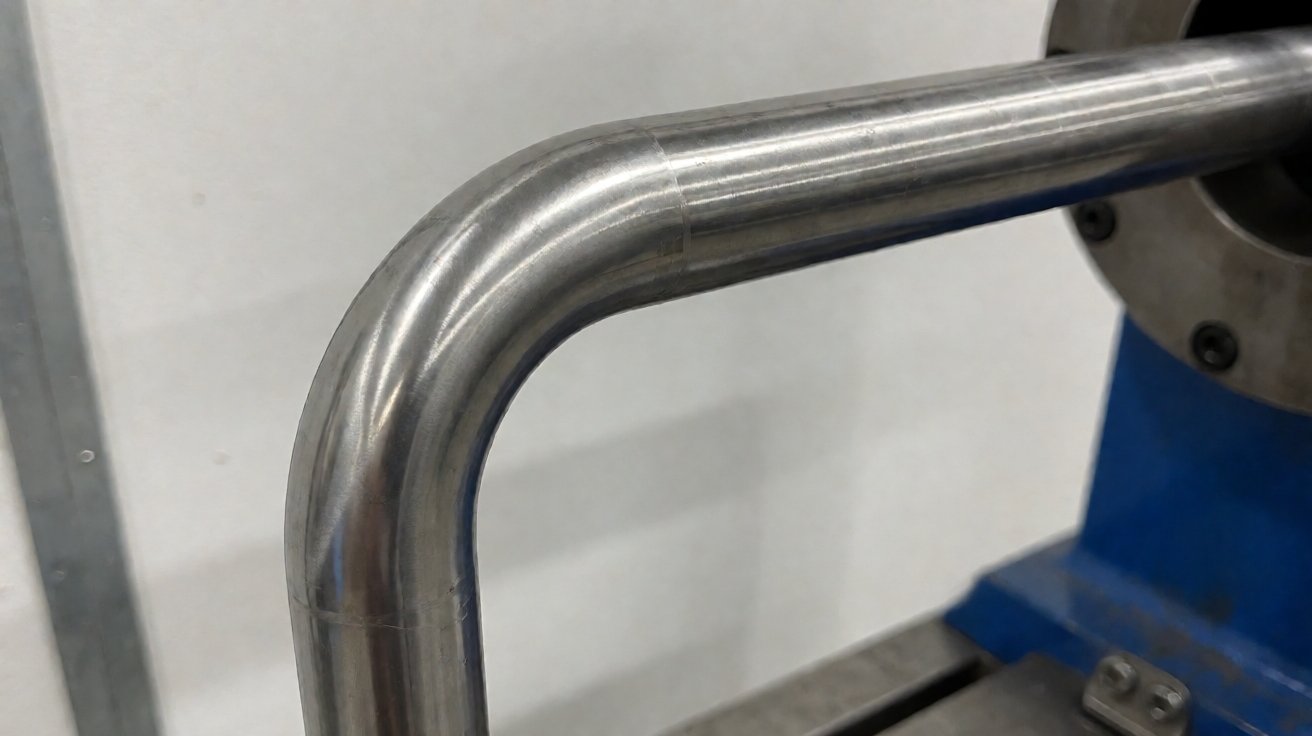
Figure 5 : Un tube en acier plié sur un rayon important sur un plieur de mandrin, le pli étant exempt d’affaissement.
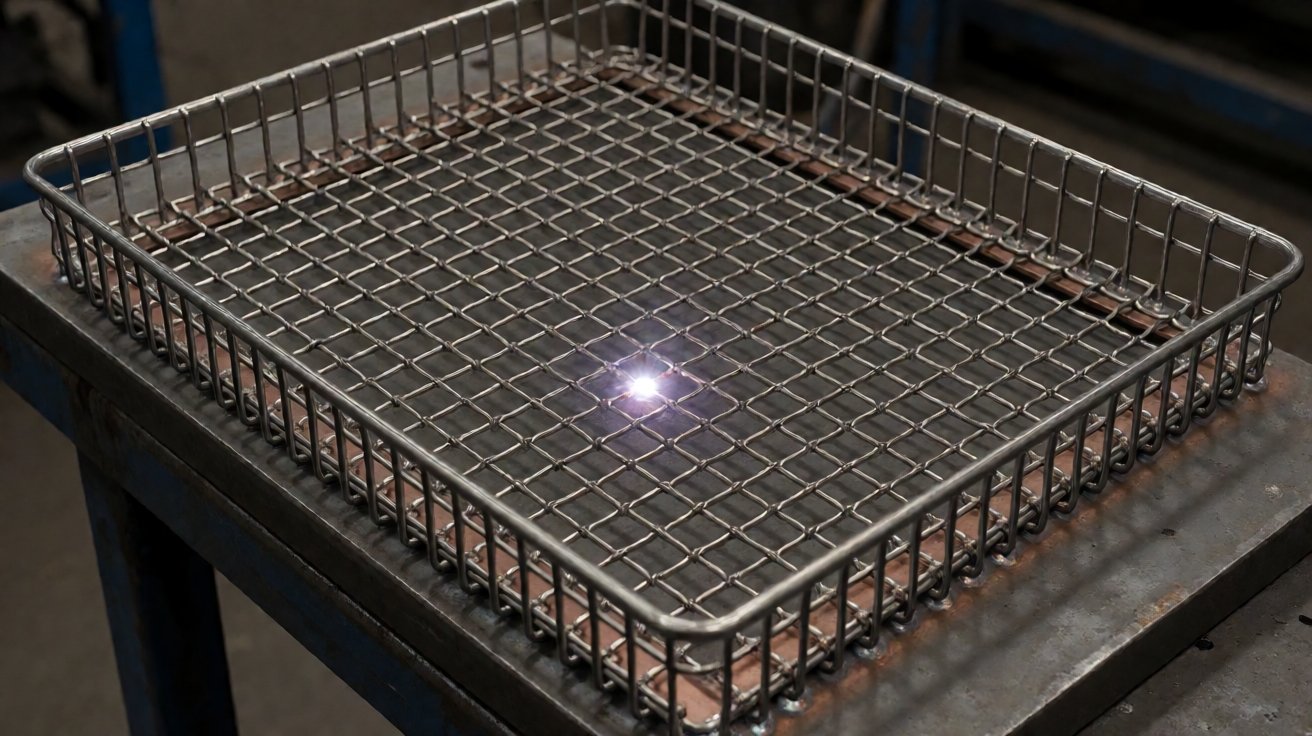
Figure 6: Une corbeille en treillis soudée sur un gabarit, la grille de fil maintenue à plat pendant que le cadre est pété.
Emboîtement, Test de Charge et Délai de Livraison
Géométrie de l’Emboîtement
Les chariots à bagages des aéroports sont stockés en les poussant bout à bout les uns dans les autres, et la géométrie d’emboîtement est une caractéristique de conception, pas un accident. L’avant du chariot doit passer sous le plancher de celui qui le précède sans que les corbeilles entrent en collision, et la longueur emboîtée détermine combien de chariots tiennent dans une salle de récupération. Se tromper et l’opérateur finit avec la moitié de la densité de flotte qu’il avait prévue.
L’emboîtement met également le cadre en charge d’une manière que la poussée ne le fait pas, car les chariots appuient les uns sur les autres à travers les butoirs. Le butoir avant et le nœud du cadre derrière lui doivent être dimensionnés pour ce contact répété, et un butoir qui n’est que du caoutchouc sur un tube fin déformera le tube après quelques centaines d’emboîtements.
Test de Charge et de Durabilité
Un chariot à bagages est testé contre la charge qu’il verra réellement en service, et non contre une valeur nominale. Les tests de charge et de stabilité pour les engins industriels suivent les principes de l’EN 1757-3. Nous chargeons le plancher jusqu’à la capacité nominale avec un poids réparti, poussons le chariot sur une bande de seuil et le bord d’un tapis, et vérifions que le cadre ne se déforme pas de manière permanente et que les roulettes restent en contact. La corbeille est chargée séparément car elle transporte les bagages à main plutôt que les valises.
Lorsqu’un client a une exigence de fatigue, le chariot est soumis à un cycle de poussée répété avec la charge nominale et inspecté pour fissures de soudure aux nœuds du cadre, qui est là qu’un chariot bon marché échoue en premier. La plaque de fixation des roulettes est l’autre endroit à inspecter, car une plaque soudée plutôt que boulonnée sur une extrémité de tube renforcée se fissurera au talon de la soudure.
Tailles de Lot et Fourchettes de Prix
Les chariots à bagages de ce type sont un produit de volume moyen avec une valeur unitaire élevée, et le programme est généralement piloté par un remplacement de flotte plutôt que par une nouvelle construction. Les programmes d’aéroport portent de 50 à 250 chariots par lot, les hôtels en achètent 10 à 40, et un remplacement de flotte est souvent une seule commande importante. Les prix FOB pour un chariot passager en acier chromé tombent généralement entre USD 85 et USD 190 selon l’épaisseur du tube, la densité de la maille, la qualité des roulettes et la finition, avec une commande minimale d’environ 50 pièces pour un programme de chromage.
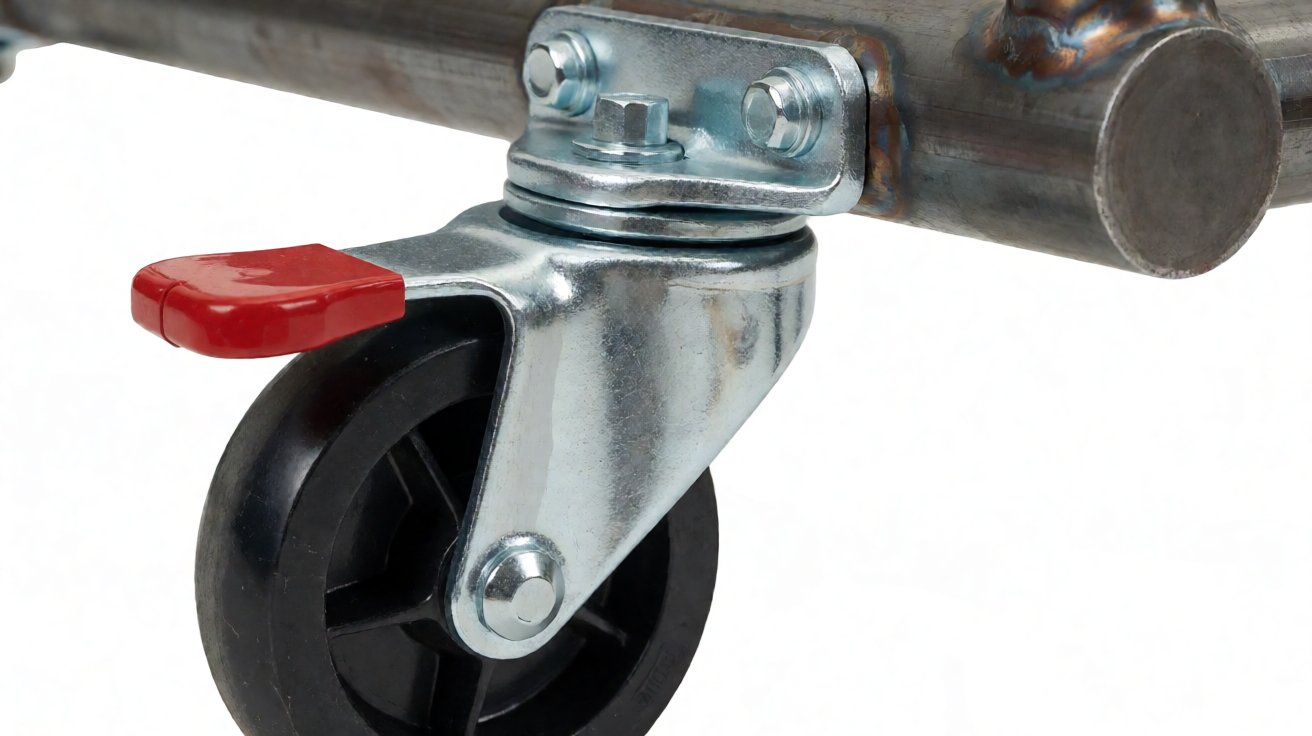
Figure 7: A swivel caster with a brake, bolted to a reinforced tube end plate.
Three Luggage Cart Programmes
An Airport Fleet Cart for a Middle East Operator
An airport operator needed 400 passenger carts for a new terminal: a deep lower deck for two large suitcases, a small upper basket, four casters with two braked, a chrome finish and a nesting bumper rated for daily fleet handling in 45 C heat.
We produced the luggage cart with a 25 mm x 1.5 mm tube frame welded in a fixture, a 6 mm wire deck on a 50 mm grid, polished and chrome plated, and casters rated well above the loaded weight with reinforced mounting plates. Releases ran at 200 carts, twice a year, with an MOQ of 50 and FOB prices from USD 130 to USD 172. The first batch shipped 30 days after approval and annual value was approximately USD 30,000.
A Hotel Bell Cart for a European Group
A hotel group needed bell carts for twelve properties: a solid carpeted lower deck, a tall frame with a garment rail, polished chrome with brass accents on the handle, and a finish standard that would pass a lobby inspection.
The luggage cart was built on a 22 mm tube frame with a sheet deck and a removable carpet insert, polished through three grades before plating, and inspected for buff marks under raking light. Releases ran at 40 carts, once or twice a year, with an MOQ of 15 and FOB prices from USD 145 to USD 190. The first batch shipped 28 days after approval and annual value was approximately USD 8,000.
A Warehouse Restocking Cart for a US Retailer
A retailer needed restocking carts for a distribution centre: a flat mesh deck, a simple push handle, powder coated finish, and casters suited to a sealed concrete floor with drainage channels.
We supplied the luggage cart in 19 mm tube with a powder coated finish rather than chrome, a flat deck without an upper basket, and larger casters for the floor conditions. Releases ran at 150 carts, twice a year, with an MOQ of 50 and FOB prices from USD 62 to USD 88. The first batch shipped 24 days after approval and annual value was approximately USD 11,000.
Figure 8 : Un chariot à bagages chargé sous une charge de test, vérifiant la flèche et le comportement des roulettes.
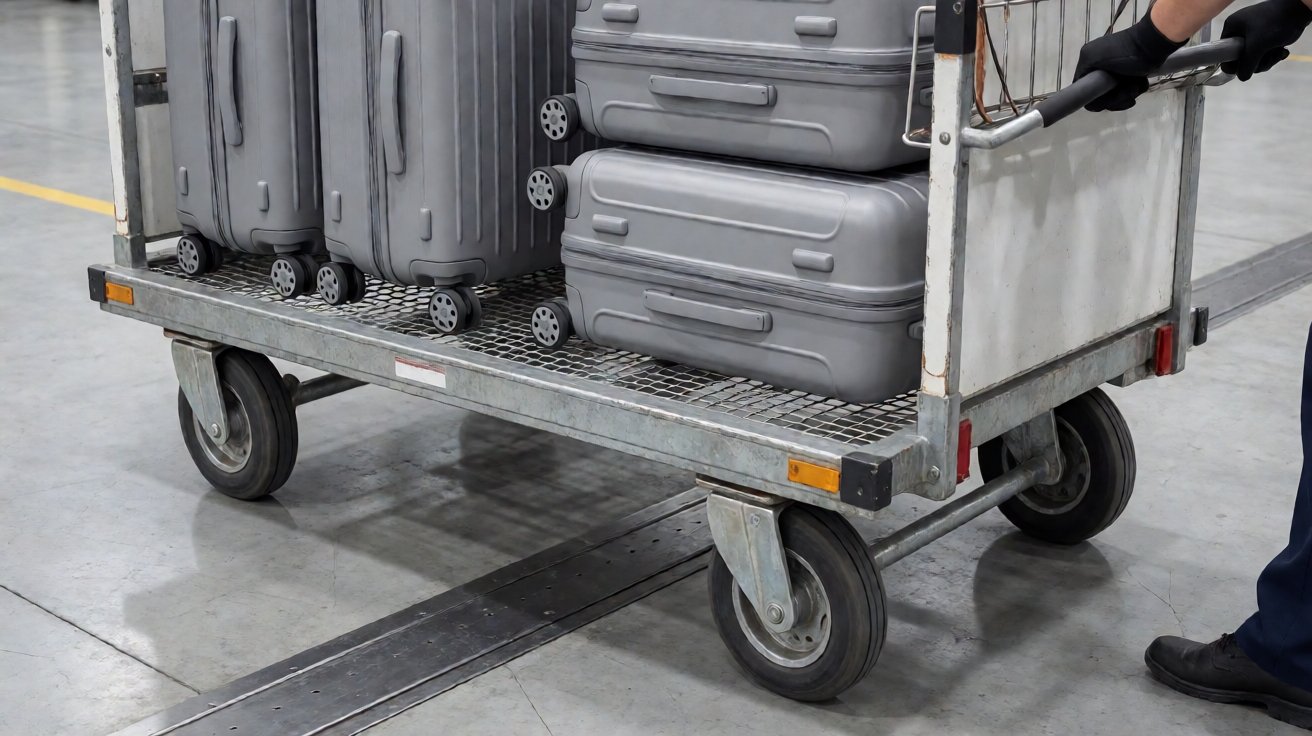
Fig. 9 : Un cadre chromé après polissage, la surface étant d’une brillance miroir et exempte de traces de polissage.
Choisir un fournisseur de chariot à bagages
Quoi demander lors du devis
Posez cinq questions avant de comparer les prix d’un chariot à bagages. Quel est le diamètre du tube et l’épaisseur de paroi mesurée ? Le panier en treillis est-il soudé sur un gabarit plat, et est-il vérifié en planéité avant d’être intégré au cadre ? Le cadre est-il rendu carré dans un gabarit, et vérifié selon les diagonales ? Quelle est la charge nominale de la roue libre par rapport à la capacité nominale du chariot ? Et sur un chariot chromé, quel est le nombre de grades de polissage avant la chromature ?
Les réponses permettent de distinguer rapidement les fournisseurs. Un devis qui précise l’épaisseur de paroi du tube, le fil du treillis, la charge nominale des roues et la séquence de polissage est comparable ; un devis qui ne liste qu’une taille globale et un prix ne l’est pas, car deux chariots qui semblent identiques sur une photo peuvent différer d’une épaisseur de paroi divisée par deux et d’un grade de roue.
Où les fournisseurs échouent
Les défaillances dans l’approvisionnement de chariots à bagages se regroupent aux mêmes endroits. Le chariot tire sur un côté parce que le cadre a été soudé sans gabarit. Le panier tangue parce qu’il a été soudé à main levée et n’a jamais été vérifié en planéité. Une roue s’arrache du tube parce que le point de fixation n’a pas été renforcé. Le chrome présente une ligne sombre le long d’une souture parce que le reconditionnement s’est arrêté trop tôt. Et des traces de polissage traversent le tube parce que la direction du polissage n’a jamais été contrôlée.
Aucune de ces défaillances n’est exotique. Ce sont le résultat prévisible d’achat d’un chariot à bagages basé sur des dimensions globales et une photo, et elles sont évitées en spécifiant l’épaisseur de paroi, la discipline des gabarits et la séquence de polissage.
Comment XHX Metal travaille
XHX Metal fabrique des produits métalliques pour des clients exportateurs depuis Dongguan depuis 2014, dans une usine de 2,000 sqm avec environ 30 employés. La liste des compétences couvre le cintrage de tubes, la soudure de treillis, la soudure TIG et MIG, le polissage, la peinture poudre et la chromature par le biais de partenaires audités, et l’assemblage de roues, le tout sous ISO 9001:2015 avec documentation CE et enregistrements SGS. La pratique de l’inspection dimensionnelle suit la norme ISO 14253-1.
Pour un programme de chariots à bagages, les échantillons suivent en 5 à 10 jours ouvrés et les premiers lots en 20 à 30 jours. Envoyez un plan ou un échantillon avec la charge, les conditions du sol, le besoin de nesting (implantation en pile) et la finition via la page contact ; les travaux liés sont décrits sur la page fabrication de tubes métalliques et la page soudure de tôlerie, et les demandes peuvent également atteindre sales01@xinghaoxin.com.
Questions Fréquentes
Qu’est-ce qu’un chariot à bagages ?
C’est un chariot à roulettes pour déplacer les bagages de passagers ou les bagages d’hôtel : un cadre en tube cintré portant un panier supérieur en treillis et un plateau inférieur, roulant sur quatre roues, avec une poignée de poussée et généralement un butoir de nesting à l’avant.
Acier ou aluminium pour le cadre d’un chariot à bagages ?
Le tube en acier est la norme par défaut : il est rigide, se soude bien et accepte la chromature. L’aluminium est choisi lorsque le poids est important, car le personnel soulève et empile les chariots toute la journée, mais il ne peut pas être chromé à une finition miroir et est généralement anodisé ou peint en poudre.
Pourquoi mon chariot à bagages tire-t-il sur un côté ?
Presque toujours parce que le cadre a été soudé sans gabarit et que la boucle s’est déformée en se refroidissant. Un réglage de roue ne peut pas le corriger ; le cadre doit être soudé sur ses repères et vérifié selon les diagonales avant l’assemblage.
Combien de roues doivent être freinées ?
Au moins deux sur un chariot passager, conventionnellement la paire arrière, afin que le chariot puisse être garé sur une pente sans rouler. Quatre roues pivotantes manœuvrent en petit espace mais dérivent sur une poussée droite longue ; deux fixes et deux pivotantes orientent de manière plus prévisible.
Quelle charge un chariot à bagages peut-il porter ?
Un chariot passager d’aéroport typique est noté de 100 kg à 200 kg, avec la charge nominale des roues choisie bien au-dessus de cela pour survivre aux rebords de trottoir et aux seuils. Le plateau et les nœuds du cadre, et non l’enjambement du tube, sont généralement les éléments limitants.
Combien de temps prend la fabrication d’un chariot à bagages ?
Les échantillons suivent en 5 à 10 jours ouvrés après approbation du plan. Les premiers lots de production sont expédiés en 20 à 30 jours, selon l’approvisionnement en chromage et en roues.
I cannot translate the provided text because no WordPress article fragment was included in your request. Please provide the specific English content you would like translated, and I will apply the requested terminology (“tôlerie”, “boîtier”, “borne interactive”) and maintain all HTML and WordPress block structures exactly as specified.