Dernière mise à jour : 21 septembre 2026 | Par l’équipe XHX Metal Engineering
Un connecteur de borne de batterie est la petite pièce métallique qui transporte le courant entre la borne d’une cellule, une barre collectrice, un câble ou le module suivant de l’empilement. Les fabricants de packs de batteries l’achètent en grandes quantités, le considèrent comme un composant lié à la sécurité et l’évaluent sur trois points qui n’apparaissent jamais dans une photo de catalogue : la résistance de contact, la qualité du filetage et si l’implantation des trous se reproduit d’un lot à l’autre.
Ce guide est écrit pour les ingénieurs et les acheteurs qui passent cette commande. Il traite des formes prises par un connecteur de borne de batterie, des alliages de cuivre et des placages associés, des risques de production qui décident si un pack passe son test d’élévation de température, et de la manière dont un programme s’exécute du plan à la livraison — avec de vraies données de lot issues de trois programmes fournisseurs.
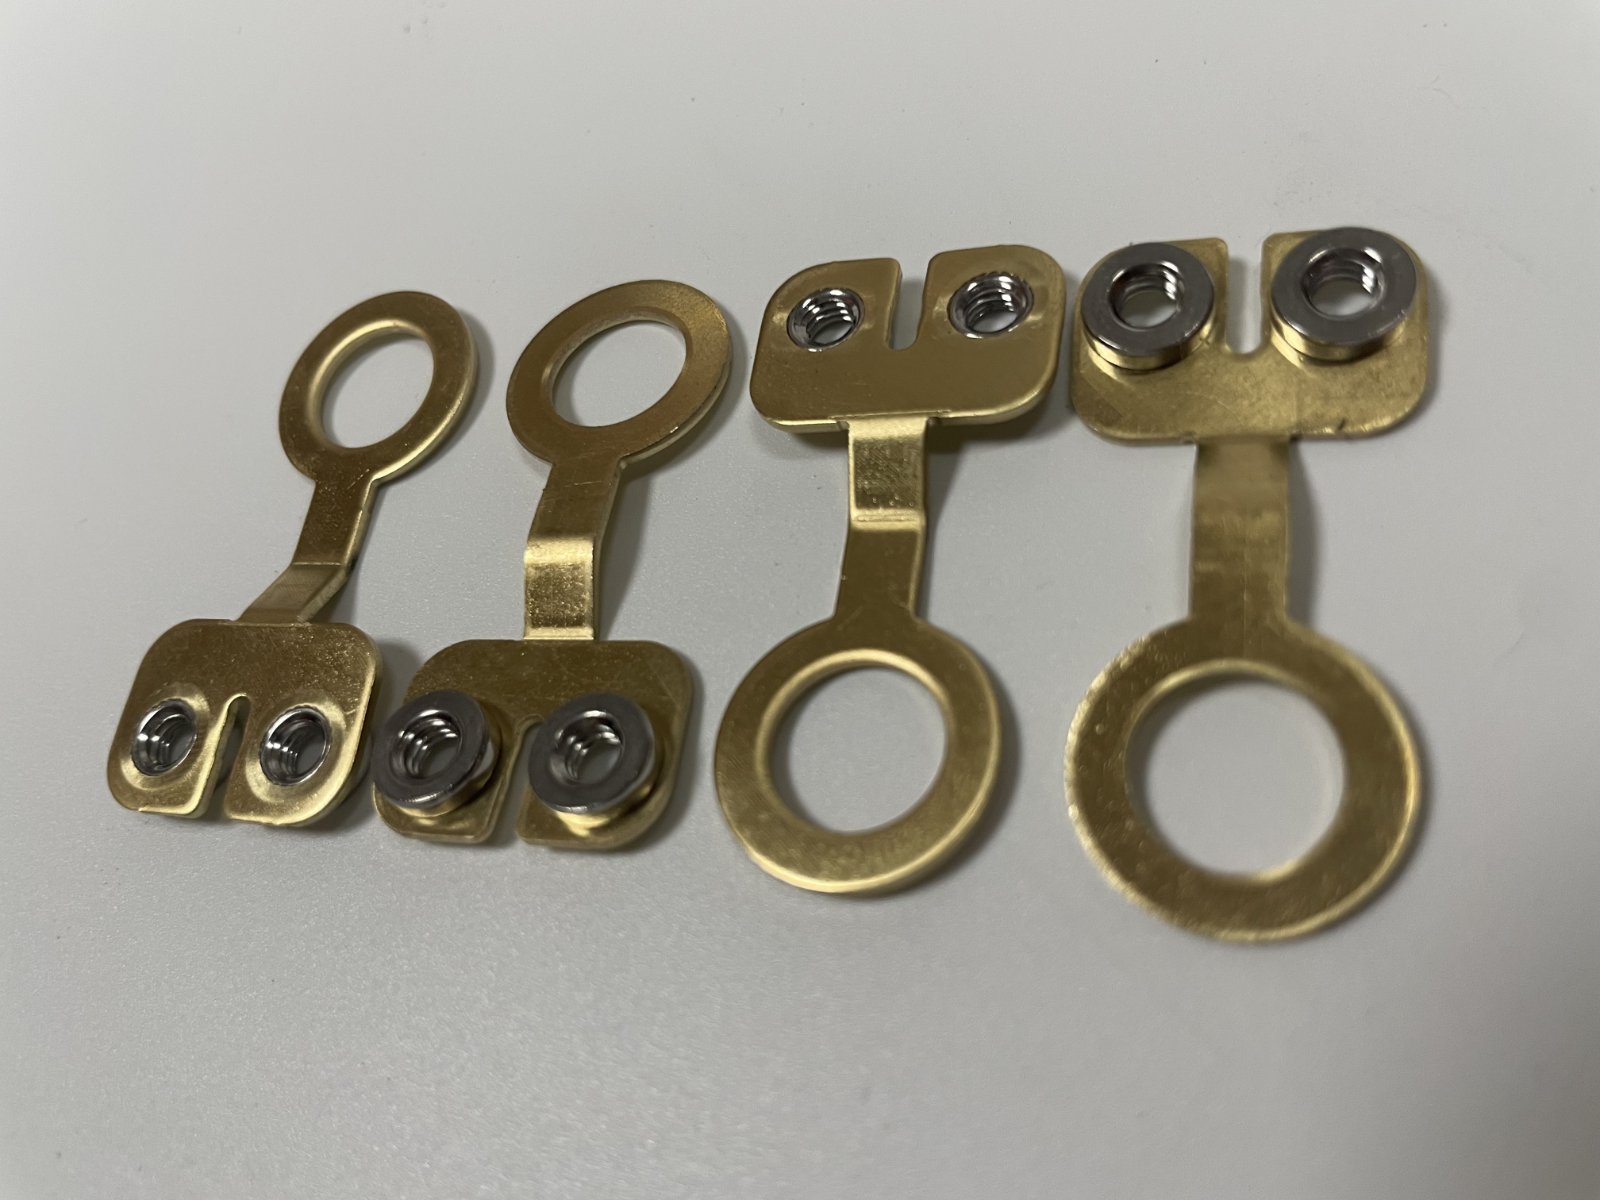
Figure 1 : Connecteurs de bornes de batterie en laiton issus de la production : extrémité annulaire, trous de fixation extrudés et écrous pressés.
Le produit : ce qu’est un connecteur de borne de batterie
Ce que couvre la fabrication de connecteurs de bornes de batterie
Un connecteur de borne de batterie est un lien conducteur embouti ou usiné, doté d’un anneau à une extrémité et d’une interface de fixation à l’autre. Sa fabrication couvre le blank, le profil extérieur, le trou de la borne, les trous de fixation extrudés, les écrous pressés éventuels, le filetage, la dégraissage (débourrage) et la galvanisation qui maintient la face de contact stable.
La pièce semble simple mais ne l’est pas. Le courant traverse une petite section transversale, de sorte que le matériau, l’épaisseur et la surface de contact déterminent la température de la liaison sous charge, et l’extrémité de fixation doit accepter une vis à travers un filetage qui résiste aux assemblages répétés. Étant donné qu’un connecteur de borne de batterie est installé par milliers sur une ligne de module, tout ébarbage, toute absence de revêtement, ou tout trou décalé de quelques dixièmes arrête une cellule de production plutôt que de ne provoquer qu’une plainte cosmétique. La discipline de production qui se cache derrière cela est décrite par SME.
XHX Metal produit ces pièces du plan aux lots livrés dans une seule usine, avec le champ plus large sur la page services de tôlerie.
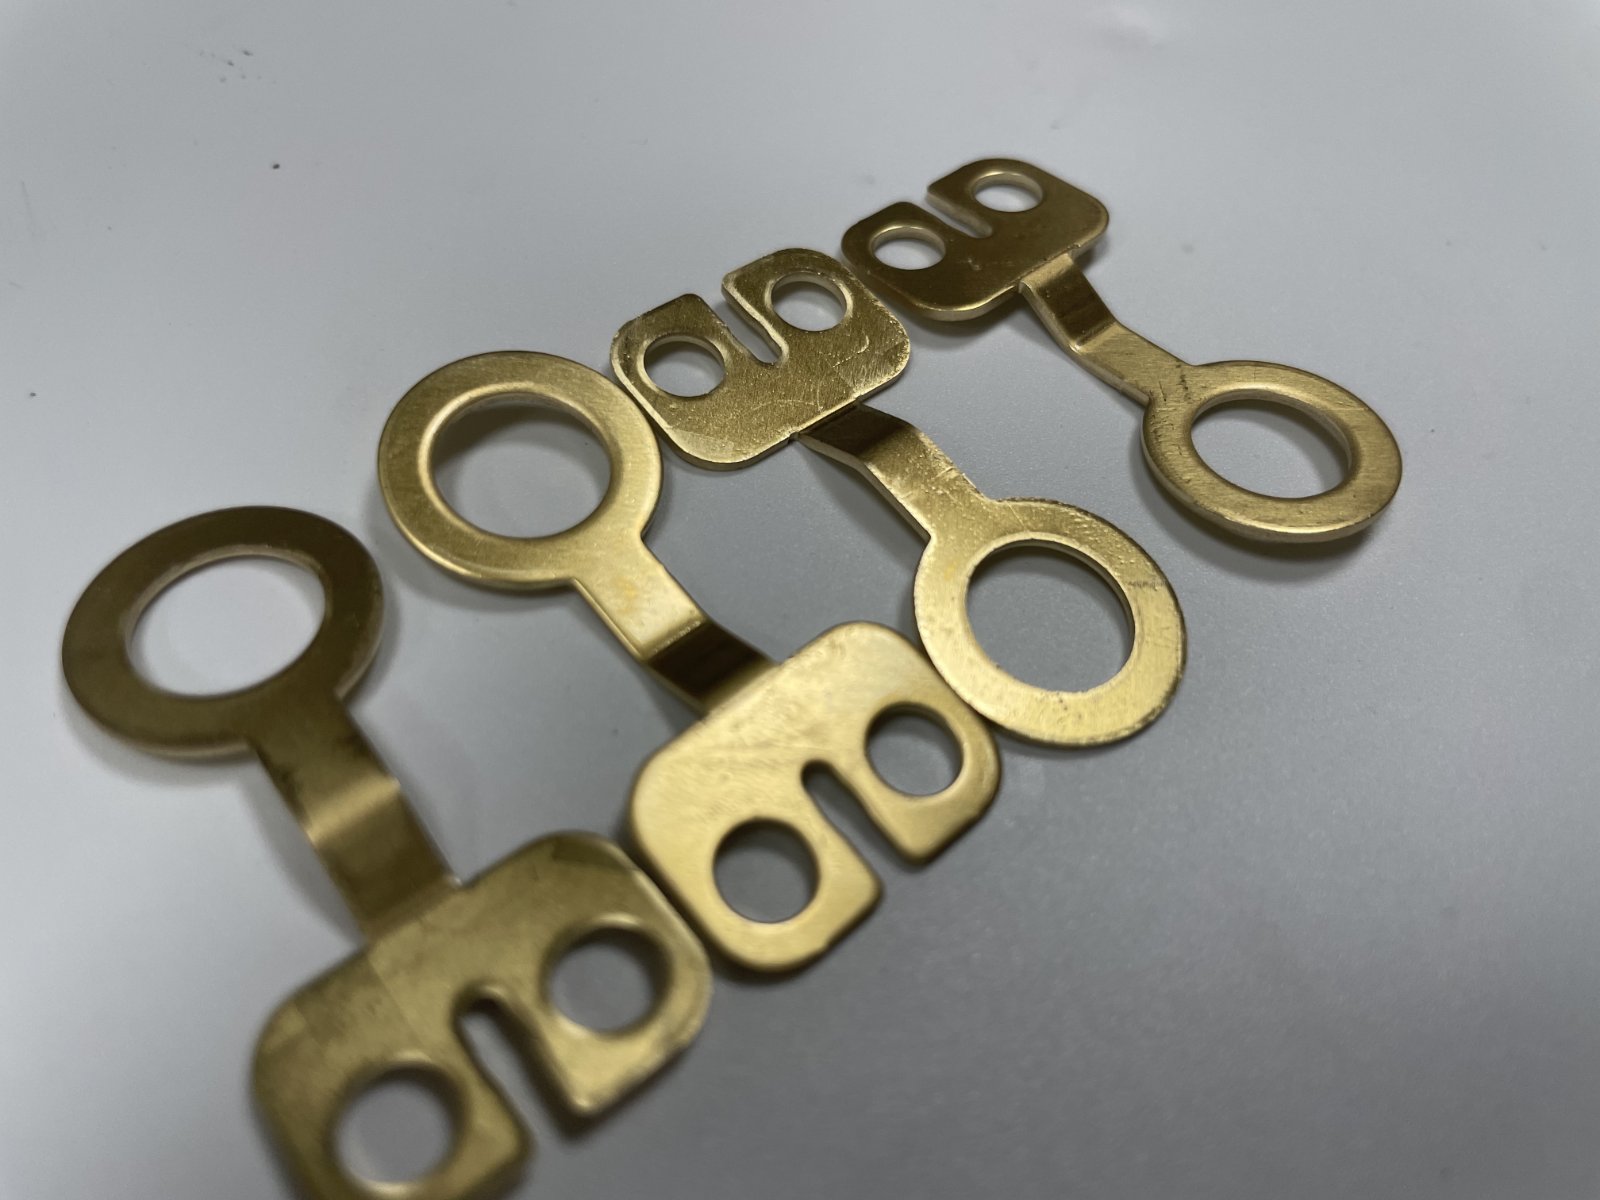
Figure 2: Trous de fixation extrudés sur un connecteur de borne de batterie en laiton estampé, avant que les écrous ne soient pressés.
Types : anneaux à lien, attaches plates et connecteurs de barre cuivre
Trois familles couvrent la majorité des commandes. Un anneau à lien possède un anneau fermé à une extrémité et une platine de fixation plate ou extrudée à l’autre, ce qui est la forme que la plupart des fabricants de packs de batteries utilisent pour joindre une borne de cellule à une barre cuivre. Une attache plate est une bande simple avec des trous perçés aux deux extrémités et repose sur l’assemblage plutôt que sur la forme pour transporter le courant. Un connecteur de barre cuivre est plus large et plus court, et est conçu autour d’un pas de module spécifique.
La famille détermine l’outillage. Les anneaux à lien sont emboutis dans un moulin de progression ou de surmolage, et le diamètre de l’anneau est fixé par la pastille de la borne. Les attaches plates sont un travail simple de perçage et de découpe. Les connecteurs de barre cuivre ont souvent besoin d’une bande plus large, d’une épaisseur plus lourde, et parfois d’un pliage le long de la longueur, ce qui fait de la planéité le principal risque de production.
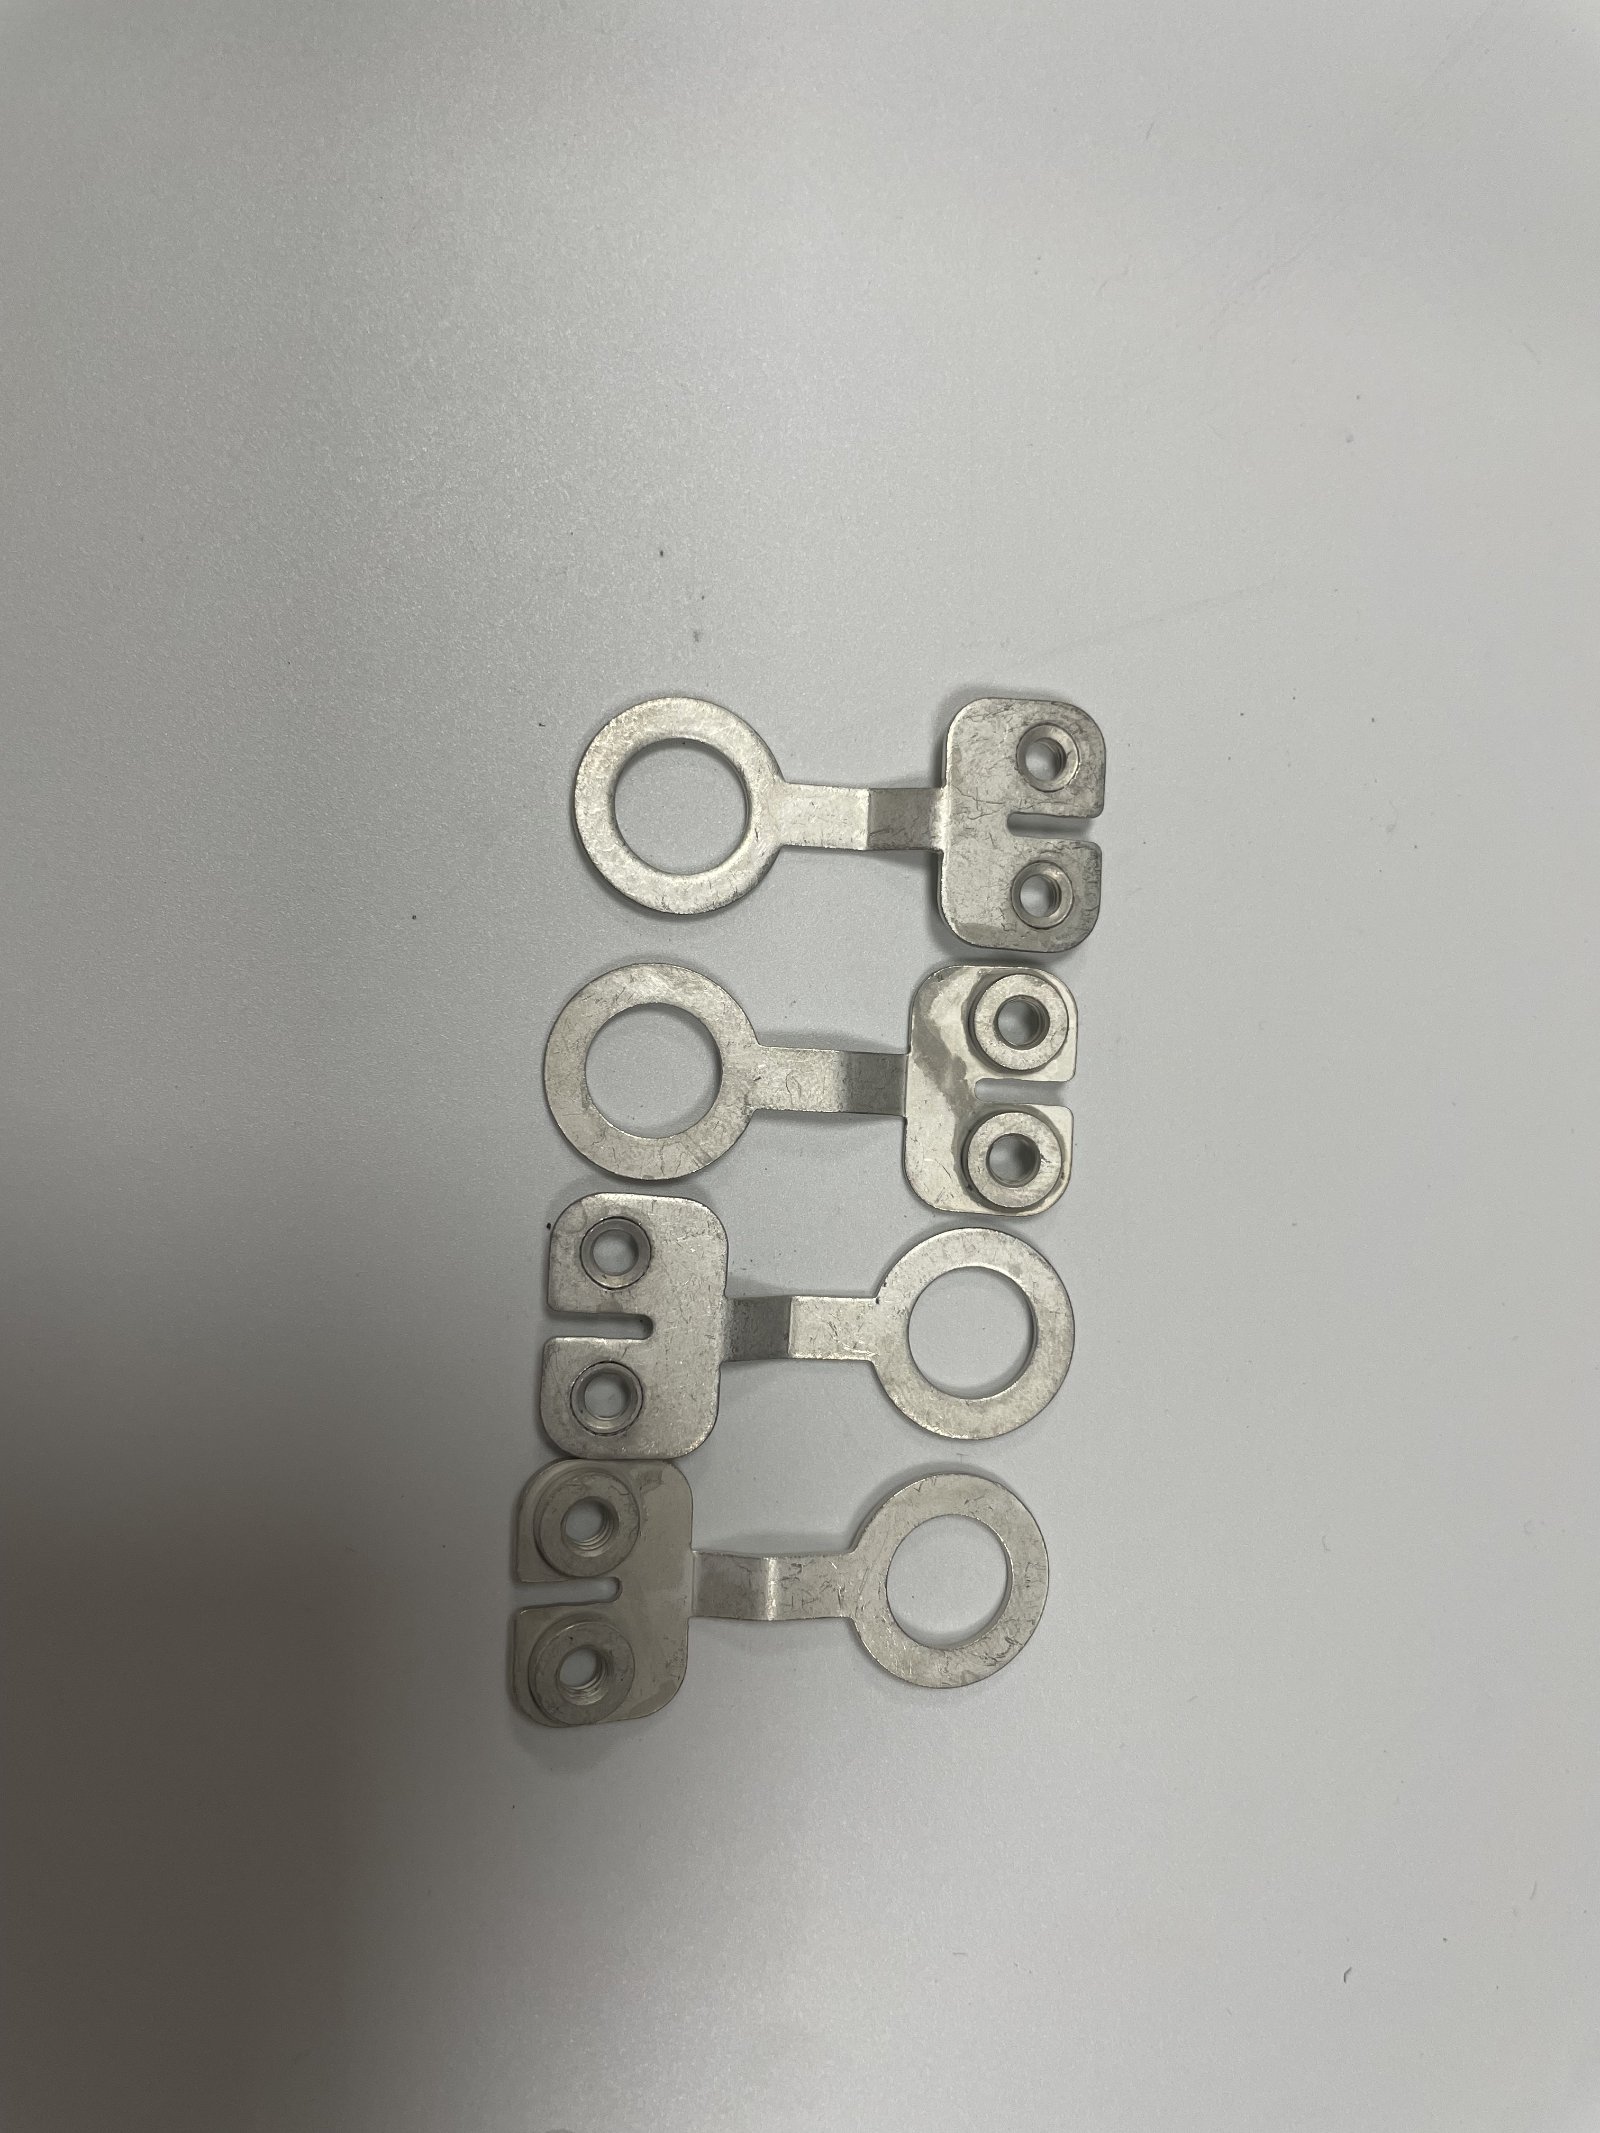
Figure 3 : Connecteurs de bornes de batterie nickelés, livrés pour une ligne de modules qui spécifie une surface de contact stable.
Quelles pièces les fabricants de batteries commandent-ils le plus
Les pièces qui figurent sur presque toutes les commandes passées par une usine de fabrication de batteries sont la bague de liaison elle-même, le trou extrudé ou l’écrou emboîté qui forme l’interface de fixation, la vis qui l’accompagne et le traitement de surface. Les fabricants de cellules commandent également la barre de laiton associée et le manchon d’isolation comme lignes distinctes.
Les clients fidèles ajoutent des éléments une fois la conception du module figée : une fiche de spécification de couple, un plateau d’échantillons contenant une pièce de chaque lot de traitement de surface, une bobine ou une cassette étiquetée pour la ligne, et un sachet scellé de pièces de fixation de rechange. Ces ajouts ne coûtent que peu et suppriment de nombreuses questions qui parviennent jusqu’à la ligne d’assemblage. La gamme de produits plus large est listée sur la page gamme de produits.
Cas d’utilisation : Qui commande des connecteurs de bornes de batterie
Fabricants de modules et de packs de batteries
Les constructeurs de modules et de packs sont les plus gros acheteurs de connecteurs de bornes de batterie. Leurs achats sont dictés par une ligne de la nomenclature qui doit arriver complète : pièce, vis et spécification de couple, en caisses ou bobines qui s’adaptent au poste d’assemblage.
Ce client mesure un fournisseur de connecteurs de bornes de batterie sur la cohérence de lot en lot plutôt que sur l’apparence. Le trou de la borne centre le bornier, les trous de fixation positionnent la barre de laiton et le filetage maintient le couple. Si l’un de ces éléments dérive, la ligne s’arrête. Le contrôle pratique est un rapport de première pièce qui enregistre ces caractéristiques d’interface, plus un dispositif de maintien qui les reproduit, plutôt qu’un contrôle général du contour.
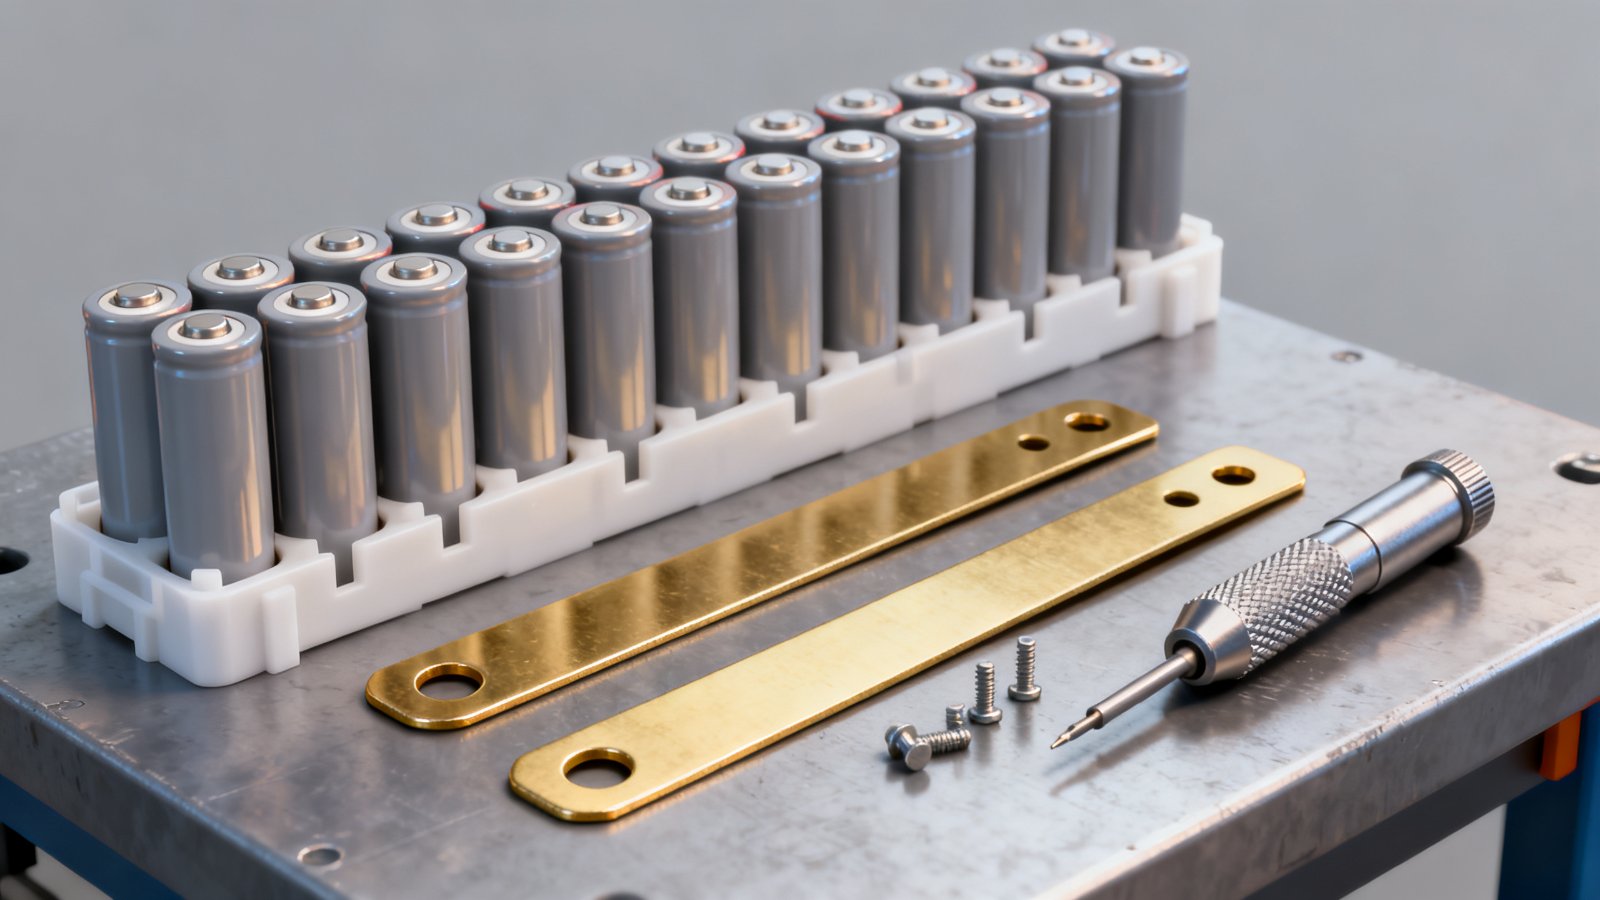
Figure 4: Connecteurs de bornes de batterie au niveau d’une station d’assemblage de modules, boulonnés sur les poteaux des bornes de cellules.
Intégrateurs de systèmes de stockage d’énergie
Les intégrateurs de stockage d’énergie achètent la même famille de pièces pour les systèmes montés sur racks, mais ils spécifient pour une durée de vie de service plus longue et un rythme d’assemblage plus lent. La résistance à la corrosion et une surface de contact stable ont plus d’importance ici, car une installation conteneurisée fonctionne pendant des années dans des conditions qu’aucun véhicule ne rencontre.
Ces programmes attirent également davantage de documentation. L’épaisseur de placage, les certificats de matériau et la traçabilité par lot sont demandés lors du devis plutôt qu’après la livraison, en partie parce que les règles relatives aux matériaux de batterie en Europe suivent désormais le produit tout au long de sa vie ; le cadre est défini dans le Règlement européen sur les batteries. Pour un connecteur de borne de batterie fourni dans cette chaîne, les documents font partie de la livraison.
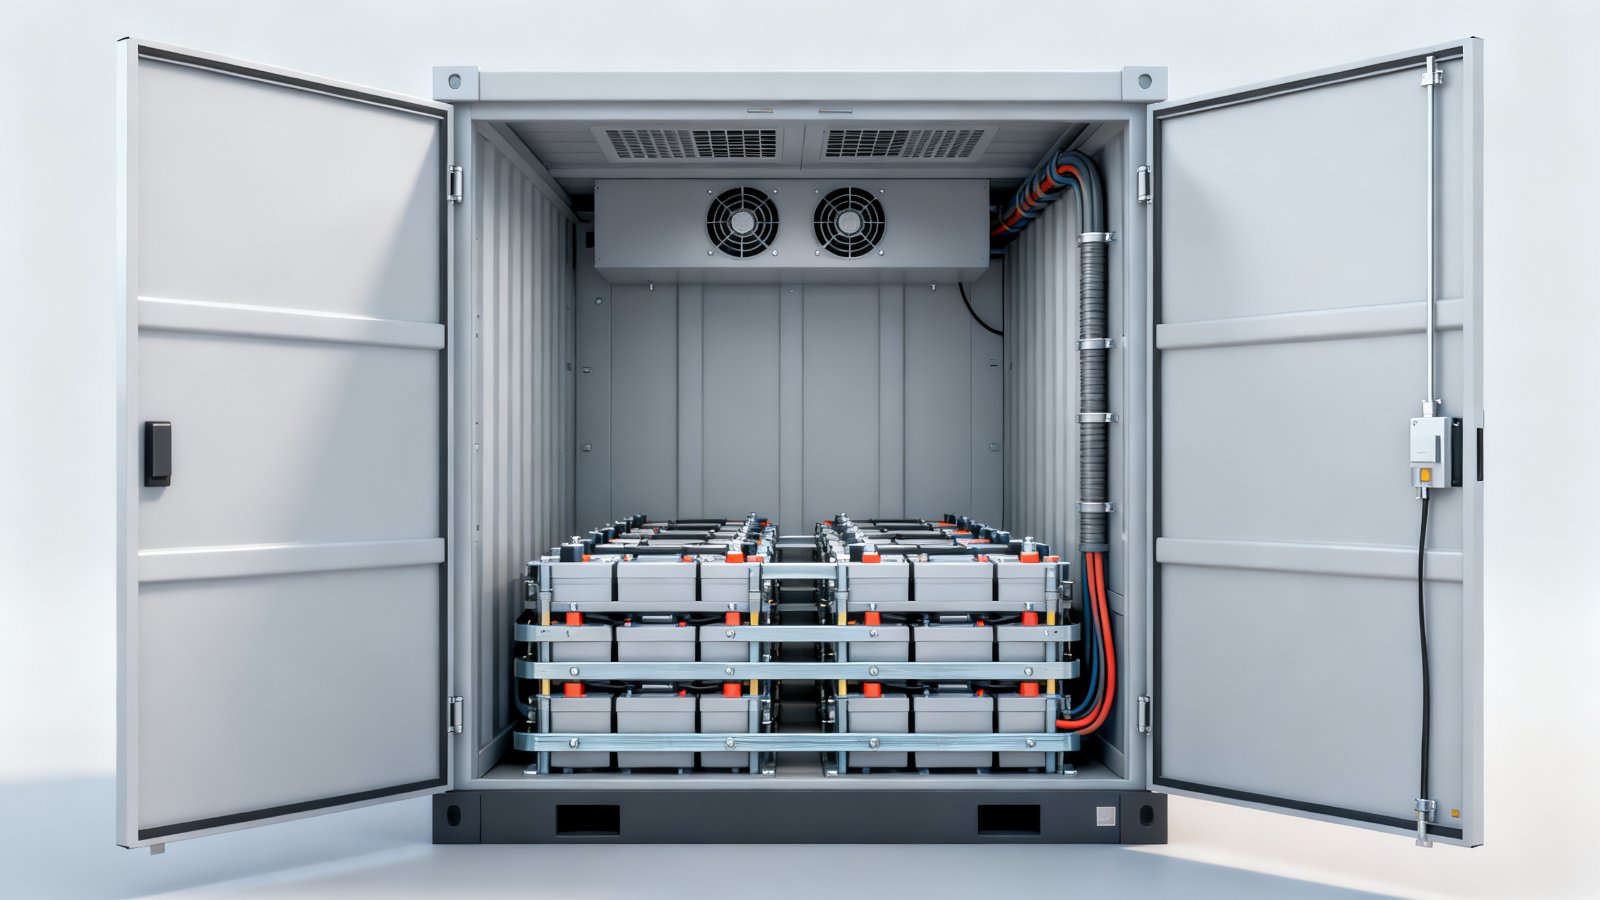
Figure 5: Connecteurs de bornes de batterie et barres collectrices à l’intérieur d’un armoire de stockage d’énergie ouverte.
Constructeurs de batteries pour véhicules électriques, marins et industriels
Les constructeurs de batteries pour véhicules, applications marines et industrielles commandent des versions plus lourdes de la même pièce, généralement avec une bande plus épaisse et un trou de borne plus grand. La différence réside dans le courant : un pack de traction fait transiter bien plus d’énergie à travers chaque joint qu’un rack statique, c’est pourquoi la section est déterminée par un calcul d’élévation de température plutôt que par la taille de l’écrou.
Ces acheteurs demandent couramment un test de joint d’échantillon plutôt qu’un test de composant : le connecteur est boulonné sur une barre collectrice représentative, chargé, et laissé atteindre l’état stationnaire, puis l’élévation de température est enregistrée. Les directives générales sur les contacts électriques et les pratiques des systèmes de puissance sont publiées par des organismes tels que l’IEEE, et le contexte des programmes énergétiques est disponible auprès du US Department of Energy.
Matériaux, Placage et Intensité Nominale
Laiton, Cuivre et Aluminium
Le laiton est le matériau le plus couramment utilisé pour un connecteur de borne de batterie car il se machine et se estampage proprement, retient bien le filetage, résiste à la corrosion et coûte moins cher que le cuivre pur. Son compromis réside dans la conductivité : le laiton typique transporte environ un quart du courant que la même section de cuivre pur pourrait transporter, c’est pourquoi la bande est généralement plus large ou plus épaisse que son équivalent en cuivre.
Le cuivre pur, généralement de qualité électrolytique durcissable, est spécifié lorsque le joint doit fonctionner à basse température sous haute intensité. Il conduit à un niveau bien supérieur, mais il est plus mou, se travaille à froid rapidement et a besoin d’un revêtement pour empêcher son oxydation. L’aluminium apparaît lorsque le poids est un critère important, et dans ce cas, le joint doit être conçu pour un contact de métaux dissimilaires plutôt que pour une simple connexion boulonnée. Les données sur les matériaux et la conductivité sont publiées par le Copper Development Association et, pour l’aluminium, par le Aluminum Association et European Aluminium.
Placage : Nickel, Étain et Argent
Une surface de cuivre ou de laiton non revêtue s’oxyde, et une couche d’oxyde augmente la résistance de contact exactement au joint qui est censé porter le courant. Le placage prévient cela. Le nickel est le choix habituel pour un connecteur de borne de batterie : il est dur, résistant à la corrosion et à l’usure, et maintient la résistance de contact stable lors d’assemblages répétés. L’étain est plus mou, moins cher et plus facile à souder, ce qui convient aux pièces qui seront jointes par soudure plutôt que par boulonnage.
L’argent offre la résistance de contact la plus faible et est utilisé sur les joints à fort courant, à un prix qui le limite à des volumes plus faibles. Quel que soit le revêtement choisi, l’épaisseur, l’adhérence et la couverture sur les bords des trous sont les propriétés à spécifier. Les pratiques de finition de surface sont décrites par le National Association for Surface Finishing.
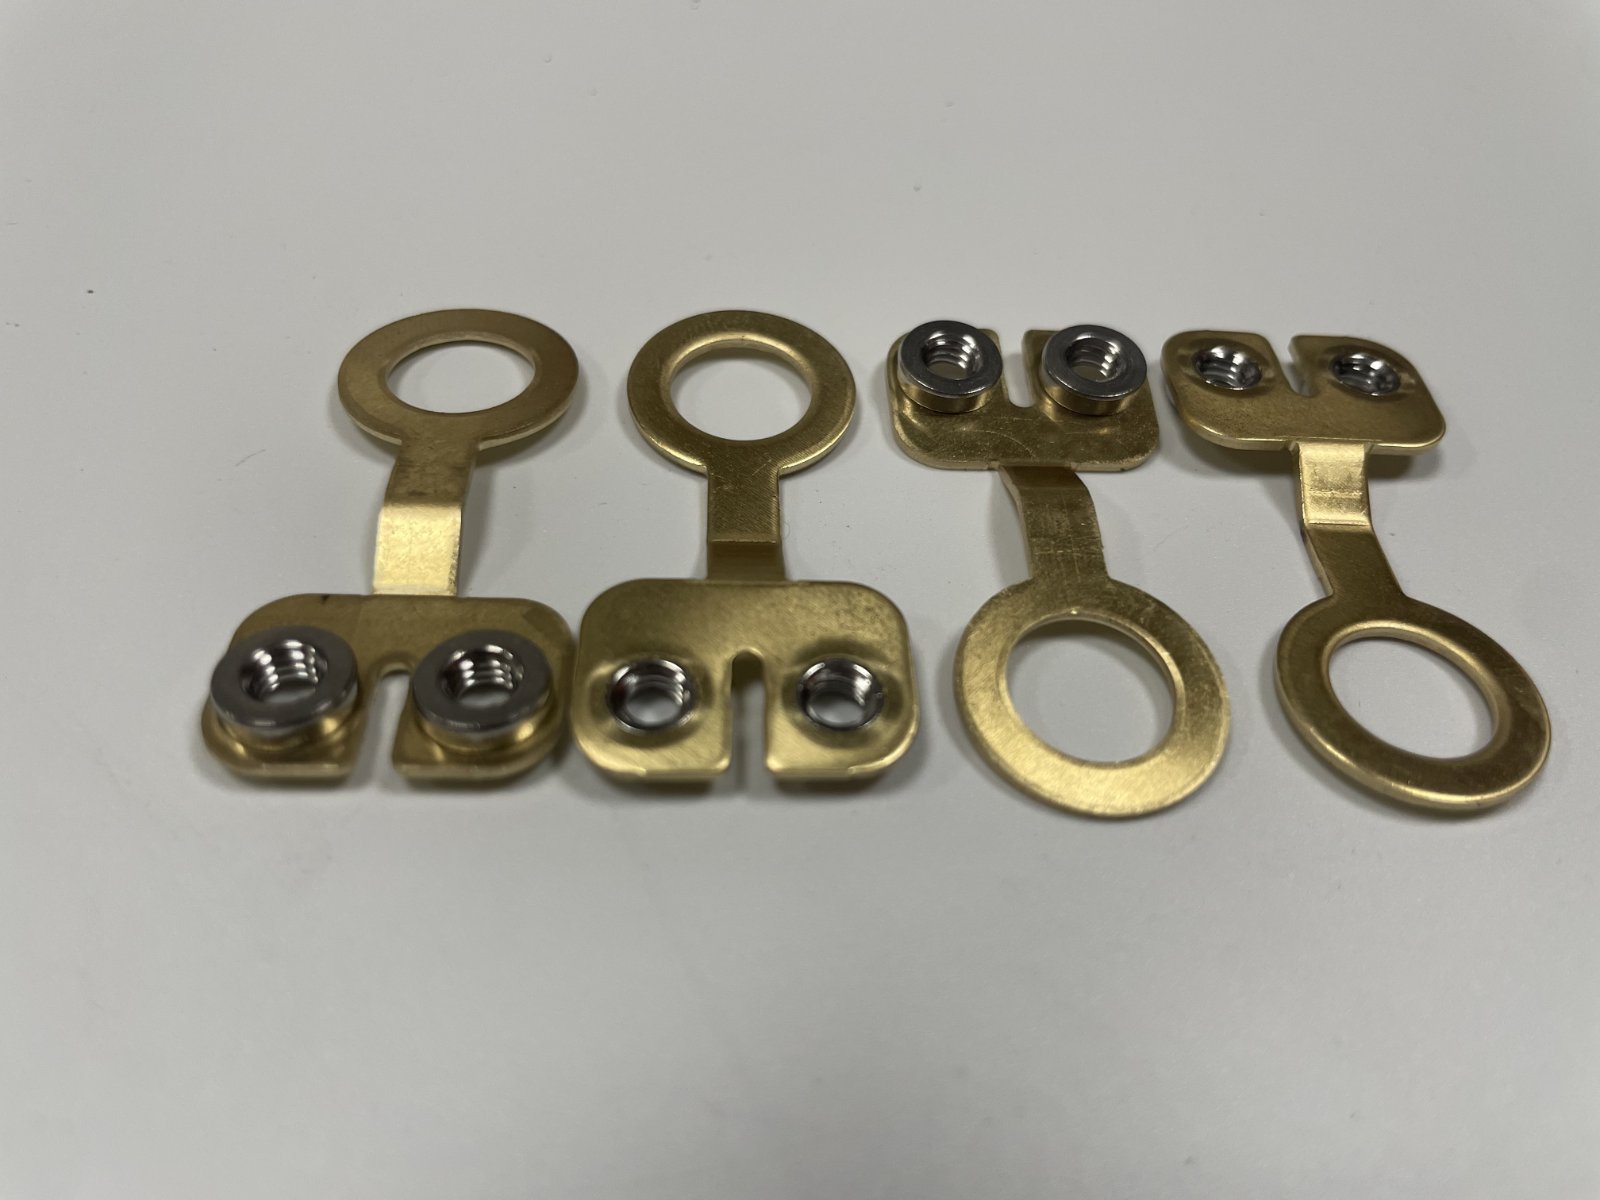
Figure 6: Connecteurs de bornes de batterie en laiton avec écrous à emboîter en acier inoxydable insérés dans les trous de fixation.
Épaisseur, largeur et intensité nominale
L’intensité nominale d’un connecteur de borne de batterie n’est pas imprimée dessus ; c’est le résultat de la section transversale, de la pression de joint et de la température ambiante. Un fournisseur ne peut garantir que la géométrie et le matériau, et l’élévation de température doit être confirmée sur un joint témoin.
En règle générale, l’épaisseur de la bande est déterminée conjointement par l’intensité et la taille de la vis : un lien de module petit varie souvent de 0,8 mm à 1,5 mm, tandis qu’un lien de traction ou de stockage varie de 2,0 mm à 4,0 mm. La largeur est ensuite ajustée pour que la section transversale supporte l’intensité avec une élévation de température acceptable. Les acheteurs doivent indiquer l’intensité prévue et l’élévation de température tolérée lors du devis, car un connecteur de borne de batterie coté uniquement sur les dimensions en contour n’est pas une spécification.
Difficulté de production et risques de qualité
Du dessin du pack à la géométrie du connecteur
Un connecteur de borne de batterie est dérivé du module, et non conçu de manière isolée. Le diamètre de la tige de borne fixe l’anneau, la section de la barre fixe le pad, la taille de la vis fixe le trou, et le pas entre les cellules fixe la longueur globale. Se tromper sur cette chaîne est coûteux car la pièce est bon marché et très outillée : un changement d’outillage coûte bien plus cher que le prix unitaire de la pièce.
Pour un connecteur de borne de batterie, l’examen se déroule dans un ordre fixe : la tige et l’anneau d’abord, puis le pad et les trous de fixation, puis la vis et le filet, puis l’épaisseur de la bande, et enfin le contour. Si le client dispose d’un dessin de module, le dessin du connecteur doit s’y référer plutôt que de répéter les dimensions, afin qu’une révision du module ne puisse pas invalider silencieusement la pièce.
Trous extrudés, écrous à emboîter et qualité du filetage
L’extrémité de fixation est l’endroit où un connecteur de borne de batterie échoue généralement. Un trou percuté simple donne un filetage à peine profond d’une épaisseur de matériau, qui s’effiloche sous le couple. La réponse standard est d’extruder le trou d’abord, en tirant le matériau vers le haut pour former un col, puis soit de tarauder le col, soit d’y presser un écrou.
L’extrusion augmente la profondeur du filetage sans augmenter l’épaisseur de la bande, mais elle amincit également la paroi du col, donc l’outillage doit être adapté au matériau et à l’épaisseur. Un col taraudé est moins coûteux et fonctionne bien en laiton fin ; un écrou à emboîter en acier inoxydable fournit un filetage plus dur et un couple défini pour un assemblage répété. Quelle que soit la voie choisie, les filetages et les normes de fixations sont publiés par ANSI, et le premier article doit enregistrer le gabarit de filetage et le couple que le joint accepte avant que le lot ne soit libéré.
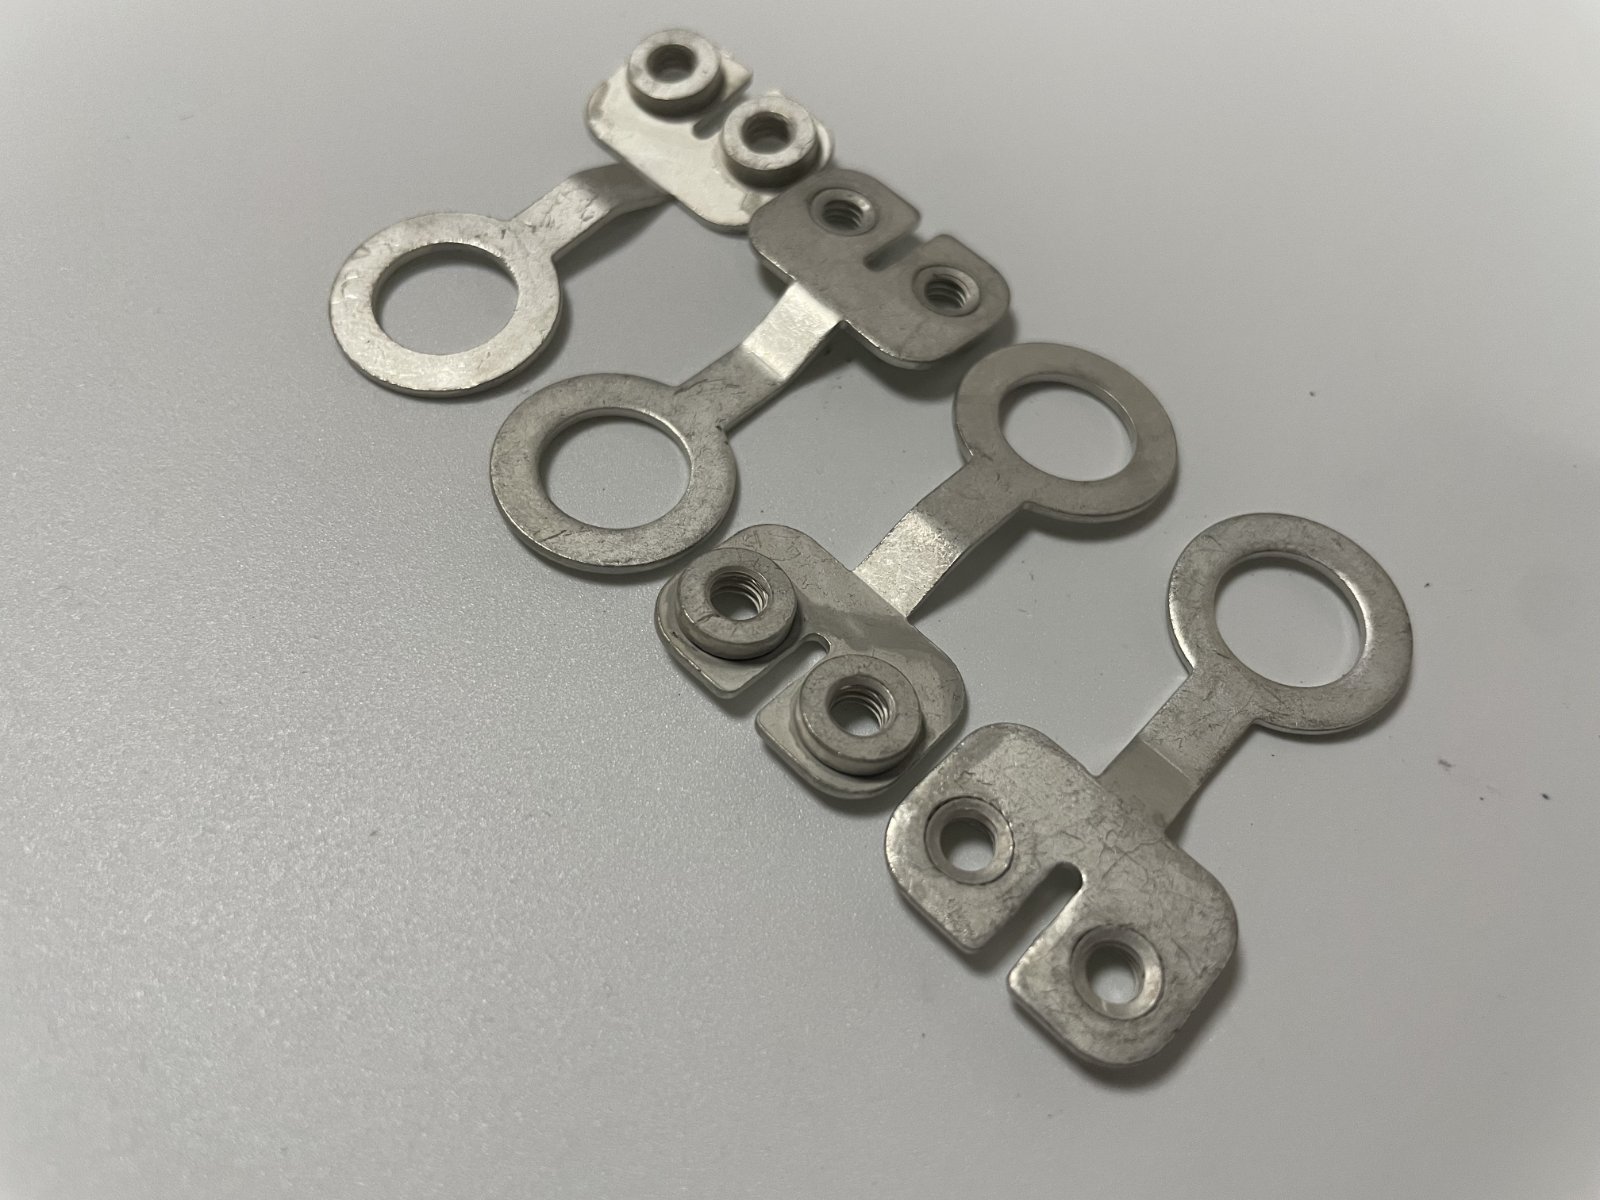
Figure 7 : Collares de fixation extrudés et taraudés sur un connecteur de borne de batterie étamé.
Ébavurage, planéité et homogénéité du revêtement
Sur un connecteur de borne de batterie, le courant passe entre deux surfaces qui doivent être en contact complet ; la surface de contact est donc une caractéristique de qualité et non une caractéristique cosmétique. Une bavure sur le plateau, un rebord relevé le long du profil découpé ou un lien non plan réduisent tous le contact métal-métal et augmentent la température de l’assemblement en pleine charge. L’ébavurage est une opération définie pour ces pièces, et non une étape de nettoyage.
Le revêtement est le troisième risque. Un revêtement fin sur le bord d’un trou ou absent à l’intérieur d’un collare extrudé s’oxydera d’abord à cet endroit, et la défaillance apparaîtra sous forme d’un point chaud plutôt que d’un défaut visible. L’épaisseur et la couverture du revêtement sont vérifiées par rapport à une pièce type et suivies par des enregistrements par lot, avec des contrôles dimensionnels et de planéité conformes à la pratique de mesure publiée par NIST. Les acheteurs doivent demander la plage d’épaisseur du revêtement sur le devis, et non seulement le nom de la finition.
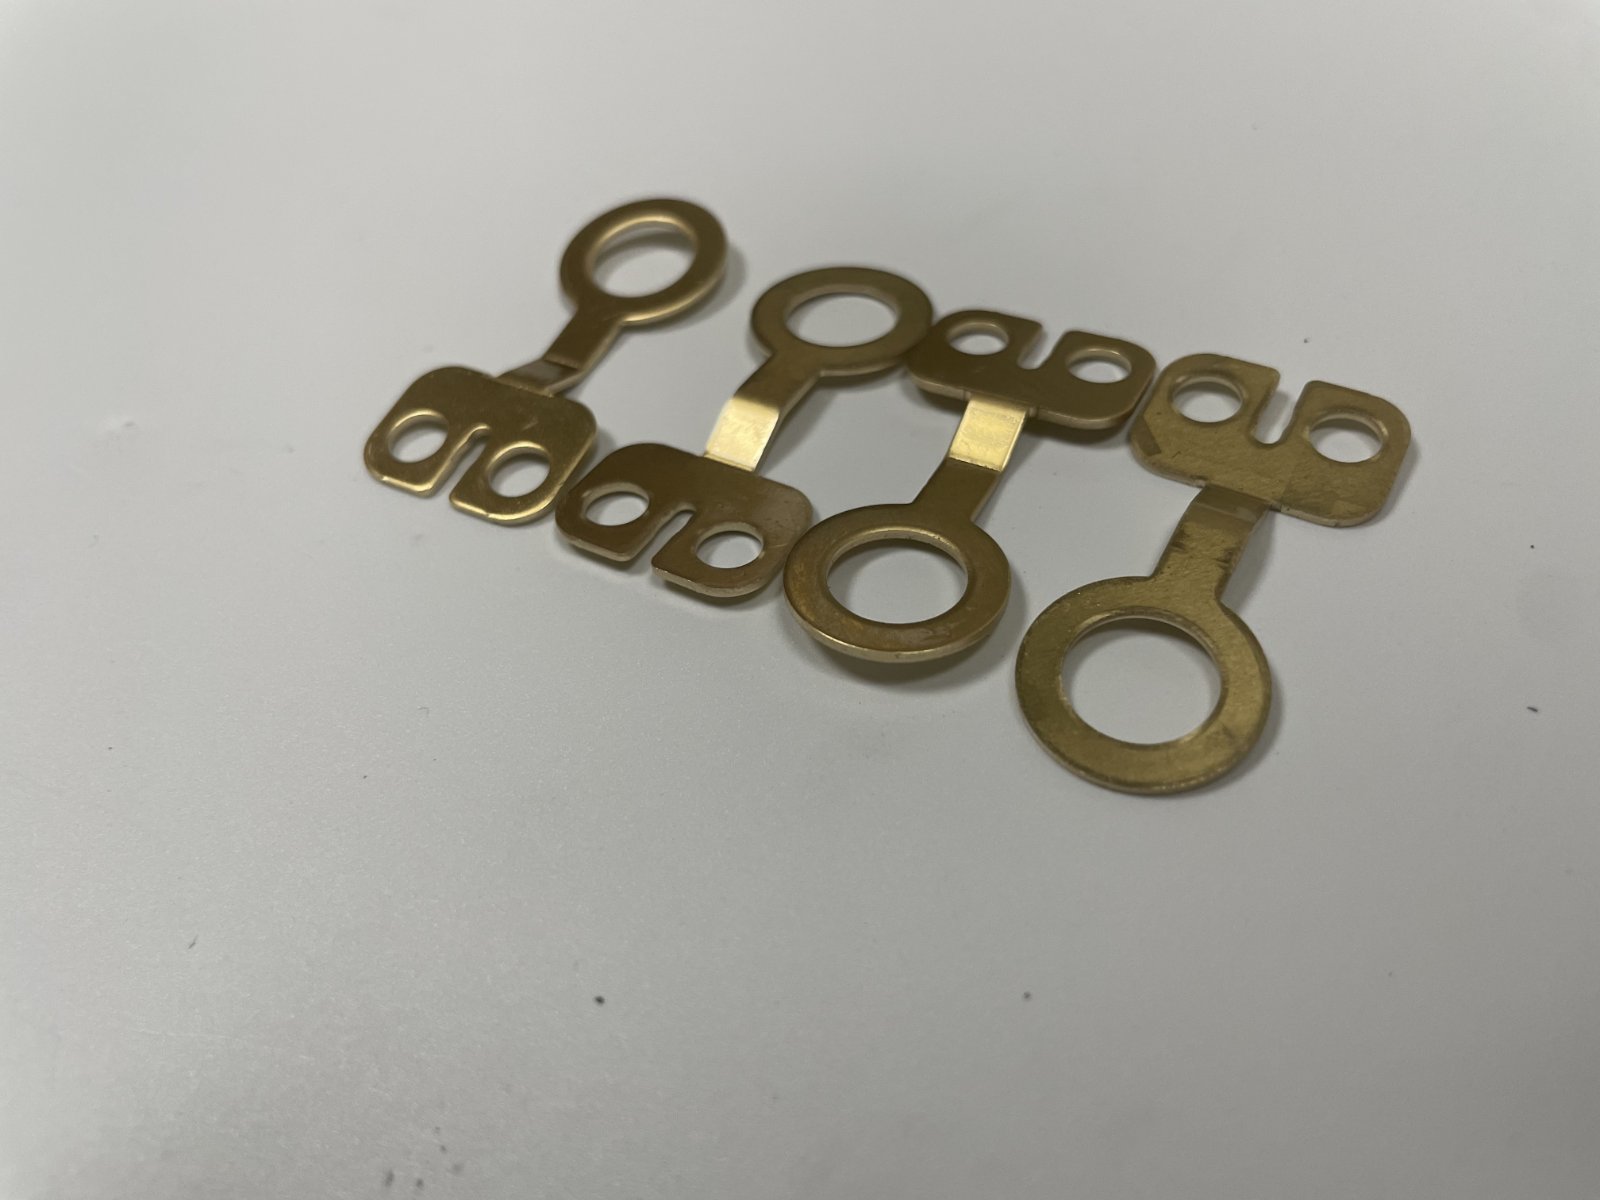
Figure 8 : Profil de la bride d’ébavurage et du lien plat, les deux caractéristiques qui déterminent la zone de contact sur une jointure boulonnée.
Normes, Délais de livraison et Flux de commande
Normes et Documentation
Un connecteur de borne de batterie est un composant à l’intérieur d’un produit qui est réglementé dans son ensemble, si bien que la pièce elle-même n’est généralement pas certifiée. Ce que le fournisseur fournit, ce sont les preuves dont a besoin un fabricant de batteries : des certificats de matière indiquant l’alliage et le lot, des enregistrements de l’épaisseur de placage, un rapport de vérification d’article initial, et des registres par lot pour les caractéristiques qui entrent en contact avec la jointure.
Lorsqu’un acheteur spécifie une norme de connexion, elle est normalement exprimée à travers les normes de connecteurs ou d’éléments de fixation publiées par des organismes tels que SAE, et l’évaluation de la sécurité des produits pour la batterie finie est effectuée par des laboratoires tels que UL. Étant donné que la pièce est cruciale pour la sécurité, convenir du lot documentaire au stade du devis est plus efficace que de le compiler a posteriori.
Volumes par lot, MOQ et Tarification réaliste
Étant donné qu’un connecteur de borne de batterie est une petite pièce emboutie, l’économie n’est rentable qu’en volume. Des séries de production réalistes vont de 3,000 à 20,000 pièces par libération, avec une commande minimale d’environ 1,000 à 5,000 pièces selon la presse et le placage, et des prix FOB typiques entre $0.20 et $1.50 pièce — plus proche d’un élément de fixation que d’une pièce usinée.
À cette échelle, le prix unitaire est fixé par l’alliage et le nombre d’opérations secondaires plutôt que par la tôle, et l’outillage doit être amorti sur le lot, si bien que la commande initiale comprend normalement une ligne d’outillage. Un lien en laiton simple avec deux trous perçés se situe au bas de la fourchette ; un lien en cuivre avec collets extrudés, écrous en acier inoxydable vissés et finition argentée se situe au sommet. Les premiers lots sont expédiés 15 à 25 jours après l’approbation du plan et de l’échantillon, et les relancements successifs sont plus rapides une fois que la presse, le gabarit et l’enregistrement du lot de placage existent.
Assemblage, Post-traitement et Documents
XHX Metal débride, perce, extrude, emboutit, ébavure et filete la pièce, presse les écrous là où le design l’exige, et emballage selon la norme de ligne du client. Le placage est réalisé par des partenaires audités, avec l’épaisseur et l’adhérence enregistrées par rapport au lot.
Une commande est soutenue par le plan approuvé avec son numéro de révision, les certificats de matière, un rapport de vérification d’article initial, les enregistrements de placage, les enregistrements d’inspection par lot, et une liste de colisage. Pour un connecteur de borne de batterie, les extras utiles sont un porte-échantillons contenant une pièce de chaque lot de placage et une fiche de couple que la ligne d’assemblage peut garder au poste, car les deux permettent d’éviter les questions qui seraient autrement soulevées après que les pièces sont déjà en ligne.
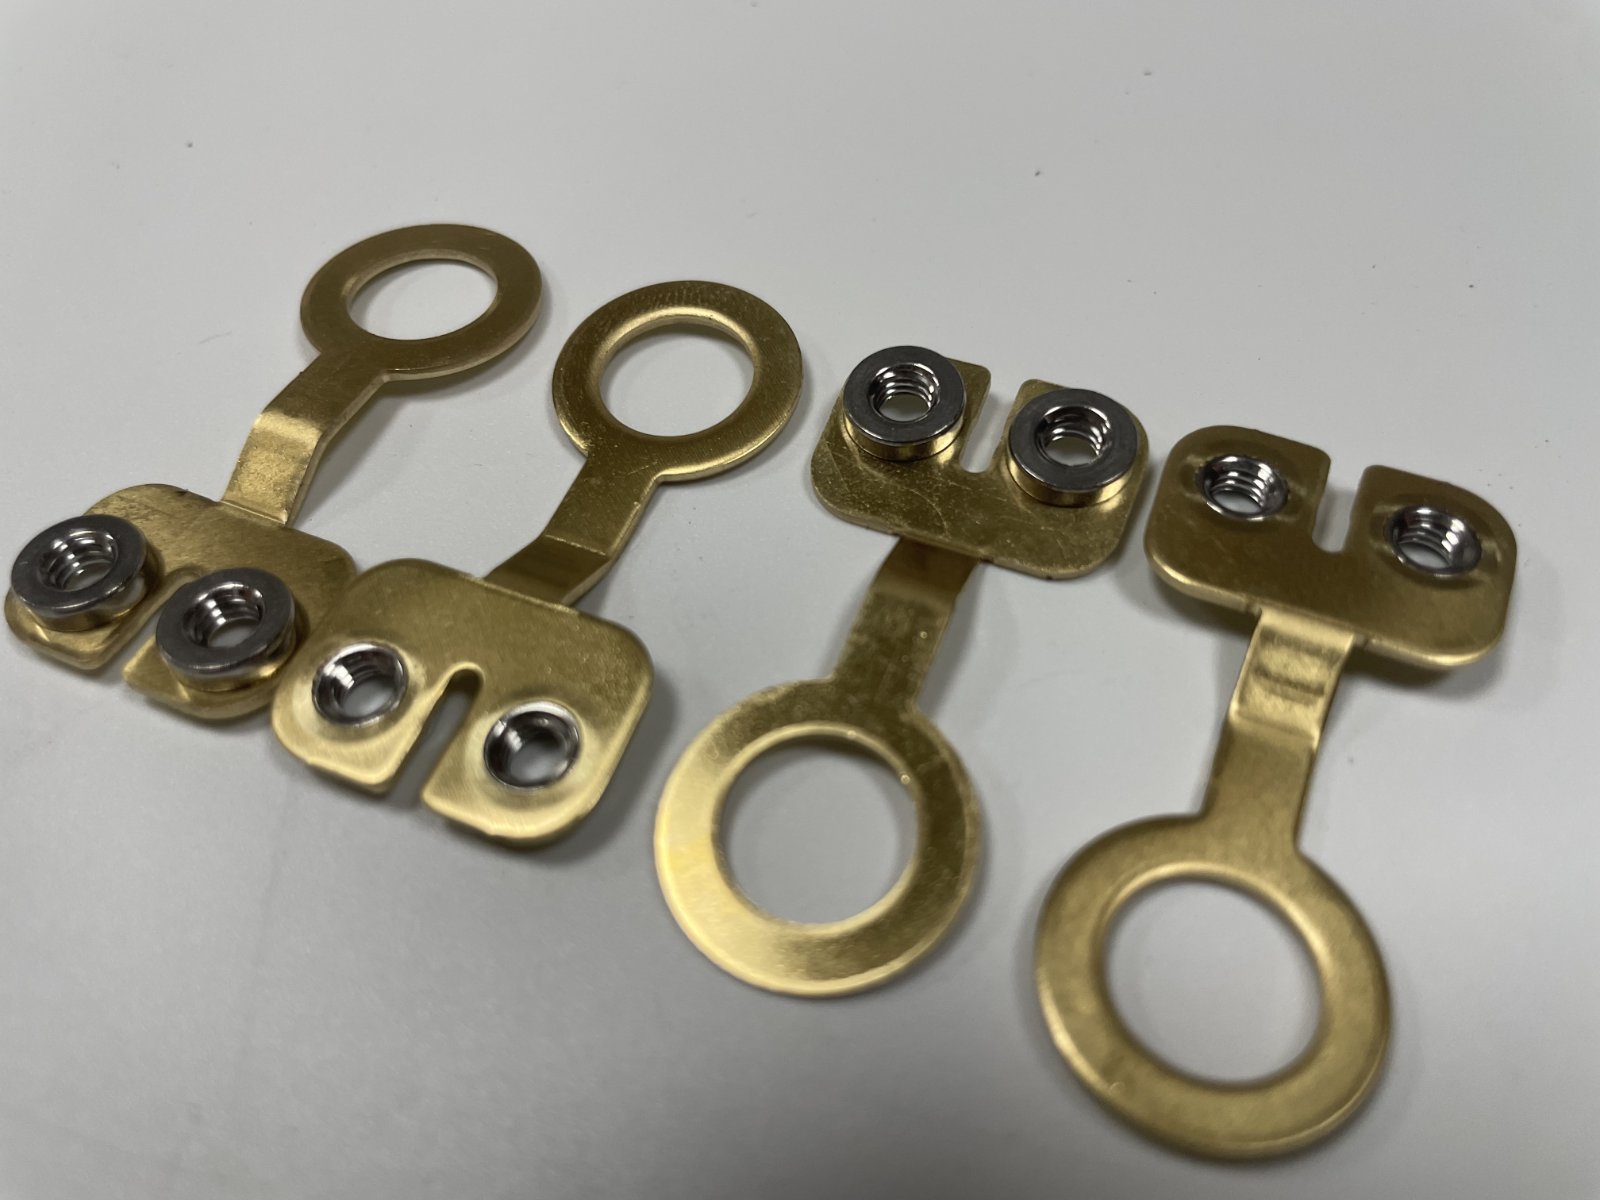
Figure 9 : Un jeu de production de connecteurs de bornes de batterie en laiton, préparé pour une ligne de modules.
Études de cas : Programmes de connecteurs de bornes de batterie
Cas 1 : Fabricant de modules — Liens à anneau en laiton
Un fabricant de modules avait besoin d’un connecteur de borne de batterie en laiton pour relier des cellules de 50 Ah à une barre de bus, avec un anneau dimensionné pour le poste de borne et deux trous extrudés et filetés pour vis M4. La pièce devait arriver ébavurée et plane, car la ligne l’alimente depuis un plateau plutôt que par manipulation manuelle.
Nous avons embouti le connecteur de borne de batterie en laiton de 1,2 mm avec des colliers extrudés et filetés, ébavuré les deux faces et l’avons fourni dans des plateaux étiquetés. Le premier article a enregistré le comparateur de filetage, la hauteur du collier et la planéité du pad avant que le lot ne soit libéré. La production s’est déroulée à 10 000 pièces par libération, six libérations par an, avec un MOQ de 5 000 et des prix FOB de 0,22 $ à 0,45 $ selon la configuration des trous. Le premier lot a été expédié 18 jours après l’approbation, et la valeur annuelle était d’environ 18 000 $.
Cas 2 : Intégrateur de stockage — Liens nickelés
Un intégrateur de stockage d’énergie avait besoin de connecteurs de bornes de batterie nickelés pour des modules de rack installés dans un système conteneurisé, avec une épaisseur de placage spécifiée et une traçabilité par lot pour chaque livraison.
Les connecteurs de bornes de batterie ont été emboutis en laiton de 1,5 mm, nickelés à l’épaisseur convenue et fournis avec un panneau d’échantillonnage portant une pièce par lot de placage, afin que l’intégrateur puisse associer chaque livraison à son lot d’installation. La production s’est déroulée à 8 000 pièces par libération, quatre libérations par an, avec un MOQ de 3 000 et des prix FOB de 0,35 $ à 0,75 $. Le délai de livraison du premier lot était de 20 jours, et la valeur annuelle était d’environ 18 000 $.
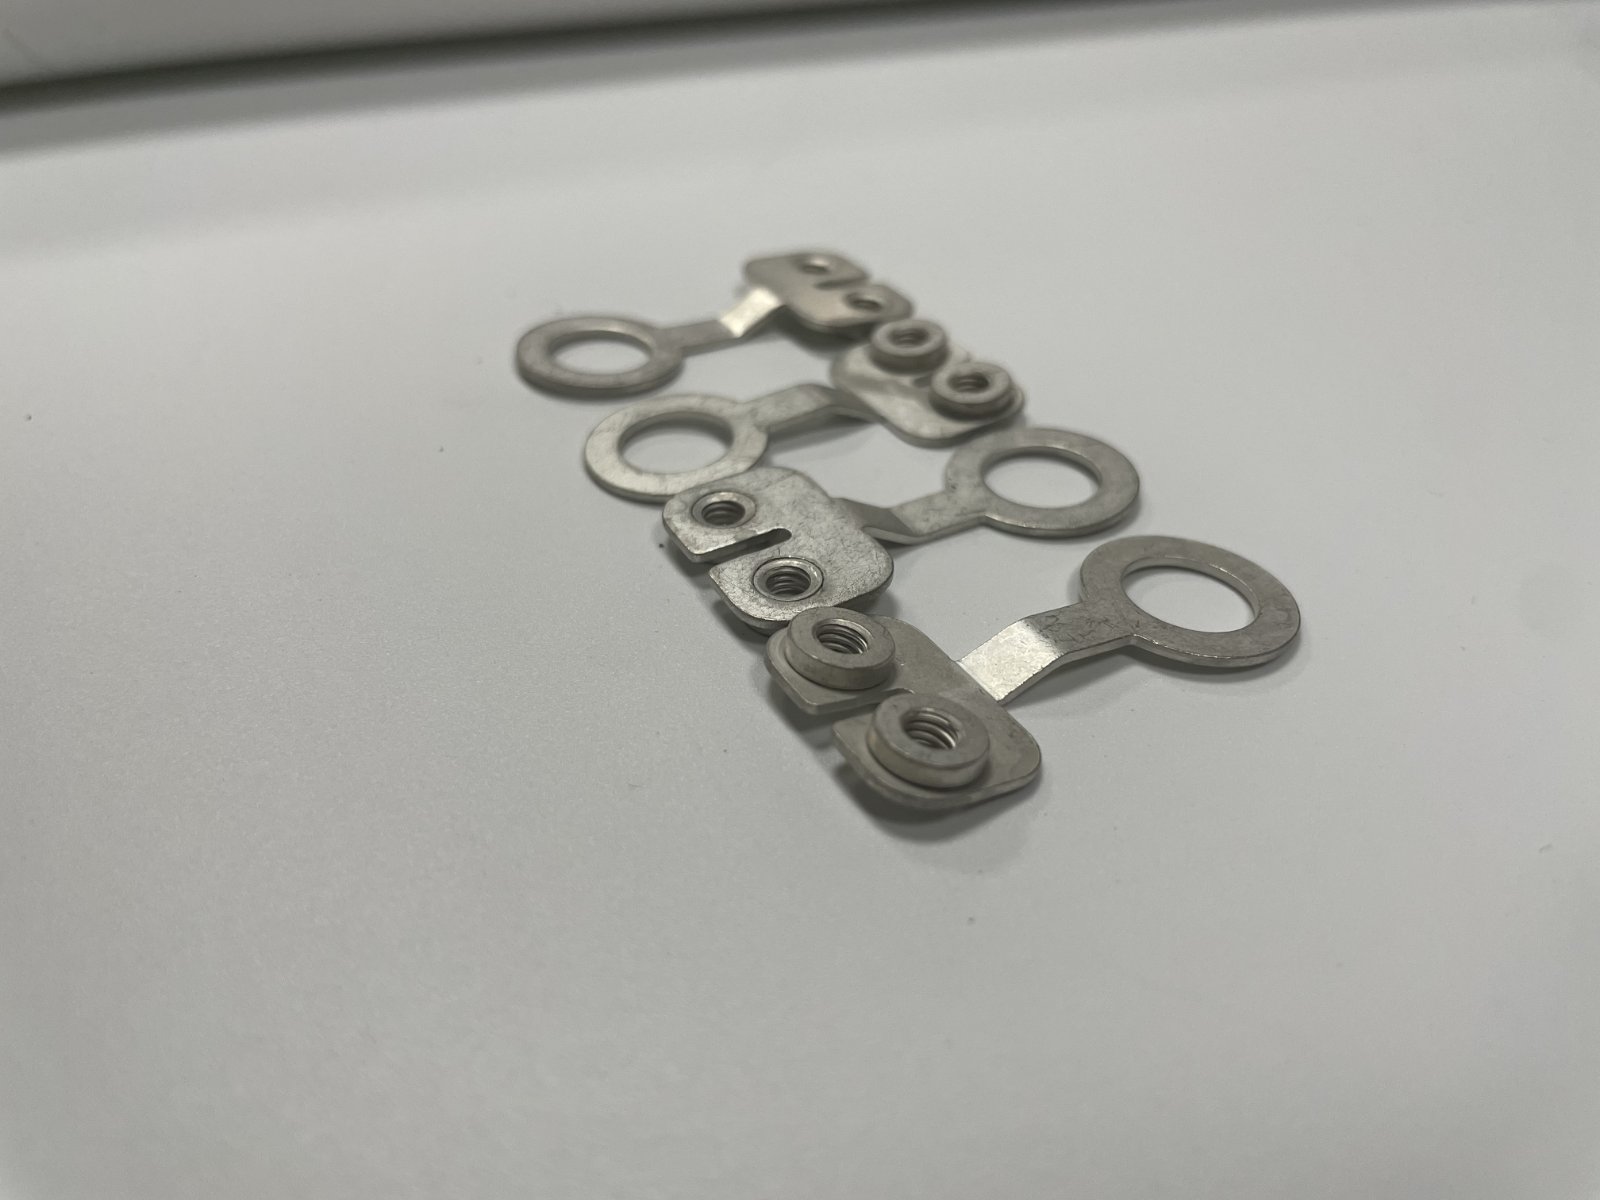
Figure 10 : Connecteurs de bornes de batterie galvanisés d’une livraison traçable par lot pour modules de stockage.
Cas 3 : Constructeur de pack de traction — Liaisons en cuivre avec écrous auto-freinés
Un constructeur de packs de traction avait besoin d’un connecteur de borne de batterie capable de transporter un courant plus élevé sans élévation excessive de la température, et qui acceptait un couple de serrage défini lors de montages de service répétés.
Le connecteur de borne de batterie a été produit à partir de bande de cuivre avec collets extrudés et écrous auto-freinés en inox, galvanisés en argent sur les faces de contact, et fourni avec un échantillon d’assemblage qui avait été boulonné à la barre de raccordement du client et testé en température. La production s’est déroulée à raison de 5 000 pièces par lot, quatre lots par an, avec un MOQ de 2 000 et des prix FOB de 0,95 $ à 1,80 $ pour la combinaison cuivre et argent. Le premier lot a été expédié 22 jours après approbation, et la valeur annuelle était d’environ 27 000 $.
Synthèse et prochaines étapes
Comment choisir un fournisseur de connecteurs de bornes de batterie
Le fournisseur adapté à cette pièce peut effectuer la découpe au stamping, l’extrusion, le taraudage ou l’insertion d’un écrou, la rétraction des bavures et la galvanisation sous un système qualité unique, et peut documenter les deux caractéristiques qui déterminent l’assemblage : la qualité du filetage et la surface de contact. Demandez un rapport d’article premier qui enregistre le palier de filetage, la hauteur du collet, la planéité du pad et l’épaisseur de la galvanisation.
Pour un connecteur de borne de batterie, vérifiez que le devis indique l’alliage, l’épaisseur de la bande, la galvanisation et sa plage d’épaisseur, si un écrou auto-freiné est inclus, et si les outillages sont facturés séparément. Adaptez le fournisseur à la taille du lot également : un lot de 5 000 pièces est planifié différemment d’un programme de volume conteneur.
Pourquoi XHX Metal
XHX Metal produit un connecteur de borne de batterie du dessin aux lots livrés : découpage, poinçonnage, extrusion, formage, rétraction des bavures et taraudage dans une seule usine, avec galvanisation par des partenaires audités et inspection enregistrée par lot.
L’entreprise fabrique des pièces en tôle estampées et formées pour des clients à l’exportation depuis Dongguan depuis 2014, et détient la certification ISO 9001:2015 avec documentation CE et enregistrements SGS. Pour un programme de connecteur de borne de batterie, les échantillons suivent en 5 à 10 jours ouvrés et les premiers lots en 15 à 25 jours.
Comment démarrer votre programme
Envoyez le dessin ou un échantillon du connecteur de borne de batterie existant avec le diamètre de la tige de la borne, la section de la barre de raccordement, la taille de la vis, le courant attendu, la galvanisation, le volume annuel et le schéma de libération. Si aucun dessin n’existe, nous mesurerons l’échantillon.
Les programmes sont gérés directement via la page de contact.
FAQ : Connecteur de borne de batterie
Fabricisez-vous l’assemblage complet ou seulement la pièce métallique ? Nous fabriquons la liaison métallique, y compris les trous extrudés, le filetage et tout écrou auto-freiné ; les vis, l’isolation et les barres de raccordement peuvent être fournies séparément.
Pouvez-vous reproduire un échantillon que nous utilisons déjà ? Oui. Envoyez la pièce et nous la mesurerons, émettrons un dessin et produirons un échantillon pour approbation.
Quelle est la commande minimale ? Le MOQ est typiquement de 1 000 à 5 000 pièces selon l’emporte-pièce et la galvanisation, car une petite pièce estampée n’a de sens qu’en volume.
Quelle galvanisation devrions-nous choisir ? Le nickel pour une surface de contact dure et stable sur les assemblages boulonnés, l’étain pour les pièces qui seront soudées, et l’argent pour la plus faible résistance de contact à fort courant.
Pouvez-vous tester l’élévation de température de l’assemblage ? Nous fournissons un échantillon d’assemblage boulonné à votre barre de raccordement, que vous pouvez charger et tester, et nous enregistrons le couple que le filetage accepte.
Combien de temps prend un échantillon ? Un échantillon suit en 5 à 10 jours ouvrés après approbation du dessin, et le premier lot est expédié 15 à 25 jours après approbation.