Última actualización: 21 de septiembre de 2026 | Por el equipo de ingeniería metálica de XHX
Un conector de terminal de batería es la pequeña pieza metálica que transporta la corriente entre un terminal de la celda y un colector de corriente (busbar), un cable o el siguiente módulo en el conjunto. Los fabricantes de packs de baterías lo compran en grandes cantidades, lo tratan como un componente crítico para la seguridad y lo evalúan según tres aspectos que nunca aparecen en una fotografía de catálogo: resistencia de contacto, calidad del roscado y si el patrón de orificios se repite de un lote a otro.
Esta guía está redactada para los ingenieros y compradores que realizan dicho pedido. Cubre las formas que adopta un conector de terminal de batería, las aleaciones de cobre y los chapados que las subyacen, los riesgos de producción que determinan si un pack supera su prueba de aumento de temperatura y cómo un programa avanza desde el plano hasta la entrega —con datos reales de lotes de tres programas de proveedores.
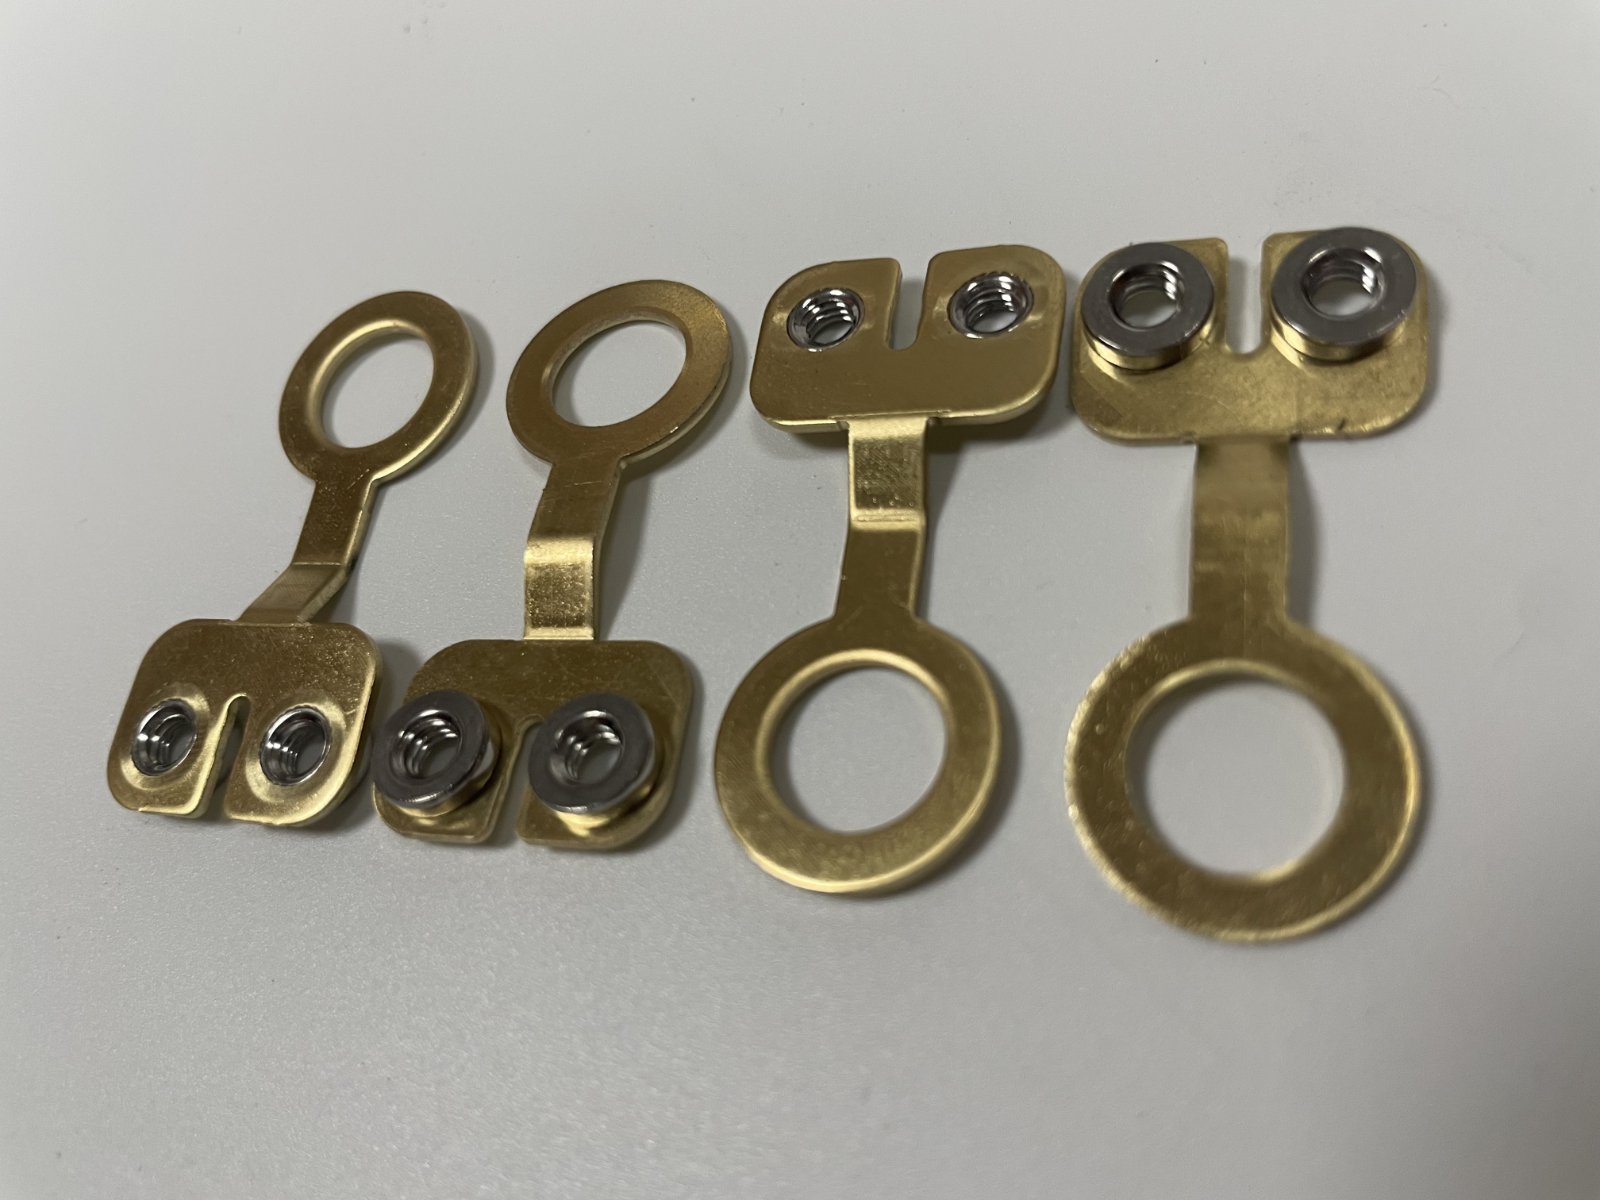
Figura 1: Conectores de terminal de batería de latón de producción: extremo de anillo, orificios de sujeción extruidos y tuerca de inserción.
El producto: qué es un conector de terminal de batería
Qué abarca la fabricación de conectores de terminal de batería
Un conector de terminal de batería es un enlace conductor estampado o mecanizado con un anillo en un extremo y una interfaz de sujeción en el otro. Su fabricación abarca la chapa metálica, el perfil exterior, el orificio del terminal, los orificios de sujeción extruidos, la tuerca de inserción, el roscado, el desbarbado y el chapado que mantiene estable la cara de contacto.
La pieza parece simple y no lo es. La corriente pasa a través de una pequeña sección transversal, por lo que el material, el grosor y el área de contacto determinan qué tan caliente funciona la junta bajo carga, y el extremo de sujeción debe aceptar un tornillo a través de una rosca que sobreviva a un ensamblaje repetido. Dado que un conector de terminal de batería se instala por miles en una línea de módulo, cualquier rebaba, falta de chapado u orificio con unas pocas centésimas fuera de posición detiene una celda de producción en lugar de causar una queja estética. La disciplina de producción detrás de esto está descrita por SME.
XHX Metal produce estas piezas desde el dibujo hasta los lotes entregados en una sola fábrica, con el alcance más amplio en la página de servicios de fabricación de chapa metálica.
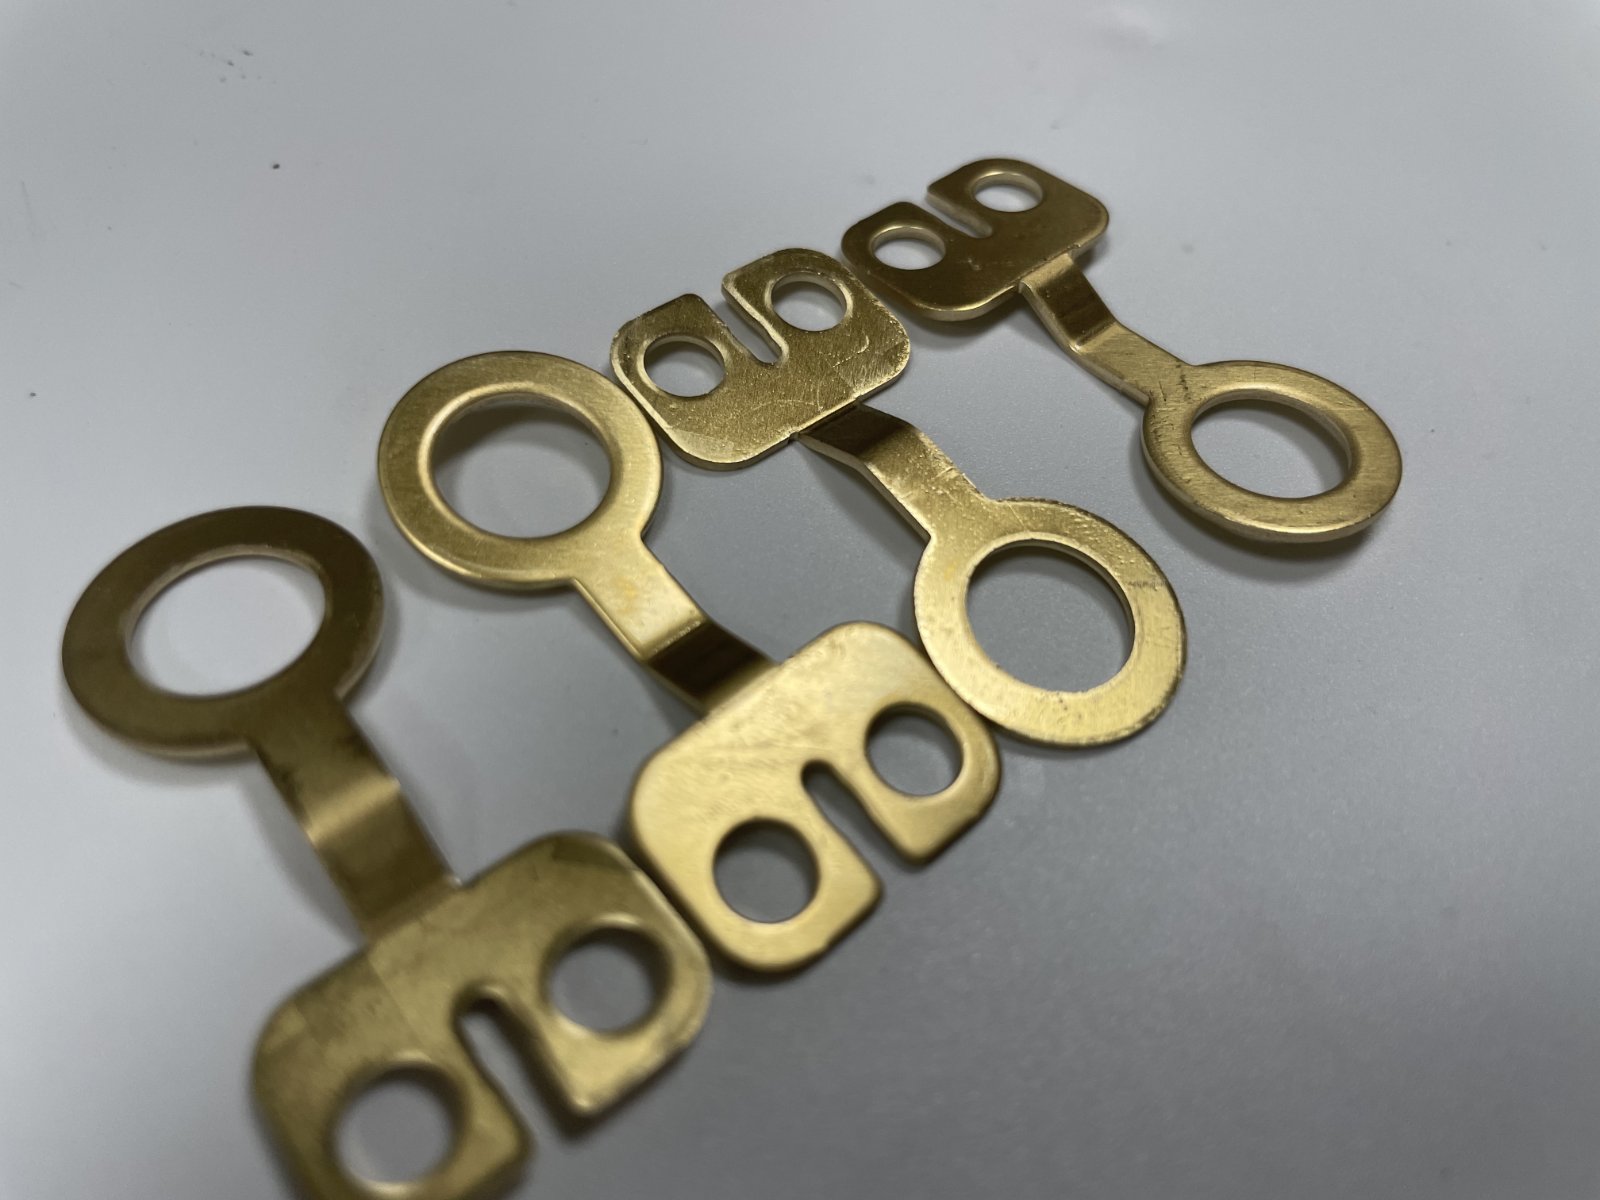
Figura 2: Agujeros de fijación extruidos en un conector de terminal de batería de latón estampado, antes de que se prensen las tuerca.
Tipos: Enlaces de anillo, pestañas planas y conectores de barrita conductora
Tres familias cubren la mayoría de los pedidos. Un enlace de anillo tiene un anillo cerrado en un extremo y una pad de fijación plana o extruida en el otro, que es la forma que la mayoría de los fabricantes de paquetes de batería utilizan para unir un terminal de celda a una barrita conductora. Una pestaña plana es una tira lisa con orificios perforados en ambos extremos y se apoya en la junta y no en la forma para conducir la corriente. Un conector de barrita conductora es más ancho y corto, y está diseñado en torno a una distancia entre módulos específica.
La familia decide el troquel. Los enlaces de anillo se perforan en un troquel progresivo o compuesto, y el diámetro del anillo está fijado por el poste del terminal. Las pestañas planas son trabajo simple de punzonado y troquelado. Los conectores de barrita conductora a menudo necesitan una tira más ancha, un calibre más pesado y a veces una plegado a lo largo de la longitud, lo que hace que la planicidad sea el principal riesgo de producción.
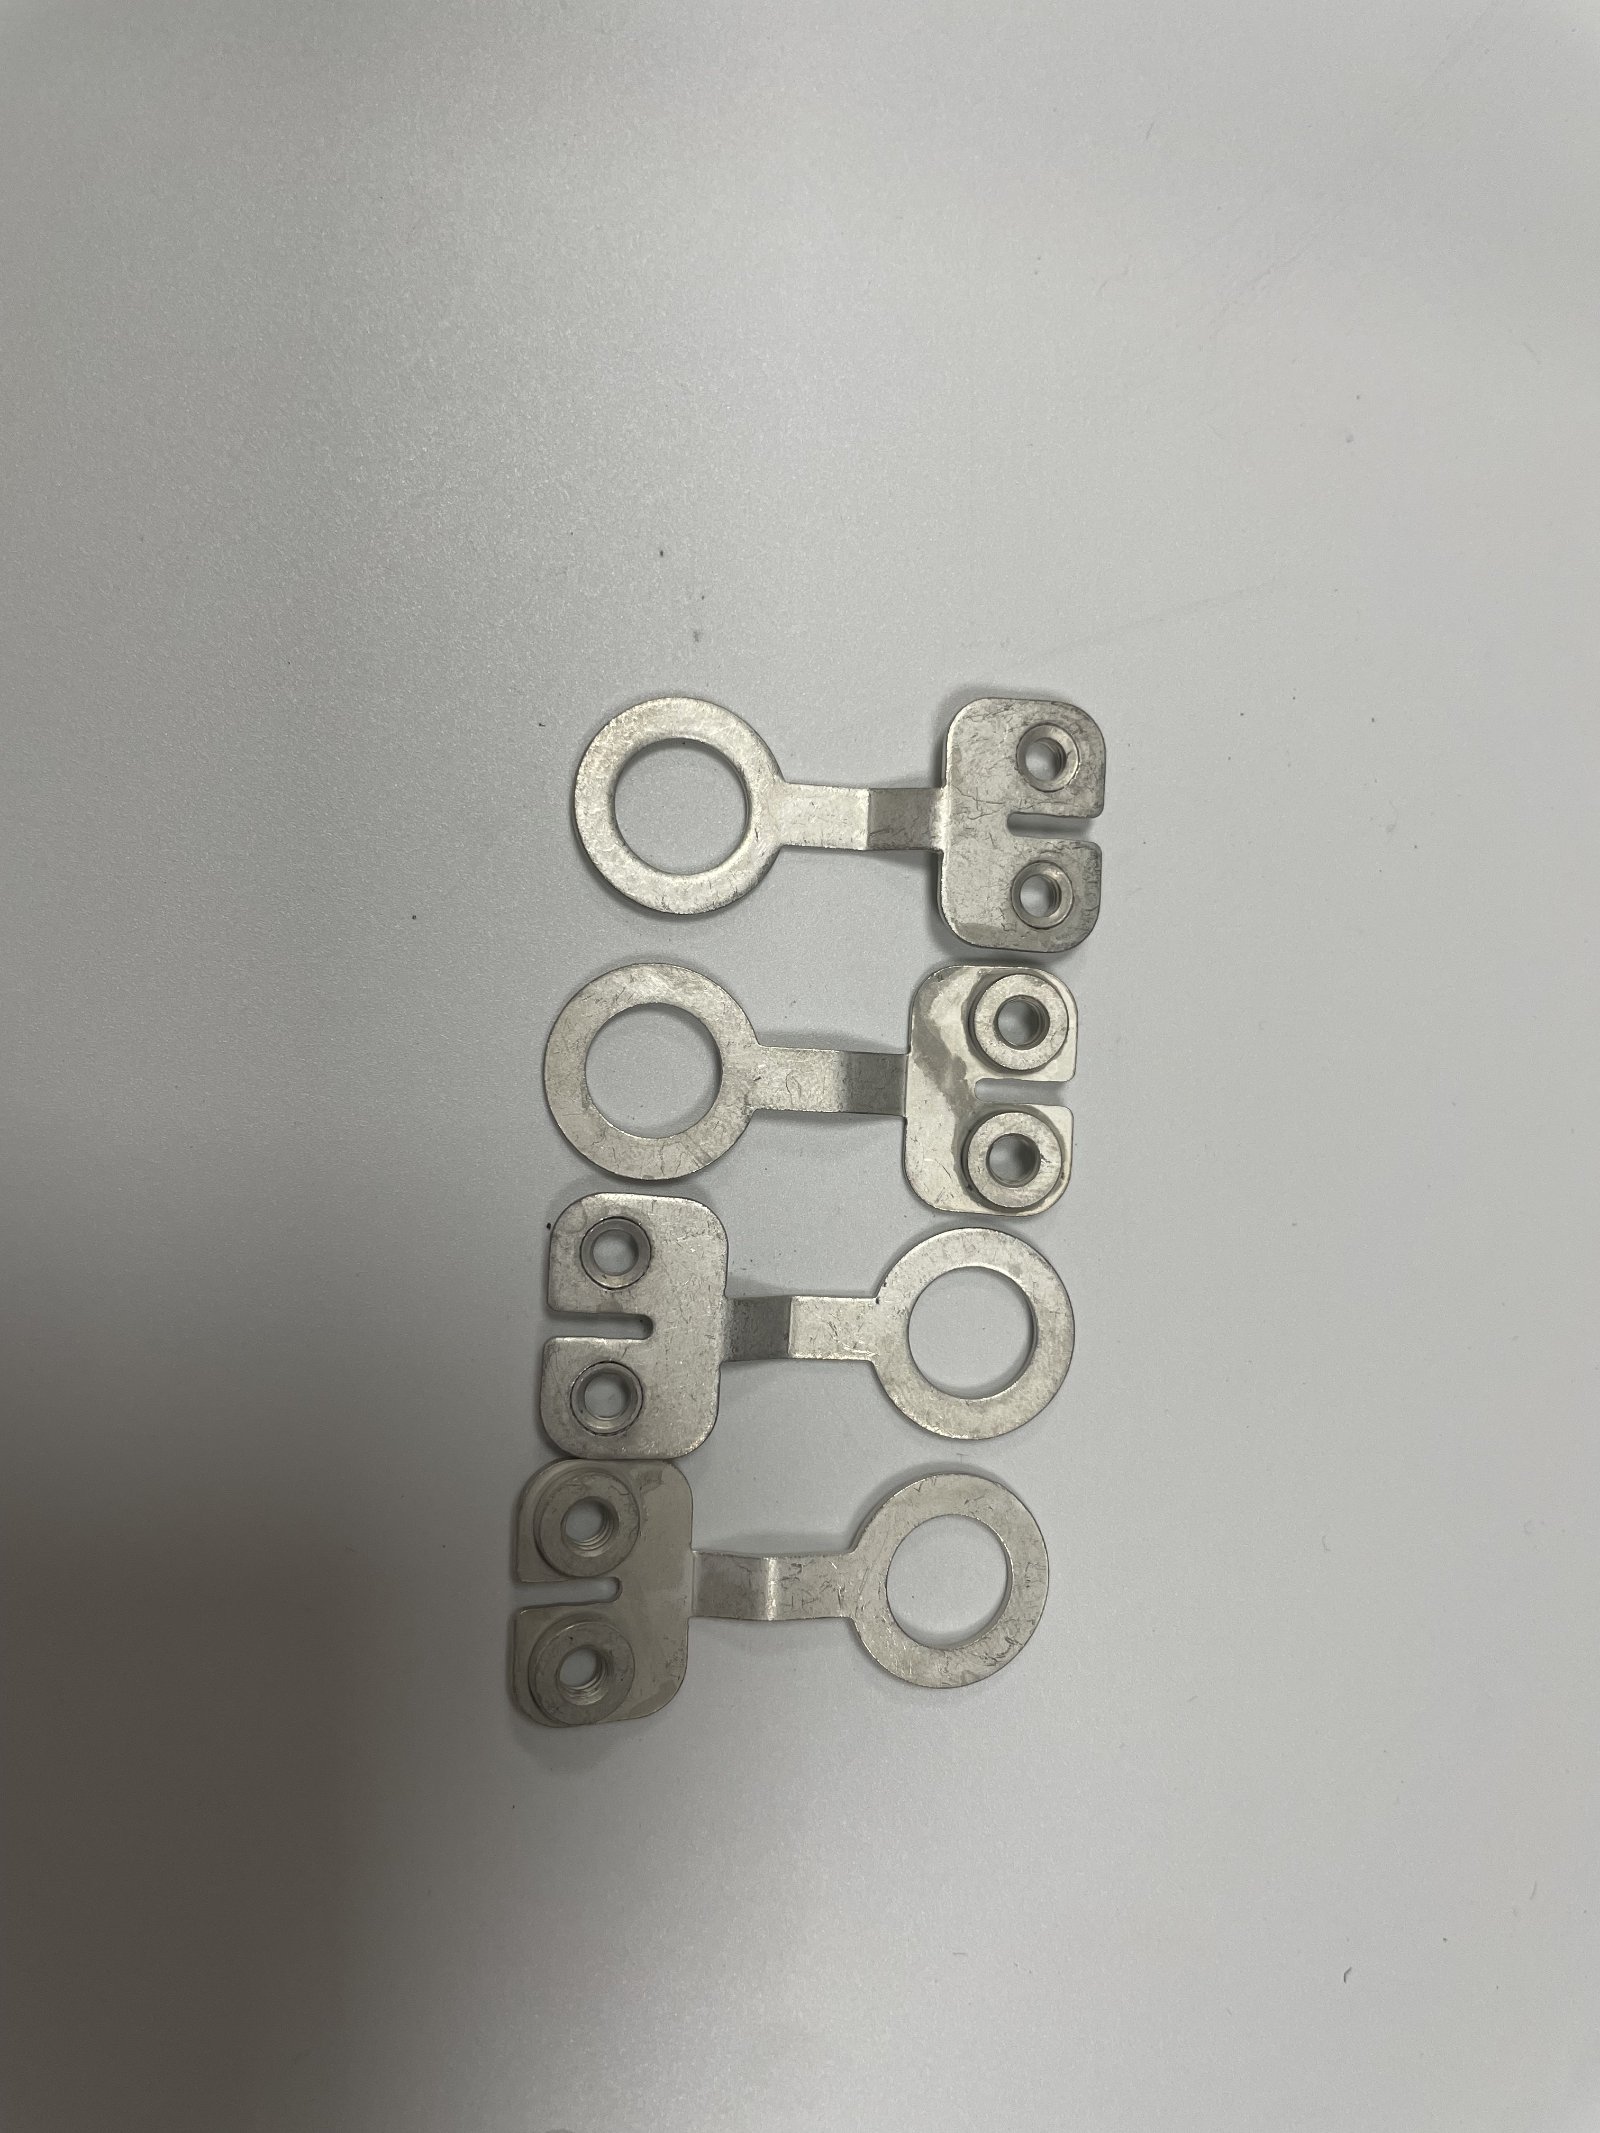
Figura 3: conectores de terminal de batería niquelados, suministrados para una línea de módulos que especifica una superficie de contacto estable.
¿Qué piezas piden con más frecuencia los fabricantes de baterías?
Las piezas que aparecen en casi cada orden de compra de una fábrica de baterías son el propio anillo de conexión, el orificio extruido o tuerca de prensado que forma la interfaz de sujeción, el tornillo que lo acompaña y el chapado. Los fabricantes de celdas también encargan la barra de distribución correspondiente y la funda de aislamiento como líneas separadas.
Los compradores recurrentes añaden artículos una vez que el diseño del módulo está congelado: una tarjeta de especificación de par de apriete, una placa de muestra que contiene una pieza de cada lote de chapado, una bobina o bandeja etiquetada para la línea y una bolsa sellada con fijadores de repuesto. Estas adiciones cuestan poco y eliminan muchas de las preguntas que llegan a la línea de ensamblaje. El alcance de producto más amplio se detalla en la página de gama de productos.
Casos de uso: ¿quién encarga conectores de terminal de batería?
Fabricantes de módulos y packs de batería
Los constructores de módulos y packs son los compradores más grandes de un conector de terminal de batería. Sus compras están impulsadas por una línea de la lista de materiales que debe llegar completa: pieza, tornillo y especificación de par de apriete, en bandejas o bobinas que se ajusten a la estación de ensamblaje.
Este cliente mide a un proveedor de conectores de terminal de batería en términos de consistencia de lote a lote, en lugar de por apariencia. El orificio del terminal centra el pasador, los orificios de sujeción posicionan la barra de distribución y el roscado mantiene el par de apriete. Si cualquiera de estos deriva, la línea se detiene. El control práctico es un informe de primera pieza que registra esas características de interfaz, más un soporte que las repite, en lugar de una inspección general del contorno.
Figura 4: Conectores de terminales de batería en una estación de ensamblaje de módulos, atornillados sobre los postes de terminales de celda.
Integradores de sistemas de almacenamiento de energía
Los integradores de almacenamiento de energía compran la misma familia de piezas para sistemas montados en bastidor, pero especifican para una vida útil más larga y un ritmo de ensamblaje más lento. La resistencia a la corrosión y una superficie de contacto estable son más importantes aquí, porque una instalación en contenedor funciona durante años en condiciones que ningún vehículo ve.
Estos programas también atraen más documentación. El espesor del recubrimiento, los certificados de material y la trazabilidad del lote se solicitan en la cotización en lugar de después de la entrega, en parte porque las reglas de materiales de batería en Europa ahora siguen el producto a lo largo de su vida; el marco se establece en el Reglamento de Baterías de la UE. Para un conector de terminal de batería proporcionado en esa cadena, la documentación es parte del entregable.
Figura 5: Conectores de terminales de batería y barras colectoras dentro de un gabinete de almacenamiento de energía abierto.
Constructores de baterías para vehículos, marinos e industriales
Los fabricantes de baterías para vehículos, marinas e industriales encargan versiones más pesadas de la misma pieza, generalmente con una tira más gruesa y un orificio de terminal más grande. La diferencia está en la corriente: un paquete de tracción mueve mucho más energía a través de cada unión que un rack estático, por lo que la sección transversal se determina mediante un cálculo de aumento de temperatura y no por el tamaño del tornillo.
Estos compradores suelen pedir una prueba de unión de muestra en lugar de una prueba de componente: el conector se atornilla a una barra colecciona representativa, se carga y se deja alcanzar el estado estacionario, y se registra el aumento de temperatura. Las pautas generales sobre contacto eléctrico y práctica de sistemas de energía son publicadas por organismos como IEEE, y el contexto de programas energéticos está disponible en el Departamento de Energía de EE. UU..
Materiales, Chapeado y Capacidad de Corriente
Latón, Cobre y Aluminio
El latón es el material más común para un conector de terminal de batería porque se mecaniza y estampa limpiamente, mantiene bien la rosca, resiste la corrosión y cuesta menos que el cobre puro. Su compensación es la conductividad: un latón típico conduce aproximadamente un cuarto de la corriente que conduciría la misma sección transversal de cobre puro, por lo que la tira suele ser más ancha o más gruesa que un equivalente de cobre.
El cobre puro, generalmente de grado electrolítico de dureza mejorada, se especifica donde la unión debe mantenerse fría a alta corriente. Conduce a un nivel mucho mayor, pero es más blando, se endurece rápidamente por trabajo en frío y necesita un revestimiento para evitar que se oxide. El aluminio aparece donde el peso es importante, y entonces la unión debe diseñarse para un contacto entre metales disimilares en lugar de una conexión atornillada sencilla. Los datos de materiales y conductividad son publicados por la Copper Development Association y, para el aluminio, por la Aluminum Association y European Aluminium.
Chapeado: Níquel, Estaño y Plata
Una superficie de cobre o latón desnuda se oxida, y una capa de óxido aumenta la resistencia de contacto justo en la unión que debe llevar la corriente. El chapeado previene eso. El níquel es la elección habitual para un conector de terminal de batería: es duro, resistente a la corrosión y al desgaste, y mantiene la resistencia de contacto estable a través de ensamblajes repetidos. El estaño es más blando, más barato y más fácil de soldar, lo que se adapta a piezas que se unirán mediante soldadura en lugar de atornillado.
La plata ofrece la menor resistencia de contacto y se usa en uniones de alta corriente, a un precio que la limita a volúmenes más pequeños. Sea cual sea el revestimiento elegido, el grosor, la adhesión y la cobertura en los bordes del orificio son las propiedades a especificar. La práctica de acabado superficial está descrita por la National Association for Surface Finishing.
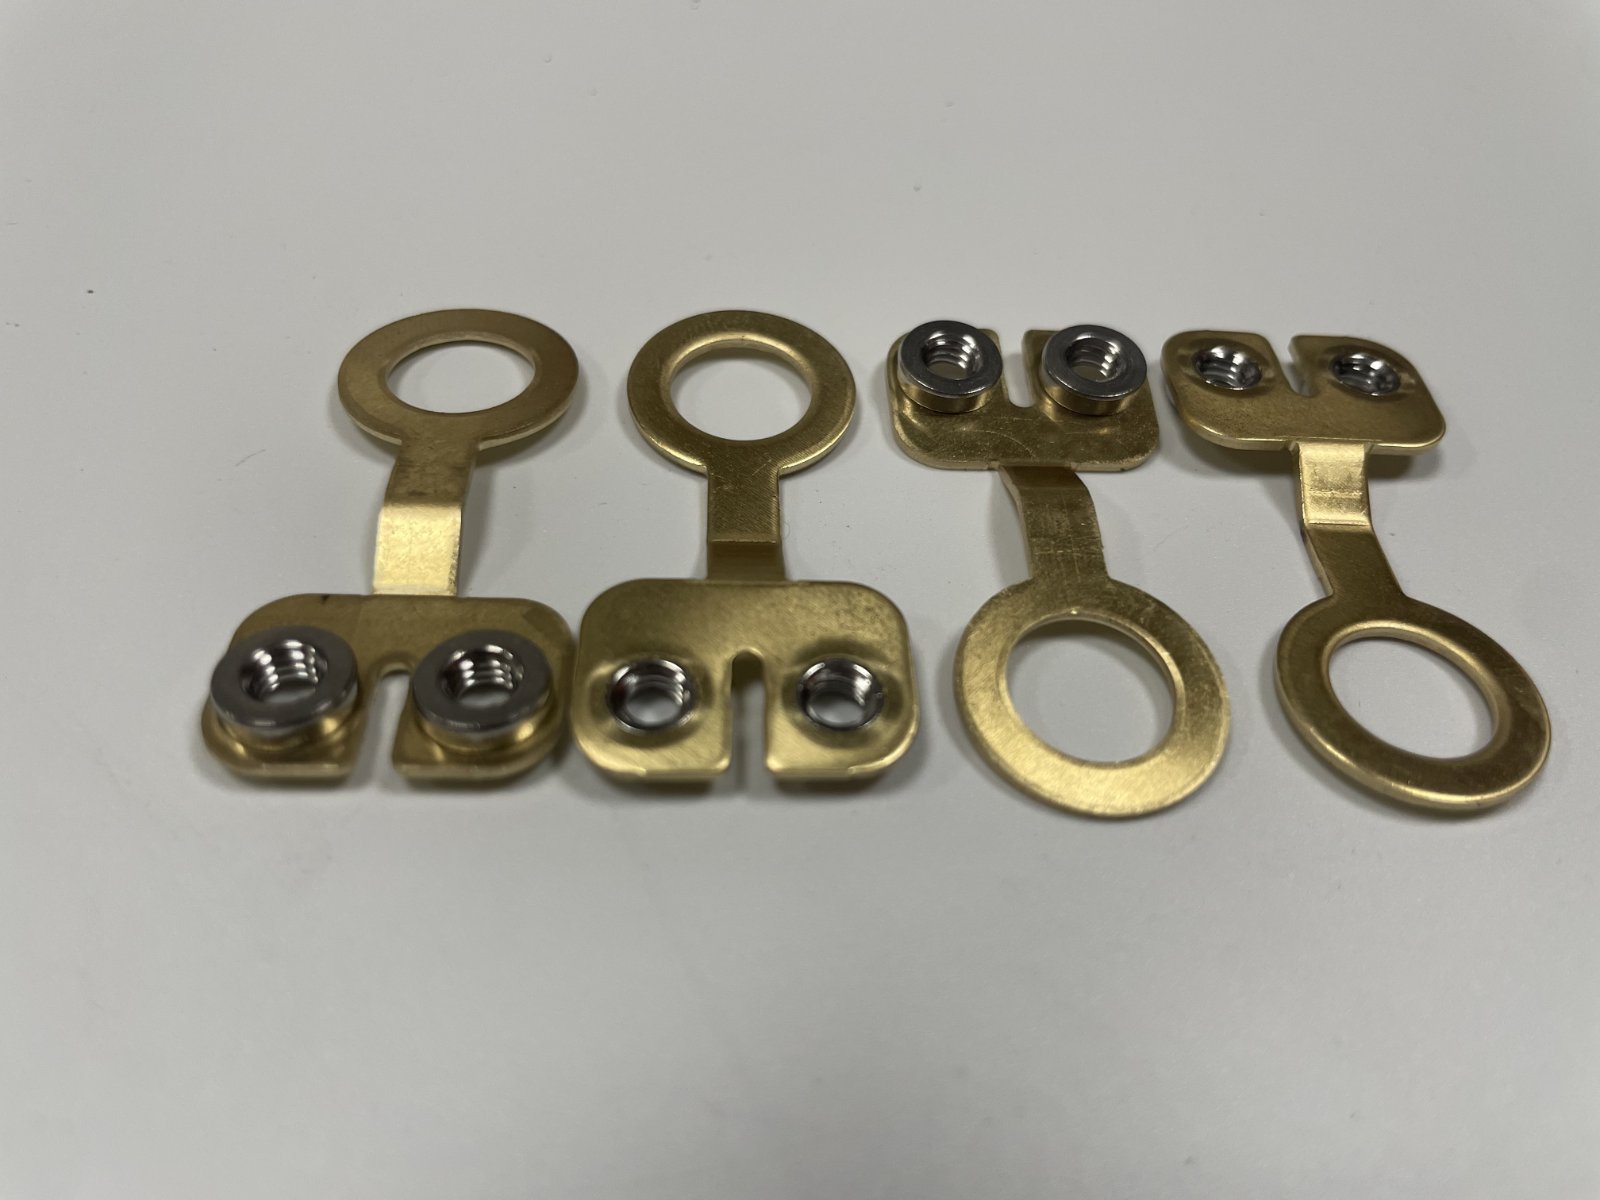
Figura 6: Conectores de terminal de batería de latón con tuercas de inserción de acero inoxidable fijados a los agujeros de sujeción.
Grosor, Ancho y Valoración de Corriente
La valoración de corriente de un conector de terminal de batería no está impresa en él; es el resultado de la sección transversal, la presión de la unión y la temperatura ambiente. Un proveedor solo puede garantizar la geometría y el material, y el aumento de temperatura debe confirmarse en una unión de muestra.
Como regla de trabajo, el grosor de la banda se fija conjuntamente por la corriente y el tamaño del tornillo: un enlace de módulo pequeño suele ir de 0.8 mm a 1.5 mm, mientras que un enlace de tracción o almacenamiento va de 2.0 mm a 4.0 mm. El ancho se ajusta entonces para que la sección transversal soporte la corriente con un aumento aceptable. Los compradores deberían indicar la corriente esperada y el aumento de temperatura permitido en la cotización, porque un conector de terminal de batería cotizado solo por dimensiones externas no es una especificación.
Dificultad de Producción y Riesgos de Calidad
Del Dibujo del Paquete a la Geometría del Conector
Un conector de terminal de batería se deriva del módulo, no se diseña de forma aislada. El diámetro del poste del terminal fija el anillo, la sección de la barra fija la base, el tamaño del tornillo fija el agujero y la separación entre celdas fija la longitud total. Equivocarse en esa cadena es costoso porque la pieza es barata y muy moldeada: un cambio de matriz cuesta mucho más que el precio de la pieza.
Para un conector de terminal de batería, la revisión se realiza en un orden fijo: primero el poste y el anillo, luego la base y los agujeros de sujeción, luego el tornillo y la rosca, luego el grosor de la banda y, por último, el contorno. Si el cliente tiene un dibujo del módulo, el dibujo del conector debería referenciarlo en lugar de repetir dimensiones, para que una revisión del módulo no invalide silenciosamente la pieza.
Agujeros Extruidos, Tuercas de Inserción y Calidad de Rosca
El extremo de sujeción es donde un conector de terminal de batería suele fallar. Un agujero perforado plano da una rosca apenas de la profundidad de un espesor de material, que se destraba bajo par. La respuesta estándar es extruir el agujero primero, dibujando el material hacia arriba en un collar, y luego roscar el collar o presionar una tuerca en él.
Extruir añade profundidad de rosca sin añadir grosor de banda, pero también adelgaza el muro del collar, por lo que la matriz debe coincidir con el material y la medida. Un collar roscado es más barato y funciona bien en latón fino; una tuerca de inserción de acero inoxidable da una rosca más dura y un par definido para ensamblaje repetido. Cualquier ruta elegida, los roscados y las normas de fijación son publicadas por ANSI, y el primer artículo debería registrar la medida de rosca y el par que la unión acepta antes de que se libere el lote.
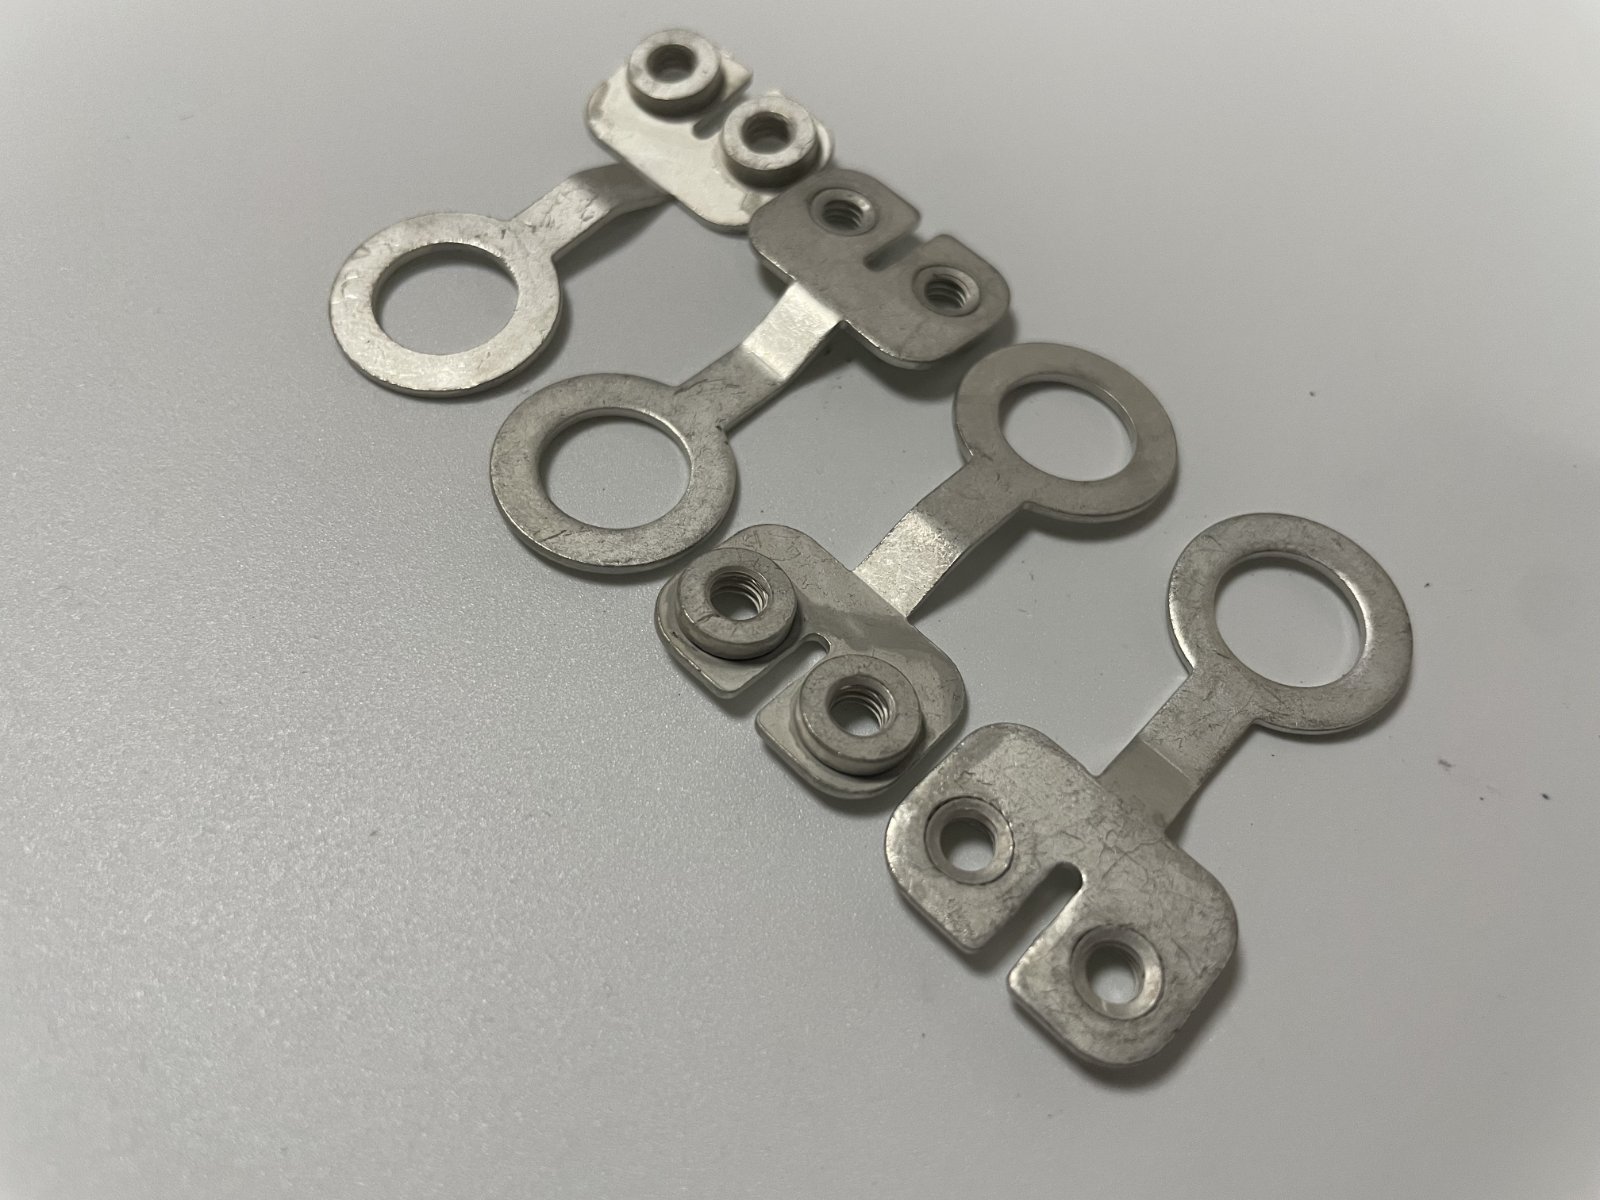
Figura 7: Collares de sujeción extruidos y roscados en un conector de terminal de batería recubierto.
Rebabas, Planicidad y Uniformidad del Recubrimiento
En un conector de terminal de batería, la corriente pasa entre dos superficies que deben tocarse por completo, por lo que el área de contacto es una característica de calidad y no una cuestión estética. Una rebaba en la almohadilla, un borde elevado a lo largo del perfil troquelado o un eslabón que no es plano, todo ello reduce el contacto metal contra metal y eleva la temperatura de la unión a plena carga. El desbastado es una operación definida en estas piezas, no un paso de limpieza.
El recubrimiento es el tercer riesgo. Un recubrimiento que sea delgado en el borde de un agujero o ausente dentro de un collar extruido se oxidará primero allí, y la falla aparecerá como una unión caliente en lugar de como un defecto visible. El espesor y la cobertura del recubrimiento se verifican contra una primera pieza y se siguen mediante registros de lote, con verificaciones dimensionales y de planicidad siguiendo la práctica de medición publicada por NIST. Los compradores deben solicitar el rango de espesor del recubrimiento en la cotización, no solo el nombre del acabado.
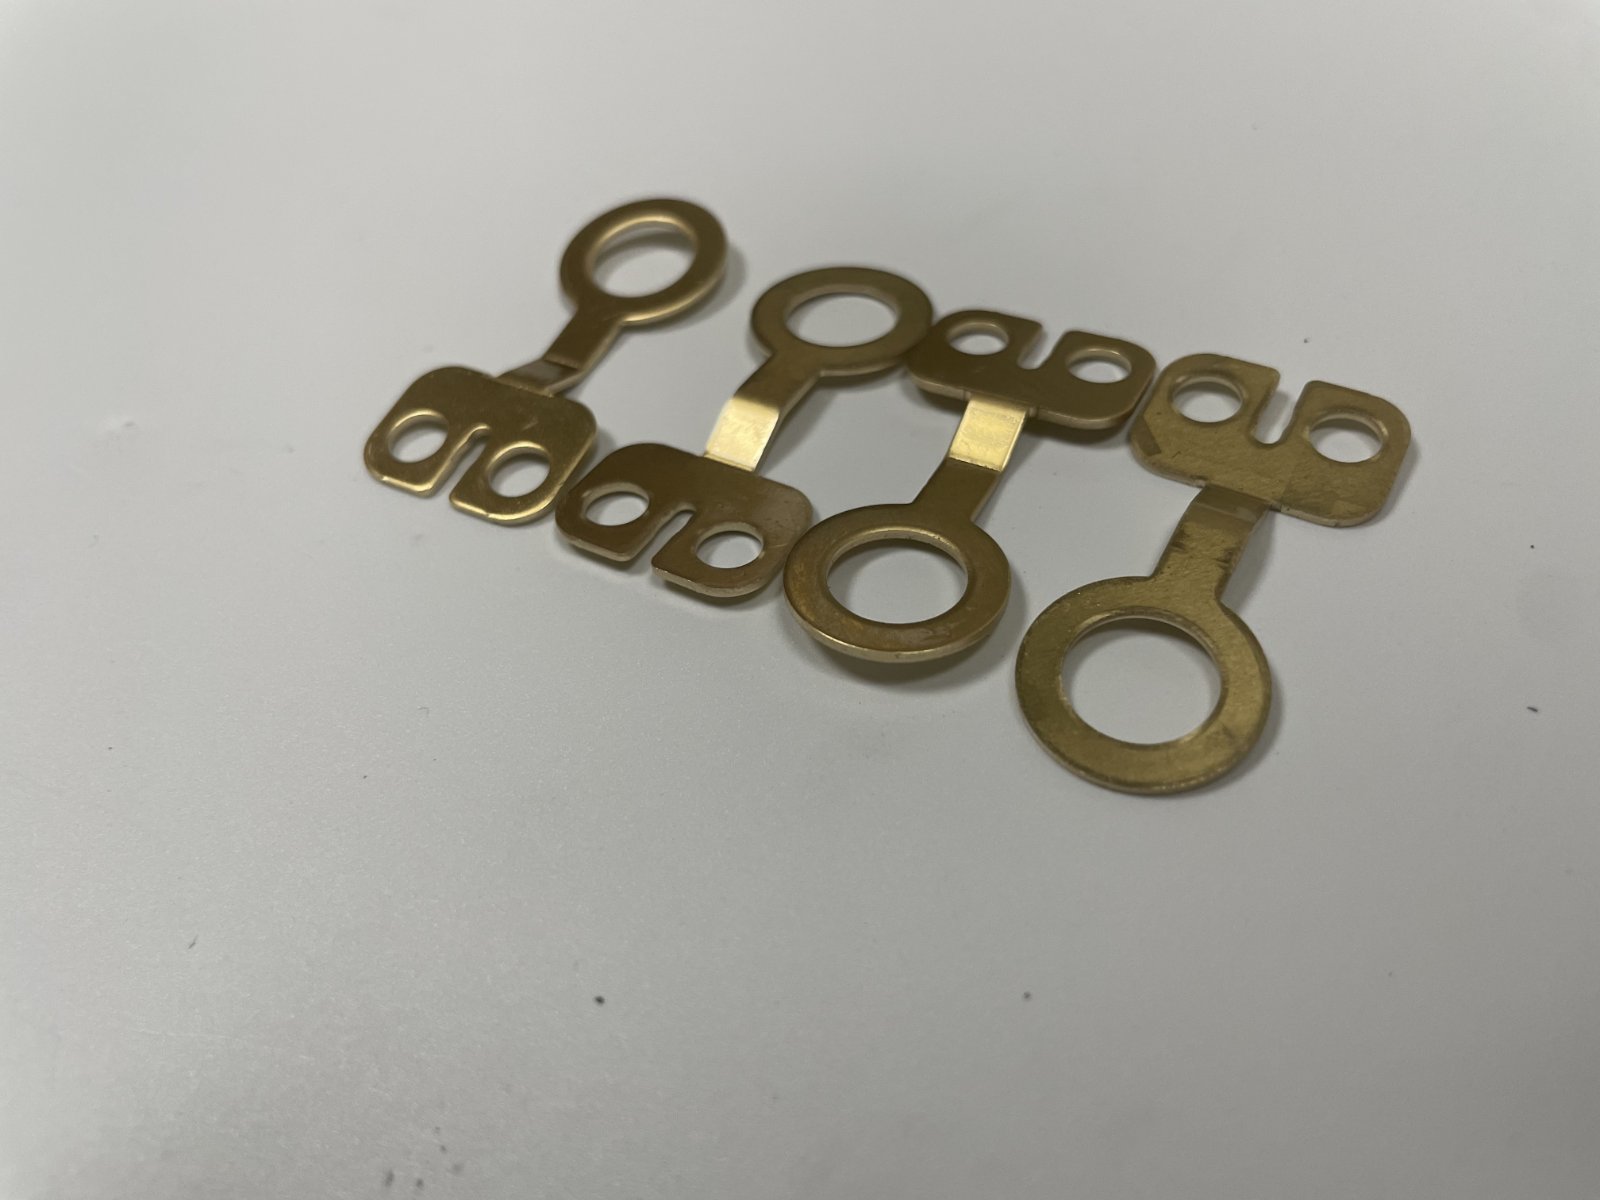
Figura 8: Perfil de la almohadilla desbastada y la articulación plana, las dos características que determinan el área de contacto en una unión atornillada.
Normas, Plazos de Entrega y Flujo de Pedidos
Normas y Documentación
Un conector de terminal de batería es un componente dentro de un producto que se regula como conjunto, por lo que la pieza en sí generalmente no está certificada. Lo que el proveedor ofrece es la evidencia que necesita un fabricante de baterías: certificados de material que nombran el aleado y el lote, registros de espesor de chapado, un informe de inspección de primera pieza y registros de lote para las características que tocan la unión.
Donde un comprador especifica un estándar de conexión, normalmente se expresa a través de los estándares de conectores o abrochados publicados por organismos como SAE, y la evaluación de seguridad del producto para la batería terminada se realiza mediante laboratorios como UL. Dado que la pieza es relevante para la seguridad, acordar el conjunto de documentos en la cotización es más eficiente que ensamblarlo después.
Volúmenes de Lote, Cantidad Mínima de Pedido y Precios Realistas
Como un conector de terminal de batería es un elemento estampado pequeño, la economía solo funciona a gran volumen. Las tiradas de producción realistas van de 3.000 a 20.000 piezas por lanzamiento, con un pedido mínimo de aproximadamente 1.000 a 5.000 piezas dependiendo del troquel y del chapado, y precios FOB típicamente entre $0.20 y $1.50 cada uno — más cercano a un abrochamiento que a una pieza fabricada.
A esta escala, el precio unitario lo fija el aleado y el número de operaciones secundarias, y no la chapa metálica, y el troquelado tiene que ser amortizado a través del lote, por lo que el pedido inicial normalmente incluye una línea de herramental. Un eslabón de latón plano con dos orificios perforados está en la parte inferior del rango; un eslabón de cobre con collarones extruidos, tuercas de presionar de acero inoxidable y acabado de plata está en la parte superior. Los primeros lotes se envían de 15 a 25 días después de la aprobación del dibujo y de la muestra, y los lanzamientos repetidos avanzan más rápido una vez que existen el troquel, el soporte y el registro de lote de chapado.
Ensamblaje, Procesado Posterior y Documentos
XHX Metal troqueles, perfora, extruye, conforma, desbasta y roscada la pieza, presiona las tuercas donde el diseño lo requiere y empaca según el estándar de línea del cliente. El chapado es realizado por socios auditados, con el espesor y la adhesión registrados contra el lote.
Un pedido está respaldado por el dibujo aprobado con su número de revisión, certificados de material, un informe de inspección de primera pieza, registros de chapado, registros de inspección de lote y una lista de embalaje. Para un conector de terminal de batería, los extras útiles son una muestra de tablero que lleva una pieza de cada lote de chapado y una tarjeta de par que la línea de ensamblaje puede mantener en la estación, porque ambas eliminan preguntas que de otro modo se plantearían después de que las piezas ya estén en la línea.
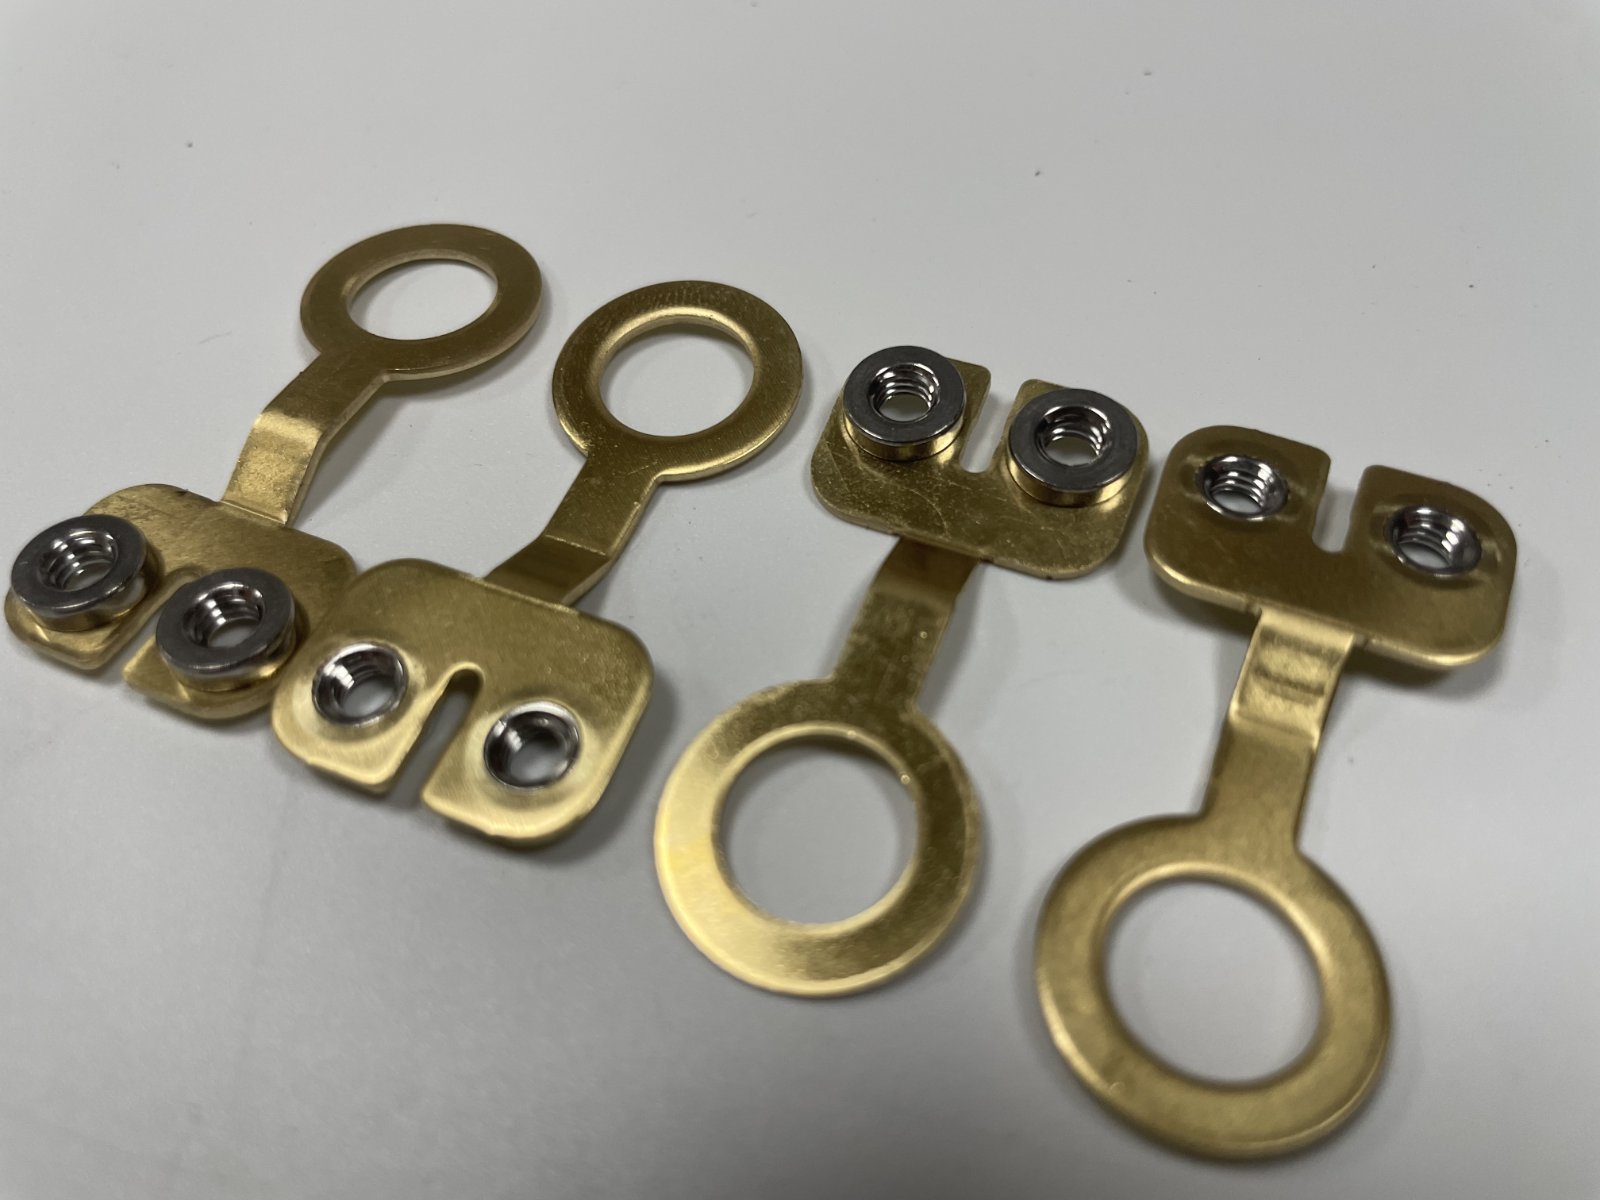
Figura 9: Un juego de producción de conectores de bornes de batería de latón embalado para una línea de módulos.
Estudios de caso: Programas de conectores de bornes de batería
Caso 1: Fabricante de módulos — Enlaces de anillo de latón
Un fabricante de módulos necesitó un conector de borne de batería de latón para unir celdas de 50 Ah a un barandal de busbar, con el anillo dimensionado para el poste del terminal y dos orificios extruidos y roscados para tornillos M4. La pieza tuvo que llegar desbarbada y plana, porque la línea la alimenta desde una bandeja en lugar de manipularla a mano.
Stamptheamos el conector de borne de batería en latón de 1.2 mm con collares extruidos y roscados, desbarbamos ambas caras y lo entregamos en bandejas etiquetadas. El artículo inicial registró la calibración de rosca, la altura del collar y la planaridad de la almohadilla antes de que el lote fuera liberado. La producción se realizó a 10,000 piezas por liberación, seis liberaciones al año, con una MOQ de 5,000 y precios FOB desde $0.22 hasta $0.45 dependiendo de la configuración de los orificios. El primer lote se envió 18 días después de la aprobación, y el valor anual fue de aproximadamente $18,000.
Caso 2: Integrador de almacenamiento — Enlaces con chapado de níquel
Un integrador de almacenamiento de energía necesitó conectores de bornes de batería con chapado de níquel para módulos de rack instalados en un sistema containerizado, con un espesor de chapado especificado y trazabilidad del lote para cada entrega.
Los conectores de bornes de batería se estamparon en latón de 1.5 mm, se les aplicó chapado de níquel al espesor acordado y se entregaron con una placa de muestra que contenía una pieza por lote de chapado, para que el integrador pudiera hacer coincidir cada entrega con su lote de instalación. La producción se realizó a 8,000 piezas por liberación, cuatro liberaciones al año, con una MOQ de 3,000 y precios FOB desde $0.35 hasta $0.75. El plazo de entrega del primer lote fue de 20 días, y el valor anual fue de aproximadamente $18,000.
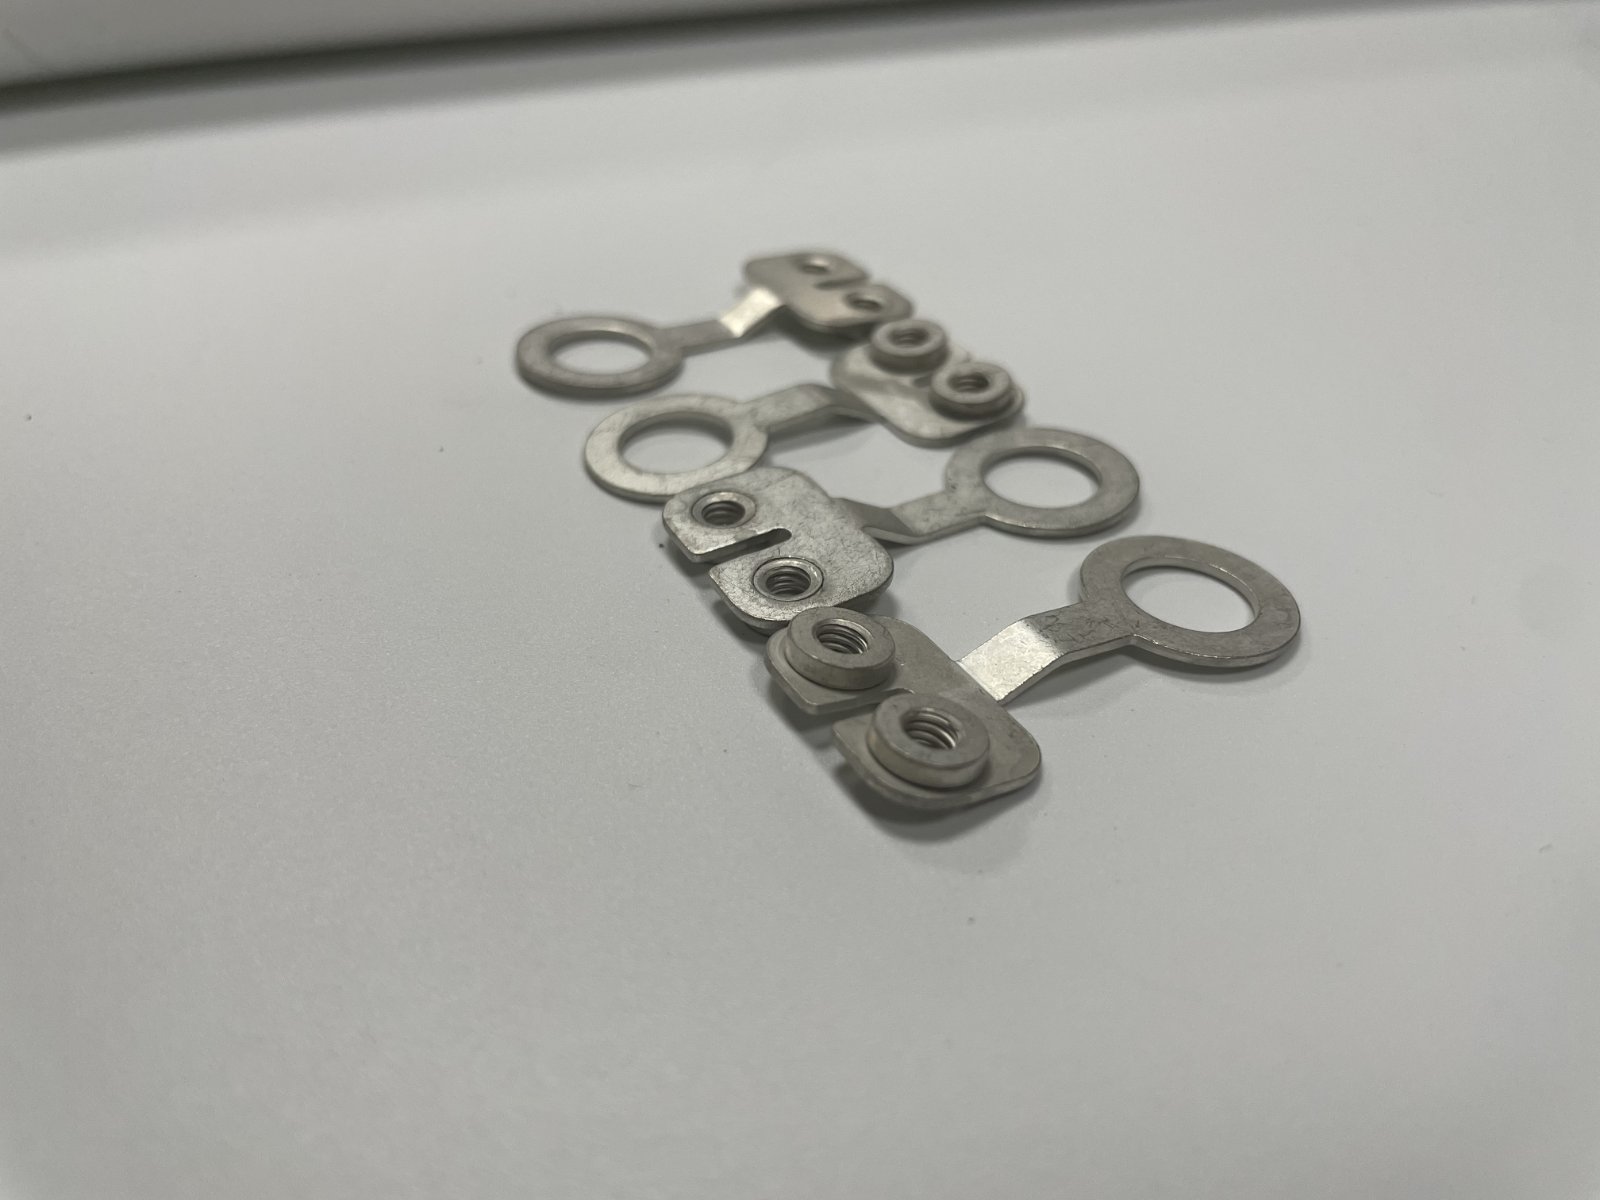
Figura 10: Conectores de terminal de batería chapados de un lote trazable de entrega para módulos de almacenamiento.
Caso 3: Constructor de paquetes de tracción — Enlaces de cobre con tuercas de enclavamiento
Un fabricante de paquetes de tracción necesitaba un conector de terminal de batería que pudiera transportar una corriente más alta sin un aumento excesivo de la temperatura, y que aceptara un par de apriete de tornillo definido mediante ensambles de servicio repetidos.
El conector de terminal de batería se produjo a partir de cinta de cobre con collares extruidos y tuercas de enclavamiento de acero inoxidable, plateados en las caras de contacto, y se suministró con una muestra de unión que había sido atornillada a la barra de bus del cliente y sometida a prueba de temperatura. La producción se ejecutó con 5,000 piezas por liberación, cuatro liberaciones al año, con un pedido mínimo de 2,000 y precios FOB desde $0.95 hasta $1.80 para la combinación de cobre y plata. El primer lote se envió 22 días después de la aprobación, y el valor anual fue aproximadamente $27,000.
Resumen y Próximos Pasos
Cómo Elegir un Proveedor de Conectores de Terminal de Batería
El proveedor que se ajuste a esta pieza puede troquelear, extruir, roscar o enclavar una tuerca, desbarbuar y chaparla bajo un único sistema de calidad, y puede documentar las dos características que deciden la unión: la calidad del roscado y el área de contacto. Solicite un informe de primer artículo que registre el calibre de rosca, la altura del collar, el planificado del cojín y el grosor del chapado.
Para un conector de terminal de batería, verifique que la cotización especifique la aleación, el grosor de la cinta, el chapado y su rango de grosor, si incluye una tuerca de enclavamiento y si los moldes se facturan por separado. Haga coincidir al proveedor con el tamaño del lote también: una liberación de 5,000 piezas se planifica de manera diferente a un programa de volumen de contenedor.
Por qué XHX Metal
XHX Metal produce un conector de terminal de batería desde el dibujo hasta los lotes entregados: troquelado, perforación, extrusión, conformado, desbarbado y roscado en una sola fábrica, con chapado a través de socios auditados e inspección registrada por lote.
La empresa ha fabricado piezas de metal estampadas y conformadas para clientes de exportación desde Dongguan desde 2014, y posee la certificación ISO 9001:2015 con documentación CE y registros SGS. Para un programa de conectores de terminal de batería, las muestras siguen en 5 a 10 días laborables y los primeros lotes en 15 a 25 días.
Cómo Iniciar Su Programa
Envíe el dibujo o una muestra del conector de terminal de batería existente con el diámetro del poste del terminal, la sección de la barra de bus, el tamaño del tornillo, la corriente esperada, el chapado, el volumen anual y el patrón de liberación. Si no existe un dibujo, mediremos la muestra.
Los programas se gestionan directamente a través de la página de contacto.
Preguntas Frecuentes: Conector de Terminal de Batería
¿Fabrican el ensamblaje completo o solo la pieza de metal? Fabricamos el enlace de metal, incluyendo los orificios extruidos, la rosca y cualquier tuerca de enclavamiento; los tornillos, la aislación y las barras de bus se pueden suministrar por separado.
¿Pueden hacer coincidir una muestra que ya usamos? Sí. Envíe la pieza y la mediremos, emitiremos un dibujo y produciremos una muestra para aprobación.
¿Cuál es el pedido mínimo? El pedido mínimo (MOQ) suele ser de 1,000 a 5,000 piezas dependiendo del molde y del chapado, ya que una pequeña pieza estampada solo tiene sentido a volumen.
¿Qué chapado deberíamos elegir? Níquel para una superficie de contacto dura y estable en uniones atornilladas, estaño para piezas que se soldarán y plata para la menor resistencia de contacto a alta corriente.
¿Pueden probar el aumento de temperatura de la unión? Suministramos una muestra de unión atornillada a su barra de bus, que puede cargar y probar, y registramos el par que la rosca acepta.
¿Cuánto tarda una muestra? Una muestra sigue en 5 a 10 días laborables después de la aprobación del dibujo, y el primer lote se envía 15 a 25 días después de la aprobación.