Letzte Aktualisierung: 21. September 2026 | Von XHX Metal Engineering Team
Ein Batterieklemmenanschluss ist die kleine Metallkomponente, die den Stromfluss zwischen einem Zellanschluss und einer Sammelschiene, einem Kabel oder dem nächsten Modul im Stapel übernimmt. Hersteller von Batteriepacks kaufen ihn in großen Stückzahlen, behandeln ihn als sicherheitsrelevante Komponente und bewerten ihn anhand von drei Aspekten, die niemals auf einem Katalogfoto zu sehen sind: der Kontaktwiderstand, die Gewindequalität und ob das Lochmuster von Charge zu Charge wiederkehrt.
Dieser Leitfaden richtet sich an die Ingenieure und Einkäufer, die diese Bestellung aufgeben. Er behandelt die Formen, die ein Batterieklemmenanschluss annehmen kann, die dahinterliegenden Kupferlegierungen und -beschichtungen, die Produktionsrisiken, die darüber entscheiden, ob ein Pack seinen Temperaturanstiegstest besteht, und wie ein Programm vom Zeichnungserstellen bis zur Lieferung abläuft – mit echten Chargendaten aus drei Lieferantenprogrammen.
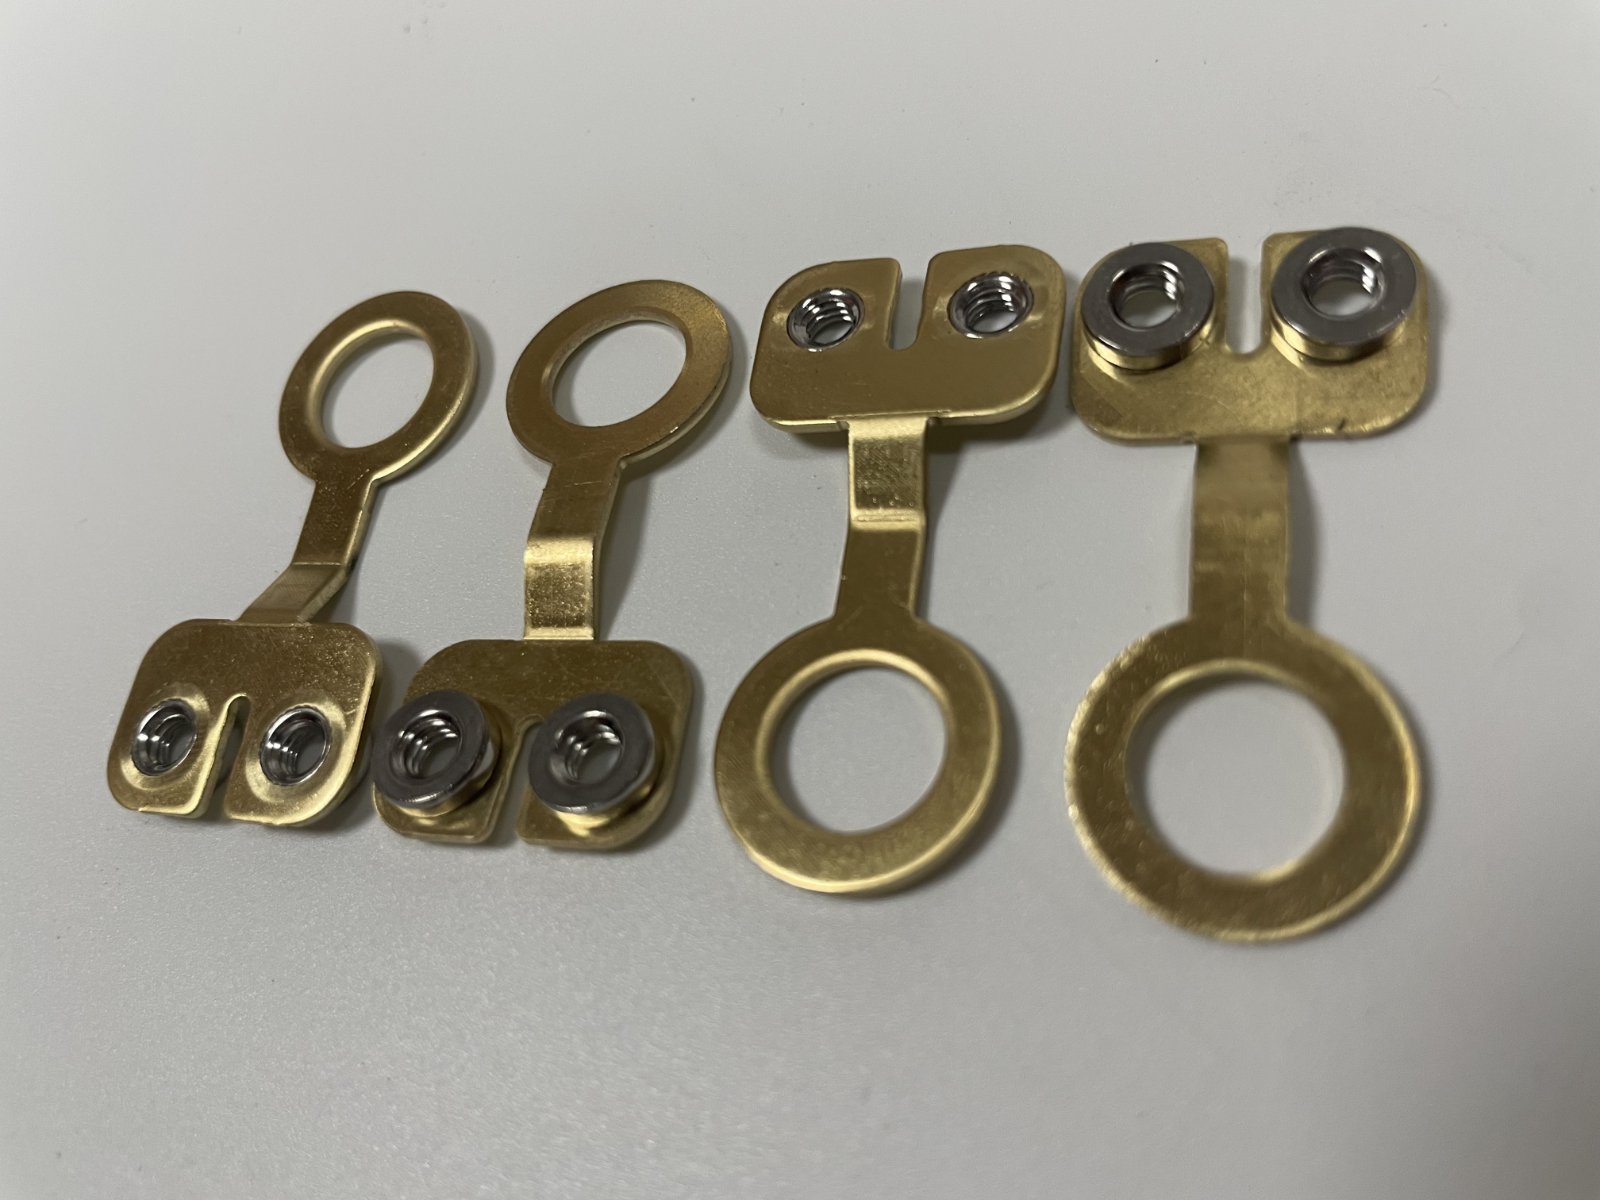
Abbildung 1: Messing-Batterieanschlussterminalverbindungen aus der Produktion: Ringende, ausgeprägte Befestigungsöffnungen und einpresste Muttern.
Das Produkt: Was ein Batterieanschlussterminalverbinder ist
Was die Fertigung von Batterieanschlussterminalverbindern umfasst
Ein Batterieanschlussterminalverbinder ist ein gestanzter oder bearbeiteter leitfähiger Anschluss mit einem Ring an einem Ende und einer Befestigungsfläche am anderen. Die Fertigung umfasst den Zuschnitt, das Außenprofil, das Terminalloch, die ausgeprägten Befestigungsöffnungen, ggf. die Einpressmutter, das Gewinde, das Entgraten und die Beschichtung, die die Kontaktfläche stabil hält.
Das Teil wirkt einfach, ist es aber nicht. Der Strom fließt durch einen kleinen Querschnitt, daher bestimmen Material, Dicke und Kontaktfläche, wie heiß der Verbinder unter Last wird, und das Befestigungsende muss einen Schraubanschluss über ein Gewinde akzeptieren, das einer wiederholten Montage standhält. Da ein Batterieanschlussterminalverbinder auf einer Modullinie in Tausenderzahlen eingesetzt wird, stoppt jeder Grate, jeder Beschichtungsausfall oder ein um wenige Zehntel versetztes Loch eine Fertigungszelle, anstatt eine kosmetische Beschwerde zu verursachen. Die Produktionsdisziplin dahinter wird von SME beschrieben.
XHX Metal fertigt diese Teile vom Zeichnungsentwurf bis zu gelieferten Chargen in einer Fabrik; der größere Anwendungsbereich wird auf der Seite über Blechfertigungsdienste erläutert.
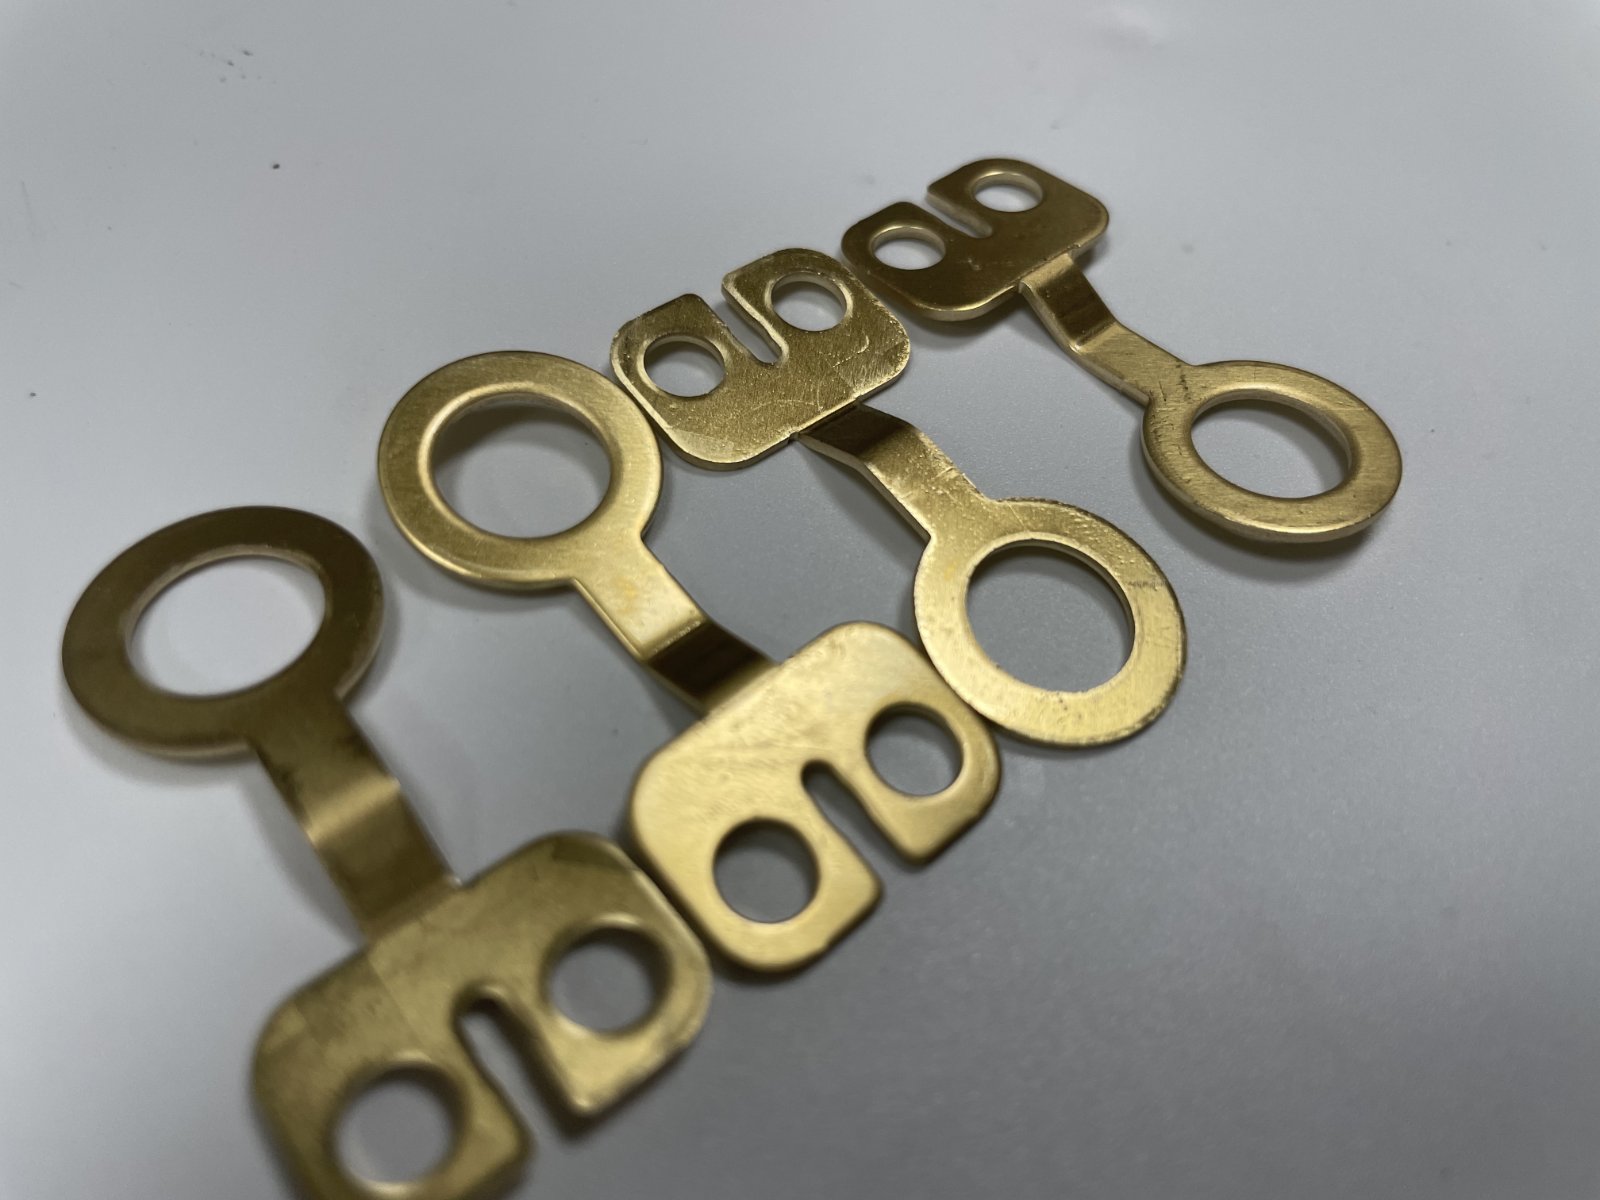
Abbildung 2: Ausgepresste Befestigungsbohrungen an einer gestanzten Messing-Akku-Verbindungsbuchse, bevor Muttern eingedrückt werden.
Typen: Ringverbindungen, flache Lappen und Sammelschielen-Anschlüsse
Drei Familien decken die meisten Aufträge ab. Eine Ringverbindung hat an einem Ende einen geschlossenen Ring und an dem anderen einen flachen oder ausgepressten Befestigungsflügel, was die Form ist, die die meisten Akku-Pack-Hersteller verwenden, um einen Zellpol mit einer Sammelschiene zu verbinden. Ein flacher Lappen ist ein schlichtes Band mit gestanzten Löchern an beiden Enden und verlässt sich zur Stromübertragung auf den Anschlusspunkt statt auf die Form. Ein Sammelstreifen-Anschluss ist breiter und kürzer und wird um einen bestimmten Modulabstand herum konstruiert.
Die Familie bestimmt das Werkzeug. Ringverbindungen werden in einer Mehrfach- oder Zangenmatrize gestanzt, und der Ringdurchmesser ist durch den Anschlusspfosten festgelegt. Flache Lappen sind einfache Durchstanz- und Stanzarbeiten. Sammelstreifen-Anschlüsse benötigen oft ein breiteres Band, eine dickere Materialstärke und manchmal eine Biegung entlang der Länge, was Ebenheit zu dem wichtigsten Produktionsrisiko macht.
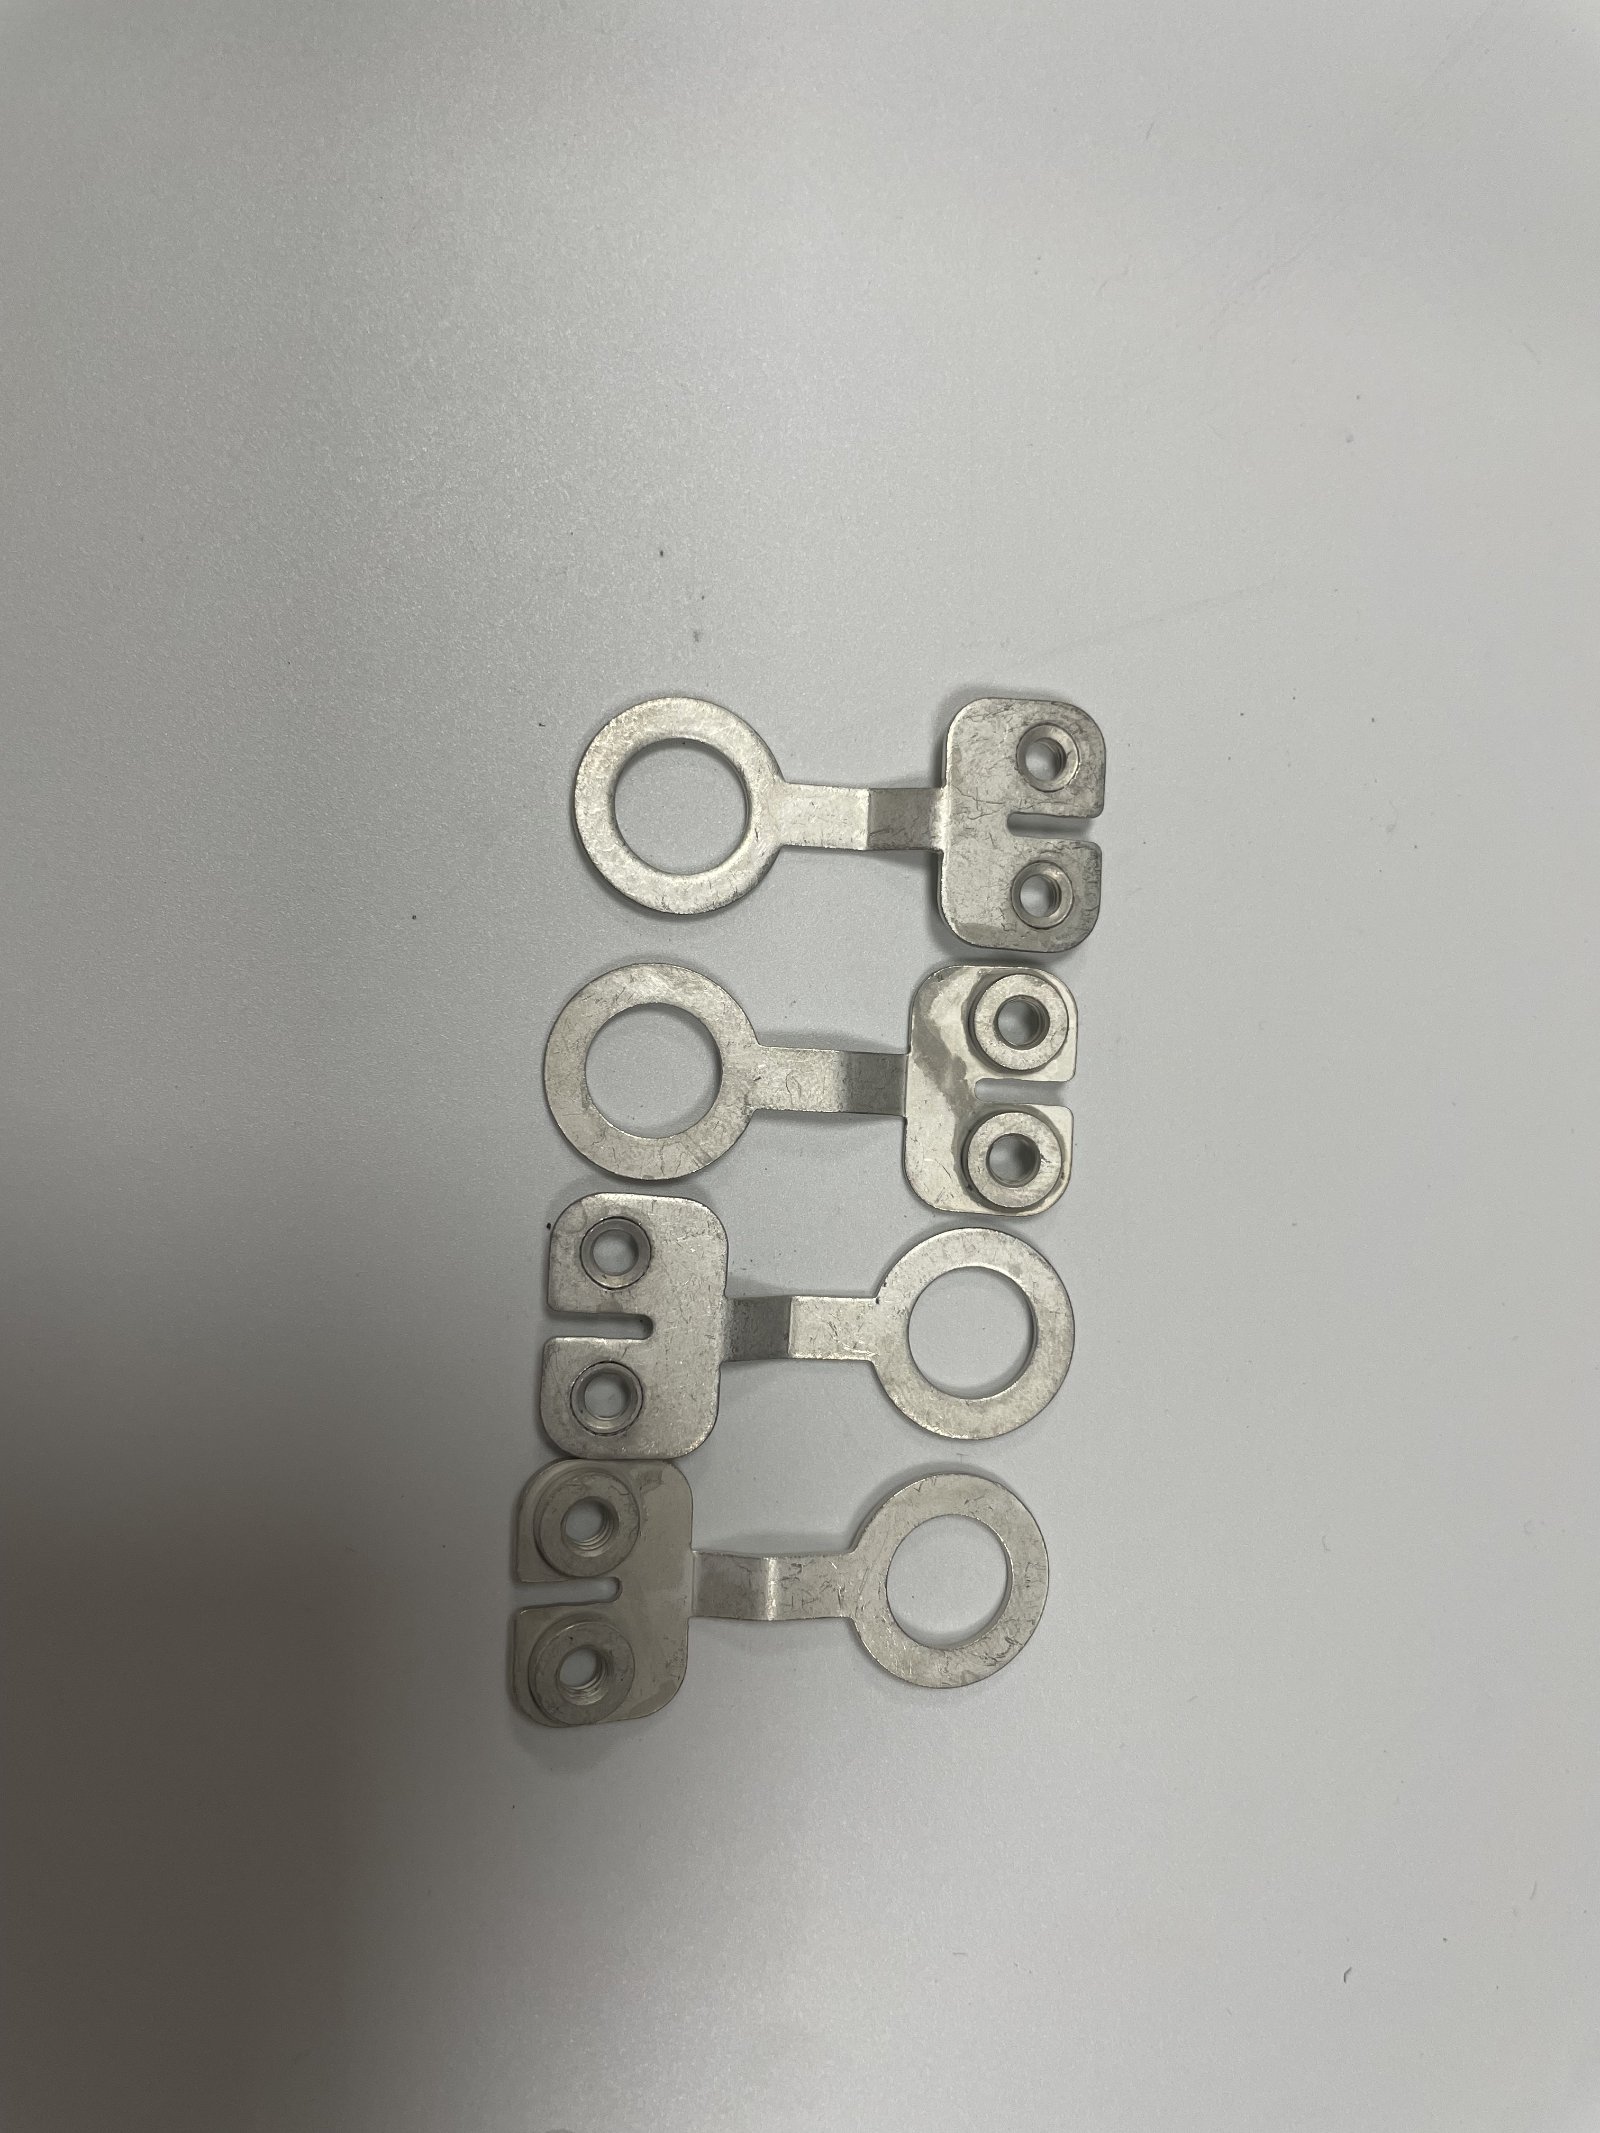
Abbildung 3: Vernickelte Batterieklemmen, geliefert für eine Modullinie, die eine stabile Kontaktoberfläche vorgibt.
Welche Teile Batteriehersteller am häufigsten bestellen
Die Teile, die auf nahezu jedem Bestellungsauftrag aus einer Batteriefabrik auftauchen, sind der Ringverbinder selbst, der extrudierte Hohlraum oder die Pressnuss, die die Befestigungsschnittstelle bildet, der zugehörige Schraubverschluss und die Oberfläche. Zellhersteller bestellen außerdem die passende Sammelschiene und die Isoliertülle als separate Positionen.
Geschäftskunden fügen Artikel hinzu, wenn das Moduldesign festgelegt ist: eine Drehmoment-Spezifikationskarte, ein Musterbrett mit einem Teil aus jedem Veredelungslot, eine beschriftete Spule oder Schale für die Linie und ein versiegeltes Beutel mit Ersatzschraubverbindungen. Diese Zusätze kosten wenig und beseitigen viele der Fragen, die die Montagelinie erreichen. Der breitere Produktbereich ist auf der Produktpalette-Seite aufgeführt.
Anwendungsfälle: Wer Batterieklemmen bestellt
Hersteller von Batteriemodulen und -paketen
Modul- und Paketbauer sind die größten Abnehmer von Batterieklemmen. Ihr Einkauf wird durch eine Zeile der Stückliste angetrieben, die vollständig eintreffen muss: Teil, Schraube und Drehmentspezifikation, in Schalen oder Spulen, die zur Montagestation passen.
Dieser Kunde misst einen Lieferanten von Batterieklemmen anhand der Lot-zu-Lot-Konsistenz und nicht anhand des Aussehens. Das Klemmenloch zentriert den Bolzen, die Befestigungsöffnungen positionieren die Sammelschiene und das Gewinde hält das Drehmoment. Wenn einer dieser Werte abweicht, stoppt die Linie. Die praktische Kontrolle ist ein Erste-Artikel-Bericht, der diese Schnittstelleneigenschaften festhält, sowie eine Vorrichtung, die sie reproduziert, statt einer allgemeinen Prüfung des Umrisses.
Abbildung 4: Batterieschlussklemmen an einer Modulmontagestation, verschraubt über Zellanschlussbuchsen.
Anbieter von Energiespeichersystemen
Energiespeicherintegratoren beziehen dieselbe Teilefamilie für Racksysteme, spezifizieren aber eine längere Lebensdauer und einen langsameren Montagezyklus. Korrosionsschutz und eine stabile Kontaktoberfläche sind hier wichtiger, weil eine containerisierte Installation über Jahre unter Bedingungen läuft, die kein Fahrzeug erlebt.
Auch diese Programme erfordern mehr Dokumentation. Vergalbungsdicke, Materialzertifikate und Chargenrückverfolgbarkeit werden bereits bei der Angebotslegung gefordert, nicht erst nach der Lieferung, teils weil die europäische Batteriematerialverordnung das Produkt nun über dessen gesamten Lebenszyklus begleitet; die Rahmenbedingungen sind in der EU-Batterieverordnung festgelegt. Für einen Batterieschlussklemmen-Anbieter in dieser Lieferkette ist die Doku Teil der Lieferung.
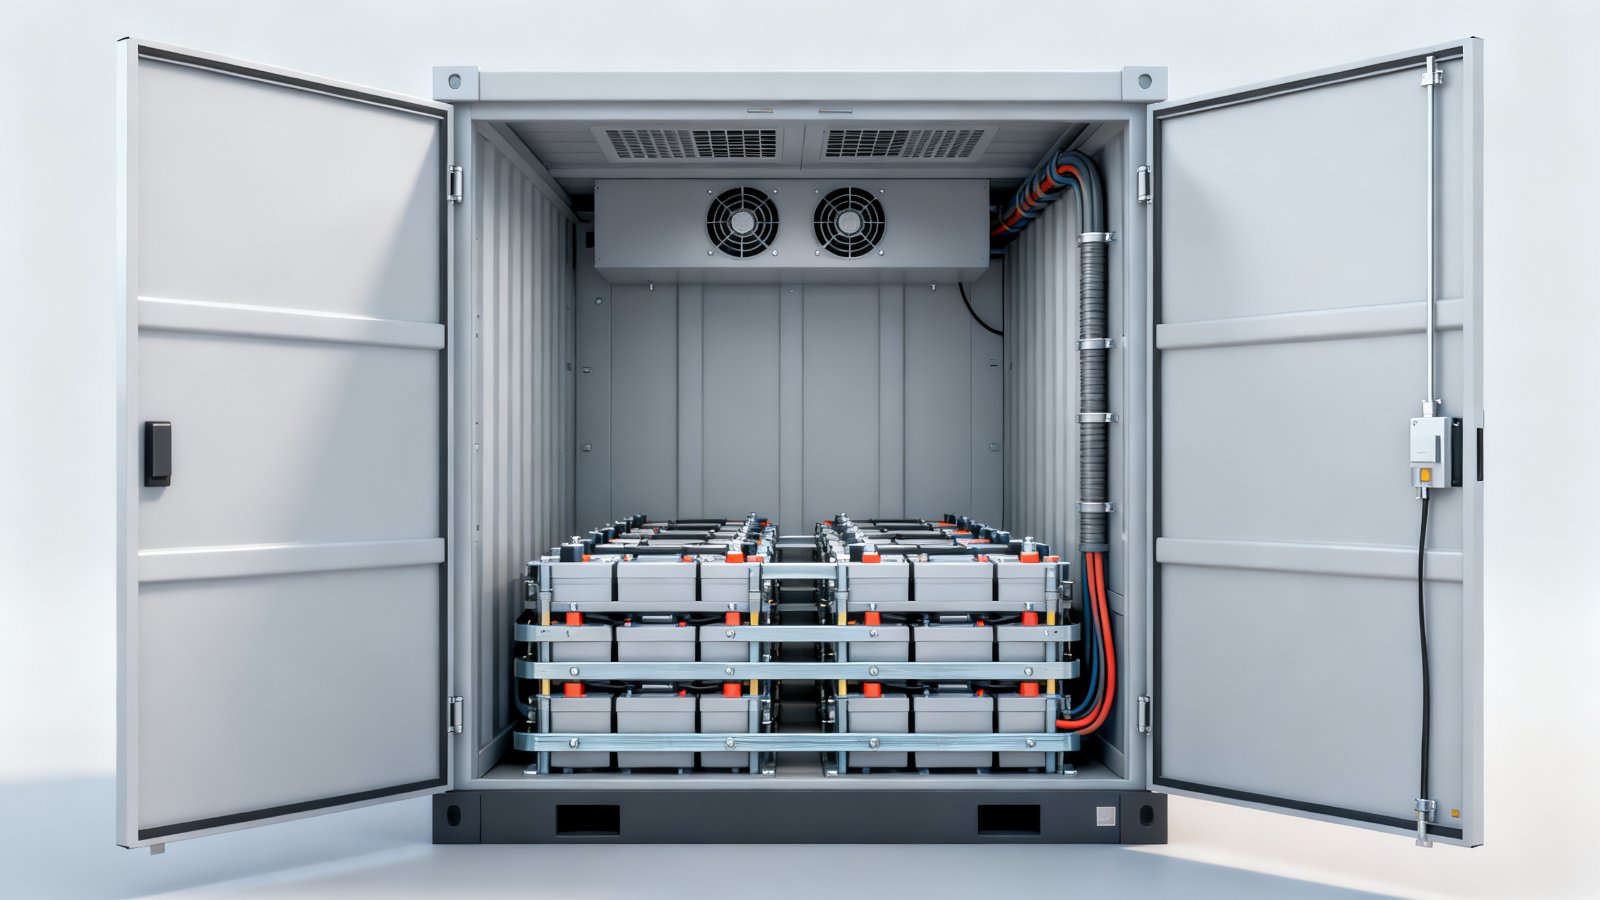
Abbildung 5: Batterieanschlussterminals und Sammelschienen in einem geöffneten Energie-Speicher-Blechgehäuse.
Hersteller von EV-, Marine- und Industrieakkus
Hersteller von Fahrzeug-, Marine- und Industriestromverteilern bestellen schwerere Varianten desselben Teils, in der Regel mit einem dickeren Streifen und einem größeren Terminalloch. Der Unterschied liegt im Strom: Ein Traktionspaket leitet deutlich mehr Energie durch jede Verbindung als ein stationäres Gestell, daher wird der Querschnitt durch eine Temperaturerhöhungsberechnung festgelegt und nicht durch die Schraubengröße.
Diese Käufer verlangen in der Regel einen Verbindungstest mit Musterstück statt eines Komponententests: Der Stecker wird mit einer repräsentativen Sammelschiene verschraubt, belastet, lässt den Zustand des Gleichgewichts erreichen, und die Temperaturerhöhung wird aufgezeichnet. Allgemeine Hinweise zu elektrischen Kontakten und der Praxis von Stromsystemen werden von Gremien wie dem IEEE veröffentlicht, und der Kontext des Energieprogramms ist beim US Department of Energy verfügbar.
Materialien, Verzinnung und Strombelastbarkeit
Messing, Kupfer und Aluminium
Messing ist das häufigste Material für einen Batterieanschlussterminal, da es sich sauber bearbeiten und stempeln lässt, Gewinde gut hält, korrosionsbeständig ist und weniger kostet als reines Kupfer. Der Kompromiss ist die Leitfähigkeit: Typisches Messing leitet etwa ein Viertel des Stroms, den der gleiche Querschnitt aus reinem Kupfer leiten würde, weshalb der Streifen in der Regel breiter oder dicker ist als ein Kupfer-Äquivalent.
Reines Kupfer, in der Regel in einer Elektrolytischen Festlegungsklasse, wird vorgegeben, wenn die Verbindung bei hohem Strom kalt laufen muss. Es leitet bei einer deutlich höheren Ebene, aber es ist weicher, wird schnell kalte Verfestigung und benötigt eine Beschichtung, um eine Oxidation zu verhindern. Aluminium wird verwendet, wenn das Gewicht eine Rolle spielt, dann muss die Verbindung jedoch für einen Kontakt zwischen ungleichartigen Metallen und nicht für eine einfache Schraubverbindung ausgelegt sein. Material- und Leitfähigkeitsdaten werden von der Copper Development Association und, für Aluminium, von der Aluminum Association und European Aluminium veröffentlicht.
Verzinnung: Nickel, Zinn und Silber
Ein blankes Kupfer- oder Messing表面 oxidiert, und eine Oxidschicht erhöht den Kontaktwiderstand gerade an der Verbindung, die den Strom führen soll. Verzinnung verhindert das. Nickel ist die übliche Wahl für einen Batterieanschlussterminal: Es ist hart, widerstandsfähig gegen Korrosion und Abnutzung und hält den Kontaktwiderstand auch bei wiederholter Montage stabil. Zinn ist weicher, billiger und leichter zu löten, was für Teile geeignet ist, die nicht durch Schrauben verbunden, sondern gelötet werden.
Silber ergibt den niedrigsten Kontaktwiderstand und wird bei Verbindungen mit hohem Strom verwendet, aber zu einem Preis, der es auf kleinere Stückzahlen begrenzt. Egal welche Beschichtung gewählt wird, die Dicke, die Haftung und die Abdeckung an den Lochkanten sind die Eigenschaften, die spezifiziert werden müssen. Oberflächenbearbeitungspraxis wird von der National Association for Surface Finishing beschrieben.
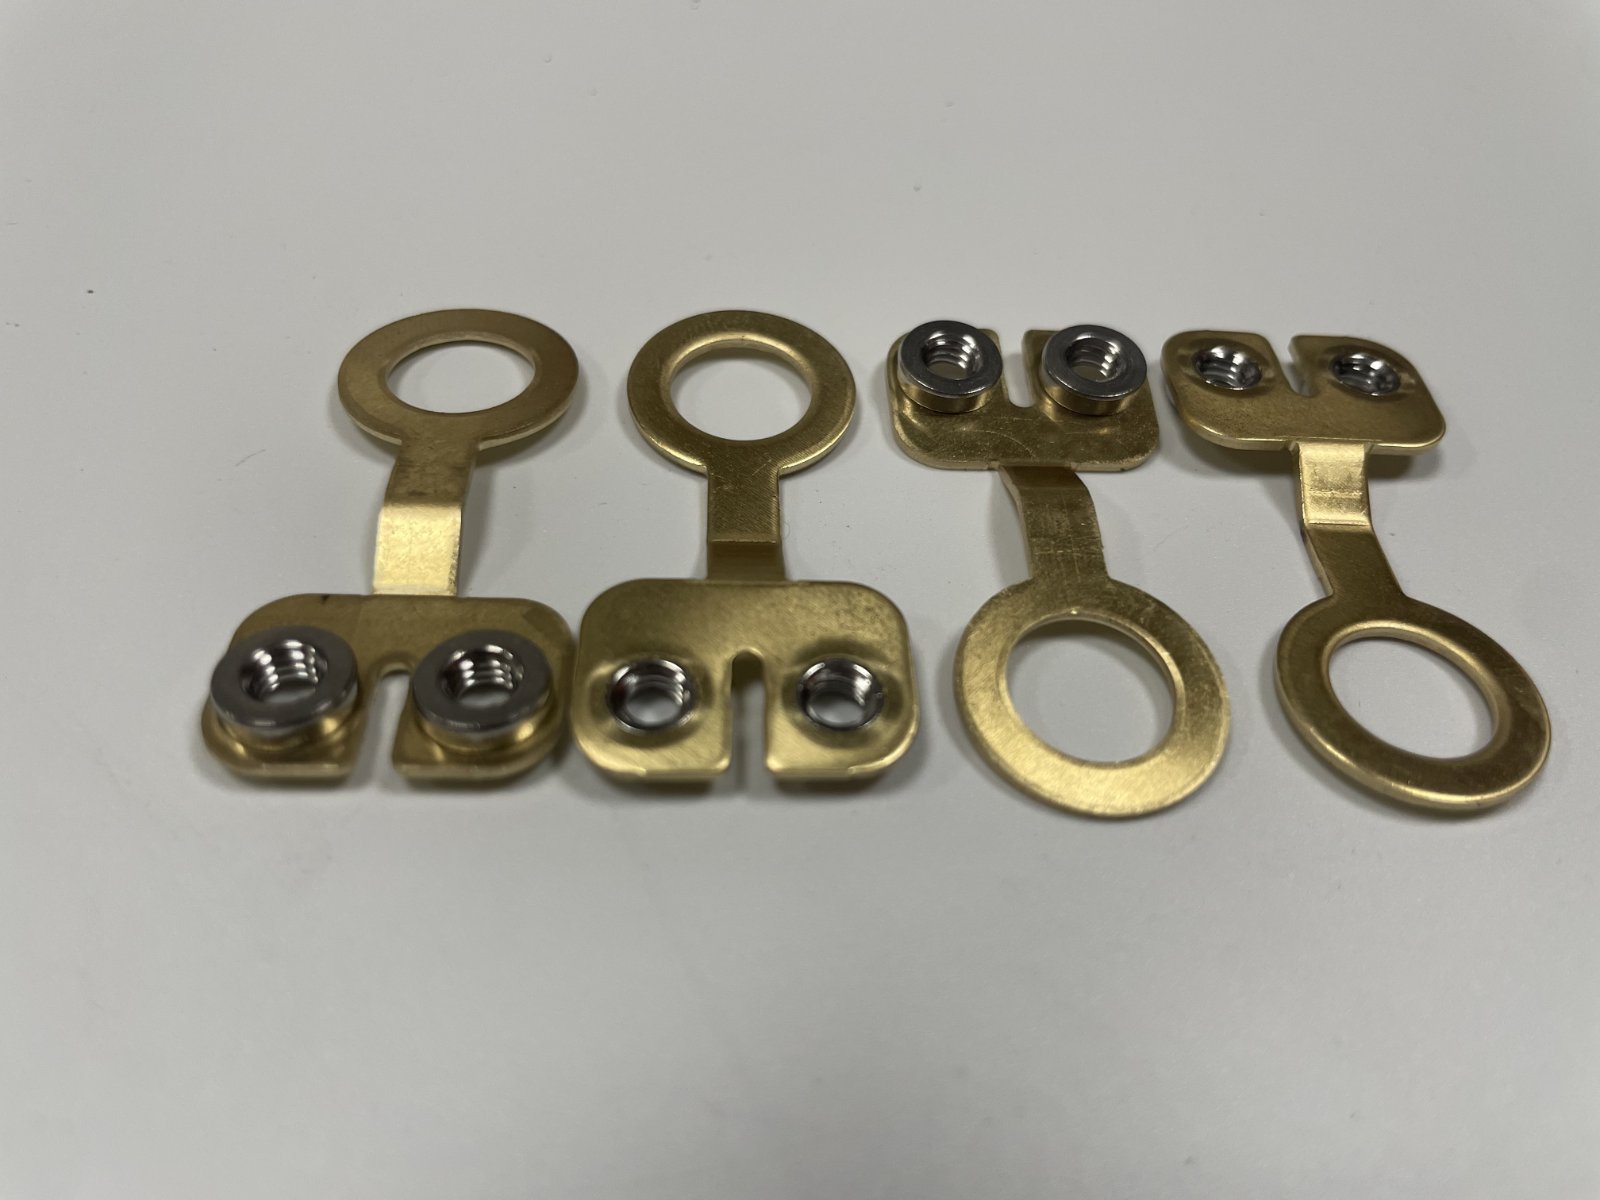
Abbildung 6: Messing-Akku-Endklemmen mit in die Befestigungsbohrungen eingeprägten rostfreien Inbusmuffen.
Dicke, Breite und Stromtragfähigkeit
Die Stromtragfähigkeit einer Akku-Endklemme ist nicht darauf aufgedruckt; sie ist das Ergebnis des Querschnitts, des Fugen drucks und der Umgebungstemperatur. Ein Lieferant kann nur die Geometrie und das Material garantieren, der Temperaturanstieg muss an einer Musterfuge bestätigt werden.
Als Faustregel wird die Streifendicke durch den Strom und die Schraubengröße gemeinsam festgelegt: eine kleine Modulverbindung läuft oft von 0,8 mm bis 1,5 mm, während eine Traktions- oder Speicherleitung von 2,0 mm bis 4,0 mm läuft. Die Breite wird dann so angepasst, dass der Querschnitt den Strom mit einem akzeptablen Temperaturanstieg trägt. Käufer sollten den erwarteten Strom und den zulässigen Temperaturanstieg bei der Angebotsanfrage angeben, da eine Akku-Endklemme, die nur nach Konturmaßen angeboten wird, keine Spezifikation ist.
Produktionsaufwand und Qualitätsrisiken
Von der Pack-zeichnung zur Klemmgeometrie
Eine Akku-Endklemme wird vom Modul abgeleitet und nicht isoliert konzipiert. Der Durchmesser des Klemmbollens bestimmt den Ring, der Querschnitt der Strebe das Polfeld, die Schraubengröße das Loch und der Abstand zwischen den Zellen die Gesamtlänge. Eine Fehlkalkulation dieser Kette ist kostspielig, da das Bauteil billig und stark werkzeugintensiv ist: Ein Werkzeugaustausch kostet weit mehr als der Stückpreis.
Für eine Akku-Endklemme läuft die Prüfung in einer festen Reihenfolge: zuerst Bollen und Ring, dann Polfeld und Befestigungsbohrungen, dann Schraube und Gewinde, dann Streifendicke und zuletzt die Kontur. Wenn der Kunde eine Modulzeichnung vorliegt, sollte die Klemmenzeichnung darauf verweisen, statt die Maße zu wiederholen, damit eine Modulanpassung das Bauteil nicht stillschweigend ungültig macht.
Aufgetriebene Bohrungen, Inbusmuffen und Gewindequalität
Das Befestigende ist der Punkt, an dem eine Akku-Endklemme normalerweise versagt. Ein einfach gestanztes Loch ergibt ein Gewinde, das kaum eine Materialstärke tief geht, was unter Drehmoment reißt. Die Standardantwort besteht darin, die Bohrung zuerst aufzutreiben, um Material in einen Kragen zu ziehen, und dann entweder den Kragen zu schneiden oder eine Mutter einzupressen.
Auftrieb增加了 die Gewindetiefe, ohne die Streifendicke zu erhöhen, aber er dünnt auch die Wand des Kragens aus, so dass das Werkzeug auf das Material und die Güte angepasst werden muss. Ein geschnittener Kragen ist billiger und funktioniert gut in dünnem Messing; eine rostfreie Inbusmuffe bietet ein härteres Gewinde und ein definiertes Drehmoment für wiederholte Montage. Welcher Weg auch gewählt wird, Schraubengewinde und Befestigungsstandards werden von ANSI veröffentlicht, und das Erstmuster sollte die Gewindelehre und das Drehmoment, das die Fuge aufnimmt, bevor die Charge freigegeben wird, dokumentieren.
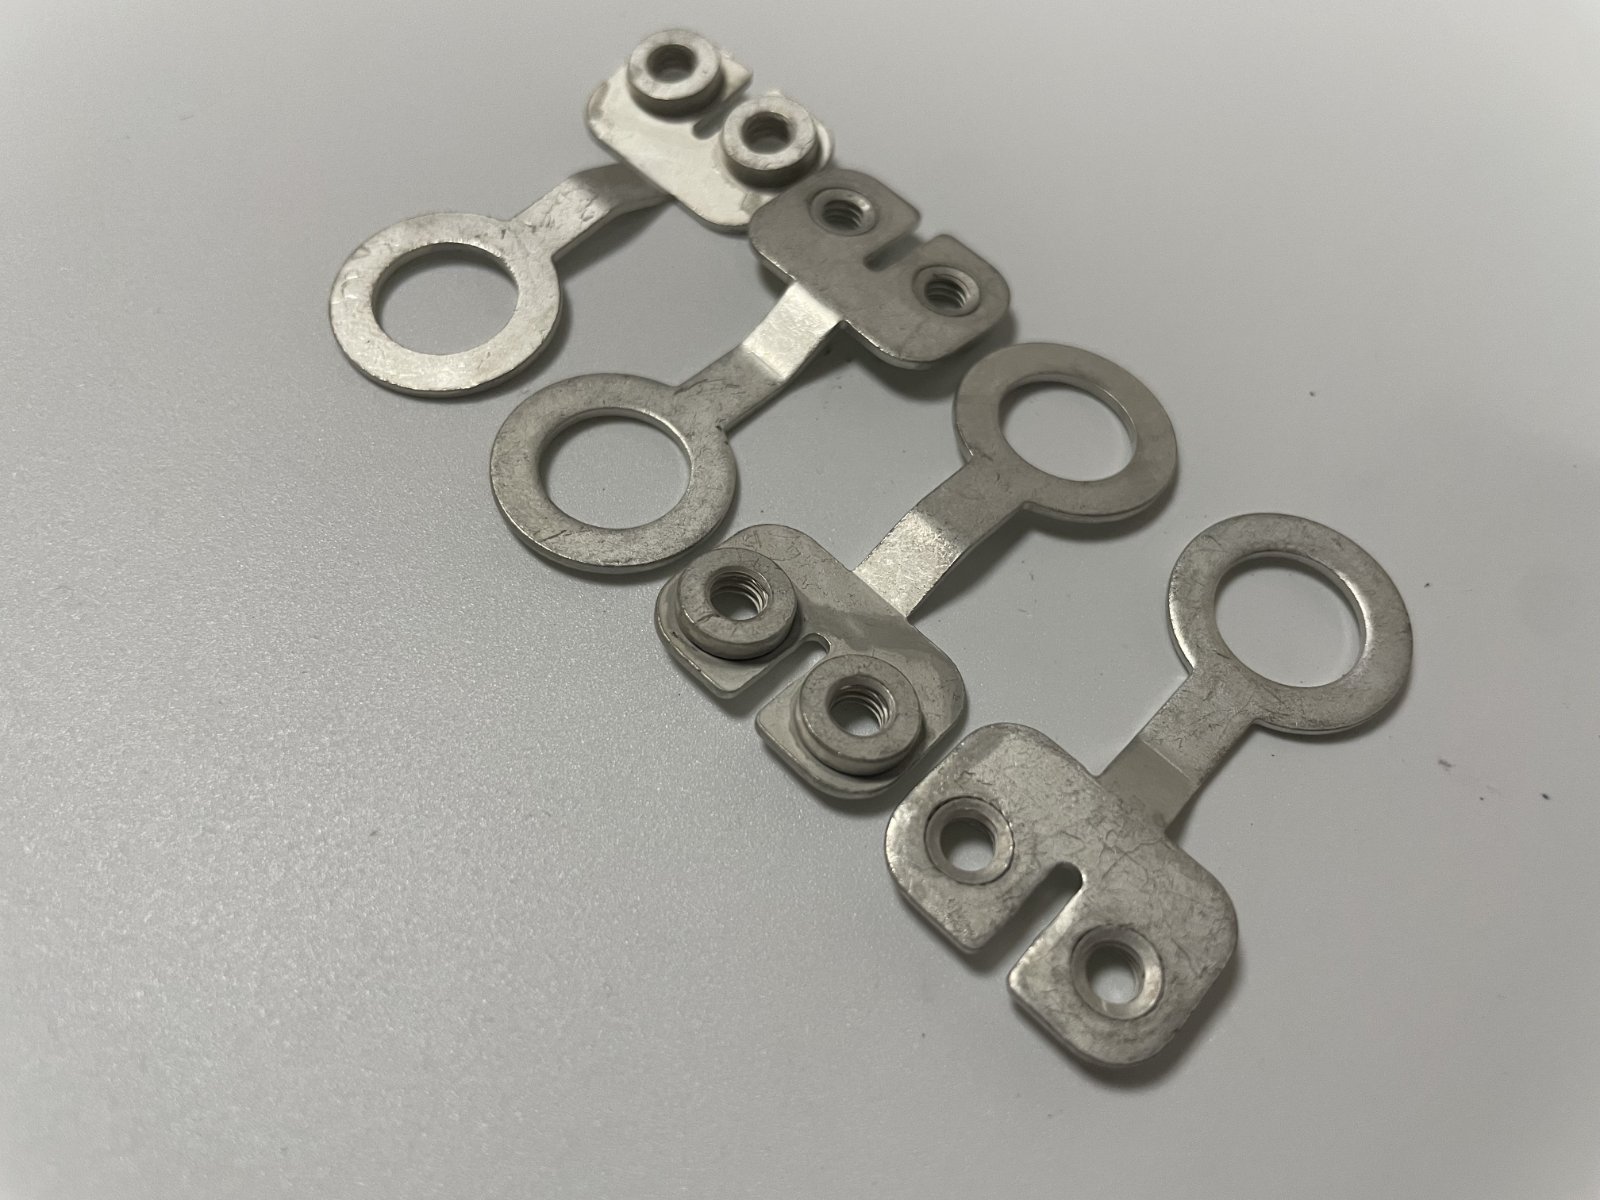
Abbildung 7: Extrudierte und mit Gewinde versehene Befestigungsringe an einem beschichteten Batterieklemmstecker.
Grate, Ebenheit und Gleichmäßigkeit der Beschichtung
Bei einem Batterieklemmstecker fließt der Strom zwischen zwei Oberflächen, die vollständig anliegen müssen, daher ist die Kontaktfläche ein Qualitätsmerkmal und keine reine Frage der Optik. Ein Grat auf der Auflagefläche, eine aufstehende Kante am Umriss des Stanzteils oder eine nicht ebene Verbindung verringern den Metall-zu-Metall-Kontakt und erhöhen die Verbindungstemperatur bei voller Belastung. Das Entgraten ist bei diesen Bauteilen ein definierter Arbeitsschritt und keine Aufräummaßnahme.
Die Beschichtung ist das dritte Risiko. Eine dünne Schicht an einer Lochkante oder eine fehlende Schicht im Inneren eines extrudierten Ringes oxidieren dort zuerst, und der Ausfall tritt als überhitzte Verbindung auf, nicht als sichtbarer Defekt. Die Schichtdicke und der Deckgrad der Beschichtung werden anhand eines Musterstücks geprüft und durch Chargenprotokolle nachverfolgt, wobei die Maße und Ebenheitsprüfungen der Messpraxis folgen, die von NIST veröffentlicht wurde. Käufern wird empfohlen, im Angebot nach dem Schichtdickenbereich der Beschichtung zu fragen und nicht nur nach der Bezeichnung der Oberfläche.
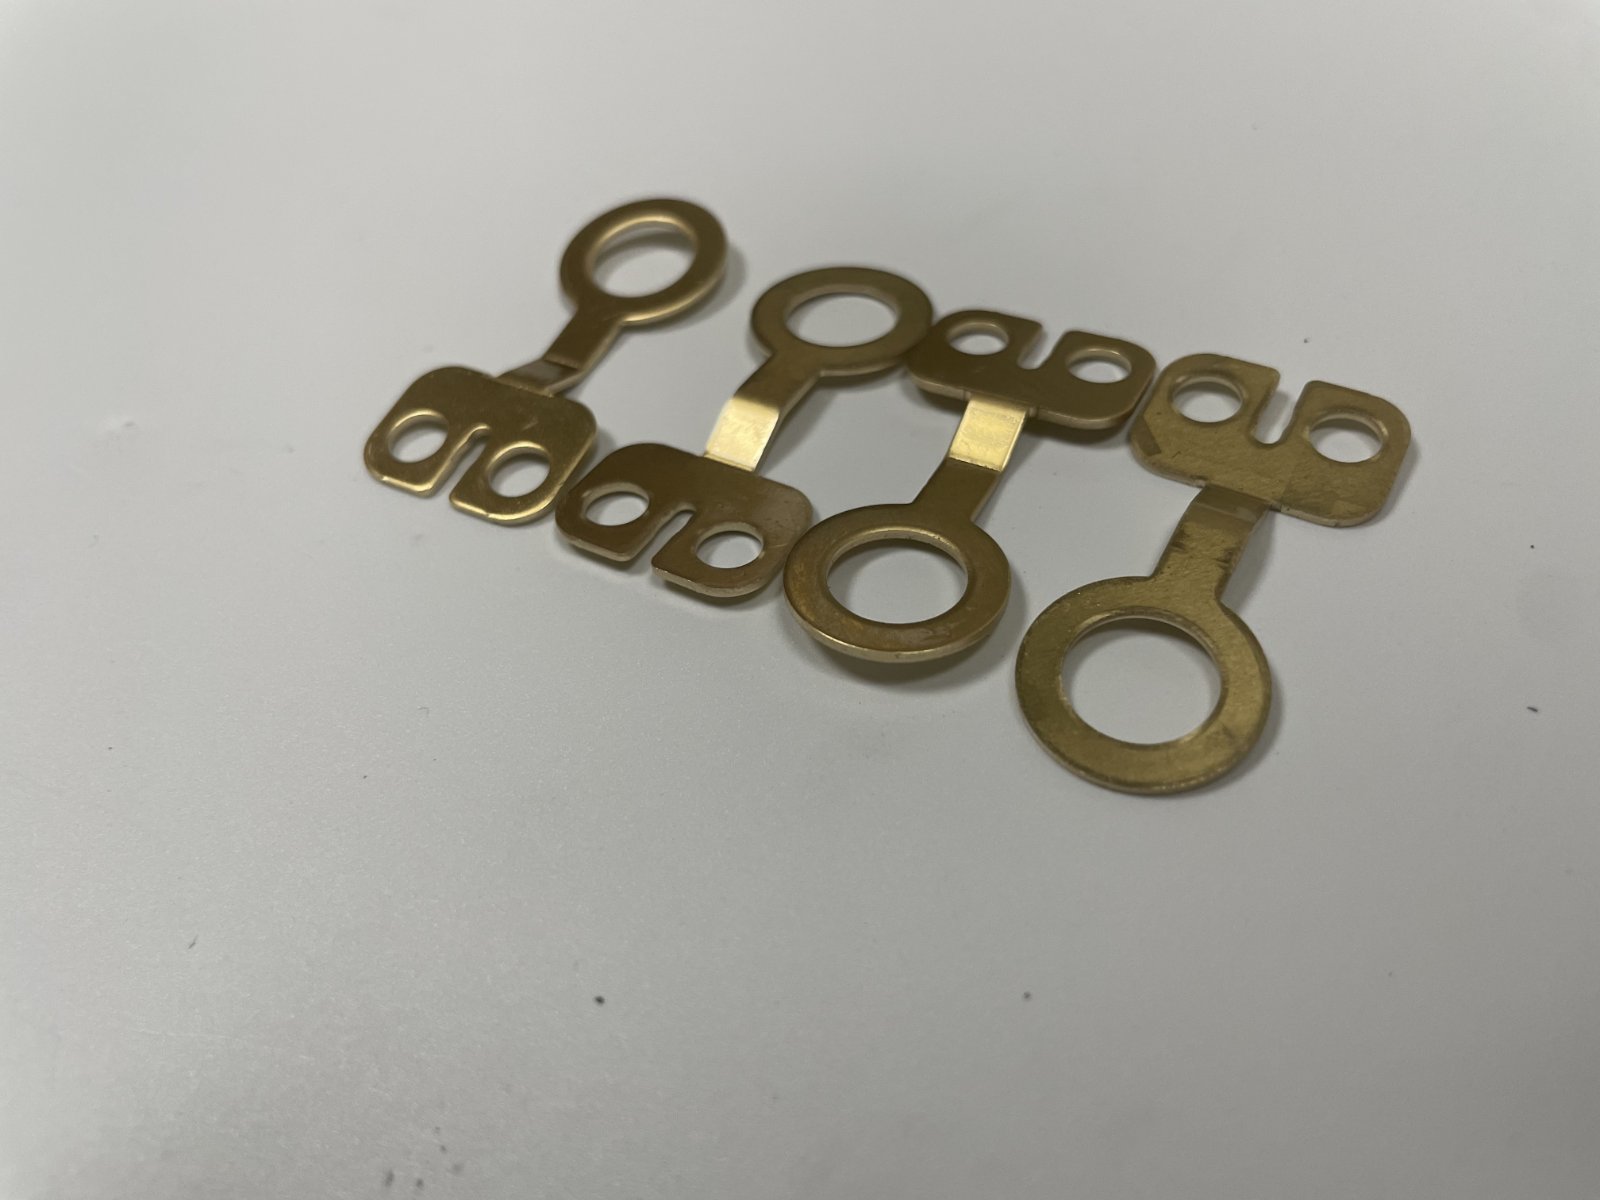
Abbildung 8: Entgratetes Polster und flaches Gliedprofil, die beiden Merkmale, die die Kontaktfläche an einer geschraubten Verbindung bestimmen.
Normen, Lieferzeiten und Auftragsabwicklung
Normen und Dokumentation
Ein Batterieschlussklemmenverbinder ist eine Komponente in einem Produkt, das als Gesamtes reguliert wird, daher ist die Teil selbst in der Regel nicht zertifiziert. Was der Lieferant bereitstellt, sind die Belege, die ein Batteriehersteller benötigt: Materialzertifikate, die die Legierung und die Charge benennen, Veredelungsdickendaten, einen Erstmusterprüfbericht und Chargenprotokolle für die Merkmale, die die Verbindung betreffen.
Wenn ein Käufer einen Verbindungsstandard vorgibt, wird er normalerweise über die von Gremien wie SAE veröffentlichten Standards für Verbinder oder Befestigungselemente ausgedrückt, und die Produktsicherheit der fertigen Batterie wird von Prüforganisationen wie UL bewertet. Da das Teil sicherheitsrelevant ist, ist es effizienter, den Dokumentationsumfang beim Angebot zu vereinbaren, als ihn nachträglich zu sammeln.
Chargengrößen, MOQ und realistisches Preisleistungsverhältnis
Da ein Batterieschlussklemmenverbinder ein kleines Umformteil ist, funktionieren die Wirtschaftlichkeit nur bei hohen Stückzahlen. Realistische Produktionsläufe liegen zwischen 3,000 und 20,000 Stück pro Freigabe, mit einer Mindestbestellung von etwa 1,000 bis 5,000 Stück, abhängig von der Presse und der Verzinnung, und FOB-Preisen typischerweise zwischen $0.20 und $1.50 pro Stück – näher an einem Befestigungselement als an einem gefertigten Teil.
In dieser Größenordnung wird der Stückpreis durch die Legierung und die Anzahl der Nachbearbeitungsoperationen bestimmt, nicht durch das Blanketteil, und die Werkzeuge müssen über die Charge abgeschrieben werden, daher enthält die Erstbestellung normalerweise eine Werkzeugposition. Ein einfacher Messing-Glied mit zwei gestanzten Löchern liegt am unteren Ende der Spanne; ein Kupfer-Glied mit aufgewalzten Kragen, Edelstahl-Einschraubschrauben und einer Silberbeschichtung liegt am oberen Ende. Erstchargen werden 15 bis 25 Tage nach Zeichnungs- und Musterfreigabe versandt, und Folgefreigaben laufen schneller, sobald die Presse, die Vorrichtung und das Verarbeitungs-Chargenprotokoll vorliegen.
Montage, Nachbearbeitung und Dokumente
XHX Metal bläht, sticht, wälzt, formt, entgratet und senkt das Teil, presst Schrauben ein, wo das Design es verlangt, und verpackt gemäß dem LinienstANDARD des Kunden. Die Verzinnung wird von geprüften Partnern durchgeführt, wobei Dicke und Haftung gegen die Charge protokolliert werden.
Eine Bestellung wird durch die genehmigte Zeichnung mit ihrer Revisionsnummer, Materialzertifikate, einen Erstmusterprüfbericht, Verarbeitungsprotokolle, Chargenprüfprotokolle und eine Packliste unterstützt. Für einen Batterieschlussklemmenverbinder sind nützliche Extras eine Musterbrett mit einem Teil aus jeder Verarbeitungscharge und eine Drehmomentkarte, die die Montagelinie am Station behalten kann, weil beide Fragen eliminieren, die sonst nach dem Aufgang der Teile auf der Linie aufgeworfen würden.
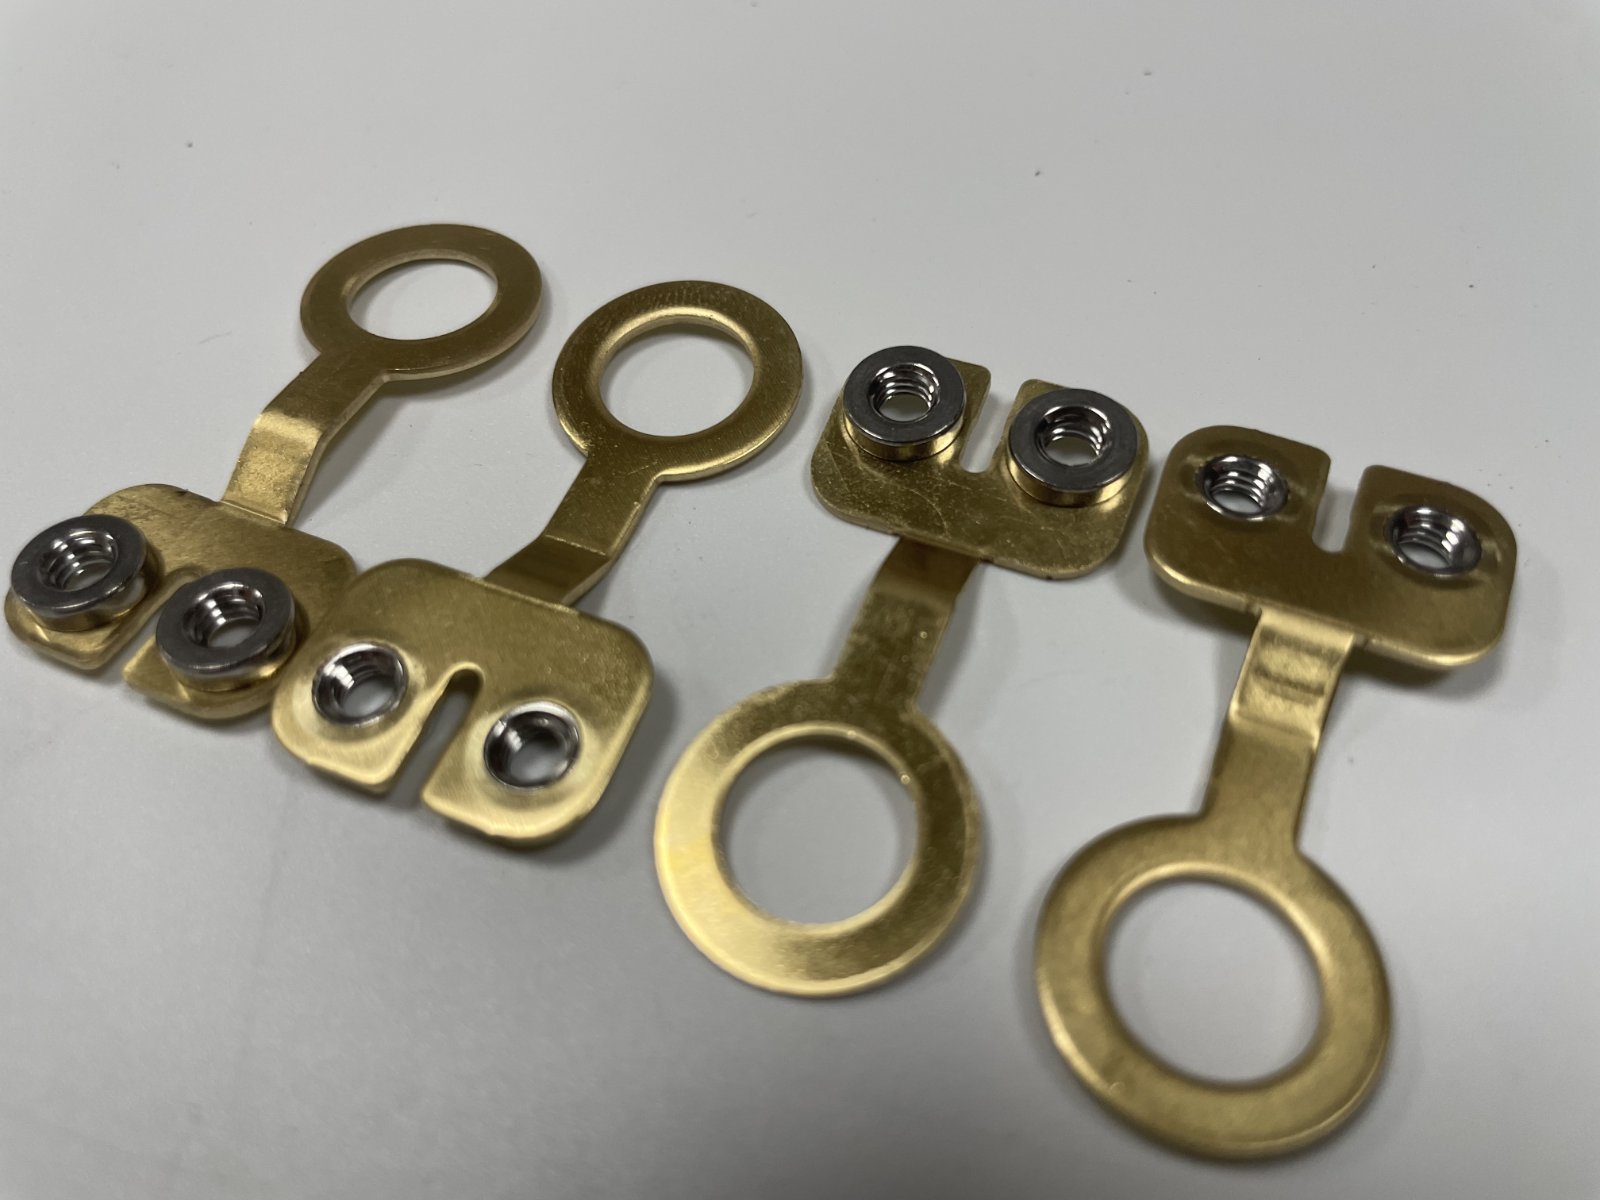
Abbildung 9: Ein Produktionssatz von Messing-Batterieklemmverbindern, verpackt für eine Modullinie.
Studienfälle: Batterieklemmverbinder-Programme
Fall 1: Module Hersteller — Messing-Ring-Verbindungen
Ein Modulanbieter benötigte einen Messing-Batterieklemmverbinder, um 50 Ah Zellen mit einer Sammelschiene zu verbinden, wobei der Ring auf die Klemmsäule dimensioniert war und zwei extrudierte und geflanschte Löcher für M4-Schrauben aufwies. Die Bauteile mussten entgratet und flach angeliefert werden, da die Linie sie aus einer Schublade speist und sie nicht manuell handhabt.
Wir stanzten den Batterieklemmverbinder aus 1,2 mm Messing mit extrudierten und geflanschten Aufbauten, entgrateten beide Flächen und lieferten ihn in beschrifteten Schubladen. Das erste Artikelstück dokumentierte den Gewindefühler, die Aufbauhöhe und die Ebenheit der Kontaktfläche, bevor die Charge freigegeben wurde. Die Produktion lief mit 10.000 Stück pro Freigabe, sechs Freigaben pro Jahr, mit einem MOQ von 5.000 und FOB-Preisen von 0,22 USD bis 0,45 USD je nach Lochkonfiguration. Die erste Charge wurde 18 Tage nach der Freigabe versendet, und der Jahreswert lag bei etwa 18.000 USD.
Fall 2: Speicher-Integrator — Nickelplattierte Verbindungen
Ein Energiespeicher-Integrator benötigte nickelperlierte Batterieklemmverbinder für Regalmodule, die in einem containerisierten System installiert wurden, mit einer spezifizierten Beschichtungsdicke und Losverfolgung für jede Lieferung.
Die Batterieklemmverbinder wurden aus 1,5 mm Messing gestanzt, auf die vereinbarte Dicke nickelperliert und mit einer Musterleiste geliefert, die ein Bauteil pro Beschichtungslot enthält, sodass der Integrator jede Lieferung mit seiner Installationscharge abgleichen kann. Die Produktion lief mit 8.000 Stück pro Freigabe, vier Freigaben pro Jahr, mit einem MOQ von 3.000 und FOB-Preisen von 0,35 USD bis 0,75 USD. Die Lieferzeit der ersten Charge betrug 20 Tage, und der Jahreswert lag bei etwa 18.000 USD.
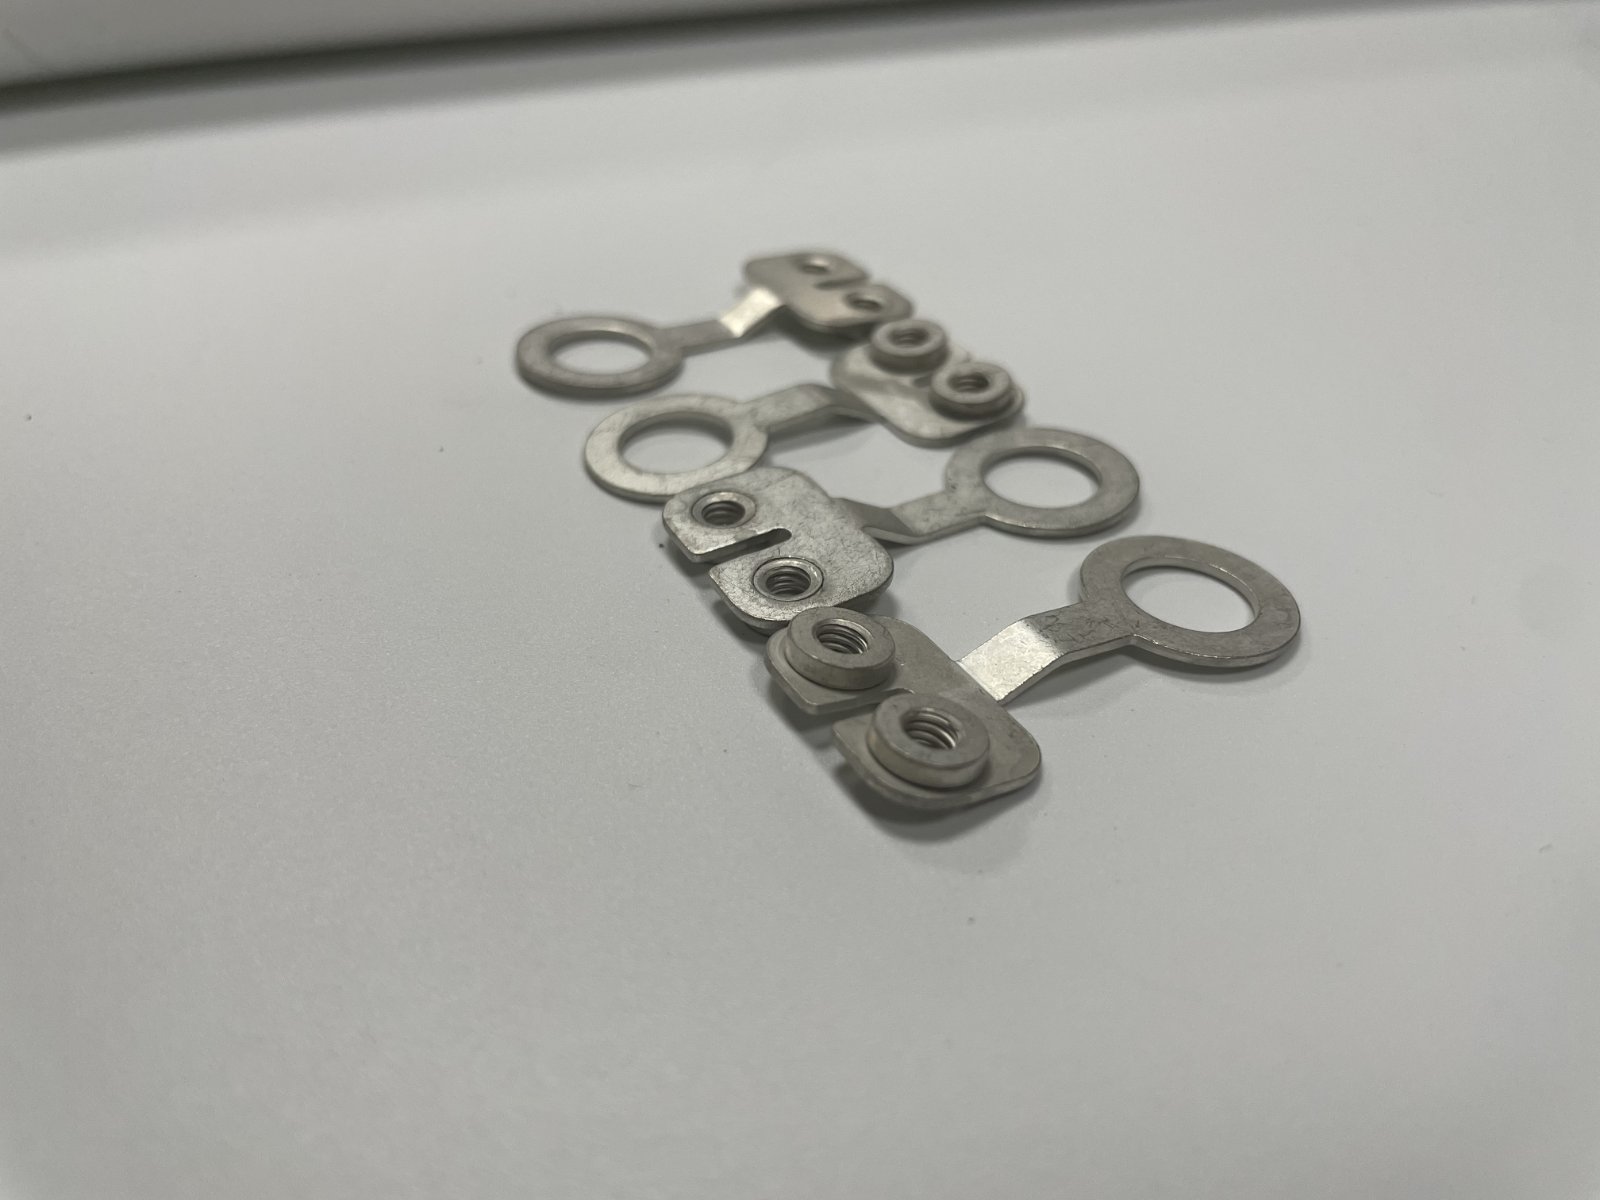
Abbildung 10: Verzinnte Batteriesteckverbinder aus einer lot-verfolgungsfähigen Lieferung für Speichermodulen.
Fall 3: Traction-Pack-Builder — Kupferverbindungen mit Einschraubmutter
Ein Hersteller von Traktionspaketen benötigte einen Batteriesteckverbinder, der einen höheren Strom ohne übermäßigen Temperaturanstieg aufnehmen konnte und einen definierten Schraubdrehmoment bei wiederholter Montage des Servicedienstes akzeptierte.
Der Batteriesteckverbinder wurde aus Kupferstreifen mit extrudierten Stülpen und Edelstahl-Einschraubmuttern hergestellt, auf den Kontaktflächen versilbert und mit einer Probemenge geliefert, die an die Sammelschiene des Kunden verschraubt und temperaturgetestet worden war. Die Produktion lief mit 5.000 Stück pro Freigabe, vier Freigaben pro Jahr, mit einer Mindestbestellmenge von 2.000 Stück und FOB-Preisen von $0.95 bis $1.80 für die Kupfer- und Silberkombination. Die erste Charge wurde 22 Tage nach der Freigabe versandt, und der Jahreswert lag bei etwa $27,000.
Zusammenfassung und weitere Schritte
Wie man einen Lieferanten für Batteriesteckverbinder auswählt
Der Lieferant, der zu diesem Teil passt, kann zuschneiden, extrudieren, Gewinde schneiden oder eine Mutter einschrauben, entgraten und verzinnen, alles unter einem Qualitätssystem, und kann die beiden Merkmale dokumentieren, die den Verbinder entscheiden: Gewindequalität und Kontaktfläche. Fordern Sie einen ersten Artikelbericht an, in dem der Gewindewels, die Stülpshöhe, die Ebenheit der Polplatte und die Beschichtungsdicke verzeichnet werden.
Für einen Batteriesteckverbinder prüfen Sie, ob das Angebot die Legierung, die Banddicke, die Verzinnung und ihre Dickebereich angibt, ob eine Einschraubmutter enthalten ist und ob Werkzeuge separat in Rechnung gestellt werden. Passen Sie den Lieferanten auch an die Chargengröße an: Eine Freigabe von 5.000 Stück wird anders geplant als ein Container-Volumen-Programm.
Warum XHX Metal
XHX Metal produziert einen Batteriesteckverbinder vom Zeichnungsdesign bis zur gelieferten Charge: Abkanten, Stanzen, Extrudieren, Umformen, Entgraten und Gewindeschneiden in einer Fabrik, mit Verzinnung durch geprüfte Partner und Prüfprotokolle pro Charge.
Das Unternehmen fertigt seit 2014 gestanzte und geformte Metallteile für Exportkunden in Dongguan und besitzt die ISO 9001:2015-Zertifizierung mit CE-Dokumentation und SGS-Protokollen. Für ein Programm mit Batteriesteckverbindern folgen die Muster in 5 bis 10 Arbeitstagen und die ersten Chargen in 15 bis 25 Tagen.
Wie Sie Ihr Programm starten
Schicken Sie die Zeichnung oder ein Muster des vorhandenen Batteriesteckverbinders mit dem Durchmesser des Klemmenanschlusses, dem Querschnitt der Sammelschiene, der Schraubengröße, dem erwarteten Strom, der Verzinnung, der Jahresmenge und dem Freigabemuster. Wenn keine Zeichnung vorhanden ist, werden wir das Muster vermessen.
Programme werden direkt über die Kontaktseite bearbeitet.
FAQ: Batteriesteckverbinder
Fertigen Sie die komplette Baugruppe oder nur den Metallteil? Wir fertigen den Metallverbinder, einschließlich der extrudierten Löcher, des Gewindes und einer eventuellen Einschraubmutter; die Schrauben, die Isolierung und die Sammelschienen können separat geliefert werden.
Können Sie ein Muster matchen, das wir bereits verwenden? Ja. Senden Sie den Teil und wir werden ihn vermessen, eine Zeichnung ausstellen und ein Muster zur Freigabe herstellen.
Was ist die Mindestbestellmenge? Die MOQ liegt typischerweise zwischen 1.000 und 5.000 Stück, abhängig von der Presse und der Verzinnung, da ein kleines gestanztes Teil nur bei Massenbedeutung Sinn ergibt.
Welche Verzinnung sollten wir wählen? Nickel für eine harte, stabile Kontaktoberfläche bei verschraubten Verbindungen, Zinn für Teile, die verlötet werden, und Silber für den geringsten Kontaktwiderstand bei hohem Strom.
Können Sie den Temperaturanstieg der Verbindung testen? Wir liefern ein Probelot, das an Ihre Sammelschiene verschraubt ist, das Sie belasten und testen können, und wir protokollieren das Drehmoment, das das Gewinde aufnimmt.
Wie lange dauert ein Muster? Ein Muster folgt in 5 bis 10 Arbeitstagen nach Zeichnungsfreigabe, und die erste Charge wird 15 bis 25 Tage nach Freigabe versandt.