Ultimo aggiornamento: 14 ottobre 2026 | Di XHX Metal Engineering Team
Un servizio di punzonatura CNC trasforma la lamiera piatta in pezzi tagliando fori, fessure, intagli e profili esterni con una torretta di stampi di punzonatura, anziché con un fascio di taglio termico. Presso XHX Metal, un servizio di punzonatura CNC opera insieme a due laser a fibra da 6 kW all’interno di una fabbrica di 2.000 mq a Dongguan, Cina, così un pezzo può essere punzonato, formato, saldato e rifinito senza uscire dall’edificio.
Questo articolo è scritto per acquirenti, ingegneri e team di approvvigionamento che decidono se affidare un lavoro di punzonatura anziché un lavoro laser: cosa comprende un servizio di punzonatura CNC, quali pezzi sono adatti, come il materiale e lo spessore cambiano la risposta, cosa rende difficile mantenere le tolleranze su un pezzo punzonato, quanto tempo richiede il lavoro e tre esempi di ordini con volumi e fasce di prezzo.
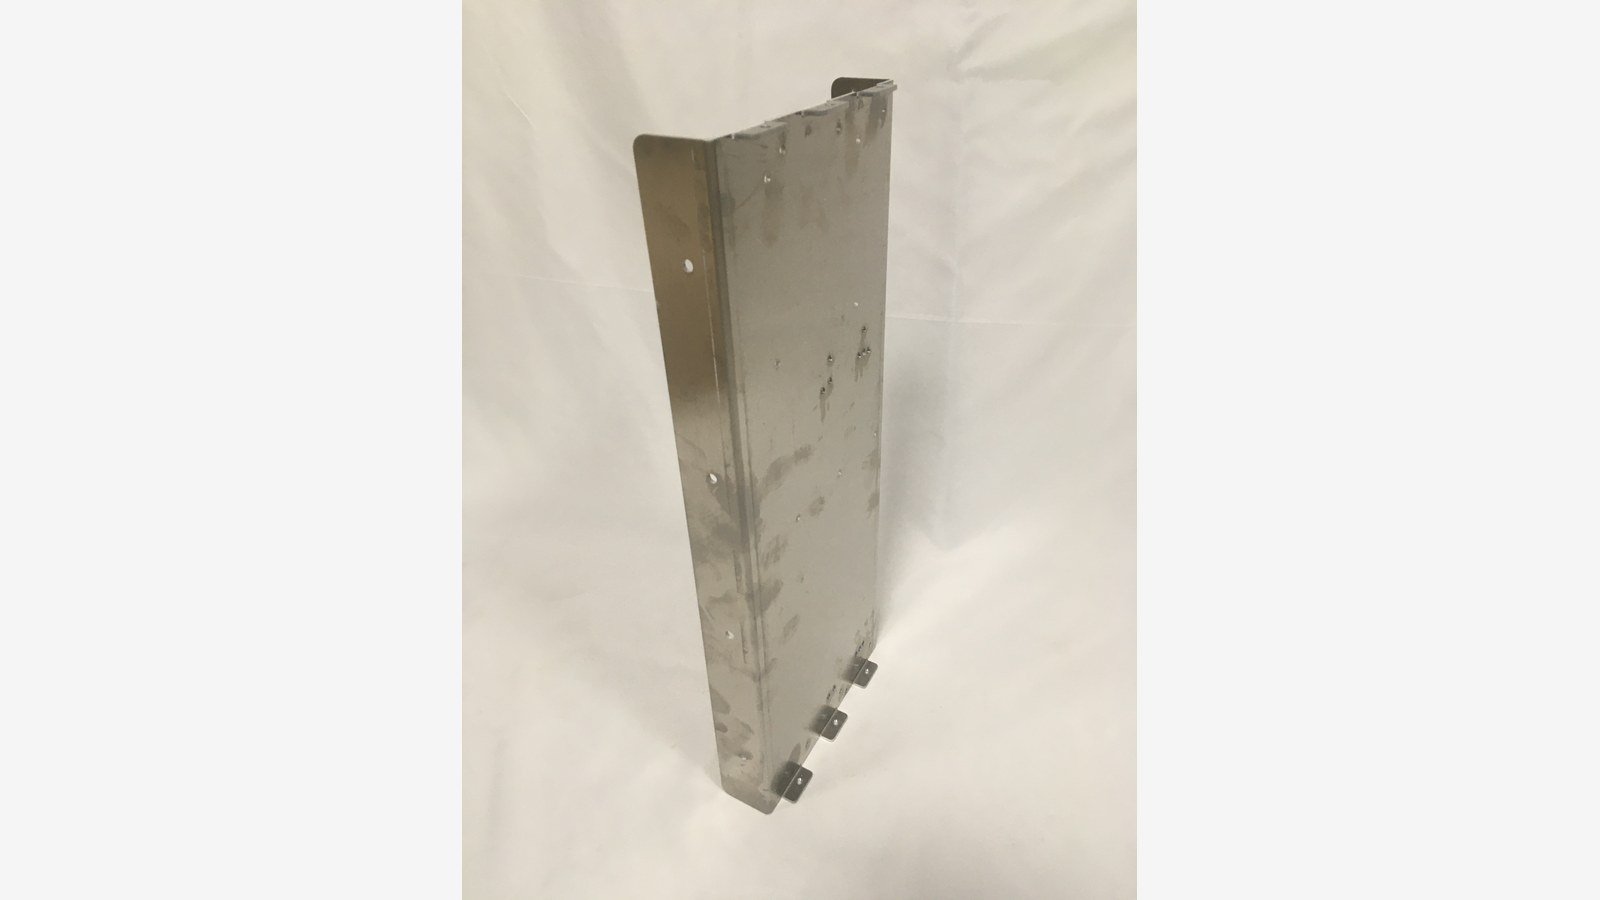
Figura 1: Un supporto in acciaio inox punzonato e imbutito con un modello di fori regolari e linguette formate.
Servizio di Punzonatura CNC: Cosa Forniamo
Cosa Copre il Servizio
Cosa offre un servizio di punzonatura CNC? Partiture piatte tagliate da utensili: fori rotondi, fessure oblonghe, aperture rettangolari, prese d’aria lamierate, alesaggi e profile esterne, tutti eseguiti in un’unica impostazione su una pressa punzonatrice CNC a torretta, producendo una lamiera piana che prosegue poi nella piegatura e finitura.
I acquirenti ordinano un servizio di punzonatura CNC in autonomia quando dispongono già di capacità di formatura, oppure come primo passo per la produzione di una parte finita. La maggior parte delle richieste arriva come modello STEP con un disegno 2D dimensionale quando la parte verrà formata, oppure come file DXF quando è necessaria solo la lamiera piana. Entrambi sono preventivati in base a quattro risposte standard: materiale, spessore, quantità e lavorazioni secondarie.
Le parti per cui un servizio di punzonatura CNC rilascia più spesso preventivi necessitano di molti fori identici piuttosto che di un contorno complesso: pannello laterali e porte di custodie, piastre di montaggio, piastre per ghiandole, coperture per prese d’aria, pannelli lamierati e supporti. Una singola custodia contiene tipicamente da otto a venti lamiere piane, e un singolo kit mantiene costanti le posizioni dei fori e la lega del materiale.
Macchine, Utensili e Formatii di Lamiera
Un servizio di punzonatura CNC opera su una pressa punzonatrice CNC a torretta con una torretta utensili multi-stazione, lavorando su lamiere standard da 3.000 x 1.500 mm. Gli utensili coprono punte rotonde nei diametri comuni, utensili oblonghi e rettangolari, formatori per prese d’aria lamierate e imbutitura, e utensili per alesaggi, così un modello che richiederebbe vent’operazioni su una pressa manuale viene eseguito come un singolo programma.
Due fattori determinano il piano utensili. Il primo è la dimensione del foro: un foro rotondo più piccolo dello spessore della lamiera è un bersaglio di punzonatura scarse per un servizio di punzonatura CNC, quindi questi vengono trasferiti al laser. Il secondo è il modello, perché un campo di fori denso utilizza un utensile a cluster che punge molti fori per ogni corsa.
Punzonatura, Laser o Entrambi
Il piano più economico è di solito un misto. Le file lineari di piccoli fori, le griglie regolari e le prese d’aria standard vanno sulla punzonatrice perché gli utensili le eseguono molto più velocemente di quanto un laser possa tracciarle. I contorni liberi, i raggi stretti e i fori al di sotto del limite di spessore vanno sul laser, che non necessita di matrice.
Dato che entrambi i processi sono nello stesso stabilimento, suddividiamo il nesting piuttosto che costringere una macchina a eseguire l’intera parte. Questa decisione viene presa al momento del preventivo, in modo che il prezzo offerto rifletta l’itinerario più economico.
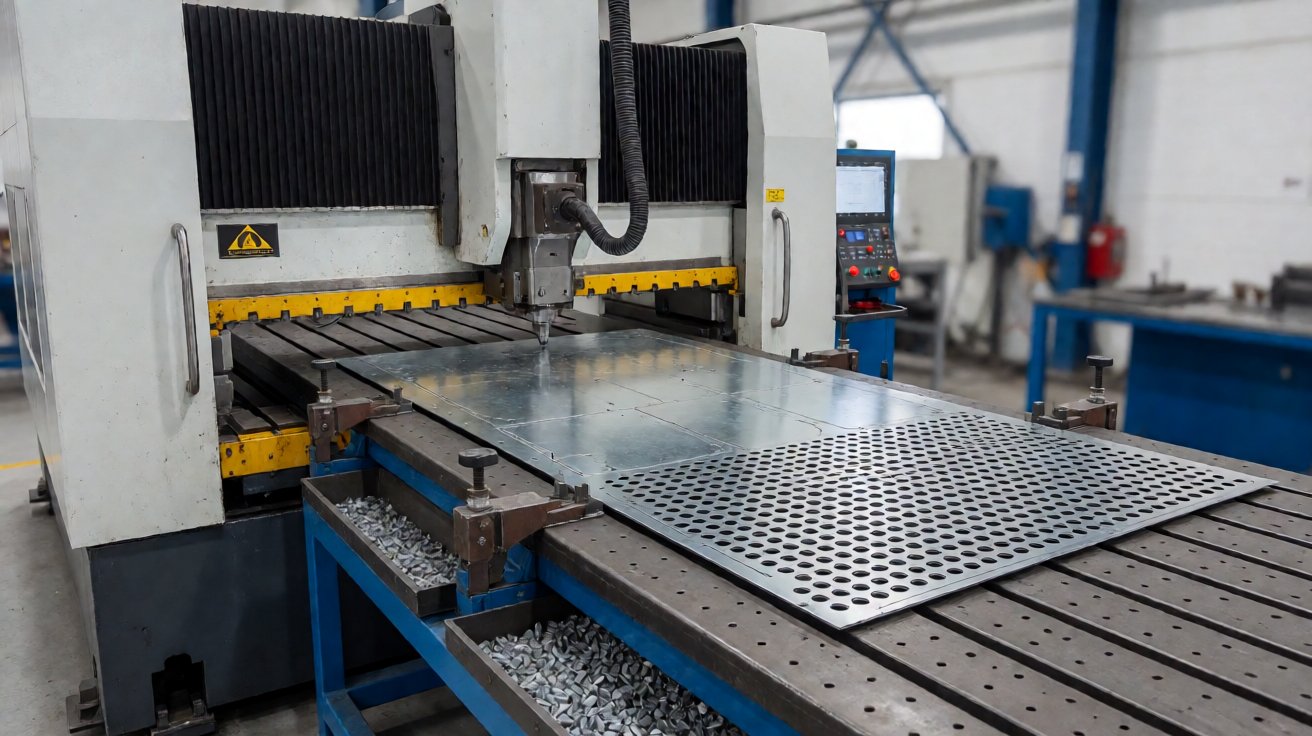
Figura 2: Unapresse punch press a torretta CNC che esegue un motivo di fori e intagli programmato su una lamiera zincata a caldo.
Dove viene utilizzato un servizio di foratura CNC
Custodie, armadi e quadri di controllo
La quota maggiore dei lavori per un servizio di foratura CNC va alle custodie e agli armadi elettrici: piastre di montaggio, piastre di giunzione, panneli posteriori, portelle, coperture di aerazione e banchi di lamelle. Questi pezzi vengono giudicati in base alla posizione dei fori, perché una piastra di montaggio con fori fuori posizione di 0,2 mm non accetta l’attrezzatura fissata con viti, per quanto puliti possano apparire i bordi.
Il lavoro sui pannelli premia anche un servizio di foratura CNC che comprende l’operazione successiva. Una portella forata con un motivo di fori coerente si chiude ancora quando viene montata la guarnizione, e un banco di lamelle piegato con una profondità ripetibile mantiene prevedibili sia il flusso d’aria sia la rigidità del pannello tra un lotto e l’altro.
L’aerazione è la seconda specializzazione di un servizio di foratura CNC: campi perforati, banchi di lamelle e incisioni per ventole forate secondo un motivo che bilancia l’area aperta contro la rigidità del pannello. Il motivo è memorizzato come programma, quindi un ordine ripetuto ne esce identico. Gli insiemi correlati sono elencati nella pagina prodotti.
Staffe, telai e parti di macchine
Staffe, longheroni, supporti per motori, protezioni, piastre di copertura e pannelli di telaio formano il secondo grande gruppo di pezzi per cui viene richiesto un servizio di foratura CNC. Questi sono i pezzi in cui la foratura vince netta: una piastra piatta che porta una griglia di fori, intagli e linguette piegate viene realizzata in un solo programma, dove tracciare ogni foro con un raggio richiederebbe molte volte di più.
Dato che le staffe sono sottili e numerose, la planarità e lo stato della sbavatura contano più dell’aspetto estetico. Vengono forate in lamiera da 1,5 mm a 4 mm, sbavate prima dell’imballaggio e impilate in modo da arrivare piane abbastanza da essere saldate senza raddrizzarle. La pratica di traforo e cesiatura per questa classe di lavoro è pubblicata dalla Fabricators & Manufacturers Association.
Coperture perforate, griglie e parti di ventilazione
I pezzi perforati e a lamelle sono il terzo gruppo, e quello che un servizio di foratura CNC gestisce meglio: coperture per apparecchiature, griglie acustiche, cornici per filtri, protezioni per macchine e pannelli di ventilazione. Un campo di fori denso è esattamente ciò per cui una pressa a torretta è progettata.
Lo stesso tooling forma anche caratteristiche che un laser non può affatto tagliare: lamelle spinte fuori dalla lamiera, nervature di irrigidimento impressi e linguette piegate. Quando un progetto dipende da questi elementi, un servizio di foratura CNC è l’unico processo che produce la parte.
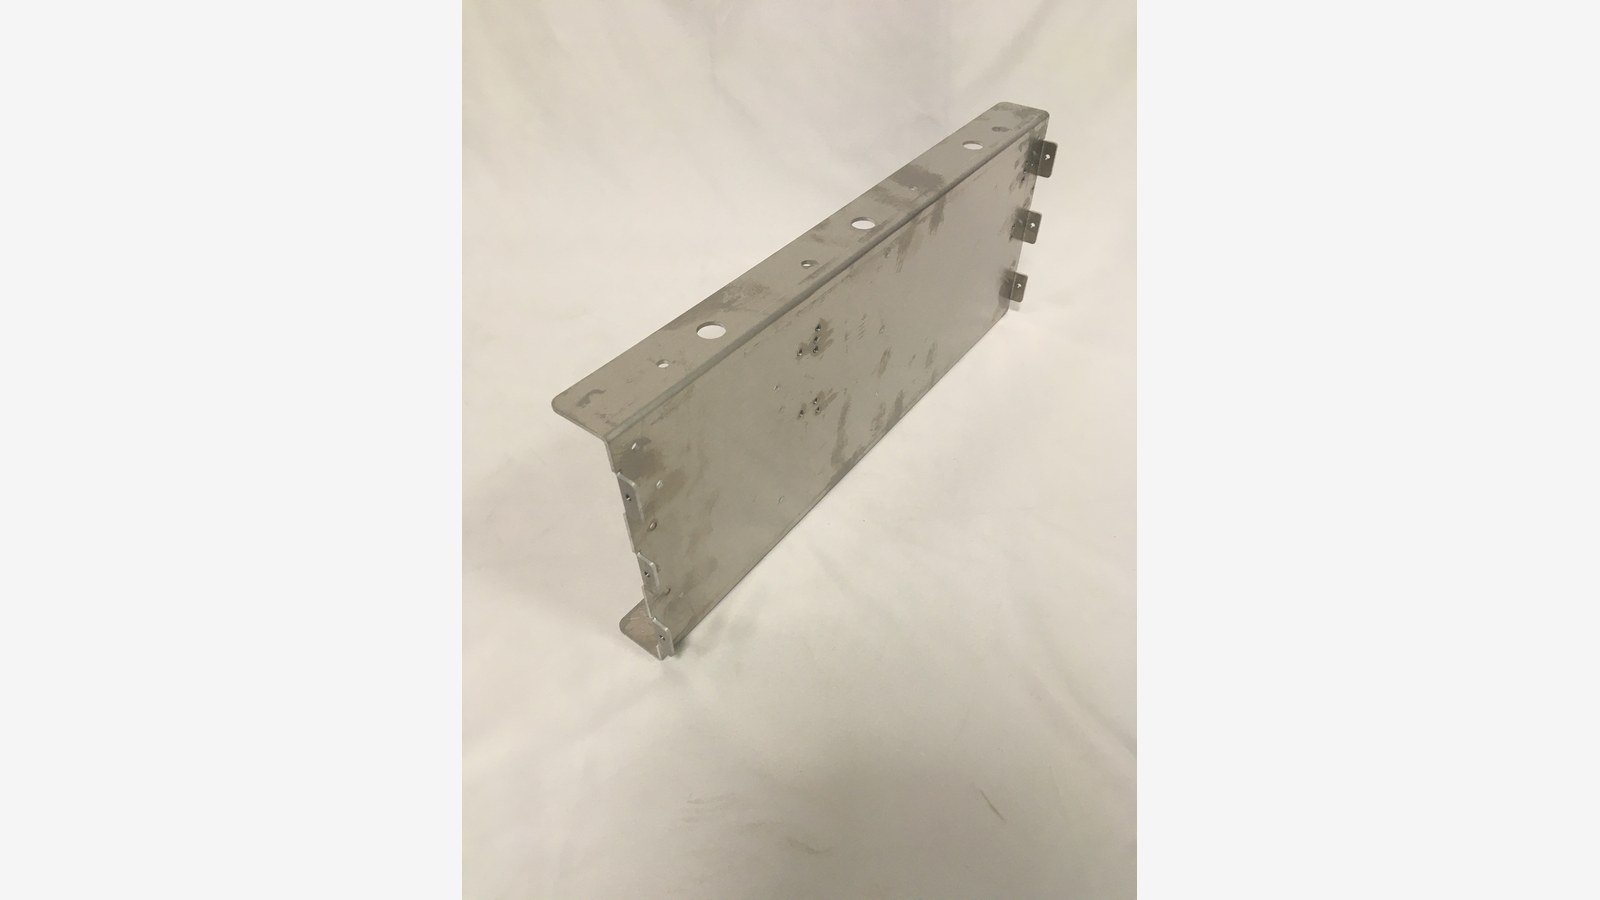
Figura 3: Pannello in lamiera punzonata con fori di montaggio, fessure e linguette di bordo formate dopo la punzonatura.
Materiale, Spessore e Limiti degli Utensili
Materiale che Punzoniamo
La punzonatura copre le lamiere da cui sono realizzati la maggior parte dei pezzi: acciaio laminato a freddo, acciaio zincato a caldo e per immersione, acciaio inossidabile 304 e 316, alluminio 5052 e 6061, e lamiera preverniciata. Ogni materiale si comporta in modo diverso sotto l’utensile, quindi il gioco tra punzone e matraccio viene impostato in base al materiale e allo spessore.
Due effetti del materiale determinano la qualità. L’acciaio inossidabile indurisce per lavoro nella zona di taglio, quindi gli utensili e il gioco devono essere adatti alla lega, altrimenti il bordo del foro si strappa. L’alluminio e la lamiera preverniciata si macchiano facilmente, quindi la lamiera viene manipolata con il film protettivo rivolto verso l’alto e separata tra le operazioni. La pratica dei materiali è documentata da SSINA, dall’American Iron and Steel Institute e dall’Aluminum Association.
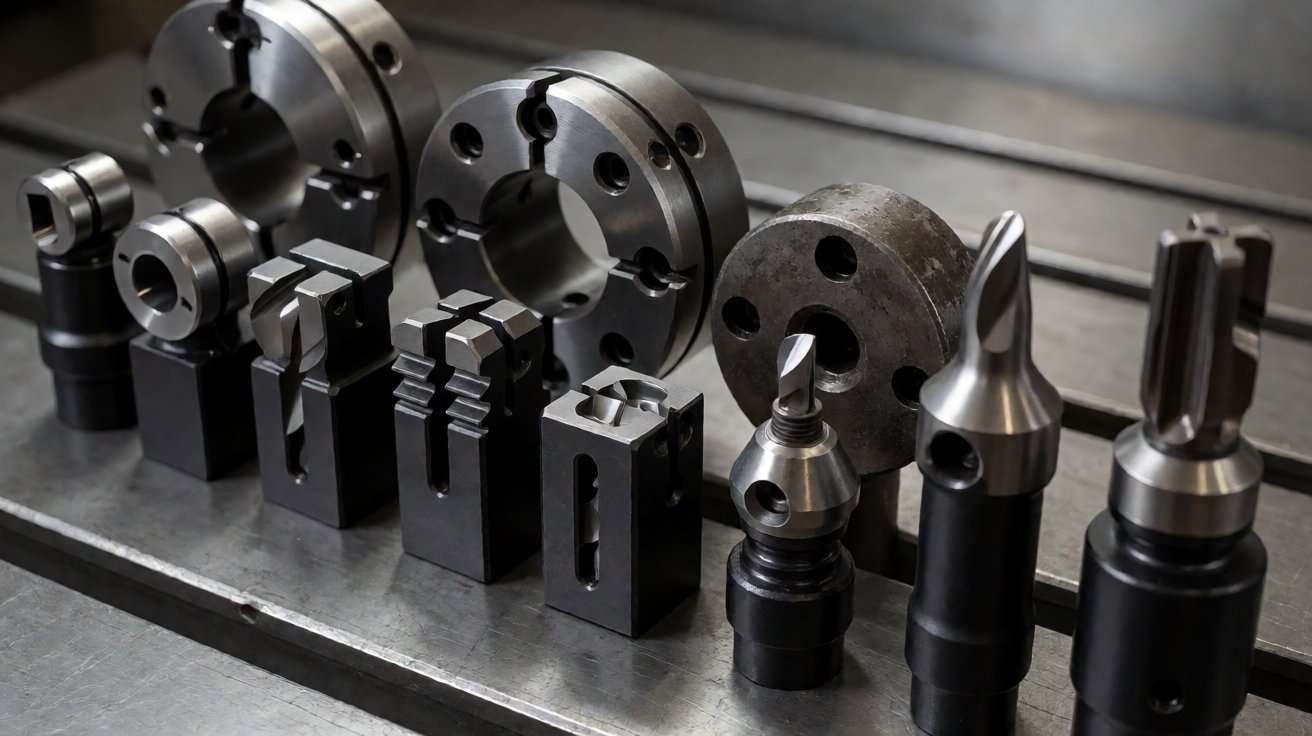
Figura 4: Attrezzatura per trapano a torre: set per formatura di fori rotondi, oblonghi e fessure con bordi di taglio lucidati.
Spessore, dimensione del foro e finestra di punzonatura
L’intervallo pratico per un servizio di punzonatura CNC va da 0,5 mm a 6 mm, con la maggior parte delle parti che si colloca tra 0,8 mm e 3 mm. Al di sopra dei circa 6 mm la tonnellatura necessaria aumenta bruscamente e il taglio laser diventa la via migliore, quindi lo spessore è il primo filtro applicato a una richiesta.
La dimensione del foro è il secondo filtro, ed è la regola che fa cadere in errore gli acquirenti più spesso. Un foro rotondo più piccolo dello spessore della lamiera è un bersaglio di punzonatura inadeguato, perché il punzone è troppo sottile per sopportare la corsa. Le fessure seguono la stessa logica, con la larghezza minima legata allo spessore.
Dove una progettazione necessita di fori al di sotto di quel limite, questi vengono spostati al laser nello stesso nido. Gli acquirenti che assumono che un servizio di punzonatura CNC punzoni semplicemente tutto sono quelli che più spesso restano sorpresi al preventivo, ed è per questo che la verifica della dimensione del foro avviene prima della quotazione.
Attrezzatura, gioco e qualità del bordo
La qualità del bordo deriva dal corretto gioco: troppo poco e il bordo si taglia con una seconda frattura e un bavo duro, troppo e il bordo del foro si sbrana. Un servizio di punzonatura CNC imposta il gioco in base al tipo di materiale e allo spessore, ed è per questo che i parametri non vengono copiati tra un lavoro in acciaio e un lavoro in acciaio inox.
Lo stato dell’attrezzatura conta quanto l’impostazione. Un punzone consumato lascia un bavo più grande e un foro che devia dalle dimensioni, quindi l’attrezzatura viene sostituita prima che influisca sulla parte e non dopo un rifiuto. Lo spessore della lamiera e le tolleranze di planarità sono definiti da ASTM International e ISO.
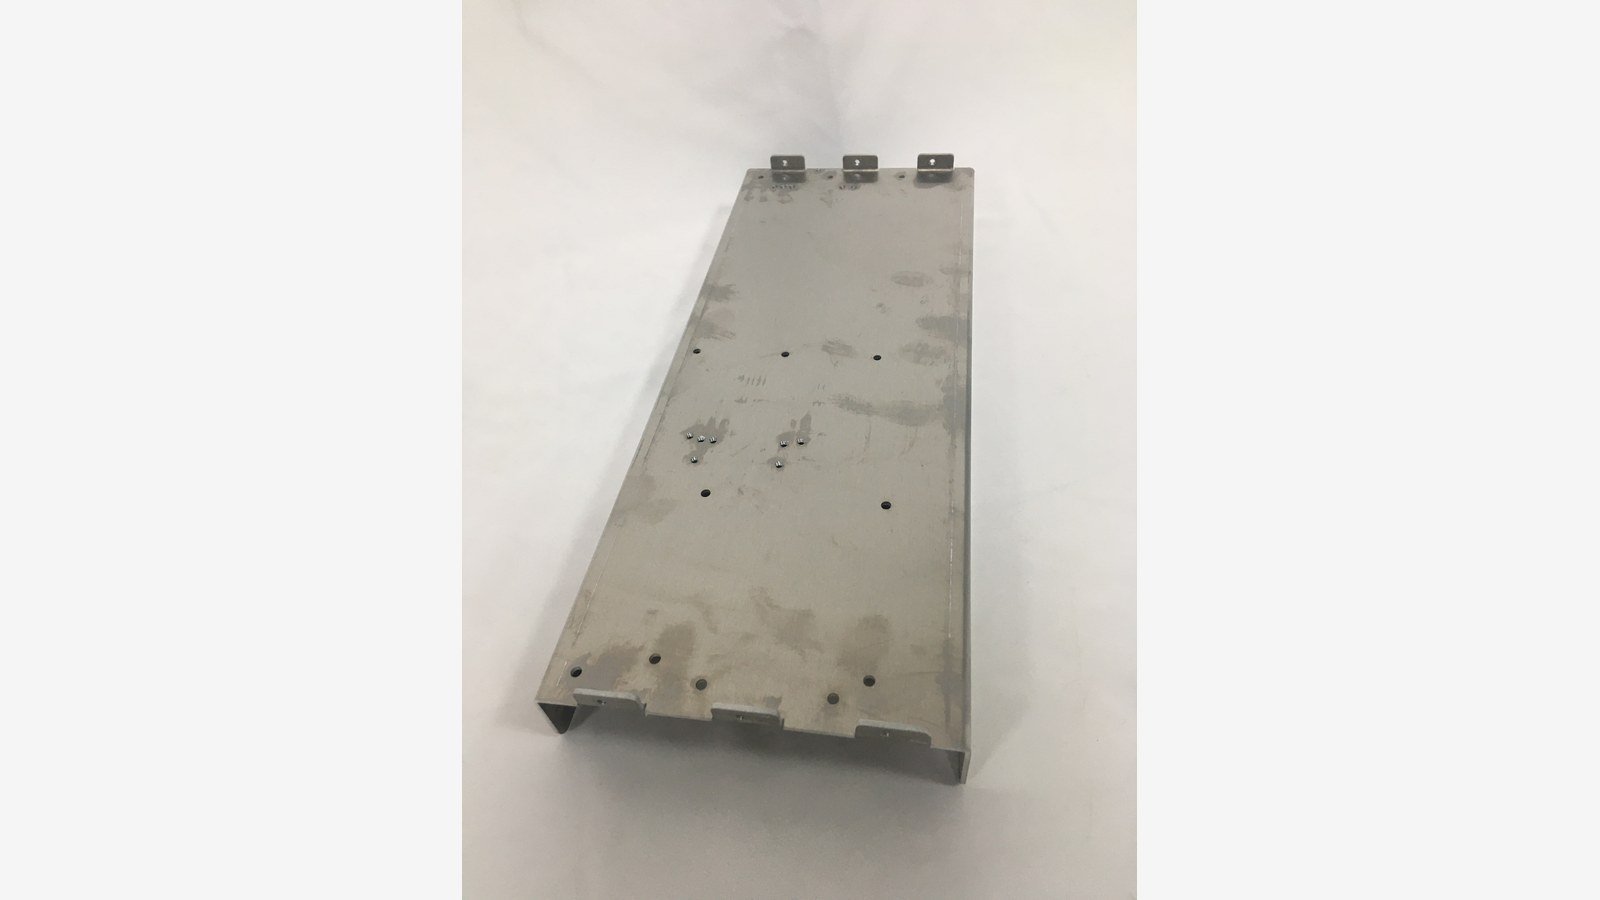
Figura 5: Un pezzo punzonato in produzione in acciaio da 2 mm che mostra la precisione della posizione dei fori e i ribatti formati.
Cosa rende difficile ottenere risultati precisi nella punzonatura CNC
Distorsione dei fori, bave e strappo del cavillo
Che rischi di qualità dovrebbe monitorare un acquirente nei pezzi punzonati? Ne dominano tre. Il primo è la distorsione del foro: quando lo sfogo è errato o la punzone è smussata, il bordo del foro si sbrina invece di essere tagliato in modo pulito, e il foro risulta conico o sovradimensionato.
Il secondo è la presenza di bave. Ogni bordo punzonato presenta alcune bave, e su acciaio da 2 mm una bava non gestita è abbastanza tagliente da influire sulla linea di assemblaggio del cliente e da rovinare una finitura a verniciatura a polvere. Il terzo è lo strappo del cavillo, in cui un cavillo tagliato risale sulla punzone e viene premuto nella lamiera, lasciando un segno che non può essere rimosso con la lucidatura.
I nostri interventi correttivi sono semplici: impostazione dello sfogo per materiale e spessore, ispezione e sostituzione degli utensili secondo un piano programmatico piuttosto che in caso di guasto, misure anti-cavillo sugli utensili, e sbavatura automatica più finitura manuale prima della spedizione. Altezza delle bave e dimensione dei fori vengono confermate sul primo pezzo e poi verificate a lotto.
Tolleranza, planarità e movimento del materiale
Il terzo gruppo di rischi è dimensionale. La punzonatura è precisa nella posizione, ma la tolleranza pratica su una caratteristica punzonata non è la stessa della precisione di posizionamento della macchina, e citare il valore della macchina è il modo in cui i fornitori finiscono per discutere dei pezzi respinti. Forniamo una banda di tolleranza realistica per caratteristica e ispezioniamo rispetto ad essa.
La planarità è il rischio correlato. Un pannello grande con una perforazione densa può incurvarsi man mano che il materiale viene rimosso, e una staffa che esce dalla pressa leggermente incurvata non si adatterà correttamente in una fixturing di saldatura. La lamiera viene stoccata in piano, sbavata con controllo, e i pezzi con pattern fini vengono controllati per la planarità piuttosto che assunti come conformi.
Il segno sulla superficie è l’ultimo rischio, ed è quello che gli acquirenti notano per primi. Pellicola, guanti, interpositori e cassette dedicate fanno parte del processo per le parti visibili, poiché un pannello preverniciato con graffi o una superficie in acciaio spazzolato con segni non può essere riparato successivamente.
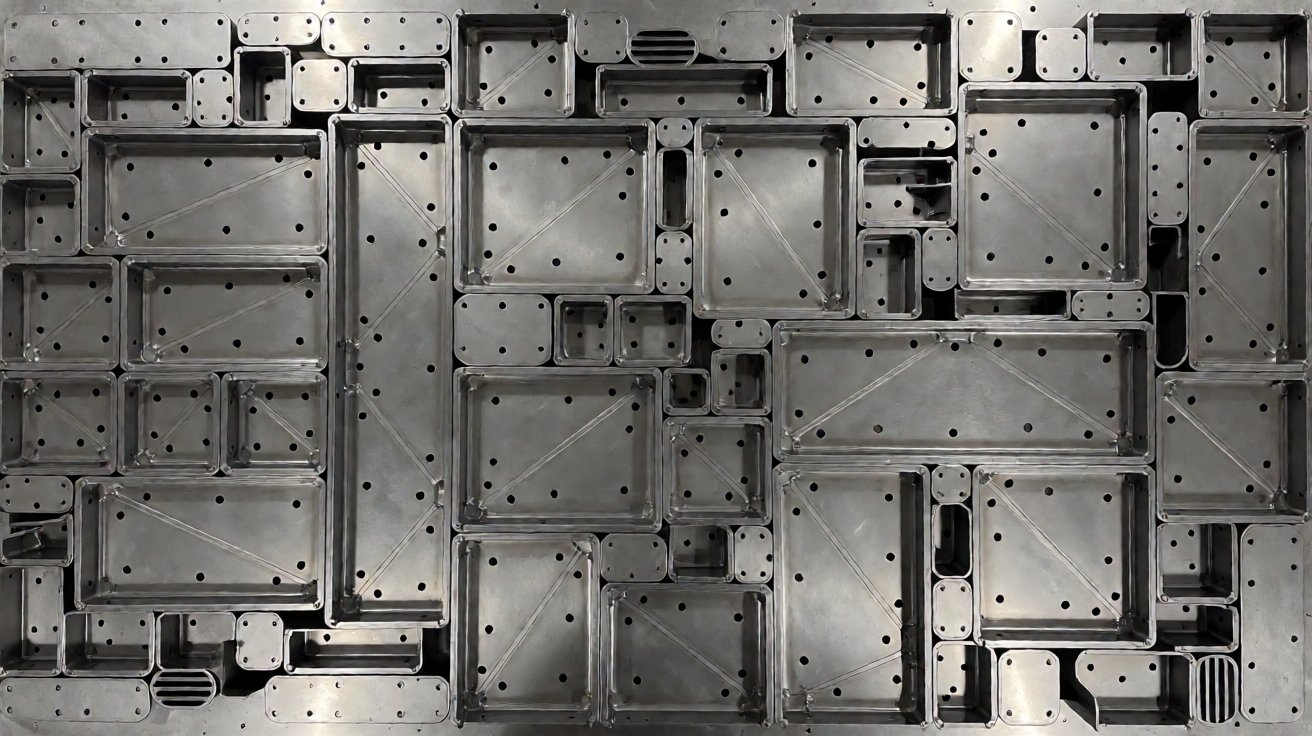
Figura 6: Layout annidato di lamiere, staffe e bracci saldati realizzati tramite punzonatura da una singola lamiera a freddo da 2 mm.
Tempi di consegna e documentazione del servizio di punzonatura CNC
Cosa inviare per un preventivo
Cosa serve al fornitore per preventivare? Inviare un modello STEP con un disegno 2D quotato quando la parte sarà lavorata/formata, oppure un file DXF se serve solo la piatta. Specificare la qualità del materiale, lo spessore, la quantità per lotto, la finitura e qualsiasi protezione superficiale, così il preventivo del servizio di punzonatura CNC tornerà senza una seconda serie di domande.
Dove il design è ancora in fase di sviluppo, inviare il pattern piatto disponibile e descrivere a cosa deve servire la parte. Viene restituita una versione produttiva con caratteristiche adattate ai limiti di diametro fori, all’accesso agli utensili e alla perdita di piegatura, e si preventerà quel disegno invece di una forma che dovrà essere corretta successivamente.
La disciplina dei file conta più del formato dei file. I file sono controllati per revisione, quindi un ordine non può essere punzonato da un disegno obsoleto, e il disegno approvato in fase di campione diventa la specifica su cui si esegue il lotto.
Tempi di consegna
I campioni seguono entro 5-10 giorni lavorativi dopo l’approvazione del disegno, e il primo lotto di produzione viene spedito 15-30 giorni dopo a seconda del materiale, della finitura e della quantità. Il lavoro di sola punzonatura, senza formatura o rivestimento, è il percorso più breve nello stabilimento.
Due fattori modificano la data di consegna: un materiale non disponibile in magazzino nella giusta qualità e spessore, e una specifica di finitura che arriva dopo la punzonatura. Entrambi hanno un costo minore se definiti prima dell’esecuzione del programma, ecco perché il campione è trattato come la specifica per il programma di produzione.
Ispezione, certificati e imballaggio
I documenti viaggiano con le parti: certificati del materiale, un rapporto di ispezione del primo articolo con posizioni critiche dei fori e dimensioni misurate, e tracciabilità del lotto risalente alla lamiera. Lo stabilimento è in possesso della certificazione ISO 9001:2015 e CE, e l’ispezione di parti terze può essere organizzata tramite SGS o mediante una visita del cliente.
Per gli ordini di esportazione, gli acquirenti USA calcolano il costo di destinazione con la Harmonized Tariff Schedule, e gli obblighi di marcatura CE per macchine e prodotti elettrici sono stabiliti dalla Commissione Europea. La prassi per la documentazione doganale delle parti metalliche è riassunta dall’U.S. International Trade Administration. L’imballaggio è specificato insieme alla parte: pellicola sui lati visibili, separazione tra le lamiere, protezione individuale per le parti verniciate e casse di esportazione fasciate per il trasporto via mare.
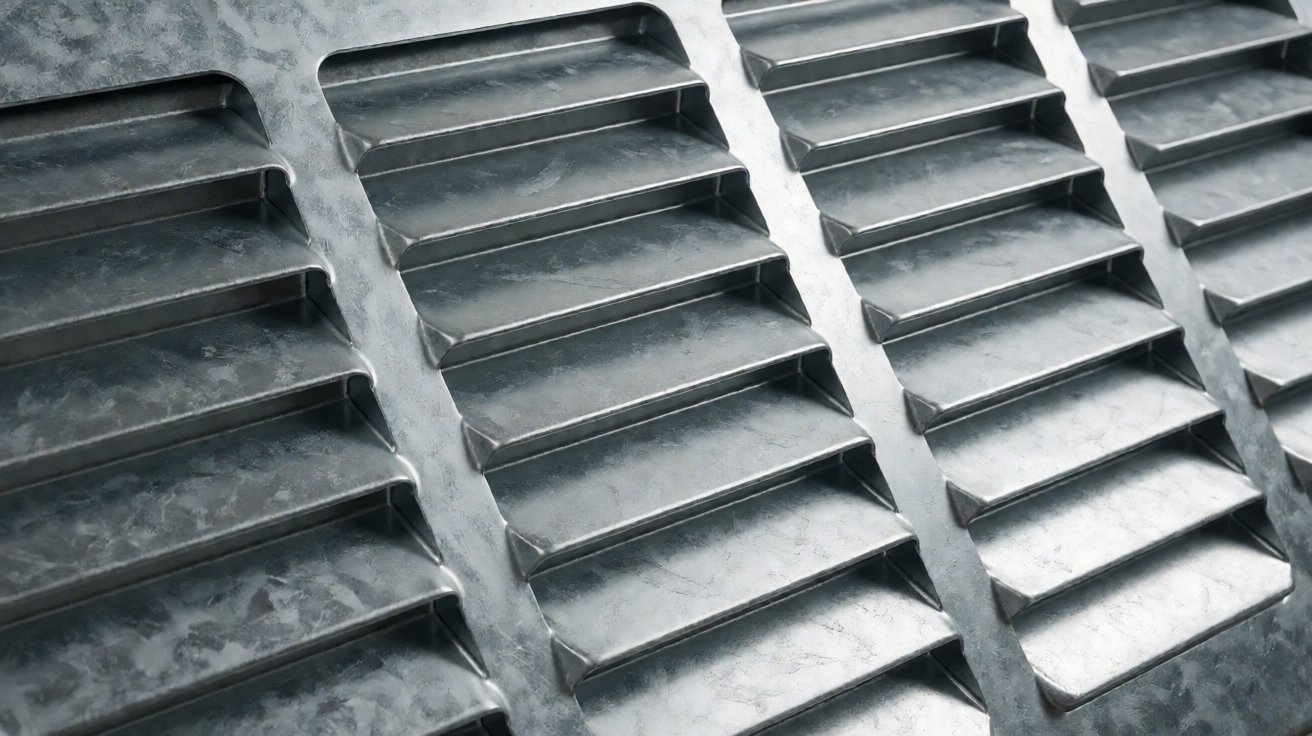
Figura 7: Un banco di ventilazione con lamelle punzonate in lamiera zincata da 1,5 mm con alette formate.
Programmi di Punzonatura CNC che abbiamo Consegurato
Caso 1: Costruttore di Cabine di Comando – Piastre di Fissaggio e di Guarnizione
Un costruttore di cabine di comando ha ordinato piastre di fissaggio, piastre di guarnizione e coperture di ventilazione in acciaio zincato da 2 mm: lotti di 50-300 pezzi, tre a sei volte l’anno, un minimo di 20-50 pezzi e prezzi FOB nella fascia di $15-80 a pezzo a seconda delle dimensioni e della finitura.
Il primo lotto è stato spedito 15-30 giorni dopo l’approvazione dei disegni, a seguito di un ciclo di campionatura di 5-10 giorni lavorativi, e la spesa annua si è mantenuta nella fascia di $30k-60k con ispezione di terze parti prima della spedizione. Spostare le griglie di fori regolari sulla punzonatrice e lasciare i contorni liberi sul laser ha permesso un ridimensionamento del 4-6% sui pezzi ripetuti nel secondo anno.
Caso 2: Produttore Originale di Apparecchiatura – Staffe, Controrinforzi e Piastre di Copertura
Un produttore originale di apparecchiatura ha ordinato diversi centinaia di piccoli pezzi ripetuti per lotto – staffe a L, controrinforzi, piastre di copertura e distanziali in acciaio laminato a freddo da 2 mm e acciaio inox 304: lotti di 200-800 pezzi, quattro a otto lotti l’anno, un minimo di 100 pezzi e prezzi FOB da $2 a $15 a pezzo.
Questo programma è stato vinto in base alla planarità e allo stato delle bave piuttosto che alla velocità della pressa. Ogni pezzo viene svasato prima dell’imballaggio e il nido è disposto in modo che le staffe arrivino piatte sufficientemente da poter essere saldate senza raddrizzamento. La spesa annua è rimasta nella fascia di $15k-40k.
Caso 3: Integratore di Automazione – Pannelli di Armadio con Lamelle
Un integratore di automazione ha ordinato pannelli di armadio con lamelle e forati in acciaio zincato da 1,5 mm con banchi di lamelle formati e nervature di irrigidimento rigonfiate: lotti di 50-300 pezzi, due a quattro volte l’anno, un minimo di 20-50 pezzi e prezzi FOB tra $15 e $80 a pannello a seconda delle dimensioni e della finitura.
Il programma dipendeva dalla ripetibilità delle caratteristiche formate: profondità delle lamelle mantenuta nel lotto, nervature formate senza segnare la lamiera, e ogni pannello controllato contro l’articolo campione. Il primo lotto è stato spedito 15-30 giorni dopo l’approvazione e la spesa annua si è attestata nella fascia di $30k-60k.
Figura 8: Un fermaglio perforato finito pronto per la saldatura, che mostra planarità e bordi perforati senza bave.
Sintesi e Prossimi Passi
Come Specificare un Servizio di Punzonatura CNC
Specifica un servizio di punzonatura CNC partendo dall’elenco delle funzionalità e procedendo al contrario. Conta i fori, le feritoie e le aperture di ventilazione che si ripetono sulla parte, verifica il foro più piccolo in relazione allo spessore della lamiera, fissa il materiale e la qualità e dichiara la quantità annuale. Piano utensili, nidi e prezzo seguono tutti da queste quattro risposte.
Poi fai due domande: come vengono controllate le posizioni dei fori rispetto al disegno e come vengono controllate bave e planarità prima dell’imballaggio. Queste due risposte determinano se il decimo lotto si comporta come il primo.
Perché XHX Metal
XHX Metal mantiene taglio laser, punzonatura CNC, formatura, saldatura, finitura e assemblaggio in un’unica fabbrica di 2.000 mq a Dongguan: due macchine di taglio laser a fibra da 6 kW con accuratezza di posizionamento di +-0.01 mm, punzonatura CNC a torretta, piegatura CNC, saldatura TIG e MIG e partner per rivestimenti, per circa 500.000 pezzi l’anno. Un ordine per un servizio di punzonatura CNC prosegue quindi fino a un assemblaggio finito senza un secondo fornitore.
La fabbrica possiede ISO 9001:2015 e CE, lavora con SGS per l’ispezione e ha fornito clienti OEM e di marca in Nord America e in Europa da oltre un decennio.
Come Avviare il Tuo Programma
Invia un file STEP o DXF con materiale, spessore e quantità per una quotazione con i tempi di consegna. La capacità di punzonatura si trova accanto al taglio laser nella pagina delle capacità in lamiera, il processo è descritto nella pagina sulla punzonatura CNC, gli assemblaggi finiti sono nella pagina prodotti e i progetti iniziano dalla pagina di contatto; le richieste raggiungono anche il team tecnico a sales01@xinghaoxin.com.
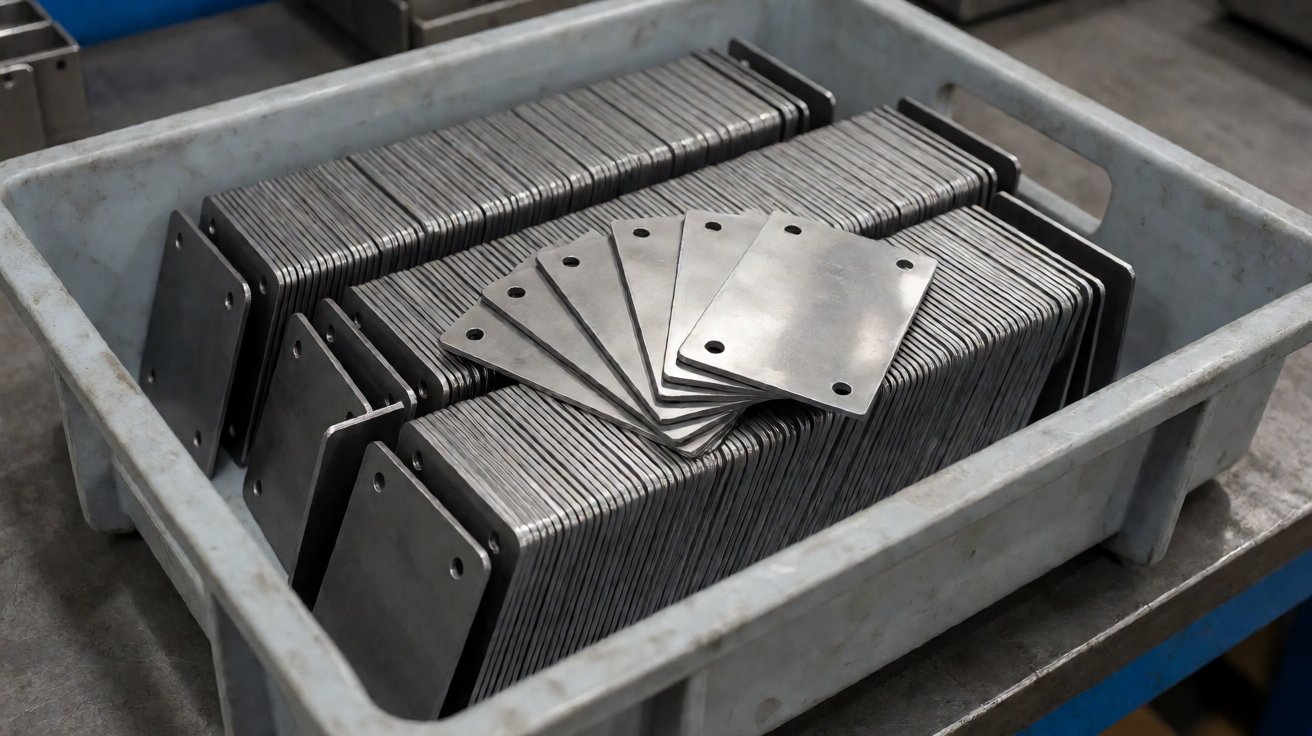
Figura 9: Un lotto di produzione di piastre e staffe punzonate sbrinurate, pronte per la successiva operazione.
FAQ: Servizio di Punzonatura CNC
Qual è l’ordine minimo? Circa 100 pezzi per parti piatte piccole e 20-50 pezzi per pannelli più grandi; anche i prototipi e i pezzi unici sono quotati.
Un servizio di punzonatura CNC è più economico del taglio laser? Per circa 1.000 o più pezzi identici con geometria semplice, in genere lo è, perché le attrezzature praticano molti fori per corsa; al di sotto di tale numero, o se il contorno è complesso, il taglio laser è la soluzione migliore.
Qual è il foro più piccolo che si può punzonare? In linea di principio, il diametro del foro dovrebbe essere almeno pari allo spessore della lamiera; i fori più piccoli vengono tagliati con il laser nello stesso nido, anziché forzarli attraverso lo punzone.


