Dernière mise à jour : 14 octobre 2026 | Par l’équipe d’ingénierie métallique XHX
Un service de perçage CNC transforme une tôle plate en pièces en découpant des trous, des rainures, des encoches et des profils externes à l’aide d’une tourelle de poinçons et de matrices, plutôt qu’avec un faisceau de découpe thermique. Chez XHX Metal, un service de perçage CNC fonctionne aux côtés de deux lasers à fibre de 6 kW dans une usine de 2 000 m² à Dongguan, en Chine, ce qui permet de percer, mettre en forme, souder et finir une pièce sans quitter le bâtiment.
Cet article s’adresse aux acheteurs, aux ingénieurs et aux équipes d’approvisionnement qui doivent décider s’ils confieront un travail de perçage plutôt qu’un travail de laser : ce qu’un service de perçage CNC couvre, quelles pièces lui conviennent, comment la matière et l’épaisseur influencent la réponse, ce qui rend une pièce perçée difficile à maintenir dans la tolérance, combien de temps prend le travail, et trois exemples de commandes avec des volumes et des bandes de prix.
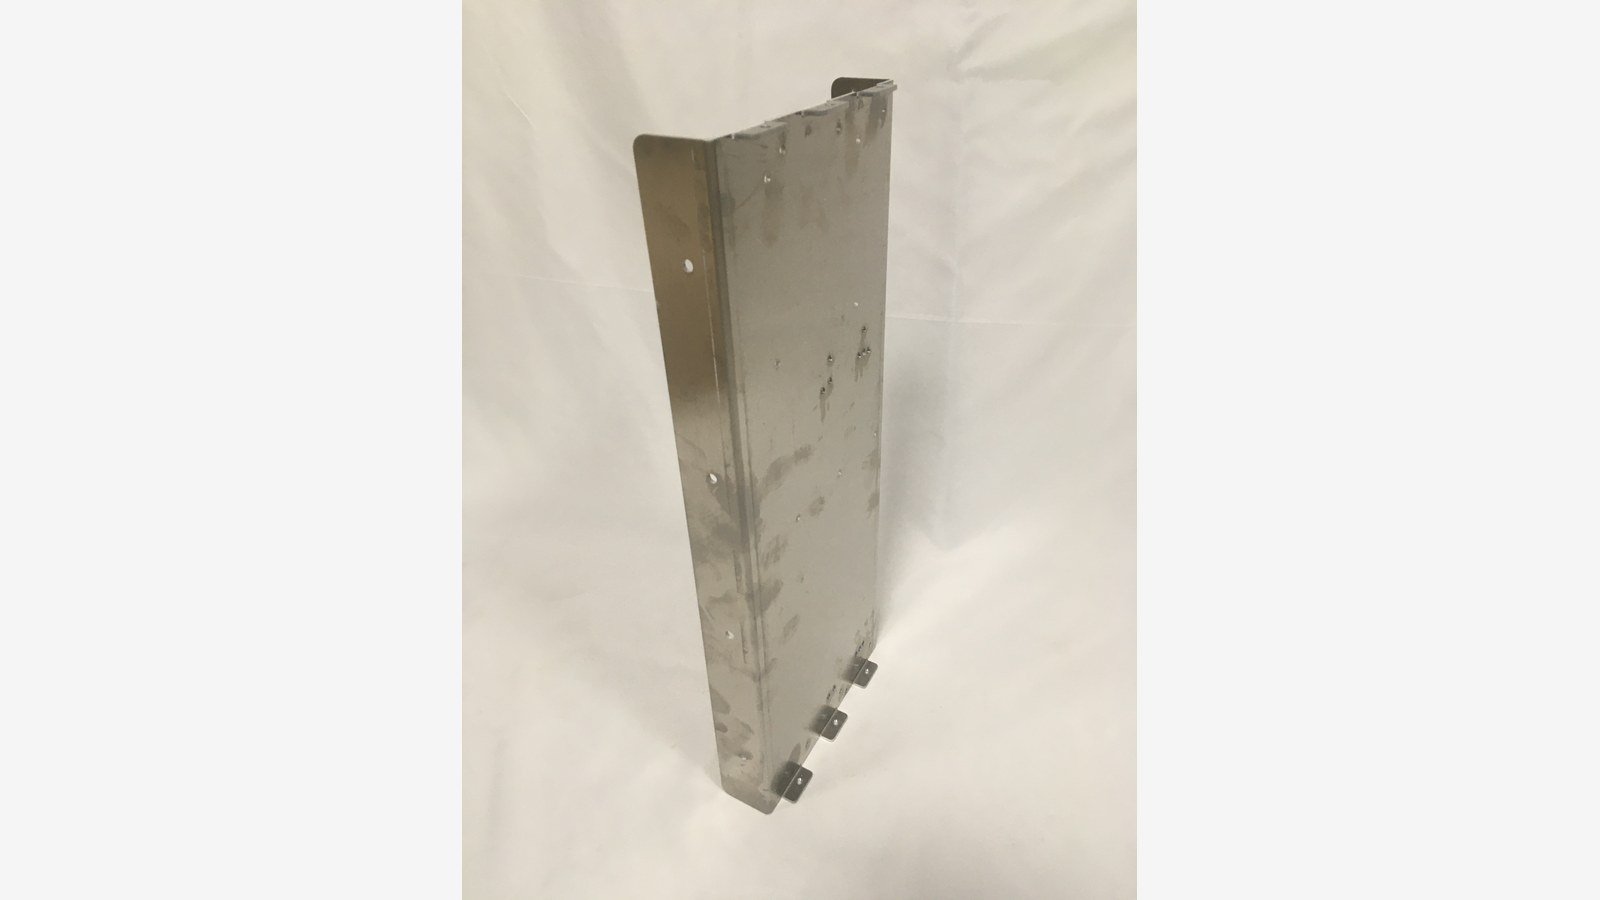
Figure 1 : Un support en acier inoxydable percé et plié, présentant un régulier motif de trous et des languettes plies.
Ponçage CNC : Ce que nous fournissons
Ce que couvre le service
Que livre un service de ponçage CNC ? Des pièces plates coupées par l’outillage : trous ronds, fentes oblongues, ouvertures rectangulaires, ventilations à lames, alésages, emboutissages et le profil extérieur, tous exécutés en une seule configuration sur une perceuse à tourelle CNC, donnant un patron plat qui continue ensuite dans le pliage et la finition.
Les acheteurs commandent un service de ponçage CNC à part entière lorsqu’ils disposent déjà d’une capacité de formage, ou comme première étape d’une pièce finie. La plupart des demandes arrivent sous forme de modèle STEP avec un dessin 2D coté si la pièce sera pliée, ou en DXF si seul le patron plat est nécessaire. Les deux sont chiffrés sur la base de quatre réponses : matériau, épaisseur, quantité et opérations secondaires.
Les pièces qu’un service de ponçage CNC chiffré le plus souvent nécessitent de nombreux trous identiques plutôt qu’un contour complexe : panneaux latéraux et portes de boîtier, plaques de montage, brides de glande, caches de ventilation, panneaux à lames et supports. Un boîtier comprend généralement huit à vingt pièces plates, et un kit maintient les positions des trous et le grade du matériau cohérent.
Machines, outillage et formats de tôlerie
Un service de ponçage CNC fonctionne sur une perceuse à tourelle CNC avec un tourelle d’outils multi-stations, travaillant sur des tôles standard de 3 000 x 1 500 mm. L’outillage couvre les poinçons ronds aux diamètres courants, les outils oblongs et rectangulaires, les formateurs de lames et d’emboutissage, et les outils d’alésage, de sorte qu’un motif qui nécessiterait vingt opérations sur une presse manuelle s’exécute comme un seul programme.
Deux éléments déterminent le plan d’outillage. Le premier est la taille du trou : un trou rond inférieur à l’épaisseur de la tôle est une cible de ponçage défavorable pour un service de ponçage CNC, ces trous passent donc au laser. Le second est le motif, car un champ de trous dense utilise un outil en grappe qui frappe de nombreux trous par coup.
Ponçage, laser ou les deux
Le plan le moins cher est généralement un mélange. Les séries linéaires de petits trous, les grilles régulières et les ventilations standard passent sur le poinçon car l’outillage les frappe beaucoup plus vite qu’un laser ne peut les tracer. Les contours en libre, les rayons serrés et les trous inférieurs à la limite d’épaisseur passent au laser, qui n’a pas besoin de matrice.
Comme les deux processus sont situés dans la même usine, nous divisons le nidage plutôt que de forcer une machine à faire toute la pièce. Cette décision est prise lors du devis, afin que le prix chiffré reflète l’itinéraire le moins cher.
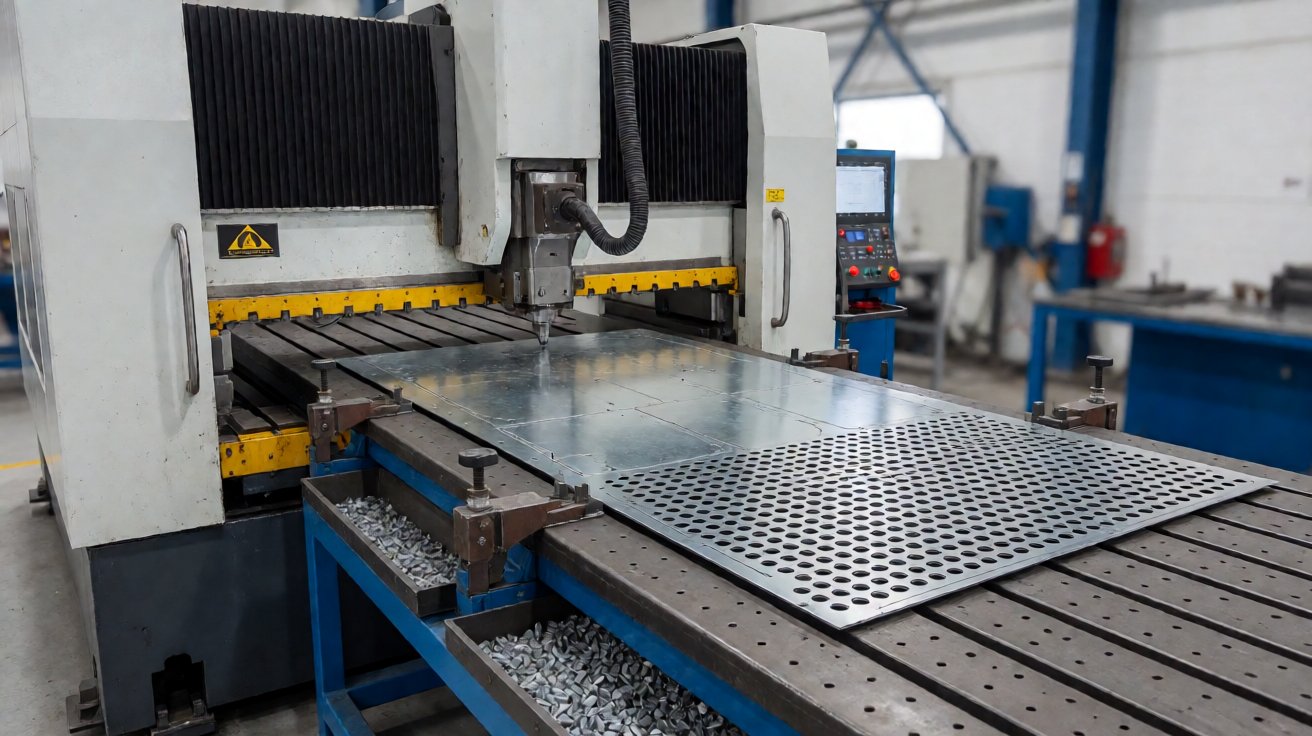
Figure 2 : Un poinçonneur CNC à tourelle exécutant un motif de trous et d’entrefentes programmé sur une tôle galvanisée.
Où le service de poinçonnage CNC est utilisé
Boîtiers, armoires et panneaux de contrôle
La plus grande part du travail d’un service de poinçonnage CNC concerne les boîtiers et armoires électriques : plaques de montage, plaques de glissières, panneaux arrière, portes, caches de ventilation et ensembles de lattes. Ces pièces sont jugées sur la position des trous, car une plaque de montage dont les trous sont décalés de 0,2 mm n’accepte pas l’équipement boulonné dessus, aussi propres que soient les bords.
Le travail sur les panneaux récompense également un service de poinçonnage CNC qui comprend l’opération suivante. Une porte poinçonnée avec un motif de trous cohérent se ferme encore après la mise en place du joint, et un ensemble de lattes formé à une profondeur reproductible garde le débit d’air et la rigidité du panneau prévisibles entre les lots.
La ventilation est la deuxième spécialité d’un service de poinçonnage CNC : champs perforés, ensembles de lattes et découpe de ventilateurs poinçonnés selon un motif qui équilibre la surface ouverte et la rigidité du panneau. Le motif est stocké comme un programme, si bien qu’une commande répétitive produit un résultat identique. Les assemblages associés sont listés sur la page produits.
Coffres, châssis et pièces de machines
Les cales, goussets, supports de moteurs, garde-corps, capots de couverture et panneaux de châssis forment le deuxième grand groupe de pièces demandées à un service de poinçonnage CNC. Ce sont les pièces où le poinçonnage gagne clairement : une plaque plate portant une grille de trous, entrefentes et languettes formées est frappée en un seul programme, là où le traçage de chaque trou avec un faisceau prend beaucoup plus de temps.
Comme les cales sont fines et nombreuses, la planéité et l’état des bavures comptent plus que l’apparence. Elles sont poinçonnées sur de la tôlerie de 1,5 mm à 4 mm, débaourdées avant l’emballage et empilées pour arriver à plat assez pour être soudées sans rectification. La pratique du découpage et de la coupe à cisaille pour cette catégorie de travail est publiée par la Fabricators & Manufacturers Association.
Couvercles perforés, grilles et pièces de ventilation
Les pièces perforées et à lattes forment le troisième groupe, et celui que un service de poinçonnage CNC gère le mieux : capots d’équipement, grilles acoustiques, cadres de filtres, garde-corps de machines et panneaux de ventilation. Un champ de trous dense est exactement ce pour quoi une presse à tourelle est conçue.
Le même outillage forme également des caractéristiques qu’une découpe laser ne peut pas du tout réaliser : des lattes poussées hors de la tôlerie, des nervures de renfort embouties et des languettes formées. Quand une conception en dépend, un service de poinçonnage CNC est le seul procédé qui produit la pièce.
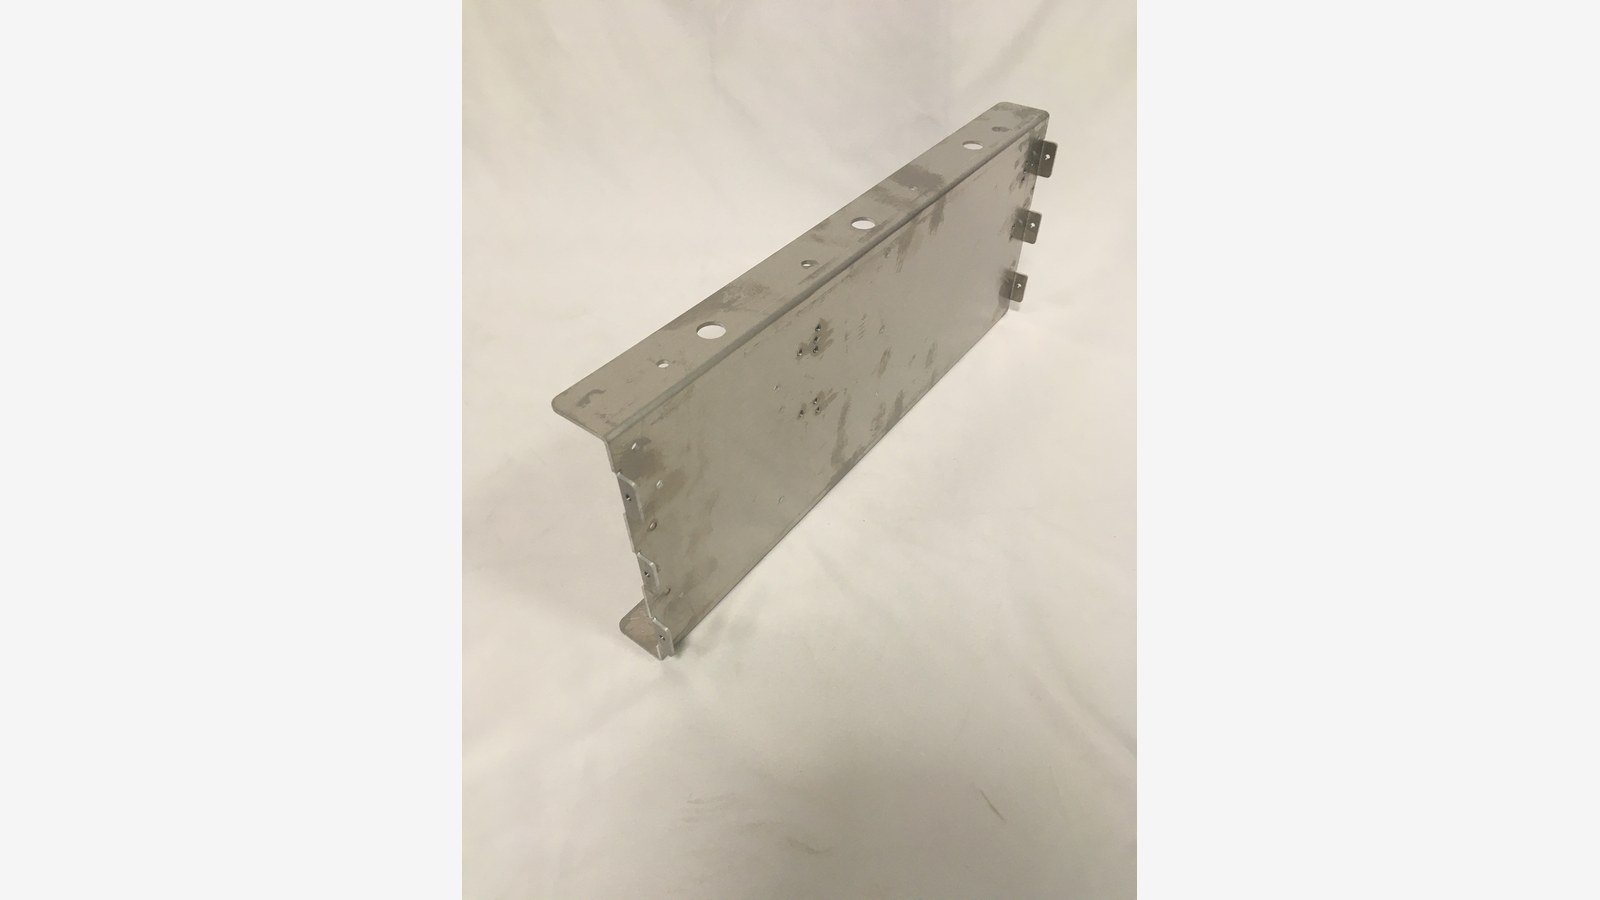
Figure 3 : Un panneau de tôlerie embossé avec des trous de fixation, des encoches et des onglets de bord formés après embossage.
Matériaux, épaisseur et limites d’outillage
Matériaux que nous embossons
L’embossage couvre les tôles les plus couramment utilisées pour les pièces : acier laminé à froid, acier électro-galvanisé et acier galvanisé par trempe, acier inoxydable 304 et 316, aluminium 5052 et 6061, et tôle prélaquée. Chaque matériau se comporte différemment sous l’outil, si bien que le jeu entre poinçon et matrice est défini pour chaque matériau et chaque épaisseur.
Deux effets liés au matériau déterminent la qualité. L’acier inoxydable s’écroui dans la zone de cisaillement, si bien que l’outillage et le jeu doivent être adaptés à la nuance, sinon le bord du trou est déchiré. L’aluminium et la tôle prélaquée s’abîment facilement, si bien que la tôle est manipulée filmé vers le haut et séparée entre les opérations. Les pratiques liées aux matériaux sont documentées par SSINA, l’American Iron and Steel Institute et l’Aluminum Association.
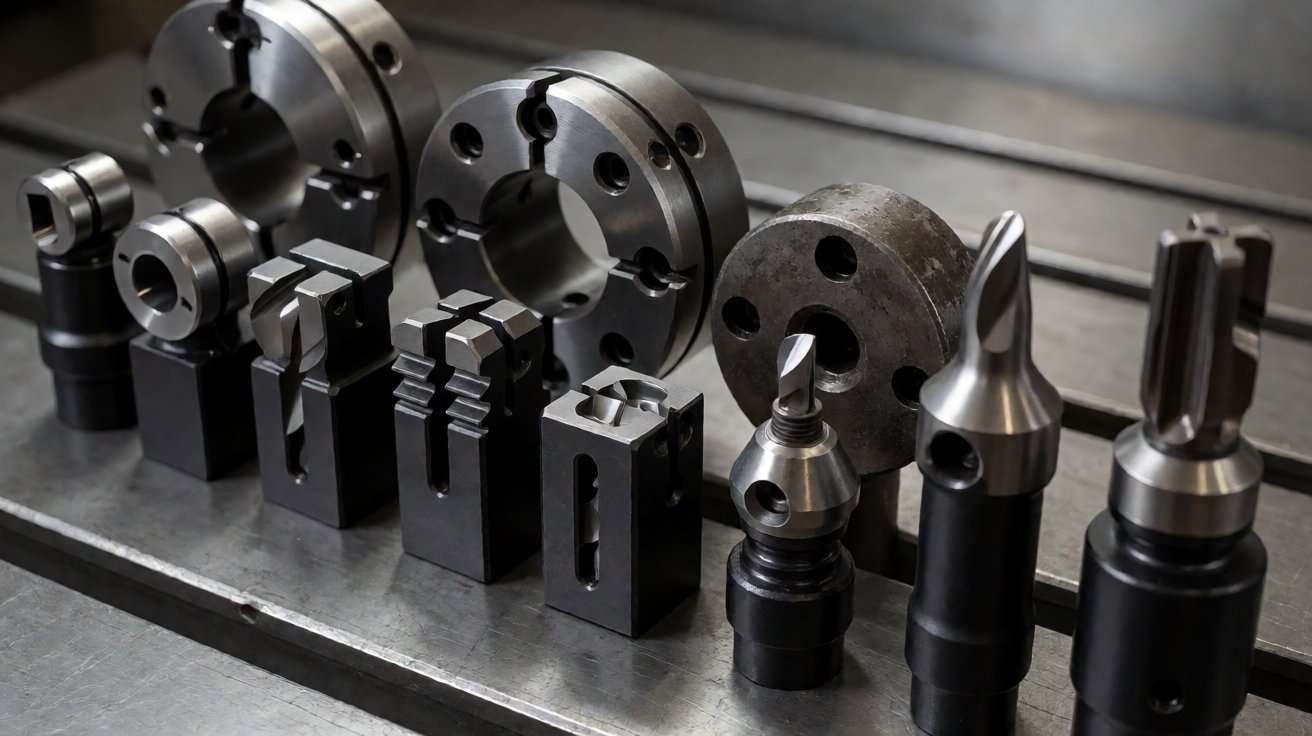
Figure 4 : Outillage de perçage sur toupie : jeux de perçage ronds, allongés et de formation de fentes, avec bords de coupe polis.
Épaisseur, taille des trous et fenêtre de perçage
La plage pratique pour un service de perçage cnc est de 0.5 mm à 6 mm, la plupart des pièces se situant entre 0.8 mm et 3 mm. Au-delà d’environ 6 mm, la tonnage nécessaire augmente de manière abrupte et la découpe laser devient la meilleure option, ce qui fait de l’épaisseur le premier filtre appliqué à une demande.
La taille des trous est le deuxième filtre, et la règle qui piège le plus les acheteurs. Un trou rond plus petit que l’épaisseur de la tôle est une cible de perçage défavorable, car le poinçon est trop effilé pour survivre au cycle. Les gorges suivent la même logique, avec une largeur minimale liée à l’épaisseur.
Si un besoin de conception nécessite des trous en deçà de cette limite, ils sont transférés au laser dans le même nid. Les acheteurs qui supposent qu’un service de perçage cnc perce simplement tout sont ceux qui sont le plus souvent surpris par le devis, c’est pourquoi la vérification de la taille des trous intervient avant la tarification.
Outillage, jeu et qualité du bord
La qualité du bord provient du jeu correct : trop peu et le bord se cisaille avec une seconde fracture et un burr dur, trop et le bord du trou se roule. Un service de perçage cnc régle le jeu en fonction du type de matériau et de l’épaisseur, c’est pourquoi les paramètres ne sont pas copiés entre une production en acier et une production en inox.
L’état de l’outil compte autant que le réglage. Un poinçon usé laisse un burr plus gros et un trou qui dérive de sa dimension, donc l’outillage est remplacé avant qu’il n’affecte la pièce plutôt qu’après un refus. L’épaisseur de la tôle et les tolérances de planéité sont définies par ASTM International et ISO.
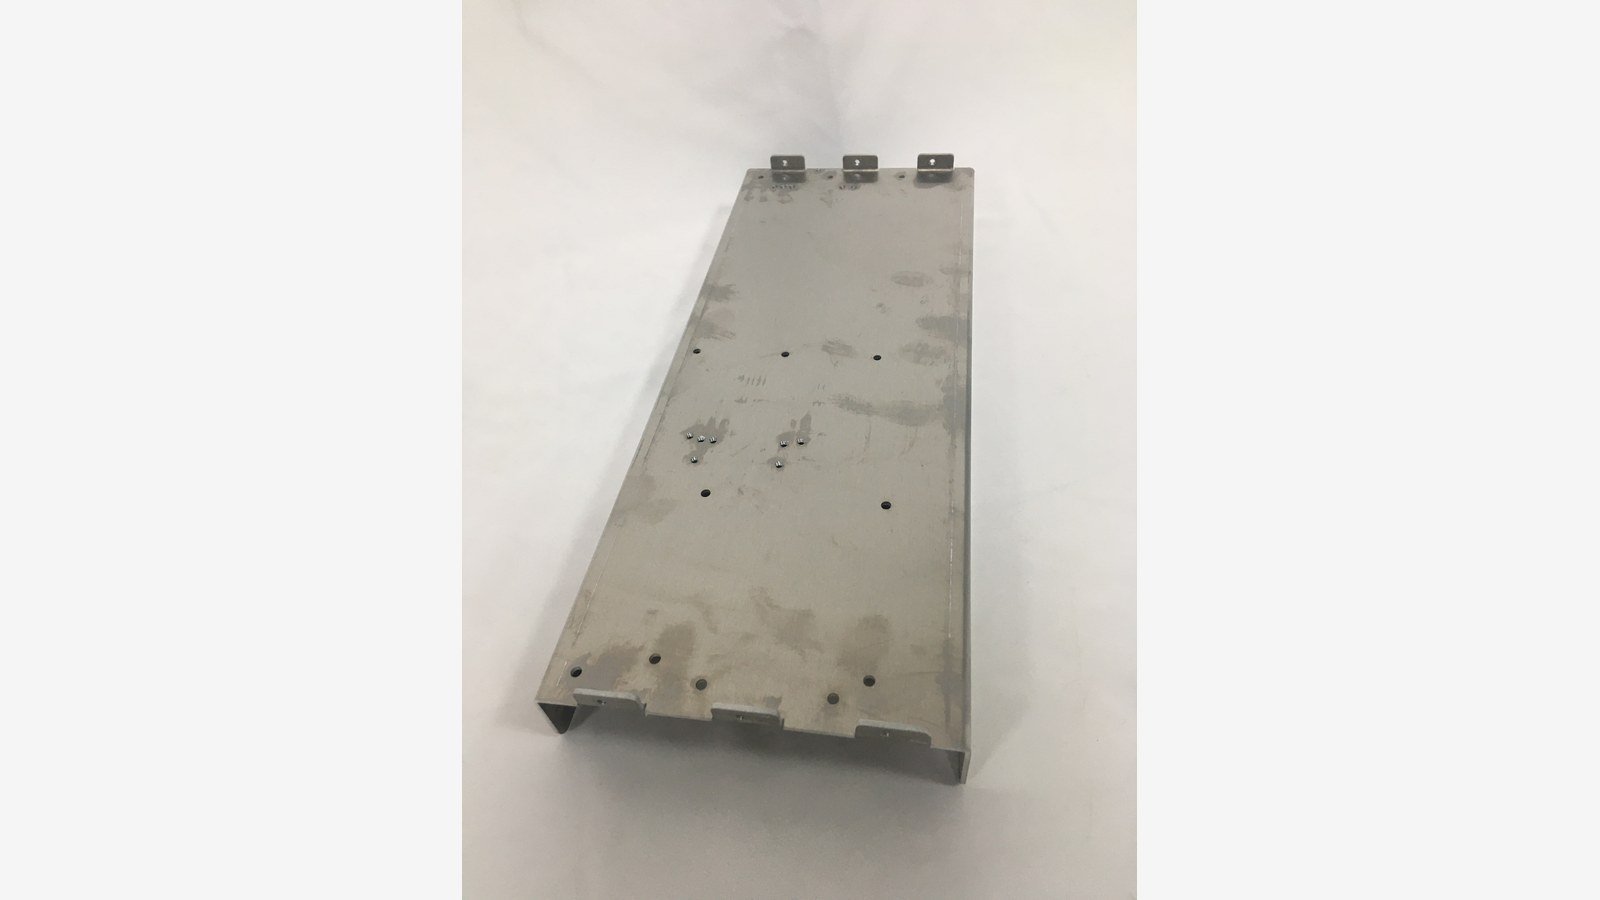
Figure 5 : Pièce perforée en production en tôlerie d’acier de 2 mm montrant la précision de la position des trous et les replis formés.
Ce qui rend le perçage CNC difficile à maîtriser
Distorsion des trous, bavures et arrachement des rebuts
Quels risques de qualité un acheteur doit-il surveiller sur les pièces percées ? Trois dominent. Le premier est la distorsion des trous : lorsque le jeu est inadapté ou que le poinçon est émoussé, le bord du trou se cisaille au lieu d’être découpé proprement, et le trou finit par être conique ou surdimensionné.
Le deuxième est les bavures. Chaque arête percée présente certaines bavures, et sur un acier de 2 mm, une bavure non maîtrisée est suffisamment tranchante pour affecter la ligne d’assemblage du client et pour gâcher un fini peint en poudre. Le troisième est l’arrachement des rebuts, où un rebut coupé remonte sur le poinçon et est pressé dans la tôle, laissant une marque qui ne peut pas être polie et supprimée.
Nos mesures correctives sont simples : réglage du jeu par matériau et par épaisseur, outillage inspecté et remplacé selon un planning plutôt qu’en cas de défaillance, mesures anti-arrachement de rebuts sur l’outillage, et débavurage automatique plus finition manuelle avant emballage. La hauteur des bavures et la taille des trous sont confirmées lors de l’article premier et puis vérifiées par lot.
Tolérance, planéité et mouvement du matériau
Le troisième groupe de risques est dimensionnel. Le perçage est précis en position, mais la tolérance pratique sur une caractéristique percée n’est pas la même que la précision de positionnement de la machine, et citer la valeur de la machine est la raison pour laquelle les fournisseurs finissent par se disputer sur les refus. Nous citons une bande de tolérance réaliste par caractéristique et inspectons par rapport à celle-ci.
La planéité est le risque lié. Un grand panneau avec une perforation dense peut voiler à mesure que le matériau est retiré, et un support qui quitte la presse légèrement voilé ne sera pas à plat dans un gabarit de soudage. La tôle est stockée à plat, débavurée avec contrôle, et les pièces avec des motifs fins sont vérifiées pour la planéité plutôt que supposées bonnes.
Le marquage de la surface est le dernier risque, et c’est celui que les acheteurs remarquent en premier. Le film, les gants, le calage intercalaire et les palettes dédiées font partie du processus pour les pièces visibles, car un panneau pré-peint rayé ou une face en inox brossé marquée ne peuvent pas être réparés ultérieurement.
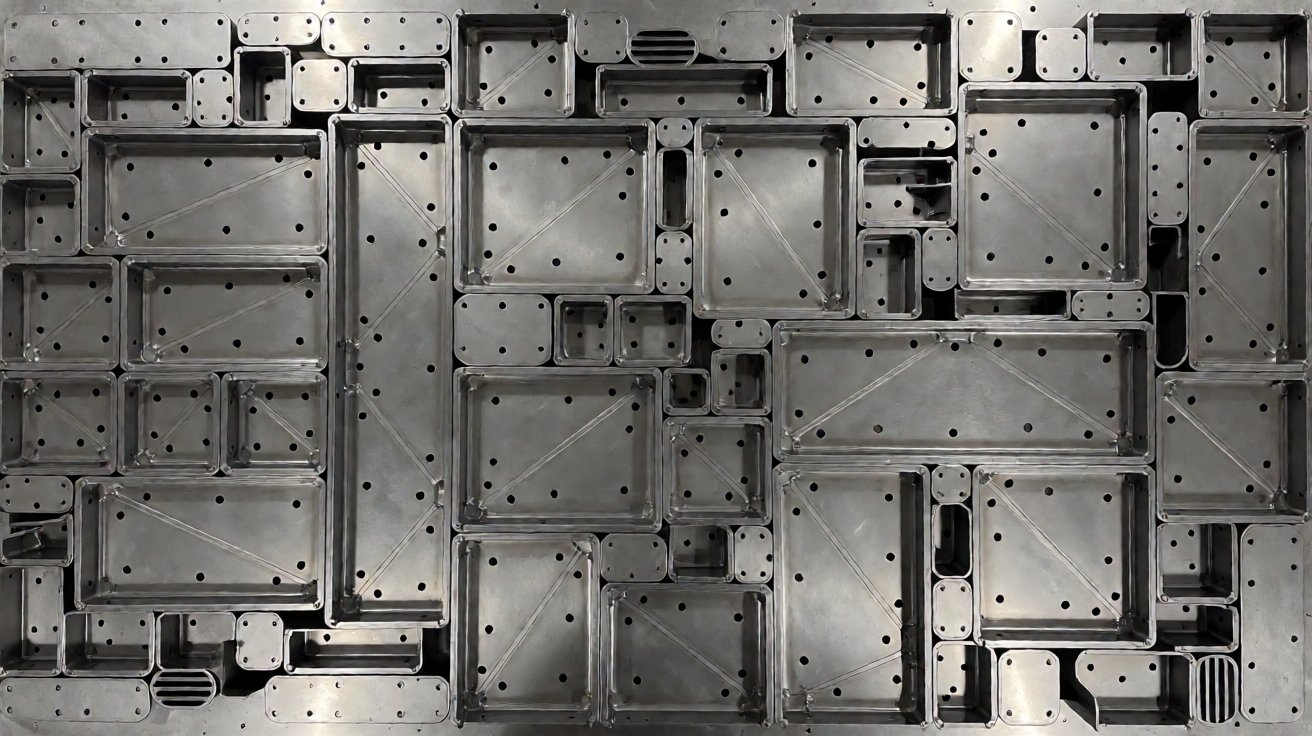
Figure 6 : Agencement imbriqué de tôles, renforts et brides découpés dans une tôlerie de 2 mm laminée à froid.
Délais de traitement et documentation pour un service de découpe CNC
Éléments à transmettre pour obtenir un devis
Que faut-il fournir au fournisseur pour établir un devis ? Transmettez un modèle STEP avec un plan 2D coté si la pièce sera mise en forme, ou un fichier DXF si seule la tôle à plat est nécessaire. Ajoutez la nuance de la matière, l’épaisseur, la quantité par lot, le fini et toute protection de surface, et un devis pour le service de découpe CNC sera retourné sans avoir à poser une deuxième série de questions.
Si le design est encore en évolution, transmettez le patron à plat dont vous disposez et décrivez la fonction que la pièce doit remplir. Nous renvoyons une version réalisable en fabrication, avec des caractéristiques adaptées aux limites de diamètre de perçage, à l’accès outillage et à la marge de pliure, puis nous établissons le devis sur ce plan plutôt que sur une forme qui devra être corrigée ultérieurement.
La discipline relative aux fichiers est plus importante que le format des fichiers. Les fichiers sont contrôlés par version, de sorte qu’une commande ne peut pas être exécutée à partir d’un plan obsolète, et le plan approuvé au stade de l’échantillon devient la spécification à laquelle le lot est exécuté.
Délais de traitement
Les échantillons sont livrés sous 5 à 10 jours ouvrables après approbation du plan, et le premier lot de production est expédié 15 à 30 jours plus tard, selon la matière, le fini et la quantité. Les opérations de découpe uniquement, sans mise en forme ni revêtement, constituent le circuit le plus court dans l’usine.
Deux éléments font bouger la date : une matière non disponible en stock dans la bonne nuance et épaisseur, et une spécification de finition qui n’arrive qu’après la découpe. Il est plus économique de régler ces points avant le lancement du programme, c’est pourquoi l’échantillon est traité comme la spécification du programme de production.
Inspection, certificats et emballage
Les documents sont expédiés avec les pièces : certificats de matière, rapport de contrôle de première pièce avec les positions critiques des trous et cotes mesurées, et traçabilité du lot jusqu’à la tôle. L’usine est certifiée ISO 9001:2015 et CE, et une inspection par un tiers peut être organisée via SGS ou par une visite d’un client.
Pour les commandes à l’export, les acheteurs américains calculent le coût de revient avec le Tarif intégré harmonisé (Harmonized Tariff Schedule), et les obligations relatives au marquage CE pour les machines et produits électriques sont définies par la Commission européenne. La pratique documentaire en matière d’importation des pièces métalliques est résumée par l’Administration américaine du commerce international (U.S. International Trade Administration). L’emballage est spécifié avec la pièce : film sur les faces visibles, calage entre les panneaux, protection individuelle des pièces peintes, et caisses d’exportation cerclées pour le fret maritime.
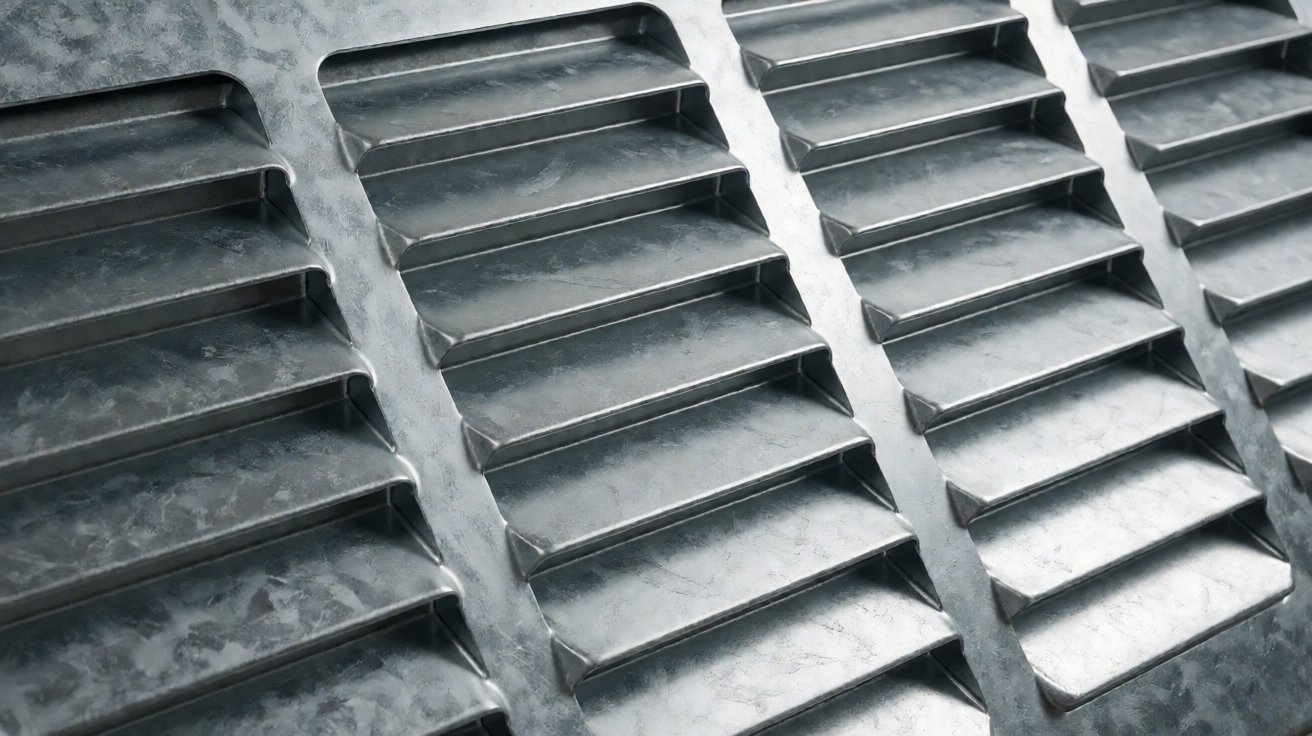
Figure 7 : Rang de ventilation à brisures piquées en tôle galvanisée de 1,5 mm avec lamelles formées.
Programmes de piquage CNC que nous avons livrés
Cas 1 : Constructeur de tableaux électriques – Plaques de montage et de raccordement
Un constructeur de tableaux électriques a commandé des plaques de montage, des plaques de raccordement et des caches de ventilation en acier galvanisé de 2 mm : des lots de 50 à 300 pièces, de trois à six fois par an, un minimum de 20 à 50 pièces et des prix FOB dans la fourchette de 15 à 80 $ la pièce selon la taille et la finition.
Le premier lot a été expédié 15 à 30 jours après l’approbation du plan, suite à une itération d’échantillons de 5 à 10 jours ouvrables, et la dépense annuelle s’est située dans la bande des 30 k$ à 60 k$, avec inspection par un tiers avant expédition. Le transfert des grilles de trous régulières sur la poinçonneuse et le maintien des contours libres sur la découpe laser ont permis une réduction de 4 à 6 % des pièces répétitives la deuxième année.
Cas 2 : Constructeur d’équipement (OEM) – Entretoises, goussets et plaques de couverture
Un constructeur d’équipement a commandé plusieurs centaines de petites pièces répétitives par lot – entretoises en L, goussets, plaques de couverture et entretoises en acier laminé à froid de 2 mm et en inox 304 : des lots de 200 à 800 pièces, de quatre à huit lots par an, un minimum de 100 pièces et des prix FOB de 2 $ à 15 $ la pièce.
Ce programme a été remporté sur la planéité et l’état des bavures plutôt que sur la vitesse de la presse. Chaque pièce est débavurée avant emballage, et le nid est agencé de sorte que les entretoises arrivent assez planes pour être soudées sans redressage. La dépense annuelle s’est maintenue dans la bande des 15 k$ à 40 k$.
Cas 3 : Intégrateur en automatisation – Panneaux de boîtiers à brisures
Un intégrateur en automatisation a commandé des panneaux de boîtier à brisures et perforés en acier galvanisé de 1,5 mm, avec rangs de brisures formées et nervures d’emboutissage sur le relief : des lots de 50 à 300 pièces, deux à quatre fois par an, un minimum de 20 à 50 pièces et des prix FOB entre 15 $ et 80 $ le panneau selon la taille et la finition.
Le programme dépendait de la répétabilité des caractéristiques formées : profondeur des brisures maintenue sur l’ensemble du lot, nervures formées sans marquer la tôle, et chaque panneau contrôlé par rapport à l’article témoin. Le premier lot a été expédié 15 à 30 jours après approbation et la dépense annuelle s’est située dans la bande des 30 k$ à 60 k$.
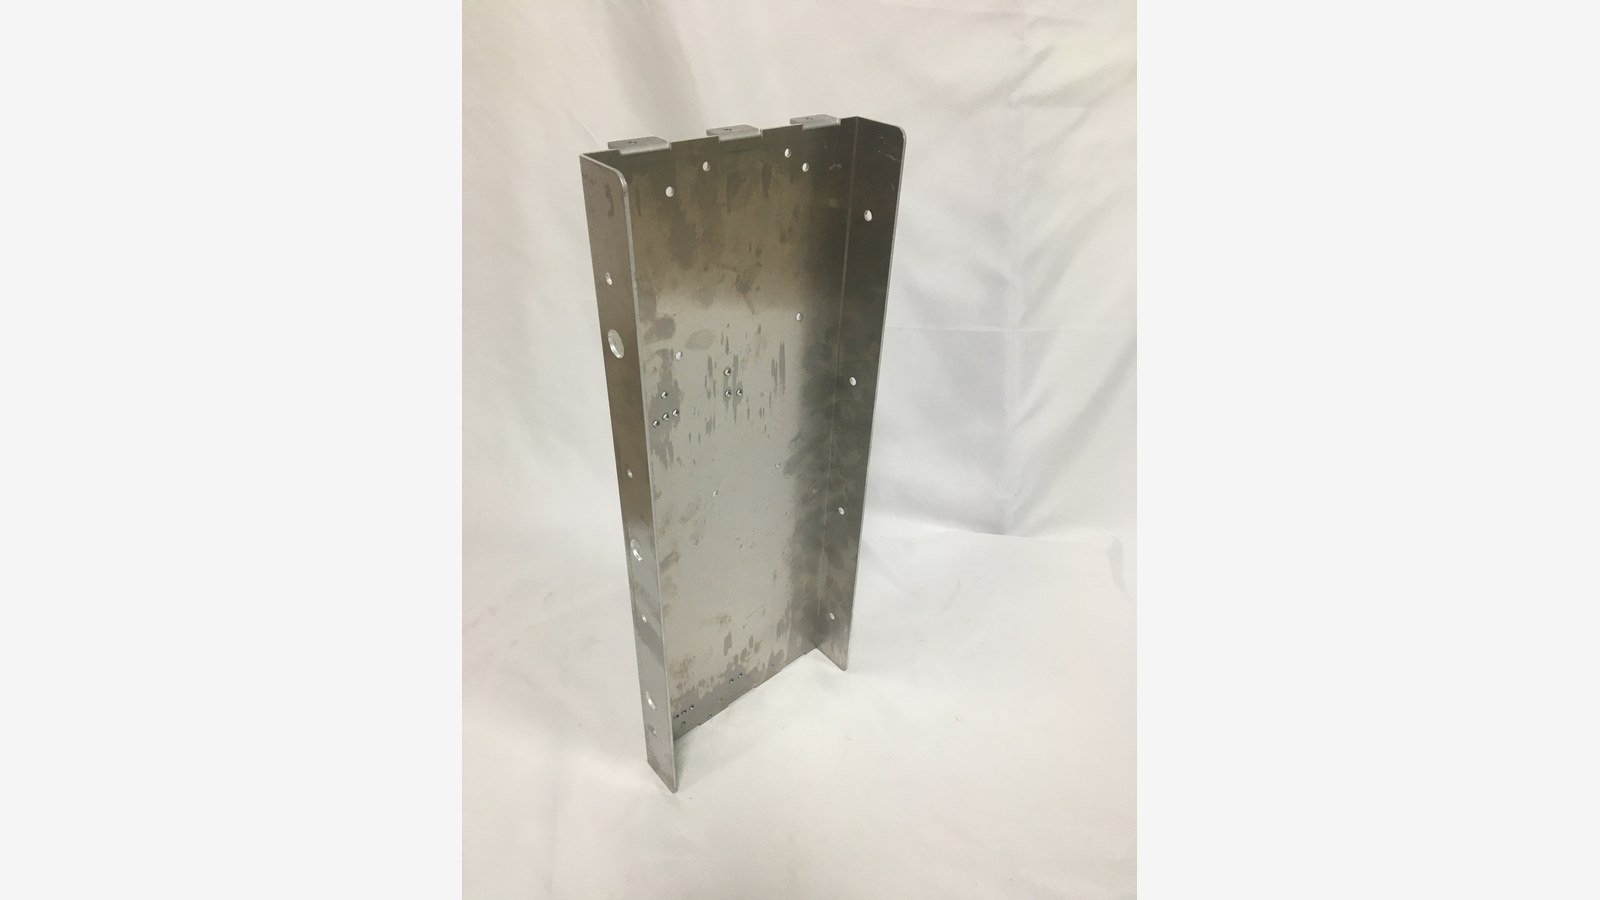
Figure 8 : Un support embouti terminé, prêt pour la soudure, montrant une planéité et des bords d’emboutissage sans bavures.
Synthèse et prochaines étapes
Comment spécifier un service de découpe CNC
Spécifiez un service de découpe CNC en partant de la liste des fonctionnalités vers le haut. Comptez les trous, fentes et aérations qui se répètent sur la pièce, vérifiez le plus petit trou par rapport à l’épaisseur de la tôlerie, fixez le matériau et la nuance, et indiquez la quantité annuelle. Le plan d’outillage, le nid de coupe et le prix découlent tous de ces quatre réponses.
Puis posez deux questions : comment les positions des trous sont-elles vérifiées par rapport au plan, et comment les bavures et la planéité sont-elles contrôlées avant l’emballage. Ces deux réponses déterminent si la dixième série se comporte comme la première.
Pourquoi XHX Metal
XHX Metal maintient la découpe laser, la découpe CNC, la mise en forme, la soudure, la finition et l’assemblage dans une usine de 2 000 mètres carrés à Dongguan : deux machines de découpe laser à fibre 6 kW avec une précision de positionnement de +-0.01 mm, une poinçonneuse CNC à tour, un pliage CNC, des partenaires de soudure TIG et MIG et de revêtement, pour environ 500 000 pièces par an. Une commande de service de découpe CNC se poursuit donc jusqu’à un assemblage fini sans deuxième fournisseur.
L’usine est certifiée ISO 9001:2015 et CE, travaille avec SGS pour l’inspection et a fourni des clients OEM et de marque en Amérique du Nord et en Europe depuis plus d’une décennie.
Comment démarrer votre programme
Envoyez un fichier STEP ou DXF avec le matériau, l’épaisseur et la quantité pour obtenir un devis avec le délai de livraison. La capacité de découpe se trouve aux côtés de la découpe laser sur la page des capacités de tôlerie, le processus est décrit sur la page de découpe CNC, les assemblages finis sont sur la page produits et les projets commencent depuis la page de contact ; les demandes parviennent également à l’équipe technique par sales01@xinghaoxin.com.
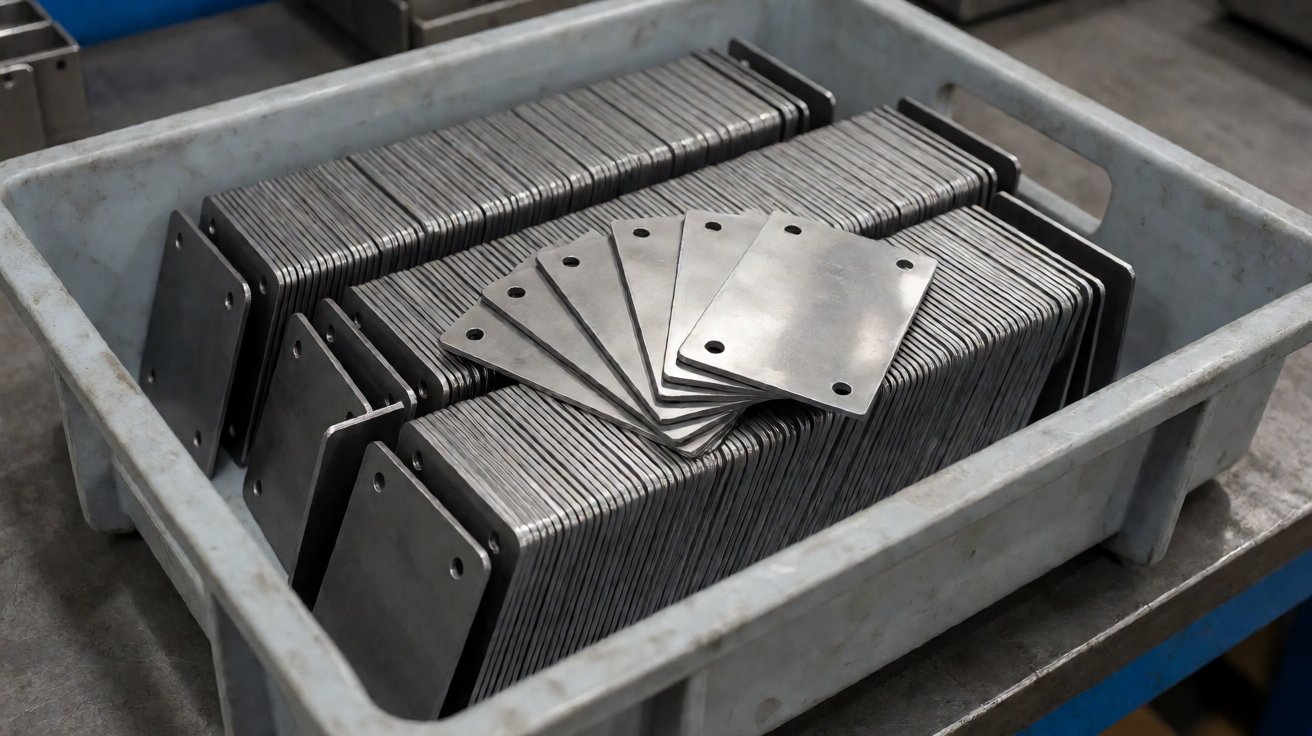
Figure 9 : Un lot de production de plaques perçées et embouties dégorgeuses prêtes pour l’opération suivante.
FAQ : Service d’emboutissage CNC
Quelle est la quantité minimale de commande ? Environ 100 pièces pour les petites pièces plates et 20 à 50 pièces pour les panneaux plus grands ; les prototypes et les pièces uniques sont également chiffrées.
Le service d’emboutissage CNC est-il moins cher que la découpe laser ? Au-delà d’environ 1 000 pièces identiques avec une géométrie simple, c’est généralement le cas, car les outils perforent de nombreux trous par course ; en dessous de ce seuil, ou lorsque le contour est complexe, la découpe laser est la meilleure option.
Quel est le plus petit trou que vous pouvez percer ? En règle générale, le diamètre du trou doit être au moins égal à l’épaisseur de la tôlerie ; les trous plus petits sont découpés au laser dans le même nido plutôt que d’être forcés à travers le poinçon.


