Un buon cassetta degli attrezzi si dà per scontata finché non fallisce: un cassetto che si inceppa, una serratura che blocca o una guarnizione del coperchio che fa entrare umidità in attrezzature costose. Dietro ogni cassetta portatip, cassonetto superiore o armadietto da officina affidabile c’è un processo di fabbricazione in lamiera che deve bilanciare resistenza, peso, precisione e costo. Il mercato dello stoccaggio attrezzi comprende officine professionali, riparazione automotive, manutenzione industriale e garage domestici, e Grand View Research registra una crescita costante nel segmento degli attrezzi e accessori, poiché professionisti e appassionati investono in uno stoccaggio organizzato e durevole.
Questa guida segue il percorso completo di un progetto personalizzato di cassetta degli attrezzi in lamiera in sette fasi: il prodotto stesso, le applicazioni che soddisfa, la selezione dei materiali, la difficoltà produttiva, i tempi di consegna, studi di caso passati e un riepilogo pratico. Che siate un brand di ferramenta che lancia una linea di stoccaggio attrezzi, un’azienda aftermarket automotive che approvvigiona cassetti rotolanti, o un OEM industriale che specifica postazioni di lavoro, le informazioni qui fornite vi aiuteranno a redigere un brief per il fabbricatore, pianificare tempistiche realistiche ed evitare gli errori che trasformano una semplice scatola metallica in un programma oneroso.
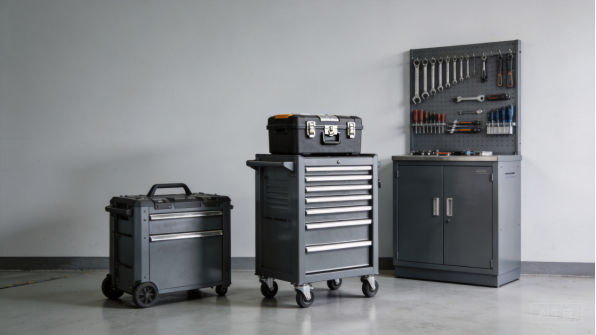
Figura 1: Prodotti personalizzati di stoccaggio attrezzi in lamiera con finiture a polvere e sistemi di cassetti di precisione.
Il Prodotto: Cosa Sono le Cassette degli Attrezzi e lo Stoccaggio in Lamiera
Famiglie di Prodotto e Configurazioni Tipiche
Lo stoccaggio attrezzi in lamiera personalizzata copre diverse famiglie di prodotto distinte. I cassetti portatili superiori si collocano su un banco da lavoro o sul pianale di un furgone e si aprono con una singola chiusura, rappresentando il prodotto più semplice e ad alto volume. I cassetti rotolanti aggiungono un mobile inferiore con cassetti su guide, talvolta con una superficie di lavoro integrata sulla parte superiore. Gli armadietti a parete e le unità tipo armadio conservano gli attrezzi in verticale nelle officine, mentre le postazioni di lavoro mobili combinano un piano di lavoro, cassetti e talvolta un pannello posteriore con fori per appendere utensili.
Ogni famiglia ha la propria logica produttiva. Un cassetto portatile superiore è solitamente un guscio stampato con coperchio, maniglia e una o due chiusure, mentre un cassetto rotolante è un insieme di una decina di pannelli o più, corpi dei cassetti, guide e barre di bloccaggio. La famiglia di prodotto determina il numero di parti, il contenuto di saldatura e i punti di ispezione, quindi gli acquirenti dovrebbero definire il tipo di prodotto prima di richiedere un preventivo.
Struttura Principale e Componenti Chiave
La struttura principale di una cassetta degli attrezzi è semplice: un corpo, cassetti o ripiani, un coperchio e un sistema di chiusura. Il corpo è formato da acciaio a lamiera con bordi piegati che aggiungono rigidità, e nervature di rinforzo interne impediscono ai pannelli di flettersi sotto carico. I cassetti sono assemblee formate separatamente che scorrono su guide a sfere, e il loro abbinateggio definisce la qualità percepita dell’intero prodotto: un cassetto che si inceppa o vibra fa sembrare economic un cassettone costoso.
Il sistema di chiusura include chiusure, serrature e maniglie. I cassetti portatili necessitano di chiusure che mantengano il coperchio saldamente chiuso anche quando il contenitore viene trasportato per la maniglia, mentre i cassetti rotolanti utilizzano una barra di bloccaggio centrale azionata da una singola chiave o serratura a combinazione. Cerniere, bracci di sostegno e pistoncini a gas per coperchio sono anch’essi punti di integrazione in lamiera che devono allinearsi con le staffe formate. Ognuno di questi componenti è un potenziale problema di qualità, motivo per cui i fabbricatori esperti li progettano nella lamiera fin dall’inizio.
Tolleranze e Requisiti di Abbinateggio
I prodotti di stoccaggio attrezzi richiedono tolleranze più strette rispetto alla maggior parte del lavoro in lamiera industriale perché le parti mobili devono funzionare ogni giorno per anni. Le larghezze dei cassetti sono comunemente mantenute a più o meno 0,3 mm o migliori, le posizioni delle guide del cassetto a più o meno 0,2 mm, e i perimetri di coperchio e sportelli a fessure costanti lungo tutto il bordo. Questi requisiti sono realizzabili con taglio laser e piegatura CNC, ma obbligano il fabbricatore a controllare l’intero processo piuttosto che affidarsi alla regolazione finale.
I requisiti di abbinateggio sono solitamente definiti su un disegno GD&T che segue standard pubblicati da organizzazioni come l’ American National Standards Institute. Le chiamate di datumi, parallelismo e planarità indicano al fabbricatore come il corpo del cassetto si relaziona al telaio del mobile, e l’ispezione del primo pezzo verifica queste relazioni prima della produzione. Un fabbricatore che trascura questa disciplina produrrà cassette che sembrano a posto individualmente ma non si assemblano in modo coerente in volume.
Personalizzazione e Branding
La fabbricazione personalizzata offre ai brand di stoccaggio attrezzi un modo per differenziarsi in un mercato affollato. Layout di compartimenti, dimensioni dei cassetti, divisor Interni, inserti in schiuma, branding e colore possono tutti essere ingegnerizzati nel prodotto, e la verniciatura a polvere supporta corrispondenze RAL e Pantone per un aspetto coerente del brand. Alcuni clienti richiedono dock di ricarica integrati, illuminazione LED o passaggi cavi per sistemi di attrezzi connessi, tutti elementi che aggiungono lavoro di progettazione in lamiera.
La personalizzazione copre anche i dettagli che rendono un prodotto pratico: maniglie incassate che proteggono le nocche, rifiniture di bordo che prevengono tagli, dettagli di drenaggio e ventilazione, e piedini in gomma che impediscono lo scivolamento degli utensili. Poiché ogni funzionalità è ricavata dallo stesso progetto in lamiera, i marchi possono costruire una famiglia di prodotti coerente con componenti condivisi, riducendo i costi su tutta la gamma anche quando i singoli modelli appaiono diversi.
Casi d’uso e applicazioni
Officine professionali e riparazione veicoli
Meccanici professionisti e tecnici di officina sono i clienti più esigenti per quanto riguarda lo stoccaggio degli utensili. I loro cassetti sono caricati con utensili manuali pesanti, aperti e chiusi centinaia di volte a settimana, e spostati nell’officina su rotelle. Il dati di mercato Statistica su utensili e Fai da te mostra una vasta e in crescita base di utenti professionisti che acquistano sistemi di stoccaggio in base alla durabilità piuttosto che al prezzo, ed è per questo che i marchi del settore automotive aftermarket investono costantemente in cassoni rotolanti a maggiore spessore.
Per le officine, i requisiti chiave sono la capacità dei cassetti, la resistenza delle guide scorrevoli e la mobilità. I cassetti devono contenere socket e chiavi di pieno peso senza flettere, le guide devono estendersi completamente per la visibilità, e il cassone deve rotolare fluidamente sui pavimenti dell’officina. Gli utenti professionisti si aspettano anche serrature, supporti per coperchio a gas e rivestimento in polvere resistente agli urti che sopporti l’uso quotidiano, tutti elementi che diventano punti di specificazione per il fabbricante.
Strutture industriali e manutenzione
Fabbriche, magazzini e dipartimenti di manutenzione utilizzano armadietti metallici per utensili per controllare l’accesso a utensili e pezzi di ricambio. Un armadio con serratura tiene gli strumenti costosi al sicuro, le lavagne shadow organizzate impediscono la scomparsa degli utensili e le postazioni di lavoro mobili portano gli utensili direttamente sul posto di lavoro invece di far camminare i lavoratori fino a una stanza centrale. Questi prodotti sono specificati dai responsabili degli impianti e dagli ufficiali per la sicurezza, non dai consumatori, quindi documentazione e coerenza contano quanto il prezzo.
Le applicazioni industriali spesso aggiungono requisiti che i prodotti per il consumatore non hanno: materiali ignifughi in alcune giurisdizioni, predisposizioni per messa a terra, rotelle pesanti certificate per carichi sul pavimento e finiture resistenti a oli e detergenti chimici. Le linee guida OSHA sullo stoccaggio degli utensili e la sicurezza in officina influenzano le scelte di progettazione come i fermini stabili dei cassetti e i dispositivi di bloccaggio del coperchio, e i produttori che servono questo mercato dovrebbero essere pronti a discutere la conformità durante i preventivi.
Mercato Fai da te e garage domestico
Il mercato del garage domestico e del Fai da te è il motore volumetrico dello stoccaggio utensili. Gli utenti occasionali acquistano cassetti superiori, cassoni e sistemi ad armadio venduti attraverso grande distribuzione e e-commerce, e si aspettano prodotti dall’aspetto professionale a prezzi accessibili. Questo mercato premia la manifattura efficiente: pannelli standardizzati, componenti condivisi e finiture che nascondono lievi segni superficiali aiutano tutti i marchi a raggiungere i punti prezzo al dettaglio.
I prodotti Fai da te hanno comunque bisogno di qualità reale. Un cassone per garage domestico che vibra o si inceppa viene restituito, e le restituzioni distruggono il margine. L’approccio pratico consiste nell’utilizzare acciaio leggermente più sottile con più nervature di rinforzo, guide e serrature standard, e un rivestimento in polvere dall’aspetto premium, una esercitazione di progettazione per la produzione che un buon fabbro può guidare. Per i marchi, il canale e-commerce aggiunge inoltre requisiti di imballaggio: i prodotti devono sopravvivere alla movimentazione dei corrieri senza ammaccature o graffi.
Applicazioni mobili e specializzate
Oltre l’officina, lo stoccaggio utensili in lamiera appare in camion, furgoni, rimorchi e applicazioni marine. I cassetti porta utensili per pick-up proteggono gli utensili da intemperie e furti, i sistemi di scaffalatura per furgoni organizzano i veicoli di servizio e gli armadietti per utensili marini resistono alla corrosione salina. Queste applicazioni cambiano le priorità di materiale e progettazione: la tenuta meteorica, la resistenza alla corrosione e il fissaggio sicuro diventano più importanti della capacità dei cassetti.
I prodotti mobili affrontano anche carichi di vibrazione e movimentazione che i cassoni fissi non incontrano mai. I battenti devono restare chiusi su strade sconnesse, le guide dei cassetti devono tollerare gli urti, e le staffe di montaggio devono trasferire il carico alla struttura del veicolo. Per uso marino, è richiesto acciaio inossidabile o acciaio fortemente rivestito, e i fissaggi devono essere resistenti alla corrosione. Ogni applicazione specializzata è un mercato di nicchia dove la lavorazione personalizzata offre un valore reale rispetto ai prodotti pronta consegna.
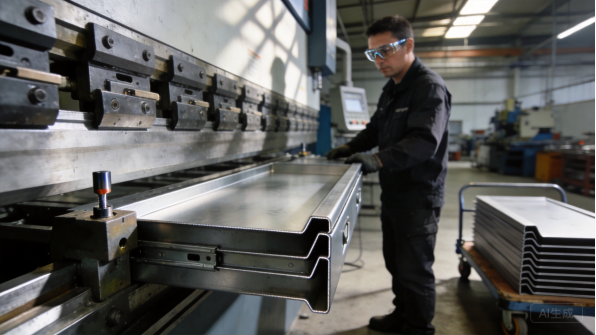
Figura 2: Un cassone rotolante in lamiera tiene organizzati e protetti gli utensili professionali da officina.
Selezione dei materiali
Acciaio raffreddato a freddo e zincato
L’acciaio raffreddato a freddo è il cavallo di battaglia dello stoccaggio utensili. Le qualità con buona formabilità e saldabilità, comunemente fornite secondo specifiche EN o ASTM, producono superfici lisce che accettano bene il rivestimento in polvere, e le loro proprietà meccaniche sono documentate in riferimenti come il database materiali di MatWeb per confronto diretto. Lo spessore tipico del corpo varia da 0,8 mm a 1,5 mm a seconda delle dimensioni del prodotto, con i corpi dei cassetti spesso più leggeri del guscio esterno.
L’acciaio zincato aggiunge un rivestimento di zinco per la resistenza alla corrosione ed è utilizzato per componenti interni, corpi dei cassetti e qualsiasi superficie che non verrà verniciata. L’ American Galvanizers Association documenta la lunga durata dei rivestimenti di zinco in esposizione atmosferica, e gli interni zincati proteggono il prodotto in garage e officine umide. L’acciaio zincato costa leggermente di più dell’acciaio laminato a freddo e richiede preparazione prima della saldatura, ma aggiunge reale durabilità a basso costo.
Acciaio Inossidabile
L’acciaio inossidabile, principalmente le grade 304 e 316, è utilizzato per il tool storage in ambienti impegnativi: officine marine, strutture alimentari e mediche, impianti chimici e prodotti architettonici premium. SSINA fornisce guida per la selezione delle gradazioni in ambienti corrosivi, e la grade 316 aggiunge molibdeno per la resistenza ai cloruri nelle applicazioni costiere e marine. I prodotti in acciaio inossidabile non necessitano mai di ricopertura e hanno un aspetto premium che molti acquirenti sono disposti a pagare.
L’acciaio inossidabile è più difficile da formare e più costoso dell’acciaio al carbonio, e richiede manipolazione dedicata per prevenire la contaminazione da acciaio al carbonio che causa ruggine superficiale. Per i cassetti portatili e rotolanti, il peso dell’acciaio inossidabile è inoltre un fattore da considerare. Gli acquirenti dovrebbero scegliere l’acciaio inossidabile solo quando l’ambiente lo richiede, non come default, perché il premio materiale è significativo e il beneficio visibile in un’officina normale è limitato.
Alluminio
I cassetti porta utensili in alluminio, tipicamente leghe 5052 o 6061, sono popolari dove il peso conta: cassette portatili per tetto, cassetti per pickup e prodotti marini. L’alluminio pesa circa un terzo rispetto all’acciaio, resiste naturalmente alla corrosione e accetta bene la verniciatura a polvere e l’anodizzazione. Le sue proprietà e la guida alla selezione delle leghe sono catalogate da riferimenti ingegneristici quali AZoMaterials, che pubblica confronti pratici delle leghe per applicazioni strutturali.
Il compromesso è tra resistenza e costo. I pannelli in alluminio devono essere più spessi dell’acciaio per raggiungere la stessa rigidezza, il che annulla parzialmente il vantaggio in peso, e il materiale costa di più al kilogrammo. Anche la saldatura dell’alluminio richiede un apporto di calore controllato per evitare distorsioni. Per i prodotti portatili trasportati a mano, l’alluminio è spesso la scelta giusta; per i cassetti rotolanti caricati, l’acciaio rimane la scelta più resistente ed economica.
Finiture e Sistemi di Rivestimento
La finitura definisce come appare un cassetto porta utensili e quanto dura. La verniciatura a polvere è la tecnologia dominante: la polvere carica elettrostaticamente vienecotta in forno in un film resistente di 60-80 micron, e il Powder Coating Institute pubblica risorse tecniche sulla selezione e il testing dei rivestimenti per prodotti industriali e consumer. Le polveri texturizzate nascondono impronte digitali e segni di manipolazione minori, mentre le polveri lisce lucide offrono un look premium da showroom.
La durabilità del rivestimento è verificata con standard pubblicati da ASTM International, inclusi test di adesione, impatto e nebbia salina, e gli acquirenti dovrebbero specificare le prestazioni attese per il mercato del prodotto. Anche le superfici interne necessitano di copertura: l’e-coat o una mascheratura accurata garantisce che cassetti, nervature e angoli siano protetti senza interferire con le guide e le serrature. Un sistema di finitura specificato in quotazione previene il reclamo in garanzia più comune, ruggine e sfogliamento, prima che raggiunga i clienti.
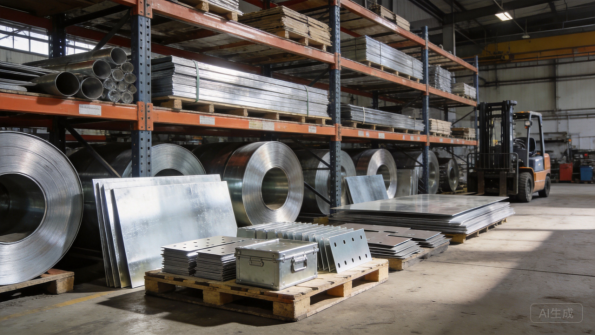
Figura 3: Bobine di materia prima e blanks tagliati per corpi di cassetti porta utensili e pannelli dei cassetti.
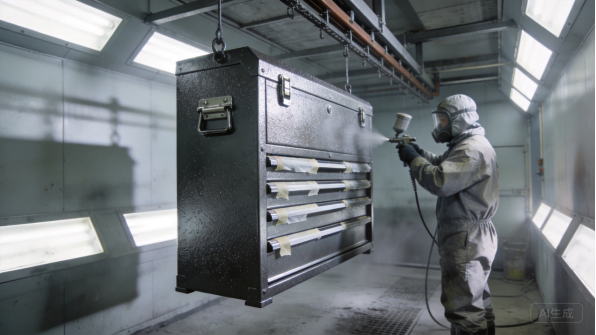
Figura 4: La verniciatura a polvere fornisce una finitura durevole e abbinata al brand per i prodotti di tool storage.
Difficoltà di Produzione
Taglio Laser e Trafileatura
Ogni cassetto porta utensili inizia come acciaio piatto, e il taglio laser produce i pannelli del corpo, le fronti dei cassetti, i coperchi e le staffe interne con la qualità del bordo e la precisione dimensionale su cui dipende il montaggio. I sistemi laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchine da taglio laser a fibra da 6kW garantiscono precisione di posizionamento di ±0,01 mm, che conta quando le aperture dei cassetti e i fori di montaggio delle guide devono allinearsi in tutto il cassettone.
La qualità di taglio influenza il resto del processo. Le bave sui bordi dei cassetti possono inceppare le guide e graffiare gli utenti, quindi la smussatura è standard sui bordi visibili. Il software di nest raggruppa i pezzi su ogni lastra per minimizzare gli scarti, e l’ordine di taglio è ottimizzato per prevenire distorsioni sui pannelli sottili. Per un prodotto con una dozzina di pannelli per cassettone, l’utilizzo del materiale e la qualità del bordo influenzano direttamente il costo e la soddisfazione del cliente.
Pieghatura CNC e Formatura
La piegatura converte i blank piatti in gusci tridimensionali, corpi dei cassetti e coperchi, ed è qui che la geometria del cassetto porta utensili si conquista o si perde. I corpi dei cassetti devono essere quadri entro limiti stretti altrimenti le guide si inceppano; i coperchi devono essere piani altrimenti non sigillano contro il corpo. La compensazione del回弹 è essenziale, specialmente per i materiali ad alta resistenza, e Engineers Edge pubblica riferimenti di allowance di piegatura e deduzione che gli ingegneri usano per sviluppare i blank e prevedere le dimensioni finite.
I moderni piegatrici a CNC con contenitori programmabili mantengono gli angoli di piegatura in modo coerente durante i cicli produttivi, e i primi articoli vengono verificati rispetto al disegno prima della produzione. Per le cassettiere, le dimensioni critiche sono la larghezza e l’altezza dell’apertura del cassetto, le posizioni delle alette dove si montano le guide e la planarità del piano di lavoro. Queste misurazioni vengono controllate sul primo articolo e campionati durante la produzione per mantenere il processo sotto controllo.
Saldatura e Assemblaggio
La saldatura unisce i gusci, attacca gli stop per cassetti e realizza le strutture dei cassetti su ruote. Il calore della saldatura può deformare i pannelli sottili, quindi i pezzi vengono fissati in sagome che mantengono la geometria corretta durante il raffreddamento del cordone. TWI Global fornisce consulenza tecnica sulla saldatura dell’acciaio a spessore ridotto, incluso il controllo dell’apporto termico e la gestione delle deformazioni, direttamente applicabili alla produzione di cassettieri.
Per le giunzioni visibili, la saldatura a punti o la saldatura MIG con parametri controllati mantiene estetica pulita, mentre le saldature strutturali interne utilizzano tassi di deposizione più elevati. Dopo la saldatura, le giunzioni vengono smerigliate e finite prima della verniciatura. L’assemblaggio aggiunge la componentistica che rende il prodotto funzionante: guide, serrature, maniglie e rotelle, ciascuna con i propri requisiti di coppia e allineamento. Un processo di assemblaggio con sagome e controlli documentati è ciò che mantiene la qualità coerente su migliaia di unità.
Controllo Qualità e Collaudo
Il controllo qualità degli armadietti portautensili va oltre le dimensioni. I test di ciclo cassetti verificano che le guide funzionino fluidamente per migliaia di cicli apertura-chiusura, i test di carico confermano che cassetti e ripiani reggono il peso nominale senza cedimenti, e i controlli del rivestimento verificano spessore e adesione. L’ispezione del primo articolo su una macchina a misurare per coordinate convalida le dimensioni critiche di fitting, e i lotti di produzione seguono un piano di controllo con campionamento.
Il programma di collaudo dovrebbe essere concordato prima della produzione perché influisce su costi e tempi di consegna. Un top box per uso domestico può richiedere solo un controllo visivo e un test di estrazione del cassetto, mentre un cassetto professionale su ruote specificato per uso continuativo può richiedere cicli documentati e test di carico su ogni lotto. Un fabbricante che documenta i test con foto e report fornisce ai acquirenti prove che possono utilizzare nel marketing, un vantaggio reale per prodotti in marca.
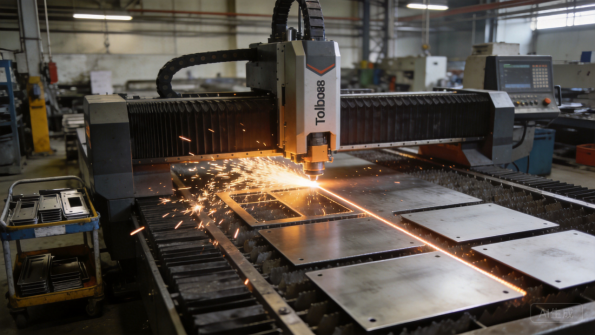
Figura 5: Il taglio a laser a fibra produce坯di precisione per corpi di armadietto e frontalini cassetto.
Figura 6: La piegatura CNC modella i pannelli degli armadietti e i corpi cassetto a geometria coerente.
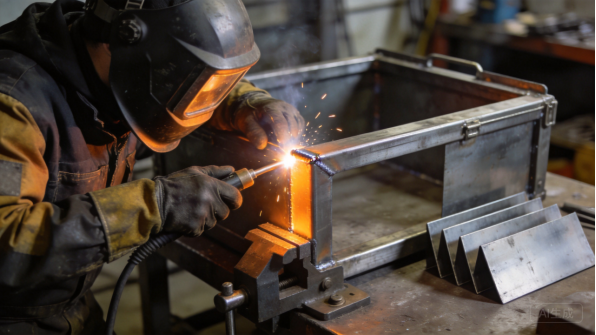
Figura 7: Saldatura controllata e sagomatura mantengono le strutture degli armadietti quadrate e resistenti.
Tempi di Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma di armadietto portautensili inizia con una RFQ: modello 3D, disegno, materiale, finitura, quantità e prezzo obiettivo. Il team ingegneristico del fabbricante valuta la progettazione per la producibilità, verificando raggi di piegatura, giochi dei cassetti, montaggio guide e tolleranze cumulative, e restituisce una quotazione con commenti entro uno-tre giorni lavorativi. I prototipi vengono generalmente consegnati in cinque-dodici giorni lavorativi per un singolo cassetto e leggermente più a lungo per un cassetto multiscatola.
Il prototipo è il luogo in cui i disegni degli armadietti portanoutensili vengono validati. L’inserimento del cassetto, la tenuta del coperchio e l’allineamento delle guide possono essere valutati pienamente solo su un campione fisico, e il feedback del prototipo dovrebbe includere note di fitting e modifiche suggerite ai disegni. Un fabbricante che assembla un prototipo completo, non solo un campione di pannello, dà all’acquirente la certezza che il prodotto in produzione funzionerà come progettato.
Setup Utensili e Processo
La maggior parte degli armadietti viene prodotta con taglio laser e piegatura CNC, il che mantiene bassi i costi di utensileria e consente modifiche progettuali economiche. Il setup che conta è quello degli utensili di processo: sagome di saldatura che mantengono i gusci in quadratura, programmi di piegatura con parametri verificati e calibri di ispezione che gli operatori utilizzano in linea. Realizzare questo setup richiede tipicamente una-due settimane per una nuova famiglia di prodotti.
Per volumi molto elevati, gli stampi a presse per corpi cassetto o pannelli esterni possono ridurre il costo unitario, ma lo sviluppo dello stampo aggiunge quattro-otto settimane e un investimento iniziale significativo. La decisione giusta dipende dal volume annuale: sotto circa 20.000 unità all’anno, il taglio laser e la piegatura sono quasi sempre la soluzione a minore costo, mentre sopra questa soglia le economie vanno modellate in entrambi i modi. Gli acquirenti dovrebbero richiedere un confronto di costi prima di impegnarsi per gli utensili.
Lotti di Produzione e Pianificazione del Volume
I tempi di produzione tipici sono 15-30 giorni lavorativi per lotti da alcune centinaia a diverse migliaia di unità, con la finitura e la verniciatura che consumano la fetta maggiore di tale tempo perché le linee di verniciatura a polvere funzionano con cicli fissi. I cassetti su ruote richiedono più tempo dei top box perché sono assemblaggi di molte parti che devono essere saldate, finite e accoppiate.
La condivisione delle previsioni mantiene stabili i tempi di consegna. Quando gli acquirenti condividono previsioni volatili, il reparto produttivo riserva il materiale e la capacità di finitura e ordina con anticipo articoli a lunga lavorazione, come acciai speciali o colori polvere personalizzati. L’acciaio laminato a freddo e zincato è generalmente disponibile, mentre le bobine in acciaio inox, le temprature dell’alluminio e i colori su misura possono aggiungere una-due settimane. Un piano chiaro con date milestone rende visibile il collo di bottiglia prima che si trasformi in un ritardo.
Confezionamento, Logistica e Comunicazione
I portautensili finiti sono grandi, pesanti e facilmente graffiabili, quindi il confezionamento è una voce reale di costo e programma. I singoli prodotti sono avvolti in pellicola protettiva, confezionati in scatole di esportazione con angoli in schiuma, e pallettizzati con wrap estensibile. Per i programmi e-commerce può essere richiesto un confezionamento pronto per la vendita al dettaglio con cartoni stampati, che aggiunge tempo e costo ma protegge il marchio nell’ultima fase di consegna.
Le spedizioni overseas necessitano di carta antiruggine o film VCI per proteggere dalla condensa del container, e il fabbricante deve fornire dimensioni del cartone, peso lordo e foto di carico per la pianificazione del trasporto. La comunicazione segue milestone chiari: revisione del progetto, conferma del materiale, ispezione del primo campione e spedizione, con foto a ciascuna fase. Gli acquirenti che condividono anticipatamente le date di lancio previste danno al reparto produttivo il tempo di programmare e consegnare puntualmente.
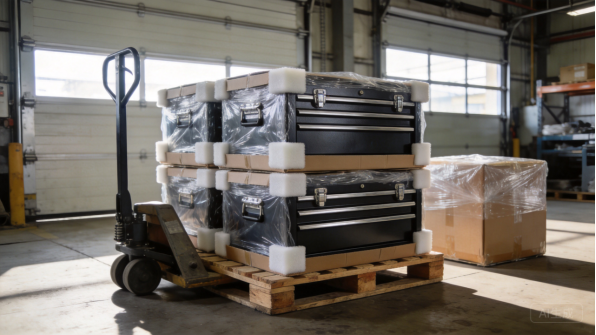
Figura 8: Il confezionamento protettivo mantiene i portautensili finiti al sicuro dalla fabbrica fino alla destinazione.
Casi Studio Precedenti
Brand Hardware: Linea Portautensili Portatile
Un brand di hardware desiderava una linea di portautensili portatili con tre misure, finitura texturizzata a polvere e un prezzo al dettaglio che richiedeva una produzione efficiente. Il team ingegneristico ha progettato una piattaforma costruttiva condivisa: una sequenza di formatura del corpo, un profilo del coperchio e serrature e maniglie standardizzate scalate su tutte le misure. Il prototipo ha rivelato un problema di tenuta del coperchio, quindi il bordo del coperchio è stato modificato e aggiunto un profilo EPDM continuo.
La produzione è partita con 1.000 unità al mese ed è cresciuta a 5.000 quando la linea è stata immessa sui canali retail. Una piattaforma condivisa significava che aggiungere una quarta misura richiedeva solo nuove dimensioni del grezzo, non nuovi utensili o processi. Il programma ha dimostrato come il design for manufacturing converta una semplice scatola metallica in una famiglia di prodotti redditizia.
Aftermarket Automobilistico: Carrello Attrezzi Girevole
Un brand dell’aftermarket automobilistico necessitava di un carrello attrezzi girevole con otto cassetti, sistema di chiusura centralizzato e ruote ammortizzate certificate per carichi pesanti da officina, con prezzo destinato al mercato professionale. Il carrello è stato progettato come telaio saldato con singoliassiemi cassetti su guide a sfere, e la barra di bloccaggio è stata integrata nel design in lamiera piuttosto che aggiunta come componente bullonato.
I primi campioni sono stati assemblati completamente e testati: i cassetti sono stati ciclati 5.000 volte, il carrello è stato caricoato a capacità nominale, e la polvere è stata verificata per adesione e spessore. I lotti di produzione includevano gli stessi test su base campionaria, e il brand ha utilizzato i report di prova nei propri materiali di marketing. Il carrello è stato lanciato con successo e è diventato un programma di ordini ripetuti, con una seconda variante aggiunta un anno dopo.
OEM Industriale: Postazione di Lavoro Mobili
Un OEM di attrezzature industriali necessitava di una postazione di lavoro mobile che combinasse una superficie di lavoro, quattro cassetti con chiusura, una spalliera forata e uno scaffale per laptop e strumenti. L’unità doveva passare attraverso porte standard, rotolare sui pavimenti dello stabilimento e sostenere carichi pesanti senza capovolgersi. Il design utilizzava un telaio rinforzato, un pannello superiore irrigidito e un basso centro di gravità grazie alla disposizione dei cassetti.
Il prototipo includeva un test di carico sulla superficie di lavoro e un test di stabilità con tutti i cassetti estratti, e i risultati sono stati documentati per l’approvazione interna dell’OEM. Run di produzione da 200 unità sono state consegnate trimestralmente, con report di ispezione per allineamento cassetti e funzione di chiusura. L’OEM ha standardizzato la postazione di lavoro su più siti, e il design è stato successivamente adattato con un top in acciaio inox per ambienti cleanroom.
Fornitore Navale: Armadietto Anticorrosione
Un fornitore di attrezzature navali necessitava di un armadietto attrezzi per cantieri navali e uso a bordo, dove l’aria salmastra corrode rapidamente l’acciaio ordinario. Le specifiche richiedevano costruzione in acciaio inox 316, frontali cassetti stagni e ferramenta anticorrosione in tutta l’unità. Il team ingegneristico ha sostituito l’acciaio carbonio verniciato con acciaio inox per il guscio e i cassetti, utilizzato guide stagne e specificato fissaggi in acciaio inox.
I primi campioni sono stati testati con spray salino per confermare le prestazioni anticorrosione, e l’armadietto è stato consegnato in lotti con verifica del rivestimento e report dimensionali. Il fornitore ha posizionato l’armadietto come prodotto premium e lo ha venduto attraverso distributori navali. Il programma ha dimostrato come la selezione dei materiali guidata dall’ambiente, piuttosto che dal primo costo, crei una posizione di prodotto difendibile.
Il cabinet è stato quindi specificato in due progetti di refit per yacht, e il fornitore effettua riordini trimestrali basandosi su una previsione rotante, che garantisce la riservazione della capacità di approvvigionamento materiali e finitura ben prima di ogni spedizione.
Sintesi e Prossimi Passi
Conclusioni Principali
I cassettiere personalizzati in lamiera piegata sembrano semplici ma presentano requisiti impegnativi: l’aderenza dei cassetti, l’allineamento delle guide, la rigidezza strutturale e la durabilità del rivestimento dipendono tutti da un processo di produzione controllato. La scelta del materiale influenza costi e prestazioni, dall’acciaio laminato a freddo per prodotti in volume all’acciaio inox per ambienti corrosivi, e le finiture devono essere specificate in base all’effettivo caso d’uso e non date per scontate. La difficoltà produttiva si concentra nell’accuratezza delle pieghature, nel controllo delle distorsioni da saldatura e nella verifica dell’assemblaggio, punti esatti in cui i produttori esperti sanno distinguersi.
I tempi di fornitura seguono un percorso prevedibile: revisione ingegneristica in pochi giorni, prototipi in una-due settimane, attrezzatura di processo in una-due settimane e produzione in tre-quattro settimane per lotto, con gli stampi da stampa che aggiungono quattro-sette settimane quando i volumi lo giustificano. La condivisione delle previsioni e una documentazione chiara mantengono stabile tale percorso. Gli acquirenti che definiscono materiale, tolleranze e collaudi prima della richiesta preventivo avranno programmi più fluidi di coloro che scoprono i requisiti dopo l’avvio della produzione.
Perché XHX Metal
XHX Metal è un produttore di lamiera piegata a proprietà privata situato a Dongguan, in Cina, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annuale superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione della qualità ISO 9001:2015 con certificazioni CE e SGS e produce armadi personalizzati, prodotti di stoccaggio, staffe e parti stampate per clienti esportatori con imballaggi studiati per il trasporto marittimo. Due taglio laser a fibra da 6kW, piegatrici CNC, saldatura TIG e MIG e una linea di finitura coprono l’intero processo sotto lo stesso tetto.
L’azienda supporta gli acquirenti dalla revisione progettuale alla produzione, fornisce rapporti di collaudo del primo pezzo e certificati dei materiali, e coordina collaudi third-party come resistenza alla nebbia salina, carico e verifica dimensionale quando richiesto. Per i programmi di stoccaggio utensili, gli acquirenti possono consultare i servizi di lavorazione lamiera e le pagine prodotto, e il team strutturerà preventivi, documentazione qualitativa e pianificazioni di consegna in base alle esigenze del programma.
Come Avviare il Tuo Progetto
Inizia con un file STEP o STP e un disegno che specifichi materiale, spessore, finitura, tolleranze e quantità. Se il progetto non è ancora definitivo, invia foto o schizzi del prodotto desiderato, il peso target, le dimensioni dei cassetti e il volume annuo, e il team ingegneristico raccomanderà un design realizzabile. Il percorso tipico prevede: revisione ingegneristica, preventivo, prototipo, collaudo del primo pezzo, produzione e spedizione, con comunicazione chiara ad ogni milestone.
Per discutere un programma di stoccaggio utensili, contatta Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo progetto tramite il sito web di XHX Metal. Con requisiti chiari e il partner giusto, un cassettiere in lamiera personalizzato passa dal progetto alla produzione in poche settimane, con aderenza e finitura che resistono agli anni di utilizzo quotidiano.
Cosa Chiedere a un Lavoratore Meccanico
Prima di effettuare un ordine, poni al lavoratore meccanico tre domande: quali materiali e spessori lavora regolarmente, come verifica l’aderenza dei cassetti e l’allineamento delle guide sui primi pezzi, e quali collaudi può documentare per ciclicità del cassetto, carico e prestazioni del rivestimento. Le risposte rivelano se il laboratorio tratta i cassettieri come assemblaggi di precisione o come semplici scatole metalliche.
Conferma inoltre le capacità di collaudo e documentazione, sia in-house che attraverso un partner qualificato, perché consumatori e retailer richiedono sempre più prove di durabilità. Un lavoratore che elenca metodi di collaudo e criteri di accettazione nel preventivo sta trattando la qualità come parte del prodotto, ed è proprio questo il partner con cui costruire una linea di prodotti.